














Mis à jour en octobre 2026
Des pièces comme un arbre, un disque de frein ou un boîtier de moteur électrique peuvent toutes nécessiter un usinage CNC automobile, mais créent des besoins en équipements très différents. Les ingénieurs utilisant l'usinage CNC pour produire des pièces commencent par le dessin fini, montrant quelles surfaces portent la fonction, comment l'ébauche atteint ces surfaces et comment la pièce finie est libérée.
L'usinage CNC automobile utilise des opérations de coupe programmées pour créer ou finir des caractéristiques des pièces du véhicule. Le tournage est utilisé pour réaliser des caractéristiques de rotation et le fraisage est utilisé pour créer des faces, des poches et d'autres motifs. Le choix de la machine dépend des exigences en matière d'ébauche, de tenue de travail et d'inspection.
- Famille de pièces : arbre, disque, boîtier, ébauche d'engrenage ou composant prismatique.
- Ajustement physique : enveloppe vierge, portée de l'outil et ouverture traversante la plus étroite.
- Objectif de qualité : limites d'étirage, texture de surface et contrôles de libération convenus.
- Objectif de capacité : pièces acceptées par équipe, y compris le chargement et le jaugeage.
- Une ébauche coulée ou forgée peut encore nécessiter un usinage de finition important.
- Une ouverture de broche et un diamètre de barre utilisable sont des dimensions distinctes.
- Une coupe plus rapide augmente la sortie uniquement lorsque la coupe contraint la cellule.
- Comparez les coûts par rapport aux pièces libérées, avec les mêmes coûts inclus dans chaque itinéraire.
Où l'usinage CNC automobile s'intègre dans la chaîne de processus
L'usinage CNC pour l'industrie automobile comprend à la fois la création d'une pièce à partir d'une pièce de stock et la finition ou la création de caractéristiques sur une pièce de forme proche du filet. Une chaîne de processus utile suit l'ébauche à travers une série d'opérations. Attribuer chaque caractéristique finie à une opération avant de choisir la machine qui l'effectuera.
L'usinage CNC implique différents mouvements de coupe. La technologie CNC permet aux parcours d'outils stockés de répéter un travail avec maintien du travail et contrôle de l'état de l'outil. Comme le Guide de tournage de l'Institut de technologie d'Erie explique, tourner fait tourner la pièce et fraiser fait tourner la fraise. Un boîtier avec des faces et des alésages de roulement est donc une tâche différente d'un arbre avec des tourillons. Le même programme CNC ne peut pas résoudre les différences d'accès et de tenue de travail.
Carte du processus en 6 parties
La carte de processus en 6 parties relie une famille de pièces à leur ébauche, à leurs opérations de découpe, à leurs opérations de finition et à leur inspection.
| Famille partielle | Forme de départ et itinéraire de coupe | Opération séparée à conserver | Caractéristique de dessin à contrôler |
|---|---|---|---|
| Arbres et broches | Barre ou ébauche forgée ; tourillons, faces et rainures | Traitement thermique et broyage à tourillon lorsque cela est spécifié | Taille du journal, voile et relation d'épaule |
| Disques de frein | Ébauche coulée ; tourner les faces de friction et les caractéristiques de localisation | Équilibrage et finition de surface spécifiée | Érudement du visage et variation d'épaisseur |
| Blocs moteurs et culasses | Ébauche coulée ou billette de développement ; faces de broyeur, foret et alésage | Honing, lavage et tests d'étanchéité si nécessaire | Géométrie de l'alésage, relation de pont et faces d'étanchéité |
| Boîtiers de transmission et de moteur | Ébauche ou billette coulée ; faces de montage du broyeur et alésages de roulement | Débavurage, nettoyage et contrôles d'étanchéité pour la conception | Position de l'alésage du roulement et géométrie de la face d'étanchéité |
| Composants d'engrenages | Ébauche forgée ou en barre ; alésage de tour, faces et diamètre extérieur | Génération de dents, traitement thermique et finition des engrenages | Géométrie dentaire ainsi que les données d'alésage et de face |
| Supports et interfaces prototypes | Plaque, billette ou flan quasi-filet ; poches et trous de broyage | Installation de revêtement ou d'insert lorsque cela est spécifié | Modèle de trou et position du visage d'accouplement |
Les distinctions dans l'engrenage sont très évidentes. Le tournage crée l'alésage et les faces d'une ébauche d'engrenage. La génération des dents et la finition des flancs des dents nécessitent des opérations séparées. Le Application de surveillance des processus d'engrenage Reishauer, publiée en 2022, met l'accent sur le suivi de la finition finale des pièces pré-dentées. Gardez cette opération séparée dans votre comparaison des équipements. ANTISHICNC guide du mouvement et des opérations de rotation CNC a plus d'informations sur la partie tournée d'un itinéraire.
Quels produits sont fabriqués par usinage CNC pour l'industrie automobile ?
L'usinage CNC peut produire des arbres, des broches, des caractéristiques de disque de frein, des alésages de bloc moteur, des faces de culasse, des boîtiers de transmission et des boîtiers de moteur. Ces composants automobiles sont des applications de l'usinage CNC. Les ébauches et supports d'engrenages s'adaptent également au processus. Certains composants commencent par des pièces moulées ou des pièces forgées, tandis que les pièces de développement peuvent commencer par une billette ; les caractéristiques finies requises déterminent les opérations de coupe et secondaires.
De multiples applications dans l'industrie automobile combinent le moulage avec la découpe. Une culasse illustre l'importance du parcours. Des faces de montage et des alésages peuvent être réalisés à l'aide d'un usinage CNC tandis que la coulée alimente des passages internes. Un prototype de billette montre comment l'usinage CNC est utilisé pour évaluer une interface accessible, mais produire une forme externe similaire ne reproduit pas les caractéristiques internes de la coulée ni son historique matériel. Ces différences apparaîtront dans le parcours de traitement, avant de comparer les coûts finaux des pièces.
Matériaux et ébauches : billette, pièces moulées ou pièces forgées ?
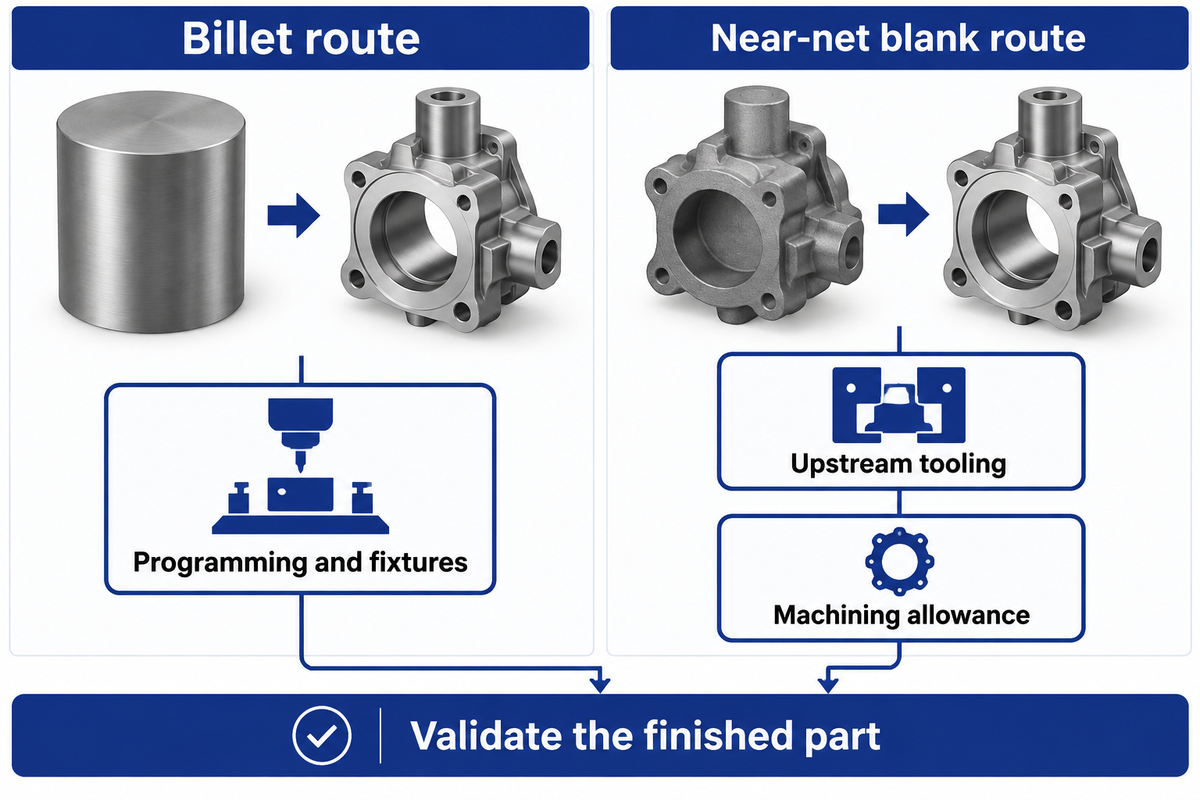
Tenez compte des exigences de la performance de la pièce et de la spécification du matériau pour décider des itinéraires pour une ébauche disponible. Au cours du développement, l'usinage CNC offre un itinéraire de billette qui peut être modifié par la programmation et les montages. Les méthodes traditionnelles telles que le moulage et le forgeage modifient la quantité de coupe et l'engagement d'outillage en amont. Les deux itinéraires nécessitent la vérification de l'état du matériau spécifié et des performances de la pièce finie.
Les matériaux pour l'usinage CNC automobile comprennent, sans s'y limiter, la fonte, les aciers, les alliages d'aluminium et les plastiques techniques, dans différentes applications automobiles. Cependant, il ne s'agit que d'un filtre initial. Les concepteurs et ingénieurs automobiles ont également besoin de la qualité d'alliage, du traitement thermique et de la forme du produit. Le changement d'un contour accessible montre comment l'usinage CNC permet des révisions de conception tout en gardant cette spécification de matériau fixe. Une nuance forgée ne peut pas simplement remplacer une nuance coulée parce que son nom semble familier, et ce n'est pas parce qu'une pièce est usinée que la pièce entière est qualifiée pour sa charge de service.
Dans une discussion de Practical Machinist, l'auteur affirme que l'apparence d'une pièce peut faire croire à quelqu'un qu'une pièce a été coulée alors qu'en fait, elle a pu être forgée. Les participants au forum ont également relié la surépaisseur d'usinage à l'épaisseur de paroi et à la forme de l'âme. L'approche pratique consisterait à reconstruire d'abord le matériau et le routage d'origine avant de copier son contour visible lors de la détermination d'un remplacement.
Recherche sur les articulations de direction de Zoroufi et Fatemi en 2004 testé à la fois des éprouvettes de matériaux et des composants complets. Ses comparaisons ont changé de matériau ainsi que de voie de fabrication. L'inspection dimensionnelle et la qualification en fatigue abordent différentes questions, de sorte qu'un résultat d'acceptation dimensionnelle ne peut pas remplacer le travail requis de performance des composants.
- Réviser les fonctionnalités accessibles via le programme et la tenue de travail.
- Incluez le stock retiré et le temps de coupe dans la comparaison.
- Conserver la validation du matériau et des composants pour l'utilisation prévue.
- Incluez l'outillage du fournisseur vierge et les conditions de lot minimum.
- Inclure les surfaces de positionnement, la surépaisseur d'usinage et les coupes de finition.
- Conserver la validation du matériau et des composants pour l'utilisation prévue.
Comment le coût de l'usinage CNC se compare-t-il à celui d'autres méthodes de production de pièces automobiles ?
Plutôt que d'évaluer le prix de la coulée et du forgeage, comparez le prix des pièces finies acceptées. Pour un parcours de billettes, l'usinage CNC élimine le besoin d'une matrice de formage de forme dédiée, mais il nécessite toujours des outils de coupe, des programmes et des montages. Les méthodes quasi-nettes ajoutent un outillage en amont et peuvent réduire l'enlèvement des stocks ; la taille des lots et les changements de conception affectent ce compromis.
A étude de coûts de forgeage à ciel ouvert 2020 exclut explicitement de son modèle de coût l'usinage et le traitement thermique ultérieurs. Par conséquent, il se peut qu'il ne soit pas directement applicable à l'industrie automobile. L'étude a validé les gros composants huile-gaz ; ses prix et erreurs de prédiction sont en dehors de cette comparaison automobile. Cependant, elle fournit quelques indications sur les coûts associés aux diverses opérations. Par exemple, nous devrions chiffrer toutes les opérations et les incorporer dans le devis avant que les options CNC ne soient comparées aux méthodes d'usinage traditionnelles.
Comment choisir une machine CNC pour les pièces de voiture
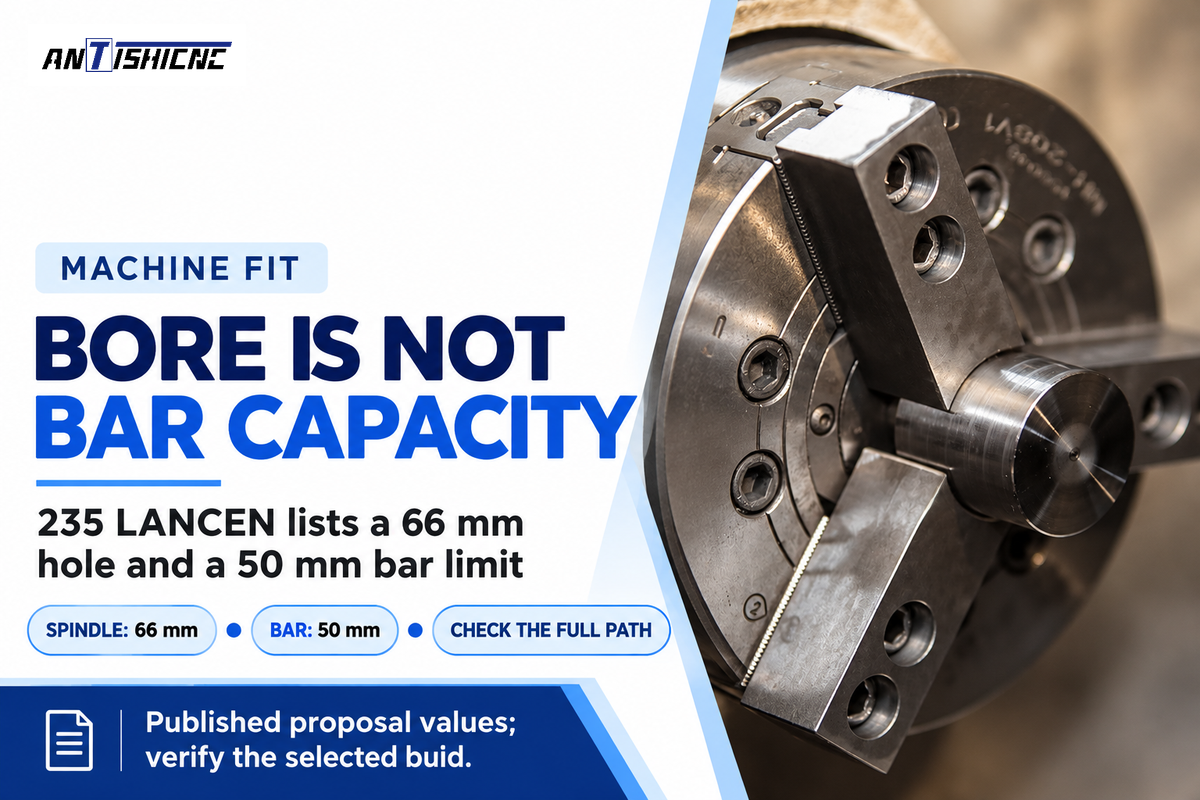
Utiliser un tour CNC pour les caractéristiques de rotation et un centre d'usinage pour les caractéristiques prismatiques. Justifier l'utilisation d'axes supplémentaires ou d'opérations combinées dans le dessin si l'accès à l'outil et les temps de cycle mesurés de la pièce complète le permettent. En plus des caractéristiques prévues, une machine-outil doit également installer le flan et le luminaire à travers le chemin de coupe complet, le chargement et le support d'extrémité de la pièce.
| Classe Machine | Caractéristiques qu'il adresse | Décision d'achat |
|---|---|---|
| Tour CNC 2 axes | Diamètres extérieurs tournants, alésages, faces et filetages | Commencez ici pour les pièces tournées avec accès à l'outil en X et Z. |
| Centre de tournage d'outils en direct | Caractéristiques tournées ainsi que appartements fraisés accessibles et trous forés | Spécifiez les outils pilotés et le contrôle de l'axe C ; incluez le déplacement sur l’axe Y lorsque la fonctionnalité en a besoin. |
| Tour de moulin avec une deuxième broche | Pièces à deux extrémités et transferts entre tournage et fraisage | Comparez la répétabilité du transfert et le cycle complet avec des machines séparées. |
| Centre d'usinage vertical 3 axes | Pièces prismatiques avec visages, trous et poches accessibles | Utilisez les luminaires et les réorientations prévues pour les côtés requis. |
| Centre d'usinage horizontal 4 axes | Plusieurs côtés d'un boîtier autour d'un axe indexé | Vérifiez le balayage de la palette/du dispositif, l'évacuation des copeaux et l'accès au chargement. |
| Centre d'usinage 5 axes | Caractéristiques inclinées et surfaces incurvées avec changement d'orientation de l'outil | Choisissez un mouvement indexé ou simultané dans la trajectoire d'outils et l'étude de collision. |
| Cylindrique ou meuleuse superficielle | Tourillons durcis spécifiés, faces planes et exigences de finition | Tenez la tolérance au broyage et une méthode de mesure appropriée. |
| Équipement de coupe et de finition des engrenages | Génération de dents et finition des flancs de dents | Citez le processus dentaire séparément de la rotation de l’ébauche d’engrenage. |
| Usinage par décharge électrique | Outillage conducteur et caractéristiques gênantes pour un coupeur rotatif | Comparez l'accès à l'électrode ou au fil et le parcours de finition requis. |
La polyvalence de l'usinage CNC est principalement fonction de la pertinence des capacités d'usinage CNC par rapport au travail. Pour les pièces complexes, les machines CNC permettent moins de réorientations à travers des centres d'usinage multi-axes, mais un mouvement supplémentaire nécessite également un contrôle des collisions et des fixations appropriées. Pour le routage et le fraisage, le Centre d'usinage vertical VMC650 est dans une classe différente par rapport à un tour. Comparez la précision et l'efficacité sur chaque dessin avant de traiter le moulin-tour en remplacement.
ANTISHICNC fournit des machines-outils CNC, dont Tours CNC. Les propositions comprennent des détails pour comparer les deux modèles. Les chiffres indiqués sont les valeurs répertoriées par le fournisseur pour ces propositions. Les machines CNC manipulent un flan dans une enveloppe de travail physique, de sorte que cette enveloppe doit être vérifiée avant le temps de cycle. Elles représentent les dimensions et les cotes des machines ; la tenue de travail et la construction sélectionnée régissent l'agencement de coupe.
| Paramètre publié | CK6130 | 235 LANCEN | Comment l'utiliser |
|---|---|---|---|
| Balancer sur le lit | 300 mm | 460 mm | Écran l'enveloppe tournante. |
| Mesure de dégagement de la glissière | 100 mm max. diamètre de retournement sur glissière | Balancement de 260 mm sur la glissière transversale | Vérifiez le luminaire et l'enveloppe de l'outil réels ; ces étiquettes diffèrent. |
| Distance entre les centres | 320 mm | 570 mm | Gardez cela séparé de la longueur de rotation utilisable. |
| Longueur maximale de tournage | 230 mm | 550 mm | Incluez le mandrin, les outils et l’accès au support final. |
| Trou traversant de broche | 48 mm | 66 mm | Vérifiez le chemin complet de la barre. |
| Diamètre de barre répertoriée | 45 mm | 50 mm | Utilisez la barre d'évaluation plutôt que le trou de broche seul. |
| Ouverture de tirant à mandrin creux | 40 mm, en option | 50 mm, hydraulique | La plus petite ouverture peut régir un travail de barre traversante. |
| Vitesse limite de broche | 2 500 tr/min | 3 500 tr/min | Appliquez également des limites de vitesse de mandrin et de pièce à usiner. |
| Puissance du moteur principal | 4 kW | 11 kW | Comparer la courbe de couple à la vitesse de coupe. |
| Puissance totale répertoriée | 10 kW | 15 kW | Planifiez l'alimentation électrique séparément de l'alimentation de la broche. |
| Traverse rapide X/Z | 6/10 m/min | 18/18 m/min | Le mouvement rapide ne réduit pas l’avance ni le temps de cycle complet. |
| Poids net de la machine | 1 700 kg | Environ 2 600 kg | Inclure la livraison, la fondation et l'accès au service. |
Le 235 LANCEN a publié la construction de machines répertorie un trou de broche de 66 mm ainsi que des ouvertures de barre et de tirant de 50 mm. Une exigence de barre traversante de 60 mm ne répond donc pas à l'écran de chemin de barre répertorié, même si 60 mm est inférieur à 66 mm. Un flan tenu séparément est une proposition de maintien de travail différente et nécessite une configuration de montage différente.
Considérez un travail de barre proposé de 45 mm sur le CK6130. Le diamètre de barre indiqué est de 45 mm, tandis que le tirant à mandrin creux en option a une ouverture de 40 mm. Sélectionner que le tube de tirage bloque l'itinéraire de barre traversante proposé. L'acheteur peut évaluer d'autres constructions comparables de tenue de travail ou un itinéraire de chargement à blanc coupé, avant de passer du temps sur les estimations de cycle. Une pièce à virage court a également besoin de place pour ses mâchoires et ses outils de coupe ; le balancement du lit à lui seul ne résoudra pas cela.
Une limite de barre de 50 mm et un trou de broche de 66 mm définissent deux interfaces sur le LANCEN 235. Le criblage de la plus petite ouverture permet d'abord aux acheteurs d'éviter un achat basé sur une taille nominale de forage. Remplissez le contrôle de dégagement avec des mâchoires de mandrin, des outils de tourelle et un support d'extrémité dans leurs positions de travail.
Précision, tolérances et inspection
L'usinage CNC de précision nécessite un plan d'inspection basé sur un dessin pour les tolérances d'usinage au sein de l'industrie automobile et la preuve que le processus est stable. Pour une exigence de haute précision, une résolution d'instrument séparée, le positionnement de la machine, la géométrie de la pièce finie et la règle utilisée pour libérer une pièce mesurée. Un échantillon initial permet de prouver la configuration ; les données de production séquentielles révèlent une dérive et une variation qu'un échantillon isolé ne peut pas montrer.
Orientation processus-stabilité du NIST place la stabilité avant l'analyse de la capacité. L'usure de l'outil, le mouvement de serrage et le changement de température peuvent affecter les résultats même pendant que les machines CNC fonctionnent avec un programme inchangé. Au niveau de contrôle, l'usinage CNC fournit des mouvements commandés reproductibles. Le processus complet comprend le matériau et le système de mesure.
“nous ne pouvons pas commencer à parler de capacité de processus tant que nous n'avons pas démontré de stabilité dans notre processus.”
L'explication de capacité du NIST sépare Cp de Cpk : ce dernier rend compte d'un processus décentré. Enregistrez les mesures de production dans l'ordre, ainsi que les changements d'outils et les conditions de fonctionnement. Un histogramme peut masquer la séquence d'un processus dérivant, tandis qu'une seule moyenne peut masquer sa propagation.
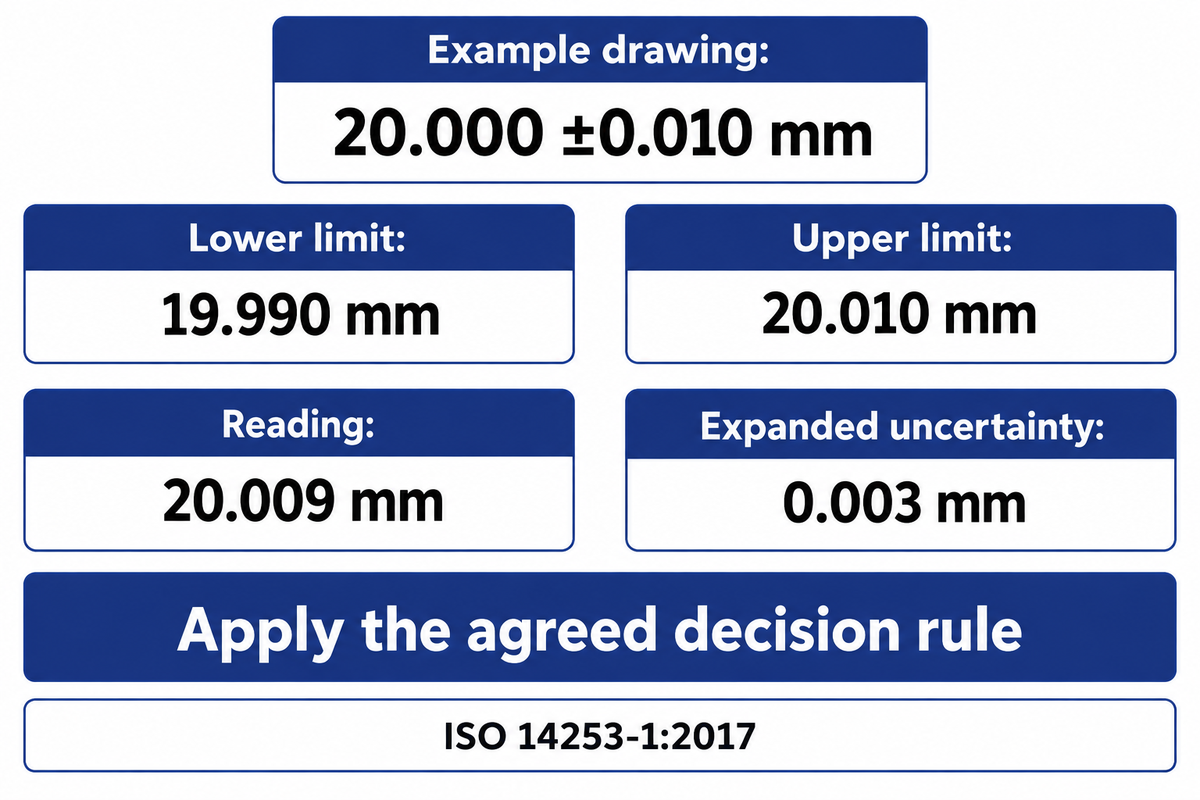
Exemple de dessin : 20.000 ±0.010 mm. La spécification s'étend de 19.990 à 20.010 mm, soit une largeur de 0.020 mm. Une lecture de 20.009 mm avec une incertitude de mesure élargie de 0.003 mm nécessite la règle de décision de conformité convenue. ISO 14253-1:2017 traite de telles décisions, y compris les valeurs mesurées proches des limites de spécification tout en tenant compte de l'incertitude.
L'usinage de précision nécessite la sélection d'une jauge pour une caractéristique. L'usinage CNC permet un placement précis des caractéristiques lorsque le parcours de l'outil, le maintien et les décalages soutiennent le dessin ; la jauge doit alors mesurer cette caractéristique. Une mesure de diamètre n'est qu'un des nombreux contrôles pour un usinage précis. D'autres caractéristiques dimensionnelles telles que la rondeur, le voile et la texture de surface, ainsi que la position de l'alésage, ont besoin de leurs méthodes de mesure respectives. Une plus grande précision dans une dimension peut laisser une autre interface fonctionnelle incontrôlée. Les constructeurs automobiles exigent que la référence et le schéma d'inspection du dessin se déplacent avec la pièce, en particulier lorsque le travail est transféré entre différents luminaires et/ou fournisseurs.
Une tolérance de dessin de 0,020 mm et une incertitude de mesure de 0,003 mm doivent être discutées dans le même communiqué. Les pièces automobiles de précision ne quittent l'inspection qu'après l'application des contrôles et de la règle de décision convenus. Après l'usinage, les contrôles de libération des pièces CNC maintiennent les mesures non résolues en dehors du décompte libéré et donnent à l'approvisionnement un dénominateur cohérent pour le coût de production.
Économie des prototypes et de la production
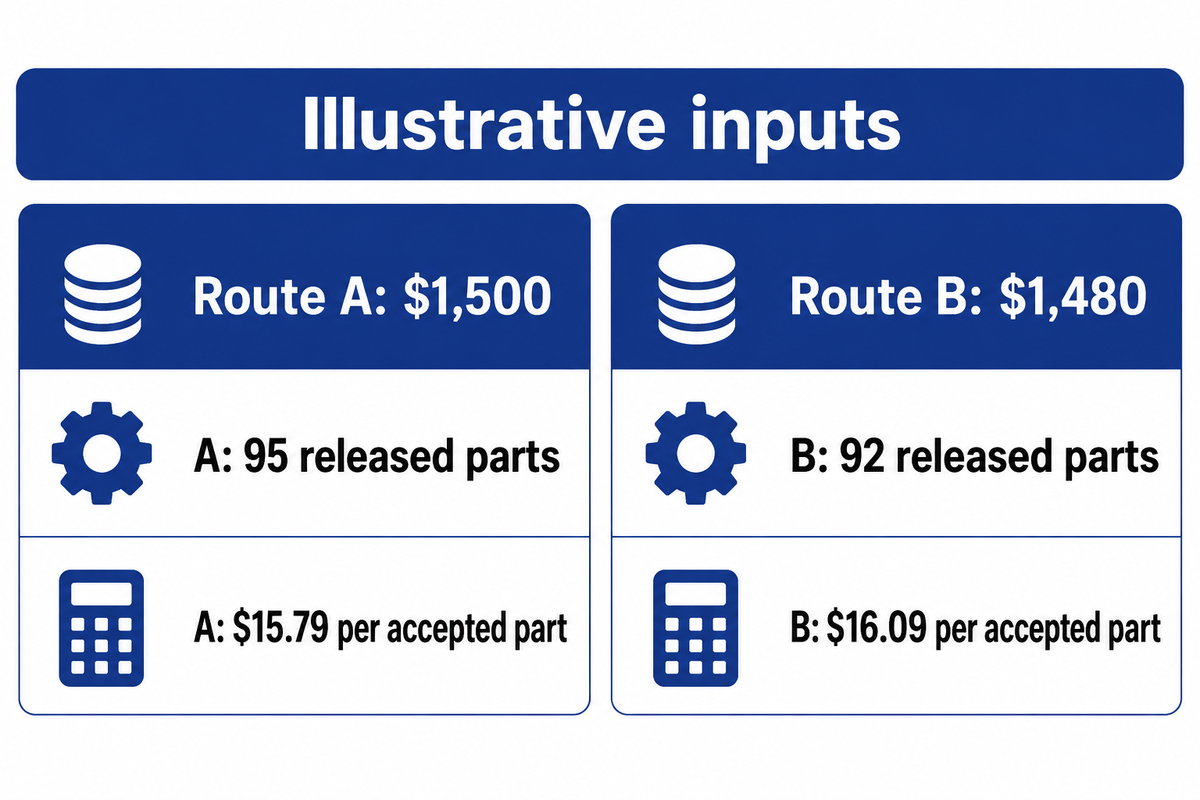
Comparez les coûts d'usinage automobile en divisant le coût du lot par la quantité libérée. Incluez les coûts de configuration et de fixations, de traitement et d'inspection, et de matériau sans facturer deux fois le même coût. Les services d'usinage CNC et une cellule interne ne peuvent être comparés qu'après que leur portée, la taille du lot et les critères de libération ont été alignés.
Le Cadre de coût de qualité de l’American Society for Quality identifie les activités de prévention et d'évaluation ainsi que les défaillances internes et externes. L'inspection utilise les ressources ; la ferraille et la reprise affectent le coût de sortie. Un taux horaire de machine plus bas peut donc perdre son avantage lorsque le lot a besoin de plus de configurations ou donne moins de pièces libérées.
Pont des coûts de bonne partie
Le Good-Part Cost Bridge divise comme pour les coûts de lots similaires par la quantité libérée selon les mêmes critères d'acceptation.
| Portée du même coût, USD | Route A | Route B |
|---|---|---|
| Programmation, configuration et allocation des luminaires | 300 | 600 |
| Matériel pour 100 démarrages, après toute récupération créditée | 600 | 400 |
| Traitement, y compris la voie de finition spécifiée | 450 | 300 |
| Contrôles d'inspection et de mainlevée | 150 | 180 |
| Coût total du lot | 1,500 | 1,480 |
| Pièces démarrées | 100 | 100 |
| Pièces acceptées et libérées | 95 | 92 |
| Coût par pièce acceptée | 15.79 | 16.09 |
La route A coûte $1 500 ÷ 95 = $15,79 par pièce acceptée. La route B coûte $1 480 ÷ 92 = $16.09 par pièce acceptée. L'itinéraire dont la dépense totale en lots est inférieure est légèrement plus cher par pièce libérée. Les deux calculs utilisent les mêmes godets de coûts et les mêmes 100 démarrages. “Accepted” signifie libéré après les vérifications dimensionnelles et autres vérifications requises convenues ; les pièces en attente d'une décision sont exclues.
Le stock consommé par la ferraille est déjà comptabilisé dans le coût matériel du lot et ne peut donc pas être facturé à nouveau comme ferraille. La main-d'œuvre de reprise qui n'était pas incluse appartient à la transformation avant la division. De même, lorsqu'un chiffre global d'efficacité de l'équipement inclut déjà son facteur de qualité, appliquer à nouveau la même perte de qualité sous-estimerait la production.
La production de prototypes automobiles répartit la configuration sur moins de pièces, tandis que la production automobile répétée peut la répartir sur un lot plus important. Un changement de conception peut nécessiter un nouveau programme, un montage ou un outil vierge avant que ces économies ne soient réalisées. Deux avantages de l'usinage CNC sont la réutilisation des programmes et la possibilité de modifier les contours accessibles, et leur avantage en termes de coûts dépend du calcul des lots. Guide des coûts d'acquisition de machine CNC traite de l'achat d'équipement ; le coût d'exploitation par pièce libérée nécessite également le calcul du lot.
À $15.79 par pièce acceptée, la Route A remporte cet exemple travaillé malgré un total de lots supérieur de $20. Les finances et la production peuvent reproduire ce calcul en utilisant leurs propres quantités acceptées et garder la même portée de coût. L'ajout d'une charge de finition ou de transport requise à un seul itinéraire modifie le total de cet itinéraire avant la division.
Automatisation : coupe d'équilibre, chargement et jaugeage
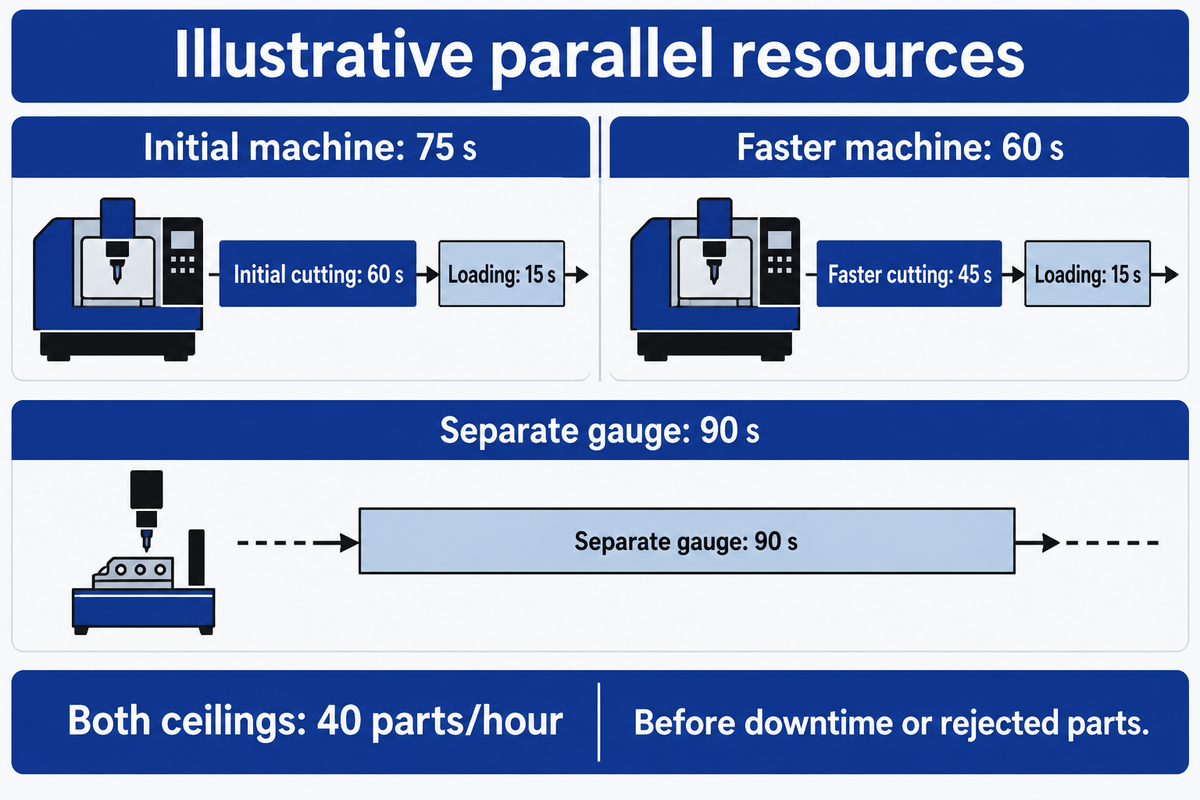
Un goulot d'étranglement de l'inspection de l'usinage automobile se produit lorsque la jauge limite la sortie. Automatisez l'opération limitante et mesurez quelles tâches peuvent se chevaucher. Le chargement, les changements d'outils, l'inspection et le retour correctif peuvent contraindre une cellule après la découpe devient plus rapide. Lors de la planification des machines CNC dans la production automobile, le mélange de produits modifie également le travail à chaque station, de sorte qu'une démonstration de découpe en une seule partie ne donne pas une capacité complète de la cellule.
Mark Hall de Yamazaki Mazak, écrivant dans The Engineer en juin 2025, prévient qu'une mauvaise utilisation de l'automatisation peut déplacer un goulot d'étranglement. L'intégration de l'équipement CNC avec les robots nécessite une présentation et des montages appropriés des pièces. Les usines qui dépendent de l'usinage CNC devraient inclure ces interfaces dans le cadre d'un essai de capacité. Les opérateurs CNC qualifiés gèrent encore les épreuves, les changements d'outils et les conditions anormales ; l'exécution sans surveillance a besoin des tâches prévues dans le système.
| Ressource ou activité | Exemple initial | Après une coupe plus rapide | Contrainte à mesurer |
|---|---|---|---|
| Découpe | 60 s/partie | 45 s/partie | Les changements d'outils et la mesure en cycle sont inclus dans le cycle mesuré. |
| Chargement à la machine | 15 s/partie | 15 s/partie | Série avec découpe dans cet exemple. |
| Temps occupé par la machine | 75 s/partie | 60 s/partie | Coupe plus chargement ; ne comptez pas les deux comme parallèles. |
| Jauge séparée | 90 s/partie | 90 s/partie | Une jauge, mesurant chaque pièce pendant que la pièce suivante est usinée. |
| Plafond idéal de complétion de cellule | 40 parties/heure | 40 parties/heure | La jauge 90 s reste la ressource limitante. |
L'exemple suppose des ressources indépendantes de machine et de jauge. L'exemple montre la jauge sur-usinage, où les ressources de jauge chevauchent le cycle d'usinage suivant. Le plafond est de 3 600 secondes 90 secondes = 40 complétions d'inspection par heure, avant temps d'arrêt ou pièces rejetées. Une diminution du temps de coupe de 60 secondes à 45 secondes laisse ce plafond inchangé. Sans aucun chevauchement le cycle initial de 60 + 15 + 90 = 165 secondes permettrait un maximum de 21,8 complétions par heure.
La rétroaction est un autre type de contrainte. Un exemple est un Étude en libre accès 2026 de l’usinage des bielles automobiles, qui décrit l'inspection tactile automatisée à 100 % suivie d'un réglage manuel des paramètres du procédé. Les corrections prennent effet au moins une ou plusieurs pièces plus tard. Documentez le temps écoulé entre la mesure et la correction, et définissez comment les pièces concernées sont maintenues pendant ce temps. Définissez également le cycle de jauge.
Recherche sur la production multi-emplois 2018 du NIST analyse le débit et les goulots d'étranglement en tant que fonctions du mélange de produits, avec une application d'assemblage automobile. Pour l'usinage CNC dans l'industrie automobile, répétez l'exercice pour les dessins d'intérêt. L'intégration de l'usinage CNC avec un calibre rapide n'est utile que si les agencements et le programme de mesure gèrent également la famille de pièces suivante.
Une jauge de 90 s limite la cellule illustrée à 40 complétions par heure, et son temps de cycle machine diminue de 75 s à 60 s. La décision d'achat dépend alors de la capacité d'inspection, des tâches qui se chevauchent ou du plan d'usinage plus rapide délivre des pièces plus terminées après les changements de ressources limitatifs.
Ce qu'il faut inclure dans un essai de demande de prix et d'acceptation d'équipement
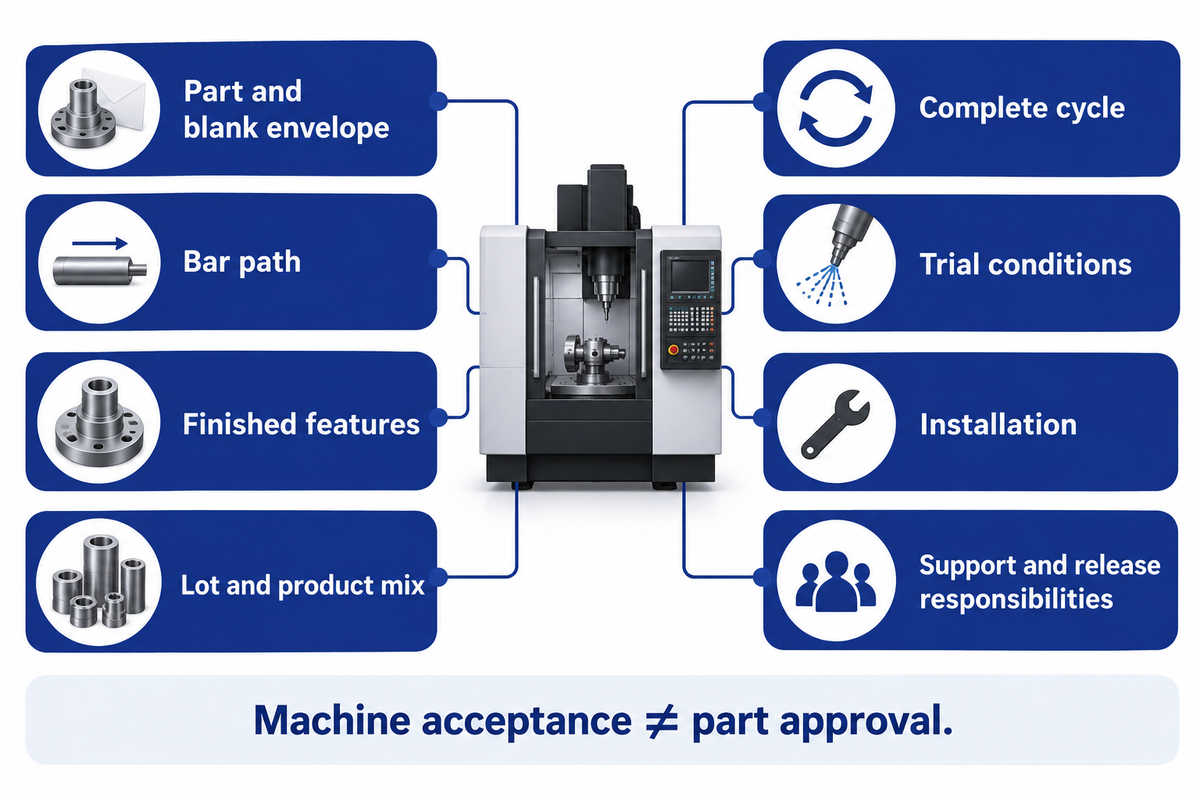
Les fabricants de machines CNC automobiles exigent des dessins et des ébauches ; la construction exacte de la machine ; les objectifs du cycle complet ; et les preuves de l'acceptation. Attribuer la responsabilité des agencements, de l'inspection et de toute qualification de performance des pièces. L'acceptation de la machine et la libération par le client de l'équipementier automobile concernent différents livrables, alors fournissez à chacun un propriétaire nommé et des enregistrements convenus.
Aperçu de la troisième édition de l'APQP de l'AIAG comprend l'approvisionnement, la gestion du changement, les mesures du programme et l'évaluation des risques. Le contenu des plans de contrôle fait maintenant partie d'un document distinct. Les fabricants et les fournisseurs d'automobiles peuvent maintenant utiliser les exigences de plan et de contrôle en fonction d'un processus propre au client et ne pas transformer un catalogue de machines en un ensemble d'approbation des pièces.
RFQ d'équipement : définir les mesures avant de demander l'essai.
| Paramètre | Gamme recommandée | Pourquoi ça compte | Comment vérifier |
|---|---|---|---|
| Partie et enveloppe vierge | Tailles de dessin en mm ; inclure les ébauches minimales et maximales | Le balayage du stock et du luminaire peut dépasser la forme finie. | Demandez une disposition de luminaire/outil pour la version citée. |
| Chemin bar | Diamètre du stock en mm par rapport à la plus petite ouverture dégagée | Un alésage de broche nominal peut cacher un tube de tirage plus petit. | Demandez ensemble les dimensions de la broche, du mandrin et du tube de traction. |
| Caractéristiques finies | Limites de dessin en mm et texture de surface en µm | La taille, la forme et la texture de la surface nécessitent des contrôles différents. | Demandez le plan d’inspection et la règle de décision convenue. |
| Lot et mix produit | Pièces/lot et pièces/poste pour chaque dessin | Les changements et les différentes durées de travail déplacent la contrainte. | Demandez un enregistrement d’essai et de changement en parties mixtes chronométré. |
| Cycle complet | Secondes/partie par découpe, manutention et inspection | Une citation uniquement coupante peut manquer la station la plus lente. | Demandez des horodatages et identifiez quelles tâches se chevauchent. |
| Conditions d'essai | Nombre d'échantillons consécutifs convenu et durée en minutes | Une courte étude de machine et une validation à long terme répondent à différentes questions. | Demandez des données de séquence brutes, l'état de l'outil et l'historique de température. |
| Installation | Tension d'alimentation, kW demande et dimensions en mm | Les services publics, le chargement au sol et l'accès affectent la préparation. | Demandez la disposition exacte de la construction et les exigences du site. |
| Responsabilités de soutien et de libération | Nommé propriétaire, temps de réponse en heures et services inclus | L'acceptation de la machine et l'approbation de la pièce client nécessitent des propriétaires clairs. | Demandez la portée du service, le plan de rechange et les dossiers d'acceptation. |
ISO 22514-3:2020, confirmé comme toujours en vigueur en 2026, décrit des études de performances de machines à court terme de pièces consécutives dans des conditions de répétabilité. Ses méthodes ne conviennent pas en deçà de 30 observations, et son champ d'application public exclut les modèles d'usure des outils et l'autocorrélation attendus. Sélectionner une méthode d'étude et une durée pertinentes aux conditions de l'essai ; déterminer le système de mesure à utiliser et la règle de conformité par rapport aux données de séquence.
Après un premier essai acceptable, l'essai doit exercer l'usinage CNC utilisé pour la capacité citée. Inclure l'ébauche indiquée, l'état de l'outil pertinent, le chargement et les vérifications nécessaires après l'usinage pour garantir l'application des critères de libération. Une démonstration fluide sur une caractéristique facile peut dissimuler une deuxième configuration, une mesure lente ou une tâche de support qui appartient au cycle de production. Cette séquence complète est la façon dont l'usinage CNC livre une pièce terminée à l'inspection.
Moins de 30 observations ne relèvent pas du champ d'application indiqué de la taille de l'échantillon de la norme ISO 22514-3 :2020. l'essai d'équipement a toujours besoin d'une méthode appropriée à l'usure de l'outil, à la séquence de données et à la durée prévue. Garder les lectures et conditions brutes rend le résultat de la machine utilisable parallèlement au travail distinct de qualification des pièces et de libération des clients.
Les véhicules électriques déplacent le mélange de pièces usinées
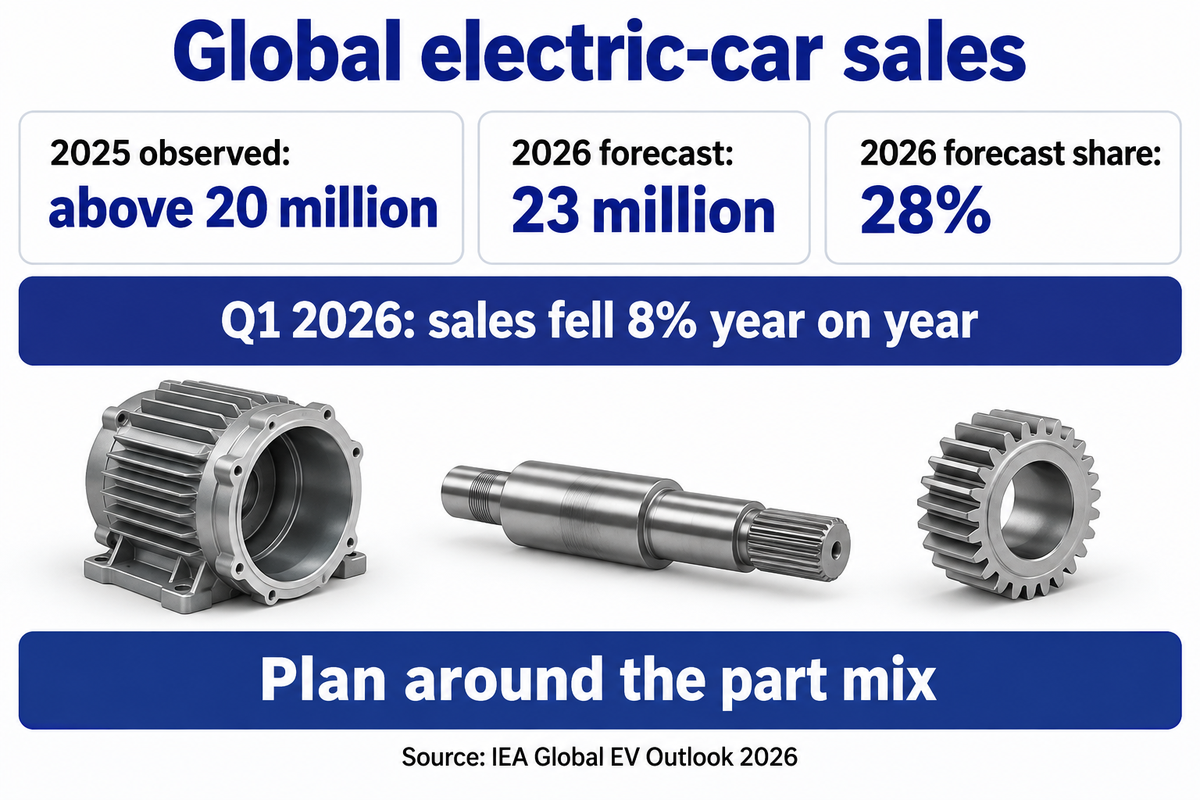
Lorsque l'on considère la capacité du centre d'usinage à produire des composants de véhicules électriques (VE), il serait préférable de prévoir le mélange de composants attendu et de ne pas ajouter un pourcentage de croissance général à la capacité. Les composants des VE, tels que les boîtiers de moteurs et les engrenages de réducteurs, peuvent nécessiter différentes tâches de coupe et d'inspection à partir des composants d'un moteur à combustion interne. Une installation qui s'attend à faire fonctionner plusieurs groupes motopropulseurs différents peut avoir besoin de fixations et de changements pour supporter les dessins qu'elle s'attend à faire fonctionner.
Le Perspectives mondiales des véhicules électriques 2026 de l'Agence internationale de l'énergie rapporte des ventes de voitures électriques supérieures à 20 millions en 2025, soit environ un quart des ventes de voitures neuves. Ses prévisions pour 2026 sont de 23 millions et 28% de ventes de voitures. Ce sont des chiffres mondiaux de voitures électriques. Le même rapport enregistre une baisse annuelle de 8% des ventes mondiales au cours du premier trimestre 2026, parallèlement à une croissance dans plusieurs régions.
Pour l'usinage dans le secteur automobile, la question porte plutôt sur le produit. Une interview dans l'atelier d'usinage moderne 2024 discute de l'usine ZF à Grey Court, et de la coexistence de systèmes de combustion, hybrides et d'entraînement électrique. L'entretien touche à l'équilibre des systèmes, de l'engrenage et des entraînements ; à l'assemblage du système et à la propreté. C'est une excellente étude de cas d'équilibrage de la production pour répondre aux diverses demandes des clients.
Pour un plan impliquant des équipements pour 2026, grouper les emplois anticipés par caractéristiques tournées, caractéristiques prismatiques, processus dentaires et inspections. Sur la base des dessins, identifier les zones où les interfaces de fixation sont autorisées et les regrouper, puis trouver les valeurs aberrantes qui nécessitent une classe différente de machine ou une autre configuration. Dans un mélange de pièces changeant, l'usinage CNC aide à réviser les programmes et les caractéristiques accessibles ; les nouvelles formes matérielles ou la géométrie inaccessible peuvent toujours nécessiter différents équipements.
L'adoption de la technologie CNC soutient la nécessité pour le secteur automobile de répéter des chemins de coupe définis, mais les totaux du marché ne peuvent pas choisir une broche ou un luminaire. Dans l'usinage dans les usines automobiles, l'usinage CNC reste une partie des voies établies et émergentes du groupe motopropulseur. Au cours du développement, l'usinage CNC prend en charge les interfaces prototypes, avant qu'un parcours dédié à blanc à grand volume ne soit prêt. Un acheteur avec des commandes de moteurs à combustion et un programme incertain d'entraînement électrique devrait évaluer la capacité requise pour les dessins confirmés, distinctement de la flexibilité requise pour les nouveaux travaux.
Le chiffre de 28 % de l'AIE est une prévision de la part mondiale des ventes de voitures pour 2026. Traduire grossièrement cette prévision en plan d'atelier signifierait un mélange de pièces, et non une augmentation proportionnelle des heures de broche. Une cellule qui bascule entre les boîtiers et les arbres signifierait que ses contraintes de chargement et d'inspection devraient être recalculées avec ce mélange de pièces.
Questions fréquemment posées
Quelle est la meilleure machine CNC pour les pièces de voiture ?
Un tour CNC est le choix de départ pour les pièces en rotation ; un centre d'usinage est le choix de départ pour les pièces prismatiques.
Un arbre avec des tourillons concentriques pointe vers le virage, tandis qu'un boîtier avec des poches et des trous inclinés pointe vers le fraisage. Une machine combinée devient utile lorsqu'elle supprime les transferts ou les configurations coûteux pour le dessin proprement dit. Comparez le cycle complet, le dégagement des fixations et la voie d'inspection avant de sélectionner les axes supplémentaires. La pièce finie et le lot prévu déterminent l'achat.
Quels types de machines CNC sont utilisés dans l'industrie automobile ?
Les principaux types comprennent les tours CNC, les centres de fraisage, les meuleuses et les équipements d'engrenage spécialisés, avec des machines à décharge électrique utilisées pour un travail conducteur approprié.
Chaque classe aborde différentes caractéristiques. Les fraiseuses CNC découpent les faces, les poches et les motifs de trous ; les machines à tourner produisent des surfaces en rotation. L'usinage de finition est essentiel lorsqu'une ébauche quasi nette quitte le stock sur ces interfaces spécifiées. L'usinage multi-axes étend l'accès à l'outil, tandis que le meulage et la finition des engrenages répondent à leurs exigences respectives en matière de dessin. Un centre d'usinage CNC 5 axes est donc une option dans un parcours, plutôt qu'une machine par défaut pour chaque pièce ou matériau de voiture.
Quels matériaux sont utilisés pour l'usinage CNC automobile ?
Des alliages d'aluminium, des aciers, de la fonte et des plastiques techniques sont utilisés, la qualité, la forme du produit et le traitement thermique étant sélectionnés pour la pièce.
La même grande famille de matériaux peut contenir des spécifications très différentes. L'usinage CNC peut traiter une ébauche coulée, un forgeage ou un matériel corroyé, mais ces itinéraires donnent à la pièce des conditions de départ différentes. La sélection des matériaux doit suivre le dessin et sa qualification de performance requise. Inclure les certificats et tout traitement spécifié dans le dossier d'approvisionnement, puis faire correspondre les outils et la tenue de travail à cette condition matérielle.
Quelle est la différence entre l'impression 3 D et l'usinage CNC pour les pièces automobiles ?
L'usinage CNC enlève de la matière ; l'impression 3 D construit une forme en ajoutant de la matière.
Un parcours combiné montre comment l'usinage CNC est employé après l'impression pour finir les interfaces accessibles. Comparez l'état final du matériau, la géométrie et le parcours de post-traitement.
Pourquoi la précision est-elle importante dans la construction automobile
La précision est importante car les surfaces d'accouplement, les jeux et les relations géométriques affectent la façon dont une pièce s'adapte et fonctionne.
Le plan d'inspection doit porter sur la caractéristique spécifiée, y compris la texture de la surface ou la position lorsque cela est nécessaire. Un contrôle de taille plus strict ne peut à lui seul remplacer les autres contrôles dimensionnels, de matériaux et de performances des composants. Les avantages de l’usinage CNC automobile découlent du contrôle de ces interfaces ensemble.
Le CNC sera-t-il remplacé par l’
L'IA peut faciliter la programmation et la surveillance ; la découpe physique, l'entretien et le déverrouillage des pièces nécessitent toujours un processus d'usinage technique.
La distinction utile est entre l'assistance logicielle et l'opération qu'elle supporte. Un parcours d'outils suggéré a toujours besoin d'un cutter approprié, d'un accès à la fonction et d'un luminaire qui tient le blanc. L'usinage CNC comprend également la preuve que la combinaison avant la production. Les données de surveillance peuvent aider à identifier un changement sans prouver automatiquement que chaque pièce finie est acceptable. L'étude sur la bielle de 2026, par exemple, décrit l'inspection automatisée avec retour correctif manuel. Les acheteurs peuvent évaluer une caractéristique assistée par l'IA par la tâche qu'elle effectue, ses entrées et l'action qu'elle déclenche. Inclure la réponse à un changement d'outil, une mesure anormale ou un cycle arrêté dans l'essai. Séparer les résultats mesurés d'une amélioration attendue d'une amélioration mesurée d'une capacité d'une capacité de production avant d'allocation à la fonction.
Précisez le parcours des pièces avant la machine. Un trou de broche de 66 mm peut toujours accompagner une limite de barre de 50 mm, et une coupe plus rapide peut laisser intacte une contrainte d'inspection de 90 s.
Construisez le brief d'équipement autour de vos dessins
Résumez le dessin, l'état du matériau, les tailles des ébauches et la sortie acceptée. ANTISHICNC consultation de sélection de machines peut commencer par des tours ou des centres d'usinage qui répondent à ces exigences, suivis d'une tenue de travail, d'un essai et d'un support pour la construction proposée.
Auteur : XCX. Mise à jour octobre 2026. les exemples de machines utilisent les propositions techniques publiées de ANTISHICNC ; les calculs de production indiquent leurs exemples d'entrées. Les références à la fin identifient les méthodes et études utilisées pour les processus, la qualité et les fonctions d'achat.
Articles connexes
- Comprendre le mouvement de la pièce en rotation CNC
- Construire un budget d'achat de machine CNC
- Comparez les options de machine à tour CNC
- Passez en revue la plateforme du centre d'usinage VMC650
Références et sources
- Institut de technologie Erie : une introduction au virage CNC
- Application Reishauer US20220291669A1 : surveillance des processus d'engrenage, 2022
- Zoroufi et Fatemi : comparaison fatigue des articulations de direction, SAE, 2004
- Modèle de coût analytique de forgeage à matrice ouverte, 2020
- Institut national des normes et de la technologie : évaluation de la stabilité du processus, section 3.4.5
- Institut national des normes et de la technologie : évaluation de la capacité des processus, section 3.4.6
- Organisation internationale de normalisation : règles de décision de conformité ISO 14253-1 :2017
- Société américaine pour la qualité : coût de la qualité
- Mark Hall, The Engineer : automatisation de l'usinage CNC et des goulots d'étranglement, juin 2025
- Étude de mesure thermique et de retour d’information sur les processus des bielles automobiles, 2026
- Institut national des normes et technologies : systèmes de production multi-emplois, 2018
- Groupe d'action pour l'industrie automobile : aperçu de la troisième édition de l'APQP
- Organisation internationale de normalisation : études de machines à court terme ISO 22514-3 :2020
- Agence internationale de l'énergie : Perspectives mondiales des véhicules électriques 2026, résumé
- Atelier d'usinage moderne : Cour grise ZF et exigences changeantes du groupe motopropulseur, 2024



