














Обновлено в октябре 2026 г
Детали, как вал, тормозной диск или корпус электродвигателя все может потребовать автомобильной обработки с ЧПУ, но создать очень разные потребности оборудования Инженеры, использующие CNC механической обработки для производства деталей, начинают с готовой чертеж, показывая, какие поверхности несут функцию, как заготовка достигает этих поверхностей, и как готовая часть освобождается.
Автомобильная обработка с ЧПУ использует запрограммированные операции резки для создания или отделки особенностей деталей автомобиля Токарная обработка используется для изготовления вращательных функций, а фрезерование используется для создания граней, карманов и других узоров Выбор машины зависит от требований к заготовке, выдержке и проверке.
- Семейство деталей: вал, диск, корпус, заготовка шестерни или призматический компонент.
- Физическая посадка: холостой конверт, досягаемость инструмента и самое узкое сквозное отверстие.
- Цель качества: пределы вытяжки, текстура поверхности и согласованные проверки высвобождения.
- Целевой показатель производительности: принимаемые детали за смену, включая погрузку и измерение.
- Литая или кованая заготовка по-прежнему может потребовать существенной чистовой обработки.
- Отверстие шпинделя и пригодный для использования диаметр стержня имеют разные размеры.
- Более быстрая резка повышает производительность только тогда, когда резка ограничивает ячейку.
- Сравните затраты с высвободившимися деталями, при этом в каждый маршрут включены одинаковые затраты.
Где автомобильная обработка с ЧПУ входит в технологическую цепочку
Обработка с ЧПУ для автомобильной промышленности включает в себя как создание детали из куска заготовки, так и отделку или создание функций на детали, близкой к чистой форме. Полезная технологическая цепочка следует за заготовкой посредством ряда операций. назначьте каждую готовую функцию операции, прежде чем выбирать машину, которая ее выполнит.
Обработка с ЧПУ включает в себя различные режущие движения. Технология ЧПУ позволяет сохраненным траекториям инструментов повторять работу с контролем выдержки и состояния инструмента. Как Технологический институт Эри поворачивая руководство объясняет, токарная обработка вращает заготовку, а фрезерная обработка вращает фрезу. корпус с гранями и подшипниковыми отверстиями поэтому является другой задачей, чем вал с шейками. та же программа с ЧПУ не может устранить различия в доступе и удержании.
Карта процесса из 6 частей
Карта процессов, состоящая из 6 частей, связывает семейство деталей с их заготовками, операциями резки, отделочными операциями и проверкой.
| Часть семьи | Начальная форма и маршрут резки | Отдельная операция для сохранения | Рисующая характеристика для контроля |
|---|---|---|---|
| Валы и штифты | Бар или кованая заготовка; поворачивайте шейки, грани и канавки | Термическая обработка и шлифование шейки, если указано | Размер журнала, биение и соотношение плеч |
| Тормозные диски | Литая заготовка; поверните фрикционные поверхности и особенности расположения | Балансировка и заданная отделка поверхности | Биение лица и изменение толщины |
| Блоки двигателей и головки цилиндров | Литая заготовка или заготовка для разработки; грани мельницы, сверло и ствол | При необходимости хонингование, стирка и проверка на герметичность | Геометрия отверстия, соотношение палубы и уплотнительные поверхности |
| Корпуса трансмиссии и двигателей | Литая заготовка или заготовка; монтажные поверхности мельницы и отверстия подшипников | Проверка конструкции на удаление заусенцев, очистку и утечку | Положение отверстия подшипника и геометрия уплотнительной поверхности |
| Компоненты шестерни | Кованая или прутковая заготовка; поворотное отверстие, грани и наружный диаметр | Генерация зубов, термическая обработка и отделка зубчатых колес | Геометрия зубов, а также диаметр отверстия и лицевые данные |
| Кронштейны и прототипы интерфейсов | Пластина, заготовка или заготовка, близкая к сетке; карманы и отверстия мельницы | Установка покрытия или вставки, если указано | Рисунок отверстий и положение сопрягаемой поверхности |
Отличия в зубчатом зацеплении очень очевидны.Поворот создает отверстие и грани зубчатой заготовки.Генерирование зубьев и отделка боковых сторон зубьев требуют отдельных операций.The Приложение Reishauer для мониторинга процессов передачи, опубликованное в 2022 году, фокусируется на контроле окончательной отделки предварительно зубчатых заготовок Держите эту операцию отдельно в вашем сравнении оборудования. ANTISHICNC's руководство по токарному движению и операциям с ЧПУ имеет дополнительную информацию о повернутой части маршрута.
Какие изделия производятся методом обработки с ЧПУ для автомобильной промышленности?
Обработка с ЧПУ может производить валы, штифты, функции тормозных дисков, отверстия блока двигателя, поверхности головки блока цилиндров, корпуса трансмиссий и корпуса двигателей. эти автомобильные компоненты являются применением обработки с ЧПУ. Заготовки и кронштейны шестерен также подходят для этого процесса. Некоторые компоненты начинаются как отливки или поковки, а детали разработки могут начинаться как заготовка; требуемые готовые характеристики определяют резку и вторичные операции.
Множество применений в автомобильной промышленности сочетают литье с резкой. головка блока цилиндров иллюстрирует значение маршрута. Монтажные поверхности и отверстия могут быть изготовлены с использованием обработки с ЧПУ, в то время как литье подает внутренние проходы. прототип заготовки показывает, как обработка с ЧПУ используется для оценки доступного интерфейса, но получение аналогичной внешней формы не воспроизводит внутренние особенности литья или его историю материала. эти различия появятся в маршруте обработки, перед сравнением конечной стоимости детали.
Материалы и заготовки: заготовка, отливки или поковки?
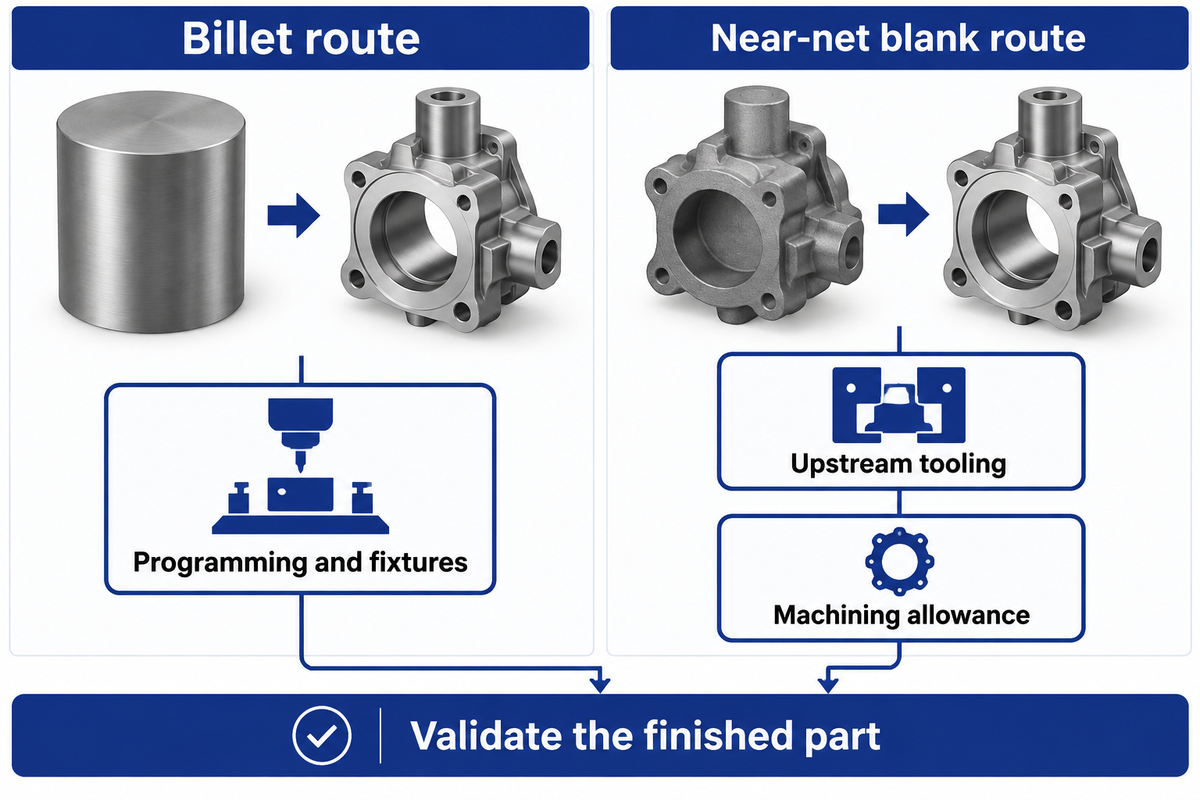
Рассмотрите требования производительности детали и спецификации материала, чтобы принять решение о маршрутах для доступной заготовки. во время разработки, CNC обрабатывая предлагает путь заготовки, который может быть изменен через программирование и приспособления. традиционные методы, такие как литье и ковка изменить количество резки и вверх по потоку инструмента обязательства. оба маршрута требуют проверки указанного состояния материала и производительности готовой детали.
Материалы для автомобильной обработки с ЧПУ включают, но не ограничиваются, чугун, стали, алюминиевые сплавы, и инженерные пластмассы, в различных автомобильных приложениях. однако это только начальный фильтр. автомобильные дизайнеры и инженеры также нуждаются в сплава марки, термической обработки и формы продукта. изменение доступного контура показывает, как обработка с ЧПУ позволяет пересмотреть дизайн, сохраняя при этом эту спецификацию материала фиксированной. деформируемый сорт не может просто заменить литой сорт, потому что его название звучит знакомо, и только потому, что деталь подвергается механической обработке, не означает, что вся деталь квалифицирована для своей рабочей нагрузки.
В практической механистической дискуссии автор заявляет, что внешний вид детали может заставить кого-то поверить, что деталь была отлита, когда, на самом деле, она могла быть выкована. участники форума также связали припуск на механическую обработку с толщиной стенки и формой сердцевины. практический подход заключался бы в том, чтобы сначала реконструировать исходный материал и маршрутизацию, прежде чем копировать его видимый контур при определении замены.
Исследование Зоруфи и Фатеми, проведенное в 2004 году протестировал как образцы материалов, так и комплектные компоненты. Его сравнения изменили материал, а также маршрут изготовления.Проверка размеров и квалификация усталости решают разные вопросы, поэтому результат приемки размеров не может заменить требуемую работу по производительности компонентов.
- Пересмотреть доступные функции с помощью программы и системы работы.
- Включите в сравнение удаленную заготовку и время резки.
- Сохраните валидацию материала и компонентов для предполагаемого использования.
- Включите оснастку поставщика заготовки и сроки минимального лота.
- Включите установочные поверхности, припуск на механическую обработку и чистовые вырезы.
- Сохраните валидацию материала и компонентов для предполагаемого использования.
Как стоимость обработки с ЧПУ соотносится с другими методами производства автомобильных деталей?
Вместо того, чтобы оценивать цену литья и ковки, сравните цену готовых принятых деталей. для маршрута заготовки обработка с ЧПУ устраняет необходимость в специальном штампе для формования формы, но все же требует режущих инструментов, программ и приспособлений. Методы, близкие к сетке, добавляют инструменты выше по потоку и могут уменьшить удаление запасов; Размер партии и изменения в конструкции влияют на этот компромисс.
A исследование стоимости ковки с открытыми штампами 2020 года явно исключает последующую механическую обработку и термообработку из своей модели затрат. следовательно, он может быть не применим напрямую к автомобильной промышленности. Исследование подтвердило наличие крупных компонентов нефти и газа; его цены и ошибки прогнозирования находятся за пределами этого автомобильного сравнения. Однако он дает некоторое представление о затратах, связанных с различными операциями. Например, нам следует оценить все операции и включить их в предложение, прежде чем варианты с ЧПУ будут сравниваться с традиционными методами механической обработки.
Как выбрать станок с ЧПУ для автомобильных запчастей
Используйте токарный станок с ЧПУ для вращательных элементов и обрабатывающий центр для призматических элементов. Оправдайте использование дополнительных осей или комбинированных операций при волочении, если позволяет доступ к инструменту и измеренное время цикла целых деталей. Помимо предполагаемых функций, станок также должен пройти заготовку и приспособление через весь путь резки, загрузки и конца, поддерживающего заготовку.
| Класс машины | Особенности, которые он адресует | Решение о покупке |
|---|---|---|
| 2-осевой токарный станок с ЧПУ | Вращательные наружные диаметры, отверстия, грани и резьбы | Начните здесь для точеных деталей с доступом к инструменту в X и Z. |
| Токарный центр Live-Tool | Точеные функции, а также доступные фрезерные квартиры и просверленные отверстия | Укажите управляемые инструменты и управление по оси C; включите перемещение по оси Y, когда функция в этом нуждается. |
| Мельница-витк со вторым шпинделем | Двухсторонние детали и передачи между токарной обработкой и фрезерованием | Сравните повторяемость переноса и цикл цельных деталей с отдельными машинами. |
| 3-осевой вертикальный обрабатывающий центр | Призматические детали с доступными гранями, отверстиями и карманами | Используйте приспособления и запланированные переориентации для необходимых сторон. |
| 4-осевой горизонтальный обрабатывающий центр | Несколько сторон корпуса вокруг индексированной оси | Проверьте развертку поддона/оборудования, эвакуацию стружки и доступ к загрузке. |
| 5-осевой обрабатывающий центр | Угловые элементы и изогнутые поверхности с изменяющейся ориентацией инструмента | Выберите индексированное или одновременное движение в исследовании траектории движения и столкновения. |
| Цилиндрическая или шлифовальный станок для поверхностей | Указанные закаленные шейки, плоские поверхности и требования к отделке | Сохраняйте припуск на измельчение и подходящий метод измерения. |
| Шестеренчатое режущее и отделочное оборудование | Генерация зубов и отделка боковых сторон зубов | Цитируйте зубной процесс отдельно от поворота заготовки шестерни. |
| Электроэрозионная обработка | Проводящие инструменты и функции неудобны для вращающегося резака | Сравните доступ к электроду или проводу и необходимый маршрут финиша. |
Универсальность обработки с ЧПУ в основном является функцией соответствия возможностей обработки с ЧПУ для работы Для сложных деталей станки с ЧПУ позволяют меньше переориентаций через многоосные обрабатывающие центры, но дополнительное движение также требует контроля столкновений и соответствующих приспособлений. для маршрутизации и фрезерования, Вертикальный обрабатывающий центр VMC650 находится в другом классе по сравнению с токарным станком. Сравните точность и эффективность каждого чертежа, прежде чем рассматривать виток мельницы в качестве замены.
ANTISHICNC поставляет станки с ЧПУ, в том числе Токарные станки с ЧПУ. Предложения включают детали для сравнения двух моделей. показанные цифры являются перечисленными поставщиком значения для этих предложений. станки с ЧПУ обрабатывают заготовку в физическом рабочем конверте, следовательно, этот конверт должен быть проверен до времени цикла. Они изображают размеры и номиналы станка; удержание и выбранная сборка управляют расположением резки.
| Опубликованный параметр | СК6130 | 235 ЛАНСЕН | Как его использовать |
|---|---|---|---|
| Перекачиваясь через кровать | 300 мм | 460 мм | Просеивают вращающуюся оболочку. |
| Мера зазора скольжения | 100 мм макс. диаметр поворота над скольжением | Качание на 260 мм над поперечным скольжением | Проверьте фактическое приспособление и оболочку инструмента; эти эти метки различаются. |
| Расстояние между центрами | 320 мм | 570 мм | Держите его отдельно от полезной длины поворота. |
| Максимальная длина поворота | 230 мм | 550 мм | Включите патрон, инструменты и доступ к конечной поддержке. |
| Шпиндель сквозное отверстие | 48 мм | 66 мм | Проверьте полный путь к бару. |
| Перечисленный диаметр стержня | 45 мм | 50 мм | Используйте номинал стержня, а не только отверстие для шпинделя. |
| Открытие тяги с полым патроном | 40 мм, опционально | 50 мм, гидравлический | Меньшее отверстие может управлять сквозным заданием. |
| Предельная скорость шпинделя | 2500 об/мин | 3500 об/мин | Также примените ограничения скорости патрона и заготовки. |
| Мощность главного двигателя | 4 кВт | 11 кВт | Сравнивают кривую крут щего момента при скорости резани. |
| Общая указанная мощность | 10 кВт | 15 кВт | Планируйте электропитание отдельно от мощности шпинделя. |
| Быстрое перемещение X/Z | 6/10 м/мин | 18/18 м/мин | Быстрое движение - это не сокращение подачи и не полное время цикла. |
| Вес нетто машины | 1700 кг | Около 2600 кг | Включите доставку, фундамент и доступ к услугам. |
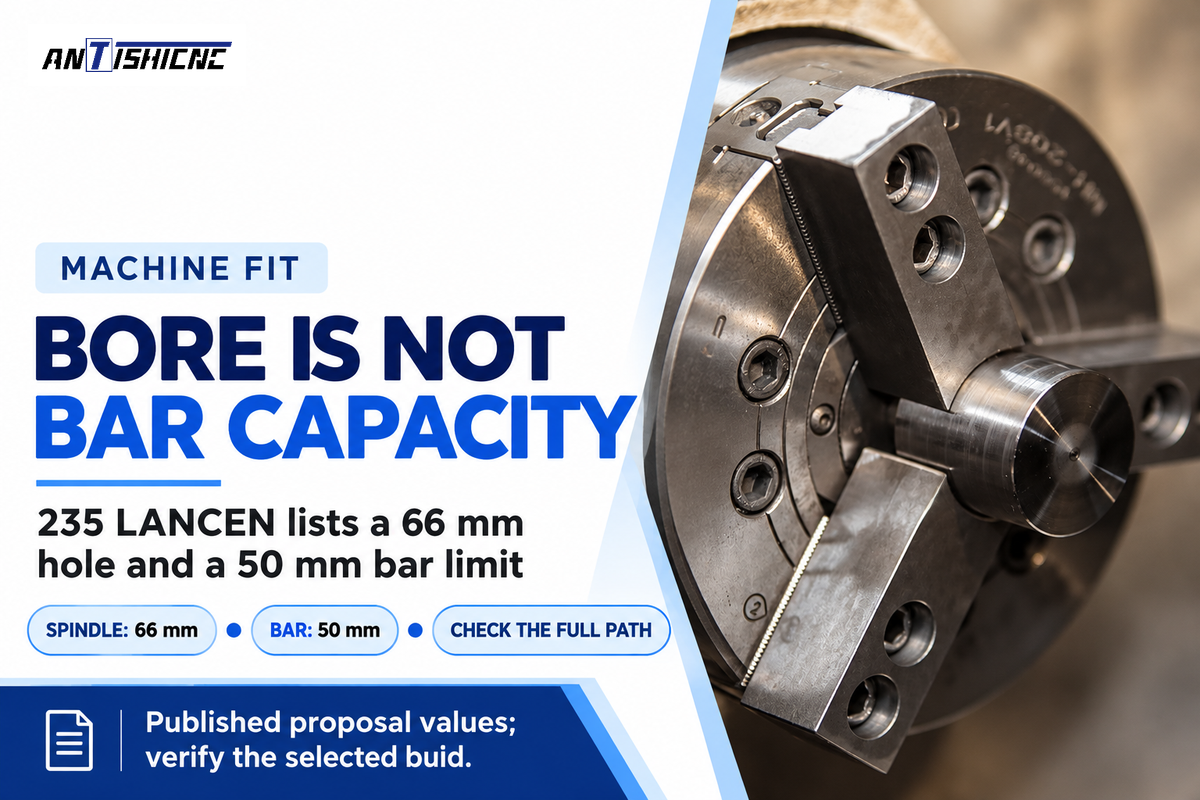
The 235 LANCEN опубликовал машинное производство перечисляет отверстие для шпинделя диаметром 66 мм рядом с отверстиями для стержней и тяг диаметром 50 мм. Таким образом, требование к сквозному стержню диаметром 60 мм не соответствует указанному в списке экрану с дорожкой стержня, даже если 60 мм меньше 66 мм. Отдельно удерживаемая заготовка представляет собой другое предложение по удержанию работы и требует другой настройки приспособления.
Рассмотрим предлагаемую работу 45 мм бар на CK6130. указанный диаметр бар составляет 45 мм, в то время как опциональная рулевая тяга с полым патроном имеет отверстие 40 мм. Выбор, что тяговая трубка блокирует предлагаемый сквозной маршрут. покупатель может оценить другие сопоставимые сборки рабочего хозяйства или путь загрузки вырезанной заготовки, прежде чем тратить время на оценки цикла. коротко повернутая часть также нуждается в месте для своих челюстей и режущих инструментов; только качели кровати не решат этого.
Ограничение на 50 мм для стержня и отверстие для шпинделя 66 мм определяют два интерфейса на 235 LANCEN. сначала проверка меньшего отверстия позволяет покупателям избежать покупки на основе номинального размера отверстия. Завершите проверку зазора с помощью кулачков патрона, револьверных инструментов и концевой опоры в своих рабочих положениях.
Точность, допуски и проверка
Точная обработка с ЧПУ требует плана проверки на основе чертежей допусков на механическую обработку в автомобильной промышленности и доказательства того, что процесс стабилен. Для требования высокой точности, отдельного разрешения прибора, позиционирования машины, геометрии готовой детали и правила, используемого для выпуска измеренной детали. первый образец помогает доказать установку; последовательные производственные данные показывают дрейф и изменения, которые изолированный образец не может показать.
Руководство NIST по стабильности процессов ставит стабильность перед анализом возможностей Износ инструмента, движение зажима и изменение температуры могут повлиять на результаты даже в то время, как станки с ЧПУ работают с неизменной программой На уровне управления обработка с ЧПУ обеспечивает повторяемые командные движения Полный процесс включает материал и систему измерения.
“мы не можем начать говорить о технологичности процесса, пока не продемонстрируем стабильность в нашем процессе.”
Объяснение возможностей NIST отделяет Cp от Cpk: последний учитывает нецентральный процесс. записывайте производственные измерения по порядку, наряду с изменениями инструмента и условиями эксплуатации. гистограмма может скрыть последовательность дрейфующего процесса, в то время как одно среднее значение может скрыть его распространение.
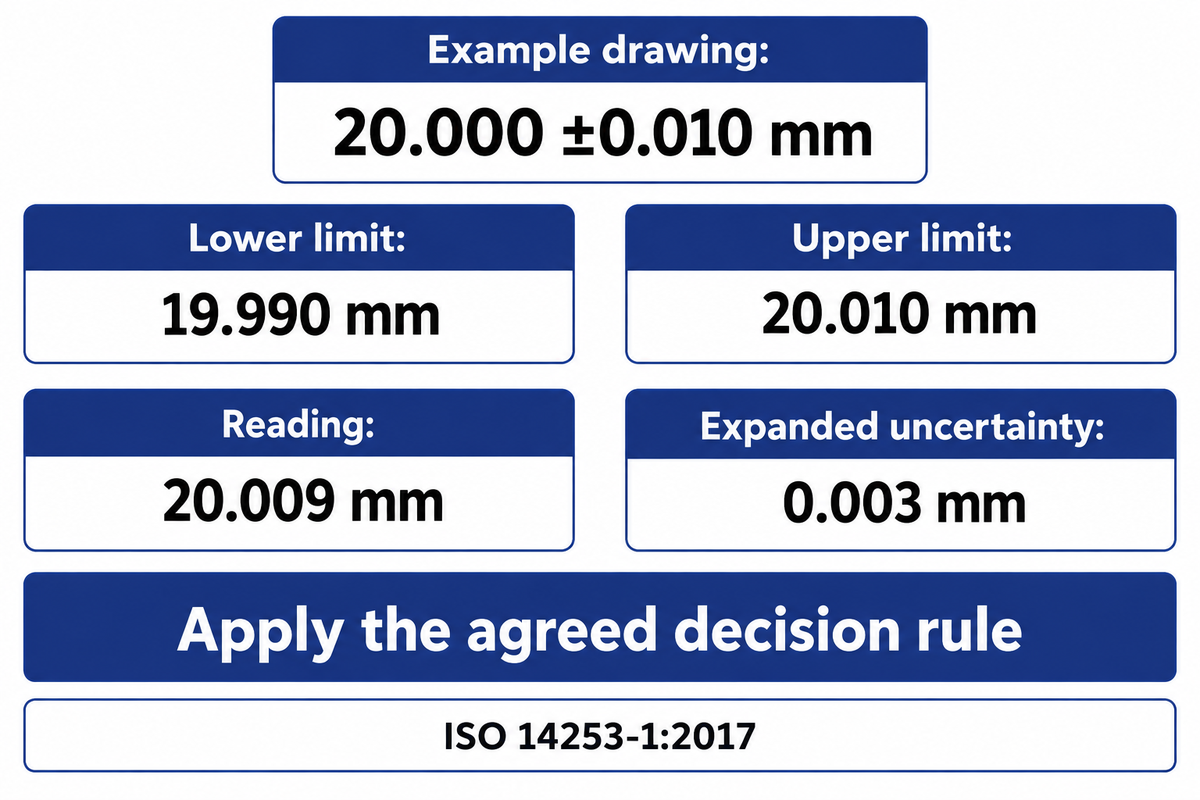
Пример чертежа: 20.000 ±0.010 мм. спецификация простирается от 19.990 до 20.010 мм, ширина 0.020 мм. показания 20.009 мм с расширенной неопределенностью измерения 0.003 мм нуждаются в согласованном правиле принятия решения о соответствии. ИСО 14253-1:2017 принимает такие решения, включая измеренные значения вблизи пределов спецификации, принимая во внимание неопределенность.
Точная обработка требует выбора калибра для характеристики Обработка с ЧПУ позволяет точно разместить особенности, когда траектория инструмента, удержание и смещения поддерживают чертеж; затем калибр должен измерить эту особенность. измерение диаметра - лишь одна из многих проверок точной обработки. Другие характеристики размеров, такие как округлость, биение и текстура поверхности, а также положение отверстия, требуют соответствующих методов измерения. Большая точность в одном измерении может оставить другой функциональный интерфейс неконтролируемым. Производители автомобилей требуют, чтобы данные чертежа и схема контроля перемещались вместе с деталью, особенно когда работа передается между различными приспособлениями и/или поставщиками.
Допуск на чертеж 0,020 мм и неопределенность измерения 0,003 мм должны быть обсуждены в том же выпуске. Точные автомобильные детали покидают проверку только после того, как были применены согласованные проверки и правило принятия решения. После механической обработки проверки на выпуск деталей с ЧПУ не учитывают выпущенные измерения и дают закупкам последовательный знаменатель себестоимости продукции.
Прототип и экономика производства
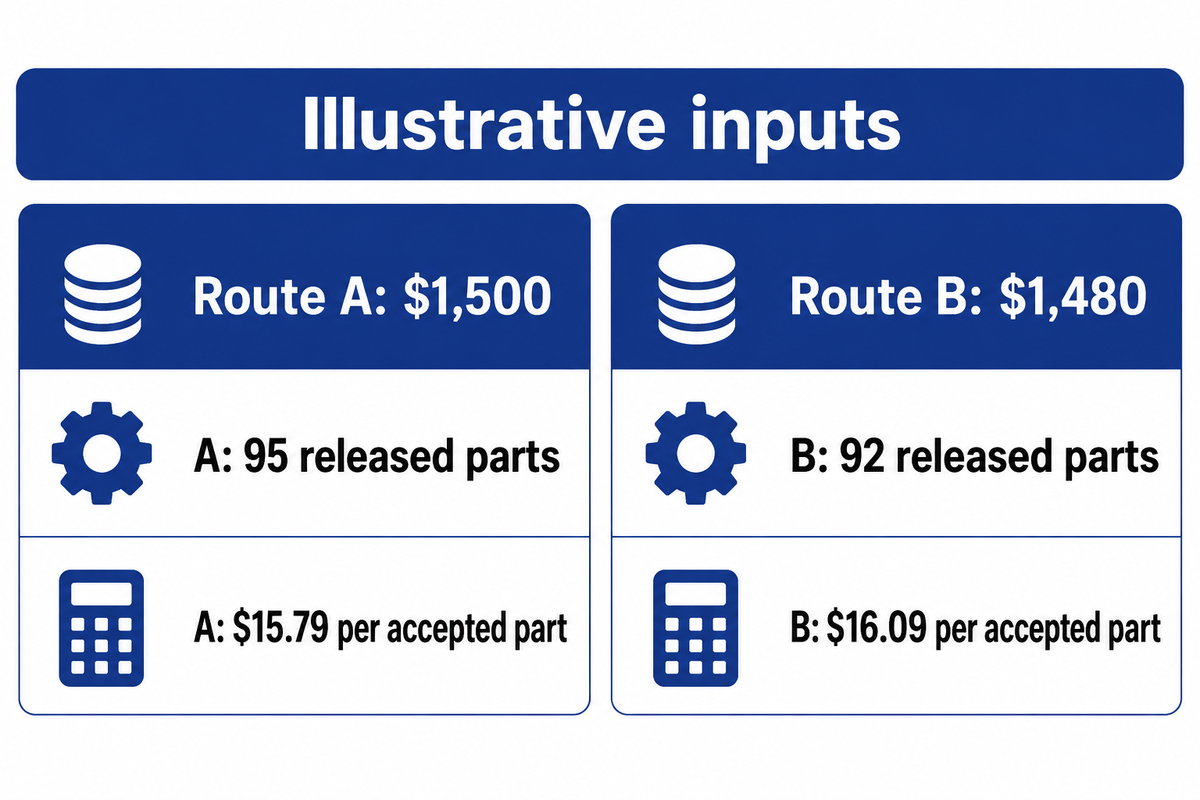
Сравните затраты на механическую обработку автомобилей, разделив стоимость партии на высвободившееся количество.Включите затраты на установку и приспособления, обработку и проверку, а также материал без двойной зарядки одной и той же стоимости. услуги механической обработки с ЧПУ и внутреннюю ячейку можно сравнивать только после того, как их объем, размер партии и критерии выпуска будут согласованы.
The Американское общество качества, структура затрат на качество выявляет профилактические и оценочные мероприятия, а также внутренние и внешние сбои. Проверка расходует ресурсы; лом и переработка влияют на стоимость выпуска. Таким образом, более низкая почасовая ставка машины может потерять свое преимущество, когда партия нуждается в дополнительных настройках или дает меньше выпущенных деталей.
Мост с хорошей стоимостью детали
Мост затрат на хорошие детали делит затраты на аналогичные партии на количество, выпущенное в соответствии с теми же критериями приемки.
| Тот же объем затрат, доллары США | Маршрут А | Маршрут Б |
|---|---|---|
| Программирование, настройка и распределение приспособлений | 300 | 600 |
| Материал для 100 стартов после любого зачисленного восстановления | 600 | 400 |
| Обработка, включая указанный маршрут отделки | 450 | 300 |
| Проверка и проверка выпуска | 150 | 180 |
| Общая стоимость партии | 1,500 | 1,480 |
| Части начаты | 100 | 100 |
| Части приняты и выпущены | 95 | 92 |
| Стоимость за принятую часть | 15.79 | 16.09 |
Маршрут А стоит $1,500 ÷ 95 = $15.79 за принятую деталь. Маршрут В стоит $1,480 ÷ 92 = $16.09 за принятую деталь. Маршрут с меньшим общим расходом партии немного дороже за выпущенную деталь. В обоих расчетах используются одни и те же сегменты затрат и одни и те же 100 стартов. “Принятое” означает освобождение после согласованных размерных и других необходимых проверок; детали, ожидающие решения, исключаются.
Запасы, потребленные ломом, уже учитываются в материальной стоимости партии и поэтому не могут быть снова отнесены к лому. Переработка труда, который не был включен, принадлежит к переработке до разделения. аналогично, когда общий показатель эффективности оборудования уже включает его фактор качества, применение тех же потерь качества снова занижает выпуск.
Производство автомобильных прототипов распределяет установку по меньшему количеству деталей, в то время как повторное автомобильное производство может распределить ее по большему количеству. изменение конструкции может потребовать новой программы, приспособления или пустого инструмента, прежде чем эта экономия будет реализована. Два преимущества обработки с ЧПУ - это повторное использование программ и возможность изменять доступные контуры, а их экономическая выгода зависит от пакетного расчета.The Руководство по стоимости приобретения станков с ЧПУ решает вопрос покупки оборудования; эксплуатационные расходы на выпущенную деталь также требуют расчета партии.
При $15.79 на принятую деталь Маршрут A выигрывает этот отработанный пример несмотря на то, что общее количество партий на $20 выше Финансы и производство могут повторить этот расчет, используя свои собственные принятые количества и сохранить объем затрат прежним Добавление требуемого сбора за отделку или транспортировку только к одному маршруту изменяет общее количество маршрутов до разделения.
Автоматизация: балансировка, погрузка и замер
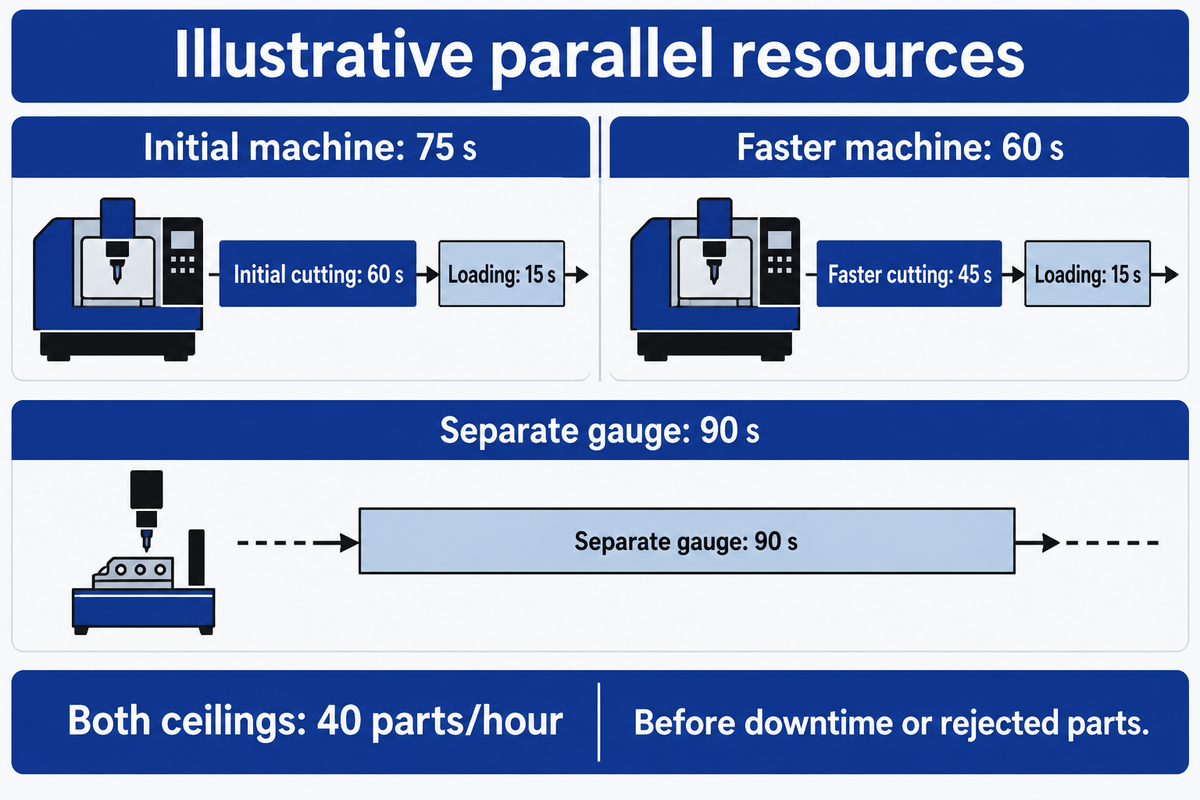
Узкое место при проверке механической обработки автомобиля возникает при измерении предельных выходных данных Автоматизируйте ограничивающую операцию и измерьте, какие задачи могут перекрываться Загрузка, смена инструмента, проверка и корректирующая обратная связь могут ограничить ячейку после резки становится быстрее При планировании станков с ЧПУ в автомобильном производстве ассортимент продукции также меняет работу на каждой станции, поэтому демонстрация резки одной части не дает полной емкости ячейки.
Марк Холл из Yamazaki Mazak, пишущий в The Engineer в июне 2025 года, предупреждает, что плохое использование автоматизации может сдвинуть узкое место Интеграция оборудования ЧПУ с роботами требует подходящего представления деталей и приспособлений. заводы, которые полагаются на обработку ЧПУ должны включать эти интерфейсы в рамках испытания мощности.Квалифицированные операторы ЧПУ по-прежнему занимаются доказательством, изменениями инструментов и ненормальными условиями; бесхозное время выполнения требует тех задач, которые запланированы в системе.
| Ресурс или деятельность | Начальный пример | После более быстрой резки | Ограничение для измерения |
|---|---|---|---|
| Резка | 60 с/часть | 45 с/часть | Изменения инструмента и измерения в цикле включены в измеренный цикл. |
| Загрузка на станке | 15 с/часть | 15 с/часть | Серийный с резкой в этом примере. |
| Время работы машины | 75 с/часть | 60 с/часть | Резка плюс загрузка; не считайте их параллельными. |
| Отдельный калибр | 90 с/часть | 90 с/часть | Один манометр, измеряющий каждую деталь во время обработки следующей детали. |
| Идеальный потолок завершения ячеек | 40 частей/час | 40 частей/час | Калибр 90 с остается ограничивающим ресурсом. |
Пример предполагает независимые машинные и калибровочные ресурсы.В примере показано калибровочное переобработку, где калибровочные ресурсы перекрывают следующий цикл обработки. потолок составляет 3600 секунд ÷ 90 секунд = 40 завершений проверки в час, до простоя или отбракованных деталей.Уменьшение времени резки с 60 секунд до 45 секунд оставляет этот потолок неизменным.Без какого-либо перекрытия начальный цикл 60 + 15 + 90 = 165 секунд позволит максимум 21,8 завершений в час.
Обратная связь - это еще один тип ограничения. Одним из примеров является исследование 2026 года в открытом доступе по механической обработке автомобильных шатунов, который описывает 100% автоматизированный тактильный осмотр с последующей ручной регулировкой параметров процесса, Поправки вступают в силу по крайней мере одну или несколько заготовок позже Документируйте время от измерения до коррекции, и определите, как затронутые части удерживаются в течение этого времени. также определите цикл калибра.
Исследование NIST по производству нескольких рабочих мест в 2018 году анализирует пропускную способность и узкие места как функции смеси продуктов, с применением автомобильной сборки Для обработки с ЧПУ в автомобильной промышленности повторите упражнение для чертежей, представляющих интерес Интеграция обработки с ЧПУ с одним быстрым калибром полезна только в том случае, если приспособления и программа измерений также обрабатывают следующее семейство деталей.
Калибр 90 с ограничивает иллюстрированную ячейку до 40 завершений в час, а время ее машинного цикла уменьшается с 75 с до 60 с. Тогда решение о покупке зависит от мощности проверки, перекрывающихся задач или согласованного плана проверки. более быстрая обработка обеспечивает более завершенные детали после предельных изменений ресурсов.
Что включить в запрос предложений на оборудование и приемочные испытания
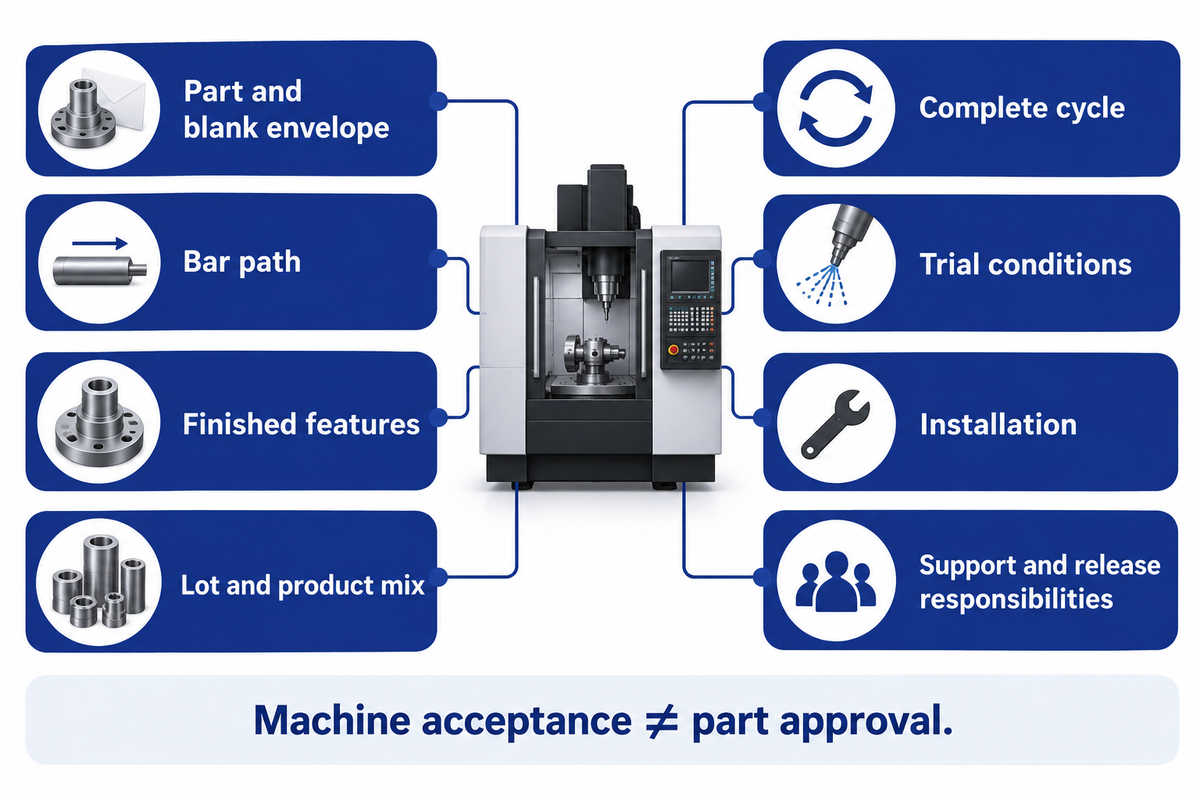
Производители автомобильных станков с ЧПУ требуют чертежей и заготовок; точная сборка машины; цели полного цикла; и доказательства для принятия. возложить ответственность за приспособления, осмотр и любую квалификацию частичной производительности.Прием машины и освобождение клиента поставщика автомобилей касаются различных результатов, поэтому предоставьте каждому поименованного владельца и согласованные записи.
Обзор третьего издания APQP AIAG включает в себя поиск, управление изменениями, показатели программы и оценку рисков.Содержание планов контроля теперь является частью отдельного документа. производители и поставщики автомобилей теперь могут использовать требования плана и контроля, основанные на конкретном процессе клиента, и не превращать каталог машин в пакет утверждения деталей.
Запрос предложений по оборудованию: определите измерения перед запросом на исследование.
| Параметр | Рекомендуемый диапазон | Почему это важно | Как проверить |
|---|---|---|---|
| Часть и пустой конверт | Размеры чертежей в мм; включают минимальную и максимальную заготовки | Подметание приклада и приспособления может превышать готовую форму. | Попросите раскладку приспособления/инструмента для указанной сборки. |
| Барная дорожка | Диаметр заготовки в мм по сравнению с наименьшим прозрачным отверстием | Номинальное отверстие шпинделя может скрывать вытяжную трубку меньшего размера. | Спросите размеры шпинделя, патрона и трубки. |
| Готовые особенности | Пределы рисования в мм и текстура поверхности в мкм | Размер, форма и текстура поверхности требуют разных проверок. | Попросите план проверки и согласованное правило принятия решения. |
| Лот и ассортимент продукции | Детали/партия и детали/смену для каждого чертежа | Переключения и разное время работы меняют ограничение. | Попросите о срочном испытании смешанной части и записи о переходе. |
| Полный цикл | Секунды/части через резку, обработку и проверку | Цитата только для резки может пропустить самую медленную станцию. | Попросите временные метки и определите, какие задачи совпадают. |
| Условия испытаний | Согласованный последовательный подсчет проб и продолжительность в минутах | Короткое машинное исследование и долгосрочная проверка отвечают на разные вопросы. | Запросите необработанные данные о последовательности, состоянии инструмента и истории температуры. |
| Установка | Напряжение питания, потребность в кВт и размеры в мм | Коммунальные услуги, погрузка пола и доступ влияют на готовность. | Попросите точную планировку здания и требования к объекту. |
| Ответственность за поддержку и освобождение | Имя владельца, время ответа в часах и включенные услуги | Приемка машин и одобрение деталей заказчиком требуют явных владельцев. | Попросите объем услуги, план запасных частей и записи о приемке. |
ИСО 22514-3:2020, подтвержденный в настоящее время в 2026 году, описывает краткосрочные исследования производительности последовательных деталей в условиях повторяемости. Его методы непригодны ниже 30 наблюдений, а его публичный объем исключает ожидаемые модели износа инструментов и автокорреляцию. Выберите метод исследования и продолжительность, соответствующие условиям испытания; определите используемую систему измерения и правило соответствия в отношении данных последовательности.
После приемлемого первого запуска испытание должно выполнить обработку с ЧПУ, используемую для указанной мощности. Включите указанную заготовку, соответствующее состояние инструмента, нагрузку и проверки, необходимые после обработки, чтобы гарантировать применение критериев освобождения. Плавная демонстрация одной простой функции может скрыть вторую настройку, медленное измерение или задачу поддержки, которая принадлежит производственному циклу. Эта полная последовательность - это то, как обработка с ЧПУ доставляет завершенную деталь на проверку.
Менее 30 наблюдений выходят за рамки заявленного размера выборки ISO 22514-3:2020. Для испытания оборудования по-прежнему требуется метод, соответствующий износу инструмента, последовательности данных и предполагаемой продолжительности. Сохранение необработанных показаний и условий делает машину пригодной для использования наряду с отдельной работой по частичной квалификации и выпуску клиентов.
Электромобили перемещают смесь обработанных деталей
При рассмотрении мощности обрабатывающего центра для производства компонентов электромобиля (EV), было бы лучше планировать ожидаемый состав компонентов и не добавлять общий процент роста к мощности Компоненты EV, такие как корпуса двигателей и редукторные шестерни, могут потребовать различных задач резки и проверки от компонентов двигателя внутреннего сгорания. Установка, которая рассчитывает работать с несколькими различными силовыми установками, может нуждаться в оснащении и переключении для поддержки чертежей, которые она ожидает запустить.
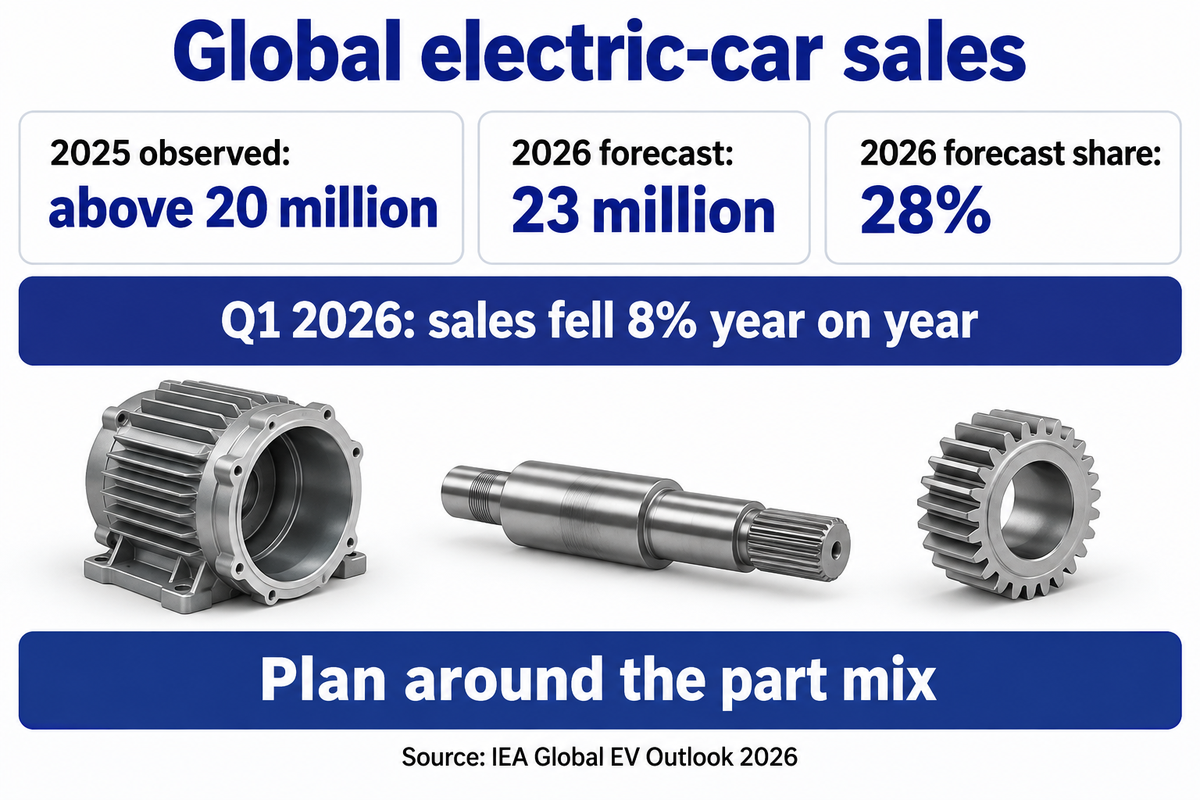
The Глобальный прогноз развития электромобилей 2026 Международного энергетического агентства сообщает, что продажи электромобилей превысят 20 миллионов в 2025 году, что составляет около четверти продаж новых автомобилей. Его прогноз на 2026 год составляет 23 миллиона и 28% продаж автомобилей. Это глобальные показатели электромобилей. В том же отчете зафиксировано падение мировых продаж на 8% в годовом исчислении в первом квартале 2026 года, наряду с ростом в нескольких регионах.
Для механической обработки в автомобильном секторе вопрос больше о продукте. интервью в магазин современных машин 2024 года обсуждает завод ZF в Грей Корт, и сосуществование систем сгорания, гибридных и электропривода, Интервью затрагивает баланс систем, зубчатой передачи и приводов; сборка системы и чистота.Это отличный пример балансировки производства для удовлетворения разнообразных требований клиентов.
Для плана, включающего оборудование на 2026 год, группируйте ожидаемые работы по повернутым функциям, призматическим особенностям, процессам обработки зубов и проверкам. На основе чертежей определите области, где разрешены интерфейсы приспособлений, и сгруппируйте их, а затем найдите выбросы, требующие другого класса машины или другой установки. На протяжении меняющейся смеси деталей обработка с ЧПУ помогает пересматривать программы и доступные функции; новые формы материалов или недоступная геометрия все еще могут требовать другого оборудования.
Внедрение технологии ЧПУ поддерживает необходимость автомобильного сектора повторять определенные пути резки, но итоговые показатели рынка не могут выбрать шпиндель или приспособление. при механической обработке на автомобильных заводах обработка с ЧПУ остается частью как установленных, так и новых маршрутов трансмиссии. во время разработки механическая обработка с ЧПУ поддерживает интерфейсы прототипов, прежде чем будет готов выделенный объемный пустой маршрут. Покупатель с заказами на двигатели внутреннего сгорания и неопределенной программой электропривода должен оценить мощность, необходимую для подтвержденных чертежей, в отличие от гибкости, необходимой для новой работы.
Показатель МЭА 28% - прогноз мировой доли продаж автомобилей на 2026 г. Грубо перевести этот прогноз в план цеха означало бы частичный микс, а не пропорциональное увеличение часов работы шпинделя Ячейка, переключающаяся между корпусами и валами, будет означать, что ее ограничения по загрузке и проверке нужно будет пересчитать с этой частью микса.
Часто задаваемые вопросы
Какой станок с ЧПУ лучше всего подходит для автомобильных запчастей?
Токарный станок с ЧПУ является исходным выбором для вращающихся деталей; обрабатывающий центр является исходным выбором для призматических деталей.
Вал с концентрическими шейками направлен в сторону поворота, в то время как корпус с карманами и наклонными отверстиями направлен в сторону фрезерования Комбинированная машина становится полезной, когда она удаляет дорогостоящие переносы или настройки для фактического волочения. перед выбором дополнительных осей сравните полный цикл, зазор приспособления и маршрут проверки. Готовая часть и предполагаемый лот определяют покупку.
Какие типы станков с ЧПУ используются в автомобильной промышленности?
К основным типам относятся токарные станки с ЧПУ, фрезерные центры, шлифовальные станки и специализированное зубчатое оборудование, а для подходящих проводящих работ используются электроэрозионные станки.
Каждый класс адресован различным особенностям. фрезерные станки с ЧПУ вырезают грани, карманы и рисунки отверстий; токарные станки производят вращающиеся поверхности. чистовая обработка необходима, когда заготовка, близкая к чистой, оставляет запас на этих указанных интерфейсах. Многоосная обработка расширяет доступ к инструменту, в то время как шлифование и обработка зубчатых колес отвечают их соответствующим требованиям к волочению. 5-осевой обрабатывающий центр с ЧПУ, следовательно, является одним из вариантов в пределах маршрута, а не станок по умолчанию для каждой детали или материала автомобиля.
Какие материалы используются для автомобильной обработки с ЧПУ?
Используются алюминиевые сплавы, стали, чугун и машиностроительные пластмассы, причем для детали выбираются марка, форма изделия и термическая обработка.
Одно и то же широкое семейство материалов может содержать очень разные спецификации. Обработка с ЧПУ может обрабатывать литую заготовку, ковку или деформируемый материал, но эти маршруты дают части разные начальные условия. выбор материала должен следовать чертежу и требуемой квалификации его производительности. Включите сертификаты и любую указанную обработку в пакет закупок, а затем сопоставьте инструменты и выдержку с этим состоянием материала.
В чем разница между 3D-печатью и обработкой с ЧПУ для автомобильных деталей?
Обработка с ЧПУ удаляет материал; 3D-печать строит форму, добавляя материал.
Комбинированный маршрут показывает, как обработка с ЧПУ используется после печати для завершения доступных интерфейсов. Сравните окончательное состояние материала, геометрию и маршрут последующей обработки.
Почему точность важна в автомобилестроении?
Точность имеет значение, поскольку сопрягаемые поверхности, зазоры и геометрические соотношения влияют на то, как деталь подходит и функционирует.
План проверки должен учитывать указанную характеристику, включая текстуру поверхности или положение, когда это необходимо. Ужесточение контроля размера само по себе не может заменить другие проверки размеров, материалов и производительности компонентов. преимущества автомобильной обработки с ЧПУ вытекают из совместного управления этими интерфейсами.
Будет ли ЧПУ заменен искусственным интеллектом?
ИИ может помочь в программировании и мониторинге; физическая резка, удержание и освобождение деталей по-прежнему требуют инженерного процесса обработки.
Полезное различие между программной помощью и операцией, которую она поддерживает. предлагаемый путь инструмента по-прежнему нуждается в подходящем резаке, доступ к функции и приспособление, которое удерживает заготовку. Обработка с ЧПУ также включает в себя доказательство того, что комбинация перед производством. Данные мониторинга могут помочь идентифицировать изменение, не доказывая автоматически, что каждая готовая деталь приемлема. Например, исследование соединительного стержня 2026 года описывает автоматизированный контроль с ручной корректирующей обратной связью. Покупатели могут оценить функцию с помощью искусственного интеллекта по выполняемой ею задаче, ее входным данным и действиям, которые она запускает. Включите в исследование реакцию на смену инструмента, ненормальное измерение или остановленный цикл. Отделите измеренные результаты от ожидаемого улучшения, прежде чем распределять производственные мощности на эту функцию.
Укажите маршрут детали перед машиной. отверстие для шпинделя диаметром 66 мм все еще может сопровождать ограничение в 50 мм, а более быстрая резка может оставить ограничение проверки в 90 с нетронутым.
Создайте краткое описание оборудования вокруг своих чертежей
Обобщите чертеж, состояние материала, размеры заготовок и принятый выход. ANTISHICNC's консультация по выбору машины можно начать с токарных станков или обрабатывающих центров, соответствующих этим требованиям, после чего следует выдерживание, пробный запуск и поддержка предлагаемой сборки.
Автор: XCX. Обновлено в октябре 2026 г. В примерах машин используются опубликованные технические предложения ANTISHICNC; в производственных расчетах приводятся примеры входных данных. В ссылках в конце указаны методы и исследования, используемые для процессов, качества и функций закупок.
Связанные статьи
- Понимать движение заготовки при токарной обработке с ЧПУ
- Создайте бюджет на покупку станков с ЧПУ
- Сравните варианты токарных станков с ЧПУ
- Обзор платформы обрабатывающего центра VMC650
Ссылки и источники
- Технологический институт Эри: введение в токарную обработку с ЧПУ
- Заявка Reishauer US20220291669A1: мониторинг процесса передачи, 2022 г
- Зоруфи и Фатеми: сравнение усталости рулевого кулака, SAE, 2004
- Аналитическая модель затрат на ковку с открытыми штампами, 2020 г
- Национальный институт стандартов и технологий: оценка стабильности процесса, раздел 3.4.5
- Национальный институт стандартов и технологий: оценка возможностей процесса, раздел 3.4.6
- Международная организация по стандартизации: Правила принятия решений о соответствии ISO 14253-1:2017
- Американское общество качества: стоимость качества
- Марк Холл, Инженер: автоматизация обработки с ЧПУ и узкие места, июнь 2025 г
- Автомобильные измерения температуры соединительного стержня и исследование обратной связи по процессу, 2026 г
- Национальный институт стандартов и технологий: многофункциональные производственные системы, 2018
- Группа действий автомобильной промышленности: обзор третьего издания APQP
- Международная организация по стандартизации: ISO 22514-3:2020 краткосрочные машинные исследования
- Международное энергетическое агентство: Глобальный прогноз электромобилей на 2026 год, Резюме
- Современный механический цех: ZF Grey Court и изменение требований к трансмиссии, 2024 г



