














Actualizado en octubre de 2026
Piezas como un eje, un disco de freno o la carcasa de un motor eléctrico pueden requerir mecanizado CNC para automóviles, pero crean necesidades de equipo muy diferentes. Los ingenieros que utilizan el mecanizado CNC para producir piezas comienzan con el dibujo terminado, mostrando qué superficies cumplen la función, cómo llega la pieza en bruto a esas superficies y cómo se libera la pieza terminada.
El mecanizado CNC automotriz utiliza operaciones de corte programadas para crear o terminar características de piezas de vehículos. El torneado se utiliza para crear características rotacionales y el fresado se utiliza para crear caras, bolsillos y otros patrones. La elección de la máquina depende de los requisitos de blanco, sujeción y inspección.
- Familia de piezas: eje, disco, carcasa, pieza en bruto de engranaje o componente prismático.
- Ajuste físico: sobre en blanco, alcance de la herramienta y la abertura de la barra pasante más estrecha.
- Objetivo de calidad: límites de dibujo, textura de la superficie y controles de liberación acordados.
- Objetivo de capacidad: piezas aceptadas por turno, incluida la carga y el aforo.
- Una pieza en bruto fundida o forjada aún puede necesitar un mecanizado de acabado sustancial.
- Una abertura de husillo y un diámetro de barra utilizable son dimensiones separadas.
- Un corte más rápido aumenta la producción sólo cuando el corte limita la celda.
- Compare los costos con las piezas liberadas, con los mismos costos incluidos en cada ruta.
Donde encaja el mecanizado CNC automotriz en la cadena de proceso
El mecanizado CNC para la industria automotriz incluye tanto la creación de una pieza a partir de un trozo de material como el acabado o la creación de características en una pieza con forma casi neta. Una útil cadena de proceso sigue el espacio en blanco a través de una serie de operaciones. Asigne cada característica terminada a una operación antes de elegir la máquina que la realizará.
El mecanizado CNC implica diferentes movimientos de corte. La tecnología CNC permite que las trayectorias de las herramientas almacenadas repitan un trabajo con retención de trabajo y condición de la herramienta controlada. Como el Guía de giro del Instituto Erie de Tecnología explica que al girar gira la pieza de trabajo y al fresar gira el cortador. Por lo tanto, una carcasa con caras y orificios de soporte es una tarea diferente a la de un eje con muñones. El mismo programa CNC no puede abordar las diferencias en el acceso y la sujeción.
Mapa de proceso de 6 partes
El mapa de procesos de 6 partes vincula una familia de piezas con sus operaciones de corte, operaciones de acabado e inspección.
| Parte familia | Forma de partida y ruta de corte | Operación separada para retener | Característica de dibujo para controlar |
|---|---|---|---|
| Ejes y pasadores | Barra o pieza en bruto forjada; girar diarios, caras y ranuras | Tratamiento térmico y rectificado de diarios cuando se especifique | Tamaño del diario, descentramiento y relación del hombro |
| Discos de freno | En blanco fundido; gire las caras de fricción y las características de localización | Equilibrio y acabado superficial especificado | Descenso facial y variación de espesor |
| Bloques de motor y culatas | Moldura fundida en blanco o de desarrollo; caras de molino, taladro y taladro | Honrado, lavado y pruebas de fugas cuando sea necesario | Geometría del orificio, relación de la plataforma y caras de sellado |
| Carcasas de transmisión y motor | Fundido en blanco o palanquilla; caras de montaje del molino y orificios de cojinete | Desbarbado, limpieza y control de fugas para el diseño | Posición del taladro y geometría de la cara de sellado |
| Componentes del engranaje | Forjado o en blanco; diámetro de giro, caras y diámetro exterior | Generación de dientes, tratamiento térmico y acabado de engranajes | Geometría de los dientes, así como puntos de referencia del orificio y la cara |
| Brackets e interfaces prototipo | Placa, palanquilla o pieza en bruto casi neta; Bolsillos y agujeros para molinos | Instalación de revestimiento o inserto donde se especifique | Patrón de agujeros y posición de la cara de apareamiento |
Las distinciones en el engranaje son muy evidentes. El giro crea el orificio y las caras de una pieza en bruto de engranaje. Generar dientes y terminar los flancos de los dientes requiere operaciones separadas. El Aplicación de monitoreo de procesos de engranajes Reishauer, publicada en 2022, se centra en el seguimiento del acabado final de piezas de trabajo previamente dentadas. Mantenga esa operación separada en su comparación de equipos. ANTISHICNC's guía de operaciones y movimientos de giro CNC tiene más información sobre la parte girada de una ruta.
¿Qué productos fabrica el mecanizado CNC para la industria automotriz?
El mecanizado CNC puede producir ejes, pasadores, características de discos de freno, orificios de bloques de motor, caras de culatas, carcasas de transmisión y carcasas de motor. Estos componentes automotrices son aplicaciones del mecanizado CNC. Los engranajes en bruto y los soportes también se ajustan al proceso. Algunos componentes comienzan como piezas fundidas o forjadas, mientras que las piezas de desarrollo pueden comenzar como palanquilla; las características terminadas requeridas determinan las operaciones de corte y secundarias.
Múltiples aplicaciones en la industria automotriz combinan fundición con corte. Una culata ilustra la importancia de la ruta. Las caras de montaje y los orificios se pueden producir mediante mecanizado CNC mientras que la fundición suministra pasajes internos. Un prototipo de palanquilla muestra cómo se utiliza el mecanizado CNC para evaluar una interfaz accesible, pero producir una forma externa similar no reproduce las características internas de la fundición ni su historial de materiales. Estas diferencias aparecerán en la ruta de procesamiento, antes de comparar los costos de las piezas finales.
Materiales y piezas en bruto: palanquilla, piezas fundidas o forjadas?
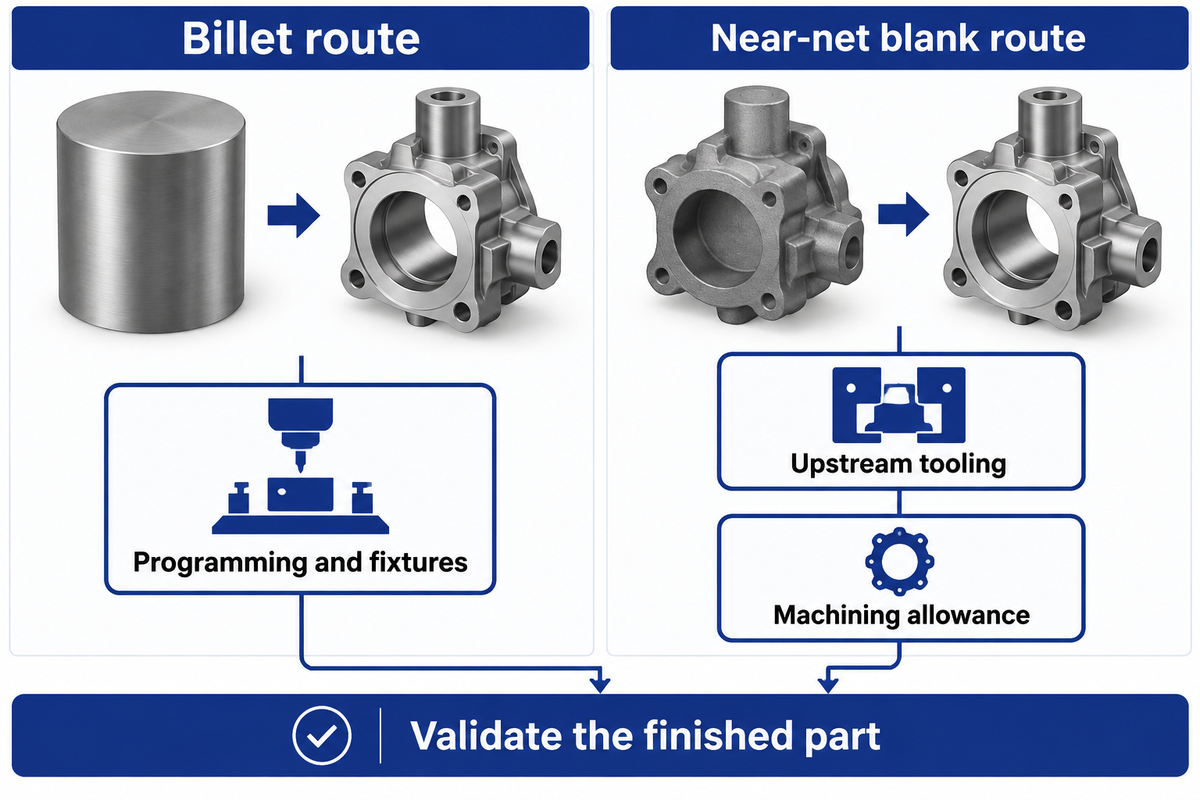
Considere los requisitos del rendimiento de la pieza y la especificación del material para decidir las rutas de una pieza en bruto disponible. Durante el desarrollo, el mecanizado CNC ofrece una ruta de palanquilla que se puede cambiar mediante programación y accesorios. Los métodos tradicionales como la fundición y la forja cambian la cantidad de corte y el compromiso de herramientas aguas arriba. Ambas rutas requieren la verificación del estado especificado del material y del rendimiento de la pieza terminada.
Los materiales para el mecanizado CNC de automóviles incluyen, entre otros, hierro fundido, aceros, aleaciones de aluminio y plásticos de ingeniería, en diferentes aplicaciones automotrices. Sin embargo, este es sólo un filtro inicial. Los diseñadores e ingenieros automotrices también necesitan el grado de aleación, el tratamiento térmico y la forma del producto. Cambiar un contorno accesible muestra cómo el mecanizado CNC permite revisiones de diseño manteniendo fija la especificación del material. Un grado forjado no puede simplemente reemplazar un grado fundido porque su nombre le suena familiar, y el hecho de que una pieza esté mecanizada no significa que toda la pieza esté calificada para su carga de servicio.
En una discusión sobre maquinista práctico, el autor afirma que la apariencia de una pieza puede hacer que alguien crea que una pieza fue fundida cuando, en realidad, pudo haber sido forjada. Los participantes del foro también relacionaron la asignación de mecanizado con el espesor de la pared y la forma del núcleo. El enfoque práctico sería reconstruir primero el material original y el enrutamiento antes de copiar su contorno visible al determinar un reemplazo.
Investigación de Zoroufi y Fatemi sobre el volante en 2004 probó tanto muestras de materiales como componentes completos. Sus comparaciones cambiaron tanto el material como la ruta de fabricación. La inspección dimensional y la calificación de fatiga abordan diferentes preguntas, por lo que un resultado de aceptación dimensional no puede sustituir el trabajo requerido de rendimiento de los componentes.
- Revisar las funciones accesibles a través del programa y el soporte de trabajo.
- Incluya el stock eliminado y el tiempo de corte en la comparación.
- Conserve la validación de materiales y componentes para el uso previsto.
- Incluya las herramientas y los términos mínimos del lote del proveedor en blanco.
- Incluye superficies de localización, margen de mecanizado y cortes de acabado.
- Conserve la validación de materiales y componentes para el uso previsto.
¿cómo se compara el costo del mecanizado CNC con otros métodos de producción de piezas de automóviles?
En lugar de evaluar el precio de la fundición y la forja, compare el precio de las piezas terminadas aceptadas. Para una ruta de palanquilla, el mecanizado CNC elimina la necesidad de una matriz de conformación dedicada, pero aún requiere herramientas, programas y accesorios de corte. Los métodos cercanos a la red agregan herramientas ascendentes y pueden reducir la eliminación de existencias; Los cambios en el tamaño del lote y el diseño afectan esa compensación.
A Estudio de costos de forja de matriz abierta de 2020 excluye explícitamente el mecanizado y tratamiento térmico posteriores de su modelo de costos. En consecuencia, puede que no sea directamente aplicable a la industria automotriz. El estudio validó grandes componentes de petróleo y gas; sus precios y errores de predicción están fuera de esta comparación automotriz. Sin embargo, proporciona algunas ideas sobre los costos asociados con diversas operaciones. Por ejemplo, deberíamos calcular el costo de todas las operaciones e incorporarlas a la cotización antes de comparar las opciones CNC con los métodos de mecanizado tradicionales.
Cómo elegir una máquina CNC para repuestos de automóviles
Utilice un torno CNC para las funciones rotacionales y un centro de mecanizado para las funciones prismáticas. Justifique el uso de ejes adicionales u operaciones combinadas en el dibujo si el acceso a la herramienta y los tiempos de ciclo medidos de la pieza completa lo permiten. Además de las características previstas, una máquina herramienta también debe colocar la pieza en bruto y el accesorio a través de la ruta de corte completa, la carga y el extremo que soporta la pieza de trabajo.
| Clase de máquina | Características que aborda | Decisión de compra |
|---|---|---|
| Torno CNC de 2 ejes | Diámetros exteriores rotacionales, orificios, caras e hilos | Comience aquí para piezas torneadas con acceso a herramientas en X y Z. |
| Centro de giro de herramientas en vivo | Características torneadas más pisos fresados accesibles y agujeros perforados | Especifique herramientas impulsadas y control del eje C; Incluya el recorrido del eje Y cuando la función lo necesite. |
| Torneado de molino con un segundo husillo | Piezas de dos extremos y transferencias entre torneado y fresado | Compare la repetibilidad de la transferencia y el ciclo de piezas completas con máquinas separadas. |
| Centro de mecanizado vertical de 3 ejes | Partes prismáticas con caras, agujeros y bolsillos accesibles | Utilice accesorios y reorientaciones planificadas para los lados requeridos. |
| Centro de mecanizado horizontal de 4 ejes | Múltiples lados de una carcasa alrededor de un eje indexado | Verifique el barrido de paletas/accesorios, la evacuación de virutas y el acceso de carga. |
| Centro de mecanizado de 5 ejes | Características en ángulo y superficies curvas con orientación cambiante de la herramienta | Elija movimiento indexado o simultáneo de la ruta de la herramienta y el estudio de colisión. |
| Cilíndrico o amoladora de superficies | Revistas endurecidas, caras planas y requisitos de acabado especificados | Mantenga el margen de molienda y un método de medición adecuado. |
| Equipos de corte y acabado de engranajes | Generación de dientes y acabado de flancos dentales | Cite el proceso dental por separado de girar el engranaje en blanco. |
| Mecanizado por descarga eléctrica | Herramientas conductoras y características incómodas para un cortador giratorio | Compare el acceso a electrodos o cables y la ruta de acabado requerida. |
La versatilidad del mecanizado CNC depende principalmente de la idoneidad de las capacidades de mecanizado CNC para el trabajo. Para piezas complejas, las máquinas CNC permiten menos reorientaciones a través de centros de mecanizado multieje, pero el movimiento adicional también requiere control de colisiones y accesorios apropiados. Para enrutamiento y fresado, el Centro de mecanizado vertical VMC650 está en una clase diferente en comparación con un torno. Compare precisión y eficiencia en cada dibujo antes de tratar el torno de molino como reemplazo.
ANTISHICNC suministra máquinas herramienta CNC, incluidas Tornos CNC. Las propuestas incluyen detalles para comparar los dos modelos. Las cifras mostradas son los valores enumerados por el proveedor para estas propuestas. Las máquinas CNC manejan un espacio en blanco en un sobre de trabajo físico, por lo que ese sobre debe verificarse antes del tiempo del ciclo. Representan las dimensiones y clasificaciones de la máquina; La sujeción de trabajo y la construcción seleccionada rigen la disposición de corte.
| Parámetro publicado | CK6130 | 235 LANCEN | Cómo usarlo |
|---|---|---|---|
| Columpio sobre la cama | 300 mm | 460 mm | Cribar la envoltura giratoria. |
| Medida de holgura de diapositivas | 100 mm máx. diámetro de giro sobre la corredera | Balanceo de 260 mm sobre corredera transversal | Verifique el accesorio real y la envoltura de la herramienta; estas etiquetas difieren. |
| Distancia entre centros | 320 mm | 570 mm | Manténgalo separado de la longitud de giro utilizable. |
| Longitud máxima de giro | 230 mm | 550 mm | Incluye mandril, herramientas y acceso al soporte final. |
| Orificio pasante del husillo | 48 mm | 66 mm | Verifique la ruta completa de la barra. |
| Diámetro de la barra listada | 45 mm | 50 mm | Utilice la clasificación de barras en lugar del orificio del husillo solo. |
| Apertura de tirante con mandril hueco | 40 mm, opcional | 50 mm, hidráulico | La apertura más pequeña puede controlar un trabajo a través de la barra. |
| Velocidad límite del husillo | 2.500 rpm | 3.500 rpm | Aplique también los límites de velocidad de mandril y pieza de trabajo. |
| Potencia del motor principal | 4kw | 11kW | Compare la curva de par a la velocidad de corte. |
| Potencia total indicada | 10kW | 15kW | Planifique el suministro eléctrico por separado de la energía del husillo. |
| Travesía rápida X/Z | 6/10 m/min | 18/18 m/min | El movimiento rápido no corta la alimentación ni completa el tiempo del ciclo. |
| Peso neto de la máquina | 1.700 kg | Unos 2.600 kg | Incluya entrega, cimentación y acceso a servicios. |
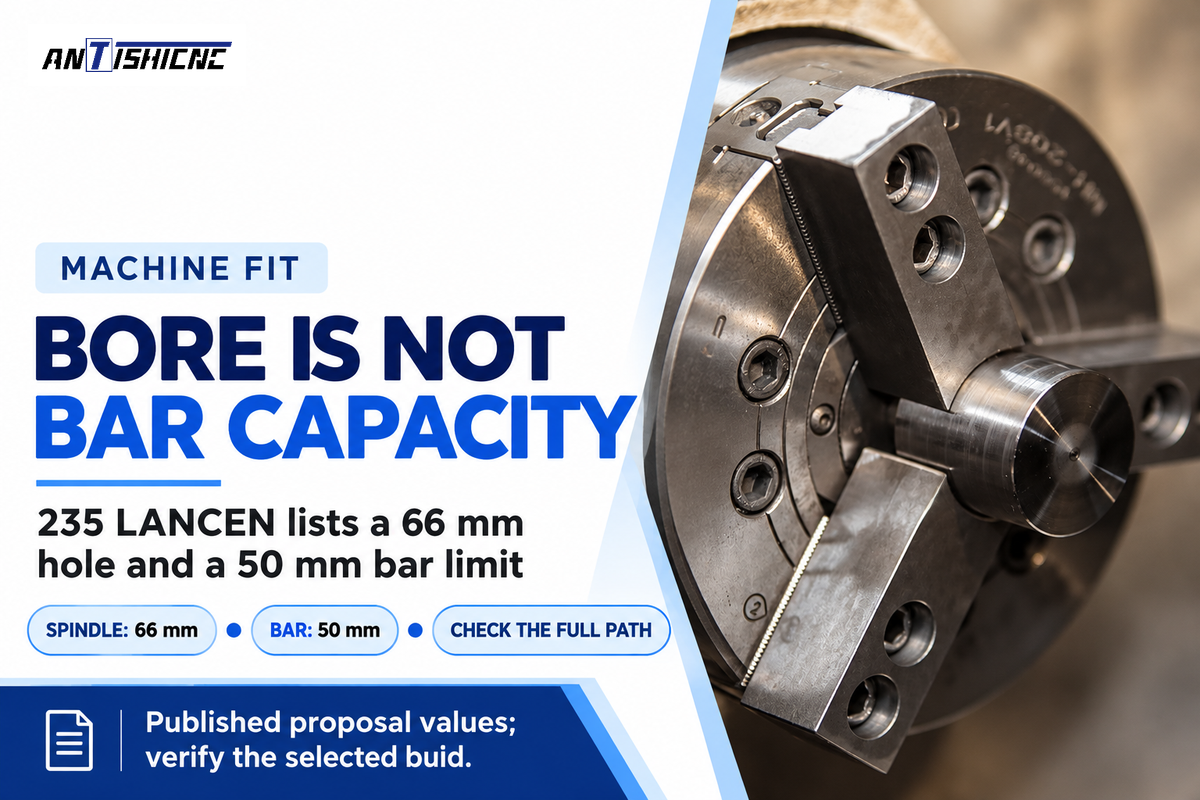
El 235 LANCEN publicó construcción de máquinas enumera un orificio para husillo de 66 mm junto con una barra de 50 mm y aberturas para tirantes. Por lo tanto, un requisito de barra pasante de 60 mm falla en la pantalla de trayectoria de barra indicada, aunque 60 mm sea menor que 66 mm. Una pieza en bruto mantenida por separado es una propuesta de sujeción de trabajo diferente y requiere una configuración de accesorios diferente.
Considere un trabajo de barra propuesto de 45 mm en el CK6130. El diámetro de la barra indicado es de 45 mm, mientras que el tirante hueco opcional tiene una abertura de 40 mm. Seleccionar que el tubo de tracción bloquee la ruta de la barra pasante propuesta. El comprador puede evaluar otras construcciones de sujeción comparables o una ruta de carga cortada en blanco, antes de dedicar tiempo a estimaciones de ciclo. Una pieza de giro corto también necesita espacio para sus mordazas y herramientas de corte; El columpio de la cama por sí solo no resolverá esto.
Un límite de barra de 50 mm y un orificio de husillo de 66 mm definen dos interfaces en el LANCEN 235. La protección de la abertura más pequeña primero permite a los compradores evitar una compra basada en un tamaño de orificio nominal. Complete la verificación de espacio libre con mordazas de mandril, herramientas de torreta y soporte final en sus posiciones de trabajo.
Precisión, tolerancias e inspección
El mecanizado CNC de precisión requiere un plan de inspección basado en dibujos para las tolerancias de mecanizado dentro de la industria automotriz y evidencia de que el proceso es estable. Para un requisito de alta precisión, resolución separada del instrumento, posicionamiento de la máquina, geometría de la pieza terminada y la regla utilizada para liberar una pieza medida. Una muestra inicial ayuda a probar la configuración; Los datos de producción secuenciales revelan deriva y variación que una muestra aislada no puede mostrar.
Guía de estabilidad de procesos del NIST coloca la estabilidad antes del análisis de capacidad. El desgaste de las herramientas, el movimiento de sujeción y el cambio de temperatura pueden afectar los resultados incluso cuando las máquinas CNC funcionan con un programa sin cambios. A nivel de control, el mecanizado CNC proporciona movimientos ordenados repetibles. El proceso completo incluye el material y el sistema de medición.
“no podemos empezar a hablar de capacidad de proceso hasta que hayamos demostrado estabilidad en nuestro proceso”
Explicación de la capacidad del NIST separa Cp de Cpk: este último representa un proceso descentrado. Registre las mediciones de producción en orden, junto con los cambios de herramientas y las condiciones operativas. Un histograma puede ocultar la secuencia de un proceso de deriva, mientras que un único promedio puede ocultar su propagación.
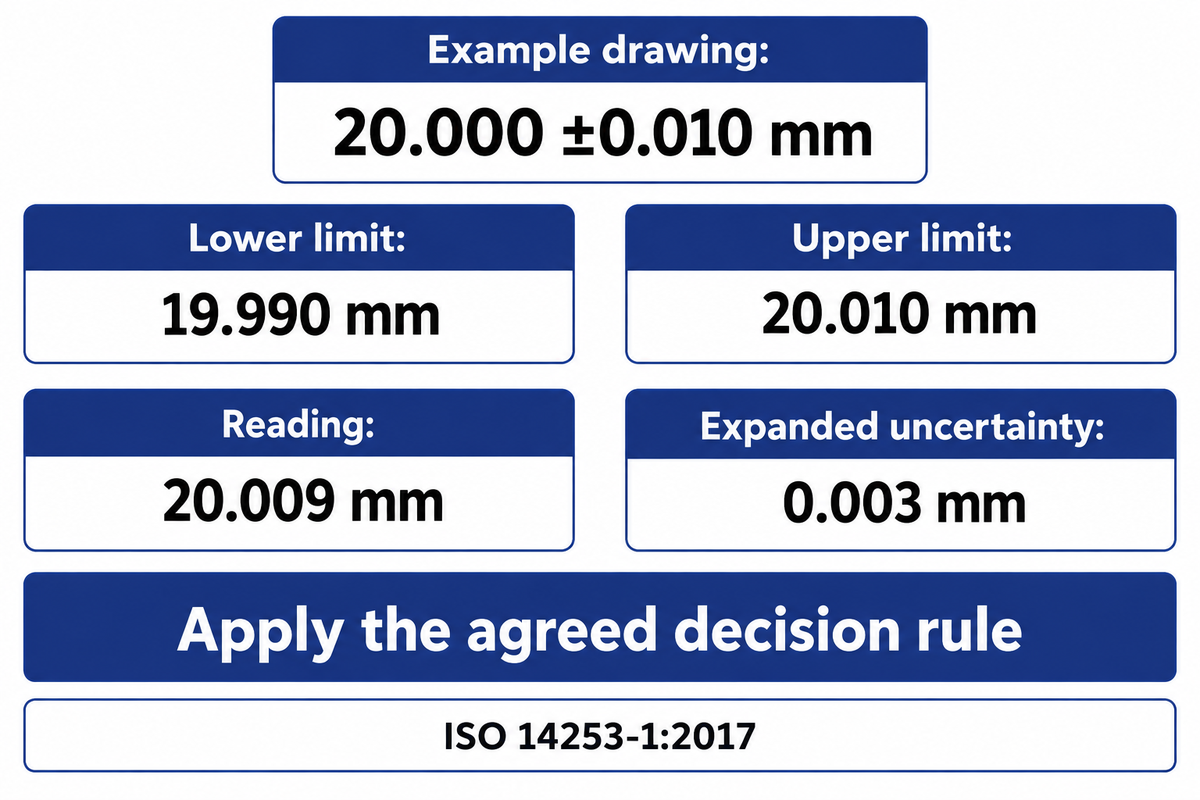
Dibujo de ejemplo: 20.000 ±0,010 mm. La especificación se extiende de 19.990 a 20.010 mm, un ancho de 0.020 mm. Una lectura de 20.009 mm con una incertidumbre de medición ampliada de 0.003 mm necesita la regla de decisión de conformidad acordada. ISO 14253-1:2017 aborda dichas decisiones, incluidos los valores medidos cerca de los límites de especificación, teniendo en cuenta la incertidumbre.
El mecanizado de precisión requiere la selección de un calibre para una característica. El mecanizado CNC permite la colocación precisa de características cuando la trayectoria de la herramienta, el soporte de trabajo y las compensaciones soportan el dibujo; el calibre debe entonces medir esa característica. Una medición del diámetro es sólo una de las muchas comprobaciones para un mecanizado preciso. Otras características dimensionales como redondez, descentramiento y textura de la superficie, así como la posición del orificio, necesitan sus respectivos métodos de medición. Una mayor precisión en una dimensión puede dejar otra interfaz funcional sin controlar. Los fabricantes de automóviles exigen que el dato del dibujo y el esquema de inspección se muevan con la pieza, especialmente cuando el trabajo se transfiere entre diferentes accesorios y/o proveedores.
En la misma versión se debe discutir una tolerancia de dibujo de 0,020 mm y una incertidumbre de medición de 0,003 mm. Las piezas de precisión para automóviles salen de la inspección sólo después de que se hayan aplicado las comprobaciones acordadas y la regla de decisión. Después del mecanizado, las comprobaciones de liberación de piezas CNC mantienen las mediciones no resueltas fuera del recuento liberado y otorgan a la adquisición un denominador consistente para el costo de producción.
Prototipos y economía de la producción
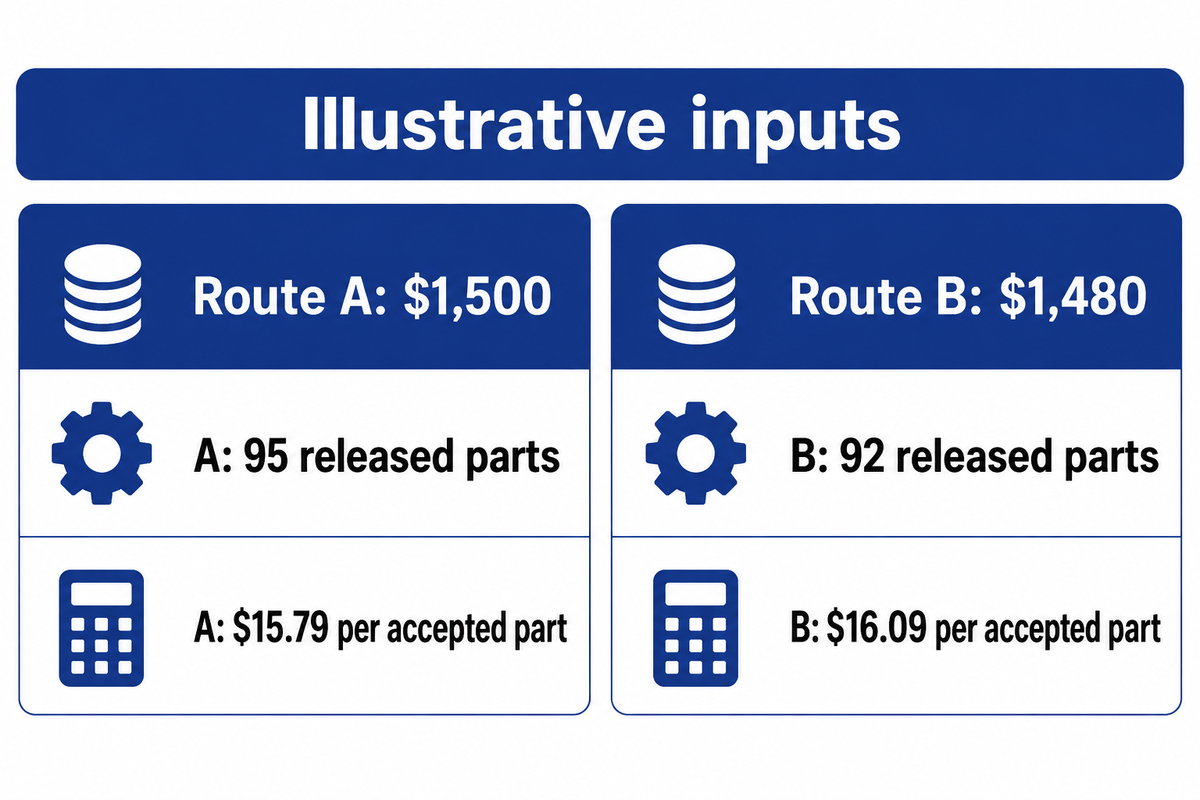
Compare los costos de mecanizado automotriz dividiendo el costo del lote por la cantidad liberada. Incluya los costos de instalación y accesorios, procesamiento e inspección, y material sin cobrar el mismo costo dos veces. Los servicios de mecanizado CNC y una celda interna se pueden comparar solo después de que se hayan alineado su alcance, tamaño del lote y criterios de liberación.
El Marco de costo de calidad de la Sociedad Estadounidense para la Calidad identifica actividades de prevención y evaluación así como fallas internas y externas. La inspección agota los recursos; el desguace y el retrabajo afectan el costo de producción. Por lo tanto, una tarifa horaria más baja de la máquina puede perder su ventaja cuando el lote necesita más configuraciones o produce menos piezas liberadas.
Puente de costo de buena parte
El puente de costos de buena parte divide los costos de lotes similares por la cantidad liberada bajo los mismos criterios de aceptación.
| Mismo alcance de costo, USD | Ruta A | Ruta B |
|---|---|---|
| Programación, configuración y asignación de accesorios | 300 | 600 |
| Material para 100 inicios, después de cualquier recuperación acreditada | 600 | 400 |
| Procesamiento, incluida la ruta de acabado especificada | 450 | 300 |
| Controles de inspección y liberación | 150 | 180 |
| Costo total del lote | 1,500 | 1,480 |
| Piezas iniciadas | 100 | 100 |
| Partes aceptadas y liberadas | 95 | 92 |
| Costo por parte aceptada | 15.79 | 16.09 |
La ruta A cuesta $1.500 ~ 95 = $15.79 por parte aceptada. La ruta B cuesta $1.480 ~ 92 = $16.09 por parte aceptada. La ruta con el menor gasto total por lote es ligeramente más cara por parte liberada. Ambos cálculos utilizan los mismos costos y los mismos 100 inicios. “Aceptado” significa liberado después de las comprobaciones dimensionales acordadas y otras comprobaciones requeridas; Se excluyen las piezas en espera de decisión.
El stock consumido por la chatarra ya está contabilizado en el coste del material del lote y, por lo tanto, no se puede volver a cobrar como chatarra. La mano de obra reelaborada que no estaba incluida pertenece al procesamiento antes de la división. Asimismo, cuando una cifra global de efectividad del equipo ya incluye su factor de calidad, aplicar nuevamente la misma pérdida de calidad subestimaría la producción.
La producción de prototipos automotrices distribuye la configuración en menos piezas, mientras que la producción automotriz repetida puede distribuirla en un lote más grande. Un cambio de diseño puede requerir un nuevo programa, accesorio o herramienta en blanco antes de lograr esos ahorros. Dos ventajas del mecanizado CNC son la reutilización del programa y la capacidad de modificar contornos accesibles, y su costo-beneficio depende del cálculo del lote. El Guía de costos de adquisición de máquinas CNC aborda la compra de equipos; El costo operativo por pieza liberada también necesita el cálculo del lote.
Con $15.79 por parte aceptada, la Ruta A gana este ejemplo trabajado a pesar de un total de lotes que es $20 mayor. Las finanzas y la producción pueden replicar este cálculo utilizando sus propias cantidades aceptadas y mantener el alcance del costo igual. Agregar un cargo de acabado o transporte requerido a solo una ruta cambia el total de esa ruta antes de la división.
Automatización: corte de equilibrio, carga y medición
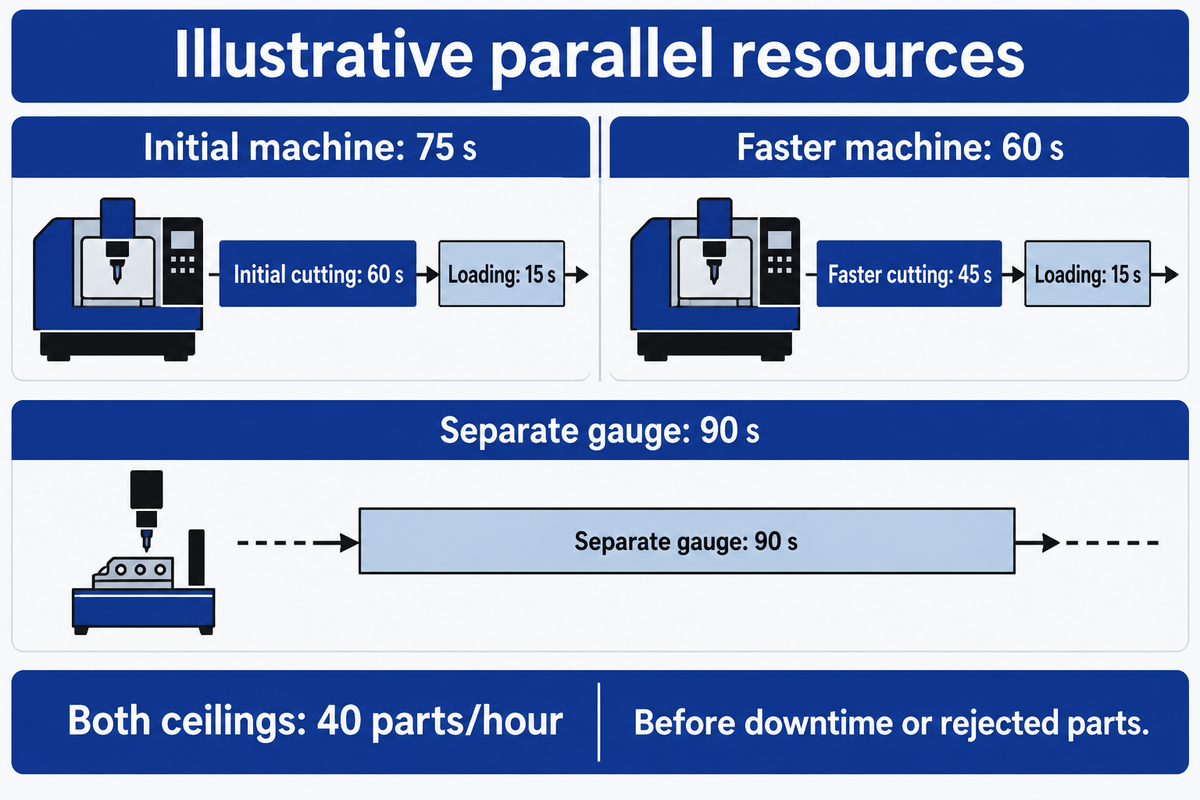
Un cuello de botella en la inspección de mecanizado automotriz ocurre cuando la medición limita la producción. Automatice la operación limitante y mida qué tareas pueden superponerse. La carga, los cambios de herramientas, la inspección y la retroalimentación correctiva pueden limitar una celda después de que el corte se vuelve más rápido. Al planificar máquinas CNC en la producción de automóviles, la combinación de productos también cambia el trabajo en cada estación, por lo que una demostración de corte de una sola pieza no proporciona la capacidad completa de la celda.
Mark Hall de Yamazaki Mazak, escribiendo en The Engineer en junio de 2025, advierte que el mal uso de la automatización puede suponer un cuello de botella. La integración de equipos CNC con robots necesita una presentación y accesorios adecuados para las piezas. Las plantas que dependen del mecanizado CNC deberían incluir esas interfaces como parte de una prueba de capacidad. Los operadores cualificados de CNC todavía se encargan de las pruebas, los cambios de herramientas y las condiciones anormales; El tiempo de ejecución desatendido necesita aquellas tareas planificadas en el sistema.
| Recurso o actividad | Ejemplo inicial | Después de un corte más rápido | Restricción de medir |
|---|---|---|---|
| Corte | 60 s/parte | 45 s/parte | Los cambios de herramientas y la medición durante el ciclo se incluyen en el ciclo medido. |
| Cargando en la máquina | 15 s/parte | 15 s/parte | Serie con corte en este ejemplo. |
| Tiempo ocupado por la máquina | 75 s/parte | 60 s/parte | Cortar más cargar; no cuentes los dos como paralelos. |
| Calibre separado | 90 s/parte | 90 s/parte | Un calibre, midiendo cada pieza mientras se mecaniza la siguiente. |
| Techo ideal para completar celdas | 40 partes/hora | 40 partes/hora | El calibre 90 sigue siendo el recurso limitante. |
El ejemplo supone recursos independientes de máquina y calibre. El ejemplo muestra el sobremecanizado de calibre, donde los recursos de calibre se superponen al siguiente ciclo de mecanizado. El techo es de 3.600 segundos ~ 90 segundos = 40 inspecciones completadas por hora, antes del tiempo de inactividad o de las piezas rechazadas. Una disminución en el tiempo de corte de 60 segundos a 45 segundos deja ese techo sin cambios. Sin superposición alguna, el ciclo inicial de 60 + 15 + 90 = 165 segundos permitiría un máximo de 21,8 terminaciones por hora.
La retroalimentación es otro tipo de restricción. Un ejemplo es a 2026 estudio de acceso abierto sobre mecanizado de bielas automotrices, que describe la inspección táctil automatizada 100% seguida de un ajuste manual de los parámetros del proceso. Las correcciones entran en vigor al menos una o varias piezas de trabajo más adelante. Documentar el tiempo desde la medición hasta la corrección y definir cómo se mantienen las piezas afectadas durante ese tiempo. También defina el ciclo de calibre.
Investigación de producción de múltiples trabajos del NIST de 2018 analiza el rendimiento y los cuellos de botella como funciones de mezcla de productos, con una aplicación de ensamblaje automotriz. Para el mecanizado CNC en la industria automotriz, repita el ejercicio para los dibujos de interés. Integrar el mecanizado CNC con un calibre rápido sólo es útil si los accesorios y el programa de medición también manejan la siguiente familia de piezas.
Un calibre de 90 limita la celda ilustrada a 40 terminaciones por hora y el tiempo del ciclo de la máquina disminuye de 75 a 60 s. La decisión de compra depende entonces de la capacidad de inspección, la superposición de tareas o el plan de inspección acordado. Un mecanizado más rápido entrega más piezas terminadas después de los cambios limitantes de recursos.
Qué incluir en una prueba de aceptación y RFQ de equipo
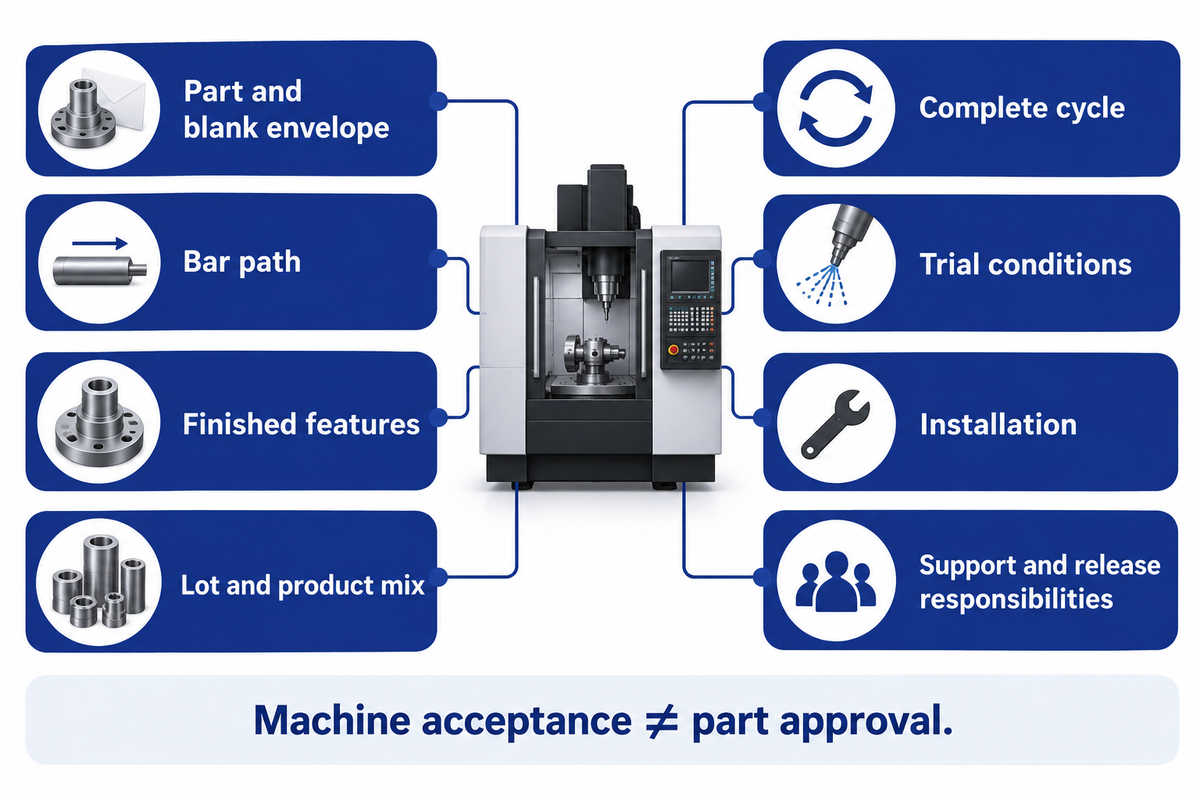
Los fabricantes de máquinas CNC para automóviles requieren dibujos y espacios en blanco; la construcción exacta de la máquina; objetivos de ciclo completo; y evidencia de aceptación. Asignar responsabilidad por los accesorios, la inspección y cualquier calificación de desempeño de la pieza. La aceptación de la máquina y la autorización del cliente del proveedor automotriz abordan diferentes entregables, así que proporcione a cada uno un propietario designado y registros acordados.
Descripción general de la tercera edición APQP de AIAG incluye abastecimiento, gestión de cambios, métricas de programas y evaluación de riesgos. El contenido de los planes de control ahora forma parte de un documento separado. Los fabricantes y proveedores de automóviles ahora pueden utilizar requisitos de planes y controles basados en un proceso específico del cliente y no convertir un catálogo de máquinas en un paquete de aprobación de piezas.
Rfq del equipo: defina las mediciones antes de solicitar la prueba.
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Parte y sobre en blanco | Tamaños de dibujo en mm; Incluyen espacios en blanco mínimos y máximos | El barrido de existencias y accesorios puede exceder la forma terminada. | Solicite un diseño de accesorio/herramienta para la versión citada. |
| Camino de barra | Diámetro del stock en mm versus la abertura transparente más pequeña | Un orificio nominal del husillo puede ocultar un tubo de tracción más pequeño. | Pregunte por las dimensiones del husillo, el mandril y el tubo de tracción juntos. |
| Características terminadas | Límites de dibujo en mm y textura superficial en µm | El tamaño, la forma y la textura de la superficie necesitan controles diferentes. | Solicite el plan de inspección y la regla de decisión acordada. |
| Lote y mezcla de productos | Partes/lote y partes/turno para cada dibujo | Los cambios y los diferentes tiempos de trabajo mueven la restricción. | Solicite un registro cronometrado de prueba y cambio de partes mixtas. |
| Ciclo completo | Segundos/partes mediante corte, manipulación e inspección | Una cotización de solo corte puede pasar por alto la estación más lenta. | Solicite marcas de tiempo e identifique qué tareas se superponen. |
| Condiciones del juicio | Recuento de muestra consecutivo acordado y duración en minutos | Un breve estudio de la máquina y una validación a largo plazo responden diferentes preguntas. | Solicite datos de secuencia sin procesar, estado de la herramienta e historial de temperatura. |
| Instalación | Tensión de alimentación, demanda de kW y dimensiones en mm | Los servicios públicos, la carga en el piso y el acceso afectan la preparación. | Pregunte por el diseño exacto de la construcción y los requisitos del sitio. |
| Responsabilidades de apoyo y liberación | Propietario nombrado, tiempo de respuesta en horas y servicios incluidos | La aceptación de la máquina y la aprobación de las piezas del cliente necesitan propietarios claros. | Solicite el alcance del servicio, el plan de repuestos y los registros de aceptación. |
ISO 22514-3:2020, confirmada actualmente en 2026, describe estudios de rendimiento de máquinas a corto plazo de piezas consecutivas en condiciones de repetibilidad. Sus métodos no son adecuados por debajo de 30 observaciones y su alcance público excluye los patrones de desgaste de herramientas esperados y la autocorrelación. Seleccione un método de estudio y una duración relevantes para las condiciones del ensayo; determinar el sistema de medición a utilizar y la regla de conformidad con respecto a los datos de secuencia.
Después de una primera vez aceptable, la prueba debe ejercer el mecanizado CNC utilizado para la capacidad citada. Incluya el espacio en blanco indicado, el estado relevante de la herramienta, la carga y las comprobaciones necesarias después del mecanizado para garantizar que se apliquen los criterios de liberación. Una demostración fluida de una característica sencilla puede ocultar una segunda configuración, una medición lenta o una tarea de soporte que pertenece al ciclo de producción. Esa secuencia completa es cómo el mecanizado CNC entrega una pieza completa a la inspección.
Menos de 30 observaciones quedan fuera del alcance de tamaño de muestra establecido en ISO 22514-3:2020. La prueba del equipo aún necesita un método apropiado para el desgaste de la herramienta, la secuencia de datos y la duración prevista. Mantener las lecturas y condiciones sin procesar hace que el resultado de la máquina sea utilizable junto con el trabajo separado de calificación de piezas y liberación del cliente.
Los vehículos eléctricos cambian la combinación de piezas mecanizadas
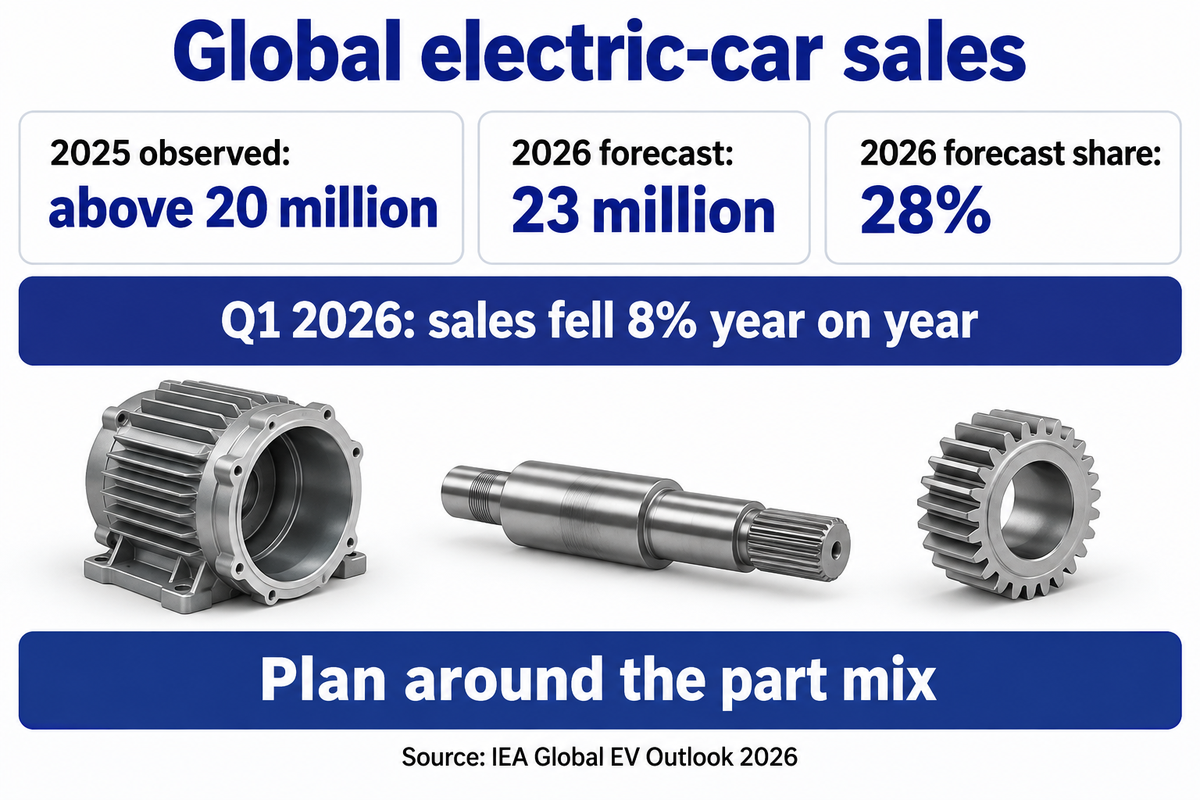
Al considerar la capacidad del centro de mecanizado para producir componentes de vehículos eléctricos (EV), sería mejor planificar la combinación de componentes esperada y no agregar un porcentaje de crecimiento general a la capacidad. Los componentes de los vehículos eléctricos, como las carcasas del motor y los engranajes reductores, pueden requerir diferentes tareas de corte e inspección de los componentes de un motor de combustión interna. Una planta que espera operar varios sistemas de propulsión diferentes puede necesitar accesorios y cambios para respaldar los dibujos que espera ejecutar.
El Perspectiva global de vehículos eléctricos 2026 de la Agencia Internacional de Energía informa ventas de automóviles eléctricos superiores a los 20 millones en 2025, aproximadamente una cuarta parte de las ventas de automóviles nuevos. Su previsión para 2026 es de 23 millones y 28% de ventas de automóviles. Esas son cifras globales de coches eléctricos. El mismo informe registra una caída interanual de 8% en las ventas globales durante el primer trimestre de 2026, junto con un crecimiento en varias regiones.
Para el mecanizado en el sector de la automoción, la pregunta es más sobre el producto. Una entrevista en el taller de maquinaria moderna de 2024 analiza la planta ZF en Gray Court y la coexistencia de sistemas de combustión, híbridos y eléctricos. La entrevista aborda el equilibrio de sistemas, engranajes y accionamientos; montaje y limpieza del sistema. Es un gran estudio de caso sobre cómo equilibrar la producción para satisfacer las diversas demandas de los clientes.
Para un plan que involucra equipos para 2026, agrupe los trabajos anticipados por características torneadas, características prismáticas, procesos dentales e inspecciones. Según los dibujos, identifique áreas donde se permiten interfaces de accesorios y agrupelas, luego encuentre valores atípicos que requieran una clase diferente de máquina u otra configuración. A través de una mezcla de piezas cambiante, el mecanizado CNC ayuda a revisar programas y características accesibles; Las nuevas formas de materiales o la geometría inaccesible aún pueden requerir equipos diferentes.
La adopción de la tecnología CNC respalda la necesidad del sector automotriz de repetir rutas de corte definidas, pero los totales del mercado no pueden elegir un husillo o accesorio. En el mecanizado en plantas automotrices, el mecanizado CNC sigue siendo parte de rutas de sistemas de propulsión tanto establecidas como emergentes. Durante el desarrollo, el mecanizado CNC admite interfaces prototipo, antes de que esté lista una ruta en blanco dedicada de gran volumen. Un comprador con pedidos de motores de combustión y un programa de propulsión eléctrica incierto debe evaluar la capacidad requerida para los dibujos confirmados, claramente de la flexibilidad requerida para nuevos trabajos.
La cifra 28% de la AIE es un pronóstico de la participación global de las ventas de automóviles para 2026. Traducir aproximadamente este pronóstico en un plano de taller significaría una combinación de piezas, no un aumento proporcional en las horas del husillo. Una celda que cambia entre carcasas y ejes significaría que sus limitaciones de carga e inspección tendrían que recalcularse con esa combinación de piezas.
Preguntas frecuentes
¿cuál es la mejor máquina CNC para repuestos de automóviles?
Un torno CNC es la opción inicial para piezas rotacionales; un centro de mecanizado es la opción inicial para piezas prismáticas.
Un eje con muñones concéntricos apunta hacia el giro, mientras que una carcasa con bolsillos y orificios en ángulo apunta hacia el fresado. Una máquina combinada resulta útil cuando elimina costosas transferencias o configuraciones para el dibujo real. Compare el ciclo completo, el espacio libre de accesorios y la ruta de inspección antes de seleccionar los ejes adicionales. La pieza terminada y el lote previsto determinan la compra.
¿Qué tipos de máquinas CNC se utilizan en la industria del automóvil?
Los principales tipos incluyen tornos CNC, centros de fresado, amoladoras y equipos de engranajes especializados, con máquinas de descarga eléctrica utilizadas para trabajos conductores adecuados.
Cada clase aborda características diferentes. Las fresadoras CNC cortan caras, bolsillos y patrones de orificios; las máquinas de torneado producen superficies rotacionales. El mecanizado de acabado es esencial cuando un espacio en blanco casi neto deja existencias en esas interfaces especificadas. El mecanizado multieje amplía el acceso a las herramientas, mientras que el rectificado y el acabado de engranajes abordan sus respectivos requisitos de dibujo. Por lo tanto, un centro de mecanizado CNC de 5 ejes es una opción dentro de una ruta, en lugar de una máquina predeterminada para cada pieza o material de automóvil.
¿qué materiales se utilizan para el mecanizado CNC de automóviles?
Se utilizan aleaciones de aluminio, aceros, hierro fundido y plásticos de ingeniería, seleccionándose el grado, la forma del producto y el tratamiento térmico para la pieza.
La misma amplia familia de materiales puede contener especificaciones muy diferentes. El mecanizado CNC puede procesar una pieza en bruto fundida, una forja o una pieza forjada, pero esas rutas dan a la pieza diferentes condiciones iniciales. La selección del material debe seguir el dibujo y su calificación de rendimiento requerida. Incluya certificados y cualquier tratamiento especificado en el paquete de adquisición, luego haga coincidir las herramientas y el soporte de trabajo con esa condición del material.
¿cuál es la diferencia entre impresión 3D y mecanizado CNC para piezas de automoción?
El mecanizado CNC elimina material; La impresión 3D crea una forma añadiendo material.
Una ruta combinada muestra cómo se emplea el mecanizado CNC después de la impresión para finalizar las interfaces accesibles. Compare la condición final del material, la geometría y la ruta de posprocesamiento.
¿por qué es importante la precisión en la fabricación de automóviles
La precisión es importante porque las superficies de contacto, las holguras y las relaciones geométricas afectan la forma en que se ajusta y funciona una pieza.
El plan de inspección debe abordar la característica especificada, incluida la textura o posición de la superficie cuando sea necesario. Un control de tamaño más estricto por sí solo no puede reemplazar las otras comprobaciones dimensionales, de materiales y de rendimiento de los componentes. Las ventajas del mecanizado CNC para automóviles se derivan del control conjunto de esas interfaces.
¿El CNC será reemplazado por la IA?
La IA puede ayudar a programar y monitorear; El corte físico, el mantenimiento y la liberación de piezas aún requieren un proceso de mecanizado diseñado.
La distinción útil es entre asistencia de software y la operación que admite. Una ruta de herramienta sugerida aún necesita un cortador adecuado, acceso a la función y un dispositivo que mantenga la pieza en bruto. El mecanizado CNC también incluye demostrar esa combinación antes de la producción. Los datos de monitoreo pueden ayudar a identificar un cambio sin demostrar automáticamente que cada pieza terminada es aceptable. El estudio de biela de 2026, por ejemplo, describe la inspección automatizada con retroalimentación correctiva manual. Los compradores pueden evaluar una función asistida por IA según la tarea que realiza, sus entradas y la acción que desencadena. Incluya la respuesta a un cambio de herramienta, una medición anormal o un ciclo detenido en la prueba. Resultados medidos separados de una mejora esperada antes de asignar capacidad de producción a la función.
Especifique la ruta de la pieza antes de la máquina. Un orificio para husillo de 66 mm aún puede acompañar a un límite de barra de 50 mm, y un corte más rápido puede dejar intacta una restricción de inspección de 90 s.
Construya el resumen del equipo alrededor de sus dibujos
Resuma el dibujo, el estado del material, los tamaños de los espacios en blanco y el resultado aceptado. ANTISHICNC's consulta de selección de máquinas puede comenzar con tornos o centros de mecanizado que se ajusten a estos requisitos, seguidos de sujeción, una prueba y soporte para la construcción propuesta.
Autor: XCX. Actualizado en octubre de 2026. Los ejemplos de máquinas utilizan las propuestas técnicas publicadas por ANTISHICNC; Los cálculos de producción indican sus entradas de ejemplo. Las referencias al final identifican los métodos y estudios utilizados para los procesos, calidad y funciones de compra.
Artículos relacionados
- Comprenda el movimiento de la pieza de trabajo en el torneado CNC
- Construya un presupuesto de compra de máquinas CNC
- Compare las opciones de máquinas de torno CNC
- Revise la plataforma del centro de mecanizado VMC650
Referencias y fuentes
- Instituto de Tecnología Erie: una introducción al torneado CNC
- Solicitud de Reishauer US20220291669A1: monitoreo del proceso de engranajes, 2022
- Zoroufi y Fatemi: comparación de fatiga dirección-madres, SAE, 2004
- Modelo de costos analíticos de forja en matriz abierta, 2020
- Instituto Nacional de Estándares y Tecnología: Evaluación de la estabilidad de procesos, sección 3.4.5
- Instituto Nacional de Estándares y Tecnología: Evaluación de la capacidad de procesos, sección 3.4.6
- Organización Internacional de Normalización: normas de decisión de conformidad ISO 14253-1:2017
- Sociedad Estadounidense de Calidad: Costo de la Calidad
- Mark Hall, El ingeniero: automatización del mecanizado CNC y cuellos de botella, junio de 2025
- Estudio de retroalimentación de procesos y medición térmica de bielas automotrices, 2026
- Instituto Nacional de Estándares y Tecnología: Sistemas de Producción Multitrabajo, 2018
- Grupo de acción de la industria automotriz: descripción general de la tercera edición de APQP
- Organización Internacional de Normalización: estudios de máquinas a corto plazo ISO 22514-3:2020
- Agencia Internacional de Energía: Global EV Outlook 2026, resumen ejecutivo
- Taller de máquinas moderno: ZF Gray Court y requisitos cambiantes del tren motriz, 2024



