














Atualizado em outubro de 2026
Peças como um eixo, disco de freio ou uma carcaça de motor elétrico podem exigir maquinagem CNC automotiva, mas criam necessidades de equipamentos muito diferentes. Os engenheiros que usam maquinagem CNC para produzir peças começam com o desenho acabado, mostrando quais superfícies carregam a função, como o espaço em branco atinge essas superfícies e como a peça acabada é liberada.
A maquinagem CNC automotiva usa operações de corte programadas para criar ou finalizar características de peças de veículos O torneamento é usado para fazer características rotacionais e o fresamento é usado para criar faces, bolsos e outros padrões A escolha da máquina depende dos requisitos de branco, de manutenção e de inspeção.
- Família de peças: eixo, disco, caixa, caixa de engrenagens ou componente prismático.
- Ajuste físico: envelope em branco, alcance da ferramenta e a abertura mais estreita da barra de passagem.
- Meta de qualidade: limites de desenho, textura da superfície e verificações de liberação acordadas.
- Meta de capacidade: peças aceitas por turno, incluindo carregamento e medição.
- Uma peça bruta fundida ou forjada ainda pode precisar de maquinagem de acabamento substancial.
- Uma abertura de fuso e um diâmetro de barra utilizável são dimensões separadas.
- O corte mais rápido aumenta a produção apenas quando o corte restringe a célula.
- Compare os custos com as peças liberadas, com os mesmos custos incluídos em cada rota.
Onde a maquinagem CNC automotiva se encaixa na cadeia de processo
A maquinagem CNC para a indústria automotiva inclui tanto a criação de uma peça a partir de um pedaço de stock quanto o acabamento ou a criação de recursos em uma peça de forma quase líquida. Uma cadeia de processo útil segue o espaço em branco através de uma série de operações. Atribua cada recurso acabado a uma operação antes de escolher a máquina que a executará.
A maquinagem CNC envolve diferentes movimentos de corte. A tecnologia CNC permite que os caminhos de ferramentas armazenados repitam um trabalho com a retenção de trabalho e a condição da ferramenta controlada. Como o Guia de viragem do Instituto de Tecnologia de Erie explica, girar gira a peça de trabalho e fresar gira o cortador. Uma carcaça com faces e furos de rolamento, portanto, é uma tarefa diferente de um eixo com munhões. O mesmo programa CNC não consegue resolver diferenças de acesso e fixação de trabalho.
Mapa de Processo de 6 Partes
O Mapa de Processos de 6 Partes vincula uma família de peças às suas operações de corte, operações de acabamento e inspeção.
| Parte família | Forma inicial e rota de corte | Operação separada para reter | Característica de desenho a controlar |
|---|---|---|---|
| Eixos e pinos | Barra ou branco forjado; gire diários, rostos e ranhuras | Tratamento térmico e retificação de diário quando especificado | Tamanho do diário, runout e relação com os ombros |
| Discos freio | Fundido em branco; torne as faces de fricção e localize recursos | Equilíbrio e acabamento superficial especificado | Runout facial e variação de espessura |
| Blocos de motores e cabeçotes de cilindros | Molde fundido ou tarugo de revelação; faces do moinho, broca e furo | Honing, lavagem e teste de vazamento quando necessário | Geometria do furo, relação do convés e faces de vedação |
| Carcaças de transmissão e motor | Chapa fundida ou tarugo; faces de montagem do moinho e furos de rolamento | Verificações de rebarba, limpeza e vazamento para o projeto | Posição do furo do rolamento e geometria da face de vedação |
| Componentes engrenagem | Forjado ou em branco de barra; furo giratório, faces e diâmetro externo | Geração de dentes, tratamento térmico e acabamento de engrenagens | Geometria dentária, bem como dados de furo e face |
| Suportes e interfaces de protótipos | Chapa, tarugo ou peça bruta quase líquida; bolsos e furos para moinhos | Instalação de revestimento ou inserção quando especificado | Padrão de furo e posição do rosto de acasalamento |
Distinções na engrenagem são muito evidentes O giro cria o furo e as faces de uma engrenagem em branco A geração de dentes e o acabamento dos flancos dos dentes exigem operações separadas O Aplicativo de monitoramento de processo de engrenagem Reishauer, publicado em 2022, foca-se na monitorização do acabamento final das peças pré-dentadas. Mantenha essa operação separada na sua comparação de equipamentos. ANTISHICNC's guia para movimento e operações de giro CNC tem mais informações sobre a parte virada de um percurso.
Quais produtos são feitos por maquinagem CNC para a indústria automotiva?
A maquinação CNC pode produzir eixos, pinos, recursos de disco de freio, furos de bloco de motor, faces da cabeça do cilindro, carcaças de transmissão e carcaças de motores. Esses componentes automotivos são aplicações de maquinação CNC. As peças brutas e suportes de engrenagens também se encaixam no processo. Alguns componentes começam como peças fundidas ou forjadas, enquanto as peças de desenvolvimento podem começar como tarugo; os recursos acabados necessários determinam o corte e as operações secundárias.
Múltiplas aplicações na indústria automotiva combinam fundição com corte. Uma cabeça de cilindro ilustra o significado da rota. A montagem de faces e furos pode ser produzida usando maquinagem CNC enquanto a fundição fornece passagens internas. Um protótipo de tarugo mostra como a maquinagem CNC é usada para avaliar uma interface acessível, mas produzir uma forma externa semelhante não reproduz as características internas da fundição ou seu histórico de materiais. Essas diferenças aparecerão na rota de processamento, antes de comparar os custos finais da peça.
Materiais e peças brutas: tarugos, peças fundidas ou forjadas?
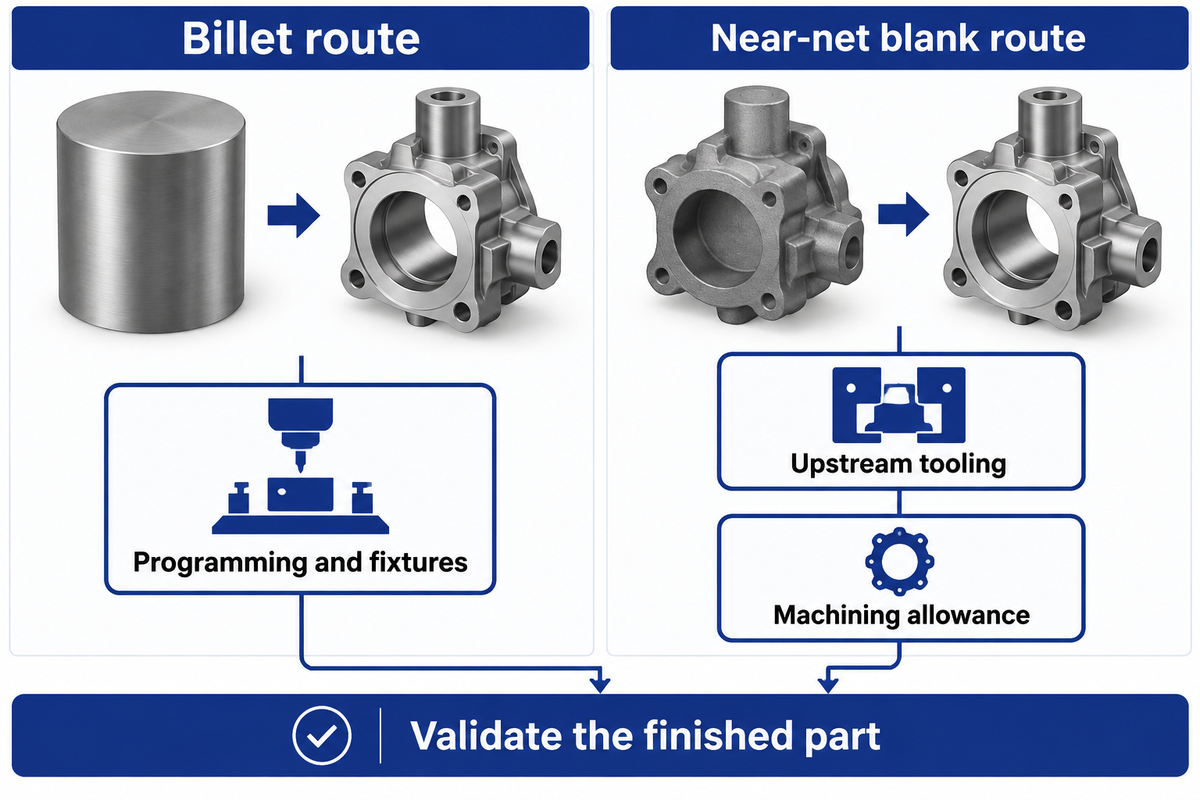
Considere os requisitos do desempenho da peça e a especificação do material para decidir sobre as rotas para um blank disponível. Durante o desenvolvimento, a maquinagem CNC oferece uma rota de tarugo que pode ser alterada através de programação e acessórios. Métodos tradicionais, como fundição e forjamento, alteram a quantidade de corte e o compromisso de ferramentas a montante. Ambas as rotas exigem a verificação da condição do material especificado e do desempenho da peça acabada.
Os materiais para maquinagem CNC automotiva incluem, mas não estão limitados a, ferro fundido, aços, ligas de alumínio e plásticos de engenharia, em diferentes aplicações automotivas. No entanto, este é apenas um filtro inicial. Os projetistas e engenheiros automotivos também precisam do grau da liga, do tratamento térmico e da forma do produto. A mudança de um contorno acessível mostra como a maquinagem CNC permite revisões de projeto, mantendo essa especificação de material fixa. Uma classe forjada não pode simplesmente substituir uma classe fundida porque seu nome parece familiar, e só porque uma peça é usinada não significa que toda a peça esteja qualificada para sua carga de serviço.
Em uma discussão Practical Machinist, o autor afirma que a aparência de uma peça pode fazer alguém acreditar que uma peça foi fundida quando, de fato, ela pode ter sido forjada. Os participantes do fórum também conectaram a permissão de maquinagem à espessura da parede e à forma do núcleo. A abordagem prática seria primeiro reconstruir o material original e o roteamento antes de copiar seu contorno visível ao determinar uma substituição.
Pesquisa de junta de direção de Zoroufi e Fatemi em 2004 testou tanto corpos de prova de materiais quanto componentes completos. Suas comparações mudaram de material, bem como de rota de fabricação. A inspeção dimensional e a qualificação de fadiga abordam questões diferentes, portanto, um resultado de aceitação dimensional não pode substituir o trabalho de desempenho de componentes necessário.
- Revise recursos acessíveis por meio do programa e da área de trabalho.
- Inclua o estoque removido e o tempo de corte na comparação.
- Retenha a validação de material e componente para o uso pretendido.
- Inclua as ferramentas e os termos de lote mínimo do fornecedor em branco.
- Inclua superfícies de localização, permissão de maquinagem e cortes de acabamento.
- Retenha a validação de material e componente para o uso pretendido.
Como o custo da maquinagem CNC se compara a outros métodos de produção de peças automotivas?
Em vez de avaliar o preço de fundição e forjamento, compare o preço das peças acabadas aceitas. Para uma rota de tarugo, a maquinagem CNC elimina a necessidade de uma matriz de formação de forma dedicada, mas ainda requer ferramentas de corte, programas e acessórios. Métodos quase líquidos adicionam ferramentas upstream e podem reduzir a remoção de stock; as mudanças no tamanho e no design do lote afetam essa compensação.
A Estudo de custos de forjamento em matriz aberta de 2020 exclui explicitamente a maquinagem e o tratamento térmico subsequentes de seu modelo de custo. Consequentemente, pode não ser diretamente aplicável à indústria automotiva. O estudo validou grandes componentes de óleo e gás; seus preços e erros de previsão estão fora dessa comparação automotiva. No entanto, fornece alguns insights sobre os custos associados a várias operações. Por exemplo, devemos custear todas as operações e incorporá-las na cotação antes que as opções CNC sejam comparadas aos métodos tradicionais de maquinagem.
Como escolher uma máquina CNC para peças de automóveis
Utilizar um torno CNC para características rotacionais e um centro de maquinagem para características prismáticas. Justificar a utilização de eixos adicionais ou operações combinadas no desenho se o acesso à ferramenta e os tempos de ciclo medidos da peça completa o permitirem. Além das características pretendidas, uma máquina-ferramenta deve também encaixar a peça bruta e fixar através do percurso de corte completo, carregamento e extremidade que suporta a peça de trabalho.
| Classe máquina | Características que ele aborda | Decisão compra |
|---|---|---|
| torno CNC de 2 eixos | Diâmetros externos rotacionais, furos, faces e roscas | Comece aqui para peças torneadas com acesso à ferramenta em X e Z. |
| Centro de torneamento de ferramentas ao vivo | Recursos torneados, além de apartamentos fresados acessíveis e furos perfurados | Especifique ferramentas acionadas e controle do eixo C; inclua o deslocamento do eixo Y quando o recurso precisar. |
| Torneamento com segundo fuso | Peças de duas extremidades e transferências entre torneamento e fresamento | Compare a repetibilidade da transferência e o ciclo completo da peça com máquinas separadas. |
| Centro de maquinagem vertical de 3 eixos | Peças prismáticas com faces, furos e bolsos acessíveis | Use acessórios e reorientações planejadas para os lados necessários. |
| Centro de maquinagem horizontal de 4 eixos | Vários lados de uma caixa em torno de um eixo indexado | Verifique a varredura de paletes/fixação, evacuação de chips e acesso de carregamento. |
| Centro de maquinagem de 5 eixos | Características angulares e superfícies curvas com mudança de orientação da ferramenta | Escolha movimento indexado ou simultâneo no caminho da ferramenta e no estudo de colisão. |
| Cilíndrico ou moedor superfície | Revistas endurecidas especificadas, faces planas e requisitos de acabamento | Mantenha a tolerância de moagem e um método de medição adequado. |
| Equipamento de corte e acabamento de engrenagens | Geração dentária e acabamento dente-flanco | Cite o processo do dente separadamente de deixar a engrenagem em branco. |
| Maquinagem de descarga elétrica | Ferramentas condutoras e recursos estranhos para um cortador giratório | Compare o acesso ao eletrodo ou fio e a rota de acabamento necessária. |
A versatilidade da maquinagem CNC é principalmente uma função da adequação das capacidades de maquinagem CNC ao trabalho. Para peças complexas, as máquinas CNC permitem menos reorientações através de centros de maquinagem multieixos, mas o movimento adicional também requer controlo de colisão e acessórios apropriados. Para roteamento e fresamento, o Centro de maquinagem vertical VMC650 está em uma classe diferente em comparação com um torno. Compare precisão e eficiência em cada desenho antes de tratar o moinho-volta como uma substituição.
ANTISHICNC fornece máquinas-ferramentas CNC, incluindo Tornos CNC. As propostas incluem detalhes para comparar os dois modelos. As figuras mostradas são os valores listados do fornecedor para estas propostas. As máquinas CNC manuseiam um espaço em branco em um envelope de trabalho físico, daí que o envelope deve ser verificado antes do tempo de ciclo. Eles retratam as dimensões e classificações da máquina; a ocupação e a construção selecionada governam o arranjo de corte.
| Parâmetro publicado | CK6130 | 235 LANCENA | Como usá-lo |
|---|---|---|---|
| Balançar sobre a cama | 300mm | 460mm | Faça a tela do envelope rotativo. |
| Medida de folga de slides | 100 mm máx. diâmetro de giro sobre a corrediça | balanço de 260 mm sobre corrediça transversal | Verifique o dispositivo elétrico real e o envelope da ferramenta; esses rótulos diferem. |
| Distância entre centros | 320mm | 570mm | Mantenha isso separado do comprimento de giro utilizável. |
| Comprimento máximo de viragem | 230mm | 550mm | Inclua mandril, ferramentas e acesso ao suporte final. |
| Fuso através do orifício | 48mm | 66mm | Verifique o caminho completo da barra. |
| Diâmetro da barra listada | 45mm | 50mm | Use a classificação da barra em vez do orifício do fuso sozinho. |
| Abertura do tirante do mandril oco | 40 mm, opcional | 50 mm, hidráulico | A abertura menor pode governar um trabalho de passagem. |
| Velocidade limite do fuso | 2.500 rpm | 3.500 rpm | Aplique também os limites de velocidade do mandril e da peça de trabalho. |
| Potência do motor principal | 4kW | 11kW | Compare a curva de torque na velocidade de corte. |
| Potência total listada | 10kW | 15kW | Planeje a fonte elétrica separadamente da energia do fuso. |
| Travessia rápida X/Z | 6/10m/min | 18/18m/min | O movimento rápido não é cortar a alimentação ou completar o tempo de ciclo. |
| Peso líquido da máquina | 1.700kg | Cerca de 2.600 kg | Inclua entrega, fundação e acesso ao serviço. |
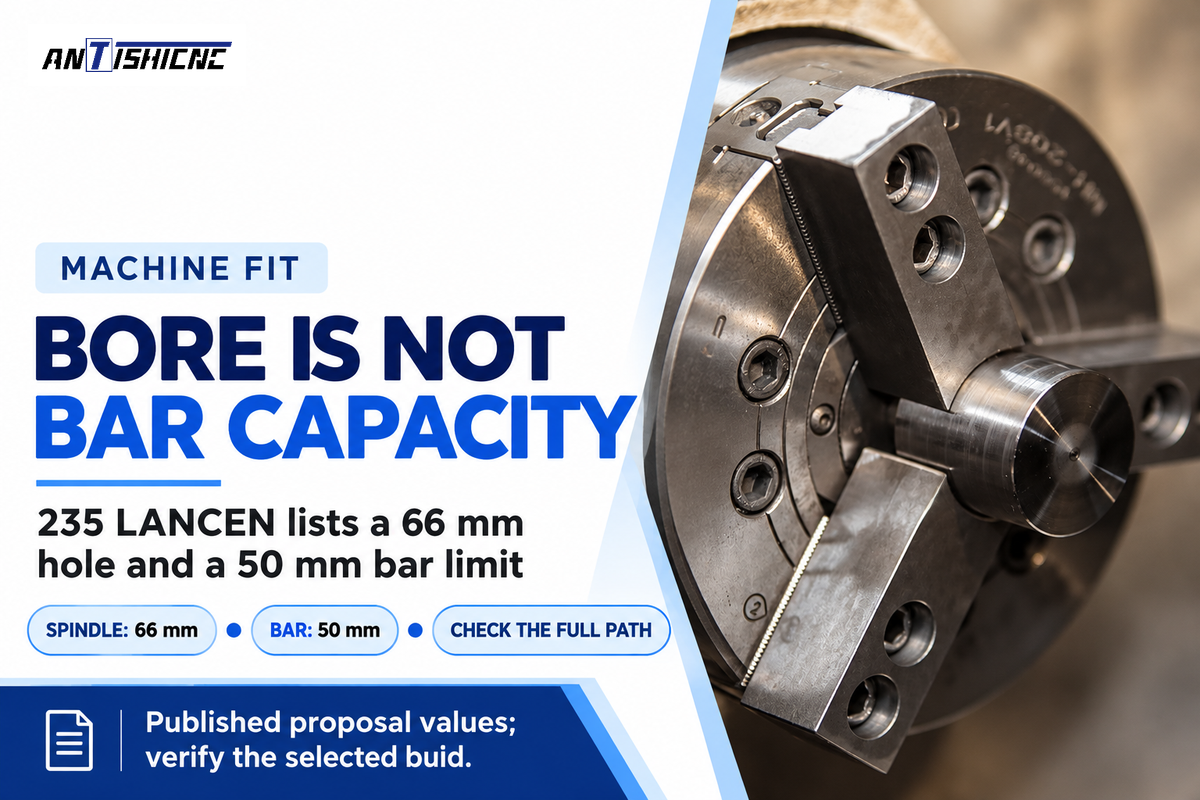
O 235 LANCEN publicado máquina construir lista um orifício de fuso de 66 mm ao lado de aberturas de barra e tirante de 50 mm. Um requisito de barra passante de 60 mm falha na tela do caminho da barra listada, embora 60 mm seja menor que 66 mm. Uma peça bruta mantida separadamente é uma proposta de retenção de trabalho diferente e requer uma configuração de fixação diferente.
Considere um trabalho proposto da barra de 45 mm no CK6130. O diâmetro listado da barra é 45 mm, quando o tirante oco-mandril opcional tiver uma abertura de 40 mm. Selecionando que o tubo de tração obstrua a rota proposta da barra de passagem. O comprador pode avaliar outras construções comparáveis da exploração ou uma rota de carregamento da corte-branca, antes de gastar o tempo em estimativas do ciclo. Uma parte curto-virada precisar igualmente da sala para suas mandíbulas e ferramentas de corte; o balanço da cama sozinho não resolverá este.
Um limite de barra de 50 mm e um orifício de fuso de 66 mm definem duas interfaces no 235 LANCEN. A triagem da abertura menor primeiro permite que os compradores evitem uma compra com base em um tamanho nominal de furo. Conclua a verificação de folga com mandíbulas de mandril, ferramentas de torre e suporte final em suas posições de trabalho.
Precisão, tolerâncias e inspeção
A maquinagem CNC de precisão requer um plano de inspeção baseado em desenho para tolerâncias de maquinagem dentro da indústria automotiva e evidências de que o processo é estável. Para um requisito de alta precisão, resolução de instrumentos separados, posicionamento da máquina, geometria da peça acabada e a regra usada para liberar uma peça medida. Uma amostra inicial ajuda a provar a configuração; dados sequenciais de produção revelam deriva e variação que uma amostra isolada não pode mostrar.
Orientação de estabilidade de processos do NIST coloca a estabilidade antes da análise da capacidade. O desgaste da ferramenta, o movimento de fixação e a mudança de temperatura podem afetar os resultados mesmo enquanto as máquinas CNC operam com um programa inalterado. No nível de controlo, a maquinagem CNC fornece movimentos comandados repetíveis. O processo completo inclui o material e o sistema de medição.
“não podemos começar a falar sobre capacidade de processo até que tenhamos demonstrado estabilidade em nosso processo.”
Explicação de capacidade do NIST separa Cp de Cpk: este último é responsável por um processo fora do centro. Registre as medições de produção em ordem, juntamente com as mudanças de ferramenta e condições de operação. Um histograma pode ocultar a sequência de um processo de deriva, enquanto uma única média pode ocultar sua propagação.
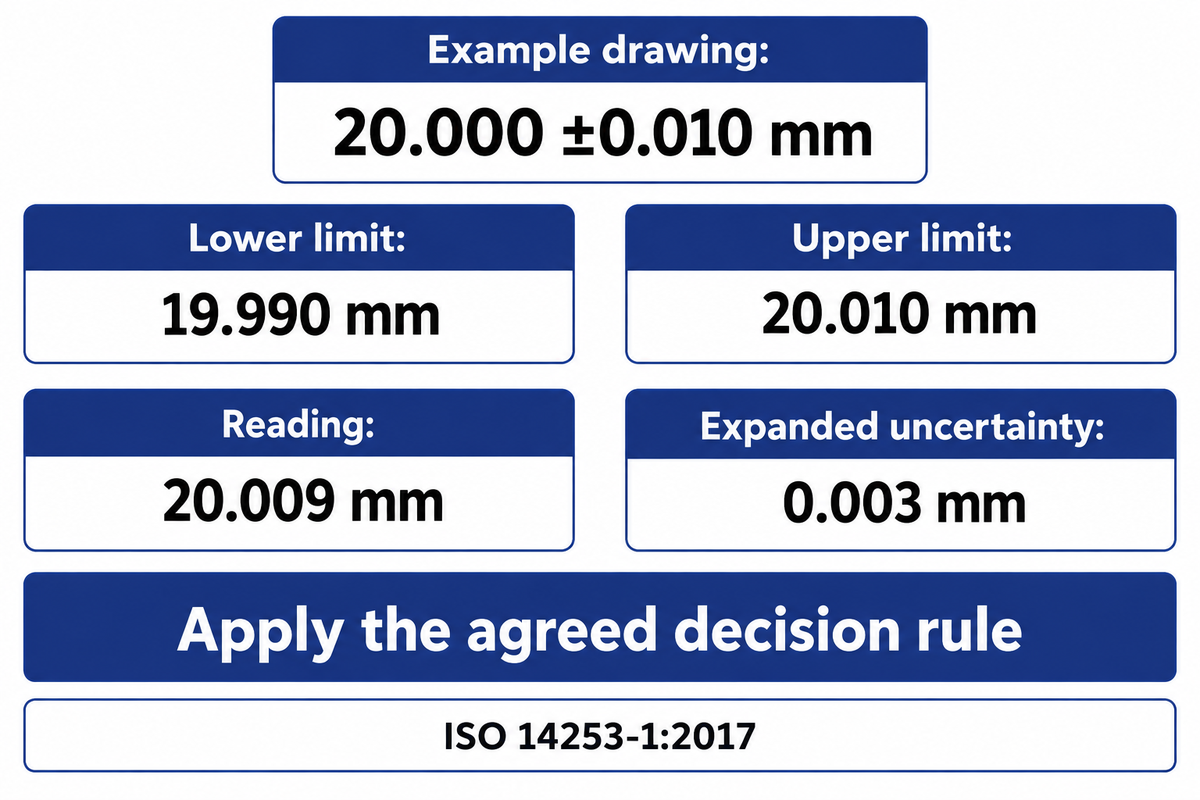
Desenho de exemplo: 20.000 ±0.010 mm. a especificação estende-se de 19.990 a 20.010 mm, uma largura de 0.020 mm. Uma leitura de 20.009 mm com uma incerteza de medição expandida de 0.003 mm precisa da regra de decisão de conformidade acordada. ISO 14253-1:2017 aborda tais decisões, incluindo valores medidos próximos aos limites de especificação, levando em consideração a incerteza.
A maquinagem de precisão requer a seleção de um medidor para uma característica. A maquinagem CNC permite a colocação precisa de recursos quando o caminho da ferramenta, a fixação e os deslocamentos suportam o desenho; o medidor deve então medir esse recurso. Uma medição de diâmetro é apenas uma das muitas verificações para maquinagem precisa. Outras características dimensionais, como redondeza, escoamento e textura da superfície, bem como posição do furo, precisam de seus respectivos métodos de medição. Maior precisão em uma dimensão pode deixar outra interface funcional descontrolada. Os fabricantes automotivos exigem que o esquema de referência e inspeção do desenho se mova com a peça, especialmente quando o trabalho é transferido entre diferentes acessórios e/ou fornecedores.
Uma tolerância de estiramento de 0,020 mm e uma incerteza de medição de 0,003 mm devem ser discutidas na mesma liberação. As peças automotivas de precisão deixam a inspeção somente após as verificações acordadas e a regra de decisão terem sido aplicadas. Após a maquinagem, as verificações de liberação de peças CNC mantêm as medições não resolvidas fora da contagem liberada e fornecem à aquisição um denominador consistente para o custo de produção.
Economia de protótipo e produção
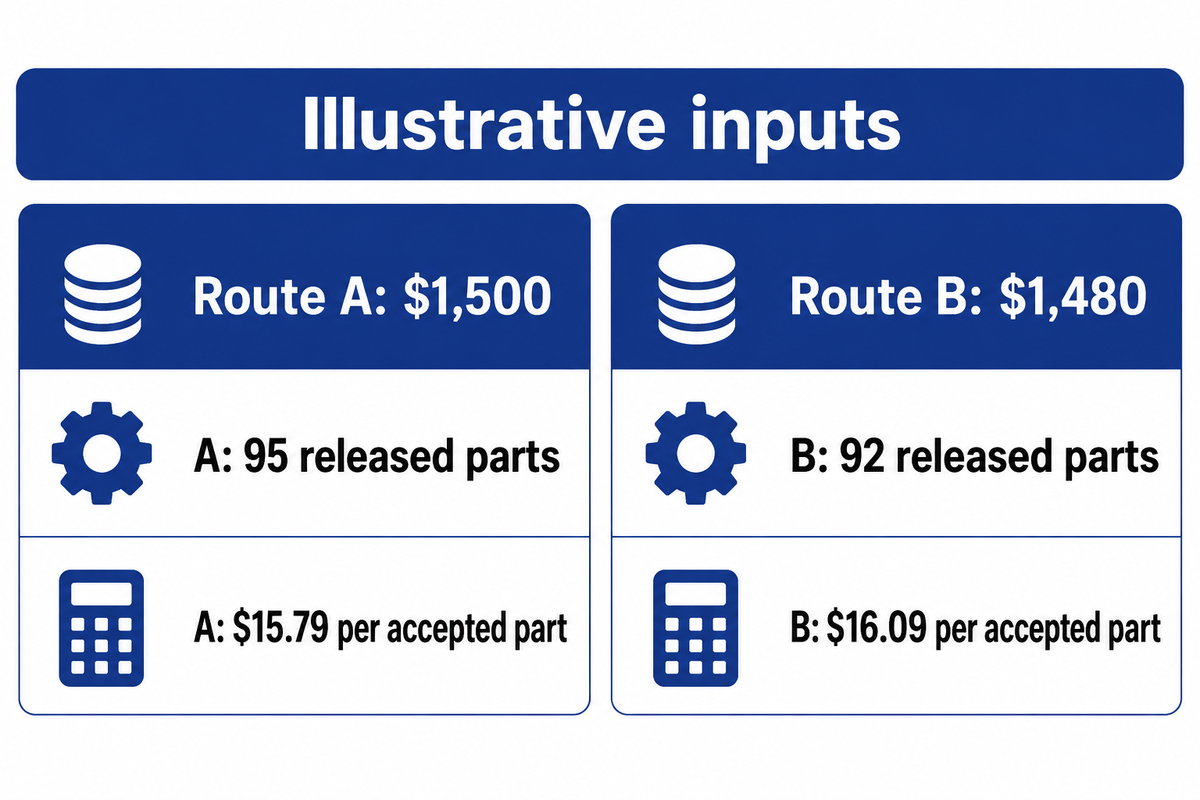
Compare os custos de maquinagem automotiva dividindo o custo do lote pela quantidade liberada. Inclua os custos de configuração e acessórios, processamento e inspeção e material sem cobrar o mesmo custo duas vezes. Os serviços de maquinagem CNC e uma célula interna podem ser comparados somente após o seu escopo, tamanho do lote e critérios de liberação terem sido alinhados.
O Estrutura de custo de qualidade da Sociedade Americana para Qualidade identifica atividades de prevenção e avaliação, bem como falhas internas e externas. A inspeção esgota recursos; sucata e retrabalho afetam o custo de saída. Uma taxa horária mais baixa da máquina pode, portanto, perder sua vantagem quando o lote precisa de mais configurações ou produz menos peças liberadas.
Ponte de custo de boa parte
A ponte de custo de boa parte divide os custos do lote pela quantidade liberada sob os mesmos critérios de aceitação.
| Mesmo escopo de custo, USD | Rota A | Rota B |
|---|---|---|
| Programação, configuração e alocação de acessórios | 300 | 600 |
| Material para 100 partidas, após qualquer recuperação creditada | 600 | 400 |
| Processamento, incluindo a rota de acabamento especificada | 450 | 300 |
| Inspeção e verificações de liberação | 150 | 180 |
| Custo total do lote | 1,500 | 1,480 |
| Peças iniciadas | 100 | 100 |
| Peças aceitas e liberadas | 95 | 92 |
| Custo por peça aceita | 15.79 | 16.09 |
A rota A custa $1.500 ÷ 95 = $15.79 por peça aceita. A rota B custa $1.480 92 = $16.09 por peça aceita. A rota com o menor gasto total do lote é um pouco mais cara por peça liberada. Ambos os cálculos usam os mesmos baldes de custo e os mesmos 100 começos. “Accepted” significa liberado após as verificações dimensionais acordadas e outras verificações exigidas; as peças que aguardam uma decisão são excluídas.
O estoque consumido pela sucata já está contabilizado no custo do material do lote e, portanto, não pode ser cobrado como sucata novamente. A mão de obra de retrabalho que não foi incluída pertence ao processamento antes da divisão. Da mesma forma, quando um valor geral de eficácia do equipamento já inclui seu fator de qualidade, aplicar novamente a mesma perda de qualidade subestimaria a produção.
A produção de protótipos automotivos espalha a configuração em menos peças, enquanto a produção automotiva repetida pode espalhá-la por um lote maior. Uma mudança no design pode exigir um novo programa, dispositivo elétrico ou ferramenta em branco antes que essas economias sejam realizadas. Duas vantagens da maquinagem CNC são a reutilização do programa e a capacidade de modificar contornos acessíveis, e seu custo-benefício depende do cálculo do lote. Guia de custos de aquisição de máquinas CNC aborda a compra do equipamento; o custo operacional por peça liberada também precisa do cálculo do lote.
Em $15.79 por peça aceita, a Rota A ganha este exemplo trabalhado apesar de um total de lote $20 maior. As finanças e a produção podem replicar esse cálculo usando suas próprias quantidades aceitas e manter o escopo de custo igual. Adicionando uma taxa de acabamento ou transporte necessária a apenas uma rota altera o total dessa rota antes da divisão.
Automação: equilíbrio de corte, carregamento e medição
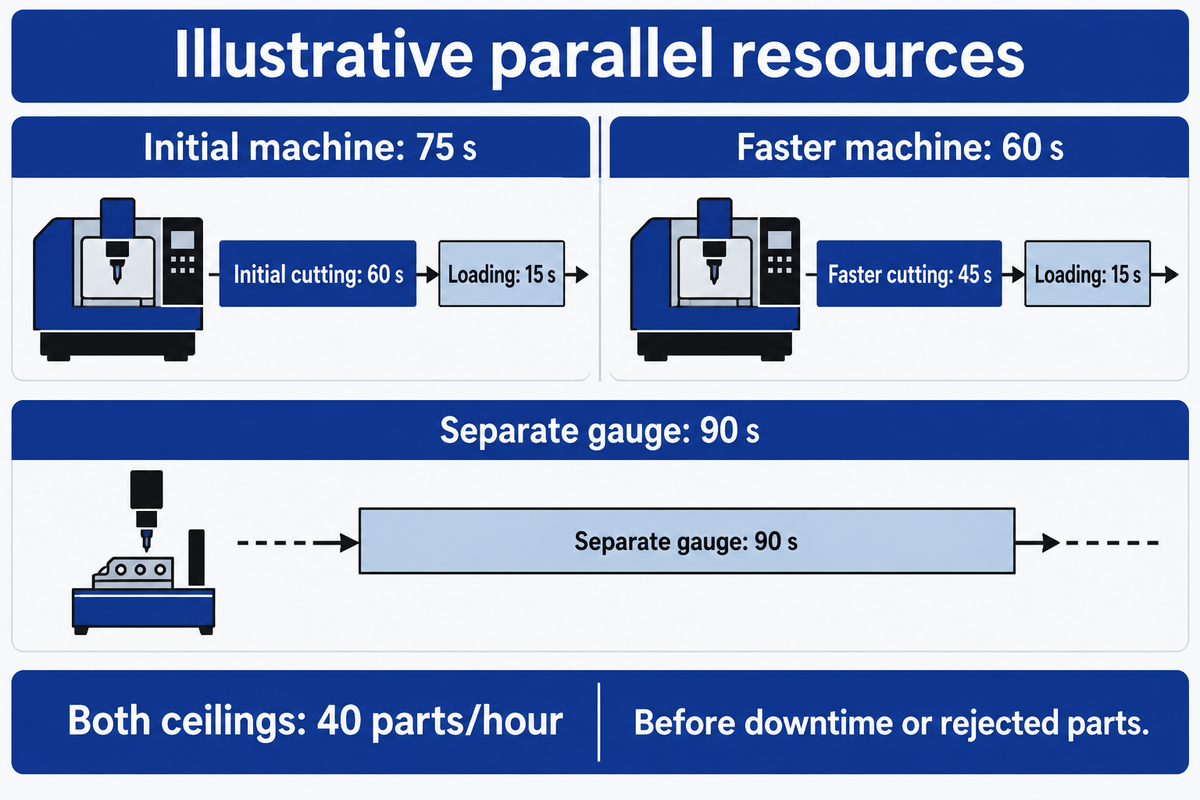
Um gargalo de inspeção de maquinagem automotiva ocorre ao medir limites de saída. Automatize a operação limitante e meça quais tarefas podem se sobrepor. Carregamento, mudanças de ferramentas, inspeção e feedback corretivo podem restringir uma célula após o corte se tornar mais rápido. Ao planejar máquinas CNC na produção automotiva, o mix de produtos também altera o trabalho em cada estação, de modo que uma demonstração de corte de parte única não dá capacidade completa da célula.
Mark Hall de Yamazaki Mazak, escrevendo em The Engineer em junho de 2025, adverte que o mau uso da automação pode mover um gargalo. Integração de equipamentos CNC com robôs precisa de apresentação de peças adequadas e acessórios. As plantas que dependem de maquinagem CNC devem incluir essas interfaces como parte de um teste de capacidade. Os operadores CNC qualificados ainda lidam com prove-out, mudanças de ferramentas e condições anormais; tempo de execução autônomo precisa dessas tarefas planejadas no sistema.
| Recurso ou atividade | Exemplo inicial | Após um corte mais rápido | Restrição à medida |
|---|---|---|---|
| Corte | 60s/parte | 45s/peça | As mudanças de ferramentas e a medição em ciclo estão incluídas no ciclo medido. |
| Carregando na máquina | 15s/parte | 15s/parte | Serial com corte neste exemplo. |
| Tempo ocupado pela máquina | 75s/parte | 60s/parte | Corte mais carregamento; não conte os dois como paralelos. |
| Medidor separado | 90s/parte | 90s/parte | Um medidor, medindo cada peça enquanto a próxima é usinada. |
| Teto de conclusão de célula ideal | 40 partes/hora | 40 partes/hora | A bitola dos 90 s continua a ser o recurso limitante. |
O exemplo assume recursos independentes de máquinas e medidores. O exemplo mostra o gauge-over-machining, onde os recursos do medidor se sobrepõem ao próximo ciclo de maquinação. O teto é de 3.600 segundos ÷ 90 segundos = 40 conclusões de inspeção por hora, antes do tempo de inatividade ou peças rejeitadas. Uma diminuição no tempo de corte de 60 segundos para 45 segundos deixa esse teto inalterado. Sem qualquer sobreposição o ciclo inicial de 60 + 15 + 90 = 165 segundos permitiria um máximo de 21,8 conclusões por hora.
O feedback é outro tipo de restrição. Um exemplo é um Estudo de acesso aberto de 2026 sobre maquinagem de biela automotiva, que descreve a inspeção tátil automatizada a 100% seguida por um ajuste manual dos parâmetros do processo. As correções produzem efeito pelo menos uma ou várias peças de trabalho mais tarde. Documentar o tempo da medição à correção, e definir como as peças afetadas são mantidas durante esse tempo. Definir também o ciclo de calibre.
Pesquisa de produção multi-trabalho do NIST em 2018 analisa o rendimento e os gargalos como funções da mistura de produtos, com uma aplicação de montagem automotiva. Para maquinagem CNC na indústria automotiva, repita o exercício para os desenhos de interesse. Integrando maquinagem CNC com um medidor rápido é útil apenas se os acessórios e programa de medição também lidar com a próxima família de peças.
Um medidor de 90 s limita a célula ilustrada a 40 completações por hora, e seu tempo de ciclo da máquina diminui de 75 s para 60 s. A decisão de compra depende então da capacidade de inspeção, da sobreposição de tarefas ou do plano de inspeção acordado. A maquinagem mais rápida entrega peças mais completas após as mudanças limitantes de recursos.
O que incluir em um RFQ do equipamento e teste de aceitação
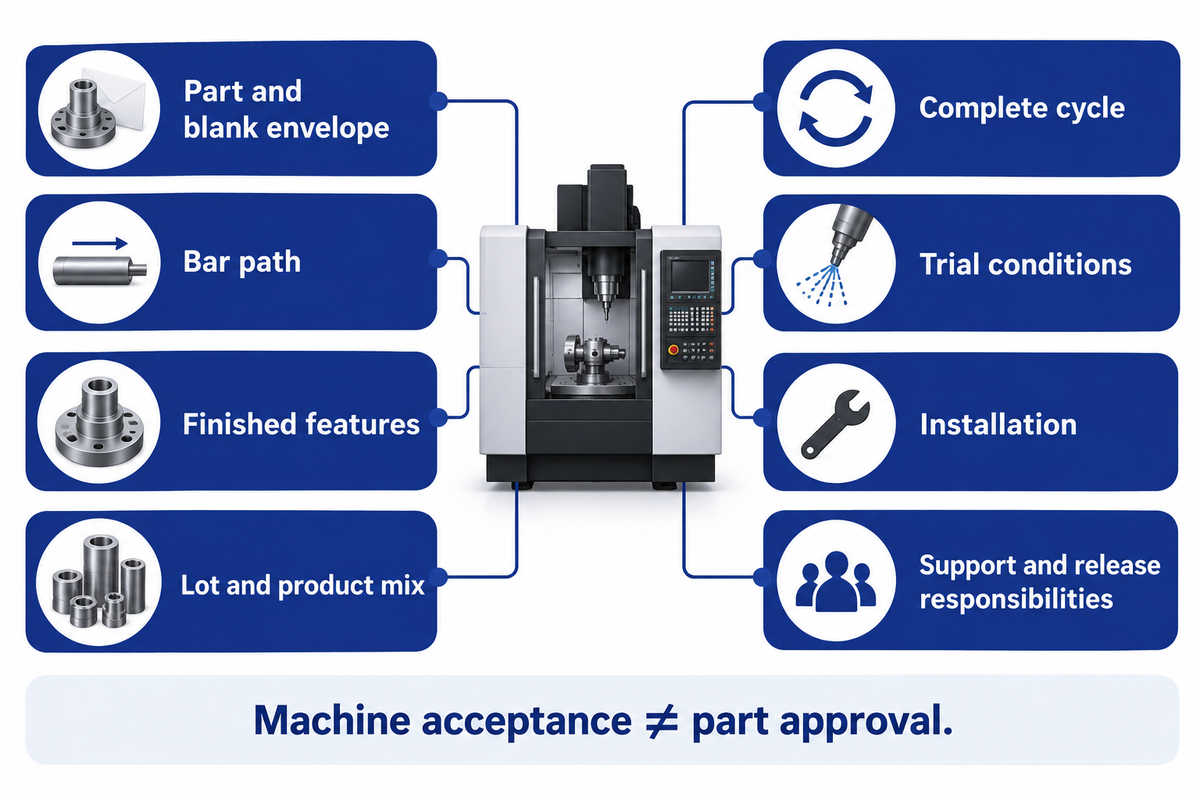
Os fabricantes de máquinas CNC automotivas exigem desenhos e espaços em branco; a construção exata da máquina; metas de ciclo completo; e evidências de aceitação. Atribuir responsabilidade por acessórios, inspeção e qualquer qualificação de desempenho parcial. A aceitação da máquina e a liberação do fornecedor automotivo pelo cliente abordam diferentes resultados, portanto, forneça a cada um um proprietário nomeado e registros acordados.
Visão geral da terceira edição do APQP da AIAG inclui sourcing, gestão de mudanças, métricas de programas e avaliação de riscos. O conteúdo dos Planos de Controle agora faz parte de um documento separado. Os fabricantes e fornecedores automotivos agora podem usar os requisitos de plano e controle com base em um processo específico do cliente e não transformar um catálogo de máquinas em um pacote de aprovação de peças.
RFQ do equipamento: defina as medidas antes de solicitar o ensaio.
| Parâmetro | Gama recomendada | Por que isso importa | Como verificar |
|---|---|---|---|
| Envelope parcial e em branco | Tamanhos de desenho em mm; incluem espaços em branco mínimos e máximos | A varredura do estoque e do dispositivo bonde pode exceder a forma terminada. | Peça um layout de dispositivo elétrico/ferramenta para a compilação citada. |
| Caminho bar | Diâmetro do estoque em mm versus a menor abertura transparente | Um furo nominal do fuso pode ocultar um tubo de tração menor. | Peça as dimensões do fuso, mandril e tubo de tração juntos. |
| Características acabadas | Limites de desenho em mm e textura superficial em µm | Tamanho, forma e textura da superfície precisam de verificações diferentes. | Peça o plano de inspeção e a regra de decisão acordada. |
| Lote e mix de produtos | Peças/lote e peças/turno para cada desenho | Mudanças e diferentes tempos de trabalho movem a restrição. | Peça um registro cronometrado de teste e mudança de partes mistas. |
| Ciclo completo | Segundos/peça através de corte, manuseio e inspeção | Uma cotação apenas de corte pode perder a estação mais lenta. | Peça carimbos de data/hora e identifique quais tarefas se sobrepõem. |
| Condições experimentais | Contagem de amostras consecutivas acordadas e duração em minutos | Um estudo de máquina curto e uma validação de longo prazo respondem a diferentes perguntas. | Peça dados brutos de sequência, estado da ferramenta e histórico de temperatura. |
| Instalação | Tensão de alimentação, demanda de kW e dimensões em mm | Utilidades, carregamento de piso e acesso afetam a prontidão. | Peça o layout exato da construção e os requisitos do site. |
| Responsabilidades de suporte e liberação | Nomeado proprietário, tempo de resposta em horas e serviços incluídos | A aceitação da máquina e a aprovação da peça do cliente precisam de proprietários claros. | Peça o escopo do serviço, o plano de peças sobressalentes e os registros de aceitação. |
ISO 22514-3:2020, corrente confirmada em 2026, descreve estudos de desempenho de máquinas de curto prazo de peças consecutivas sob condições de repetibilidade. Seus métodos são inadequados abaixo de 30 observações, e seu escopo público exclui padrões esperados de desgaste de ferramentas e autocorrelação. Selecione um método de estudo e duração relevantes para as condições do ensaio; determine o sistema de medição a ser usado e a regra de conformidade com relação aos dados de sequência.
Após um first-off aceitável, o teste deve exercer a maquinagem CNC usada para a capacidade citada. Inclua o branco declarado, o estado da ferramenta relevante, o carregamento e as verificações necessárias após a maquinagem para garantir que os critérios de liberação sejam aplicados. Uma demonstração suave em um recurso fácil pode ocultar uma segunda configuração, uma medição lenta ou uma tarefa de suporte que pertence ao ciclo de produção. Essa sequência completa é como a maquinagem CNC entrega uma peça concluída à inspeção.
Menos de 30 observações estão fora do escopo de tamanho de amostra declarado da ISO 22514-3:2020. o teste do equipamento ainda precisa de um método apropriado ao desgaste da ferramenta, sequência de dados e duração pretendida. Manter as leituras e condições brutas torna o resultado da máquina utilizável juntamente com o trabalho separado de qualificação parcial e liberação do cliente.
Os veículos elétricos deslocam a mistura de peças usinadas
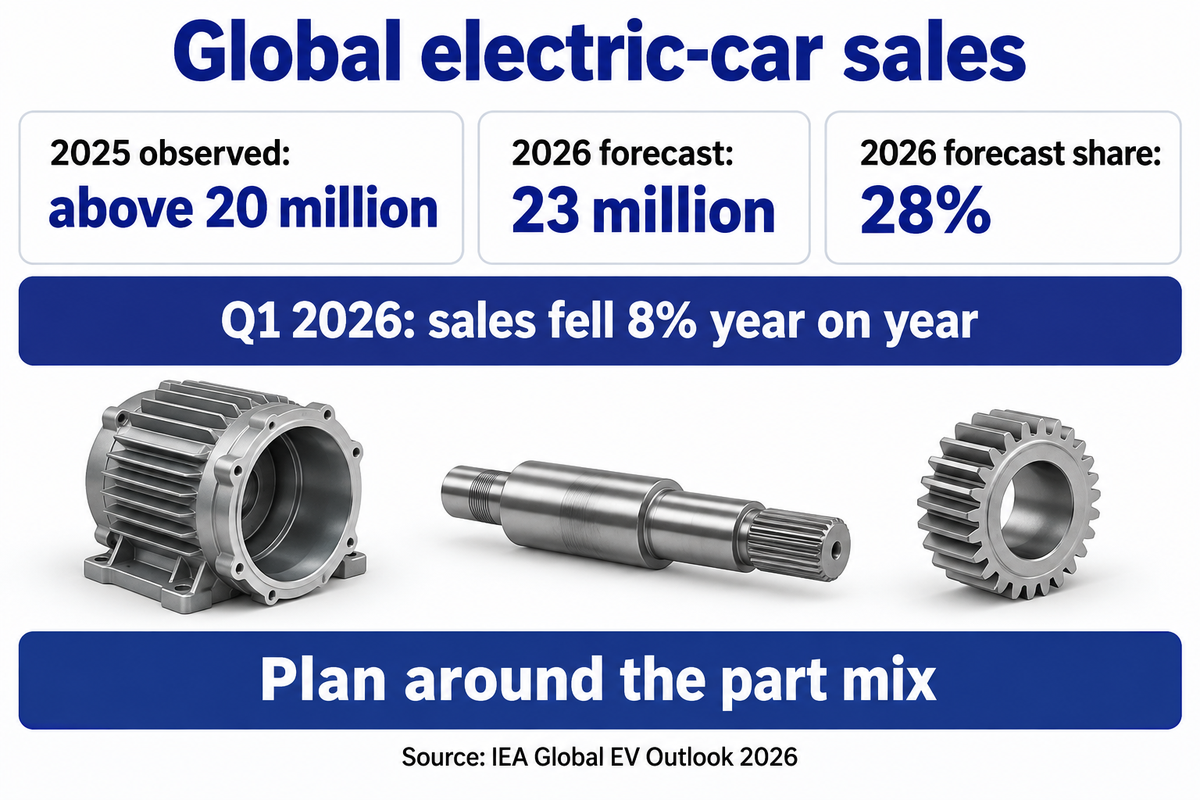
Ao considerar a capacidade do centro de maquinagem para produzir componentes de veículos elétricos (VE), seria melhor planejar a mistura de componentes esperada e não adicionar uma porcentagem geral de crescimento à capacidade. Os componentes dos VEs, como carcaças de motores e engrenagens redutoras, podem exigir diferentes tarefas de corte e inspeção de componentes de um motor de combustão interna. Uma usina que espera operar vários motores diferentes pode precisar de fixação e trocas para suportar os desenhos que espera executar.
O Perspectiva Global de EV 2026 da Agência Internacional de Energia relata vendas de carros elétricos acima de 20 milhões em 2025, cerca de um quarto das vendas de carros novos. Sua previsão para 2026 é de 23 milhões e 28% de vendas de carros. Esses são números globais de carros elétricos. O mesmo relatório registra uma queda anual de 8% nas vendas globais durante o primeiro trimestre de 2026, juntamente com o crescimento em diversas regiões.
Para a maquinagem no setor automotivo, a questão é mais sobre o produto. Uma entrevista em a oficina mecânica moderna de 2024 discute a planta ZF em Gray Court, e a coexistência de sistemas de combustão, híbridos e de acionamento elétrico. A entrevista toca no equilíbrio de sistemas, engrenagens e acionamentos; montagem e limpeza do sistema. É um ótimo estudo de caso de balanceamento de produção para atender às diversas demandas dos clientes.
Para um plano envolvendo equipamentos para 2026, agrupe trabalhos antecipados por recursos torneados, recursos prismáticos, processos dentários e inspeções. Com base nos desenhos, identifique áreas onde as interfaces de fixação são permitidas e agrupe-as, depois descubra outliers que exigem uma classe diferente de máquina ou outra configuração. Através de uma mistura de peças em mudança, a maquinagem CNC ajuda a revisar programas e recursos acessíveis; novas formas de material ou geometria inacessível ainda podem exigir equipamentos diferentes.
A adoção da tecnologia CNC suporta a necessidade do setor automotivo de repetir caminhos de corte definidos, mas os totais do mercado não podem escolher um fuso ou acessório. Na maquinação em plantas automotivas, a maquinação CNC continua fazendo parte de ambas as rotas estabelecidas e emergentes do grupo motopropulsor. Durante o desenvolvimento, a maquinação CNC suporta interfaces de protótipo, antes que uma via dedicada à produção de peças em bruto em grande volume esteja pronta. Um comprador com pedidos de motores de combustão e um programa incerto de acionamento elétrico deve avaliar a capacidade necessária para desenhos confirmados, distintamente da flexibilidade necessária para novos trabalhos.
O valor de 28% da AIE é uma previsão da participação global nas vendas de automóveis para 2026. Traduzir aproximadamente essa previsão em uma planta baixa significaria uma mistura de peças, não um aumento proporcional nas horas do fuso. Uma célula que alterna entre caixas e eixos significaria que suas restrições de carga e inspeção precisariam ser recalculadas com essa mistura de peças.
Perguntas frequentes
Qual é a melhor máquina CNC para peças de automóveis?
Um torno CNC é a escolha inicial para peças rotacionais; um centro de maquinagem é a escolha inicial para peças prismáticas.
Um eixo com munhões concêntricos aponta para o giro, enquanto um invólucro com bolsos e furos angulares aponta para o fresamento. Uma máquina combinada torna-se útil quando remove transferências ou configurações dispendiosas para o desenho real. Compare o ciclo completo, a folga do acessório e a rota de inspeção antes de selecionar os eixos extras. A peça acabada e o lote pretendido determinam a compra.
Que tipos de máquinas CNC são utilizadas na indústria automotiva?
Os principais tipos incluem tornos CNC, centros de fresagem, moedores e equipamentos de engrenagem especializados, com máquinas de descarga elétrica usadas para trabalhos condutores adequados.
Cada classe aborda diferentes características. As fresadoras CNC cortam faces, bolsos e padrões de furos; as torneadoras produzem superfícies rotacionais. A maquinagem de acabamento é essencial quando uma peça bruta quase líquida deixa stock nessas interfaces especificadas. A maquinagem multieixo estende o acesso à ferramenta, enquanto a retificação e o acabamento da engrenagem abordam seus respectivos requisitos de desenho. Um centro de maquinagem CNC de 5 eixos é, portanto, uma opção dentro de uma rota, em vez de uma máquina padrão para cada peça ou material do carro.
Quais materiais são usados para maquinagem CNC automotiva?
Ligas de alumínio, aços, ferro fundido e plásticos de engenharia são usados, com o grau, forma do produto e tratamento térmico selecionados para a peça.
A mesma ampla família de materiais pode conter especificações muito diferentes. A maquinagem CNC pode processar uma peça bruta fundida, um forjamento ou um stock forjado, mas essas rotas dão à peça condições de partida diferentes. A seleção de materiais deve seguir o desenho e sua qualificação de desempenho exigida. Incluir certificados e qualquer tratamento especificado no pacote de aquisição e, em seguida, combinar as ferramentas e a retenção de trabalho com essa condição de material.
Qual é a diferença entre impressão 3 D e maquinagem CNC para peças automotivas?
A maquinagem CNC remove material; A impressão 3 D constrói uma forma adicionando material.
Uma rota combinada mostra como a maquinagem CNC é empregada após a impressão para terminar interfaces acessíveis. Compare a condição final do material, geometria e rota de pós-processamento.
Por que a precisão é importante na fabricação automotiva?
A precisão é importante porque as superfícies de contacto, folgas e relações geométricas afetam a forma como uma peça se encaixa e funciona.
O plano de inspeção deve abordar a característica especificada, incluindo textura ou posição da superfície quando necessário. Um controlo de tamanho mais rígido por si só não pode substituir as outras verificações dimensionais, de material e de desempenho dos componentes. As vantagens da maquinagem CNC automotiva decorrem do controlo conjunto dessas interfaces.
O CNC será substituído pela IA?
A IA pode auxiliar na programação e monitoramento; corte físico, retenção de trabalho e liberação de peças ainda exigem um processo de maquinagem projetado.
A distinção útil é entre assistência de software e a operação que suporta. Um caminho de ferramenta sugerido ainda precisa de um cortador adequado, acesso ao recurso e um acessório que mantenha o espaço em branco. A maquinagem CNC também inclui provar essa combinação antes da produção. Os dados de monitoramento podem ajudar a identificar uma mudança sem provar automaticamente que toda peça acabada é aceitável. O estudo de biela de 2026, por exemplo, descreve a inspeção automatizada com feedback corretivo manual. Os compradores podem avaliar um recurso assistido por IA pela tarefa que executa, suas entradas e a ação que aciona. Incluir a resposta a uma mudança de ferramenta, uma medição anormal ou um ciclo parado no teste. Resultados medidos separados de uma melhoria esperada antes de alocar a capacidade de produção ao recurso.
Especifique a rota da peça antes da máquina. Um orifício de fuso de 66 mm ainda pode acompanhar um limite de barra de 50 mm, e um corte mais rápido pode deixar uma restrição de inspeção de 90 s intocada.
Construa o resumo do equipamento em torno de seus desenhos
Resuma o desenho, a condição do material, os tamanhos em branco e a saída aceita. ANTISHICNC's consulta de seleção de máquinas pode começar com tornos ou centros de maquinagem que se encaixam nesses requisitos, seguidos de workholding, um teste e suporte para a construção proposta.
Autor: XCX. Atualizado em outubro de 2026. exemplos de máquinas usam as propostas técnicas publicadas do ANTISHICNC; cálculos de produção afirmam seus insumos de exemplo. As referências no final identificam os métodos e estudos usados para os processos, qualidade e funções de compra.
Artigos relacionados
- Entenda o movimento da peça no giro CNC
- Construa um orçamento de compra de máquinas CNC
- Compare opções de máquinas de torno CNC
- Revise a plataforma central de maquinagem VMC650
Referências e fontes
- Instituto de Tecnologia Erie: uma introdução à rotação CNC
- Aplicação Reishauer US20220291669A1: monitoramento do processo de engrenagem, 2022
- Zoroufi e Fatemi: comparação de fadiga de junta de direção, SAE, 2004
- Modelo analítico de custo de forjamento em matriz aberta, 2020
- Instituto Nacional de Padrões e Tecnologia: Avaliação da Estabilidade do Processo, seção 3.4.5
- Instituto Nacional de Padrões e Tecnologia: Avaliação da Capacidade do Processo, seção 3.4.6
- Organização Internacional de Normalização: Regras de decisão de conformidade ISO 14253-1:2017
- Sociedade Americana para Qualidade: Custo da Qualidade
- Mark Hall, The Engineer: automatizando maquinagem CNC e gargalos, junho de 2025
- Medição térmica de biela automotiva e estudo de feedback de processo, 2026
- Instituto Nacional de Padrões e Tecnologia: Sistemas de Produção Multi-Job, 2018
- Grupo de Ação da Indústria Automotiva: Visão geral da terceira edição do APQP
- Organização Internacional de Normalização: estudos de máquinas de curto prazo ISO 22514-3:2020
- Agência Internacional de Energia: Global EV Outlook 2026, Resumo Executivo
- Modern Machine Shop: ZF Gray Court e mudanças nos requisitos do grupo motopropulsor, 2024



