














Al trabajar con diversos materiales en proyectos de fabricación, construcción o bricolaje, debe comprender la diferencia entre ellos corte y rectificado. Esos dos parecen similares, pero cumplen objetivos diferentes y emplean diferentes técnicas y herramientas. El corte tiene como objetivo cortar un material, lo que resulta en una separación limpia. El rectificado tiene un propósito más elaborado de tratar, dar forma o alisar superficies. Entonces, ¿cómo elegirá exactamente qué proceso emplear para sus necesidades? Este artículo explorará las diferencias clave entre el corte y el rectificado, incluidas sus aplicaciones, las herramientas utilizadas y consejos para lograr resultados óptimos. Ya seas un veterano o un principiante impulsado por la curiosidad, esto te ayudará a tomar decisiones informadas para tu próximo proyecto.
Tabla de contenidos
Introducción al corte y rectificado
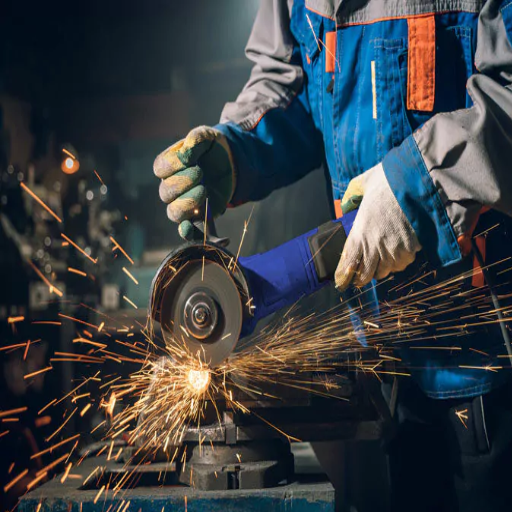
El corte y el rectificado son procesos esenciales para dar forma y preparar materiales. El proceso de corte normalmente divide un material en secciones separadas, utilizando sierras o cortadores de plasma para lograr una separación limpia y precisa. El rectificado se considera un proceso de acabado que elimina imperfecciones, alisa superficies o afila bordes, generalmente con ruedas o discos abrasivos. El corte dará como resultado secciones distintas, mientras que el rectificado realiza el refinamiento y los detalles. Conseguir el objetivo de su proyecto y el material involucrado lo guiará en su decisión.
Definición de corte y rectificado
El corte y el rectificado son operaciones fundamentales; dependiendo de la aplicación o material, cada uno puede comportarse de manera diferente. Los métodos de corte incluyen corte por láser, corte por chorro de agua, corte por plasma y otros. Es decir, se pueden emplear métodos de corte por láser para el corte de metales de alta precisión, como acero inoxidable o aluminio, con una tolerancia de sólo unas pocas milésimas de pulgada, ±0,005 pulgadas. Por otro lado, los cortadores por chorro de agua se utilizan a menudo con materiales como vidrio y compuestos que requieren un acabado abrasivo realizado por corrientes de agua a alta presión.
Especificaciones técnicas clave
- Tolerancia de corte por láser: ±0,005 pulgadas para acero inoxidable y aluminio
- Acabado de la superficie de molienda: valor Ra tan bajo como 0,1 micrómetros
- Tolerancias de precisión: 0,001 mm o menos para acabados súper finos
El rectificado es un proceso de eliminación de material que se utiliza para refinar superficies o acabar, con tolerancias que caen en el espectro súper fino. Con la tecnología actual, es posible lograr acabados superficiales con un valor Ra tan bajo como 0,1 micrones. Esto también hace que los procesos de rectificado sean adecuados para tratamientos especiales de componentes de precisión en las industrias aeroespacial y automotriz, donde las piezas de motores requieren un mecanizado preciso. Además, con los avances en los materiales de las muelas abrasivas, como el CBN, el rendimiento del rectificado ha mejorado drásticamente, lo que normalmente permite cortar metales más duros con desgaste y calor reducidos.
Dependiendo del método utilizado, según la propiedad del material, el espesor o el requisito final, el cateterismo y el rectificado toman la iniciativa para satisfacer la necesidad de procesos de fabricación complejos.
Importancia de comprender la diferencia
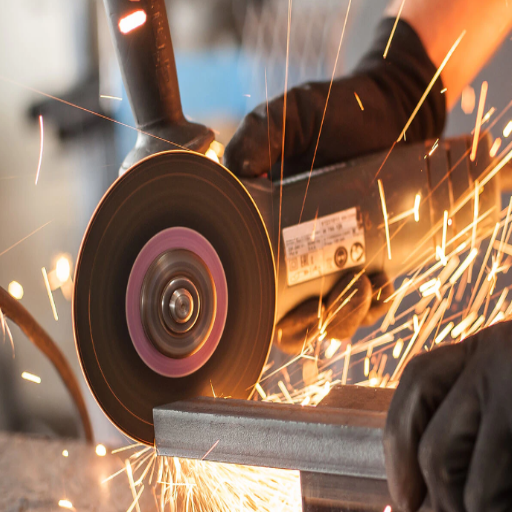
Comprender la diferencia entre corte y rectificado es esencial para que los procesos de fabricación puedan hacerse más eficientes o hacer que ejerzan un efecto en un proyecto determinado. Esencialmente, el corte es un proceso directo de cortar el material, mientras que el rectificado aplica abrasión a la superficie para mejorar la forma de ese material. Por lo tanto, el rectificado se utiliza para acabados súper finos que requieren tolerancias de 0,001 mm o menos en entornos donde la precisión es primordial, como en la fabricación aeroespacial y de dispositivos médicos. Por otro lado, se prefieren procesos como el corte por láser para dividir materiales rápidamente en la fabricación de acero, ya que la velocidad puede variar desde 20 m/min, dependiendo de la potencia del láser y el espesor del material.
✅ Beneficios de una selección adecuada
- Mayor eficiencia de fabricación
- Reducción del desperdicio de material
- Resultados de mejor calidad
- Optimización de costos
⚠← Consecuencias de una elección equivocada
- Ineficiencias en los procesos
- Costos aumentados
- Desperdicio de materia prima
- Mala calidad de la superficie
Los datos muestran que una selección inadecuada de herramientas o métodos puede provocar ineficiencias, aumentar los costes o simplemente desperdiciar materias primas. Los estudios demuestran que el consumo de energía de los procesos de corte y molienda es significativamente diferente, siendo la molienda aproximadamente 40% menos eficiente energéticamente cuando se trabaja con metales densos. Pero se prefiere la molienda como posproceso para eliminar rebabas o garantizar cualidades superficiales, que pueden contribuir al rendimiento y la vida útil de un artículo. Cuando estos procesos se combinan adecuadamente para una aplicación determinada, los fabricantes pueden producir sus productos en menos tiempo, garantizando al mismo tiempo su longevidad y cumpliendo estrictos estándares de calidad.
Aplicaciones en diversas industrias
Existen varios métodos y herramientas para moler y cortar, y cada industria utiliza estos procesos para sus propósitos y aplicaciones específicos.
🚗 Sector Automotriz
Utiliza rectificado para lograr un acabado preciso en piezas del motor, engranajes y componentes de frenado, garantizando un alto rendimiento y seguridad.
⚙¦ Herramientas de molienda
Las amoladoras angulares, las amoladoras de banco y las amoladoras de troquel se utilizan para la eliminación de materiales y el acabado de superficies. Utilizan ruedas o discos abrasivos, que están diseñados específicamente para diversas tareas.
🛡¦ Echipamente de siguranță
Los equipos esenciales, como guantes de seguridad, gafas protectoras y protección para los oídos, garantizan la seguridad del operador durante las operaciones de corte y rectificado.
La selección de herramientas depende esencialmente del tipo de material, el espesor y la precisión necesarios para los trabajos en cuestión.
Tipos de discos de corte
Los discos de corte sirven como herramientas fundamentales tanto en aplicaciones industriales como de bricolaje que exigen precisión y velocidad al cortar materiales. Los principales tipos de discos de corte y sus características se analizan a continuación:
⚠¦Criterios de selección importantes
- Compatibilidad de materiales: Haga coincidir el tipo de disco con el material de la pieza de trabajo
- Diametrul pala: Garantice la compatibilidad con su herramienta de corte
- Rpm maxime: Nunca exceda la velocidad nominal por seguridad
- Selecția de grosor: Delgado para mayor precisión, grueso para mayor durabilidad
🔷 Discos de corte abrasivos
Estos son los más utilizados. Están hechos de granos abrasivos adheridos y son excelentes para cortar metales, incluidos acero y acero inoxidable. Vienen en varios espesores: discos delgados (1-1,6 mm) para cortes cerrados y precisos y discos más gruesos (2,5-3 mm) para aplicaciones que requieren alta durabilidad.
💎 Discos de corte de diamantes
Los discos de diamante ofrecen un rendimiento superior para materiales duros, incluidos hormigón, granito y baldosas. Cuentan con un revestimiento de diamante, que ofrece una capacidad de corte mejorada y una vida útil más larga. Se dividen a su vez en segmentados (cortes en bruto en hormigón), borde continuo (reducciones precisas de baldosas y piedras) y borde turbo (un equilibrio entre velocidad y precisión).
⚡ Ruedas de corte
Las ruedas de corte son aquellos discos de corte fabricados con refuerzos y son muy versátiles para cortar perfiles finos de acero, aluminio y otros metales. Tienen amplias aplicaciones industriales debido a la velocidad y eficiencia que ofrecen. Los datos han demostrado que la mayoría de las ruedas de corte tienen diámetros que van desde 4,5 pulgadas hasta 7 pulgadas, lo que les permite adaptarse a amoladoras angulares estándar.
🔄 Discos de solapa
Al formar el último paso, en algún lugar entre el corte y el acabado, los discos de solapa funcionan de dos maneras. Las solapas abrasivas se superponen para cortar la pieza de trabajo y alisar sus bordes, lo que las convierte en una buena opción para aplicaciones de trabajo de metales que requieren un rendimiento suave y rápido.
🧪 Discos de Fibra de Resina
Estos discos están unidos con resina para obtener metales y plásticos más blandos. Son económicos y multiusos y funcionan bien dondequiera que se necesite un corte suave para evitar daños en la superficie.
🔧 Discos de corte multimaterial
Gracias a las innovaciones en el diseño, ahora se fabrican discos de corte multimaterial para una variedad de materiales, incluidos madera, plástico y metal. Estos discos ofrecen versatilidad y durabilidad, lo que los hace particularmente útiles en entornos donde se requiere una amplia gama de herramientas.
Es importante destacar que al seleccionar un disco de corte, debe considerar factores como el tipo de material, el diámetro de la hoja, el grosor y las RPM máximas, ya que son esenciales para garantizar la compatibilidad con su herramienta de corte y satisfacer sus necesidades de rendimiento. Además, los avances modernos en el desarrollo de discos de corte han garantizado la seguridad, la eficiencia y la reducción del impacto ambiental, brindando mejores opciones a los consumidores, ya sean profesionales o aficionados.
Herramientas de rectificado y materiales superduros
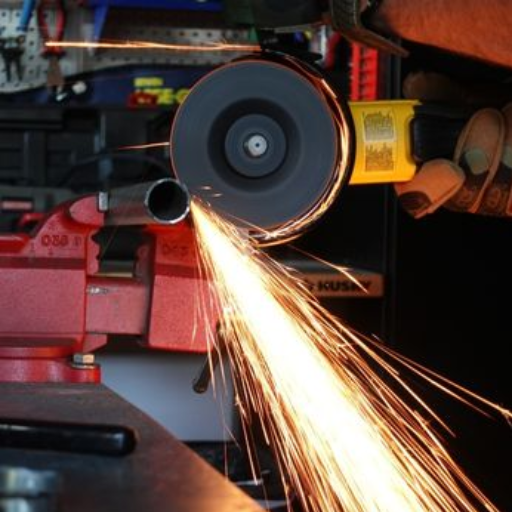
Las herramientas de rectificado son necesarias para operaciones de mecanizado que requieren un alto grado de precisión y pulido, particularmente cuando se trabaja con materiales superduros como diamante, CBN o carburo. Las herramientas están diseñadas específicamente para soportar fuerzas de corte extremas y resistir el desgaste, lo que las hace cruciales en las industrias aeroespacial, automotriz y de herramientas.
💎 Propiedades de materiales superduros
Diamantes sintéticos
Material más duro con excelente conductividad térmica
CBN (nitruro de boro cúbico)
Ideal para materiales ferrosos con estabilidad térmica
En general, los diamantes sintéticos son los mejores y más duros conductores de calor, impartiendo estas propiedades inusuales a muelas abrasivas para usos especializados que también exigen una ejecución precisa, como en la producción de herramientas de corte y elementos ópticos de alta precisión. Por el contrario, el CBN se utiliza ampliamente para moler materiales ferrosos, donde se requiere estabilidad térmica y química.
Los últimos años han sido testigos de una evolución que está promoviendo una mayor eficiencia y sostenibilidad en la tecnología de las herramientas de rectificado. Por ejemplo, las muelas abrasivas más nuevas utilizan sistemas de unión avanzados, como uniones vitrificadas o uniones de resina, para proporcionar una mejor acción de corte para la herramienta y una vida útil más larga. Se prevé que en los próximos años se verá un aumento en la demanda de muelas abrasivas superabrasivas en todo el mundo, impulsado por el creciente énfasis en los procesos de fabricación de precisión.
Además, las muelas abrasivas con estructura láser y las tecnologías de rectificado de alta velocidad están reduciendo los tiempos del ciclo de producción y mejorando los acabados superficiales. Con estos avances, las herramientas de rectificado evolucionan para ofrecer mayor precisión, menor desperdicio y mayor rentabilidad, abordando los desafíos que plantean las necesidades de fabricación modernas.
Elegir la herramienta adecuada para el trabajo
Tipo de material: El tipo de instrumento de rectificado está determinado por el tipo de sustancia, el acabado superficial requerido y las demandas de producción. El rectificado con diamantes y muelas abrasivas CBN es más eficaz para materiales más duros, como cerámica o acero endurecido. Las muelas de diamante se utilizan especialmente para un corte más preciso y una vida útil más larga de la herramienta, lo que permite más tiempo entre reemplazos.
✅ Beneficios de una selección adecuada
- 20% reducción de costes de producción
- Aumento de los niveles de producción
- Aumento de 10 veces en la tasa de eliminación de material
- Mayor productividad y precisión
🎯 Factori de selecție
- Tamaño de grano (fino versus grueso)
- Tipo de enlace (resina versus vitrificado)
- Requisitos de dureza del material
- Especificaciones del acabado superficial
Las últimas tendencias enfatizan la importancia de seleccionar el tamaño de grano y la unión correctos para requisitos de aplicación específicos. La arena fina se utiliza para obtener el acabado superficial más fino, mientras que la arena gruesa se utiliza para eliminar material a alta velocidad. Se prefieren las ruedas unidas con resina debido a su flexibilidad y resistencia a los golpes, mientras que las uniones vitrificadas proporcionan rigidez y estabilidad térmica.
Los datos mundiales sobre mecanizado indican que la selección de calidad de las muelas abrasivas puede salvaguardar los costos de producción para 20% y también aumentar el nivel de producción. Por ejemplo, en los tiempos modernos, el rectificado de alta velocidad ha permitido multiplicar por diez la tasa de eliminación de material, destacando la importancia de la selección de herramientas en el mecanizado contemporáneo en términos de productividad y precisión.
Diferencias clave entre corte y rectificado
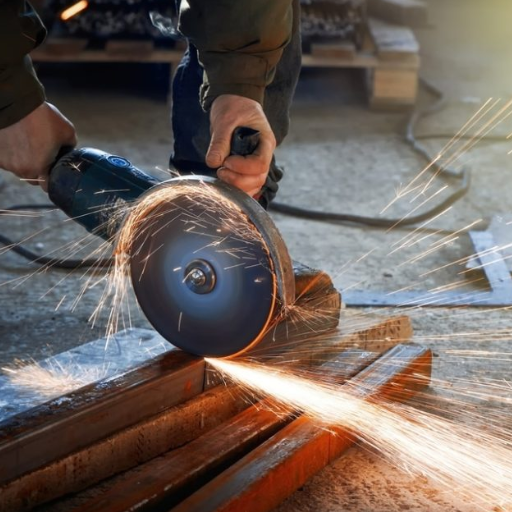
El corte y el rectificado son diferentes procesos de eliminación de material:
Diferencia entre corte y rectificado: técnicas
🔪 Técnicas de corte
Al utilizar herramientas de aserrado, corte por plasma o corte por láser, el corte elimina directamente el material. Estas herramientas de corte funcionan según el principio de aplicar fuerza o calor durante la separación orientada hacia arriba y, por lo tanto, permiten una conformación más rápida y, a veces, más áspera de la pieza de trabajo.
⚙¦ Técnicas de molienda
El rectificado utiliza muelas o correas abrasivas para desgastar lentamente la superficie de una pieza, asegurando un acabado suave y una buena ejecución.
La diferencia significativa aquí es que el corte es rápido y puede ser bastante rugoso, lo que lo hace ideal para dar forma o cambiar el tamaño de materiales, mientras que el rectificado funciona mejor para el refinamiento de la superficie y lograr tolerancias estrictas. Además, el corte produce bordes irregulares que pueden requerir un procesamiento adicional, mientras que el rectificado produce un acabado fino y más suave. Ambos ofrecen una delicadeza encantadora según el resultado y el tipo de material previsto.
Diferencia entre corte y rectificado: equipos
En términos de corte y rectificado, el equipo varía considerablemente en diseño y función. Para cortar, generalmente se piensa en sierras, ruedas de corte o cortadores de plasma diseñados para cortar los materiales de la manera más rápida y eficiente posible. Se trata de precisión y requieren un esfuerzo mínimo para lograrlo. Alternativamente, el rectificado utiliza muelas abrasivas, discos o una amoladora de correa que desgastará gradualmente el material hasta lograr un acabado suave. La velocidad es generalmente un sello distintivo de los equipos de rectificado, en todos los ámbitos, al igual que los abrasivos (óxido de aluminio o sémola de diamante) que marcan una superficie de interés. Dependiendo del material seleccionado, el tipo de acabado y precisión requeridos, y el equipo involucrado, el tipo de equipo puede variar.
Diferencia entre corte y molienda: resultados
🎯 Resultados esperados
Rezultate de tăia:
- Bordes limpios y afilados
- Tolerancias precisas
- Pérdida material mínima
- Cortes o secciones definidas
Rezultate de amolare:
- Pulido de superficies lisas
- Cerrar control dimensional
- Acabado de textura deseado
- Eliminación de imperfecciones
Otra distinción es que los sistemas de corte vienen en diferentes acabados y las aplicaciones previstas también son diferentes. El corte separa el material en distintas piezas con una tolerancia muy precisa. Por lo general, el proceso está diseñado para producir bordes limpios y lisos y afilados con una pérdida mínima de material. Es más útil cuando se requieren cortes o secciones definidas, como en la fabricación o en la fabricación de metales. El rectificado se utiliza para terminar trabajos en la superficie y dar forma al material. Suaviza o elimina imperfecciones y puede funcionar dentro de tolerancias aceptables en las superficies. Los resultados del rectificado incluyen un pulido muy suave o un control dimensional cercano, que es necesario para procesos como el afilado de herramientas, la limpieza de soldaduras o la textura deseada. En última instancia, el proceso se selecciona en función de si el propósito en cuestión es la separación o el refinamiento de los materiales.
Elegir entre cortar y moler
Los propósitos de los dos procesos deben tenerse en cuenta a la hora de elegir entre corte y rectificado. El corte se aplica cuando el objetivo principal es dividir el material en piezas más pequeñas o formas y tamaños específicos. Las herramientas utilizadas en el corte incluyen sierras, láseres y cortadores de plasma, que proporcionan las separaciones más rápidas y limpias. Por el contrario, los procesos de rectificado son particularmente eficientes para el refinamiento de la superficie, mejorar la apariencia de la superficie y lograr las texturas de la superficie deseadas. A veces es necesario rectificar para obtener acabados suaves o cumplir con tolerancias estrictas. La evaluación del tipo de material, el acabado deseado y la eficiencia dará como resultado el uso del procedimiento que mejor se adapte a sus necesidades.
🎯 Guía de toma de decisiones
Elige CORTAR cuando lo necesites:
- Rápida separación de materiales
- Formas y tamaños específicos
- Bordes limpios y definidos
- Eliminación rápida de material
Elige MOLIENDA cuando lo necesites:
- Refinamiento de superficies
- Acabados suaves
- Tolerancias estrictas
- Control dimensional de precisión
Factores que afectan la Decisión
Hay algunos factores clave que influyen en si un trabajo determinado se realiza mejor cortando o moliendo:
🔧 Tip material
La naturaleza del material de trabajo tiene mucho peso. Un metal como el aluminio, al ser blando, probablemente se cortará mejor, mientras que el acero se adapta mejor al acabado de precisión mediante rectificado.
🎯 Nivel de precisión deseado
Si el proyecto requiere cortes limpios y bordes afilados, entonces lo ideal sería un cortador láser o un instrumento similar. Es preferible pulir cuando la superficie necesita ser lisa o tener una forma intrincada, lo que requiere mayor refinamiento.
⏱¦ Tiempo y Eficiencia
Generalmente es más rápido cortar materiales para la separación, mientras que el rectificado llevará más tiempo y el pulido y renderizado de los detalles de acabado particulares requerirán tiempo adicional. El plazo para las necesidades específicas debe guiar esta decisión.
💰 Consideraciones de costos
El menor costo inicial de molienda puede resultar más costoso con el tiempo, particularmente en términos de mantenimiento y costos de reemplazo de herramientas. Instalar herramientas de corte como láseres y chorros de agua es costoso; sin embargo, a cambio, proporcionan resultados más rápidos y de mayor calidad.
🛡¦ Salud y Seguridad
El rectificado o corte siempre va acompañado de polvo y chispas, por lo que el ruido es otro factor. Para mitigar los peligros, es recomendable elegir el método que presente menos peligros para el entorno particular. En cualquier caso, se debe emplear un desgaste protector y una ventilación adecuados.
La consideración conjunta de todo esto le ayudará a decidir de manera eficiente y adecuada para el trabajo en cuestión.
Consideraciones de costos
💵 Marco de Análisis de Costos
Investment inițial:
- Rectificado: Menor costo inicial
- Corte avanzado: mayor costo de configuración
Costuri pe termen lung:
- Rectificado: Mayores costos de mantenimiento
- Corte avanzado: mejor retorno de la inversión
Desde mi perspectiva, las consideraciones de costos abarcan tanto los costos operativos como de equipo, incluidos el mantenimiento y los consumibles. En teoría, los métodos de molienda serían más baratos en términos de inversión inicial; sin embargo, si la precisión y eficiencia que ofrecen las opciones avanzadas, como el corte por láser o por chorro de agua, superan la inversión inicial, entonces estos métodos más caros se vuelven más ventajosos para el cliente. Ese sería el equilibrio que debe lograrse entre calidad y asequibilidad. Por lo tanto, se debe otorgar al proyecto el mejor valor.
Rendimiento y eficiencia
⚡ Velocidad y Eficiencia
- Corte: Alta velocidad, desperdicio potencial
- Molienda: Más lenta, menos desperdicio
- Láser/chorro de agua: Alta precisión, mínimo desperdicio
🎯 Precisión y Calidad
- Corte básico: Buena velocidad, menos precisión
- Rectificado: Excelente acabado superficial
- Corte avanzado: precisión superior
Las consideraciones de rendimiento y eficiencia deben incluir velocidad, precisión y desperdicio de material. Procesos como el rectificado o el corte proporcionan buena velocidad para trabajos fáciles, pero dan como resultado más desperdicio de material y menos precisión. Sin embargo, las herramientas de corte por láser y agua permiten una mayor precisión y menos desperdicio y, por lo tanto, son más eficientes para trabajar en trabajos complejos o muy valorados que los menos costosos. Por lo tanto, hay que elegir el método que se adapte a sus necesidades, como el tipo de material, la tolerancia requerida y la escala del proyecto. Un sistema admitido implica velocidad, precisión y sostenibilidad.
🎯 Conclusiones clave
✂¦ Elija Cortar para:
- Separación y conformación de materiales
- Requisitos de producción rápidos
- Creando secciones definidas
- Procesamiento inicial de materiales
⚙¦ Elija molienda para:
- Acabado y pulido de superficies
- Control dimensional de precisión
- Lograr tolerancias estrictas
- Mejora final de la calidad
🎯 Factori de succes:
- Haga coincidir el proceso con el tipo de material
- Considere las limitaciones de tiempo y costos
- Priorizar los requisitos de seguridad
- Plan de especificaciones de calidad
🚀 ¿Listo para iniciar su proyecto?
Comprender las diferencias entre corte y rectificado es el primer paso hacia un procesamiento exitoso del material. Elija el método correcto, seleccione las herramientas adecuadas y siempre priorice la seguridad para obtener resultados óptimos.
Fuentes de referencia
Preguntas frecuentes (FAQ)
¿cómo se separa el material durante la molienda?
El rectificado logra la separación del material mediante abrasión. Las muelas abrasivas están hechas de materiales abrasivos de alta dureza, como diamante u otros abrasivos, que actúan a altas velocidades sobre la superficie del material a desgastar. Estos métodos son beneficiosos para lograr una mayor precisión y un acabado más fino en materiales duros, lo que permite una mayor precisión dimensional que el corte solo.
¿Qué herramientas se utilizan para cortar?
Las herramientas de trabajo en las operaciones de corte son sierras, cinceles y cuchillos, diseñados para cortar en línea recta o en forma diversos materiales. Las herramientas de corte pueden prepararse a partir de diversas materias primas, como acero rápido o carburo, dependiendo de la dureza o aplicación requerida.
¿qué ventaja tiene la molienda de diamante?
El rectificado con diamante ofrece una gran variedad de ventajas, desde una alta precisión y una rugosidad superficial reducida hasta el corte rápido de materiales duros. Pueden moler metales duros y compuestos de forma eficaz, ya que los granos de diamante son los más duros.
¿en qué se diferencia la molienda de superficies de otros tipos?
El rectificado de superficies es un tipo general de rectificado en el que se producen superficies planas. Utiliza una muela abrasiva plana para eliminar el material de la pieza de trabajo hasta lograr un acabado suave y uniforme. Este método se utiliza para aplicaciones que requieren una precisión de alta dimensión y se emplea principalmente en la fabricación de piezas que requieren un ajuste preciso.
¿cuál es la importancia de la dureza en el corte y el rectificado?
De hecho, la dureza es beneficiosa tanto para el corte como para el rectificado. En el proceso de corte, los materiales más duros pueden soportar más fuerzas sin deformarse, y en el rectificado, la dureza del abrasivo significa la eficacia del rectificado. Generalmente, las herramientas con extrema dureza están hechas de materiales como diamante policristalino (PCD) o nitruro de boro cúbico policristalino (PCBN).
Dependiendo del espesor del material, ¿qué proceso es más adecuado: cortar o rectificar?
Dependiendo del espesor del material que se considere, uno podría inclinarse hacia el corte o la molienda. Los materiales más delgados tienden a ser más susceptibles de corte, ya que se pueden cortar rápidamente con una deformación mínima. Los metales y compuestos más duros para los más gruesos pueden necesitar molienda en la etapa de acabado para cumplir con los requisitos dimensionales.
Personalización del corte y rectificado para diferentes aplicaciones
Sí, las operaciones de corte y rectificado se pueden adaptar específicamente según los requisitos de la aplicación. Esto puede incluir seleccionar herramientas específicas, ajustar los parámetros de la máquina o utilizar materiales abrasivos especializados para lograr resultados exactos, como un acabado superficial superior o una precisión dimensional mejorada.



