





表面研削は微細製造において重要なプロセスであり、平坦性、粗さ、美的仕上げに関する正確な仕様を材料に提供します。. 表面研削の中心となるのは、幅広い材料に対する完璧な精度と操作の再現性を可能にする複雑で洗練された機械である表面研削盤です。.
表面研削盤は、金属製造、航空宇宙、または工具製造に携わるすべての人にとって絶対の必需品です。この包括的なガイドでは、表面研削盤の構成、動作原理、および用途を調査することで、表面研削盤のあらゆる側面についての洞察を提供します。この記事を読んだ後は、この重要な最新の製造ツールをより深く理解し、どのようにして滑らかな表面を繊細に効率的に製造するかを理解する必要があります。.
Surface Grindersの概要

表面研削の定義と目的
これは、ワークピースから材料を研磨する動きで研磨回転ホイールを運ぶ、形状に配慮した微細な製造手順です。得られる表面は平らで清潔で、最高の仕上げです。このプロセスは製造およびエンジニアリングに応用され、機械、工具、またはあらゆる精密機器に使用できるコンポーネントに高い寸法精度と表面完全性を与えることが最も重要です。.
キーファクト: 表面研削は、使用する機械や用途に応じて、±0.0001 インチ (±0.0025mm) もの寸法公差を生成できます。.
表面研削は、ワークピースの非常に厳しい公差の準備に働き、それは±0.0001 インチ (±0.0025mm) ほど狭くなる可能性があり、機械や用途に応じて、この作業では、さまざまな用途のプロセスが次の役割を果たすことができます:
- 鋼鉄部品
- アルミニウム部品
- セラミックスなど様々な脆性材料
- 精密機器および工具
CNCグラインダー技術の最近の進歩と研磨材の大幅な改良により、精密表面研削の利点が強化されました 現代の研削盤は一般的に次の特徴を備えています:
- 自動ホイールドレッシングシステム
- 適応制御システム
- 高度な冷却システム
- 優れた表面仕上げ品質
- 研削工具の寿命を延ばす
市場の成長: 業界レポートには、超精密機械加工の需要が高まる中、世界の研削盤市場は2023年から2028年にかけてCAGR4.6%で成長するという観察結果が記録されています。.
表面研削盤の種類: 手動、自動、CNC
| タイプ | 操作 | ベスト フォー | 主な利点 |
|---|---|---|---|
| 手動サーフェスグラインダー | 人間がハンドルで操作します | 小さな仕事、メンテナンス作業 | 低コスト、多用途、シンプルな操作 |
| 自動表面研削盤 | フィードとテーブルの自動移動 | 中量生産から大量生産 | 生産性の向上、オペレーターの疲労を最小限に抑えます |
| CNC サーフェスグラインダー | コンピュータ制御の操作 | 複雑な形状、超精密 | 最大限の精度、再現性、IoT統合 |
手動サーフェスグラインダー
手動表面研削盤は、特に完全な自動化が必要ないとみなされる小規模な作業やメンテナンス作業を実行するために手動で操作されます。このような機械では、ワークピースや研削砥石を動かすハンドホイールを介して研削プロセスを手動で制御できます。手動表面研削盤は価格に利点があり、小規模な製造用途とともに幅広い用途に使用できますが、自動化されたものと比較するとかなり非効率的です。.
自動表面研削盤
の 自動 表面 グラインダー 砥石車とテーブルの動きを自動的に供給し、出力速度を大幅に向上させ、その結果、オペレーターの疲労を軽減します。最大限の再現性と精度が必要な中量から大量生産が懸念されます。プログラム可能な機能により、自動グラインダーはオペレーターの介入を最小限に抑えながら、複雑な仕上げを浮上させることができます。.
CNC サーフェスグラインダー
CNC表面研削盤は、最も先進的で正確な研削工具の技術的進歩です。研削操作を事前にプログラムして各パラメータを最大限の精度と再現性で制御できるため、複雑な形状、大規模な生産、超精密を伴うタスクを非常にうまく処理できるため、航空宇宙および医療の製造に最も適しています。.
イノベーショントレンド: 現在のトレンドでは、効率の向上、ダウンタイムの削減、リアルタイムのデータ分析の提供を目的とした、IoT 対応センサー、機械学習アルゴリズム、自動化ソリューションが登場しています。.
表面研削盤の主要コンポーネント

表面研削盤のいくつかの主要コンポーネントは、最高の精度と生産性を実現するために一斉に動作します。 主要なコンポーネントとその機能は、このように詳細に説明されています:
1.グラインディングホイール
砥石は表面研削盤の主な加工要素です。さまざまな組成の研磨材で作られています。 - 角度の酸化アルミニウム、炭化ケイ素、またはダイヤモンド研削砥石は、材料の除去と表面仕上げのための研磨加工原理で構成されています。.
| 研磨タイプ | ベスト フォー | アプリケーション |
|---|---|---|
| Aluminium Oxide | 鉄金属 | 鋼鉄、鋳鉄粉砕 |
| 炭化ケイ素 | 非鉄材料 | アルミニウム、黄銅、陶磁器 |
| ダイヤモンド/cbn | 硬質材料 | 硬化鋼、航空宇宙合金 |
グリットサイズガイド:
- 粗いグリット (16-24): 急速な材料の取り外し
- ファイングリット (120-150): 表面仕上げと研磨
2.ワークテーブル
ワークテーブルは、表面研削プロセス中に実際のワークピースが置かれるプラットフォームです。縦方向と横方向の両方に移動して、ワークピースをミクロンの許容範囲内に配置できます。.
- 手動対自動: CNC制御テーブルは、自動化と再現性を高めます
- サイズと耐荷重: 小規模なベンチトップから大規模な産業用途まで、業務範囲を決定します
3.磁気チャック
研削作業中、磁気チャックは鉄ワークピースをワークテーブル上にしっかりと保持します。これは、作業中の動きや振動を制限しながら正確な位置決めを可能にするためです。磁気チャックは電磁力または永久磁力の原理に基づいて機能する可能性があります。.
- 可変強度オプション さまざまなワークピースサイズに対応
- 代替案: 非鉄ワーク用の機械式バイスまたは真空チャック
4 スピンドル
回転はスピンドルによって砥石車に与えられ、スピンドルは動作中も正しい速度とトルクの値を維持します。これは、機械の安定性と積極的な研削における切断効率を確保するために確保する必要があります。.
- 高速スピンドル: 超微細研削用途向け
- 標準速度スピンドル: 一般的な研削作業用
- 冷却システム: 熱安定性のオイル フローか空気流れの冷却
5.コントロールシステム
現在、表面研削盤には CNC および PLC システムが搭載されており、プロセス全体が自動化され、アプリケーションがより正確になり、オペレーターは送り速度、切断深さ、研削角度のパラメータを入力できます。.
- ユーザーインターフェース: 直感的なタッチパネルまたは専用ソフトウェア
- データ統合: リアルタイムの監視と予知保全のための IoT 機能
6.クーラントシステム
クーラントシステムは、研削作業中に摩擦によって発生する熱を排除し、表面品質を維持し、工具の寿命を延ばします。.
| クーラントタイプ | アプリケーション | 利点 |
|---|---|---|
| 水性 | 一般 表面 研削 | 費用効果が大きい、よい冷却 |
| 石油系 | 超精密機械加工 | 優れた潤滑性、より良い仕上げ |
7.ベースとカラム
ベースとカラムは機械に構造的なサポートを提供し、安定性を確保し、振動を最小限に抑えます。それらを形成する通常の材料は鋳鉄であり、高速または深削り研削作業でより剛性が高くなります。.
8.ホイールドレッサー
ホイールドレッサーは、研削砥石の研磨や形状を維持するために、表面から釉薬や破片を除去するなど、研削砥石のドレッシングに使用されます。一貫した結果が必要な場合は、正確なドレッシングが重要です。.
- 手動対自動: 自動システムは効率を最大化し、ダウンタイムを削減します
- ダイヤモンドチップドレッサー: 最も一般的に正確なホイールの修復に使用されます
9 安全システム
最新の表面研削盤には、基本的に人命の保護に関係する安全システムが組み込まれています。これには、オペレーターの安全を確保するための連動ボタン、緊急停止ボタン、保護スクリーニングが含まれます。.
- 粉塵管理: 組み込みの抽出器またはオプションのエンクロージャ
- 監視システム: 異常検出用の振動センサーまたは温度センサー
表面研削盤の仕組み

研削プロセスを体系的に説明します
表面研削は、回転研磨ホイールが指定された許容範囲内でワークピースの表面から材料を研削して細かい表面仕上げを行う、非常に正確で制御された機械加工操作です。.
- ワークピースの設定: ワークテーブルは、磁気チャックまたは別の機械固定具を使用してワークピースでクランプされます。.
- ホイールの選択: ホイールは材質と仕上げの要件に応じて選択されます。.
- パラメータ設定: ホイール速度、送り速度、切断深さを設定する必要があります。.
- 操作の開始: ホイールが高速で移動し、ワークに接触します。.
- 材料の除去: 材料の薄い層は研磨作用によって剥がれます。.
- 表面仕上げ: 数回の研削で望ましい表面仕上げを実現します。.
それらは理想的で正確な操作のための5000-6000 SFMの範囲で普通働きます。.
研削プロセスの重要なパラメータのいくつかは次のとおりです:
- ホイール速度 (SFM) = ホイールの毎分表面フィート。.
- 送り速度 - ワークが砥石車を通過する速度。.
- カットの深さ - 1 回の研削で除去される材料の厚さ。.
- 研磨タイプ - 研磨剤または鋭さの色と材料除去の重症度。.
精度: 最新の表面研削では、Ra 0.2 μm の表面粗さで ±0.005 mm の精度を実現できます。.
表面研削における研削砥石の役割
砥石は表面研削の基本的な必須要素の 1 つであり、最終製品の品質、生産速度、精度に大きく影響します。現代の砥石は、検討中の種類に応じて、樹脂、金属、またはガラス固化ガラスと結合した砥粒で構成されています。.
ホイール用の高度な素材
技術の発展により、研削砥石は非常に高度な材料から製造できるようになりました:
- CBN (立方晶窒化ホウ素): 硬質材料や高合金鋼に使用されます
- ダイヤモンド研磨材: 航空宇宙材料に最適な選択肢です
- 酸化アルミニウム: 一般的な鉄金属の粉砕のためによい
- 炭化ケイ素: 非鉄材料のためによい
性能のベンチマーク: CBN ベースのホイールを使用すると、用途に応じて Ra 0.1 ~ 0.3 μm までの表面粗さを得ることができます。.
ホイール設計仕様
| 指定 | パフォーマンスへの影響 | アプリケーション |
|---|---|---|
| 空隙率 | クーラントの浸透とチップのクリアランス | 熱損傷を軽減します |
| グリットサイズ (#80-#600) | 表面仕上げの品質 | 航空宇宙用途向けのより細かいグリット |
| ボンドタイプ | ホイールの強度とリリース率 | 粉砕される材料と一致します |
ホイールドレッシングテクニック
ホイールドレッシングは、荷重を取り除き、正確な表面仕上げを確保することで砥石の切断力を回復するために不可欠です。 最も一般的なドレッシング方法には次のものがあります:
シングルポイントダイヤモンドドレッシング
- ホイール表面を横切る単一のダイヤモンド ポイント ツールを使用します
- 精度を必要とする粗い研削砥石に最適です
- 推奨パラメータ: 毎分3-10 インチのトラバース速度
- ドレッシングの深さ: 均一性のためのパスごとの0.001 ″-0.010 ″
マルチポイントダイヤモンドドレッシング
- マトリックス構成で複数のダイヤモンドを備えています
- 大量のプロセスに最適です
- 一貫した結果を提供し、不均一なホイールの摩耗を最小限に抑えます
- 航空宇宙および自動車用途の研削結果を安定させます
ロータリードレッシングシステム
- ロータリーダイヤモンドロールを使用し、正確なホイール成形を実現
- 複雑な形状や高精度研削に優れています
- 精度: ±0.001 ″以内の精度を実現
- 自動化によるサイクルタイムの短縮によりスループットを最大化
静止したドレッシングツール
- 手動ホイールドレッシング用の固定ダイヤモンドまたは超硬工具
- 少量操業のための費用効果が大きい選択
- 低圧設定と浅いドレッシングカットが必要です
ドレッシングパラメータと最適化
最適なホイール性能のための重要なパラメータ:
| パラメータ | ハイセッティング | ローセッティング | アプリケーション |
|---|---|---|---|
| オーバーラップ比 | >4 (細かい質感) | <4 (粗い質感) | 仕上げとラフ |
| フィード率 | より速いドレッシング | 精密な制御 | 生産対精密 |
| 切込みの深さ | 積極的な刷新 | 微調整 | ホイールコンディショニング |
表面研削の用途
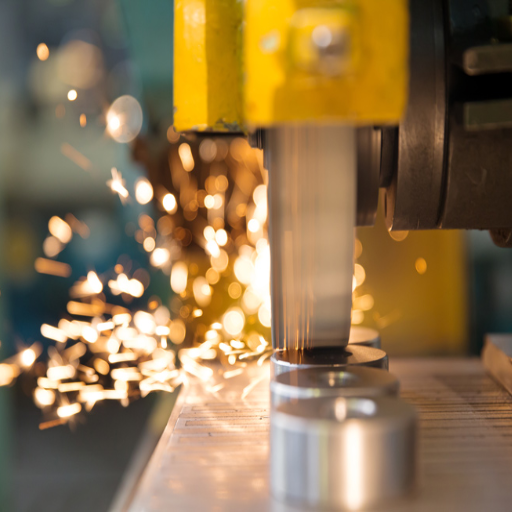
表面研削技術を活用した産業
表面研削は、精度、耐久性、高品質の仕上げを必要とするさまざまな業界で使用される専門的かつ重要なプロセスです。主な業界とその用途は次のとおりです:
自動車産業
精密な機械加工を必要とする重要なコンポーネント:
- エンジンブロックとシリンダーヘッド
- トランスミッション部品
- 精密歯車
- 高性能およびEVエンジンコンポーネント
市場の成長: 4.2% CAGR (2023-2028)
航空宇宙産業
航空機用の超精密コンポーネント:
- タービンブレード
- 着陸装置のコンポーネント
- 構造パネル
- チタンと複合材料
市場予測: 2030年までに$1兆
工具と金型の製造
高公差ツーリングアプリケーション:
- 射出成形ツール
- スタンピングは死にます
- 金属加工ツール
- ミラー仕上げの要件
市場価値: $400億(2022年)
医療産業
生体適合精密デバイス:
- 外科用器具
- 人工関節とインプラント
- 歯科インプラント
- ロボット手術器具
市場予測: 2030年までに$9,640億
重 機械
耐久性のある産業用コンポーネント:
- 油圧シリンダー
- マシンベッド
- 耐摩耗工具
- 建設機械部品
Electronics-semiconductor
精密マイクロエレクトロニクス部品:
- シリコンウェハー
- 回路基板
- マイクロエレクトロニクス部品
- 超精密研削用途
市場予測: 2030年までに$1+兆
部品 部品の製造例
表面研削は、業界全体で多数の精密部品の製造に応用されています:
| 産業 | コンポーネント | 材料 | 公差の要件 |
|---|---|---|---|
| エアロスペース | タービンブレード、エンジンケーシング | チタン、先進複合材 | 超高精度 |
| 自動車 | シリンダーヘッド、カムシャフト、ブレーキディスク | 鋳鉄、鋼合金 | 高性能規格 |
| 医療 | 外科器具、インプラント | ステンレス鋼、コバルトクロム | 生体適合性の要件 |
| エレクトロニクス | 回路基板、シリコンウェーハ | シリコン、セラミック基板 | ナノメートルスケールの仕上げ |
テクノロジーの進歩: 最新のCNC表面研削システムは、内部の公差を維持します ±0.001mm, 、現代の製造における表面研削の重要な役割を強調しています。.
さまざまな分野での精密研削の利点
航空宇宙産業
- 許容範囲 達成: ±0.001 mm の精度
- 表面仕上げ: Ra 0.1 μm
- パフォーマンス: ドラッグ低減と燃費向上
- 安全性: 最も極端な条件でも安全で信頼できます
- コンポーネント寿命: 耐用年数は最大 15% まで強化されています
- パフォーマンス: トランスミッション性能を強化
- 品質: 全体の抵抗の均一を着て下さい
- 安全性: 車両の安全性と性能に関して
医療機器
- 生体適合性: より良い表面仕上げ
- 精度: 複雑な形状機能
- パフォーマンス: 関節交換のための摩耗の軽減
- 品質: マイクロフィニッシュ仕様
工具と金型製作
- 精度: 寸法に対する正確な要件
- 再現性: 再現性のある製造プロセス
- 複雑な形状: 複雑な形状に対応
- 基準: 厳格な業界コンプライアンス
統計的パフォーマンスデータ
- 市場の成長: 精密研削市場は、CAGR 5.2% (2023-2030) を記録すると予測されています
- 材料効率: 材料の無駄の20%の削減
- 製造効率: 全体的な効率の30%の改善
- 品質強化: 連続ナノレベル表面仕上げ
表面研削盤の維持
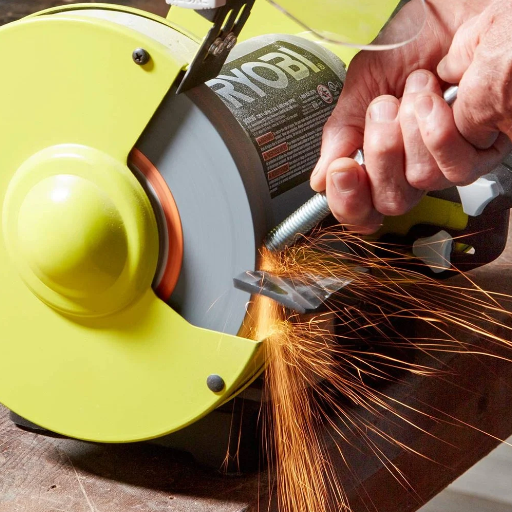
長寿のための定期的なメンテナンスのヒント
表面研削盤のスムーズな動作と寿命の延長は、適切なメンテナンスにかかっています 業界からの実践的な見解を活かした重要なメンテナンス慣行は次のとおりです:
毎日の清掃と検査
- 閉まる前に毎晩徹底的に掃除してください
- ほこり、破片、冷却剤の残留物をすべて粉塵にします
- テーブル、スピンドル、可動部品に特別な注意を払ってください
- 効果: 厳密な毎日のクリーニングは5 年に機械故障の25%の減少を持って来ることができます
移動部品の潤滑
- 必要に応じて、ガイドウェイ、スピンドルベアリング、リードネジに潤滑します
- メーカーが推奨する潤滑剤を使用してください
- 間隔をあけてオイルレベルを確認してください
- 効果: ルーチン潤滑メンテナンスにより、機械の寿命が40%延長されます
ホイールバランスとドレスの確認
- 研削砥石の摩耗とバランスを確認してください
- 一貫した仕上げが維持されるように、ホイールの表面をドレスアップします
- 毎週ホイールのバランスをとり、必要に応じてドレッサーを使用することをお勧めします。.
- システム クーラント メンテナンス
- 過熱を避けるために冷却剤の流量が維持されていることを確認してください
- メーカーの推奨事項に従ってクーラントを変更します
- フィルターが詰まらないように清掃してください
- 効果: クーラントシステムが汚れている場合、加工精度は15%の影響を受ける可能性があります
アライメントチェックの制御と校正
- テーブル、スピンドル、その他の重要なコンポーネントを (定期的に) 整列させます
- レーザーアライメント技術による精密測定を満たします
- 良好な位置合わせを使用して、幾何学的不正確さを回避します
- 効率: 四半期ごとのキャリブレーションは、機械の寿命の間、98%の精度を維持します
電気システムチェック
- セキュリティシステムに関する接続や配線の検査を確認します
- 接続の緩みや配線の損傷があるかどうかを確認します
- 安全システムのチェックの手順
- 頻度: 予防的な方法で、電気検査は年に2 回繰り返されるべきです
文書化と記録の保管
- 包括的なメンテナンス記録を保管します
- 検査、交換、およびパフォーマンスの日付を追跡します
- 予知保全に影響を与える可能性のあるパターンを明らかにします
- ダウンタイムを制限するために、事前に修理をスケジュールします
高度なメンテナンス: 各種センサーでサポートされるIoTベースの予知保全ツールは、生産性を向上させ、計画外の停止を30%削減します。.
よくある問題とトラブルシューティングの方法
表面研削盤は、高精度で動作するために慎重なメンテナンスが必要です。いくつかの問題が頻繁に発生するため、品質と機器の寿命を維持するには迅速なトラブルシューティングが不可欠です。.
| 問題 | 原因 | トラブルシューティング ソリューション | 予防 |
|---|---|---|---|
| 不規則な研削パターン | ホイールの摩耗、位置ずれ、振動の不均一 | • ダイヤモンドドレッサーを使用したドレスホイールを定期的に着用します ・ テーブルと研削ヘッドの位置合わせを確認します • 振動減衰パッドを追加します |
定期的なホイールメンテナンス、適切な取り付け |
| ワークの過熱 | 供給速度超過、冷却液不足、ホイールの鈍化 | ・ 送り速度を下げる ・ 冷却システムの詰まりを確認してください • 鈍い砥石を交換またはドレスアップします |
適切な冷却剤の流れ、適切な供給速度 |
| チャター マークス | 緩いコンポーネント、アンバランスなホイール、摩耗したベアリング | ・ すべての機械部品を締めます ・ 取付後の天秤砥石 ・ 摩耗したスピンドルベアリングを検査して交換します |
定期的なコンポーネントの検査、適切なホイールバランス |
| 表面バーンズ/渦巻きマーク | 高い車輪速度、不十分な潤滑、過度の圧力 | • 車輪速度を低下させます ・ 潤滑の適切な配分を確保します • 研削圧力を調整します |
最適な動作パラメータ、適切な潤滑 |
詳細なトラブルシューティング手順
不規則な研削パターン
原因: 砥石の不均一な摩耗、テーブルの不適切な位置合わせ、または機械の振動。.
ソリューション:
- 研削砥石の摩耗を確認し、ダイヤモンドドレッサーで定期的にドレスアップしてください
- 研究によると、ドレッシングはホイールの寿命を延ばします 40% まで
- ダイヤルインジケーターを使用して、テーブルと研削ヘッドの位置合わせを確実に行います
- 安定した機械取り付けを確認します。振動減衰パッドは、次の方法で不一致を軽減できます 25%
ワークの過熱
原因: 供給速度が過剰、冷却剤の流れが不十分、または砥石車が鈍い。.
ソリューション:
- 供給速度を下げて放熱時間を可能にします
- 接触領域への供給の閉塞がないか冷却システムを検査します
- 適切な冷却剤を塗布すると、熱歪みが軽減されます 50%
- 切断能力を向上させるために、鈍い砥石を交換またはドレスアップします
コンポーネントの故障によるマシンのダウンタイム
原因: 予知保全の欠如と重要なコンポーネントの過度の摩耗。.
ソリューション:
- IoTベースの予知保全システムを導入する
- リアルタイム監視により、計画外のダウンタイムを削減できます 30%
- 摩耗部品の定期検査と交換
- メーカーのメンテナンススケジュールに従ってください
高度な診断ツール
最新のテクノロジーを統合することで、トラブルシューティング機能が強化されます:
- 振動アナライザー: ベアリング摩耗や不均衡の問題を検出します
- 熱画像カメラ: 過熱成分を特定します
- IoTセンサー: 機械の健全性パラメータの継続的なモニタリング
- データ分析: 予測メンテナンススケジューリング
効率とパフォーマンスの向上
表面研削盤の効率と性能を最大化するには、技術の進歩と組み合わせたベストプラクティスの実装が必要です 産業用途のための重要な戦略は次のとおりです:
自動化と IoT の統合
- 自動化のメリット: ヒューマンエラーを排除し、一貫した操作を提供します
- IoTモニタリング: リアルタイムのマシンステータス、摩耗パターン、故障予測
- コスト削減: 予測メンテナンスは、ダウンタイムとコストを削減します 20-25%
- データ分析: 過去のパフォーマンスデータに基づく最適化
CNCの実装
- 精密強化: CNC制御は、最小限の手動介入で複雑な形状を管理します
- 精度の向上: 30%の改善 手動ワークフローよりも加工精度が高い
- 再現性: 生産実行全体にわたって一貫した結果
- 複雑な操作: 複雑な部品のための高度なプログラミング機能
エネルギー効率の最適化
| 技術 | エネルギーの節約 | 利点 | アプリケーション |
|---|---|---|---|
| 可変周波数ドライブ (VFD) | 15-20% の電力の減少 | 負荷に一致するモーター速度 | すべてのモーター駆動コンポーネント |
| 高度な研削砥石 | 消費電力の削減 | 工具寿命の延長、効率の向上 | CBNとダイヤモンドホイール |
| 最適化された冷却剤システム | ポンプエネルギーの削減 | より良い熱管理 | 精密研削加工 |
先進的な材料とツール
- CBNとダイヤモンドホイール: 切断効率と工具寿命の向上
- 高性能研磨剤: 硬質および研磨材を使用したパフォーマンスの向上
- 専門の冷却剤: 潤滑と放熱の強化
- 精密器具: ワークの保持と位置決めが改善されました
オペレーターのトレーニングと最適化
- 機械最適化テクニック: 高度な操作手順に関するトレーニング
- データ解釈: 監視ツールの出力を理解する
- 初期の問題検出: 非効率性が重要になる前に特定します
- 継続的な改善: 継続的なスキル開発と知識の更新
パフォーマンス結果: これらの技術と厳格なメンテナンスガイドラインを組み合わせることで、性能能力を大幅に向上させ、機器の寿命を延ばすことができます 25-40%の全体的な効率は得ます.
よくある質問frequently Asked Questions
表面研削盤はどのように機能しますか?
研削操作は、平らなワークピースの表面上にドレスアップして回転研磨ホイールを含む 機械は、通常、砥石が高速で回転している間、研削操作中にワークピースをしっかりと保持する磁気チャックを取り付けています 材料の薄い層は、所望の仕上げに達するまで研削砥石面によって除去されている 切断の深さは、粗研削または精密仕上げのためのワークピースの要件に応じて調整することができる 今日の表面研削盤は、高精度と効率を確保するために最新の技術で取り付けられています。.
表面研削において砥石はどのように重要ですか?
研削砥石は、表面研削プロセスに関与している、確かにワークの表面から材料の除去を実行する不可欠なツールです 研削砥石は、鋳鉄からアルミニウムまでの様々な材料のための酸化アルミニウムまたは炭化ケイ素などの研磨媒体から作られてもよい ホイールの仕様は、アプリケーションの要件に応じて変化し、目詰まりの問題が発生しないように定期的に検査する必要があります 研削砥石は、回転しながら研磨作用によって材料を継続的に除去する; したがって、ワークの表面仕上げは滑らかになる 研削砥石の速度と状態は、研削操作の効率を決定する。.
表面研削盤はどのような材料で動作しますか?
表面研削盤は、鋳鉄やアルミニウムなどの金属を含む多くの材料で動作し、研削される材料に応じて研磨ホイールの選択も行われます。使用される研磨材料の種類は、研削速度と研削プロセスから得られる仕上げに影響します。ダイヤモンドおよびCBN研削ホイールは硬質材料に適していますが、酸化アルミニウムホイールはより柔らかい金属の研削に適しています。研削ホイールの種類とワークピースは両方とも用途に応じて選択されます。この多用途性は、製造における表面研削に不可欠です。.
表面研削盤のセットアップはどの程度重要ですか?
正確な結果を得るには、表面研削のセットアップが最も重要です。磁気チャック上の適切な作業位置合わせにより、研削中の保持が保証されます。機械のセットアップまたは位置合わせに不規則があると、表面が不均一になり、仕上げ品質に影響します。砥石の位置決め、切断深さの設定、パス数などのパラメータは、最終仕上げに影響を与えるため、研削作業の前に適切な準備と機械の設定への注意が必要です。.
表面研削においてオペレータの介入が重要であると考えられるのはなぜですか
オペレーターの介入は表面研削において最も重要です。しかし、現代では、ほとんどの機械は手動介入を比較的少なくする必要があります。オペレーターは、研削砥石が適切に維持されていることを確認し、必要に応じて粉塵や破片による表面の詰まりを防ぐために砥石をドレスアップする必要があります。表面研削は自動化の可能性が高いですが、効率と出力品質を最大化するのは熟練したオペレーターです。後の段階で発生する顧客の問題は最大のコスト項目です。オペレーターがこれらの問題を時間内に確認できれば、会社のために多額の費用を節約できます。したがって、オペレーターの専門知識は、研削の世界を確実に成功させます。.
結論
現代の精密製造は表面研削に大きく依存しており、ハイエンド製造プロセスの典型的な特徴であるとまで言う人もいます。厳しい公差の達成、表面仕上げの達成、さまざまな材料や用途におけるコンポーネントの寸法精度の確保がまとめられています。つまり、航空宇宙分野のコンポーネントがナノメートルレベルの精度で製造され、粗い用途や細かいディテールが求められる自動車部品が時間の経過とともに変化するのと同じように、表面研削は時間の経過とともに着実に変化し、成形され、新しい進歩が組み込まれてきたということです。.
CNC制御の出現により、IoTモニタリング、およびより優れた研磨材は、表面研削を実行できる新しい可能性を出現します 手動クラフトから、最も要求の厳しい製造仕様を満たすことができる完全自動プロセスまで - 表面研削の変換が完了するまでの製造プロセスにかかる要求の高まりを受けて、AI、機械学習、予知保全の機能を組み込んだ表面研削技術が発展し続けます。.
表面研削盤の進化、構成、応用は、動作の最適化と世界クラスの品質基準の達成において先を行くことを目指す製造業の基礎です。適切なメンテナンスがスマートな操作をサポートし、技術の採用により、表面研削盤が精密製造領域の中心的な柱であり続けることが保証されます。.
参照ソース
-
研削 |減算プロセス
- 出典: MIT (マサチューセッツ工科大学)
- ウェブサイトへのリンク
- 研削プロセスとホイールが材料とどのように相互作用するかを説明します。.
-
クロージング表面グラインダー手順
- 出典: パデュー大学
- PDFへのリンク
- 表面研削盤の操作に関する詳細な手順ガイドラインを提供します。.
-
コースの内容と成果ガイド (CCOG)
- 出典: ポートランド コミュニティ カレッジ
- ウェブサイトへのリンク
- 厳しい公差と改善された仕上げを実現するための表面研削の使用について説明します。.
-
エネルギー予測モデルと分散分析
- 出典: PubMed Central (PMC)
- 記事へのリンク
- 研削プロセスにおける材料除去段階を分析します。.
-
クラッシュグラインディング
- 出典: OSTI (科学技術情報局)
- Documentへのリンク
- 研削プロセスにおける機械モーターの二重の役割を探ります。.