














Почти латунь, приятель лучшего машиниста
Обновлено июнь 2026 г. Рассмотрено технической группой ANTISHICNC
Краткие характеристики: Обработка латуни (ссылка C360)
| Рейтинг обрабатываемости | 100 (эталонный эталон для медных сплавов) |
| Типичная скорость резки (C360) | 300·1000 SFM (HSS) 500-1600 SFM (карбид) |
| Инструментальный материал | Предпочтителен твердосплавный материал без покрытия; HSS работает на короткие пробеги |
| Грабельный угол | От нуля до слегка отрицательного (прекращает самокормление/захват) |
| Охлаждающая жидкость | Часто бегите сухим; легкий масляный туман для отделки или глубоких отверстий |
| Общие оценки | C360 (свободнорезной), C260 (патрон), C464 (морской), C69300 (свободносвинцовый) |
Обработка латуни примерно так же близка к свободному проходу, как вы можете получить в работе по резке металла Стандарт, по которому измеряются все остальные, - это латунный сплав свободного кроя C360, металл, настолько простой в обработке, что он устанавливает рейтинг “100” на шкале обрабатываемости Но слово “easy” в металлообработке не должно приравниваться к “ thoughtless;” выбор правильного сорта, передний угол, и адаптация к переходу к бессвинцовой латуни может резко изменить вашу работу.
Процесс механической обработки латуни включает работу с медно-цинковыми сплавами, которые, если они специально разработаны как свободнорезающие сорта, служат критерием обрабатываемости при оценке 100. Свободнорезающий C360 может работать при давлении от 300 до 1600 УФМ, производя короткие трещины. стружка и часто не требующая дополнительного охлаждающей жидкости. Удивительные факты для большинства машинистов включают в себя треск или захват инструмента из-за чрезмерных положительных передних углов и сниженных скоростей резания при обработке бессвинцовых сортов. Для запроса источника на основе волочения, изготовленная на заказ обработка металла от Zhenling предлагает контактное лицо для рассмотрения предлагаемых требований к маркировке, геометрии и отделке латуни перед расценкой; сорта без свободной резки и свинца должны оставаться отдельно идентифицированными.
- Вместо износа инструмента наиболее распространенной формой разрушения при обработке латуни является захват и втягивание в заготовку инструмента или сверла, также известное как самоподача. Такое явление обычно происходит из-за положительного переднего угла, используемого на мягком пластичном материале.
- Несмотря на то, что латунь является эталоном обрабатываемости (оценка 100), латунь не самый быстрый металл из доступных; на самом деле алюминий 6061 на самом деле машины быстрее Латунь служит ориентиром, а не предельным пределом.
- Свободнорежущий C360 достигает своей впечатляющей обрабатываемости благодаря включению приблизительно 3% свинца и его альфа-бета кристаллической структуры, которая эффективно разрушает стружку. удаление этого свинца, в ответ на более строгие правила безопасности питьевой воды, приводит к приблизительной потере 30-50% в скорости резания.
- Любое изменение цвета, будь то черный, серебристый или розовый, после обработки латунью указывает на проблемы химии поверхности - такие как потускнение, образование оксидов или децинцификация - а не на недостаток процесса резки.
- Латунь - чемпион времени цикла, но это не переводится в низкие затраты на сырье Хотя сам материал может быть дорогим, скорость, с которой производятся детали, и нечастая потребность во вторичном покрытии делают его высокорентабельным выбором.
Почему латунь является эталоном обрабатываемости
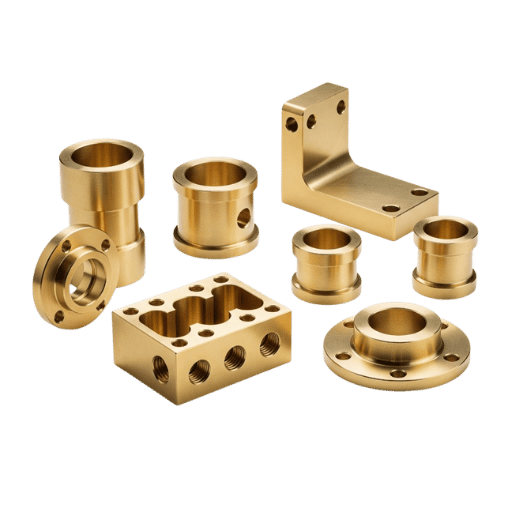
Когда металл имеет “machinability рейтинг” среди кругов машинистов, это очень почти всегда сравнивает его с латунью Обработка латуни это то, что мы считаем эталоном: свободно режущий латунный сплав C360 присваивается рейтинг 100, а другие латунные и медные сплавы затем оцениваются на то, насколько легко они обрабатывают относительно C360.
Определяющей причиной является то, насколько поддаются механической обработке многие латунные композиции во многих областях применения латуни, таких как сантехника и электрические детали Ассоциация развития меди признает C360 единственным наиболее важным коммерческим медным сплавом.
Каков рейтинг обрабатываемости латуни?
Свободнорежущая латунь C360 имеет рейтинг обрабатываемости 100, верхнее число на столе из медного сплава. этот рейтинг исходит прямо из ее состава: C360 в среднем 61,5% медь, 35,4% цинк и 3,1% свинец. цинк придает материалу структуру альфа-бета-фазы, которая очень склонна к разрушению стружки, тогда как латунь с низким содержанием меди, только альфа-фаза, дает длинные струны или струнные локоны.
Присутствие свинца также приводит к тому, что материал образует мелкие нерастворимые глобулы на микроструктуре. Эти глобулы размазываются на поверхности инструмента, действуя как смазка, и предотвращают накопление стружки и выделение тепла на границе раздела инструмент/деталь, что приводит к чистому разрыву с минимальным износом инструмента и яркой отделкой без стружки с хорошим качеством поверхности без какого-либо вмешательства со стороны оператора обработки. Поскольку латунь представляет собой цветной сплав меди и цинка, который остается мягким при температуре окружающей среды (твердость C360 составляет от 80 до 160 BHN с предельной прочностью на разрыв от 350 до 500 МПа), ее гораздо легче обрабатывать, чем черные сплавы, поскольку более низкие силы резания производят гораздо меньше трения и тепла. Поскольку инструмент не генерирует чрезмерное тепло так, как в стали, эти свойства материала являются именно тем, почему латунь зарабатывает свою репутацию превосходной обрабатываемости и превосходной отделки поверхности прямо с инструмента.
Где эталон падает ровно Латунь = 100 ничего не говорит о том, какой металл легче всего обрабатывать Свободная обработка механическая обработка алюминия работа, на самом деле, тарифицируется выше в пропорциональном смысле. единственное обоснование Brass=100 имеет то, что он обеспечивает постоянную ссылку, как камертон, поэтому обрабатываемость латуни является мерилом, против которого измеряется все остальное.
| Материал | Класс материала | Относительная обрабатываемость | Почему он приземляется там |
|---|---|---|---|
| Свободнорежущая латунь C360 | Медный сплав | 100 (контрольный показатель) | Свинцовые + альфа-бета-структуры разрушают чипы |
| Магний AZ31B | Легкий сплав | ~480 | Быстрее всех режет, но легковоспламеняющиеся чипы |
| Алюминий 6061-Т6 | Легкий сплав | ~190 | Мягкие и низкоплотные, но более жевательные чипсы |
| Свободнорежущая сталь 12L14 | Свободнорежущая сталь | ~85 | Сталь с этилированным/ресульфурированным покрытием, но тверже латуни |
| 303 нержавеющая | Свободнорежущая нержавеющая | ~78 | Сера добавлена для разрушения чипа, все еще прочная |
| Мягкая сталь 1018 | Углеродистая сталь | ~55 | Более жесткий, создает тепло, более длинные струнные чипы |
| Серый чугун | Чугун | ~50 — ~50 — 656 ~50 — ~50 — — — 50 — — — — — 656 — ~ 50 — — 656 ~ 50 — — 50 — — 50 — 50 — 656 — ~ 50 — — 50 — 56 ( ~ 50 — 50 — — 50 — — 50 — — 50 — — 50 — — 656) ~ 50 50 — 5656 ~ 50 — 50 — 50 — 50 ( 50 — — 50 — — 50 ( 5656) ~ 5656 ~ ~ 50 ( ~ ~ 50 50 50 ( ~ 50 50 ~ 50 565 | Абразивный графит, пыльные чипы |
| 304 нержавеющая | Аустенитный нержавеющий | ~45 | Закалка, мармеладка, высокие режущие усилия |
| Чистая медь C110 | Чистая медь | ~20 | Очень пластично, размазывается и тащится без свинца |
| Титан Ти-6Аl-4V | Реактивный металл | ~22 | Низкая проводимость удерживает тепло на краю |
Приблизительные рейтинги, полученные на основе данных Ассоциации развития меди и общей информации машинистов; при условии изменения и использования в качестве ориентира, а не фиксированного значения.
Кроме того, честный, хотя может быть тривиальный факт, чтобы иметь в виду: некоторые сталелитейные цеха ссылаются на отдельную 100-балльную шкалу, которая использует fre e режущая сталь B1112 в качестве базовой линии Если вы бегаете по рейтингу обрабатываемости, который относится к шкале стального цеха 100 баллов, двойная проверка Если эталоны возвращаются к 100-балльной шкале, разработанной для медных сплавов, латунь служит базовой линией, с которой все сравнивается. такого рода техническая информация отличает руководство, написанное резцами металла, от одного выкопанного из диаграммы. Для получения сравнительной информации относительно других материалов поведения, рассмотрите возможность чтения обрабатывающего алюминия и механическая обработка нержавеющей стали другие наши полезные гиды.
Латунные оценки для механической обработки: выборщик из четырех семей
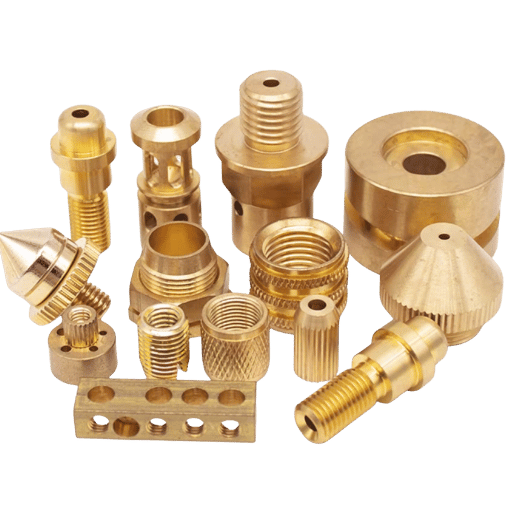
””Brass” действительно охватывает сотни различных составов латунных сплавов Выбор неправильного состава является самой большой ошибкой - и самой простой - человек может сделать на латунной работе Каждый тип латуни отличается по составу цинка, и именно содержание цинка в латуни влияет как на твердость, так и на обрабатываемость материала. самый быстрый способ выбрать латунь - это покончить с C-номерами и вместо этого оценить латунь на основе одного из четырех основных семейств; семейства соответствуют основному приоритету применения: простота механической обработки, способность формировать форму и ударную вязкость, прочность материала при воздействии коррозии морской воды, или когда требуется материал, не содержащий свинца. Выберите правильную латунь для работы и механической обработки точности следует; выберите неправильный и вы боретесь с материалом на протяжении всего цикла.
Селектор латуни из 4 семей
Сопоставьте требование привода вашей части с семьей, затем выберите номер C в пределах этого. Работа свободной обработки автоматически выбирает C360, тогда как фитинг питьевой воды заставит вас перейти в бессвинцовое семейство с вытекающим из этого штрафом за скорость.
| Семья | Примеры | Обрабатываемость | Выберите его, когда вам нужно |
|---|---|---|---|
| Свободная обработка (этилированная) | С360, С385 | 90–100 | Наивысшая производительность: арматура, корпуса клапанов, детали винтовых машин |
| Картридж/альфа | С260, С272 | ~30 | Холодная формовка, глубокая вытяжка, пластичность, превышение скорости резки |
| Военно-морской /дуплексный | С464 | ~30 | Коррозионная стойкость морской воды, морская техника |
| Бессвинцовый/эко | С69300, С87850 | Хорошо, внизу свинцовый | Питьевая вода и медицинские детали (правило свинца 0,25%) |
Семейные номера обрабатываемости относятся к C360 = 100. Проверьте сертификат мельницы, чтобы убедиться в фактическом классе, который вы имеете в наличии.
С практической точки зрения выбор почти очевиден. Относительные оценки обрабатываемости, лежащие в основе этого селектора, восходят к Ассоциация развития меди данные, с C360 установлен на 100, Когда механический цех строит латунную работу в доме, шансы 9-в-10, что он сделан из C360, потому что ничего не поворачивается быстрее и заканчивает ярче ♪ пока спецификация лист читает “potable water” или “NSF-61.” Тогда, это в бессвинцовом семействе, и вы должны переделать ваши данные резки.
Патронная латунь C260 и морская латунь C464 сидят около 30 на шкале обрабатываемости — они вырезают достаточно хорошо, только далеко от C360. Если ваш отпечаток требует их, или вам нужны прецизионные латунные детали, удерживаемые на узком уровне, спланируйте свои подачи и срок службы инструмента вокруг падения примерно 70% вместо повторного использования номеров C360.
Скорости и подача латуни (токарная обработка, сверление, фрезерование)
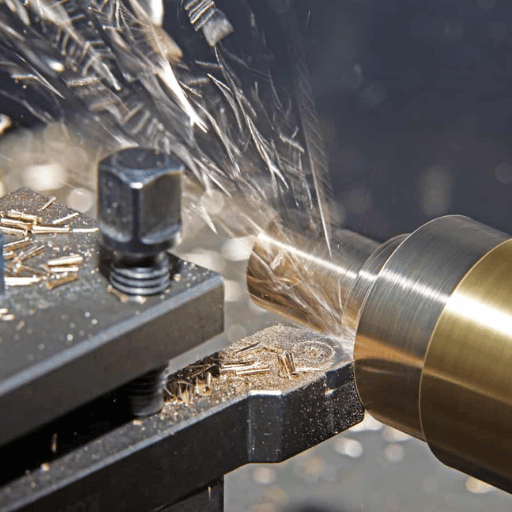
Как быстро я могу повернуть латунь? это вопрос, который на самом деле открывает большинство латунных цехов направляющих. семейство свободно резать принимает скорости резки, которые разрушили бы токарный инструмент в стали, поэтому реальные пределы становятся жесткость вашей машины, ваша поверхность отделки цель, и чип контроль, а не сам металл. Установка правильных параметров резки в основном тщательный расчет и затем позволить материалу сделать свою работу; латунь вознаграждает уверенную скорость подачи по сравнению с предварительной.
На какой скорости следует обрабатывать латунь?
Для свободно режущего C360 бегите примерно 300 (1000 SFM) с высокоскоростной сталью и 500 1600 SFM с карбидом, против только 200 300 SFM для свинцовой свободно режущей стали. Для практической отправной точки на жестком токарном станке с ЧПУ установите около 350 600 SFM с карбидом при подаче 0,0040.008 в/об, что дает чистые чипы и длительный срок службы инструмента.
Ассоциация по разработке меди даже документирует пилотное испытание на поворот на 18 000 SFM, которое говорит вам, что металл редко является узким местом. Относитесь к ним как к параметрам начальной обработки; ваши цифры меняются в зависимости от жесткости машины, диаметра стержня и конечной цели. А справочник университетских скоростей и скоростей делает хорошую перекрестную проверку перед тем, как вы обязуетесь.
| Операция | ХСС (УУЛ) | Карбид (SFM) | Лента/примечания |
|---|---|---|---|
| Поворот | 300–600 | 500–1,000 | 0,004 — 0,008 дюйма/об; DOC 0,52.0 мм |
| Бурение | 150–300 | 300–500 | Оторвите губу (см. фиксацию самопитания ниже) |
| Фрезерование | 250–400 | 400–700 | Восхождение мельница; часы для рекутации стружки |
Таблицы подготовлены с данными Ассоциации развития меди “some” для общего использования; ваш опыт и ваши конкретные “машины, вероятно, дадут вам лучшие настройки”.
Таблицы скорости резки даны в футах поверхности в минуту, но ваш токарный станок установлен в об/мин. Преобразовать с ОБ/МИН = (УУЛ х 3,82) /Д, где D - диаметр стержня в дюймах (3,82 - это примерно 12/π).
Скажи, что ты поворачиваешься 0,75 дюйма C360 бар и кирка 600 УЛ.С.М с карбидом:
ОБ/МИН = (600 х 3,82) /0,75 = 2292/0,75 = 3056 ОБ/МИН.
Обогните это примерно до 3000 об/мин и начните с этого. Теперь опуститесь до 0,25 в функции на той же части: те же 600 SFM хочет (600 x 3,82) /0,25 = около 9,168 об/мин, что мимо большинства шпинделей токарных станков. Именно поэтому латунные работы малого диаметра в конечном итоге ограничиваются отделкой, а не ограничиваются металлом.
Поскольку он очень прохладный и чистый, большинство магазинов предпочитают сухую механическую обработку и используют латунь никакого хладагента вообще, сохраняя распыленный масляный туман только для глубоких отверстий или критического зеркального финиша. если вы набираете в новой части, нажмите подачу до скорости. в латуни, более тяжелая подача на той же скорости шпинделя обычно ломает чип очиститель, не портит отделку, и эти небольшие настройки параметров резки делают большую часть работы этой части процесса обработки.
Инструменты, угол грабли и ловушка для самокормления
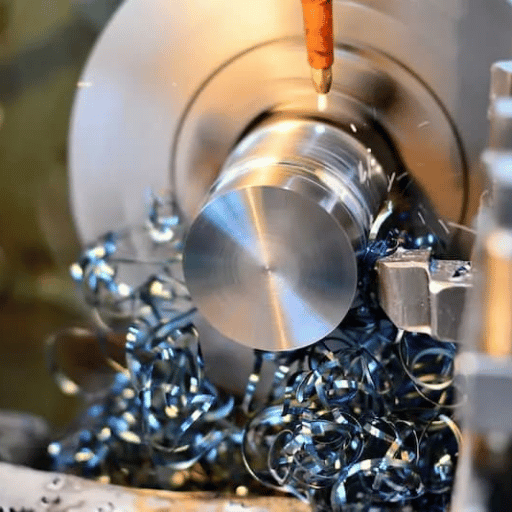
И вот, режим отказа вы обнаружите, что большинство новичков бегут во время обработки латуни, это не имеет ничего общего с ударной вязкостью материала, Это слишком мягкий, это слишком свободно-режущий, и в сочетании с положительной-рейка режущей кромкой, которая является только режущий инструмент, который вы бы использовали для обработки стали или алюминия, он будет копать в работу, самоподавать, захватывать материал и лезть в него, как винт древесины! в операции сверления, он захватывает часть прямо вверх по режущим инструментам флейты, а на нежесткий токарный станок, он будет болтать и копать, неудача, которую практикующие обычно описывают в деталях.
Какой инструмент используется для резки латуни?
Для производственной обработки латуни используйте карбид без покрытия; для ограниченных тиражей HSS в порядке. Геометрия имеет большее значение, чем сорт: установите грабли на ноль или слегка отрицательный угол. Поскольку латунь мягкая и пластичная, инструмент с положительным граблином действует как клин, который всасывается в разрез, а слегка отрицательные грабли царапают край с гораздо меньшей самоподачей.
Латунная режущая кромка также хочет сильно полированные, без покрытия флейты, чтобы чипы не цеплялись и не накапливались. Отступая от граблей на инструменте для латунной части, вы решите больше проблем, чем любое другое изменение, которое вы делаете.
“Ваш текущий инструмент - это положительный грабельный инструмент, который будет захватывать, если ваш токарный станок не очень жесткий. Вам не очень нужен какой-либо грабельный угол на латунном токарном станке, потому что чип легко ломается; дело не в инструменте, тянущем.”
Практикующие на форумах "Хобби-машинист" и "Модельный инженер"
Эта цитата также исправляет популярное упрощение цеха. Правило “всегда использует отрицательные грабли на латуни” не совсем верно: грабли от нуля до отрицательного работают, потому что латунь бросает прерывистую, сломанную стружку и потому что она перестает хвататься за гибкие установки, а не потому, что латунь повсеместно нуждается в отрицательных передних углах. На жестком токарном станке с ЧПУ с правой вставкой мягкие положительные грабли идеально подходят и могут улучшить отделку. Таким образом, настоящее правило условно: отступите от граблей, когда ваша установка не жесткая, или когда вы сверлите, и не навязывайте отрицательные грабли на жесткую машину, которая в этом не нуждается. Речь идет не о вытягивании режущей кромки; речь идет о том, как щепа ломается.
Стандартные сверла с круткой снабжены положительной режущей кромкой; губы шлифуются для самостоятельной подачи латунью! “Стоун вниз по режущей кромке почти до нуля rake” перед механической обработкой латуни - это хорошо документированный метод, которому следуют и рекомендуют специалисты ‘мастеров’. Он включает в себя десять быстрых касаний камня и предотвращает ‘самостоятельную подачу’, характерную для острых сверл, либо из-за зацепления детали, либо из-за разрушения меньших долот.
Эксплуатация за операцией: точение, сверление, постукивание, фрезерование
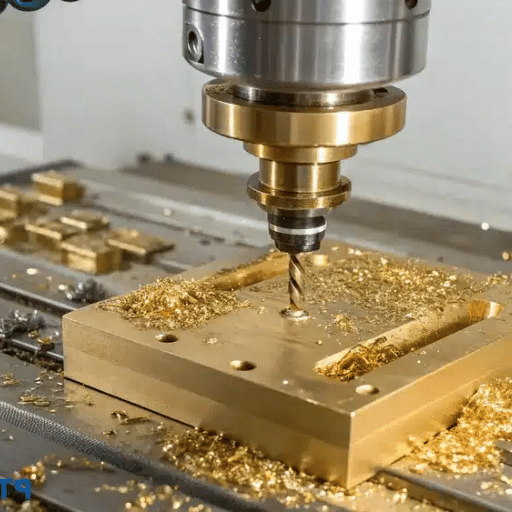
Латунь может действовать слишком сильно по-разному от операции к операции. одна настройка инструмента не будет применяться ко всему. лучшие практики могут варьироваться от простого поворота деталей до растачивания более плотных отверстий и резьбы там, где возникла большая часть нашего латунного лома. При этом вы все равно получаете оптимальные результаты, настраивая каждую операцию на ее собственное конкретное приложение, а не повторно используя одну настройку по всем направлениям.
- Поворот: эта часть легко. Бегите быстро, подавайте жестко, сколы резки. используя нейтральный-рейнкертон наш металлический токарный станок должен привести к яркой чистой поверхности, а на большинстве диаметров охлаждающая жидкость не нужна.
- Сверление: это где мы должны заботиться и заботиться. вы должны дублировать губу на всех наших jobber/буровых долот, чтобы исключить их самопитание. Всегда быть клевать в короткие постепенные шаги, и управлять инструментом с помощью либо давления руки или регулируемой подачи на CNC, вы должны контролировать, как шпиндель тянуть инструмент в.
- Резьба: очень легко получить чистую стружку из латуни, но помните, что мягкая латунь может немного увеличить размер с очень небольшой помощью, всегда проверяйте с помощью датчиков или подумайте о заказе на один размер вниз, особенно в тех случаях, когда размер имеет решающее значение.
- Фрезерование: всегда взбирайтесь на мельницу, когда мы хотим достичь наиболее нетронутой отделки, эвакуация стружки вызывает большую озабоченность из-за количества вторичных разрезов, которые может создать стружка. Использование шлифованных концевых фрез с струей воздуха/тумана может помочь создать это.
Например, рассмотрим установку цеха, где Изготовитель Инструмента зажимает сверло в машине, чтобы погрузить сквозное отверстие на 6 мм работы. Инструментальные стали делают этот тип сверления так же естественно, но как только долото входит в зацепление с латунью C360 и начинает впитывать, долото пытается взять материал быстрее, чем стружка может освободиться, и поэтому яростно зацепляет клапанный блок C360 и пытается вытащить 40 мм части вверх по буровой канавке. Все это в течение нескольких секунд риска разрыва долота или разрыва травмы от долота и/или части, которую яростно гонят по канавке. Если вы просто потянете дрель, отнесете ее к своей шлифовальной машине и отшлифуете примерно всю часть “ на каждой кромке, всего до 0 0 фиксирующих машинистов широко документируют для сверления латуни. теперь у вас есть дрель, которая разрезается более предсказуемо и фрагментированно, чтобы она могла эвакуироваться, позволяя детали войти в переплет без защелкивания/. Латунь не менялась, только долота. Эти десять секунд часто являются разницей между частью, успешно соскребанием или перекрещиванием резьбы и нашей работой, нашей работой по скрещиванием, скрещиванием, нашей резьбой и скрещиванием, скрещиванием, нашей резьбой. токарный станок с живым инструментом охватите настройки управляемых инструментов и Токарный станок с ЧПУ страница показывает жесткость, которая позволяет безопасно бегать с легкими положительными граблями.
Общие проблемы обработки латуни (и исправления)
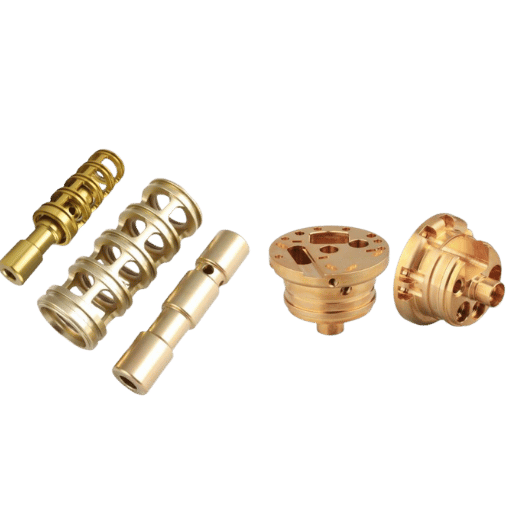
Большинство “проблемы обработки латуни” вы могли бы найти в Интернете часто не были проблемы, связанные с разрезом вообще, но были связаны с химией материала сам при экспонировании и раскрыты во время и после разреза. Поскольку латунь естественным образом производит превосходное завершение при разреза, если качество внезапно ухудшается, это часто из-за загрязнения материала, а не из-за каких-либо изменений в вашей операции обработки. Корректировка этого избавит вас от погони за неуловимыми параметрами подачи и скорости, когда то, что ваша работа на самом деле требует, является немного внимания к обработке материала или дополнительный окончательный проход отделки.
Почему латунь становится черной или серебристой после механической обработки?
Когда латунь становится черной, серебристой или розовой после механической обработки, это изменение цвета является поверхностным тускнением, оксидом или децинкификацией い знак инструмент нуждается в заточке или скорости слишком высоки, Это происходит от масла и охлаждающей жидкости в процессе (масла кожи также способствуют окрашиванию черным оксидом/сульфидом), или от сплава теряют цинк в коррозионную среду, которая оставляет розовый или серебристый слой богатый медью на поверхности.
По данным Канадский институт охраны природы, мягкое обесцинкование в основном визуальный эффект, но он демонстрирует механизм: цинк выщелачивается из сплава, поэтому остается зона разного цвета богатая медью Эффект в значительной степени обратим с помощью методов обращения и очистки, а не измененных данных резки.
| Симптом | Вероятная причина | Исправить |
|---|---|---|
| Черное/коричневое пятно | Кожные масла, остатки охлаждающей жидкости, окисление | Выбрасывайте детали в спирт из машины; никакого контакта голыми руками |
| Серебряные/розовые пятна | Децинцификация (цинк избирательно теряется) | Используйте низший цинк или ингибированный сорт; соленый огурец легкой кислоты после очистки |
| Заусенцы по краям | Изношенный край или положительные грабли, перетаскивающие мягкую латунь | Острый нейтральный грабельный инструмент; легкий завершающий проход |
| Тусклый/разорванный финиш | Чип-рекут, липкие чипсы на флейтах | Полированные флейты, воздушная струя, фрезерование |
Информация, собранная на основе отчетов опытных практиков (машинистов Reddit) и источников опыта консервации, переведенная на менее технический язык, больше ориентированный на обеспечение качества.
Без сомнения, наиболее заметное и повторяющееся предложение во всех сообществах машинистов, просто: снять готовые детали с машины и сбросить их в ведро спирта или растворителя, не касаясь их поверхностью кожи. Латунные пятна очень легко и почти все “decficiences”, показанные в готовой детали, обусловлены отпечатками пальцев, которые развиваются во время бескислородного темного состояния детали после процесса обработки, таким образом, неспособность стирать или обращаться с этими деталями с перчаткой может легко привести к появлению пятен в течение следующих 24 часов. Если появляется окрашивание, то можно использовать несколько вариантов, чтобы исправить это, включая быстрый кислотный рассол и яркое удаление отложений оксида и сульфида, придаст лату блестящую и живую отделку. Чтобы оценить, действительно ли качество поверхности детали соответствует необходимым параметрам или просто субъективно отсутствует в визуальном блеске, затем используйте руководство на как точно измерить шероховатость поверхности и желаемое значение Ra с соответствующими инструментами Декоративная латунная отделка, такая как покрывающий слой лака или покрытие, тогда является необязательным этапом отделки, а не методом коррекции.
Децинцификация является проблемой коррозии, а не чисто визуальным заболеванием, когда она используется в эксплуатации со сплавами с высоким содержанием цинка во влажной или агрессивной среде. Для воды или морского применения вместо этого с самого начала укажите ингибированный сплав с более низким содержанием цинка, поскольку его невозможно исправить путем очистки.
ЧПУ и соображения стоимости латунных деталей
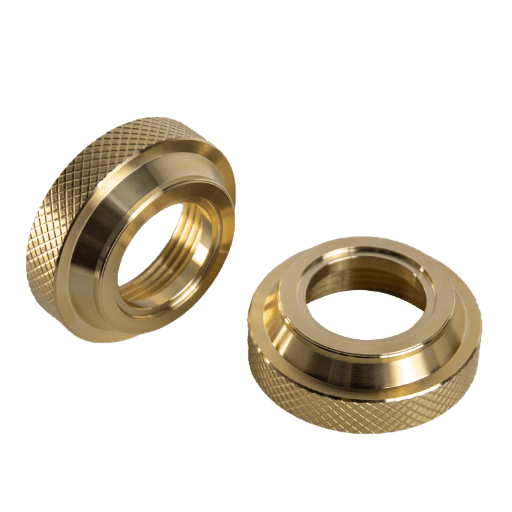
Оправданна ли стоимость обработки латуни? ответ разбивается здесь на две половины, с современной точки зрения, и выбор цены современный бизнес снабжения, следовательно, включает в себя разделение на эти два числа. латунь - это металл с чрезвычайно низкими ценами для машины и чрезвычайно высокими ценами для закупки. Смешайте два элемента вместе, и вы либо делаете работу только ради денег, либо определенно теряете на этом деньги.
На токарном станке с ЧПУ, с высокоскоростной стальной или твердосплавной оснасткой, латунная деталь с ЧПУ достигает максимальной производительности: высокие скорости шпинделя, жесткие подачи и короткая стружка сжимают время обработки, поэтому труд на небольших латунных компонентах остается низким. именно поэтому короткое время обработки является причиной того, что большинство котировок услуг по обработке с ЧПУ благоприятно относятся к латуни на рабочей силе, даже когда сам металл дорогой, а услуги по обработке латуни на скорости редко добавляют много для цикла. Эти относительно короткие циклы затем используются в обычных ценах с ЧПУ, чтобы привести даже высокие затраты на материал в разумную ставку, поскольку сопоставимый стальной компонент требует более длительных циклов, даже при относительно дешевой или средне-высокой цене обработки, а содержание рабочей силы остается аналогичным. Ассоциация развития меди указала, что даже при более высокой стоимости заготовки обработанный латунный компонент может стоить дешевле, чем стальной аналог после отделки и нанесения покрытия, поскольку время цикла было короче и материал не требовал дополнительной отделки.
- Очень короткое время цикла, высокий SFM, жесткие каналы
- Длительный срок службы инструмента; карбид без покрытия служит
- Яркая обработанная отделка, часто без покрытия
- Часто не требуется охлаждающая жидкость
- ~50%+ свободнорежущей латуни является переработанным материалом
- Высокая стоимость сырья за фунт (цена на медь)
- Безсвинцовые сорта сокращаются медленнее и дольше
- Значение лома имеет значение; отслеживать и восстанавливать чипы
- Неправильный сорт для окружающей среды = коррозионный отказ
Каков практический урок цитирования деталей, обработанных латунью? Если конструкция характеризуется множеством функций обработки, близкими допусками и большим объемом, обрабатываемость на основе свинца означает, что ваша деталь дешевле, чем вы думаете — потому что время цикла настолько короткое, что качество и точность предоставляются почти бесплатно. Если конструкция представляет собой большой кусок простого металла, напротив, стоимость меди является королем, а цена латуни выглядит устрашающе. Когда вы рассматриваете латунь для новой программы, выберите свой латунный сплав в зависимости от работы и позвольте машине использовать затраты на рабочую силу. Более быстрые циклы латуни обычно бьют нержавеющую, вручную. Посмотрите нашу нашу программу. Цены на токарные станки с ЧПУ краткое описание контекста стоимости машины и металлический фрезерный станок страница для многоликих латунных деталей.
Смена без свинца в латуни: что изменится в 2026 году
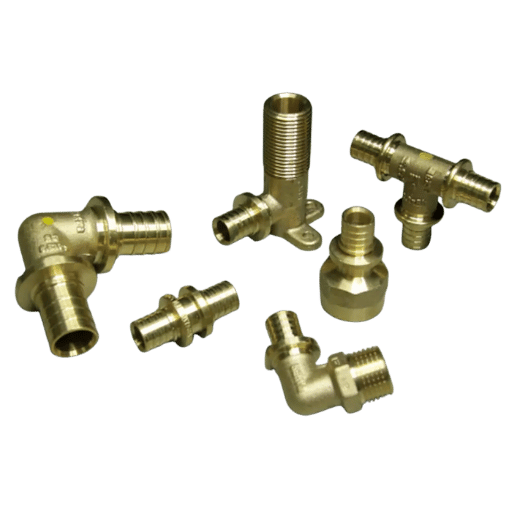
Возможно, самым большим развитием в последнее десятилетие для латунной обработки с ЧПУ не был новый резак, но правила, извлекающие свинец из сплавов, которыми он стал известен. В течение многих лет механическая обработка свинцовой латуни означала резку широко-открыто и никогда не думать об этом; для любой части, контактирующей с водой, этот дефолт исчез. Если ваша часть касается питьевой воды, то бессвинцовая, возможно, является самым важным словом в этой записи, потому что она мгновенно переустановит скорость и подачу режущего инструмента.
Это обусловлено законом, а не рыночными причудами: раздел 1417 Закона США о безопасной питьевой воде утверждает, что “lead free” означает “не не более 0,25 процента средневзвешенного состава смачиваемых поверхностей материала должно содержать lead.” Закон заменил колпачок 8% и вступил в силу 4 января 2014 года, применяется как 40 CFR, часть 143. Текущие проверки RoHS на освобождение от свинца и сертификаты NSF/ANSI 61 также продолжают сокращать допустимое использование этилированной латуни в питьевых и медицинских целях.
Для профессионалов в области закупок: перед началом производства упор делается на квалификацию ваших бессвинцовых скоростей и подач для любой детали.
Инженеры делают это, используя различные средства (в основном висмут - или кремнийзамещенные латунные сплавы, и даже фосфор. количество патентов и публикаций, выдаваемых по таким решениям, предполагает активный ландшафт материаловедения, а не несколько широко принятых стандартов: такие предложения варьируются от бессвинцовой кремниевой латуни со свободной резкой (EP2194150B1) до бессвинцовой латуни для свободной обработки (WO2011121798A1) до бессвинцовой фосфористой латуни со свободной резкой (EP2133438B1) (все они касаются компромиссов между обрабатываемостью, дезинцификацией и содержанием свинца. Они поступают на рынок под такими названиями продуктов, как EnviroBrass (C69300) и EcoBrass (C87850).
Хорошо, время для страшной части: Срок службы латуни без свинца На бумаге, бессвинцовый обычно работает на 30-50% медленнее, чем отраслевой стандарт (свинцовый C360), с более плохим сроком службы инструмента и склонностью к производству более строгих, более жевательных чипов Но это слишком простой вид. По данным производственных журналов as Производство Обработка сказал некоторое время назад — не столько “жестче для станка, чем свинцовая латунь, сколько это другое.” Конечно, есть штраф за производительность (скорость, срок службы инструмента), который невозможно устранить, но большая часть этой потери скорости может быть восстановлена путем увеличения скорости подачи для компенсации и настройки инструмента и охлаждающей жидкости (Sure), и иметь дело с различным чипом. “Treat it как другой материал, требующий специального, проверенного рецепта процесса, а не просто как штраф для ‘заряжает’ клиента при цитировании,” - это способ, которым многие магазины советуют своим котировщикам.
Нужна новая питьевая вода или медицинские латунные детали в наступающем году?
Было бы разумно начать с прототипирования с бессвинцовой марки. именно этот переход после заказа деталей по времени цикла C360 снимает запас.
Часто задаваемые вопросы
Может ли станок с ЧПУ резать лату
Посмотреть Ответ
Какая латунь лучше всего подходит для механической обработки?
Посмотреть Ответ
Вам нужна охлаждающая жидкость для обработки латуни?
Посмотреть Ответ
Латунь или бронза для прецизионных деталей, что выбрать?
Посмотреть Ответ
Как остановить захват дрели в латуни?
Посмотреть Ответ
Бессвинцовую латунь сложнее обрабатывать, чем свинцовую?
Посмотреть Ответ
Построение линии латунной обработки?
ANTISHICNC проектирует и конструирует токарные станки с ЧПУ, токарное оборудование, и фрезерное оборудование для скоростей производства латуни.Соединяйтесь с нашей командой и обсудите ваше оборудование с нашими специалистами по продукции, чтобы определить лучший станок для вашего объема и класса смеси.
Исследуйте токарные станки с металлическим токарным станком →
Об этом руководстве
“Работая в нашей компании в качестве производителя токарных станков с ЧПУ и фрезерного оборудования, мы на собственном опыте продемонстрировали эти явления на латуни, даже то, что мы называем “self-feed and grab,” (как указано выше), и падение производительности, которое наш клиент испытал, выбирая бессвинцовые сплавы для компонентов питьевой воды.Все наши номера, используемые здесь, взяты из материала, полученного через ссылки Ассоциации развития меди, но также основаны на нашем собственном цехе. Наши значения производительности зависят от жесткости станка, нашего держателя инструмента, вставок инструмента и партии латуни, которую мы режем. Отзыв написан техническим персоналом поддержки ANTISHICNC.”
Ссылки и источники
- Свободнорежущая латунь UNS C36000 Ассоциация Коппера
- Справочник по скорости и подаче – факультет машиностроения и аэрокосмической техники Университета Флориды
- Использование бессвинцовых труб, фитингов, приспособлений, припоя и флюса (SDWA §1417) Агентство по охране окружающей среды
- 40 CFR Часть 143 Подчасть B, Национальные правила вторичной питьевой воды Электронный кодекс федеральных правил
- Предотвращение и лечение децинцификации латуни канадский институт охраны природы, правительство Канады
- Неэтилированная латунь: измените свое мышление Производство Машининга
- EP2194150B1, Свободнорежущий кремниевый латунный сплав без свинца Европейский патентный офис
Связанные статьи
- Обработка алюминия — скорости, сплавы и чип для другого мягкого металла
- Обработка чугуна по сравнению с обработкой сухим резанием и абразивным чипом
- Обработка нержавеющей стали напротив латуни свободной резки



