














A usinagem CNC aeroespacial é uma fabricação subtrativa controlada por computador de peças críticas de voo, pás de turbina, anteparas estruturais de pouso, acessórios de engrenagem cortada de titânio, alumínio e superligas de níquel até tolerâncias frequentemente mantidas dentro de ±0,0005 pol. (12,7 µm) abaixo AS9100 Controle de qualidade. O que o diferencia da fresagem comum não é a máquina sozinha; é a combinação de materiais difíceis, tolerâncias de mícrons, rastreabilidade total e a capacidade da máquina necessária para atingir todos os três de uma só vez Este guia percorre as peças, os materiais usados na usinagem CNC aeroespacial, graus e processos de tolerância, além das especificações da máquina que a maioria dos guias pula A usinagem na indústria aeroespacial é diferente da usinagem em qualquer outro setor, por isso também cobre as aplicações da usinagem CNC, os desafios na usinagem CNC aeroespacial e as tendências na usinagem CNC aeroespacial que vale a pena observar.
Especificações rápidas: usinagem CNC aeroespacial
| Faixa de tolerância típica | ±0,002,7 µm. em recursos críticos (0005 em 5002,7 µm) em recursos críticos |
| Acabamento superficial | 2 µm Ra (até sub-0,4 µm nas faces de vedação) |
| Materiais centrais | Al 7075/6061/2024, Ti-6Al-4V, Inconel 718/625, 15-5/17-4 PH |
| Processos dominantes | Fresagem de 3 e 5 eixos (VMC), torneamento CNC, moagem, EDM |
| Quadro de qualidade | AS9100D + NADCAP processos especiais + AS9102 Primeiro Artigo |
| Comprar para voar (Ti complexo) | 8:1 a 25:1 até 92 9% do tarugo tornam-se chips |
O que é usinagem CNC aeroespacial?
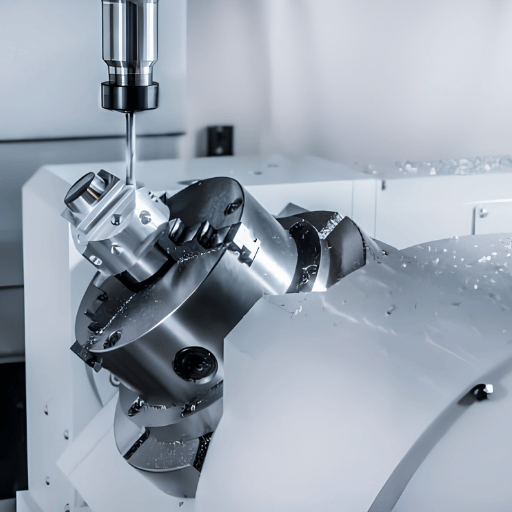
Aeroespacial CNC máquina de controle numérico de ferramentas de computador envolve centros de moagem de computador, tornos, moedores e EDM (em inglês) para produzir componentes de aeronaves e naves espaciais a partir de tarugo, forjamento Uma máquina CNC segue um caminho programado para remover material com precisão repetível, em nível de mícron, e o mesmo processo de fabricação faz braquetes simples e peças complexas igualmente.
Como a maioria dos sistemas aeroespaciais de sustentação da vida, o trabalho é governado por padrões de qualidade específicos do setor aeroespacial, e não por práticas gerais de oficina. É por isso que a usinagem CNC se tornou o método usado no setor aeroespacial em aplicações aeroespaciais, uma vez que a usinagem pode atingir repetibilidade de mícrons. parte após parte.
Os fabricantes aeroespaciais usam a tecnologia de usinagem CNC porque envolve uma precisão consistente e de mícron que raramente é alcançável manualmente, em contraste com as últimas duas décadas, onde esse estilo de fixador se tornou a base da produção CNC aeroespacial. Na usinagem aeroespacial, o requisito essencial é a consistência lote após lote, e é exatamente isso que os controles do computador fornecem.
A usinagem CNC hoje domina a cadeia de suprimentos aeroespacial para aeronaves e veículos aeroespaciais porque faz duas coisas que o veículo espacial não pode prescindir: fabrica peças com tolerâncias apertadas e produz peças idênticas em uma frota global. Cada componente, por mais complexo ou simples que seja, a estrutura da caixa da asa de uma aeronave e um painel interno de comunicações da cabine, são todos do mesmo processo. As aplicações comuns da usinagem CNC aeroespacial incluem peças estruturais, como nervuras de asa e peças de motor, como pás de turbina.
Qual é a diferença entre usinagem aeroespacial e usinagem CNC padrão?
A física da usinagem CNC normal é semelhante à da usinagem CNC aeroespacial, mas as características do processo de usinagem aeroespacial são adicionadas quatro requisitos: tolerâncias mais rígidas (na faixa de 0,0002-0,0005 em comparação com 0,005 na usinagem geral), materiais desafiadores (titânio, Inconel, aço inoxidável PH em vez de aço macio e 6061), rastreabilidade total do material desde o certificado do moinho até a peça acabada e um sistema de qualidade que foi auditado para certificação.
Um componente que normalmente seria despachado após uma breve medição de calibrador em uma loja regular agora requer um relatório de Inspeção do Primeiro Artigo, rastreabilidade de lotes de calor e validação formal do processo antes que possa ser instalado A pesquisa em máquinas-ferramentas de precisão confirma que essas tolerâncias de mícron dependem da rigidez da máquina e do controle térmico, não apenas do cortador, como mostrado neste estudo de usinagem de precisão de cinco eixos.
Componentes Aeroespaciais Feitos por Usinagem CNC
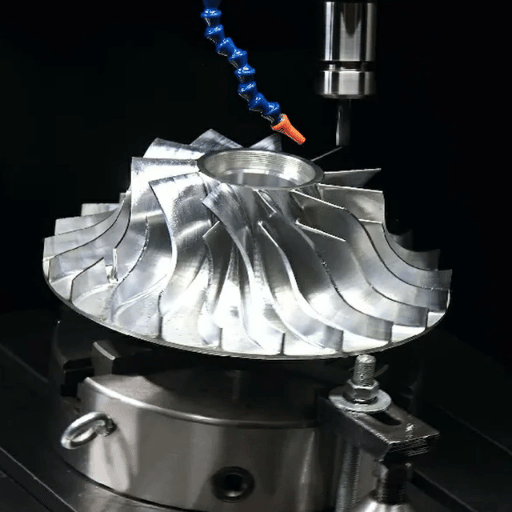
Nós fresamos CNC cada tipo de peça aeroespacial para todo o avião; geralmente a rota de usinagem e a máquina específica são determinadas pela família de peças Isso pode incluir uma ampla gama de peças usinadas de pás de turbinas complexas (que funcionam em motores) para peças de fuselagem estrutural mais simples, como nervuras de asa, para acessórios mais detalhados em conjuntos aeroespaciais Esta tabela mostra as famílias comuns e a rota que a maioria das operações de usinagem usa.
| Grupo componente | Exemplos | Processo típico/máquina |
|---|---|---|
| Motor e trem de força | Lâminas de turbinas, blisks, impulsores, bicos de combustível, carcaças | Fresagem de 5 eixos + EDM (superligas) |
| Estrutural | Anteparas, nervuras de asas, longarinas, armações | Fresagem de 3 e 5 eixos (VMC), alta remoção de material |
| Equipamento de pouso | Eixos, pistões, elos de torque, conjuntos de manilhas | Torneamento multi-eixo + fresagem (Ti, PH inoxidável) |
| Combustível e hidráulico | Manifolds, válvulas, peças de medição, acoplamentos | Turning + EDM (canais internos) |
| Aviônica e interior | Gabinetes, suportes de sensores, suportes, suportes de esteiras | Fresagem de 3 eixos, torneamento suíço (pequenas peças) |
Na verdade, surgem padrões que sugerem quais peças tendem a trabalhar para quais máquinas As peças estruturais (incluindo estruturas de fuselagem e peças de turbina Inconel) precisam de máquinas pesadas e rígidas - um moinho rígido de 5 eixos. peças do tipo pino e luva - fixadores, buchas e pinos - geralmente precisam ser executados em centros de torneamento ou máquinas suíças Mesmo que uma loja tenha apenas moinhos de 3 eixos, elas podem produzir muitas peças de aeronaves - desde que não envolvam contornos As peças do motor - as do próprio turbofan (ou turbo jato) - bem como as peças da estrutura circundante, são as mais desafiadoras de rotear - geralmente para executar várias operações de usinagem (e multiprocessos), como fresamento, torneamento e talvez envio EDM-antes.
Os processos de usinagem por trás da usinagem aeroespacial CNC são amplamente utilizados no setor aeroespacial e em toda a cadeia de suprimentos aeroespacial e de defesa, e a fresagem CNC multieixos é especialmente adequada para peças com geometrias contornadas As empresas aeroespaciais dependem da usinagem CNC de peças aeroespaciais porque o trabalho deve permanecer totalmente rastreável; A usinagem CNC é usada em fluxos de trabalho de usinagem CNC aeroespacial de ponta a ponta, e a usinagem CNC é central onde quer que peças críticas do motor e peças CNC usinadas usinadas com precisão de 5 eixos garantam os contornos que as máquinas de eixo inferior não podem alcançar, e é por isso que a fabricação CNC aeroespacial moderna e as capacidades de usinagem aeroespacial de uma oficina são julgadas neste trabalho Muitas peças aeroespaciais precisam de operações secundárias, e as ferramentas e acessórios em si são usinados CNC. As peças contornadas do motor, como pás de turbina e impulsores, alcançam suas superfícies apenas com usinagem de cinco eixos, conforme documentado nisso estudo de precisão em cinco eixos.
Materiais em Usinagem CNC Aeroespacial: Ligas e Maquinabilidade
Materiais aeroespaciais os materiais os materiais e estruturas aeroespaciais para a força-à-aeroespacial são selecionados para a resistência à fadiga da força-à-temperatura e propriedades da resistência da temperatura que os fazem difíceis de usinar Em toda a indústria aeroespacial o fator que mais afeta como um material de máquinas é como conduz o calor na aresta de corte, e o titânio e o Inconel classificam como o mais difícil de usinar dos materiais aeroespaciais comuns Ti-6 Al-4 V conduz o calor em apenas 6,7 W/m·K, então o calor permanece na aresta de corte, em vez de sair com o chip (a raiz), porque ele corta tão lentamente.
Se você plotasse cada liga aeroespacial ao longo de dois eixos - condutividade térmica (capacidade de transportar calor para longe da aresta de corte) e resistência ao corte - as características gerais de seu comportamento de usinagem “cairiam.” Em uma extremidade, o alumínio (como 7075-T6) prontamente abre mão de calor (130 W/mK) para que o chip leve o calor embora, e você seja capaz de girar vários milhares de metros de superfície por minuto Com titânio (Ti-6 Al-4 V), você cede apenas 6,7 W/mK aos chips, uma taxa de 1/20, de modo que o calor permaneça colocado na borda do cortador e a velocidade da superfície geralmente diminui por um fator de 5 a 10. superligas de níquel como Inconel 718 vivem na extremidade do “pior caso”, apresentando dissipação lenta de calor e endurecimento rápido, fazendo com que sejam mais lentamente transformadas em materiais do que qualquer outra classe.
| Material | Condutividade térmica | Facilidade de usinagem relativa | Uso típico |
|---|---|---|---|
| Alumínio 7075-T6/6061/2024 | ~130 W/m·K | Fácil (alto SFM) | Costelas, suportes, caixas, estruturas de fuselagem |
| 17-4 /15-5 PH inoxidável | ~1723 W/m de qualidade | Moderado | Peças de equipamentos de pouso, eixos, flanges |
| Titânio Ti-6Al-4V | ~6,7 W/m·K | Difícil (calor na borda) | Fuselagem, peças do motor, trem de aterragem |
| Inconel 718/625 | ~11 W/m·K + endurecimento por trabalho | Muito difícil | Lâminas de turbina, exaustão, escudos térmicos |
Compósitos de alto desempenho (PEEK, ULTEM) e carbono-fibre arredondam os materiais para o trabalho aeroespacial aproximadamente metade de uma fuselagem Boeing 77 são polímeros compostos mas os metais ainda dominam o trabalho CNC de carga, e a usinagem CNC ajuda um fornecedor a transportar a mesma liga do protótipo à produção Para os metais que os clientes deste cliente cortam com mais frequência, nossos guias mais profundos sobre usinagem de alumínio 6061 e 7075 e usinagem inoxidável 15-5 e 17-4 PH cubra velocidades, feeds e ferramentas em detalhes.
Tolerâncias, AS9100 e Padrões de Qualidade
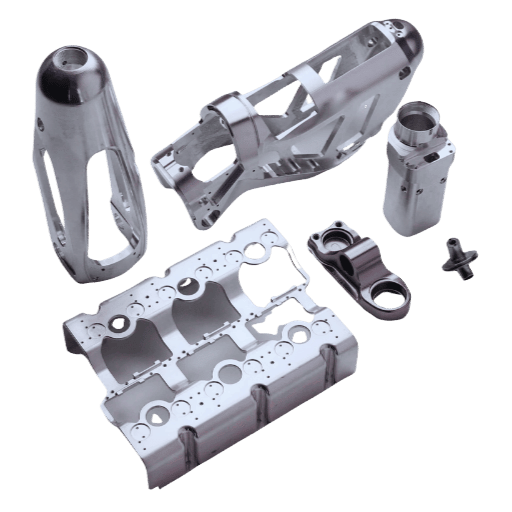
Tolerância apertada a engenharia aeroespacial é característica de mas tolerâncias não são igualmente apertado, com áreas especificadas que devem ser precisas mostrado nos desenhos Mas não há valor em excesso de tolerância-haverá um custo adicional que o cliente não precisa necessariamente, e para sub-tolerância um rosto de vedação seria uma questão de segurança, por exemplo.
| Classe característica | Tolerância típica |
|---|---|
| Componentes estruturais | ±0,001 pol. (25 µm) |
| Componentes motor | ±0,002 µm. (0,005 em 50002 µm) |
| Combustível/hidráulico | ±0,0001 (0,0003 em 2,5 µm) |
| Acabamento superficial | 2 µm Ra |
Qual é a tolerância mais rígida alcançável na usinagem CNC aeroespacial?
Uma máquina-ferramenta comumente bem conservada que realiza usinagem aeroespacial de rotina para peças fresadas e torneadas deve fornecer tolerâncias confiáveis na região de 0,0002-0,0005 pol. (5-13 micrômetros).Acertar essas tolerâncias e, igualmente importante, repeti-las parte após parte, é a demonstração mais definitiva de sua capacidade como fornecedor de usinagem para o mercado aeroespacial.
Em características especialmente bem ajustadas, como mancais de rolamento, assentos de vedação e furos de medição de combustível, tolerâncias de 0,0001 pol. (2,5 µm) ou mais finas podem ser necessárias e, nesses casos, os processos de acabamento geralmente incluem retificação ou EDM como um acréscimo às operações de fresagem. À medida que as tolerâncias exigidas se tornam mais rígidas, o fator limitante deixará de ser as ferramentas de corte e passará a ser o controle ambiental e de temperatura tanto da máquina quanto da peça de trabalho. Uma mera diferença de 1°C na temperatura fará com que um componente de alumínio de 300 mm de comprimento se expanda ou contraia por cerca de 7 micrômetros. É por isso que a maior parte da inspeção de precisão ocorre em um clima controlado a 20° C (68° F).
Os procedimentos de controle de qualidade têm tanto peso quanto o corte real de peças. Na indústria aeroespacial, AS9100 define o Padrão de Gestão da Qualidade para todas as organizações aeroespaciais (abrange tudo) ISO 9001 faz e adiciona cláusulas específicas relacionadas ao Risco, configuração e Rastreabilidade para a indústria aeroespacial Além disso, as empresas que fornecem processos especiais, como tratamentos térmicos, revestimentos, soldagem e testes não destrutivos, precisarão de uma aprovação AS9100 específica para esses processos, bem como a acreditação NADCAP (National Aerospace and Defense Contractors Accreditation Program).A inspeção do primeiro artigo confirmará se a primeira das peças encomendadas tem dimensões corretas de acordo com o desenho antes que a produção do lote possa começar conforme AS9102.
“A acreditação ”NADCAP fornece evidências objetivas de que o processo especial de um fornecedor é rigidamente controlado, repetível e atende aos requisitos aeroespaciais.”
Instituto de Revisão de Desempenho (Nadcap)
Pense na inspecionabilidade ao projetar peças, um recurso difícil de usinar também é difícil de inspecionar Considere ter pontos de referência acessíveis de sua parte que sua máquina CMM possa acessar facilmente, esteja atento às especificações GD&T (certifique-se de que ela se aplique apenas a recursos onde for relevante) e certifique-se de verificar seu acabamento superficial medindo-o adequadamente, em vez de fazer uma suposição - consulte nosso guia como medir a rugosidade da superfície (Ra) em vez de julgar a olho nu.
Processos e Máquinas CNC: 3 -, 4 - e 5-Eixos, Fresagem e Torneamento
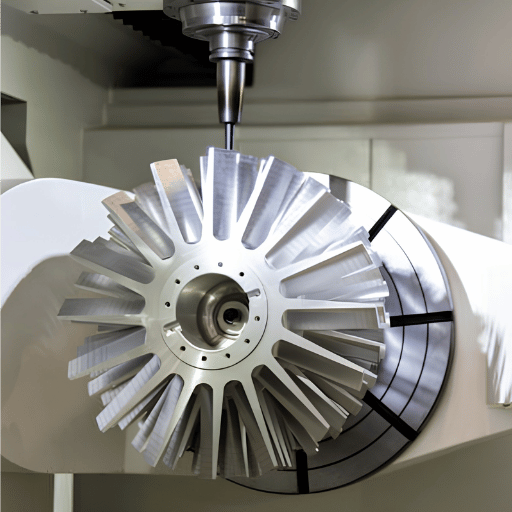
A maior parte do trabalho de usinagem aeroespacial é realizada em centros de usinagem multieixos ou centros de torneamento. A fresagem CNC e a torneamento CNC são os dois principais processos usados, mas a usinagem com as peças e recursos mais duros também requer retificação e/ou EDM (Electrical Discharge Usining).Como seus nomes sugerem, a fresagem multieixo de 5 eixos permite a usinagem em várias faces de uma peça de trabalho ao mesmo tempo para criar peças contornadas, enquanto a torneamento é ideal para redondos. Se uma oficina mecânica oferecer serviços aeroespaciais, eles também teriam um centro de usinagem para peças prismáticas ou contornadas e um centro de torneamento para aquelas que são redondas.
| Geometria da peça | Melhor ajuste | Porquê |
|---|---|---|
| Prismático, uniface | VMC de 3 eixos | Menor custo; alta remoção de material em placas e caixas |
| Multi-face, prismático | 4 eixos /3+2 | Os índices são voltados para uma configuração e cortam erros de nova fixação |
| Superfícies contornadas, recortes | VMC de 5 eixos | Atinge lâminas, impulsores e bolsos de qualquer ângulo em uma configuração |
| Redondo/cilíndrico | Torneamento CNC/Suíço | Eixos, pinos, acessórios; ferramentas ao vivo adiciona recursos de fresagem |
CNC de 3 eixos vs 4 eixos vs 5 eixos: quais peças aeroespaciais precisam?
Use a máquina mais simples permitir. 3-eixo fresagem é ideal para peças prismáticas e planas abundância de suportes, caixas nunca exigem mais Um 4°-eixo (3+2 posicionamento) aumenta as capacidades de um VMC permitindo-lhe máquina múltiplas faces em uma configuração que elimina o erro de empilhamento criado ao refixação. Usinagem de cinco eixos garante seu custo em peças contornadas complexas e multifacetadas, como pás de turbina, impulsores e estruturas otimizadas para topologia, onde uma máquina de 3 eixos simplesmente não consegue alcançar.
Aqui está a verdade contrária que a maioria das máquinas de marketing omite: 5 eixos nem sempre é necessário, e simplesmente adiciona custo sem valor a peças prismáticas simples Mesmo um forte centro de usinagem vertical com preparação de 4 eixos pode atender a uma boa quantidade de trabalho aeroespacial típico antes mesmo de você exigir capacidades simultâneas completas de 5 eixos Para peças redondas, a Torno CNC emparelhado com o VMC irá máquina planos e cross-buracos no mesmo mandril, com a adição de ferramental ao vivo Em qualquer tipo de trabalho de usinagem onde uma peça tem complexo 3 D este é o território onde a máquina de 5 eixos distingue-se e é usado para produzir componentes intrincados, tais como forjados, lâminas concluídas e impulsores (em seguida, 5-eixo é necessário e nenhuma quantidade de ferramental vai ajudar inferior máquinas de eixo inferior alcançar o que um eixo 5 é destinado a fazer.
Requisitos da máquina: o que um VMC precisa para o trabalho aeroespacial
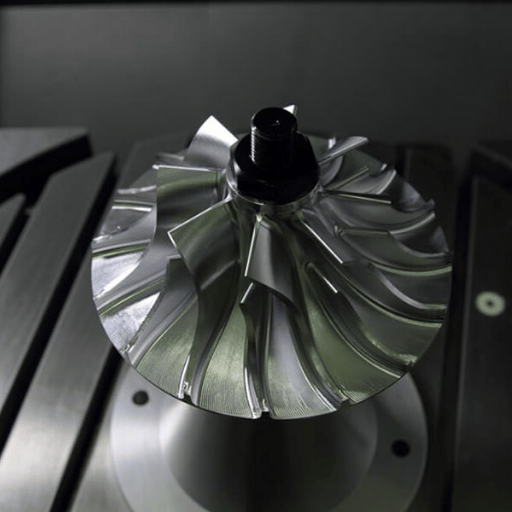
Neste ponto termina o conteúdo da maioria dos guias A principal preocupação dos engenheiros e compradores aeroespaciais que encontramos como construtores de máquinas - em vez de uma oficina - não é ’quem,“, mas ”o que a máquina tem que fazer?“ As capacidades de usinagem CNC aeroespacial excedem em muito os requisitos para uma oficina mecânica convencional, a usinagem CNC aeroespacial requer capacidades que faltam em uma oficina convencional e os projetistas aeroespaciais se apoiam nelas; o processo de fabricação no mundo aeroespacial também é usado em ferramentas CNC, onde a usinagem CNC é empregada juntamente com o corte e a usinagem CNC também faz parte da construção dos acessórios. e identificamos cinco que determinam a adequação de um centro de usinagem vertical para a produção aeroespacial e a usinagem de ligas resistentes às tolerâncias aeroespaciais.
- O fuso deve combinar com a liga Para usinagem de peças aeroespaciais feitas de alumínio, o fuso do VMC precisará de altas RPM (12.000-24.000+) para permitir a limpeza de cavacos e acabamentos de parede fina; enquanto o Inconel e o titânio exigem baixas RPM, fuso de alto torque para empurrar efetivamente as ferramentas através de ligas de retenção de calor Um único fuso raramente serve ambas as extremidades do espectro com sucesso Selecione o fuso com base no material aeroespacial predominante que você executa.
- Estrutura rígida, amortecimento poderoso. Ligas resistentes com tolerâncias mais rígidas necessitam de máquinas que tenham rigidez e amortecimento suficientes para minimizar a deflexão e a vibração. Por exemplo, a adição de construção de boxway, uma coluna resistente e amortecida e outros recursos evitarão conversas em cortes pesados e de alta alimentação.
- Tamanho adequado do envelope de viagem e trabalho do eixo Certifique-se de que o envelope de trabalho ou “work cube” seja grande o suficiente para acomodar o maior componente que você provavelmente executará junto com a folga e fixação necessárias para ferramentas Usinar grandes peças estruturais de aeronaves e, posteriormente, ficar sem o programa médio do curso do eixo Z seria um desastre.
- Controle térmico e estabilidade Manter tolerâncias estanques a mícrons não é apenas sobre a dureza de suas ferramentas e a velocidade de seu fuso O crescimento térmico pode ser uma falha fatal que anulará a precisão de uma máquina-ferramenta de tolerância apertada Procure modelos com compensação de crescimento térmico do fuso e da coluna, além de refrigerante de fuso trino para gerenciar a temperatura.
- 4th/5th-Eixo e prontidão de automação Se você está fazendo à máquina peças contornadas e tem feito sem um 4° eixo, então no mínimo 3+2 posicionamento vai ser necessário Ilumina para fora produção aeroespacial exige automação sofisticada para sondagem em processo, gerenciamento de ferramentas e trocadores de paletes ou alimentações de barras.
Execute qualquer centro de usinagem aeroespacial em potencial por meio desta inspeção para determinar sua capacidade de execução Se a máquina pretendida tiver um limite de fuso de 8.000 RPM, por exemplo, então não tente usinar alumínio com ela Você não investiria em uma estrutura mal construída com pouca rigidez para usinar ligas resistentes, então aplique esse mesmo grau de devida diligência na seleção de qualquer VMC que você esteja procurando colocar para trabalhar em um ambiente aeroespacial Explore o completo CNC máquina fresadora gama e você pode comparar os parâmetros chave do fuso, do trabalho-envelope e da rigidez usando as especificações acima como um guia O trabalho Peer-revisado amarra estes resultados do mícron à rigidez do fuso e à estabilidade térmica muito mais do que à ferramenta de corte, como este estudo de usinagem de precisão documentos.
Um comprador com quem trabalhamos estava especificando um VMC para acessórios de equipamento de pouso de titânio. No papel, duas máquinas pareciam idênticas, mas uma atingiu o topo a 8.000 RPM atrás de um fuso de 15 kW, enquanto a outra manteve 30 kW de torque a 2.000 RPM. Percorrer o portão, apenas a máquina de alto torque poderia empurrar um cortador através de Ti-6 Al-4 V sem parar ou bater. A máquina de altas RPM teria sido ideal para o alumínio e um problema aqui. O que decidiu foi o torque do fuso em baixas RPM, não o número de RPM do headline.
Principais desafios na usinagem CNC aeroespacial
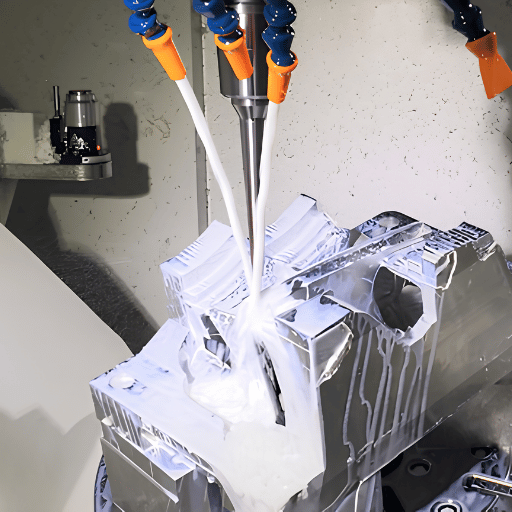
A maior parte do problema no trabalho aeroespacial não vem da geometria de programação, mas de lutar contra o material e a própria flexibilidade natural da peça Você quase certamente pode encontrar essas quatro áreas problemáticas repetidas em qualquer programa aeroespacial sério O comportamento de calor e vibração do titânio, em particular, é mapeado em pesquisas de usinagem de defesa, como OTAN STO AVT-139.
- Calor na aresta de corte A baixa condutividade térmica no titânio resulta no acúmulo de calor na ferramenta Este calor deve ser levado com refrigerante de alta pressão, obtido com cortadores de metal duro afiados e taxas de alimentação altas o suficiente para manter os cavacos saindo da zona de corte.
- O trabalho-endurecimento Emconel e titânio são ligas de trabalho-endurecimento notórias Se sua ferramenta habita, mesmo ligeiramente, ele vai trabalhar e endurecer instantaneamente o material no caminho da ferramenta Desgaste e quebra da ferramenta ocorrem rapidamente se os feeds são reduzidos o suficiente para permitir que este & quiete seu corte de ferramenta notório.
- Deflexão e tagarelice de paredes finas As peças aeroespaciais geralmente têm paredes finas com bolsos internos profundos que podem desviar e tocar sob cargas de corte, resultando em tagarelice.
- Desgaste da ferramenta e tempo de ciclo Todas as ligas aeroespaciais de alta resistência consomem ferramentas rapidamente O monitoramento da vida útil da ferramenta e o revestimento das inserções de metal duro podem manter a integridade dimensional das peças durante toda uma execução.
Uma regra prática útil para usinagem de paredes finas: a relação entre suporte e largura da parede deve ser de pelo menos 8:1 (relatada na edição de julho de Máquina moderna).Máquina de dois lados, em profundidades alternadas de corte, e deixar uma pequena almofada de material até passes finais para que a parede é equilibrada em toda a profundidade de corte Velocidades e alimentações, que devem ser cuidadosamente adaptados à liga, e não as capacidades de sua máquina, são definidos em nosso guia de feeds e velocidades.
Em um trabalho, uma parede de nervura de titânio de 2 mm continuou batendo, e o acabamento saiu parecendo uma ranhura recorde. Cair em uma profundidade de corte escalonada de 6 mm, alternar os lados da parede e mudar para uma passagem de fresagem de subida a acomodou; a parede manteve seu perfil assim que a ferramenta parou de desviar a seção não suportada. O tempo de ciclo de custo fixo, mas descartar uma peça de titânio quase acabada custa muito mais.
Fatores de custo e escolha de um parceiro de usinagem aeroespacial
Usinagem de peças aeroespaciais é caro, mas provavelmente não pela razão que a maioria dos compradores pensam Sua carga de serviço de usinagem para o uso da máquina por hora, um custo relativamente pequeno.
No setor aeroespacial, razão “buy-to-fly”-peso bruto do material comprado versus o peso da peça que voa - é geralmente cerca de 10:1, e em titânio para componentes estruturais, pode ser 12:1-25:1. dito de outra forma, a quantidade de material usinado em chips pode representar tanto quanto 92-961TP10 T do estoque comprado Dado o prêmio significativo colocado no estoque de titânio sobre o de materiais mais macios, o custo de um componente aeroespacial é mais frequentemente dominado pela quantidade de material adquirido para usinagem, em vez de sua taxa de tempo de máquina Esta perspectiva reestrutura imediatamente como os custos devem ser percebidos Se o seu objetivo é a redução de custos, meta de redução da compra para voar (através do uso de peças forjadas quase líquidas e estoque híbrido) na maior extensão possível.
- Material (titânio) e resíduos de alta compra para venda.
- Tolerância e inspeção (Tolerance) (Tolerance) Bandas Tight Criam cortes lentos (Slow Cuts) Níveis elevados de CMM e inspeção de metrologia necessários.
- Volume. Misturar Baixo volume Baixas execuções de peças significam que a amortização é fraca em relação aos custos de configuração e programação.
- Certificação Overhead (Cumprimento superior) Conformidade com os padrões Aeroespaciais incluindo Artigos Primeiros. Trabalho real exigido além de apenas papelada.
Antes de terceirizar suas peças aeroespaciais, sempre pergunte sobre suas credenciais e desempenho passado Você deve ver a prova da certificação AS9100 D, quaisquer aprovações NADCAP aplicáveis (para processos especiais), um registro ITAR (para programas aeroespaciais militares dos EUA), experiência em usinagem de sua liga específica e, mais criticamente, um histórico demonstrado de conclusão bem-sucedida do Primeiro Artigo (FAI) em componentes semelhantes Selecionar uma loja CNC sem um histórico comprovado de FAI para seu primeiro artigo é uma aposta quando o hardware de voo está preocupado; a verdadeira Usinagem CNC oferece consistência parte a parte A usinagem de componentes para aeroespacial e defesa é implacável: as peças do motor, como pás de turbina e as peças e conjuntos ao seu redor, são o que a usinagem aeroespacial envolve, as peças para estruturas aeroespaciais que a usinagem suporta em toda a construção somente quando os sistemas de controle de processo de um fornecedor se mostram muito além de seu certificado de conformidade.
Uma loja citando um suporte estrutural de titânio uma vez assumiu que o tempo da máquina dominaria o preço Quando o tarugo bruto contra a peça acabada, a relação compra-voa saiu perto de 8:1 eles estavam pagando por oito quilos de titânio para enviar um Reconstruímos a cotação em torno do custo do estoque e do tempo de remoção, e um forjamento quase líquido mais tarde cortou a conta de material em mais de um terço.
Tendências que moldam a usinagem CNC aeroespacial em 2026
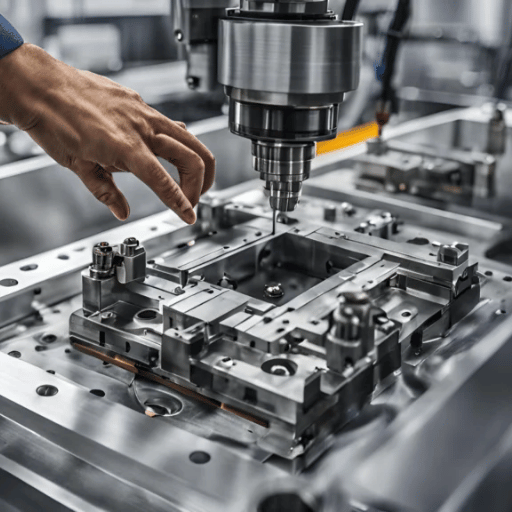
A força de tecnologia deste ano na usinagem aeroespacial não é uma tecnologia documentada a demanda superando a capacidade para a indústria aeroespacial, assim como os pedidos feitos nesse segmento, estão aumentando, o mercado de trabalho aeroespacial passou por uma grave falta de trabalhadores qualificados, o que levou a essa demanda à medida que as lojas correm para a automação Os programas aeroespaciais precisam de mais do que o que é atualmente obtido com as máquinas CNC aeroespaciais existentes, e é por isso que as oficinas mecânicas estão optando por embarcar com automação ou consolidar-se com capacidades de 5 eixos As lojas que evitaram a adoção por tanto tempo verão uma diferença de custo continuamente crescente com a automação Muitas peças de máquinas aeroespaciais mais simples que são, via de regra, operadas em máquinas CNC básicas agora estão se movendo para máquinas controladas por automação Em todo o setor aeroespacial, a usinagem na indústria aeroespacial é comumente usada na base aeroespacial e de defesa e é bem adequada para o trabalho aeroespacial; a indústria aeroespacial exige mais produção, portanto, fabricação aeroespacial moderna em equipamentos CNC modernos e usinagem CNC que permite programas aeroespaciais, agora, aditivo-formam a construção padrão, linhas CNSub-C, padrão, então, a construção de acabamento crítico, então, padrão, padrão, não poderia comprar uma abordagem. US10828698B2.
Existem três mudanças tecnológicas decorrentes dessa demanda para o setor de usinagem aeroespacial A usinagem lights-out permite que um pequeno número de maquinistas execute mais fusos enquanto se apoia na tecnologia de controle adaptativo para evitar o desperdício de ferramentas Com gêmeos digitais avançados, o calor e a distorção podem ser simulados antes que qualquer metal seja cortado Este processo de usinagem híbrida aditiva-em que as máquinas fazem uma aproximação próxima antes de fine-uning as bordas essenciais ajuda com a relação custo-efetividade associada ao titânio caro, abordando diretamente as relações buy-to-fly O interesse da indústria aeroespacial na fabricação aditiva de peças demonstra essa mudança Ao olhar para a aquisição de máquinas da perspectiva do comprador aeroespacial, há realmente apenas uma maneira de ir: procurar máquinas que possam lidar com a automação, especialmente com recursos de sondagem, para eliminar os custos de retrofit mais tarde na estrada.
Perguntas frequentes
P: Quais certificações são necessárias para usinagem aeroespacial?
Ver Resposta
Q: A usinagem CNC aeroespacial é cara, e o que impulsiona o custo?
Ver Resposta
Q: Quanto tempo leva a usinagem CNC aeroespacial?
Ver Resposta
Q: Quais as peças aeroespaciais são as mais difíceis de usinar?
Ver Resposta
Q: Pode você fazer à máquina o titânio em um VMC padrão?
Ver Resposta
Q: O que é um maquinista CNC aeroespacial?
Ver Resposta
Artigos Relacionados
Referências e fontes
- Folha de dados de material de titânio Ti-6 Al-4VASM/MatWeb
- Relações compra-voo na fabricação aditiva/subtrativa aeroespacialPMC (Biblioteca Nacional de Medicina)
- Acessórios estruturais de titânio de ciclo de vida (análise buy-to-fly 12 de 5:1)ScienceDirect
- Máquinas-ferramentas de precisão de cinco eixos para superfícies complexasPMC (Biblioteca Nacional de Medicina)
- Sistemas de Qualidade AS9100, AeroespacialSAE Internacional
- Certificações de Qualidade Aeroespacial NADCAPInstituto de Revisão de Desempenho
- 10 dicas para titânio (proporção de parede fina de 8:1)Máquina moderna
Por que escrevemos este guia
Nós construímos o centro usinagem verticaltornos S e CNC que as oficinas aeroespaciais funcionam, então este guia é escrito a partir do lado da máquina de usinagem CNC aeroespacial, o que o fuso, rigidez e capacidade térmica de tolerância apertada titânio e trabalho Inconel realmente exigem As bandas de tolerância, o Ti-6 Al-4 V 6,7 W/m·K figura e as relações de compra para voar aqui são citados para fontes públicas de material e padrões, não reivindicações do fornecedor Revisado pela equipe técnica ANTISHICNC.



