














L'usinage CNC aérospatial est une fabrication soustractive contrôlée par ordinateur de pièces critiques pour le vol, de pales de turbine, de cloisons structurelles, de raccords de pignon d'atterrissage, coupant les superalliages de titane, d'aluminium et de nickel à des tolérances souvent maintenues à ± 0,0005 po (12,7 µm) en dessous AS9100 Contrôle de qualité. Ce qui le distingue du fraisage ordinaire n'est pas la machine seule ; c'est la combinaison de matériaux difficiles, de tolérances microniques, d'une traçabilité complète et de la capacité de la machine nécessaire pour frapper les trois à la fois. Ce guide traverse les pièces, les matériaux utilisés dans l'usinage CNC aérospatial, les qualités et processus de tolérance, ainsi que les spécifications de la machine que la plupart des guides ignorent. L'usinage dans l'industrie aérospatiale ne ressemble à aucun usinage dans aucun autre secteur, il couvre donc également les applications de l'usinage CNC, les défis de l'usinage CNC aérospatial et les tendances de l'usinage CNC aérospatial qui méritent d'être regardées.
Spécifications rapides : Usinage CNC aérospatial
| Bande de tolérance typique | ±0,00020.0005 in (512,7 µm) sur les caractéristiques critiques |
| Finition de surface | 2 µm Ra (jusqu'à moins de 0,4 µm sur les faces du joint) |
| Matériaux de base | Al 7075/6061/2024, Ti-6Al-4V, Inconel 718/625, 15-5/17-4 PH |
| Processus dominants | Fraisage 3 et 5 axes (VMC), tournage CNC, meulage, EDM |
| Cadre de qualité | AS9100D + NADCAP procédés spéciaux + AS9102 Premier article |
| Acheter pour voler (Ti complexe) | 8 :1 à 25 :1 ; jusqu'à 92296% de la billette devient des copeaux |
Qu’est-ce que l’usinage CNC aérospatial ?
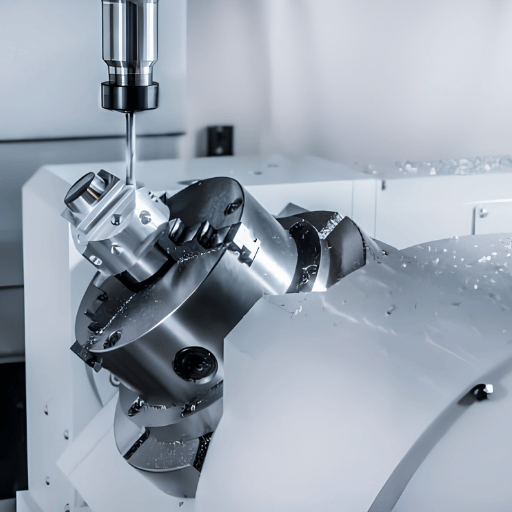
L'usinage CNC aérospatial implique des machines-outils à commande numérique par ordinateur, des centres de fraisage, des tours, des meuleuses et des EDM pour produire des composants d'avion et d'engin spatial à partir d'une billette, d'un forgeage ou d'un moulage. Une machine CNC suit un chemin programmé pour éliminer le matériau avec une précision reproductible au niveau micronique, et le même processus de fabrication rend les supports simples et les pièces complexes semblables.
Étant donné que la plupart des pièces aérospatiales se trouvent dans des systèmes de survie, le travail est régi par des normes de qualité spécifiques à l'aérospatiale plutôt que par des pratiques générales d'atelier. C'est pourquoi l'usinage CNC est devenu la méthode utilisée dans l'aérospatiale dans les applications aérospatiales, puisque l'usinage peut atteindre une répétabilité micronique. pièce après pièce.
Les fabricants aérospatiaux utilisent la technologie d'usinage CNC car elle implique une précision constante et micronique rarement réalisable à la main, contrairement aux deux dernières décennies où ce style de fixation est devenu le fondement de la production aérospatiale de CNC. Dans l'usinage aérospatial, l'exigence essentielle est la cohérence lot après lot, et c'est exactement ce que fournissent les commandes informatiques.
L'usinage CNC domine aujourd'hui la chaîne d'approvisionnement aérospatiale pour les avions et les véhicules aérospatiaux car il fait deux choses dont le véhicule spatial ne peut se passer : il fabrique des pièces avec des tolérances serrées, et il produit des pièces identiques à travers une flotte mondiale Chaque composant, aussi complexe ou simple soit-il, la structure du caisson de voilure d'un avion et un panneau de communication interne du cockpit, sont tous issus du même processus Les applications courantes de l'usinage CNC aérospatial incluent des pièces structurelles telles que des nervures d'aile et des pièces de moteur telles que des aubes de turbine.
Quelle est la différence entre l'usinage aérospatial et l'usinage CNC standard ?
La physique de l'usinage CNC normal est similaire à celles de l'usinage CNC aérospatial, mais les caractéristiques du processus d'usinage aérospatial s'ajoutent quatre exigences : des tolérances plus serrées (dans la plage de 0,0002 à 0,0005 po par rapport à 0,005 en usinage général), des matériaux difficiles (titane, Inconel, acier inoxydable PH plutôt qu'inox et 6061), une traçabilité complète des matériaux depuis le certificat d'usine jusqu'à la pièce finie et un système qualité qui a été audité pour la certification.
Un composant qui serait normalement expédié après une brève mesure de l'étrier dans un atelier ordinaire nécessite maintenant un rapport d'inspection du premier article, une traçabilité des lots de chaleur et une validation formelle du processus avant de pouvoir être installé. La recherche sur les machines-outils de précision confirme que ces tolérances au micron dépendent de la rigidité de la machine et du contrôle thermique, et non du seul coupeur, comme le montre cette étude étude d'usinage de précision à cinq axes.
Composants aérospatiaux fabriqués par CNC Machining
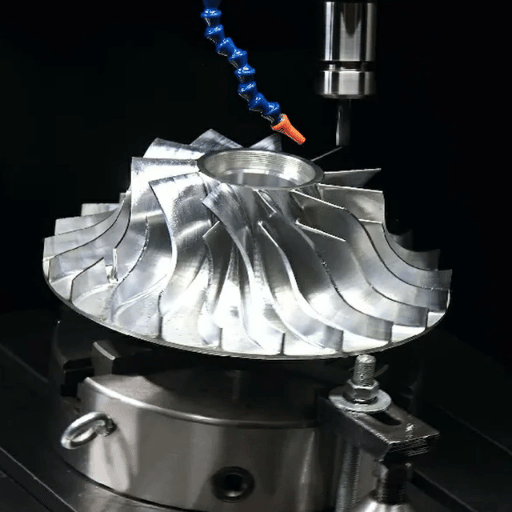
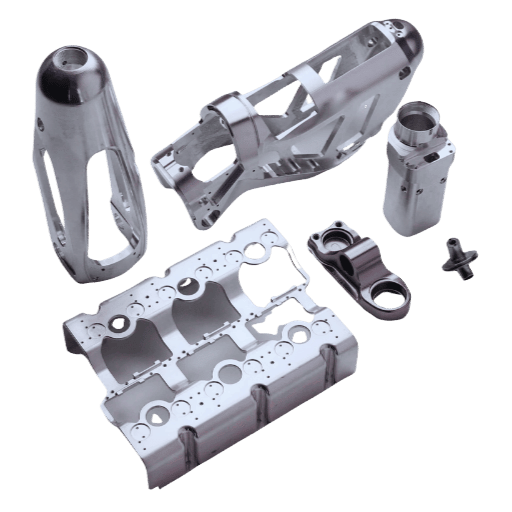
Nous fraisons CNC chaque type de pièce aérospatiale pour l'ensemble de l'avion ; habituellement le parcours d'usinage et la machine spécifique sont déterminés par la famille de pièces Cela peut inclure un large éventail de pièces usinées depuis les aubes de turbine complexes (qui fonctionnent sur les moteurs) jusqu'aux pièces structurelles plus simples de la cellule telles que les nervures des ailes jusqu'aux raccords plus détaillés dans les ensembles aérospatiaux Ce tableau montre les familles communes et le parcours utilisé par la plupart des opérations d'usinage.
| Groupe composant | Exemples | Processus typique/machine |
|---|---|---|
| Moteur et groupe motopropulseur | Pales de turbine, blisks, roues, buses à carburant, carters | Fraisage 5 axes + EDM (superalliages) |
| Structurel | Cloisons, nervures d'ailes, longerons, cadres | Fraisage 3 et 5 axes (VMC), enlèvement de matière élevé |
| Train d'atterrissage | Essieux, pistons, liens de couple, ensembles de chape | Tournage multi-axes + fraisage (Ti, PH inoxydable) |
| Carburant & hydraulique | Collecteurs, vannes, pièces de dosage, accouplements | Tournage + EDM (canaux internes) |
| Avionique & intérieur | Boîtiers, supports de capteurs, supports, supports de chenilles de siège | Fraisage 3 axes, tournage suisse (petites pièces) |
En fait, des modèles émergent qui suggèrent quelles pièces ont tendance à fonctionner pour quelles machines Les pièces structurelles (y compris les structures de cellule et les pièces de turbine Inconel) ont besoin de machines lourdes et rigides - un broyeur rigide à 5 axes Les pièces de type broche et manchon-attaches, bagues et broches-souvent doivent être exécutées sur des centres de tournage ou des machines suisses Même si un atelier ne dispose que de broyeurs à 3 axes, ils peuvent produire beaucoup de pièces d'avion-tant qu'elles n'impliquent pas de contours Les pièces de moteur-celles du turboréacteur à double flux (ou turbo jet) lui-même-ainsi que les pièces de cellule environnantes, sont peut-être les plus difficiles à acheminer souvent pour exécuter des opérations d'usinage multiples (et multiprocessus), comme EDM d'expédition.
Les procédés d'usinage derrière l'usinage aérospatial CNC sont largement utilisés dans l'aérospatiale et à travers la chaîne d'approvisionnement de l'aérospatiale et de la défense, et le fraisage CNC multi-axes est particulièrement adapté aux pièces à géométries profilées Les entreprises aérospatiales s'appuient sur des pièces aérospatiales d'usinage CNC car le travail doit rester entièrement traçable ; L'usinage CNC est utilisé dans les flux de travail d'usinage CNC aérospatiaux bout à bout, et l'usinage CNC est central partout où sont impliquées des pièces critiques de moteur et des pièces CNC usinées avec précision L'usinage CNC à 5 axes assure les contours que les machines à axe inférieur ne peuvent atteindre, c'usinent les appareils CNC et les usinent les usinent les usinent les usinages de moteur sont usinés. étude de précision à cinq axes.
Matériaux dans l'usinage CNC aérospatial : alliages et usinabilité
Matériaux aérospatiaux : les matériaux pour les structures aérospatiales et les moteurs sont sélectionnés pour leur résistance au poids, leur résistance à la fatigue et leur résistance à la température, les mêmes propriétés qui les rendent difficiles à usiner. Dans l'ensemble de l'industrie aérospatiale, le facteur qui affecte le plus la façon dont un matériau machine est la façon dont il conduit la chaleur à l'avant-garde, et le titane et l'Inconel sont les plus difficiles à usiner des matériaux aérospatiaux courants. Le Ti-6Al-4 V conduit la chaleur à juste 6,7 W/m·K, 1, donc la chaleur reste au bord de coupe au lieu de repartir avec la puce 1000, la raison pour laquelle elle coupe si lentement.
Si vous deviez tracer chaque alliage aérospatial selon deux axes : conductivité thermique (capacité à évacuer la chaleur du tranchant) et résistance à la coupe, les caractéristiques générales de leur comportement d'usinage s'épuiseraient.“ À une extrémité, l'aluminium (comme 7075-T6) abandonne facilement la chaleur (130 W/mK), donc la puce évacue la chaleur, et vous êtes capable de faire tourner plusieurs milliers de compteurs de surface par minute. Avec le titane (Ti-6Al-4 V), vous ne cédez que 6,7 W/mK aux copeaux, un taux de 1/20ème, donc la chaleur reste lentement placée au bord des jouets 1, la surface est généralement tournée vers le facteur de dissipateur 1, la vitesse est généralement tourné vers le facteur 5.
| Matériel | Conductivité thermique | Facilité d'usinage relative | Utilisation typique |
|---|---|---|---|
| Aluminium 7075-T6 /6061 /2024 | ~130 W/m·K | Facile (Haute GDF) | Côtes, supports, boîtiers, cadres de fuselage |
| inoxydable 17-4 / 15-5 PH | ~1723 W/m·K | Modéré | Pièces de trains d'atterrissage, arbres, brides |
| Titane Ti-6Al-4V | ~6,7 W/m·K | Dur (chaleur au bord) | Cellule, pièces de moteur, train d'atterrissage |
| Inconel 718/625 | ~11 W/m·K + écrouissage | Très dur | Pales de turbine, échappement, écrans thermiques |
Les polymères hautes performances (PEEK, ULTEM) et les composites carbone-fibre arrondissent les matériaux pour le travail aérospatial : environ la moitié d'une cellule Boeing 787 est composée de métaux composites mais les métaux dominent toujours le travail CNC porteur, et l'usinage CNC aide un fournisseur à transporter le même alliage du prototype à la production. Pour les métaux que les clients de ce client coupent le plus souvent, nos guides plus profonds sont allumés usinage de l'aluminium 6061 et 7075 et usinage inoxydable 15-5 et 17-4 PH couvrir les vitesses, les flux et l'outillage en détail.
Tolérances, AS9100 et normes de qualité
La tolérance serrée est caractéristique de l'ingénierie aérospatiale mais les tolérances ne sont pas aussi serrées, avec des zones spécifiées qui doivent être précisées sur les dessins Mais il n'y a aucune valeur dans le sur-tolancement-il y aura un coût supplémentaire dont le client n'a pas nécessairement besoin, et pour sous-tolérance une face de joint serait un problème de sécurité, par exemple.
| Classe de fonctionnalité | Tolérance typique |
|---|---|
| Composants structurels | ±0,001 po (25 µm) |
| Composants moteur | ±0,00020.0005 po (512 µm) |
| Carburant /hydraulique | ±0,00010,0003 en (2,57 µm) |
| Finition de surface | 2 µm Ra |
Quelle est la tolérance la plus serrée possible dans l'usinage CNC aérospatial ?
Une machine-outil généralement bien entretenue effectuant un usinage aérospatial de routine pour les pièces fraisées et tournées doit offrir de manière fiable des tolérances de l'ordre de 0,0002 à 0,0005 po (5 à 13 micromètres). Frapper ces tolérances, et tout aussi important les répéter pièce après pièce, est la démonstration la plus définitive de votre capacité en tant que fournisseur d'usinage sur le marché aérospatial.
Sur des éléments particulièrement bien ajustés tels que les tourillons de roulement, les sièges d'étanchéité et les trous de dosage de carburant, des tolérances de 0,0001 po (2,5 µm) ou plus fines peuvent être requises et dans de tels cas, les processus de finition incluent généralement le meulage ou l'EDM en complément des opérations de fraisage. À mesure que les tolérances requises deviennent plus serrées, le facteur limitant cessera d'être les outils de coupe et deviendra environnemental et le contrôle de la température de la machine et de la pièce à usiner. Une simple différence de température de 1°C entraînera une expansion ou un contrat de 300 mm de long par quelques 7 micromètres : c'est pourquoi la majorité de l'inspection de précision a lieu dans un climat contrôlé 6° (08).
Les procédures de contrôle de qualité ont tout autant de poids que la découpe proprement dite des pièces Dans l'industrie aérospatiale, les, AS9100 définit la norme de gestion de la qualité pour toutes les organisations aérospatiales. Elle couvre tout ISO 9001 fait, et ajoute des clauses spécifiques liées au Risque, à la configuration et à la Traçabilité pour l'industrie aérospatiale En plus de cela, les entreprises fournissant des processus spéciaux, tels que les traitements thermiques, les revêtements, le soudage et les tests non destructifs, auront besoin d'une approbation AS9100 spécifique pour ces processus ainsi que de l'accréditation NADCAP (National Aerospace and Defence Contractors Accreditation Program).L'inspection du premier article confirmera si la première des pièces commandées a des dimensions correctes conformément au dessin avant que la production du lot puisse commencer conformément à l'AS9102.
“L'accréditation du NADCAP fournit des preuves objectives que le processus spécial d'un fournisseur est étroitement contrôlé, reproductible et répond aux exigences de l'aérospatiale.”
Institut d'évaluation des performances (Nadcap)
Pensez à l'inspectabilité lorsque vous concevez des pièces, une fonctionnalité difficile à usiner est également difficile à inspecter Pensez à avoir des points de données accessibles de votre part auxquels votre machine CMM peut facilement accéder, soyez attentif aux spécifications GD&T (assurez-vous qu'elle ne s'applique qu'aux fonctionnalités lorsque cela est pertinent) et assurez-vous de vérifier votre finition de surface en la mesurant correctement plutôt que de faire une hypothèse - consultez notre guide sur comment mesurer la rugosité de surface (Ra) plutôt que de juger à l'œil nu.
Procédés et machines CNC : 3, 4 et 5 axes, fraisage et tournage
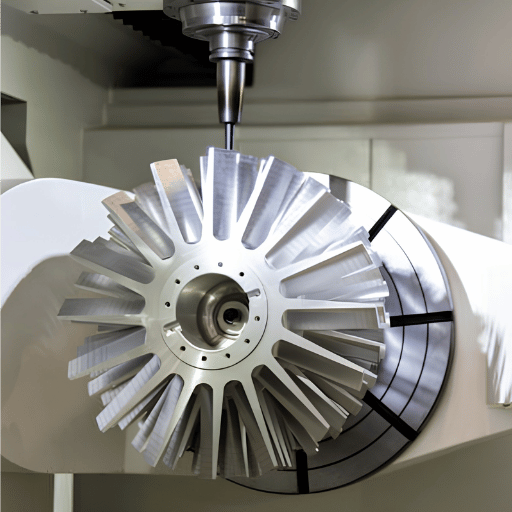
L'essentiel des travaux d'usinage aérospatial est effectué soit sur des centres d'usinage multi-axes, soit sur des centres de tournage. Le fraisage CNC et le tournage CNC sont les deux principaux processus utilisés, mais l'usinage avec les pièces et caractéristiques les plus dures nécessite également un meulage et/ou un EDM (Electrical Discharge Machining).Comme leurs noms l'indiquent, le fraisage multi-axes à 5 axes permet d'usiner plusieurs faces d'une pièce à la fois pour créer des pièces profilées, tandis que le tournage est idéal pour les pièces rondes Si un atelier de machines offre des services dans le domaine aérospatial, il disposerait également à la fois d'un centre d'usinage pour les pièces prismatiques ou profilées et d'un centre de tournage et d'un centre de tournage pour les pièces profilées.
| Géométrie des pièces | Meilleur ajustement | Pourquoi |
|---|---|---|
| Prismatique, monofoice | VMC 3 axes | Coût le plus bas ; enlèvement de matière élevé sur les plaques et les boîtiers |
| Multiface, prismatique | 4 axes/3+2 | Index les faces dans une configuration, coupe l'erreur de re-fixation |
| Surfaces profilées, contre-dépouilles | VMC 5 axes | Atteint les lames, les roues et les poches sous n'importe quel angle dans une seule configuration |
| Rond/cylindrique | tournage CNC /Suisse | Arbres, broches, raccords ; outil live ajoute des fonctionnalités de fraisage |
CNC 3 axes vs 4 axes vs 5 axes : de quoi ont besoin les pièces aérospatiales ?
Utilisez la machine la plus simple autorisée La pièce à 3 axes est idéale pour le fraisage de pièces plates et prismatiques : de nombreux supports, plaques et boîtiers n'en nécessitent jamais plus. Un 4ème axe (positionnement 3+2) augmente les capacités d'un VMC en vous permettant de usiner plusieurs faces dans une seule configuration, ce qui élimine l'erreur de stack-up créée lors de la refixation. Usinage à cinq axes justifie son coût sur des pièces profilées complexes et multi-faces comme les aubes de turbine, les roues et les structures optimisées en topologie où une machine à 3 axes ne peut tout simplement pas atteindre.
Voici la vérité à contre-courant que la plupart des machines marketing omettent : le 5 axes n'est pas toujours nécessaire, et il ajoute simplement un coût sans valeur aux pièces prismatiques simples Même un centre d'usinage vertical solide avec une préparation au 4ème axe peut répondre à une grande partie du travail aérospatial typique avant même de nécessiter des capacités simultanées complètes sur 5 axes. Pour les pièces rondes, un Tour CNC jumelés au VMC seront des méplats et des trous de croix dans le même mandrin, avec l'ajout d'outillage sous tension Dans tout type de travail d'usinage où une pièce a des surfaces 3 D complexes c'est le territoire où la machine 5-axes se distingue et est utilisé pour produire des composants complexes tels que des pièces forgées, des lames terminées et des roues 5-axes est alors requis et aucune quantité d'outillage aidera les machines inférieures à l'axe inférieur à atteindre ce qu'un 5-axe est censé faire.
Exigences de la machine : ce dont un VMC a besoin pour le travail aérospatial
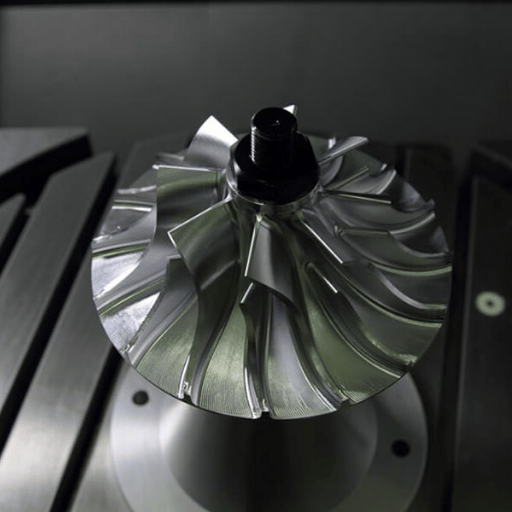
À ce stade, la plupart des guides du contenu se termine La préoccupation première pour les ingénieurs et acheteurs aérospatiaux que nous rencontrons en tant que constructeurs de machines-plutôt qu'un atelier-d'emploi-n'est pas ’qui,“ mais”qu'est-ce que la machine a à faire ?“ Aéronautique Les capacités d'usinage CNC dépassent de loin les exigences pour un atelier de machines conventionnel, l'usinage CNC aérospatial nécessite des capacités qui manquent à un atelier conventionnel, et les concepteurs aérospatiaux s'appuient sur elles ; le processus de fabrication dans le monde aérospatial est également utilisé dans l'outillage CNC, où l'usinage CNC est employé parallèlement à la découpe et l'usinage CNC usin est également une partie de la construction des fixations aérospatiales.
- La broche doit correspondre à l'alliage Pour l'usinage de pièces aérospatiales en aluminium, la broche du VMC aura besoin d'un régime élevé (12 000-24 000+) pour permettre le dégagement des copeaux et les finitions de parois minces ; alors que l'Inconel et le titane nécessitent une broche à faible régime et à couple élevé pour pousser efficacement les outils à travers des alliages de piégeage de chaleur Une seule broche sert rarement les deux extrémités du spectre avec succès Sélectionnez la broche en fonction du matériau aérospatial prédominant que vous exécutez.
- Structure rigide, amortissement puissant. Les alliages résistants avec des tolérances plus serrées nécessitent des machines suffisamment rigides et amortissantes pour minimiser la déflexion et le broutage. Par exemple, l'ajout d'une construction en caisson, d'une colonne robuste et amortie et d'autres caractéristiques empêchera le broutage sur des coupes lourdes et à forte alimentation.
- Taille adéquate des enveloppes de déplacement et de travail de l'axe Assurez-vous que l'enveloppe de travail ou le cube“ de ”work est suffisamment grand pour accueillir le plus grand composant que vous êtes susceptible d'exécuter ainsi que le dégagement et la fixation nécessaires à l'usinage de grandes pièces structurelles d'avion et par la suite à court de programme de mi-course de l'axe Z serait un désastre.
- Contrôle thermique et stabilité Le maintien des tolérances étanches au micron ne concerne pas seulement la dureté de vos outils et la vitesse de votre broche La croissance thermique peut être un défaut fatal qui annulera la précision d'une machine-outil à tolérance serrée Recherchez des modèles avec compensation de croissance thermique de la broche et de la colonne, plus un liquide de refroidissement à broche pour gérer la température.
- 4 e/5 e-Axe et préparation à l'automatisation Si vous usinez des pièces profilées et que vous les avez faites sans 4 e axe, alors au minimum 3+2 positionnement va être requis Éclairer la production aérospatiale exige une automatisation sophistiquée pour le sondage en cours de processus, la gestion des outils et les changeurs de palettes ou les alimentations de barres.
Exécutez n'importe quel centre d'usinage aérospatial potentiel à travers cette inspection pour déterminer sa capacité à effectuer Si votre machine prévue a une limite de broche de 8 000 tr/min, par exemple, alors n'essayez pas d'usiner de l'aluminium avec vous n'investiriez pas dans un cadre mal construit avec peu de rigidité pour usiner des alliages résistants, alors appliquez ce même degré de diligence raisonnable dans la sélection de tout VMC que vous cherchez à mettre au travail dans un environnement aérospatial Explorez le complet Gamme de fraiseuses CNC et vous pouvez comparer les paramètres de broche de clé, d'enveloppe de travail et de rigidité en utilisant les spécifications ci-dessus comme guide. Les travaux évalués par des pairs relient ces résultats microniques à la rigidité de la broche et à la stabilité thermique bien plus qu'à l'outil de coupe, comme ceci étude d'usinage de précision documents.
Un acheteur avec lequel nous avons travaillé était de spécifier un VMC pour les raccords de train d'atterrissage en titane Sur le papier, deux machines semblaient identiques, mais l'une était terminée à 8 000 tr/min derrière une broche de 15 kW tandis que l'autre maintenait 30 kW de couple à 2 000 tr/min. En passant par la porte, seule la machine à couple élevé pouvait pousser une fraise à travers Ti-6Al-4 V sans décrocher ni claquer. La machine à régime élevé aurait été idéale pour l'aluminium et un problème ici. Ce qui a décidé qu'il s'agissait d'un couple de broche à faible régime, pas le numéro de régime de la ligne de tête.
Principaux défis de l'usinage CNC aérospatial
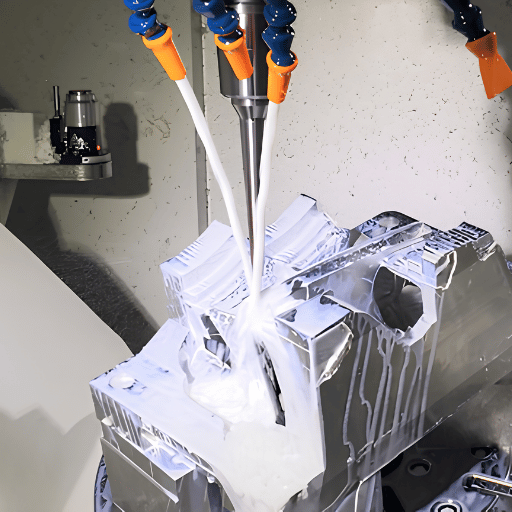
La plupart des problèmes dans le travail aérospatial ne proviennent pas de la géométrie de programmation, mais de la lutte contre le matériau et la flexibilité naturelle de la pièce. Vous pouvez presque certainement trouver ces quatre domaines problématiques répétés dans tout programme aérospatial sérieux. Le comportement de chaleur et de broutage du titane en particulier est cartographié dans la recherche sur l'usinage de défense, par exemple OTAN STO AVT-139.
- Chaleur à l'arête de coupe Une faible conductivité thermique dans le titane entraîne une accumulation de chaleur dans l'outil Cette chaleur doit être emportée avec un liquide de refroidissement à haute pression, obtenu avec des fraises en carbure tranchant, et des débits d'alimentation suffisamment élevés pour maintenir les copeaux en mouvement hors de la zone de coupe.
- Durcissement au travail L'inconel et le titane sont des alliages d'écrouissage notoires Si votre outil reste, même légèrement, il frottera contre le travail et durcira instantanément le matériau au niveau du chemin de l'outil L'usure et la rupture de l'outil se produisent rapidement si les alimentations sont suffisamment réduites pour permettre cela ; gardez votre coupe d'outil.
- Déviation et broutage à paroi mince Les pièces aérospatiales ont généralement des parois minces avec des poches internes profondes qui peuvent dévier et sonner sous des charges de coupe, ce qui entraîne des broutages.
- Usure des outils et temps de cycle Tous les alliages aérospatiaux à haute résistance consomment rapidement des outils La surveillance de la durée de vie des outils et le revêtement des inserts en carbure peuvent maintenir l'intégrité dimensionnelle des pièces tout au long d'une course.
Une règle empirique utile pour l'usinage de parois minces : le rapport entre le support et la largeur des parois doit être d'au moins 8 :1 (rapporté dans le numéro de juillet de Atelier d'usinage moderne). Machine de deux côtés, dans des profondeurs de coupe alternées, et laisser un petit tampon de matériau jusqu'aux passages finaux afin que le mur soit équilibré sur la profondeur de coupe. Les vitesses et les alimentations, qui doivent être soigneusement adaptées à l'alliage, et non aux capacités de votre machine, sont définies dans notre guide d'alimentation et de vitesse.
Sur un travail une paroi de nervure de titane de 2 mm a continué à bavarder, et la finition s'est détachée ressemblant à une rainure record, tomber à une profondeur de coupe étagée de 6 mm, alterner les côtés du mur et passer à une passe de montée-fraisage l'a réglé ; le mur a maintenu son profil une fois que l'outil a cessé de dévier la section non supportée La fixation a coûté du temps de cycle, mais la mise au rebut d'une pièce en titane presque finie coûte beaucoup plus cher.
Facteurs de coût et choix d'un partenaire d'usinage aérospatial
L'usinage de pièces aérospatiales est coûteux, mais probablement pas pour la raison que pensent la plupart des acheteurs Votre service d'usinage facture pour l'utilisation de la machine toutes les heures, un coût relativement faible.
Dans l'aérospatiale, rapport entre l'achat et la volée poids vif du matériau acheté par rapport au poids de la pièce qui vole est généralement d'environ 10 :1, et en titane pour les composants structurels, il peut être de 12 :1-25 :1. En d'autres termes, la quantité de matériau usiné sur les copeaux peut représenter jusqu'à 92-961TP10 T de stock acheté. Compte tenu de la prime significative accordée au stock de titane par rapport à celui des matériaux plus tendres, le coût d'un composant aérospatial est le plus souvent dominé par la quantité de matériau acquise pour l'usinage, plutôt que par son taux de temps machine. Cette perspective restructure immédiatement comment les coûts doivent être perçus. Si votre objectif est la réduction des coûts, la réduction des coûts, la réduction des coûts, la réduction des coûts, la cible et la réduction des stocks de voltage des stocks possibles.
- Matériel Titane et Inconel. Déchets d'achat élevés.
- Tolérance et inspection Les bandes Tight créent des coupes lentes Niveaux élevés d'inspection CMM et métrologie requis.
- Volume élevé-mélange Faible volume de pièces signifie que l'amortissement est médiocre par rapport aux coûts de configuration et de programmation.
- Certification Overhead (Contrôle) Conformité aux normes aérospatiales, y compris les premiers articles. Travail réel requis au-delà de la simple paperasse.
Avant d'externaliser vos pièces aérospatiales, renseignez-vous toujours sur leurs informations d'identification et leurs performances passées Vous devriez voir la preuve de la certification AS9100 D, toutes les approbations NADCAP applicables (pour les processus spéciaux), un enregistrement ITAR (pour les programmes aérospatiaux militaires américains), une expérience d'usinage de votre alliage spécifique et, plus critique, un historique démontré de réussite du premier article (FAI) sur des composants similaires La sélection d'un atelier CNC sans historique FAI éprouvé pour votre premier article est un pari lorsque le matériel de vol est concerné ; le véritable CNC Usinage offre une cohérence pièce à pièce L'usinage des composants pour l'aérospatiale et la défense est impitoyable : les pièces du moteur comme le contrôle de construction de turbine.
Un magasin citant un support structurel en titane supposait autrefois que le temps de la machine dominerait le prix. Lorsqu'ils pesaient la billette brute par rapport à la pièce finie, le rapport achat/vol s'élevait à près de 8 :1. Ils payaient huit kilogrammes de titane pour expédier un. Nous avons reconstruit le devis autour du coût du stock et du temps de retrait, et un forgeage quasi net a ensuite réduit la facture de matériaux de plus d'un tiers.
Tendances Façonner l’usinage CNC aérospatial en 2026
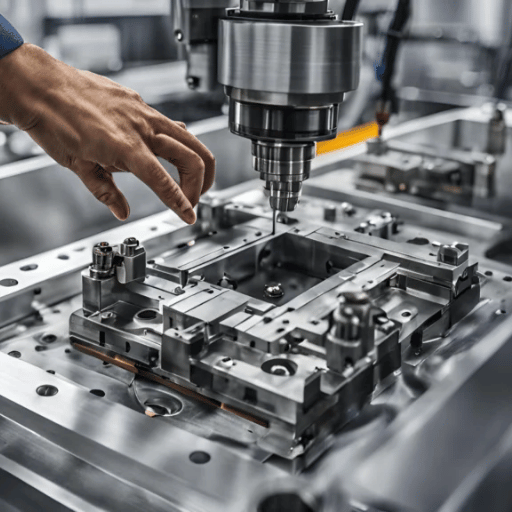
La force technologique de cette année dans l'usinage aérospatial n'est pas une technologie : elle dépasse la capacité. La demande pour l'aérospatiale, ainsi que les commandes passées dans ce segment, sont toutes deux en augmentation, tandis que le marché du travail aérospatial a connu un manque sévère de travailleurs qualifiés, ce qui a conduit à cette demande alors que les magasins se précipitent vers l'automatisation. Les programmes aérospatiaux ont besoin de plus que ce qui est actuellement disponible avec les machines CNC aérospatiales existantes, et c'est pourquoi les ateliers de machines choisissent de se lancer dans l'automatisation ou de se consolider dans les capacités 5 axes. Les magasins qui ont évité l'adoption cette longue période verront une différence de coût additive continue avec l'automatisation. De nombreuses pièces de machines aérospatiales plus simples qui sont utilisées en forme de construction de base CNC de base de base, permettent désormais de construction de construction de base CNC de base de base de base de base de base de base de base de base de base de construction de base de base de base, sont désormais en construction de base de base, sont désormais en cours, sont en mouvement, d'automatisation. US10828698B2.
Il y a trois changements technologiques découlant de cette demande pour le secteur de l'usinage aérospatial L'usinage par lumières permet à un petit nombre de machinistes de faire tourner plus de broches tout en s'appuyant sur la technologie de contrôle adaptatif pour éviter le gaspillage d'outils Avec les jumelles numériques avancées, la chaleur et la distorsion peuvent être simulées avant toute coupe de métal Ce processus d'usinage hybride additif-dans lequel les machines font une approximation étroite avant de peaufiner les bords essentiels-tuning aide avec la rentabilité associée au titane coûteux en s'adressant directement aux rapports d'achat-vol L'intérêt de l'industrie aérospatiale pour la fabrication additive de pièces démontre ce changement Lorsqu'on examine l'approvisionnement en machines du point de vue de l'acheteur aérospatial, il n'offre ne s'offre vraiment qu'une seule façon de se passe : chercher des machines pour les machines plus tard : les machines qui peuvent se tourner, les machines qui peuvent traiter les machines qui peuvent se bas, les coûts, en particulier les coûts routiers, éliminent les fonctionnalités de route.
Foire aux questions
Q : Quelles certifications sont requises pour l'usinage aérospatial ?
Voir la réponse
Q : L'usinage CNC aérospatial est-il coûteux et qu'est-ce qui entraîne le coût ?
Voir la réponse
Q : Combien de temps prend l'usinage CNC aérospatial ?
Voir la réponse
Q : Quelles pièces aérospatiales sont les plus difficiles à usiner ?
Voir la réponse
Q : Pouvez-vous usiner le titane sur un VMC standard ?
Voir la réponse
Q : Qu'est-ce qu'un machiniste CNC aérospatial ?
Voir la réponse
Articles connexes
Références et sources
- Fiche technique sur le matériau titane Ti-6Al-4VASM/MatWeb
- Rapports achat/vol dans la fabrication additive/soustractive aérospatialePMC (Bibliothèque nationale de médecine)
- Analyse du cycle de vie des raccords structurels en titane (acheter-voler 122 :1)ScienceDirect
- Machines-outils à cinq axes de précision pour surfaces complexesPMC (Bibliothèque nationale de médecine)
- Systèmes de qualité AS9100, aérospatialeSAE International
- Certifications de qualité aérospatiale NADCAPInstitut d'évaluation des performances
- 10 conseils pour le titane (rapport paroi mince 8 :1)Atelier d'usinage moderne
Pourquoi nous avons écrit ce guide
Nous construisons le centre d'usinage verticaltours S et CNC que les ateliers aérospatiaux font fonctionner, donc ce guide est écrit du côté machine de l'usinage CNC aérospatial, ce que la broche, la rigidité et la capacité thermique de travail de titane et d'Inconel à tolérance serrée exigent réellement Les bandes de tolérance, le chiffre Ti-6Al-4 V 6.7 W/m·K et les rapports d'achat à la volée ici sont cités aux sources de matériel et de normes publiques, et non aux affirmations des fournisseurs Examinés par l'équipe technique ANTISHICNC.



