














El mecanizado CNC aeroespacial es una fabricación sustractiva controlada por computadora de piezas críticas para el vuelo “palas de turbina, mamparos estructurales, accesorios para trenes de aterrizaje ^ cortados de superaleaciones de titanio, aluminio y níquel con tolerancias a menudo mantenidas dentro de ±0,0005 pulgadas (12,7 µm) bajo AS9100 control de calidad. Lo que lo diferencia del fresado ordinario no es sólo la máquina; es la combinación de materiales difíciles, tolerancias de micrones, trazabilidad total y la capacidad de la máquina necesaria para alcanzar los tres a la vez. Esta guía recorre las piezas, los materiales utilizados en el mecanizado CNC aeroespacial, los grados y procesos de tolerancia, además de las especificaciones de la máquina que la mayoría de las guías omiten. El mecanizado en la industria aeroespacial es diferente al mecanizado en cualquier otro sector, por lo que también cubre las aplicaciones del mecanizado CNC, los desafíos del mecanizado CNC aeroespacial y las tendencias en el mecanizado CNC aeroespacial que vale la pena observar.
Especificaciones rápidas: mecanizado CNC aeroespacial
| Banda de tolerancia típica | ±0,0002-0,0005 pulgadas (5-12,7 µm) en características críticas |
| Acabado superficial | 2-contra8 µm de Ra (hasta menos de 0,4 µm en las caras del sello) |
| Materiales centrales | Al 7075/6061/2024, Ti-6Al-4V, Inconel 718/625, 15-5/17-4 PH |
| Procesos dominantes | Fresado de 3 y 5 ejes (VMC), torneado CNC, rectificado, EDM |
| Marco de calidad | AS9100D + NADCAP procesos especiales + AS9102 Artículo Primero |
| Comprar para volar (ti complejo) | 8:1 a 25:1 «hasta 92-96% del tocho se convierte en chips |
¿qué es el mecanizado CNC aeroespacial?
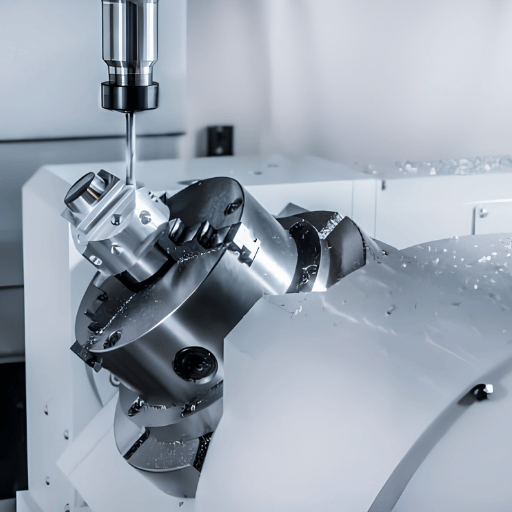
El mecanizado CNC aeroespacial implica máquinas herramienta de control numérico por computadora «centros de fresado, tornos, amoladoras y electroerosión « para producir componentes de aviones y naves espaciales a partir de una palanquilla, forja o fundición. Una máquina CNC sigue un camino programado para eliminar material con precisión repetible a nivel de micras, y el mismo proceso de fabricación fabrica soportes simples y piezas complejas por igual.
Debido a que la mayoría de las piezas aeroespaciales se encuentran en sistemas de soporte vital, el trabajo se rige por estándares de calidad específicos del sector aeroespacial más que por la práctica general del taller, por lo que el mecanizado CNC se ha convertido en el método utilizado en el sector aeroespacial en todas las aplicaciones aeroespaciales, ya que el mecanizado puede lograr una repetibilidad de micras. parte tras parte.
Los fabricantes aeroespaciales utilizan la tecnología de mecanizado CNC porque implica una precisión constante de micras que rara vez se puede lograr a mano, en contraste con las últimas dos décadas, donde este estilo de sujetadores se ha convertido en la base de la producción CNC aeroespacial. En el mecanizado aeroespacial, el requisito esencial es la coherencia lote tras lote, y esto es justo lo que proporcionan los controles por computadora.
El mecanizado CNC domina hoy la cadena de suministro aeroespacial para aviones y vehículos aeroespaciales porque hace dos cosas de las que el vehículo espacial no puede prescindir: fabrica piezas con tolerancias estrictas y produce piezas idénticas en una flota global. Cada componente, por complejo o simple que sea, la estructura de la caja del ala de un avión y un panel de comunicaciones interno de la cabina, son todos del mismo proceso. Las aplicaciones comunes del mecanizado CNC aeroespacial incluyen piezas estructurales como nervaduras de alas y piezas de motores como palas de turbinas.
¿cuál es la diferencia entre el mecanizado aeroespacial y el mecanizado CNC estándar?
La física del mecanizado CNC normal es similar a la del mecanizado CNC aeroespacial, pero a las características del proceso de mecanizado aeroespacial se le añaden cuatro requisitos: tolerancias más estrictas (en el rango de 0,0002-0,0005 en comparación con 0,005 en el mecanizado general), materiales desafiantes (titanio, Inconel, acero inoxidable PH en lugar de acero dulce y 6061), trazabilidad completa del material desde el certificado de fábrica hasta la pieza terminada y un sistema de calidad que ha sido auditado para su certificación.
Un componente que normalmente se enviaría después de una breve medición del calibrador en un taller normal ahora requiere un informe de inspección del primer artículo, trazabilidad del lote de calor y validación formal del proceso antes de poder instalarlo. La investigación sobre máquinas herramienta de precisión confirma que estas tolerancias de micrones dependen de la rigidez y el control térmico de la máquina, no solo del cortador, como se muestra en esto estudio de mecanizado de precisión de cinco ejes.
Componentes aeroespaciales fabricados mediante mecanizado CNC
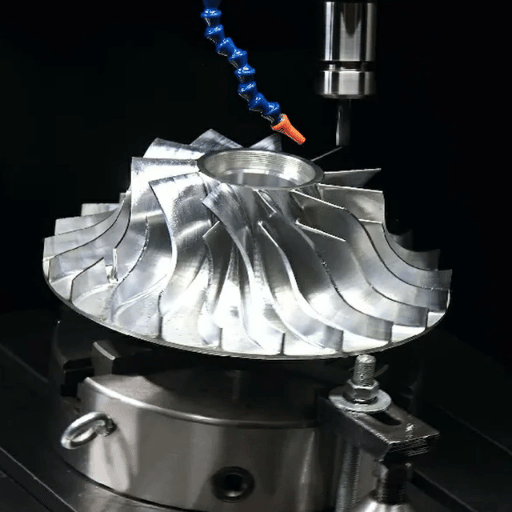
Moleremos CNC todo tipo de piezas aeroespaciales para todo el avión; Por lo general, la ruta de mecanizado y la máquina específica están determinadas por la familia de piezas. Esto puede incluir una amplia gama de piezas mecanizadas, desde álabes de turbinas complejos (que funcionan con motores) hasta piezas estructurales más simples de la estructura del avión, como nervaduras de alas, y accesorios más detallados en conjuntos aeroespaciales. Esta tabla muestra las familias comunes y la ruta que utilizan la mayoría de las operaciones de mecanizado.
| Grupo de componentes | Ejemplos | Proceso/máquina típico |
|---|---|---|
| Motor y tren motriz | Palas de turbina, blisks, impulsores, boquillas de combustible, carcasas | Fresado de 5 ejes + EDM (superaleaciones) |
| Estructural | Mamparos, nervaduras de alas, largueros, marcos | Fresado de 3 y 5 ejes (VMC), alta eliminación de material |
| Tren de aterrizaje | Ejes, pistones, eslabones de torsión, conjuntos de horquillas | Torneado + fresado multieje (Ti, PH inoxidable) |
| Combustible e hidráulico | Colectores, válvulas, piezas dosificadoras, acoplamientos | Torneado + EDM (canales internos) |
| Aviónica e interior | Gabinetes, soportes para sensores, soportes, soportes para rieles de asientos | Fresado de 3 ejes, torneado suizo (piezas pequeñas) |
De hecho, surgen patrones que sugieren qué piezas tienden a funcionar para qué máquinas. Las piezas estructurales (incluidas las estructuras de fuselajes y las piezas de turbinas Inconel) necesitan máquinas pesadas y rígidas: un molino rígido de 5 ejes. Piezas tipo pasador y manguito (los sujetadores, casquillos y pasadores) a menudo deben funcionar en centros de torneado o máquinas suizas. Incluso si un taller sólo tiene molinos de 3 ejes, pueden producir muchas piezas de aviones, siempre que no impliquen contornos. Las piezas del motor, las que se encuentran en el propio turbofan (o turborreactor), así como las piezas circundantes de la estructura del avión, son las más difíciles de encaminar, a menudo para ejecutar múltiples (y operaciones de mecanizado multiproceso), como fresado, torneado y quizás EDM, antes del envío.
Los procesos de mecanizado detrás del mecanizado aeroespacial CNC se utilizan ampliamente en el sector aeroespacial y en toda la cadena de suministro aeroespacial y de defensa, y el fresado CNC multieje es especialmente adecuado para piezas con geometrías contorneadas. Las empresas aeroespaciales dependen del mecanizado CNC de piezas aeroespaciales porque el trabajo debe seguir siendo totalmente rastreable; El mecanizado CNC se utiliza en los flujos de trabajo de mecanizado CNC aeroespacial de extremo a extremo, y el mecanizado CNC es fundamental dondequiera que se trate de piezas críticas de motor y piezas CNC mecanizadas con precisión. El mecanizado CNC de 5 ejes garantiza los contornos que las máquinas de eje inferior no pueden alcanzar, por lo que en este trabajo se juzgan las modernas capacidades de fabricación CNC aeroespacial y de mecanizado aeroespacial de un taller. Muchas piezas aeroespaciales necesitan operaciones secundarias y las propias herramientas y accesorios están mecanizados CNC. Las piezas de motor contorneadas, como álabes de turbina e impulsores, sólo llegan a sus superficies con mecanizado de cinco ejes, como se documenta en este documento estudio de precisión de cinco ejes.
Materiales en mecanizado CNC aeroespacial: aleaciones y maquinabilidad
Los materiales aeroespaciales “los materiales para estructuras y motores aeroespaciales “se seleccionan por su resistencia al peso, a la fatiga y a la temperatura, las mismas propiedades que dificultan su mecanización. En toda la industria aeroespacial, el factor que más afecta la forma en que un material se utiliza es cómo conduce el calor a la vanguardia, y el titanio y el Inconel se ubican como los materiales aeroespaciales más difíciles de mecanizar. Ti-6Al-4V conduce el calor por poco 6,7 W/m·K, entonces el calor permanece en el filo en lugar de salir con el chip « la razón fundamental por la que corta tan lentamente.
Si trazara cada aleación aeroespacial a lo largo de dos ejes: conductividad térmica (capacidad de alejar el calor del filo) y resistencia al corte, las características generales de su comportamiento de mecanizado “caerían”. En un extremo, el aluminio (como el 7075-T6) cede fácilmente el calor (130 W/mK), por lo que el chip se lleva el calor y puedes girar varios miles de metros de superficie por minuto. Con titanio (Ti-6Al-4V), se cede sólo 6,7 W/mK a las virutas, una velocidad de 1/20, por lo que el calor permanece puesto en el borde del cortador y la velocidad de la superficie generalmente se reduce en un factor de 5 a 10. Las superaleaciones de níquel como Inconel 718 viven en el extremo del “peor de los casos”, con una disipación de calor lenta y un endurecimiento rápido, lo que hace que giren más lentamente que cualquier otra clase de materiales.
| Material | Conductividad térmica | Facilidad relativa de mecanizado | Uso típico |
|---|---|---|---|
| Aluminio 7075-T6 / 6061 / 2024 | ~130 W/m·K | Fácil (alta SFM) | Costillas, soportes, carcasas, marcos de fuselaje |
| 17-4 / 15-5 PH inoxidable | ~17-23 W/m·K | Moderado | Piezas de tren de aterrizaje, ejes, bridas |
| Ti-6al-4V de titanio | ~6,7 W/m·K | Duro (calor en el borde) | Estructura del avión, piezas del motor, tren de aterrizaje |
| Inconel 718/625 | ~11 W/m·K + endurecimiento por trabajo | Muy duro | Cuchillas de turbina, escape, escudos térmicos |
Los polímeros de alto rendimiento (PEEK, ULTEM) y los compuestos de fibra de carbono completan los materiales para el trabajo aeroespacial “aproximadamente la mitad de la estructura de un avión Boeing 787 es compuesta “pero los metales aún dominan el trabajo CNC de carga, y el mecanizado CNC ayuda a un proveedor a llevar la misma aleación desde el prototipo hasta la producción. Para los metales que los clientes cortan con mayor frecuencia, nuestras guías más profundas mecanizado de aluminio 6061 y 7075 y mecanizado 15-5 y 17-4 PH inoxidable cubra velocidades, alimentaciones y herramientas en detalle.
Tolerancias, AS9100 y Estándares de Calidad
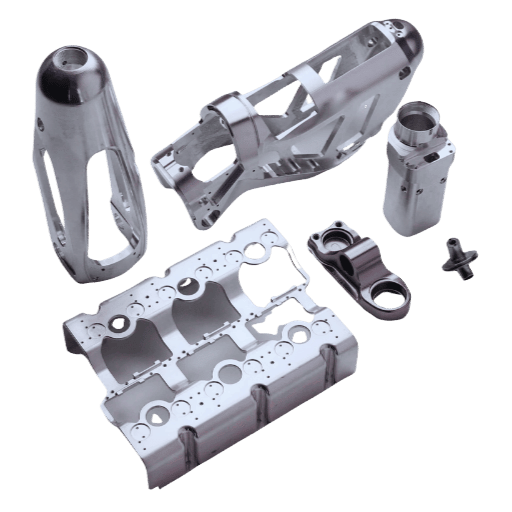
La tolerancia estricta es característica de la ingeniería aeroespacial, pero las tolerancias no son igualmente estrictas, con áreas específicas que deben mostrarse con precisión en los dibujos. Pero no tiene ningún valor tolerar demasiado: habrá un costo adicional que el cliente no necesariamente necesita, y tolerar poco una cara de sellado sería un problema de seguridad, por ejemplo.
| Clase destacada | Tolerancia típica |
|---|---|
| Componentes estructurales | ±0,001 in (25 µm) |
| Componentes del motor | ±0,0002-0,0005 in (5-12 µm) |
| Combustible/hidráulico | ±0,0001-0,0003 in (2,5-7 µm) |
| Acabado superficial | Ra 2-8 µm |
¿cuál es la tolerancia más estricta que se puede lograr en el mecanizado CNC aeroespacial?
Una máquina herramienta comúnmente bien mantenida que realice mecanizado aeroespacial de rutina para piezas fresadas y torneadas debería ofrecer tolerancias confiables en la región de 0,0002-0,0005 pulgadas (5-13 micrómetros). Alcanzar estas tolerancias, y lo que es igualmente importante repetirlas parte tras parte, es la demostración más definitiva de su capacidad como proveedor de mecanizado para el mercado aeroespacial.
En características especialmente ajustadas, como muñones de cojinete, asientos de sello y orificios de medición de combustible, se pueden requerir tolerancias de 0,0001 pulgadas (2,5 µm) o más finas y, en tales casos, los procesos de acabado comúnmente incluyen rectificado o EDM como complemento a las operaciones de fresado. A medida que las tolerancias requeridas se vuelven más estrictas, el factor limitante dejará de ser las herramientas de corte y se convertirá en el control ambiental y de temperatura tanto de la máquina como de la pieza de trabajo (una diferencia de temperatura de apenas 1° C hará que un componente de aluminio de 300 mm de largo se expanda o contraiga en unos 7 micrómetros (es por eso que la mayor parte de la inspección de precisión se lleva a cabo en un clima controlado a 20° C (68° F).
Los procedimientos de control de calidad tienen tanto peso como el corte real de piezas. En la industria aeroespacial, AS9100 define el Estándar de Gestión de Calidad para todas las organizaciones aeroespaciales 'cubre todo ISO 9001 lo hace y agrega cláusulas específicas relacionadas con Riesgo, configuración y Trazabilidad para la industria aeroespacial. Además de esto, las empresas que proporcionen procesos especiales, como tratamientos térmicos, recubrimientos, soldadura y ensayos no destructivos, necesitarán una aprobación AS9100 específica para estos procesos, así como la acreditación NADCAP (Programa Nacional de Acreditación de Contratistas Aeroespaciales y de Defensa). La inspección del primer artículo confirmará si la primera de las piezas solicitadas tiene dimensiones correctas de acuerdo con el dibujo antes de que pueda comenzar la producción del lote según AS9102.
“La acreditación NADCAP proporciona evidencia objetiva de que el proceso especial de un proveedor está estrictamente controlado, es repetible y cumple con los requisitos aeroespaciales”
Instituto de Revisión del Desempeño (Nadcap)
Piense en la inspeccionabilidad cuando diseña piezas, una característica difícil de la máquina también es difícil de inspeccionar. Considere tener puntos de referencia accesibles de su parte a los que su máquina CMM pueda acceder fácilmente, tenga en cuenta las especificaciones GD&T (asegúrese de que solo se aplique a las características cuando sean relevantes) y asegúrese de verificar el acabado de su superficie midiendo adecuadamente en lugar de hacer una suposición. Consulte nuestra guía en cómo medir la rugosidad de la superficie (Ra) en lugar de juzgar a simple vista.
Procesos y Máquinas CNC: 3-, 4- y 5-Eje, Fresado y Torneado
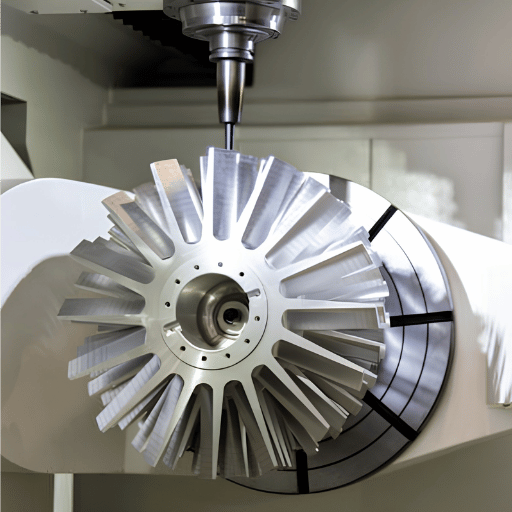
La mayor parte del trabajo de mecanizado aeroespacial se lleva a cabo en centros de mecanizado multieje o centros de torneado. El fresado CNC y el torneado CNC son los dos procesos principales utilizados, pero el mecanizado con las piezas y características más duras también requiere rectificado y/o EDM (Eléctrico). Mecanizado por descarga). Como sugieren sus nombres, el fresado multieje de 5 ejes permite mecanizar varias caras de una pieza de trabajo a la vez para crear piezas contorneadas, mientras que el torneado es ideal para piezas redondas. Si un taller mecánico ofreciera servicios dentro del sector aeroespacial, también tendría un centro de mecanizado para piezas prismáticas o contorneadas y un centro de torneado para aquellas que sean redondas.
| Geometría parcial | Mejor ajuste | Por qué |
|---|---|---|
| Prismático, monocara | Vmc de 3 ejes | Costo más bajo; Alta eliminación de material en placas y carcasas |
| Multifaz, prismático | 4 ejes / 3+2 | Indexa las caras en una configuración y corta el error de corrección |
| Superficies contorneadas, socavados | Vmc de 5 ejes | Alcanza palas, impulsores y bolsillos desde cualquier ángulo en una sola configuración |
| Redondo/cilíndrico | Torneado CNC / Suizo | Eje, pasadores, accesorios; herramientas en vivo agrega funciones de fresado |
CNC de 3 ejes frente a 4 ejes frente a 5 ejes: ¿qué necesitan las piezas aeroespaciales?
Utilice la máquina más sencilla que permita la pieza. El fresado de 3 ejes es ideal para piezas planas y prismáticas - muchos soportes, placas y carcasas nunca requieren más. Un cuarto eje (posicionamiento 3+2) aumenta las capacidades de un VMC al permitirle mecanizar múltiples caras en una configuración -, lo que elimina el error de acumulación creado al volver a arreglar. Mecanizado de cinco ejes garantiza su costo en piezas complejas contorneadas de múltiples lados, como álabes de turbinas, impulsores y estructuras de topología optimizada donde una máquina de 3 ejes simplemente no puede llegar.
Aquí está la verdad contraria que omiten la mayoría de las máquinas de marketing: las de 5 ejes no siempre son necesarias y simplemente añaden costo sin valor a piezas prismáticas simples. Incluso un fuerte centro de mecanizado vertical con preparación del cuarto eje puede realizar una gran cantidad de trabajos aeroespaciales típicos antes de que incluso necesite capacidades simultáneas completas de 5 ejes. Para piezas redondas, a Torno CNC combinado con el VMC, se mecanizarán planos y orificios transversales en el mismo mandril, con la adición de herramientas vivas. En cualquier tipo de trabajo de mecanizado en el que una pieza tenga superficies tridimensionales complejas (este es el territorio donde la máquina de 5 ejes se distingue y se utiliza para producir componentes complejos como piezas forjadas, palas e impulsores completos), entonces se requieren 5 ejes. y ninguna cantidad de herramientas ayudará a las máquinas inferiores de eje inferior a lograr lo que un eje de 5 debe hacer.
Requisitos de la máquina: qué necesita un VMC para el trabajo aeroespacial
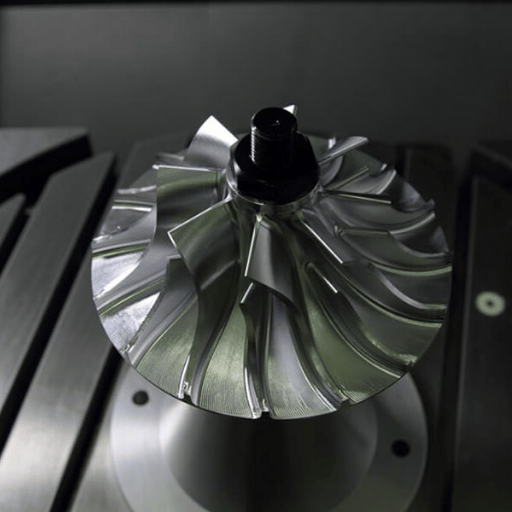
En este punto termina el contenido de la mayoría de las guías. La principal preocupación de los ingenieros y compradores aeroespaciales que encontramos como constructores de máquinas, más que como taller de trabajo, no es ’quién“, sino ”¿qué tiene que hacer la máquina?“ Las capacidades de mecanizado CNC aeroespacial superan con creces los requisitos de un taller de maquinaria convencional, el mecanizado CNC aeroespacial requiere capacidades de las que carece un taller convencional y los diseñadores aeroespaciales se apoyan en ellas; El proceso de fabricación en el mundo aeroespacial también se utiliza en herramientas CNC, donde el mecanizado CNC se emplea junto con el corte y el mecanizado CNC también forma parte de la construcción de los accesorios. e identificamos cinco que determinan la idoneidad de un centro de mecanizado vertical para la producción aeroespacial y el mecanizado de aleaciones resistentes a las tolerancias aeroespaciales.
- El husillo debe coincidir con la aleación. Para mecanizar piezas aeroespaciales hechas de aluminio, el husillo del VMC necesitará altas RPM (12 000-24 000+) para permitir la limpieza de virutas y acabados de paredes delgadas; mientras que Inconel y titanio requieren husillos de bajo RPM y alto torque para empujar eficazmente las herramientas a través de aleaciones que atrapan el calor. Un solo husillo rara vez sirve con éxito a ambos extremos del espectro. Seleccione el husillo según el material aeroespacial predominante que utilice.
- Estructura rígida, amortiguación potente. Las aleaciones resistentes con tolerancias más estrictas requieren máquinas que tengan suficiente rigidez y amortiguación para minimizar la deflexión y el ruido. Por ejemplo, la adición de una construcción de caja, una columna resistente y amortiguada y otras características evitarán el ruido en cortes pesados y de alta alimentación.
- Tamaño adecuado de la envolvente de trabajo y viaje del eje. Asegúrese de que la envoltura de trabajo o “cubo de trabajo” sea lo suficientemente grande como para acomodar el componente más grande que probablemente utilizará junto con el espacio libre y la fijación necesarios para las herramientas. Mecanizar piezas estructurales grandes de aeronaves y posteriormente quedarse sin carrera del eje Z a mitad del programa sería un desastre.
- Control térmico y estabilidad. Mantener tolerancias herméticas no se trata solo de la dureza de sus herramientas y la velocidad de su husillo. El crecimiento térmico puede ser un defecto fatal que anulará la precisión de una máquina herramienta de tolerancia estricta. Busque modelos con compensación del crecimiento térmico del husillo y la columna, además de refrigerante a través del husillo para controlar la temperatura.
- Eje 4/5 y preparación para la automatización. Si está mecanizando piezas contorneadas y las ha estado haciendo sin un cuarto eje, entonces se requerirá un posicionamiento mínimo de 3+2. La producción aeroespacial de luces exige una automatización sofisticada para el sondeo en proceso, la gestión de herramientas y los cambiadores de palés o alimentadores de barras.
Ejecute cualquier centro potencial de mecanizado aeroespacial a través de esta inspección para determinar su capacidad de rendimiento. Si la máquina prevista tiene un límite de husillo de 8000 RPM, por ejemplo, no intente mecanizar aluminio con ella. No invertiría en un marco mal construido con poca rigidez para mecanizar aleaciones resistentes, así que aplique el mismo grado de diligencia debida al seleccionar cualquier VMC que esté buscando poner a trabajar en un entorno aeroespacial. Explora el completo Gama de fresadoras CNC y puede comparar los parámetros clave del husillo, la envoltura de trabajo y la rigidez utilizando las especificaciones anteriores como guía. El trabajo revisado por pares vincula estos resultados de micras con la rigidez del husillo y la estabilidad térmica mucho más que con la herramienta de corte, como esta estudio de mecanizado de precisión documentos.
Un comprador con el que trabajamos estaba especificando un VMC para accesorios de tren de aterrizaje de titanio. Sobre el papel, dos máquinas parecían idénticas, pero una alcanzaba un máximo de 8.000 RPM detrás de un husillo de 15 kW, mientras que la otra mantenía 30 kW de par reducido a 2.000 RPM. Al pasar por la puerta, sólo la máquina de alto par podía empujar un cortador a través de Ti-6Al-4V sin calarse ni parlotear. La máquina de alto RPM habría sido ideal para el aluminio y un problema aquí. Lo que decidió fue el par del husillo a bajas RPM, no el número de RPM principal.
Desafíos clave en el mecanizado CNC aeroespacial
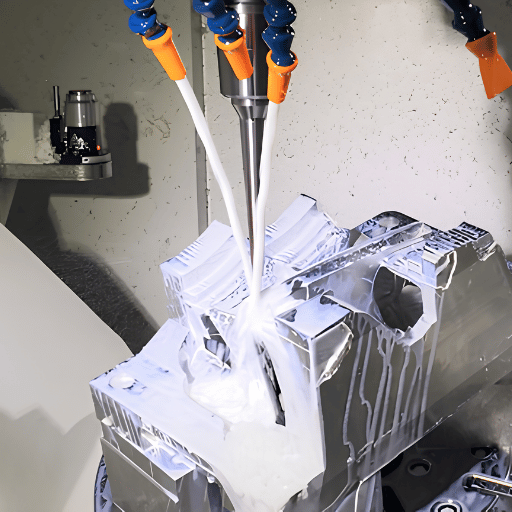
La mayor parte de los problemas en el trabajo aeroespacial no provienen de la geometría de programación, sino de la lucha contra el material y la propia flexibilidad natural de la pieza. Es casi seguro que puede encontrar estas cuatro áreas problemáticas repetidas en cualquier programa aeroespacial serio. El comportamiento de calor y vibración del titanio en particular se mapea en la investigación del mecanizado de defensa, como por ejemplo OTAN STO AVT-139.
- Calor en el filo. La baja conductividad térmica del titanio provoca la acumulación de calor en la herramienta. Este calor debe eliminarse con refrigerante de alta presión, logrado con cortadores de carburo afilados, y velocidades de alimentación lo suficientemente altas como para mantener las virutas alejándose de la zona de corte.
- Endurecimiento por trabajo. El inconel y el titanio son notorias aleaciones de endurecimiento por trabajo. Si su herramienta se detiene, aunque sea ligeramente, rozará el trabajo y endurecerá instantáneamente el material en el camino de la herramienta. El desgaste y la rotura de la herramienta ocurren rápidamente si las alimentaciones se reducen lo suficiente como para permitir esto 'mantenga su herramienta cortando.
- Deflexión y vibración de paredes delgadas. Las piezas aeroespaciales suelen tener paredes delgadas con bolsillos internos profundos que pueden desviarse y rodear las cargas cortantes, lo que provoca vibraciones.
- Desgaste de herramientas y tiempo de ciclo. Todas las aleaciones aeroespaciales de alta resistencia consumen herramientas rápidamente. El monitoreo de la vida útil de las herramientas y el recubrimiento de los insertos de carburo pueden mantener la integridad dimensional de las piezas durante todo el proceso.
Una regla general útil para el taller para mecanizar paredes delgadas: la relación entre el soporte y el ancho de la pared debe ser de al menos 8:1 (informado en la edición de julio de Taller de máquinas moderno). Máquina desde dos lados, en profundidades de corte alternas, y deje una pequeña almohadilla de material hasta las pasadas finales para que la pared quede equilibrada a lo largo de la profundidad de corte. En nuestro documento se establecen velocidades y alimentaciones, que deben adaptarse cuidadosamente a la aleación, y no a las capacidades de su máquina guía de alimentación y velocidades.
En un trabajo, una pared nervada de titanio de 2 mm seguía vibrando y el acabado se desprendía pareciendo una ranura récord. Cayendo a una profundidad escalonada de corte de 6 mm, alternando lados de la pared y cambiando a una pasada de fresado; la pared mantuvo su perfil una vez que la herramienta dejó de desviar la sección sin soporte. La reparación costó el tiempo del ciclo, pero desechar una pieza de titanio casi terminada cuesta mucho más.
Factores de Costo y Elección de Socio de Mecanizado Aeroespacial
Mecanizar piezas aeroespaciales es caro, pero probablemente no por la razón que piensan la mayoría de los compradores. Su servicio de mecanizado cobra por el uso de la máquina cada hora, un costo relativamente pequeño.
En el sector aeroespacial, la “relación compra-vuelo” (peso bruto del material comprado versus el peso de la pieza que vuela) es generalmente de aproximadamente 10:1, y en el titanio para componentes estructurales, puede ser de 12:1-25:1. Dicho de otra manera, la cantidad de material mecanizado en astillas puede representar hasta 92-96% del stock comprado. Dada la importante prima que se otorga al material de titanio sobre el de los materiales más blandos, el costo de un componente aeroespacial suele estar dominado por la cantidad de material adquirido para el mecanizado, en lugar de su tasa de tiempo de máquina. Esta perspectiva reestructura inmediatamente cómo se deben percibir los costos. Si su objetivo es la reducción de costos, apunte a reducir la compra para volar (mediante el uso de piezas forjadas casi netas y material híbrido) en la mayor medida posible.
- Material -stance titanio e Inconel. Residuos elevados para comprar para volar.
- Tolerancia e Inspección -Las bandas apretadas crean cortes lentos. Se requieren altos niveles de inspección de CMM y metrología.
- Volumen -1 Mezcla alta Volumen bajo - Ejecuciones bajas de piezas significa que la amortización es deficiente en comparación con los costos de configuración y programación.
- Certificación Overhead - Cumplimiento de las normas aeroespaciales, incluidos los primeros artículos. Se requiere mano de obra real más allá del simple papeleo.
Antes de subcontratar sus piezas aeroespaciales, consulte siempre sus credenciales y rendimiento anterior. Debe ver prueba de certificación AS9100D, las aprobaciones NADCAP aplicables (para procesos especiales), un registro ITAR (para programas aeroespaciales militares de EE. UU.), experiencia en el mecanizado de su aleación específica y, lo que es más importante, un historial demostrado de finalización exitosa del Primer Artículo (FAI) en componentes similares. Seleccionar un taller CNC sin un historial FAI probado para su primer artículo es una apuesta en lo que respecta al hardware de vuelo; El verdadero mecanizado CNC ofrece consistencia de pieza a pieza. El mecanizado de componentes para el sector aeroespacial y de defensa es implacable: las piezas del motor, como los álabes de las turbinas y las piezas y conjuntos que los rodean, son lo que implica el mecanizado aeroespacial, las piezas para estructuras aeroespaciales que el mecanizado soporta en toda la construcción. sólo cuando los sistemas de control de procesos de un proveedor demuestran su valía mucho más allá de su certificado de cumplimiento.
Una tienda que cotizara un soporte estructural de titanio alguna vez asumió que el tiempo de la máquina dominaría el precio. Cuando pesaron el tocho en bruto frente a la pieza terminada, la relación compra-mosca fue cercana a 8:1 «estaban pagando ocho kilogramos de titanio para enviar uno. Reconstruimos la cotización en torno al costo de las existencias y el tiempo de eliminación, y una forja casi neta luego redujo la factura del material en más de un tercio.
Tendencias que darán forma al mecanizado CNC aeroespacial en 2026
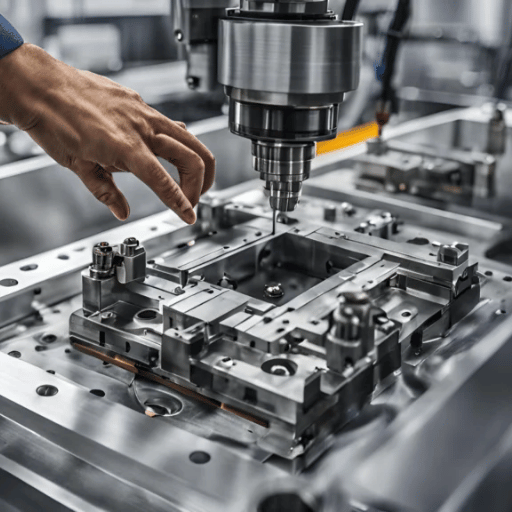
La fuerza tecnológica de este año en el mecanizado aeroespacial no es una tecnología, sino que la demanda supera la capacidad. La demanda aeroespacial, así como los pedidos realizados en ese segmento, están aumentando, mientras que el mercado laboral aeroespacial ha experimentado una grave falta de trabajadores calificados, lo que ha llevado a esta demanda a medida que los talleres se apresuran hacia la automatización. Los programas aeroespaciales necesitan más de lo que se puede obtener actualmente con las máquinas CNC aeroespaciales existentes, y es por eso que los talleres mecánicos están optando por sumarse a la automatización o consolidarse a capacidades de 5 ejes. Los talleres que han evitado su adopción durante tanto tiempo verán una diferencia de costos en continuo crecimiento con la automatización. Muchas piezas de máquinas aeroespaciales más simples que, por regla general, funcionan con máquinas CNC básicas, ahora están pasando a máquinas controladas por automatización. En todo el sector aeroespacial, el mecanizado en el sector aeroespacial se utiliza comúnmente en la base aeroespacial y de defensa y es muy adecuado para el trabajo aeroespacial; La industria aeroespacial exige más producción, por lo que la fabricación aeroespacial moderna con equipos CNC modernos y el mecanizado CNC que permite programas aeroespaciales ahora hacen lo que las líneas CNC estándar más antiguas no podían. El mecanizado híbrido aditivo-sustractivo (construyendo una forma casi neta y luego acabando superficies críticas) ataca directamente el problema de comprar titanio para volar, un enfoque documentado en patentes de fabricación aditiva como US10828698B2.
Hay tres cambios tecnológicos que surgen de esta demanda para el sector del mecanizado aeroespacial. El mecanizado sin luces permite que un pequeño número de maquinistas utilicen más husillos mientras se apoyan en la tecnología de control adaptativo para evitar el desperdicio de herramientas. Con los gemelos digitales avanzados, el calor y la distorsión se pueden simular antes de cortar cualquier metal. Este proceso de mecanizado híbrido aditivo, en el que las máquinas se aproximan mucho antes de ajustar directamente los bordes esenciales, ayuda a la rentabilidad asociada al costoso titanio al abordar directamente las relaciones compra-vuelo. El interés de la industria aeroespacial en la fabricación aditiva de piezas demuestra este cambio. Cuando se analiza la adquisición de máquinas desde la perspectiva del comprador aeroespacial, en realidad sólo queda un camino por recorrer: buscar máquinas que puedan manejar la automatización, especialmente con funciones de sondeo, para eliminar los costos de modernización más adelante.
Preguntas frecuentes
P: ¿Qué certificaciones se requieren para el mecanizado aeroespacial?
Ver respuesta
P: ¿Es caro el mecanizado CNC aeroespacial y qué genera el costo?
Ver respuesta
P: ¿Cuánto tiempo lleva el mecanizado CNC aeroespacial?
Ver respuesta
P: ¿Qué piezas aeroespaciales son las más difíciles de mecanizar?
Ver respuesta
P: ¿Se puede mecanizar titanio en un VMC estándar?
Ver respuesta
P: ¿Qué es un maquinista CNC aeroespacial?
Ver respuesta
Artículos relacionados
Referencias y fuentes
- Hoja de datos del material Ti-6Al-4V de titanioASM/matweb
- Relación compra-vuelo en la fabricación aditiva/sustractiva aeroespacialPMC (Biblioteca Nacional de Medicina)
- Análisis del ciclo de vida de accesorios estructurales de titanio (comprar para volar 12-25:1)CienciaDirecta
- Máquinas herramienta de precisión de cinco ejes para superficies complejasPMC (Biblioteca Nacional de Medicina)
- AS9100 Sistemas de Calidad, AeroespacialSAE Internacional
- Certificaciones de Calidad Aeroespacial NADCAPInstituto de Revisión del Desempeño
- 10 consejos para titanio (proporción de pared delgada de 8:1)Taller de máquinas moderno
Por qué escribimos esta guía
Construimos el centro de mecanizado verticaltornos S y CNC que administran los talleres aeroespaciales, por lo que esta guía está escrita desde el lado de la máquina del mecanizado CNC aeroespacial, lo que realmente exigen el trabajo de titanio e Inconel de tolerancia estrecha del husillo, rigidez y capacidad térmica. Las bandas de tolerancia, la cifra Ti-6Al-4V 6,7 W/m·K y las relaciones compra-vuelo aquí se citan a fuentes públicas de materiales y estándares, no a afirmaciones de proveedores. Revisado por el equipo técnico de ANTISHICNC.



