





Conversational cnc programming — это графический метод создания траекторий инструмента станка с ЧПУ с помощью меню без построчного написания исходного G-кода, и ни один из методов не является универсально лучшим: правильный выбор зависит от размера партии, геометрии элементов и того, выполняется ли программирование на стойке станка или на офлайн-рабочей станции. Для 2-осевых токарных работ и 2.5D-фрезерования призматических плит партиями от 1 до 10 деталей (CTE), цеха опираются на графические меню и подсказки, которые ускоряют обучение и сокращают время наладки.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Единичные прототипы, ремонтные валы для техобслуживания и мелкосерийные партии от 1 до 10 деталей отлично подходят для диалогового программирования, когда обработка в основном включает проточку диаметров и нарезание резьбы, а также фрезерование 2.5D-карманов и 3+2-индексируемых граней.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Для доработки остаточного материала с многоканальной синхронизацией и обработки сложных скульптурных 3D-поверхностей, выходящих за рамки возможностей диалоговой стойки, цехам следует полагаться на программное обеспечение CAD/CAM.
- Выбор системы ЧПУ должен обеспечивать соответствие архитектуры выходных данных рабочему процессу цеха: шаблонные компиляторы выдают редактируемый ISO G-код, тогда как проприетарные системы с деревом операций (юнитов) хранят собственные диалоговые файлы отдельно от кода EIA/ISO.
Прямой инженерный вердикт: для мелкосерийных партий от 1 до 10 деталей с 2D-профилями, ступенчатыми валами и 3+2-индексируемыми сетками отверстий, где критически важно время получения первой годной детали, а основным ограничением выступает общая стоимость заказа, диалоговое программирование ЧПУ лучше ручного написания G-кода. Ручной ISO G-код предпочтительнее, когда требуется прямой построчный контроль над постоянными циклами, подпрограммами и коррекцией на радиус инструмента, в то время как ПО CAD/CAM берет на себя более сложные траектории обработки 3D-поверхностей и модели заготовок для нескольких установов.
1. How Conversational CNC Programming Works Compared to ISO G-Code
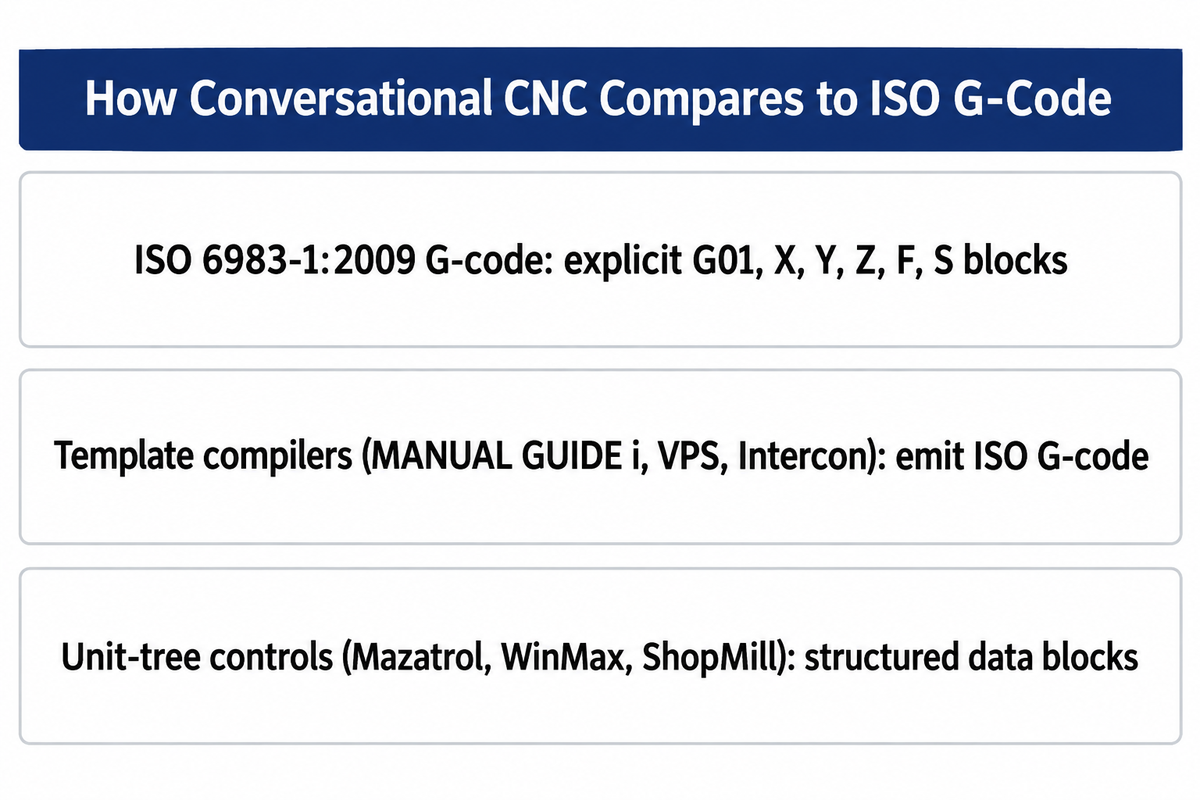
Диалоговое программирование преобразует введенную через меню геометрию в команды движения, тогда как ручное программирование в ISO G-коде задает эти инструкции напрямую; при изготовлении прецизионных деталей на станках с ЧПУ любой станок с числовым программным управлением в конечном счете перемещает свои сервооси в соответствии с числовыми координатными командами и модальными подготовительными функциями. Согласно стандарту ИСО 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, G-код существует уже почти шестьдесят лет в качестве основного языка программирования металлорежущих станков и описывает сложные технологические процессы в тысячах или миллионах отдельных строк.
«Стандарт ISO 6983-1:2009 устанавливает требования и дает рекомендации в отношении формата данных для систем позиционного, прямолинейного и контурного управления, используемых в числовом программном управлении станками».
Вместо ввода исходных координатных кадров с нуля программное обеспечение для диалогового программирования помещает удобный графический интерфейс пользователя (GUI) между оператором и ядром управления движением. Как объясняет Режущий инструмент Инженерия, этот вид компьютерного программирования выполняется с помощью простых и понятных подсказок и создает готовую к выполнению на станке управляющую программу без необходимости глубокого знания адресных кодов ISO. В зависимости от выбранной операции (например, торцевое фрезерование, черновое наружное точение, нарезание резьбы метчиком или глубокое сверление с выводом стружки) вы заполняете поля геометрии непосредственно по чертежу.
Программирование в G-коде и диалоговый ввод выполняются системами ЧПУ. При обработке на станках с ЧПУ для представления операций ЧПУ обычно используются кадры кода. Например, генераторы G-кода на основе шаблонов (такие как FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) и Centroid Intercon) формируют шаблонные фразы или кадры G-кода и базируются на формате кода ISO. С другой стороны, системы ЧПУ с деревом операций (Mazak Mazatrol, Hurco WinMax, основанные на объектно-ориентированной архитектуре управления согласно US Patent US5453933A) и Siemens ShopMill/ShopTurn) сохраняют операции в виде блоков данных, определяющих внутреннее дерево программы ЧПУ (US Patent US6584373B1).
От этого зависит, что происходит после того, как мастер сгенерирует траекторию инструмента. Диалоговые мастера, выдающие ISO G-код (такие как Fanuc Manual Guide i, Haas VPS и Centroid Intercon), допускают покадровое редактирование в рамках того же семейства стоек ЧПУ, но их пользовательские макросы и постоянные циклы не переносятся напрямую между станками разных марок ЧПУ без ручного редактирования или повторного постпроцессирования. Если ваш цех полагается на стандартное G-code and M-code commands для генерации G-кода с целью маршрутизации между разными станками, необходимо убедиться, выводит ли диалоговая система ЧПУ читаемый текст RS-274D или сохраняет геометрию в фирменном файле юнитов конкретного бренда.
What is conversational programming in CNC?
Диалоговое программирование ЧПУ — это графический метод программирования в формате «вопрос-ответ», при котором оператор вводит геометрию в виде размеров заготовки, номеров инструментов и режимов резания в специальные формы на пульте станка, вместо того чтобы последовательно набирать команды G-кода. Затем контроллер станка или настольный мастер генерирует перемещения инструмента на основе введенной геометрии, выбранной оснастки и параметров резания, включая радиальный шаг, осевую глубину резания и частоту вращения шпинделя. Для безопасного выполнения программы по-прежнему требуется проверка привязок системы координат детали и зазоров до зажимного приспособления.
На практике диалоговое программирование позволяет операторам легко переходить от 2D-чертежа или сделанного на верстаке эскиза детали к изготовлению первого образца, не дожидаясь очереди в технологическом отделе. После задания границ заготовки и выбора пиктограммы цикла стойка ЧПУ отображает 2D-каркас или твердотельную 3D-модель для симуляции движения инструмента, после чего оператор может нажать кнопку «Пуск цикла».
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
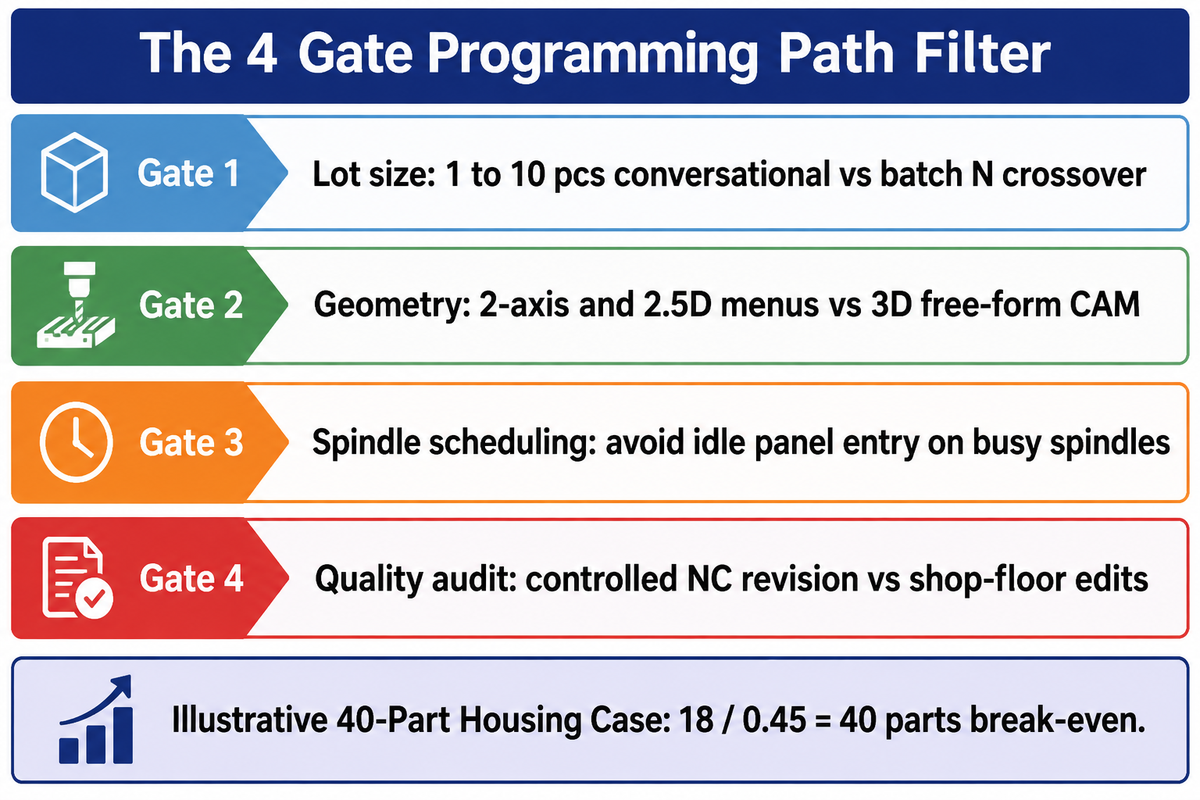
Чтобы соотнести чертежи деталей с оптимальными маршрутами программирования, инженеры-технологи оценивают четыре цеховых критерия (шлюза): размер партии, геометрическую размерность, альтернативные издержки простоя шпинделя во время наладки и прослеживаемость для аудитов качества. Применение этого структурированного фильтра предотвращает как образование очередей в отделе CAM на простых заказах, так и накопление потерь времени цикла на крупных серийных партиях.
Демографическое старение кадров объясняет недавнюю тенденцию руководителей цехов сочетать диалоговые стойки ЧПУ с рабочими местами CAD/CAM. Согласно данным Бюро трудовой статистики США (BLS), в десятилетие с 2025 по 2035 год прогнозируется около 30 400 открытых вакансий станочников и инструментальщиков ежегодно, несмотря на общее сокращение занятости на 1 процент. Анализ кадрового дефицита 2026 года, проведенный Sierra Machinery , аналогичным образом отмечает, что общая численность занятых в этой профессии, по прогнозам, сократится примерно на два процента к 2034 году, поскольку предприятия опираются на автоматизацию и более быстрые средства программирования, чтобы компенсировать уход опытных специалистов на пенсию.
Когда ведущие CAM-программисты заняты многоосевой оснасткой, использование рабочего места автоматизированного производства (CAM) для создания простых деталей вроде дистанционной втулки вала создает ненужную очередь. Чтобы направить каждый чертеж по правильному маршруту программирования, инженеры-технологи применяют фильтр выбора метода программирования по 4 критериям.
- Критерий 1 оценивает размер партии и частоту повторения заказов: заказы на прототипы от 1 до 10 штук выигрывают от быстрой наладки на диалоговой стойке ЧПУ, тогда как повторяющиеся серийные партии, в которых произведение размера партии на экономию времени цикла на деталь (N × Δt_cycle) превышает время наладки ΔT_setup, оправдывают применение офлайн-CAM или вручную оптимизированного G-кода.
- Gate 2 assesses geometric dimensionality: 2-осевые токарные профили, сетки крепежных отверстий и 2.5D-карманы легко задаются в диалоговых меню, тогда как криволинейные 3D-поверхности свободной формы обычно программируются в среде систем автоматизированного проектирования (CAD) и CAM из-за большого объема ручного кодирования и затрат на верификацию.
- Gate 3 assesses spindle scheduling mode: если ввод параметров на панели управления станка вытесняет активное резание металла на загруженном шпинделе, подготовьте задание в режиме фонового редактирования, на офлайн-рабочем месте на персональном компьютере или с помощью короткого ручного постоянного цикла.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Чтобы количественно оценить Критерий 1 на наглядном расчетном примере (кейс партии из 40 корпусов), применим формулу точки безубыточности партии по времени: N* = ΔT_setup / Δt_cycle, где ΔT_setup — время программирования и наладки, сэкономленное благодаря диалоговому вводу, а Δt_cycle — проигрыш во времени цикла на одну деталь из-за консервативных безопасных отводов мастера. В этом наглядном примере с партией из 40 корпусов предположим, что ввод корпуса с 2.5D-карманами в диалоговом режиме занимает 12 минут против 30 минут на моделирование и постпроцессирование в CAM (ΔT_setup = 18 минут), а консервативные отводы мастера добавляют 27 секунд (0,45 минуты) на деталь; тогда расчетная точка безубыточности по времени составляет 18 / 0,45 = 40 деталей.
Обратите внимание на точные границы применимости этой арифметики. Данная иллюстративная модель, учитывающая только время, определяет безубыточный размер партии как 18 / 0,45 = 40 деталей при Δt_cycle > 0. Она не разделяет стоимость простоя станка и затраты труда на офлайн-программирование. Согласно DATRON’s discussion of spindle idle time, при повторном изготовлении одной и той же детали в течение следующих 5–10 лет и с учетом потерь на переналадку в многономенклатурных цехах время цикла доминирует в общей себестоимости. В долгосрочной перспективе технологическая воспроизводимость, стойкость инструмента, а также стабильность процесса и продукции в конечном счете определяют общие затраты.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | При указанном проигрыше во времени цикла безубыточный размер партии гидравлического фитинга составляет примерно от 38,3 до 76,7 детали по сравнению с ручным G-кодом или от 46,7 до 93,3 детали по сравнению с CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Черновая обработка глубоких карманов: CAM или диалоговая система ЧПУ, оснащенная функцией чернового фрезерования с постоянным углом обхвата для геометрии кармана |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Аэрокосмический кронштейн с применимыми требованиями AS9100D Clause 8.5.2 контроля идентификации и прослеживаемости, а также требованиями AS9102 FAI | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Если на ваших станках есть диалоговое программирование, но вместо него вы используете полноценную систему CAD/CAM, не могли бы вы объяснить почему?
Цеховые диалоговые стойки ЧПУ по-прежнему используются в паре с полноценной системой CAD/CAM, поскольку офлайн-программирование на ПК позволяет шпинделям непрерывно резать стружку, напрямую использует твердотельные 3D-модели заказчика и генерирует траектории черновой обработки с постоянным углом обхвата, которые сокращают время цикла и продлевают срок службы твердосплавных фрез.
Двенадцать карманов требуют огромного объема утомительного ручного переноса данных. Кроме того, программа CAM, хранящаяся на центральном сетевом сервере, сегодня может быть постпроцессирована для фрезерного станка Fanuc, а завтра — для вертикального обрабатывающего центра Okuma или Haas. Когда заказчик присылает ревизию B сборки SolidWorks, обновление ассоциативных траекторий в Fusion 360 или Mastercam выполняется в два клика вместо перестроения блоков операций на стойке станка.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
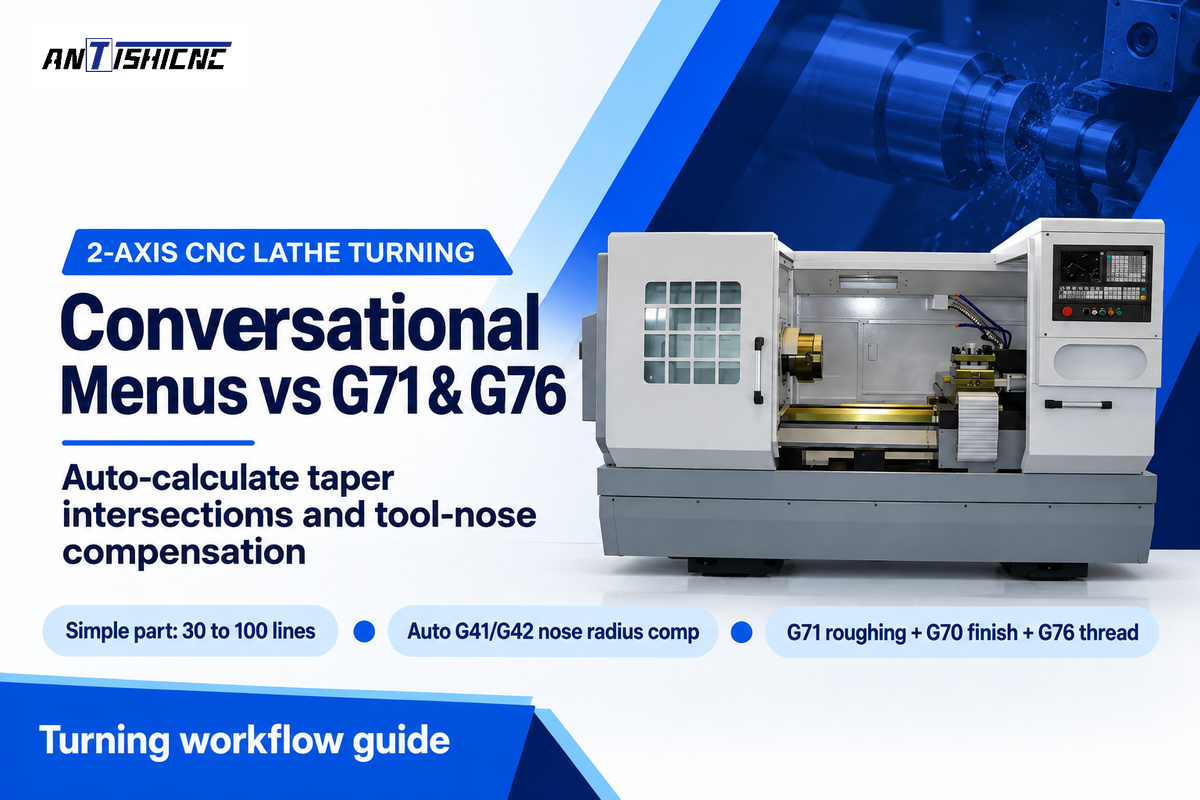
Диалоговые токарные мастера на 2-осевых токарных станках с ЧПУ ускоряют контурную обработку многоступенчатых валов, проточку разгрузочных канавок и нарезание резьбы за счет автоматического расчета пересечений конусов и компенсации радиуса при вершине резца. Ручные постоянные циклы чернового точения G71 и нарезания резьбы G76 позволяют создавать компактные программы из 30–100 строк, обеспечивающие оператору покадровый контроль отвода инструмента.
As stated in the much-cited Practical Machinist post on conversational adoption, более опытные токари отмечают, что для большинства токарных программ ни CAM, ни диалоговый режим не обязательны. В то же время another Practical Machinist post приводит мнения операторов токарных центров Mazak, использующих токарное диалоговое программирование. По их словам, это настолько быстро и просто, что они больше никогда не хотят писать G-код на токарном станке.
Что дает обеим сторонам веские аргументы? Согласно сравнению ручного G-кода и CAM-процессов от MecSoft, написанная вручную программа для простой детали составляет от 30 до 100 строк. Используя стандартное программирование токарных станков с ЧПУ постоянным циклам, таким как G71, G70 и G76, опытный наладчик может запрограммировать обработку втулки всего за несколько минут.
Однако токарное диалоговое программирование позволяет операторам задавать контуры с помощью простого ввода в меню, избавляя от двух чреватых ошибками ручных задач: тригонометрических расчетов некасательных конусов и коррекции на радиус при вершине резца (G41/G42). Это устраняет две ручные операции: тригонометрические вычисления для некасательных переходов конусов и ввод коррекции на радиус вершины инструмента (G41/G42). В меню диалогового точения оператор задает начальный и конечный диаметры, угловую фаску или радиус скругления, а также шероховатость поверхности. Система ЧПУ станка рассчитывает условную точку пересечения вершины резца и программирует глубину резания и калибрующий (выхаживающий) проход.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Правильная высота установки резца по центру и доведение режущей кромки до оси шпинделя помогают предотвратить образование центрального выступа (бобышки) при подрезке торца и отрезке |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Отвод инструмента с отменой коррекции на безопасном расстоянии от чистового уступа предотвращает появление следов отмены коррекции при условии правильных данных инструмента и геометрии выхода |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Зазор безопасности при отводе из глухого отверстия учитывает как стенку отверстия, так и его дно; один лишь отрицательный припуск на чистовую обработку не предотвращает столкновение |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Индексируемое поперечное сверление использует приводной инструмент с позиционированием и удержанием оси C; полярная контурная интерполяция координирует движение линейной оси с непрерывным вращением оси C |
Would you consider conversational programming as “CNC”?
Да, диалоговое программирование — это полноценная обработка на станках с ЧПУ. Сервоприводы станка с замкнутым контуром обратной связи, прецизионные шарико-винтовые пары (ШВП) и энкодеры шпинделя выполняют одни и те же интерполированные команды движения независимо от того, где была создана управляющая программа: в диалоговом мастере, ручном текстовом редакторе или настольной CAM-системе. Диалоговые меню влияют только на то, как человек-программист взаимодействует с пультом станка для ввода геометрических элементов, но не на то, как промышленный контроллер регулирует физическое движение осей во время резания.
Некоторые опытные программисты ревностно относятся к этому термину, поскольку ранние диалоговые мастера часто скрывали базовый код и ограничивали коррекцию рабочей подачи ЧПУ внутри постоянных циклов. Диалоговые и написанные вручную программы для одного и того же станка используют одно и то же ядро управления движением ЧПУ; жесткое нарезание резьбы метчиком и температурная компенсация доступны при условии, что соответствующие функции станка установлены и активированы.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
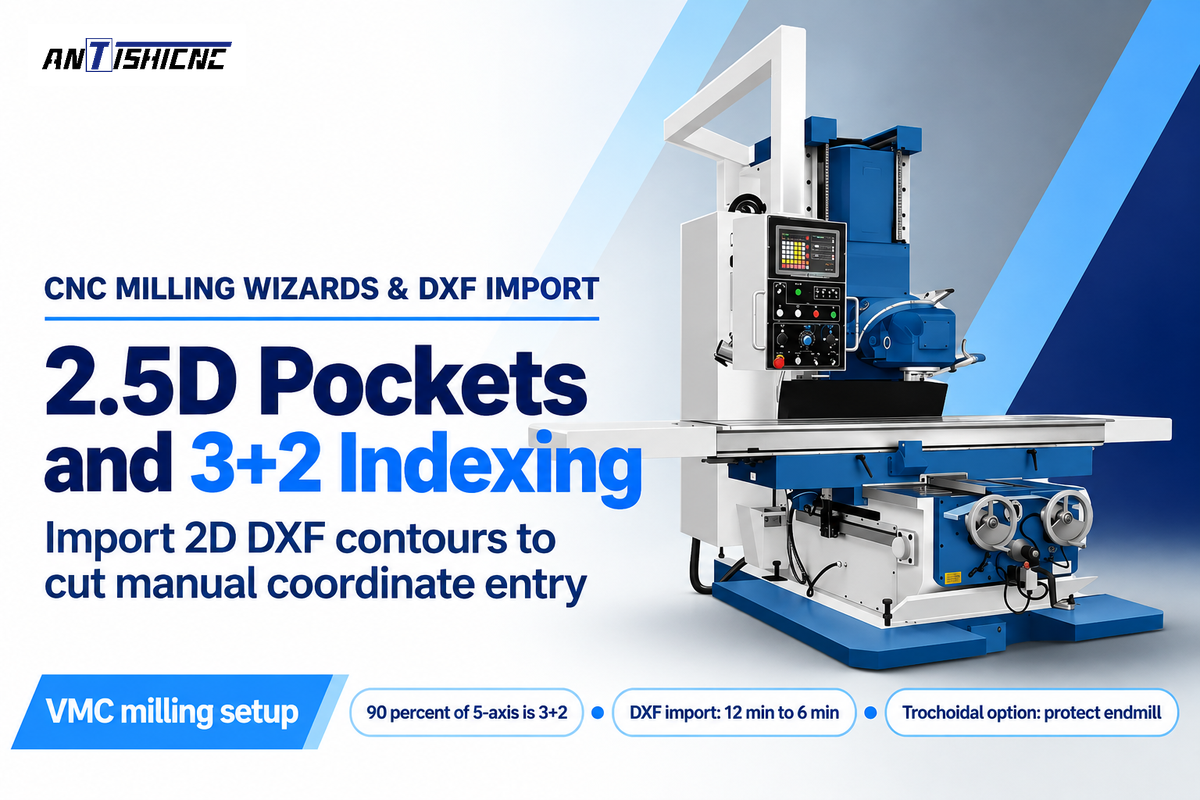
На вертикальных обрабатывающих центрах диалоговые мастера фрезерования ускоряют черновую выборку 2.5D-карманов, обработку сеток крепежных отверстий и 3+2 пятистороннее позиционирование, генерируя спиральное врезание и поворот системы координат из подсказок меню или импортированных 2D-профилей DXF. Базовое CNC milling programming в G-коде остается эффективным для простого торцевого фрезерования и сверления циклами G81/G83.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, Майкл Коуп из компании Hurco отметил, что около 90 процентов рынка 5-осевой обработки приходится на 3+2 (пятистороннюю) обработку по сравнению с одновременным 5-осевым контурным фрезерованием. Коуп добавил, что практически любая 2.5D-обработка, то есть одновременное перемещение по осям X и Y с позиционированием по оси Z, может программироваться в диалоговом режиме, обслуживая мелкосерийные цеха, инструментальные производства и группы прототипирования, изготавливающие по 10 деталей одного типа и по пять — другого.
Современные фрезерные системы ЧПУ также минимизируют ручной ввод координат за счет импорта 2D DXF. На Siemens SINUMERIK systems при активированных опциях ShopMill и чтения файлов DXF операторы могут импортировать файл 2D CAD прямо на стойке, выбирать границы карманов или сетки отверстий и задавать другие поддерживаемые операции обработки. В нашем наглядном 40-Part Housing Caseимпорт 2D-границы кармана через DXF сократил время диалогового программирования с 12 до 6 минут (увеличив экономию времени наладки ΔT_setup до 24 минут по сравнению с базовыми 30 минутами в CAM). Кроме того, решения компании Kentech диалоговое ПО KipwareM и KipwareT позволяют пользователям вызывать готовые формы для заполнения и автоматически поворачивать инструментальные циклы на любой заданный пользователем угол — и все это без опыта работы с G-кодом.
Как бы вы запрограммировали траекторию адаптивной черновой обработки в диалоговом режиме?
Запрограммировать траекторию адаптивной черновой обработки в диалоговом режиме можно только в том случае, если контроллер вашего станка с ЧПУ оснащен специализированной опцией трохоидального фрезерования с постоянным углом обхвата инструмента, например Hurco WinMax UltiPocket с технологией AdaptiPath или динамическими циклами Siemens ShopMill на стойке станка.
Базовые диалоговые мастера фрезерования карманов, не имеющие этих опций, генерируют линейные или концентрические эквидистантные проходы с фиксированным процентом перекрытия вместо трохоидальных дуг с контролем нагрузки. Когда эквидистантная траектория входит во внутренний угол, угол обхвата фрезы резко возрастает по сравнению с прямолинейным резом, увеличивая нагрузку резания, даже если запрограммированный шаг перекрытия остается неизменным. Предварительное засверливание разгрузочного отверстия в углу или использование специальной опции трохоидальной выборки кармана защищает концевую фрезу от перегрузки при резании полным пазом в углах.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
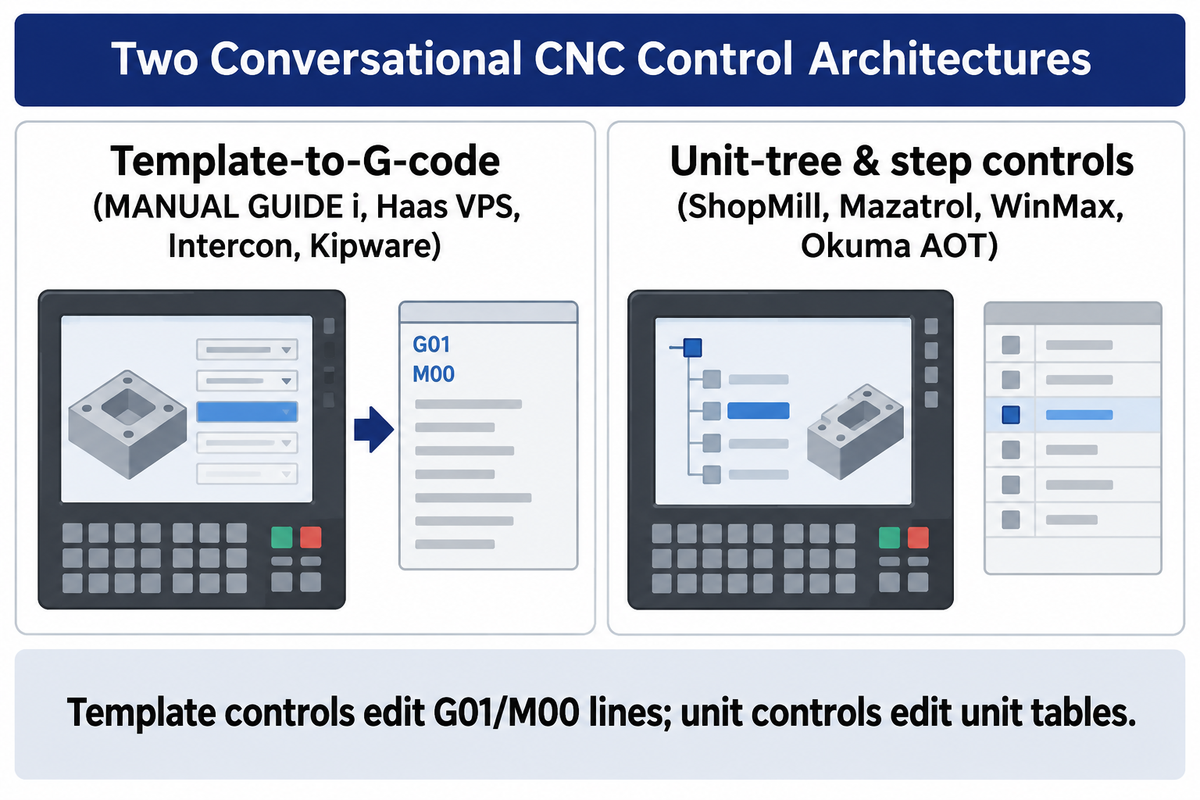
Независимо от того, программируете ли вы фрезерование 2.5D-карманов или точение валов, основные платформы диалогового программирования ЧПУ различаются способами хранения операций, выполнения покадрового редактирования и переноса программ между станками. Генераторы G-кода на основе шаблонов (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) вставляют читаемые кадры ISO в управляющую программу, а структурированные пошаговые системы или системы с деревом операций (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) управляют процессами обработки через специализированные технологические блоки.
Это различие определяет то, как в цеху выполняются редактирование и перенос программ. На шаблонно-ориентированных стойках ЧПУ оператор может напрямую редактировать рабочие перемещения G01, технологические остановы M00 и/или переменные пользовательских макросов в файле ISO после генерации цикла кармана или резьбы. На стойках с деревом операций наладчики изменяют размеры элементов, инструменты и режимы резания внутри таблицы юнитов, а не редактируют строки исходного G-кода, причем функциональные возможности различаются у разных производителей в зависимости от модели контроллера и приобретенного ПО.
- Equipped with FANUC MANUAL GUIDE i, система ЧПУ использует формат кода ISO с эргономичным графическим интерфейсом пользователя, позволяя операторам вставлять шаблонные фразы циклов в стандартные управляющие программы Fanuc.
- With Siemens SINUMERIK ShopMill / ShopTurn, операторы могут создавать пошаговые программы обработки с одновременным использованием языка G-кода высокого уровня, а также работать с опциональными модулями чтения DXF, наклонными рабочими плоскостями 3+2 и выполнять 3D-симуляцию.
- На стойках ЧПУ Mazak Mazatrol технологический блок на основе юнитов рассчитывает последовательность обработки и предлагает подачи и скорости резания исходя из заданного материала заготовки, тогда как режим EIA/ISO выполняет стандартные программы в G-коде.
- In Hurco WinMax consoles (US Patent US5453933A), объектно-ориентированные диалоговые блоки поддерживают 2.5D-фрезерование, а также 5-стороннюю индексацию плоскостей трансформации и функцию объединения программ NC Merge при активации соответствующих опций (CTE).
- With Haas Visual Programming System (VPS), операторы быстро создают простые подпрограммы, выбирая шаблон функции, вводя переменные и генерируя G-код (например, цикл гравировки G47); кроме того, Haas предоставляет 200-часовой пробный период для платных опций.
- С помощью системы Okuma Advanced One-Touch (AOT / IGF) стойка ЧПУ поддерживает графические технологические переходы и поворот системы координат детали для пятисторонней обработки (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, интерактивные подсказки помогают формировать фрезерные и токарные операции в файлах стандартного ISO G-кода для дальнейшей обработки или выполнения на цеховой стойке либо системе на базе ПК.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Сочетает пошаговое программирование ShopMill/ShopTurn с языком G-кода высокого уровня; пакеты DXF и 5-осевой обработки зависят от конфигурации |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Высоко оценено операторами токарных станков в отчетах Practical Machinist за быструю 2-осевую токарную обработку и обработку групп отверстий |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Поддерживает 5-стороннее позиционирование плоскостей трансформации и протянутые 3D-профили при наличии лицензии (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Направляющие шаблоны вставляют G-код в управляющую программу; операторам по-прежнему необходимо понимать оснастку, привязки, режимы резания и точки вставки кода |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Поддерживает поворот системы координат детали для 5-сторонней обработки (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Без аппаратного USB-ключа работает в демо-режиме с ограничением в 20 строк; для точного совпадения требует копирования файлов библиотеки инструментов станка |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Разделяет блок визуализации 1, блок управления станком 2 и блок ЧПУ 3 для гибкого диалогового сопровождения |
Возвращаясь к моему исходному вопросу: каких возможностей не хватает диалоговому программированию?
Базовые 2- и 3-осевые диалоговые шаблоны не способны генерировать одновременную 5-осевую интерполяцию криволинейных поверхностей свободной формы и 3D-доработку остаточного материала заготовки на многоместных приспособлениях, а пакеты начального уровня, такие как Haas VPS и Centroid Intercon, не моделируют нестандартные установочные колонны (тумбы) и люнеты для предотвращения столкновений всей сборки. Хотя передовые платформы, такие как Mazak Smooth, Siemens SINUMERIK и Okuma OSP, обеспечивают 3D-верификацию и одновременную многоканальную поддержку (при наличии лицензии), их диалоговые мастера не могут оптимизировать и сокращать холостые быстрые перемещения между деталями, сгруппированными на паллете.
Поскольку базовые диалоговые циклы рассчитывают только один блок геометрического элемента за раз, они не всегда способны определить 3D-остаточный припуск заготовки, оставшийся после предыдущей черновой фрезы из другой системы координат детали. Для фрезерной доработки остаточного материала или одновременной обработки с осью B рекомендуется использовать программирование в CAM, если диалоговая система ЧПУ не поддерживает соответствующую траекторию. Проверка на зарезы требует точной геометрии инструмента и детали.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
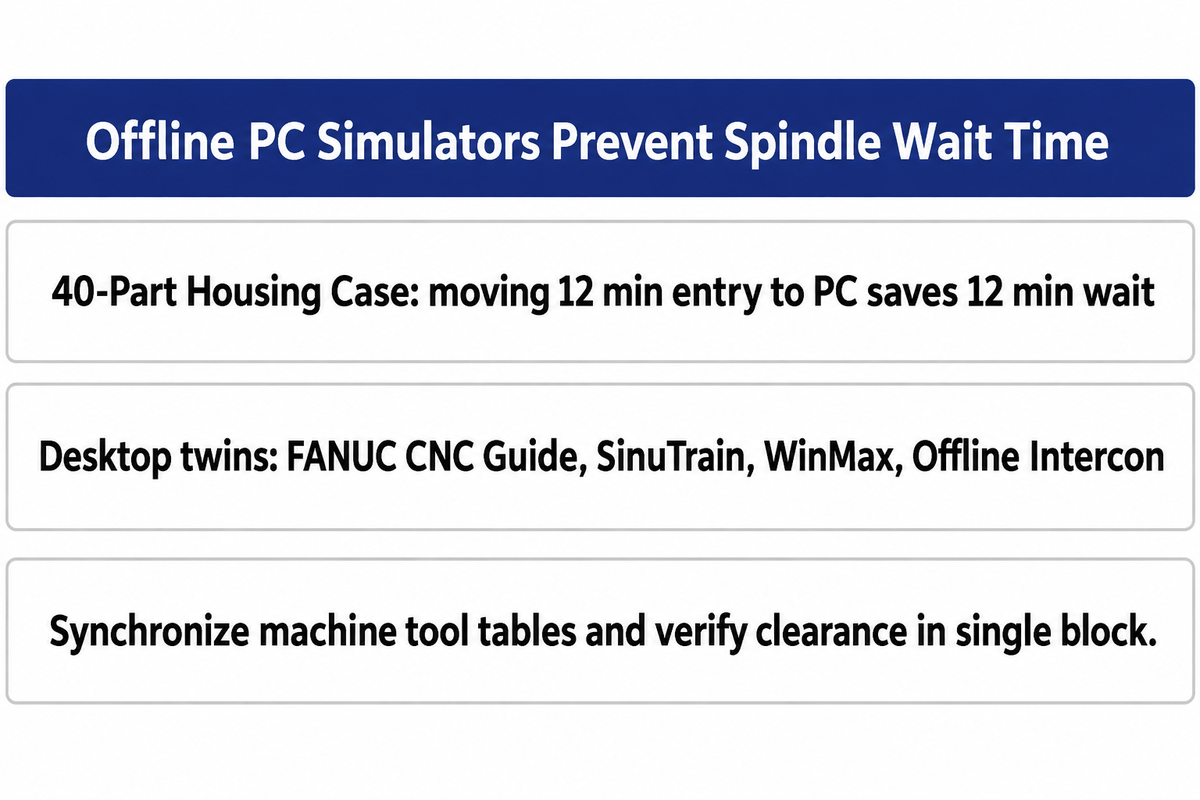
Офлайн-версии диалогового ПО и симуляторы стоек ЧПУ для ПК предоставляют операторам доступ к диалоговым меню на настольном компьютере, позволяя сотрудникам писать, отрисовывать и тестировать управляющие программы в то время, когда шпиндель станка с ЧПУ занят в производстве. Перенос ввода данных через меню со стойки станка на офисный ПК сокращает простои в ожидании программирования на системах ЧПУ без функции фонового редактирования.
Kentech highlights machine dependence and possible spindle downtime в качестве недостатков диалогового программирования непосредственно на стойке станка, тогда как системы ЧПУ с функцией фонового редактирования позволяют готовить следующую программу во время выполнения текущего задания. В нашем примере с партией из 40 корпусов, если на станке отсутствует фоновое редактирование, перенос 12-минутного диалогового ввода с простаивающей панели на офлайн-рабочее место на ПК экономит 12 минут ожидания шпинделя, сохраняя при этом порог окупаемости по времени цикла на уровне 40 деталей.
Офлайн-версии настольных цифровых двойников и диалоговых компиляторов для ПК позволяют выстраивать комбинированные онлайн- и офлайн-процессы с использованием форм для заполнения с целью повышения производительности.
- Using the FANUC CNC Guide, программное обеспечение эмулирует системы ЧПУ FANUC на ПК для разработки управляющих программ, тестирования G-кода и верификации циклов без затрат станочного времени, позволяя инженерам создавать программы в MANUAL GUIDE i на настольном компьютере.
- Using Siemens SINUMERIK виртуальным моделям SinuTrain и настольным рабочим местам Hurco WinMax операторы подготавливают и симулируют следующее задание офлайн, пока в цеху обрабатывается текущая партия.
- With Centroid Offline Intercon (#15100), программисты создают фрезерные и токарные диалоговые программы на ПК под управлением Windows и передают скомпилированный G-код через USB или локальную сеть (LAN); подключение аппаратного USB-ключа открывает полный функционал Offline Intercon, снимая ограничение 20-строчного демо-режима.
- Through PC-native multi-brand suites (KipwareM / KipwareT), операторы могут использовать единый интерфейс на ноутбуке или ПК для вывода G-кода под станки с ЧПУ Fanuc, Haas или Okuma.
Дисциплина синхронизации библиотеки инструментов критически важна для офлайн-процесса диалогового программирования. Офлайн-рабочие места диалогового программирования на ПК (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) требуют синхронизированных таблиц инструментов со станком и не моделируют автоматически нестандартные кулачки патрона или люнеты сторонних производителей для полноценной 3D-проверки на столкновения. Перед запуском программы в серию обязательно проверяйте привязки системы координат детали и осевые зазоры в режиме холостого прогона или покадрового выполнения, чтобы гарантировать отсутствие столкновений.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
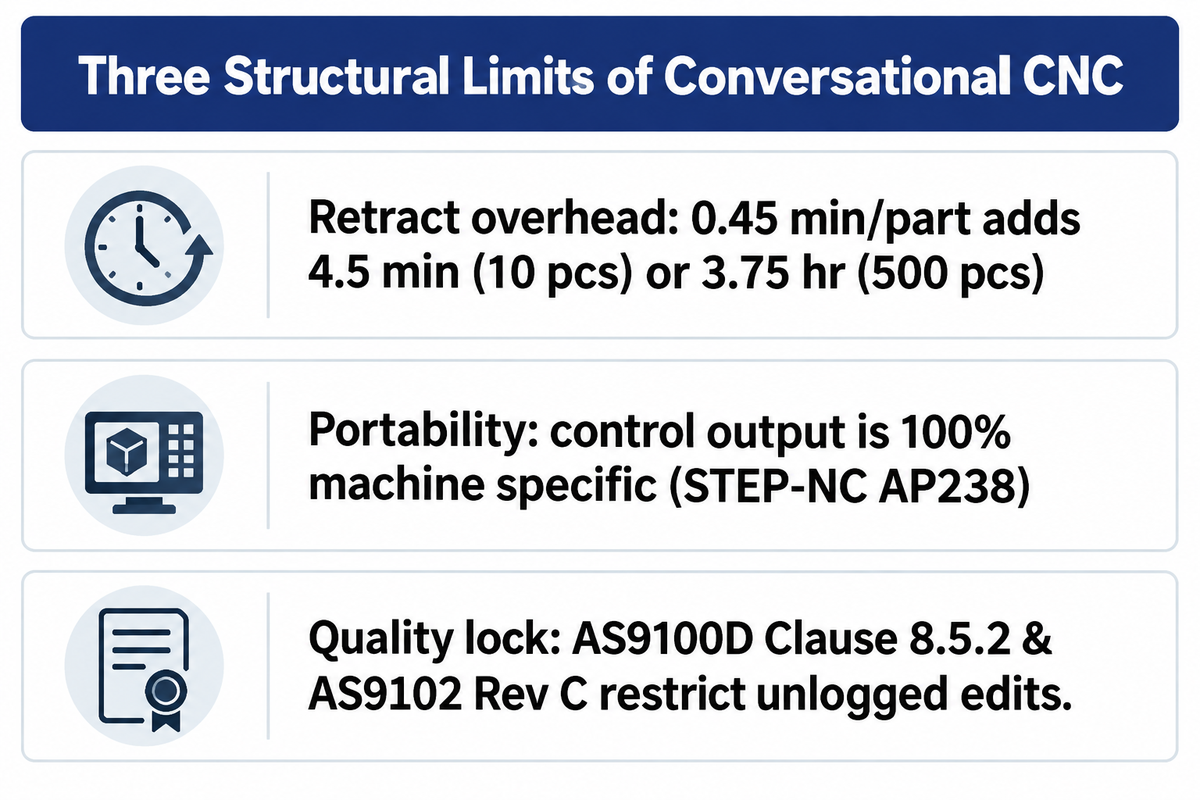
Существуют три структурных ограничения, которые руководитель производства должен оценить перед стандартизацией цеха на базе диалогового программирования. Это увеличение времени цикла на деталь из-за консервативных перемещений отвода на безопасную плоскость, привязка программ к конкретному бренду ЧПУ (отсутствие кросс-платформенной переносимости) и строгие правила прослеживаемости Системы менеджмента качества (СМК), регламентирующие верификацию и изменение управляющих программ.
Во-первых, плоскости безопасности и движения отвода в диалоговых мастерах обеспечивают необходимый зазор вокруг запрограммированной геометрии. Однако неучтенные в модели прижимы или неверные привязки системы координат детали все равно могут привести к столкновениям. В нашем наглядном примере с партией из 40 корпусов такие консервативные отводы добавляют 0,45 минуты (27 секунд) на каждую деталь: и хотя на партии из 10 деталей это составляет всего 4,5 минуты, на партии из 500 деталей потери времени достигают уже 3,75 часа.
Second, cross-brand portability remains a major hurdle. As Kentech’s portability review отмечает, что выходные данные диалогового программирования на стойке на 100 % привязаны к конкретному станку. Даже международные организации по стандартизации установили, что переносимость геометрии не равна переносимости технологического процесса: в ходе совместной валидации стандарта STEP AP238 (STEP-NC) класса соответствия 1 для 5-осевой обработки, проведенной компаниями Boeing и NIST, исследователи доказали, что геометрические данные программирования относительно центра инструмента в формате STEP-NC переносимы между различными 5-осевыми станками с ЧПУ, но предупредили, что хотя программы ЧПУ могут быть нейтральными по данным, они не обязательно являются технологически нейтральными.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, пункт 8.5.2 стандарта AS9100D регламентирует идентификацию и прослеживаемость там, где это требуется, а формы 1, 2 и 3 стандарта AS9102 Rev C фиксируют учет деталей, учет материалов/процессов и результаты контроля характеристик. В рамках аэрокосмических и оборонных контрактов, где применяются требования AS9100D (п. 8.5.2) и AS9102 Rev C, системы менеджмента качества запрещают недокументированное редактирование программ непосредственно на стойке станка в обход официальных извещений об инженерных изменениях или регламентированного программирования на панели управления.
8. Как указать опции системы ЧПУ при заказе токарного станка с ЧПУ или обрабатывающего центра
При закупке токарного станка с ЧПУ или вертикального обрабатывающего центра заказчикам следует до оформления заказа на поставку письменно подтвердить в коммерческом предложении на станок совместимость модели системы ЧПУ, активацию лицензии на диалоговое ПО, наличие опций импорта 2D DXF, наклонных рабочих плоскостей, офлайн-симуляции на ПК и стандартных критериев приемочных испытаний.
На мировом станкостроительном рынке производители внедряют системы диалогового программирования и обучения по двум основным моделям поставки. К фирменным интегрированным платформам производителей станков относятся токарные и обрабатывающие центры Mazak, оснащенные системой Mazatrol, 3-осевые и 5-осевые обрабатывающие центры Hurco под управлением WinMax, токарные и фрезерные станки Okuma с системой Advanced One-Touch (AOT/IGF), а также фрезерные и токарные станки Haas, предлагающие шаблоны системы визуального программирования (VPS) (CTE; Хаас). In parallel, multi-controller and teach-in machine suppliers, such as Станки КААСТ, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and АНТИШИКНК, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
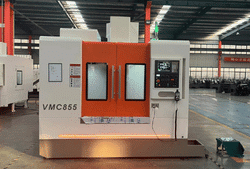
Additionally, ANTISHICNC provides multi-axis machining centers such as the VMC 650 vertical machining center (который поддерживает 3, 4 или 5 осей для высокоточного фрезерования, сверления, растачивания и прорезки пазов), а также токарные станки с плоской станиной и режимом обучения и станки с наклонной станиной Токарные станки с ЧПУ и vertical machining centers (VMCs) с контроллерами FANUC, Siemens или GSK. Когда цеха используют такие диалоговые опции, как FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, модули импорта 2D DXF и офлайн-симуляторы для ПК, эти пакеты могут продаваться как отдельные программные лицензии или входить в комплект базового станка в зависимости от станкостроителя и уровня стойки ЧПУ (а не быть активированными по умолчанию на каждом базовом станке). Перед подписанием заказа на поставку проверьте этот чек-лист из пяти пунктов:
- В коммерческом предложении для цеха явно указана активированная опция FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn или Haas VPS (с 200-часовым ознакомительным периодом для приобретаемых опций).
- Подтвердите наличие для цеха лицензий на импорт 2D DXF и поворот системы координат: импорт DXF переносит контуры чертежа в стойку ЧПУ, поворот координат в плоскости с помощью G68 поддерживает повернутые элементы плит, а 3+2-индексируемая обработка использует функции наклонной рабочей плоскости, такие как Siemens CYCLE800 с настроенной кинематикой поворотных осей.
- Объем памяти управляющих программ станка достаточен для предотвращения опустошения буфера предпросмотра кадров при выполнении комбинированных программ, сочетающих диалоговые черновые циклы и высокоплотные чистовые кадры из CAM.
- В цеху предусмотрен офлайн-симулятор для ПК и регламент синхронизации таблиц корректоров инструмента станка. В качестве симулятора может использоваться FANUC CNC Guide или Centroid Offline Intercon с аппаратным USB-ключом.
- Specify program format and cutting accuracy standards: reference ИСО 6983-1:2009 для формата управляющих программ и определений адресных слов, используемых в числовом программном управлении, и ISO 10791-7:2020 (Условия испытаний обрабатывающих центров, Часть 7: Точность обработанных тестовых образцов) при проверке точности обработки готовых тестовых деталей на обрабатывающих центрах.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team может подготовить коммерческое предложение на комплекты систем ЧПУ FANUC, Siemens и GSK с конкретными диалоговыми опциями, постоянными циклами и интерфейсной документацией, необходимой вашим наладчикам. Отправьте нам чертежи ваших деталей для подтверждения спецификаций модели и доступности опций перед размещением заказа.
Часто задаваемые вопросы
Может ли диалоговое программирование ЧПУ генерировать стандартный G-код для редактирования?
Да, шаблонно-ориентированные системы, такие как Fanuc Manual Guide i, Haas VPS, Centroid Intercon и Kipware, генерируют кадры G-кода, которые операторы и наладчики могут проверять и построчно редактировать прямо на стойке ЧПУ или в текстовом редакторе. Системы Mazak Mazatrol и Hurco WinMax хранят собственные диалоговые программы отдельно от программ EIA/ISO. Редактирование отдельной программы в G-коде не требует конвертации диалоговой программы, а объединение программ отличается от преобразования собственных функциональных блоков (юнитов) в редактируемые программы G-кода.
Какая система ЧПУ имеет лучшее диалоговое программирование для мелкосерийного цеха?
Для 2-осевой токарной и токарно-фрезерной обработки валов операторы предпочитают Mazak Mazatrol и Siemens ShopTurn благодаря автоматическому выбору последовательности инструментов и расчету режимов резания (скорости и подачи) на основе материала. Для 3-осевого и 5-стороннего мелкосерийного фрезерования Hurco WinMax и Siemens ShopMill обеспечивают быструю обработку 2.5D-карманов и индексацию наклонных рабочих плоскостей при наличии соответствующих опций, тогда как Fanuc Manual Guide i отлично подходит цехам, совмещающим диалоговые шаблонные фразы с написанными вручную макросами ISO G-кода в одном файле.
Диалоговое программирование лучше подходит для токарных или фрезерных станков с ЧПУ?
Диалоговое программирование обеспечивает более высокую окупаемость инвестиций на токарных станках с ЧПУ, поскольку осесимметричные токарные элементы (профили, канавки, конусы и резьба резцом) представляют собой последовательные 2D-сегменты, которые легко задаются через диалоговые подсказки. На фрезерных станках с ЧПУ диалоговые мастера отлично справляются с сетками отверстий, торцевым фрезерованием и 2.5D-карманами, тогда как многоустановочная обработка сложных 3D-поверхностей обычно программируется в CAD/CAM.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Такие пакеты, как Fanuc CNC Guide, Centroid Offline Intercon (#15100) и KipwareM/KipwareT, позволяют программистам создавать и редактировать диалоговые файлы на ПК, не останавливая при этом работу шпинделя станка.
В каких случаях цеху следует отказаться от диалогового программирования и сразу перейти к CAM?
Используйте CAD/CAM, когда траектории одновременной 3–5-осевой обработки криволинейных поверхностей выходят за пределы возможностей диалоговой стойки ЧПУ или когда размер производственной партии превышает порог окупаемости соотношения времени наладки и времени цикла для конкретного заказа. При обработке карманов в титане или сплаве Inconel передовые диалоговые системы (такие как Hurco WinMax UltiPocket или динамические циклы Siemens ShopMill) также могут обеспечить трохоидальное черновое фрезерование с постоянным углом обхвата на 2.5D-геометрии, тогда как черновая обработка сложных криволинейных 3D-поверхностей и учет модели заготовки между несколькими установами требуют полноценной среды CAD/CAM.
Аналогично, если контракт с заказчиком требует формальной прослеживаемости ревизий управляющих программ и внешней 3D-симуляции, предпочтительны офлайн-процессы в CAM. В таких случаях импорт твердотельной 3D-модели заказчика в CAM избавляет от ручного ввода геометрии и, что еще важнее, исключает риск ошибки при вводе размеров. Оптимизация траектории инструмента позволяет дополнительно сократить время цикла, а записи о ревизиях, привязанные к мастер-модели CAD/CAM, помогают успешно проходить аудиты качества.
Ссылки и источники
- Международная организация по стандартизации. ISO 6983-1:2009: Системы автоматизации и интеграция — Числовое программное управление станками — Формат программы и определения адресных слов — Часть 1 (Confirmed 2025).
- Международная организация по стандартизации. ISO 10791-7:2020: Условия испытаний обрабатывающих центров — Часть 7: Точность обработанных тестовых образцов (Confirmed 2025).
- Бюро трудовой статистики США (BLS). Справочник перспектив профессий: станочники и инструментальщики (прогноз занятости на 2025–2035 гг.).
- National Center for Biotechnology Information / PMC. Состояние интегрированных систем управления CAM/ЧПУ: предшествующие разработки и путь к интеллектуальному ЧПУ (2024).
- Национальный институт стандартов и технологий США (NIST) и компания Boeing. Validating Portability of STEP-NC Tool Center Programming.
- Ведомство по патентам и товарным знакам США. Патент США US6584373B1: Способ управления станком с ЧПУ.
- Ведомство по патентам и товарным знакам США. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.