





Conversational cnc programming は、Gコードを一行ずつ手書きせずにグラフィックメニュー形式でCNC工作機械のツールパスを作成する手法であり、どちらの手法が万能というわけではありません。最適な選択は、ロット数、加工形状、そしてプログラミングを機械の制御盤で行うかオフラインのワークステーションで行うかによって決まります。1〜10個の小ロットにおける2軸旋削加工や2.5D角物プレートのフライス加工(CTE)では、習得時間を短縮し段取り時間を削減できるグラフィックメニューと入力プロンプトが現場で重宝されます。
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- 単品試作、保守修理用シャフト、および1〜10個程度のジョブショップの小ロット生産(主に外径・内径旋削やねじ切り、2.5Dポケット加工、3 +2軸割り出し面加工で構成される部品)は、対話型プログラミングに非常に適しています。
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- 対話型制御の限界を超える多系統同期加工、取り残し削り(レストミリング)、および3D自由曲面加工については、CAD/CAMソフトウェアを使用すべきです。
- 制御装置の選定では、出力アーキテクチャを現場のワークフローに合わせる必要があります。テンプレートコンパイラーは編集可能なISO Gコードを出力しますが、独自のユニットツリー型制御装置はネイティブの対話型ファイルをEIA/ISOコードとは別に保存します。
技術的結論:初品リードタイムが重視され、総加工コストが主要な制約となる1〜10個の小ロット加工(2D輪郭、段付きシャフト、3+2軸割り出し穴パターンなど)では、手書きGコードよりも対話型CNCプログラミングの方が優れています。一方、固定サイクル、サブプログラム、工具径補正を行単位で直接制御したい場合は手動ISO Gコードが適しており、より複雑な3D曲面ツールパスや複数工程の素材モデル管理にはCAD/CAMソフトウェアが適しています。
1. How Conversational CNC Programming Works Compared to ISO G-Code
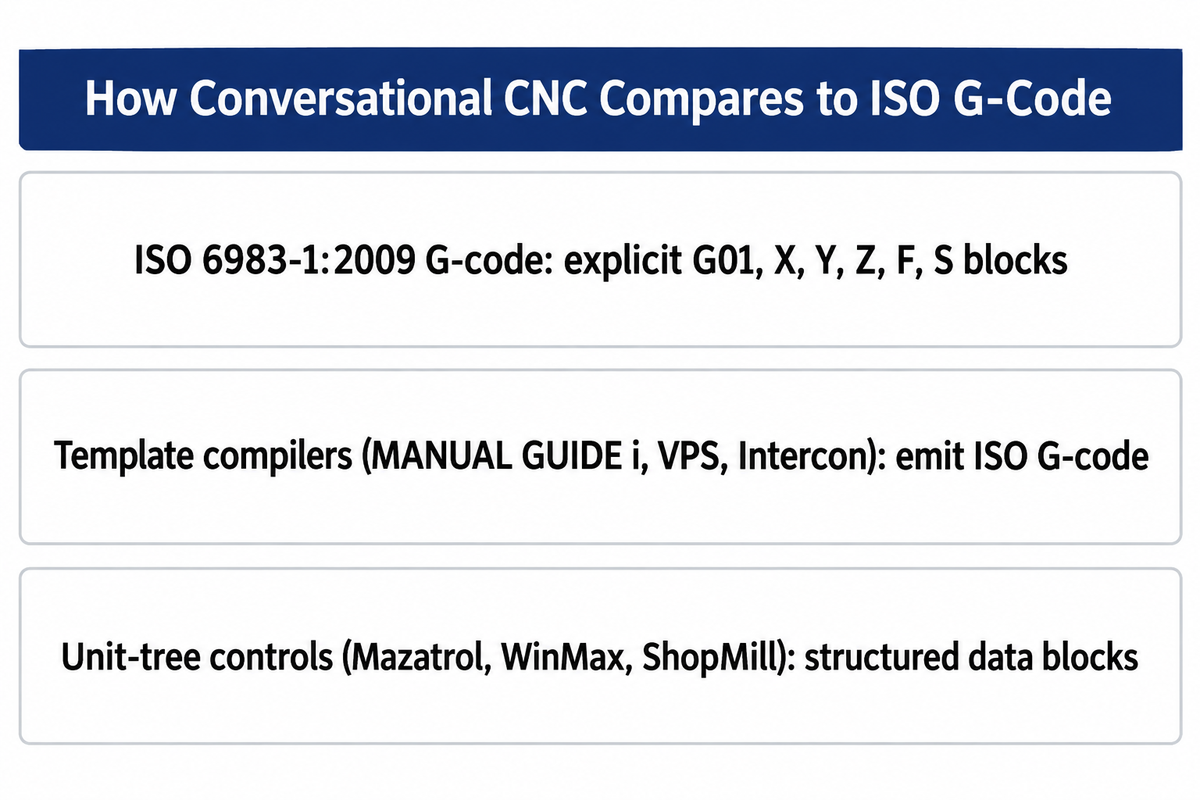
対話型プログラミングはメニューから入力された形状データを動作指令に変換するのに対し、手動のISO Gコードプログラミングはそれらの指令を直接記述します。高精度CNC部品を加工する際、すべてのコンピュータ数値制御(CNC)工作機械は最終的に数値座標指令とモーダル準備機能(G機能)に従ってサーボ軸を駆動します。 ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systemsのもとで、Gコードは工作機械の主要プログラミング言語として約六十年にわたり使用されており、数千行から数百万行に及ぶ個別のコード行によって複雑な加工プロセスを表現します。
「ISO 6983-1:2009は、機械の数値制御に使用される位置決め、直線運動、および輪郭制御システムのデータフォーマットに関する要求事項を規定し、推奨事項を示している。」
対話型プログラミングソフトウェアは、座標ブロックを一から手入力する代わりに、オペレーターとモーションカーネルの間に使いやすいグラフィカルユーザーインターフェース(GUI)を配置します。 切削工具エンジニアリングが説明しているように、この種のコンピュータプログラミングはシンプルで分かりやすいプロンプトを使用して行われ、ISOアドレスコードに関する深い知識がなくても、すぐに実機で実行可能なパートプログラムを作成できます。選択した加工内容(正面フライス、外径荒加工、タッピング、ステップドリルなど)に応じて、図面の寸法をそのまま形状入力欄に入力します。
Gコードプログラミングと対話型入力はいずれもCNC制御装置によって実行されます。CNC加工では通常、NC工程を表現するためにコードブロックが使用されます。たとえば、テンプレートからGコードを生成するシステム(例: FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) そして Centroid Intercon)は、ISOコード形式に基づいた定型文やGコードブロックを生成します。一方、ユニットツリー型制御装置(Mazak Mazatrolや、 US Patent US5453933A)および Siemens ShopMill/ShopTurn)は、内部NCプログラムツリーを定義するデータブロックとして加工工程を保存します(US Patent US6584373B1).
この違いにより、ウィザードがツールパスを生成した後の処理が決まります。ISO Gコードを出力する対話型ウィザード(Fanuc Manual Guide i、Haas VPS、Centroid Interconなど)では、同一系統の制御装置上でブロック単位の編集が可能ですが、それらのカスタムマクロや固定サイクルは、手動編集や再ポスト処理なしに異なるCNCメーカー間でそのまま流用することはできません。現場で標準的な G-code and M-code commands を使用して複数の異なる機械向けにGコードを生成・運用している場合、対話型制御装置が読み取り可能なRS-274Dテキストを出力するのか、あるいはメーカー固有のユニットファイルとして形状を保存するのかを事前に確認する必要があります。
What is conversational programming in CNC?
CNCにおける対話型プログラミングとは、Gコード指令を一行ずつ入力する代わりに、オペレーターが操作盤上の穴埋め形式のフォームにワーク寸法、工具番号、切削条件などの形状・加工データを入力する、グラフィックベースの質疑応答(Q&A)型プログラミング手法です。機械の制御装置またはデスクトップウィザードは、入力された形状、選択された工具、および半径方向ステップオーバー、軸方向切込み深さ、主軸回転数などの切削パラメータから工具動作を自動生成します。ただし、安全な加工実行にはワーク座標系オフセットと治具クリアランスの事前確認が不可欠です。
実際の現場では、対話型プログラミングを活用することで、技術部門のプログラミング待ち行列に並ぶことなく、2D図面や作業台で描いたスケッチから迅速に初品加工へと移行できます。素材境界を設定してサイクルアイコンを選択すると、制御装置に2Dワイヤーフレームまたは3Dソリッドモデルが表示されて工具動作がシミュレーションされ、確認後にすぐサイクルスタートボタンを押すことができます。
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
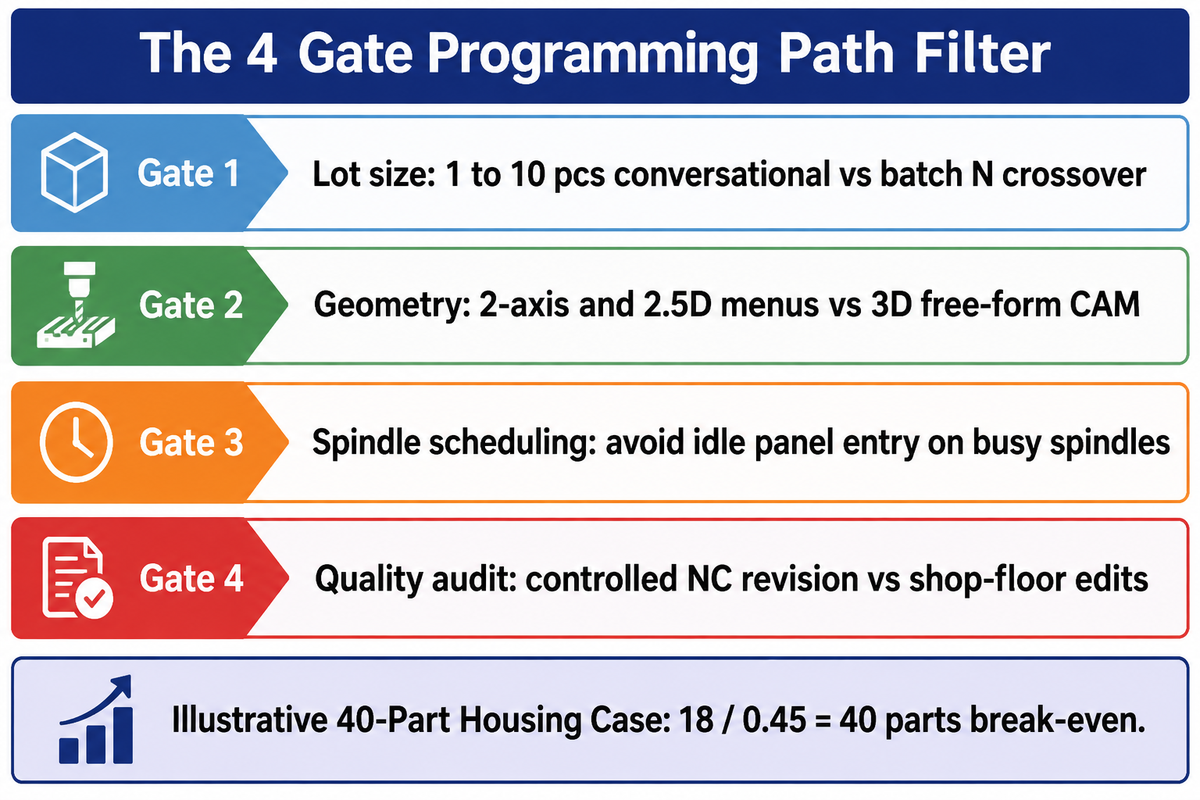
部品図面を最適なプログラミングワークフローに振り分けるため、生産技術者は「ロット数」「形状の次元・複雑さ」「段取り中の主軸機会損失」「品質監査のトレーサビリティ」という現場の四つのゲート(判定基準)を評価します。この体系的なフィルターを適用することで、単純な加工でのCAM待ちボトルネックと、量産加工での累積サイクルタイム損失の両方を防ぐことができます。
技能者の高齢化に伴い、近年の加工現場では対話型制御装置とCAD/CAMシートを併用する動きが広がっています。 米国労働統計局(BLS)によると、2025年から2035年の十年間で全体の雇用数が1パーセント減少する見込みであるにもかかわらず、機械加工技能者および金型製作技能者の求人は年間約30,400件発生すると予測されています。また、2026年の労働力ボトルネック分析(作成元: Sierra Machinery でも同様に、ベテラン技能者の退職を補うために工場が自動化や高速プログラミングツールの導入を進めるなか、2034年までに同職種の総雇用数は約二パーセント減少すると指摘されています。
熟練のCAMプログラマーが多軸治具の案件で手一杯のときに、単純なシャフトスペーサーのような部品作成にCAMシートを占有させると、不要な待ち行列が発生してしまいます。すべての図面を適切なプログラミング経路に割り当てるため、生産技術者は「4ゲート・プログラミング経路フィルター」を適用します。
- ゲート1(ロット数とリピート頻度の評価):1〜10個の試作オーダーでは対話型制御装置での迅速な段取りが有利ですが、ロット数×一個あたりのサイクル短縮時間(N × Δt_cycle)が段取り短縮時間(ΔT_setup)を上回るリピート量産品では、オフラインCAMや手作業で最適化したGコードの採用が正当化されます。
- Gate 2 assesses geometric dimensionality:2軸旋削輪郭、ボルト穴パターン、2.5Dポケット加工は対話型メニューに適していますが、3D自由曲面は手動コーディングの膨大な作業量と検証コストの観点から、通常はCADシステムおよびCAM環境でプログラミングされます。
- Gate 3 assesses spindle scheduling mode:稼働率の高い主軸で操作盤からパラメータを入力することによって実際の切削時間が奪われてしまう場合は、バックグラウンド編集、オフラインPCシート、または短い手動固定サイクルを使ってプログラムを準備します。
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
具体的な計算例(40個ハウジング加工のケース)でゲート1を定量化するため、時間ベースの損益分岐ロット数計算式 N* = ΔT_setup / Δt_cycle を適用します。ここで ΔT_setup は対話型入力によって節約されるプログラミングおよび段取り時間、Δt_cycle はウィザードの安全重視のクリアランス動作によって生じる一個あたりのサイクルタイム増加分です。この40個ハウジング加工のケースにおいて、2.5Dポケット付きハウジングの対話型入力に12分、CAMでのモデリングとポスト処理に30分かかり(ΔT_setup = 18分)、ウィザードの余裕を持たせたリトラクト動作によって一個あたり27秒(0.45分)増加すると仮定すると、時間ベースの損益分岐点は 18 / 0.45 = 40個となります。
ただし、この計算式の前提条件に注意してください。この時間ベースのモデルでは、Δt_cycle > 0 の場合に損益分岐ロット数を 18 / 0.45 = 40個と算出していますが、機械の停止時間とオフラインでのプログラミング作業時間のコスト差は区別していません。 DATRON’s discussion of spindle idle timeによれば、今後5〜10年間にわたって同じ部品を繰り返し生産する場合や多品種少量工場での段取り替えロスを考慮すると、サイクルタイムが総コストを左右します。長期的には、工程能力、工具寿命、そして工程と製品の安定性が最終的な総コストに大きく影響します。
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | 上記のサイクルタイム差を適用すると、油圧継手の損益分岐ロット数は、手動Gコードと比較して約38.3〜76.7個、CAMと比較して約46.7〜93.3個となります |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | 深ポケット荒加工:CAM、またはポケット形状に応じた一定エンゲージメント荒加工機能を備えた対話型制御装置 |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| 該当する AS9100D Clause 8.5.2 識別・トレーサビリティ管理およびAS9102初回品検査(FAI)要件を伴う航空宇宙ブラケット | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
工作機械に対話型プログラミング機能があるにもかかわらず、あえてフル機能のCAD/CAMシステムを使用している場合、その理由は何でしょうか?
社内に対話型制御装置があってもフル機能のCAD/CAMシステムが併用されるのは、オフラインのデスクトッププログラミングによって主軸の切削稼働を維持し、顧客の3Dソリッドモデルを直接利用でき、さらにサイクルタイム短縮と超硬工具の長寿命化を実現する一定エンゲージメント荒加工ツールパスを生成できるためです。
十二箇所のポケットを手入力で転記するのは非常に手間がかかります。さらに、中央のネットワークサーバーに保存されたCAMプログラムであれば、今日はFanucのフライス盤向けにポスト処理し、明日はOkumaやHaasの立形マシニングセンタ向けにポスト処理するといった柔軟な運用が可能です。顧客からSolidWorksアセンブリの改訂版Bが送られてきた場合でも、機械の制御盤でユニットブロックを再構築する代わりに、Fusion 360やMastercamで関連付けられたツールパスを二回のクリックで更新できます。
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
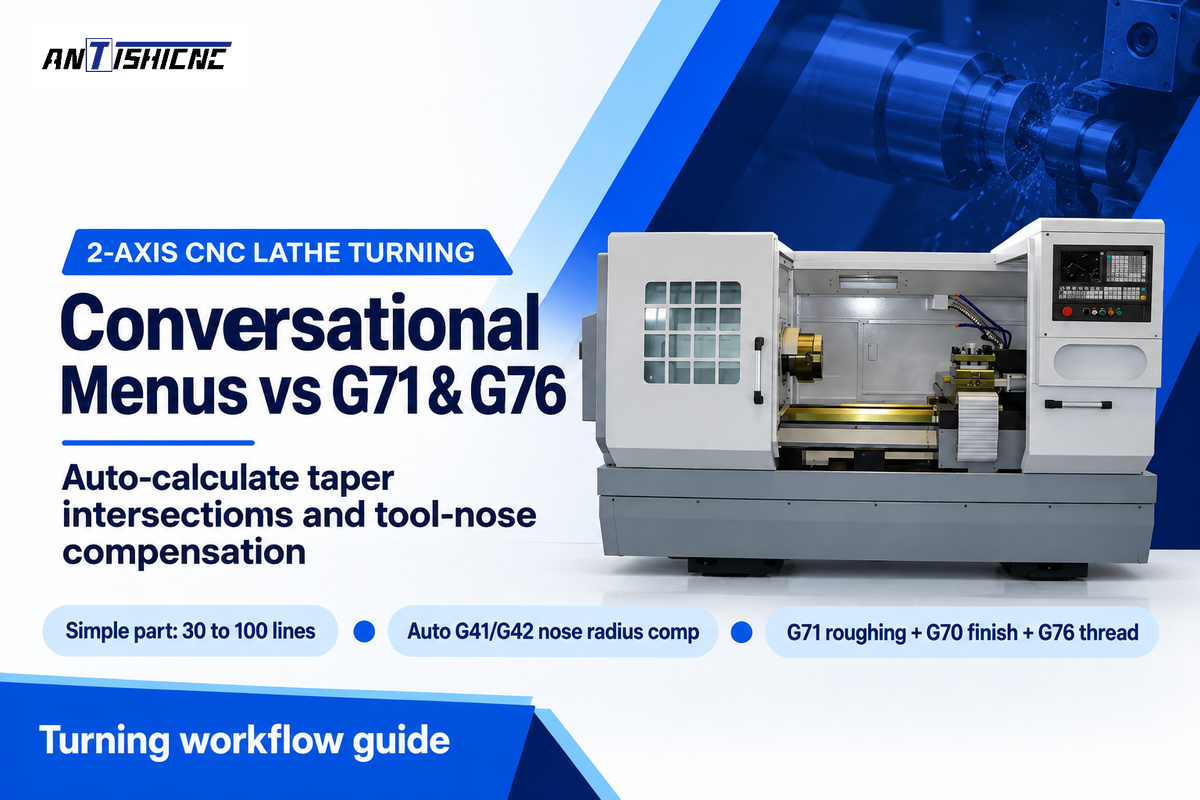
2軸CNC旋盤の対話型旋削ウィザードは、テーパー交点の計算や刃先R補正を自動化することで、多段シャフトの輪郭加工、逃げ溝加工、ねじ切り加工を迅速化します。一方、手動のG71外径荒加工サイクルやG76ねじ切り固定サイクルは、30〜100行程度のコンパクトなプログラムを生成でき、オペレーターにブロック単位での精密なリトラクト制御を提供します。
As stated in the much-cited Practical Machinist post on conversational adoptionでは、熟練の旋盤オペレーターの多くが「大半の旋盤プログラムにはCAMも対話型も不要である」と指摘しています。その一方で、 another Practical Machinist post では、旋盤の対話型プログラミングを使用するMazakターニングセンタのオペレーターの声を紹介しており、「あまりに速くて簡単なため、もう二度と旋盤でGコードの手打ちはしたくない」と語られています。
双方が強い根拠を持つ理由は何でしょうか? 手動GコードとCAMワークフローに関するMecSoftの比較、単純な部品の手書きプログラムは30〜100行程度になります。標準的な CNC 旋盤 プログラミング G71、G70、G76などの固定サイクルを使えば、熟練のオペレーターはわずか数分でブッシングの加工プログラムを作成できます。
しかし、旋盤の対話型プログラミングを使用すれば、シンプルなメニュー入力で輪郭を定義できるため、ミスが発生しやすい二つの手作業——非接線テーパーの三角関数計算と刃先R補正(G41/G42およびG41/G42補正計算)——を省くことができます。対話型旋削メニューでは、始点・終点径、コーナーのC面取りやR丸め、表面粗さを設定するだけで、制御装置が仮想刃先交点を自動計算し、切込み深さやゼロカット(ばねパス)までプログラミングします。
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | 適切な工具芯高と主軸中心までの刃先移動により、端面削りおよび突切り時の中心突起(へそ残り)を防止 |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | 工具データと退避形状が適切であれば、仕上げ肩部から離れた位置で補正キャンセルを行うリードアウトによりキャンセル傷(食い込み)を回避 |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | 止まり穴内径加工のリトラクトクリアランスには内壁と底面の両方の余裕が必要であり、負の仕上げ代だけでは干渉を防止できない |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | 割り出しクロス穴あけはC軸を位置決め保持した状態で回転工具を使用し、極座標輪郭補間は直線軸の移動と連続的なC軸回転を連動させる |
Would you consider conversational programming as “CNC”?
はい、対話型プログラミングは紛れもなく正真正銘のCNC加工です。工作機械のクローズドループ・サーボドライブ、精密ボールねじ、および主軸エンコーダは、パートプログラムが対話型ウィザード、手動テキストエディタ、またはデスクトップCAMシステムのどれで作成されたかにかかわらず、まったく同じ補間動作指令を実行します。対話型メニューは、人間のプログラマーが機械の操作盤で形状フィーチャーを入力する際のインターフェースに関わるものであり、切削中に産業用制御装置が物理的な軸移動をどのように制御するかには一切影響しません。
一部のベテランプログラマーがこの用語にこだわるのは、初期のメニューウィザードが内部コードを隠し、固定ループ内での通常のCNC送り速度オーバーライドを制限していたためです。同じ工作機械であれば、対話型プログラムも手書きプログラムも同じCNCモーション制御を使用しており、リジッドタッピングや熱変位補正もそれぞれの機械機能が搭載・有効化されていれば同様に利用できます。
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
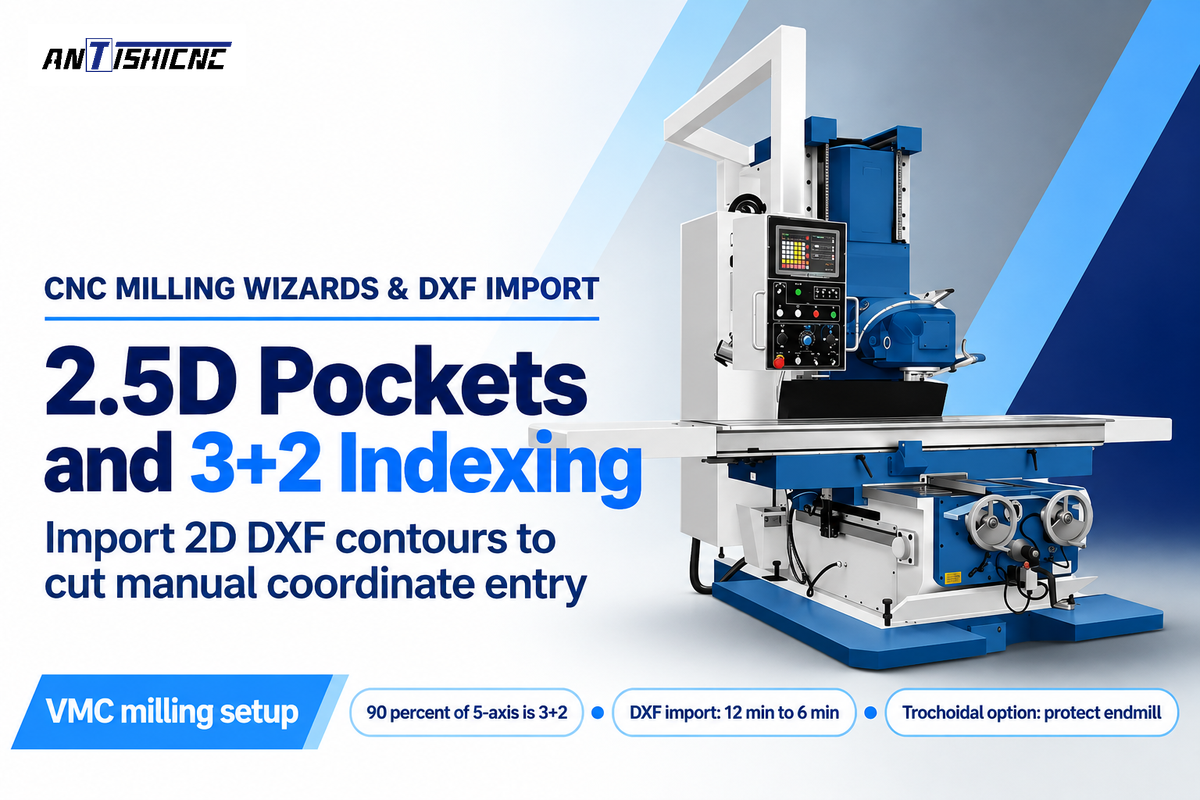
立形マシニングセンタにおいて、対話型フライスウィザードはメニュー入力やインポートされた2D DXF輪郭からヘリカル進入や座標回転を自動生成することで、2.5Dポケット荒加工、ボルト穴パターン、および3+2軸の五面割り出し加工を高速化します。基本的な CNC milling programming (Gコードによる記述)は、単純な正面フライス加工やG81/G83穴あけ加工において依然として有効です。
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machiningにおいて、Hurcoのマイケル・コープ(Michael Cope)氏は、5軸加工市場の約90パーセントは同時5軸輪郭加工ではなく3+2軸(五面)加工によって占められていると述べています。さらに同氏は、Z軸位置決めを伴うX・Y軸同時移動である実質すべての2.5D加工は対話型でプログラミング可能であり、ある部品を10個、別の部品を五個といった生産を行うジョブショップ、金型メーカー、試作チームに最適であると付け加えています。
最新のフライス盤制御装置は、2D DXFインポートにより手動での座標入力も最小限に抑えます。 Siemens SINUMERIK systems でShopMillとDXFリーダーが有効化されていれば、オペレーターは制御装置上で2D CADファイルをインポートし、ポケット境界や穴パターンを選択して、対応する各種加工工程を定義できます。前述の 40-Part Housing Caseでは、DXF経由で2Dポケット境界をインポートすることで、対話型入力時間が12分から6分に短縮されました(30分のCAMベースラインに対する段取り短縮時間 ΔT_setup が24分に増加)。さらに、Kentechの KipwareMおよびKipwareT対話型ソフトウェア を使用すれば、Gコードの経験がなくても、穴埋め形式のフォームを呼び出して任意の指定角度へ工具サイクルを自動回転させることができます。
アダプティブ荒加工(負荷制御)ツールパスを対話型でプログラミングするにはどうすればよいでしょうか?
機械の制御装置に専用の一定エンゲージメント・トロコイドフライス加工オプション(たとえばAdaptiPath搭載のHurco WinMax UltiPocketや、実機制御装置上のSiemens ShopMillなど)が搭載されている場合に限り、アダプティブ荒加工ツールパスを対話型でプログラミングできます。
これらのオプションを持たない基本的な対話型ポケットウィザードは、負荷制御されたトロコイド円弧ではなく、一定割合の直線または同心オフセットのステップオーバーを生成します。オフセットツールパスが内角コーナーに進入すると、プログラムされたステップオーバーが同じであっても工具の接触角(エンゲージメント)が直線切削時より増大し、切削負荷が急増します。コーナーに逃がし穴をあけておくか、専用のトロコイドポケット加工オプションを使用することで、コーナーでの全幅切削による過負荷からエンドミルを保護できます。
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
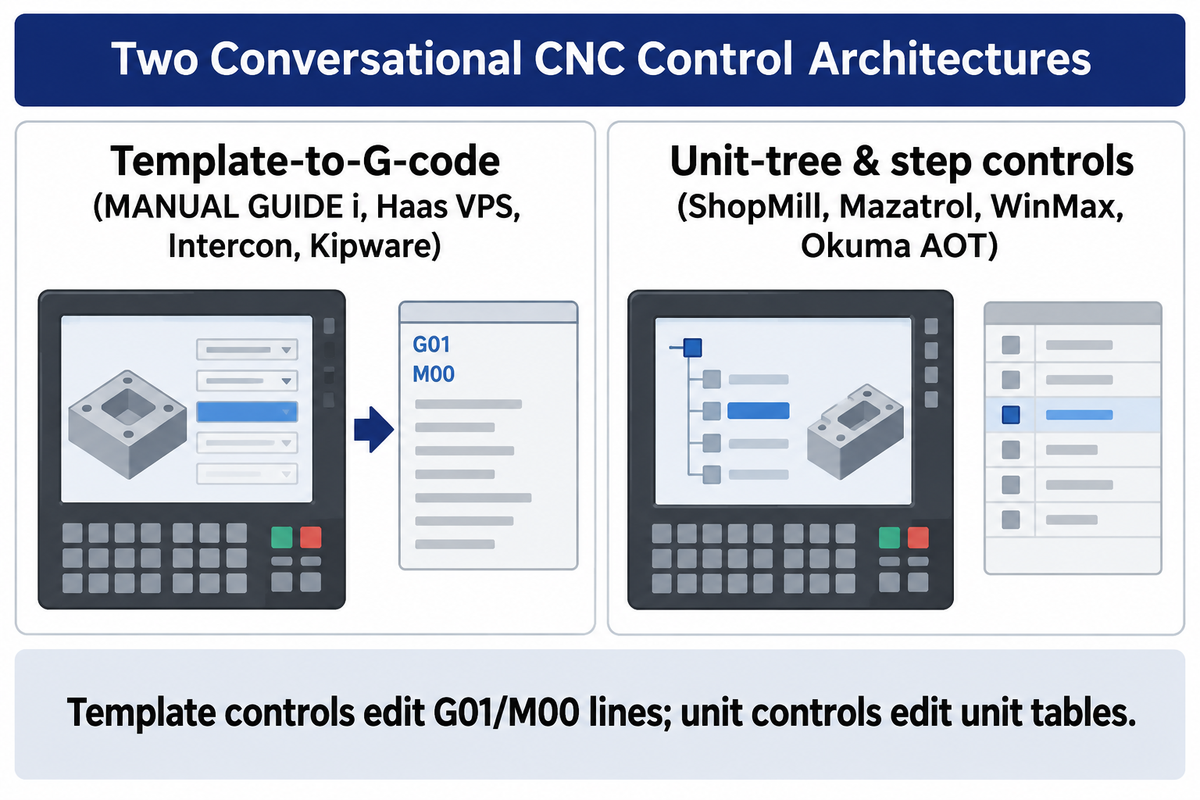
2.5Dフライスポケットをプログラミングする場合でも旋削シャフトをプログラミングする場合でも、主要な対話型CNCプラットフォームは、加工工程の保存方法、ブロック単位の編集の扱い、および機械間でのプログラム移行方法において異なります。テンプレートからGコードを生成するシステム(Fanuc Manual Guide i、Haas VPS、Centroid Intercon、Kipware)は読み取り可能なISOブロックをパートプログラムに挿入し、構造化されたステップ方式またはユニットツリー方式のシステム(Siemens ShopMill/ShopTurn、Mazak Mazatrol、Hurco WinMax、Okuma AOT)は専用のプロセスブロックを通じて加工工程を管理します。
この違いによって、加工現場でのプログラム編集や機械間移行の方法が決まります。テンプレート方式の制御装置では、ポケット加工やねじ切りサイクルを生成した後、ISOファイル内のG01切削送り、M00プログラム停止、カスタムマクロ変数などをオペレーターが直接編集できます。一方、ユニットツリー方式の制御装置では、生のGコード行を編集するのではなく、ユニットテーブル内でユニット寸法、工具、切削条件を変更する仕組みとなっており、制御装置のモデルや購入したソフトウェアオプションによってメーカーごとに機能が異なります。
- Equipped with FANUC MANUAL GUIDE iでは、ISOコード形式と使いやすいグラフィカルユーザーインターフェース(GUI)が組み合わされており、オペレーターは標準のFanucパートプログラム内に定型サイクル文を挿入できます。
- With Siemens SINUMERIK ShopMill / ShopTurnでは、高水準Gコード言語を活用しながら加工用のステッププログラムを作成でき、オプションのDXFリーダーや3+2軸傾斜加工面機能、3Dシミュレーションも利用できます。
- Mazak Mazatrol制御装置では、ユニットベースのプロセスブロックが加工順序を自動計算し、入力されたワーク材質から最適な送り速度と回転数を提案する一方、EIA/ISOモードでは標準のGコードプログラムを実行できます。
- In Hurco WinMax consoles (US Patent US5453933A)では、オブジェクト指向の対話型ブロックが2.5Dフライス加工をサポートし、該当機能が有効化されている場合は5面変換平面割り出しおよびNCマージ(NCプログラム結合)もサポートします(CTE).
- With Haas Visual Programming System (VPS)では、オペレーターは機能テンプレートを選択して変数を入力するだけで、Gコード(G47刻印サイクルの例など)を出力して簡単なルーチンを素早く作成できます。また、Haasは購入可能なオプションに対して200時間の試用期間を提供しています。
- OkumaのAdvanced One-Touch(AOT / IGF)を通じて、制御装置はグラフィックプロセスステップおよび五面加工用のワーク座標系回転をサポートします(CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareTでは、対話プロンプトがフライス盤および旋盤の工程作成を支援し、現場の制御装置やPCベースのシステムでそのまま実行または追加編集できる標準ISO Gコードファイルを生成します。
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | ShopMill/ShopTurnのステッププログラミングと高水準Gコード言語を融合。DXFおよび5軸パッケージは構成依存 |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | 旋盤オペレーターから高く評価されている Practical Machinistの報告 (高速2軸旋削および穴パターン加工向け) |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | ライセンス有効時は5面変換平面位置決めおよびスイープ3D形状をサポート(CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | ガイド付きテンプレートがパートプログラムにGコードを挿入。オペレーターは工具設定、オフセット、切削条件、および挿入位置を理解している必要がある |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | 5面加工用のワーク座標系回転をサポート(CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | USBキーロックなしでは20行制限のデモモードで動作。実機と完全に一致させるには工作機械の工具ライブラリファイルのコピーが必要 |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | 柔軟な対話ガイダンスのため、可視化ユニット1を機械制御ユニット2およびNCユニット3から分離 |
最初の質問に戻りますが、対話型プログラミングに欠けている機能とは何でしょうか?
基本的な2軸・3軸の対話型テンプレートでは、同時5軸自由曲面補間や複数治具にわたる素材モデルの3D取り残し加工を生成することはできず、Haas VPSやCentroid Interconなどのエントリーレベルパッケージでは、カスタムイケール(トゥームストーン)や振れ止めをモデル化してアセンブリ全体の干渉を排除することはできません。Mazak Smooth、Siemens SINUMERIK、Okuma OSPなどの高度なプラットフォームは(ライセンスにより)3D検証や多系統同時制御をサポートしますが、それらのウィザードでもパレット上に多数配置された部品間の非切削早送り経路を最適化して短縮することはできません。
基本的な対話型サイクルは一度に一つのフィーチャーブロックしか評価しないため、異なるワーク座標系オフセットで前の荒加工工具が残した3D残りの削り代を常に把握できるわけではありません。取り残しフライス加工(レストミリング)や同時B軸加工において、対話型制御装置に対応するツールパスがない場合は、CAMによるプログラミング経路を使用するのが賢明です。食い込み(ガウジ)チェックには正確な工具形状と部品形状のデータが必要です。
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
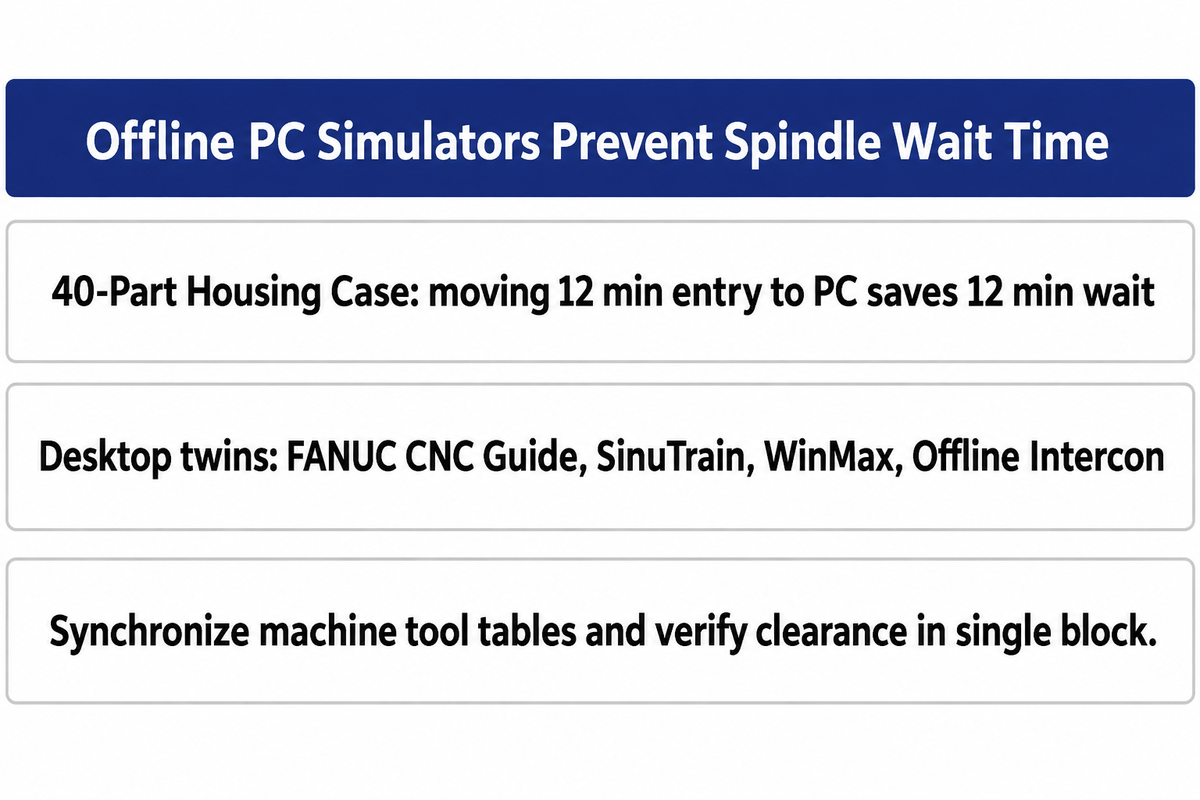
オフライン版の対話型ソフトウェアやPC用制御装置シミュレーターを使用すれば、デスクトップPC上で対話型メニューにアクセスでき、CNC主軸が量産稼働している間にパートプログラムの作成、描画、テストを行えます。機械の操作盤からオフィスのPCへメニュー入力作業を移すことで、バックグラウンド編集機能を持たない制御装置におけるプログラミング待ち時間を削減できます。
Kentech highlights machine dependence and possible spindle downtime を操作盤ベースの対話型プログラミングの欠点として挙げていますが、バックグラウンド編集機能を備えた制御装置であれば、現在の加工を実行しながら別のプログラムを準備できます。前述の40個ハウジング加工のケースでは、機械にバックグラウンド編集機能がない場合、12分間の対話型入力作業を停止中の操作盤からオフラインPCシートに移すことで、40個というサイクルタイム損益分岐点を維持したまま12分間の主軸待機時間を節約できます。
デスクトップデジタルツインやPCベースの対話型コンパイラーソフトウェアのオフライン版は、穴埋め形式のメニューを用いたオンライン・オフライン連携ワークフローを構築し、生産性を向上させます。
- Using the FANUC CNC Guideでは、パートプログラミング、Gコードテスト、およびサイクル検証のためにPC上でFANUC CNC制御装置をシミュレートできるため、実機を止める必要がなくなり、技術者はデスクトップPC上でMANUAL GUIDE iを使ったプログラム作成を行えます。
- Using Siemens SINUMERIK SinuTrain仮想モデルやHurco WinMaxデスクトップシートにより、オペレーターは現場で実機を稼働させながら、次の加工案件をオフラインで準備・シミュレーションできます。
- With Centroid Offline Intercon (#15100)では、プログラマーはWindows PC上でフライス盤および旋盤の対話型プログラムを作成し、コンパイルされたGコードをUSBまたはLAN経由で転送できます。ハードウェアUSBキーロックを接続すると、20行制限のデモモードが解除され、Offline Interconの全機能が使用可能になります。
- Through PC-native multi-brand suites (KipwareM / KipwareT)を使用すれば、単一のノートPCまたはデスクトップPCのインターフェースから、Fanuc、Haas、またはOkumaの工作機械向けにGコードを出力できます。
オフライン対話型ワークフローでは、工具ライブラリの同期管理を徹底することが極めて重要です。オフライン対話型PCシート(FANUC CNC Guide、Siemens SinuTrain、Centroid Offline Intercon)は実機と同期された工具テーブルを必要とし、完全な3D干渉チェック用のサードパーティ製カスタムチャック爪や振れ止めを自動的にはモデル化しません。プログラムを実稼働へ移行する前に、ドライランまたはシングルブロックモードでワーク座標系オフセットと軸方向クリアランスを確認し、干渉がないことを必ず検証してください。
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
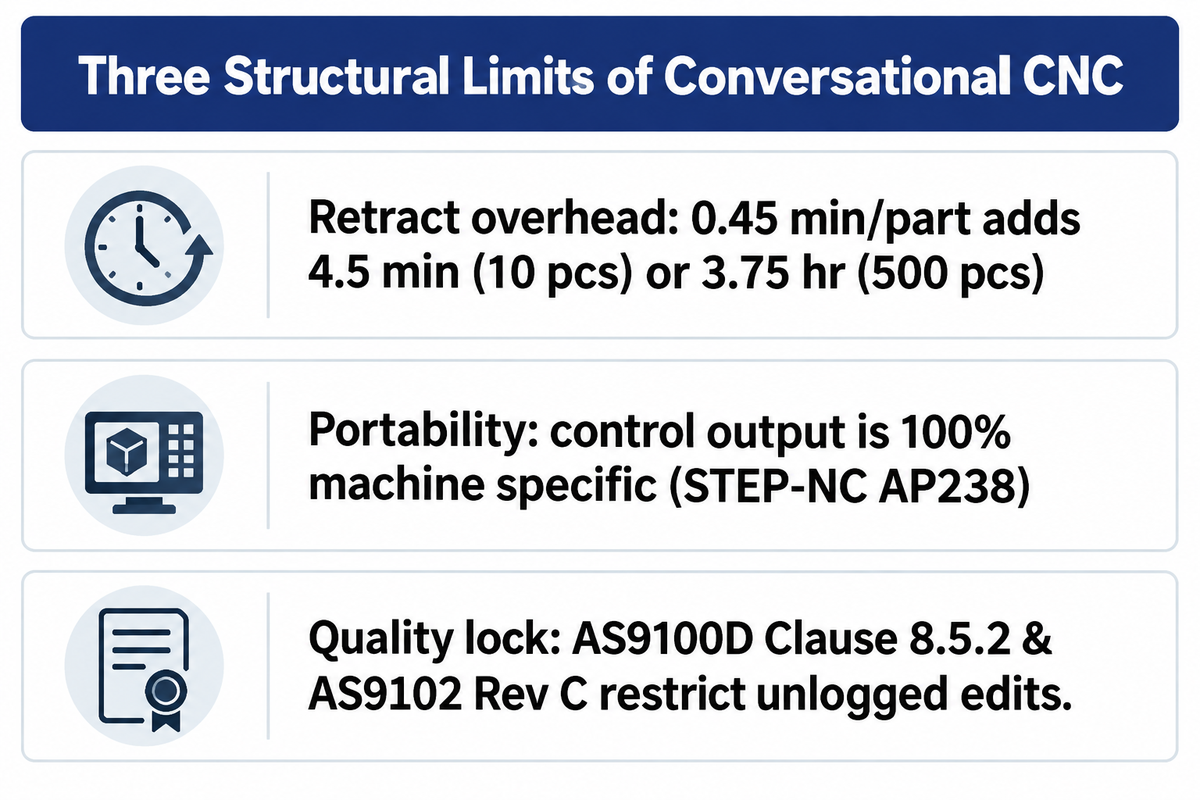
工場全体を対話型プログラミングで標準化する前に、製造管理者が評価すべき三つの構造的制約があります。それは、安全を見込んだクリアランス動作による一個あたりのサイクルタイム増加、メーカー間でのプログラム互換性の制限(ロックイン)、そしてNCプログラムの検証と変更方法を規定する品質マネジメントシステム(QMS)のトレーサビリティ規則です。
第一に、対話型ウィザードにおけるクリアランス平面とリトラクト動作は、プログラムされた形状の周囲に必要な安全空間を確保しますが、モデル化されていないクランプや誤ったワーク座標系オフセットがある場合は依然として干渉を引き起こす可能性があります。前述の40個ハウジング加工のケースでは、こうした余裕を持たせたリトラクトにより一個あたり0.45分(27秒)が加算されます。10個のロットであれば合計4.5分の増加に過ぎませんが、500個のロットでは3.75時間ものロスになります。
Second, cross-brand portability remains a major hurdle. As Kentech’s portability review が指摘するように、制御装置ベースの対話型出力は100%その機械固有のものとなります。国際標準化機関でさえ、形状データの互換性が加工プロセスの互換性とイコールではないことを明らかにしています。 5軸加工向けSTEP AP238(STEP-NC)適合クラス1に関するBoeingとNISTの共同検証において、研究者らはSTEP-NCの工具中心プログラミングの形状データが異なる5軸CNC間で移植可能であることを実証しましたが、CNCプログラムはデータ中立(データニュートラル)にはなり得ても、必ずしもプロセス中立(プロセスニュートラル)ではないと警告しています。
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceabilityでは、AS9100Dの8.5.2項がトレーサビリティが要求される場合の識別およびトレーサビリティを規定しており、AS9102 Rev Cのフォーム1、2、3が部品責任、製品責任、および特性責任と検証結果を記録します。AS9100D 8.5.2項およびAS9102 Rev Cが適用される航空宇宙・防衛契約では、正式な設計変更指示(ECO)や管理された操作盤プログラミングの手順を踏まない、記録に残らない現場制御盤でのプログラム直接編集は品質システムによって禁止されています。
8. CNC旋盤やマシニングセンタを発注する際の制御装置オプションの指定方法
CNC旋盤や立形マシニングセンタを購入する際、顧客は発注書を発行する前に、書面の機械見積書において、制御装置モデルの互換性、対話型ソフトウェアライセンスの有効化、2D DXFインポート機能、傾斜加工面機能、オフラインPCシミュレーションの有無、および標準の受入検査基準(検収基準)を必ず確認する必要があります。
世界の工作機械市場において、メーカーは主に二つの提供モデルを通じて対話型制御およびティーチイン制御を実装しています。工作機械メーカー独自の統合型プラットフォームとしては、Mazatrolを搭載したMazakのターニングセンタおよびマシニングセンタ、WinMaxで動作するHurcoの3軸・5軸マシニングセンタ、Advanced One-Touch(AOT/IGF)を備えたOkumaの旋盤およびフライス盤、Visual Programming System(VPS)テンプレートを提供するHaasのフライス盤および旋盤が挙げられます(CTE; ハース). In parallel, multi-controller and teach-in machine suppliers, such as KAAST 工作 機械, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
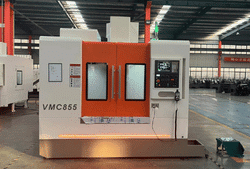
Additionally, ANTISHICNC provides multi-axis machining centers such as the VMC 650 vertical machining center (高精度フライス加工、穴あけ、ボーリング、溝削り向けに3軸、4軸、または5軸をサポート)や、フラットベッド・ティーチイン旋盤およびスラントベッド CNC旋盤機械 そして vertical machining centers (VMCs) (FANUC、Siemens、またはGSK制御装置搭載)を提供しています。FANUC MANUAL GUIDE i、Siemens ShopMill/ShopTurn、2D DXFインポーター、オフラインPCシミュレーターなどの対話型オプションを使用する場合、これらのパッケージはすべての標準機にデフォルトで有効化されているわけではなく、機械メーカーや制御装置のグレードによって別売りのソフトウェアロック解除オプションとして販売されるか、標準機にバンドルされます。発注書に署名する前に、以下の五項目チェックリストを確認してください。
- 見積書にFANUC MANUAL GUIDE i、Siemens ShopMill/ShopTurn、またはHaas VPS(購入可能オプションの200時間試用機能付き)の有効化が明記されていること。
- 2D DXFインポートおよび座標回転ライセンスの確認:DXFインポートは図面輪郭を制御装置に取り込み、G68による平面座標回転は回転配置されたプレート形状をサポートし、3+2軸割り出し加工では回転軸キネマティクスが設定されたSiemens CYCLE800などの傾斜加工面機能を使用します。
- 対話型荒加工サイクルと高密度なCAM仕上げブロックを併用するプログラムで先読みバッファ枯渇を防ぐため、十分なパートプログラムメモリ容量が確保されていること。
- オフラインPCシミュレーター(FANUC CNC GuideやハードウェアUSBキーロック付きのCentroid Offline Interconなど)と、工作機械のオフセットテーブルを同期する手順が整備されていること。
- Specify program format and cutting accuracy standards: reference ISO 6983-1:2009 (数値制御で使用されるプログラムフォーマットおよびアドレスワードの定義)、およびマシニングセンタでテストピースの仕上げ切削精度を検証する際の ISO 10791-7:2020 (マシニングセンタの試験条件-第7部:仕上げテストピースの精度)を参照して検収基準を指定すること。
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team は、現場のオペレーターが必要とする特定の対話型オプション、固定サイクル、およびインターフェース仕様書を備えたFANUC、Siemens、GSKの制御装置パッケージをお見積りいたします。ご発注前にモデル仕様とオプションの対応可否を確認するため、ぜひ部品図面をお送りください。
よくある質問
対話型CNCプログラミングで編集用の標準Gコードを生成できますか?
はい。Fanuc Manual Guide i、Haas VPS、Centroid Intercon、Kipwareなどのテンプレート方式システムは、加工現場の操作盤やテキストエディタで一行ずつ確認・編集できるGコードブロックを生成します。一方、Mazak MazatrolやHurco WinMaxは、ネイティブの対話型プログラムをEIA/ISOプログラムとは別に保存します。個別のGコードプログラムを編集する際に対話型プログラムを変換する必要はなく、プログラムの結合(マージ)はネイティブのユニットブロックを編集可能なGコードプログラムに変換することとは異なります。
多品種少量生産の加工現場(ジョブショップ)に最適な対話型プログラミング機能を持つCNC制御装置はどれですか?
2軸旋削や複合加工シャフトでは、工具順序の自動決定や材質に応じた回転数・送り速度の自動計算機能を備えるMazak MazatrolとSiemens ShopTurnが現場のオペレーターに高く支持されています。3軸および5面加工のジョブショップにおけるフライス加工では、該当オプションを搭載したHurco WinMaxとSiemens ShopMillが高速な2.5Dポケット加工と傾斜加工面割り出しを提供し、Fanuc Manual Guide iは対話型の定型文と手書きのISO Gコードマクロを単一のファイルに混在させる工場に適しています。
対話型プログラミングはCNC旋盤とCNCフライス盤のどちらにより適していますか?
対話型プログラミングは、CNC旋盤においてより高い投資対効果(ROI)を発揮します。軸対称の旋削形状(外径輪郭、溝、テーパー、シングルポイントねじ切り)は本質的に連続した2Dセグメントであり、対話型の入力プロンプトにそのまま適合するためです。CNCフライス盤では、対話型ウィザードは穴パターン、正面フライス加工、2.5Dポケット加工に優れていますが、複数工程を伴う3D曲面加工は通常CAD/CAMでプログラミングされます。
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Fanuc CNC Guide、Centroid Offline Intercon (#15100)、KipwareM/KipwareTなどのパッケージを使用すれば、実機の主軸を稼働させ続けながら、PC上で対話型ファイルを作成・編集できます。
加工現場が対話型プログラミングを使わず、最初からCAMへ移行すべきなのはどのような場合ですか?
同時3軸〜5軸の自由曲面ツールパスが対話型制御装置の能力を超える場合や、生産ロット数が段取り時間とサイクルタイムの損益分岐点を超える場合は、CAD/CAMを使用してください。チタンやインコネルのポケット加工では、高度な対話型システム(Hurco WinMax UltiPocketやSiemens ShopMillのダイナミックサイクルなど)でも2.5D形状に対する一定エンゲージメントのトロコイド荒加工が可能ですが、複雑な3D自由曲面の荒加工や複数工程の素材モデル管理にはフル機能のCAD/CAM環境が必要です。
同様に、顧客との契約で正式なNC改訂トレーサビリティや外部3Dシミュレーションが義務付けられている場合も、オフラインCAMワークフローが適しています。そのような場合、顧客の3DソリッドモデルをCAMにインポートすることで手動での形状入力が不要になり、何より寸法の誤入力リスクを排除できます。さらに、ツールパスの最適化によってサイクルタイムを短縮でき、CAD/CAMマスターに紐付いた改訂記録は品質監査の対応にも役立ちます。
参考文献と情報源
- 国際標準化機構. ISO 6983-1:2009:オートメーションシステム及び統合-機械の数値制御-プログラムフォーマット及びアドレスワードの定義-第1部 (Confirmed 2025).
- 国際標準化機構. ISO 10791-7:2020:マシニングセンタの試験条件-第7部:仕上げテストピースの精度 (Confirmed 2025).
- 米国労働統計局(BLS)。 職業展望ハンドブック:機械工および工具・金型製作者 (2025〜2035年雇用予測)。
- National Center for Biotechnology Information / PMC. 統合型CAM/CNC制御システムの現状:これまでの開発経緯とよりスマートなCNCへの道筋 (2024).
- 米国国立標準技術研究所(NIST) & Boeing。 Validating Portability of STEP-NC Tool Center Programming.
- 米国特許商標庁(USPTO)。 米国特許 US6584373B1:CNC工作機械の制御方法.
- 米国特許商標庁(USPTO)。 US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.