














Обновлено в октябре 2026 г
Обработка с жестким допуском сохраняет критическую особенность в пределах жесткого волочения для согласованного производственного цикла. пять элементов управления несут работу: температура, удержание работы, резка, состояние материала и измерение. Начните с функции, которая должна функционировать, затем подключите каждый элемент управления к измеримому условию приемки, чтобы детали соответствовали пределам чертежа.
Покупателю машины недостаточно одного хорошего образца. машинист хочет знать, какое изменение исправить. Это руководство связывает эти решения с реестром изменений, матрицей выбора процесса и пробной записью.
- Критическая особенность: назовите размер, форму или характеристику текстуры.
- Пределы рисования: удерживающие единицы и фактические верхние/нижние значения.
- Состояние проверки: определить температуру и предписанное ограничение.
- Метод выпуска: выборка записи, неопределенность и правило принятия решения.
Что означает обработка с жестким допуском на чертеже
Обработка с жестким допуском начинается с явного нижнего и верхнего предела интересующего объекта. Вызов ±0,001 дюйма допускает общую ширину 0,002 дюйма или 0,0508 мм. Размер, округлость, биение и текстура поверхности описывают различные свойства, поэтому напишите каждое функциональное требование перед выбором маршрута производства.
Точная обработка контролирует размеры, которые позволяют готовым деталям прилегать друг к другу Более жесткие допуски полезны при контроле границ посадки подшипников, выравнивания и уплотнения; нанесение одной и той же ленты на все поверхности узла может добавить работы, но не может улучшить сборку. роль жесткого допуска заключается в более функциональном контроле, в отличие от маркировки или идентификатора, прикрепленного к детали.
Сохраняйте эталонную температуру с определением пределов. Публичный охват ISO 1:2022 охватывает эталонную температуру геометрических и размерных свойств; NIST указывает 20 °C; температурная поправка и ее неопределенность тогда относятся к методу измерения.
Что считается жестким допуском на механическую обработку?
Плотный допуск на механическую обработку - это узкое разрешенное изменение относительно признака, материала и производственного процесса. Например, ±0,005 мм дает общий диапазон 0,010 мм. Это требование может быть требовательным к одной функции и рутине к другой; пределы чертежа и повторяемый метод измерения дают полезное определение.
Измерение также должно определять местонахождение полосы; эти требования допуска определяют разрешенные размеры. 1.000 в характеристике с +0/-0.002 в пределах 0.9981.000 в. А 1.000 ±0.001 в характеристиках 0.99991.001 в. Оба имеют 0.002 в общей ширине, но их приемлемые размеры различаются. Замена одного другим может изменить посадку. Используйте ориентир и геометрическая направляющая допуска для формы и местоположения, а также общие допуски согласно ISO 2768 для рисования по умолчанию.
В обзоре закупок критическая особенность помещается в функцию сопряжения. если поставщик дает более широкую полосу, владелец конструкции должен проверить наличие зазоров и/или помех. допустимый предел не может быть преодолен низкой ставкой.
±0,001 в каллауте допускает отклонение на 0,0254 мм в любом направлении; его полный размах составляет 0,0508 мм. Равная ширина полосы может занимать разные положения относительно номинального размера. Скопируйте фактические пределы в план проверки, чтобы покупатель и поставщик судили об одной и той же готовой функции.
Температура: отделяйте рост детали от дрейфа машины
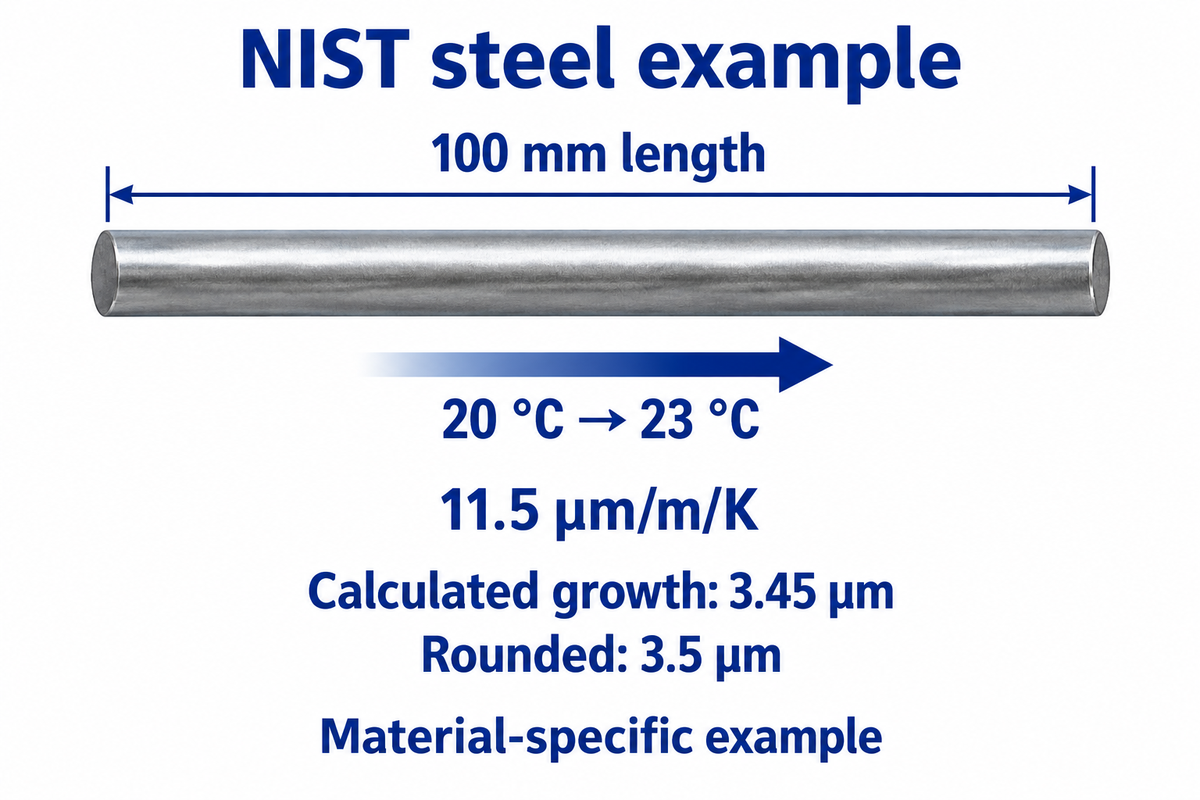
Контроль температуры начинается с отделения расширения заготовки от движения конструкции машины. В примере стального блока NIST длина 100 мм с коэффициентом 11,5 мкм/м/К вырастает примерно на 3,5 мкм между 20 °C и 23 °C. Перед регулировкой размера записывайте как температуру материала, так и рабочее состояние машины.
Учтите, что эталон стали толщиной 100 мм в цехе при 23 °C. Расчет составляет ΔL = αLΔT = 11,5 мкм/м/К × 0,100 м × 3 К = 3,45 мкм, округленный до 3,5 мкм в Часто задаваемые вопросы по размерной метрологии NIST. Читатель, сравнивающий это значение с припуском 0,005 мм, сравнивает 3,45 мкм с 5 мкм. Перед изменением смещения довести показания до определенного эталонного условия или применить соответствующую поправку Коэффициент относится к материалу примера; использовать фактический коэффициент сплава для другой части Неопределенность в этом коэффициенте и в измерении температуры сохраняется после коррекции.
Следует добавить временные метки для заправки охлаждающей жидкости и перезапуска. в обсуждении работы с баром было упомянуто, что размер изменился. Это привело к теории температуры и вибрации. оригинальный плакат не измерял температуру. Адекватным ответом является запись события и захват теплового состояния до выбора причины. Тщательно контролируемый воздух в помещении сам по себе оставляет неразрешенными теплый запас, охлаждающую жидкость и рост шпинделя. Запишите эти условия окружающей среды с помощью показаний функций.
Для примера стали толщиной 100 мм тот же коэффициент дает рост 1,15 мкм на 1 °C. Более длинные характеристики накапливают большее изменение длины при той же разнице температур. Сравните котировки в заявленном эталонном состоянии и процедуре прогрева, чтобы дополнительный контроль окружающей среды учитывал измеренный вклад в эту особенность.
Выдержка и резка: изолируйте источник вариаций
Эффективный диагноз сравнивает особенность до и после контролируемого изменения процесса. исследование 2011 года дисков из кованой стали диаметром 120 мм показало, как напряжение зажима, удаления материала и механической обработки влияет на форму вместе. Состояния процесса следует регистрировать, а не предполагать пять независимых и несвязанных источников ошибок. Этот подход должен сочетаться с оценкой состояния ограничения, требуемого чертежом.
The Исследование искажений стального диска сравнил геометрию дисков до и после различных этапов изготовления В более позднем Исследование тонкостенного фрезерования компьютерное моделирование использовалось для прогнозирования связанных явлений резки и зажима, а также для ограничения объема прогнозов ключевыми местами зажима. Поэтапное исследование было подтверждено обоими исследованиями. Ни один из них не обеспечивает универсального давления в приспособлении или гарантированного диагностического показателя.
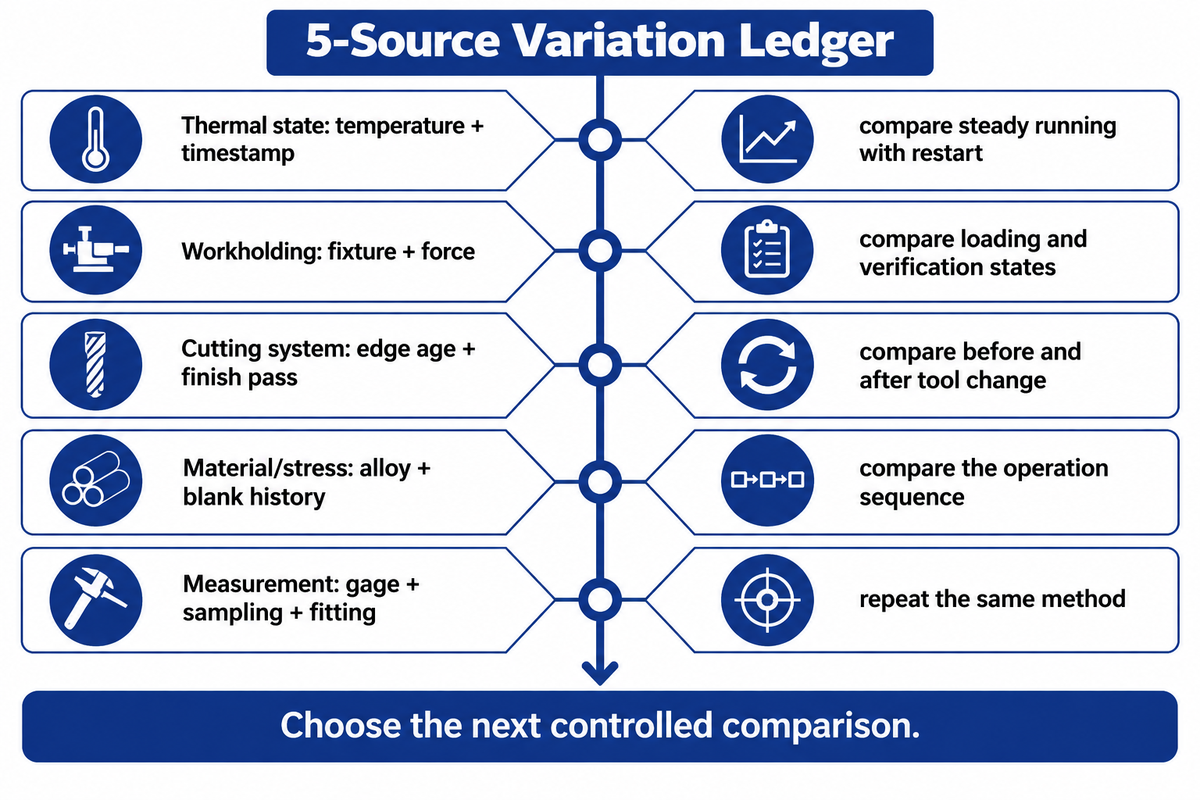
Реестр вариантов с 5 источниками
Книга изменений из 5 источников связывает каждого подозреваемого участника с наблюдением и контролируемым сравнением.
| Участник | Рекорд | Сравнить | Ответ |
|---|---|---|---|
| Тепловое состояние | Температура части/охладителя и временная метка | Устойчивый бег против перезапуска | Отдельное термическое восстановление от постоянной коррекции размера |
| Работа | Крепление, сиденья и утвержденная установка силы | Повторная загрузка; сравните состояния проверки обработки и волочения | Просмотрите поддержку и сиденья, прежде чем компенсировать изменения |
| Система резки | Возраст края, идентичность инструмента и проход завершения | Стабильные разрезы до/после смены инструмента | Отделите шаги, связанные с ребрами, от постепенного дрейфа |
| Материал/стресс | История производства сплавов, тепла и заготовок | Геометрия в утвержденной последовательности операций | Просмотрите норму запасов и последовательность лечения |
| Измерение | Обойма, места отбора проб, приспособления и удерживающие устройства | Повторите характеристику тем же методом | Устраните различия в методах, прежде чем преследовать смещения |
Тонкостенное кольцо может считывать круглую форму в патроне и менять форму после освобождения. Используйте эту разницу для исследования приспособлений, затем проверьте в указанном состоянии чертежа. Публичная сфера действия ISO 10579:2010 охватывает нежесткие детали, требующие удержания во время проверки Обычный зажим для резки и предписанное ограничитель для проверки являются отдельными определениями настройки.
История материала также принадлежит в бухгалтерской книге. Удивительные искажения произошли после того, как в него вошли баллоны из нержавеющей стали с порошковым слоем Аддитивное/вычитающее исследование NIST 2018 года. Держите это в области процесса. Используйте это для обзоров конструкции деталей, чтобы документировать, как было сформировано сырье. Выберите подходящий инструмент и опорное устройство для геометрии; усилия по снижению износа инструмента не могут исправить нестабильную дату.
Неопределенность измерения и решение о выпуске
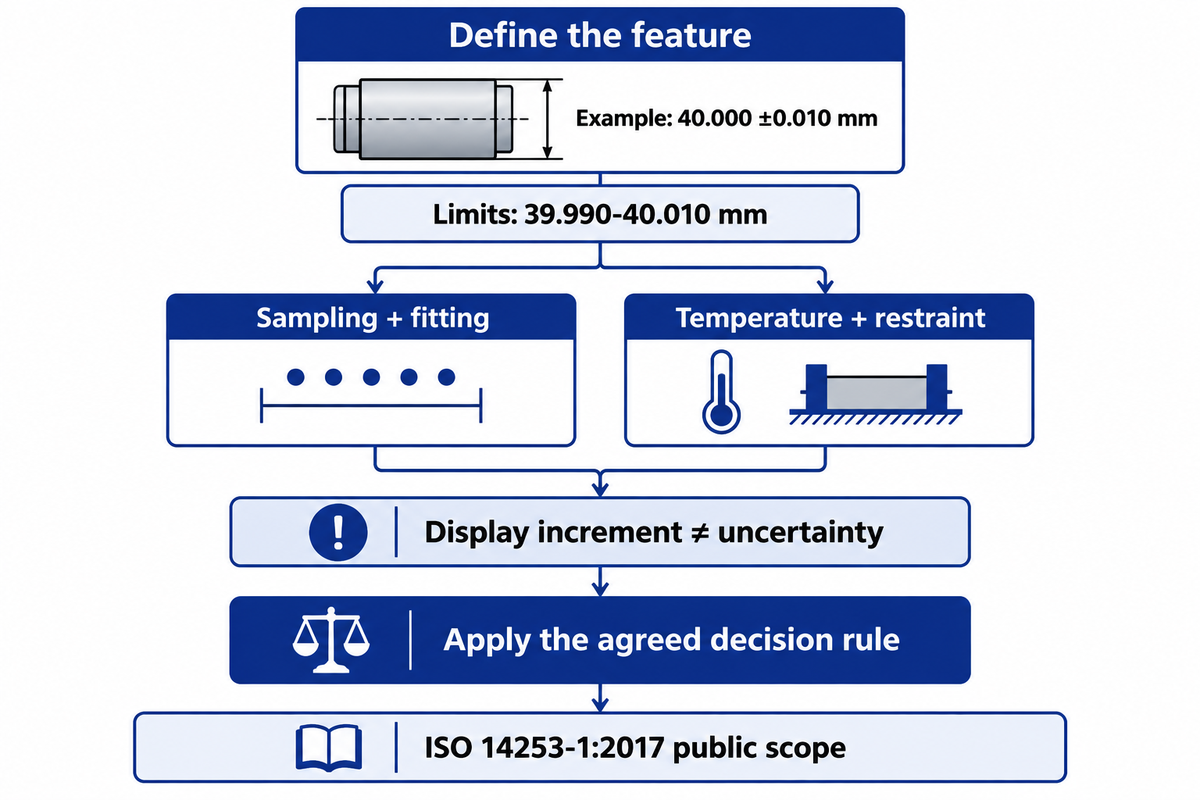
Измерьте и отпустите функцию, используя указанное состояние проверки и согласованное правило принятия решения. Дисплей, показывающий приращения 0,001 мм, не показывает полную неопределенность измерения. вблизи предела спецификации калибровка, температура, отбор проб и установка могут повлиять на решение, даже если повторные показания показывают согласованность. Установите эти требования к проверке перед испытанием, чтобы улучшить согласованность проверки деталей.
Размер датчиков диаметра в местах отбора проб. Округлость, биение и положение требуют разных измерений. Обсуждение NIST геометрического контроля ШМ дает представление о несоответствии между всей поверхностью и ограниченным набором точек измерения. Помимо определения распределения точек и метода подгонки, укажите прибор. устаревшие вызовы концентричности также нуждаются в заявленном стандарте и интерпретации чертежа.
Для гипотетического шейки 40.000 ±0.010 мм предельные размеры составляют 39.990 мм и 40.010 мм. допустим, показания производятся вблизи верхнего предела. в этом случае, согласно согласованному правилу, учитывающему неопределенность, метрология должна рассматривать этот результат как есть, вместо того, чтобы округлять его для принятия. Публичный охват ISO 14253-1:2017 решает такие решения соответствия. Запрошенная задача измерения может использовать преимущества подходящей внутримашинной системы или другого оборудования; выберите наиболее подходящую систему, оценив производительность для характеристики.
План измерений для 40 мм журнал должен держать размер и форму результаты отдельно. отслеживаемость к калибровке и предписанное ограничение должны быть согласованы до покупки дополнительных десятичных знаков на дисплее. больше повторных показаний в одной точке не заменят покрытие всей поверхности.
Для шейки 40.000 ±0.010 мм напишите пределы 39.990 — 40.010 мм, ограничение, указанное при вытяжке, и правило принятия решения ISO 14253-1 в одном и том же плане измерений. приращения дисплея приборов и неопределенность приемки являются отдельными величинами.
Возможность процесса: удерживайте ленту на протяжении всей партии
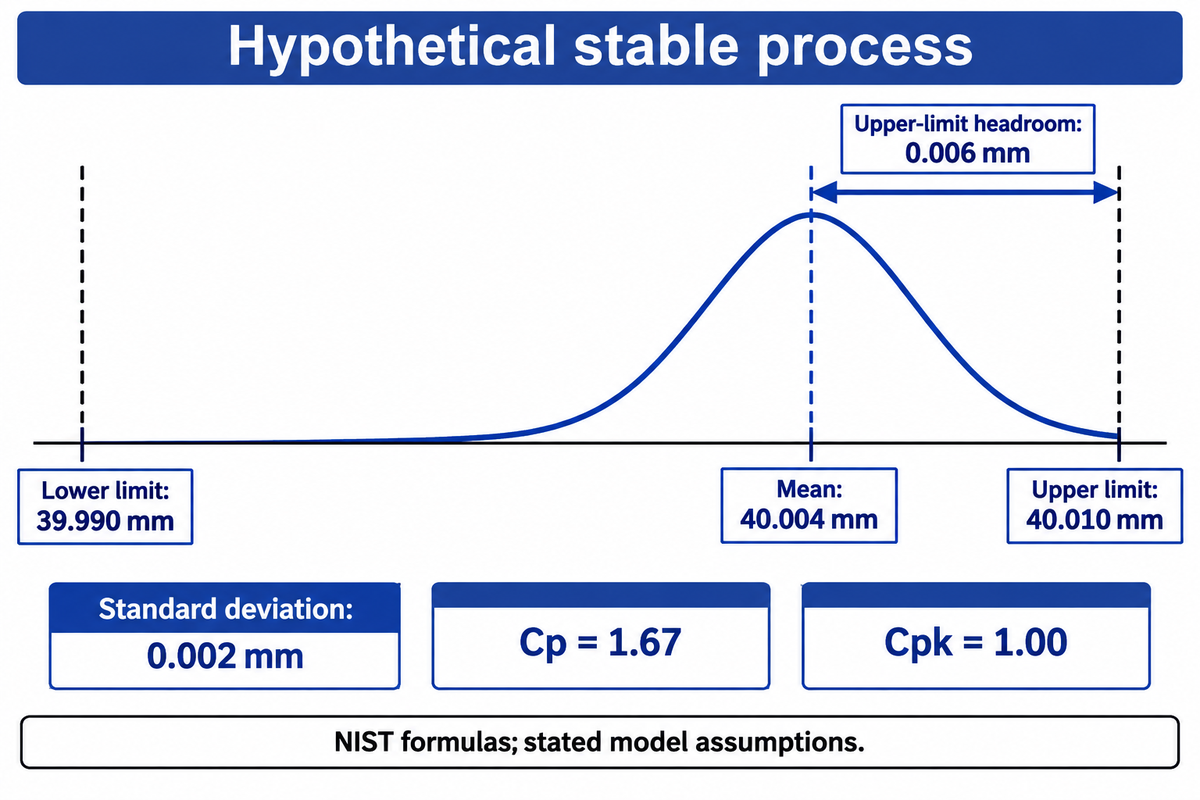
Поддержание жестких допусков требует последовательного поведения в отношении оцениваемых производственных условий. Cp сравнивает разрешенную ширину с разбросом процесса; Cpk также учитывает центрирование. Для гипотетического признака 40.000 ±0.010 мм со средним значением 40.004 мм и стандартным отклонением 0.002 мм Cp составляет 1.67, а Cpk - 1.00 при указанной статистической модели.
“Также мы не можем начать говорить о технологичности процесса, пока не продемонстрируем стабильность в нашем процессе.”
Мы предполагаем стабильный процесс и приблизительно нормальную модель с соответствующим разбросом Верхний и нижний пределы журнала составляют 40,010 мм и 39,990 мм. Cp = (40,010 - 39,990)/(6 × 0,002) = 1,67. Для Cpk сравните (40,010 - 40,004)/(3 × 0,002) = 1,00 с (40,004 - 39,990)/(3 × 0,002) = 2,33; возьмите меньший результат, 1,00.The Формулы возможностей NIST покажите, почему узкий спред все еще может находиться слишком близко к одному пределу В этом примере проблема заключается не в спреде, а в центрировании. Согласованный покупателем критерий принятия и план выборки остаются отдельными решениями.
Может ли машина с точностью ±0,02 мм изготовить деталь в пределах ±0,01 мм?
Машина может соответствовать требованию ±0,01 мм детали только в том случае, если ее проверенный процесс резки и измерения удерживает эту особенность в пределах. Приведенный ±0,02 мм метрика машины, в одиночку, дает очень мало информации. необходимо определить, указывает ли он положение оси, диапазон хода механизма или какой-либо другой тест. после этого определяется фактический признак и условия процесса могут быть оценены.
Компенсация может решить проблему измеренного, повторяемого смещения. Случайное изменение, изменение теплового состояния или нестабильное приспособление требуют другого отклика. Сохраняйте точность и повторяемость разными. Статистический контроль процесса или SPC позволяет поддерживать порядок времени, так что изменение инструмента или перезапуск процесса, или изменение материала остается видимым, вместо слияния в среднее значение.
Среднее значение процесса 40,004 мм оставляет 0,006 мм до верхнего предела в работаемом примере. Среднее значение необходимо будет центрировать, чтобы улучшить Cpk и оставить Cp неизменным. Сохраняйте временной порядок перед интерпретацией любого индекса. Кроме того, договоритесь о пороге приемки с клиентом и продолжительности исследования, а не навязывайте универсальные значения.
Токарная обработка или шлифовка: выбирайте по функциональной функции
По размеру поворот - это стартовый путь для вращательных элементов; цилиндрическое шлифование зарабатывает свое место, когда этого требует необходимая окончательная форма или состояние поверхности. Одна только полоса размером 0,010 мм не может определить маршрут. Включите твердость, доступ, исходные соотношения и текстуру, затем назначьте результат измерения каждому требованию перед добавлением вторичных процессов.
- Функция доступна для поддерживаемого режущего инструмента.
- Результаты испытаний соответствуют размеру, форме и текстуре вместе.
- Материальное состояние подходит для выбранной кромки.
- Доступ к колесам соответствует последней функции и данным.
- Измельчение устраняет измеренную форму или зазор текстуры.
- Определены отделочный материал и последовательность обработки.
| Кластер функций | Вероятное ограничение | Маршрут для оценки | Результат принятия |
|---|---|---|---|
| Внешнее сиденье подшипника | Подходящее и исходное биение | Завершить точение или цилиндрическое шлифование | Размер, форма и биение |
| Тонкостенное кольцо | Изменение формы, вызванное креплением | Поддерживаемое точение или шлифование | Форма в указанном удерживающем устройстве |
| Длинный вал | Поддержка и стройность | Поддерживаемая токарная обработка; шлифование шейки | Прямолинейность и журнальное отношение |
| Закаленный журнал | Состояние материала и целостность поверхности | Твердая токарная или шлифовальная | Размер, текстура и соответствующие проверки поверхности |
| Внутренний зануд | Доступ и охват инструментов | Расточка или внутреннее измельчение | Диаметр, конусность и форма |
| Уплотнительная поверхность | Текстура и ориентиры | Токарная обработка плюс подходящая отделка | Указанная текстура и состояние поверхности |
| Плоское лицо | Плоскостность и отношение данных | фрезерование с ЧПУ или шлифование поверхности | Плоскостность и перпендикулярность |
| Небольшой профиль/функция | Доступ и проводимость материала | Швейцарская механическая обработка, фрезерование или проволочная EDM | Профиль, размер и состояние края |
| Прерванная поверхность | Краевая загрузка и локальная форма | Оцените стратегию резки или шлифования | Согласованность функций при перерывах |
В прецизионном испытании подшипника-сиденья с ЧПУ, то же требование должно сравниваться в том же состоянии холостого. если размер был пройден, но текстура поверхности не была, более тонкий размер смещения не отвечает требованиям текстуры поверхности. ANTISHICNC's цилиндрические шлифовальные машины с ЧПУ обеспечить необходимый маршрут; Токарные станки с ЧПУ предоставьте вариант поворота.
Целостность поверхности может варьироваться в зависимости от маршрута, пройденного для достижения конечного измерения. А Исследование нержавеющей стали S13Cr 2026 года обнаружено различные условия остаточных напряжений поверхности и недр после токарной обработки и шлифования. каждое значение было единым наблюдением и усталостная долговечность не оценивалась. рекомендуется выбирать функциональные доказательства объекта, а не утверждать, что токарная обработка обеспечивает более длительный срок службы. Аэрокосмические компоненты и медицинские устройства требуют специальной проверки, выходящей за рамки размерной приемки; эта матрица выбирает производственные процессы, а не квалификацию продукта.
Стоимость обработки с жестким допуском: требуется только точность
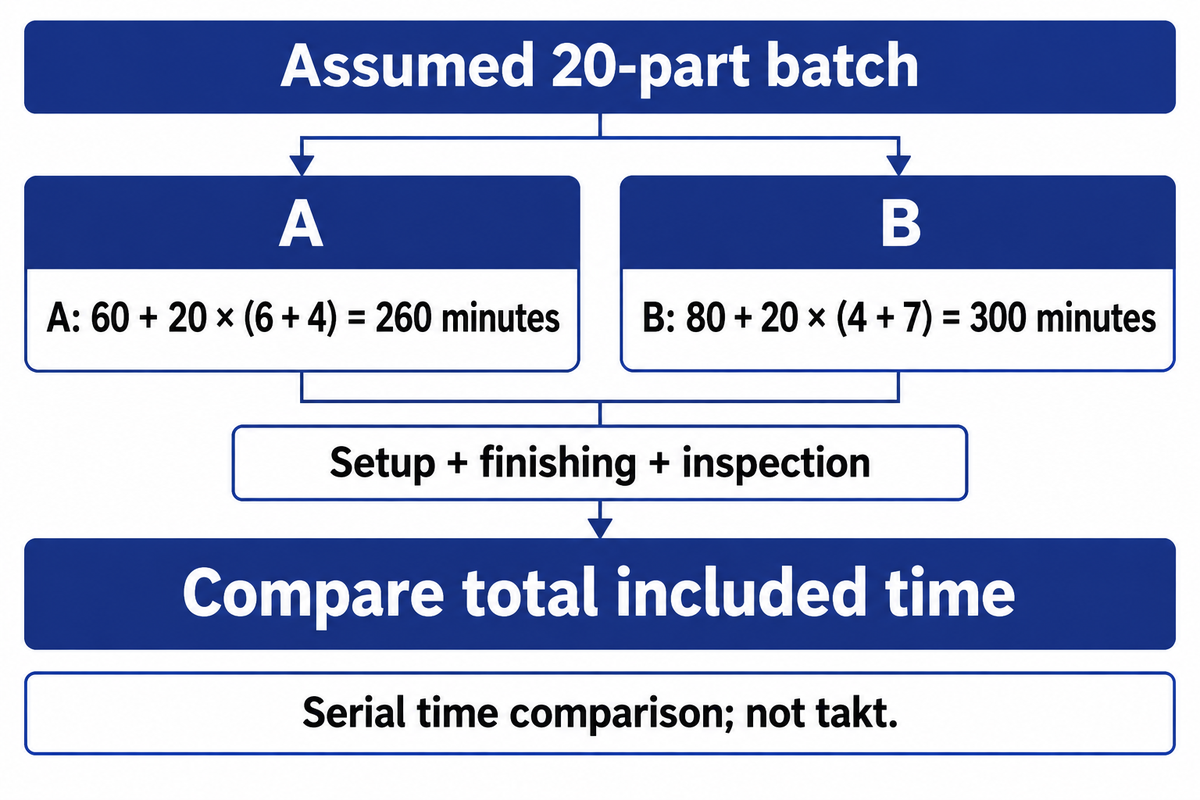
Стоимость обработки плотный допуск варьируется в зависимости от котировки и того, какая работа включена. В предполагаемой партии из 20 частей 60 минут настройки плюс 6 минут отделки и 4 минуты проверки на деталь составляют в общей сложности 260 минут. если время настройки и/или проверки увеличивается, общее оплачиваемое время может увеличиться, даже если время отделки уменьшится. Сохраняйте объем сравнения явным.
Рассмотрим два предложенных прицела для тех же 20 частей Область А использует 60 минут настройки, 6 минут отделки и 4 минуты проверки на деталь: 60 + 20 × (6 + 4) = 260 мин. Область В использует 80 минут настройки, 4 минуты отделки и 7 минут проверки: 80 + 20 × (4 + 7) = 300 мин. Отделка экономит 40 минут в B, но добавленная проверка потребляет 60 минут, а установка добавляет 20 минут. Ценовые рамки или трудочасы путем умножения на применимую норму. Параллельная проверка потребует отдельного расчета мощности; этот пример сравнивает включенное время, а не такт.
The Структура затрат на качество ASQ отделяет затраты на предотвращение и оценку от внутренних и внешних затрат на отказ. Для заказа на прототип или небольшой объем спросите, какие затраты на установку и измерение повторяются. Переработка, бракованный запас и ускоренная доставка также влияют на сроки выполнения заказа и цепочку поставок. Сравните услуги по обработке с ЧПУ в одном и том же объеме выпуска; Услуги точной обработки, включающие проверку формы, отличаются от проверки только размера.
4-минутный финиш Scope B короче 6-минутного финиша Scope A, однако его 300-минутный итог превышает 260 минут для той же партии. проверьте технологичность и качество деталей у владельца дизайна, прежде чем расширять нефункциональные вызовы, и сохраните критические пределы, которые заставляют детали функционировать должным образом.
Приемка машины: согласовать испытание перед заказом
Принятие машины требует общей записи конфигурации, условий резки и измеренных характеристик.
Отдельные испытания позиционирования по оси, стандартная резка образца и испытание детали производства покупателя. Предлагаемая запись из девяти условий фиксирует изменения, которые не попадает в выбранный образец. Производству принадлежит последовательность операций, метрологии - метод измерения, а закупке - согласованный объем.
ИСО 230-2:2014 охватывает позиционирование оси. ISO 13041-6:2009, подтвержден в 2026 году, поставляет минимальные требования к точности резки для станков токарной обработки с ЧПУ и токарных центров с использованием стандартных готовых образцов. добавьте в заказ фактический материал детали, данные, ограничения, отбор проб и правила неопределенности. производственное испытание должно быть посвящено событиям, с которыми столкнется цех. Допуски в обработке с ЧПУ относятся к условиям процесса, используемым для их оценки.
9-Испытание на приемку условий
Испытание на приемку из 9 условий представляет собой предлагаемую запись, связывающую производственные события с измеренными характеристиками и согласованными действиями до заказа машины.
| Состояние | Запись, которую нужно сохранить | Владелец решения |
|---|---|---|
| Холодный старт | Процедура разогрева и первые полезные результаты функций | Производство |
| Устойчивый бег | Наблюдения за размером/формой с временным порядком | Производство + метрология |
| Позиция поездки | Соответствующее положение резки и результаты функций | Метрология |
| Перезагрузка детали | Базовое сиденье и геометрия удерживающего устройства, заданного чертежом | Производство |
| Возраст инструмента/колеса | Дрейфуйте через запланированный срок службы края или интервал правки | Производство |
| Изменить или подеваться | Первые принятые показания после вмешательства | Производство |
| Остановить/перезапустить | Продолжительность простоя, тепловое состояние и результаты восстановления | Производство |
| Замена охлаждающей жидкости/окружающей среды | Временная метка температуры и отклик функции | Производство + метрология |
| Передача обслуживания установленной площадки | Состояние установки и повторные согласованные проверки | Закупки + метрология |
Для объема оборудования - ANTISHICNC Диапазон цилиндрической шлифовальной машины с ЧПУ описывает CG45 с контролем Siemens и дополнительным измерительным устройством. поместите требуемый вариант измерения в строку конфигурации и укажите функцию, которую он измеряет. Высокоточные станки с ЧПУ требуют совместимого рабочего удержания и метрологии для достижения жестких допусков на выбранную деталь.
В отношении продолжительности исследования, частоты отбора проб и правил реакции, достичь согласия перед каждым испытанием. система управления качеством должна сохранять необработанные показания и вмешательства, чтобы позволить OEM-производителям принимать решения о выпуске. Общие стандарты качества должны называть характеристику и метод ее выпуска.
Перспективы на 2026 год: потребности в компенсации измерены обратной связью
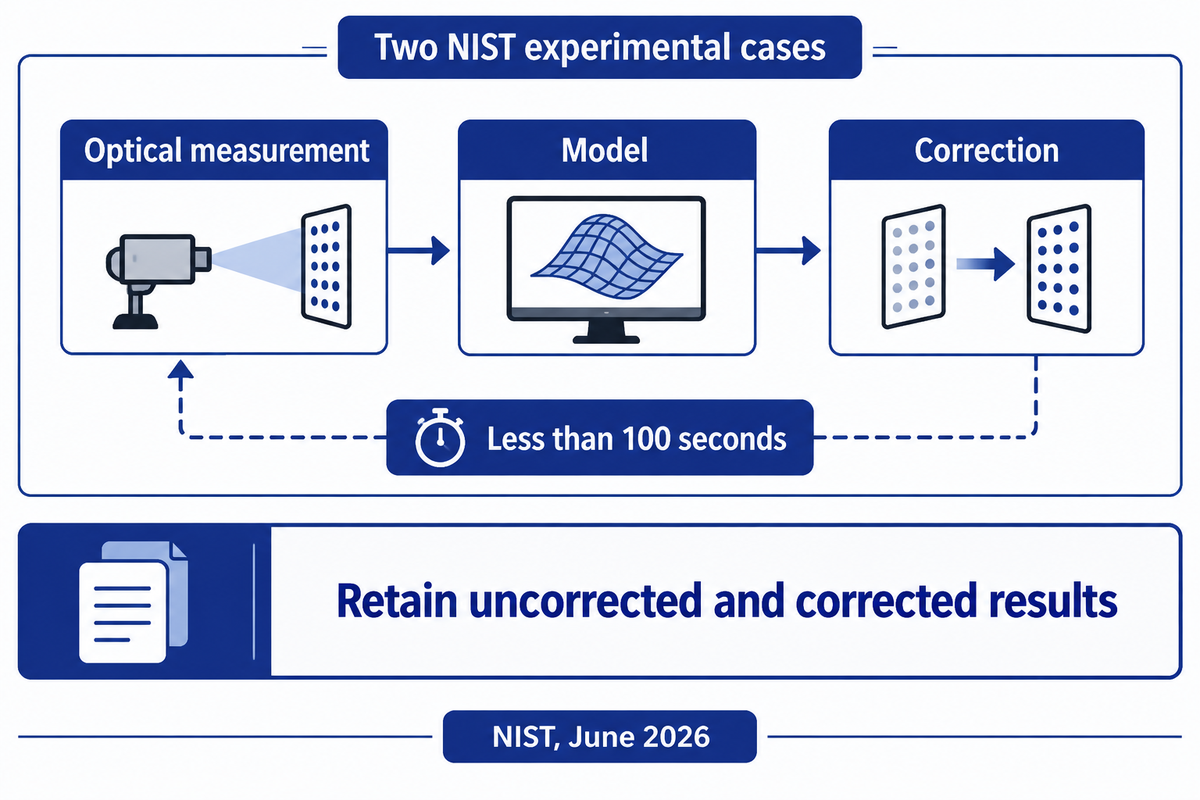
Купить обратную связь, которая измеряет изменение процесса, которое вы хотите контролировать. В работе NIST по термодеформации в июне 2026 года описана компенсация менее чем за 100 секунд для двух экспериментальных случаев с использованием оптических измерений и моделирования. Вопрос покупки заключается в том, насколько быстро указанное измерение оправдано, чтобы стать коррекцией во время изменения состояния машины и детали.
The Исследование НИСТ 2026 использовал масштабированный стандартный образец для испытаний и артефакт буровой сетки для проверки компенсации. сообщаемые выгоды от этих экспериментов. для проекта оборудования 2026 года определите измеренный признак, цель коррекции и временной интервал применимости модели. улучшение производительности в одном тепловом состоянии поможет производству только в том случае, если ячейка находится в этом состоянии и измерение приходит вовремя.
Современное производство увеличивает измерение внутри ячейки, но полезная обратная связь требует стабильной ссылки. Значение зонда может помочь с регулировкой процесса, а окончательный выпуск привязан к задаче оцениваемого измерения и правилу принятия решения. Ведите историю коррекции с результатами по частям. Если изменения инструмента создают шаги, и программное обеспечение предполагает, что эти изменения являются постепенным тепловым ростом, плавная кривая компенсации может скрыть неправильную причину.
Стандартные издания также требуют оглядки назад. В октябре 2026 года, ИСО 1:2022 остается эталонно-температурным изданием; ISO 230-2:2014 остается актуальным, а ISO 13041-6:2009 был подтвержден в 2026 г. Сохранение издания позволяет избежать необходимости создания нового набора требований к резке. в договоре купли-продажи выберите объем испытаний, которые вы будете применять, и сохраните требования к изданию чертежей.
Как поставщик объясняет концепцию может быть подвержен влиянию поискового интереса Однако, в случае покупки машины, часть и испытание в конечном итоге диктуют результат. никакой надежной процент принятия по сравнению с прошлым годом для этой технологии компенсации не может быть найден в исследовании. более подходящим следующим шагом для новой ячейки будет демонстрация обратной связи по времени с сохраненными измерениями, а не предположение о росте рынка.
Цикл компенсации менее 100 секунд в экспериментах NIST соединяет зондирование и коррекцию для указанной задачи Покупатель должен оценить этот временной интервал относительно фактических контролируемых изменений, а затем сохранить неисправленные и исправленные результаты для рассматриваемой функции. Фактические данные свидетельствуют о том, что измеренная спецификация обратной связи для ячейки является оправданной.
Часто задаваемые вопросы
Является ли 0,005 жестким допуском?
Вызов 0,005 требует устройства и соглашения о знаках, прежде чем он будет описывать полезный допуск.
Что такое стандарт ISO для допусков на механическую обработку?
В требованиях ISO к механической обработке используются разные стандарты для общих пределов вытяжки, геометрии, эталонной температуры и проверки.
Что такое прецизионное производство и технология механической обработки?
Точное производство сочетает в себе контролируемые процессы и измерения для создания характеристик в заданных пределах.
Что такое производство с высоким содержанием смеси и малым объемом (HMLV)?
Производство с высоким содержанием смеси и малыми объемами производит множество вариантов деталей относительно небольшими партиями.
Какой метод обработки лучше всего подходит для жестких допусков?
Выберите метод, удовлетворяющий требованиям к размеру, геометрии и поверхности объекта в его конечном материальном состоянии.
Какой допуск на самую жесткую обработку?
Самый жесткий полезный допуск - это наименьшая полоса, которую весь процесс может неоднократно изготовить и проверить на наличие указанного признака.
Функция ±0,010 мм имеет общую полосу 0,020 мм. Определите состояние его проверки, контролируйте изменения процесса и сохраните измерения, подтверждающие приемку, перед покупкой машины.
Если вы рассматриваете возможность установки на станке с ЧПУ с жестким допуском, свяжитесь с нами с вашим чертежом критической особенности для испытания машины для обсуждения.Включите состояние материала, пакетный рисунок и требования к проверке. используйте испытание для оценки того же оборудования и объема измерения.
Как это руководство поддерживает выбор оборудования
ANTISHICNC поставляет металлообрабатывающее оборудование. это руководство сочетает опубликованные метрологические исследования и стандартные области применения с предлагаемыми пробными записями для контроля характеристик с жесткими допусками. в числовых возможностях и сравнении времени используются заявленные предположения. Они помогают организовать закупку машины вокруг чертежа, рабочего места и метода выпуска, при этом каждое решение будет поручено производству, метрологии или закупке.
Ссылки и источники
- Часто задаваемые вопросы по размерной метрологии Национальный институт стандартов и технологий
- Влияние включения искажений диска, 2011 Кольхофф, Зельтер и Бринкшмайер, Инжиниринг производства
- Прогноз силы зажима и связанных сил, 2023 г Научные отчеты
- ISO 10579:2010, нежесткие детали, публичный доступ Международная организация по стандартизации
- Остаточное напряжение в гибридном аддитивном/вычитающем производстве, 2018 г Национальный институт стандартов и технологий
- Статистические вопросы геометрической инспекции ШМ, 1997 г Национальный институт стандартов и технологий
- ISO 14253-1:2017, правила принятия решений, публичный охват Международная организация по стандартизации
- Стабильность процесса, раздел 3.4.5 Справочник по инженерной статистике NIST/SEMATECH
- Формулы возможностей процесса Справочник по инженерной статистике NIST/SEMATECH
- Токарная и абразивная отделка стали S13Cr, 2026 г Кинтас, Лима и Фонсека
- Стоимость качества Американское общество качества
- ISO 230-2:2014, позиционирование по оси, публичный доступ Международная организация по стандартизации
- ISO 13041-6:2009, готовый образец для испытаний, публичный доступ Международная организация по стандартизации
- Компенсация оптической тепловой деформации в процессе производства, июнь 2026 г Национальный институт стандартов и технологий
- ISO 1:2022, эталонная температура, общественный охват Международная организация по стандартизации



