





Conversational cnc programming ist eine grafische, menügeführte Methode zur Erstellung von CNC-Werkzeugwegen ohne zeilenweises Schreiben von reinem G-Code, wobei keine der beiden Methoden pauschal besser ist: Die richtige Wahl hängt von der Losgröße, der Bauteilgeometrie und davon ab, ob die Programmierung direkt an der Maschinensteuerung oder an einem externen Arbeitsplatz erfolgt. Für 2-Achsen-Dreharbeiten und prismatische 2.5D-Fräsplatten in Losgrößen von 1 bis 10 Stück (CTE), shops lean on graphic menus and prompts that shorten learning curve time and reduce setup time.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Einzelstück-Prototypen, Reparaturwellen für die Instandhaltung sowie Kleinserien von 1 bis 10 Teilen in der Lohnfertigung eignen sich hervorragend für die Dialogprogrammierung, da sie hauptsächlich aus gedrehten Durchmessern und Gewinden sowie 2.5D-Taschen und 3+2-indexierten Flächen bestehen.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Für das Restmaterialfräsen mit Mehrkanalsynchronisation und für 3D-Freiformflächen, die über die Grenzen einer Dialogsteuerung hinausgehen, sollten Betriebe auf CAD/CAM-Software setzen.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Direktes technisches Fazit: Bei Kleinserien von 1 bis 10 Stück in der Lohnfertigung mit 2D-Profilen, abgesetzten Wellen und 3+2-indexierten Bohrbildern, bei denen die Durchlaufzeit bis zum Erstteil entscheidend ist und die Gesamtauftragskosten die Hauptbeschränkung darstellen, ist die CNC-Dialogprogrammierung besser als manueller G-Code. Manueller ISO-G-Code ist überlegen, wenn eine direkte satzweise Kontrolle über Festzyklen, Unterprogramme und Schneidenradiuskompensation gewünscht wird, während CAD/CAM-Software komplexere 3D-Freiform-Werkzeugwege und Rohteilmodelle über mehrere Aufspannungen übernimmt.
1. How Conversational CNC Programming Works Compared to ISO G-Code
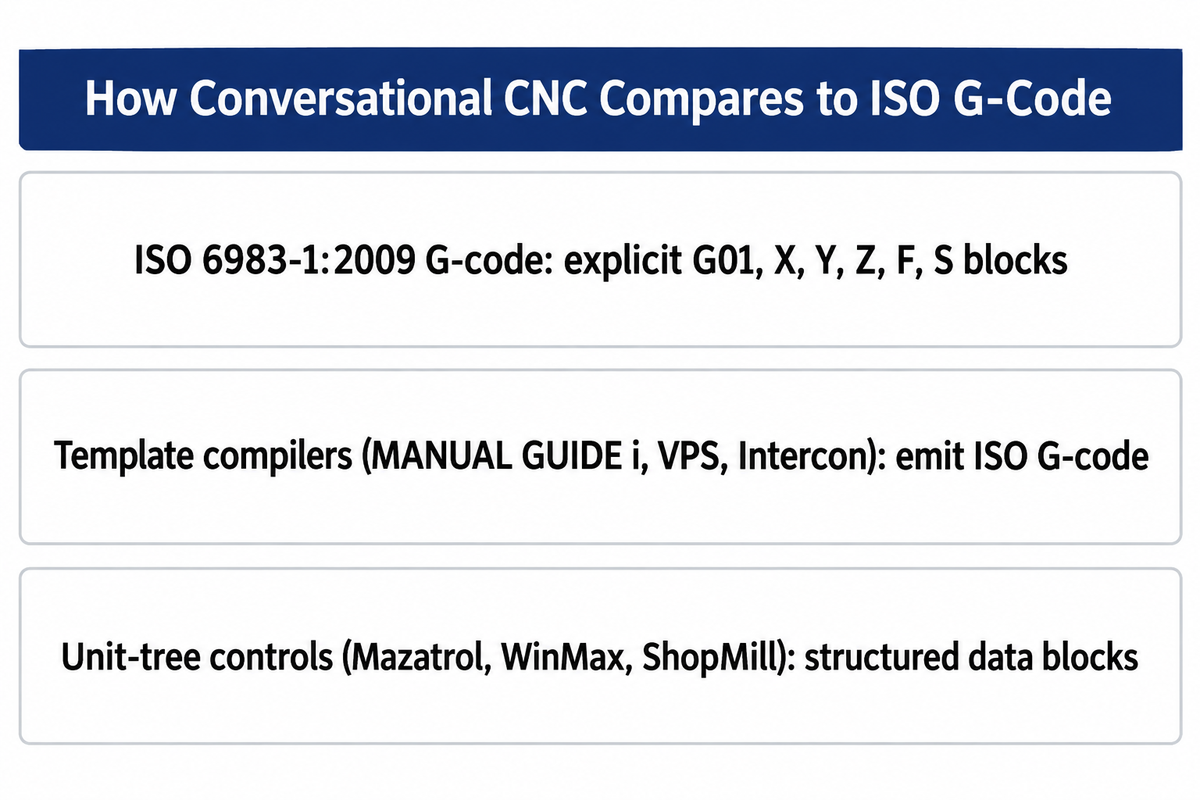
Conversational programming converts menu-entered geometry into motion instructions, while manual ISO G-code programming specifies those instructions directly; when machining precision cnc parts, every computer numerical control machine tool ultimately moves its servo axes according to numerical coordinate commands and modal preparatory functions. Under ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, existiert G-Code seit fast sechzig Jahren als primäre Programmiersprache für Werkzeugmaschinen und bildet komplexe Arbeitspläne über Tausende oder Millionen einzelner Zeilen hinweg ab.
„ISO 6983-1:2009 legt Anforderungen fest und gibt Empfehlungen für ein Datenformat für Punkt-, Strecken- und Bahnsteuerungen, die bei der numerischen Steuerung von Maschinen verwendet werden.“
Anstatt reine Koordinatensätze von Grund auf einzutippen, schaltet die Software zur Dialogprogrammierung eine benutzerfreundliche grafische Benutzeroberfläche (GUI) zwischen den Zerspanungsmechaniker und den Bewegungskern der Steuerung. Wie erläutert von Schneidwerkzeugtechnik, erfolgt diese Art der Programmierung über einfache, verständliche Eingabeaufforderungen und erstellt maschinenfertige Teileprogramme, ohne dass tiefgehende Programmierkenntnisse der ISO-Adresscodes erforderlich sind. Je nach Auswahl (beispielsweise Planfräsen, Außenschruppen, Gewindebohren oder Tieflochbohren mit Spanbruch) füllen Sie die Geometriefelder direkt anhand Ihrer technischen Zeichnung aus.
G-Code-Programmierung sowie Dialogeingaben werden von CNC-Steuerungen ausgeführt. Bei der CNC-Bearbeitung repräsentieren Codeblöcke üblicherweise NC-Operationen. Beispielsweise erzeugen Vorlagen-zu-G-Code-Generatoren (z. B. FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) und Centroid Intercon) erzeugen fest formatierte Sätze oder G-Code-Blöcke und basieren auf dem ISO-Codeformat. Demgegenüber arbeiten Einheitenbaum-Steuerungen (Mazak Mazatrol, Hurco WinMax, gestützt auf die objektorientierte Steuerungsarchitektur laut US Patent US5453933A) sowie Siemens ShopMill/ShopTurn) speichern Bearbeitungen als Datenblöcke, die einen internen NC-Programmbaum definieren (US Patent US6584373B1).
Dies entscheidet darüber, was geschieht, nachdem der Assistent den Werkzeugweg generiert hat. Dialogassistenten, die ISO-G-Code ausgeben (wie Fanuc Manual Guide i, Haas VPS und Centroid Intercon), ermöglichen eine satzweise Bearbeitung innerhalb derselben Steuerungsfamilie, jedoch sind ihre spezifischen Makros und Festzyklen ohne manuelle Anpassung oder erneuten Postprozessorlauf nicht direkt auf andere CNC-Marken übertragbar. Wenn Ihr Betrieb auf standardmäßige G-Code- sowie M-Code-Befehle Um G-Code für die maschinenübergreifende Weiterleitung zu erzeugen, müssen Sie prüfen, ob eine Dialogsteuerung lesbaren RS-274D-Text ausgibt oder die Geometrie in einer markenspezifischen Einheitendatei speichert.
What is conversational programming in CNC?
Die CNC-Dialogprogrammierung ist eine grafische Frage-Antwort-Programmiermethode, bei der der Zerspanungsmechaniker Geometriedaten wie Werkstückabmessungen, Werkzeugnummern und Schnittparameter in Eingabemasken am Bedienpult einträgt, anstatt G-Code-Befehle Zeile für Zeile einzutippen. Die Maschinensteuerung oder der Programmierassistent generiert anschließend aus der eingegebenen Geometrie, der Werkzeugauswahl und den Schnittparametern – einschließlich radialer Zustellung, axialer Schnitttiefe und Spindeldrehzahl – die Werkzeugbewegung. Eine sichere Ausführung erfordert dennoch geprüfte Werkstücknullpunkte und ausreichenden Spannmittelfreigang.
In der Praxis ermöglicht die Dialogprogrammierung dem Bediener, direkt von einer 2D-Zeichnung oder einer an der Werkbank angefertigten Skizze zum ersten Gutteil zu gelangen, ohne auf die Arbeitsvorbereitung warten zu müssen. Nachdem die Rohteilgrenzen festgelegt und ein Zyklussymbol ausgewählt wurden, zeigt die Steuerung ein 2D-Drahtgittermodell oder ein 3D-Volumenmodell zur Simulation der Werkzeugbewegung an, sodass der Bediener anschließend den Zyklusstart betätigen kann.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
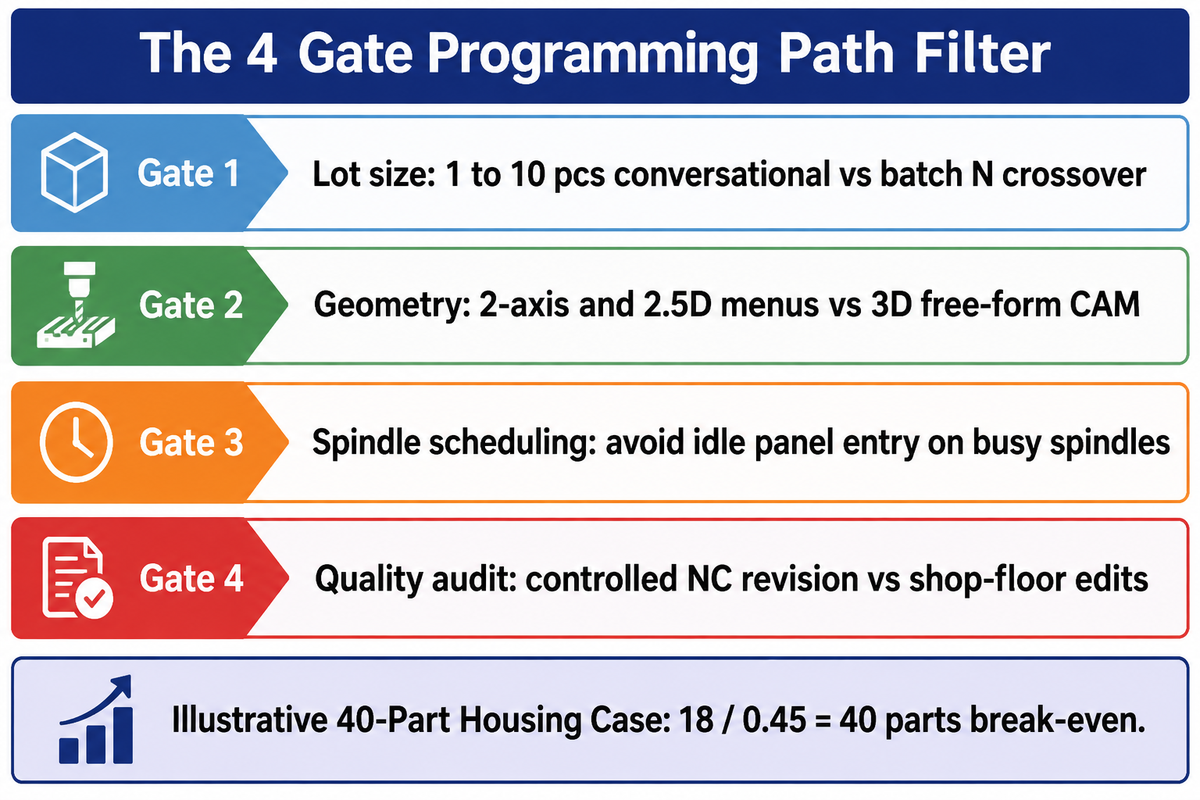
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), werden im Jahrzehnt von 2025 bis 2035 trotz eines Beschäftigungsrückgangs von 1 Prozent jährlich rund 30.400 offene Stellen für Zerspanungsmechaniker sowie Werkzeug- und Formenbauer prognostiziert. Eine Fachkräfte-Engpassanalyse aus dem Jahr 2026 von Sierra Machinery stellt ähnlich fest, dass die Gesamtbeschäftigung in diesem Berufsfeld bis 2034 voraussichtlich um rund zwei Prozent zurückgehen wird, da Fertigungsbetriebe verstärkt auf Automatisierung und schnellere Programmierwerkzeuge setzen, um das Ausscheiden erfahrener Fachkräfte in den Ruhestand auszugleichen.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Um Kriterium 1 anhand eines anschaulichen Rechenbeispiels (dem 40-Teile-Gehäuse-Fallbeispiel) zu quantifizieren, wenden Sie die rein zeitbasierte Losgrößen-Rentabilitätsformel an: N* = ΔT_setup / Δt_cycle, wobei ΔT_setup die durch die Dialogeingabe eingesparte Programmier- und Rüstzeit ist und Δt_cycle den Zykluszeitverlust pro Teil durch konservative Sicherheitsabstände des Assistenten darstellt. Nehmen wir in diesem anschaulichen 40-Teile-Gehäuse-Fallbeispiel an, dass die Dialogeingabe für ein Gehäuse mit 2.5D-Taschen 12 Minuten dauert, gegenüber 30 Minuten für Modellierung und Postprozessorlauf im CAM (ΔT_setup = 18 Minuten), während konservative Rückzugsbewegungen des Assistenten 27 Sekunden (0.45 Minuten) pro Teil zusätzlich beanspruchen; der rein zeitbasierte Rentabilitätspunkt liegt somit bei 18 / 0.45 = 40 Teilen.
Beachten Sie die genauen Grenzen dieser Rechnung. Dieses rein zeitbasierte Beispielmodell berechnet die Rentabilitäts-Losgröße bei 18 / 0.45 = 40 Teilen, wenn Δt_cycle > 0 ist. Es unterscheidet nicht zwischen Maschinenstillstandszeiten und externem Programmieraufwand. Laut DATRONs Analyse der Spindelstillstandszeiten, dominiert bei der Fertigung desselben Bauteils über die nächsten 5 bis 10 Jahre unter Berücksichtigung von Umrüstverlusten in Variantenfertigungen die Zykluszeit die Gesamtkosten. Langfristig bestimmen Prozessfähigkeit, Werkzeugstandzeit sowie Prozess- und Produktkonstanz maßgeblich die Gesamtkosten.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Wenn Ihre Maschine(n) über eine Dialogprogrammierung verfügen, Sie aber stattdessen ein vollwertiges CAD/CAM-System verwenden, könnten Sie erläutern, warum?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Zwölf Taschen erfordern eine Menge mühsamer Übertragungsarbeit. Zudem kann ein auf einem zentralen Netzwerkserver gespeichertes CAM-Programm heute für eine Fanuc-Fräsmaschine und morgen für ein vertikales Bearbeitungszentrum von Okuma oder Haas postprozessiert werden. Wenn Kunden Revision B einer SolidWorks-Baugruppe senden, erfordert die Aktualisierung assoziativer Werkzeugwege in Fusion 360 oder Mastercam nur zwei Klicks, anstatt Einheitenblöcke an der Maschinensteuerung komplett neu aufzubauen.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
Dialog-Drehassistenten an 2-Achsen-CNC-Drehmaschinen beschleunigen das Konturdrehen mehrstufiger Wellen, das Einstechen von Freistichen und das Gewindedrehen, indem sie Kegelschnittpunkte automatisch berechnen und den Schneidenradius kompensieren. Manuelle G71-Schrupp- und G76-Gewindedrehzyklen erzeugen kompakte Routinen mit 30 bis 100 Zeilen, die dem Zerspanungsmechaniker eine satzweise Kontrolle über die Rückzugsbewegungen bieten.
Wie im häufig zitierten Practical-Machinist-Beitrag zur Einführung der Dialogprogrammierung, merken erfahrene Dreher an, dass für die meisten Drehprogramme weder CAM noch Dialogprogrammierung nötig ist. Unterdessen ein weiterer Practical-Machinist-Beitrag hebt Bediener von Mazak-Drehzentren hervor, die die Dreh-Dialogprogrammierung nutzen. Sie berichten, dass diese so schnell und einfach arbeitet, dass sie an einer Drehmaschine nie wieder G-Code programmieren möchten.
Was verleiht beiden Seiten überzeugende Argumente? Laut MecSofts Vergleich zwischen manuellem G-Code und CAM-Arbeitsabläufen, umfasst ein manuell geschriebenes Programm für ein einfaches Bauteil etwa 30 bis 100 Zeilen. Mit Standard- CNC Drehmaschinenprogrammierung -Festzyklen wie G71, G70 sowie G76 kann ein erfahrener Zerspanungsmechaniker eine Buchsenbearbeitung innerhalb weniger Minuten programmieren.
Die Dialogprogrammierung an Drehmaschinen ermöglicht es dem Zerspanungsmechaniker hingegen, Konturen über einfache Menüeingaben zu definieren, wodurch zwei fehleranfällige manuelle Aufgaben entfallen: trigonometrische Berechnungen bei nicht-tangentialen Kegeln und die Schneidenradiuskompensation (G41/G42). Damit fallen zwei manuelle Schritte weg: die Trigonometrie für nicht-tangentiale Kegelübergänge sowie die Schneidenradiuskompensation (G41/G42). In einem Dialog-Drehmenü legt man Start- und Enddurchmesser, Eckfase oder Übergangsradius sowie die Oberflächenrauheit fest. Die Steuerung berechnet den imaginären Schnittpunkt der Werkzeugspitze und programmiert automatisch die Schnitttiefe sowie den Federschnitt.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Eine Ausfahrbewegung, die das Aufheben der Schneidenradiuskompensation mit sicherem Abstand zur fertig bearbeiteten Schulter ausführt, vermeidet Freischneidmarken, sofern Werkzeugdaten und Austrittsgeometrie korrekt sind |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Ja, die Dialogprogrammierung ist vollwertige CNC-Bearbeitung. Die geregelten Servoantriebe, Präzisions-Kugelgewindetriebe und Spindelgeber einer Werkzeugmaschine führen dieselben interpolierten Bewegungsbefehle aus – unabhängig davon, ob das Teileprogramm in einem Dialogassistenten, einem manuellen Texteditor oder einem CAM-System erstellt wurde. Dialogmenüs beeinflussen lediglich, wie der Programmierer bei der Eingabe von Geometriemerkmalen mit dem Bedienpult interagiert, nicht aber, wie die Industriesteuerung die physikalische Achsbewegung während des Schnitts regelt.
Einige erfahrene Programmierer verwenden den Begriff zurückhaltend, da frühe Menüassistenten den zugrunde liegenden Code oft verbargen und das Übersteuern des normalen CNC-Vorschubs innerhalb fester Zyklusschleifen einschränkten. Dialogprogramme und handgeschriebene Programme für dieselbe Maschine nutzen jedoch dieselbe CNC-Bewegungssteuerung; Synchron-Gewindebohren und Wärmegangkompensation stehen gleichermaßen zur Verfügung, sofern die entsprechenden Maschinenfunktionen installiert und freigeschaltet sind.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, erklärte Michael Cope von Hurco, dass rund 90 Prozent des 5-Achsen-Marktes auf die 3+2-Bearbeitung (Fünf-Seiten-Bearbeitung) entfallen, verglichen mit dem simultanen 5-Achsen-Konturfräsen. Cope fügte hinzu, dass nahezu jede 2.5D-Bearbeitung – also simultane X- und Y-Achsbewegungen mit Z-Achspositionierung – im Dialog programmiert werden kann, was Lohnfertigern, Werkzeug- und Formenbauern sowie Prototypenteams zugutekommt, die 10 Stück des einen und fünf Stück eines anderen Bauteils fertigen.
Moderne Frässteuerungen minimieren zudem die manuelle Koordinateneingabe durch den 2D-DXF-Import. Auf Siemens SINUMERIK systems Mit aktiviertem ShopMill und DXF-Importfunktion können Bediener eine 2D-CAD-Datei direkt an der Steuerung importieren, Taschenkonturen oder Bohrbilder auswählen und weitere unterstützte Bearbeitungsschritte definieren. Für unser anschauliches 40-Part Housing Casereduzierte der DXF-Import der 2D-Taschenkontur die Dialogprogrammierzeit von 12 Minuten auf 6 Minuten (wodurch die Rüstzeitersparnis ΔT_setup gegenüber einer 30-Minuten-CAM-Basis auf 24 Minuten stieg). Darüber hinaus ermöglicht Kentechs Dialogsoftware KipwareM sowie KipwareT ermöglichen es Anwendern, Ausfüllmasken aufzurufen und Werkzeugzyklen automatisch auf jeden benutzerdefinierten Winkel zu drehen – ganz ohne G-Code-Kenntnisse.
How would you conversationally program an adaptive roughing toolpath?
Sie können einen adaptiven Schrupp-Werkzeugweg nur dann im Dialog programmieren, wenn Ihre CNC-Maschinensteuerung mit einer dedizierten Option für trochoidales Fräsen mit konstantem Eingriffswinkel ausgestattet ist – beispielsweise Hurco WinMax UltiPocket mit AdaptiPath oder Siemens ShopMill direkt an der Maschinensteuerung.
Einfache Dialog-Taschenassistenten ohne diese Optionen erzeugen lineare oder konzentrische Versatzbahnen mit festem prozentualem Überlappungsgrad anstelle lastgeregelter Trochoidalbögen. Wenn eine solche Versatzbahn in eine Innenecke einfährt, steigt der Umschlingungswinkel des Fräsers über das Niveau des geraden Schnitts hinaus an, was die Schnittbelastung erhöht, selbst wenn die programmierte seitliche Zustellung gleich bleibt. Das Vorbohren einer Entlastungsbohrung in der Ecke oder der Einsatz einer speziellen Trochoidal-Taschenoption schützt den Schaftfräser vor einer Vollschnitt-Überlastung in den Ecken.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
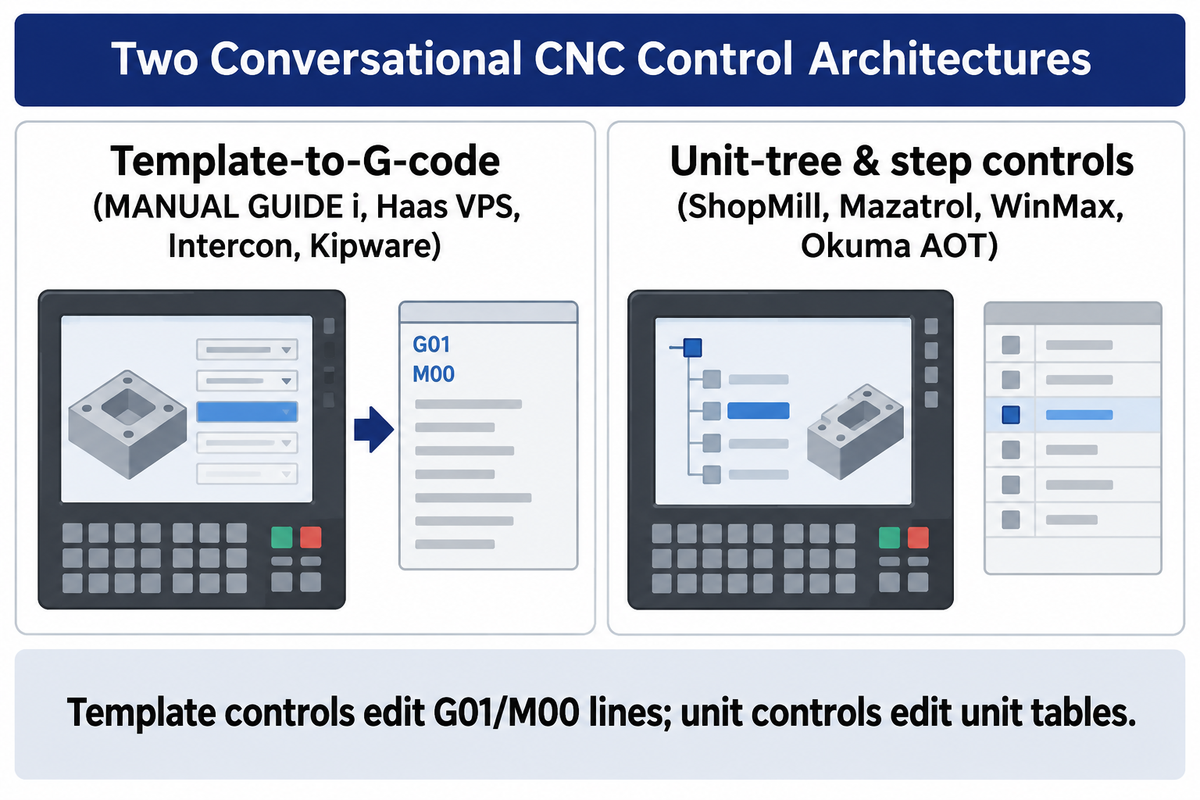
Unabhängig davon, ob Sie 2.5D-Frästaschen oder gedrehte Wellen programmieren, unterscheiden sich die führenden CNC-Dialogplattformen darin, wie sie Bearbeitungsschritte speichern, satzweise Änderungen handhaben und Programme zwischen Maschinen übertragen. Vorlagen-zu-G-Code-Generatoren (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) fügen lesbare ISO-Sätze in ein Teileprogramm ein, während strukturierte Arbeitsschritt- oder Einheitenbaum-Systeme (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) Bearbeitungsprozesse über dedizierte Prozessblöcke verwalten.
Dieser Unterschied bestimmt, wie Programmänderungen und Programmübertragungen in der Werkstatt durchgeführt werden. Auf vorlagenbasierten Steuerungen kann ein Bediener nach dem Generieren eines Taschen- oder Gewindezyklus direkt G01-Vorschubbewegungen, M00-Programmstopps und/oder benutzerdefinierte Makrovariablen in einer ISO-Datei bearbeiten. Auf Steuerungen mit Einheitenbaum ändern Zerspanungsmechaniker Abmessungen, Werkzeuge und Schnittbedingungen innerhalb einer Einheitentabelle, anstatt reine G-Code-Zeilen zu editieren, wobei der Funktionsumfang je nach Marke, Steuerungsmodell und erworbener Software variiert.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Mit Siemens SINUMERIK ShopMill / ShopTurn, können Zerspanungsmechaniker Arbeitsschrittprogramme für die Bearbeitung erstellen und gleichzeitig höhere G-Code-Sprachfunktionen nutzen sowie mit optionalen DXF-Importfunktionen und geschwenkten 3+2-Bearbeitungsebenen arbeiten und 3D-Simulationen durchführen.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), unterstützen objektorientierte Dialogblöcke das 2.5D-Fräsen sowie die 5-Seiten-Transformationsebenen-Indexierung und die NC-Programmzusammenführung, sofern die jeweiligen Funktionen freigeschaltet sind (CTE).
- Mit Haas Visual Programming System (VPS)erstellen Bediener schnell einfache Routinen, indem sie eine Funktionsvorlage wählen, Variablen eingeben und G-Code ausgeben (wie beim Gravurzyklus G47); Haas bietet zudem eine 200-Stunden-Testphase für kaufbare Optionen.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
Einfache 2- und 3-Achsen-Dialogvorlagen können weder eine simultane 5-Achsen-Freiformflächeninterpolation noch eine 3D-Restmaterialbearbeitung von Rohteilmodellen über mehrere Spannvorrichtungen hinweg erzeugen, und Einstiegspakete wie Haas VPS und Centroid Intercon bilden keine kundenspezifischen Spanntürme und Lünetten ab, um Kollisionen über komplette Baugruppen hinweg auszuschließen. Zwar bieten fortschrittliche Plattformen wie Mazak Smooth, Siemens SINUMERIK und Okuma OSP eine 3D-Verifizierung und gleichzeitige Mehrkanalunterstützung (mit entsprechender Lizenz), doch können ihre Assistenten die Eilgang-Verbindungswege zwischen verschachtelten Palettenbauteilen nicht verkürzen.
Da einfache Dialogzyklen jeweils nur einen Geometriemerkmalsblock einzeln auswerten, können sie das 3D-Restmaterial, das ein vorheriger Schruppfräser aus einem anderen Werkstücknullpunkt hinterlassen hat, nicht immer erfassen. Für das Restmaterialfräsen oder die simultane B-Achsen-Bearbeitung empfiehlt sich der Weg über ein CAM-System, sofern die Dialogsteuerung keinen entsprechenden Werkzeugweg bereitstellt. Eine zuverlässige Formverletzungsprüfung setzt präzise Werkzeug- und Bauteilgeometrien voraus.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
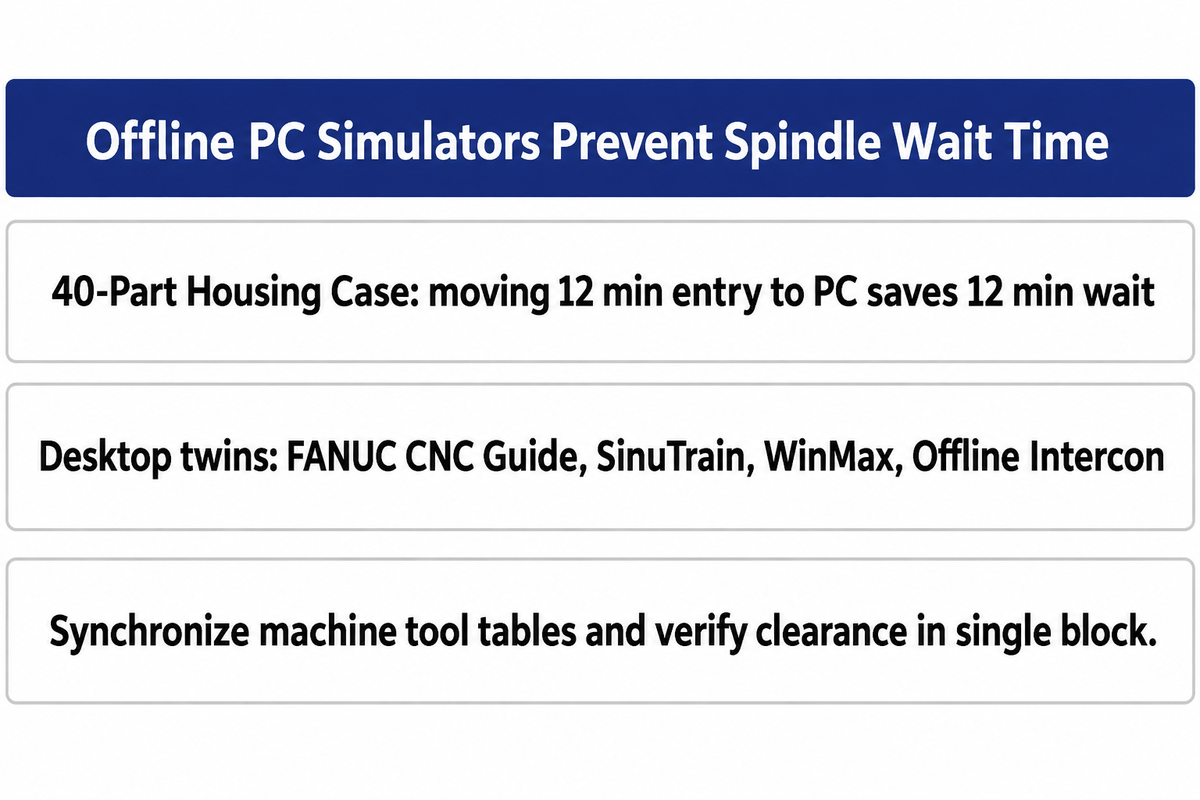
Externe PC-Versionen der Dialogsoftware und PC-Steuerungssimulatoren bieten Zerspanungsmechanikern Zugriff auf die Dialogmenüs an einem Bürocomputer, sodass Mitarbeiter Teileprogramme schreiben, grafisch darstellen und testen können, während die CNC-Spindel in der Produktion läuft. Die Verlagerung der Menüeingabe vom Maschinenbedienpult auf einen Büro-PC reduziert programmierbedingte Wartezeiten an Steuerungen ohne Hintergrundbearbeitung.
Kentech highlights machine dependence and possible spindle downtime als Nachteile der steuerungsgebundenen Dialogprogrammierung genannt, während Steuerungen mit Hintergrundbearbeitung das Erstellen eines weiteren Programms erlauben, während der aktuelle Auftrag abgearbeitet wird. Wenn in unserem 40-Teile-Gehäuse-Fallbeispiel eine Maschine über keine Hintergrundbearbeitung verfügt, spart die Verlagerung der 12-minütigen Dialogeingabe von einem stillstehenden Bedienpult auf einen externen PC-Arbeitsplatz 12 Minuten Spindelwartezeit ein, während die Zykluszeit-Schwelle von 40 Teilen unverändert erhalten bleibt.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, simuliert die Software FANUC-CNC-Steuerungen auf dem PC für die Teileprogrammierung, den G-Code-Test und die Zyklusverifizierung, wodurch keine Maschinenlaufzeit blockiert wird und Ingenieure Programme mit MANUAL GUIDE i an einem Bürocomputer erstellen können.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Mit Centroid Offline Intercon (#15100)erstellen Programmierer Dialogprogramme für Fräs- und Drehmaschinen am Windows-PC und übertragen den kompilierten G-Code per USB oder LAN; das Einstecken des Hardware-USB-Dongles schaltet den vollen Funktionsumfang von Offline Intercon über den 20-Zeilen-Demomodus hinaus frei.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
Konsequente Disziplin bei der Synchronisierung der Werkzeugbibliothek ist für einen externen Dialog-Arbeitsablauf unerlässlich. Externe PC-Dialogarbeitsplätze (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) erfordern synchronisierte Maschinenwerkzeugtabellen und bilden kundenspezifische Spannbacken oder Lünetten von Drittanbietern für eine vollständige 3D-Kollisionsprüfung nicht automatisch ab. Überprüfen Sie Werkstücknullpunkte und axialen Freigang im Trockenlauf oder im Einzelsatzbetrieb, um Kollisionen sicher auszuschließen, bevor Sie das Programm für die Fertigung freigeben.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
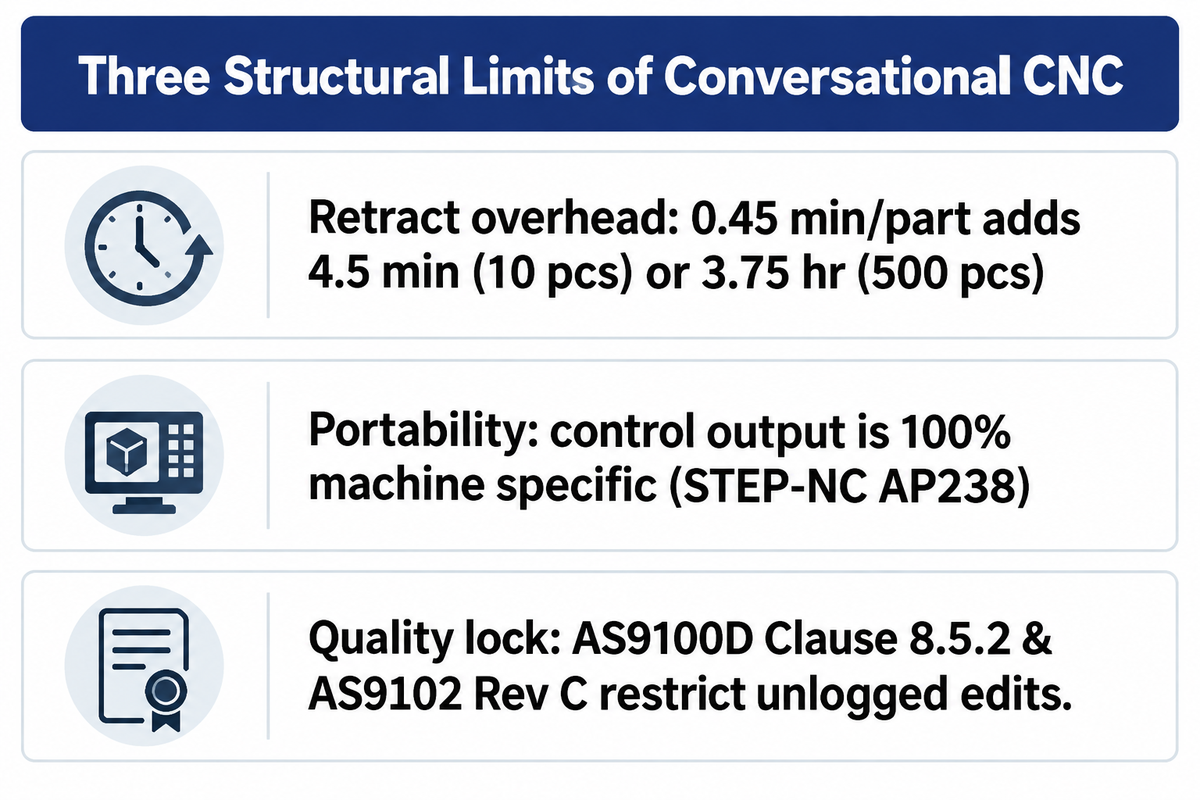
Es gibt drei strukturelle Einschränkungen, die ein Fertigungsleiter bewerten muss, bevor er einen Betrieb durchgehend auf Dialogprogrammierung standardisiert. Dazu gehören der zusätzliche Zykluszeitaufwand pro Teil durch konservative Sicherheitsbewegungen, die markenübergreifende Systembindung von Programmen sowie bestimmte Rückverfolgbarkeitsvorgaben des Qualitätsmanagementsystems (QMS), die regeln, wie NC-Programme verifiziert und geändert werden dürfen.
Erstens schaffen Rückzugsebenen und Freifahrbewegungen in Dialogassistenten zwar den nötigen Freiraum um die programmierte Geometrie herum, doch können nicht modellierte Spannpratzen oder falsche Werkstücknullpunkte dennoch Kollisionen verursachen. In unserem anschaulichen 40-Teile-Gehäuse-Fallbeispiel summieren sich diese konservativen Rückzüge auf zusätzliche 0.45 Minuten (27 Sekunden) pro Teil; während dies bei 10 Teilen lediglich 4.5 Minuten ausmacht, bedeutet es bei einem Los von 500 Teilen bereits einen Mehraufwand von 3.75 Stunden.
Zweitens bleibt die markenübergreifende Portabilität eine große Hürde. Wie Kentechs Portabilitätsanalyse feststellt, ist die steuerungsbasierte Dialogausgabe zu 100 % maschinenspezifisch. Selbst internationale Normungsgremien stellten fest, dass Geometrieportabilität nicht gleich Prozessportabilität ist: Bei einer gemeinsamen Validierung von Boeing sowie NIST zur STEP AP238 (STEP-NC) Konformitätsklasse 1 für die 5-Achsen-Bearbeitung, wiesen Forscher nach, dass geometrische STEP-NC-Werkzeugmittelpunktdaten zwar zwischen verschiedenen 5-Achsen-CNC-Maschinen übertragbar sind, gaben jedoch zu bedenken, dass CNC-Programme zwar datenneutral, aber nicht zwangsläufig prozessneutral sind.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, regelt AS9100D Abschnitt 8.5.2 die Kennzeichnung und Rückverfolgbarkeit überall dort, wo Rückverfolgbarkeit gefordert ist, während die Formblätter 1, 2 und 3 nach AS9102 Rev C den Teilenachweis, den Produktnachweis sowie den Merkmalsnachweis und die Prüfergebnisse dokumentieren. Bei Aufträgen in der Luft- und Raumfahrt sowie der Wehrtechnik, für die AS9100D Abschnitt 8.5.2 und AS9102 Rev C gelten, untersagen Qualitätsmanagementsysteme undokumentierte Programmänderungen direkt an der Steuerung anstelle formaler technischer Änderungsaufträge oder einer kontrollierten Programmierung am Bedienpult.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Beim Kauf einer CNC-Drehmaschine oder eines vertikalen Bearbeitungszentrums sollten Kunden vor dem Erteilen einer Bestellung im schriftlichen Maschinenangebot die Kompatibilität des Steuerungsmodells, die Freischaltung der Lizenz für die Dialogsoftware, die Verfügbarkeit von 2D-DXF-Import, geschwenkter Bearbeitungsebene, PC-Simulation sowie die standardmäßigen Abnahmeprüfkriterien bestätigen lassen.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as KAAST Werkzeugmaschinen, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
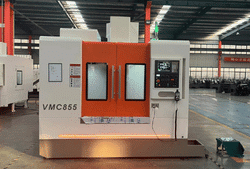
Darüber hinaus bietet ANTISHICNC Mehrachsen-Bearbeitungszentren wie das vertikale Bearbeitungszentrum VMC 650 (das 3, 4 oder 5 Achsen für hochpräzises Fräsen, Bohren, Ausbohren sowie Nutfräsen unterstützt) sowie Flachbett-Teach-in- und Schrägbett- CNC-Drehmaschinen und vertical machining centers (VMCs) mit Steuerungen von FANUC, Siemens oder GSK. Wenn Betriebe Dialogoptionen wie FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, 2D-DXF-Importfunktionen und PC-Simulatoren nutzen möchten, werden diese Pakete je nach Maschinenhersteller und Steuerungsausführung entweder als separate Software-Freischaltungen verkauft oder mit der Basismaschine gebündelt (und sind nicht auf jeder Basismaschine standardmäßig voraktiviert). Gehen Sie vor dem Unterzeichnen der Bestellung diese Fünf-Punkte-Prüfliste durch:
- Dem Fertigungsbetrieb liegt ein verbindliches Angebot vor, in dem die Aktivierung von FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn oder Haas VPS (mit einer 200-Stunden-Testphase für erwerbbare Optionen) explizit aufgeführt ist.
- Bestätigen Sie die Lizenzen für den 2D-DXF-Import und die Koordinatendrehung für den Betrieb: Der DXF-Import überträgt Zeichnungskonturen in die Steuerung, die ebene Koordinatendrehung mit G68 unterstützt gedrehte Plattenmerkmale, und die 3+2-indexierte Bearbeitung nutzt Funktionen zum Schwenken der Bearbeitungsebene wie Siemens CYCLE800 mit eingerichteter Rundachsenkinematik.
- Der Fertigungsbetrieb verfügt über ausreichend Teileprogrammspeicher, um ein Leerlaufen des Vorausschau-Puffers bei Programmen zu verhindern, die Dialog-Schruppzyklen mit hochdichten CAM-Schlichtsätzen kombinieren.
- Der Fertigungsbetrieb verfügt über einen externen PC-Simulator sowie ein festes Verfahren zur Synchronisierung der Werkzeugkorrekturtabellen der Maschine. Als Simulator kann beispielsweise FANUC CNC Guide oder Centroid Offline Intercon mit zugehörigem USB-Hardwareschlüssel eingesetzt werden.
- Spezifizieren Sie Programmformat- sowie Schnittgenauigkeitsnormen: reference ISO 6983-1:2009 für das Programmformat und die Definitionen der in der numerischen Steuerung verwendeten Adresswörter sowie ISO 10791-7:2020 (Prüfbedingungen für Bearbeitungszentren, Teil 7: Genauigkeit fertig bearbeiteter Prüfwerkstücke) bei der Überprüfung der Bearbeitungsgenauigkeit fertiger Prüfwerkstücke auf Bearbeitungszentren.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team kann Steuerungspakete von FANUC, Siemens und GSK mit genau den Dialogoptionen, Festzyklen und Schnittstellendokumentationen anbieten, die Ihre Zerspanungsmechaniker benötigen. Senden Sie uns vor der Bestellung Ihre Bauteilzeichnungen, um Modellspezifikationen und Optionsverfügbarkeit verbindlich abzuklären.
Häufig gestellte Fragen
Can conversational CNC programming generate standard G-code for editing?
Ja, vorlagenbasierte Systeme wie Fanuc Manual Guide i, Haas VPS, Centroid Intercon und Kipware erzeugen G-Code-Sätze, die von Zerspanungsmechanikern direkt am Bedienpult oder in einem Texteditor Zeile für Zeile geprüft und bearbeitet werden können. Mazak Mazatrol und Hurco WinMax speichern native Dialogprogramme getrennt von EIA/ISO-Programmen. Das Bearbeiten eines separaten G-Code-Programms erfordert keine Konvertierung des Dialogprogramms, und das Zusammenführen von Programmen unterscheidet sich von der Umwandlung nativer Einheitenblöcke in editierbare G-Code-Programme.
Welche CNC-Steuerung bietet die beste Dialogprogrammierung für die Lohnfertigung?
Beim 2-Achsen-Drehen und bei Dreh-Fräs-Wellen sind Mazak Mazatrol und Siemens ShopTurn bei Zerspanungsmechanikern wegen der automatisierten Werkzeugfolge und der materialbasierten Schnittgeschwindigkeits- und Vorschubberechnung besonders beliebt. Für das 3-Achsen- und 5-Seiten-Fräsen in der Lohnfertigung bieten Hurco WinMax und Siemens ShopMill mit den entsprechenden Optionen eine schnelle 2.5D-Taschenbearbeitung und das Schwenken der Bearbeitungsebene, während Fanuc Manual Guide i ideal für Betriebe ist, die dialoggeführte Maskensätze mit handgeschriebenen ISO-G-Code-Makros in einer einzigen Datei kombinieren.
Is conversational programming better suited for CNC lathes or CNC mills?
Die Dialogprogrammierung erzielt bei CNC-Drehmaschinen eine höhere Kapitalrendite, da rotationssymmetrische Drehmerkmale (Konturen, Einstiche, Kegel und Einzelpunktgewinde) von Natur aus sequenzielle 2D-Segmente sind, die sich leicht über Eingabemasken erfassen lassen. Auf CNC-Fräsmaschinen spielen Dialogassistenten ihre Stärken bei Bohrbildern, beim Planfräsen und bei 2.5D-Taschen aus, während 3D-Freiformflächen mit mehreren Aufspannungen typischerweise im CAD/CAM-System programmiert werden.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Nutzen Sie CAD/CAM, wenn simultane 3-Achsen- bis 5-Achsen-Freiform-Werkzeugwege die Möglichkeiten der Dialogsteuerung übersteigen oder wenn die Fertigungslosgröße Ihren auftragsspezifischen Rentabilitätsschwellenwert zwischen Rüst- und Zykluszeit überschreitet. Für Taschen in Titan oder Inconel bieten fortschrittliche Dialogsysteme (wie Hurco WinMax UltiPocket oder die dynamischen Zyklen von Siemens ShopMill) ebenfalls trochoidales Schruppen mit konstantem Eingriffswinkel bei 2.5D-Geometrien, während komplexes 3D-Freiformschruppen und Rohteilmodelle über mehrere Aufspannungen in eine vollwertige CAD/CAM-Umgebung gehören.
Ebenso sind externe CAM-Arbeitsabläufe vorzuziehen, wenn der Kundenvertrag eine formale NC-Revisionsrückverfolgbarkeit und eine externe 3D-Simulation vorschreibt. In solchen Fällen macht der Import des 3D-Volumenmodells des Kunden in das CAM-System die manuelle Geometrieerfassung überflüssig und schließt vor allem das Risiko einer fehlerhaften Maßeingabe aus. Die Optimierung der Werkzeugwege ermöglicht eine weitere Reduzierung der Zykluszeit, und mit dem CAD/CAM-Hauptmodell verknüpfte Revisionsprotokolle unterstützen Qualitätsaudits.
Referenzen und Quellen
- Internationale Organisation für Normung. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Internationale Organisation für Normung. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Nationales Zentrum für Biotechnologie-Information / PMC. Stand integrierter CAM/CNC-Steuerungssysteme: Frühere Entwicklungen sowie der Weg zu einer intelligenteren CNC (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.