





Conversational cnc programming 은(는) 원시 G-코드를 한 줄씩 작성하지 않고도 CNC 공작기계 툴패스를 생성하는 그래픽 메뉴 기반 방식이며, 어느 한 방식이 모든 경우에 무조건 더 우수한 것은 아닙니다. 올바른 선택은 배치 크기, 형상 복잡도, 그리고 프로그래밍이 기계 컨트롤러에서 이루어지는지 오프라인 워크스테이션에서 이루어지는지에 따라 달라집니다. 1~10개 배치의 2축 선삭 작업 및 2.5D 각형 밀링 플레이트 가공의 경우(CTE), 현장에서는 학습 곡선 시간을 단축하고 셋업 시간을 줄여주는 그래픽 메뉴와 프롬프트에 의존합니다.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- 단품 시제품, 유지보수 수리용 샤프트 및 1~10개 단위의 임가공 배치는 주로 선삭 직경 및 나사산, 2.5D 포켓 및 3+2 인덱싱 면으로 구성되므로 대화형 프로그래밍에 매우 적합합니다.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- 다채널 동기화가 필요한 잔삭 밀링 및 대화형 제어의 한계를 넘어서는 3D 자유곡면 가공의 경우 공장은 CAD/CAM 소프트웨어에 의존해야 합니다.
- 컨트롤러 선택은 출력 아키텍처를 현장 워크플로우와 일치시켜야 합니다. 템플릿 컴파일러는 편집 가능한 ISO G-코드를 출력하는 반면, 독점 유닛 트리 컨트롤러는 네이티브 대화형 파일을 EIA/ISO 코드와 별도로 저장합니다.
엔지니어링 핵심 결론: 초품 납기 시간이 중요하고 총 작업 비용이 주요 제약 조건인 2D 윤곽, 단차 샤프트 및 3+2 인덱싱 홀 패턴의 1~10개 단위 임가공 작업에서는 대화형 CNC 프로그래밍이 수동 G-코드보다 유리합니다. 고정 사이클, 서브프로그램 및 공구경 보정에 대한 직접적인 라인 단위 제어가 필요할 때는 수동 ISO G-코드가 더 나으며, 더 복잡한 3D 곡면 툴패스와 다중 셋업 소재 모델은 CAD/CAM 소프트웨어가 처리합니다.
1. How Conversational CNC Programming Works Compared to ISO G-Code
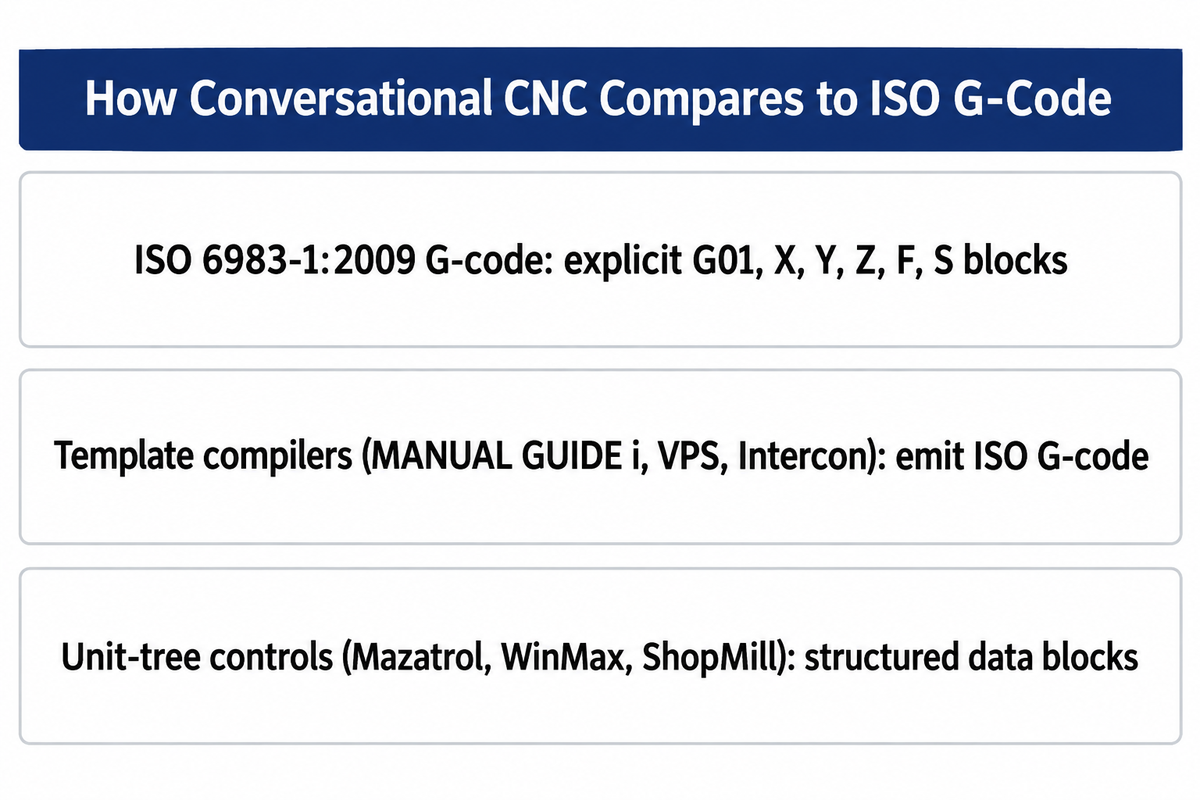
대화형 프로그래밍은 메뉴에 입력된 형상을 모션 명령으로 변환하는 반면, 수동 ISO G-코드 프로그래밍은 해당 명령을 직접 지정합니다. 정밀 CNC 부품을 가공할 때 모든 컴퓨터 수치 제어(CNC) 공작기계는 궁극적으로 수치 좌표 명령과 모달 준비 기능에 따라 서보 축을 이동시킵니다. 다음 표준 하에서 ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, G-코드는 거의 육십 년 동안 공작기계의 주요 프로그래밍 언어로 존재해 왔으며 수천 또는 수백만 개의 개별 라인에 걸쳐 복잡한 공정 계획을 나타냅니다.
“ISO 6983-1:2009는 기계의 수치 제어에 사용되는 위치 결정, 직선 운동 및 윤곽 제어 시스템을 위한 데이터 형식에 대한 요구사항을 지정하고 권장사항을 제시합니다.”
처음부터 원시 좌표 블록을 입력하는 대신, 대화형 프로그래밍 소프트웨어는 작업자와 모션 커널 사이에 사용자 친화적인 그래픽 사용자 인터페이스(GUI)를 배치합니다. 다음에서 설명하는 바와 같이 절삭 공구 엔지니어링, 이러한 유형의 컴퓨터 프로그래밍은 간단하고 이해하기 쉬운 프롬프트를 사용하여 수행되며 ISO 어드레스 코드에 대한 깊이 있는 프로그래밍 지식 없이도 기계에서 바로 실행 가능한 부품 프로그램을 생성합니다. 선택한 작업(예: 페이스 밀링, 외경 황삭, 태핑 또는 펙 드릴링)에 따라 도면에서 직접 형상 필드를 입력하면 됩니다.
G-코드 프로그래밍과 대화형 입력은 CNC 컨트롤러에 의해 실행됩니다. CNC 가공에서 코드 블록은 일반적으로 NC 작업을 나타내는 데 사용됩니다. 예를 들어, 템플릿-G-코드 생성기(예: FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) 그리고 Centroid Intercon)는 고정 형식 문장이나 G-코드 블록을 생성하며 ISO 코드 형식을 기반으로 합니다. 반면, 유닛 트리 컨트롤러(Mazak Mazatrol, Hurco WinMax(다음의 객체 지향 제어 아키텍처를 기반으로 함: US Patent US5453933A) 및 Siemens ShopMill/ShopTurn)는 내부 NC 프로그램 트리를 정의하는 데이터 블록으로 가공 작업을 저장합니다(US Patent US6584373B1).
이 차이는 마법사가 툴패스를 생성한 후의 처리 방식을 결정합니다. ISO G-코드를 출력하는 대화형 마법사(예: Fanuc Manual Guide i, Haas VPS, Centroid Intercon)는 동일한 컨트롤러 제품군 내에서 블록 단위 편집을 허용하지만, 사용자 정의 매크로와 고정 사이클은 수동 편집이나 재포스팅 없이 다른 CNC 브랜드 간에 직접 이식할 수 없습니다. 공장에서 장비 간 라우팅을 위한 G-코드 생성을 위해 표준 G-code and M-code commands 에 의존하는 경우, 대화형 컨트롤러가 읽을 수 있는 RS-274D 텍스트를 출력하는지 아니면 브랜드별 유닛 파일에 형상을 저장하는지 확인해야 합니다.
What is conversational programming in CNC?
CNC의 대화형 프로그래밍은 작업자가 G-코드 명령을 순차적으로 입력하는 대신 콘솔의 빈칸 채우기 양식에 공작물 치수, 공구 번호 및 절삭 파라미터로 형상을 입력하는 그래픽 문답식(Q&A) 프로그래밍 방식입니다. 그런 다음 기계 컨트롤러 또는 데스크톱 마법사가 입력된 형상, 공구 선택 및 반경 방향 스텝오버, 축 방향 절입 깊이, 스핀들 회전수를 포함한 절삭 파라미터로부터 공구 모션을 생성합니다. 안전한 실행을 위해서는 여전히 검증된 공작물 좌표계 오프셋과 치구 간섭 여유가 필요합니다.
실무에서 대화형 프로그래밍을 사용하면 작업자는 엔지니어링 대기열을 기다리지 않고도 2D 도면이나 작업대에서 스케치한 부품으로부터 초품 가공으로 쉽게 넘어갈 수 있습니다. 소재 경계를 설정하고 사이클 아이콘을 선택하면 컨트롤러가 2D 와이어프레임 또는 3D 솔리드 모델을 표시하여 공구 모션을 시뮬레이션하며, 사용자는 즉시 사이클 스타트를 누를 수 있습니다.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
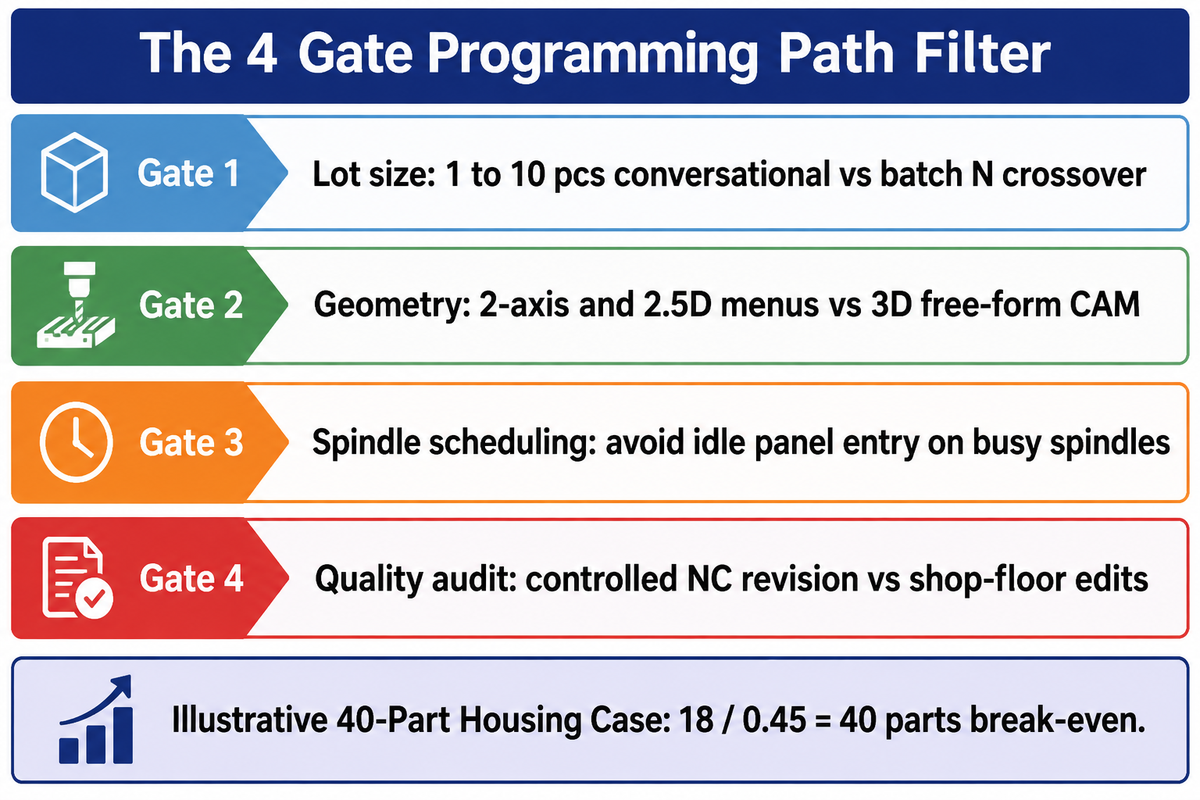
부품 도면을 원하는 프로그래밍 워크플로우와 일치시키기 위해 생산 엔지니어는 배치 수량, 형상 차원, 셋업 중 스핀들 기회비용, 품질 감사 추적성이라는 네 가지 현장 게이트를 평가합니다. 이 구조화된 필터를 적용하면 단순 작업에서의 CAM 대기열 병목 현상과 장기 양산 작업에서의 누적 사이클 타임 손실을 모두 방지할 수 있습니다.
인력의 고령화 추세는 최근 공장 관리자들이 대화형 컨트롤러와 CAD/CAM 시트를 함께 운용하는 이유를 설명해 줍니다. 다음 기관의 자료에 따르면 미국 노동통계국(BLS), 고용이 1퍼센트 감소함에도 불구하고 2025년에서 2035년 사이의 십 년 동안 매년 약 30,400개의 기계 가공 기능사 및 금형 제작자 일자리가 발생할 것으로 예상됩니다. 다음 기관의 2026년 인력 병목 현상 분석인 Sierra Machinery 에서도 마찬가지로 은퇴하는 숙련공의 공백을 메우기 위해 공장이 자동화와 더 빠른 프로그래밍 도구에 의존함에 따라 2034년까지 해당 직종의 전체 고용이 약 두 퍼센트 감소할 것으로 전망하고 있습니다.
선임 CAM 프로그래머가 다축 치구 작업에 묶여 있을 때, 단순한 샤프트 스페이서 같은 부품을 만들기 위해 컴퓨터 응용 제조(CAM) 시트를 점유하면 불필요한 대기열이 발생합니다. 모든 도면을 올바른 프로그래밍 채널에 할당하기 위해 생산 엔지니어는 4-게이트 프로그래밍 경로 필터를 적용합니다.
- 게이트 1은 로트 크기와 반복 빈도를 평가합니다. 1~10개 단위의 시제품 주문은 대화형 컨트롤러에서의 빠른 셋업이 유리한 반면, 배치 크기 곱하기 부품당 사이클 단축 시간(N × Δt_cycle)이 셋업 시간(ΔT_setup)을 초과하는 반복 양산 작업은 오프라인 CAM이나 수동 튜닝된 G-코드 사용이 타당합니다.
- Gate 2 assesses geometric dimensionality: 2축 선삭 윤곽, 볼트 홀 패턴 및 2.5D 포켓은 대화형 메뉴에 적합하지만, 3D 자유곡면은 수동 코딩 분량과 검증 비용으로 인해 일반적으로 컴퓨터 지원 설계(CAD 시스템) 및 CAM 환경에서 프로그래밍됩니다.
- Gate 3 assesses spindle scheduling mode: 바쁘게 돌아가는 스핀들에서 기계 조작반에 파라미터를 입력하는 것이 실제 칩을 깎는 가공 시간을 빼앗는다면, 백그라운드 편집, 오프라인 개인용 컴퓨터(PC) 시트 또는 짧은 수동 고정 사이클을 통해 작업을 준비하십시오.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
예시 사례(40개 하우징 가공 사례)에서 게이트 1을 정량화하기 위해 시간 기준 배치 손익분기점 공식인 N* = ΔT_setup / Δt_cycle을 적용해 보겠습니다. 여기서 ΔT_setup은 대화형 입력으로 절약된 프로그래밍 및 셋업 시간이고, Δt_cycle은 보수적인 마법사 안전 여유로 인해 발생하는 부품당 사이클 타임 페널티입니다. 이 40개 하우징 가공 예시에서 2.5D 포켓이 있는 하우징을 대화형으로 입력하는 데 12분이 걸리고 CAM에서 모델링 및 포스팅하는 데 30분이 걸리는 반면(ΔT_setup = 18분), 보수적인 마법사 후퇴 동작으로 인해 부품당 27초(0.45분)가 추가된다고 가정하면 시간 기준 손익분기점은 18 / 0.45 = 40개가 됩니다.
이 산술 계산의 정확한 한계에 유의하십시오. 이 시간 기준 예시 모델은 Δt_cycle > 0일 때 손익분기점 로트 크기를 18 / 0.45 = 40개로 계산합니다. 여기서는 기계 유휴 시간과 오프라인 프로그래밍 인건비를 구분하지 않습니다. 다음 자료에 따르면 DATRON’s discussion of spindle idle time, 향후 5~10년 동안 동일한 부품을 제작하고 다품종 소량 생산 공장의 작업 전환 손실을 고려할 때 사이클 타임이 총비용을 좌우합니다. 장기적으로는 공정 능력, 공구 수명, 공정 및 제품 일관성이 궁극적으로 총비용에 영향을 미칩니다.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | 명시된 사이클 타임 페널티를 적용할 경우 유압 피팅의 손익분기점 배치 크기는 수동 G-코드 대비 약 38.3~76.7개, CAM 대비 약 46.7~93.3개입니다. |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | 깊은 포켓 황삭: 포켓 형상에 대한 일정 부하 황삭 기능을 갖춘 대화형 컨트롤러 또는 CAM |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| 해당 AS9100D Clause 8.5.2 식별·추적성 관리 및 AS9102 초도품 검사(FAI) 요건이 적용되는 항공우주 브래킷 | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
기계에 대화형 프로그래밍 기능이 있는데도 전체 CAD/CAM 시스템을 대신 사용한다면 그 이유는 무엇입니까?
사내 대화형 컨트롤러가 여전히 전체 CAD/CAM 시스템과 함께 사용되는 이유는 오프라인 데스크톱 프로그래밍이 스핀들의 칩 절삭 가동을 유지하고, 고객의 3D 솔리드 모델을 직접 사용하며, 사이클 타임을 단축하고 초경 공구 수명을 연장하는 일정 부하 황삭 툴패스를 생성하기 때문입니다.
열두 개의 포켓을 수동으로 옮겨 적으려면 매우 번거로운 작업이 필요합니다. 또한 중앙 네트워크 서버에 저장된 CAM 프로그램은 오늘은 Fanuc 밀링 머신으로, 내일은 Okuma나 Haas 수직 머시닝 센터로 포스트 프로세싱할 수 있습니다. 고객이 SolidWorks 어셈블리의 리비전 B를 보내올 때 Fusion 360이나 Mastercam에서 연관 툴패스를 업데이트하는 데는 기계 컨트롤러에서 유닛 블록을 다시 구축하는 대신 클릭 두 번이면 충분합니다.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
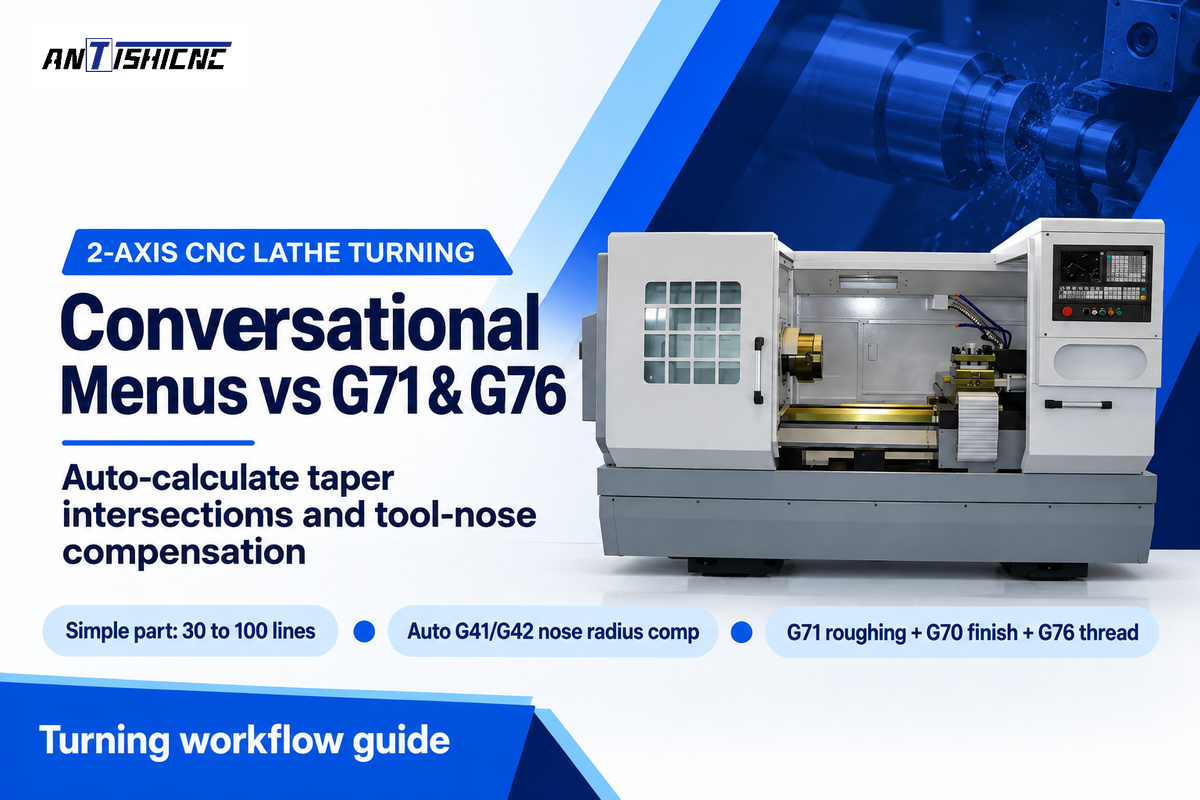
2축 CNC 선반의 대화형 선삭 마법사는 테이퍼 교차점을 계산하고 공구 노즈 반경을 자동으로 보정하여 다단 직경 샤프트 윤곽 가공, 릴리프 홈 가공 및 나사 가공 속도를 높여줍니다. 수동 G71 황삭 및 G76 나사 가공 고정 사이클은 작업자에게 블록 단위의 후퇴 제어권을 부여하는 간결한 30~100줄의 루틴을 생성할 수 있습니다.
As stated in the much-cited Practical Machinist post on conversational adoption, 숙련된 선반 작업자들은 대부분의 선반 프로그램에서 CAM이나 대화형 프로그래밍이 꼭 필요한 것은 아니라고 언급합니다. 한편, another Practical Machinist post 은(는) 선반 대화형 프로그래밍을 사용하는 Mazak 터닝 센터 작업자들을 조명합니다. 이들은 대화형 방식이 너무 빠르고 쉬워서 선반에서 다시는 G-코드 코딩을 하고 싶지 않다고 말합니다.
양측 모두 강력한 근거를 갖는 이유는 무엇일까요? 수동 G-코드와 CAM 워크플로에 대한 MecSoft의 비교, 단순한 부품의 수동 작성 프로그램은 30~100줄 정도입니다. 표준 CNC 선반 프로그래밍 G71, G70, G76과 같은 고정 사이클을 사용하면 숙련된 작업자는 단 몇 분 만에 부싱 가공 절차를 프로그래밍할 수 있습니다.
그러나 선반 대화형 프로그래밍을 사용하면 작업자가 간단한 메뉴 입력을 통해 윤곽을 정의할 수 있으므로 오류가 발생하기 쉬운 두 가지 수동 작업, 즉 비접선 테이퍼의 삼각함수 계산과 노즈 반경 공구경 보정(G41/G42)이 제거됩니다. 이는 비접선 테이퍼에 대한 삼각함수 계산과 노즈 반경 공구경 보정(G41/G42)이라는 두 가지 수동 작업을 없애줍니다. 대화형 선삭 메뉴에서 시작 및 끝 직경, 코너 모따기 또는 라운드 반경, 표면 거칠기를 설정하면 기계의 컨트롤러가 공구 팁의 가상 교차점을 계산하고 절입 깊이와 스프링 패스를 프로그래밍합니다.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | 올바른 공구 중심 높이와 스핀들 중심까지의 절삭날 이동은 단면 가공 및 절단 가공 시 중심 돌기가 생기는 것을 방지하는 데 도움이 됩니다. |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | 공구 데이터와 진출 형상이 올바를 때 보정 취소 위치를 정삭 견부에서 충분히 떨어뜨리는 리드아웃은 보정 취소 자국을 방지합니다. |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | 막힌 홀 후퇴 여유에는 보어 벽면과 바닥면이 모두 포함되며, 음(-)의 정삭 여유만으로는 충돌을 방지할 수 없습니다. |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | 인덱싱 교차 드릴링은 C축을 위치 결정 및 고정한 상태에서 라이브 툴링을 사용하며, 극좌표 윤곽 보간은 직선 축 이동과 연속적인 C축 회전을 연동합니다. |
Would you consider conversational programming as “CNC”?
네, 대화형 프로그래밍은 분명한 정통 CNC 가공입니다. 공작기계의 폐루프 서보 드라이브, 정밀 볼스크류 및 스핀들 엔코더는 부품 프로그램이 대화형 마법사, 수동 텍스트 편집기 또는 데스크톱 CAM 시스템 중 어디에서 생성되었는지와 관계없이 동일한 보간 모션 명령을 실행합니다. 대화형 메뉴는 인간 프로그래머가 형상 피처를 입력하기 위해 기계 콘솔과 상호작용하는 방식에만 영향을 미칠 뿐, 절삭 중 산업용 컨트롤러가 물리적 축 모션을 제어하는 방식에는 영향을 주지 않습니다.
일부 베테랑 프로그래머들이 이 용어에 보수적인 이유는 초기 메뉴 마법사가 기본 코드를 숨기고 고정 루프 내부에서 CNC의 정상 이송 속도 오버라이드를 제한하는 경우가 많았기 때문입니다. 동일한 기계에 대한 대화형 프로그램과 수기 프로그램은 동일한 CNC 모션 제어를 사용하며, 해당 기계 기능이 설치되고 활성화되어 있으면 리지드 태핑과 열변위 보정을 모두 사용할 수 있습니다.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
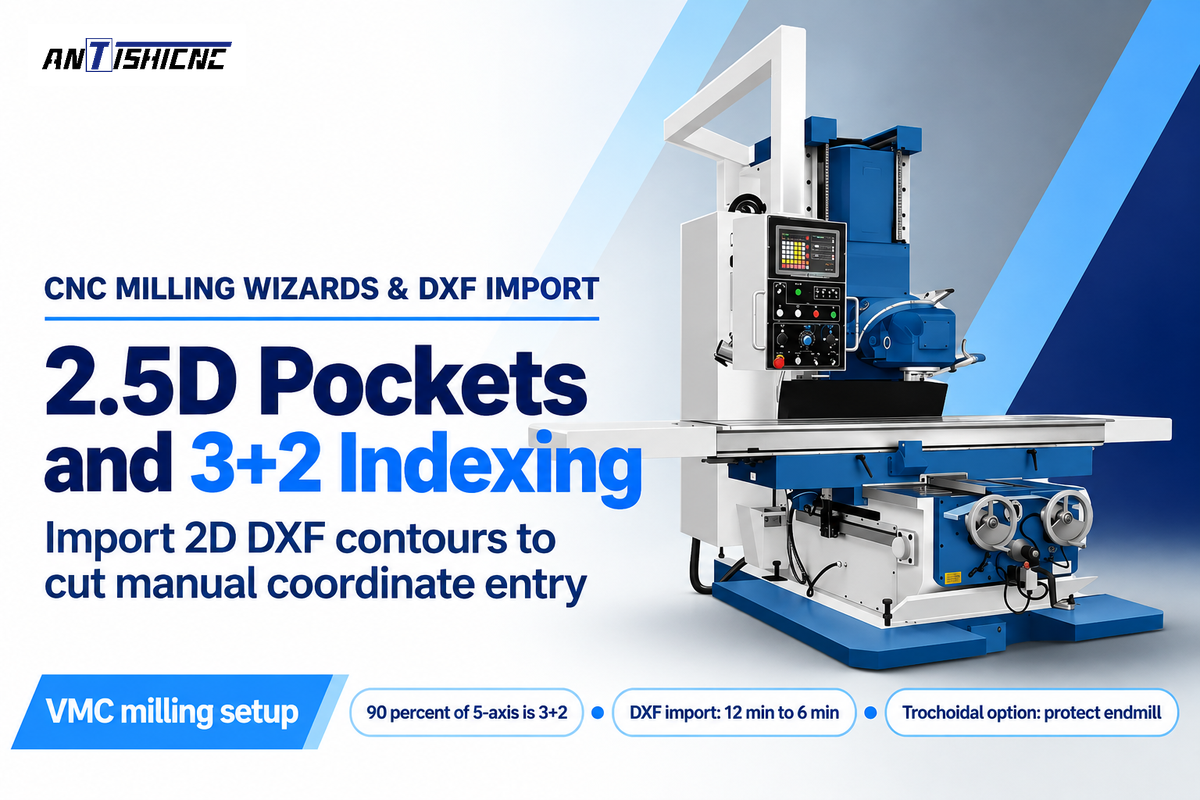
수직 머시닝 센터에서 대화형 밀링 마법사는 메뉴 프롬프트 또는 가져온 2D DXF 윤곽으로부터 헬리컬 진입 및 좌표 회전을 생성하여 2.5D 포켓 황삭, 볼트 홀 패턴 및 3+2 오면 위치 결정 속도를 높여줍니다. 기본적인 CNC milling programming (G-코드 기반)은 단순 페이스 밀링 및 G81/G83 드릴링에 여전히 효과적입니다.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining에서 Hurco의 Michael Cope는 동시 5축 윤곽 가공에 비해 5축 시장의 약 90퍼센트가 3+2(오면) 가공에 의해 주도된다고 밝혔습니다. Cope는 Z축 위치 결정과 함께 동시 X축 및 Y축 이동을 의미하는 거의 모든 2.5D 작업이 대화형으로 프로그래밍될 수 있어 한 부품 10개, 다른 부품 다섯 개씩을 가공하는 임가공 공장, 금형 제작업체 및 프로토타이핑 팀에 유용하다고 덧붙였습니다.
최신 밀링 제어장치는 또한 2D DXF 가져오기를 통해 수동 좌표 입력을 최소화합니다. Siemens SINUMERIK systems ShopMill과 DXF 리더가 활성화된 상태에서 작업자는 컨트롤러로 2D CAD 파일을 가져와 포켓 경계나 홀 패턴을 선택하고 지원되는 기타 가공 작업을 정의할 수 있습니다. 당사의 예시인 40-Part Housing Case에서 DXF를 통해 2D 포켓 경계를 가져오자 대화형 프로그래밍 시간이 12분에서 6분으로 단축되었습니다(30분 CAM 기준선 대비 셋업 절약 시간 ΔT_setup이 24분으로 증가). 또한 Kentech의 KipwareM 및 KipwareT 대화형 소프트웨어 을(를) 사용하면 G-코드 경험이 전혀 없어도 빈칸 채우기 양식을 불러오고 공구 사이클을 사용자 정의 각도로 자동 회전할 수 있습니다.
적응형 황삭(어댑티브 황삭) 툴패스를 대화형으로 어떻게 프로그래밍하시겠습니까?
기계 컨트롤러에 Hurco WinMax UltiPocket(AdaptiPath 포함) 또는 Siemens ShopMill과 같은 전용 일정 부하 트로코이드 밀링 옵션이 장착된 경우에만 적응형 황삭 툴패스를 대화형으로 프로그래밍할 수 있습니다.
이러한 옵션이 없는 기본 대화형 포켓 마법사는 부하 제어 방식의 트로코이드 원호 대신 고정 비율의 직선 또는 동심 오프셋 스텝오버를 생성합니다. 오프셋 툴패스가 내부 코너로 진입할 때 프로그래밍된 스텝오버가 동일하더라도 공구 접촉각이 직선 절삭 수준 이상으로 상승하여 절삭 부하가 증가할 수 있습니다. 코너 릴리프 홀을 드릴링하거나 전용 트로코이드 포켓 옵션을 사용하면 전체 슬롯 코너 과부하로부터 엔드밀을 보호할 수 있습니다.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
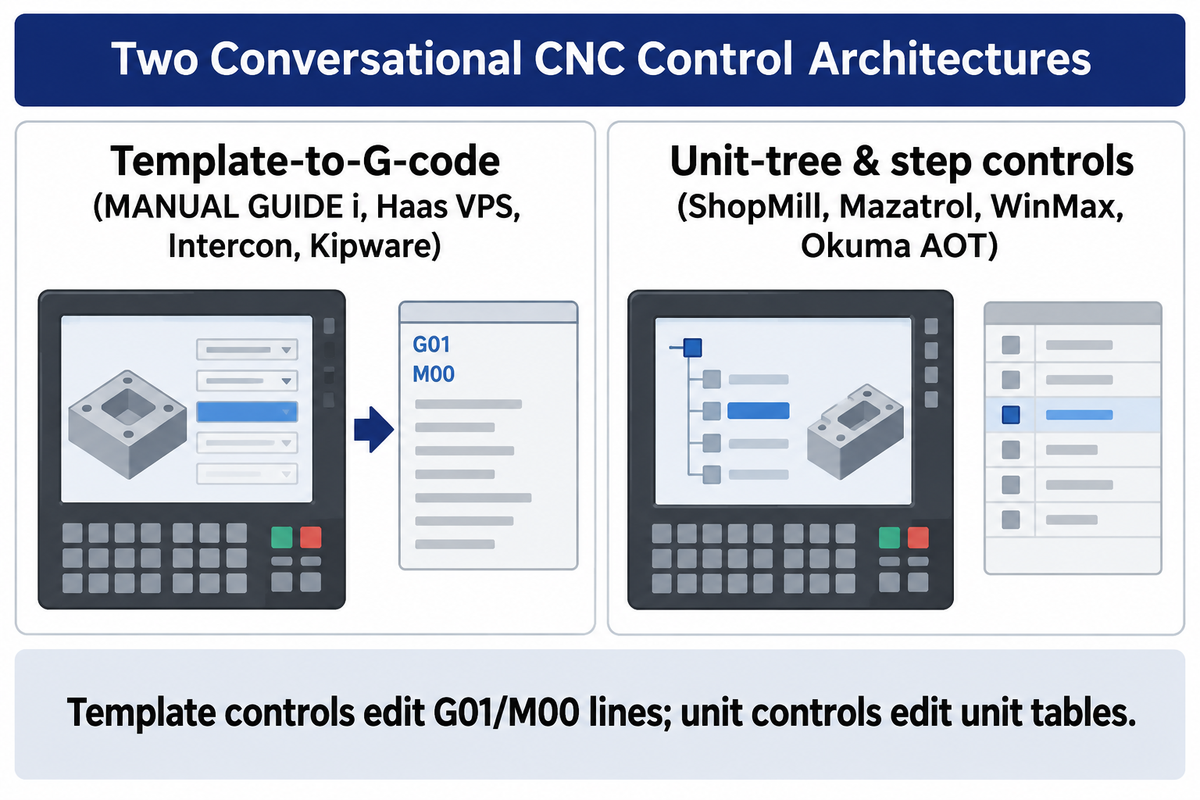
2.5D 밀링 포켓을 프로그래밍하든 선삭 샤프트를 프로그래밍하든 주요 대화형 CNC 플랫폼은 작업을 저장하고, 블록 단위 편집을 처리하며, 기계 간에 프로그램을 마이그레이션하는 방식에서 차이가 있습니다. 템플릿-G-코드 생성기(Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware)는 읽을 수 있는 ISO 블록을 부품 프로그램에 삽입하며, 구조화된 스텝 또는 유닛 트리 시스템(Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT)은 전용 공정 블록을 통해 가공 공정을 관리합니다.
이러한 차이는 현장에서 편집 및 프로그램 마이그레이션이 수행되는 방식을 결정합니다. 템플릿 기반 컨트롤러에서 작업자는 포켓 또는 나사 사이클을 생성한 후 ISO 파일에서 G01 이송 이동, M00 정지 및/또는 사용자 정의 매크로 변수를 직접 편집할 수 있습니다. 유닛 트리 컨트롤러에서 작업자는 원시 G-코드 라인을 편집하는 대신 유닛 테이블 내부에서 유닛 치수, 공구 및 절삭 조건을 수정하며, 컨트롤러 및 구매한 소프트웨어에 따라 브랜드별로 기능이 다릅니다.
- Equipped with FANUC MANUAL GUIDE i에서 컨트롤러는 인체공학적 그래픽 사용자 인터페이스와 함께 ISO 코드 형식을 사용하여 작업자가 표준 Fanuc 부품 프로그램에 고정 형식 사이클 문장을 삽입할 수 있도록 합니다.
- With Siemens SINUMERIK ShopMill / ShopTurn을(를) 통해 작업자는 고급 G-코드 언어를 사용하면서 가공용 스텝 프로그램을 생성할 수 있으며, 옵션인 DXF 리더, 3+2 경사 작업 평면으로 작업하고 3D 시뮬레이션을 수행할 수 있습니다.
- Mazak Mazatrol 컨트롤러를 사용하면 유닛 기반 공정 블록이 절삭 순서를 계산하고 공작물 소재 입력으로부터 이송 속도와 회전수를 제안하며, EIA/ISO 모드는 표준 G-코드 프로그램을 실행합니다.
- In Hurco WinMax consoles (US Patent US5453933A), 객체 지향 대화형 블록은 해당 기능이 켜져 있을 때 2.5D 밀링, 5면 변환 평면 인덱싱 및 NC 병합(NC Merge)을 지원합니다(CTE).
- With Haas Visual Programming System (VPS)에서 작업자는 기능 템플릿을 선택하고 변수를 입력하여 G-코드를 출력함으로써(예: G47 각인 사이클 예제) 간단한 루틴을 빠르게 생성할 수 있습니다. 또한 Haas는 구매 가능한 옵션에 대해 200시간 체험판을 제공합니다.
- Okuma Advanced One-Touch(AOT / IGF)를 통해 컨트롤러는 오면 가공을 위한 그래픽 공정 스텝과 공작물 좌표계 회전을 지원합니다(CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT에서 프롬프트는 밀링 머신과 선반이 현장 또는 PC 기반 시스템에서 추가 처리나 실행을 수행할 수 있도록 표준 ISO G-코드 파일로 작업을 생성하는 것을 돕습니다.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | ShopMill/ShopTurn 스텝 프로그래밍과 고급 G-코드 언어를 결합함; DXF 및 5축 패키지는 구성에 따라 다름 |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | 선반 작업자들에게 높은 평가를 받은 Practical Machinist 보고서 (빠른 2축 선삭 및 홀 패턴용) |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | 라이선스가 있는 경우 5면 변환 평면 위치 결정 및 스윕 3D 형상을 지원함(CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | 가이드 템플릿이 부품 프로그램에 G-코드를 삽입함; 작업자는 여전히 공구, 오프셋, 가공 파라미터 및 삽입 지점을 이해해야 함 |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | 5면 가공을 위한 공작물 좌표계 회전을 지원함(CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | USB 키락이 없으면 20줄 데모 모드로 실행됨; 정확한 일치를 위해 공작기계 라이브러리 파일 복사가 필요함 |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | 유연한 대화형 가이드를 위해 시각화 유닛 1을 기계 제어 유닛 2 및 NC 유닛 3으로부터 분리함 |
원래 질문으로 돌아가서: 대화형 프로그래밍에 부족한 기능은 무엇입니까?
기본 2축 및 3축 대화형 템플릿은 동시 5축 자유곡면 보간 및 소재 모델의 다중 치구 3D 잔삭 가공을 생성하지 못하며, Haas VPS 및 Centroid Intercon과 같은 엔트리급 패키지는 전체 어셈블리의 충돌을 방지하기 위한 맞춤형 툼스톤 및 방진구를 모델링하지 못합니다. Mazak Smooth, Siemens SINUMERIK, Okuma OSP와 같은 고급 플랫폼은 3D 검증 및 동시 다채널 지원(라이선스 필요)을 제공하지만, 해당 마법사는 팔레트에 중첩 배치된 부품들 사이의 비절삭 급속 이송 연결 경로를 단축할 수 없습니다.
기본 대화형 사이클은 한 번에 하나의 피처 블록만 평가하기 때문에 다른 공작물 좌표계 오프셋에서 이전 황삭 공구가 남긴 3D 잔여 소재를 항상 파악할 수 있는 것은 아닙니다. 잔삭 밀링이나 동시 B축 가공의 경우 대화형 컨트롤러에 해당 툴패스가 없다면 CAM 프로그래밍 경로를 사용하는 것이 좋습니다. 과절삭 검증에는 정확한 공구 및 부품 형상이 필요합니다.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
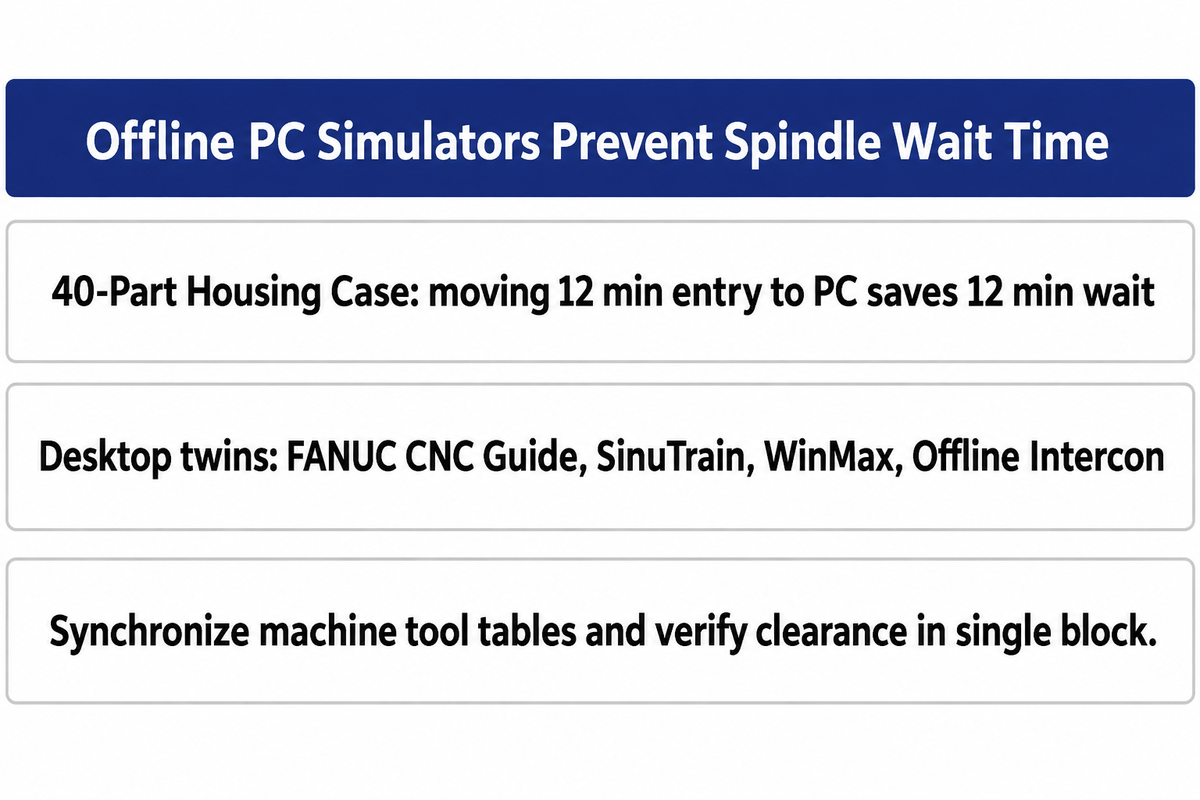
대화형 소프트웨어의 오프라인 버전과 PC 컨트롤러 시뮬레이터를 사용하면 작업자가 데스크톱 컴퓨터에서 대화형 메뉴에 액세스할 수 있으므로 CNC 스핀들이 양산 가동 중인 동안 직원이 부품 프로그램을 작성, 플로팅 및 테스트할 수 있습니다. 기계 조작반에서 사무실 PC로 메뉴 입력을 옮기면 백그라운드 편집 기능이 없는 컨트롤러에서 프로그래밍 관련 대기 시간이 줄어듭니다.
Kentech highlights machine dependence and possible spindle downtime 을(를) 컨트롤러 기반 대화형 프로그래밍의 단점으로 꼽는 반면, 백그라운드 편집 기능이 있는 컨트롤러는 현재 작업이 실행되는 동안 다른 프로그램을 준비할 수 있게 해줍니다. 당사의 40개 하우징 가공 사례에서 기계에 백그라운드 편집 기능이 없는 경우, 유휴 패널에서의 12분 대화형 입력을 오프라인 PC 시트로 옮기면 40개 부품 사이클 타임 손익분기점을 유지하면서도 12분의 스핀들 대기 시간을 절약할 수 있습니다.
데스크톱 디지털 트윈의 오프라인 버전과 PC 기반 대화형 컴파일러 소프트웨어는 빈칸 채우기 메뉴를 사용하여 온라인 및 오프라인 워크플로우를 구축함으로써 생산성을 높입니다.
- Using the FANUC CNC Guide에서 이 소프트웨어는 부품 프로그래밍, G-코드 테스트 및 사이클 검증을 위해 PC에서 FANUC CNC 컨트롤러를 시뮬레이션하여 기계 점유 시간의 필요성을 없애주므로 엔지니어가 데스크톱 컴퓨터에서 MANUAL GUIDE i로 프로그램을 생성할 수 있게 해줍니다.
- Using Siemens SINUMERIK SinuTrain 가상 모델 및 Hurco WinMax 데스크톱 시트를 통해 작업자는 현장에서 작업을 실행하는 동안 오프라인으로 다음 작업을 준비하고 시뮬레이션합니다.
- With Centroid Offline Intercon (#15100)에서 프로그래머는 Windows PC에서 밀링 및 선반 대화형 프로그램을 작성하고 컴파일된 G-코드를 USB 또는 LAN을 통해 전송합니다. 하드웨어 USB 키락을 연결하면 20줄 데모 모드를 넘어 Offline Intercon의 전체 기능이 잠금 해제됩니다.
- Through PC-native multi-brand suites (KipwareM / KipwareT), 작업자는 단일 노트북이나 PC 인터페이스를 사용하여 Fanuc, Haas 또는 Okuma 기계용 G-코드를 출력할 수 있습니다.
오프라인 대화형 워크플로우에서는 공구 라이브러리 동기화 규율이 매우 중요합니다. 오프라인 대화형 PC 시트(FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon)는 동기화된 공작기계 공구 테이블을 필요로 하며 전체 3D 충돌 검사를 위해 맞춤형 서드파티 척 조나 방진구를 자동으로 모델링하지 않습니다. 프로그램을 실제 가공에 투입하기 전에 충돌이 없는지 확인하기 위해 드라이런 또는 싱글 블록 모드에서 공작물 좌표계 오프셋과 축 방향 여유를 검증하십시오.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
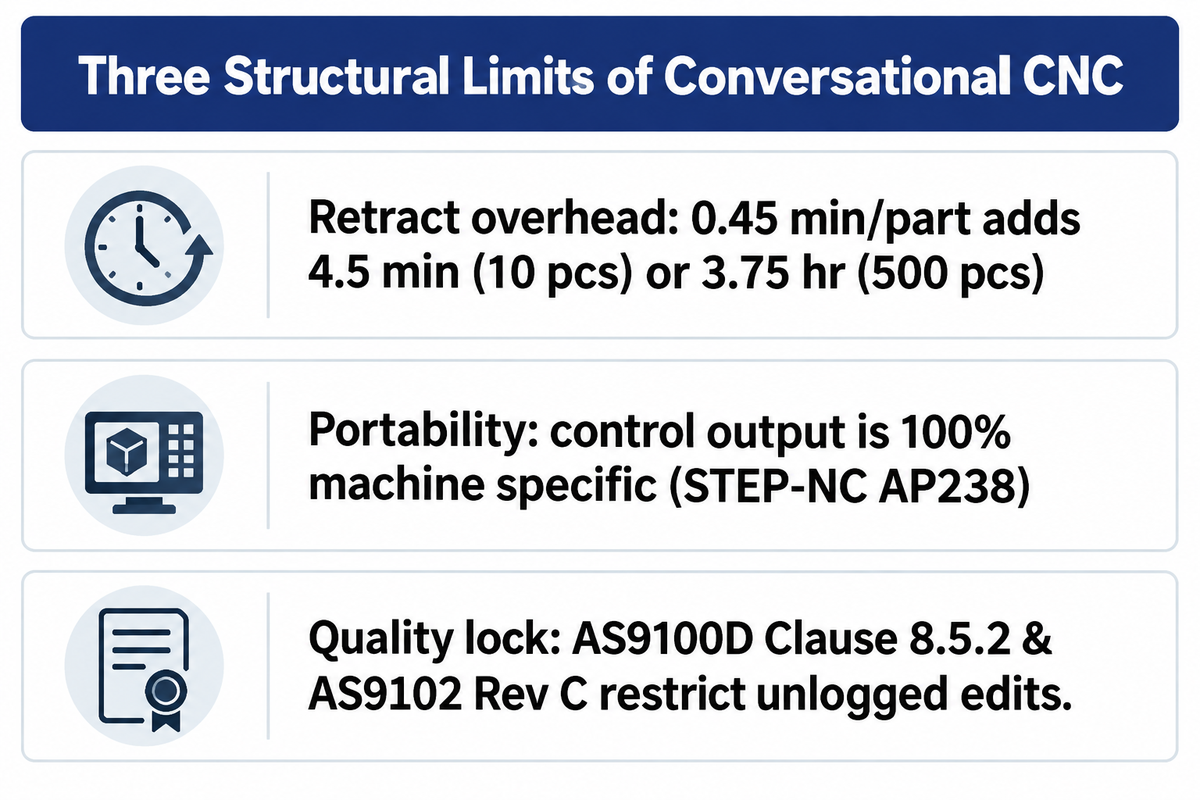
제조 관리자가 대화형 프로그래밍을 중심으로 공장을 표준화하기 전에 평가해야 할 세 가지 구조적 제약 조건이 있습니다. 이는 보수적인 안전 위치 이동으로 인한 부품당 사이클 타임 오버헤드, 브랜드 간 프로그램 종속, 그리고 NC 프로그램의 검증 및 수정 방식을 규정하는 품질 경영 시스템(QMS)의 특정 추적성 규칙입니다.
첫째, 대화형 마법사의 안전 평면과 후퇴 이동은 프로그래밍된 형상 주변에 필요한 공간을 제공할 수 있습니다. 하지만 모델링되지 않은 클램프나 잘못된 공작물 좌표계 오프셋은 여전히 충돌을 일으킬 수 있습니다. 당사의 40개 하우징 가공 예시에서 이러한 보수적인 후퇴 이동은 부품당 0.45분(27초)을 추가하며, 10개 부품을 처리할 때는 4.5분밖에 걸리지 않지만 500개 배치를 처리할 때는 3.75시간이 소요됩니다.
Second, cross-brand portability remains a major hurdle. As Kentech’s portability review 에서 지적하듯이 컨트롤러 기반 대화형 출력은 100% 기계 종속적입니다. 국제 표준 기구들조차 형상 이식성이 공정 이식성과 같지 않다는 사실을 발견했습니다. 5축 가공을 위한 STEP AP238(STEP-NC) 적합성 클래스 1에 대한 Boeing 및 NIST 공동 검증에서 연구원들은 STEP-NC 공구 중심 프로그래밍 형상 데이터가 서로 다른 5축 CNC 간에 이식 가능하다는 것을 입증했지만, CNC 프로그램이 데이터 중립적일 수는 있어도 반드시 공정 중립적인 것은 아니라고 경고했습니다.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, AS9100D 조항 8.5.2는 추적성이 요구되는 경우의 식별 및 추적성을 다루며, AS9102 Rev C 양식 1, 2, 3은 부품 책임, 제품 책임, 특성 책임 및 검증 결과를 기록합니다. AS9100D 조항 8.5.2와 AS9102 Rev C가 적용되는 항공우주 및 방위산업 계약에서 품질 시스템은 공식적인 설계 변경 명령(ECO)이나 통제된 패널 프로그래밍이 아닌 문서화되지 않은 현장 컨트롤러 임의 프로그램 수정을 금지합니다.
8. CNC 선반 또는 머시닝 센터 주문 시 컨트롤러 옵션을 지정하는 방법
CNC 선반 또는 수직 머시닝 센터를 구매할 때 고객은 발주서(PO)를 발행하기 전에 서면 기계 견적서에서 컨트롤러 모델 호환성, 대화형 소프트웨어 라이선스 활성화 여부, 2D DXF, 경사 작업 평면, 오프라인 PC 시뮬레이션의 가용성 및 표준 인수 시험 기준을 확인해야 합니다.
글로벌 공작기계 시장에서 제조업체는 두 가지 주요 공급 모델을 통해 대화형 및 티치인 컨트롤러를 구현합니다. 독점 제조업체 통합 플랫폼에는 Mazatrol이 장착된 Mazak 터닝 센터 및 머시닝 센터, WinMax를 구동하는 Hurco 3축 및 5축 머시닝 센터, Advanced One-Touch(AOT/IGF)가 탑재된 Okuma 선반 및 밀링 머신, 그리고 Visual Programming System(VPS) 템플릿을 제공하는 Haas 밀링 머신 및 선반이 포함됩니다(CTE; 하스). In parallel, multi-controller and teach-in machine suppliers, such as KAAST 공작 기계, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and 안티시크, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
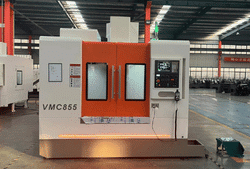
Additionally, ANTISHICNC provides multi-axis machining centers such as the VMC 650 vertical machining center (고정밀 밀링, 드릴링, 보링 및 슬롯 절삭을 위해 3축, 4축 또는 5축을 지원함)뿐만 아니라 플랫베드 티치인 및 경사 베드 CNC 선반 기계 그리고 vertical machining centers (VMCs) (FANUC, Siemens 또는 GSK 컨트롤러 장착)에 이르기까지 다양합니다. 공장에서 FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, 2D DXF 임포터 및 오프라인 PC 시뮬레이터와 같은 대화형 옵션을 사용할 때 이러한 패키지는 모든 기본 기계에 사전 활성화되어 있는 것이 아니라 제조업체 및 컨트롤러 등급에 따라 별도의 소프트웨어 잠금 해제로 판매되거나 기본 기계에 번들로 포함될 수 있습니다. 발주서에 서명하기 전에 다음 다섯 가지 체크리스트를 확인하십시오:
- 가공 공장에 FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn 또는 Haas VPS(구매 가능한 옵션의 200시간 평가판 포함)를 명시한 활성화된 견적서가 있는지 확인합니다.
- 가공 공장을 위한 2D DXF 가져오기 및 좌표 회전 라이선스를 확인하십시오. DXF 가져오기는 도면 윤곽을 컨트롤러로 전송하고, G68을 사용한 평면 좌표 회전은 회전된 플레이트 형상을 지원하며, 3+2 인덱싱 가공은 구성된 회전축 기구학이 포함된 Siemens CYCLE800과 같은 경사 작업 평면 기능을 사용합니다.
- 대화형 황삭 사이클과 고밀도 CAM 정삭 블록을 사용하는 프로그램에서 선독 버퍼 고갈을 방지할 수 있도록 가공 공장에 충분한 부품 프로그램 메모리가 있는지 확인합니다.
- 가공 공장에 오프라인 PC 시뮬레이터와 공작기계 오프셋 테이블을 동기화하는 절차가 있는지 확인합니다. 시뮬레이터는 FANUC CNC Guide이거나 하드웨어 USB 키락이 포함된 Centroid Offline Intercon일 수 있습니다.
- Specify program format and cutting accuracy standards: reference ISO 6983-1:2009 (수치 제어에 사용되는 프로그램 형식 및 어드레스 워드의 정의), 그리고 ISO 10791-7:2020 (머시닝 센터의 시험 조건, 파트 7: 가공 완료된 시험편의 정밀도)를 참조하십시오(머시닝 센터에서 가공 완료된 시험편의 절삭 정밀도를 검증할 때).
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team 은(는) 귀사의 작업자가 요구하는 특정 대화형 옵션, 고정 사이클 및 인터페이스 문서가 포함된 FANUC, Siemens 및 GSK 컨트롤러 패키지의 견적을 제공할 수 있습니다. 주문 전에 부품 도면을 보내주시면 모델 사양과 옵션 가용성을 확인해 드립니다.
자주 묻는 질문
대화형 CNC 프로그래밍으로 편집 가능한 표준 G-코드를 생성할 수 있습니까?
네, Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware와 같은 템플릿 기반 시스템은 작업자가 조작반(페데스탈)이나 텍스트 편집기에서 한 줄씩 검사하고 편집할 수 있는 G-코드 블록을 생성합니다. Mazak Mazatrol과 Hurco WinMax는 네이티브 대화형 프로그램을 EIA/ISO 프로그램과 별도로 저장합니다. 별도의 G-코드 프로그램을 편집할 때 대화형 프로그램을 변환할 필요가 없으며, 프로그램을 병합하는 것은 네이티브 유닛 블록을 편집 가능한 G-코드 프로그램으로 변환하는 것과 다릅니다.
임가공 공장에 가장 적합한 대화형 프로그래밍 기능을 갖춘 CNC 컨트롤러는 무엇입니까?
2축 선삭 및 밀턴 샤프트 가공의 경우 자동 공구 순서 지정과 소재 기반 회전수 및 이송 속도 계산 기능 덕분에 Mazak Mazatrol과 Siemens ShopTurn이 작업자들에게 가장 인기가 높습니다. 3축 및 5면 임가공 밀링의 경우 관련 옵션이 장착된 Hurco WinMax와 Siemens ShopMill이 빠른 2.5D 포켓 가공 및 경사 작업 평면 인덱싱을 제공하며, Fanuc Manual Guide i는 대화형 고정 형식 문장과 수기 ISO G-코드 매크로를 하나의 파일에 혼합하여 사용하는 공장에 적합합니다.
대화형 프로그래밍은 CNC 선반과 CNC 밀링 머신 중 어디에 더 적합합니까?
축대칭 선삭 형상(윤곽, 홈, 테이퍼 및 외경 단동 나사)은 대화형 프롬프트에 자연스럽게 들어맞는 순차적 2D 세그먼트이기 때문에 대화형 프로그래밍은 CNC 선반에서 더 높은 투자 수익률(ROI)을 제공합니다. CNC 밀링 머신에서 대화형 마법사는 홀 패턴, 페이스 밀링 및 2.5D 포켓 가공에 뛰어난 반면, 다중 셋업 3D 곡면 가공 작업은 일반적으로 CAD/CAM에서 프로그래밍됩니다.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Fanuc CNC Guide, Centroid Offline Intercon (#15100), KipwareM/KipwareT와 같은 패키지를 사용하면 프로그래머가 스핀들 가동을 유지하면서 PC에서 대화형 파일을 작성하고 편집할 수 있습니다.
가공 공장에서 언제 대화형 프로그래밍을 건너뛰고 바로 CAM으로 가야 합니까?
동시 3축~5축 자유곡면 툴패스가 대화형 컨트롤러의 기능을 초과하거나 생산 배치 크기가 작업별 셋업 대비 사이클 타임 손익분기점을 초과하는 경우 CAD/CAM을 사용하십시오. 티타늄이나 인코넬 포켓 가공의 경우 고급 대화형 시스템(예: Hurco WinMax UltiPocket 또는 Siemens ShopMill 다이내믹 사이클)도 2.5D 형상에 대해 일정 부하 트로코이드 황삭을 제공할 수 있는 반면, 복잡한 3D 자유곡면 황삭 및 다중 셋업 소재 모델은 전체 CAD/CAM 환경에 속합니다.
마찬가지로 고객 계약에서 공식적인 NC 개정 이력 추적성 및 외부 3D 시뮬레이션을 의무화하는 경우 오프라인 CAM 워크플로우가 더 바람직합니다. 이러한 경우 CAM에서 고객의 3D 솔리드 모델을 가져오면 수동으로 형상을 입력할 필요가 없어지며, 무엇보다 치수를 잘못 입력할 위험이 제거됩니다. 툴패스 최적화를 통해 사이클 타임을 추가로 단축할 수 있으며, CAD/CAM 마스터에 연결된 개정 기록은 품질 감사를 지원하는 데 도움이 됩니다.
참고자료 및 출처
- 국제 표준화 기구. ISO 6983-1:2009: 자동화 시스템 및 통합, 기계의 수치 제어, 프로그램 형식 및 어드레스 워드의 정의, 파트 1 (Confirmed 2025).
- 국제 표준화 기구. ISO 10791-7:2020: 머시닝 센터의 시험 조건, 파트 7: 가공 완료된 시험편의 정밀도 (Confirmed 2025).
- 미국 노동통계국(BLS). 직업 전망 핸드북: 기계공 및 공구·금형 제작자 (2025~2035년 고용 전망).
- National Center for Biotechnology Information / PMC. 통합 CAM/CNC 제어 시스템의 현황: 이전 개발 성과와 더 스마트한 CNC를 향한 길 (2024).
- 미국 국립표준기술연구소(NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- 미국 특허상표청(USPTO). 미국 특허 US6584373B1: CNC 공작기계 제어 방법.
- 미국 특허상표청(USPTO). US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.