





Conversational cnc programming es un método gráfico guiado por menús para crear trayectorias de herramientas en máquinas CNC sin escribir código G puro línea por línea, y ningún método es universalmente superior: la elección correcta depende del tamaño del lote, la geometría de las características y de si la programación se realiza a pie de máquina o en una estación de trabajo fuera de línea. Para trabajos de torneado en 2 ejes y placas de fresado prismático 2.5D en lotes de 1 a 10 piezas (CTE), shops lean on graphic menus and prompts that shorten learning curve time and reduce setup time.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Los prototipos de piezas únicas, los ejes de reparación para mantenimiento y los lotes de taller de 1 a 10 piezas se prestan muy bien a la programación conversacional, ya que constan principalmente de diámetros torneados y roscas, junto con cajeras 2.5D y caras indexadas en 3+2 ejes.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Para el fresado de material restante con sincronización multicanal y superficies esculpidas en 3D, que superan los límites del control conversacional, los talleres deben recurrir a programas de CAD/CAM.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Veredicto técnico directo: Para series de taller de 1 a 10 piezas con perfiles 2D, ejes escalonados y patrones de agujeros indexados en 3+2 donde el tiempo de entrega de la primera pieza es crítico y el coste total del trabajo es la restricción principal, la programación CNC conversacional es mejor que el código G manual. El código G ISO manual es superior cuando se desea un control directo línea por línea sobre ciclos fijos, subprogramas y compensación de herramienta, mientras que el sistema CAD/CAM se encarga de trayectorias de superficies 3D más complejas y modelos de material en bruto con múltiples amarres.
1. How Conversational CNC Programming Works Compared to ISO G-Code
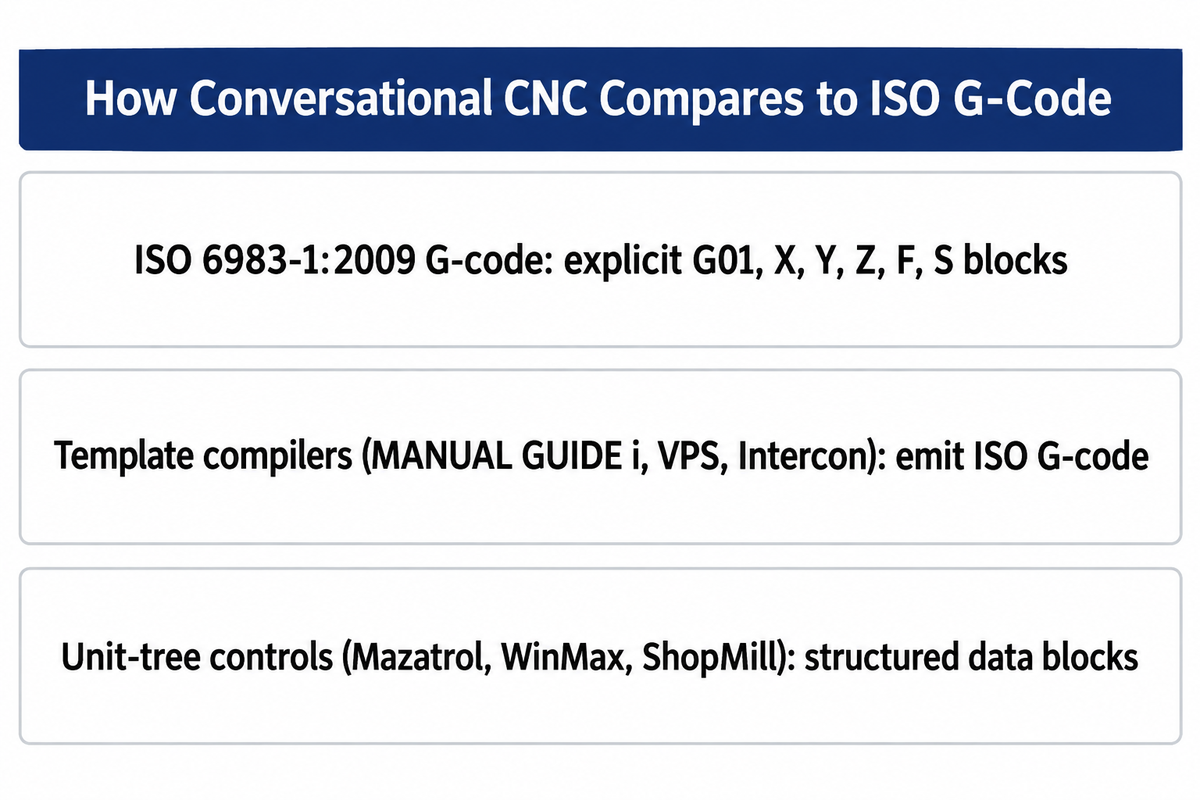
Conversational programming converts menu-entered geometry into motion instructions, while manual ISO G-code programming specifies those instructions directly; when machining precision cnc parts, every computer numerical control machine tool ultimately moves its servo axes according to numerical coordinate commands and modal preparatory functions. Under ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, el código G ha existido durante casi sesenta años como el lenguaje de programación principal para máquinas herramienta y representa planes de procesos complejos a lo largo de miles o millones de líneas individuales.
«ISO 6983-1:2009 especifica los requisitos y formula recomendaciones para un formato de datos destinado a los sistemas de control de posicionamiento, movimiento lineal y contorneado utilizados en el control numérico de máquinas».
En lugar de escribir bloques de coordenadas desde cero, el sistema de programación conversacional sitúa una interfaz gráfica de usuario (GUI) intuitiva entre el maquinista y el núcleo de movimiento. Según explica Ingeniería de herramientas de corte, este tipo de programación asistida se realiza mediante indicaciones sencillas y comprensibles, y crea programas de pieza listos para la máquina sin requerir un conocimiento exhaustivo de los códigos de dirección ISO. Según su selección (por ejemplo, planeado, desbaste exterior, roscado con macho o taladrado profundo con descarga), usted completa los campos de geometría directamente a partir del plano.
La programación en código G y las entradas conversacionales son ejecutadas por controles CNC. En el mecanizado CNC, los bloques de código suelen representar operaciones CN. Por ejemplo, los generadores de plantillas a código G (p. ej., FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) y Centroid Intercon) generan sentencias de formato fijo o bloques de código G y se basan en el formato de código ISO. Por otro lado, los controles de árbol de unidades (Mazak Mazatrol, Hurco WinMax, basados en la arquitectura de control orientada a objetos de US Patent US5453933A) y Siemens ShopMill/ShopTurn) almacenan las operaciones como bloques de datos que definen un árbol interno de programa CN (US Patent US6584373B1).
Esto determina qué ocurre después de que el asistente genera la trayectoria de la herramienta. Los asistentes conversacionales que emiten código G ISO (como Fanuc Manual Guide i, Haas VPS y Centroid Intercon) permiten la edición a nivel de bloque dentro de la misma familia de controladores, pero sus macros personalizadas y ciclos fijos no son directamente portables entre distintas marcas de CNC sin edición manual o un nuevo postprocesado. Si su taller depende de ciclos estándar comandos de código G y código M para generar código G destinado al enrutamiento entre máquinas, debe confirmar si el control conversacional exporta texto RS-274D legible o almacena la geometría en un archivo de unidades específico de la marca.
What is conversational programming in CNC?
La programación conversacional en CNC es un método de programación gráfico de preguntas y respuestas en el que el maquinista introduce la geometría como dimensiones de la pieza, números de herramienta y parámetros de corte en formularios interactivos en la consola, en lugar de escribir comandos de código G de forma lineal. A continuación, el controlador de la máquina o el asistente de escritorio genera el movimiento de la herramienta a partir de la geometría introducida, la selección de herramientas y los parámetros de corte, incluidos el paso radial, la profundidad de corte axial y la velocidad del husillo. Una ejecución segura sigue requiriendo orígenes de pieza verificados y holgura libre respecto a las fijaciones.
En la práctica, la programación conversacional permite a los operarios pasar fácilmente de un plano 2D o un croquis realizado en el banco de trabajo a una primera pieza sin esperar en la cola del departamento de ingeniería. Una vez definidos los límites del material en bruto y elegido el icono del ciclo, el control muestra un modelo alámbrico 2D o un modelo sólido 3D para simular el movimiento de la herramienta, tras lo cual el usuario puede pulsar Inicio de Ciclo.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
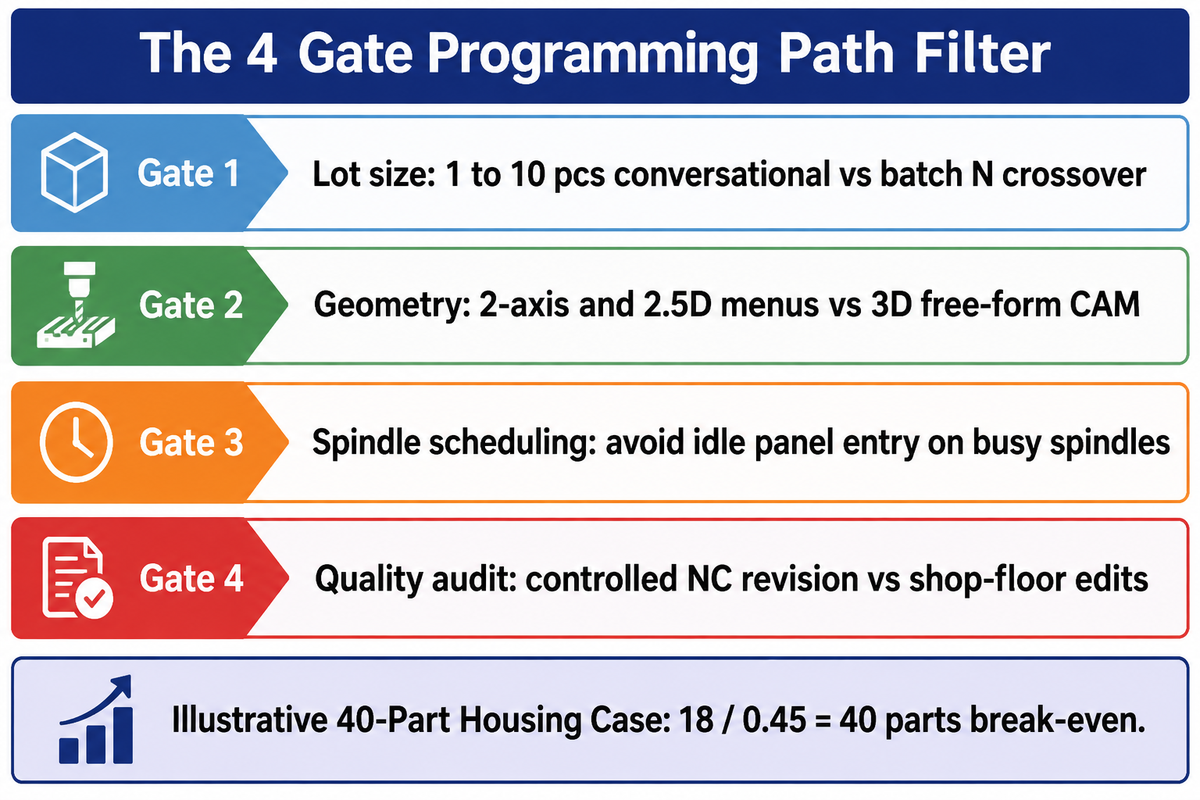
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), se proyectan alrededor de 30.400 vacantes anuales para maquinistas y matriceros durante la década de 2025 a 2035, a pesar de una disminución del empleo del 1 por ciento. Un análisis de cuellos de botella laborales de 2026 realizado por Sierra Machinery señala de manera similar que se prevé que el empleo total en la profesión disminuya aproximadamente un dos por ciento hasta 2034, a medida que los talleres recurren a la automatización y a herramientas de programación más rápidas para compensar la jubilación de los operarios veteranos.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Para cuantificar el Criterio 1 en un ejemplo práctico ilustrativo (el Caso de 40 Carcasas), aplique la fórmula de punto de equilibrio de lote basada únicamente en el tiempo: N* = ΔT_setup / Δt_cycle, donde ΔT_setup es el tiempo de programación y preparación ahorrado mediante la entrada conversacional y Δt_cycle es la penalización de tiempo de ciclo por pieza causada por los márgenes de seguridad conservadores del asistente. En este Caso de 40 Carcasas ilustrativo, supongamos que una carcasa con cajeras 2.5D requiere 12 minutos de programación conversacional frente a 30 minutos para modelar y postprocesar en CAM (ΔT_setup = 18 minutos), mientras que las retracciones conservadoras del asistente añaden 27 segundos (0.45 minutos) por pieza; el punto de equilibrio basado únicamente en el tiempo es 18 / 0.45 = 40 piezas.
Tenga en cuenta los límites exactos de este cálculo. Este modelo ilustrativo basado únicamente en el tiempo calcula el tamaño de lote de equilibrio en 18 / 0.45 = 40 piezas cuando Δt_cycle > 0. No distingue entre el tiempo de inactividad de la máquina y la mano de obra de programación fuera de línea. Según el análisis de DATRON sobre el tiempo de inactividad del husillo, al fabricar la misma pieza durante los próximos 5 a 10 años y considerar las pérdidas por cambio de lote en talleres de alta mezcla, el tiempo de ciclo domina el costo total. A largo plazo, la capacidad del proceso, la vida útil de la herramienta y la consistencia del proceso y del producto determinan el costo total.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Si dispone de programación conversacional en su(s) máquina(s) pero utiliza en su lugar un sistema CAD/CAM completo, ¿podría explicar por qué?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Doce cajeras requieren una gran cantidad de transcripción tediosa. Además, un programa CAM almacenado en un servidor de red central puede postprocesarse hoy para una fresadora Fanuc y mañana para un centro de mecanizado vertical Okuma o Haas. Cuando los clientes envían la revisión B de un ensamblaje de SolidWorks, actualizar las trayectorias asociativas en Fusion 360 o Mastercam requiere dos clics en lugar de reconstruir los bloques de unidades en el control de la máquina.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
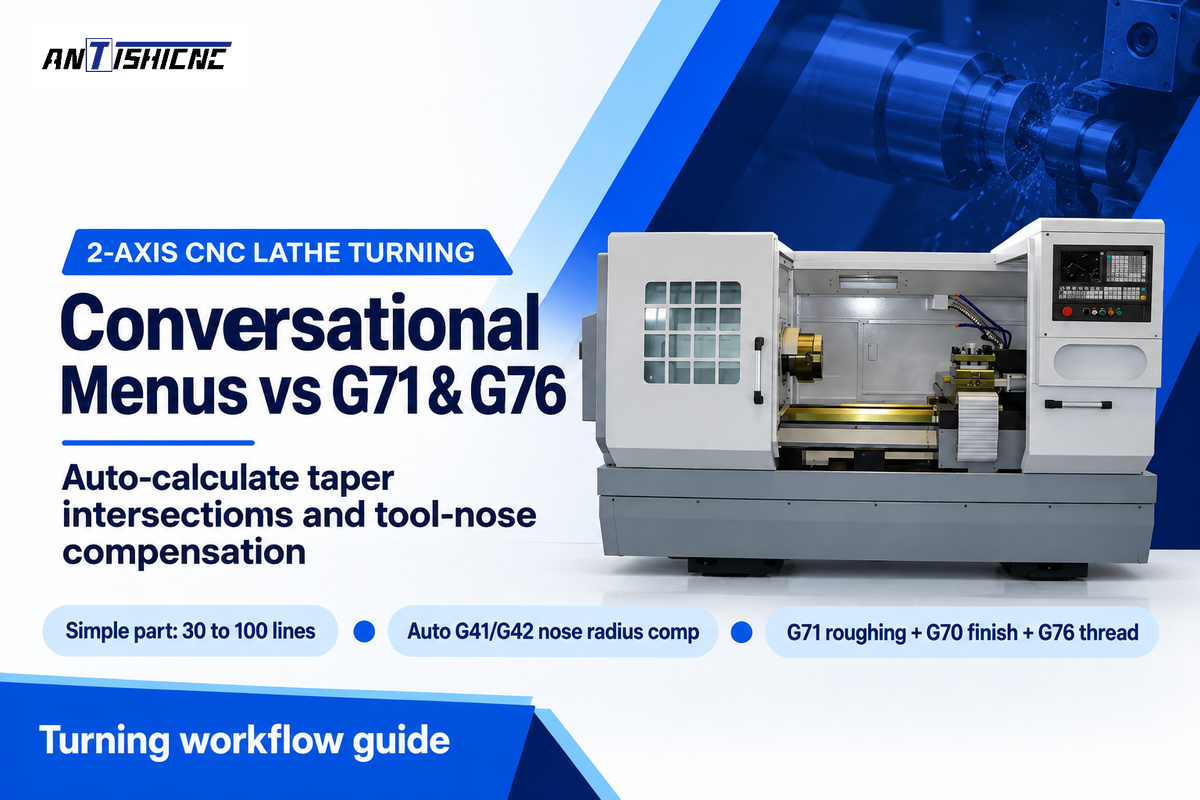
Los asistentes de torneado conversacional en tornos CNC de 2 ejes aceleran el contorneado de ejes de múltiples diámetros, el ranurado de desahogo y el roscado al calcular automáticamente las intersecciones de conos y compensar el radio de la punta de la herramienta. Los ciclos fijos manuales de desbaste G71 y roscado G76 pueden generar rutinas compactas de 30 a 100 líneas que otorgan a los maquinistas un control de retracción bloque por bloque.
Como se indica en la muy citada publicación de Practical Machinist sobre la adopción conversacional, torneros experimentados señalan que para la mayoría de los programas de torno no se requiere CAM ni programación conversacional. Mientras tanto, otra publicación de Practical Machinist destaca a los operarios de centros de torneado Mazak que utilizan programación conversacional de torno. Afirman que es tan rápida y sencilla que nunca quieren volver a programar código G en un torno.
¿Qué otorga argumentos sólidos a ambas partes? Según la comparativa de MecSoft entre código G manual y flujos de trabajo CAM, un programa escrito manualmente para una pieza sencilla puede tener de 30 a 100 líneas. Usando ciclos estándar de Programación de torno CNC ciclos fijos como G71, G70 y G76, un maquinista experimentado puede programar el mecanizado de un buje en pocos minutos.
Sin embargo, la programación conversacional para torno permite a los maquinistas definir contornos mediante entradas de menú sencillas, eliminando dos tareas manuales propensas a errores: la trigonometría en conos no tangentes y la compensación del radio de la punta de la herramienta (G41/G42). Esto suprime dos labores manuales: los cálculos trigonométricos para conos no tangentes y la compensación del radio de punta (G41/G42). En un menú de torneado conversacional, se establecen los diámetros inicial y final, el chaflán de esquina o radio de empalme, y la rugosidad superficial. El controlador calcula la intersección imaginaria de la punta de la herramienta y programa la profundidad de corte y la pasada de repaso sin carga.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Una salida de herramienta que sitúa la cancelación de la compensación alejada del hombro acabado evita marcas de cancelación cuando los datos de la herramienta y la geometría de salida son correctos |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Sí, la programación conversacional es auténtico mecanizado CNC. Los servocontroladores de lazo cerrado, los husillos de bolas de precisión y los codificadores de husillo de una máquina herramienta ejecutan los mismos comandos de movimiento interpolado independientemente de dónde se haya originado el programa de pieza, ya sea en un asistente conversacional, un editor de texto manual o un sistema CAM de escritorio. Los menús conversacionales solo afectan a la forma en que el programador humano interactúa con la consola de la máquina para introducir las características geométricas, y no a cómo el controlador industrial regula el movimiento físico de los ejes durante el corte.
Algunos programadores veteranos son recelosos con el término porque los primeros asistentes de menú solían ocultar el código subyacente y restringían la modificación del avance normal del CNC dentro de los bucles fijos. Los programas conversacionales y los escritos a mano para la misma máquina utilizan el mismo control de movimiento CNC; el roscado rígido y la compensación térmica están disponibles cuando las respectivas funciones de la máquina están instaladas y habilitadas.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
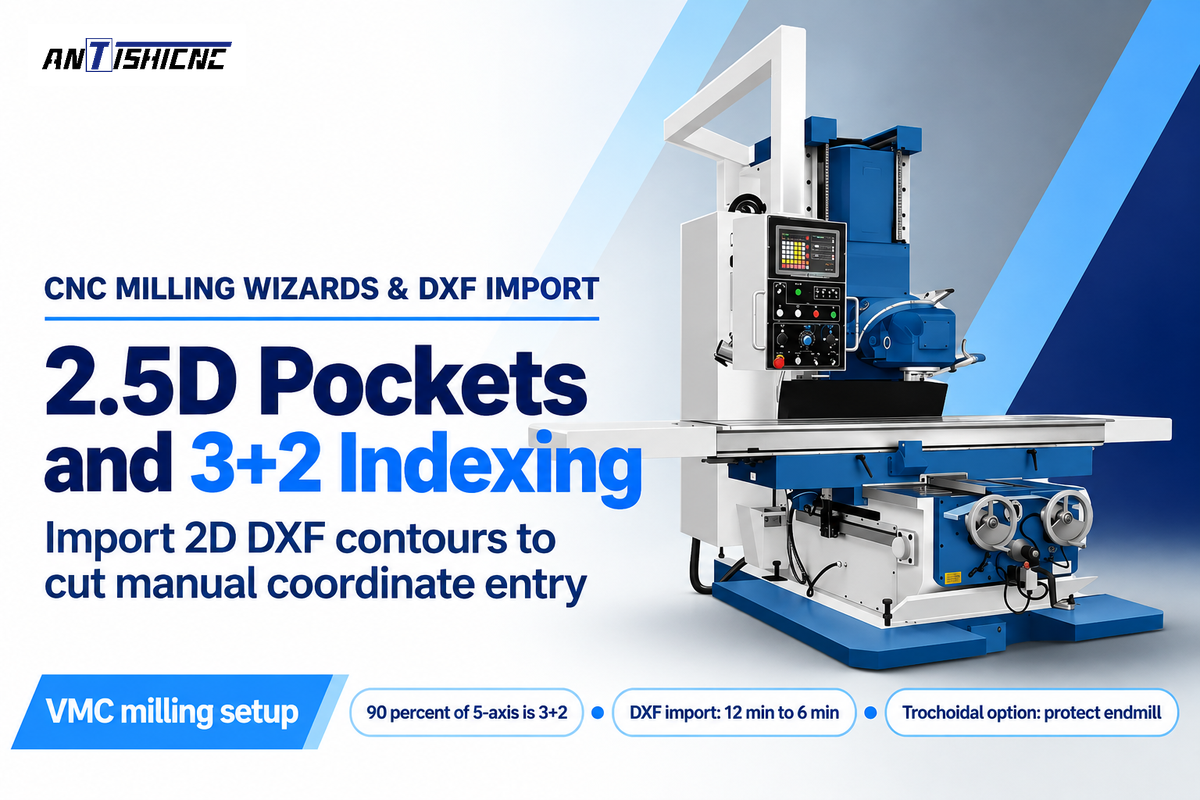
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, Michael Cope de Hurco afirmó que aproximadamente el 90 por ciento del mercado de 5 ejes está impulsado por el mecanizado 3+2 (en cinco caras) en comparación con el contorneado simultáneo en 5 ejes. Cope añadió que prácticamente cualquier trabajo en 2.5D, es decir, movimiento simultáneo de los ejes X e Y con posicionamiento del eje Z, puede programarse de forma conversacional, dando servicio a talleres de mecanizado bajo pedido, matriceros y equipos de prototipado que fabrican 10 unidades de una pieza y cinco de otra.
Los controles de fresado modernos también minimizan la digitación manual de coordenadas mediante la importación DXF 2D. En Siemens SINUMERIK systems con ShopMill y el lector DXF activados, los operarios pueden importar un archivo CAD 2D en el control, seleccionar contornos de cajeras o patrones de agujeros y definir otras operaciones de mecanizado compatibles. Para nuestro ilustrativo 40-Part Housing Case, importar el contorno de cajera 2D vía DXF redujo el tiempo conversacional de 12 minutos a 6 minutos (aumentando el ahorro de preparación ΔT_setup a 24 minutos frente a una base CAM de 30 minutos). Además, el software conversacional KipwareM y KipwareT permiten a los usuarios recuperar formularios para rellenar y rotar automáticamente los ciclos de herramienta a cualquier ángulo definido por el usuario, todo sin experiencia en código G.
How would you conversationally program an adaptive roughing toolpath?
Solo es posible programar una trayectoria de desbaste adaptativo de forma conversacional si el controlador de su máquina CNC está equipado con una opción específica de fresado trocoidal de empañe constante, como por ejemplo Hurco WinMax UltiPocket con AdaptiPath, o Siemens ShopMill en el control de la máquina.
Los asistentes conversacionales básicos para cajeras que carecen de esas opciones generan pasadas laterales lineales o concéntricas de porcentaje fijo en lugar de arcos trocoidales con control de carga. Cuando una trayectoria equidistante entra en una esquina interior, el arco de empañe de la fresa puede superar el nivel del corte recto, aumentando la carga de corte aunque el paso lateral programado siga siendo el mismo. Taladrar un agujero de alivio en la esquina o utilizar una opción específica de cajera trocoidal protege la fresa de extremo frente a la sobrecarga por ranurado completo en las esquinas.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
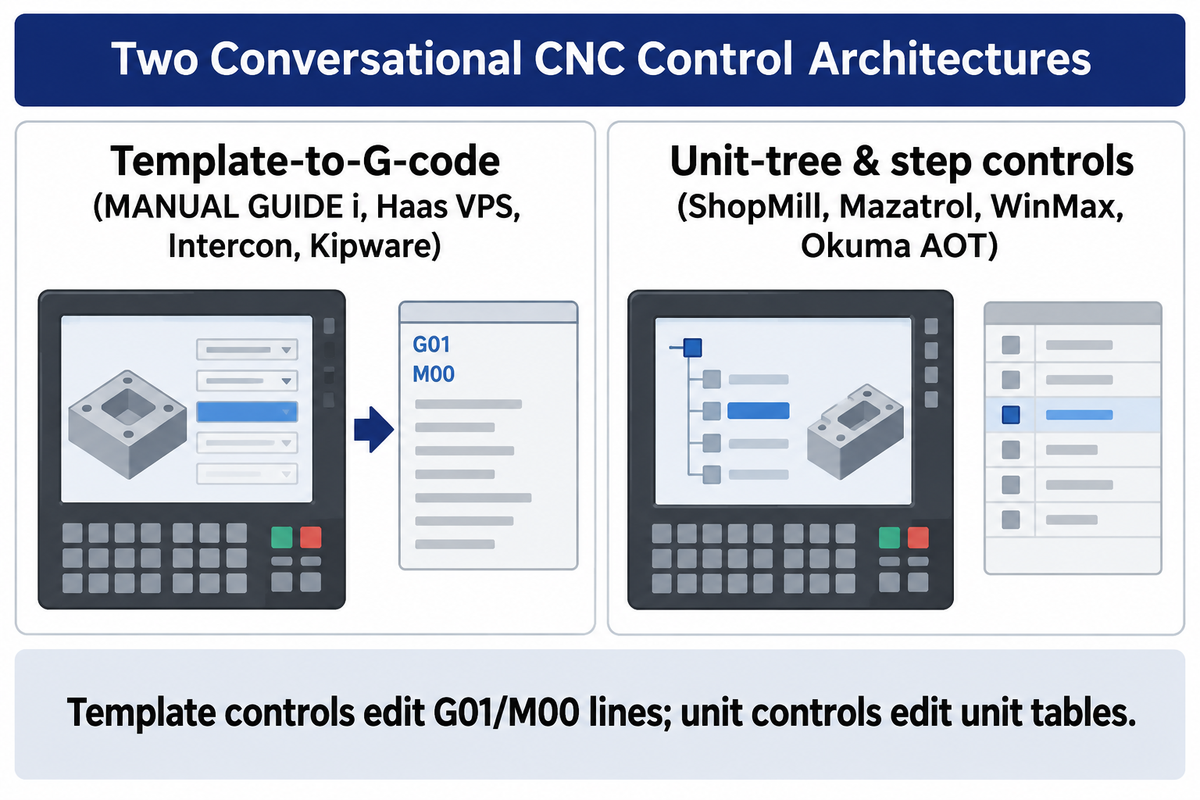
Tanto si programa cajeras de fresado 2.5D como ejes torneados, las principales plataformas CNC conversacionales difieren en la forma en que almacenan las operaciones, gestionan las ediciones a nivel de bloque y migran programas entre máquinas. Los generadores de plantillas a código G (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) insertan bloques ISO legibles en un programa de pieza, mientras que los sistemas estructurados por pasos o árboles de unidades (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) gestionan los procesos de mecanizado mediante bloques de proceso específicos.
Esta diferencia determina cómo se realizan la edición y la migración de programas en el taller. En los controles basados en plantillas, un operario puede editar directamente movimientos de avance G01, paradas M00 y/o variables de macros personalizadas en un archivo ISO después de generar un ciclo de cajera o de roscado. En los controles basados en árboles de unidades, los maquinistas modifican las dimensiones de la unidad, las herramientas y las condiciones de corte dentro de una tabla de unidades en lugar de editar líneas de código G puro, y las funciones varían entre las distintas marcas según el controlador y el programa adquirido.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Con Siemens SINUMERIK ShopMill / ShopTurn, los maquinistas pueden crear programas por pasos para el mecanizado mientras utilizan lenguaje de código G de alto nivel, además de trabajar con lectores DXF opcionales, planos de trabajo inclinados 3+2 y realizar simulaciones 3D.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), los bloques conversacionales orientados a objetos admiten el fresado 2.5D, así como la indexación de planos de transformación en 5 caras y la fusión de programas NC cuando las funciones respectivas están activadas (CTE).
- Con Haas Visual Programming System (VPS), los operarios crean rápidamente rutinas sencillas eligiendo una plantilla de función, introduciendo variables y generando código G (como el ejemplo del ciclo de grabado G47); Haas también ofrece una prueba de 200 horas en opciones adquiribles.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
Las plantillas conversacionales básicas de 2 y 3 ejes no logran generar interpolación simultánea de superficies de forma libre en 5 ejes ni mecanizado de restos en 3D de modelos de material en bruto con múltiples fijaciones, y los paquetes de nivel básico como Haas VPS y Centroid Intercon no modelan torres de amarre personalizadas ni lunetas para eliminar colisiones en ensamblajes completos. Aunque las plataformas avanzadas, como Mazak Smooth, Siemens SINUMERIK y Okuma OSP, ofrecen verificación 3D y soporte multicanal simultáneo (con licencia), sus asistentes no pueden acortar los enlaces rápidos sin corte entre componentes paletizados anidados.
Dado que los ciclos conversacionales básicos evalúan un bloque de características a la vez, no siempre son capaces de calcular el material restante en 3D dejado por una fresa de desbaste anterior desde un origen de pieza diferente. Para el fresado de restos o el mecanizado simultáneo con eje B, es recomendable utilizar una vía de programación CAM si el control conversacional no dispone de la trayectoria adecuada. La comprobación de colisiones y entalladuras requiere una geometría precisa de la herramienta y de la pieza.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
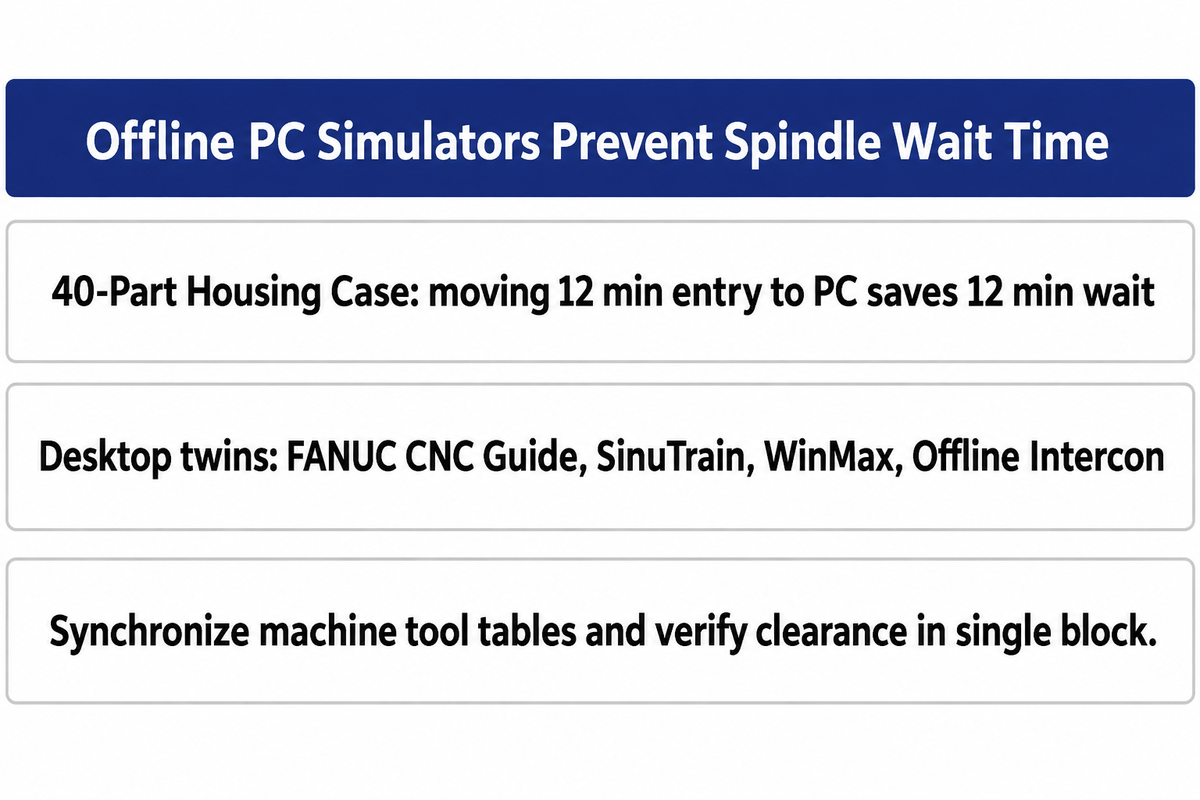
Las versiones fuera de línea del programa conversacional y los simuladores de controlador para PC brindan a los maquinistas acceso a los menús conversacionales en un ordenador de escritorio, lo que permite a los empleados escribir, trazar y probar programas de pieza mientras el husillo CNC está produciendo. Trasladar la introducción de menús desde el panel de la máquina a un PC de oficina reduce el tiempo de espera relacionado con la programación en controles sin edición en segundo plano.
Kentech highlights machine dependence and possible spindle downtime como desventajas de la programación conversacional en el propio control, mientras que los controles con edición en segundo plano permiten preparar otro programa mientras se ejecuta el trabajo actual. En nuestro Caso de 40 Carcasas, si una máquina carece de edición en segundo plano, trasladar la entrada conversacional de 12 minutos desde un panel inactivo a un puesto de PC fuera de línea ahorra 12 minutos de tiempo de espera del husillo, manteniendo al mismo tiempo el umbral de equilibrio de tiempo de ciclo en 40 piezas.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, el programa simula los controles CNC FANUC en el PC para la programación de piezas, la prueba de código G y la verificación de ciclos, eliminando la necesidad de ocupar tiempo de máquina y permitiendo así a los ingenieros crear programas con MANUAL GUIDE i en un ordenador de escritorio.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Con Centroid Offline Intercon (#15100), los programadores crean programas conversacionales de fresado y torneado en una PC con Windows y transfieren el código G compilado mediante USB o LAN; conectar la llave USB de hardware desbloquea todas las funciones de Offline Intercon más allá de su modo de demostración de 20 líneas.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
La disciplina en la sincronización de la biblioteca de herramientas es fundamental para un flujo de trabajo conversacional fuera de línea. Los puestos de PC conversacionales fuera de línea (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) requieren tablas de herramientas sincronizadas con la máquina y no modelan automáticamente mordazas de plato personalizadas de terceros ni lunetas para una comprobación de colisiones 3D completa. Verifique los orígenes de pieza y la holgura axial en modo de prueba en vacío o bloque a bloque para asegurarse de que no existan colisiones antes de liberar el programa para producción.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
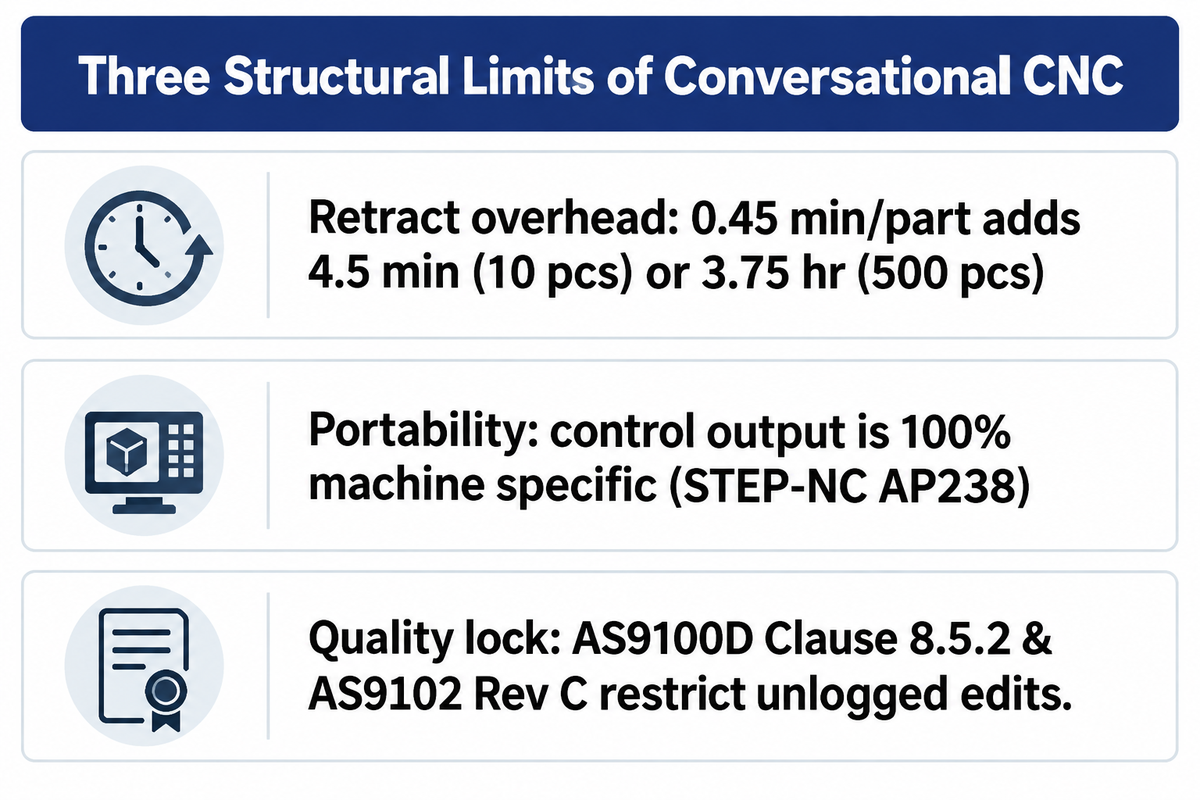
Existen tres limitaciones estructurales que un director de fabricación debe evaluar antes de estandarizar un taller en torno a la programación conversacional. Estas son el sobrecoste de tiempo de ciclo por pieza derivado de los movimientos de seguridad conservadores, la dependencia de programas entre distintas marcas y determinadas normas de trazabilidad del Sistema de Gestión de Calidad (SGC) que regulan cómo se verifican y modifican los programas NC.
En primer lugar, los planos de seguridad y los movimientos de retracción de los asistentes conversacionales proporcionan el espacio necesario alrededor de la geometría programada. Sin embargo, las bridas no modeladas o los orígenes de pieza incorrectos aún pueden provocar colisiones. En nuestro caso ilustrativo de 40 carcasas, esas retracciones conservadoras añaden 0.45 minutos (27 segundos) por pieza y, aunque solo suponen 4.5 minutos al procesar 10 piezas, representan 3.75 horas adicionales al mecanizar un lote de 500 piezas.
En segundo lugar, la portabilidad entre marcas sigue siendo un gran obstáculo. Como la revisión de portabilidad de Kentech señala, la salida conversacional basada en el control es 100 % específica de la máquina. Incluso los organismos internacionales de normalización han comprobado que la portabilidad geométrica no equivale a la portabilidad del proceso: en una validación conjunta de Boeing y NIST de la Clase de Conformidad 1 de STEP AP238 (STEP-NC) para mecanizado en 5 ejes, los investigadores demostraron que los datos geométricos de programación del centro de la herramienta en STEP-NC son portables entre diferentes máquinas CNC de 5 ejes, pero advirtieron que, aunque los programas CNC pueden ser neutrales en cuanto a los datos, no son necesariamente neutrales en cuanto al proceso.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, la norma AS9100D Cláusula 8.5.2 aborda la identificación y la trazabilidad cuando esta es obligatoria, mientras que los Formularios 1, 2 y 3 de AS9102 Rev C registran la responsabilidad de la pieza, del producto y de las características junto con los resultados de verificación. En los contratos aeroespaciales y de defensa donde se aplican AS9100D Cláusula 8.5.2 y AS9102 Rev C, los sistemas de calidad prohíben las ediciones de programas no documentadas a pie de máquina en lugar de órdenes formales de cambio de ingeniería o programación controlada en el panel.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Al adquirir un torno CNC o un centro de mecanizado vertical, los clientes deben confirmar en la oferta escrita de la máquina la compatibilidad del modelo de controlador, la activación de la licencia del programa conversacional, la disponibilidad de importación DXF 2D, plano de trabajo inclinado, simulación en PC fuera de línea y los criterios estándar de pruebas de aceptación antes de emitir una orden de compra.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as Máquinas herramienta KAAST, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
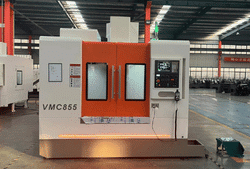
Además, ANTISHICNC ofrece centros de mecanizado multieje como el centro de mecanizado vertical VMC 650 (que admite 3, 4 o 5 ejes para fresado, taladrado, mandrinado y ranurado de alta precisión), además de tornos CNC de bancada plana con aprendizaje y de bancada inclinada Tornos CNC y vertical machining centers (VMCs) con controladores FANUC, Siemens o GSK. Cuando los talleres utilizan opciones conversacionales como FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, importadores DXF 2D y simuladores para PC fuera de línea, dichos paquetes pueden venderse como desbloqueos de licencia independientes o incluirse con la máquina base, dependiendo del fabricante y del nivel del controlador (en lugar de venir preactivados por defecto en todas las máquinas base). Revise esta lista de verificación de cinco puntos antes de firmar la orden de compra:
- El taller dispone de una oferta con activación confirmada que especifica FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn o Haas VPS (con una evaluación de 200 horas de las opciones adquiribles).
- Confirme las licencias de importación DXF 2D y rotación de coordenadas para el taller: la importación DXF transfiere los contornos del plano al control, la rotación plana de coordenadas con G68 admite geometrías de placa giradas, y el mecanizado indexado 3+2 utiliza funciones de plano de trabajo inclinado como Siemens CYCLE800 con la cinemática de ejes rotativos configurada.
- El taller cuenta con memoria de programas de pieza suficiente para evitar el agotamiento del búfer de lectura anticipada en programas que combinan ciclos de desbaste conversacionales y bloques de acabado CAM de alta densidad.
- El taller dispone de un simulador en PC fuera de línea y de un procedimiento para sincronizar las tablas de correctores de herramientas de la máquina. El simulador puede ser FANUC CNC Guide o Centroid Offline Intercon con su llave de seguridad USB.
- Especifique las normas de formato de programa y precisión de corte: reference ISO 6983-1:2009 para el formato de programa y las definiciones de las palabras de dirección utilizadas en el control numérico, y ISO 10791-7:2020 (Condiciones de ensayo para centros de mecanizado, Parte 7: Precisión de las piezas de ensayo acabadas) al verificar la precisión de corte de piezas de ensayo terminadas en centros de mecanizado.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team puede presupuestar paquetes de controladores FANUC, Siemens y GSK con las opciones conversacionales específicas, los ciclos fijos y la documentación de interfaz que requieren sus maquinistas. Envíenos los planos de sus piezas para confirmar las especificaciones del modelo y la disponibilidad de opciones antes de realizar el pedido.
Preguntas frecuentes
Can conversational CNC programming generate standard G-code for editing?
Sí, los sistemas basados en plantillas como Fanuc Manual Guide i, Haas VPS, Centroid Intercon y Kipware generan bloques de código G que los operarios pueden inspeccionar y editar línea por línea en el panel de control o en un editor de texto. Mazak Mazatrol y Hurco WinMax almacenan los programas conversacionales nativos por separado de los programas EIA/ISO. Editar un programa de código G independiente no requiere convertir el programa conversacional, y fusionar programas es diferente de convertir bloques de unidades nativos en programas de código G editables.
¿Qué controlador CNC tiene la mejor programación conversacional para un taller de mecanizado bajo pedido?
Para el torneado en 2 ejes y ejes de torneado-fresado, Mazak Mazatrol y Siemens ShopTurn son los favoritos de los maquinistas por la secuenciación automatizada de herramientas y el cálculo de velocidades y avances basado en el material. Para el fresado de taller en 3 ejes y 5 caras, Hurco WinMax y Siemens ShopMill ofrecen un rápido mecanizado de cajeras 2.5D e indexación de planos de trabajo inclinados cuando cuentan con las opciones correspondientes, mientras que Fanuc Manual Guide i se adapta a los talleres que combinan sentencias conversacionales de formato fijo con macros de código G ISO escritas a mano en un mismo archivo.
Is conversational programming better suited for CNC lathes or CNC mills?
La programación conversacional ofrece un mejor retorno de la inversión en los tornos CNC porque las geometrías torneadas axisimétricas (perfiles, ranuras, conos y roscas de punto único) son segmentos 2D naturalmente secuenciales que se adaptan fácilmente a los cuadros de diálogo conversacionales. En las fresadoras CNC, los asistentes conversacionales destacan en patrones de taladrado, planeado y cajeras 2.5D, mientras que los trabajos de superficies 3D con múltiples amarres se programan habitualmente en CAD/CAM.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Utilice CAD/CAM cuando las trayectorias de forma libre simultáneas de 3 a 5 ejes superen las capacidades del control conversacional, o cuando el tamaño del lote de producción supere el umbral de equilibrio entre tiempo de preparación y tiempo de ciclo específico del trabajo. Para cajeras en titanio o Inconel, los sistemas conversacionales avanzados (como Hurco WinMax UltiPocket o los ciclos dinámicos de Siemens ShopMill) también pueden proporcionar desbaste trocoidal de empañe constante en geometrías 2.5D, mientras que el desbaste de formas libres 3D complejas y los modelos de material en bruto con múltiples amarres corresponden a un entorno CAD/CAM completo.
Del mismo modo, si el contrato del cliente exige una trazabilidad formal de revisiones NC y simulación 3D externa, son preferibles los flujos de trabajo CAM fuera de línea. En tales casos, importar el modelo sólido 3D del cliente en el sistema CAM elimina la necesidad de introducir la geometría manualmente y, lo que es más importante, elimina el riesgo de introducir cotas de forma incorrecta. El refinamiento de la trayectoria puede traducirse en una reducción adicional del tiempo de ciclo, y los registros de revisión vinculados al archivo maestro CAD/CAM ayudan a respaldar las auditorías de calidad.
Referencias y fuentes
- Organización Internacional de Normalización. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Organización Internacional de Normalización. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Centro Nacional para la Información Biotecnológica / PMC. El estado de los sistemas de control CAM/CNC integrados: desarrollos previos y el camino hacia un CNC más inteligente (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.