





Conversational cnc programming is een grafische, menugestuurde methode voor het maken van gereedschapsbanen voor CNC-machines zonder regel voor regel ruwe G-code te schrijven, en geen van beide methoden is universeel beter: de juiste keuze hangt af van de seriegrootte, de vormgeometrie en de vraag of het programmeren plaatsvindt aan de machinebesturing of op een extern werkstation. Voor 2-assig draaiwerk en 2.5D prismatische freesplaten in series van 1 tot 10 stuks (CTE), steunen werkplaatsen op grafische menu’s en invoerprompts die de leercurve verkorten en de insteltijd verlagen.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Enkelstuks-prototypes, assen voor onderhoud en reparatie, en series van 1 tot 10 stuks in toeleveringsbedrijven lenen zich uitstekend voor dialoogprogrammering, die hoofdzakelijk bestaat uit gedraaide diameters en schroefdraad, met 2.5D-kamers en 3+2 geïndexeerde vlakken.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Voor restmateriaal-frezen met meerkanaalssynchronisatie en 3D-gevormde vrijvormoppervlakken die buiten de grenzen van de dialoogbesturing vallen, moeten werkplaatsen vertrouwen op CAD/CAM-software.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Direct technisch oordeel: Voor kleinserie-opdrachten van 1 tot 10 stuks met 2D-profielen, getrapte assen en 3+2 geïndexeerde gatenpatronen waarbij de doorlooptijd van het eerste werkstuk kritisch is en de totale orderkosten de belangrijkste beperking vormen, is CNC-dialoogprogrammering beter dan handmatige G-code. Handmatige ISO G-code is beter wanneer directe controle op regelniveau over vaste cycli, subprogramma's en freesradiuscompensatie gewenst is, terwijl CAD/CAM-software complexere 3D-oppervlakte-gereedschapsbanen en uitgangsmateriaalmodellen met meerdere opspanningen afhandelt.
1. How Conversational CNC Programming Works Compared to ISO G-Code
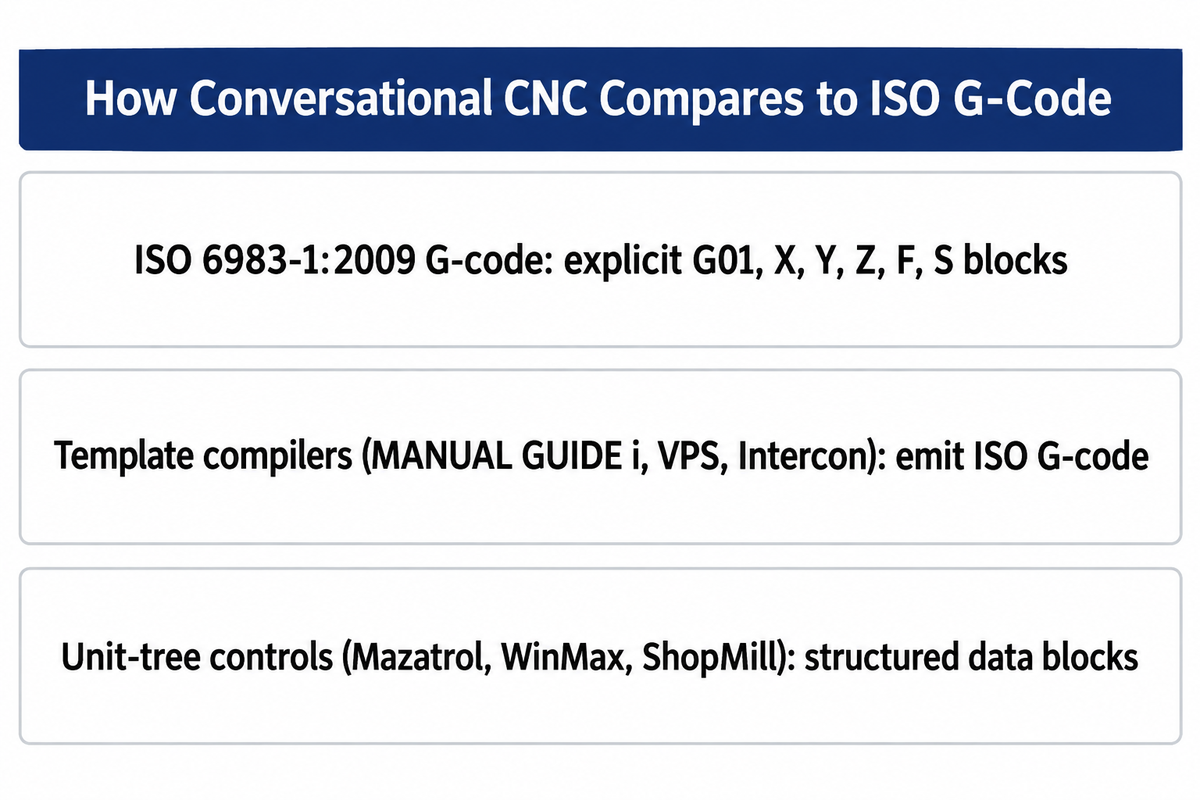
Dialoogprogrammering zet via menu’s ingevoerde geometrie om naar bewegingsinstructies, terwijl handmatige ISO G-codeprogrammering die instructies rechtstreeks specificeert; bij het verspanen van precisie-CNC-onderdelen beweegt elke numeriek bestuurde werktuigmachine uiteindelijk haar servo-assen op basis van numerieke coördinaatopdrachten en modale voorbereidingsfuncties. Onder ISO 6983-1:2009 (voor het laatst beoordeeld en bevestigd in 2025) definieert conventionele G-code positionerings-, lineaire bewegings- en contourblokken via expliciete adreswoorden zoals G01, X, Y, Z, F en S. Volgens een PMC-overzicht uit 2024 over geïntegreerde CAM/CNC-besturingssystemen, bestaat G-code al bijna zestig jaar als de primaire programmeertaal voor gereedschapswerktuigen en vertegenwoordigt het complexe procesplannen over duizenden of miljoenen afzonderlijke regels.
“ISO 6983-1:2009 specificeert eisen en doet aanbevelingen voor een gegevensformaat voor positionerings-, lijnbewegings- en contourbesturingssystemen die worden gebruikt bij de numerieke besturing van machines.”
In plaats van ruwe coördinaatblokken vanaf nul in te typen, plaatst software voor dialoogprogrammering een gebruiksvriendelijke grafische gebruikersinterface (GUI) tussen de verspaner en de bewegingskern. Zoals uitgelegd door Cutting Tool Engineering, wordt dit type computerprogrammering uitgevoerd met behulp van eenvoudige, begrijpelijke invoervelden en creëert het machineklare werkstukprogramma's zonder dat grondige programmeerkennis van ISO-adrescodes vereist is. Afhankelijk van uw keuze (bijvoorbeeld vlakfrezen, uitwendig voordraaien, tappen of diepgatboren met spaanbreking) vult u de geometrievelden rechtstreeks vanaf uw werktekening in.
G-codeprogrammering en dialooginvoer worden uitgevoerd door CNC-besturingen. Bij CNC-verspaning worden codeblokken doorgaans gebruikt om NC-bewerkingen weer te geven. Sjabloon-naar-G-code-generatoren (bijv. FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) en Centroid Intercon) genereren zinnen met vaste vorm of G-codeblokken op basis van het ISO-codeformaat. Daartegenover staan eenheidsboom-besturingen (Mazak Mazatrol, Hurco WinMax, gebaseerd op de objectgeoriënteerde besturingsarchitectuur uit US Patent US5453933A) en Siemens ShopMill/ShopTurn) slaan bewerkingen op als datablokken die een interne NC-programmaboom definiëren (US Patent US6584373B1).
Dit bepaalt wat er gebeurt nadat de programmeerassistent de gereedschapsbaan heeft gegenereerd. Dialoogassistenten die ISO G-code uitvoeren (zoals Fanuc Manual Guide i, Haas VPS en Centroid Intercon) maken bewerking op blokniveau op dezelfde besturingsfamilie mogelijk, maar hun aangepaste macro's en vaste cycli zijn niet rechtstreeks overdraagbaar tussen verschillende CNC-merken zonder handmatige bewerking of nieuwe postprocessing. Als uw werkplaats vertrouwt op standaard G-code- en M-code-opdrachten om G-code te genereren voor routing tussen machines, moet u controleren of een dialoogbesturing leesbare RS-274D-tekst uitvoert dan wel geometrie opslaat in een merkspecifiek eenheidsbestand.
What is conversational programming in CNC?
Dialoogprogrammering bij CNC is een grafische vraag-en-antwoord-programmeermethode waarbij de verspaner geometrie invoert als werkstukafmetingen, gereedschapsnummers en snijparameters in invulformulieren op de bedieningsconsole, in plaats van G-code-opdrachten lineair in te typen. De machinebesturing of de programmeerassistent op de computer genereert vervolgens gereedschapsbewegingen op basis van de ingevoerde geometrie, gereedschapskeuzes en snijparameters, waaronder radiale snijbreedte, axiale snedediepte en spiltoerental. Een veilige uitvoering vereist nog steeds geverifieerde werkstuknulpunten en vrije ruimte ten opzichte van de opspanning.
In de praktijk stelt dialoogprogrammering operators in staat om eenvoudig van een 2D-werktekening of een aan de werkbank geschetst onderdeel naar een eerste werkstuk te gaan zonder te wachten op een werkvoorbereidingswachtrij. Nadat de grenzen van het uitgangsmateriaal zijn ingesteld en een cycluspictogram is gekozen, toont de besturing een 2D-draadmodel of een 3D-volumemodel om de gereedschapsbeweging te simuleren, waarna de gebruiker op Cyclusstart kan drukken.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
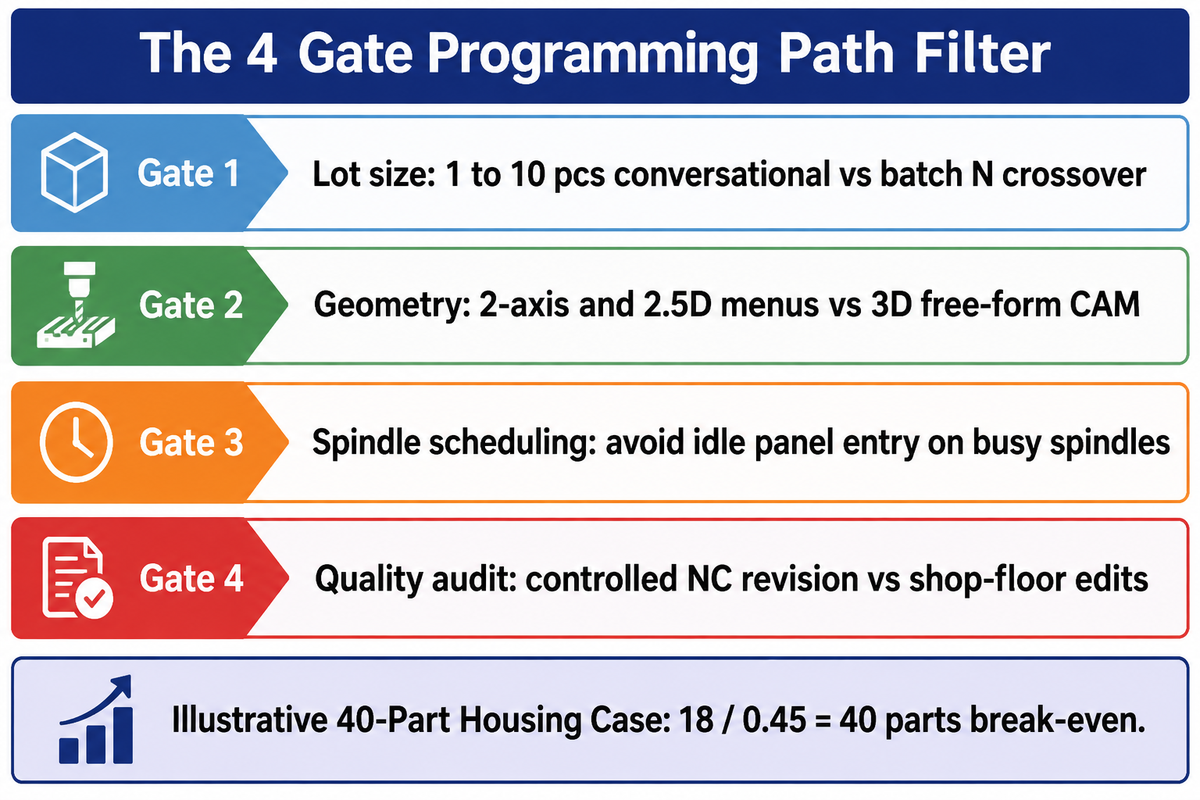
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), worden er voor de periode van 2025 tot 2035 jaarlijks ongeveer 30.400 vacatures voor verspaners en gereedschaps- en matrijzenmakers verwacht, ondanks een daling van de werkgelegenheid met 1 procent. Een knelpuntenanalyse van het personeelsbestand uit 2026 door Sierra Machinery merkt eveneens op dat de totale werkgelegenheid in dit beroep tot en met 2034 naar verwachting met ongeveer twee procent zal dalen, aangezien werkplaatsen vertrouwen op automatisering en snellere programmeerhulpmiddelen om pensionerende vakmensen op te vangen.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Om Poort 1 te kwantificeren in een illustratief rekenvoorbeeld (de casus van 40 behuizingen), past u de puur op tijd gebaseerde serie-omslagpuntformule toe: N* = ΔT_setup / Δt_cycle, waarbij ΔT_setup de door dialooginvoer bespaarde programmeer- en insteltijd is en Δt_cycle het cyclustijdverlies per onderdeel veroorzaakt door conservatieve veiligheidsafstanden van de dialoogassistent. Stel in deze illustratieve casus van 40 behuizingen dat een behuizing met 2.5D-kamers 12 minuten kost om via dialoog in te voeren tegenover 30 minuten om te modelleren en te postprocessen in CAM (ΔT_setup = 18 minuten), terwijl conservatieve terugtrekbewegingen van de dialoogassistent 27 seconden (0,45 minuten) per onderdeel toevoegen; het illustratieve puur tijdsgebaseerde omslagpunt is dan 18 / 0,45 = 40 onderdelen.
Let op de exacte grenzen van deze rekensom. Dit illustratieve puur op tijd gebaseerde model berekent de omslagseriegrootte op 18 / 0,45 = 40 onderdelen wanneer Δt_cycle > 0. Het maakt geen onderscheid tussen machinestilstand en arbeid voor extern programmeren. Volgens DATRONs bespreking van spindelstilstandtijd, domineert de cyclustijd de totale kosten wanneer hetzelfde onderdeel in de komende 5 tot 10 jaar wordt gemaakt en omstelverliezen bij hoge productvariatie worden meegerekend. Op de lange termijn bepalen procesbekwaamheid, standtijd en proces- en productconsistentie uiteindelijk de totale kosten.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Als u wel dialoogprogrammering op uw machine(s) heeft maar in plaats daarvan een volledig CAD/CAM-systeem gebruikt, kunt u dan uitleggen waarom?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Twaalf kamers vereisen veel tijdrovend overneemwerk. Bovendien kan een CAM-programma dat op een centrale netwerkserver is opgeslagen vandaag worden gepostprocesst naar een Fanuc-freesmachine en morgen naar een verticaal bewerkingscentrum van Okuma of Haas. Wanneer klanten revisie B van een SolidWorks-samenstelling sturen, kost het bijwerken van associatieve gereedschapsbanen in Fusion 360 of Mastercam twee muisklikken in plaats van het opnieuw opbouwen van eenheidsblokken aan de machinebesturing.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
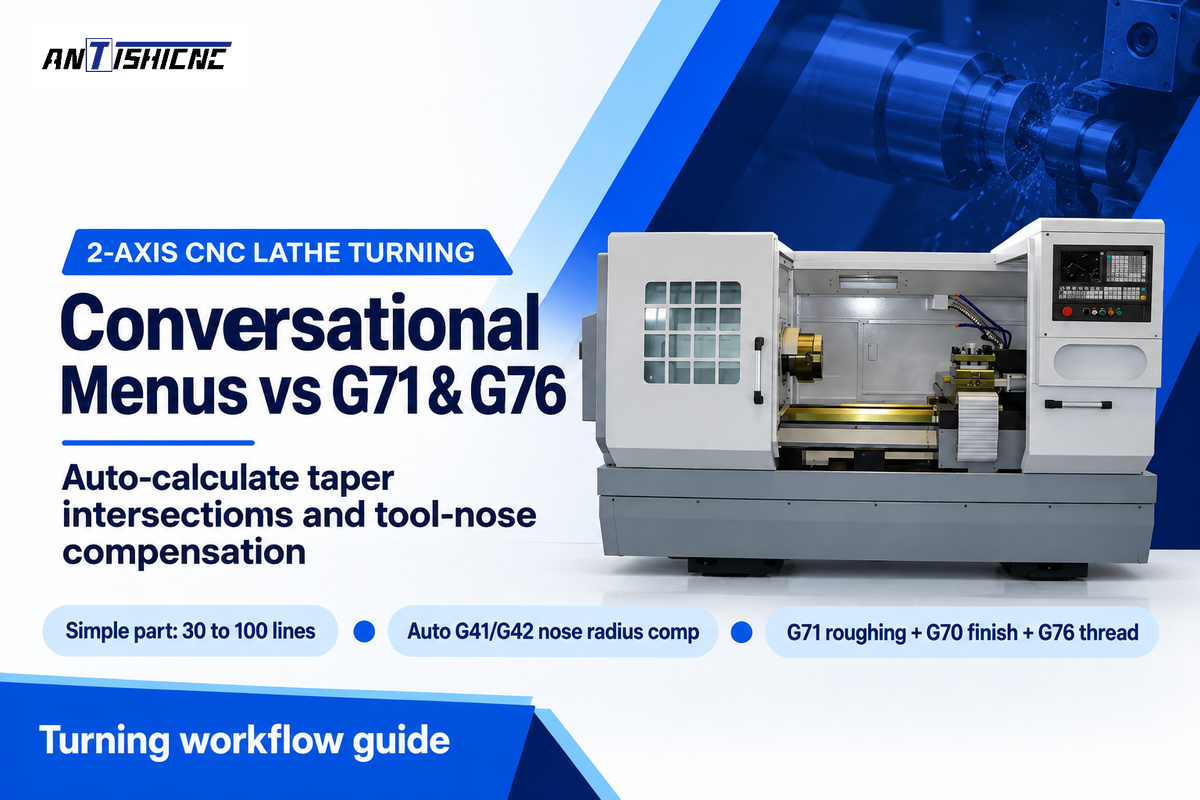
Dialoogassistenten voor draaien op 2-assige CNC-draaibanken versnellen het contouren van assen met meerdere diameters, het steken van vrijloopgroeven en het draadsnijden door conussnijpunten te berekenen en automatisch te compenseren voor de beitelneusradius. Handmatige vaste cycli voor G71-voordraaien en G76-draadsnijden kunnen compacte routines van 30 tot 100 regels genereren die verspaners blok-voor-blok controle over de terugtrekbeweging geven.
Zoals vermeld in het veelgeciteerde Practical Machinist-bijdrage over de adoptie van dialoogprogrammering, merken ervaren draaiers op dat voor de meeste draaibankprogramma’s CAM of dialoogprogrammering niet nodig is. Ondertussen een andere Practical Machinist-bijdrage belicht operators van Mazak-draaicentra die dialoogprogrammering op de draaibank gebruiken. Zij geven aan dat het zo snel en eenvoudig werkt dat ze nooit meer G-code op een draaibank willen schrijven.
Wat geeft beide kanten sterke argumenten? Volgens MecSofts vergelijking tussen handmatige G-code en CAM-workflows, telt een handmatig geschreven programma voor een eenvoudig onderdeel circa 30 tot 100 regels. Met standaard CNC draaibank programmeren vaste cycli zoals G71, G70 en G76 kan een ervaren verspaner een busbewerking binnen enkele minuten programmeren.
Dialoogprogrammering op de draaibank laat verspaners echter contouren definiëren met eenvoudige menu-invoer, waardoor twee foutgevoelige handmatige taken vervallen: goniometrie op niet-tangentiële conussen en beitelneusradiuscompensatie (G41/G42). Dit neemt twee handmatige taken weg: goniometrische berekeningen voor niet-tangentiële conussen en de beitelneusradiuscompensatie (G41/G42). In een dialoogmenu voor draaien stelt men de begin- en einddiameters, de hoekafschuining of overgangsradius en de oppervlakteruwheid in. De besturing van de machine berekent het denkbeeldige snijpunt van de beitelpunt en programmeert de snedediepte en de nasnede.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Een uitloopbeweging die het opheffen van de compensatie vrij van de afgewerkte borst plaatst, voorkomt aanzetmarkeringen wanneer de gereedschapsgegevens en de uitloopgeometrie correct zijn |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Ja, dialoogprogrammering is wel degelijk authentieke CNC-verspaning. De gesloten-lus servoaandrijvingen, precisie-kogelomloopspindels en spilencoders van een gereedschapswerktuig voeren dezelfde geïnterpoleerde bewegingsopdrachten uit, ongeacht waar het werkstukprogramma vandaan komt: uit een dialoogassistent, een handmatige teksteditor of een CAM-systeem op een werkstation. Dialoogmenu's beïnvloeden alleen hoe de menselijke programmeur met de machineconsole communiceert om geometrische kenmerken in te voeren, niet hoe de industriële besturing de fysieke asbeweging tijdens de verspaning regelt.
Sommige ervaren programmeurs zijn terughoudend met de term omdat vroege menu-assistenten de onderliggende code vaak verborgen hielden en het handmatig bijregelen van de normale voedingssnelheid van de CNC binnen vaste lussen beperkten. Dialoogprogramma's en handgeschreven programma's voor dezelfde machine maken gebruik van dezelfde CNC-bewegingsbesturing; synchroon tappen en thermische compensatie zijn beschikbaar wanneer de betreffende machinefuncties zijn geïnstalleerd en ingeschakeld.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
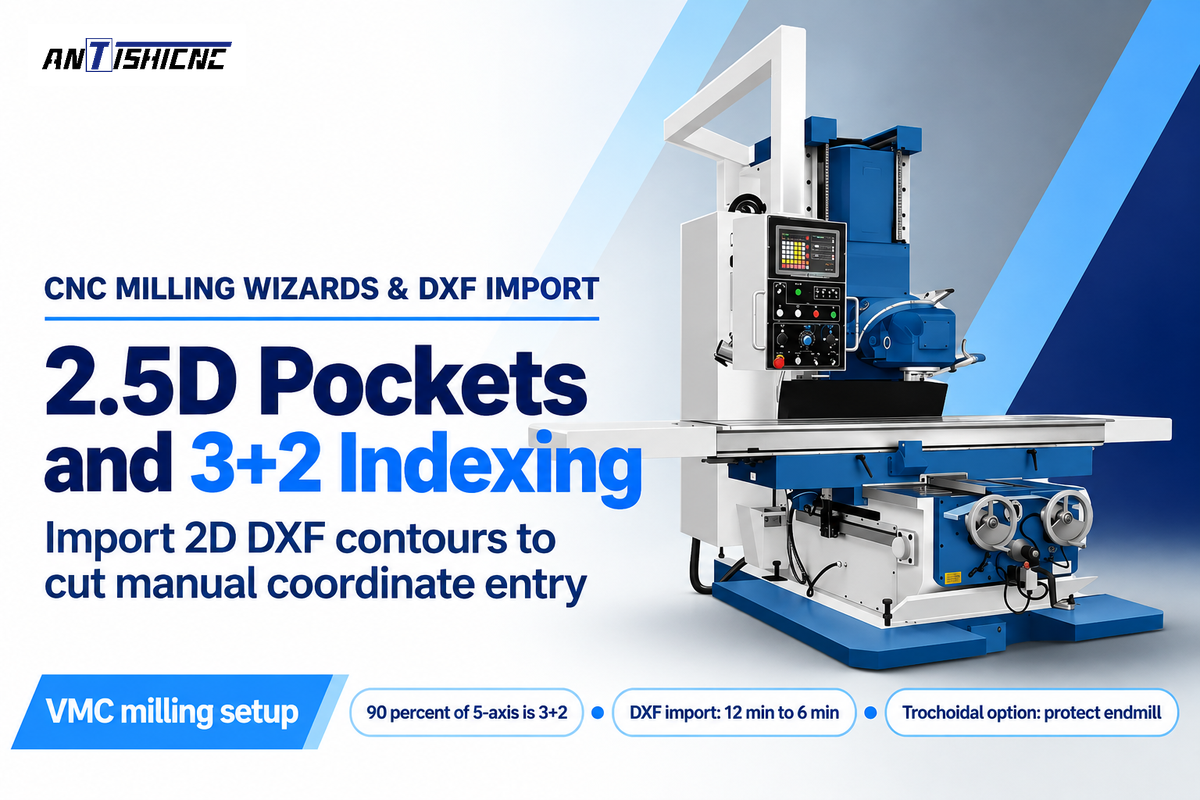
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, verklaarde Michael Cope van Hurco dat ruwweg 90 procent van de 5-assige markt wordt gedreven door 3+2 (vijfzijdige) verspaning in vergelijking met simultaan 5-assig contouren. Cope voegde eraan toe dat vrijwel elk 2.5D-werk, dat wil zeggen gelijktijdige X- en Y-asbeweging met Z-aspositionering, via dialoog kan worden geprogrammeerd, ten behoeve van toeleveringsbedrijven, gereedschaps- en matrijzenmakers en prototypeteams die 10 stuks van het ene onderdeel en vijf van het andere maken.
Moderne freesbesturingen minimaliseren bovendien het handmatig intypen van coördinaten via 2D DXF-import. Op Siemens SINUMERIK systems met geactiveerde ShopMill en DXF-lezer kunnen operators een 2D CAD-bestand aan de besturing importeren, kamergrenzen of gatenpatronen selecteren en andere ondersteunde verspaningsbewerkingen definiëren. Voor onze illustratieve 40-Part Housing Caseverminderde het via DXF importeren van de 2D-kamergrens de dialoogtijd van 12 minuten naar 6 minuten (waardoor de instelbesparing ΔT_setup toenam tot 24 minuten ten opzichte van een CAM-basislijn van 30 minuten). Bovendien bieden Kentechs dialoogsoftware KipwareM en KipwareT stellen gebruikers in staat invulformulieren op te roepen en gereedschapscycli automatisch naar elke gewenste hoek te roteren, geheel zonder G-code-ervaring.
How would you conversationally program an adaptive roughing toolpath?
U kunt een adaptieve voorfrees-gereedschapsbaan alleen via dialoog programmeren als uw CNC-machinebesturing is uitgerust met een speciale optie voor trochoïdaal frezen met constante ingrijping, bijvoorbeeld Hurco WinMax UltiPocket met AdaptiPath, of Siemens ShopMill op de machinebesturing.
Eenvoudige dialoogassistenten voor kamers die niet over die opties beschikken, genereren lineaire of concentrische parallelle zijdelingse stappen met een vast percentage in plaats van belastingsgestuurde trochoïdale bogen. Wanneer een parallel verschoven gereedschapsbaan een binnenhoek binnengaat, kan de freesingrijping boven het niveau van een rechte snede uitstijgen, waardoor de snijbelasting toeneemt, zelfs als de geprogrammeerde zijdelingse stap gelijk blijft. Het voorboren van een vrijloopgat in de hoek of het gebruik van een speciale trochoïdale kameroptie beschermt de vingerfrees tegen overbelasting door volfrezen in de hoek.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
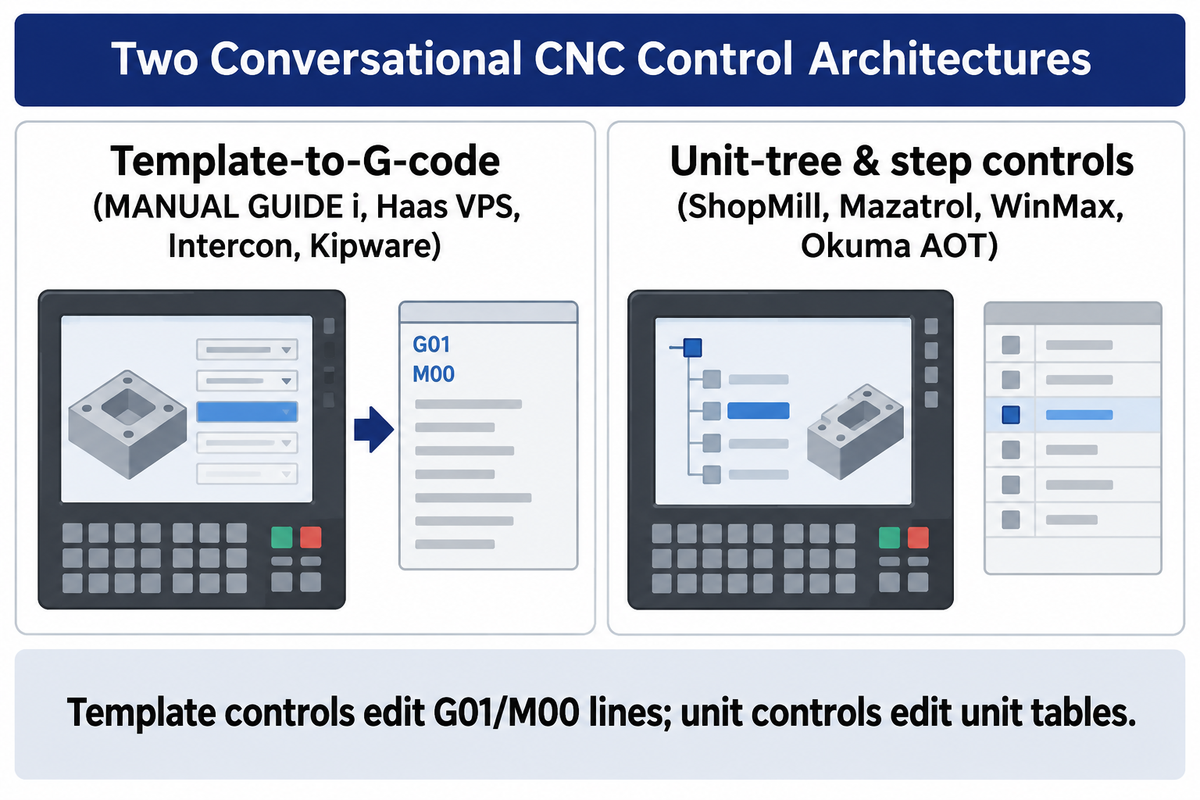
Of u nu 2.5D-freeskamers of gedraaide assen programmeert, de grote CNC-dialoogplatforms verschillen in de manier waarop ze bewerkingen opslaan, wijzigingen op blokniveau verwerken en programma's tussen machines migreren. Sjabloon-naar-G-code-generatoren (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) voegen leesbare ISO-blokken in een werkstukprogramma in, en gestructureerde stap- of eenheidsboomsystemen (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) beheren verspaningsprocessen via speciale procesblokken.
Dit verschil bepaalt hoe het bewerken en migreren van programma's op de werkvloer wordt uitgevoerd. Op sjabloongebaseerde besturingen kan een operator direct G01-voedingsbewegingen, M00-stops en/of aangepaste macrovariabelen in een ISO-bestand bewerken na het genereren van een kamer- of draadsnijcyclus. Op eenheidsboombesturingen wijzigen verspaners eenheidsafmetingen, gereedschappen en snijcondities binnen een eenheidstabel in plaats van ruwe G-code-regels te bewerken, en de functies verschillen per merk afhankelijk van de besturing en de aangeschafte software.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Met Siemens SINUMERIK ShopMill / ShopTurn, kunnen verspaners stapprogramma's voor verspaning maken terwijl ze gebruikmaken van hoogwaardige G-code-taal, en werken met optionele DXF-lezers, 3+2 gekantelde werkvlakken en 3D-simulaties uitvoeren.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), ondersteunen objectgeoriënteerde dialoogblokken 2.5D-frezen, evenals 5-zijdige transformatievlak-indexering en NC-programmasamenvoeging wanneer de betreffende functies zijn ingeschakeld (CTE).
- Met Haas Visual Programming System (VPS)maken operators snel eenvoudige routines door een functiesjabloon te kiezen, variabelen in te voeren en G-code uit te voeren (zoals het G47-graveercyclusvoorbeeld); Haas biedt daarnaast een proefperiode van 200 uur op aanschafbare opties.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
Basis 2- en 3-assige dialoogsjablonen kunnen geen simultane 5-assige vrijvorm-oppervlakte-interpolatie en 3D-restmateriaalverspaning met meerdere opspanningen van uitgangsmateriaalmodellen genereren, en instappakketten zoals Haas VPS en Centroid Intercon kunnen geen aangepaste opspanzuilen en brillen modelleren om botsingen voor volledige samenstellingen te voorkomen. Hoewel geavanceerde platforms, bijv. Mazak Smooth, Siemens SINUMERIK en Okuma OSP, 3D-verificatie en gelijktijdige meerkanaalsondersteuning (met licentie) bieden, kunnen hun programmeerassistenten niet-verspanende ijlgangverbindingen over geneste gepalletiseerde componenten niet verkorten.
Omdat basis-dialoogcycli één vormblok tegelijk beoordelen, zijn ze niet altijd in staat om het 3D-restmateriaal te berekenen dat door een eerdere voorfrees vanuit een ander werkstuknulpunt is achtergelaten. Voor restmateriaal-frezen of simultane B-as-verspaning is het raadzaam een CAM-programmeerroute te gebruiken als de dialoogbesturing hiervoor geen gereedschapsbaan biedt. Controle op ondersnijding vereist nauwkeurige gereedschaps- en werkstukgeometrie.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
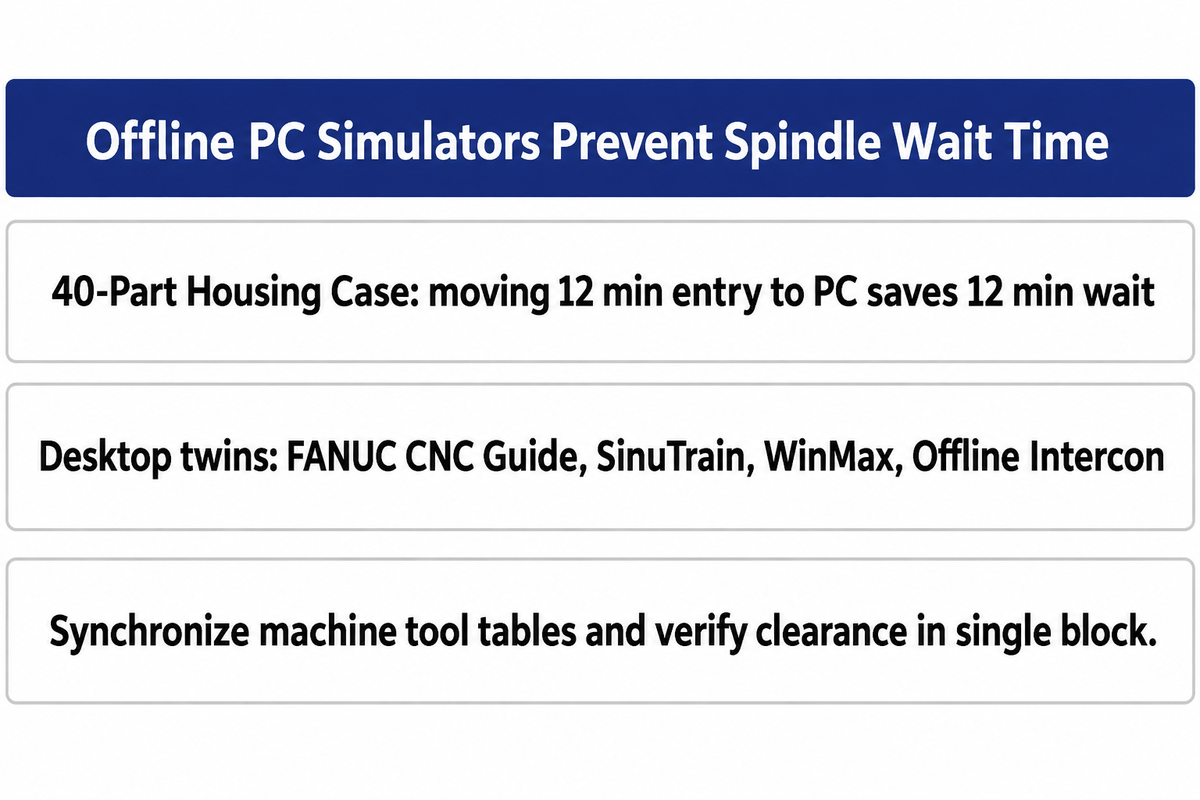
Externe versies van de dialoogsoftware en PC-besturingssimulatoren geven verspaners toegang tot dialoogmenu's op een kantoorcomputer, zodat medewerkers werkstukprogramma's kunnen schrijven, plotten en testen terwijl de CNC-spil in productie draait. Het verplaatsen van de menu-invoer van de machineconsole naar een kantoor-PC vermindert programmeergerelateerde wachttijd op besturingen zonder achtergrondbewerking.
Kentech highlights machine dependence and possible spindle downtime als nadelen van dialoogprogrammering aan de machinebesturing, terwijl besturingen met achtergrondbewerking het mogelijk maken een ander programma voor te bereiden terwijl de huidige opdracht wordt uitgevoerd. Als een machine in onze casus van 40 behuizingen geen achtergrondbewerking heeft, bespaart het verplaatsen van de dialooginvoer van 12 minuten van een stilstaand bedieningspaneel naar een externe PC-werkplek 12 minuten spilwachttijd, terwijl het cyclustijd-omslagpunt van 40 onderdelen behouden blijft.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, simuleert de software FANUC CNC-besturingen op de PC voor werkstukprogrammering, G-code-testen en cyclusverificatie, waardoor er geen machinetijd nodig is en technici dus programma's kunnen maken met MANUAL GUIDE i op een kantoorcomputer.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Met Centroid Offline Intercon (#15100)bouwen programmeurs dialoogprogramma’s voor frezen en draaien op een Windows-pc en zetten zij gecompileerde G-code over via USB of LAN; het aansluiten van de hardware-USB-sleutel ontgrendelt alle functies van Offline Intercon voorbij de demomodus van 20 regels.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
Discipline bij het synchroniseren van de gereedschapsbibliotheek is essentieel voor een externe dialoogwerkwijze. Externe dialoog-PC-werkplekken (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) vereisen gesynchroniseerde machinegereedschapstabellen en modelleren niet automatisch aangepaste klauwplaatbekken van derden of brillen voor een volledige 3D-botsingscontrole. Controleer werkstuknulpunten en axiale vrije ruimte in droogloop- of enkelblokmodus om er zeker van te zijn dat er geen botsing optreedt voordat u het programma vrijgeeft voor productie.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
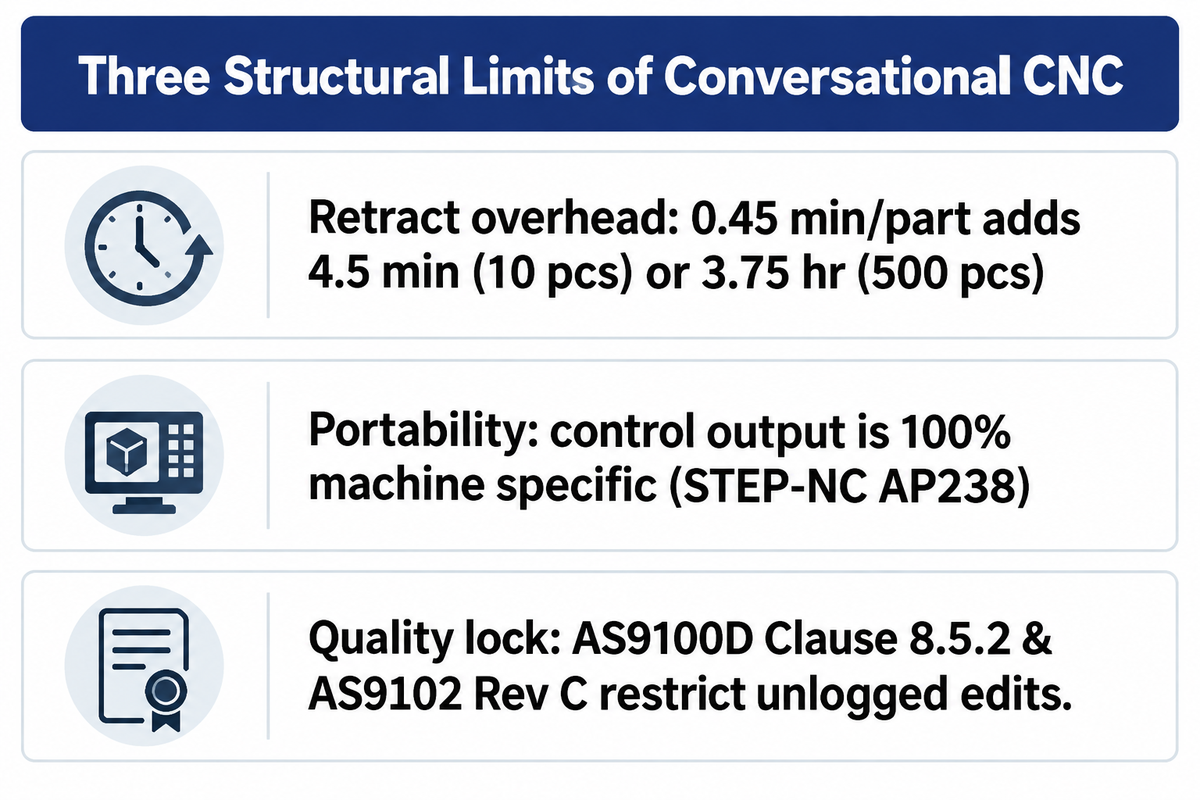
Er zijn drie structurele beperkingen die een productiemanager moet beoordelen voordat hij een werkplaats standaardiseert op dialoogprogrammering. Dit zijn extra cyclustijd per onderdeel door conservatieve veiligheidsbewegingen, merkgebonden programma-afhankelijkheid, en bepaalde traceerbaarheidsregels van het kwaliteitsmanagementsysteem (QMS) die bepalen hoe NC-programma's worden geverifieerd en gewijzigd.
Ten eerste kunnen veiligheidsvlakken en terugtrekbewegingen in dialoogassistenten zorgen voor de benodigde ruimte rondom de geprogrammeerde geometrie. Niet-gemodelleerde spanklemmen of onjuiste werkstuknulpunten kunnen nog steeds botsingen veroorzaken. In onze illustratieve casus van 40 behuizingen voegen die conservatieve terugtrekbewegingen 0,45 minuut (27 seconden) per onderdeel toe, en hoewel ze slechts 4,5 minuten kosten bij 10 onderdelen, kost het 3,75 uur bij een serie van 500 onderdelen.
Ten tweede blijft merkoverstijgende overdraagbaarheid een grote drempel. Zoals Kentechs portabiliteitsoverzicht opmerkt, is besturingsgebaseerde dialooguitvoer 100% machinespecifiek. Zelfs internationale normalisatie-instellingen hebben vastgesteld dat geometrie-overdraagbaarheid niet gelijkstaat aan proces-overdraagbaarheid: bij een gezamenlijke validatie door Boeing en NIST van STEP AP238 (STEP-NC) Conformance Class 1 voor 5-assige verspaning, bewezen onderzoekers dat geometrische gegevens van STEP-NC-gereedschapscentrumprogrammering overdraagbaar zijn tussen verschillende 5-assige CNC's, maar waarschuwden ze dat hoewel CNC-programma's dataneutraal kunnen zijn, ze niet noodzakelijkerwijs procesneutraal zijn.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, behandelt AS9100D clausule 8.5.2 identificatie en traceerbaarheid waar traceerbaarheid vereist is, terwijl AS9102 Rev C formulieren 1, 2 en 3 de verantwoording per onderdeel, productverantwoording en kenmerkverantwoording en verificatieresultaten vastleggen. Binnen lucht- en ruimtevaart- en defensiecontracten waarop AS9100D clausule 8.5.2 en AS9102 Rev C van toepassing zijn, verbieden kwaliteitssystemen ongedocumenteerde programmawijzigingen direct aan de besturing in plaats van formele technische wijzigingsopdrachten of gecontroleerde paneelprogrammering.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Bij de aanschaf van een CNC-draaibank of verticaal bewerkingscentrum dienen klanten vóór het uitschrijven van een inkooporder op de schriftelijke machineofferte de compatibiliteit van het besturingsmodel, de activering van de licentie voor dialoogsoftware, de beschikbaarheid van 2D DXF, gekanteld werkvlak, externe PC-simulatie en standaard afnametestcriteria te bevestigen.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as KAAST-werktuigmachines, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
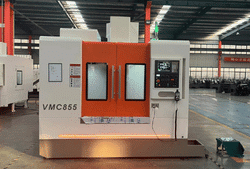
Daarnaast levert ANTISHICNC meerassige bewerkingscentra zoals het VMC 650 verticaal bewerkingscentrum (dat 3, 4 of 5 assen ondersteunt voor nauwkeurig frezen, boren, kotteren en sleuffrezen) evenals vlakbed teach-in en schuinbed CNC draaibank machines en vertical machining centers (VMCs) met FANUC-, Siemens- of GSK-besturingen. Wanneer werkplaatsen dialoogopties gebruiken zoals FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, 2D DXF-importfuncties en externe PC-simulatoren, kunnen die pakketten worden verkocht als afzonderlijke software-ontgrendelingen of worden gebundeld met de basismachine, afhankelijk van de machinebouwer en het besturingsniveau (in plaats van standaard op elke basismachine vooraf te zijn geactiveerd). Doorloop deze vijfpuntscontrolelijst voordat u de inkooporder ondertekent:
- De verspanende werkplaats beschikt over een geactiveerde offerte waarin FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn of Haas VPS (met een evaluatieperiode van 200 uur voor aanschafbare opties) is gespecificeerd.
- Bevestig licenties voor 2D DXF-import en coördinatenrotatie voor de verspanende werkplaats: DXF-import brengt tekeningcontouren over naar de besturing, vlakke coördinatenrotatie met G68 ondersteunt geroteerde plaatvormen, en 3+2 geïndexeerde verspaning maakt gebruik van functies voor gekantelde werkvlakken zoals Siemens CYCLE800 met geconfigureerde rondaskinematica.
- De verspanende werkplaats beschikt over voldoende werkstukprogrammageheugen om uitputting van de vooruitleesbuffer te voorkomen bij programma's die dialoog-voorfreescycli en CAM-nabewerkingsblokken met hoge dichtheid combineren.
- De verspanende werkplaats beschikt over een externe PC-simulator en een procedure om de gereedschapscorrectietabellen van de machine te synchroniseren. De simulator kan FANUC CNC Guide of Centroid Offline Intercon met zijn hardwarematige USB-sleutelbeveiliging zijn.
- Specificeer programmaformaat- en snijnauwkeurigheidsnormen: reference ISO 6983-1:2009 voor het programmaformaat en de definities van adreswoorden die bij numerieke besturing worden gebruikt, en ISO 10791-7:2020 (Testomstandigheden voor bewerkingscentra, Deel 7: Nauwkeurigheid van afgewerkte proefstukken) bij het verifiëren van de snijnauwkeurigheid van afgewerkte proefstukken op bewerkingscentra.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team kan offertes uitbrengen voor FANUC-, Siemens- en GSK-besturingspakketten met de specifieke dialoogopties, vaste cycli en interfacedocumenten die uw verspaners nodig hebben. Stuur ons uw onderdeeltekeningen om modelspecificaties en de beschikbaarheid van opties vóór bestelling te bevestigen.
Veelgestelde vragen
Can conversational CNC programming generate standard G-code for editing?
Ja, sjabloongebaseerde systemen zoals Fanuc Manual Guide i, Haas VPS, Centroid Intercon en Kipware genereren G-code-blokken die regel voor regel kunnen worden geïnspecteerd en bewerkt door verspaners aan de bedieningsconsole of in een teksteditor. Mazak Mazatrol en Hurco WinMax slaan eigen dialoogprogramma's gescheiden op van EIA/ISO-programma's. Het bewerken van een afzonderlijk G-code-programma vereist geen conversie van het dialoogprogramma, en het samenvoegen van programma's verschilt van het omzetten van eigen eenheidsblokken naar bewerkbare G-code-programma's.
Welke CNC-besturing heeft de beste dialoogprogrammering voor een toeleveringsbedrijf?
Voor 2-assig draaien en draai-freesassen zijn Mazak Mazatrol en Siemens ShopTurn favoriet bij verspaners vanwege de geautomatiseerde gereedschapsvolgorde en materiaalgebaseerde snijsnelheids- en voedingsberekening. Voor 3-assig en 5-zijdig frezen in enkelstuks- en kleinseriebedrijven bieden Hurco WinMax en Siemens ShopMill snelle 2.5D-kamerbewerking en indexering met gekanteld werkvlak wanneer ze zijn uitgerust met de juiste opties, terwijl Fanuc Manual Guide i geschikt is voor werkplaatsen die dialoogmatige vaste-vormzinnen combineren met handgeschreven ISO G-code-macro's in één bestand.
Is conversational programming better suited for CNC lathes or CNC mills?
Dialoogprogrammering levert een hoger rendement op investering op voor CNC-draaibanken omdat rotatiesymmetrische gedraaide vormen (profielen, groeven, conussen en enkelpunts schroefdraad) van nature opeenvolgende 2D-segmenten zijn die eenvoudig in dialoogmenu's passen. Op CNC-freesmachines blinken dialoogassistenten uit in gatenpatronen, vlakfrezen en 2.5D-kamers, terwijl 3D-oppervlaktebewerkingen met meerdere opspanningen doorgaans in CAD/CAM worden geprogrammeerd.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Gebruik CAD/CAM wanneer simultane 3-assige tot 5-assige vrijvorm-gereedschapsbanen de mogelijkheden van de dialoogbesturing overschrijden, of wanneer een productieseriegrootte uw orderspecifieke omslagpunt tussen insteltijd en cyclustijd overschrijdt. Voor kamers in titanium of Inconel kunnen geavanceerde dialoogsystemen (zoals Hurco WinMax UltiPocket of dynamische cycli van Siemens ShopMill) ook trochoïdaal voorfrezen met constante ingrijping bieden op 2.5D-geometrie, terwijl complex 3D-vrijvorm-voorfrezen en uitgangsmateriaalmodellen met meerdere opspanningen thuishoren in een volledige CAD/CAM-omgeving.
Evenzo verdienen externe CAM-werkwijzen de voorkeur als het klantcontract formele NC-revisietraceerbaarheid en externe 3D-simulatie vereist. In dergelijke gevallen maakt het importeren van het 3D-volumemodel van de klant in CAM het handmatig invoeren van geometrie overbodig en, nog belangrijker, elimineert het het risico op verkeerd ingevoerde maatvoeringen. Verfijning van de gereedschapsbaan kan leiden tot een verdere verkorting van de cyclustijd, en revisieregistraties die zijn gekoppeld aan het CAD/CAM-hoofdbestand ondersteunen kwaliteitsaudits.
Referenties en bronnen
- Internationale Organisatie voor Standaardisatie. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Internationale Organisatie voor Standaardisatie. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Nationaal Centrum voor Biotechnologische Informatie / PMC. De stand van geïntegreerde CAM/CNC-besturingssystemen: eerdere ontwikkelingen en het pad naar een slimmere CNC (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.