





Conversational cnc programming 是一種圖形化、選單驅動的CNC工具機刀具路徑建立方法,無需逐行編寫原始G代碼,且兩種方法並非絕對孰優孰劣:正確的選擇取決於批量大小、特徵幾何形狀,以及程式設計是在機台控制器還是離線工作站上進行。針對1至10件批量的2軸車削工件與2.5D稜柱形銑削板件(CTE),加工車間傾向依賴能縮短學習曲線並減少調機準備時間的圖形選單與提示介面。
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- 單件原型件、維修替換軸件以及1至10件的代工小批量訂單非常適合採用對話式程式設計,這類加工主要由車削外徑與螺紋、2.5D型腔以及 3+2 分度定位平面所組成。
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- 針對超出對話式控制器極限的多通道同步加工、殘料銑削與3D自由曲面加工,車間應依賴 CAD/CAM 軟體。
- 控制器的選擇應使輸出架構與車間工作流程相匹配:範本編譯器會輸出可編輯的 ISO G代碼,而專屬的單元樹控制器則將原生對話式檔案與 EIA/ISO 代碼分開儲存。
工程直接結論:對於首件交付時間至關重要且總加工成本為主要限制條件的1至10件2D輪廓、階梯軸及 3+2 分度孔位排列代工批次,對話式CNC程式設計優於手寫G代碼。當需要對固定循環、子程式及刀具補償進行直接的行級控制時,手動 ISO G代碼表現更佳;而 CAD/CAM 軟體則負責處理更複雜的3D曲面刀具路徑與多道夾持毛坯模型。
1. How Conversational CNC Programming Works Compared to ISO G-Code
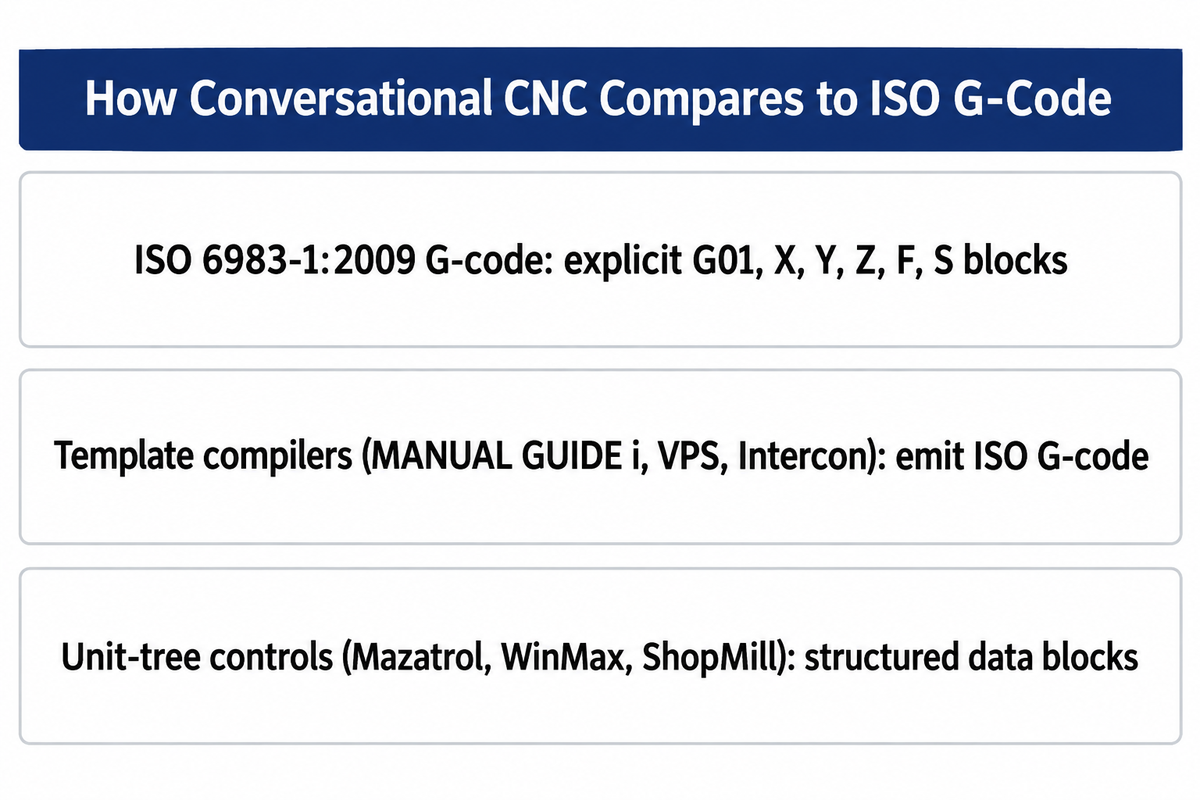
對話式程式設計會將選單輸入的幾何特徵轉換為運動指令,而手動 ISO G代碼程式設計則是直接指定這些指令;在加工精密CNC零件時,每台電腦數值控制(CNC)工具機最終都會根據數值座標指令與模態準備功能來驅動其伺服軸。根據 ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems,G代碼作為工具機的主要程式設計語言已存在近六十年,透過數千甚至數百萬行獨立指令來呈現複雜的製程規劃。
「ISO 6983-1:2009 規定了用於工具機數值控制之定位、直線運動及輪廓控制系統的資料格式要求並提出相關建議。」
對話式程式設計軟體無需從頭輸入原始座標單節,而是在加工人員與運動控制核心之間配置了人性化的圖形使用者介面(GUI)。正如 切割工具工程所解釋,這類電腦程式設計是透過簡單易懂的提示來完成,無需深入掌握 ISO 位址碼的程式設計知識即可產生可上機執行的零件程式。根據您的加工選擇(例如平面銑削、外徑粗加工、攻牙或啄鑽),您只需直接對照工程圖紙填寫幾何欄位即可。
G代碼程式設計與對話式輸入皆由CNC控制器執行。在CNC加工中,程式單節通常用於代表NC加工操作。例如,範本轉G代碼產生器(如 FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) 和 Centroid Intercon)是以 ISO 代碼格式為基礎,產生固定格式語句或G代碼單節。另一方面,單元樹控制器(如 Mazak Mazatrol、Hurco WinMax(借鑑了 US Patent US5453933A)與 Siemens ShopMill/ShopTurn)將加工操作儲存為定義內部 NC 程式樹的資料區塊(US Patent US6584373B1).
這決定了精靈產生刀具路徑後的處理方式。輸出 ISO G代碼的對話式精靈(如 Fanuc Manual Guide i、Haas VPS 與 Centroid Intercon)允許在同一控制器系列上進行單節級別的編輯,但其自訂巨集與固定循環若未經手動修改或重新後處理,則無法直接在不同CNC品牌之間移植。如果您的車間依賴標準 G-code and M-code commands 來產生用於跨機台調度的G代碼,您必須確認對話式控制器是輸出可讀的 RS-274D 文字檔,還是將幾何資料儲存在品牌專屬的單元檔案中。
What is conversational programming in CNC?
CNC中的對話式程式設計是一種圖形化、問答式的程式設計方法,加工人員只需在控制台的填空表單中輸入工件尺寸、刀具號與切削參數等幾何與工藝資訊,而不必以線性方式逐行輸入G代碼指令。接著,機台控制器或桌面端精靈會根據所輸入的幾何形狀、刀具選擇及切削參數(包括徑向步距、軸向切削深度與主軸轉速)自動產生刀具運動軌跡。但安全執行仍取決於經驗證的工件座標補正與夾具安全間隙。
在實務上,對話式程式設計讓操作人員能輕鬆地從2D藍圖或工作台手繪草圖直接加工出首件,而無需等待工程部門排隊編程。設定好毛坯邊界並選擇循環圖示後,控制器會顯示2D線架構或3D實體模型來模擬刀具運動,確認無誤後使用者即可按下「循環啟動」。
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
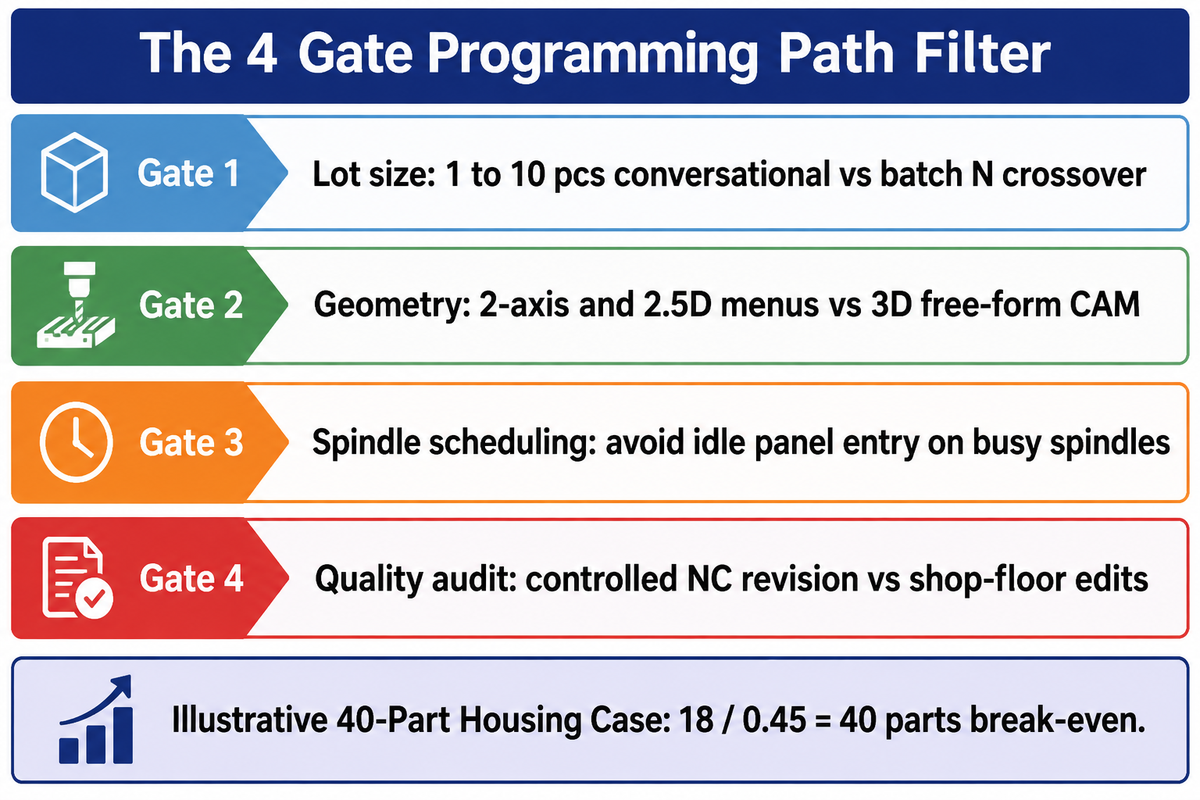
為了讓零件圖紙與理想的程式設計工作流程相匹配,生產工程師會評估四個現場關卡:批量大小、幾何維度複雜度、調機期間的主軸機會成本,以及品質稽核追溯性。套用此結構化篩選機制,既能避免簡單工件在 CAM 排隊造成瓶頸,又能防止大批量生產時累積加工週期時間損失。
勞動力人口高齡化解釋了為何近年來車間主管傾向將對話式控制器與 CAD/CAM 工作站搭配使用。根據 美國勞工統計局 (BLS),儘管就業人數預計微降 百分之1,但在 2025 至 2035 年的十年間,機械加工人員與工具及模具製造人員預計每年仍有約 30,400 個職缺。由2026年勞動力瓶頸分析機構 Sierra Machinery 同樣指出,到 2034 年該職業的整體就業人數預計將下降約 百分之二,因為各加工車間正依賴自動化與更快速的程式設計工具來彌補資深技師退休後的人力缺口。
當資深 CAM 程式設計人員正忙於多軸夾具專案時,若佔用電腦輔助製造(CAM)工作站去編寫簡單的軸套墊片等零件,就會造成不必要的排隊等待。為了將每張工程圖分配至正確的程式設計管道,生產工程師會套用「4關卡程式設計路徑篩選法」。
- 第1關評估批量大小與重複生產頻率:1至10件的原型訂單適合在對話式控制器上快速調機;而當重複生產批次的「批量乘以單件週期時間節省量(N × Δt_cycle)」超過調機準備時間差(ΔT_setup)時,則應採用離線 CAM 或手調優化的G代碼。
- Gate 2 assesses geometric dimensionality:2軸車削輪廓、螺栓孔排列與2.5D型腔非常適合使用對話式選單,而3D自由曲面由於手動編碼量龐大且驗證成本高,通常會在電腦輔助設計(CAD系統)與 CAM 環境中進行程式設計。
- Gate 3 assesses spindle scheduling mode:如果在機台控制面板上輸入參數會佔用繁忙主軸的實際切削時間,則應透過背景編輯、離線個人電腦(PC)工作站或簡短的手動固定循環來準備加工程式。
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
為了在示範算例(40件殼體案例)中量化第1關,可套用純時間批量損益平衡公式:N* = ΔT_setup / Δt_cycle,其中 ΔT_setup 為對話式輸入所節省的程式設計與調機時間,而 Δt_cycle 為對話式精靈保守的安全退刀間隙所造成的單件加工週期時間損失。在此「40件殼體示範案例」中,假設一個2.5D型腔殼體以對話式輸入需時 12 分鐘,而在 CAM 中建模與後處理需時 30 分鐘(ΔT_setup = 18 分鐘),同時精靈保守的退刀動作使每件增加 27 秒(0.45 分鐘);則此純時間損益平衡點為 18 / 0.45 = 40 件。
請注意此算術模型的確切限制。當 Δt_cycle > 0 時,此純時間示範模型計算出的損益平衡批量為 18 / 0.45 = 40 件,但它並未區分機台停機時間與離線程式設計人工成本。根據 DATRON’s discussion of spindle idle time,若在未來 5 至 10 年內持續生產相同零件,並考量少量多樣車間的換線損失,加工週期時間將主導總成本。從長遠來看,製程能力、刀具壽命以及製程與產品的一致性最終決定了總成本。
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | 根據上述加工週期時間損失計算,液壓接頭相較於手動G代碼的損益平衡批量約為 38.3 至 76.7 件,相較於 CAM 則約為 46.7 至 93.3 件 |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | 深型腔粗加工:採用 CAM,或配備針對該型腔幾何之恆定切入角粗加工功能的對話式控制器 |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| 符合適用 AS9100D Clause 8.5.2 識別與可追溯性控制以及 AS9102 首件檢驗 (FAI) 要求的航太支架 | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
如果您的機台上確實配備了對話式功能,但卻改用完整的 CAD/CAM 系統,能否說明原因是什麼?
廠內對話式控制器仍會與完整的 CAD/CAM 系統搭配使用,因為離線桌面程式設計能讓主軸持續進行切削加工、直接使用客戶的3D實體模型,並產生可縮短加工週期時間及延長硬質合金刀具壽命的恆定切入角粗加工刀具路徑。
十二個型腔需要大量繁瑣的尺寸抄錄輸入。此外,儲存在中央網路伺服器上的 CAM 程式,今天可以後處理輸出至 Fanuc 銑床,明天則可輸出至 Okuma 或 Haas 立式加工中心。當客戶寄來 SolidWorks 組合件的 B 版修訂圖時,在 Fusion 360 或 Mastercam 中更新關聯式刀具路徑只需點擊兩下,而不必在機台控制器上重新建立單元區塊。
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
2軸CNC車床上的對話式車削精靈可自動計算錐度交點並執行刀尖半徑補償,從而加速多階外徑軸類輪廓車削、退刀槽加工及螺紋車削。而手動 G71 粗加工與 G76 螺紋加工固定循環則能產生精簡的 30 至 100 行常式,讓加工人員掌握逐行單節的退刀控制權。
As stated in the much-cited Practical Machinist post on conversational adoption,資深車工指出,對於大多數車床程式而言,並不一定需要 CAM 或對話式功能。與此同時, another Practical Machinist post 特別提到使用車床對話式程式設計的 Mazak 車削中心操作人員,他們表示這種方式既快速又簡單,讓他們再也不想在車床上手寫G代碼了。
是什麼讓雙方都有充分理由?根據 MecSoft 對手動 G 代碼與 CAM 工作流的比較,簡單零件的手工編寫程式可能只有 30 到 100 行。使用標準 CNC車床編程 諸如 G71、G70 與 G76 等固定循環,經驗豐富的加工人員只需幾分鐘就能編寫完一套襯套加工程式。
然而,車床對話式程式設計可讓加工人員透過簡單的選單輸入來定義輪廓,免除了兩項容易出錯的手動繁瑣工作:非相切錐度的三角函數計算,以及刀尖半徑補償(G41/G42)。這消除了兩項手動繁瑣工序:非相切錐度的三角函數計算,以及刀尖半徑補償(G41/G42)。在對話式車削選單中,操作人員只需設定起始與結束直徑、轉角倒角或過渡圓角半徑,以及表面粗糙度,控制器便會自動計算假想刀尖交點,並規劃切削深度與精修空走刀。
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | 正確的刀具中心高度以及刀刃行進至主軸中心,有助於防止在端面車削與切斷時產生中心殘留凸點 |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | 當刀具資料與退刀幾何正確時,將補償取消位置安排在遠離精加工肩部之引出路徑上,可避免產生補償取消刀痕 |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | 盲孔搪削退刀間隙需同時考量孔壁與孔底;僅靠負值的精加工預留量並無法防止碰撞 |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | 分度橫向鑽孔會在C軸定位並鎖緊的狀態下使用動力刀具;極座標輪廓插補則會協調線性軸運動與C軸連續旋轉 |
Would you consider conversational programming as “CNC”?
是的,對話式程式設計確實是正統的CNC加工。無論零件程式源自對話式精靈、手動文字編輯器還是桌面 CAM 系統,工具機的閉迴路伺服驅動器、精密滾珠螺桿與主軸編碼器都會執行相同的插補運動指令。對話式選單僅影響程式設計人員與機台控制台互動以輸入幾何特徵的方式,並不會改變工業控制器在切削過程中調節實體軸運動的機制。
部分資深程式設計人員之所以對這個詞有所保留,是因為早期的選單精靈經常隱藏底層代碼,並限制在固定循環迴圈內對CNC正常進給率進行倍率微調。同一台機床的對話式程式與手寫程式皆使用相同的CNC運動控制核心;只要安裝並啟用了相應的機台功能,剛性攻牙與熱變位補償皆可正常運作。
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
在立式加工中心上,對話式銑削精靈可根據選單提示或匯入的 2D DXF 輪廓自動產生螺旋下刀與座標旋轉,進而加速2.5D型腔粗加工、螺栓孔排列以及 3+2 五面定位加工。基礎的 CNC milling programming G代碼對於簡單的平面銑削與 G81/G83 鑽孔依然高效實用。
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining,Hurco 的 Michael Cope 指出,相較於5軸同動輪廓加工,約有 百分之90 的5軸市場是由 3+2(五面)加工所驅動。Cope 補充表示,幾乎所有2.5D加工(即X軸與Y軸同動並搭配Z軸定位)皆可透過對話式方式進行程式設計,非常適合代工車間、工具與模具製造商,以及一次做 10 件A零件、五件B零件的原型開發團隊。
現代銑削控制器還透過 2D DXF 匯入最大限度地減少手動座標輸入。在 Siemens SINUMERIK systems 在啟用 ShopMill 與 DXF 讀取器的情況下,操作人員可在控制器上直接匯入 2D CAD 檔案、選取型腔邊界或孔位排列,並定義其他支援的加工操作。以我們的示範 40-Part Housing Case為例,透過 DXF 匯入2D型腔邊界可將對話式輸入時間從 12 分鐘縮短至 6 分鐘(以 30 分鐘的 CAM 基準計算,調機準備時間節省量 ΔT_setup 提升至 24 分鐘)。此外,Kentech 的 KipwareM 與 KipwareT 對話式軟體 允許使用者呼叫填空表單,並將刀具循環自動旋轉至任何使用者自訂角度,全程無需具備G代碼經驗。
您會如何以對話式程式設計建立自適應粗加工刀具路徑?
唯有當您的CNC工具機控制器配備專用的恆定切入角擺線銑削選配功能(例如機台控制器上的 Hurco WinMax UltiPocket 搭配 AdaptiPath,或 Siemens ShopMill)時,您才能以對話式方式編寫自適應粗加工刀具路徑。
未配備這些選配功能的基礎對話式型腔精靈,僅能產生固定百分比的線性或同心偏置步距,而非受負載控制的擺線圓弧。當偏置刀具路徑進入內轉角時,即使程式設定的步距保持不變,刀具切入角仍會高於直線切削時的水平,導致切削負載攀升。預先鑽削轉角釋放孔,或使用專用的擺線型腔選配功能,可保護立銑刀免於在內轉角處承受全槽寬滿刃切削過載。
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
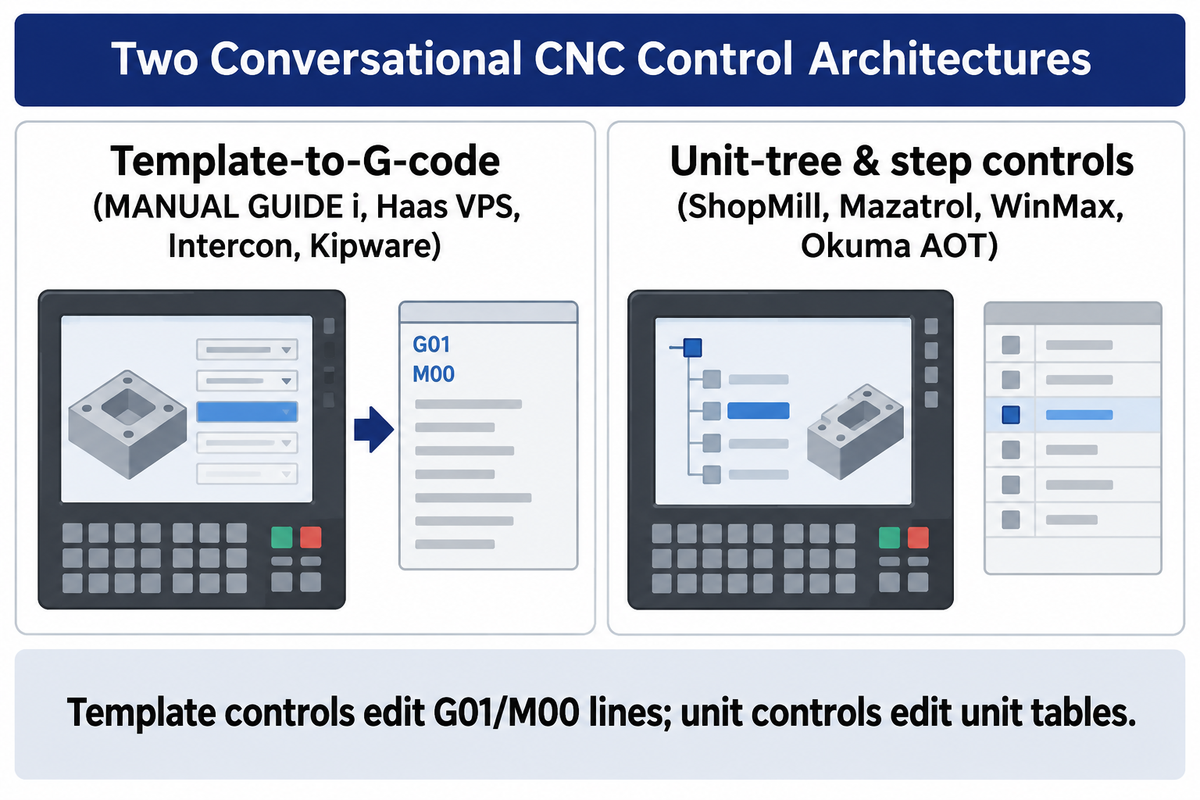
無論您是編寫2.5D銑削型腔還是車削軸件,各大主流對話式CNC平台在儲存加工操作、處理單節級別編輯以及跨機台移植程式的方式上皆有所不同。範本轉G代碼產生器(Fanuc Manual Guide i、Haas VPS、Centroid Intercon、Kipware)會將可讀的 ISO 單節插入零件程式中;而結構化步序或單元樹系統(Siemens ShopMill/ShopTurn、Mazak Mazatrol、Hurco WinMax、Okuma AOT)則透過專用的製程區塊來管理加工流程。
這項差異決定了車間現場執行程式編輯與跨機移植的方式。在基於範本的控制器上,操作人員產生型腔或螺紋循環後,可直接在 ISO 檔案中編輯 G01 進給移動、M00 程式暫停及/或自訂巨集變數。而在單元樹控制器上,加工人員是在單元表格內修改單元尺寸、刀具與切削條件,而非編輯原始G代碼行,且具體功能會因不同品牌的控制器與所選購的軟體而異。
- Equipped with FANUC MANUAL GUIDE i,該控制器採用結合人體工學圖形使用者介面的 ISO 代碼格式,讓操作人員能將固定格式的循環語句插入標準 Fanuc 零件程式中。
- With Siemens SINUMERIK ShopMill / ShopTurn,加工人員可在運用高階G代碼語言的同時建立加工步序程式,並搭配選配的 DXF 讀取器、3+2 傾斜工作平面以及執行3D模擬。
- 使用 Mazak Mazatrol 控制器時,基於單元的製程區塊會計算切削順序,並根據輸入的工件材料建議進給率與主軸轉速,而 EIA/ISO 模式則可執行標準G代碼程式。
- In Hurco WinMax consoles (US Patent US5453933A),物件導向的對話式區塊支援2.5D銑削,並在開啟相應功能時支援5面轉換平面分度定位與 NC 程式合併(CTE).
- With Haas Visual Programming System (VPS),操作人員只需選擇功能範本、輸入變數並輸出G代碼(例如 G47 雕刻循環範例),即可快速建立簡單的加工常式;Haas 亦針對可選購的功能提供 200 小時的試用期。
- 透過 Okuma Advanced One-Touch(AOT / IGF),控制器可支援圖形化製程步序以及用於五面加工的工件座標系旋轉(CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT,系統提示會協助銑床與車床在標準 ISO G代碼檔案中產生加工操作,以便在車間現場或基於PC的系統上進行後續處理或執行。
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | 結合 ShopMill/ShopTurn 步序程式設計與高階G代碼語言;DXF 與5軸套件視機台配置而定 |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | 深受車床操作員高度評價的 Practical Machinist 報告 (適用於快速 2 軸車削與孔群加工) |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | 取得授權時支援5面轉換平面定位與掃掠3D曲面(CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | 引導式範本會將G代碼插入零件程式中;操作人員仍需瞭解刀具配置、座標補正、加工參數與插入點 |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | 支援用於5面加工的工件座標系旋轉(CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | 未插入 USB 硬體鎖時以 20 行示範模式執行;需複製工具機刀具庫檔案以確保完全一致 |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | 將視覺化單元 1 與機台控制單元 2 及 NC 單元 3 分離,以實現靈活的對話式引導 |
回到我最初的問題:對話式程式設計缺少哪些功能?
基礎的2軸與3軸對話式範本無法產生5軸同動自由曲面插補以及多夾具毛坯模型的3D殘料加工,且諸如 Haas VPS 與 Centroid Intercon 等入門級套件無法針對自訂方箱夾具(墓碑夾具)與中心架進行建模,以消除完整組件的碰撞風險。雖然進階平台(如 Mazak Smooth、Siemens SINUMERIK 與 Okuma OSP)在取得授權時可提供3D驗證與多通道同步支援,但其精靈仍無法縮短托盤化排版零件之間的非切削快速移動連結路徑。
由於基礎對話式循環一次僅評估一個特徵區塊,因此不一定能計算出前一把粗加工刀具在不同工件座標補正下所留下的3D殘料。針對殘料銑削或B軸同動加工,若對話式控制器未提供相應的刀具路徑功能,建議採用 CAM 程式設計途徑。過切檢查則需要精確的刀具與零件幾何資料。
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
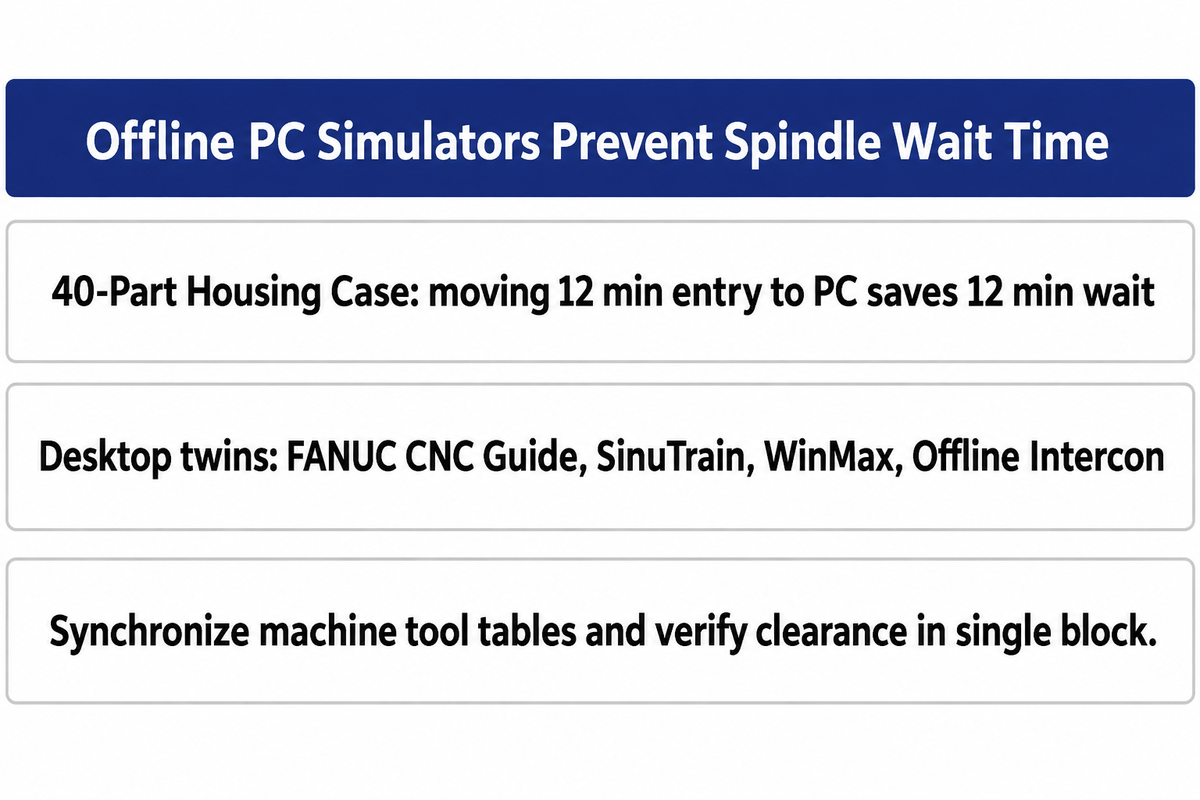
離線版對話式軟體與PC控制器模擬器讓加工人員能在桌上型電腦上存取對話式選單,使員工能在CNC主軸進行生產的同時編寫、繪製並測試零件程式。對於不具備背景編輯功能的控制器而言,將選單輸入作業從機台控制面板移至辦公室PC,能大幅減少與程式設計相關的停機等待時間。
Kentech highlights machine dependence and possible spindle downtime 列為機台端對話式程式設計的缺點;而具備背景編輯功能的控制器則允許在執行當前加工任務的同時準備下一個程式。在我們的「40件殼體案例」中,若機台缺乏背景編輯功能,將 12 分鐘的對話式輸入從閒置面板移至離線PC工作站,即可節省 12 分鐘的主軸等待時間,同時仍維持 40 件的加工週期時間損益平衡點。
離線版數位雙生桌面軟體與基於PC的對話式編譯軟體,可利用填空選單建立線上與離線協同工作流程,進而提升生產力。
- Using the FANUC CNC Guide,該軟體可在PC上模擬 FANUC CNC 控制器,以進行零件程式設計、G代碼測試與循環驗證,無需佔用機台時間,從而讓工程師能在桌上型電腦上使用 MANUAL GUIDE i 建立加工程式。
- Using Siemens SINUMERIK SinuTrain 虛擬模型與 Hurco WinMax 桌面工作站,操作人員可在車間現場執行加工任務的同時,以離線方式準備並模擬下一道加工工作。
- With Centroid Offline Intercon (#15100),程式設計人員可在 Windows PC 上建立銑床與車床對話式程式,並透過 USB 或區域網路(LAN)傳輸編譯後的G代碼;插上硬體 USB 保護鎖即可解鎖 Offline Intercon 超越 20 行示範模式的完整功能。
- Through PC-native multi-brand suites (KipwareM / KipwareT),加工人員可使用單一筆記型電腦或PC介面,為 Fanuc、Haas 或 Okuma 機台輸出G代碼。
刀具庫同步管理的紀律對於離線對話式工作流程至關重要。離線對話式PC工作站(FANUC CNC Guide、Siemens SinuTrain、Centroid Offline Intercon)需要同步的機台刀具表,且不會自動為自訂的第三方卡盤爪或中心架建立模型以進行完整的3D碰撞檢查。在正式放行程式投入加工前,請務必以空跑或單節執行模式驗證工件座標補正與軸向安全間隙,以確保不會發生碰撞。
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
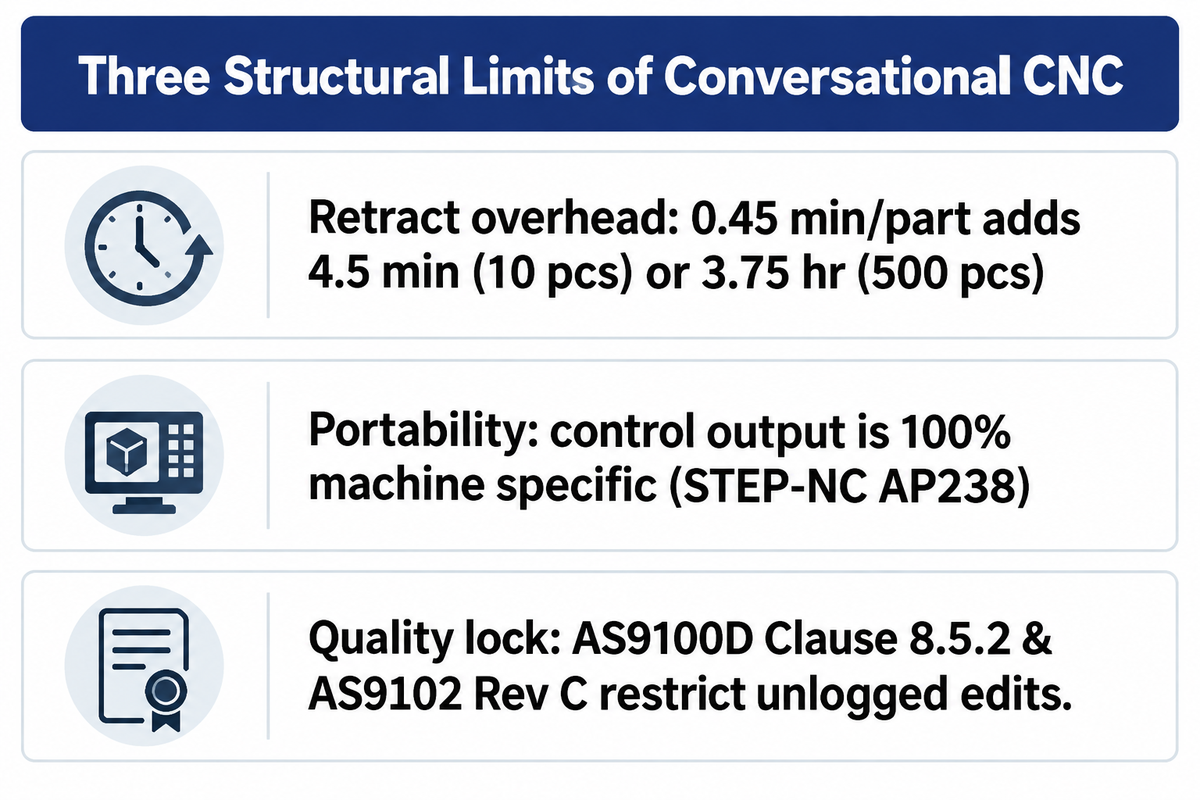
在將整個車間標準化為以對話式程式設計為核心之前,製造主管需要評估三項結構性限制:保守的安全間隙移動所帶來的單件加工週期時間額外開銷、跨品牌程式鎖定,以及品質管理系統(QMS)中規範NC程式如何驗證與修改的特定追溯性規則。
首先,對話式精靈中的安全平面與退刀移動雖能為程式設定的幾何特徵周圍提供必要空間,但未建模的壓板夾具或錯誤的工件座標補正仍可能導致碰撞。在我們的「40件殼體示範案例」中,這些保守的退刀動作會使每件增加 0.45 分鐘(27 秒);雖然加工 10 件僅多花 4.5 分鐘,但在加工 500 件批量時卻會累計耗費 3.75 小時。
Second, cross-brand portability remains a major hurdle. As Kentech’s portability review 所指出,基於控制器的對話式輸出是 100% 綁定特定機台的。就連國際標準組織也發現,幾何資料的可攜性並不等同於製程的可攜性:在一項 Boeing 與 NIST 針對5軸加工 STEP AP238(STEP-NC)一致性等級 1 的聯合驗證中,研究人員證實 STEP-NC 刀心點程式設計的幾何資料可在不同的5軸CNC工具機之間移植,但也提醒儘管CNC程式可以做到資料中立,卻不一定能做到製程中立。
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability,AS9100D 第 8.5.2 條款規範了在有追溯性要求時的識別與追溯性,而 AS9102 Rev C 表單 1、2 與 3 則分別記錄零件責任、產品責任以及特性責任與驗證結果。在適用 AS9100D 第 8.5.2 條款與 AS9102 Rev C 的航太與國防合約中,品質系統嚴禁在機台控制器上進行未經文件記錄的程式修改,所有變更皆須透過正式的工程變更單或受控的面板程式設計流程來執行。
8. 訂購CNC車床或加工中心時如何指定控制器選配項
在採購CNC車床或立式加工中心時,客戶應於發出採購訂單前,在書面機台報價單上確認控制器型號相容性、對話式軟體授權是否已開通、2D DXF 匯入、傾斜工作平面與離線PC模擬功能的可用性,以及標準驗收測試準則。
在全球工具機市場中,製造商主要透過兩種交付模式來配置對話式與教導式控制器。專屬的製造商整合平台包括配備 Mazatrol 的 Mazak 車削中心與加工中心、執行 WinMax 的 Hurco 3軸與5軸加工中心、搭載 Advanced One-Touch(AOT/IGF)的 Okuma 車床與銑床,以及提供視覺化程式設計系統(VPS)範本的 Haas 銑床與車床(CTE; 哈斯). In parallel, multi-controller and teach-in machine suppliers, such as KAAST 工具機, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and 反性NC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
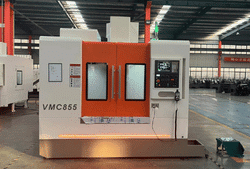
Additionally, ANTISHICNC provides multi-axis machining centers such as the VMC 650 vertical machining center (支援3軸、4軸或5軸的高精度銑削、鑽孔、搪孔與切槽加工)以及平床身教導式與斜床身 數控車床 和 vertical machining centers (VMCs) 並配備 FANUC、Siemens 或 GSK 控制器。當加工車間使用諸如 FANUC MANUAL GUIDE i、Siemens ShopMill/ShopTurn、2D DXF 匯入工具以及離線PC模擬器等對話式選配功能時,這些套件可能會視製造商與控制器等級而作為獨立的軟體解鎖項目出售,或與基礎機台搭售(並非在每台基礎機台上皆預設開通)。在簽署採購訂單前,請逐一核對以下五點檢查清單:
- 確認報價單上已明確列出並開通適用於該加工車間的 FANUC MANUAL GUIDE i、Siemens ShopMill/ShopTurn 或 Haas VPS(含可選購功能的 200 小時試用評估)。
- 為加工車間確認 2D DXF 匯入與座標旋轉授權:DXF 匯入可將圖紙輪廓傳送至控制器中,使用 G68 的平面座標旋轉支援旋轉後的板件特徵,而 3+2 分度定位加工則使用具備已配置旋轉軸運動學的傾斜工作平面功能(如 Siemens CYCLE800)。
- 確認機台具備充足的零件程式記憶體,以防止在執行結合對話式粗加工循環與高密度 CAM 精加工單節的程式時發生前瞻緩衝區枯竭。
- 確認加工車間配備離線PC模擬器以及同步工具機刀具補正表的標準作業流程。該模擬器可以是 FANUC CNC Guide 或附帶硬體 USB 保護鎖的 Centroid Offline Intercon。
- Specify program format and cutting accuracy standards: reference ISO 6983-1:2009 以規範數值控制中所使用的程式格式與位址字定義,並參考 ISO 10791-7:2020 (加工中心檢驗條件,第 7 部分:精加工試件精度)以驗證加工中心上的精加工試件切削精度。
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team 可針對您的加工人員所需的特定對話式選配功能、固定循環及介面文件,提供 FANUC、Siemens 與 GSK 控制器套件報價。在訂購前,請將您的零件圖紙寄給我們,以確認機型規格與選配項目的可用性。
常見問題
對話式CNC程式設計能否產生可供編輯的標準G代碼?
可以,諸如 Fanuc Manual Guide i、Haas VPS、Centroid Intercon 以及 Kipware 等基於範本的系統可產生G代碼程式單節,供機械加工人員在機台控制面板或文字編輯器中逐行檢查與編輯。Mazak Mazatrol 與 Hurco WinMax 則將原生對話式程式與 EIA/ISO 程式分開儲存。編輯獨立的G代碼程式並不需要轉換對話式程式,且合併程式與將原生單元區塊轉換為可編輯的G代碼程式不同。
哪款CNC控制器擁有最適合少量多樣代工車間的對話式程式設計功能?
針對2軸車削與車銑複合軸類零件,Mazak Mazatrol 與 Siemens ShopTurn 因具備自動刀具排序及基於材料的轉速與進給率計算功能,深受加工人員青睞。針對3軸與5面代工銑削,Hurco WinMax 與 Siemens ShopMill 在配備相應選配功能時,可提供快速的2.5D型腔加工與傾斜工作平面分度定位;而 Fanuc Manual Guide i 則適合在同一檔案中混合使用對話式固定格式語句與手寫 ISO G代碼巨集的加工車間。
對話式程式設計更適合CNC車床還是CNC銑床?
對話式程式設計在CNC車床上能帶來更高的投資報酬率,因為軸對稱車削特徵(外廓、溝槽、錐度與單點螺紋)本質上是連續的2D線段,非常契合對話式提示輸入。在CNC銑床上,對話式精靈擅長處理孔位排列、平面銑削與2.5D型腔,而多道夾持的3D曲面加工則通常在 CAD/CAM 中進行程式設計。
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
諸如 Fanuc CNC Guide、Centroid Offline Intercon (#15100) 以及 KipwareM/KipwareT 等軟體套件,可讓程式設計人員在PC上建立與編輯對話式檔案,同時讓機台主軸在加工過程中持續運轉。
機械加工車間何時應該跳過對話式程式設計並直接採用 CAM?
當3軸至5軸同動自由曲面刀具路徑超出對話式控制器的能力範圍,或生產批量超過特定工件的「調機時間與加工週期時間」損益平衡閾值時,應使用 CAD/CAM。針對鈦合金或 Inconel(英高鎳)合金型腔,進階對話式系統(如 Hurco WinMax UltiPocket 或 Siemens ShopMill 動態循環)亦可在2.5D幾何特徵上提供恆定切入角擺線粗加工,而複雜的3D自由曲面粗加工與多道夾持毛坯模型則屬於完整 CAD/CAM 環境的範疇。
同樣地,若客戶合約強制要求正式的NC版本追溯性與外部3D模擬,則離線 CAM 工作流程更為理想。在此情況下,將客戶的3D實體模型匯入 CAM 可省去手動輸入幾何形狀的步驟,更重要的是能消除尺寸輸入錯誤的風險。刀具路徑最佳化可進一步縮短加工週期時間,且與 CAD/CAM 主檔連結的修訂紀錄有助於支援品質稽核。
參考文獻和來源
- 國際標準化組織。. ISO 6983-1:2009:自動化系統與整合 — 工具機數值控制 — 程式格式與位址字定義,第 1 部分 (Confirmed 2025).
- 國際標準化組織。. ISO 10791-7:2020:加工中心檢驗條件 — 第 7 部分:精加工試件精度 (Confirmed 2025).
- 美國勞工統計局 (BLS)。 《職業展望手冊:機械加工人員與工具模具製造人員》 (2025–2035 年就業預測)。
- National Center for Biotechnology Information / PMC. 整合式 CAM/CNC 控制系統現況:前期發展與邁向更智慧化CNC之路 (2024).
- 美國國家標準暨技術研究院(NIST)與波音公司(Boeing)。 Validating Portability of STEP-NC Tool Center Programming.
- 美國專利商標局 (USPTO)。 美國專利 US6584373B1:CNC 工具機控制方法.
- 美國專利商標局 (USPTO)。 US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.