





Conversational cnc programming est une méthode graphique pilotée par menus permettant de créer des parcours d'outils de machines CNC sans écrire de G-code brut ligne par ligne, et aucune des deux méthodes n'est universellement meilleure : le bon choix dépend de la taille du lot, de la géométrie des entités et du fait que la programmation s'effectue sur la commande de la machine ou sur un poste de travail hors ligne. Pour les travaux de tournage 2 axes et les plaques de fraisage prismatique 2.5D en lots de 1 à 10 pièces (CTE), shops lean on graphic menus and prompts that shorten learning curve time and reduce setup time.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Les prototypes unitaires, les arbres de réparation pour la maintenance et les lots d'atelier de 1 à 10 pièces se prêtent bien à la programmation conversationnelle, lorsqu'il s'agit principalement de diamètres tournés et de filetages, ainsi que de poches 2.5D et de faces indexées en 3+2.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Pour la reprise de fraisage avec synchronisation multicanal et les surfaces sculptées 3D, qui dépassent les limites de la commande conversationnelle, les ateliers doivent s'appuyer sur un logiciel CAD/CAM.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Verdict d'ingénierie direct : pour les séries d'atelier de 1 à 10 pièces comprenant des profils 2D, des arbres épaulés et des grilles de perçage indexées en 3+2 où le délai d'exécution de la première pièce est critique et où le coût total du travail est la contrainte principale, la programmation CNC conversationnelle est meilleure que le G-code manuel. Le G-code ISO manuel est préférable lorsqu'un contrôle direct ligne par ligne sur les cycles fixes, les sous-programmes et la compensation d'outil est souhaité, tandis que le logiciel CAD/CAM gère les parcours d'outils de surfaces 3D plus complexes et les modèles de brut à montages multiples.
1. How Conversational CNC Programming Works Compared to ISO G-Code
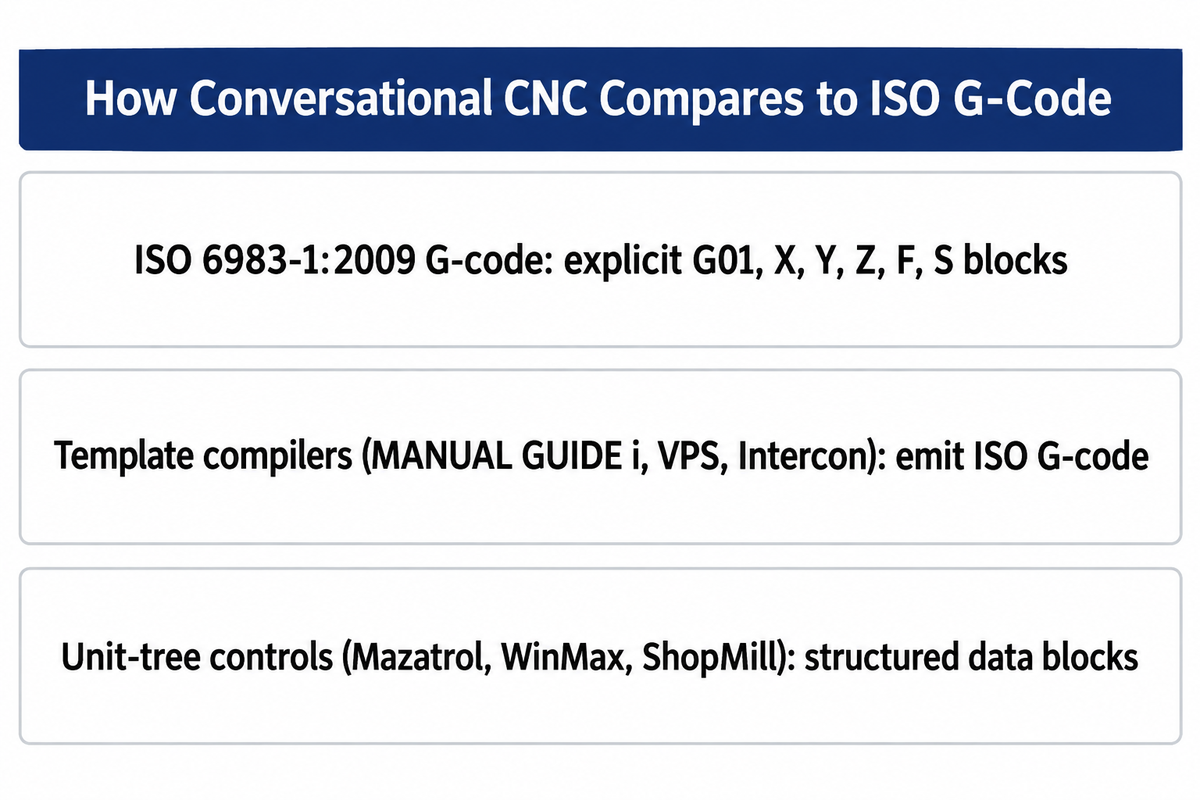
Conversational programming converts menu-entered geometry into motion instructions, while manual ISO G-code programming specifies those instructions directly; when machining precision cnc parts, every computer numerical control machine tool ultimately moves its servo axes according to numerical coordinate commands and modal preparatory functions. Under ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, le G-code existe depuis près de soixante ans en tant que langage de programmation principal pour les machines-outils et représente des plans de processus complexes sur des milliers ou des millions de lignes individuelles.
« L'ISO 6983-1:2009 spécifie les exigences et formule des recommandations concernant un format de données pour les systèmes de commande de positionnement, de mouvement linéaire et de contournage utilisés dans la commande numérique des machines. »
Au lieu de saisir des blocs de coordonnées brutes à partir de zéro, le logiciel de programmation conversationnelle place une interface utilisateur graphique (GUI) conviviale entre l'usineur et le noyau de mouvement. Comme l'explique Ingénierie des outils de coupe, ce type de programmation informatique s'effectue à l'aide d'invites simples et compréhensibles et crée un programme pièce prêt pour la machine sans exiger une connaissance approfondie de la programmation des codes d'adresse ISO. Selon votre sélection (surfaçage, ébauchage extérieur, taraudage ou perçage avec débourrage, par exemple), vous renseignez les champs géométriques directement à partir de votre plan.
La programmation en code G et les saisies conversationnelles sont exécutées par les commandes CNC. En usinage CNC, les blocs de code représentent généralement des opérations CN. Par exemple, les générateurs de modèles vers code G (par ex. FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) et Centroid Intercon) génèrent des phrases à format fixe ou des blocs de code G et reposent sur le format de code ISO. En revanche, les commandes à arbre d’unités (Mazak Mazatrol, Hurco WinMax, inspirées de l’architecture de commande orientée objet décrite dans US Patent US5453933A) et Siemens ShopMill/ShopTurn) stockent les opérations sous forme de blocs de données définissant un arbre de programme CN interne (US Patent US6584373B1).
Cela détermine ce qui se passe après que l'assistant a généré le parcours d'outil. Les assistants conversationnels qui émettent du G-code ISO (tels que Fanuc Manual Guide i, Haas VPS et Centroid Intercon) permettent une modification au niveau du bloc sur la même famille de contrôleurs, mais leurs macros personnalisées et leurs cycles fixes ne sont pas directement portables entre différentes marques de CNC sans modification manuelle ou post-traitement. Si votre atelier s'appuie sur des cycles standard commandes de code G et de code M pour générer du code G destiné au routage inter-machines, vous devez vérifier si la commande conversationnelle produit un texte RS-274D lisible ou stocke la géométrie dans un fichier d’unités propre à la marque.
What is conversational programming in CNC?
La programmation conversationnelle en CNC est une méthode de programmation graphique par questions-réponses, dans laquelle l'usineur saisit la géométrie sous forme de dimensions de pièce, de numéros d'outils et de paramètres de coupe dans des formulaires à remplir sur la console, plutôt que de taper des commandes G-code de manière linéaire. Le contrôleur de la machine ou l'assistant sur PC génère ensuite le mouvement de l'outil à partir de la géométrie saisie, des sélections d'outillage et des paramètres de coupe, notamment l'engagement radial, la profondeur de passe axiale et la vitesse de broche. Une exécution sûre nécessite toujours des décalages d'origine vérifiés et un dégagement par rapport au montage.
En pratique, la programmation conversationnelle permet aux opérateurs de passer facilement d'un plan 2D ou d'un croquis de pièce réalisé à l'établi à une première pièce sans attendre dans la file d'attente du bureau des méthodes. Une fois que les limites du brut sont définies et qu'une icône de cycle est choisie, la commande affiche un modèle filaire 2D ou un modèle solide 3D pour simuler le mouvement de l'outil, et l'utilisateur peut alors appuyer sur Départ Cycle.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
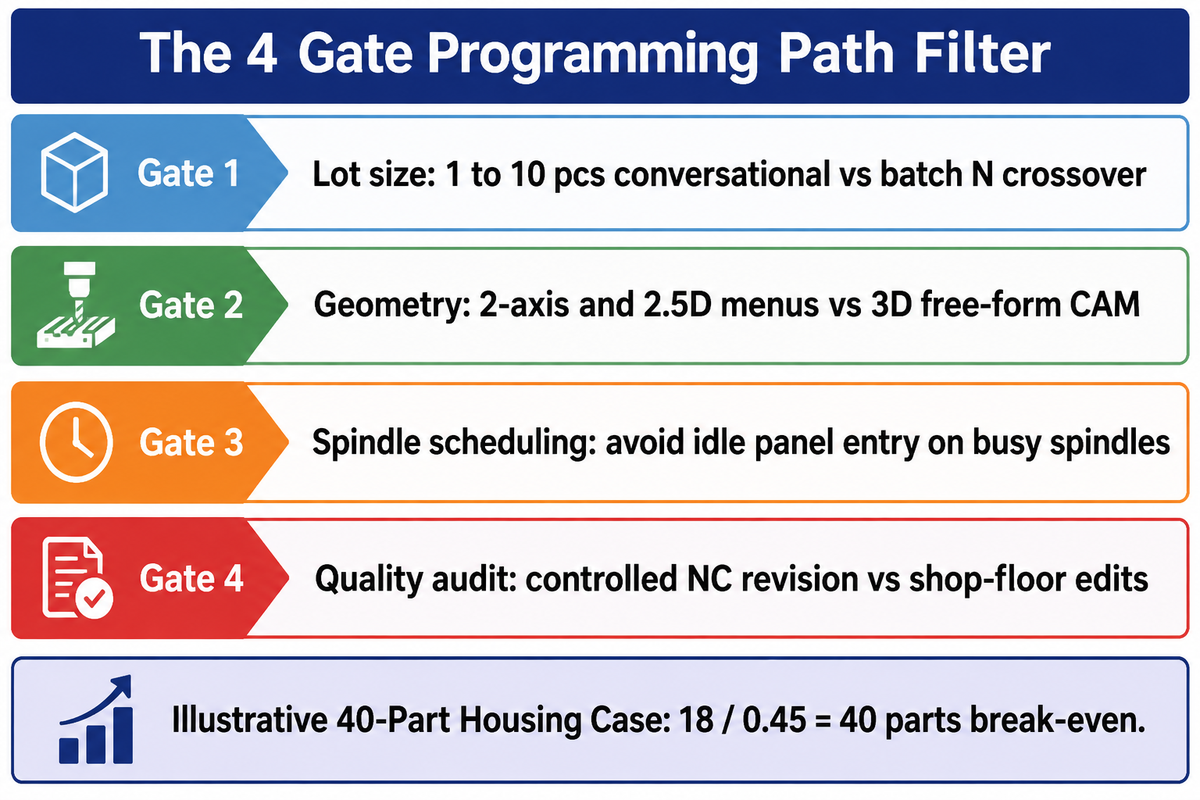
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), environ 30 400 postes à pourvoir pour les usineurs et les outilleurs-ajusteurs sont prévus chaque année au cours de la décennie 2025 à 2035 malgré une baisse de l'emploi de 1 pour cent. Une analyse de 2026 sur les goulets d'étranglement de la main-d'œuvre réalisée par Sierra Machinery note de même que l'emploi global dans la profession devrait diminuer d'environ deux pour cent jusqu'en 2034, à mesure que les ateliers s'appuient sur l'automatisation et des outils de programmation plus rapides pour compenser les départs à la retraite des opérateurs expérimentés.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Pour quantifier le Critère 1 dans un exemple concret illustratif (le cas du boîtier de 40 pièces), appliquez la formule de seuil de rentabilité de lot basée uniquement sur le temps : N* = ΔT_setup / Δt_cycle, où ΔT_setup est le temps de programmation et de réglage économisé grâce à la saisie conversationnelle et Δt_cycle est la pénalité de temps de cycle par pièce causée par les dégagements prudents de l'assistant. Dans ce cas illustratif de boîtier de 40 pièces, supposons qu'un boîtier à poches 2.5D prenne 12 minutes à saisir en mode conversationnel contre 30 minutes à modéliser et post-traiter en FAO (ΔT_setup = 18 minutes), tandis que les retraits prudents de l'assistant ajoutent 27 secondes (0,45 minute) par pièce ; le seuil de rentabilité illustratif basé uniquement sur le temps est de 18 / 0.45 = 40 pièces.
Notez les limites exactes de ce calcul. Ce modèle illustratif basé uniquement sur le temps calcule la taille de lot critique à 18 / 0.45 = 40 pièces lorsque Δt_cycle > 0. Il ne distingue pas le temps d'arrêt de la machine de la main-d'œuvre de programmation hors ligne. Selon l’analyse de DATRON sur les temps d’arrêt de broche, lorsqu’on fabrique la même pièce au cours des 5 à 10 prochaines années en tenant compte des pertes de changement de série dans les ateliers à forte diversité, le temps de cycle domine le coût total. À long terme, la capabilité du procédé, la durée de vie des outils et la régularité du procédé et du produit déterminent le coût total.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Si vous disposez de la programmation conversationnelle sur votre ou vos machines mais que vous utilisez plutôt un système CAD/CAM complet, pourriez-vous expliquer pourquoi ?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Douze poches nécessitent une transcription fastidieuse importante. De plus, un programme FAO stocké sur un serveur réseau central peut être post-traité pour une fraiseuse Fanuc aujourd'hui et pour un centre d'usinage vertical Okuma ou Haas demain. Lorsque les clients envoient la révision B d'un assemblage SolidWorks, la mise à jour des parcours d'outils associatifs dans Fusion 360 ou Mastercam se fait en deux clics au lieu de reconstruire des blocs d'unités sur la commande de la machine.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
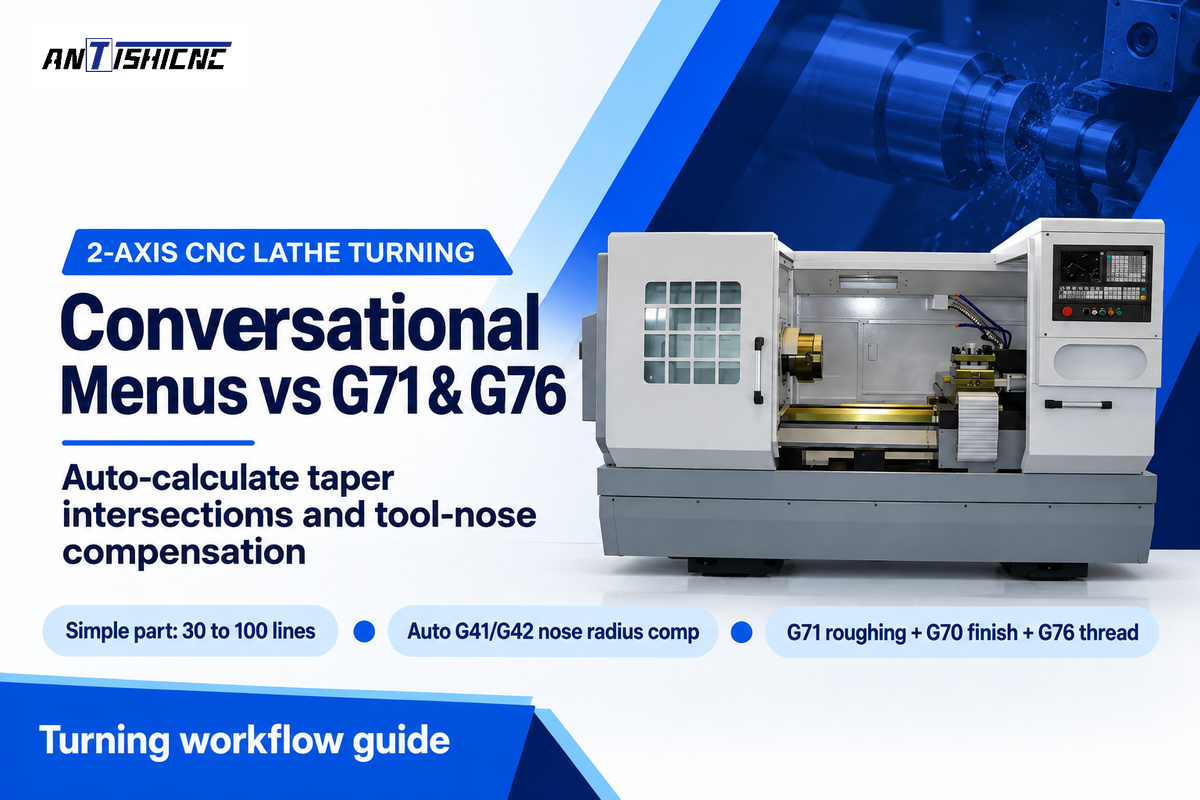
Les assistants de tournage conversationnels sur les tours CNC 2 axes accélèrent le contournage d'arbres à diamètres multiples, le rainurage de dégagement et le filetage en calculant les intersections de cônes et en compensant automatiquement le rayon de bec d'outil. Les cycles fixes manuels d'ébauchage G71 et de filetage G76 peuvent générer des routines compactes de 30 à 100 lignes qui offrent aux usineurs un contrôle de retrait bloc par bloc.
Comme l’indique la très citée publication Practical Machinist sur l’adoption du mode conversationnel, les tourneurs expérimentés notent que pour la plupart des programmes de tournage, la FAO ou le mode conversationnel n’est pas nécessaire. Parallèlement, une autre publication de Practical Machinist met en avant les opérateurs de centres de tournage Mazak qui utilisent la programmation conversationnelle sur tour. Ils affirment que c’est si rapide et simple qu’ils ne veulent plus jamais coder en G-code sur un tour.
Qu’est-ce qui donne des arguments solides aux deux camps ? Selon la comparaison de MecSoft entre le code G manuel et les flux de travail FAO, un programme écrit manuellement pour une pièce simple peut compter 30 à 100 lignes. En utilisant des cycles standards de Programmation de tour CNC des cycles fixes tels que G71, G70 et G76, un usineur expérimenté peut programmer l’usinage d’une bague en quelques minutes.
Cependant, la programmation conversationnelle de tour permet aux usineurs de définir des contours à l'aide de simples saisies de menu, éliminant ainsi deux tâches manuelles sujettes aux erreurs : la trigonométrie sur les cônes non tangents et la compensation du rayon de bec d'outil (G41/G42). Cela supprime deux corvées manuelles : les calculs trigonométriques pour les cônes non tangents et la compensation du rayon de bec d'outil (G41/G42). Dans un menu de tournage conversationnel, l'opérateur définit les diamètres de départ et de fin, le chanfrein d'angle ou le rayon de raccordement, ainsi que la rugosité de surface. Le contrôleur de la machine calcule l'intersection imaginaire de la pointe d'outil et programme la profondeur de passe ainsi que la passe à vide de finition.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Un dégagement de sortie qui place l'annulation de la compensation à l'écart de l'épaulement fini évite les marques d'annulation lorsque les données d'outil et la géométrie de sortie sont correctes |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Oui, la programmation conversationnelle est bel et bien de l'usinage CNC authentique. Les servovariateurs en boucle fermée, les vis à billes de précision et les codeurs de broche d'une machine-outil exécutent les mêmes commandes de mouvement interpolé quelle que soit l'origine du programme pièce, qu'il provienne d'un assistant conversationnel, d'un éditeur de texte manuel ou d'un système FAO sur PC. Les menus conversationnels n'affectent que la manière dont le programmeur humain interagit avec la console de la machine pour saisir les entités géométriques, et non la façon dont le contrôleur industriel régule le mouvement physique des axes pendant la coupe.
Certains programmeurs expérimentés protègent ce terme car les premiers assistants à menus dissimulaient souvent le code sous-jacent et restreignaient les corrections de la vitesse d'avance normale de la CNC à l'intérieur des boucles de cycles fixes. Les programmes conversationnels et les programmes écrits à la main pour une même machine utilisent le même contrôle de mouvement CNC ; le taraudage rigide et la compensation thermique sont disponibles lorsque les fonctions correspondantes de la machine sont installées et activées.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
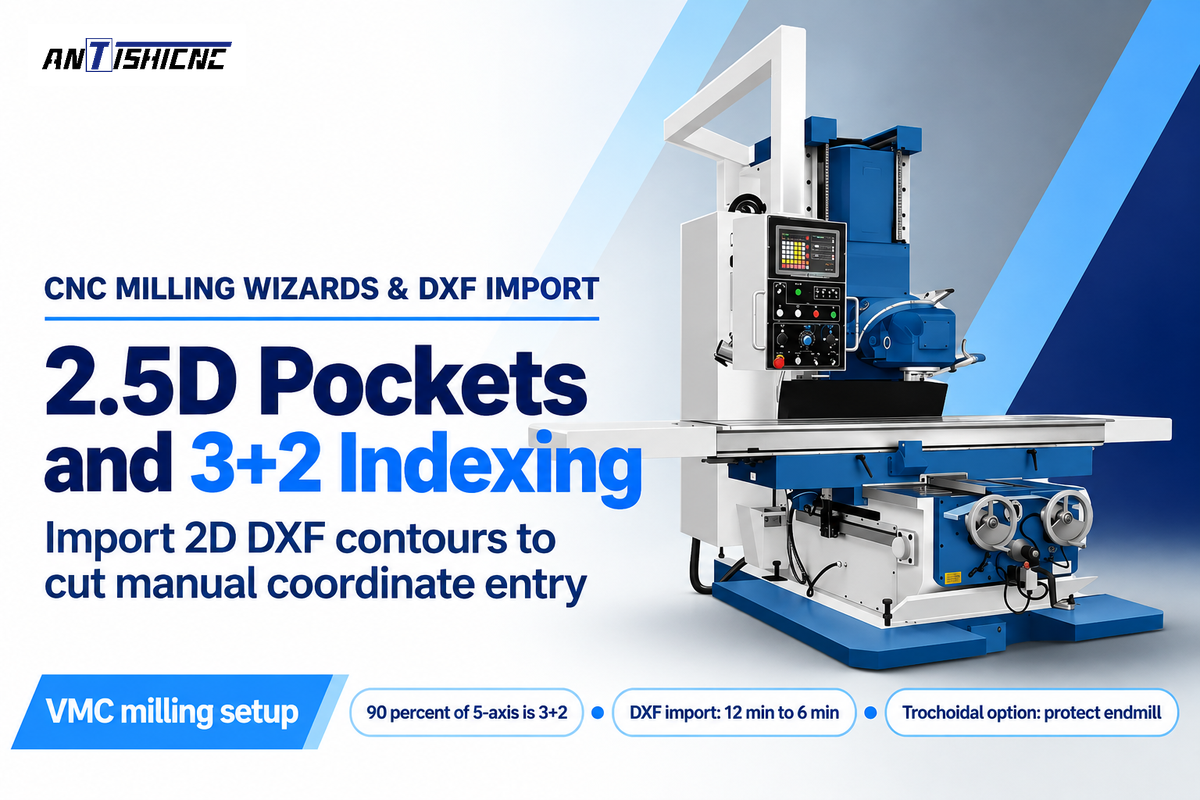
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, Michael Cope de Hurco a déclaré qu'environ 90 pour cent du marché 5 axes est tiré par l'usinage 3+2 (cinq faces) par rapport au contournage 5 axes simultanés. Cope a ajouté que pratiquement tout travail 2.5D, c'est-à-dire un mouvement simultané des axes X et Y avec positionnement de l'axe Z, peut être programmé de manière conversationnelle, au service des ateliers de sous-traitance, des outilleurs-moulistes et des équipes de prototypage fabriquant 10 exemplaires d'une pièce et cinq d'une autre.
Les commandes de fraisage modernes réduisent également la saisie manuelle des coordonnées grâce à l’importation DXF 2D. Sur Siemens SINUMERIK systems avec ShopMill et le lecteur DXF activés, les opérateurs peuvent importer un fichier CAO 2D sur la commande, sélectionner des contours de poches ou des grilles de perçage et définir d'autres opérations d'usinage prises en charge. Pour notre cas illustratif 40-Part Housing Case, l’importation du contour de poche 2D via DXF a réduit le temps conversationnel de 12 minutes à 6 minutes (portant l’économie de réglage ΔT_setup à 24 minutes par rapport à une référence FAO de 30 minutes). De plus, les logiciels conversationnels KipwareM et KipwareT permettent aux utilisateurs de rappeler des formulaires à remplir et de faire pivoter automatiquement les cycles d’outils selon n’importe quel angle défini, sans aucune expérience du code G.
How would you conversationally program an adaptive roughing toolpath?
Vous ne pouvez programmer un parcours d'ébauchage adaptatif de manière conversationnelle que si le contrôleur de votre machine CNC est équipé d'une option dédiée de fraisage trochoïdal à engagement constant, par exemple Hurco WinMax UltiPocket avec AdaptiPath, ou Siemens ShopMill sur la commande de la machine.
Les assistants de poche conversationnels de base qui ne disposent pas de ces options génèrent des passes latérales linéaires ou concentriques à pourcentage fixe plutôt que des arcs trochoïdaux à charge contrôlée. Lorsqu'un parcours d'outil à décalage entre dans un angle intérieur, l'engagement de la fraise peut dépasser le niveau de coupe en ligne droite, augmentant la charge de coupe même si l'engagement radial programmé reste identique. Le perçage d'un trou de dégagement d'angle ou l'utilisation d'une option dédiée de poche trochoïdale protège la fraise en bout contre une surcharge en pleine matière dans les angles.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
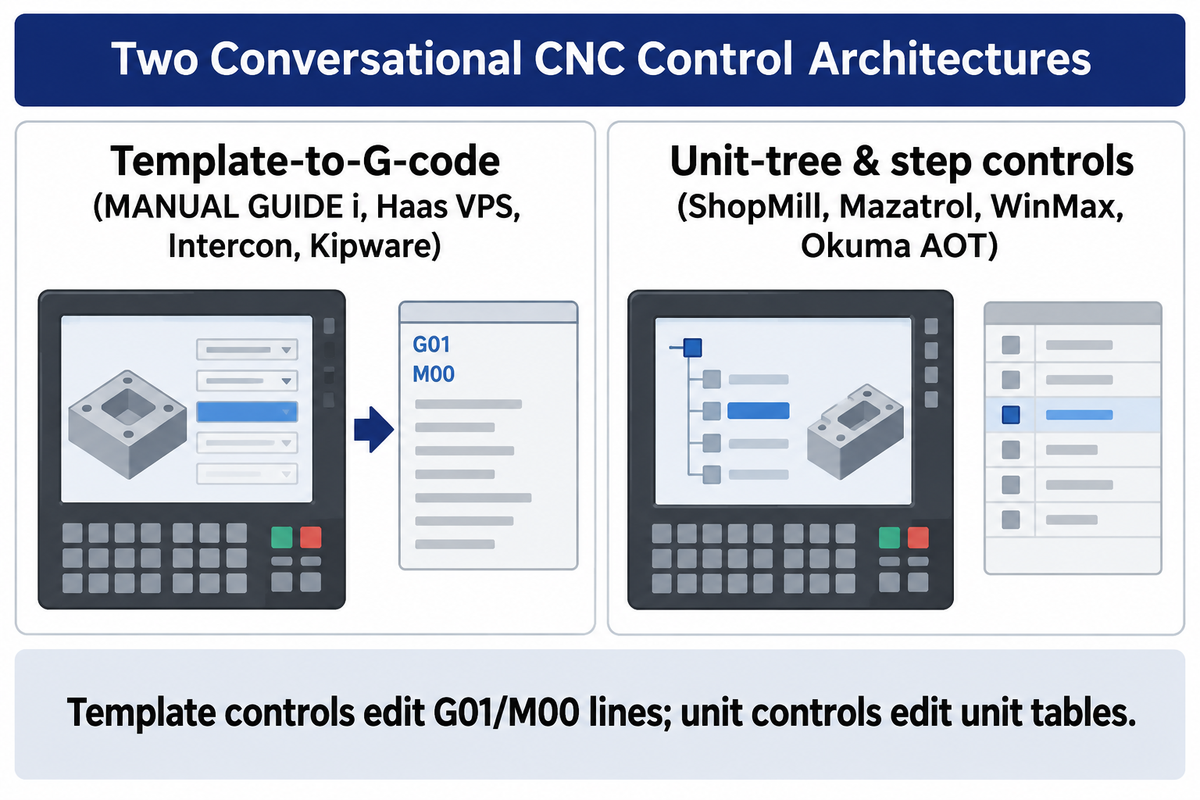
Que vous programmiez des poches de fraisage 2.5D ou des arbres tournés, les principales plateformes CNC conversationnelles diffèrent par la manière dont elles stockent les opérations, gèrent les modifications au niveau des blocs et migrent les programmes entre les machines. Les générateurs de modèles vers G-code (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) insèrent des blocs ISO lisibles dans un programme pièce, tandis que les systèmes structurés par étapes ou par arborescence d'unités (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) gèrent les processus d'usinage via des blocs de processus dédiés.
Cette différence détermine la manière dont la modification et la migration des programmes sont effectuées dans l'atelier. Sur les commandes basées sur des modèles, un opérateur peut modifier directement les mouvements d'avance G01, les arrêts M00 et/ou les variables de macro personnalisées dans un fichier ISO après avoir généré un cycle de poche ou de filetage. Sur les commandes à arborescence d'unités, les usineurs modifient les dimensions d'unité, les outils et les conditions de coupe dans un tableau d'unités plutôt que d'éditer des lignes de G-code brut, et les fonctionnalités varient selon les marques en fonction du contrôleur et des logiciels achetés.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Avec Siemens SINUMERIK ShopMill / ShopTurn, les usineurs peuvent créer des programmes par étapes pour l'usinage tout en utilisant un langage G-code de haut niveau, travailler avec des lecteurs DXF optionnels et des plans de travail inclinés 3+2, et effectuer une simulation 3D.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), les blocs conversationnels orientés objet prennent en charge le fraisage 2.5D, ainsi que l'indexage de plan de transformation à 5 faces et la fonction NC Merge lorsque les fonctions respectives sont activées (CTE).
- Avec Haas Visual Programming System (VPS), les opérateurs créent rapidement des routines simples en choisissant un modèle de fonction, en saisissant des variables et en générant du code G (comme l’exemple du cycle de gravure G47) ; Haas propose également un essai de 200 heures sur les options achetables.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
Les modèles conversationnels de base à 2 et 3 axes ne permettent pas de générer une interpolation de surface de forme libre à 5 axes simultanés ni un usinage de reprise 3D sur modèles de brut à montages multiples, et les progiciels d'entrée de gamme tels que Haas VPS et Centroid Intercon ne modélisent pas les équerres de montage personnalisées ni les lunettes pour éliminer les collisions sur des assemblages complets. Bien que les plateformes avancées, telles que Mazak Smooth, Siemens SINUMERIK et Okuma OSP, offrent une vérification 3D et une prise en charge multicanal simultanée (avec licence), leurs assistants ne peuvent pas raccourcir les liaisons rapides hors coupe entre des composants palettisés imbriqués.
Comme les cycles conversationnels de base évaluent un bloc d'entité à la fois, ils ne sont pas toujours en mesure de déterminer le brut restant en 3D laissé par une fraise d'ébauchage précédente à partir d'un décalage d'origine différent. Pour la reprise de fraisage ou l'usinage simultané avec l'axe B, il est judicieux d'utiliser une voie de programmation FAO si la commande conversationnelle ne dispose pas du parcours d'outil approprié. Le contrôle de talonnage nécessite une géométrie précise de l'outil et de la pièce.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
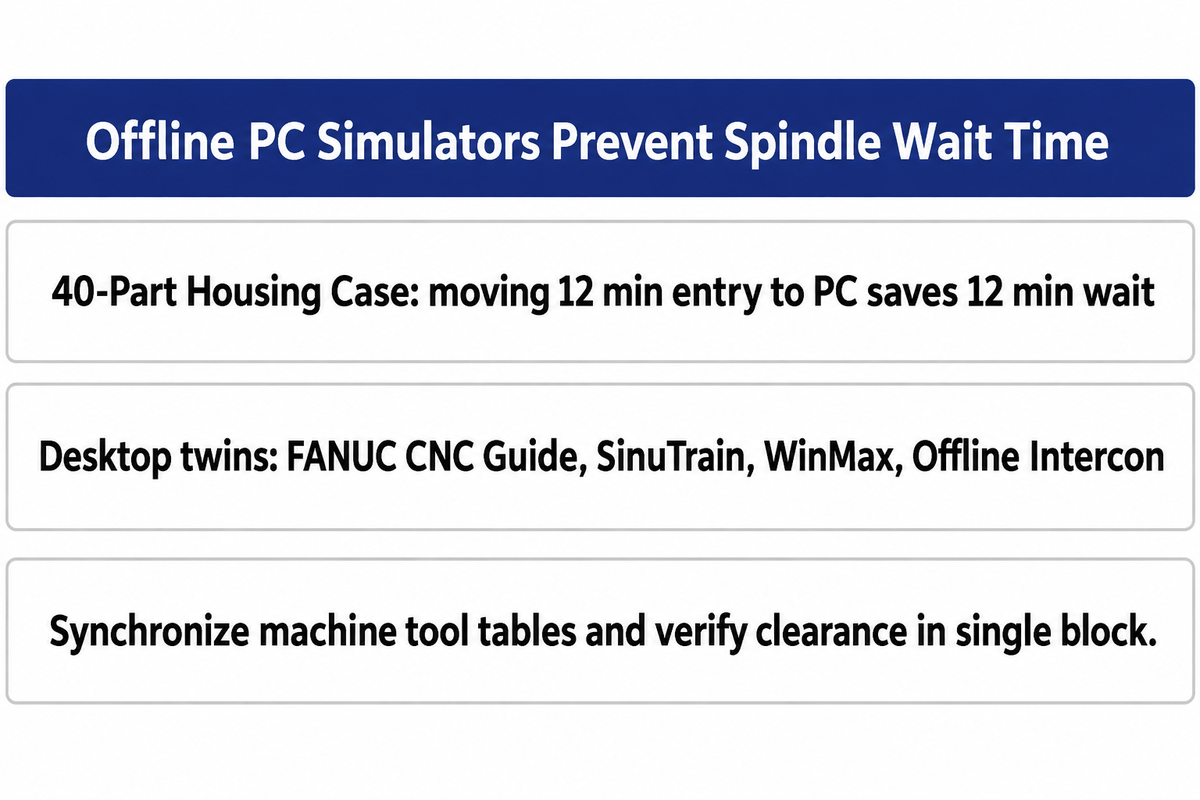
Les versions hors ligne des logiciels conversationnels et les simulateurs de contrôleurs sur PC donnent aux usineurs accès aux menus conversationnels sur un ordinateur de bureau, permettant aux employés d'écrire, de tracer et de tester des programmes pièces pendant que la broche CNC est en production. Le transfert de la saisie par menus du pupitre de la machine vers un PC de bureau réduit le temps d'attente lié à la programmation sur les commandes dépourvues d'édition en tâche de fond.
Kentech highlights machine dependence and possible spindle downtime comme des inconvénients de la programmation conversationnelle sur l'armoire de commande, tandis que les commandes dotées de l'édition en tâche de fond permettent de préparer un autre programme pendant l'exécution de la tâche en cours. Dans notre cas du boîtier de 40 pièces, si une machine ne dispose pas de l'édition en tâche de fond, le transfert de la saisie conversationnelle de 12 minutes d'un pupitre à l'arrêt vers un poste PC hors ligne permet d'économiser 12 minutes de temps d'attente de la broche, tout en maintenant le seuil d'équilibre de temps de cycle à 40 pièces.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, le logiciel simule les commandes CNC FANUC sur le PC pour la programmation des pièces, le test du G-code et la vérification des cycles, éliminant ainsi le besoin de temps machine et permettant aux ingénieurs de créer des programmes avec MANUAL GUIDE i sur un ordinateur de bureau.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Avec Centroid Offline Intercon (#15100), les programmeurs créent des programmes conversationnels de fraisage et de tournage sur un PC Windows et transfèrent le code G compilé via USB ou LAN ; le branchement de la clé USB matérielle débloque toutes les fonctionnalités d’Offline Intercon au-delà de son mode démo de 20 lignes.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
La rigueur dans la synchronisation de la bibliothèque d'outils est essentielle pour un flux de travail conversationnel hors ligne. Les postes PC conversationnels hors ligne (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) nécessitent des tableaux d'outils machine synchronisés et ne modélisent pas automatiquement les mors de mandrin ou les lunettes tiers personnalisés pour une vérification complète des collisions en 3D. Vérifiez les décalages d'origine et le dégagement axial en mode marche à vide ou bloc par bloc afin de vous assurer de l'absence de collision avant de valider le programme pour la production.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
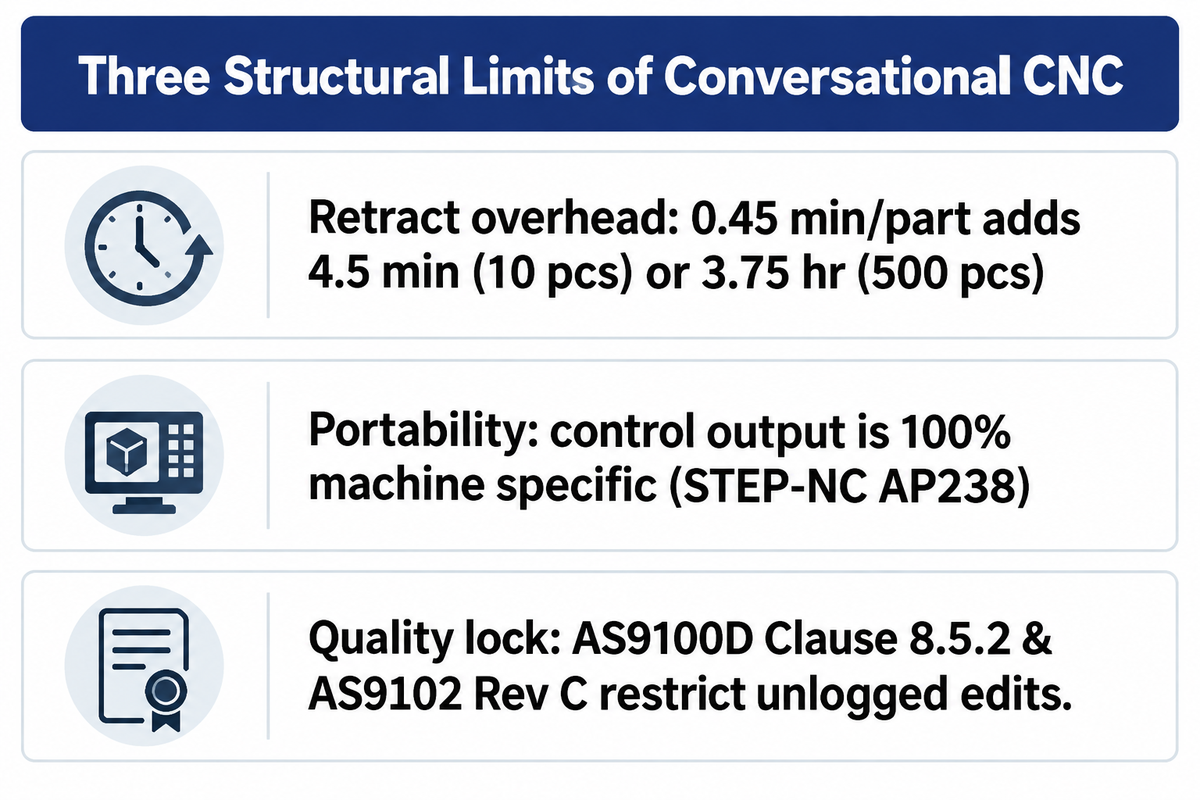
Il existe trois contraintes structurelles qu'un responsable de fabrication doit évaluer avant de standardiser un atelier autour de la programmation conversationnelle : le surcoût de temps de cycle par pièce lié aux mouvements de dégagement prudents, le verrouillage propriétaire des programmes entre différentes marques, et certaines règles de traçabilité du système de management de la qualité (QMS) qui régissent la vérification et la modification des programmes CN.
Premièrement, les plans de dégagement et les mouvements de retrait dans les assistants conversationnels peuvent fournir l'espace nécessaire autour de la géométrie programmée. Des brides non modélisées ou des décalages d'origine incorrects peuvent néanmoins provoquer des collisions. Dans notre cas illustratif du boîtier de 40 pièces, ces retraits prudents ajoutent 0,45 minute (27 secondes) par pièce et, bien qu'ils ne représentent que 4,5 minutes pour usiner 10 pièces, ils atteignent 3,75 heures sur un lot de 500 pièces.
Deuxièmement, la portabilité inter-marques reste un obstacle majeur. Comme l’étude de portabilité de Kentech le souligne, la sortie conversationnelle liée à la commande est 100 % spécifique à la machine. Même les organismes internationaux de normalisation ont constaté que la portabilité géométrique n’équivaut pas à la portabilité du procédé : lors d’une validation conjointe par Boeing et le NIST de la classe de conformité 1 de STEP AP238 (STEP-NC) pour l’usinage 5 axes, des chercheurs ont démontré que les données géométriques de programmation au centre de l'outil STEP-NC sont portables entre différentes CNC 5 axes, tout en avertissant que même si les programmes CNC peuvent être neutres sur le plan des données, ils ne sont pas nécessairement neutres sur le plan du processus.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, la clause 8.5.2 de la norme AS9100D traite de l'identification et de la traçabilité lorsque celle-ci est requise, tandis que les formulaires 1, 2 et 3 de la norme AS9102 Rev C enregistrent la responsabilité des pièces, la responsabilité des produits ainsi que la responsabilité et les résultats de vérification des caractéristiques. Dans le cadre des contrats aéronautiques et de défense où s'appliquent la clause 8.5.2 de l'AS9100D et l'AS9102 Rev C, les systèmes qualité interdisent les modifications de programme non documentées directement sur la commande, au profit d'ordres de modification technique formels ou d'une programmation sur pupitre contrôlée.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Lors de l'achat d'un tour CNC ou d'un centre d'usinage vertical, les clients doivent confirmer sur le devis écrit de la machine la compatibilité du modèle de contrôleur, l'activation de la licence du logiciel conversationnel, la disponibilité de l'import DXF 2D, du plan de travail incliné, de la simulation sur PC hors ligne et des critères d'essais de réception standard avant d'émettre un bon de commande.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as Machines-outils KAAST, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
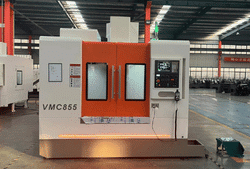
De plus, ANTISHICNC propose des centres d’usinage multiaxes tels que le centre d’usinage vertical VMC 650 (qui prend en charge 3, 4 ou 5 axes pour le fraisage, le perçage, l’alésage et le rainurage de haute précision) ainsi que des tours à banc plat à apprentissage et à banc incliné Machines à tour CNC et vertical machining centers (VMCs) avec des contrôleurs FANUC, Siemens ou GSK. Lorsque les ateliers utilisent des options conversationnelles telles que FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, des importateurs DXF 2D et des simulateurs sur PC hors ligne, ces progiciels peuvent être vendus sous forme de déblocages logiciels séparés ou inclus avec la machine de base, selon le constructeur et la gamme du contrôleur (plutôt que d'être préactivés par défaut sur chaque machine de base). Parcourez cette liste de contrôle en cinq points avant de signer le bon de commande :
- L'atelier d'usinage dispose d'un devis détaillant l'activation de FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn ou Haas VPS (avec une période d'évaluation de 200 heures pour les options achetables).
- Confirmez les licences d'importation DXF 2D et de rotation de coordonnées pour l'atelier : l'importation DXF transfère les contours du plan dans la commande, la rotation de coordonnées planes avec G68 prend en charge les entités de plaques pivotées, et l'usinage indexé 3+2 utilise des fonctions de plan de travail incliné telles que Siemens CYCLE800 avec une cinématique d'axes rotatifs configurée.
- L'atelier d'usinage dispose d'une mémoire de programme pièce suffisante pour éviter la saturation de la mémoire tampon d'anticipation avec les programmes combinant des cycles d'ébauchage conversationnels et des blocs de finition FAO à haute densité.
- L'atelier d'usinage dispose d'un simulateur sur PC hors ligne et d'une procédure de synchronisation des tableaux de correcteurs d'outils de la machine. Le simulateur peut être FANUC CNC Guide ou Centroid Offline Intercon avec sa clé matérielle USB.
- Spécifiez les normes de format de programme et de précision d’usinage: reference ISO 6983-1:2009 pour le format de programme et les définitions des mots d'adresse utilisés en commande numérique, et ISO 10791-7:2020 (Conditions d’essai des centres d’usinage, Partie 7 : Exactitude des pièces d’essai finies) lors de la vérification de la précision d’usinage des pièces d’essai finies sur les centres d’usinage.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team peut chiffrer des ensembles de contrôleurs FANUC, Siemens et GSK avec les options conversationnelles spécifiques, les cycles fixes et les documents d'interface dont vos usineurs ont besoin. Envoyez-nous vos plans de pièces pour confirmer les spécifications du modèle et la disponibilité des options avant de commander.
Questions fréquemment posées
Can conversational CNC programming generate standard G-code for editing?
Oui, les systèmes basés sur des modèles comme Fanuc Manual Guide i, Haas VPS, Centroid Intercon et Kipware génèrent des blocs de G-code qui peuvent être inspectés et modifiés ligne par ligne par les opérateurs sur le pupitre ou dans un éditeur de texte. Mazak Mazatrol et Hurco WinMax stockent les programmes conversationnels natifs séparément des programmes EIA/ISO. La modification d'un programme G-code distinct ne nécessite pas la conversion du programme conversationnel, et la fusion de programmes est différente de la conversion de blocs d'unités natifs en programmes G-code modifiables.
Quel contrôleur CNC offre la meilleure programmation conversationnelle pour un atelier d'usinage à la demande ?
Pour le tournage 2 axes et les arbres tournés-fraisés, Mazak Mazatrol et Siemens ShopTurn sont les favoris des usineurs pour le séquençage automatisé des outils et le calcul des vitesses et avances basé sur le matériau. Pour le fraisage d'atelier 3 axes et 5 faces, Hurco WinMax et Siemens ShopMill offrent un usinage rapide de poches 2.5D et un indexage de plan de travail incliné lorsqu'ils sont équipés des options correspondantes, tandis que Fanuc Manual Guide i convient aux ateliers qui combinent des séquences conversationnelles à forme fixe et des macros G-code ISO écrites à la main dans un seul fichier.
Is conversational programming better suited for CNC lathes or CNC mills?
La programmation conversationnelle offre un meilleur retour sur investissement pour les tours CNC car les entités tournées axisymétriques (profils, gorges, cônes et filetages à l'outil) sont naturellement des segments 2D séquentiels qui s'adaptent facilement aux invites conversationnelles. Sur les fraiseuses CNC, les assistants conversationnels excellent dans les grilles de perçage, le surfaçage et les poches 2.5D, tandis que les travaux sur surfaces 3D à montages multiples sont généralement programmés en CAD/CAM.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Utilisez le CAD/CAM lorsque les parcours d'outils de forme libre de 3 à 5 axes simultanés dépassent les capacités de la commande conversationnelle, ou lorsque la taille d'un lot de production dépasse votre seuil de rentabilité spécifique entre le temps de réglage et le temps de cycle. Pour les poches en titane ou en Inconel, les systèmes conversationnels avancés (tels que Hurco WinMax UltiPocket ou les cycles dynamiques Siemens ShopMill) peuvent également fournir un ébauchage trochoïdal à engagement constant sur une géométrie 2.5D, tandis que l'ébauchage complexe de formes libres 3D et les modèles de brut à montages multiples relèvent d'un environnement CAD/CAM complet.
De même, si le contrat client impose une traçabilité formelle des révisions CN et une simulation 3D externe, les flux de travail FAO hors ligne sont préférables. Dans ces cas, l'importation du modèle solide 3D du client dans la FAO élimine le besoin de saisie géométrique manuelle et, plus important encore, élimine le risque de saisir des dimensions de manière incorrecte. L'optimisation des parcours d'outils peut entraîner une réduction supplémentaire du temps de cycle, et les enregistrements de révision liés au modèle maître CAD/CAM facilitent les audits qualité.
Références et sources
- Organisation internationale de normalisation. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Organisation internationale de normalisation. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Centre national d’information sur la biotechnologie / PMC. L’état des systèmes de commande FAO/CNC intégrés : développements antérieurs et voie vers une CNC plus intelligente (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.