





Conversational cnc programming é um método gráfico, orientado por menus, para criar percursos de ferramenta em máquinas CNC sem escrever código G bruto linha por linha, e nenhum dos dois métodos é universalmente superior: a escolha certa depende do tamanho do lote, da geometria dos recursos e de a programação ocorrer no comando da máquina ou em uma estação de trabalho externa. Para serviços de torneamento de 2 eixos e placas de fresamento prismático 2.5D em lotes de 1 a 10 peças (CTE), shops lean on graphic menus and prompts that shorten learning curve time and reduce setup time.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- Protótipos de peça única, eixos para reparo de manutenção e lotes de 1 a 10 peças em oficinas sob encomenda adaptam-se muito bem à programação conversacional, consistindo principalmente em diâmetros torneados e roscas, com cavidades 2.5D e faces indexadas em 3+2.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Para fresamento de redesbaste com sincronização multicanal e superfícies esculpidas em 3D, que vão além dos limites do comando conversacional, as oficinas devem recorrer a um software CAD/CAM.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Veredito Técnico Direto: Para lotes de 1 a 10 peças em oficinas de maquinagem envolvendo perfis 2D, eixos escalonados e padrões de furação indexados em 3+2, onde o prazo de entrega da primeira peça é crítico e o custo total do trabalho é a restrição principal, a programação CNC conversacional é superior ao código G manual. O código G ISO manual é melhor quando se deseja controle direto em nível de linha sobre ciclos fixos, subprogramas e compensação de raio da ferramenta, enquanto o software CAD/CAM lida com percursos de ferramenta de superfícies 3D mais complexos e modelos de bruto com múltiplas fixações.
1. How Conversational CNC Programming Works Compared to ISO G-Code
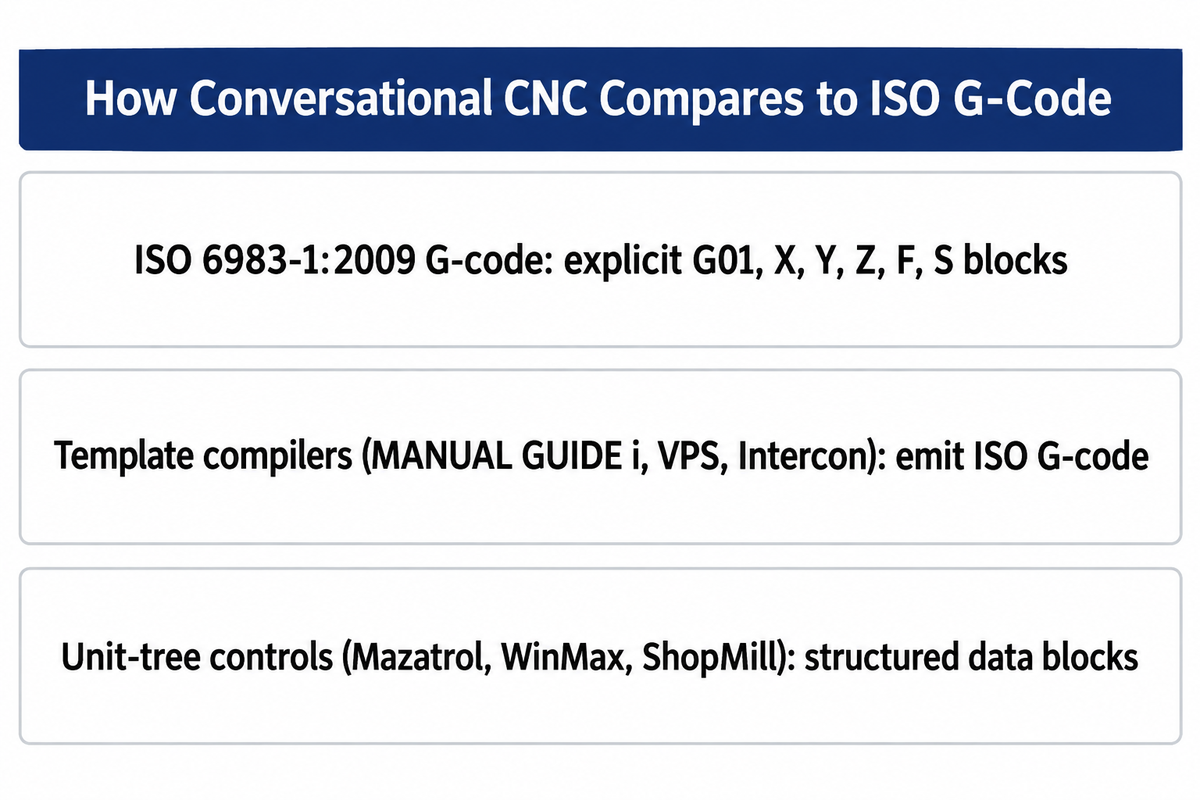
Conversational programming converts menu-entered geometry into motion instructions, while manual ISO G-code programming specifies those instructions directly; when machining precision cnc parts, every computer numerical control machine tool ultimately moves its servo axes according to numerical coordinate commands and modal preparatory functions. Under ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, o código G existe há quase sessenta anos como a principal linguagem de programação para máquinas-ferramenta e representa planos de processo complexos ao longo de milhares ou milhões de linhas individuais.
“A norma ISO 6983-1:2009 especifica requisitos e faz recomendações para um formato de dados destinado a sistemas de controle de posicionamento, movimento linear e torneamento/fresamento de contornos utilizados no comando numérico de máquinas.”
Em vez de digitar blocos brutos de coordenadas do zero, o software de programação conversacional coloca uma interface gráfica do usuário (GUI) amigável entre o operador e o núcleo de controle de movimento. Conforme explicado por Engenharia de Ferramentas de Corte, esse tipo de programação computadorizada é feito por meio de instruções simples e compreensíveis e cria programas de peças prontos para a máquina sem exigir conhecimento aprofundado de programação dos códigos de endereço ISO. Dependendo da sua seleção (faceamento, desbaste externo, rosqueamento com macho ou furação pica-pau, por exemplo), você preenche os campos de geometria diretamente a partir do desenho técnico.
A programação em código G e as entradas conversacionais são executadas por controles CNC. Na maquinagem CNC, blocos de código são tipicamente usados para representar operações CN. Por exemplo, geradores de modelo para código G (ex.: FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) e Centroid Intercon) geram sentenças de formato fixo ou blocos de código G e baseiam-se no formato de código ISO. Por outro lado, os controles de árvore de unidades (Mazak Mazatrol, Hurco WinMax, baseados na arquitetura de controle orientada a objetos descrita em US Patent US5453933A) e Siemens ShopMill/ShopTurn) armazenam as operações como blocos de dados que definem uma árvore interna de programa CN (US Patent US6584373B1).
Isso define o que acontece depois que o assistente gera o percurso da ferramenta. Os assistentes conversacionais que emitem código G ISO (como Fanuc Manual Guide i, Haas VPS e Centroid Intercon) permitem a edição em nível de bloco na mesma família de comandos, mas suas macros personalizadas e ciclos fixos não são diretamente portáveis entre diferentes marcas de CNC sem edição manual ou novo pós-processamento. Se a sua oficina depende de comandos de código G e código M para gerar código G para roteamento entre máquinas, você deve confirmar se o controle conversacional exporta texto RS-274D legível ou armazena a geometria em um arquivo de unidades específico da marca.
What is conversational programming in CNC?
A programação conversacional no CNC é um método de programação gráfico, de perguntas e respostas, no qual o operador insere a geometria na forma de dimensões da peça, números de ferramenta e parâmetros de corte em formulários de preenchimento no painel, em vez de digitar comandos de código G de forma linear. O comando da máquina ou assistente de computador gera então o movimento da ferramenta a partir da geometria inserida, das seleções de ferramental e dos parâmetros de corte, incluindo passo lateral radial, profundidade de corte axial e rotação do eixo-árvore. A execução segura ainda exige zeramentos de peça verificados e folga livre em relação aos dispositivos de fixação.
Na prática, a programação conversacional permite que os operadores passem facilmente de um desenho 2D ou de um esboço feito na bancada para a primeira peça produzida sem aguardar na fila da engenharia. Depois que os limites do material bruto são definidos e um ícone de ciclo é escolhido, o comando exibe um modelo de arame 2D ou um modelo sólido 3D para simular o movimento da ferramenta, e o usuário pode então pressionar Início de Ciclo.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
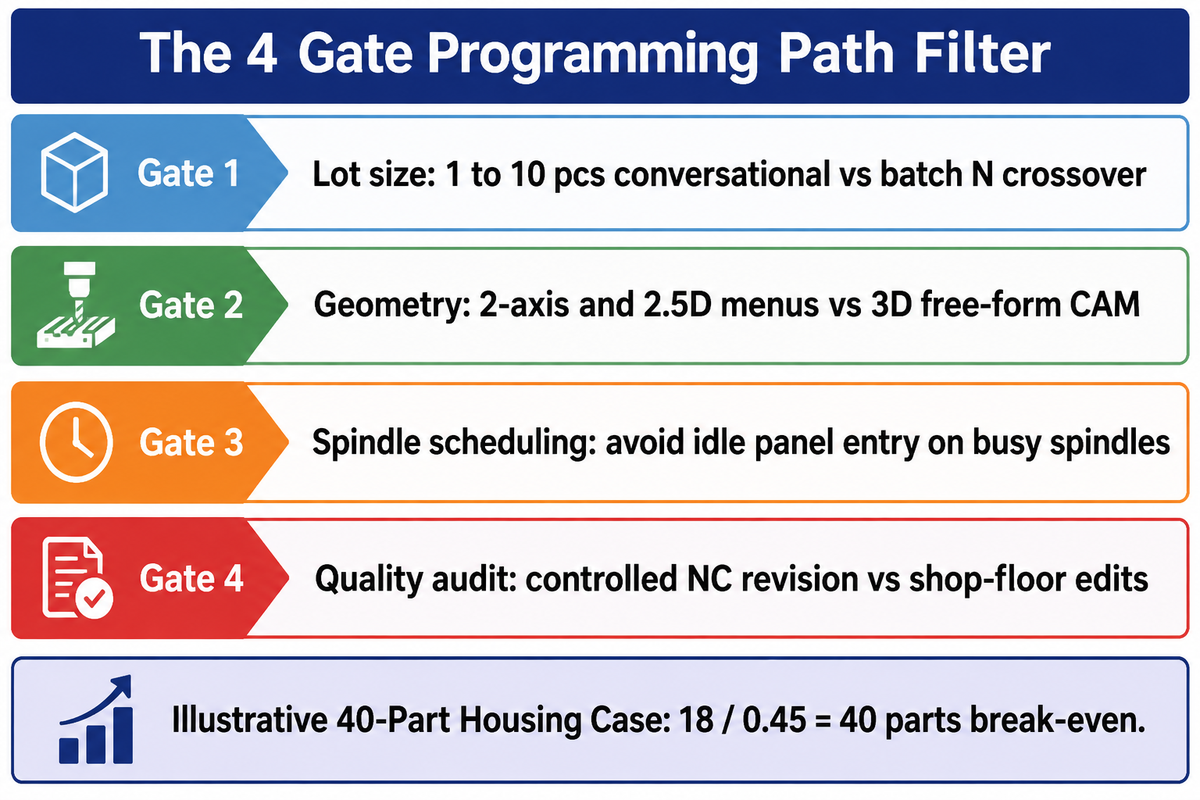
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), projeta-se a abertura de cerca de 30.400 vagas por ano para operadores de maquinagem e ferramenteiros ao longo da década de 2025 a 2035, apesar de uma queda de 1 por cento no nível de emprego. Uma análise de gargalos de mão de obra de 2026 realizada por Sierra Machinery observa de forma semelhante que o emprego total na ocupação deve cair cerca de dois por cento até 2034, à medida que as oficinas recorrem à automação e a ferramentas de programação mais rápidas para compensar a aposentadoria de profissionais veteranos.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Para quantificar o Critério 1 em um exemplo prático ilustrativo (o Caso do Alojamento de 40 Peças), aplique a fórmula de ponto de equilíbrio de lote baseada apenas no tempo: N* = ΔT_setup / Δt_cycle, onde ΔT_setup é o tempo de programação e preparação economizado pela entrada conversacional e Δt_cycle é a penalidade no tempo de ciclo por peça causada pelos afastamentos conservadores do assistente. Neste Caso do Alojamento de 40 Peças ilustrativo, suponha que um alojamento com cavidades 2.5D leve 12 minutos para ser inserido de modo conversacional contra 30 minutos para modelar e pós-processar no CAM (ΔT_setup = 18 minutos), enquanto os recuos conservadores do assistente adicionam 27 segundos (0,45 minuto) por peça; o ponto de equilíbrio ilustrativo baseado apenas no tempo é 18 / 0,45 = 40 peças.
Observe os limites exatos dessa aritmética. Este modelo ilustrativo baseado apenas no tempo calcula o tamanho do lote de equilíbrio em 18 / 0,45 = 40 peças quando Δt_cycle > 0. Ele não distingue o tempo de máquina parada da mão de obra de programação externa. De acordo com a análise da DATRON sobre o tempo ocioso do fuso, ao fabricar a mesma peça nos próximos 5 a 10 anos e considerar as perdas de troca de lote em oficinas de alta variedade, o tempo de ciclo domina o custo total. No longo prazo, a capacidade do processo, a vida útil da ferramenta e a consistência do processo e do produto influenciam de forma decisiva o custo total.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Se você possui programação conversacional em sua(s) máquina(s), mas utiliza um sistema CAD/CAM completo em vez disso, poderia explicar o motivo?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Doze cavidades exigem muita transcrição trabalhosa. Além disso, um programa CAM armazenado em um servidor de rede central pode ser pós-processado para uma fresadora Fanuc hoje e para um centro de maquinagem vertical Okuma ou Haas amanhã. Quando os clientes enviam a revisão B de uma montagem do SolidWorks, atualizar percursos de ferramenta associativos no Fusion 360 ou no Mastercam leva dois cliques, em vez de reconstruir blocos de unidades no comando da máquina.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
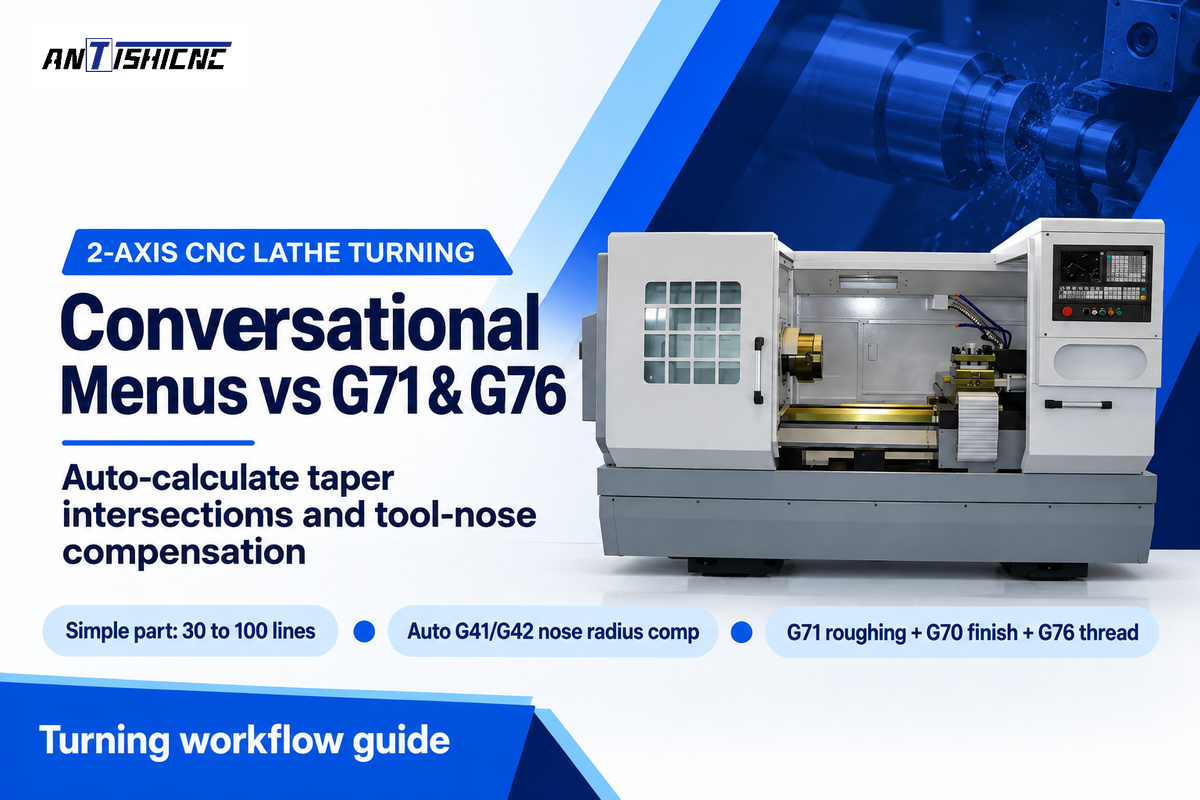
Os assistentes de torneamento conversacional em tornos CNC de 2 eixos aceleram o torneamento de contornos de eixos com múltiplos diâmetros, a abertura de canais de alívio e o rosqueamento, calculando interseções de cones e compensando o raio de ponta da ferramenta automaticamente. Os ciclos fixos manuais de desbaste G71 e de rosqueamento G76 podem gerar rotinas compactas de 30 a 100 linhas que oferecem aos operadores controle de recuo bloco a bloco.
Conforme afirmado na muito citada publicação do Practical Machinist sobre a adoção conversacional, torneiros mais experientes observam que, para a maioria dos programas de torno, nem CAM nem programação conversacional são necessários. Enquanto isso, outra publicação do Practical Machinist destaca operadores de centros de torneamento Mazak que usam programação conversacional no torno. Eles afirmam que é tão rápido e fácil que nunca mais querem programar em código G em um torno.
O que dá argumentos sólidos a ambos os lados? Segundo a comparação da MecSoft entre código G manual e fluxos de trabalho CAM, um programa escrito manualmente para uma peça simples pode ter de 30 a 100 linhas. Usando ciclos padrão de Programação de torno CNC ciclos fixos como G71, G70 e G76, um operador experiente pode programar a maquinagem de uma bucha em poucos minutos.
No entanto, a programação conversacional para torno permite que os operadores definam contornos usando entradas simples de menu, eliminando duas tarefas manuais propensas a erros: a trigonometria em cones não tangentes e a compensação do raio de ponta da ferramenta (G41/G42). Isso elimina duas tarefas manuais: os cálculos trigonométricos para cones não tangentes e a compensação do raio de ponta da ferramenta (G41/G42). Em um menu de torneamento conversacional, definem-se os diâmetros inicial e final, o chanfro de canto ou raio de concordância e a rugosidade superficial. O comando da máquina calcula a interseção imaginária da ponta da ferramenta e programa a profundidade de corte e o passe de acabamento sem incremento.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Uma saída de ferramenta que posiciona o cancelamento da compensação afastado do ressalto acabado evita marcas de cancelamento quando os dados da ferramenta e a geometria de saída estão corretos |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Sim, a programação conversacional é, de fato, maquinagem CNC autêntica. Os servoacionamentos de malha fechada, os fusos de esferas recirculantes de precisão e os codificadores rotativos do eixo-árvore de uma máquina-ferramenta executam os mesmos comandos de movimento interpolado independentemente da origem do programa da peça, seja em um assistente conversacional, em um editor de texto manual ou em um sistema CAM de computador. Os menus conversacionais afetam apenas o modo como o programador humano interage com o painel da máquina para inserir recursos geométricos, e não como o comando industrial regula o movimento físico dos eixos durante o corte.
Alguns programadores veteranos protegem o termo porque os primeiros assistentes de menu frequentemente ocultavam o código subjacente e restringiam o ajuste manual da taxa de avanço normal do CNC dentro de ciclos fixos. Programas conversacionais e escritos à mão para a mesma máquina utilizam o mesmo controle de movimento CNC; o rosqueamento rígido e a compensação térmica estão disponíveis quando as respectivas funções da máquina estão instaladas e habilitadas.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
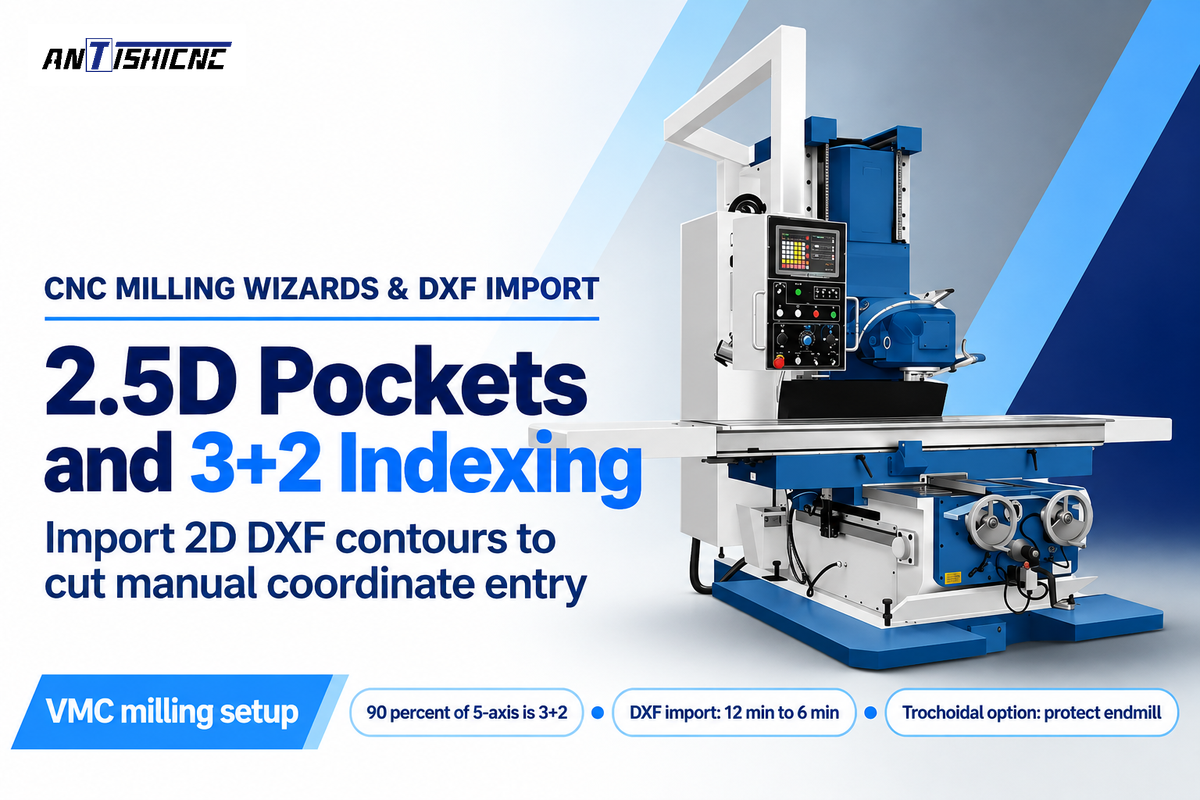
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, Michael Cope, da Hurco, afirmou que cerca de 90 por cento do mercado de 5 eixos é impulsionado pela maquinagem 3+2 (cinco faces) em comparação com o fresamento simultâneo de contornos em 5 eixos. Cope acrescentou que praticamente qualquer trabalho 2.5D, ou seja, movimento simultâneo dos eixos X e Y com posicionamento do eixo Z, pode ser programado de forma conversacional, atendendo oficinas de maquinagem sob encomenda, ferramentarias e equipes de prototipagem que produzem 10 unidades de uma peça e cinco de outra.
Os controles de fresamento modernos também minimizam a digitação manual de coordenadas via importação DXF 2D. Nos Siemens SINUMERIK systems com o ShopMill e o leitor DXF ativados, os operadores podem importar um arquivo CAD 2D no comando, selecionar limites de cavidades ou padrões de furação e definir outras operações de maquinagem compatíveis. Para o nosso ilustrativo 40-Part Housing Case, a importação do contorno de cavidade 2D via DXF reduziu o tempo conversacional de 12 minutos para 6 minutos (aumentando a economia de preparação ΔT_setup para 24 minutos a partir de uma base CAM de 30 minutos). Além disso, o software conversacional KipwareM e KipwareT permitem aos usuários acessar formulários de preenchimento e girar automaticamente ciclos de ferramenta para qualquer ângulo definido pelo usuário, tudo sem experiência em código G.
How would you conversationally program an adaptive roughing toolpath?
Você só pode programar um percurso de ferramenta de desbaste adaptativo de modo conversacional se o comando da sua máquina CNC estiver equipado com uma opção dedicada de fresamento trocoidal de engajamento constante, por exemplo, o Hurco WinMax UltiPocket com AdaptiPath, ou o Siemens ShopMill no comando da máquina.
Os assistentes básicos de cavidades conversacionais que não possuem essas opções geram passos laterais paralelos lineares ou concêntricos com porcentagem fixa, em vez de arcos trocoidais com controle de carga. Quando um percurso de ferramenta paralelo entra em um canto interno, o engajamento da fresa pode subir acima do nível de corte reto, aumentando a carga de corte, mesmo que o passo lateral programado permaneça o mesmo. Furar um furo de alívio no canto ou usar uma opção dedicada de cavidade trocoidal protege a fresa de topo contra a sobrecarga de corte em cheio no canto.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
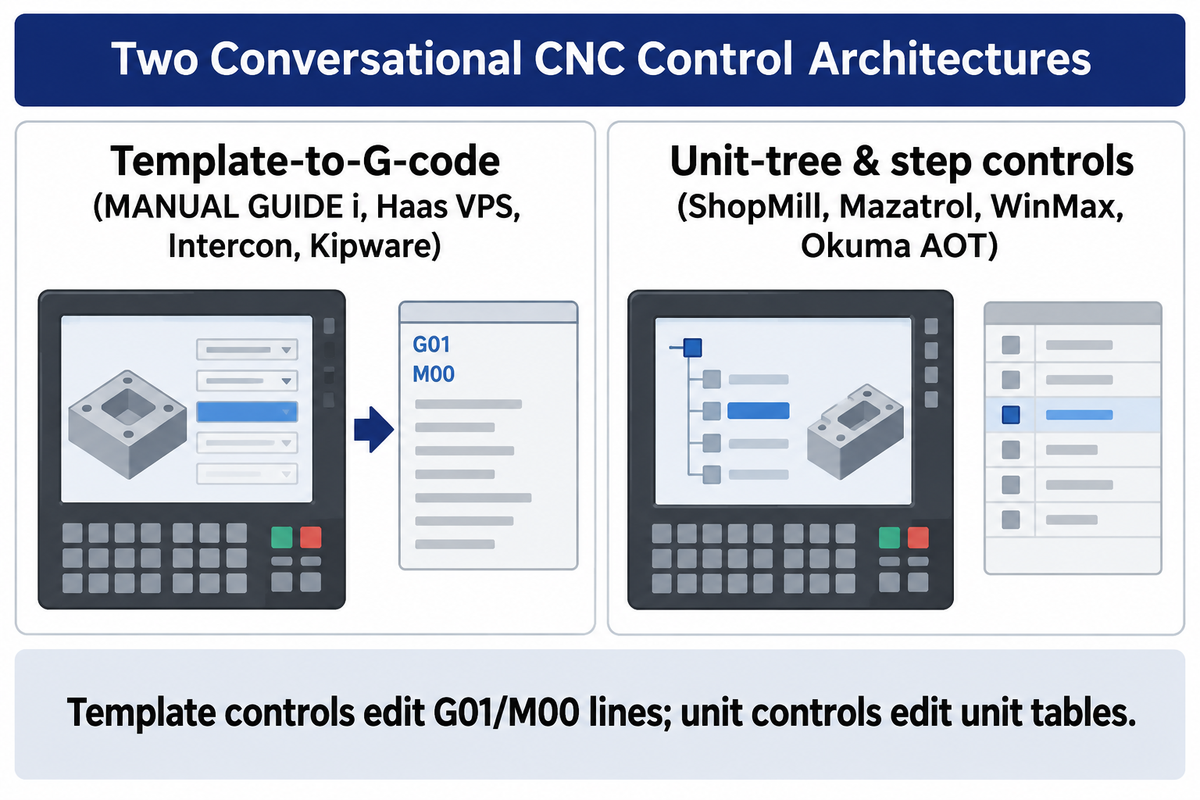
Quer você programe cavidades de fresamento 2.5D ou eixos torneados, as principais plataformas CNC conversacionais diferem na maneira como armazenam operações, lidam com edições em nível de bloco e migram programas entre máquinas. Geradores de modelos para código G (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) inserem blocos ISO legíveis em um programa de peça, enquanto sistemas estruturados por etapas ou árvore de unidades (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) gerenciam os processos de maquinagem por meio de blocos de processo dedicados.
Essa diferença determina como a edição e a migração de programas são realizadas no chão de fábrica. Em comandos baseados em modelos, um operador pode editar diretamente movimentos de avanço G01, paradas M00 e/ou variáveis de macro personalizadas em um arquivo ISO após gerar um ciclo de cavidade ou de rosca. Em comandos de árvore de unidades, os operadores modificam dimensões da unidade, ferramentas e condições de corte dentro de uma tabela de unidades, em vez de editar linhas brutas de código G, e os recursos variam entre as diferentes marcas dependendo do comando e do software adquirido.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Com Siemens SINUMERIK ShopMill / ShopTurn, os operadores podem criar programas por etapas para maquinagem enquanto utilizam linguagem de código G de alto nível, além de trabalhar com leitores DXF opcionais, planos de trabalho inclinados 3+2 e realizar simulação 3D.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), os blocos conversacionais orientados a objetos suportam fresamento 2.5D, bem como indexação de plano de transformação em 5 faces e mesclagem de programas NC quando as respectivas funções estão habilitadas (CTE).
- Com Haas Visual Programming System (VPS), os operadores criam rapidamente rotinas simples escolhendo um modelo de função, inserindo variáveis e gerando código G (como o exemplo do ciclo de gravação G47); a Haas também oferece um teste de 200 horas nas opções adquiríveis.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
Modelos conversacionais básicos de 2 e 3 eixos não conseguem gerar interpolação simultânea de superfícies de forma livre em 5 eixos nem redesbaste 3D de modelos de bruto em múltiplas fixações, e pacotes de entrada como Haas VPS e Centroid Intercon não modelam torres de fixação personalizadas nem lunetas para eliminar colisões em conjuntos completos. Embora plataformas avançadas, por ex., Mazak Smooth, Siemens SINUMERIK e Okuma OSP, ofereçam verificação 3D e suporte multicanal simultâneo (com licença), seus assistentes não conseguem encurtar movimentos rápidos sem corte entre componentes paletizados agrupados.
Como os ciclos conversacionais básicos avaliam um bloco de recurso por vez, eles nem sempre conseguem calcular o sobremetal 3D restante deixado por uma fresa de desbaste anterior a partir de um zeramento de peça diferente. Para fresamento de redesbaste ou maquinagem simultânea no eixo B, é recomendável usar uma rota de programação CAM caso o comando conversacional não disponha desse percurso de ferramenta. A verificação de invasão de perfil exige geometria precisa da ferramenta e da peça.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
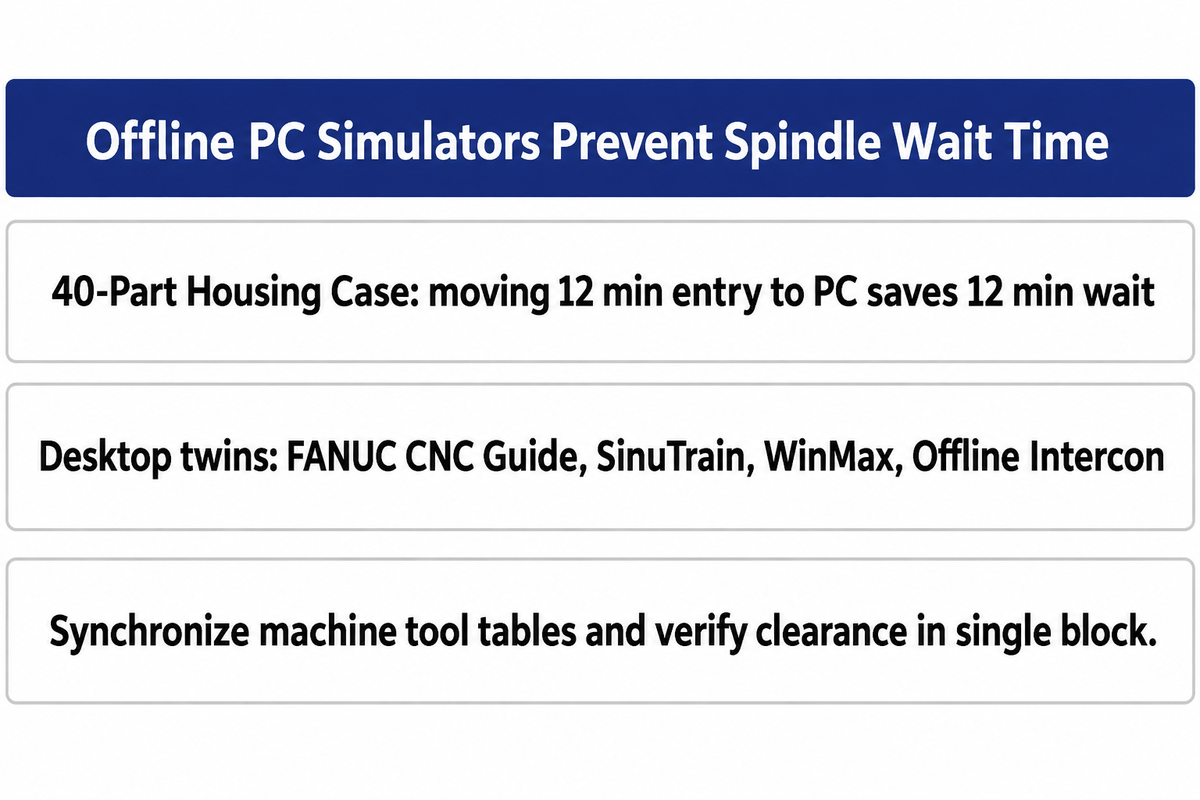
Versões externas do software conversacional e simuladores de comando para PC dão aos operadores acesso aos menus conversacionais em um computador de mesa, permitindo que os funcionários escrevam, tracem e testem programas de peças enquanto o eixo-árvore CNC está em produção. Transferir o preenchimento de menus do painel da máquina para um PC de escritório reduz o tempo de espera relacionado à programação em comandos sem edição em segundo plano.
Kentech highlights machine dependence and possible spindle downtime como desvantagens da programação conversacional feita diretamente no comando, enquanto os comandos com edição em segundo plano permitem preparar outro programa enquanto o trabalho atual está sendo executado. No nosso Caso do Alojamento de 40 Peças, se uma máquina não tiver edição em segundo plano, transferir os 12 minutos de inserção conversacional de um painel parado para uma estação de PC externa economiza 12 minutos de espera do eixo-árvore, mantendo ainda o ponto de equilíbrio de tempo de ciclo de 40 peças.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, o software simula comandos FANUC CNC no PC para programação de peças, teste de código G e verificação de ciclo, eliminando a necessidade de ocupar tempo de máquina e permitindo assim que os engenheiros criem programas com o MANUAL GUIDE i em um computador de mesa.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Com Centroid Offline Intercon (#15100), os programadores criam programas conversacionais de fresamento e torneamento em um PC Windows e transferem o código G compilado via USB ou LAN; conectar a chave de hardware USB desbloqueia todos os recursos do Offline Intercon além do modo de demonstração de 20 linhas.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
A disciplina na sincronização da biblioteca de ferramentas é fundamental para um fluxo de trabalho conversacional externo. Estações de PC conversacionais externas (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) exigem tabelas de ferramentas da máquina sincronizadas e não modelam automaticamente castanhas de placa personalizadas de terceiros ou lunetas para uma verificação completa de colisão em 3D. Verifique os zeramentos de peça e a folga axial no modo de teste a vazio ou bloco a bloco para garantir que não haja colisão antes de liberar o programa para uso.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
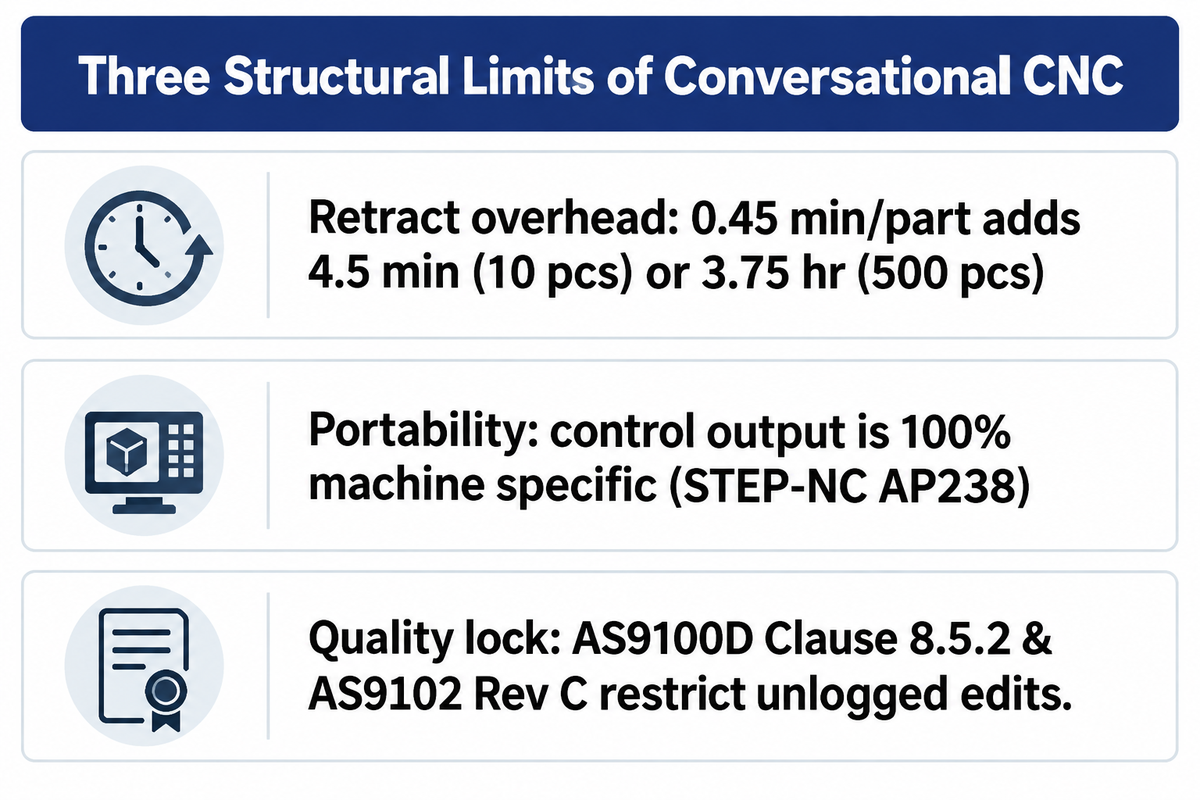
Existem três restrições estruturais que um gerente de manufatura precisa avaliar antes de padronizar uma oficina em torno da programação conversacional. São elas: o acréscimo no tempo de ciclo por peça decorrente de movimentos de afastamento conservadores, o aprisionamento de programas entre diferentes marcas e determinadas regras de rastreabilidade do Sistema de Gestão da Qualidade (QMS) que regem como os programas NC são verificados e alterados.
Primeiro, planos de segurança e movimentos de recuo nos assistentes conversacionais podem fornecer o espaço necessário ao redor da geometria programada. Grampos não modelados ou zeramentos de peça incorretos ainda podem causar colisões. Em nosso caso ilustrativo do alojamento de 40 peças, esses recuos conservadores acrescentam 0,45 minuto (27 segundos) por peça e, embora levem apenas 4,5 minutos para processar 10 peças, consomem 3,75 horas para processar um lote de 500 peças.
Em segundo lugar, a portabilidade entre marcas continua sendo um grande obstáculo. Como a análise de portabilidade da Kentech observa, a saída conversacional baseada no controle é 100% específica da máquina. Até mesmo órgãos internacionais de normalização constataram que a portabilidade geométrica não equivale à portabilidade de processo: em uma validação conjunta da Boeing e do NIST da Classe de Conformidade 1 do STEP AP238 (STEP-NC) para maquinagem em 5 eixos, pesquisadores comprovaram que os dados geométricos de programação do centro da ferramenta em STEP-NC são portáveis entre diferentes CNCs de 5 eixos, mas alertaram que, embora os programas CNC possam ser neutros em termos de dados, eles não são necessariamente neutros em termos de processo.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, a Cláusula 8.5.2 da norma AS9100D trata da identificação e rastreabilidade onde a rastreabilidade é exigida, enquanto os Formulários 1, 2 e 3 da AS9102 Rev C registram a responsabilidade pela peça, a responsabilidade pelo produto e a responsabilidade pelas características e resultados de verificação. Nos contratos aeroespaciais e de defesa em que se aplicam a Cláusula 8.5.2 da AS9100D e a AS9102 Rev C, os sistemas da qualidade proíbem edições de programa não documentadas diretamente no comando, exigindo ordens formais de alteração de engenharia ou programação controlada no painel.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Ao adquirir um torno CNC ou centro de maquinagem vertical, os clientes devem confirmar a compatibilidade do modelo do comando, a ativação da licença do software conversacional, a disponibilidade de importação DXF 2D, plano de trabalho inclinado, simulação externa em PC e os Critérios Padrão de Teste de Aceitação na cotação escrita da máquina, antes da emissão do pedido de compra.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as Máquinas-ferramentas KAAST, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
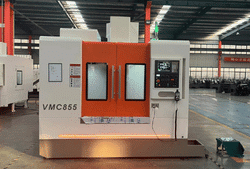
Além disso, a ANTISHICNC fornece centros de maquinagem multieixos, como o centro de maquinagem vertical VMC 650 (que suporta 3, 4 ou 5 eixos para fresagem, furação, mandrilamento e abertura de rasgos de alta precisão), bem como modelos de barramento plano com aprendizagem e barramento inclinado Máquinas torno CNC e vertical machining centers (VMCs) com comandos FANUC, Siemens ou GSK. Quando as oficinas utilizam opcionais conversacionais como FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, importadores de DXF 2D e simuladores externos para PC, esses pacotes podem ser vendidos como desbloqueios de software separados ou incluídos no pacote da máquina base, dependendo do fabricante e do nível do comando (em vez de virem pré-ativados por padrão em toda máquina base). Percorra esta lista de verificação de cinco pontos antes de assinar o pedido de compra:
- A oficina de maquinagem possui uma cotação com ativação especificada para FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn ou Haas VPS (com avaliação de 200 horas dos opcionais adquiríveis).
- Confirme as licenças de importação de DXF 2D e de rotação de coordenadas para a oficina de maquinagem: a importação de DXF transfere os contornos do desenho para o comando, a rotação plana de coordenadas com G68 suporta recursos de placas rotacionadas e a maquinagem indexada 3+2 utiliza funções de plano de trabalho inclinado como o Siemens CYCLE800 com cinemática de eixos rotativos configurada.
- A oficina de maquinagem possui memória de programa de peça suficiente para evitar o esvaziamento da memória de pré-leitura em programas que combinam ciclos de desbaste conversacionais e blocos de acabamento CAM de alta densidade.
- A oficina de maquinagem possui um simulador externo para PC e um procedimento para sincronizar as tabelas de corretores de ferramentas da máquina. O simulador pode ser o FANUC CNC Guide ou o Centroid Offline Intercon com sua chave de proteção de hardware USB.
- Especifique os padrões de formato de programa e precisão de corte: reference ISO 6983-1:2009 para o formato de programa e definições de palavras de endereço utilizadas no comando numérico, e ISO 10791-7:2020 (Condições de ensaio para centros de maquinagem, Parte 7: Precisão de peças de ensaio acabadas) ao verificar a precisão de corte de peças de ensaio acabadas em centros de maquinagem.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team pode fornecer cotações de pacotes de comandos FANUC, Siemens e GSK com os opcionais conversacionais específicos, ciclos fixos e documentos de interface que os seus operadores necessitam. Envie-nos os desenhos da sua peça para confirmar as especificações do modelo e a disponibilidade de opcionais antes de fazer o pedido.
Perguntas frequentes
Can conversational CNC programming generate standard G-code for editing?
Sim, sistemas baseados em modelos como Fanuc Manual Guide i, Haas VPS, Centroid Intercon e Kipware geram blocos de código G que podem ser inspecionados e editados linha por linha pelos operadores no painel da máquina ou em um editor de texto. O Mazak Mazatrol e o Hurco WinMax armazenam programas conversacionais nativos separadamente dos programas EIA/ISO. Editar um programa de código G separado não exige a conversão do programa conversacional, e mesclar programas é diferente de converter blocos de unidades nativos em programas de código G editáveis.
Qual comando CNC tem a melhor programação conversacional para uma oficina de maquinagem sob encomenda?
Para torneamento de 2 eixos e eixos torno-fresa, o Mazak Mazatrol e o Siemens ShopTurn são os favoritos dos torneiros e fresadores pelo sequenciamento automático de ferramentas e pelo cálculo de rotação e avanço com base no material. Para fresamento de 3 eixos e em 5 faces em oficinas sob encomenda, o Hurco WinMax e o Siemens ShopMill oferecem maquinagem rápida de cavidades 2.5D e indexação de plano de trabalho inclinado quando equipados com os opcionais correspondentes, enquanto o Fanuc Manual Guide i atende oficinas que combinam sentenças conversacionais de formato fixo com macros de código G ISO escritas à mão em um único arquivo.
Is conversational programming better suited for CNC lathes or CNC mills?
A programação conversacional proporciona um melhor retorno sobre o investimento para tornos CNC porque as geometrias torneadas axissimétricas (perfis, canais, cones e roscas de ponta única) são naturalmente segmentos 2D sequenciais que se ajustam facilmente aos campos conversacionais. Em fresadoras CNC, os assistentes conversacionais se destacam em padrões de furação, faceamento e cavidades 2.5D, ao passo que serviços de superfícies 3D com múltiplas fixações são tipicamente programados em CAD/CAM.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Utilize o CAD/CAM quando percursos de ferramenta simultâneos de formas livres de 3 a 5 eixos excederem a capacidade do comando conversacional, ou quando o tamanho de um lote de produção ultrapassar o limite de equilíbrio entre tempo de preparação e tempo de ciclo específico do trabalho. Para cavidades em titânio ou Inconel, sistemas conversacionais avançados (como o Hurco WinMax UltiPocket ou os ciclos dinâmicos do Siemens ShopMill) também podem fornecer desbaste trocoidal de engajamento constante em geometria 2.5D, enquanto o desbaste complexo de formas livres 3D e modelos de bruto com múltiplas fixações pertencem a um ambiente CAD/CAM completo.
Da mesma forma, se o contrato do cliente exigir rastreabilidade formal de revisões NC e simulação 3D externa, os fluxos de trabalho CAM externos são preferíveis. Nesses casos, importar o modelo sólido 3D do cliente no CAM elimina a necessidade de inserir a geometria manualmente e, mais importante, elimina o risco de digitar dimensões incorretamente. O refinamento do percurso da ferramenta pode resultar em redução adicional do tempo de ciclo, e os registros de revisão vinculados ao arquivo mestre do CAD/CAM ajudam a respaldar auditorias de qualidade.
Referências e fontes
- Organização Internacional de Normalização. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Organização Internacional de Normalização. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Centro Nacional de Informações sobre Biotecnologia / PMC. O estado dos sistemas de controle CAM/CNC integrados: desenvolvimentos anteriores e o caminho para um CNC mais inteligente (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.