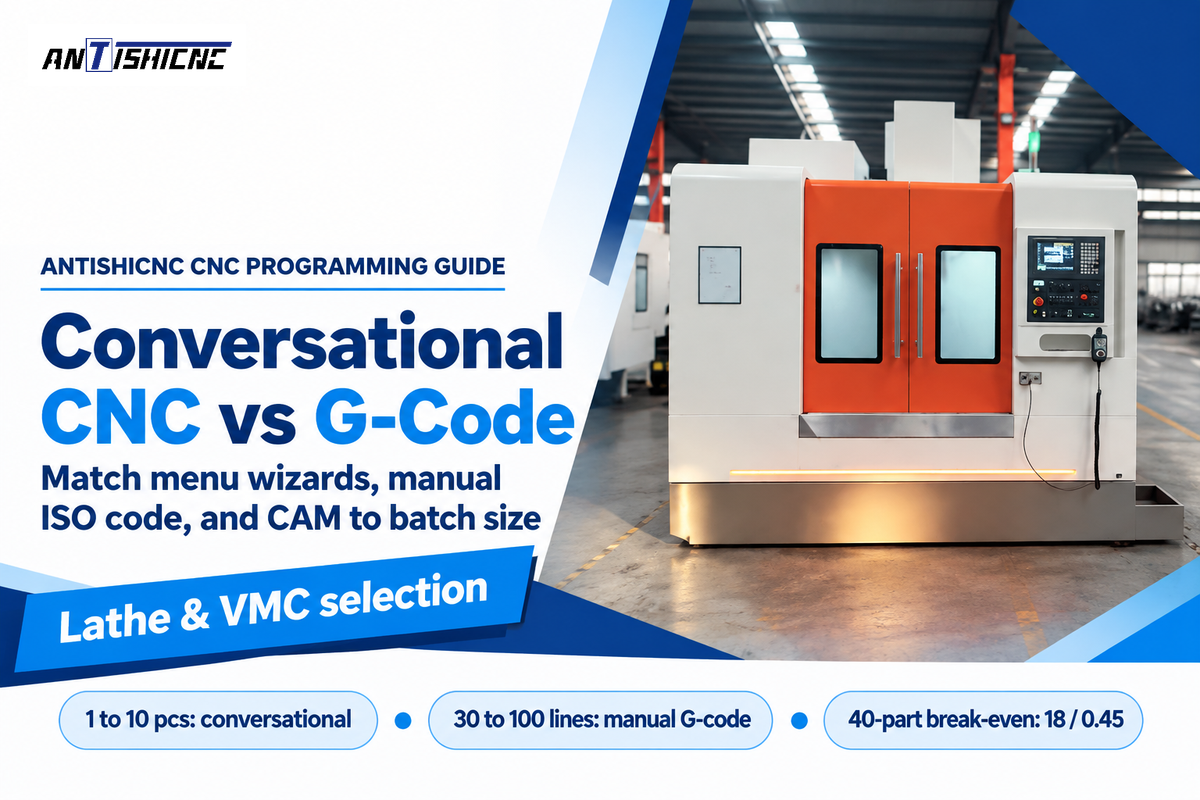






Conversational cnc programming è un metodo grafico guidato da menu per creare percorsi utensile per macchine CNC senza scrivere codice G grezzo riga per riga, e nessuno dei due metodi è universalmente migliore: la scelta giusta dipende dalla dimensione del lotto, dalla geometria delle lavorazioni e dal fatto che la programmazione avvenga a bordo macchina o su una workstation offline. Per lavori di tornitura a 2 assi e piastre di fresatura prismatica 2.5D in lotti da 1 a 10 pezzi (CTE), shops lean on graphic menus and prompts that shorten learning curve time and reduce setup time.
Quick Selection Summary: Conversational vs Manual G-Code vs CAD/CAM
- I prototipi a pezzo singolo, gli alberi di riparazione per manutenzione e i lotti conto terzi da 1 a 10 pezzi si prestano bene alla programmazione conversazionale, quando consistono principalmente in diametri torniti e filettature, oltre a tasche 2.5D e facce indicizzate 3+2.
- Compact 30 to 100 line turned bushings (MecSoft), custom macro probing routines, and repeat runs where cumulative batch cycle-time savings (N × Δt_cycle) exceed setup savings fit manual G-code (ISO 6983).
- Per la fresatura di ripresa con sincronizzazione multicanale e le superfici scultoree 3D, che superano i limiti del controllo conversazionale, le officine dovrebbero affidarsi al software CAD/CAM.
- Controller selection should match output architecture to shop workflow: template compilers emit editable ISO G-code, whereas proprietary unit-tree controls store native conversational files separately from EIA/ISO code.
Verdetto ingegneristico diretto: per lotti conto terzi da 1 a 10 pezzi di profili 2D, alberi a gradini e matrici di foratura indicizzate 3+2 in cui il tempo di consegna del primo pezzo è critico e il costo totale della commessa è il vincolo principale, la programmazione CNC conversazionale è superiore al codice G manuale. Il codice G ISO manuale è preferibile quando si desidera il controllo diretto a livello di riga su cicli fissi, sottoprogrammi e compensazione raggio utensile, mentre il software CAD/CAM gestisce percorsi utensile su superfici 3D più complesse e modelli del grezzo multi-piazzamento.
1. How Conversational CNC Programming Works Compared to ISO G-Code
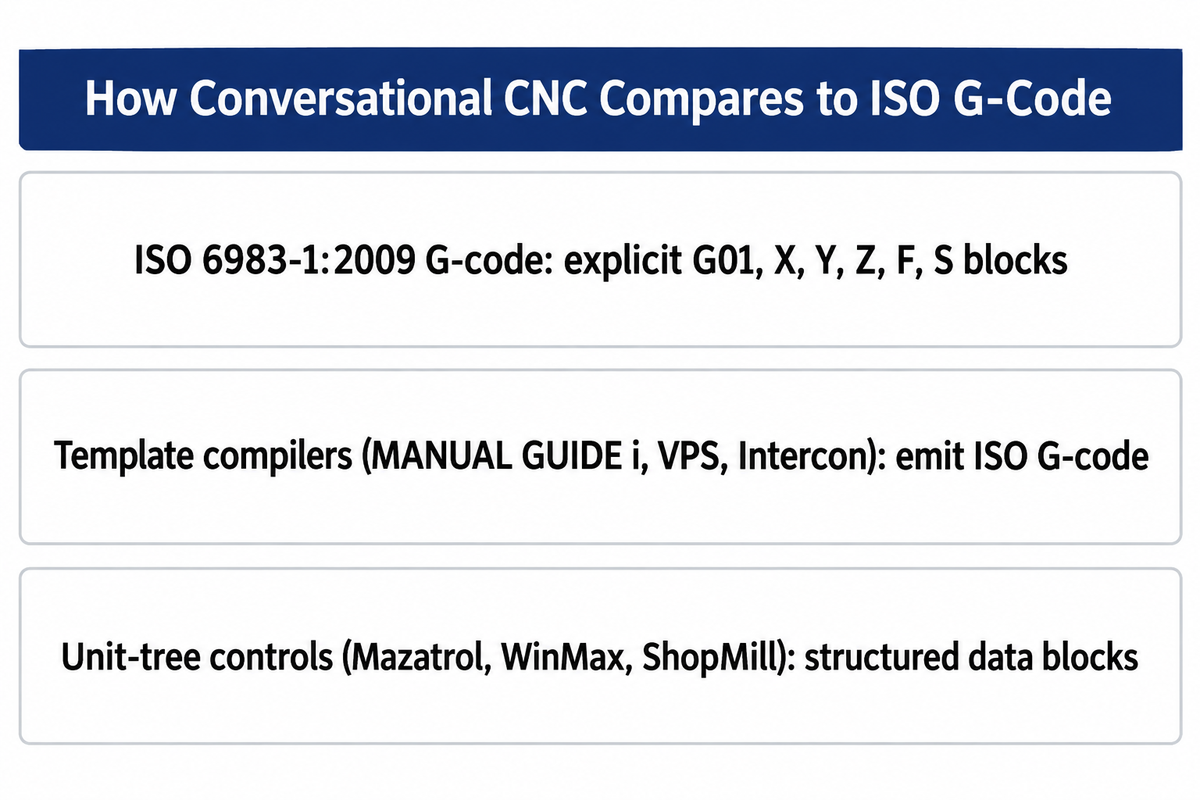
Conversational programming converts menu-entered geometry into motion instructions, while manual ISO G-code programming specifies those instructions directly; when machining precision cnc parts, every computer numerical control machine tool ultimately moves its servo axes according to numerical coordinate commands and modal preparatory functions. Under ISO 6983-1:2009 (last reviewed and confirmed in 2025), conventional G-code defines positioning, linear motion, and contouring blocks through explicit address words such as G01, X, Y, Z, F, and S. According to a 2024 PMC review on integrated CAM/CNC control systems, il codice G esiste da quasi sessant'anni come linguaggio di programmazione principale per le macchine utensili e rappresenta piani di processo complessi attraverso migliaia o milioni di singole righe.
“La norma ISO 6983-1:2009 specifica i requisiti e fornisce raccomandazioni per un formato di dati destinato ai sistemi di controllo di posizionamento, moto lineare e contornatura utilizzati nel controllo numerico delle macchine.”
Invece di digitare da zero blocchi di coordinate grezze, il software di programmazione conversazionale interpone un'interfaccia grafica utente (GUI) intuitiva tra l'operatore e il kernel di movimento. Come spiegato da Ingegneria degli utensili da taglio, questo tipo di programmazione informatica avviene tramite schermate semplici e comprensibili e crea programmi pezzo pronti per la macchina senza richiedere una conoscenza approfondita dei codici indirizzo ISO. A seconda della selezione (ad esempio spianatura, sgrossatura esterna, maschiatura o foratura a step), si compilano i campi geometrici direttamente dal disegno tecnico.
La programmazione in codice G e gli input conversazionali vengono eseguiti dai controlli CNC. Nella lavorazione CNC, i blocchi di codice rappresentano tipicamente operazioni CN. Ad esempio, i generatori da modello a codice G (ad es. FANUC MANUAL GUIDE i, Haas Visual Programming System (VPS) e Centroid Intercon) generano istruzioni a formato fisso o blocchi di codice G e si basano sul formato codice ISO. D’altra parte, i controlli ad albero di unità (Mazak Mazatrol, Hurco WinMax, basati sull’architettura di controllo orientata agli oggetti descritta in US Patent US5453933A) e Siemens ShopMill/ShopTurn) memorizzano le lavorazioni come blocchi di dati che definiscono un albero interno del programma CN (US Patent US6584373B1).
Questo determina cosa accade dopo che la procedura guidata ha generato il percorso utensile. Le procedure guidate conversazionali che emettono codice G ISO (come Fanuc Manual Guide i, Haas VPS e Centroid Intercon) consentono la modifica a livello di blocco sulla stessa famiglia di controlli, ma le loro macro personalizzate e i cicli fissi non sono direttamente portabili tra diversi marchi di CNC senza modifiche manuali o nuovo post-processing. Se la vostra officina si affida a cicli standard comandi di codice G e codice M per generare codice G destinato all’instradamento tra macchine, occorre verificare se il controllo conversazionale produce testo RS-274D leggibile o salva la geometria in un file di unità specifico del marchio.
What is conversational programming in CNC?
La programmazione conversazionale nel CNC è un metodo di programmazione grafico a domande e risposte, in cui l'operatore inserisce la geometria sotto forma di quote del pezzo, numeri utensile e parametri di taglio in moduli preimpostati sulla console, anziché digitare comandi in codice G in modo lineare. Il controllo della macchina o la procedura guidata su PC genera quindi il movimento dell'utensile a partire dalla geometria inserita, dalle selezioni degli utensili e dai parametri di taglio, inclusi passo radiale, profondità di passata assiale e velocità del mandrino. Un'esecuzione sicura richiede comunque origini pezzo verificate e il controllo degli ingombri di staffaggio.
In pratica, la programmazione conversazionale consente agli operatori di passare facilmente da un disegno 2D o da uno schizzo del pezzo realizzato al banco fino al primo articolo senza attendere la coda dell'ufficio tecnico. Dopo aver impostato i limiti del grezzo e scelto l'icona di un ciclo, il controllo visualizza un modello wireframe 2D o solido 3D per simulare il movimento dell'utensile, dopodiché l'utente può premere Avvio Ciclo.
2. Conversational CNC Programming vs Manual G-Code vs CAM: The 4-Gate Filter
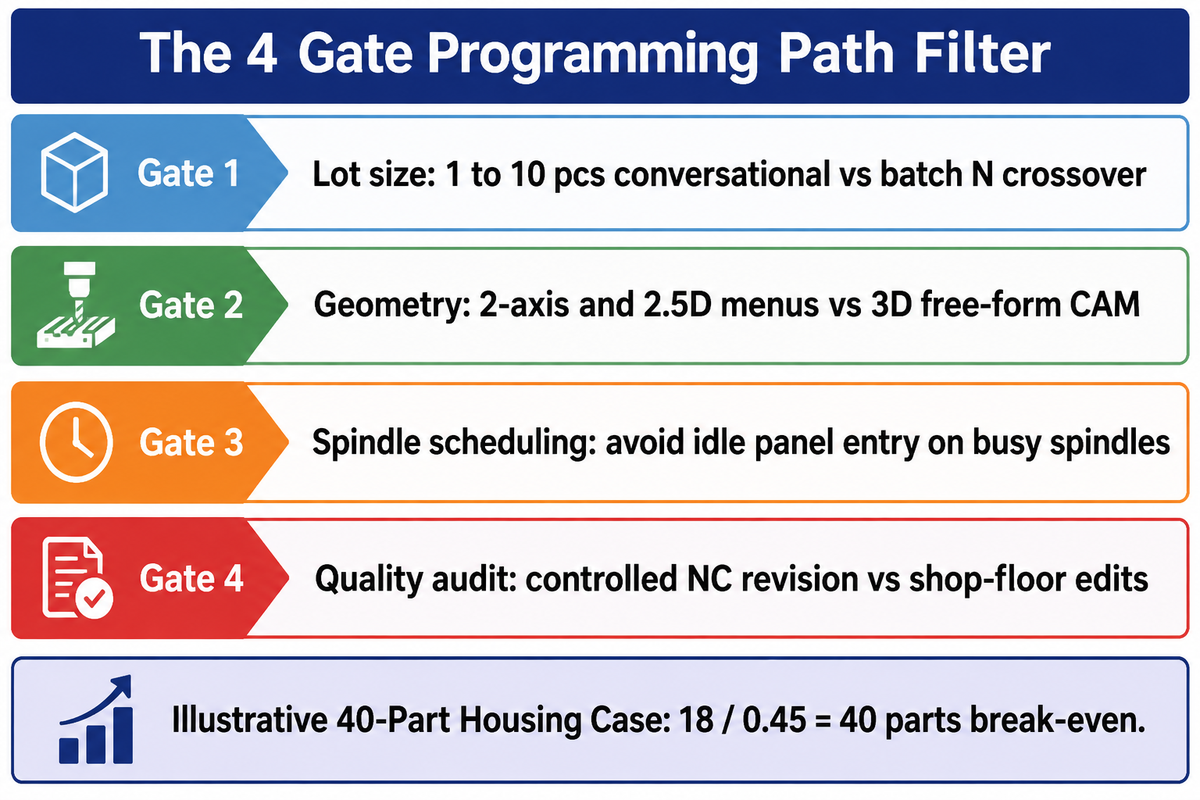
To align part drawings with desired programming workflows, production engineers evaluate four shop floor gates: batch quantity, geometric dimensionality, spindle opportunity cost during set-up, and quality audit traceability. Applying the structured filter prevents both CAM queue bottlenecks on simple jobs and cumulative cycle time losses on long production runs.
Aging demographics of the workforce explain the recent trend by shop managers to pair conversational controls with CAD/CAM seats. According to the U.S. Bureau of Labor Statistics (BLS), si prevedono circa 30.400 posti vacanti all'anno per operatori di macchine utensili e attrezzisti-stampisti nel decennio 2025-2035, nonostante un calo dell'occupazione dell'1 per cento. Un'analisi del 2026 sulle carenze di manodopera condotta da Sierra Machinery osserva analogamente che l'occupazione complessiva nella professione dovrebbe diminuire di circa il due percento fino al 2034, poiché le officine si affidano all'automazione e a strumenti di programmazione più rapidi per compensare il pensionamento dei tecnici esperti.
When senior CAM programmers are tied up on multi-axis fixtures, a computer-aided manufacturing seat tied to create parts like a simple shaft spacer creates an unnecessary queue. To assign every print to the right programming channel, production engineers apply the 4-Gate programming path filter.
- Gate 1 evaluates lot size and repeat frequency : prototype orders of 1 to 10 pieces favor fast setup at the conversational control, whereas recurring production runs where batch size times per-part cycle savings (N × Δt_cycle) exceeds setup time ΔT_setup justify offline CAM or hand-tuned G-code.
- Gate 2 assesses geometric dimensionality: 2-axis turned profiles, bolt-hole patterns and 2.5D pockets fit on conversational menus, while 3D free-form surfaces are typically programmed in a computer aided design (cad system) and CAM environment due to manual coding volume and verification cost.
- Gate 3 assesses spindle scheduling mode: If typing parameters on the machine’s control panel would displace active chip-making on a busy spindle, prepare the job via background editing, an offline personal computer seat, or a short manual canned cycle.
- Gate 4 assesses quality revision controls: Parts under control of formal configuration audits require controlled, revision-traceable NC programs as opposed to uncontrolled, shop-floor edited programs.
Per quantificare il Criterio 1 in un esempio pratico illustrativo (il caso della carcassa da 40 pezzi), applicate la formula del punto di pareggio del lotto basata solo sul tempo: N* = ΔT_setup / Δt_cycle, dove ΔT_setup è il tempo di programmazione e attrezzaggio risparmiato con l'inserimento conversazionale e Δt_cycle è la penalità sul tempo ciclo per pezzo causata dai disimpegni prudenziali della procedura guidata. In questo caso illustrativo della carcassa da 40 pezzi, supponiamo che una carcassa con tasche 2.5D richieda 12 minuti per l'inserimento conversazionale contro 30 minuti per la modellazione e il post-processing in CAM (ΔT_setup = 18 minuti), mentre i ritorni prudenziali della procedura guidata aggiungano 27 secondi (0,45 minuti) per pezzo; il punto di pareggio illustrativo basato solo sul tempo è 18 / 0.45 = 40 pezzi.
Notate i limiti esatti di questo calcolo. Questo modello illustrativo basato esclusivamente sul tempo calcola la dimensione del lotto di pareggio a 18 / 0.45 = 40 pezzi quando Δt_cycle > 0. Non distingue il tempo di fermo macchina dal lavoro di programmazione offline. Secondo l’analisi di DATRON sui tempi di inattività del mandrino, producendo lo stesso pezzo nei successivi 5-10 anni e considerando le perdite di cambio serie nelle officine ad alto mix, il tempo ciclo domina il costo totale. Nel lungo periodo, la capacità di processo, la durata utensile e la costanza di processo e prodotto influenzano in modo decisivo il costo totale.
| Part Family / Geometry Class | Typical Batch Range | Illustrative Programming Time (Conv vs G-Code vs CAM) | Illustrative Cycle Time Delta (Δt_cycle) | Primary Winner | Governing Gate in 4-Gate Filter |
|---|---|---|---|---|---|
| Simple turned spacer / bushing (OD, ID, chamfer) | 1 to 25 pcs | 6 min vs 8 min (30 to 100 lines) vs 25 min | 0.05 to 0.15 min/part | Conversational or Manual G71 | Gate 1: Fast first-article turnaround |
| Stepped repair shaft with single-point thread | 1 to 10 pcs | 10 min vs 22 min vs 30 min | 0.10 to 0.25 min/part | Lathe Conversational Wizard | Gate 2: Built-in thread & undercut tables |
| High-volume hydraulic fitting (bar-fed lathe) | 250 to 5,000 pcs | 12 min vs 35 min vs 40 min | 0.30 to 0.60 min/part | Hand-Tuned ISO G-Code | Using the stated cycle-time penalty, the hydraulic fitting break-even batch size is approximately 38.3 to 76.7 parts versus manual G-code, or 46.7 to 93.3 parts versus CAM |
| 2D mounting plate (face, drill, tap, bolt circle) | 1 to 15 pcs | 8 min vs 25 min vs 28 min | 0.10 to 0.20 min/part | Mill Conversational Pattern | Gate 2: Prismatic 2D hole pattern |
| 2.5D housing with pockets (40-Part Housing Case) | 5 to 40 pcs | 12 min vs 45 min vs 30 min | 0.45 min/part (at 40-part N*) | Conversational (<40) / CAM (>40) | Gate 1 & 3: Setup vs batch cycle-time crossover |
| 3+2 five-sided manifold block | 1 to 10 pcs | 18 min vs 65 min vs 55 min | 0.35 to 0.70 min/part | 5-Sided Conversational (WinMax/ShopMill) | Gate 2: Tilted-workplane 2.5D indexing |
| Deep-pocket roughing in 316L or Ti-6Al-4V | 5 to 200 pcs | 15 min (if equipped) vs 50 min vs 35 min | 1.20 to 3.50 min/part saved over basic offset across batch N | CAM or Conversational Control Equipped with Constant-Engagement Roughing | Deep-pocket roughing: CAM or a conversational control equipped with constant-engagement roughing for the pocket geometry |
| 3D injection mold core or die cavity surfacing | 1 to 5 pcs | Not practical vs Not practical vs 90 min | 0.00 min/part (CAM is the sole practical baseline) | Full CAD/CAM System | Gate 2: Freeform 3D surface interpolation (thousands to millions of G-code lines) |
| In-process spindle probe and macro offset routine | All production lots | 5 min template vs 15 min macro vs 20 min | 0.00 min/part | Parametric G65 Macro / VPS Template | Additional capability check: Conditional logic and controller variables |
| Aerospace bracket with applicable AS9100D Clause 8.5.2 identification and traceability controls and AS9102 FAI requirements | 10 to 500 pcs | Controlled panel programming permitted; illustrative manual G-code and CAM programming times: 60 min vs 50 min | 0.40 to 0.90 min/part | Revision-Controlled NC Program | Gate 4: Audited NC revision traceability |
Se disponete della programmazione conversazionale sulle vostre macchine ma utilizzate invece un sistema CAD/CAM completo, potreste spiegare perché?
In-house conversational controls still pair with a full CAD/CAM system because offline desktop programming keeps spindles cutting chips, uses customer 3D solid models directly, and generates constant-engagement roughing toolpaths that cut cycle times and extend carbide cutter life.
Dodici tasche richiedono un lungo e tedioso lavoro di trascrizione. Inoltre, un programma CAM archiviato su un server di rete centrale può essere post-processato oggi per una fresatrice Fanuc e domani per un centro di lavoro verticale Okuma o Haas. Quando i clienti inviano la revisione B di un assieme SolidWorks, l'aggiornamento dei percorsi utensile associativi in Fusion 360 o Mastercam richiede due clic anziché la ricostruzione dei blocchi unità sul controllo della macchina.
3. CNC Lathe Conversational Cycles vs G71/G76 Canned Cycles
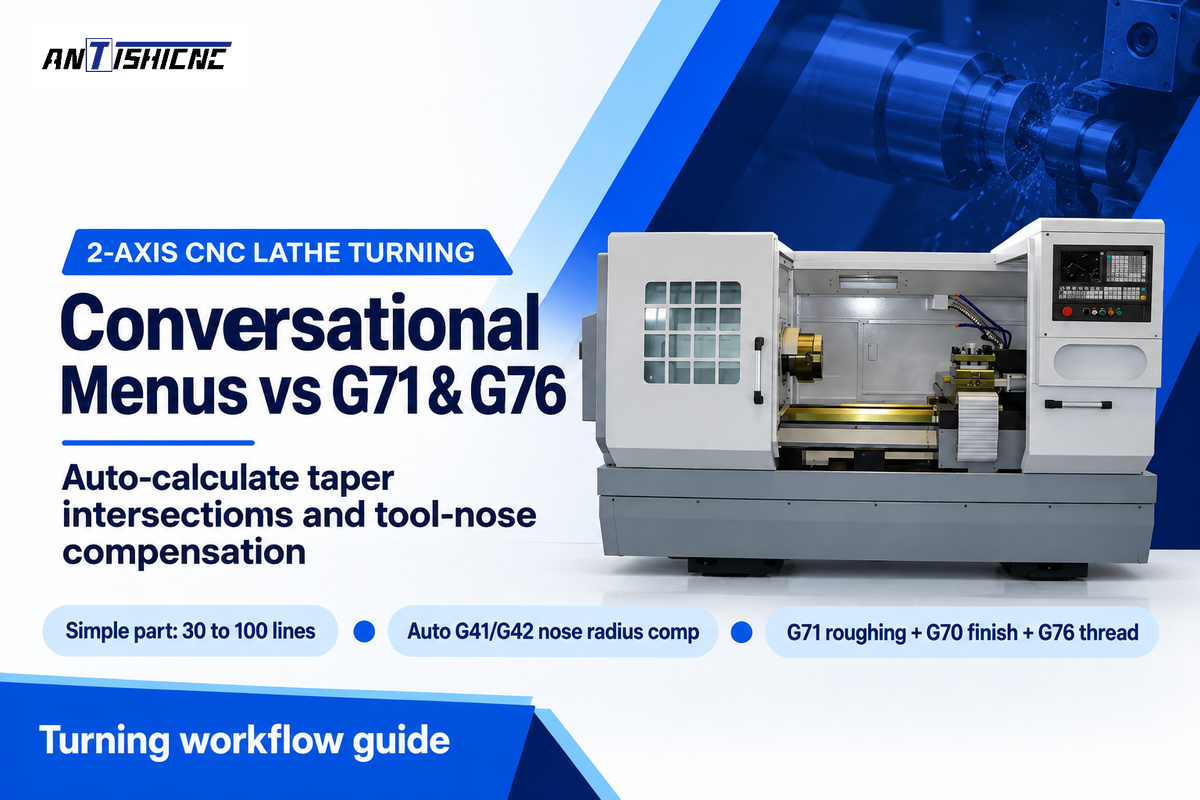
Le procedure guidate di tornitura conversazionale sui torni CNC a 2 assi accelerano la contornatura di alberi multidiametro, l'esecuzione di gole di scarico e la filettatura calcolando automaticamente le intersezioni coniche e compensando il raggio di punta dell'utensile. I cicli fissi manuali di sgrossatura G71 e di filettatura G76 possono generare routine compatte da 30 a 100 righe che offrono agli operatori il controllo del disimpegno blocco per blocco.
Come riportato nel molto citato discussione su Practical Machinist sull’adozione conversazionale, i tornitori più esperti osservano che per la maggior parte dei programmi di tornitura non servono né il CAM né la programmazione conversazionale. Nel frattempo, un altro intervento su Practical Machinist evidenzia gli operatori di centri di tornitura Mazak che utilizzano la programmazione conversazionale al tornio. Affermano che è così rapida e intuitiva da non voler più programmare in codice G su un tornio.
Cosa conferisce argomenti solidi a entrambe le parti? Secondo il confronto di MecSoft tra codice G manuale e flussi di lavoro CAM, un programma scritto manualmente per un pezzo semplice può contare da 30 a 100 righe. Utilizzando cicli standard di Programmazione tornio CNC cicli fissi come G71, G70 e G76, un operatore esperto può programmare la lavorazione di una boccola in pochi minuti.
Tuttavia, la programmazione conversazionale per tornio consente agli operatori di definire i contorni tramite semplici input da menu, eliminando due compiti manuali soggetti a errori: la trigonometria sulle conicità non tangenti e la compensazione del raggio di punta dell'utensile (G41/G42). Ciò elimina due incombenze manuali: i calcoli trigonometrici per le conicità non tangenti e la compensazione del raggio di punta dell'utensile (G41/G42). In un menu di tornitura conversazionale si impostano i diametri iniziale e finale, lo smusso o il raggio di raccordo sugli spigoli e la rugosità superficiale. Il controllo della macchina calcola l'intersezione immaginaria della punta dell'utensile e programma la profondità di passata e la passata di finitura a vuoto.
| Turning Operation | Conversational Menu Inputs | Equivalent ISO G-Code Cycle | Tool Nose & Clearance Handling | Illustrative Entry Time | Shop-Floor Process Consideration |
|---|---|---|---|---|---|
| Bar Facing & Stock Cutoff | Stock OD, Z-allowance, surface speed | G96 S/G50 + G01 X-0.04 F0.008 | Tool center height and Z-offset | 45 sec vs 60 sec | Correct tool center height and cutting edge travel to the spindle center help prevent a center nub during facing and cutoff |
| Multi-Step OD Roughing | Segment table (OD, Z-length, corner R/C) | Two-block G71 U(d) R(e) / G71 P Q U W F | Auto-applied across tapers | 2 min vs 5 min | Solves unknown taper-to-arc intersection points |
| Contour Finish Pass | Surface roughness or feed/rev target | G70 P(start) Q(end) F0.004 | Lead-in and lead-out exit vector | 30 sec vs 45 sec | Un movimento di uscita che posiziona l'annullamento della compensazione lontano dallo spallamento finito evita segni di annullamento quando i dati utensile e la geometria di uscita sono corretti |
| Undercut & Plunge Relief | DIN/ISO relief type, back-clearance angle | Type II G71 (Z-monotonic) + custom groove | Checks trailing insert heel angle | 1 min vs 6 min | Flags 55-deg or 35-deg diamond insert back-gouging |
| OD / ID Groove Pecking | Groove width, floor radius, peck increment | G75 R(retract) / G75 X Z P Q F | Dual-edge tool width offset | 1 min vs 3 min | Auto-calculates step-over from grooving blade width |
| Single-Point Threading | Thread form (UNC/Metric/NPT), pitch, class | G76 P(m)(r)(a) Q R / G76 X Z P Q F | Lookup table for root depth | 90 sec vs 4 min | Constant-volume pass schedule without handbook lookup |
| Centerline Peck Drilling | Drill diameter, hole depth, chip-break peck | G74 R(e) / G74 Z(depth) Q(peck) F | Auto drill-point 118/135-deg comp | 45 sec vs 90 sec | Compensates drill tip cone length automatically |
| Blind-Bore ID Boring | Pilot hole ID, finish ID, bottom clearance | G71 with negative U allowance + G70 | Bore wall and bottom retract clearance | 2 min vs 5 min | Blind-bore retract clearance includes both the bore wall and the bottom; a negative finishing allowance alone does not prevent a collision |
| C-Axis Indexed Cross Drilling | Hole count, C-angle start, live-tool RPM | C-axis position + G83 live-tool peck drill | C-axis positioned and held | 3 min vs 12 min | Indexed cross drilling uses live tooling with the C axis positioned and held; polar contour interpolation coordinates linear-axis motion with continuous C-axis rotation |
Would you consider conversational programming as “CNC”?
Sì, la programmazione conversazionale è a tutti gli effetti una lavorazione CNC autentica. I servoazionamenti ad anello chiuso, le viti a ricircolo di sfere di precisione e gli encoder del mandrino di una macchina utensile eseguono gli stessi comandi di movimento interpolato indipendentemente dall'origine del programma pezzo, che provenga da una procedura guidata conversazionale, da un editor di testo manuale o da un sistema CAM su PC. I menu conversazionali influenzano solo il modo in cui il programmatore umano interagisce con la console della macchina per inserire le geometrie, non il modo in cui il controllo industriale regola il movimento fisico degli assi durante il taglio.
Alcuni programmatori esperti sono gelosi del termine perché le prime procedure guidate a menu spesso nascondevano il codice sottostante e limitavano le variazioni del normale avanzamento del CNC all'interno dei cicli fissi. I programmi conversazionali e quelli scritti a mano per la stessa macchina utilizzano lo stesso controllo di movimento CNC; la maschiatura rigida e la compensazione termica sono disponibili quando le rispettive funzioni macchina sono installate e abilitate.
4. CNC Milling Conversational Wizards: 2.5D Pockets, Patterns, and DXF Import
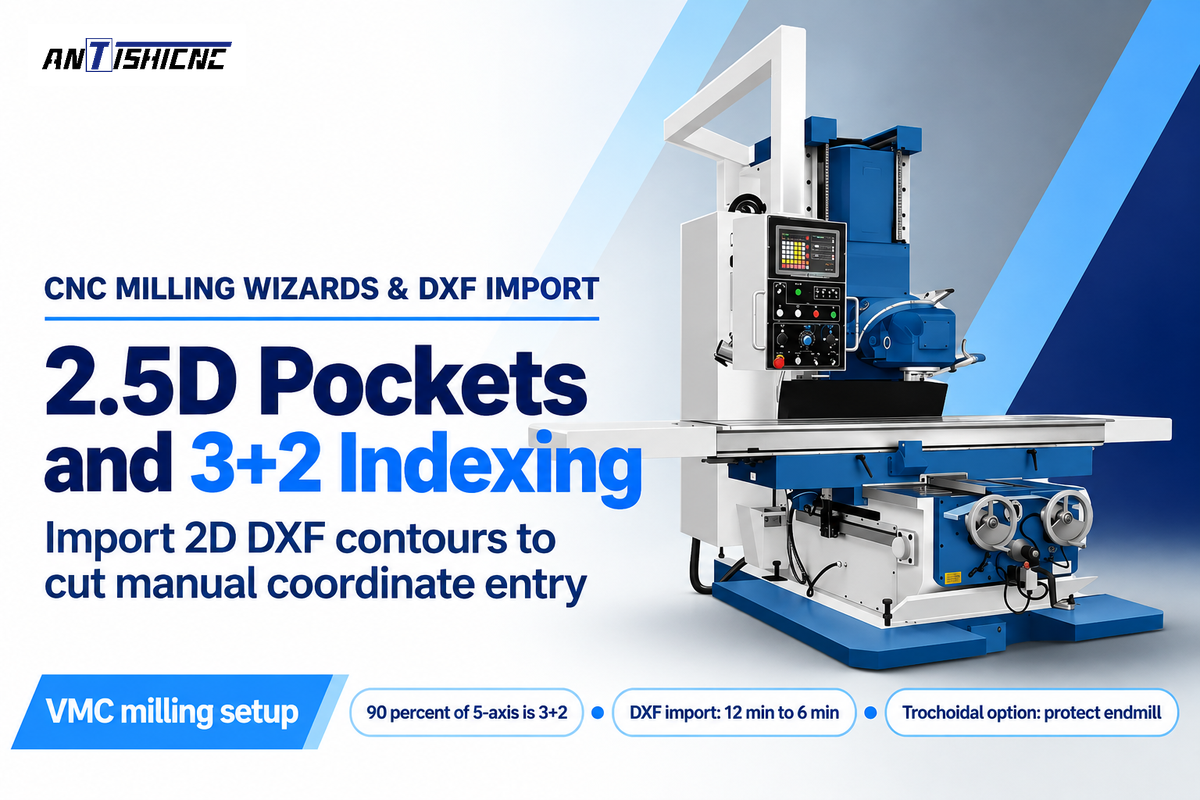
On vertical machining centers, conversational milling wizards speed up 2.5D pocket roughing, bolt-hole patterns, and 3+2 five-sided positioning by generating helical entries and coordinate rotations from menu prompts or imported 2D DXF profiles. Basic CNC milling programming in G-code remains effective for simple face milling and G81/G83 drilling.
Here time-saving 2.5D milling and 3+2 indexed positioning really stand out. According to a Cutting Tool Engineering article on 5-axis conversational machining, Michael Cope di Hurco ha dichiarato che circa il 90 percento del mercato a 5 assi è trainato dalla lavorazione 3+2 (su cinque lati) rispetto alla contornatura a 5 assi simultanei. Cope ha aggiunto che praticamente qualsiasi lavoro 2.5D, ovvero il movimento simultaneo degli assi X e Y con posizionamento dell'asse Z, può essere programmato in modo conversazionale, rispondendo alle esigenze di officine conto terzi, attrezzisti-stampisti e team di prototipazione che producono 10 pezzi di un articolo e cinque di un altro.
I moderni controlli di fresatura riducono inoltre la digitazione manuale delle coordinate tramite l’importazione DXF 2D. Sui Siemens SINUMERIK systems con ShopMill e il lettore DXF attivati, gli operatori possono importare un file CAD 2D direttamente sul controllo, selezionare i contorni delle tasche o le matrici di foratura e definire altre operazioni di lavorazione supportate. Per il nostro caso illustrativo 40-Part Housing Case, l’importazione del contorno tasca 2D via DXF ha ridotto il tempo conversazionale da 12 minuti a 6 minuti (portando il risparmio di attrezzaggio ΔT_setup a 24 minuti rispetto a una base CAM di 30 minuti). Inoltre, il software conversazionale KipwareM e KipwareT consentono agli utenti di richiamare maschere compilabili e ruotare automaticamente i cicli utensile a qualsiasi angolo definito dall’utente, il tutto senza esperienza in codice G.
How would you conversationally program an adaptive roughing toolpath?
È possibile programmare un percorso utensile di sgrossatura adattiva in modo conversazionale solo se il controllo della macchina CNC è dotato di un'opzione dedicata di fresatura trocoidale a impegno costante, ad esempio Hurco WinMax UltiPocket con AdaptiPath o Siemens ShopMill sul controllo macchina.
Le procedure guidate conversazionali di base per tasche prive di tali opzioni generano passate laterali lineari o concentriche a percentuale fissa anziché archi trocoidali a carico controllato. Quando un percorso utensile a offset entra in uno spigolo interno, l'impegno della fresa può superare il livello del taglio rettilineo, aumentando il carico di taglio anche se il passo laterale programmato rimane invariato. L'esecuzione di un foro di scarico negli spigoli o l'utilizzo di un'opzione dedicata per tasche trocoidali protegge la fresa a candela dal sovraccarico a pieno canale negli angoli.
5. Comparing Major Controller Systems: Fanuc, Siemens, Mazatrol, Haas, and Hurco
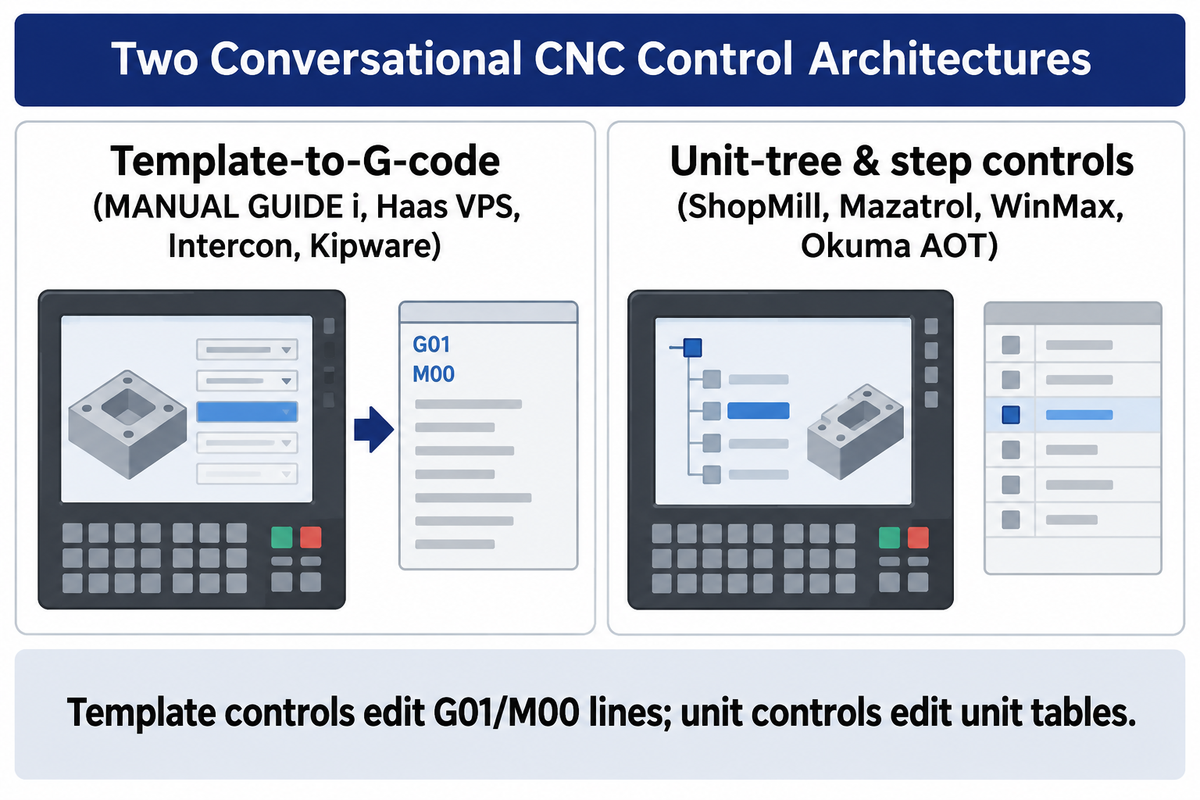
Che si programmino tasche di fresatura 2.5D o alberi torniti, le principali piattaforme CNC conversazionali differiscono nel modo in cui archiviano le operazioni, gestiscono le modifiche a livello di blocco e migrano i programmi tra le macchine. I generatori da modello a codice G (Fanuc Manual Guide i, Haas VPS, Centroid Intercon, Kipware) inseriscono blocchi ISO leggibili in un programma pezzo, mentre i sistemi strutturati a passi o ad albero di unità (Siemens ShopMill/ShopTurn, Mazak Mazatrol, Hurco WinMax, Okuma AOT) gestiscono i processi di lavorazione tramite blocchi di processo dedicati.
Questa differenza determina il modo in cui vengono eseguite la modifica e la migrazione dei programmi in officina. Sui controlli basati su modelli, un operatore può modificare direttamente i movimenti di lavoro G01, gli arresti M00 e/o le variabili macro personalizzate in un file ISO dopo aver generato un ciclo di tasca o di filettatura. Sui controlli ad albero di unità, gli operatori modificano le dimensioni dell'unità, gli utensili e le condizioni di taglio all'interno di una tabella unità anziché modificare righe di codice G grezzo, e le funzionalità variano tra i diversi marchi a seconda del controllo e del software acquistato.
- Equipped with FANUC MANUAL GUIDE i, the control uses the ISO code format with an ergonomic graphic user interface, letting operators insert fixed-form cycle sentences into standard Fanuc part programs.
- Con Siemens SINUMERIK ShopMill / ShopTurn, gli operatori possono creare programmi a passi per la lavorazione utilizzando al contempo il linguaggio in codice G di alto livello, lavorare con lettori DXF opzionali e piani di lavoro inclinati 3+2, ed eseguire simulazioni 3D.
- Using Mazak Mazatrol controls, a unit-based process block calculates a cutting sequence, and suggests feeds and speeds from workpiece material inputs, while EIA/ISO mode runs standard G-code programs.
- In Hurco WinMax consoles (US Patent US5453933A), i blocchi conversazionali orientati agli oggetti supportano la fresatura 2.5D, oltre all'indicizzazione del piano di trasformazione su 5 lati e alla funzione NC Merge quando le rispettive funzioni sono attivate (CTE).
- Con Haas Visual Programming System (VPS), gli operatori creano rapidamente routine semplici scegliendo un modello di funzione, inserendo le variabili e generando codice G (come l’esempio del ciclo di incisione G47); Haas offre inoltre una prova di 200 ore sulle opzioni acquistabili.
- Through Okuma Advanced One-Touch (AOT / IGF), the control supports graphic process steps and work coordinate system rotation for five-sided machining (CTE).
- In Fagor conversational controls, Fagor’s dual-mode interface allows a machinist to create simple cycles to be displayed graphically or switched to ISO G-code editing on toolroom lathes and mills.
- Pairing Centroid Intercon with Kentech KipwareM / KipwareT, prompts assist mill and lathe to generate operations in standard ISO G-code files for further processing or execution on a shop-floor or PC-based system.
| Conversational Platform | Internal Data Architecture | Output Program Format | 2D DXF / Geometry Input | Offline Simulator / PC Software | Operational Scope & License Notes |
|---|---|---|---|---|---|
| FANUC MANUAL GUIDE i | ISO code format cycle platform | ISO G-code + fixed-form sentences | Graphic cycle & contour menus | FANUC CNC Guide on PC | Enables shop-floor part program creation without prior G-code memorization; option activation depends on CNC model |
| Siemens ShopMill / ShopTurn | Machining step sequence tree | Machining step program or G-code | SINUMERIK DXF Reader option | Siemens SinuTrain / virtual CNC on PC | Combines ShopMill/ShopTurn step programming with high-level G-code language; DXF and 5-axis packages are configuration dependent |
| Mazak Mazatrol | Proprietary unit-block tree | Native Mazatrol unit file (separate EIA/ISO) | Menu-driven shaft & mill units | Mazatrol offline PC / CAM post | Highly rated by lathe operators in Practical Machinist reports for fast 2-axis turning and hole patterns |
| Hurco WinMax | Object-oriented data block model (US5453933A) | Hurco conversational + NC Merge | 2.5D geometry & transform planes | WinMax Desktop PC software | Supports 5-sided transform-plane positioning and swept 3D shapes when licensed (CTE) |
| Haas Visual Programming (VPS) | Variable-fill macro template | Standard Haas ISO G-code (e.g., G47) | Template directory in EDIT tab | Haas Control Simulator module | Guided templates insert G-code into a part program; operators still need to understand tooling, offsets, machining parameters, and insertion points |
| Okuma Advanced One-Touch (AOT) | Graphic process step sequence | Control process file + ISO output | Work coordinate rotation menus | OSP offline PC programming seat | Supports rotation of the work coordinate system for 5-sided machining (CTE) |
| Fagor Conversational Control | Dual-mode icon cycle & ISO kernel | Fagor cycle blocks + ISO G-code | Fill-in graphic profile screens | Fagor PC simulator transfer | Used on flatbed and toolroom lathes where operators switch between conversational cycles and G-code |
| Centroid Intercon | Event-list to G-code compiler | Intercon `.icn` + standard G-code | Menu-prompted mill & lathe cycles | Offline Intercon (#15100) on PC | Runs in a 20-line demo mode without the USB keylock; requires copying machine tool library files for exact match |
| Kentech KipwareM / KipwareT | PC-based .NET form compiler | Fanuc/Haas/Okuma ISO G-code | Fill-in-the-blank forms + angle rotate | 100% PC-native desktop software | Recalls and edits saved cycles in conversational menus and plots toolpaths via KipwareTP (CTE) |
| Modular MMI / NC Tree Architecture | 3-unit MMI, MCU, and NC control (US6584373B1) | Function data 10 & control data 11 | MMI operating & selection surface | Control code linked to NC tree | Separates visualization unit 1 from machine control unit 2 and NC unit 3 for flexible dialogue guidance |
Back to my original question: What capabilities is conversational missing?
I modelli conversazionali di base a 2 e 3 assi non sono in grado di generare l'interpolazione di superfici a forma libera a 5 assi simultanei né la lavorazione di ripresa 3D del grezzo su attrezzature multiple, e i pacchetti di fascia base come Haas VPS e Centroid Intercon non modellano cubi porta-pezzi personalizzati e lunette per eliminare le collisioni sugli assiemi completi. Sebbene le piattaforme avanzate, ad es. Mazak Smooth, Siemens SINUMERIK e Okuma OSP, forniscano la verifica 3D e il supporto multicanale simultaneo (con licenza), le loro procedure guidate non possono accorciare i collegamenti in rapido fuori taglio tra componenti pallettizzati annidati.
Poiché i cicli conversazionali di base valutano un blocco geometrico alla volta, non sono sempre in grado di calcolare il sovrametallo 3D residuo lasciato da un utensile di sgrossatura precedente con un'origine pezzo diversa. Per la fresatura di ripresa o la lavorazione simultanea con asse B, è consigliabile ricorrere alla programmazione CAM se il controllo conversazionale non dispone del percorso utensile. Il controllo delle tallonature richiede una geometria accurata dell'utensile e del pezzo.
6. Offline Conversational Software and PC Simulators to Prevent Spindle Downtime
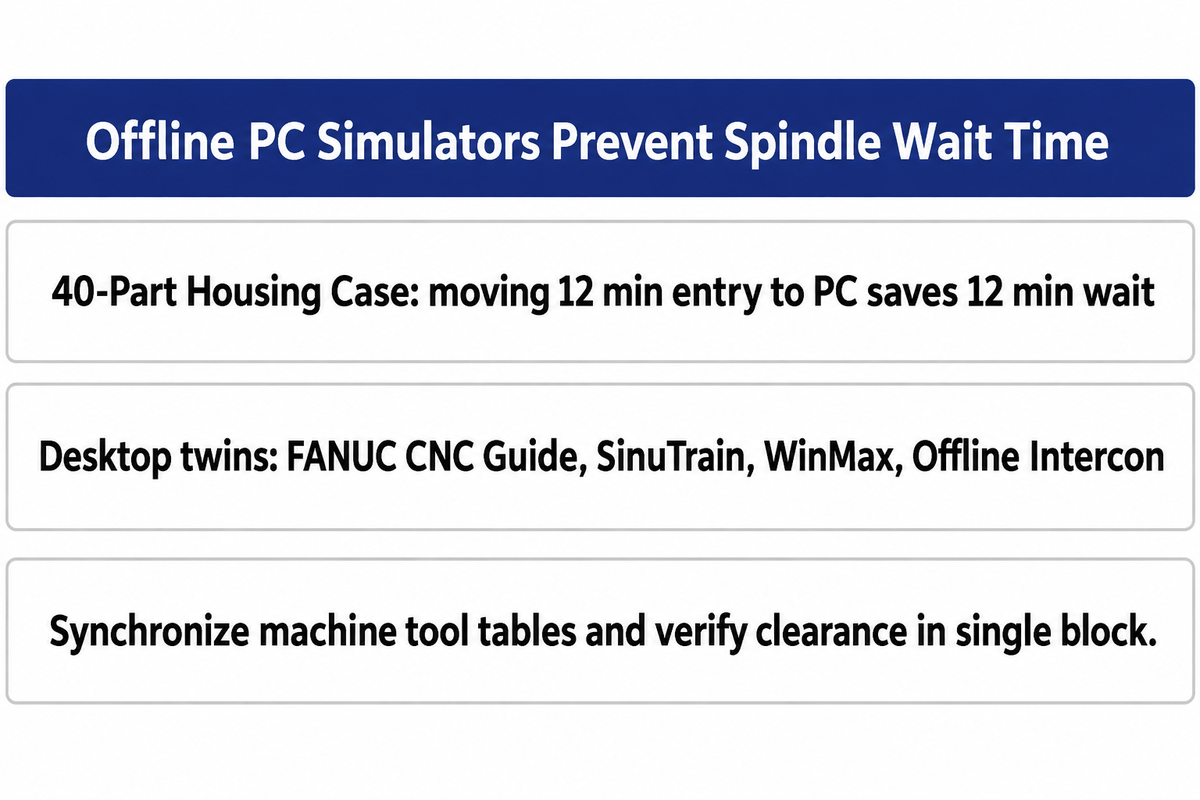
Le versioni offline del software conversazionale e i simulatori del controllo su PC offrono agli operatori l'accesso ai menu conversazionali su un computer desktop, consentendo al personale di scrivere, tracciare e testare i programmi pezzo mentre il mandrino CNC è in produzione. Spostare l'inserimento da menu dal pannello della macchina a un PC d'ufficio riduce i tempi di attesa legati alla programmazione sui controlli privi di modifica in secondo piano.
Kentech highlights machine dependence and possible spindle downtime come svantaggi della programmazione conversazionale a bordo macchina, mentre i controlli dotati di modifica in secondo piano consentono di preparare un altro programma durante l'esecuzione della lavorazione in corso. Nel nostro caso della carcassa da 40 pezzi, se una macchina è priva di modifica in secondo piano, spostare i 12 minuti di inserimento conversazionale da un pannello inattivo a una postazione PC offline consente di risparmiare 12 minuti di attesa del mandrino, mantenendo comunque il punto di pareggio del tempo ciclo a 40 pezzi.
Offline versions of desktop twins and PC based conversational compiler software, create online and offline workflows using fill-in-the-blank menus to increase productivity.
- Using the FANUC CNC Guide, il software simula i controlli CNC FANUC su PC per la programmazione dei pezzi, il test del codice G e la verifica dei cicli, eliminando la necessità di impegnare tempo macchina e consentendo così ai tecnici di creare programmi con MANUAL GUIDE i su un computer desktop.
- Using Siemens SINUMERIK SinuTrain virtual models and Hurco WinMax desktop seats, operators prepare and simulate the next job offline while running a job on the shop floor.
- Con Centroid Offline Intercon (#15100), i programmatori creano programmi conversazionali per fresatura e tornitura su PC Windows e trasferiscono il codice G compilato via USB o LAN; l’inserimento della chiave hardware USB sblocca tutte le funzioni di Offline Intercon oltre la modalità demo da 20 righe.
- Through PC-native multi-brand suites (KipwareM / KipwareT), machinists can use a single laptop or PC interface to output G-code for Fanuc, Haas, or Okuma machines.
La disciplina nella sincronizzazione della libreria utensili è fondamentale per un flusso di lavoro conversazionale offline. Le postazioni PC conversazionali offline (FANUC CNC Guide, Siemens SinuTrain, Centroid Offline Intercon) richiedono tabelle utensili macchina sincronizzate e non modellano automaticamente griffe del mandrino o lunette personalizzate di terze parti per una verifica completa delle collisioni 3D. Verificate le origini pezzo e gli ingombri assiali in modalità prova a vuoto o blocco singolo per accertarvi che non vi siano collisioni prima di rilasciare il programma per la produzione.
7. Cycle-Time Overhead, Program Portability, and Quality Audit Locks
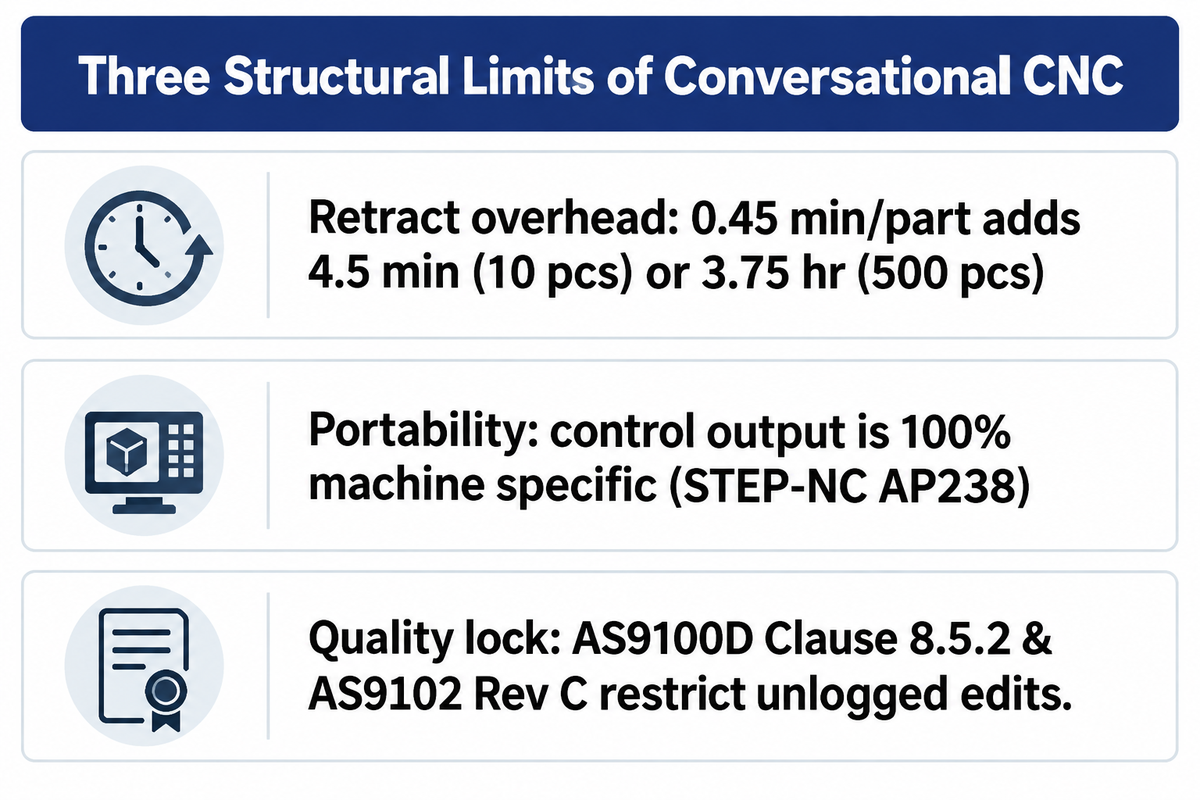
Esistono tre vincoli strutturali che un responsabile di produzione deve valutare prima di standardizzare un'officina sulla programmazione conversazionale: l'aumento del tempo ciclo per pezzo dovuto ai movimenti di disimpegno prudenziali, il vincolo proprietario dei programmi tra marchi diversi e determinate regole di tracciabilità del Sistema di Gestione della Qualità (QMS) che disciplinano come i programmi NC vengono verificati e modificati.
In primo luogo, i piani di sicurezza e i movimenti di disimpegno nelle procedure guidate conversazionali offrono lo spazio necessario attorno alla geometria programmata. Staffe non modellate o origini pezzo errate possono comunque causare collisioni. Nel nostro caso illustrativo della carcassa da 40 pezzi, tali disimpegni prudenziali aggiungono 0,45 minuti (27 secondi) per pezzo e, sebbene comportino solo 4,5 minuti per lavorare 10 pezzi, richiedono 3,75 ore su un lotto di 500 pezzi.
In secondo luogo, la portabilità tra marchi diversi resta un ostacolo importante. Come l’analisi sulla portabilità di Kentech osserva, l’output conversazionale basato sul controllo è al 100% specifico della macchina. Persino gli enti normativi internazionali hanno riscontrato che la portabilità geometrica non equivale alla portabilità di processo: in una validazione congiunta Boeing e NIST della Classe di Conformità 1 STEP AP238 (STEP-NC) per la lavorazione a 5 assi, i ricercatori hanno dimostrato che i dati geometrici di programmazione al centro utensile STEP-NC sono portabili tra diversi CNC a 5 assi, avvertendo però che, sebbene i programmi CNC possano essere neutrali rispetto ai dati, non sono necessariamente neutrali rispetto al processo.
Finally, regulated industries restrict unlogged edits at the machine pedestal. According to Precision Advanced Manufacturing’s guide to AS9100D multi-axis traceability, la clausola 8.5.2 della norma AS9100D disciplina l'identificazione e la tracciabilità laddove richiesta, mentre i moduli 1, 2 e 3 della norma AS9102 Rev C registrano la conformità del pezzo, dei materiali/processi e delle caratteristiche con i relativi risultati di verifica. Nei contratti aerospaziali e della difesa in cui si applicano la clausola 8.5.2 della AS9100D e la AS9102 Rev C, i sistemi di qualità vietano modifiche non documentate ai programmi direttamente sul controllo, richiedendo ordini di modifica tecnica formali o una programmazione a pannello controllata.
8. How to Specify Controller Options When Ordering a CNC Lathe or Machining Center
Quando si acquista un tornio CNC o un centro di lavoro verticale, i clienti dovrebbero confermare sul preventivo scritto della macchina la compatibilità del modello di controllo, l'attivazione della licenza del software conversazionale, la disponibilità dell'importazione DXF 2D, del piano di lavoro inclinato, della simulazione su PC offline e dei criteri standard dei test di collaudo prima di emettere l'ordine di acquisto.
In the global machine tool market, builders implement conversational and teach-in controls through two main delivery models. Proprietary builder-integrated platforms include Mazak turning centers and machining centers equipped with Mazatrol, Hurco 3-axis and 5-axis machining centers running WinMax, Okuma lathes and mills with Advanced One-Touch (AOT/IGF), and Haas mills and lathes offering Visual Programming System (VPS) templates (CTE; Haas). In parallel, multi-controller and teach-in machine suppliers, such as KAAST Macchine utensili, toolroom flatbed lathe builders using Fagor or Centroid Intercon controls, and ANTISHICNC, configure machines around Fanuc, Siemens, Fagor, or GSK control packages.
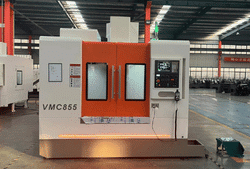
Inoltre, ANTISHICNC fornisce centri di lavoro multiasse come il centro di lavoro verticale VMC 650 (che supporta 3, 4 o 5 assi per fresatura, foratura, alesatura e scanalatura ad alta precisione) oltre a modelli ad autoapprendimento a banco piano e a banco inclinato Tornitrici CNC e vertical machining centers (VMCs) con controlli FANUC, Siemens o GSK. Quando le officine utilizzano opzioni conversazionali come FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn, importatori DXF 2D e simulatori su PC offline, tali pacchetti possono essere venduti come sblocchi software separati o inclusi nella macchina base, a seconda del costruttore e della fascia del controllo (anziché essere preattivati di serie su ogni macchina base). Verificate questa lista di controllo in cinque punti prima di firmare l'ordine di acquisto:
- L'officina meccanica dispone di un preventivo con attivazione specifica di FANUC MANUAL GUIDE i, Siemens ShopMill/ShopTurn o Haas VPS (con una valutazione di 200 ore delle opzioni acquistabili).
- Confermate le licenze di importazione DXF 2D e di rotazione delle coordinate per l'officina: l'importazione DXF trasferisce i contorni del disegno nel controllo, la rotazione planare delle coordinate con G68 supporta le geometrie ruotate sulle piastre e la lavorazione indicizzata 3+2 utilizza funzioni di piano di lavoro inclinato come Siemens CYCLE800 con cinematica degli assi rotativi configurata.
- L'officina dispone di memoria programma pezzo sufficiente a prevenire lo svuotamento del buffer di anticipazione con programmi che combinano cicli di sgrossatura conversazionali e blocchi di finitura CAM ad alta densità.
- L'officina dispone di un simulatore su PC offline e di una procedura per sincronizzare le tabelle dei correttori utensile della macchina. Il simulatore può essere FANUC CNC Guide o Centroid Offline Intercon con la relativa chiave hardware USB.
- Specificare gli standard di formato programma e precisione di taglio: reference ISO 6983-1:2009 per il formato del programma e le definizioni delle parole indirizzo utilizzate nel controllo numerico, e ISO 10791-7:2020 (Condizioni di prova per centri di lavoro, Parte 7: Precisione dei pezzi di prova finiti) durante la verifica della precisione di taglio dei pezzi di prova finiti sui centri di lavoro.
Match a CNC Controller to Your Part Drawings
No matter if your shop runs 1-off maintenance shafts on a flatbed teach-in CNC lathe or 3+2 indexed housings on a VMC 650 vertical machining center, ANTISHICNC’s engineering team può quotare pacchetti di controlli FANUC, Siemens e GSK con le opzioni conversazionali specifiche, i cicli fissi e la documentazione di interfaccia richiesti dai vostri operatori. Inviateci i disegni dei vostri pezzi per confermare le specifiche del modello e la disponibilità delle opzioni prima dell'ordine.
Domande frequenti
Can conversational CNC programming generate standard G-code for editing?
Sì, i sistemi basati su modelli come Fanuc Manual Guide i, Haas VPS, Centroid Intercon e Kipware generano blocchi di codice G che possono essere ispezionati e modificati riga per riga dagli operatori sul pannello o in un editor di testo. Mazak Mazatrol e Hurco WinMax archiviano i programmi conversazionali nativi separatamente dai programmi EIA/ISO. La modifica di un programma in codice G separato non richiede la conversione del programma conversazionale, e l'unione dei programmi è diversa dalla conversione dei blocchi unità nativi in programmi in codice G modificabili.
Quale controllo CNC offre la migliore programmazione conversazionale per un'officina conto terzi?
Per la tornitura a 2 assi e gli alberi torniti-fresati, Mazak Mazatrol e Siemens ShopTurn sono i preferiti dagli operatori per la sequenza automatizzata degli utensili e il calcolo di velocità e avanzamenti in base al materiale. Per la fresatura conto terzi a 3 assi e su 5 lati, Hurco WinMax e Siemens ShopMill offrono una rapida lavorazione di tasche 2.5D e l'indicizzazione del piano di lavoro inclinato se dotati delle relative opzioni, mentre Fanuc Manual Guide i è adatto alle officine che combinano cicli conversazionali a formato fisso con macro in codice G ISO scritte manualmente in un unico file.
Is conversational programming better suited for CNC lathes or CNC mills?
La programmazione conversazionale offre un migliore ritorno sull'investimento per i torni CNC perché le geometrie tornite assialsimmetriche (profili, gole, conicità e filettature a utensile singolo) sono naturalmente segmenti 2D sequenziali che si adattano facilmente alle schermate conversazionali. Sulle fresatrici CNC, le procedure guidate conversazionali eccellono nelle matrici di foratura, nella spianatura e nelle tasche 2.5D, mentre le lavorazioni di superfici 3D multi-piazzamento vengono tipicamente programmate in CAD/CAM.
Can I run conversational CNC software offline on a desktop PC?
Yes, most CNC builders and third-party developers provide offline PC simulators or conversational compilers.
Packages such as Fanuc CNC Guide, Centroid Offline Intercon (#15100), and KipwareM/KipwareT allow programmers to build and edit conversational files on a PC while keeping the spindle running in the process.
When should a machine shop skip conversational programming and go straight to CAM?
Utilizzate il CAD/CAM quando i percorsi utensile per superfici a forma libera da 3 a 5 assi simultanei superano le capacità del controllo conversazionale, o quando la dimensione del lotto di produzione supera la soglia di pareggio specifica tra tempo di attrezzaggio e tempo ciclo. Per le tasche in titanio o Inconel, anche i sistemi conversazionali avanzati (come Hurco WinMax UltiPocket o i cicli dinamici Siemens ShopMill) possono fornire una sgrossatura trocoidale a impegno costante su geometrie 2.5D, mentre la sgrossatura complessa di forme libere 3D e i modelli del grezzo multi-piazzamento appartengono a un ambiente CAD/CAM completo.
Allo stesso modo, se il contratto del cliente impone la tracciabilità formale delle revisioni NC e la simulazione 3D esterna, sono preferibili flussi di lavoro CAM offline. In tali casi, l'importazione del modello solido 3D del cliente nel CAM elimina la necessità di inserire manualmente la geometria e, soprattutto, azzera il rischio di digitare quote errate. L'ottimizzazione del percorso utensile può comportare un'ulteriore riduzione del tempo ciclo e i registri di revisione collegati al master CAD/CAM supportano gli audit di qualità.
Riferimenti e fonti
- Organizzazione internazionale per la standardizzazione. ISO 6983-1:2009: Automation systems and integration, Numerical control of machines, Program format and definitions of address words, Part 1 (Confirmed 2025).
- Organizzazione internazionale per la standardizzazione. ISO 10791-7:2020: Test conditions for machining centres, Part 7: Accuracy of finished test pieces (Confirmed 2025).
- U.S. Bureau of Labor Statistics (BLS). Occupational Outlook Handbook: Machinists and Tool and Die Makers (2025-2035 employment projections).
- Centro Nazionale per le Informazioni Biotecnologiche / PMC. Lo stato dei sistemi di controllo CAM/CNC integrati: sviluppi precedenti e il percorso verso un CNC più intelligente (2024).
- National Institute of Standards and Technology (NIST) & Boeing. Validating Portability of STEP-NC Tool Center Programming.
- United States Patent and Trademark Office. US Patent US6584373B1: Method for controlling a CNC machine tool.
- United States Patent and Trademark Office. US Patent US5453933A: Object-oriented CNC machine tool control system.
- Cutting Tool Engineering (CTE). Conversational Programming for 5-Axis Machines.
- Cutting Tool Engineering (CTE). Glossary: Conversational Programming & KipwareM and KipwareT Conversational CNC Programming Software.