














Вы можете использовать диаграмму скорости резания, как только вы перевели его поверхностную скорость в скорость шпинделя, которую ваш токарный станок действительно производит. Вот где многие системы приходят не склеенные: диаграмма говорит вам о SFM или FPM, и ваш станок нуждается в RPM - но ваши RPM зависит от вашего рабочего диаметра.
Используйте это руководство как лист для начала работы Найдите свой рабочий материал и материал инструмента, шаг к RPM через SFM, проверить на соответствие с возможностью скорости вашей машины и отбросить его или подтолкнуть вверх с анализом чипа, срок службы инструмента, вибрация, охлаждающие жидкости и финишный внешний вид. нет никакой гарантии конечной производительности. Это только дает вам путь к действительному первому разрезу.
Быстрые характеристики: краткий обзор настройки скорости поворота
| Значение диаграммы | Поверхностная скорость обычно отображается как SFM или FPM для дюймовых магазинов и м/мин для метрических магазинов |
| Вход токарного станка | обороты, подача на обороты, глубина реза, радиус носа инструмента, охлаждающая жидкость и свес инструмента |
| Быстрая формула | RPM = SFM x 3,82/диаметр заготовки в дюймах |
| Первая коррекция | Если срез болтает, размазывает, затвердевает или обжигает край, измените скорость и подавайте вместе |
| Проверка машины | Большим диаметрам может потребоваться низкий крутящий момент на оборотах; для небольших твердосплавных работ может потребоваться высокая производительность на оборотах |
Лестница первого диаметра 5 шагов
Не начинайте с об/мин. Начните с материала, типа инструмента и диаметра. Затем поднимитесь по лестнице: SFM, RPM, подача, пробный разрез, коррекция. При 100 SFM 1-дюймовый вал нуждается в 382 об/мин, а 2-дюймовый вал нуждается в 191 об/мин, поэтому диаметр решает, является ли диаграмма нежной или агрессивной.
Как прочитать диаграмму скорости резания перед установкой оборотов в минуту
SFM Подставки для “Поверхностные футы в минуту.” Это представляет скорость заготовки, которая попадает на режущую кромку инструмента. На вашем токарном станке это относится к внешней границе вращающейся детали - по мере уменьшения размера скорость также уменьшается по мере замедления работы, даже если шпиндель остается на определенном количестве.
Этот принцип гарантирует, что вы не можете просто перенести диаграмму в коробку шпинделя. Когда вы сравниваете поворот трех дюймов грубой штанги с поворотом 1 дюймового вала с чистовым разрезом чуть более трети дюйма, каждый из них имеет различную дилемму скорости.
Читайте диаграммы скорости резания, переходя последовательно: Определите общий тип металла; выберите конкретное вещество инструмента; оценить уровень жесткости машины и; используйте текущие размеры детали, а не размер чертежа, при расчете оборотов в минуту по SFM.
Большинство опытных машинистов для пущей убедительности повторяют фразу из повседневной жизни и цеха: расчет формулы приближается, звук, геометрия стружки и состояние резца - ваши настоящие навигаторы на территории скорости.
На ручных токарных станках, начать около нижней половины диапазона, когда работа торчит далеко от патрона, стойка инструмента легкая, или партия материала неизвестна. с CNC поворачивая, постоянная скорость поверхности может держать SFM более близко, но вам все еще нужно максимальное крышка RPM и достаточно захвата челюсти для диаметра.
Диаграмма скорости резки по материалам и типам инструментов
Ниже вы найдете рекомендуемые значения поворота FPM или SFM, используемые при типичных заданиях по настройке токарного станка, и другие соответствующие параметры, основанные на предположениях в таблице инструментов:- Скорость подачи 0,04 ipr, 0 Задержка отреза 0.040 дюйма, 180 минут.Мы перечисляем это для ссылки, а не как окончательные параметры для любого токарного станка.
| Материальная группа | Примеры | HSS-старт | Твердосплавный старт | Примечание магазина |
|---|---|---|---|---|
| Свободная обработка углеродистой стали | 1117, 1212, 1213 | 270-290 кадров в минуту | 820-1045 кадров в минуту | Хороший материал для первого испытания, если токарный станок и инструмент жесткие. |
| Низкоуглеродистая сталь | 1006-1026 | 125-215 кадров в минуту | 800-885 кадров в минуту | Следите за наращенной кромкой, когда подача слишком легкая. |
| Среднеуглеродистая сталь | 1027-1052 | 55-180 кадров в минуту | 670-970 кадров в минуту | Распределение твердости имеет значение; начинайте с низкого уровня, если состояние запасов неизвестно. |
| Легированная сталь для свободной обработки | 4140, 4150 | 70-200 кадров в минуту | 430-685 кадров в минуту | 4140 условие может изменить ответ; не игнорируйте термическую обработку. |
| Аустенитный нержавеющий | 201, 304, 304L, 321, 347 | 115-135 футов в минуту | 570 ФПМ | Держите инструмент режущий. протирание может закалить поверхность. |
| Чугун | Классы серого железа | 145-215 кадров в минуту | 410 ФПМ | Сухая резка - обычное дело, но борьба с пылью по-прежнему имеет значение. |
| Латунь | Свободнорежущая латунь | 300-350 футов в минуту | 1170 футов в минуту | Используйте подходящую геометрию инструмента; латунь может захватывать не с той кромкой. |
| Бронзовый | Общие бронзовые сплавы | 200-250 футов в минуту | 715 ФПМ | Абразивные сплавы могут наказывать HSS быстрее, чем предполагает диаграмма. |
| Деформированный алюминий | 5000, 6000, 7000 серий | 500-600 футов в минуту | 2820 кадров в минуту | Управление чипом и доступные обороты часто ограничивают реальную настройку. |
Статья на странице обработки металла ANTISHICNC предполагает 70-135 FPM для долот инструмента HSS из мягкой стали и 140-270 FPM для вставок; эти значения, как правило, благоприятствуют общим параметрам оборудования, а не идеальным характеристикам для одной комбинации инструмента и заготовки.
Перевести SFM в RPM с помощью лестницы первого диаметра
Инч-версия расчета скорости резания: SFM = pi x диаметр в дюймах x RPM /12. Многие машинисты используют RPM = SFM x 3,82 /диаметр в дюймах. Это число 3,82 всего 12 /pi.
Формула-карта
УУЛ от оборотов в минуту: УУЛ = 0,262 x диаметр (в) x обороты в минуту
обороты в минуту от SFM: RPM = SFM x 3,82/диаметр (дюймы)
Метрика: м/мин = пи х диаметр (мм) х об/мин /1000
| Настройка | Целевая скорость | Диаметр | Рассчитанные обороты | Решение |
|---|---|---|---|---|
| HSS на стальном валу | 100 УЛ.С.М | 1000 дюймов | 382 ОБ/МИН | Хорошая отправная точка с ручной крышкой. |
| Та же сталь, больший стержень | 100 УЛ.С.М | 2000 дюймов | 191 ОБ/МИН | Половина оборотов в минуту, потому что диаметр увеличился вдвое. |
| Карбид на алюминии | 500 УЛ.С.М | 0,500 дюйма | 3820 ОБ/МИН | Нужен токарный станок с достаточной высокой скоростью. |
| Опубликованная проверка формулы | 2 дюйма при 700 об/мин | 2000 дюймов | 366,33 УУЛ | Соответствует примеру Mitsubishi. |
Сценарий: машинист чернит вал 2 дюйма 4140, используя HSS. используя диаграммы для материалов 4140/4150, SFM составляет от 70 до 200 FPM. Попытка установки 100 SFM приводит к 191 об/мин. Если стружка становится синей, а кромка инструмента быстро изнашивается, уменьшите SFM. Если стружка остается струнной и инструмент начинает тереть заготовку, поэкспериментируйте с немного более высокой подачей, прежде чем отклонять рекомендацию диаграммы для SFM.
HSS против Carbide: когда более быстрый номер диаграммы не является лучшим началом
Карбидные диаграммы часто показывают гораздо более высокий SFM, чем HSS, который расшифровывается как высокоскоростная сталь. Это не означает, что каждая твердосплавная вставка должна работать вблизи верхней части стола на каждом токарном станке. карбид любит тепло, жесткость, и достаточно подачи, чтобы работать кромку. на пружинистой установке карбид может сколы со скоростью, где острый инструмент HSS будет разрезать тихо.
Преимущества HSS
HSS дольше удерживает острую кромку, может надежно работать на меньших или более слабых машинах и эффективно функционирует на более низких поверхностных скоростях. Основное применение этого материала включает в себя: небольшие производственные циклы, ремонтные работы, узкие валы, непрерывные ручные операции и резку материалов, незнакомых оператору.
Скорость резки ограничена теплом После нагрева режущего инструмента до точки, когда его кромка начинает светиться красным, срок службы инструмента уменьшается в геометрической прогрессии.
Карбидные преимущества
Твердосплав обладает способностью к высокоскоростной резке и хорошо подходит для более абразивных материалов при условии, что для этой задачи были правильно выбраны станок, держатель инструмента, твердосплавная пластина и смазочно-охлаждающие жидкости.
Скорость резки ограничена опорой.Свободные узлы зажимов, слабые крепления шпинделей, недостаточная скорость подачи или чрезмерная вибрация инструмента могут фактически привести к снижению общей производительности при высокоскоростных резках из твердого сплава по сравнению с оптимизированными низкоскоростными резками HSS.
Сценарий: Ваша часть из нержавеющей стали 304 болтает на вашем маленьком ручном lathe.While многочисленные диаграммы могут предложить, что вы можете запустить ваш твердосплавный инструмент в гораздо более быстром диапазоне SFM, чем типично для HSS инструмента. На практике, когда нержавеющая сталь начинает подвергаться риску закалки, решение вашей проблемы болтовни может лежать не только в скорости резания (которая должна быть отрегулирована на более низкий SFM для начала), но может потребовать более резкой режущей пластины, меньше выступа (свес инструмента) режущего инструмента, большую стабильность держателя инструмента, последовательное применение стружки потока на вставке и потенциально с использованием положительных граблино-полуфигурные карбидные режущие инструменты.
Токарная обработка, фрезерование, сверление и развертка: почему один SFM не всегда является одной установкой
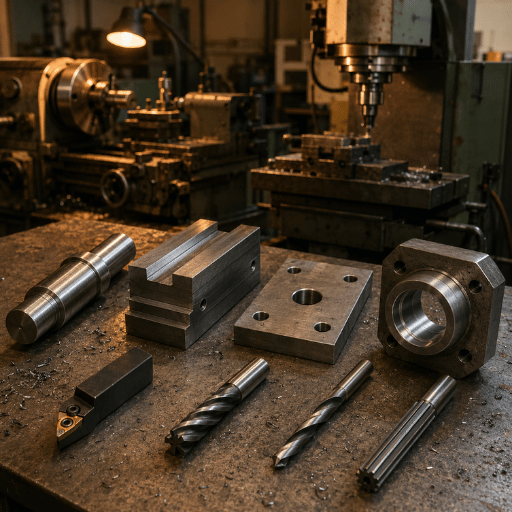
Скорость резки не является проблемой всей подачи и скорости. фрезы фрезы имеют зубья, нагрузку стружки, радиальное зацепление и диаметр инструмента. сверла улавливают тепло в отверстии. развертки снимают небольшой припуск и нуждаются в чистой, устойчивой подаче. Токарные инструменты вырезаются на внешней поверхности вращающейся заготовки.
Вот почему диаграммы часто разделяют точение, фрезерование, сверление и развертку, даже если материал один и тот же. Руководство по скорости и подаче также предупреждает, что сосредоточение внимания только на оборотах может скрыть проблему с подачей; слишком небольшая нагрузка на чип может вызвать болтовню, даже если скорость выглядит разумной.
| Операция | Диаметр вход | Основной риск | Использовать диаграмму как? |
|---|---|---|---|
| Поворот | Диаметр заготовки | Болтовня, износ кромок, плохая отделка | Перевести SFM в RPM при текущем диаметре запаса. |
| Фрезерование | Диаметр резака | Неправильная загрузка чипа, трение, отклонение инструмента | Используйте SFM с нагрузкой стружки на зуб и радиальным зацеплением. |
| Бурение | Диаметр сверла | Тепло упаковано внутри отверстия | Начните медленнее, чем открытое вращение, если эвакуация чипа плохая. |
| Пересыпка | Диаметр развертки | Оверсайз дыра, следы болтовни | Используйте более низкую скорость при постоянной подаче и правильном припуске на запас. |
Контекст выбора инструмента см. в руководствах ANTISHICNC по виды режущих инструментов и металлические режущие инструменты.
Что произойдет, если скорость резки будет слишком высокой или слишком низкой?
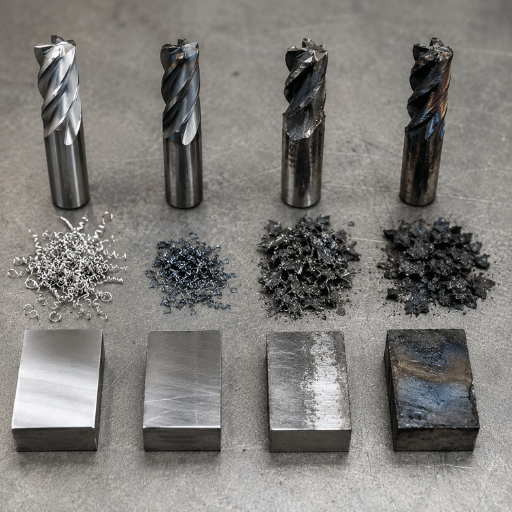
Плохой выбор скорости не проявляется как один единственный симптом. Слишком большая скорость может сжечь инструмент, размазать алюминий или затвердеть нержавеющая сталь. Слишком низкая скорость может растирать вместо того, чтобы резать, ухудшать отделку и заставлять оператора поднимать подачу по неправильной причине.
| Симптом | Вероятная причина | Первая коррекция | Не забывайте |
|---|---|---|---|
| Голубая крошка и быстрый износ кромок | Скорость поверхности слишком высока для инструмента или охлаждающей жидкости | Сокращение УУЛ на 15-25 процентов | Проверьте класс вставки или резкость HSS. |
| Болтовня на длинном валу | Слишком большая скорость для жесткости или слишком легкая подача | Укоротите свес, поддержите работу, измените скорость | Центр или люнет могут иметь значение больше, чем об/мин. |
| Трение и плохая отделка | Эдж не берет настоящий чип | Немного поднимите подачу или используйте более острую кромку | Опять замедление может ухудшить трение. |
| Поверхность из нержавеющей стали ухудшается с каждым проходом | Закалка работы от растирания или выдержки | Используйте позитивный, острый инструмент и устойчивую подачу | Не позволяйте инструменту задерживаться на плече. |
| Алюминий накапливается на краю | Неправильная геометрия, скорость или смазка | Используйте полированную острую кромку и смазочно-охлаждающую жидкость | Больше оборотов без управления чипом может ухудшить отделку. |
Сценарий: небольшая алюминиевая деталь рассчитана при 3820 об/мин, но токарный станок выходит наверх при 2500 об/мин. Не отказывайтесь от графика. бегите с максимальной стабильной скоростью, которую позволяет машина, выбирайте острый инструмент, держите сварку стружки под контролем и принимайте, что время цикла будет отличаться от высокоскоростного токарного станка с ЧПУ.
Сопоставьте диаграмму с диапазоном скорости токарного станка и режимом управления
Диаграмма скоростей может обнажить несоответствие машины перед покупкой. если большинство деталей большого диаметра, крутящий момент и коробка передач на низких оборотах имеют значение. если большинство деталей из небольшого алюминия или латуни, потолок с высокими оборотами имеет значение. Если диаметры меняются через разрез, постоянная скорость поверхности с ЧПУ может сэкономить время, но для этого необходим безопасный предел оборотов.
| Тип токарного станка | Сигнал диапазона скоростей | Лучшее соответствие чартам | Внутренняя ссылка планирования |
|---|---|---|---|
| Токарный станок общего металлического токарного станка | 70-2500 ОБ/МИН | Смешанный ремонт, шахта и работа в мастерской | Обзор токарного станка для токарной обработки металла |
| Универсальный токарный станок | 40-2000 ОБ/МИН | Ручное обучение, инструментальный цех, ремонтная токарная обработка | Универсальная страница токарного станка |
| Токарный станок с ЧПУ | 40-6000 ОБ/МИН | Мелкие детали, постоянная скорость поверхности, работа по производству карбидов | страница станка токарного станка с ЧПУ |
| Труб резьбонарезной токарный станок | 20-650 ОБ/МИН | Большая труба, резьбонарезка, более медленный сверхмощный поворот | Труба резьба токарный станок страница |
| Вертикальный токарный станок | 0,4-63 ОБ/МИН | Работа большого диаметра, при которой скорость поверхности достигает очень низких оборотов | Вертикальный токарный станок страница |
пользователи ЧПУ также должны понимать G96 и G97. G96 поддерживает постоянную скорость поверхности, когда инструмент движется по поверхности детали; G97 удерживает фиксированные обороты. Рядом с осевой линией по-прежнему требуется безопасная максимальная скорость шпинделя, поскольку чистый расчет постоянной скорости поверхности приведет к увеличению оборотов в минуту.
Для планирования процесса сравните Токарные станки с ЧПУ и токарные центры, затем просмотрите Токарная обработка и фрезерование с ЧПУ если детали нужны как круглые, так и призматические особенности.
Стандарты, отслеживаемость материалов и контрольный список котировок
Скорость резки не записана в стандартах OSHA, ANSI, ISO, ASTM или ASME как один ответ об/мин, но стандарты по-прежнему формируют структуру принятия решений вокруг резки. OSHA 29 CFR 1910.212 охватывает охрану машины для точек работы, а версия eCFR 29 CFR 1910.212 является юридическим текстом для проверки при изменении защиты или доступа к патрону. Руководство по блоку NIST SI помогает поддерживать согласованность преобразований m/min, mm, in и ft/min. Категории машинных инструментов ISO и ресурсы кода ASME являются полезными ссылками, когда проект переходит от настройки цеха к документированной производственной работе.
| Пункт отслеживания | Запись в листе настройки | Порог решения | Ссылка на орган власти |
|---|---|---|---|
| Охрана и доступ | Защита чака, защита от чипов, остановка доступа и поддержка стержня | Перед запуском 2 в барах со скоростью выше 1000 об/мин или с любым длинным выступом проверьте | OSHA 29 CFR 1910.212 |
| Юридическая проверка текста | Применимое положение OSHA/29 CFR, используемое экспертом по безопасности | Используйте перед изменением защиты, выхода приспособления или положения оператора | eCFR 29 CFR 1910.212 |
| Конвертация единицы | SFM, м/мин, 25 мм, 50 мм, 1 дюйм и 2 дюйма в конверсионных банкнотах | Используйте одну единичную систему на лист настройки; не смешивайте мм и без письменного преобразования | Подразделения НИСТ СИ |
| Категория машины | Токарный станок ручной работы, токарный станок с ЧПУ, вертикальный токарный станок или токарный станок с резьбой по трубе | Используйте структуру выбора, прежде чем указывать детали диаметром более 250 мм или менее 25 мм | Список категорий станков ISO |
| Рекорд проекта | Базовый уровень проекта, примечания к тематическому исследованию, производственные результаты, производительность и уровень переработки | Записывайте через первые 30 минут или сначала 10 частей, затем просмотрите, прежде чем повторять цитату | Портал кодов и стандартов ASME |
Это не утверждение, что каждое токарное задание нуждается в отчете о материале ASTM или пакете кода ASME. Это контрольный список котировок. Если проект требует отслеживания материалов ASTM, проверки безопасности машин ANSI или ISO, внутренней записи внедрения на местах или проверки инженерным сигналом, зафиксируйте это до того, как результат производства будет оценен только по пропускной способности.
Для проверки единицы точно напишите значения настройки: 25 мм, 50 мм, 100 мм, 250 мм, 1 дюйм, 2 дюйма, 4 дюйма, 6 дюймов, 0,004 дюйма в корме, 0,040 глубины резки, первые 30 минут производства, 8-часовая точка обзора, 24-часовая записка о корректирующем действии и 12-месячные примечания о повторном заказе. Эта небольшая привычка позволяет матрице решений читаться несколько месяцев спустя.
Превратите диаграмму в установочный лист перед производством
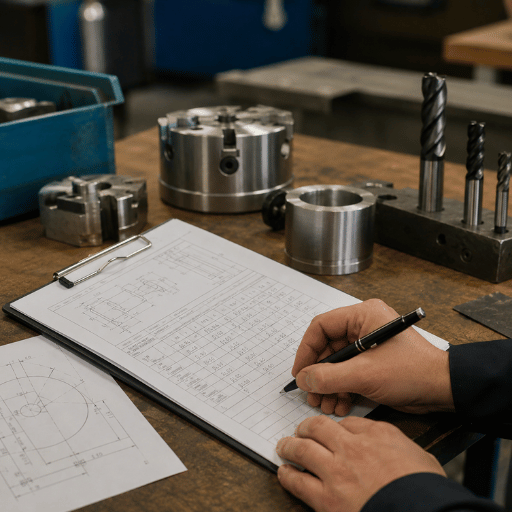
Лист настройки удерживает диаграмму от догадок Запишите значение диаграммы, результат формулы и первую коррекцию до того, как первая часть будет вырезана. Это ускоряет настройку второй части и дает следующему оператору что-то лучшее, чем память.
Лист настройки скорости токарного станка
- Запишите качество и состояние материала, например, 4140 отожженных, 304 нержавеющих, 6061-T6 или неизвестный запас.
- Записывайте материал инструмента, марку вставки, радиус носа, стиль граблин и использование охлаждающей жидкости.
- Запишите начальный диаметр, целевой SFM, рассчитанные обороты в минуту и фактически используемые обороты машины.
- Запишите скорость подачи, подачу за оборот, глубину резки, свес инструмента и метод выдержки.
- Записывайте цвет чипа, форму чипа, звук, поверхность и износ инструмента после прохождения теста.
- Запишите конечную скорость и подачу после коррекции, а не только номер диаграммы.
Для ручных операторов ANTISHICNC металлические токарные токарные токарные наконечники руководство является полезным следующим чтением, поскольку ошибки скорости часто появляются вместе с ошибками высоты инструмента, центральной поддержки и подачи.
Используйте требования к скорости резки при выборе токарного станка для токарной обработки металла
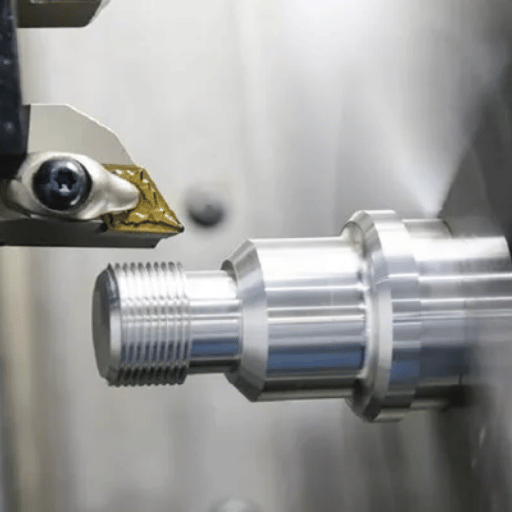
Котировка токарного станка должна включать в себя больше, чем качание, расстояние между центрами и мощность двигателя. Принесите небольшой рабочий лист скорости на разговор о покупке. Перечислите наибольший диаметр, наименьший диаметр, общий материал, тип инструмента и желаемый SFM. Затем спросите, может ли машина удерживать эти скорости с помощью крутящего момента, патрона и режима управления, который необходим детали.
| Вопрос покупателя | Почему это важно | Доказательства, которые нужно принести |
|---|---|---|
| Может ли шпиндель работать медленно с крутящим моментом? | Сталь большого диаметра может рассчитывать на низкую оборотную скорость, но все равно нуждается в мощности. | Наибольший диаметр, сорт материала, глубина резания. |
| Может ли шпиндель работать достаточно быстро? | Небольшая работа с алюминием или карбидом может рассчитать скорость выше 3000 об/мин. | Наименьший диаметр и целевой SFM. |
| Поддерживает ли управление постоянную скорость поверхности? | Обработка облицовки и конусности могут постоянно изменять диаметр. | Вытягивание деталей и максимальный безопасный патрон RPM. |
| Выдержит ли рабочее удержание скорость? | RPM - это вопрос безопасности, а не только вопрос производительности. | Размер патронника, тип бранши, длина планки, способ поддержки. |
Сценарий: магазин цитирует как 10 дюймовые стальные фланцы, так и 0,75 дюймовые алюминиевые втулки На фланце вертикальный токарный станок может иметь смысл, потому что расчетные обороты низкие, а работа тяжелая. с втулкой токарный станок с ЧПУ с потолком 6000 об/мин подходит лучше. Одна диаграмма указывает на две очень разные машины.
Если вы сопоставляете семейство деталей с машиной, начните с ANTISHICNC токарный станок для обработки металла обзор, затем отправьте материал, диапазон диаметров, допуск и запланированный тип инструмента для проверки диапазона скоростей.
Перспективы: статические диаграммы, калькуляторы и библиотеки инструментов CAM в 2026 году
Статические диаграммы могут быть удобны, потому что они иллюстрируют “scale” для нас - то, как сталь 4140, нержавеющая сталь 304 и алюминий 6061 на самом деле не находятся в одном и том же “speedband.” Калькуляторы помогают сделать это еще быстрее, исключая наши шансы на выполнение арифметики на диаметре и SFM. Данные библиотеки инструментов CAM - это гораздо более высокий уровень сложности, хранение примечаний к материалу, инструментам, типам держателей, охлаждающим жидкостям и спецификациям станков.
Все трое имеют одно слабое место: первый разрез все еще нуждается в проверке. В 2026 году лучший рабочий процесс - это не диаграмма против калькулятора. Это диаграмма для начального диапазона, калькулятор для оборотов, таблица настройки для отслеживания и коррекция оператора для реальной машины.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Какова оптимальная скорость резания?
Оптимальная скорость резки является та скорость поверхности, где приемлемый срок службы инструмента, эффективное управление стружкой, соответствующий уровень тепла и приемлемая отделка поверхности могут быть достигнуты в конкретных станках. Любая диаграмма, которую вы найдете, дает только ориентир; скорость будет варьироваться в зависимости от условий материала, конструкции инструмента, стиля крепления, типа охлаждающей жидкости и присущей жесткости вашего держателя токарного инструмента и самого станка.
Как рассчитать скорость резания по оборотам?
Формула для поверхностной скорости (SFM = поверхностные футы в минуту) - SFM = 0,262 x диаметр в дюймах x RPM. Для метрики это становится (m/min = pi x диаметр в мм x RPM /1000).Типичный пример можно увидеть, посмотрев значение SFM: 2” диаметр, 700 об/мин и ~366,33 SFM. Но вы можете обратить процесс тоже - взять значение SFM из вашей диаграммы и определить RPM шпинделя, используя это уравнение: RPM = SFM x 3,82 /диаметр в дюймах.
Что произойдет, если скорость резки будет слишком высокой?
С увеличением температуры инструмента края притупляются; стружка может быть разорвана вместо чисто сломанной и ваша готовая поверхность может быть размазана и размазана. нержавеющие стали может быть трудно разрезать, как только их поверхности имеют “work затвердевает” от условий пребывания или трения. Медленнее скорость шпинделя Вниз с умеренным уменьшением.
Какова скорость резания стали 4140?
Для легкосплавных сталей с высокой степенью необработки, таких как 4140 и 4150, общая токарная диаграмма может предполагать 70-200 FPM для инструментов HSS и 430-685 FPM для карбида. Если вы работаете с 4140 и ваш материал кажется затвердевшим, установка может быть менее жесткой, или вы будете делать прерывистые разрезы, начнем к нижнему концу. Давайте рассчитаем стержень диаметром 2” при 100 SFM. 100 SFM = 0,262 x 2” x RPM, так что 100 = 0,524 x RPM; или RPM=100/0,524=190,8. А на стержне диаметром 1”: RPM=100/(0,262*1) = 381,7.
Какова безопасная скорость резания алюминия?
А для деформированного алюминия (материал серий 5000, 6000, 7000) в той же диаграмме указано 500-600 FPM для HSS и 2820 FPM для карбида. Обратите внимание, какие эти значения, вероятно, потребуются с точки зрения оборотов шпинделя и необходимости скорости машины, а также хороших характеристик формирования стружки.
Всегда ли карбид быстрее HSS?
Хотя многие материалы хорошо подходят для более быстрой резки с помощью Carbide, неразумно запускать установку на SFM с более высоким содержанием карбида, если этого не требуют условия.
Скорость поверхности такая же, как скорость шпинделя?
Нет. Скорость поверхности - это то, как быстро материал движется мимо режущей кромки. Скорость шпинделя - это обороты патрона или шпинделя. Диаметр соединяет их. при тех же оборотах в минуту диаметр 2 дюйма имеет вдвое большую скорость поверхности, чем диаметр 1 дюйм.



