














Você pode usar um gráfico de velocidade de corte depois de ter traduzido sua velocidade de superfície em uma velocidade de fuso que seu torno realmente produz É aí que muitos sistemas vêm sem cola: o gráfico informa sobre SFM ou FPM, e sua máquina precisa de RPM - mas sua RPM depende do seu diâmetro de trabalho.
Use este guia como uma folha de inicialização de trabalho Encontre seu material de trabalho e material de ferramenta, passo para RPM via SFM, verifique se há concordância com a capacidade de velocidade da sua máquina e recue-a ou empurre-a para cima com análise de cavacos, vida útil da ferramenta, vibração, refrigerantes e aparência de acabamento Não há garantia de produtividade final Ele só lhe dá um caminho para um primeiro corte válido.
Especificações rápidas: Visão geral da configuração da velocidade de giro
| Valor gráfico | Velocidade da superfície, geralmente mostrada como SFM ou FPM para lojas de polegadas e m/min para lojas métricas |
| Entrada torno | RPM, alimentação por rotação, profundidade de corte, raio do nariz da ferramenta, líquido refrigerante e saliência da ferramenta |
| Fórmula rápida | RPM = SFM x 3,82 /diâmetro da peça em polegadas |
| Primeira correção | Se o corte bate papo, mancha, trabalho endurece, ou queima a borda, mudar a velocidade e alimentar juntos |
| Verificação máquina | Diâmetros grandes podem precisar de baixo torque de RPM; o trabalho de carboneto pequeno pode precisar de alta capacidade de RPM |
A escada de 5 passos com diâmetro e primeira velocidade
Não comece com RPM Comece com material, tipo de ferramenta e diâmetro Em seguida, suba a escada: SFM, RPM, alimentação, corte de teste, correção Em 100 SFM, um eixo de 1 polegada precisa de 382 RPM enquanto um eixo de 2 polegadas precisa de 191 RPM, então o diâmetro decide se o gráfico é suave ou agressivo.
Como ler um gráfico de velocidade de corte antes de definir RPM
SFM Stands for “Surface feet per minute.” Que representa a velocidade da peça de trabalho, que se depara com a aresta de corte de uma ferramenta No seu torno, relaciona-se com o limite exterior de uma peça giratória - à medida que o tamanho se torna menor, a velocidade também diminui à medida que o trabalho se move mais lentamente mesmo que o fuso permaneça em um número específico.
Este princípio garante que você não pode simplesmente transpor o gráfico para a caixa do fuso Quando você compara girar três polegadas de barra áspera com girar um eixo de 1 polegada com um corte de acabamento pouco mais de um terço de polegada, cada um tem um dilema de velocidade diferente.
Leia gráficos de velocidade de corte seguindo sequencialmente: Identifique o tipo geral de metal; escolha a substância específica da ferramenta; avalie o nível de rigidez da máquina e; use as dimensões atuais da peça - sem desenhar o tamanho - ao calcular a RPM do SFM.
A maioria dos maquinistas experientes repete uma frase da vida cotidiana e do chão de fábrica, para garantir: o cálculo da fórmula se aproxima, o som, a geometria do chip e o estado do cortador são seus verdadeiros navegadores no território da velocidade.
Em tornos manuais, comece perto da metade inferior de uma faixa quando o trabalho se destaca longe do mandril, o poste de ferramentas é leve ou o lote de material é desconhecido Com o giro CNC, a velocidade constante da superfície pode manter o SFM mais próximo, mas você ainda precisa de uma tampa de RPM máxima e aderência de mandíbula suficiente para o diâmetro.
Gráfico de velocidade de corte por material e tipo de ferramenta
Abaixo você encontrará os valores de torneamento FPM ou SFM recomendados usados em trabalhos típicos de configuração de torno e outros parâmetros relevantes com base em suposições em um gráfico de ferramentas: - Taxa de alimentação de 0,0 ipr4, profundidade de corte de 0,040 polegadas, Vida útil entre recondicionamentos ou substituições de 180 minutos Listamos isso para referência - não como parâmetros definitivos para qualquer torno.
| Grupo material | Exemplos | Início HSS | Carboneto começo | Nota de loja |
|---|---|---|---|---|
| Aço carbono de usinagem livre | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Bom material de primeiro teste se o torno e a ferramenta estiverem rígidos. |
| Aço de baixo carbono | 1006-1026 | 125-215 FPM | 800-885 FPM | Assista borda construída quando a alimentação é muito leve. |
| Aço carbono médio | 1027-1052 | 55-180 FPM | 670-970 FPM | A dispersão da dureza importa; comece baixo se a condição do estoque não for conhecida. |
| Aço de liga de usinagem livre | 4140, 4150 | 70-200 FPM | 430-685 FPM | 4140 condição pode mudar a resposta; não ignore o tratamento térmico. |
| Inoxidável austenítica | 201, 304, 304L, 321, 347 | 115-135 FPM | 570 FPM | Mantenha a ferramenta cortando A fricção pode endurecer a superfície. |
| Ferro fundido | Classes de ferro cinzento | 145-215 FPM | 410 FPM | O corte a seco é comum, mas o controle de poeira ainda é importante. |
| Latão | Latão de corte livre | 300-350 FPM | 1170 FPM | Use geometria de ferramenta adequada; latão pode agarrar com a borda errada. |
| Bronze | Ligas de bronze gerais | 200-250 FPM | 715 FPM | As ligas abrasivas podem punir o HSS mais rapidamente do que o gráfico sugere. |
| Alumínio forjado | 5.000, 6.000, 7.000 séries | 500-600 FPM | 2820 FPM | O controle de chip e as RPM disponíveis geralmente limitam a configuração real. |
Um artigo na página de torneamento de metal 1TP3 T sugere 70-135 FPM para brocas de ferramentas HSS de aço macio e 140-270 FPM para inserções; esses valores tendem a favorecer parâmetros gerais de máquinas em vez do desempenho ideal para uma única combinação de ferramenta e peça de trabalho.
Converta SFM em RPM com a escada de primeira velocidade com diâmetro
A versão em polegadas do cálculo da velocidade de corte é: SFM = pi x diâmetro em polegadas x RPM /12. muitos maquinistas usam RPM = SFM x 3,82 /diâmetro em polegadas. Este número de 3,82 é apenas 12 /pi.
Cartão Fórmula
SFM de RPM: SFM = 0,262 x diâmetro (in) x RPM
RPM de SFM: RPM = SFM x 3,82 /diâmetro(in)
Métrica: m/min = pi x diâmetro (mm) x RPM /1000
| Configuração | Velocidade alvo | Diâmetro | RPM calculado | Decisão |
|---|---|---|---|---|
| HSS no eixo de aço | 100SFM | 1.000 pol | 382 RPM | Bom ponto de partida manual-torno. |
| Mesmo aço, barra maior | 100SFM | 2.000 pol | 191 RPM | Metade da RPM porque o diâmetro dobrou. |
| Carboneto em alumínio | 500SFM | 0,500 pol | 3820 RPM | Precisa de um torno com velocidade de ponta suficiente. |
| Verificação de fórmula publicada | 2 pol. a 700 RPM | 2.000 pol | 366,33 SFM | Corresponde ao exemplo da Mitsubishi. |
Cenário: Um maquinista desbaste um eixo 4140 de 2 polegadas usando HSS Usando gráficos para materiais 4140/4150, o SFM varia de 70 a 200 FPM Tentar uma configuração de 100 SFM leva a 191 RPM Se os chips ficarem azuis e a borda da ferramenta se desgastar rapidamente, reduza o SFM Se os chips permanecerem fibrosos e a ferramenta começar a esfregar a peça de trabalho, experimente uma alimentação um pouco maior antes de descartar a recomendação do gráfico para SFM.
HSS vs Carbide: Quando o número mais rápido do gráfico não é o melhor começo
Carbide gráficos muitas vezes mostram muito mais alto SFM do que HSS, que significa aço de alta velocidade Isso não significa que cada inserção de carboneto deve correr perto do topo da mesa em cada torno Carbide gosta de calor, rigidez, e alimentação suficiente para trabalhar a borda Em uma configuração elástica, carboneto pode chip a uma velocidade onde uma ferramenta HSS afiada iria cortar silenciosamente.
Vantagens HSS
O HSS mantém uma borda afiada por mais tempo, pode funcionar de forma confiável em máquinas menores ou mais fracas e funciona efetivamente em velocidades superficiais mais baixas Os principais usos para este material incluem: pequenas execuções de produção, trabalhos de reparo, eixos estreitos, operações manuais não interrompidas e cortes em materiais que não são familiares ao operador.
A velocidade de corte é limitada pelo calor Uma vez que você aquece uma ferramenta de corte até o ponto em que sua borda começa a brilhar em vermelho, a vida útil da ferramenta diminui exponencialmente.
Vantagens Carbide
O carboneto tem capacidade para corte em alta velocidade e é adequado para materiais mais abrasivos, desde que a máquina, o porta-ferramenta, o tipo de inserção de metal duro e os fluidos de corte tenham sido devidamente selecionados para a tarefa.
A velocidade de corte é limitada pelo suporte Conjuntos de grampos soltos, fusos fracos, taxa de alimentação insuficiente ou vibração excessiva da ferramenta podem realmente resultar em menor produtividade geral com cortes de metal duro de alta velocidade quando comparados com cortes HSS otimizados de baixa velocidade.
Cenário: Sua peça de aço inoxidável 304 bate-papo em seu pequeno torno operado manualmente. Embora vários gráficos possam sugerir que você pode operar sua ferramenta de metal duro em uma faixa SFM muito mais rápida do que o típico para ferramentas HSS. Na prática, quando o aço inoxidável começa a correr o risco de endurecimento por trabalho, a solução para o seu problema de vibração pode estar não apenas na velocidade de corte (que deve ser ajustada para um SFM mais baixo para iniciar), mas pode exigir uma pastilha de corte mais nítida, menos saliência (saliência da ferramenta) do ferramenta de corte, maior estabilidade do suporte da ferramenta, aplicação consistente do fluxo de cavacos na pastilha e potencialmente usando ferramentas de corte de carboneto de figuras rakesêmicas positivas.
Torneamento, fresamento, perfuração e alargamento: por que um SFM nem sempre é uma configuração
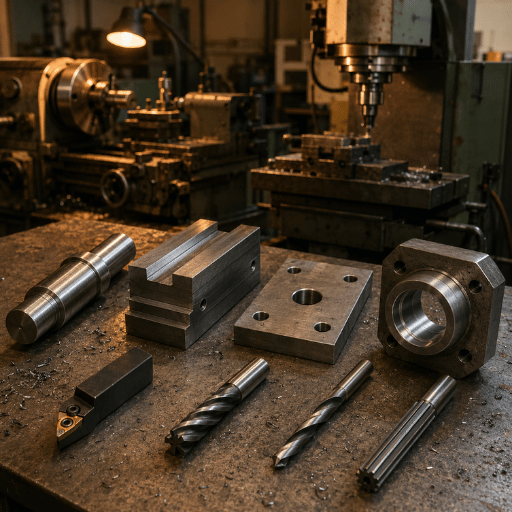
A velocidade de corte não é o problema de alimentações e velocidades inteiras As fresas têm dentes, carga de cavacos, engate radial e diâmetro da ferramenta As brocas retêm o calor em um orifício Os alargadores removem uma pequena permissão e precisam de uma alimentação limpa e constante As ferramentas de torneamento cortam na superfície externa de uma peça de trabalho rotativa.
É por isso que os gráficos geralmente dividem o torneamento, o fresamento, a perfuração e o alargamento, mesmo quando o material é o mesmo. A orientação de velocidades e alimentações também alerta que focar apenas em RPM pode ocultar um problema de alimentação; muito pouca carga de chip pode criar vibração, mesmo que a velocidade pareça razoável.
| Operação | Entrada diâmetro | Risco principal | Usar o gráfico como? |
|---|---|---|---|
| Virando | Diâmetro da peça de trabalho | Conversa, desgaste das bordas, mau acabamento | Converta SFM em RPM no diâmetro atual do estoque. |
| Fresagem | Diâmetro cortador | Carga errada da microplaqueta, fricção, deflexão da ferramenta | Use SFM com carga de cavacos por dente e engate radial. |
| Perfuração | Diâmetro broca | Calor embalado dentro do buraco | Comece mais devagar do que abrir a curva se a evacuação do chip for ruim. |
| Espuma | Diâmetro do alargador | Buraco grande, marcas de tagarelice | Use velocidade mais baixa com alimentação constante e permissão correta de estoque. |
Para contexto de seleção de ferramentas, consulte os guias do ANTISHICNC para tipos de ferramentas de corte e ferramentas corte metal.
O que acontece se a velocidade de corte for muito alta ou muito baixa?
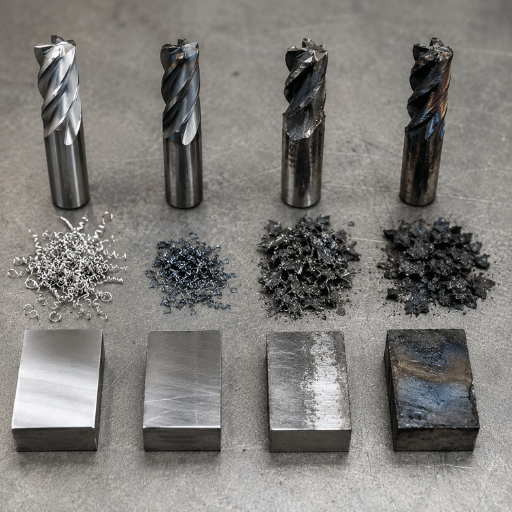
As escolhas de velocidade ruins não aparecem como um único sintoma Muita velocidade pode queimar uma ferramenta, manchar alumínio ou trabalhar endurecer inoxidável Muito pouca velocidade pode esfregar em vez de cortar, piorar o acabamento e fazer um operador aumentar a alimentação pelo motivo errado.
| Sintoma | Causa provável | Primeira correção | Não esqueça |
|---|---|---|---|
| Lascas azuis e desgaste rápido das bordas | Velocidade da superfície muito alta para ferramenta ou refrigerante | Reduza a GFS 15-25 por cento | Verifique a nota da inserção ou a nitidez do HSS. |
| Conversar em um longo eixo | Muita velocidade para rigidez ou alimentação muito leve | Encurte a saliência, apoie o trabalho, altere a velocidade | Um centro ou descanso constante pode importar mais do que RPM. |
| Esfregar e mau acabamento | Edge não está pegando um chip de verdade | Levante ligeiramente a alimentação ou use uma borda mais nítida | Diminuir a velocidade novamente pode piorar a fricção. |
| Superfície de aço inoxidável piora a cada passagem | Trabalho que endurece de esfregar ou de habitar | Use uma ferramenta positiva e nítida e alimentação constante | Não deixe a ferramenta ficar no ombro. |
| O alumínio se acumula na borda | Geometria, velocidade ou lubrificação erradas | Use uma borda polida e afiada e fluido de corte | Mais RPM sem controle de chip pode piorar o acabamento. |
Cenário: uma pequena peça de alumínio é calculada a 3820 RPM, mas o torno atinge o topo a 2500 RPM Não abandone o gráfico Execute a velocidade estável mais alta que a máquina permite, escolha uma ferramenta afiada, mantenha a soldagem por cavacos sob controle e aceite que o tempo de ciclo será diferente de um torno CNC de alta velocidade.
Combine o gráfico com a faixa de velocidade do torno e o modo de controle
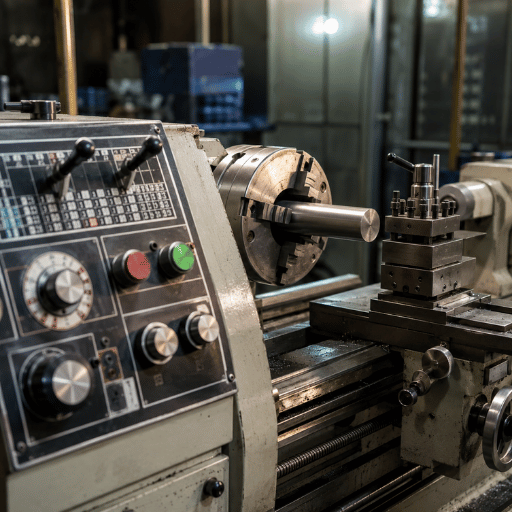
Um gráfico de velocidade pode expor uma incompatibilidade de máquina antes da compra Se a maioria das peças são de grande diâmetro, o torque de baixa rotação e a caixa de câmbio importa Se a maioria das peças são de alumínio ou latão pequeno, o teto de alta rotação importa Se os diâmetros mudarem através do corte, a velocidade de superfície constante CNC pode economizar tempo, mas precisa de um limite de RPM seguro.
| Tipo torno | Sinal de alcance de velocidade | Melhor ajuste gráfico | Link de planejamento interno |
|---|---|---|---|
| Torno torneamento metal geral | 70-2500 RPM | Trabalho misto de reparo, poço e oficina | Visão geral do torno de torneamento de metal |
| Torno universal | 40-2000 RPM | Treinamento manual, sala de ferramentas, torneamento de reparo | Página universal do torno |
| Torno CNC | 40-6000 RPM | Peças pequenas, velocidade de superfície constante, trabalho de produção de metal duro | Página da máquina do torno CNC |
| Torno rosqueamento tubulação | 20-650 RPM | Tubo grande, corte de rosca, torneamento mais lento para serviços pesados | Página torno rosqueamento tubulação |
| Torno vertical | 0,4-63 RPM | Trabalho de grande diâmetro onde a velocidade da superfície chega a RPM muito baixas | Página de torno vertical |
Os usuários CNC também devem entender G96 e G97. G96 mantém velocidade de superfície constante à medida que a ferramenta se move pela face da peça; G97 mantém RPM fixas. Perto da linha central, ainda é necessária uma velocidade máxima segura do fuso porque um cálculo puro de velocidade de superfície constante impulsionaria as RPM para cima.
Para planejamento de processos, compare Tornos CNC e centros de torneamento, então revise Torneamento e fresamento CNC se a peça precisar de características redondas e prismáticas.
Padrões, rastreabilidade de materiais e lista de verificação de cotações
A velocidade de corte não está escrita nos padrões OSHA, ANSI, ISO, ASTM ou ASME como uma única resposta de RPM, mas os padrões ainda moldam a estrutura de decisão em torno do corte. OSHA 29 CFR 1910.212 cobre proteção de máquinas para pontos de operação, e a versão eCFR de 29 CFR 1910.212 é o texto legal para verificar quando a proteção ou o acesso ao mandril muda A orientação da unidade NIST SI ajuda a manter consistentes as conversões m/min, mm, in e ft/min. As categorias de máquinas-ferramenta ISO e os recursos de código ASME são referências úteis quando um projeto passa da configuração da loja para o trabalho de produção documentado.
| Item de rastreabilidade | Grave na folha de configuração | Limite de decisão | Referência da autoridade |
|---|---|---|---|
| Guarda e acesso | Guarda de mandril, escudo de chip, acesso de parada e suporte de barra | Revise antes de executar 2 em bar stock acima de 1000 RPM ou qualquer saliência longa | OSHA 29 CFR 1910.212 |
| Verificação de texto legal | Cláusula OSHA /29 CFR aplicável utilizada pelo revisor de segurança | Use antes de mudar a proteção, o alcance do dispositivo elétrico ou a posição do operador | CEFR 29 CFR 1910.212 |
| Conversão unitária | SFM, m/min, 25 mm, 50 mm, 1 pol. e 2 em notas de conversão | Use um sistema unitário por folha de configuração; não misture mm e entre sem uma conversão por escrito | Unidades NIST SI |
| Categoria máquina | Torno manual, torno CNC, torno vertical ou torno de rosqueamento de tubos | Use a estrutura de seleção antes de citar peças com mais de 250 mm ou menos de 25 mm de diâmetro | Listagem da categoria de máquinas-ferramenta ISO |
| Registro projeto | Linha de base do projeto, notas de estudo de caso, resultado da produção, rendimento e taxa de retrabalho | Grave após os primeiros 30 minutos ou as primeiras 10 partes e revise antes de repetir a citação | portal de códigos e padrões ASME |
Esta não é uma alegação de que todo trabalho de torneamento precisa de um relatório de material ASTM ou um pacote de código ASME É uma lista de verificação de cotação Se o projeto requer rastreabilidade de material ASTM, ANSI ou ISO revisão de segurança de máquina, um registro de implementação de campo in-house, ou um revisado por signoff de engenharia, capturar que antes que o resultado da produção é julgado apenas pelo rendimento.
Para a verificação da unidade, escreva os valores de configuração exatamente: 25 mm, 50 mm, 100 mm, 250 mm, 1 pol., 2 pol., 4 pol., 6 pol., 0,004 in feed, 0,040 in de profundidade de corte, primeiros 30 minutos de produção, ponto de revisão de 8 horas, nota de ação corretiva de 24 horas e 12 meses de notas de pedidos repetidos. Esse pequeno hábito mantém a matriz de decisão legível meses depois.
Transforme o gráfico em uma planilha de configuração antes da produção
Uma folha de configuração evita que um gráfico se torne uma adivinhação Anote o valor do gráfico, o resultado da fórmula e a primeira correção antes que a primeira parte seja cortada Isso torna a segunda parte mais rápida de configurar e dá ao próximo operador algo melhor que a memória.
Folha de configuração de velocidade do torno
- Grave o grau e a condição do material, como 4140 recozido, 304 inoxidável, 6061-T6 ou estoque desconhecido da loja.
- Grave o material da ferramenta, insira o grau, o raio do nariz, o estilo do ancinho, e se o líquido refrigerante é usado.
- Registre o diâmetro inicial, o SFM alvo, as RPM calculadas e as RPM da máquina realmente usadas.
- Taxa de alimentação recorde, alimentação por revolução, profundidade de corte, saliência da ferramenta e método de fixação.
- Grave a cor do chip, a forma do chip, o som, o acabamento superficial e o desgaste da ferramenta após a aprovação no teste.
- Grave a velocidade final e o feed após a correção, não apenas o número do gráfico.
Para operadores manuais, ANTISHICNC's pontas torneamento metal o guia é uma próxima leitura útil porque os erros de velocidade geralmente aparecem junto com a altura da ferramenta, o suporte central e os erros de alimentação.
Use os requisitos de velocidade de corte ao escolher um torno de torneamento de metal
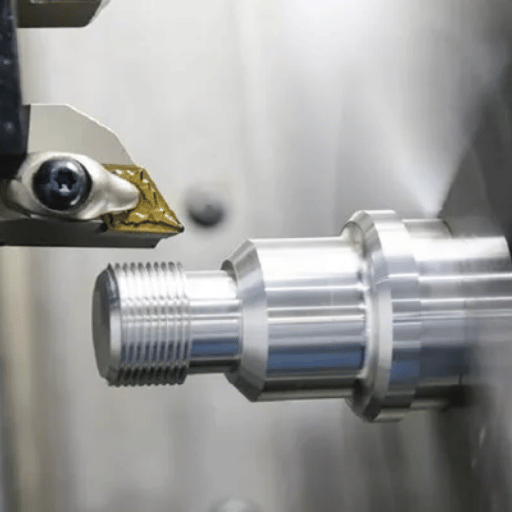
Uma cotação de torno deve incluir mais do que balanço, distância entre centros e potência do motor Traga uma planilha de pequena velocidade para a conversa de compra Liste o maior diâmetro, menor diâmetro, material comum, tipo de ferramenta e SFM desejado Em seguida, pergunte se a máquina pode manter essas velocidades com o torque, mandril e modo de controle que a peça precisa.
| Pergunta do comprador | Por que isso importa | Provas para trazer |
|---|---|---|
| O fuso pode correr devagar com torque? | O aço de grande diâmetro pode calcular a RPM baixa, mas ainda precisa de energia. | Maior diâmetro, grau de material, profundidade de corte. |
| O fuso pode funcionar rápido o suficiente? | O trabalho pequeno do alumínio ou do carboneto pode calcular acima de 3000 RPM. | Menor diâmetro e SFM alvo. |
| O controle suporta velocidade superficial constante? | O trabalho de faceamento e conicidade pode mudar o diâmetro continuamente. | Desenho de peças e RPM máxima segura do mandril. |
| A manutenção do trabalho sobreviverá à velocidade? | RPM é uma questão de segurança, não apenas uma questão de produtividade. | Tamanho do mandril, tipo da mandíbula, comprimento da barra, método do apoio. |
Cenário: uma loja cita ambos os flanges de aço de 10 polegadas e buchas de alumínio de 0,75 polegadas No flange, um torno vertical pode fazer sentido porque a RPM calculada é baixa e o trabalho é pesado Com a bucha, um torno CNC com um teto de 6000 RPM se encaixa melhor Um gráfico aponta para duas máquinas muito diferentes.
Se você estiver combinando uma família de peças com uma máquina, comece com o torno torneamento metal ANTISHICNC visão geral e, em seguida, envie o material, a faixa de diâmetro, a tolerância e o tipo de ferramenta planejado para uma verificação da faixa de velocidade.
Outlook: gráficos estáticos, calculadoras e bibliotecas de ferramentas CAM em 2026
Gráficos estáticos podem ser úteis porque ilustram “scale” para nós - a maneira como o aço 4140, o aço inoxidável 304 e o alumínio 6061 não estão realmente na mesma banda de velocidade “. As calculadoras” ajudam a fazer isso ainda mais rapidamente, eliminando nossas chances de realizar aritmética no diâmetro e SFM. Os dados da biblioteca de ferramentas CAM são um nível muito mais alto de sofisticação, armazenando notas sobre materiais, ferramentas, tipos de suportes, refrigerantes e especificações de máquinas-ferramenta.
Todos os três compartilham um ponto fraco: o primeiro corte ainda precisa de inspeção Em 2026, o melhor fluxo de trabalho não é gráfico versus calculadora É gráfico para o intervalo inicial, calculadora para RPM, folha de configuração para rastreabilidade e correção do operador para a máquina real.
FAQ
Qual é a velocidade de corte ideal?
A velocidade de corte ideal é aquela velocidade de superfície onde a vida útil aceitável da ferramenta, o controle eficaz do chip, o nível de calor apropriado e o acabamento superficial aceitável podem ser alcançados em máquinas específicas. Qualquer gráfico que você encontrar fornece apenas uma diretriz; a velocidade variará com base nas condições do material, no design da ferramenta, no estilo do acessório, no tipo de refrigerante e na rigidez inerente do porta-ferramenta do torno e da própria máquina-ferramenta.
Como você calcula a velocidade de corte a partir de RPM?
A fórmula para a velocidade de superfície (SFM = Pés de superfície por minuto) é SFM = 0,262 x diâmetro em polegadas x RPM. Para métrica torna-se (m/min = pi x diâmetro em mm x RPM /1000).Um exemplo típico pode ser visto olhando para cima o valor de SFM: 2” diâmetro, 700 RPM e ~366,33 SFM. Mas você pode reverter o processo também-pegar um valor SFM de seu gráfico e determinar o fuso RPM usando esta equação: RPM = SFM x 3,82 /diâmetro em polegadas.
O que acontece se a velocidade de corte for muito alta?
Com o aumento das temperaturas da ferramenta, as bordas ficam embotadas; o chip pode ser rasgado em vez de fraturado de forma limpa e sua superfície acabada pode ficar manchada e manchada Os aços inoxidáveis podem ser difíceis de cortar uma vez que suas superfícies tenham “work hardened” de condições de permanência ou fricção Lentificar o fuso Velocidade para baixo com diminuições moderadas.
Qual é a velocidade de corte para o aço 4140?
Para aços-liga de alta usinagem livre, como 4140 e 4150, um gráfico de torneamento comum pode sugerir 70-200 FPM para ferramentas HSS e 430-685 FPM para carboneto Se você estiver trabalhando com 4140 e seu material parecer endurecido, a configuração pode ser menos rígida, ou você estará fazendo cortes interrompidos, comece em direção à extremidade inferior Vamos calcular uma barra de 2” de diâmetro 100 SFM. 100 SFM = 0,262 x 2” x RPM então 100 = 0,524 x RPM; ou RPM=100/0,524=190,8. E na barra de 100 diâmetro: RPM=100/(0,262*1) = 381,7.
O que é uma velocidade de corte segura para o alumínio?
E para alumínio forjado (material das séries 5000, 6000, 7000) o mesmo gráfico indica 500-600 FPM para HSS e 2820 FPM para carboneto Observe o que esses valores provavelmente exigirão em termos de RPM do fuso e a necessidade de velocidade da máquina, bem como boas características de formação de cavacos.
O carboneto é sempre mais rápido que o HSS?
Embora muitos materiais sejam adequados para um corte mais rápido com carboneto, não é aconselhável lançar sua configuração no SFM de carboneto superior, a menos que as condições justifiquem.
A velocidade da superfície é igual à velocidade do fuso?
No. velocidade de superfície é o quão rápido o material se move após a aresta de corte A velocidade do fuso é a RPM do mandril ou fuso O diâmetro os conecta Na mesma RPM, um diâmetro de 2 polegadas tem o dobro da velocidade de superfície de um diâmetro de 1 polegada.



