














U kunt een snijsnelheidsgrafiek gebruiken zodra u de oppervlaktesnelheid ervan hebt vertaald in een spilsnelheid die uw draaibank daadwerkelijk produceert. Dat is waar veel systemen niet worden gelijmd: de grafiek vertelt u over SFM of FPM, en uw machine heeft toerental nodig, maar uw toerental hangt af van uw werkdiameter.
Gebruik deze handleiding als werkstartblad Vind uw werkmateriaal en gereedschapsmateriaal, stap naar RPM via SFM, controleer of u akkoord gaat met de snelheidsmogelijkheden van uw machine en zet deze terug of duw hem omhoog met chipanalyse, standtijd, trillingen, koelmiddelen en afwerking. Er is geen garantie voor de uiteindelijke productiviteit. Het geeft je alleen een pad naar een geldige eerste snede.
Snelle specificaties: In één oogopslag instellen van de draaisnelheid
| Grafiekwaarde | Oppervlaktesnelheid, meestal weergegeven als SFM of FPM voor inch-shops en m/min voor metrische winkels |
| Draaibankinvoer | RPM, voeding per omwenteling, snedediepte, neusradius van het gereedschap, koelvloeistof en gereedschapsoverhang |
| Snelle formule | RPM = SFM x 3,82 /werkstukdiameter in inches |
| Eerste correctie | Als de snee klappert, uitsmeert, werkt, verhardt of de rand verbrandt, verandert de snelheid en voedt u samen |
| Machinecontrole | Grote diameters vereisen mogelijk een laag toerentalkoppel; Voor klein carbidewerk is mogelijk een hoge toerentalcapaciteit nodig |
De 5-Stappen Diameter-Eerste Snelheid Ladder
Begin niet met RPM Begin met materiaal, gereedschapstype en diameter Beklim dan de ladder: SFM, RPM, feed, testcut, correctie Bij 100 SFM heeft een 1 inch schacht 382 RPM nodig terwijl een 2 inch schacht 191 RPM nodig heeft, dus diameter bepaalt of de kaart zacht of agressief is.
Hoe u een snijsnelheidstabel leest voordat u het toerental instelt
SFM Staat voor “Oppervlaktevoeten per minuut.” Dat staat voor de snelheid van het werkstuk, dat over de snijkant van een gereedschap komt Op je draaibank heeft het betrekking op de buitengrens van een draaiend deel - naarmate de grootte kleiner wordt, neemt de snelheid ook af naarmate het werk langzamer beweegt, zelfs als de spil op een bepaald aantal blijft.
Dit principe zorgt ervoor dat je de kaart niet zomaar naar de spindelkast kunt transponeren, als je het draaien van vijf centimeter ruwe staaf vergelijkt met het draaien van een 1 inch as met een afwerkingssnede van iets meer dan een derde van een inch, heeft elk een ander snelheidsdilemma.
Lees grafieken van de snijsnelheid door opeenvolgend te gaan: Identificeer het algemene type metaal; kies de specifieke gereedschapssubstantie; evalueer het stijfheidsniveau van de machine, en; gebruik de huidige afmetingen van onderdelen - en niet de tekengrootte - bij het berekenen van het toerental op basis van SFM.
De meeste ervaren machinisten herhalen voor de goede orde een zin uit het dagelijks leven en de werkvloer: formuleberekening komt dichtbij, geluid, chipgeometrie en cutterstatus zijn je echte navigators in het snelheidsgebied.
Op handmatige draaibanken, begin dichtbij de onderste helft van een bereik wanneer het werk ver van de spankop uitsteekt, de gereedschapspaal licht is, of de materiaalpartij onbekend is Met CNC draaien kan constante oppervlaktesnelheid SFM beter vasthouden, maar je hebt nog steeds een maximale RPM-dop en voldoende kaakgreep nodig voor de diameter.
Snijsnelheidstabel per materiaal en gereedschapstype
Hieronder vindt u de aanbevolen FPM- of SFM-draaiwaarden die worden gebruikt voor typische draaibankopstellingstaken en andere relevante parameters gebaseerd op aannames in een gereedschapsdiagram: - Feedrate van 0,004 ipr, - Snijdiepte van 0,040 inch, - Werklevensduur tussen herslijpingen of vervangingen van 180 minuten We vermelden dit ter referentie - niet als definitieve parameters voor welke draaibank dan ook.
| Materiaalgroep | Voorbeelden | HSS start | Carbide start | Winkel notitie |
|---|---|---|---|---|
| Vrijbewerking van koolstofstaal | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Goed eerste testmateriaal als de draaibank en het gereedschap stijf zijn. |
| Laag koolstofstaal | 1006-1026 | 125-215 FPM | 800-885 FPM | Bekijk de opgebouwde rand wanneer de voeding te licht is. |
| Middelmatig koolstofstaal | 1027-1052 | 55-180 FPM | 670-970 FPM | Hardheidsspreiding is belangrijk; begin laag als de voorraadconditie niet bekend is. |
| Vrij verspanend gelegeerd staal | 4140, 4150 | 70-200 FPM | 430-685 FPM | 4140 voorwaarde kan het antwoord veranderen; negeer geen warmtebehandeling. |
| Austenitisch roestvast | 201, 304, 304L, 321, 347 | 115-135 FPM | 570 FPM | Houd het gereedschap snijden Wrijven kan het oppervlak verharden. |
| Gietijzer | Grijze ijzeren klassen | 145-215 FPM | 410 FPM | Droog snijden is gebruikelijk, maar stofbeheersing doet er nog steeds toe. |
| Brass | Vrijmaaiend messing | 300-350 FPM | 1170 FPM | Gebruik geschikte gereedschapsgeometrie; messing kan met de verkeerde rand grijpen. |
| Bronze | Algemene bronslegeringen | 200-250 FPM | 715 FPM | Schurende legeringen kunnen HSS sneller straffen dan de grafiek suggereert. |
| Gesmeed aluminium | 5000, 6000, 7000-serie | 500-600 FPM | 2820 FPM | Chipcontrole en beschikbare RPM beperken vaak de echte setup. |
Een artikel op de ANTISHICNC metalen keerpagina suggereert 70-135 FPM voor zacht stalen HSS gereedschapsbits en 140-270 FPM voor inzetstukken; deze waarden hebben de neiging om algemene machineparameters te bevoordelen in plaats van ideale prestaties voor een enkele gereedschap en werkstuk combinatie.
Converteer SFM naar RPM met de Diameter-Eerste Snelheidsladder
De inch versie van de berekening van de snijsnelheid is: SFM = pi x diameter in inches x RPM /12. veel machinisten gebruiken RPM = SFM x 3,82 / diameter in inches Dit 3,82 getal is slechts 12 /pi.
Formula Card
SFM vanaf toerental: SFM = 0,262 x diameter (in) x toerental
RPM van SFM: RPM = SFM x 3,82 /diameter (in)
Metrisch: m/min = pi x diameter (mm) x toerental /1000
| Setup | Doelsnelheid | Diameter | Berekend toerental | Besluit |
|---|---|---|---|---|
| HSS op stalen as | 100 SFM | 1.000 inch | 382 TPM | Goed handmatige-lathe uitgangspunt. |
| Hetzelfde staal, grotere bar | 100 SFM | 2.000 inch | 191 TPM | De helft van het toerental omdat de diameter verdubbelde. |
| Carbide op aluminium | 500 SFM | 0,500 inch | 3820 TPM | Heeft een draaibank nodig met voldoende hoge snelheid. |
| Gepubliceerde formulecontrole | 2 inch bij 700 tpm | 2.000 inch | 366,33 SFM | Komt overeen met het Mitsubishi voorbeeld. |
Scenario: Een machinist ruwt een 2 inch 4140 schacht met behulp van HSS. Met behulp van grafieken voor 4140/4150 materialen varieert SFM van 70 tot 200 FPM. Het proberen van een 100 SFM-instelling leidt tot een 191 RPM. Als chips blauw worden en de gereedschapsrand snel slijt, verminder dan SFM. Als de chips draderig blijven en het gereedschap over het werkstuk begint te wrijven, experimenteer dan met een iets hogere feed voordat u de aanbeveling van de kaart voor SFM afwijst.
HSS versus Carbide: wanneer het snellere kaartnummer niet beter begint
Carbide grafieken tonen vaak veel hogere SFM dan HSS, wat staat voor high speed steel Dat betekent niet dat elk carbide inzetstuk op elke draaibank bovenaan de tafel moet lopen Carbide houdt van warmte, stijfheid en voldoende voeding om de rand te bewerken Op een verende opstelling kan carbide chippen met een snelheid waarbij een scherp HSS-gereedschap rustig zou snijden.
HSS Voordelen
HSS houdt een scherpe rand langer vast, kan betrouwbaar werken op kleinere of zwakkere machines, en functioneert effectief bij lagere oppervlaktesnelheden De primaire toepassingen voor dit materiaal zijn onder meer: kleine productieruns, reparatiewerkzaamheden, smalle assen, niet-onderbroken handmatige handelingen en insnijdingen in materialen die onbekend zijn voor de operator.
Snijsnelheid wordt beperkt door warmte Als je een snijgereedschap eenmaal hebt verwarmd tot het punt waar de rand rood begint te gloeien, neemt de levensduur van het gereedschap exponentieel af.
Carbide Voordelen
Carbide heeft de capaciteit voor snijden op hoge snelheid en is zeer geschikt voor schurende materialen, op voorwaarde dat de machine, gereedschapshouder, hardmetalen inzetkwaliteit en snijvloeistoffen op de juiste manier voor de taak zijn geselecteerd.
De snijsnelheid wordt beperkt door ondersteuning. Losse klemsamenstellen, zwakke spilmontages, onvoldoende toevoersnelheid of overmatige gereedschapstrillingen kunnen feitelijk resulteren in een slechtere algehele productiviteit bij snelle carbide-uitsnijdingen in vergelijking met geoptimaliseerde HSS-uitsnijdingen bij lage snelheid.
Scenario: Uw 304 roestvrijstalen onderdelen kletsen op uw kleine, handmatig bediende draaibank. Hoewel talloze grafieken erop kunnen wijzen dat u uw hardmetalen gereedschap in een veel sneller SFM-bereik kunt laten werken dan typisch is voor HSS-gereedschap. In de praktijk, wanneer roestvrij staal begint te werken het risico van verharding, de oplossing voor uw gekletsprobleem kan niet alleen liggen in de snijsnelheid (die moet worden aangepast aan een lagere SFM om te starten), maar kan een scherper snij-inzetstuk, minder uitsteeksel (overhang van het gereedschap) van het snijgereedschap nodig zijn, grotere stabiliteit van de gereedschapshouder, consistente toepassing van de chipstroom bij het inzetstuk en mogelijk met behulp van een positief rakesemisch snijgereedschap.
Draaien, frezen, boren en ruimen: waarom één SFM niet altijd één installatie is
Snijsnelheid is niet het hele feeds and speedsproblem Frezen hebben tanden, spaanbelasting, radiale aangrijping, en gereedschapsdiameter Boren vangen warmte op in een gat Ruimers verwijderen een kleine toelage en hebben een schone, constante voeding nodig Draaigereedschappen gesneden aan het buitenoppervlak van een roterend werkstuk.
Dit is de reden waarom kaarten vaak draaien, frezen, boren en ruimen splitsen, zelfs als het materiaal hetzelfde is. Snelheids-en-voedingsrichtlijnen waarschuwen ook dat alleen focussen op toerental een feedprobleem kan verbergen; te weinig chipbelasting kan gebabbel veroorzaken, zelfs als de snelheid er redelijk uitziet.
| Operation | Diameterinvoer | Hoofdrisico | Hoe de grafiek gebruiken? |
|---|---|---|---|
| Turning | Diameter werkstuk | Verbrijzeling, randslijtage, slechte afwerking | Converteer SFM naar RPM bij de huidige voorraaddiameter. |
| Frezen | Snijder diameter | Verkeerde chipbelasting, wrijven, gereedschapsafbuiging | Gebruik SFM met chipbelasting per tand en radiale aangrijping. |
| Boren | Boordiameter | Warmte verpakt in het gat | Begin langzamer dan open draaien als de spaanafvoer slecht is. |
| Reaming | Diameter ruimer | Oversized gat, chatter marks | Gebruik lagere snelheid met constante voeding en correcte voorraadtoeslag. |
Zie de handleidingen van ANTISHICNC voor de context van gereedschapsselectie soorten snijgereedschappen en metalen snijgereedschappen.
Wat gebeurt er als de snijsnelheid te hoog of te laag is?
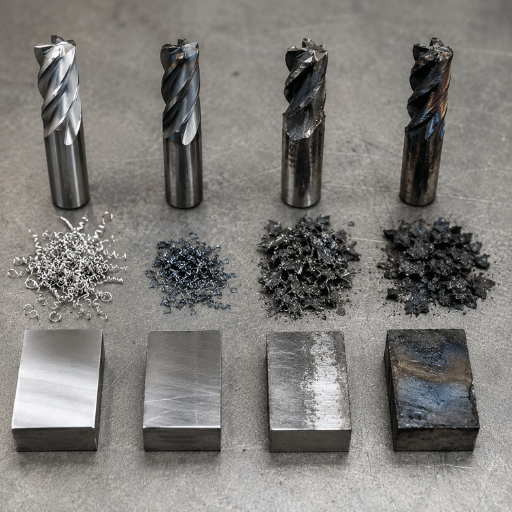
Slechte snelheidskeuzes komen niet als één enkel symptoom naar voren Te veel snelheid kan een gereedschap verbranden, aluminium uitsmeren of roestvrij hard werken Te weinig snelheid kan wrijven in plaats van snijden, de afwerking verslechteren en ervoor zorgen dat een operator het voer om de verkeerde reden verhoogt.
| Symptoom | Waarschijnlijk oorzaak | Eerste correctie | Vergeet niet |
|---|---|---|---|
| Blauwe chips en snelle edge slijtage | Oppervlaktesnelheid te hoog voor gereedschap of koelvloeistof | Verlaag SFM met 15-25 procent | Controleer de insert grade of HSS scherpte. |
| Kletsen op een lange schacht | Te veel snelheid voor stijfheid, of te licht voeren | Verkort de overhang, ondersteun het werk, verander de snelheid | Een centrale of stabiele rust kan belangrijker zijn dan het toerental. |
| Wrijven en slechte afwerking | Edge neemt geen echte chip | Voer iets verhogen of een scherpere rand gebruiken | Weer vertragen kan het wrijven verergeren. |
| Roestvrij stalen oppervlak wordt elke pass slechter | Werk verharding door wrijven of wonen | Gebruik een positief, scherp gereedschap en een constante feed | Laat het gereedschap niet bij de schouder wonen. |
| Aluminium bouwt zich op aan de rand | Verkeerde geometrie, snelheid of smering | Gebruik een gepolijste, scherpe rand en snijvloeistof | Meer RPM zonder chipcontrole kan de afwerking slechter maken. |
Scenario: een klein aluminium onderdeel wordt berekend bij 3820 RPM, maar de draaibank komt boven bij 2500 RPM Laat de grafiek niet los Laat de hoogste stabiele snelheid lopen die de machine toelaat, kies een scherp gereedschap, houd het chiplassen onder controle, en accepteer dat de cyclustijd zal verschillen van een snelle CNC draaibank.
Match de grafiek met uw draaibanksnelheidsbereik en besturingsmodus
Een snelheidsgrafiek kan een mismatch van de machine vóór aankoop blootleggen Als de meeste onderdelen een grote diameter hebben, zijn het koppel bij lage toerentallen en de versnellingsbak van belang Als de meeste onderdelen klein aluminium of messing zijn, is het plafond bij hoge toerentallen van belang. Als de diameters door de snede veranderen, kan een constante oppervlaktesnelheid van CNC tijd besparen, maar er is een veilige toerentallimiet nodig.
| Draaibank type | Snelheid bereik signaal | Beste grafiek fit | Interne planning link |
|---|---|---|---|
| Algemene metalen draaibank | 70-2500 TPM | Gemengde reparatie-, schacht- en werkplaatswerkzaamheden | Overzicht draaibank metalen |
| Universele draaibank | 40-2000 TPM | Handmatige training, gereedschapskamer, reparatie draaien | Universele draaibank pagina |
| CNC draaibank | 40-6000 TPM | Kleine onderdelen, constante oppervlaktesnelheid, carbideproductiewerk | CNC draaibank machine pagina |
| Pijpdraaddraaibank | 20-650 TPM | Grote pijp, draadsnijden, langzamer zwaar draaien | Pijp inrijgbare draaibank pagina |
| Verticale draaibank | 0,4-63 TPM | Werk met grote diameter waarbij de oppervlaktesnelheid op een zeer laag toerental komt | Verticale draaibank pagina |
CNC-gebruikers moeten ook G96 en G97 begrijpen. G96 houdt een constante oppervlaktesnelheid vast terwijl het gereedschap over het onderdeel beweegt; G97 heeft een vast toerental. Nabij de middellijn is nog steeds een veilige maximale spilsnelheid vereist omdat een pure berekening van de constante oppervlaktesnelheid het toerental omhoog zou drijven.
Voor procesplanning, vergelijk CNC draaibanken en draaicentra, bekijk dan CNC draaien en frezen als het onderdeel zowel ronde als prismatische kenmerken nodig heeft.
Normen, materiaaltraceerbaarheid en de offertechecklist
Snijsnelheid wordt niet in OSHA-, ANSI-, ISO-, ASTM- of ASME-normen geschreven als een enkel RPM-antwoord, maar normen vormen nog steeds het beslissingskader rond de snede. OSHA 29 CFR 1910.212 omvat machinebewaking voor werkingspunten, en de eCFR-versie van 29 CFR 1910.212 is de juridische tekst die moet worden gecontroleerd bij het bewaken of wijzigen van de toegang tot de chuck. NIST SI-eenheidsbegeleiding helpt m/min, mm, in en ft/min-conversies consistent te houden. ISO-machinescategoriën en ASME-codebronnen zijn nuttige referenties wanneer een project van winkelopstelling naar gedocumenteerd productiewerk gaat.
| Traceerbaarheidsartikel | Opnemen op het setup sheet | Beslissingsdrempel | Autoriteitsreferentie |
|---|---|---|---|
| Bewaking en toegang | Chuck-bewaker, chipschild, stoptoegang en barondersteuning | Beoordeel voordat u 2 in barvoorraad boven 1000 tpm of een lange overhang uitvoert | OSHA 29 CFR 1910.212 |
| Juridische tekstcontrole | Toepasselijke OSHA/29 CFR-clausule gebruikt door de veiligheidsbeoordelaar | Gebruik voordat u de bewaking, het armatuurbereik of de operatorpositie wijzigt | eCFR 29 CFR 1910.212 |
| Eenheidsconversie | SFM, m/min, 25 mm, 50 mm, 1 inch en 2 in conversienota's | Gebruik één unitsysteem per setup sheet; meng mm niet en in zonder een schriftelijke conversie | NIST SI-eenheden |
| Machinecategorie | Handmatige draaibank, CNC-draaibank, verticale draaibank of draaibank voor pijpdraad | Gebruik het selectiekader voordat u onderdelen met een diameter groter dan 250 mm of kleiner dan 25 mm citeert | ISO-categorielijst voor werktuigmachines |
| Projectrecord | Projectbasislijn, casestudynotities, productieresultaat, doorvoer en herwerksnelheid | Neem op na de eerste 30 minuten of de eerste 10 delen, bekijk vervolgens voordat u het citaat herhaalt | ASME-codes en standaardportaal |
Dit is geen bewering dat elke draaiende taak een ASTM-materiaalrapport of een ASME-codepakket nodig heeft. Het is een offertechecklist. Als het project traceerbaarheid van ASTM-materiaal, ANSI- of ISO-machineveiligheidsbeoordeling, een intern veldimplementatierecord of een beoordeeld door engineering signoff vereist, leg dat vast voordat de productieresultaat alleen op basis van doorvoer wordt beoordeeld.
Voor de eenheidscontrole schrijft u de instelwaarden precies: 25 mm, 50 mm, 100 mm, 250 mm, 1 inch, 2 inch, 4 inch, 6 inch, 0,004 in voer, 0,040 in de diepte van de snede, eerste 30 minuten productie, 8 uur beoordelingspunt, 24 uur correctie-actienota en 12 maanden na herhaalordernotities. Die kleine gewoonte zorgt ervoor dat de beslissingsmatrix maanden later leesbaar blijft.
Verander de grafiek in een setupblad vóór productie
Een setup sheet houdt een grafiek van giswerk Schrijf de grafiekwaarde, formule resultaat, en eerste correctie voordat het eerste deel wordt gesneden Dat maakt het tweede deel sneller in te stellen en geeft de volgende operator iets beter dan geheugen.
Draaibank Speed Setup Sheet
- Record materiaalkwaliteit en staat, zoals 4140 gegloeid, 304 roestvrij, 6061-T6, of onbekende winkelvoorraad.
- Neem gereedschapsmateriaal op, plaats de insteekgraad, neusradius, harkstijl en of er koelvloeistof wordt gebruikt.
- Recordstartdiameter, doel-SFM, berekend toerental en daadwerkelijk gebruikt toerental van de machine.
- Registreer de toevoersnelheid, het voer per omwenteling, de snedediepte, de gereedschapsoverhang en de werkhoudmethode.
- Neem de chipkleur, chipvorm, geluid, oppervlakteafwerking en gereedschapsslijtage op na de testpas.
- Noteer de eindsnelheid en voer na correctie, niet alleen het kaartnummer.
Voor handmatige operators, ANTISHICNC's draaipunten van metalen draaibanken gids is een handig volgende lezing omdat snelheidsfouten vaak samen met gereedschapshoogte, middenondersteuning en feedfouten verschijnen.
Gebruik Snijsnelheidseisen bij het kiezen van een metalen draaibank
Een draaibank citaat moet meer dan zwaaien, afstand tussen centra, en motorvermogen Breng een werkblad met kleine snelheid naar het kopen gesprek Vermeld de grootste diameter, kleinste diameter, gemeenschappelijk materiaal, gereedschapstype, en gewenste SFM. Vraag dan of de machine kan houden die snelheden met de koppel, chuck, en controlemodus die het onderdeel nodig heeft.
| Kopersvraag | Waarom het ertoe doet | Bewijs om mee te brengen |
|---|---|---|
| Kan de spil langzaam lopen met koppel? | Staal met een grote diameter kan rekenen op een laag toerental, maar heeft nog steeds stroom nodig. | Grootste diameter, materiaalkwaliteit, snedediepte. |
| Kan de spil snel genoeg lopen? | Klein aluminium- of carbidewerk kan boven de 3000 tpm rekenen. | Kleinste diameter en doel-SFM. |
| Ondersteunt de besturing een constante oppervlaktesnelheid? | Het facing en het tapse werk kunnen diameter onophoudelijk veranderen. | Onderdeeltekening en maximaal toerental van de veilige spankop. |
| Zal werkhouden de snelheid overleven? | RPM is een veiligheidsvraag, niet alleen een productiviteitsvraag. | Chuck grootte, kaak type, staaflengte, steunmethode. |
Scenario: een shop citeert zowel 10 inch stalen flenzen als 0,75 inch aluminium bussen Op de flens kan een verticale draaibank zinvol zijn omdat het berekende toerental laag is en het werk zwaar is Met de bus past een CNC draaibank met een plafond van 6000 RPM beter Eén grafiek wijst op twee zeer verschillende machines.
Als u een onderdelenfamilie aan een machine koppelt, begin dan met de ANTISHICNC metalen draaibank overzicht, stuur vervolgens het materiaal, het diameterbereik, de tolerantie en het geplande gereedschapstype voor een snelheidscontrole.
Vooruitzichten: statische grafieken, rekenmachines en CAM-toolbibliotheken in 2026
Statische kaarten kunnen handig zijn omdat ze ons illustreren “scale” - de manier waarop 4140 staal, 304 roestvrij en 6061 aluminium niet echt in dezelfde “speedband zitten.” Rekenmachines helpen dit nog sneller te doen door onze kansen op rekenkunde op diameter en SFM te elimineren CAM-gereedschapsbibliotheekgegevens zijn een veel hoger niveau van verfijning, waarbij aantekeningen over materiaal, gereedschap, holdertypen, koelvloeistoffen en specificaties voor werktuigmachines worden opgeslagen.
Alle drie delen één zwak punt: de eerste snede moet nog worden geïnspecteerd In 2026 is de beste workflow niet grafiek versus rekenmachine Het is grafiek voor het startbereik, rekenmachine voor toerental, setup sheet voor traceerbaarheid en operatorcorrectie voor de echte machine.
FAQ
Wat is de optimale snijsnelheid?
De optimale snijsnelheid is dat de oppervlaktesnelheid waar aanvaardbare levensduur van het gereedschap, effectieve chipcontrole, passend warmteniveau en aanvaardbare oppervlakteafwerking in specifieke machines kan worden bereikt Elke grafiek die u vindt biedt slechts een richtlijn; snelheid zal variëren op basis van materiaalomstandigheden, gereedschapsontwerp, armatuurstijl, koelvloeistoftype en de inherente stijfheid van uw draaibankgereedschaphouder en de werktuigmachine zelf.
Hoe bereken je de snijsnelheid op basis van RPM?
De formule voor oppervlaktesnelheid (SFM = Surface Feet Per Minute) is SFM = 0,262 x diameter in inches x RPM. Voor metric wordt het (m/min = pi x diameter in mm x RPM /1000).Een typisch voorbeeld is te zien door de waarde van SFM op te zoeken: 2”, 700 RPM en ~366,33 SFM. Maar u kunt het proces omkeren door te nemen een SFM-waarde uit uw grafiek en de spil-RPM bepalen met behulp van deze vergelijking: RPM = SFM x 3,82 /diameter in inches.
Wat gebeurt er als de snijsnelheid te hoog is?
Met toenemende gereedschapstemperaturen worden randen dof; de chip kan worden gescheurd in plaats van schoon gebroken en uw afgewerkte oppervlak kan vlekkerig en smel worden Roestvrij staal kan moeilijk te snijden zijn zodra hun oppervlakken zijn voorzien van “ gehard van verblijfs- of wrijfomstandigheden. Vertraag de spil. Snelheid omlaag met gematigde afnames.
Wat is de snijsnelheid voor 4140 staal?
Voor hoogvrij verspanend gelegeerd staal zoals 4140 en 4150 kan een gemeenschappelijk draaigrafiek 70-200 FPM suggereren voor HSS-gereedschap en 430-685 FPM voor carbide. Als u met 4140 werkt en uw materiaal gehard lijkt, kan de opstelling minder stijf zijn, of u zult onderbroken sneden maken, begin naar het onderste uiteinde. Laten we een staaf met een diameter van 2” 100 SFM. 100 SFM = 0,262 x 2” dus 100 = 0,524 1.2.5.
Wat is een veilige snijsnelheid voor aluminium?
En voor gesmeed aluminium (materiaal uit de 5000, 6000, 7000-serie) roept dezelfde grafiek 500-600 FPM op voor HSS en 2820 FPM voor carbide. Merk op wat deze waarden waarschijnlijk vereisen in termen van spiltoerental en de noodzaak van machinesnelheid, evenals goede chipvormende eigenschappen.
Is carbide altijd sneller dan HSS?
Hoewel veel materialen zeer geschikt zijn om sneller te snijden met Carbide, is het niet verstandig om uw installatie in de SFM met hoger carbidegehalte te starten, tenzij de omstandigheden dit rechtvaardigen.
Is de oppervlaktesnelheid hetzelfde als de spilsnelheid?
Nee Oppervlakte snelheid is hoe snel het materiaal beweegt voorbij de snijkant Spindel snelheid is het toerental van de spankop of spindel Diameter verbindt ze Bij hetzelfde toerental heeft een diameter van 2 inch tweemaal de oppervlakte snelheid van een diameter van 1 inch.



