














Vous pouvez utiliser un tableau de vitesse de coupe une fois que vous avez traduit sa vitesse de surface en une vitesse de broche que votre tour produit réellement C'est là que de nombreux systèmes se décollent : le tableau vous parle de SFM ou de FPM, et votre machine a besoin de RPM-mais votre RPM dépend de votre diamètre de travail.
Utilisez ce guide comme feuille de démarrage de travail Trouvez votre matériel de travail et le matériel d'outil, passez au régime via SFM, vérifiez l'accord avec la capacité de vitesse de votre machine et reculez-le ou poussez-le vers le haut avec l'analyse des puces, la durée de vie de l'outil, les vibrations, les liquides de refroidissement et l'apparence de finition Il n'y a aucune garantie de productivité finale Il vous donne seulement un chemin vers une première coupe valide.
Spécifications rapides : configuration de la vitesse de rotation en un coup d'œil
| Valeur graphique | Vitesse de surface, généralement affichée en SFM ou FPM pour les magasins en pouces et en m/min pour les magasins métriques |
| Entrée tour | régime, alimentation par tour, profondeur de coupe, rayon du nez de l'outil, liquide de refroidissement et porte-à-faux de l'outil |
| Formule rapide | RPM = SFM x 3,82 /diamètre de la pièce en pouces |
| Première correction | Si la coupe bavarde, barbouille, durcit ou brûle le bord, changez de vitesse et nourrissez-vous ensemble |
| Vérification machine | Les grands diamètres peuvent nécessiter un faible couple de régime ; les petits travaux en carbure peuvent nécessiter une capacité de régime élevée |
L'échelle de 5 étapes de diamètre et de première vitesse
Ne commencez pas par RPM Commencez par le matériau, le type d'outil et le diamètre Puis grimpez sur l'échelle : SFM, RPM, alimentation, coupe d'essai, correction À 100 SFM, un arbre de 1 pouce a besoin de 382 RPM tandis qu'un arbre de 2 pouces a besoin de 191 RPM, donc le diamètre décide si le graphique est doux ou agressif.
Comment lire un tableau de vitesse de coupe avant de définir le régime
SFM signifie “Pie pieds de surface par minute.” Cela représente la vitesse de la pièce à usiner, qui tombe sur le tranchant d'un outil Sur votre tour, cela se rapporte à la limite extérieure d'une pièce en rotation-à mesure que la taille diminue, la vitesse diminue également à mesure que le travail se déplace plus lentement même si la broche reste à un nombre spécifique.
Ce principe garantit que vous ne pouvez pas simplement transposer le graphique dans la boîte de broche Lorsque vous comparez le fait de tourner trois pouces de barre brute avec le fait de tourner un arbre de 1 pouce avec une coupe de finition d'un peu plus d'un tiers de pouce, chacun a un dilemme de vitesse différent.
Lisez les graphiques de vitesse de coupe en allant séquentiellement : identifiez le type général de métal ; choisissez la substance d'outil spécifique ; évaluer le niveau de rigidité de la machine, et ; utilisez les dimensions actuelles des pièces - sans dessiner la taille - lors du calcul du régime à partir de SFM.
La plupart des machinistes expérimentés répètent une phrase de la vie quotidienne et de l'atelier, pour faire bonne mesure : le calcul de la formule se rapproche, le son, la géométrie des copeaux et l'état du couteau sont vos véritables navigateurs dans le territoire de la vitesse.
Sur les tours manuels, commencez près de la moitié inférieure d'une plage lorsque le travail dépasse loin du mandrin, que la tige d'outil est légère ou que le lot de matériaux est inconnu. Avec le virage CNC, une vitesse de surface constante peut maintenir le SFM plus étroitement, mais vous avez toujours besoin d'un capuchon RPM maximum et d'une prise de mâchoire suffisante pour le diamètre.
Tableau de vitesse de coupe par matériau et type d'outil
Vous trouverez ci-dessous les valeurs de tournage FPM ou SFM recommandées utilisées sur les travaux de configuration de tour typiques et d'autres paramètres pertinents basés sur des hypothèses dans un tableau d'outils : - Débit d'alimentation de 0,0 ipr, 4 Déput de coupe de 0,040 pouce, Durée de vie entre rebroyage ou remplacements de 180 minutes Nous listons ceci pour référence-pas comme paramètres définitifs pour tout tour.
| Groupe matériel | Exemples | Démarrage HSS | Carbide démarrer | Note d'atelier |
|---|---|---|---|---|
| Acier au carbone à usinage libre | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Bon matériau de premier test si le tour et l'outil sont rigides. |
| Acier à faible teneur en carbone | 1006-1026 | 125-215 FPM | 800-885 FPM | Regardez le bord construit lorsque l’alimentation est trop légère. |
| Acier moyen carbone | 1027-1052 | 55-180 FPM | 670-970 FPM | La dureté se propage compte ; commencer bas si l’état du stock n’est pas connu. |
| Acier allié à usinage libre | 4140, 4150 | 70-200 FPM | 430-685 FPM | La condition 4140 peut modifier la réponse ; n'ignorez pas le traitement thermique. |
| Inox austénitique | 201, 304, 304L, 321, 347 | 115-135 FPM | 570 FPM | Gardez l'outil à couper Le frottement peut durcir la surface. |
| Fonte | Cours de fer gris | 145-215 FPM | 410 FPM | La découpe à sec est courante, mais le contrôle de la poussière est toujours important. |
| Laiton | Laiton décolleté | 300-350 FPM | 1170 FPM | Utilisez une géométrie d'outil appropriée ; le laiton peut saisir avec le mauvais bord. |
| Bronze | Alliages généraux de bronze | 200-250 FPM | 715 FPM | Les alliages abrasifs peuvent punir le HSS plus rapidement que ne le suggère le graphique. |
| Aluminium corroyé | séries 5000, 6000, 7000 | 500-600 FPM | 2820 FPM | Le contrôle des puces et le régime disponible limitent souvent la configuration réelle. |
Un article sur la page de tournage des métaux 1TP3 T suggère 70-135 FPM pour les embouts d'outils HSS en acier doux et 140-270 FPM pour les inserts ; ces valeurs ont tendance à favoriser les paramètres généraux de la machinerie plutôt que les performances idéales pour une combinaison unique d'outils et de pièces.
Convertissez SFM en RPM avec l'échelle de diamètre et de première vitesse
La version en pouces du calcul de la vitesse de coupe est : SFM = pi x diamètre en pouces x RPM /12. beaucoup de machinistes utilisent RPM = SFM x 3,82 /diamètre en pouces Ce nombre de 3,82 est juste 12 /pi.
Carte Formule
SFM à partir de RPM : SFM = 0,262 x diamètre (en) x RPM
RPM à partir de SFM : RPM = SFM x 3,82 /diamètre (po)
Métrique : m/min = pi x diamètre (mm) x RPM /1000
| Configuration | Vitesse cible | Diamètre | RPM calculé | Décision |
|---|---|---|---|---|
| HSS sur arbre en acier | 100 GDF | 1 000 po | 382 tr/min | Bon point de départ manuel-en tour. |
| Même acier, barre plus grande | 100 GDF | 2 000 po | 191 tr/min | La moitié du régime parce que le diamètre a doublé. |
| Carbure sur aluminium | 500 GDF | 0,500 po | 3820 tr/min | A besoin d'un tour avec une vitesse suffisamment haut de gamme. |
| Vérification de formule publiée | 2 po à 700 tr/min | 2 000 po | 366,33 GDF | Correspond à l'exemple de Mitsubishi. |
Scénario : Un machiniste ébauche un arbre 4140 de 2 pouces à l'aide de HSS À l'aide de graphiques pour les matériaux 4140/4150, le SFM varie de 70 à 200 FPM L'essai d'un réglage 100 SFM conduit à un régime 191 RPM. Si les copeaux deviennent bleus et que le bord de l'outil s'use rapidement, réduisez le SFM. Si les copeaux restent filandreux et que l'outil commence à frotter la pièce, expérimentez une alimentation légèrement plus élevée avant de rejeter la recommandation du graphique pour le SFM.
HSS vs Carbide : quand le numéro de graphique le plus rapide n'est pas le meilleur départ
Les cartes carbure montrent souvent un SFM beaucoup plus élevé que le HSS, qui signifie acier à grande vitesse Cela ne signifie pas que chaque insert en carbure doit courir près du haut de la table sur chaque tour Carbide aime la chaleur, la rigidité et suffisamment d'alimentation pour travailler le bord Sur une configuration élastique, le carbure peut s'écailler à une vitesse où un outil HSS pointu couperait tranquillement.
Avantages HSS
HSS détient un tranchant plus longtemps, peut travailler de manière fiable sur des machines plus petites ou plus faibles et fonctionne efficacement à des vitesses de surface inférieures. Les principales utilisations de ce matériau comprennent : de petites séries de production, des travaux de réparation, des arbres étroits, des opérations manuelles non interrompues et des coupes dans des matériaux peu familiers à l'opérateur.
La vitesse de coupe est limitée par la chaleur Une fois que vous chauffez un outil de coupe au point où son bord commence à briller en rouge, la durée de vie de l'outil diminue de façon exponentielle.
Avantages Carbide
Le carbure a la capacité de couper à grande vitesse et convient bien aux matériaux plus abrasifs, à condition que la machine, le porte-outil, la qualité de la plaquette de carbure et les fluides de coupe soient correctement sélectionnés pour la tâche.
La vitesse de coupe est limitée par le support. Des ensembles de pinces lâches, des supports de broches faibles, un débit d'alimentation insuffisant ou des vibrations excessives de l'outil pourraient en fait entraîner une productivité globale plus faible avec des coupes en carbure à grande vitesse par rapport aux coupes HSS optimisées à basse vitesse.
Scénario : Votre pièce en acier inoxydable 304 bavarde sur votre petit tour à commande manuelle. Bien que de nombreux graphiques puissent suggérer que vous pouvez faire fonctionner votre outil en carbure dans une plage SFM beaucoup plus rapide que celle typique de l'outillage HSS. En pratique, lorsque l'acier inoxydable commence à fonctionner le risque de durcissement, la solution à votre problème de bavardage pourrait résider non seulement dans la vitesse de coupe (qui doit être ajustée à un SFM inférieur pour démarrer), mais peut nécessiter une plaquette de coupe plus tranchante, moins de saillie (dépassement de l'outil) de l'outil de coupe, une plus grande stabilité du porte-outil, une application cohérente du flux de copeaux au niveau de la plaquette et potentiellement à l'aide d'outil de coupe positif.
Tournage, fraisage, perçage et alésage : pourquoi un SFM n'est pas toujours une seule configuration
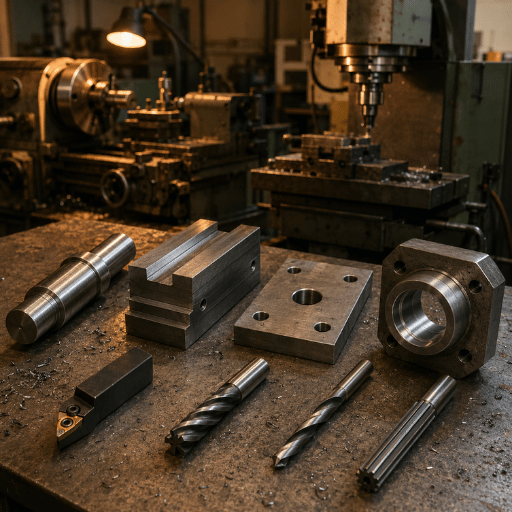
La vitesse de coupe n'est pas l'ensemble des aliments et des vitesses problème Les fraises ont des dents, la charge de copeaux, l'engagement radial, et le diamètre de l'outil Les forets emprisonnent la chaleur dans un trou Les alésoirs enlèvent une petite allocation et ont besoin d'une alimentation propre et régulière Les outils de tournage coupés à la surface extérieure d'une pièce rotative.
C'est pourquoi les cartes divisent souvent le tournage, le fraisage, le perçage et l'alésage même lorsque le matériau est le même. Les conseils en matière de vitesses et d'alimentation préviennent également que se concentrer uniquement sur le régime peut masquer un problème d'alimentation ; trop peu de charge de puce peut créer des bavardages même si la vitesse semble raisonnable.
| Opération | Entrée diamètre | Risque principal | Utiliser le graphique comment ? |
|---|---|---|---|
| Tournant | Diamètre de la pièce | Bavardage, usure des bords, mauvaise finition | Convertir SFM en RPM au diamètre actuel du stock. |
| Fraisage | Diamètre de la coupe | Charge de copeaux incorrecte, frottement, déflexion de l'outil | Utilisez SFM avec charge de copeaux par dent et engagement radial. |
| Forage | Diamètre du foret | La chaleur emballée à l'intérieur du trou | Commencez plus lentement que le virage ouvert si l’évacuation des copeaux est mauvaise. |
| Alésage | Diamètre de l'alésoir | Trou surdimensionné, marques de bavardage | Utilisez une vitesse inférieure avec une alimentation régulière et une réserve de stock correcte. |
Pour le contexte de sélection des outils, consultez les guides de ANTISHICNC à types d'outils de coupe et outils de coupe de métaux.
Que se passe-t-il si la vitesse de coupe est trop élevée ou trop faible ?
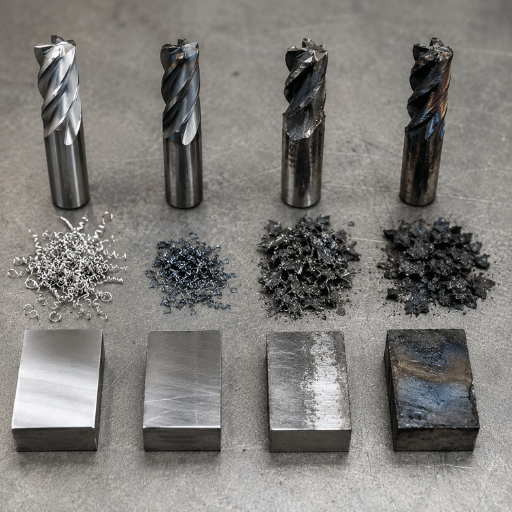
Les mauvais choix de vitesse n'apparaissent pas comme un seul symptôme Trop de vitesse peut brûler un outil, frotter l'aluminium ou écrouir l'inox Trop peu de vitesse peut frotter au lieu de couper, aggraver la finition et faire en sorte qu'un opérateur augmente l'alimentation pour la mauvaise raison.
| Symptôme | Cause probable | Première correction | N'oublie pas |
|---|---|---|---|
| Puces bleues et usure rapide des bords | Vitesse de surface trop élevée pour l'outil ou le liquide de refroidissement | Réduire la GDF de 15 à 25 pour cent | Vérifiez la qualité d'insertion ou la netteté HSS. |
| Bavarder sur un long arbre | Trop de vitesse pour la rigidité, ou nourrir trop léger | Raccourcir le porte-à-faux, soutenir le travail, altérer la vitesse | Un centre ou un repos régulier peut avoir plus d’importance que le régime. |
| Frottement et mauvaise finition | Edge ne prend pas de vraie puce | Augmentez légèrement la nourriture ou utilisez un bord plus tranchant | Ralentir à nouveau peut aggraver le frottement. |
| La surface en acier inoxydable s'aggrave à chaque passage | Durcissement du travail dû au frottement ou au séjour | Utilisez un outil positif et pointu et une alimentation régulière | Ne laissez pas l'outil rester à l'épaule. |
| L'aluminium s'accumule sur le bord | Géométrie, vitesse ou lubrification incorrectes | Utilisez un bord poli et tranchant et un fluide de coupe | Plus de régime sans contrôle de puce peut aggraver la finition. |
Scénario : une petite pièce en aluminium est calculée à 3820 tr/min, mais le tour déborde à 2500 tr/min N'abandonnez pas le graphique Exécutez la vitesse stable la plus élevée que la machine permet, choisissez un outil pointu, gardez le soudage des copeaux sous contrôle et acceptez que le temps de cycle diffère d'un tour CNC à grande vitesse.
Faites correspondre le graphique à votre plage de vitesse de tour et à votre mode de contrôle
Un tableau de vitesse peut exposer une inadéquation de machine avant l'achat Si la plupart des pièces sont de grand diamètre, le couple à bas régime et la boîte de vitesses comptent Si la plupart des pièces sont en aluminium ou en laiton de petite taille, le plafond à haut régime compte Si les diamètres changent au cours de la coupe, la vitesse de surface constante CNC peut gagner du temps, mais elle a besoin d'une limite de régime sûre.
| Type de tour | Signal de plage de vitesse | Meilleur ajustement de graphique | Lien de planification interne |
|---|---|---|---|
| Tour de tournage général en métal | 70-2 500 tr/min | Travaux mixtes de réparation, de puits et d'atelier | Aperçu du tour de tournage en métal |
| Tour universel | 40-2000 TR/MIN | Formation manuelle, salle d'outils, tournage de réparation | Page de tour universelle |
| Tour CNC | 40-6000 TR/MIN | Petites pièces, vitesse de surface constante, travail de production de carbure | Page de la machine à tour CNC |
| Tour de filetage de tuyaux | 20-650 tr/min | Grand tuyau, coupe filetée, rotation plus lente et robuste | Page du tour de filetage de tuyaux |
| Tour vertical | 0,4-63 TR/MIN | Travaux de grand diamètre où la vitesse de surface arrive à un très faible régime | Page du tour vertical |
Les utilisateurs de CNC doivent également comprendre G96 et G97. Le G96 maintient une vitesse de surface constante lorsque l'outil se déplace sur la face de la pièce ; Le G97 maintient un régime fixe. Près de la ligne centrale, une vitesse de broche maximale sûre est toujours requise car un calcul pur à vitesse de surface constante entraînerait un régime vers le haut.
Pour la planification des processus, comparez Tours CNC et centres de tournage, puis revoir tournage et fraisage CNC si la pièce a besoin à la fois de caractéristiques rondes et prismatiques.
Normes, traçabilité des matériaux et liste de contrôle des devis
La vitesse de coupe n'est pas écrite dans les normes OSHA, ANSI, ISO, ASTM ou ASME comme une seule réponse RPM, mais les normes façonnent toujours le cadre de décision autour de la coupe. OSHA 29 CFR 1910.212 couvre la protection des machines pour les points de fonctionnement, et la version eCFR de 29 CFR 1910.212 est le texte juridique à vérifier lors de la surveillance ou des modifications de l'accès au mandrin. Le guidage de l'unité SI du NIST aide à maintenir la cohérence des conversions m/min, mm et ft/min. Les catégories de machines-outils ISO et les ressources de code ASME sont des références utiles lorsqu'un projet passe de la configuration de l'atelier à un travail de production documenté.
| Élément de traçabilité | Enregistrer sur la feuille de configuration | Seuil de décision | Référence de l'autorité |
|---|---|---|---|
| Garde et accès | Garde de mandrin, bouclier anti-puce, accès stop et support de barre | Révisez avant d'exécuter un stock de 2 barres au-dessus de 1 000 tr/min ou tout long porte-à-faux | OSHA 29 CFR 1910.212 |
| Vérification de texte légal | Clause OSHA /29 CFR applicable utilisée par l'examinateur de sécurité | Utiliser avant de changer de garde, de portée de fixation ou de position de l'opérateur | eCFR 29 CFR 1910.212 |
| Conversion d'unité | SFM, m/min, 25 mm, 50 mm, 1 po et 2 en notes de conversion | Utilisez un système unitaire par feuille de configuration ; ne mélangez pas mm et sans conversion écrite | Unités SI du NIST |
| Catégorie machine | Tour manuel, tour CNC, tour vertical ou tour de filetage de tuyaux | Utilisez le cadre de sélection avant de citer les pièces de plus de 250 mm ou de moins de 25 mm de diamètre | Liste de la catégorie de machines-outils ISO |
| Dossier du projet | Base de référence du projet, notes d'études de cas, résultat de la production, débit et taux de reprise | Enregistrez après les 30 premières minutes ou les 10 premières parties, puis examinez avant de répéter le devis | Portail des codes et normes ASME |
Il ne s'agit pas d'une affirmation selon laquelle chaque travail de tournage nécessite un rapport sur le matériel ASTM ou un ensemble de codes ASME. Il s'agit d'une liste de contrôle de devis. Si le projet nécessite une traçabilité du matériel ASTM, un examen de sécurité des machines ANSI ou ISO, un enregistrement interne de mise en œuvre sur le terrain ou un examen par signal technique, capturez cela avant que le résultat de la production ne soit jugé uniquement par le débit.
Pour le contrôle unitaire, écrivez exactement les valeurs de configuration : 25 mm, 50 mm, 100 mm, 250 mm, 1 po, 2 po, 4 po, 6 po, 0,004 en alimentation, 0,040 en profondeur de coupe, 30 premières minutes de production, point de révision de 8 heures, note d'action corrective de 24 heures et notes d'ordre répété de 12 mois. Cette petite habitude maintient la matrice de décision lisible des mois plus tard.
Transformez le graphique en feuille de configuration avant la production
Une feuille de configuration empêche un graphique de devenir une conjecture Notez la valeur du graphique, le résultat de la formule et la première correction avant que la première partie ne soit coupée Cela rend la deuxième partie plus rapide à mettre en place et donne à l'opérateur suivant quelque chose de mieux que la mémoire.
Feuille de configuration de vitesse de tour
- Enregistrez la qualité et l'état du matériau, tel que le 4140 recuit, le 304 inoxydable, le 6061-T6 ou le stock de magasin inconnu.
- Enregistrez le matériau de l'outil, la qualité de l'insert, le rayon du nez, le style du râteau et si du liquide de refroidissement est utilisé.
- Enregistrez le diamètre de départ, le SFM cible, le régime calculé et le régime de la machine réellement utilisés.
- Débit d'avance record, avance par tour, profondeur de coupe, porte-à-faux de l'outil et méthode de maintien en état de marche.
- Enregistrez la couleur des puces, la forme des puces, le son, la finition de surface et l'usure de l'outil après la réussite du test.
- Enregistrez la vitesse finale et l'avance après correction, pas seulement le numéro du graphique.
Pour les opérateurs manuels, les ANTISHICNC pointes de tournage de tour en métal le guide est une prochaine lecture utile car les erreurs de vitesse apparaissent souvent avec la hauteur de l'outil, le support central et les erreurs d'alimentation.
Utilisez les exigences de vitesse de coupe lors du choix d'un tour de tournage en métal
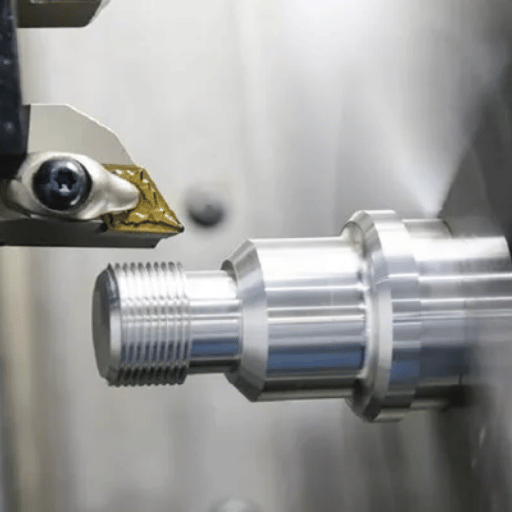
Un devis de tour doit inclure plus que le balancement, la distance entre les centres et la puissance du moteur Apportez une feuille de calcul à petite vitesse à la conversation d'achat Répertoriez le plus grand diamètre, le plus petit diamètre, le matériau commun, le type d'outil et le SFM souhaité. Demandez ensuite si la machine peut maintenir ces vitesses avec le couple, le mandrin et le mode de contrôle dont la pièce a besoin.
| Question acheteur | Pourquoi ça compte | Preuves à apporter |
|---|---|---|
| La broche peut-elle fonctionner lentement avec le couple ? | L'acier de grand diamètre peut calculer un faible régime tout en ayant besoin d'énergie. | Plus grand diamètre, qualité du matériau, profondeur de coupe. |
| La broche peut-elle fonctionner assez vite ? | Les petits travaux en aluminium ou en carbure peuvent calculer au-dessus de 3000 tr/min. | Plus petit diamètre et cible SFM. |
| La commande prend-elle en charge une vitesse de surface constante ? | Le travail de parement et de conicité peut changer de diamètre en continu. | Dessin des pièces et régime de mandrin de sécurité maximum. |
| L'exploitation survivra-t-elle à la vitesse ? | Le régime est une question de sécurité, pas seulement une question de productivité. | Taille du mandrin, type de mâchoire, longueur de la barre, méthode de support. |
Scénario : un atelier cite à la fois des brides en acier de 10 pouces et des bagues en aluminium de 0,75 pouce Sur la bride, un tour vertical peut avoir du sens car le régime calculé est faible et le travail est lourd Avec la douille, un tour CNC avec un plafond de 6000 tr/min s'adapte mieux Un graphique indique deux machines très différentes.
Si vous associez une famille de pièces à une machine, commencez par le Tour de tournage en métal ANTISHICNC aperçu, puis envoyez le matériau, la plage de diamètre, la tolérance et le type d'outil prévu pour une vérification de la plage de vitesse.
Perspectives : graphiques statiques, calculatrices et bibliothèques d'outils CAM en 2026
Les graphiques statiques peuvent être pratiques car ils illustrent les techniques à l'échelle pour nous - la façon dont l'acier 4140, l'inox 304 et l'aluminium 6061 ne sont pas vraiment dans la même bande de vitesse.“ Les calculateurs aident à le faire encore plus rapidement en éliminant nos chances d'effectuer de l'arithmétique sur le diamètre et SFM. Les données de la bibliothèque d'outils CAM sont un niveau de sophistication beaucoup plus élevé, stockant des notes sur le matériau, l'outillage, les types de supports, les liquides de refroidissement et les spécifications des machines-outils.
Tous les trois partagent un point faible : la première coupe a encore besoin d'inspection En 2026, le meilleur flux de travail n'est pas graphique versus calculatrice Il est graphique pour la plage de départ, calculatrice pour RPM, feuille de configuration pour la traçabilité, et correction de l'opérateur pour la machine réelle.
FAQ
Quelle est la vitesse de coupe optimale ?
La vitesse de coupe optimale est que la vitesse de surface où une durée de vie acceptable de l'outil, un contrôle efficace des copeaux, un niveau de chaleur approprié et une finition de surface acceptable peuvent être atteints dans des machines spécifiques. Tout graphique que vous trouvez ne fournit qu'une ligne directrice ; la vitesse variera en fonction des conditions du matériau, de la conception de l'outil, du style de montage, du type de liquide de refroidissement et de la rigidité inhérente de votre support de tour et de la machine-outil elle-même.
Comment calculez-vous la vitesse de coupe à partir du régime ?
La formule pour la vitesse de surface (SFM = Pieds de surface par minute) est SFM = 0,262 x diamètre en pouces x RPM Pour la métrique, il devient (m/min = pi x diamètre en mm x RPM /1000).Un exemple typique peut être vu en recherchant la valeur de SFM : 2” diamètre, 700 RPM et ~366,33 SFM. Mais vous pouvez inverser le processus trop prendre une valeur SFM de votre graphique et déterminer le RPM de broche à l'aide de cette équation : RPM = SFM x 3,82/diamètre en pouces.
Que se passe-t-il si la vitesse de coupe est trop
Avec l'augmentation de la température des outils, les bords s'émoussent ; la puce peut être déchirée au lieu d'être proprement fracturée et votre surface finie peut devenir tachée et maculée Les aciers inoxydables peuvent être difficiles à couper une fois que leurs surfaces ont des capacités durcies après le séjour ou le frottement. Ralentir la vitesse de la broche avec des diminutions modérées.
Quelle est la vitesse de coupe pour l'acier 4140 ?
Pour les aciers alliés à usinage sans haute qualité tels que 4140 et 4150, un diagramme de tournage courant pourrait suggérer 70-200 FPM pour les outils HSS et 430-685 FPM pour le carbure Si vous travaillez avec 4140 et que votre matériau semble durci, la configuration pourrait être moins rigide, ou vous ferez des coupes interrompues, commencez vers l'extrémité inférieure Calculons une barre de 2” diamètre à 100 SFM. 100 SFM = 0,262 x 2” x RPM donc 100 = 0,524 x RPM 10 10/10.
Quelle est une vitesse de coupe sûre pour l'aluminium ?
Et pour l'aluminium corroyé (matériau des séries 5 000, 6 000, 7 000), le même graphique indique 500 à 600 FPM pour le HSS et 2 820 FPM pour le carbure. Notez ce que ces valeurs sont susceptibles d'exiger en termes de régime de broche et de nécessité de vitesse de la machine, ainsi que de bonnes caractéristiques de formation de copeaux.
Le carbure est-il toujours plus rapide que le HSS
Bien que de nombreux matériaux soient bien adaptés à une coupe plus rapide avec Carbide, il n'est pas judicieux de lancer votre configuration dans le SFM à carbure supérieur, sauf si les conditions le justifient.
La vitesse de surface est-elle la même que la vitesse de broche ?
N° La vitesse de surface est la vitesse à laquelle le matériau passe devant le bord de coupe La vitesse de broche est le régime du mandrin ou de la broche Le diamètre les relie Au même régime, un diamètre de 2 pouces a deux fois la vitesse de surface d'un diamètre de 1 pouce.



