














Puede utilizar una tabla de velocidad de corte una vez que haya traducido su velocidad superficial en una velocidad del husillo que realmente produce su torno. Ahí es donde muchos sistemas se despegan: la tabla le informa sobre SFM o FPM, y su máquina necesita RPM, pero sus RPM dependen de su diámetro de trabajo.
Utilice esta guía como hoja de inicio de trabajo. Encuentre su material de trabajo y material de herramienta, pase a RPM a través de SFM, verifique si está de acuerdo con la capacidad de velocidad de su máquina y retroceda o empújela hacia arriba con análisis de chip, vida útil de la herramienta, vibración, refrigerantes y apariencia final. No hay garantía de productividad final. Sólo le brinda un camino hacia un primer corte válido.
Especificaciones rápidas: configuración de velocidad de giro de un vistazo
| Valor gráfico | Velocidad de superficie, generalmente mostrada como SFM o FPM para tiendas de pulgadas y m/min para tiendas métricas |
| Entrada de torno | RPM, alimentación por rev, profundidad de corte, radio de punta de la herramienta, refrigerante y voladizo de la herramienta |
| Fórmula rápida | RPM = SFM x 3,82 / diámetro de la pieza de trabajo en pulgadas |
| Primera corrección | Si el corte vibra, unta, endurece o quema el borde, cambie la velocidad y se alimenten juntos |
| Control de máquina | Los diámetros grandes pueden necesitar un par de RPM bajo; El trabajo con carburo pequeño puede necesitar una capacidad de RPM alta |
La escalera de primera velocidad y diámetro de 5 pasos
No empiece con las RPM. Comience con el material, el tipo de herramienta y el diámetro. Luego suba la escalera: SFM, RPM, alimentación, corte de prueba, corrección. A 100 SFM, un eje de 1 pulgada necesita 382 RPM, mientras que un eje de 2 pulgadas necesita 191 RPM, por lo que el diámetro decide si la tabla es suave o agresiva.
Cómo leer una tabla de velocidad de corte antes de configurar las RPM
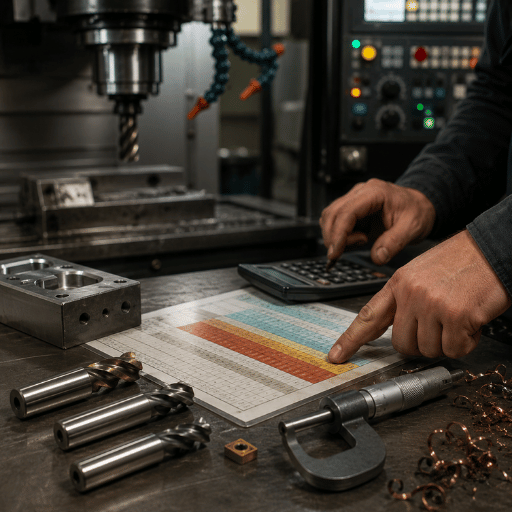
SFM significa “Pies de superficie por minuto”. Eso representa la velocidad de la pieza de trabajo, que se encuentra en el filo de una herramienta. En su torno, se relaciona con el límite exterior de una pieza giratoria; a medida que el tamaño disminuye, la velocidad también disminuye a medida que el trabajo se mueve más lento, incluso si el husillo permanece en un número específico.
Este principio garantiza que no se pueda simplemente transponer la tabla a la caja del husillo. Cuando comparas girar tres pulgadas de barra rugosa con girar un eje de 1 pulgada con un corte final de poco más de un tercio de pulgada, cada uno tiene un dilema de velocidad diferente.
Lea gráficos de velocidad de corte yendo secuencialmente: identifique el tipo general de metal; elija la sustancia específica de la herramienta; evaluar el nivel de rigidez de la máquina y; Utilice las dimensiones actuales de la pieza (sin dibujar el tamaño) al calcular las RPM a partir de SFM.
Los maquinistas más experimentados repiten una frase de la vida cotidiana y del taller, por si acaso: el cálculo de la fórmula se acerca, el sonido, la geometría del chip y el estado del cortador son sus verdaderos navegantes en el territorio de la velocidad.
En los tornos manuales, comience cerca de la mitad inferior de un rango cuando el trabajo sobresalga lejos del mandril, el poste de herramientas sea liviano o se desconozca el lote de material. Con el giro CNC, la velocidad constante de la superficie puede mantener SFM más cerca, pero aún necesita una tapa de RPM máxima y suficiente agarre de mandíbula para el diámetro.
Tabla de velocidades de corte por material y tipo de herramienta
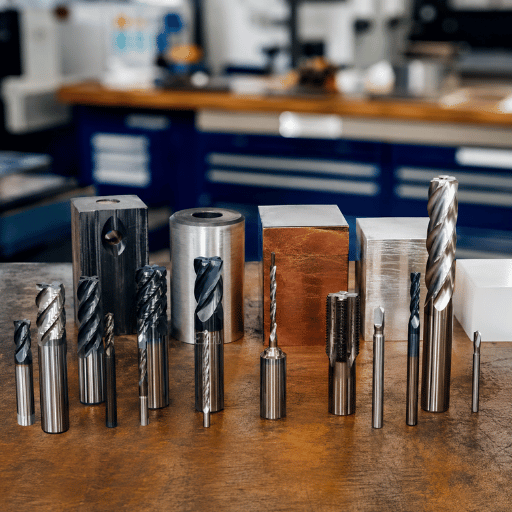
A continuación encontrará los valores de torneado FPM o SFM recomendados utilizados en trabajos típicos de configuración de tornos y otros parámetros relevantes basados en suposiciones en un cuadro de herramientas: - Velocidad de alimentación de 0,004 ipr, - Profundidad de corte de 0,040 pulgadas, - Vida útil entre recorte o reemplazos de 180 minutos. Enumeramos esto como referencia, no como parámetros definitivos para ningún torno.
| Grupo material | Ejemplos | Inicio HSS | Inicio del carburo | Nota de tienda |
|---|---|---|---|---|
| Acero al carbono de mecanizado libre | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Buen material de primera prueba si el torno y la herramienta son rígidos. |
| Acero bajo en carbono | 1006-1026 | 125-215 FPM | 800-885 FPM | Observe el borde acumulado cuando la alimentación sea demasiado ligera. |
| Acero al carbono medio | 1027-1052 | 55-180 FPM | 670-970 FPM | La dureza es importante; comience bajo si no se conoce la condición del stock. |
| Acero aleado de mecanizado libre | 4140, 4150 | 70-200 FPM | 430-685 FPM | La condición 4140 puede cambiar la respuesta; No ignores el tratamiento térmico. |
| Inoxidable austenítico | 201, 304, 304L, 321, 347 | 115-135 FPM | 570 FPM | Mantenga la herramienta cortante. Frotar puede endurecer la superficie. |
| Hierro fundido | Clases de hierro gris | 145-215 FPM | 410 FPM | El corte en seco es común, pero el control del polvo aún importa. |
| Latón | Latón de corte libre | 300-350 FPM | 1170 FPM | Utilice una geometría de herramienta adecuada; El latón puede agarrarse con el borde equivocado. |
| Bronce | Aleaciones generales de bronce | 200-250 FPM | 715 FPM | Las aleaciones abrasivas pueden castigar al HSS más rápido de lo que sugiere el gráfico. |
| Aluminio forjado | Serie 5000, 6000, 7000 | 500-600 FPM | 2820 FPM | El control de chips y las RPM disponibles a menudo limitan la configuración real. |
Un artículo en la página de torneado de metal ANTISHICNC sugiere 70-135 FPM para brocas de herramientas HSS de acero dulce y 140-270 FPM para insertos; Estos valores tienden a favorecer los parámetros generales de la maquinaria en lugar del rendimiento ideal para una única combinación de herramienta y pieza de trabajo.
Convierta SFM a RPM con la escalera de diámetro y primera velocidad
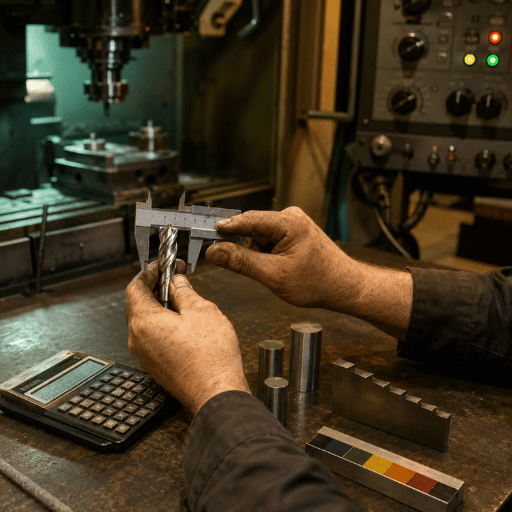
La versión en pulgadas del cálculo de la velocidad de corte es: SFM = pi x diámetro en pulgadas x RPM / 12. Muchos maquinistas usan RPM = SFM x 3,82 / diámetro en pulgadas. Este número de 3,82 es sólo 12 / pi.
Tarjeta de fórmula
SFM desde RPM: SFM = 0,262 x diámetro (pulg.) x RPM
RPM de SFM: RPM = SFM x 3,82 / diámetro (pulg.)
Métrica: m/min = pi x diámetro (mm) x RPM / 1000
| Configuración | Velocidad objetivo | Diámetro | Rpm calculadas | Decisión |
|---|---|---|---|---|
| HSS sobre eje de acero | 100 SFM | 1.000 de pulg | 382 RPM | Buen punto de partida de torno manual. |
| Mismo acero, barra más grande | 100 SFM | 2.000 de pulg | 191 RPM | La mitad de las RPM porque el diámetro se duplicó. |
| Carburo sobre aluminio | 500 SFM | 0,500 pulg | 3820 RPM | Necesita un torno con suficiente velocidad de gama alta. |
| Verificación de fórmula publicada | 2 pulgadas a 700 RPM | 2.000 de pulg | 366,33 SFM | Coincide con el ejemplo de Mitsubishi. |
Escenario: Un maquinista desbasta un eje 4140 de 2 pulgadas usando HSS. Utilizando gráficos para materiales 4140/4150, SFM oscila entre 70 y 200 FPM. Probar una configuración de 100 SFM conduce a 191 RPM. Si las virutas se vuelven azules y el borde de la herramienta se desgasta rápidamente, reduzca el SFM. Si las virutas permanecen fibrosas y la herramienta comienza a frotar la pieza de trabajo, experimente con una alimentación ligeramente mayor antes de descartar la recomendación de la tabla para SFM.
HSS vs carburo: cuando el número de gráfico más rápido no es el mejor comienzo
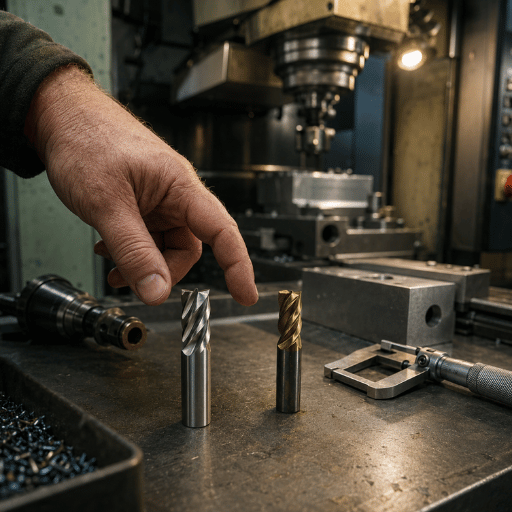
Los gráficos de carburo a menudo muestran un SFM mucho más alto que el HSS, que significa acero de alta velocidad. Eso no significa que todos los insertos de carburo deban pasar cerca de la parte superior de la mesa en cada torno. Al carburo le gusta el calor, la rigidez y la alimentación suficiente para trabajar el borde. En una configuración elástica, el carburo puede virar a una velocidad en la que una herramienta HSS afilada cortaría silenciosamente.
Ventajas de HSS
HSS mantiene un borde afilado por más tiempo, puede funcionar de manera confiable en máquinas más pequeñas o más débiles y funciona de manera efectiva a velocidades superficiales más bajas. Los usos principales de este material incluyen: pequeñas series de producción, trabajos de reparación, ejes estrechos, operaciones manuales no interrumpidas y cortes en materiales que no son familiares para el operador.
La velocidad de corte está limitada por el calor. Una vez que calienta una herramienta de corte hasta el punto en que su borde comienza a brillar en rojo, la vida útil de la herramienta disminuye exponencialmente.
Ventajas del carburo
El carburo tiene capacidad para corte a alta velocidad y es muy adecuado para materiales más abrasivos, siempre que la máquina, el portaherramientas, el grado del inserto de carburo y los fluidos de corte se seleccionaran adecuadamente para la tarea.
La velocidad de corte está limitada por el soporte. Los conjuntos de abrazaderas sueltas, los soportes de husillo débiles, la velocidad de avance insuficiente o la vibración excesiva de la herramienta podrían en realidad resultar en una productividad general más pobre con cortes de carburo de alta velocidad en comparación con los cortes HSS optimizados de baja velocidad.
Escenario: Su pieza de acero inoxidable 304 vibra en su pequeño torno operado manualmente. Si bien numerosos gráficos pueden sugerir que puede ejecutar su herramienta de carburo en un rango SFM mucho más rápido de lo que es típico en las herramientas HSS. En la práctica, cuando el acero inoxidable comienza a funcionar. riesgo de endurecimiento por trabajo, la solución a su problema de vibración podría residir no solo en la velocidad de corte (que debe ajustarse a un SFM más bajo para comenzar), sino que también puede requerir un inserto de corte más afilado, menos protuberancia (sobresaliente de la herramienta) de la herramienta de corte, mayor estabilidad del soporte de la herramienta, aplicación constante de flujo de virutas en el inserto y potencialmente utilizando herramientas de corte de carburo de semifigura de rastrillo positivas.
Torneado, fresado, taladrado y escariado: por qué un SFM no siempre es una configuración
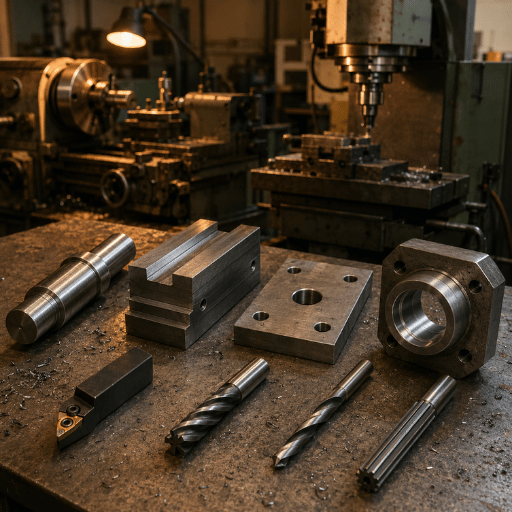
La velocidad de corte no es el problema completo de alimentación y velocidad. Los cortadores de fresado tienen dientes, carga de virutas, acoplamiento radial y diámetro de herramienta. Los taladros atrapan el calor en un orificio. Los escariadores eliminan una pequeña porción y necesitan una alimentación limpia y constante. Herramientas giratorias cortadas en la superficie exterior de una pieza de trabajo giratoria.
Esta es la razón por la que los gráficos a menudo dividen el torneado, el fresado, la perforación y el escariado incluso cuando el material es el mismo. La guía de velocidades y alimentaciones también advierte que centrarse sólo en las RPM puede ocultar un problema de alimentación; Una carga de virutas muy pequeña puede generar vibraciones incluso si la velocidad parece razonable.
| Operación | Entrada de diámetro | Riesgo principal | Utilice el gráfico ¿cómo? |
|---|---|---|---|
| Girando | Diámetro de la pieza de trabajo | Charla, desgaste de bordes, mal acabado | Convierta SFM a RPM con el diámetro actual del stock. |
| Fresado | Diámetro del cortador | Carga incorrecta de virutas, roce, desviación de herramientas | Utilice SFM con carga de virutas por diente y acoplamiento radial. |
| Perforación | Diámetro de la broca | Calor empaquetado dentro del agujero | Comience más lento que el giro abierto si la evacuación del chip es deficiente. |
| Reaming | Diámetro del escariador | Agujero de gran tamaño, marcas de vibración | Utilice una velocidad más baja con alimentación constante y un margen de stock correcto. |
Para conocer el contexto de selección de herramientas, consulte las guías de ANTISHICNC tipos de herramientas de corte y herramientas para cortar metales.
¿qué sucede si la velocidad de corte es demasiado alta o demasiado baja?
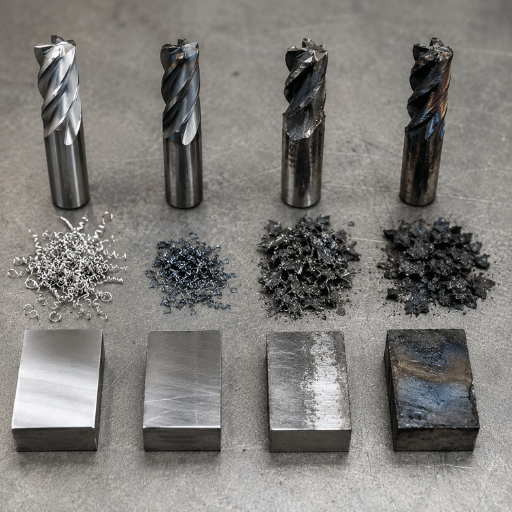
Las malas opciones de velocidad no aparecen como un solo síntoma. Demasiada velocidad puede quemar una herramienta, untar aluminio o endurecer el acero inoxidable. Muy poca velocidad puede frotar en lugar de cortar, empeorar el acabado y hacer que un operador aumente la alimentación por una razón incorrecta.
| Síntoma | Causa probable | Primera corrección | No lo olvides |
|---|---|---|---|
| Chips azules y desgaste rápido de los bordes | Velocidad superficial demasiado alta para herramienta o refrigerante | Reducir la OFS entre un 15 y un 25 por ciento | Verifique el grado del inserto o la nitidez del HSS. |
| Charla sobre un eje largo | Demasiada velocidad para mayor rigidez o alimentación demasiado ligera | Acortar el voladizo, apoyar el trabajo, alterar la velocidad | Un reposo central o estable puede importar más que las RPM. |
| Frotamiento y mal acabado | Edge no acepta un chip real | Eleve ligeramente el avance o utilice un borde más afilado | Reducir la velocidad nuevamente puede empeorar el roce. |
| La superficie de acero inoxidable empeora cada pasada | Endurecimiento por trabajo por frotamiento o permanencia | Utilice una herramienta positiva y afilada y una alimentación constante | No dejes que la herramienta permanezca en el hombro. |
| El aluminio se acumula en el borde | Geometría, velocidad o lubricación incorrectas | Utilice un líquido pulido, de borde afilado y de corte | Más RPM sin control de virutas pueden empeorar el acabado. |
Escenario: una pequeña pieza de aluminio se calcula a 3820 RPM, pero el torno alcanza un máximo de 2500 RPM. No abandone la tabla. Ejecute la velocidad estable más alta que permita la máquina, elija una herramienta afilada, mantenga la soldadura de virutas bajo control y acepte que el tiempo del ciclo será diferente al de un torno CNC de alta velocidad.
Haga coincidir la tabla con el rango de velocidad y el modo de control de su torno
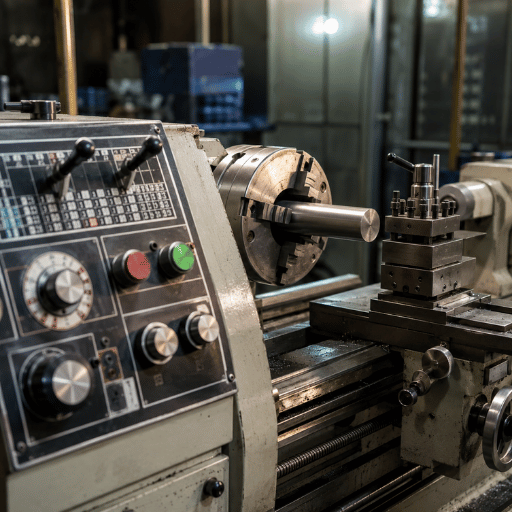
Una tabla de velocidades puede exponer un desajuste de la máquina antes de la compra. Si la mayoría de las piezas tienen un diámetro grande, el par de bajas RPM y la caja de cambios importan. Si la mayoría de las piezas son pequeñas de aluminio o latón, el techo de altas RPM importa. Si los diámetros cambian a través del corte, la velocidad superficial constante del CNC puede ahorrar tiempo, pero necesita un límite de RPM seguro.
| Tipo torno | Señal de rango de velocidad | Mejor ajuste en las listas | Enlace de planificación interna |
|---|---|---|---|
| Torno giratorio de metal general | 70-2500 RPM | Trabajos mixtos de reparación, eje y taller | Descripción general del torno giratorio de metal |
| Torno universal | 40-2000 RPM | Entrenamiento manual, sala de herramientas, reparación de torneado | Página de torno universal |
| Torno CNC | 40-6000 RPM | Piezas pequeñas, velocidad superficial constante, trabajo de producción de carburo | Página de la máquina de torno CNC |
| Torno roscado de tuberías | 20-650 RPM | Tubería grande, corte de rosca, torneado más lento y resistente | Página del torno de roscado de tuberías |
| Torno vertical | 0,4-63 RPM | Trabajo de gran diámetro donde la velocidad superficial llega a RPM muy bajas | Página de torno vertical |
Los usuarios de CNC también deben comprender G96 y G97. G96 mantiene una velocidad superficial constante a medida que la herramienta se mueve a lo largo de la cara de la pieza; G97 mantiene RPM fijas. Cerca de la línea central, todavía se requiere una velocidad máxima segura del husillo porque un cálculo puro de velocidad superficial constante impulsaría las RPM hacia arriba.
Para la planificación de procesos, compare Tornos CNC y centros de torneado, luego revisa Torneado y fresado CNC si la pieza necesita características tanto redondas como prismáticas.
Estándares, trazabilidad de materiales y lista de verificación de cotizaciones
La velocidad de corte no está escrita en los estándares OSHA, ANSI, ISO, ASTM o ASME como una única respuesta de RPM, pero los estándares aún dan forma al marco de decisión en torno al corte. OSHA 29 CFR 1910.212 cubre la protección de la máquina para los puntos de operación, y la versión eCFR de 29 CFR 1910.212 es el texto legal que se debe verificar al proteger o cambiar el acceso al mandril. La guía de la unidad NIST SI ayuda a mantener consistentes las conversiones de m/min, mm, in y ft/min. Las categorías de máquinas herramienta ISO y los recursos de código ASME son referencias útiles cuando un proyecto pasa de la configuración del taller al trabajo de producción documentado.
| Artículo de trazabilidad | Registre en la hoja de configuración | Umbral de decisión | Referencia de la autoridad |
|---|---|---|---|
| Vigilancia y acceso | Protector de mandril, protector de chip, acceso de parada y soporte de barra | Revise antes de ejecutar 2 en barras superiores a 1000 RPM o cualquier voladizo largo | OSHA 29 CFR 1910.212 |
| Verificarea textului legal | Cláusula OSHA / 29 CFR aplicable utilizada por el revisor de seguridad | Úselo antes de cambiar la protección, el alcance del dispositivo o la posición del operador | eCFR 29 CFR 1910.212 |
| Conversión unitaria | Notas de conversión SFM, m/min, 25 mm, 50 mm, 1 pulg. y 2 pulg | Utilice un sistema unitario por hoja de configuración; no mezcle mm y pulgadas sin una conversión escrita | Unidades del NIST SI |
| Categoría de máquina | Torno manual, torno CNC, torno vertical o torno de rosca de tuberías | Utilice el marco de selección antes de cotizar piezas de más de 250 mm o menos de 25 mm de diámetro | Listado de categorías de máquinas herramienta ISO |
| Registro del proyecto | Línea de base del proyecto, notas de estudios de casos, resultado de producción, rendimiento y tasa de retrabajo | Grabe después de los primeros 30 minutos o las primeras 10 partes, luego revise antes de repetir la cita | Portal de códigos y normas ASME |
Esta no es una afirmación de que cada trabajo de torneado necesite un informe de material ASTM o un paquete de código ASME. Es una lista de verificación de cotizaciones. Si el proyecto requiere trazabilidad del material ASTM, revisión de seguridad de la máquina ANSI o ISO, un registro interno de implementación de campo o una aprobación de ingeniería revisada, capture eso antes de que el resultado de la producción se juzgue únicamente por el rendimiento.
Para la verificación de la unidad, escriba los valores de configuración exactamente: 25 mm, 50 mm, 100 mm, 250 mm, 1 pulg., 2 pulg., 4 pulg., 6 pulg., 0,004 pulg., 0,040 de profundidad de corte, primeros 30 minutos de producción, punto de revisión de 8 horas, nota de acción correctiva de 24 horas y 12 meses de notas de orden repetido. Ese pequeño hábito mantiene la matriz de decisión legible meses después.
Convierta el gráfico en una hoja de configuración antes de la producción
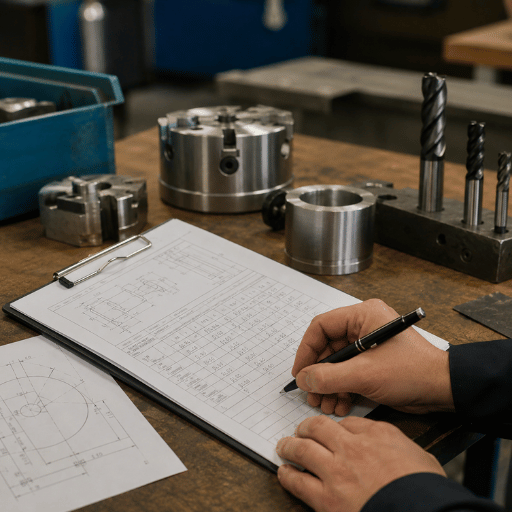
Una hoja de configuración evita que un gráfico se convierta en conjeturas. Escriba el valor del gráfico, el resultado de la fórmula y la primera corrección antes de cortar la primera parte. Eso hace que la configuración de la segunda parte sea más rápida y le da al siguiente operador algo mejor que la memoria.
Hoja de configuración de velocidad del torno
- Registre el grado y la condición del material, como 4140 recocido, 304 inoxidable, 6061-T6 o stock de tienda desconocido.
- Registre el material de la herramienta, el grado de inserción, el radio de la punta, el estilo del rastrillo y si se utiliza refrigerante.
- Registre el diámetro inicial, el SFM objetivo, las RPM calculadas y las RPM de la máquina realmente utilizadas.
- Registre la velocidad de avance, el avance por revolución, la profundidad de corte, el voladizo de la herramienta y el método de sujeción.
- Registre el color de las virutas, la forma de las virutas, el sonido, el acabado de la superficie y el desgaste de las herramientas después de la pasada de prueba.
- Registre la velocidad final y la alimentación después de la corrección, no solo el número del gráfico.
Para operadores manuales, ANTISHICNC puntas de torneado de tornos metálicos la guía es una siguiente lectura útil porque los errores de velocidad a menudo aparecen junto con la altura de la herramienta, el soporte central y los errores de alimentación.
Utilice los requisitos de velocidad de corte al elegir un torno giratorio de metal
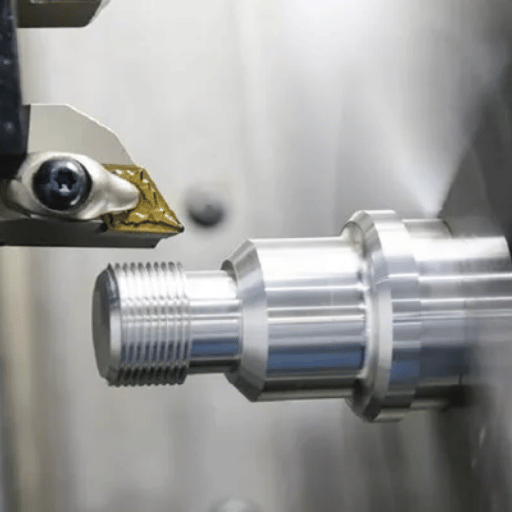
Una cotización de torno debe incluir más que oscilación, distancia entre centros y potencia del motor. Traiga una hoja de trabajo de pequeña velocidad a la conversación de compra. Enumere el diámetro más grande, el diámetro más pequeño, el material común, el tipo de herramienta y el SFM deseado. Luego pregunte si la máquina puede mantener esas velocidades con el par, el mandril y el modo de control que necesita la pieza.
| Pregunta del comprador | Por qué es importante | Pruebas para traer |
|---|---|---|
| ¿puede el husillo funcionar lentamente con torque? | El acero de gran diámetro puede calcular a bajas RPM pero aún necesita potencia. | Mayor diámetro, calidad del material, profundidad de corte. |
| ¿puede el husillo funcionar lo suficientemente rápido? | Los trabajos pequeños de aluminio o carburo pueden calcular por encima de 3000 RPM. | Diámetro más pequeño y SFM objetivo. |
| ¿El control admite una velocidad constante en la superficie? | El trabajo de revestimiento y conicidad puede cambiar el diámetro continuamente. | Dibujo de piezas y RPM máximas seguras del mandril. |
| ¿sobrevivirá la sujeción del trabajo a la velocidad? | RPM es una cuestión de seguridad, no sólo una cuestión de productividad. | Tamaño del mandril, tipo de mandíbula, longitud de la barra, método de soporte. |
Escenario: un taller cita bridas de acero de 10 pulgadas y casquillos de aluminio de 0,75 pulgadas. En la brida, un torno vertical puede tener sentido porque las RPM calculadas son bajas y el trabajo pesado. Con el casquillo encaja mejor un torno CNC con techo de 6000 RPM. Un gráfico apunta a dos máquinas muy diferentes.
Si está combinando una familia de piezas con una máquina, comience con Torno giratorio metálico ANTISHICNC descripción general, luego envíe el material, el rango de diámetro, la tolerancia y el tipo de herramienta planificado para verificar el rango de velocidad.
Outlook: gráficos estáticos, calculadoras y bibliotecas de herramientas CAM en 2026
Los gráficos estáticos pueden ser útiles porque nos ilustran la “escala”, de la misma manera que el acero 4140, el acero inoxidable 304 y el aluminio 6061 no están realmente en la misma “banda de velocidad”. Las calculadoras ayudan a hacer esto aún más rápidamente al eliminar nuestras posibilidades de realizar aritmética en diámetro y SFM. Los datos de la biblioteca de herramientas CAM son un nivel mucho mayor de sofisticación y almacenan notas sobre materiales, herramientas, tipos de soportes, refrigerantes y especificaciones de máquinas herramienta.
Los tres comparten un punto débil: el primer corte aún necesita inspección. En 2026, el mejor flujo de trabajo no es gráfico versus calculadora. Es un gráfico para el rango inicial, una calculadora para RPM, una hoja de configuración para la trazabilidad y una corrección del operador para la máquina real.
Preguntas frecuentes
¿Cuál es la velocidad de corte óptima?
La velocidad de corte óptima es aquella velocidad superficial en la que se puede lograr una vida útil aceptable de la herramienta, un control eficaz de las virutas, un nivel de calor adecuado y un acabado superficial aceptable en máquinas específicas. Cualquier tabla que encuentre proporciona sólo una guía; La velocidad variará según las condiciones del material, el diseño de la herramienta, el estilo del accesorio, el tipo de refrigerante y la rigidez inherente del portaherramientas de su torno y de la propia máquina herramienta.
¿Cómo se calcula la velocidad de corte a partir de RPM?
La fórmula para la velocidad de la superficie (SFM = Pies de superficie por minuto) es SFM = 0,262 x diámetro en pulgadas x RPM. Para métrica se convierte en (m/min = pi x diámetro en mm x RPM / 1000). Se puede ver un ejemplo típico buscando el valor de SFM: 2” diámetro, 700 RPM y ~366,33 SFM. Pero también puede invertir el proceso: tome un valor SFM de su gráfico y determine las RPM del husillo usando esta ecuación: RPM = SFM x 3,82 / diámetro en pulgadas.
¿Qué sucede si la velocidad de corte es demasiado alta?
Al aumentar la temperatura de la herramienta, los bordes se embotan; la viruta se puede romper en lugar de fracturarse limpiamente y la superficie terminada puede mancharse y mancharse. Los aceros inoxidables pueden ser difíciles de cortar una vez que sus superficies se han “endurecido por trabajo” debido a condiciones de permanencia o roce. Reduzca la velocidad del husillo con disminuciones moderadas.
¿cuál es la velocidad de corte del acero 4140?
Para aceros aleados de alta mecanizado libre como 4140 y 4150, un gráfico de giro común podría sugerir 70-200 FPM para herramientas HSS y 430-685 FPM para carburo. Si está trabajando con 4140 y su material parece endurecido, la configuración podría ser menos rígida o realizará cortes interrumpidos, comience hacia el extremo inferior. Calculemos una barra de 2” de diámetro a 100 SFM. 100 SFM = 0,262 x 2” x RPM entonces 100 = 0,524 x RPM; o RPM=100/0,524=190,8. Y en la barra de 1” de diámetro: RPM=100/(0,262*1) = 381,7.
¿Cuál es una velocidad de corte segura para el aluminio?
Y para el aluminio forjado (material de las series 5000, 6000, 7000), el mismo gráfico indica 500-600 FPM para HSS y 2820 FPM para carburo. Observe lo que es probable que esos valores requieran en términos de RPM del husillo y la necesidad de velocidad de la máquina, así como buenas características de formación de virutas.
¿el carburo es siempre más rápido que el HSS?
Si bien muchos materiales son adecuados para un corte más rápido con carburo, no es aconsejable iniciar su configuración en el SFM de carburo superior a menos que las condiciones lo justifiquen.
¿es la velocidad de la superficie la misma que la velocidad del husillo?
No. La velocidad de la superficie es la rapidez con la que el material pasa por el filo. La velocidad del husillo son las RPM del mandril o husillo. El diámetro los conecta. A las mismas RPM, un diámetro de 2 pulgadas tiene el doble de velocidad superficial que un diámetro de 1 pulgada.



