














Sie können ein Schnittgeschwindigkeitskarton verwenden, sobald Sie seine Oberflächengeschwindigkeit in eine Spindelgeschwindigkeit übersetzt haben, die Ihre Drehmaschine tatsächlich erzeugt. Dort werden viele Systeme nicht verklebt: Das Diagramm zeigt Ihnen etwas über SFM oder FPM, und Ihre Maschine benötigt RPM - aber Ihre Drehzahl hängt von Ihrem Arbeitsdurchmesser ab.
Nutzen Sie diesen Leitfaden als Arbeitsanlaufblatt Finden Sie Ihr Arbeitsmaterial und Werkzeugmaterial, treten Sie über SFM auf RPM, prüfen Sie die Übereinstimmung mit der Geschwindigkeitsfähigkeit Ihrer Maschine und ziehen Sie diese zurück oder schieben Sie sie mit Chipanalyse, Werkzeuglebensdauer, Vibration, Kühlmitteln und Finish-Aussehen hoch Es gibt keine Garantie für die Endproduktivität Es gibt Ihnen nur einen Weg zu einem gültigen ersten Schnitt.
Schnelle Spezifikationen: Geschwindigkeits-Setup auf einen Blick drehen
| Chartwert | Oberflächengeschwindigkeit, normalerweise als SFM oder FPM für Zoll-Shops und m/min für metrische Shops angezeigt |
| Drehmaschine-eingang | Drehzahl, Vorschub pro Drehzahl, Schnitttiefe, Radius der Werkzeugnase, Kühlmittel und Werkzeugüberhang |
| Schnelle Formel | RPM = SFM x 3,82 / Werkstückdurchmesser in Zoll |
| Erste Korrektur | Wenn der Schnitt plappert, schmiert, arbeitet aushärtet oder den Rand verbrennt, ändern Sie die Geschwindigkeit und füttern Sie gemeinsam |
| Maschinenprüfung | Große Durchmesser erfordern möglicherweise ein niedriges Drehmoment; Bei Arbeiten mit kleinem Hartmetall ist möglicherweise eine hohe Drehzahlkapazität erforderlich |
Die 5-stufige Diameter-First Speed Ladder
Beginnen Sie nicht mit RPM. Beginnen Sie mit Material, Werkzeugtyp und Durchmesser Dann klettern Sie die Leiter: SFM, RPM, Vorschub, Testschnitt, Korrektur Bei 100 SFM benötigt eine 1 Zoll Welle 382 RPM während eine 2 Zoll Welle 191 RPM benötigt, so dass der Durchmesser entscheidet, ob die Karte sanft oder aggressiv ist.
So lesen Sie ein Schnittgeschwindigkeitskarton, bevor Sie die Drehzahl festlegen
SFM Steht für “Oberflächenfüße pro Minute” Das stellt die Geschwindigkeit des Werkstücks dar, das über die Schneide eines Werkzeugs kommt, auf Ihrer Drehmaschine bezieht es sich auf die äußere Grenze eines sich drehenden Teils - wenn die Größe kleiner wird, nimmt auch die Geschwindigkeit ab, wenn sich die Arbeit langsamer bewegt, selbst wenn die Spindel auf einer bestimmten Zahl bleibt.
Dieses Prinzip sorgt dafür, dass man das Diagramm nicht einfach auf den Spindelkasten transponieren kann, wenn man das Drehen von drei Zoll grobem Stab mit dem Drehen einer 1 Zoll Welle mit einem Finishing-Schnitt von etwas mehr als einem Drittel Zoll vergleicht, hat jeder ein anderes Geschwindigkeitsdilemma.
Lesen Sie Diagramme der Schnittgeschwindigkeit, indem Sie nacheinander vorgehen: Identifizieren Sie die allgemeine Art des Metalls; Wählen Sie die spezifische Werkzeugesubstanz; Bewerten Sie die Steifigkeit der Maschine und; Verwenden Sie bei der Berechnung der Drehzahl aus SFM aktuelle Teilabmessungen - keine Zeichnungsgröße.
Die meisten erfahrenen Maschinisten wiederholen einen Satz aus dem Alltag und der Werkstatt, um ein gutes Maß zu sagen: Die Formelberechnung kommt näher, Klang, Chipgeometrie und Cutter-Zustand sind Ihre wahren Navigatoren im Geschwindigkeitsbereich.
Beginnen Sie bei manuellen Drehmaschinen nahe der unteren Hälfte eines Bereichs, wenn die Arbeit weit vom Spannfutter absteht, der Werkzeugpfosten leicht ist oder der Materialansatz unbekannt ist. Beim CNC-Drehen kann eine konstante Oberflächengeschwindigkeit SFM besser halten, Sie benötigen jedoch weiterhin eine maximale Drehzahlkappe und ausreichend Backengriff für den Durchmesser.
Schnittgeschwindigkeitstabelle nach Material und Werkzeugtyp
Nachfolgend finden Sie die empfohlenen FPM- oder SFM-Drehwerte, die bei typischen Drehmaschinenaufbauaufträgen verwendet werden, und andere relevante Parameter, die auf Annahmen in einem Werkzeugdiagramm basieren: - Vorschubgeschwindigkeit von 0,004 ipr, 0,040 Zoll Schnitttiefe, 180 Minuten Lebensdauer zwischen Nachschleif- oder Austauschvorgängen. Wir führen dies als Referenz auf - nicht als endgültige Parameter für jede Drehmaschine.
| Materialgruppe | Beispiele | HSS-start | Hartmetallstart | Shop-notiz |
|---|---|---|---|---|
| Frei bearbeitender Kohlenstoffstahl | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | Gutes Erstprüfmaterial, wenn Drehmaschine und Werkzeug steif sind. |
| Kohlenstoffarmer Stahl | 1006-1026 | 125-215 FPM | 800-885 FPM | Beobachten Sie den aufgebauten Rand, wenn der Vorschub zu leicht ist. |
| Mittelkohlenstoffstahl | 1027-1052 | 55-180 FPM | 670-970 FPM | Härteverteilung ist wichtig; Beginnen Sie niedrig, wenn der Lagerzustand nicht bekannt ist. |
| Freibearbeitender legierter Stahl | 4140, 4150 | 70-200 FPM | 430-685 FPM | 4140 Bedingung kann die Antwort ändern; Wärmebehandlung nicht ignorieren. |
| Austenitischer Edelstahl | 201, 304, 304 L, 321, 347 | 115-135 FPM | 570 FPM | Das Werkzeug weiter schneiden Durch Reiben kann die Oberfläche gehärtet werden. |
| Gusseisen | Graue Eisenklassen | 145-215 FPM | 410 FPM | Trockenschneiden ist üblich, aber die Staubbekämpfung ist immer noch wichtig. |
| Messing | Freischneidemessing | 300-350 FPM | 1170 FPM | Verwenden Sie eine geeignete Werkzeuggeometrie; Messing kann mit der falschen Kante greifen. |
| Bronze | Allgemeine Bronzelegierungen | 200-250 FPM | 715 FPM | Schleiflegierungen können HSS schneller bestrafen, als die Tabelle vermuten lässt. |
| Aluminium geschmiedet | 5000, 6000, 7000er-Serie | 500-600 FPM | 2820 FPM | Chipsteuerung und verfügbare Drehzahl schränken oft das reale Setup ein. |
Ein Artikel auf der 1TP3 T-Metall-Drehseite schlägt 70-135 FPM für HSS-Werkzeugbits aus Weichstahl und 140-270 FPM für Einsätze vor; Diese Werte bevorzugen tendenziell allgemeine Maschinenparameter und nicht die ideale Leistung für eine einzelne Werkzeug- und Werkstückkombination.
Konvertieren Sie SFM in RPM mit der Diameter-First Speed Ladder
Die Zoll-Version der Schnittgeschwindigkeit-Berechnung lautet: SFM = Pi x Durchmesser in Zoll x RPM / 12. Viele Maschinisten verwenden RPM = SFM x 3,82 / Durchmesser in Zoll Diese 3,82-Zahl ist nur 12 / Pi.
Formelkarte
SFM ab Drehzahl: SFM = 0,262 x Durchmesser (in) x Drehzahl
Drehzahl von SFM: RPM = SFM x 3,82 / Durchmesser (in)
Metrik: m/min = pi x Durchmesser (mm) x RPM / 1000
| Einrichtung | Zielgeschwindigkeit | Durchmesser | Berechnete Drehzahl | Entscheidung |
|---|---|---|---|---|
| HSS auf Stahlwelle | 100 SFM | 1.000 Zoll | 382 DREHZAHLEN | Guter Ausgangspunkt für manuelle Drehmaschinen. |
| Gleicher Stahl, größere Stange | 100 SFM | 2.000 Zoll | 191 RPM | Die Hälfte der Drehzahl, weil sich der Durchmesser verdoppelt hat. |
| Hartmetall auf Aluminium | 500 SFM | 0,500 Zoll | 3820 RPM | Braucht eine Drehmaschine mit genügend High-End-Geschwindigkeit. |
| Veröffentlichter Formel-Check | 2 Zoll bei 700 Drehzahlen | 2.000 Zoll | 366,33 SFM | Passt zum Beispiel Mitsubishi. |
Szenario: Ein Maschinist rauht eine 2 Zoll 4140 Welle mit HSS. Unter Verwendung von Diagrammen für 4140/4150 Materialien reicht SFM von 70 bis 200 FPM. Der Versuch einer 100 SFM Einstellung führt zu einer 191 RPM. Wenn Chips blau werden und die Werkzeugkante sich schnell abnutzt, reduzieren Sie SFM. Wenn die Chips stringig bleiben und das Werkzeug beginnt, das Werkstück zu reiben, experimentieren Sie mit etwas höherem Vorschub, bevor Sie die Empfehlung des Diagramms für SFM ablehnen.
HSS vs. Carbide: Wenn die schnellere Chartnummer nicht der bessere Start ist
Hartmetallkarten zeigen oft viel höhere SFM als HSS, was für Hochgeschwindigkeitsstahl steht. Das bedeutet nicht, dass jeder Hartmetalleinsatz auf jeder Drehbank in der Nähe der Tischoberseite laufen sollte. Hartmetall mag Hitze, Steifigkeit und genügend Vorschub, um die Kante zu bearbeiten. Bei einem federnden Aufbau kann Hartmetall mit einer Geschwindigkeit zerplatzen, bei der ein scharfes HSS-Werkzeug leise schneidet.
HSS-Vorteile
HSS hält eine scharfe Kante länger, kann zuverlässig auf kleineren oder schwächeren Maschinen arbeiten und funktioniert effektiv bei niedrigeren Oberflächengeschwindigkeiten. Zu den Hauptverwendungen für dieses Material gehören: kleine Produktionsläufe, Reparaturarbeiten, schmale Wellen, unterbrechungsfreie manuelle Vorgänge und Schnitte in Materialien, die dem Bediener unbekannt sind.
Die Schnittgeschwindigkeit wird durch Hitze begrenzt, sobald man ein Schneidwerkzeug so weit erhitzt, dass seine Kante rot zu leuchten beginnt, nimmt die Werkzeuglebensdauer exponentiell ab.
Carbidvorteile
Hartmetall bietet die Möglichkeit zum Schneiden mit hoher Geschwindigkeit und eignet sich gut für abrasivere Materialien, sofern die Maschine, der Werkzeughalter, die Hartmetalleinsatzqualität und die Schneidflüssigkeiten für die Aufgabe richtig ausgewählt wurden.
Die Schnittgeschwindigkeit wird durch die Unterstützung begrenzt. Lose Klemmbaugruppen, schwache Spindelhalterungen, unzureichende Vorschubgeschwindigkeit oder übermäßige Werkzeugvibrationen könnten im Vergleich zu optimierten HSS-Schnitten mit niedriger Geschwindigkeit tatsächlich zu einer schlechteren Gesamtproduktivität bei Hochgeschwindigkeits-Karbidschnitten führen.
Szenario: Ihre 304-Edelstahlteile chatten auf Ihrer kleinen manuell betätigten Drehmaschine. Zahlreiche Diagramme deuten zwar darauf hin, dass Sie Ihr Hartmetallwerkzeug in einem viel schnelleren SFM-Bereich betreiben können, als es für HSS-Werkzeuge typisch ist. In der Praxis, wenn Edelstahl zu laufen beginnt Das Risiko einer Kaltverfestigung besteht darin, dass Ihr Ratterproblem nicht nur in der Schnittgeschwindigkeit liegt (die zum Starten auf ein niedrigeres SFM eingestellt werden sollte), sondern möglicherweise auch in einem schärferen Schneideinsatz und einem geringeren Vorsprung (Werkzeugüberhang) des Schneidwerkzeugs besteht, größere Stabilität des Werkzeughalters, gleichmäßiges Anlegen des Spanflusses am Einsatz und möglicherweise die Verwendung eines positiven Hartmetallschneidwerkzeugs.
Drehen, Fräsen, Bohren und Reiben: Warum ein SFM nicht immer ein Setup ist
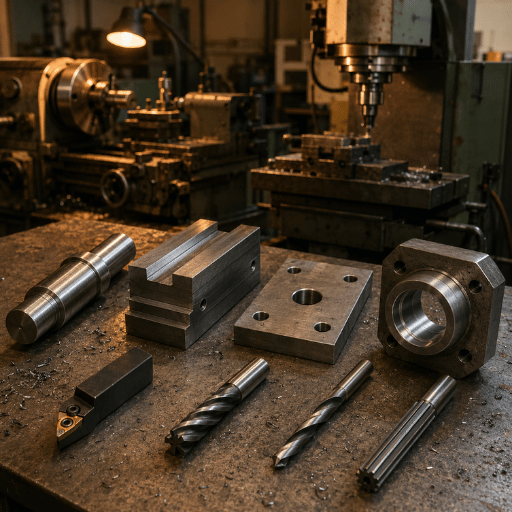
Schneidgeschwindigkeit ist nicht das ganze Vorschub - und Drehzahlproblem Fräser haben Zähne, Spankraft, radialen Eingriff und Werkzeugdurchmesser Bohrer fangen Wärme in einem Loch ein Reibahlen entfernen eine kleine Zulage und benötigen eine saubere, stetige Zuführung Drehwerkzeuge an der Außenfläche eines rotierenden Werkstücks geschnitten.
Aus diesem Grund teilen Karten häufig das Drehen, Fräsen, Bohren und Reiben, selbst wenn das Material gleich ist. Die Geschwindigkeits- und Vorschubführung warnt außerdem davor, dass die Konzentration nur auf die Drehzahl ein Vorschubproblem verbergen kann; Eine zu geringe Chiplast kann zu Geschwätz führen, selbst wenn die Geschwindigkeit angemessen aussieht.
| Operation | Durchmessereingabe | Hauptrisiko | Verwenden Sie das Diagramm wie? |
|---|---|---|---|
| Drehen | Werkstückdurchmesser | Geplapper, Kantenverschleiß, schlechtes Finish | Konvertieren Sie SFM in RPM beim aktuellen Bestandsdurchmesser. |
| Fräsen | Schneiddurchmesser | Falsche Spanbelastung, Reiben, Werkzeugauslenkung | Verwenden Sie SFM mit Spanlast pro Zahn und radialem Eingriff. |
| Bohren | Bohrdurchmesser | Wärme im Loch verpackt | Starten Sie langsamer als beim offenen Drehen, wenn die Chip-Evakuierung schlecht ist. |
| Reibend | Reibahle Durchmesser | Übergroßes Loch, Geschwätzspuren | Verwenden Sie eine niedrigere Geschwindigkeit mit gleichmäßiger Zufuhr und korrekter Lagerzulage. |
Informationen zum Kontext der Werkzeugauswahl finden Sie in den Anleitungen zu ANTISHICNC Arten von Schneidwerkzeugen und Metallschneidewerkzeuge.
Was passiert, wenn die Schnittgeschwindigkeit zu hoch oder zu niedrig ist?
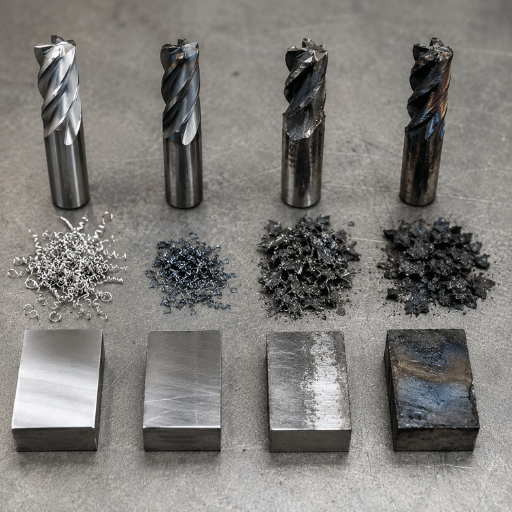
Schlechte Geschwindigkeitsentscheidungen zeigen sich nicht als ein einziges Symptom. Zu viel Geschwindigkeit kann ein Werkzeug verbrennen, Aluminium ausschmieren oder rostfreies Holz aushärten. Zu wenig Geschwindigkeit kann reiben statt schneiden, das Finish verschlechtern und einen Bediener aus dem falschen Grund dazu bringen, den Feed zu erhöhen.
| Symptom | Wahrscheinliche Ursache | Erste Korrektur | Nicht vergessen |
|---|---|---|---|
| Blaue Chips und schneller Kantenverschleiß | Oberflächengeschwindigkeit zu hoch für Werkzeug oder Kühlmittel | Reduzieren Sie SFM um 15-25 Prozent | Überprüfen Sie die Einlegequalität oder die HSS-Schärfe. |
| Auf einem langen Schacht plaudern | Zu viel Geschwindigkeit für Steifigkeit oder zu leichte Zufuhr | Überhang verkürzen, die Arbeit unterstützen, Geschwindigkeit verändern | Eine mittlere oder gleichmäßige Ruhe kann wichtiger sein als die Drehzahl. |
| Reiben und schlechtes Finish | Edge nimmt keinen echten Chip | Heben Sie den Feed leicht an oder verwenden Sie eine schärfere Kante | Wieder langsamer zu werden kann das Reiben verschlimmern. |
| Die Oberfläche aus Edelstahl wird mit jedem Durchgang schlechter | Kaltverfestigung durch Reiben oder Verweilen | Verwenden Sie ein positives, scharfes Werkzeug und einen gleichmäßigen Vorschub | Lassen Sie das Werkzeug nicht an der Schulter wohnen. |
| Am Rand staut sich Aluminium | Falsche Geometrie, Geschwindigkeit oder Schmierung | Verwenden Sie eine polierte, scharfe Kante und Schneidflüssigkeit | Mehr Drehzahl ohne Chip-Steuerung kann das Finish verschlechtern. |
Szenario: ein kleines Aluminiumteil wird mit 3820 RPM berechnet, aber die Drehmaschine kippt mit 2500 RPM. Verlassen Sie das Diagramm nicht Führen Sie die höchste stabile Geschwindigkeit, die die Maschine zulässt, wählen Sie ein scharfes Werkzeug, halten Sie das Spanschweißen unter Kontrolle, und akzeptieren Sie, dass die Zykluszeit von einer CNC-Hochgeschwindigkeitsdrehmaschine abweichen wird.
Passen Sie das Diagramm an Ihren Drehzahlbereich und Steuermodus an
Ein Geschwindigkeitsdiagramm kann eine Maschineninkongruenz vor dem Kauf aufdecken Wenn die meisten Teile einen großen Durchmesser haben, kommt es auf das Drehmoment und das Getriebe bei niedrigen Drehzahlen an Wenn die meisten Teile aus kleinem Aluminium oder Messing bestehen, kommt es auf die Decke bei hohen Drehzahlen an. Wenn sich die Durchmesser durch den Schnitt ändern, kann eine konstante CNC-Oberflächengeschwindigkeit Zeit sparen, benötigt jedoch eine sichere Drehzahlbegrenzung.
| Drehmaschine Typ | Geschwindigkeitsbereichssignal | Beste Chart-Passform | Interner Planungslink |
|---|---|---|---|
| Allgemeine Metalldrehmaschine | 70-2500 RPM | Gemischte Reparatur-, Schacht- und Werkstattarbeiten | Metalldrehdrehmaschine Übersicht |
| Universaldrehmaschine | 40-2000 RPM | Manuelle Schulung, Werkzeugraum, Reparaturdrehen | Universal Drehbank |
| CNC-Drehmaschine | 40-6000 RPM | Kleinteile, konstante Oberflächengeschwindigkeit, Hartmetallproduktionsarbeit | CNC-Drehmaschinenseite |
| Rohrgewindeschneidmaschine | 20-650 RPM | Großes Rohr, Gewindeschneiden, langsameres Hochleistungsdrehen | Rohreinfädeldrehbank |
| Vertikaldrehmaschine | 0,4-63 DREHZAHLEN | Arbeiten mit großem Durchmesser, bei denen die Oberflächengeschwindigkeit bei sehr niedrigen Drehzahlen ankommt | Vertikale Drehbank |
CNC-Benutzer sollten auch G96 und G97 verstehen. G96 hält eine konstante Oberflächengeschwindigkeit, wenn sich das Werkzeug über die Teilefläche bewegt; G97 hält eine feste Drehzahl. Nahe der Mittellinie ist immer noch eine sichere maximale Spindelgeschwindigkeit erforderlich, da eine reine Berechnung mit konstanter Oberflächengeschwindigkeit die Drehzahl nach oben treiben würde.
Für die Prozessplanung vergleichen CNC-Drehmaschinen und Drehzentren, Dann überprüfen Sie es CNC-Drehen und Fräsen Wenn das Teil sowohl runde als auch prismatische Merkmale benötigt.
Standards, Materialrückverfolgbarkeit und die Zitat-Checkliste
Die Schnittgeschwindigkeit wird nicht als einzelne RPM-Antwort in die OSHA-, ANSI-, ISO-, ASTM- oder ASME-Standards geschrieben, aber Standards prägen immer noch den Entscheidungsrahmen rund um den Schnitt. OSHA 29 CFR 1910.212 deckt die Maschinenbewachung für Betriebspunkte ab, und die eCFR-Version von 29 CFR 1910.212 ist der Gesetzestext, den es bei der Bewachung oder Änderung des Futterzugriffs zu überprüfen gilt. Die Anleitung der NIST SI-Einheiten hilft dabei, m/min-, mm-, in- und ft/min-Umwandlungen konsistent zu halten. ISO-Maschinentool-Kategorien und ASME-Code-Ressourcen sind nützliche Referenzen, wenn ein Projekt vom Werkstattaufbau in dokumentierte Produktionsarbeit übergeht.
| Rückverfolgbarkeitsgegenstand | Aufzeichnen auf dem Setup-Blatt | Entscheidungsschwelle | Autoritätsreferenz |
|---|---|---|---|
| Bewachung und Zugang | Chuck-Schutz, Chip-Schutz, Stoppzugriff und Stangenunterstützung | Überprüfen Sie, bevor Sie 2 in bar Stock über 1000 RPM oder einen langen Überhang ausführen | OSHA 29 CFR 1910.212 |
| Rechtstextprüfung | Anwendbare OSHA / 29 CFR-Klausel, die vom Sicherheitsgutachter verwendet wird | Verwenden Sie es vor dem Wechsel der Schutzvorrichtung, der Reichweite der Vorrichtung oder der Position des Bedieners | eCFR 29 CFR 1910.212 |
| Einheitenumrechnung | SFM, m/min, 25 mm, 50 mm, 1 Zoll und 2 Zoll Umrechnungsnotizen | Verwenden Sie ein Einheitensystem pro Einrichtungsblatt; Mischen Sie mm nicht und ohne schriftliche Konvertierung ein | NIST SI-Einheiten |
| Maschinenkategorie | Manuelle Drehmaschine, CNC-Drehmaschine, Vertikaldrehmaschine oder Rohrgewindedrehmaschine | Verwenden Sie das Auswahlgerüst, bevor Sie Teile mit einem Durchmesser von mehr als 250 mm oder weniger als 25 mm angeben | Liste der ISO-Werkzeugmaschinen |
| Projektdatensatz | Projektbasislinie, Fallstudiennotizen, Produktionsergebnis, Durchsatz und Nacharbeitsrate | Nehmen Sie nach den ersten 30 Minuten oder den ersten 10 Teilen auf und überprüfen Sie dann, bevor Sie das Zitat wiederholen | ASME-Codes- und Standardportal |
Dies ist keine Behauptung, dass jeder Drehauftrag einen ASTM-Materialbericht oder ein ASME-Codepaket benötigt. Es handelt sich um eine Angebots-Checkliste. Wenn das Projekt die Rückverfolgbarkeit von ASTM-Material, eine ANSI- oder ISO-Maschinensicherheitsprüfung, einen internen Feldimplementierungsdatensatz oder eine Überprüfung durch technische Signoff erfordert, erfassen Sie dies, bevor das Produktionsergebnis allein anhand des Durchsatzes beurteilt wird.
Schreiben Sie für die Unit-Prüfung die Setup-Werte genau auf: 25 mm, 50 mm, 100 mm, 250 mm, 1 Zoll, 2 Zoll, 4 Zoll, 6 Zoll, 0,004 Zoll Futter, 0,040 mm Schnitttiefe, erste 30 Minuten Produktion, 8-Stunden-Überprüfungspunkt, 24-Stunden-Korrektur-Aktionshinweis und 12-Monate-Wiederholungsanmer. Diese kleine Gewohnheit hält die Entscheidungsmatrix Monate später lesbar.
Verwandeln Sie das Diagramm vor der Produktion in ein Setup-Blatt
Ein Setup-Sheet verhindert, dass ein Diagramm zum Rätselraten wird Schreiben Sie den Diagrammwert, das Formelergebnis und die erste Korrektur auf, bevor der erste Teil geschnitten wird Das macht den zweiten Teil schneller einzurichten und gibt dem nächsten Operator etwas Besseres als Speicher.
Drehzahl-Einrichtungsblatt
- Erfassen Sie Materialqualität und -zustand, z. B. 4140 geglüht, 304 Edelstahl, 6061-T6 oder unbekannte Ladenbestände.
- Notieren Sie Werkzeugmaterial, Einsatzqualität, Nasenradius, Rechenstil und ob Kühlmittel verwendet wird.
- Zeichnen Sie den Startdurchmesser, das Ziel-SFM, die berechnete Drehzahl und die tatsächlich verwendete Maschinendrehzahl auf.
- Zeichnen Sie Vorschubgeschwindigkeit, Vorschub pro Umdrehung, Schnitttiefe, Werkzeugüberhang und Arbeitshaltemethode auf.
- Zeichnen Sie nach dem Testdurchgang Chipfarbe, Chipform, Ton, Oberflächenbeschaffenheit und Werkzeugverschleiß auf.
- Zeichnen Sie die endgültige Geschwindigkeit und den Feed nach der Korrektur auf, nicht nur die Diagrammnummer.
Für manuelle Bediener ANTISHICNCs Drehspitzen für Metalldrehmaschinen Guide ist eine nützliche nächste Lektüre, da Geschwindigkeitsfehler häufig zusammen mit Werkzeughöhe, Mittelunterstützung und Vorschubfehlern auftreten.
Verwenden Sie Schneidgeschwindigkeitsanforderungen, wenn Sie eine Metalldrehmaschine auswählen
Ein Drehbankangebot sollte mehr als Schwung, Abstand zwischen den Zentren und Motorleistung enthalten. Bringen Sie ein Arbeitsblatt mit kleiner Geschwindigkeit zum Kaufgespräch. Listen Sie den größten Durchmesser, den kleinsten Durchmesser, das übliche Material, den Werkzeugtyp und den gewünschten SFM auf. Fragen Sie dann, ob die Maschine diese Geschwindigkeiten mit dem Drehmoment, dem Spannfutter und dem Steuermodus halten kann, den das Teil benötigt.
| Käuferfrage | Warum es wichtig ist | Beweise zu bringen |
|---|---|---|
| Kann die Spindel mit Drehmoment langsam laufen? | Stahl mit großem Durchmesser kann mit niedrigen Drehzahlen rechnen, benötigt aber dennoch Strom. | Größter Durchmesser, Materialgrad, Schnitttiefe. |
| Kann die Spindel schnell genug laufen? | Kleine Aluminium - oder Hartmetallarbeiten können über 3000 RPM berechnen. | Kleinster Durchmesser und Ziel-SFM. |
| Unterstützt die Steuerung eine konstante Oberflächengeschwindigkeit? | Verkleidungs- und Verjüngungsarbeiten können den Durchmesser kontinuierlich ändern. | Teilezeichnung und maximale sichere Spannfutter-RPM. |
| Wird das Workholding die Geschwindigkeit überstehen? | RPM ist eine Sicherheitsfrage, nicht nur eine Produktivitätsfrage. | Futtergröße, Backenart, Stangenlänge, Stützmethode. |
Szenario: ein Shop zitiert sowohl 10 Zoll Stahlflansche als auch 0,75 Zoll Aluminiumbuchsen Am Flansch kann eine vertikale Drehmaschine sinnvoll sein, da die berechnete Drehzahl gering und die Arbeit schwer ist, mit der Buchse passt eine CNC-Drehmaschine mit 6000 Drehzahlen Decke besser Eine Grafik zeigt auf zwei sehr unterschiedliche Maschinen.
Wenn Sie eine Teilefamilie mit einer Maschine abgleichen, beginnen Sie mit der 1TP3 T Metalldrehmaschine Übersicht, dann senden Sie das Material, den Durchmesserbereich, die Toleranz und den geplanten Werkzeugtyp für eine Geschwindigkeitsbereichsprüfung.
Ausblick: Statische Diagramme, Rechner und CAM-Tool-Bibliotheken im Jahr 2026
Statische Diagramme können praktisch sein, weil sie uns “Maßstab”verdeutlichen - so wie “4140 Stahl, 304 Edelstahl und 6061 Aluminium” nicht wirklich im gleichen „Geschwindigkeitsbereich” sind. Rechner helfen dabei, dies noch schneller zu erreichen, indem sie unsere Chancen auf Arithmetik auf Durchmesser und SFM eliminieren. CAM-Werkzeugbibliotheksdaten sind ein viel höherer Grad an Komplexität und speichern Notizen zu Material, Werkzeugen, Haltertypen, Kühlmitteln und Werkzeugmaschinenspezifikationen.
Alle drei teilen einen Schwachpunkt: Der erste Schnitt muss noch überprüft werden.2026 ist der beste Workflow nicht Diagramm versus Rechner Es ist Diagramm für den Startbereich, Rechner für Drehzahl, Setup-Blatt für Rückverfolgbarkeit, und Bedienerkorrektur für die reale Maschine.
FAQ
Was ist die optimale Schnittgeschwindigkeit?
Die optimale Schnittgeschwindigkeit ist die Oberflächengeschwindigkeit, bei der eine akzeptable Werkzeuglebensdauer, eine effektive Spansteuerung, ein angemessener Wärmestand und eine akzeptable Oberflächenbeschaffenheit in bestimmten Maschinen erreicht werden können. Jedes Diagramm, das Sie finden, bietet nur einen Richtwert; Die Geschwindigkeit variiert je nach Materialbedingungen, Werkzeugdesign, Vorrichtungsstil, Kühlmitteltyp und der inhärenten Steifigkeit Ihres Drehmaschinenhalters und der Werkzeugmaschine selbst.
Wie berechnet man die Schnittgeschwindigkeit aus der Drehzahl?
Die Formel für die Oberflächengeschwindigkeit (SFM = Surface Feet Per Minute) lautet SFM = 0,262 x Durchmesser in Zoll x RPM. Für metrisch wird sie (m/min = Pi x Durchmesser in mm x RPM / 1000) Ein typisches Beispiel kann durch Nachschlagen des Wertes von SFM: 2” Durchmesser, 700 RPM und ~366,33 SFM gesehen werden. Sie können den Prozess jedoch umkehren, indem Sie einen SFM-Wert aus Ihrem Diagramm zu nehmen und die Spindel-RPM mithilfe dieser Gleichung bestimmen: RPM = SFM x 3,82 /Durchmesser in Zoll.
Was passiert bei zu hoher Schnittgeschwindigkeit?
Mit steigenden Werkzeugtemperaturen werden die Kanten abgestumpft; der Chip kann zerrissen werden, anstatt sauber zu brechen, und Ihre fertige Oberfläche kann verschmiert und verschmiert werden. Edelstahl kann schwer zu schneiden sein, sobald ihre Oberflächen von Verweil - oder Reibbedingungen “verfestigt” sind Verlangsamen Sie die Spindel Geschwindigkeit Down mit moderaten Abnahmen.
Wie hoch ist die Schnittgeschwindigkeit für 4140 Stahl?
Für hochfrei bearbeitungsfähige legierte Stähle wie 4140 und 4150 könnte ein gängiges Wendediagramm 70-200 FPM für HSS-Werkzeuge und 430-685 FPM für Hartmetall vorschlagen Wenn Sie mit 4140 arbeiten und Ihr Material gehärtet erscheint, ist der Aufbau möglicherweise weniger steif, oder Sie machen unterbrochene Schnitte, beginnen in Richtung des unteren Endes Berechnen wir einen Balken mit 2” Durchmesser bei 100 SFM. 100 SFM = 0,262 x 2” x RPM = 0,5 1.0=1.
Was ist eine sichere Schnittgeschwindigkeit für Aluminium?
Und für bearbeitetes Aluminium (Material der Serien 5000, 6000, 7000) werden im selben Diagramm 500-600 FPM für HSS und 2820 FPM für Hartmetall angegeben. Beachten Sie, was diese Werte wahrscheinlich in Bezug auf die Spindeldrehzahl und die Notwendigkeit der Maschinengeschwindigkeit sowie gute Chipformeigenschaften erfordern.
Ist Hartmetall immer schneller als HSS?
Während viele Materialien gut für ein schnelleres Schneiden mit Hartmetall geeignet sind, ist es nicht ratsam, Ihr Setup in das SFM mit höherem Hartmetall einzuführen, es sei denn, die Bedingungen rechtfertigen dies.
Ist die Oberflächengeschwindigkeit gleich der Spindelgeschwindigkeit?
Nein. Oberflächengeschwindigkeit ist, wie schnell sich das Material an der Schneidkante vorbeibewegt Spindelgeschwindigkeit ist die Drehzahl des Spannfutters oder der Spindel Durchmesser verbindet sie Bei gleicher Drehzahl hat ein 2 Zoll Durchmesser die doppelte Oberflächengeschwindigkeit von 1 Zoll Durchmesser.



