














Brass le copain du machiniste ultime, presque
Mis à jour en juin 2026 Révisé par l'équipe technique ANTISHICNC
Spécifications rapides : laiton d'usinage (référence C360)
| Cote d'usinabilité | 100 (la référence pour les alliages de cuivre) |
| Vitesse de coupe typique (C360) | 300 000 FMM (HSS) · 500 1 600 SFM (carbure) |
| Matériel d'outils | Carbure non revêtu préféré ; HSS fonctionne pour les courts trajets |
| Angle de prise | Zéro à légèrement négatif (arrête l'auto-alimentation/attrape) |
| Liquide de refroidissement | Souvent à sec ; léger brouillard d'huile pour la finition ou les trous profonds |
| Grades communs | C360 (découpe libre), C260 (cartouche), C464 (naval), C69300 (sans plomb) |
L'usinage du laiton est à peu près aussi proche d'un laissez-passer gratuit que vous pouvez l'obtenir dans un travail de coupe de métal La norme par laquelle tous les autres sont mesurés est l'alliage de laiton de coupe libre C360, un métal si facile à usiner qu'il fixe la cote de “100” sur l'échelle d'usinabilité Mais le mot “easy” dans le travail des métaux ne devrait pas équivaloir à “thoughless ;” sélectionnant la bonne note, l'angle de coupe, et s'adaptant à la transition vers le laiton sans plomb peut modifier radicalement votre fonctionnement.
Le processus d'usinage du laiton consiste à travailler avec des alliages cuivre-zinc qui, lorsqu'ils sont spécifiquement formulés sous forme de variétés à coupe libre, servent de critère d'usinabilité à une cote de 100. ?La coupe libre C360 peut fonctionner entre 300 et 1 600 SFM, produisant des copeaux courts et fracturés et ne nécessitant souvent aucun liquide de refroidissement supplémentaire. Les faits surprenants pour la plupart des machinistes incluent le broutage ou la saisie d'outils en raison d'angles de coupe positifs excessifs et de vitesses de coupe réduites lors de l'usinage de qualités sans plomb. Pour une enquête d'approvisionnement basée sur le dessin, usinage de métal sur mesure de Zhenling offre un point de contact pour examiner les exigences proposées en matière de qualité, de géométrie et de finition du laiton avant la citation ; les qualités de coupe libre et sans plomb doivent rester identifiées séparément.
- Au lieu de l'usure de l'outil, la forme de défaillance la plus répandue dans l'usinage du laiton est l'outil ou le foret qui saisit et tire dans la pièce, également connu sous le nom d'auto-alimentation. Cet événement se produit généralement en raison d'un angle de coupe positif utilisé sur un matériau souple et ductile.
- Bien que le laiton soit la référence en matière d'usinabilité (évalué à 100), le laiton n'est pas le métal le plus rapide disponible ; en fait, l'aluminium 6061 s'usinage plus rapidement Le laiton sert de point de référence plutôt que de limite ultime.
- La C360 à coupe libre atteint son impressionnante usinabilité grâce à l'inclusion d'environ 31TP10 T de plomb et de sa structure cristalline alpha-bêta, qui brise efficacement les copeaux L'élimination de ce plomb, en réponse à des réglementations plus strictes sur la sécurité de l'eau potable, entraîne une perte approximative de 30-501TP10 T dans les vitesses de coupe.
- Toute décoloration, qu'elle soit noire, argentée ou rose, après l'usinage du laiton indique des problèmes de chimie de surface, tels que le ternissement, la formation d'oxyde ou la dészincification, plutôt qu'un défaut dans le processus de coupe.
- Le laiton est un champion des temps de cycle, mais cela ne se traduit pas par de faibles coûts de matières premières Bien que le matériau lui-même puisse être coûteux, la vitesse à laquelle les pièces sont produites et le besoin peu fréquent de placage secondaire en font un choix très rentable.
Pourquoi le laiton est la référence en matière de machinabilité
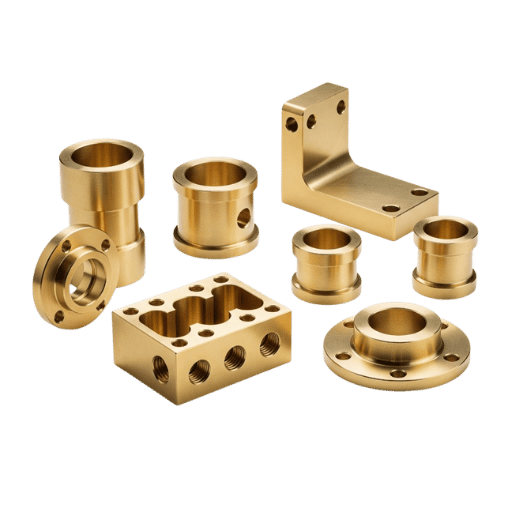
Lorsqu'un métal a une cote d'usinabilité “” parmi les cercles machinistes, c'est presque toujours en le comparant au laiton L'usinage du laiton est ce que nous considérons comme la référence : l'alliage de laiton à coupe libre C360 se voit attribuer une cote de 100, et les autres alliages de laiton et de cuivre sont ensuite évalués en fonction de la facilité avec laquelle ils s'usinent par rapport au C360.
La raison déterminante est la raison déterminante pour laquelle de nombreuses compositions de laiton sont usinables, dans le cadre des nombreuses applications du laiton telles que la plomberie et les pièces électriques Association de développement du cuivre reconnaît le C360 comme l'alliage de cuivre commercial le plus important.
Quelle est l'indice d'usinabilité du laiton ?
Le laiton libre C360 a un indice d'usinabilité de 100, le chiffre supérieur sur la table en alliage de cuivre Cette cote vient tout droit de sa composition : le cuivre C360 est en moyenne de 61,51TP10 T, le zinc de 35,41TP10 T et le plomb de 3,11TP10 T. Le zinc donne au matériau une structure de phase alpha-bêta qui est très sujette à la rupture des copeaux, alors que le laiton à faible teneur en cuivre et en phase alpha produit uniquement des longerons ou des boucles filandreuses.
La présence de plomb provoque également la formation de globules fins insolubles à travers la microstructure Ces globules frottent sur la surface de l'outil agissant comme un lubrifiant et empêchent l'accumulation de copeaux et la génération de chaleur à l'interface outil/pièce entraînant une rupture nette avec une usure minimale de l'outil et une finition brillante et sans copeaux avec une bonne qualité de surface sans aucune intervention requise de l'opérateur d'usinage. Comme le laiton est un alliage non ferreux de cuivre et de zinc qui reste mou à température ambiante (la dureté du C360 tourne autour de 80 à 160 BHN avec une résistance à la traction ultime de 350 à 500 MPa), il est beaucoup plus facile à usiner que les alliages ferreux génèrent des forces de friction car elles génèrent une excellente.
Où le repère tombe à plat Le laiton = 100 ne dit rien sur le métal le plus facilement usiné Libre-usinage aluminium d'usinage le travail, en fait, s'en sort plus haut dans un sens proportionnel La seule raison d'être de Brass=100 est qu'il fournit une référence constante comme un diapason, donc l'usinabilité du laiton est l'étalon par rapport auquel tout le reste est mesuré.
| Matériel | Classe de matériel | Usinabilité relative | Pourquoi il atterrit là |
|---|---|---|---|
| Laiton libre C360 | Alliage de cuivre | 100 (repère) | Puces brisantes de structure plomb + alpha-bêta |
| Magnésium AZ31B | Alliage léger | ~480 | Coupe le plus rapidement de tous, mais les copeaux inflammables |
| Aluminium 6061-T6 | Alliage léger | ~190 | Des chips douces et de faible densité, mais plus gommeuses |
| Acier de décolletage 12L14 | Acier de décolletage | ~85 | Acier au plomb/résulfuré, mais plus dur que le laiton |
| 303 inoxydable | Inox décolleté | ~78 | Soufre ajouté pour la rupture de copeaux, toujours résistant |
| Acier doux 1018 | Acier au carbone | ~55 | Plus résistant, construit de la chaleur, des copeaux filandreux plus longs |
| Fonte grise | Fonte | ~5065 | Graphite abrasif, copeaux poussiéreux |
| 304 inoxydable | Inox austénitique | ~45 | Durcis de travail, gommeux, forces de coupe élevées |
| Cuivre pur C110 | Cuivre pur | ~20 | Très ductile, frottis et traînées sans plomb |
| Titane Ti-6Al-4V | Métal réactif | ~22 | Une faible conductivité emprisonne la chaleur au bord |
Cotes approximatives dérivées des données de la Copper Development Association et des informations générales des machinistes ; sujettes à variation et utilisation comme ligne directrice plutôt que comme valeur fixe.
Aussi, un fait honnête, quoique peut-être trivial, à garder à l'esprit : certains ateliers sidérurgiques se réfèrent à une échelle distincte de 100 points qui utilise l'acier de coupe libre B1112 comme base de référence Si vous courez sur l'indice d'usinabilité qui se réfère à l'échelle de 100 points de l'atelier d'acier, vérifiez à double contrôle Si la référence renvoie à l'échelle de 100 points développée pour les alliages de cuivre, le laiton sert de base par rapport à laquelle tout est comparé . Ce genre d'information technique distingue un guide rédigé par des coupe-métaux d'un bricolé d'un graphique Pour des informations comparatives concernant la conduite d'autres matériaux, pensez à l'aluminium usinage et usinage d'acier inoxydable nos autres guides utiles.
Niveaux en laiton pour l'usinage : le sélecteur 4 familles
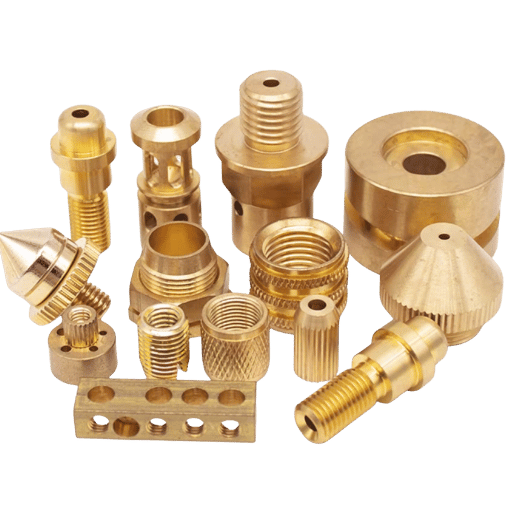
”Brass” couvre vraiment des centaines de compositions différentes d'alliage de laiton La sélection de la mauvaise composition est la plus grande erreur-et la plus facile-une personne peut faire sur un travail de laiton Chaque type de laiton diffère par sa composition de zinc, et c'est la teneur en zinc dans le laiton qui influence à la fois la dureté et l'usinabilité du matériau La façon la plus rapide de choisir le laiton est de supprimer les nombres C et à la place évaluer le laiton sur la base de l'une des quatre familles de base ; les familles correspondent à la principale priorité d'application : facilité d'usinage, capacité à former une forme et une ténacité, résistance du matériau lorsqu'il est exposé à la corrosion à l'eau de mer, ou lorsque le matériau sans plomb est requis Choisissez le bon laiton pour le travail et le tout le combattent le tout le tout le tout.
Le sélecteur de laiton 4 familles
Faites correspondre les exigences de conduite de votre pièce à une famille, puis choisissez le numéro C dans celle-ci. Un travail d'usinage libre sélectionne automatiquement le C360, tandis qu'un raccord d'eau potable vous forcera à entrer dans la famille sans plomb avec la pénalité de vitesse qui en résultera.
| Famille | Exemples | Usinabilité | Choisissez-le quand vous en avez besoin |
|---|---|---|---|
| Libre-usinage (plombé) | C360, C385 | 90–100 | Rendement le plus élevé : raccords, corps de vanne, pièces de vis-machine |
| Cartouche /alpha | C260, C272 | ~30 | Formage à froid, tirage profond, ductilité sur la vitesse de coupe |
| Naval/duplex | C464 | ~30 | Résistance à la corrosion de l'eau de mer, matériel marin |
| Sans plomb /éco | C69300, C87850 | Bien, en dessous de plomb | Eau potable et pièces médicales (règle de plomb 0,25%) |
Les nombres de machinabilité familiale sont relatifs à C360 = 100. vérifiez votre certificat d'usine pour être sûr de la qualité réelle que vous stockez.
D'un point de vue pratique, le choix est presque évident. Les indices d'usinabilité relatifs derrière ce sélecteur remontent à Association de développement du cuivre data, avec C360 réglé à 100. quand un atelier d'usinage construit le travail de laiton en maison, il y a de fortes chances qu'il soit fabriqué à partir de C360 parce que rien ne tourne et finit plus vite (brighter) jusqu'à ce que la fiche technique indique “potable water” ou “NSF-61.” Ensuite, c'est dans la famille sans plomb, et vous devez refaire vos données de coupe.
Le laiton de cartouche C260 et le laiton naval C464 se trouvent tous deux autour de 30 sur l'échelle d'usinabilité. Ils coupent assez bien, juste nulle part près du C360. Si votre impression les appelle, ou si vous avez besoin de pièces en laiton de précision maintenues à une classe serrée, planifiez vos flux et la durée de vie des outils autour de cette chute d'environ 70% au lieu de réutiliser les numéros C360.
Vitesses et aliments pour le laiton (tournage, perçage, fraisage)
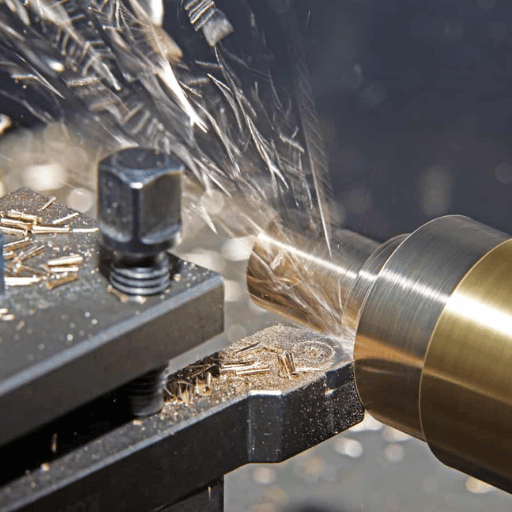
À quelle vitesse puis-je tourner le laiton ? c'est la question qui ouvre réellement la plupart des guides d'atelier en laiton La famille de la coupe libre accepte des taux de coupe qui détruiraient un outil de tournage en acier, de sorte que les limites réelles deviennent la rigidité de votre machine, votre objectif de finition de surface et le contrôle des copeaux plutôt que le métal lui-même. Définir les bons paramètres de coupe est principalement un calcul minutieux, puis laisser le matériau faire son travail ; le laiton récompense une vitesse d'alimentation confiante plutôt qu'une vitesse provisoire.
À quelle vitesse faut-il usiner le laiton ?
Pour la coupe libre C360, courir environ 3001 000 SFM avec acier rapide et 500 SFM avec carbure 1,600 SFM avec carbure, seulement 200300 SFM pour acier de coupe libre au plomb Pour un point de départ pratique sur un tour CNC rigide, se fixer autour de 350600 SFM avec carbure d'alimentation de 0,0040.008 po/rev, ce qui donne une longue durée de vie propre et des outils.
La Copper Development Association documente même un essai de tournage pilote à 18 000 SFM, qui vous indique que le métal est rarement le goulot d'étranglement Traitez-les comme paramètres d'usinage de départ ; vos chiffres changent avec la rigidité de la machine, le diamètre de la barre et la cible de finition. UN référence universitaire en matière de vitesses et d'alimentation effectue un bon recoupement avant de vous engager.
| Opération | HSS (SFM) | Carbure (SFM) | Flux/notes |
|---|---|---|---|
| Tournant | 300–600 | 500–1,000 | 0,0040,008 po/tr ; DOC 0,52,0 mm |
| Forage | 150–300 | 300–500 | Faites un doublage sur la lèvre. Voir la solution d'auto-alimentation ci-dessous |
| Fraisage | 250–400 | 400–700 | Moulin à grimper ; montre pour la recoupe des copeaux |
Les tableaux préparés avec les données de la Copper Development Association sont des ressources à usage général ; votre expérience et vos machines techniques particulières vous offriront probablement de meilleurs paramètres.
Les tables de vitesse de coupe sont données en pieds de surface par minute, mais votre tour est réglé en RPM. Convertir avec RPM = (SFM x 3,82) /D, : où D est le diamètre de la barre en pouces (3,82 est d'environ 12/π).
Dis que tu deviens un 0,75 po Barre et médiator C360 600 GDF avec carbure:
TPM = (600 x 3,82) /0,75 = 2 292 / 0,75 = 3 056 tr/min.
Arrondir cela à environ 3 000 tr/min et commencer là. Maintenant, passez à une caractéristique de 0,25 sur la même pièce : le même 600 SFM veut (600 x 3,82) /0,25 = environ 9 168 tr/min, ce qui dépasse la plupart des broches du tour. C'est exactement pourquoi le travail du laiton de petit diamètre finit par être limité à la finition plutôt qu'au métal.
Parce qu'il coupe si frais et propre, la plupart des magasins privilégient l'usinage à sec et font fonctionner le laiton pas de liquide de refroidissement du tout, [traduction], en gardant un brouillard d'huile atomisé uniquement pour les trous profonds ou une finition de miroir critique Si vous composez une nouvelle pièce, poussez l'alimentation avant la vitesse En laiton, une alimentation plus lourde à la même vitesse de broche casse généralement le nettoyeur de copeaux sans gâcher la finition, et ces petits ajustements aux paramètres de coupe font le plus de travail cette partie du processus d'usinage.
Outillage, angle de râteau et piège d'auto-alimentation
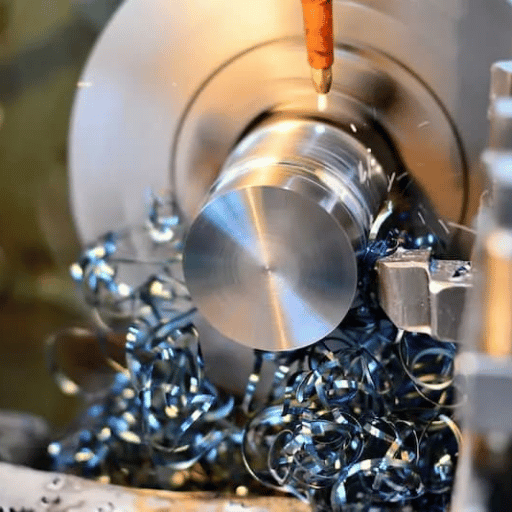
Et maintenant, le mode d'échec que vous trouverez que la plupart des débutants courent en usinant du laiton, il n'a rien à voir avec la ténacité du matériau C'est trop mou, c'est trop de coupe libre, et en combinaison avec un tranchant à râteau positif, qui n'est que l'outil de coupe que vous utiliseriez pour usiner de l'acier ou de l'aluminium, il va creuser dans l'œuvre, auto-alimenter, saisir le matériau et y grimper comme une vis à bois ! dans une opération de perçage, il saisit la pièce juste en haut des cannelures de l'outil de coupe, et sur un tour non rigide, il bavardera et creuser, un échec que les praticiens décrivent couramment en détail.
Quel outil est utilisé pour couper le laiton ?
Pour l'usinage de production du laiton, utilisez du carbure non revêtu ; pour des essais limités, le HSS est bon La géométrie compte plus que la nuance : réglez le râteau à zéro ou à un angle légèrement négatif Parce que le laiton est mou et ductile, un outil à râteau positif agit comme un coin qui est aspiré dans la coupe, tandis qu'un râteau légèrement négatif gratte le bord avec beaucoup moins d'auto-alimentation.
Un bord de coupe en laiton veut également des flûtes hautement polies et non revêtues pour que les copeaux ne s'accrochent pas et ne s'accumulent pas. Sauvegarder le râteau sur un embout d'outil pour une pièce en laiton résoudra plus de problèmes que tout autre changement que vous apportez.
“Votre outil actuel est un outil de râteau positif, qui saisira à moins que votre tour ne soit très rigide Vous n'avez pas vraiment besoin d'angle de râteau sur un mors de tour en laiton, car la puce se fracture facilement ; il ne s'agit pas de l'outil tirant le”
Praticiens sur les forums Hobby-Machinist et Model Engineer
Cette citation corrige également une simplification excessive populaire au sol de l'atelier. La règle des“ utilise toujours un râteau négatif sur le” en laiton n'est pas tout à fait correcte : le râteau zéro à négatif fonctionne parce que le laiton jette une puce discontinue et fracturée et parce qu'il arrête de saisir des configurations flexibles, non pas parce que le laiton a universellement besoin d'angles de râteau négatifs. Sur un tour CNC rigide avec la bonne plaquette, le râteau positif doux est parfaitement fin et peut améliorer la finition. La vraie règle est donc conditionnelle : reculez le râteau lorsque votre configuration n'est pas rigide, ou lorsque vous percez, et ne forcez pas le râteau négatif sur une machine rigide qui n'en a pas besoin. Il s'agit de tirer le bord de la puce.
Les forets torsadés standard sont pourvus d'un tranchant positif ; les lèvres sont meulées pour s'auto-alimenter en laiton ! “La pierre sur le tranchant jusqu'à un débit de râteau presque nul avant l'usinage du laiton est une méthode bien documentée que les praticiens des ” maîtres ‘ suivent et recommandent Elle implique dix touches rapides d'une pierre et empêche la caractéristique ’ auto-alimentée ‘ d'un foret pointu soit d'accrocher la pièce, soit de casser des mèches plus petites.
Opération par opération : tournage, forage, taraudage, fraisage
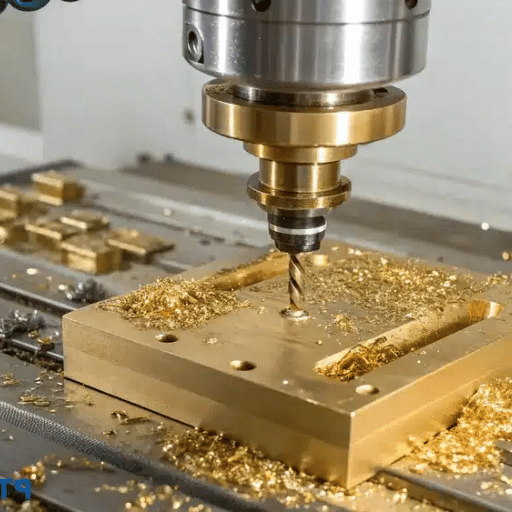
Le laiton peut agir trop différemment d'une opération à l'autre Un réglage d'outil ne s'appliquera pas à tout Les meilleures pratiques peuvent varier de simplement tourner des pièces à percer des trous plus serrés et à enfiler là où la majorité de nos déchets de laiton sont originaires Cela étant dit, vous obtenez toujours les résultats optimaux en réglant chaque opération sur sa propre application spécifique plutôt que de réutiliser un réglage à tous les niveaux.
- Tournage : cette pièce est facile. Courez vite, alimentez fort, écaillez la coupe. En utilisant un rakeinserton neutre, notre tour métallique devrait donner une surface claire et claire, et sur la plupart des diamètres, aucun liquide de refroidissement n'est nécessaire.
- Forage : c'est là que nous devons faire attention et nous inquiéter. Vous devez doubler la lèvre de tous nos jobber/forets pour les éliminer. Toujours picorer par courtes étapes incrémentielles et contrôler l'outil avec une pression manuelle ou une alimentation régulée sur un CNC, vous devez contrôler la façon dont la broche tire l'outil.
- Filage : il est très facile d'obtenir une puce propre à partir de laiton, mais rappelez-vous, le laiton doux peut couper un peu surdimensionné avec très peu d'aide, toujours vérifier avec des jauges ou envisager de commander une taille vers le bas, en particulier dans les applications où la taille est critique.
- Fraisage : toujours grimper moulin chaque fois que nous voulons obtenir la finition la plus vierge, l'évacuation de copeaux est d'une plus grande préoccupation en raison de la quantité de coupes secondaires que les copeaux peuvent créer Utiliser des fraises d'extrémité polies avec un souffle d'air/brume peut aider à créer cela.
Par exemple, considérons une configuration d'atelier où un fabricant d'outils enfonce un foret sur la machine pour plonger un trou traversant sur un travail de 6 mm Les aciers à outils font ce type de perçage tout aussi naturellement, mais une fois que le foret engage le C360 Brass et commence à manger dans, le foret essaie de prendre la matière plus rapidement que les copeaux ne peuvent se libérer et engage donc violemment le bloc de valve C360 et tente de tirer 40 mm de partie vers le haut de la flûte de forage Tout cela dans les secondes suivant le risque d'un foret cassant ou de couper la blessure d'un foret d'évacuation violemment vers le haut de la perceuse, vous le document de laiton tour d'outillage en direct couvrez les configurations d'outils pilotés et le Machine à tour CNC la page montre la rigidité qui vous permet de courir en toute sécurité un râteau légèrement positif.
Problèmes courants d'usinage du laiton (et correctifs)
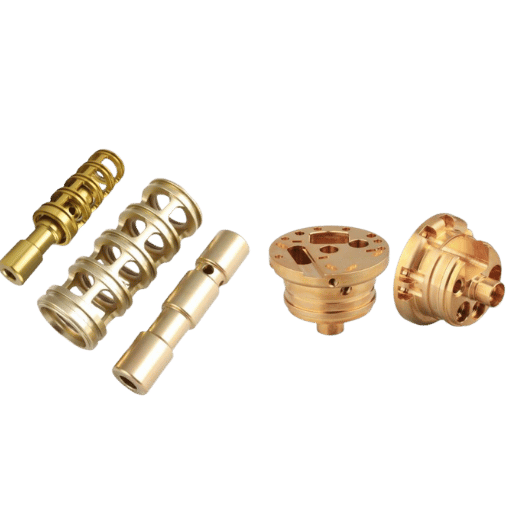
La plupart des problèmes d'usinage de l“”brass” que vous pourriez trouver en ligne n'étaient souvent pas du tout des problèmes liés à la coupe, mais étaient liés à la chimie du matériau elle-même lorsqu'elle est exposée et révélée pendant et après la coupe Puisque le laiton produit naturellement une finition supérieure lors de la coupe, si la qualité se dégrade soudainement, c'est fréquemment dû à une contamination du matériau plutôt qu'à un changement dans votre opération d'usinage La correction de cela vous épargnera la poursuite de paramètres d'avance et de vitesse insaisissables lorsque ce que votre travail exige réellement est un peu d'attention à la manipulation du matériau ou une passe finale supplémentaire.
Pourquoi le laiton devient-il noir ou argent après usinage ?
Lorsque le laiton devient noir, argent, ou rose après usinage, cette décoloration est un ternissement de surface, un oxyde ou une dészincification. Ce n'est pas un signe que l'outil a besoin d'être affûté ou que les vitesses sont trop élevées. Il provient de l'huile et du liquide de refroidissement du processus (les huiles de peau contribuent également à la coloration oxyde/sulfure noir), ou de la perte de zinc par l'alliage dans un environnement corrosif, qui laisse une couche rose ou argentée riche en cuivre en surface.
Selon le Institut canadien de conservation, ., une légère dézincification est principalement un effet visuel, mais elle démontre le mécanisme : le zinc s'échappe de l'alliage de sorte qu'une zone riche en cuivre de différentes couleurs subsiste. L'effet est largement réversible avec les techniques de manipulation et de nettoyage, et non avec les données de coupe modifiées.
| Symptôme | Cause probable | Correction |
|---|---|---|
| Tache noire/brun | Huiles cutanées, résidus de liquide de refroidissement, oxydation | Déposez les pièces dans l'alcool hors de la machine ; pas de contact à mains nues |
| Patchs argentés/rose | Dezincification (zinc sélectivement perdu) | Utiliser du zinc inférieur ou de qualité inhibée ; cornichon acide léger après nettoyage |
| Brille sur les bords | Bord usé ou râteau positif traînant en laiton doux | Outil de râteau neutre tranchant ; passe de finition légère |
| Finition terne/déchirée | Recoupe de puces, puces collantes sur flûtes | Flûtes polies, souffle d'air, fraisage d'ascension |
Informations compilées à partir des rapports de praticiens expérimentés (machinistes Reddit) et de sources d'expertise en conservation, traduites dans un langage moins technique davantage orienté vers l'assurance qualité.
Sans aucun doute, la suggestion la plus importante et répétée dans toutes les communautés de machinistes, est simplement : retirer les pièces finies de la machine et les jeter dans un seau d'alcool ou de solvant sans les toucher avec une surface de peau Les taches de laiton très facilement et presque toutes les “déficiences” montrées dans la pièce finie sont dues aux empreintes digitales qui se développent pendant l'état sombre anoxique de la pièce après le processus d'usinage, ainsi le défaut de laver ou de manipuler ces pièces avec un gant peut facilement entraîner l'apparition de taches dans les prochaines 24 heures Si la coloration apparaît, alors plusieurs options peuvent être utilisées pour rectifier cela, y compris un pic acide rapide et un travail brillant d'élimination des dépôts d'oxyde et de sulfure mettra une finition subjective sur la surface subjective. comment mesurer avec précision la rugosité de la surface et la valeur Ra souhaitée avec les outils appropriés Les finitions décoratives en laiton telles qu'une couche de revêtement de laque ou de placage sont alors une étape de finition optionnelle, et non une technique de correction.
La désincification est un problème de corrosion, plutôt qu'une maladie purement visuelle, lorsqu'elle est utilisée en service avec des alliages à haute teneur en zinc dans des environnements humides ou agressifs. Pour les applications aquatiques ou marines, spécifiez plutôt dès le départ un alliage inhibé à faible teneur en zinc, car cela ne peut pas être corrigé par nettoyage.
Considérations CNC et coûts pour les pièces en laiton
Le coût de l'usinage du laiton est-il justifiable ? la réponse se divise ici en deux moitiés, dans une perspective moderne, et sélectionner un prix entreprise moderne d'approvisionnement, par conséquent, implique de diviser en ces deux nombres Le laiton est un métal avec des prix prodigieusement bas à usiner et des prix extrêmement élevés à se procurer Mélanger les deux éléments ensemble, et vous faites le travail juste pour l'argent ou certainement perdre de l'argent dessus.
Sur un tour CNC, avec un outillage en acier ou en carbure à grande vitesse, une pièce en laiton usinée CNC atteint une productivité maximale : des vitesses de broche élevées, des alimentations fermes et des copeaux courts compriment le temps d'usinage, de sorte que le travail sur les petits composants en laiton reste faible. Ce temps d'usinage court est la raison pour laquelle la plupart des devis de service d'usinage CNC traitent le laiton favorablement sur le travail même lorsque le métal lui-même est cher, et les services d'usinage fonctionnant au laiton à grande vitesse ajoutent rarement beaucoup pour le cycle. Ces cycles relativement courts sont ensuite utilisés dans la tarification CNC normale pour amener même des coûts de matériaux élevés à un rythme raisonnable, car un composant en acier comparable nécessite des cycles plus longs, même, même avec un prix d'acier comparable, même avec un prix d'usinage relativement bon marché, même avec un prix d'usinage, même avec un prix d'usinage relativement bon marché ou moyen ou moyen-haut-haut-haut-haut-haut-haut-haut-travail. Association de développement du cuivre a indiqué que même avec le coût de stock plus élevé, le composant en laiton usiné peut coûter moins cher que son homologue en acier après la finition et le placage, car le temps de cycle était plus court et le matériau ne nécessitait pas de finition supplémentaire.
- Temps de cycle très courts, SFM élevé, flux fermes
- Longue durée de vie de l'outil ; le carbure non revêtu dure
- Finition brillante telle qu'usinée, souvent sans placage
- Fréquemment aucun liquide de refroidissement requis
- ~ 50%+ de laiton de coupe libre est un stock recyclé
- Coût élevé des matières premières par livre (prix du cuivre)
- Les qualités sans plomb réduisent les temps de cycle plus lents et plus longs
- La valeur de la ferraille compte ; suivre et récupérer les puces
- Mauvaise qualité pour l'environnement = défaillance par corrosion
Quelle est la leçon pratique en citant des pièces usinées en laiton ? si la conception est caractérisée par beaucoup de caractéristiques d'usinage, des tolérances étroites et un volume élevé, l'usinabilité à base de plomb signifie que votre pièce est moins chère que vous ne le penseriez ; le temps de cycle est si court que la qualité et la précision viennent presque gratuitement Si la conception est un gros morceau de métal ordinaire, par contraste, le coût du cuivre est roi et le prix du laiton semble intimidant Lorsque vous envisagez le laiton pour un nouveau programme, choisissez votre alliage de laiton en fonction du travail, et laissez l'utilisation de la machine coûter la main d'œuvre (des cycles de laiton plus rapides) battent généralement l'inox, main pour main. Voir notre Prix des machines à tour CNC récapitulatif du contexte du coût de la machine et du fraiseuse métallique page pour les pièces en laiton multifaces.
Le changement de laiton sans plomb : ce qui change en 2026
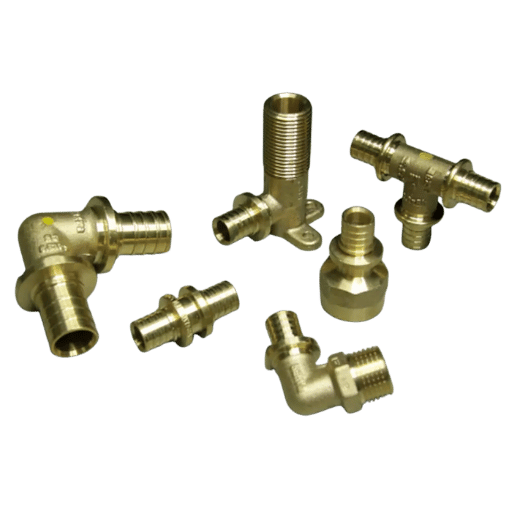
Peut-être que le plus grand développement de la dernière décennie pour l'usinage CNC en laiton n'a pas été une nouvelle fraise, mais la réglementation éliminant le plomb des alliages pour lesquels elle est devenue célèbre. Pendant des années, usiner du laiton au plomb signifiait couper grand ouvert et ne jamais y penser ; pour toute partie en contact avec l'eau, ce défaut a disparu. Si votre pièce touche à l'eau potable, alors sans plomb est sans doute le mot le plus important de cette rédaction, car il réinitialisera instantanément vos vitesses et vos flux d'outils de coupe.
Cela est motivé par la loi plutôt que par les modes du marché : le article 1417 de la loi américaine sur la sécurité de l'eau potable déclare que “lead free” signifie qu'au plus 0,25 pour cent de la composition moyenne pondérée des surfaces mouillées du matériau doit contenir du plomb.“ La loi a remplacé un plafond 8% et est entrée en vigueur le 4 janvier 2014, appliquée comme suit 40 CFR Partie 143. Les examens continus d'exemption de plomb RoHS et les certifications NSF/ANSI 61 continuent également de réduire l'utilisation autorisée du laiton au plomb dans les applications buvables et médicales.
Pour les professionnels de l'achat : cela met l'accent sur la qualification de vos vitesses et flux sans plomb pour une pièce donnée avant de vous engager dans la production.
Les ingénieurs le font en utilisant divers moyens : principalement des alliages de laiton substitués par le bismuth ou le silicium, et même du phosphore Le nombre de brevets et de publications délivrés sur de telles solutions suggère un paysage scientifique actif des matériaux plutôt que quelques normes largement adoptées : de telles offres vont du laiton de silicium libre-coupe sans plomb (EP2194150B1) au laiton libre-usinage sans plomb (WO201121798A1) au laiton phosphoreux libre-coupe sans plomb (EP21334Br38B1) (toutes abordant les compromis entre la capacité, la résistance à la désincification et le contenu en plombC005 (Produit Ecovass).
Bon, le temps pour la partie effrayante : la pénalité en laiton sans plomb Sur le papier, sans plomb tourne généralement 30-501TP10 T plus lentement que la norme de l'industrie (C360 plombé), avec une moins bonne durée de vie des outils et la tendance à produire des copeaux plus filandreux et plus gommeux Mais c'est une vue trop simple Selon les magazines de production comme. Usinage de production dit il y a quelque temps “ leadfree ” n'est pas tellement plus difficile à utiliser que le laiton au plomb comme c'est différent.“ Bien sûr, il y a une pénalité de performance (vitesse, durée de vie de l'outil) qui ne peut pas être éliminée, mais une grande partie de cette perte de vitesse peut être récupérée en augmentant le débit d'alimentation pour compenser et ajuster l'outil et le liquide de refroidissement traitant avec la puce différente. ‘Le traite comme un matériau différent nécessitant une recette de processus dédiée et vérifiée, pas seulement comme une pénalité pour ’ facturer ” le client lors de la citation, est la façon dont de nombreux magasins conseillent leurs ingénieurs de citation.
Vous avez besoin de nouvelles pièces en eau potable ou en laiton médical au cours de l'année à venir ?
Il serait judicieux de commencer par prototyper avec une note sans plomb C'est cette transition après avoir commandé vos pièces sur des temps de cycle C360 qui vous supprime la marge.
Foire aux questions
Une machine CNC peut-elle couper du laiton
Voir la réponse
Quel est le meilleur laiton pour l'usinage ?
Voir la réponse
Avez-vous besoin de liquide de refroidissement pour usiner le laiton
Voir la réponse
Laiton ou bronze pour pièces de précision, que choisir ?
Voir la réponse
Comment arrêter une perceuse qui saisit du laiton ?
Voir la réponse
Le laiton sans plomb est-il plus difficile à usiner que le laiton au plomb
Voir la réponse
Construire une ligne d'usinage du laiton
1TP3 T conçoit et construit les tours CNC, les équipements de tournage et les équipements de fraisage pour les vitesses de production du laiton Connectez-vous avec notre équipe et discutez de votre équipement avec nos spécialistes produits pour déterminer la meilleure machine pour votre mélange de volume et de qualité.
À propos de ce guide
“Travaillant dans notre entreprise en tant que fabricant de tours CNC et d'équipements de fraisage, nous avons une expérience directe de la démonstration de ces phénomènes sur le laiton, même ce que nous appelons les “auto-aliment et grab,” (comme ci-dessus), et la chute de performance que notre client a connue en optant pour des alliages sans plomb pour les composants d'eau potable Tous nos numéros utilisés ici proviennent de matériaux provenant de références de la Copper Development Association, mais sont également basés sur notre propre atelier Nos valeurs de performance dépendent de la rigidité de la machine, de notre porte-outil, de nos plaquettes d'outils et du lot de laiton que nous coupons. Révisé par le personnel de support technique ANTISHICNC.”
Références et sources
- Laiton de coupe libre UNS C36000 Association de développement du cuivre
- Référence des vitesses et des aliments département de génie mécanique et aérospatial de Floride
- Utilisation de tuyaux, raccords, accessoires, soudures et flux sans plomb (SDWA §1417) L'agence de protection de l'environnement
- 40 C.F.R. Partie 143 Sous-partie B, Règlement national sur l'eau potable secondaire Code électronique des réglementations fédérales
- Prévenir et traiter la désincification du laiton institut canadien de conservation, gouvernement du Canada
- Laiton sans plomb : changez de pensée L'usinage
- EP2194150B1, Alliage de laiton au silicium libre-coupe sans plomb bureau des brevets européens
Articles connexes
- Usinage de l'aluminium 100 % de vitesse, d'alliages et de contrôle des copeaux pour l'autre métal mou
- Usinage de la fonte comparaison entre la coupe sèche et la manipulation abrasive
- Usinage de l'acier inoxydable le durcissement à l'ouvrage opposé au laiton décolleté



