














Ottone, il compagno del macchinista definitivo, quasi
Aggiornato Giugno 2026 Recensito dal team tecnico ANTISHICNC
Specifiche rapide: lavorazione dell'ottone (riferimento C360)
| Valutazione di lavorabilità | 100 (il parametro di riferimento per le leghe di rame) |
| Velocità di taglio tipica (C360) | 30· 1.000 SFM (HSS) 500 SFM 1.600 SFM (carburo) |
| Materiale utensile | Preferibile carburo non rivestito; HSS funziona per brevi tirature |
| Angolo rastrello | Da zero a leggermente negativo (interrompe l'autoalimentazione/afferrare) |
| Raffreddamento | Spesso correre a secco; leggera nebbia d'olio per finitura o fori profondi |
| Gradi comuni | C360 (taglio libero), C260 (cartuccia), C464 (navale), C69300 (senza piombo) |
Lavorare l'ottone è il più vicino possibile a un passaggio libero in un lavoro di taglio dei metalli. Lo standard con cui vengono misurati tutti gli altri è la lega di ottone a taglio libero C360, un metallo così facile da lavorare che imposta il punteggio “100” sulla scala di lavorabilità. Ma la parola “easy” nella lavorazione dei metalli non dovrebbe equivalere a “thless;” selezionando il giusto grado, l'angolo di spoglia e adattandosi alla transizione all'ottone senza piombo può alterare drasticamente il tuo funzionamento.
Il processo di lavorazione dell'ottone prevede la lavorazione con leghe di rame-zinco che, quando specificamente formulate come varietà a taglio libero, fungono da metro di paragone per la lavorabilità con un rating di 100. il C360 a taglio libero può funzionare da 300 a 1.600 SFM, producendo trucioli corti e fratturati e spesso non richiedendo refrigerante aggiuntivo. Fatti sorprendenti per la maggior parte dei macchinisti includono chiacchiere o prese di utensili dovute a angoli di spoglia positivi eccessivi e velocità di taglio ridotte durante la lavorazione di gradi senza piombo. Per una richiesta di approvvigionamento basata su disegno, lavorazione personalizzata dei metalli da Zhenling offre un punto di contatto per la revisione dei requisiti proposti per la qualità, la geometria e la finitura dell'ottone prima della quotazione; i gradi a taglio libero e senza piombo dovrebbero rimanere identificati separatamente.
- Invece dell'usura dell'utensile, la forma più diffusa di guasto nella lavorazione dell'ottone è l'utensile o la punta del trapano che afferra e tira nel pezzo, nota anche come autoalimentazione. Questo evento accade tipicamente a causa di un angolo di spoglia positivo utilizzato su un materiale morbido e duttile.
- Nonostante l'ottone sia il punto di riferimento per la lavorabilità (valutata a 100), l'ottone non è il metallo più veloce disponibile; infatti, l'alluminio 6061 in realtà lavora più rapidamente L'ottone funge da punto di riferimento piuttosto che da limite ultimo.
- Il taglio libero C360 raggiunge la sua macchinabilità impressionante grazie all'inclusione di circa 3% piombo e la sua struttura cristallina alfa-beta, che frantuma efficacemente i chip La rimozione di questo piombo, in risposta alle normative più severe sulla sicurezza dell'acqua potabile, si traduce in una perdita approssimativa di 30-50% nelle velocità di taglio.
- Qualsiasi scolorimento, sia esso nero, argento o rosa, dopo la lavorazione dell'ottone indica problemi di chimica superficiale, come l'opacità, la formazione di ossido o la dezincificazione, piuttosto che un difetto nel processo di taglio.
- L'ottone è un campione dei tempi di ciclo, ma questo non si traduce in bassi costi delle materie prime Sebbene il materiale stesso possa essere costoso, la velocità con cui vengono prodotte le parti e la scarsa necessità di placcatura secondaria lo rendono una scelta altamente conveniente.
Perché l'ottone è il punto di riferimento della lavorabilità
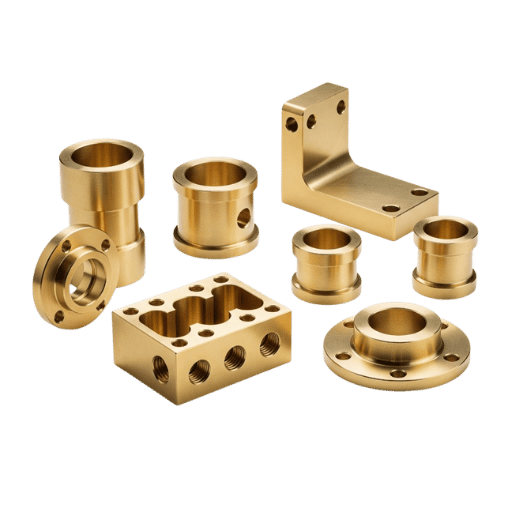
Quando un metallo ha un rating“ di ”machinability tra i circoli macchinisti, lo confronta quasi sempre con l'ottone. La lavorazione dell'ottone è ciò che consideriamo il punto di riferimento: alla lega di ottone a taglio libero C360 viene assegnata una valutazione di 100 e ad altre leghe di ottone e rame viene quindi valutata la facilità con cui funzionano rispetto a C360.
Quanto siano lavorabili così tante composizioni di ottone, attraverso le numerose applicazioni dell'ottone come le parti idrauliche ed elettriche, è la ragione determinante del Associazione per lo sviluppo del rame riconosce C360 come la singola lega commerciale più importante del rame.
Qual è il grado di lavorabilità dell'ottone?
L'ottone a taglio libero C360 ha un indice di lavorabilità di 100, il numero superiore sul tavolo in lega di rame. Tale valutazione deriva direttamente dalla sua composizione: C360 ha una media di 61,5% rame, 35,4% zinco e 3,1% piombo Lo zinco conferisce al materiale una struttura di fase alfa-beta che è molto incline alla rottura del chip, mentre l'ottone a basso contenuto di rame, solo fase alfa produce lunghe traverse o riccioli fibrosi.
La presenza di piombo fa sì che il materiale formi anche globuli fini insolubili attraverso la microstruttura Questi globuli si spalmano sulla superficie dell'utensile agendo come lubrificante e impediscono l'accumulo di trucioli e la generazione di calore all'interfaccia utensile/parte con conseguente rottura netta con usura minima dell'utensile e una finitura brillante e priva di trucioli con buona qualità superficiale senza alcun intervento richiesto dall'operatore di lavorazione. Poiché l'ottone è una lega non ferrosa di rame e zinco che rimane morbida a temperatura ambiente (la durezza di C360 varia da 80 a 160 BHN con una resistenza alla trazione finale da 350 a 500 MPa) è molto più facile da lavorare rispetto alle leghe ferrose, poiché le forze di taglio inferiori producono molto meno attrito e calore. Poiché l'utensile non genera calore eccessivo come farebbe con l'acciaio, queste proprietà del materiale sono esattamente il motivo per cui l'ottone guadagna la sua reputazione per l'eccellente lavorabilità e le finiture superficiali superiori direttamente dall'utensile.
Dove il benchmark cade piatto Ottone = 100 non dice nulla su quale metallo sia il più facilmente lavorabile Free-machining lavorazione dell'alluminio il lavoro, infatti, va più in alto in senso proporzionale L'unica logica che Brass=100 ha è che fornisce un riferimento costante come un diapason, quindi la lavorabilità dell'ottone è il metro con cui tutto il resto viene misurato.
| Materiale | Classe materiale | Lavorabilità relativa | Perché ci atterra |
|---|---|---|---|
| Ottone libero taglio C360 | Lega di rame | 100 (benchmark) | Piombo + chip di frantumazione della struttura alfa-beta |
| Magnesio AZ31B | Lega leggera | ~480 | Taglia più velocemente di tutti, ma chip infiammabili |
| Alluminio 6061-T6 | Lega leggera | ~190 | Chip morbidi e a bassa densità, ma più gommosi |
| Acciaio a taglio libero 12L14 | Acciaio a taglio libero | ~85 | Acciaio piombo/resolforato, ma più duro dell'ottone |
| 303 inossidabile | Inox a taglio libero | ~78 | Zolfo aggiunto per la rottura del chip, ancora duro |
| Acciaio dolce 1018 | Acciaio al carbonio | ~55 | Più duro, costruisce calore, chip più lunghi e fibrosi |
| Ghisa grigia | Ghisa | ~5055 | Grafite abrasiva, chip polverosi |
| 304 inossidabile | Inossidabile austenitico | ~45 | Tempra-lavoro, gommoso, forze di taglio elevate |
| Rame puro C110 | Rame puro | ~20 | Molto duttile, sbava e trascina senza piombo |
| Titanio Ti-6Al-4V | Metallo reattivo | ~22 | La bassa conduttività intrappola il calore sul bordo |
Valutazioni approssimative derivate dai dati della Copper Development Association e dalle informazioni generali dei macchinisti; soggetto a variazione e utilizzo come linea guida anziché come valore fisso.
Inoltre, un fatto onesto, anche se forse banale, da tenere a mente: alcune acciaierie fanno riferimento a una scala separata di 100 punti che utilizza l'acciaio da taglio fre e B1112 come base di partenza Se si esegue attraverso la valutazione di lavorabilità che si riferisce alla scala di 100 punti dell'acciaieria, doppio controllo Se il riferimento rimanda alla scala di 100 punti sviluppata per le leghe di rame, l'ottone funge da base di riferimento rispetto alla quale tutto viene confrontato Questo tipo di informazioni tecniche distingue una guida scritta da frese metalliche da una scheggia acciottolata su Per informazioni comparative riguardanti altre condotte materiali, considerare la lettura di lavorazione dell'alluminio e lavorazione dell'acciaio inossidabile le nostre altre guide utili.
Gradi in ottone per la lavorazione: il selettore di 4 famiglie
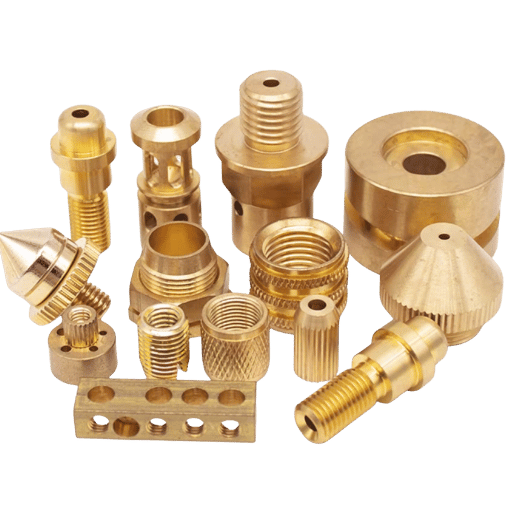
”Brass” copre davvero centinaia di diverse composizioni di leghe di ottone Selezionare la composizione sbagliata è l'errore più grande - e il più facile - che una persona possa fare su un lavoro di ottone Ogni tipo di ottone differisce per la sua composizione di zinco, ed è il contenuto di zinco in ottone che influenza sia la durezza che la lavorabilità del materiale Il modo più veloce per scegliere l'ottone è quello di eliminare i numeri C e valutare invece l'ottone sulla base di una delle quattro famiglie di base; le famiglie corrispondono alla priorità principale dell'applicazione: facilità di lavorazione, capacità di formare una forma e tenacità, resistenza del materiale quando esposto alla corrosione dell'acqua di mare, o quando è richiesto materiale senza piombo Scegli l'ottone giusto per il lavoro e segue la precisione di lavorazione; scegli quello sbagliato e combatti il materiale per tutta la corsa.
Il selettore di ottoni per 4 famiglie
Abbina i requisiti di azionamento della tua parte a una famiglia, quindi scegli il numero C all'interno di quello. Un lavoro di lavorazione libera seleziona automaticamente C360, mentre un raccordo per acqua potabile ti costringerà a entrare nella famiglia senza piombo con la conseguente penalità per la velocità.
| Famiglia | Esempi | Macchinabilità | Sceglilo quando ne hai bisogno |
|---|---|---|---|
| Lavorazione libera (con piombo) | C360, C385 | 90–100 | Massima uscita: raccordi, corpi valvola, parti vite-macchina |
| Cartuccia /alfa | C260, C272 | ~30 | Formatura a freddo, imbutitura profonda, duttilità rispetto alla velocità di taglio |
| Navale/duplex | C464 | ~30 | Resistenza alla corrosione dell'acqua di mare, hardware marino |
| Senza piombo/eco | C69300, C87850 | Bene, sotto piombo | Acqua potabile e parti mediche (regola di piombo 0.25%) |
I numeri di lavorabilità della famiglia sono relativi a C360 = 100. controlla il certificato di macinazione per essere sicuro del grado effettivo che hai in magazzino.
Dal punto di vista pratico, la scelta è quasi ovvia. I relativi valori di lavorabilità dietro questo selettore risalgono a Associazione per lo sviluppo del rame dati, con C360 impostato su 100. Quando un'officina meccanica costruisce il lavoro in ottone internamente, è probabile che 9 su 10 sia realizzato con C360 perché niente gira più velocemente e finisce più luminoso “ finché la scheda tecnica non legge ”potable water“ o ”NSF-61. Quindi, è nella famiglia senza piombo e devi rifare i tuoi dati di taglio.
L'ottone a cartuccia C260 e l'ottone navale C464 si trovano entrambi intorno a 30 sulla scala di lavorabilità (taglia abbastanza bene), proprio da nessuna parte vicino a C360. Se la stampa li richiede o hai bisogno di parti in ottone di precisione tenute a una classe ristretta, pianifica i tuoi feed e la durata dell'utensile che cadono all'incirca 70% invece di riutilizzare i numeri C360.
Velocità e mangimi per ottone (girando, forando, fresatura)
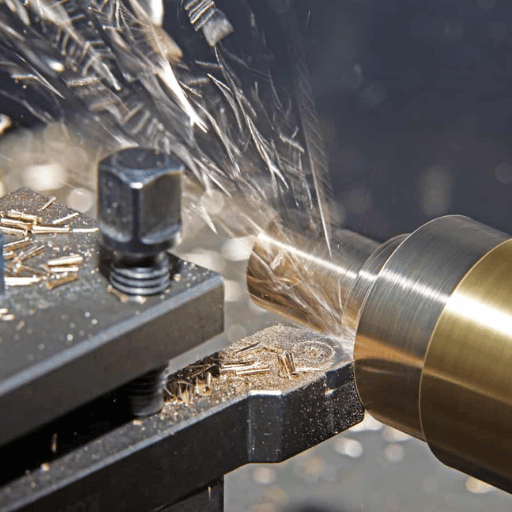
Quanto velocemente posso girare l'ottone? questa è la domanda che apre effettivamente la maggior parte delle guide dei negozi di ottone La famiglia di taglio libero accetta velocità di taglio che distruggerebbero un utensile di tornitura in acciaio, quindi i limiti reali diventano la rigidità della macchina, il tuo obiettivo di finitura superficiale e il controllo del truciolo piuttosto che il metallo stesso. Impostare i giusti parametri di taglio è per lo più un calcolo attento e quindi lasciare che il materiale faccia il suo lavoro; l'ottone premia una velocità di avanzamento sicura rispetto a quella provvisoria.
A quale velocità dovresti lavorare l'ottone?
Per il taglio libero C360, eseguire circa 300,000 SFM con acciaio ad alta velocità e 500 con solo carburo C360 SFM contro 200, 30 SFM per acciaio al taglio libero al piombo Punto di partenza pratico su un tornio rigido CNC, sedimentare intorno a 350600 SFM con carburo all'alimentazione 0,0040.008 in/rev, che dà trucioli puliti e lunga vita dell'utensile.
La Copper Development Association documenta persino una prova pilota di tornitura a 18.000 SFM, che ti dice che il metallo è raramente il collo di bottiglia Tratta questi come parametri di lavorazione iniziali; i tuoi numeri cambiano con la rigidità della macchina, il diametro della barra e l'obiettivo di finitura. UN riferimento velocità-e-feed dell'università effettua un buon controllo incrociato prima di impegnarti.
| Operazione | HSS (SFM) | Carburo (SFM) | Feed /note |
|---|---|---|---|
| Voltando | 300–600 | 500–1,000 | 0,0040,008 pollici/rev; DOC 0.5.0 mm |
| Foratura | 150–300 | 300–500 | Dub off il labbro (vedi correzione auto-alimentazione) qui sotto |
| Fresatura | 250–400 | 400–700 | Mulino da arrampicata; orologio per il ritaglio del chip |
Tabelle preparate con i dati della Copper Development Association “some” per uso generale; la tua esperienza e le tue particolari macchine “ ti daranno probabilmente impostazioni migliori”.
Le tabelle della velocità di taglio sono fornite in piedi superficiali al minuto, ma il tornio è impostato in giri/min Converti con RPM = (SFM x 3,82) /D, dove D è il diametro della barra in pollici (3,82 è circa 12/π).
Dì che stai girando un 0,75 pollici Barra C360 e piccone 600 SFM con carburo:
GIRI/MIN = (600 x 3,82) /0,75 = 2.292 /0,75 = 3.056 GIRI AL MINUTO.
Arrotondalo a circa 3.000 giri al minuto e inizia lì. Ora scendi a 0,25 nella caratteristica della stessa parte: lo stesso 600 SFM vuole (600 x 3,82) /0,25 = circa 9.168 giri al minuto, che è passato dalla maggior parte dei mandrini del tornio. Questo è esattamente il motivo per cui la lavorazione in ottone di piccolo diametro finisce per essere limitata alla finitura anziché limitata dal metallo.
Poiché taglia così fresco e pulito, la maggior parte dei negozi preferisce la lavorazione a secco e l'ottone da corsa niente refrigerante, mantenendo una nebbia d'olio atomizzata solo per fori profondi o una finitura critica dello specchio Se si sta componendo in una nuova parte, spingere l'alimentazione prima della velocità In ottone, un'alimentazione più pesante alla stessa velocità del mandrino generalmente rompe il pulitore del truciolo senza rovinare la finitura, e queste piccole modifiche ai parametri di taglio fanno il lavoro più grande in questa parte del processo di lavorazione.
Attrezzatura, angolo rastrello e trappola autoalimentata
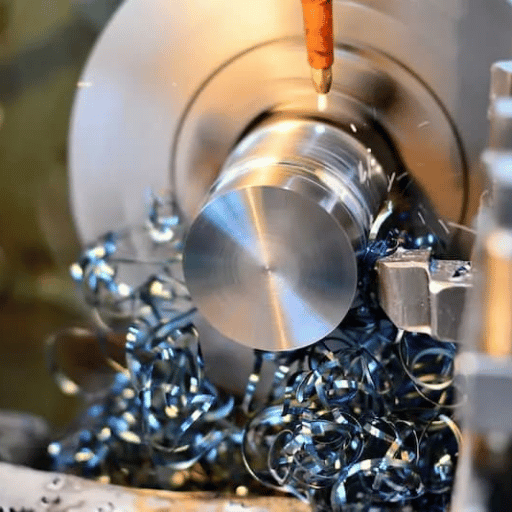
E ora, la modalità di guasto che troverete che la maggior parte dei principianti corrono mentre lavorano l'ottone, non ha nulla a che fare con la tenacità del materiale È troppo morbido, è troppo a taglio libero e, in combinazione con un tagliente a rastrello positivo, che è solo l'utensile da taglio che useresti per lavorare acciaio o alluminio, scaverà nel lavoro, si autoalimenterà, afferrerà il materiale e vi salirà come una vite per legno! In un'operazione di perforazione, afferra la parte direttamente sulle scanalature dell'utensile da taglio e su un tornio non rigido, chiacchiererà e scaverà, un fallimento che i professionisti comunemente descrivono in dettaglio.
Quale strumento viene utilizzato per tagliare l'ottone?
Per la lavorazione di produzione dell'ottone, utilizzare il carburo non rivestito; per tirature limitate, HSS va bene La geometria conta più del grado: impostare il rastrello a zero o un angolo leggermente negativo Poiché l'ottone è morbido e duttile, uno strumento a rastrello positivo agisce come un cuneo che viene risucchiato nel taglio, mentre un rastrello leggermente negativo raschia il bordo con molta meno autoalimentazione.
Un tagliente in ottone vuole anche flauti altamente lucidati e non rivestiti in modo che i trucioli non si aggrappino e si accumulino. Sostenere il rastrello su una punta dell'utensile per una parte in ottone risolverà più problemi di qualsiasi altra modifica apportata.
“Il tuo strumento attuale è uno strumento rastrello positivo, che afferrerà a meno che il tuo tornio non sia molto rigido. Non hai davvero bisogno di alcun angolo di rastrello su una punta del tornio in ottone, perché il chip si frattura facilmente; non si tratta dell'utensile che tira.”
Practitioners sui forum Hobby-Machinist e Model Engineer
Quella citazione corregge anche una popolare semplificazione eccessiva in officina La regola “utilizza sempre il rastrello negativo sulla re” in ottone non è del tutto giusta: il rastrello da zero a negativo funziona perché l'ottone lancia un chip discontinuo e fratturato e perché smette di afferrare configurazioni flessibili, non perché l'ottone abbia universalmente bisogno di angoli di rastrello negativi Su un tornio CNC rigido con l'inserto destro, il rastrello positivo delicato va perfettamente bene e può migliorare la finitura Quindi la regola reale è condizionale: arretrare il rastrello quando la configurazione non è rigida, o quando si sta perforando, e non forzare il rastrello negativo su una macchina rigida che non ne ha bisogno Non si tratta del taglio che tira; si tratta di come si rompe il chip.
Le punte di torsione standard sono fornite con un tagliente positivo; le labbra sono rettificate per l'autoalimentazione in ottone! “Stonare il tagliente fino a quasi zero rake” prima della lavorazione dell'ottone è un metodo ben documentato che i professionisti ‘maestri’ seguono e raccomandano Implica dieci tocchi rapidi di una pietra e impedisce la caratteristica ‘auto-alimentazione’ di una punta tagliente sia di impigliare la parte o rompere punte più piccole.
Operazione per operazione: tornitura, perforazione, maschiatura, fresatura
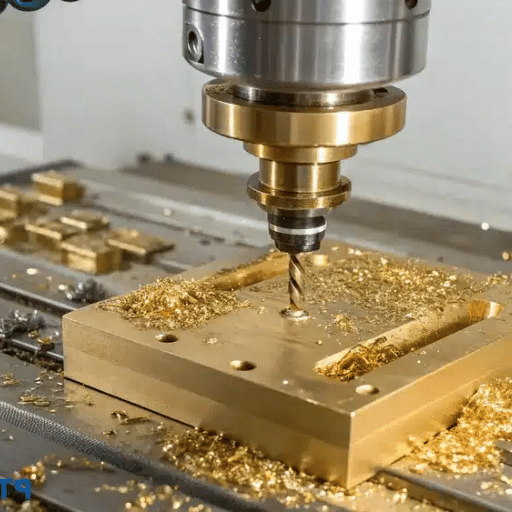
L'ottone può agire in modo troppo diverso da operazione a operazione Un'impostazione dell'utensile non si applicherà a tutto Le migliori pratiche possono variare dalla semplice rotazione delle parti alla perforazione di fori più stretti e alla filettatura da cui ha avuto origine la maggior parte dei nostri rottami di ottone Detto questo, ottieni comunque i risultati ottimali sintonizzando ogni operazione sulla propria applicazione specifica anziché riutilizzare un'impostazione su tutta la linea.
- Tornitura: questa parte è facile Correre veloce, alimentare duro, scheggiare il taglio Utilizzando un rakeinserton neutro il nostro tornio metallico dovrebbe risultare in una superficie pulita e brillante e sulla maggior parte dei diametri non è necessario alcun refrigerante.
- Perforazione: è qui che dobbiamo prenderci cura e preoccuparci Dovresti doppiare il labbro su tutte le nostre punte da lavoro/trapano per eliminare se stessi mentre si alimentano Essere sempre beccando in brevi passaggi incrementali, e controllare l'utensile con la pressione della mano o alimentazione regolata su un CNC, è necessario controllare come il mandrino tirare l'utensile in.
- Filettatura: è molto facile ottenere un chip pulito dall'ottone, ma ricorda, l'ottone morbido può tagliare un po' sovradimensionato con pochissimo aiuto, controllare sempre con gli indicatori o prendere in considerazione l'ordinazione di una taglia in basso, specialmente nelle applicazioni in cui la dimensione è critica.
- Fresatura: scalare sempre il mulino ogni volta che vogliamo ottenere la finitura più incontaminata, l'evacuazione dei trucioli è di maggiore preoccupazione a causa della quantità di tagli secondari che i trucioli possono creare. L'utilizzo di frese terminali lucidate con un getto d'aria/nebbia può aiutare a creare questo.
Ad esempio, consideriamo la configurazione di un negozio in cui un produttore di utensili intaglia una punta da trapano sulla macchina per fare un foro passante su un lavoro di 6 mm. Gli acciai per utensili eseguono questo tipo di perforazione in modo altrettanto naturale, ma una volta che la punta impegna l'ottone C360 e inizia a mangiare, la punta cerca di prendere il materiale più velocemente di quanto i trucioli possano lasciare e quindi impegna violentemente il blocco valvole C360 e tenta di tirare 40 mm di parte lungo la scanalatura del trapano. Tutto questo in pochi secondi dal rischio di rottura della punta o di rottura di lesioni da una punta o parte che viene spinta violentemente su una scanalatura Se tiri semplicemente il trapano, portalo alla smerigliatrice e macina su tutta la ““ su ciascun labbro, fino a circa 0 0 00 0 0 0 0 00 (fissatori ampiamente documentano per perforare l'ottone (ora hai un trapano che taglia in modo più prevedibile e con frammentazione in modo che possa evacuare, consentendo alla parte di entrare nella parte senza strappare/legare l'ottone non ha cambiato, questa parte è solo la parte. tornio avvolgibile configurazioni degli strumenti guidati della copertura e Tornio CNC la pagina mostra la rigidità che ti consente di eseguire in sicurezza un rastrello leggermente positivo.
Problemi comuni di lavorazione dell'ottone (e correzioni)
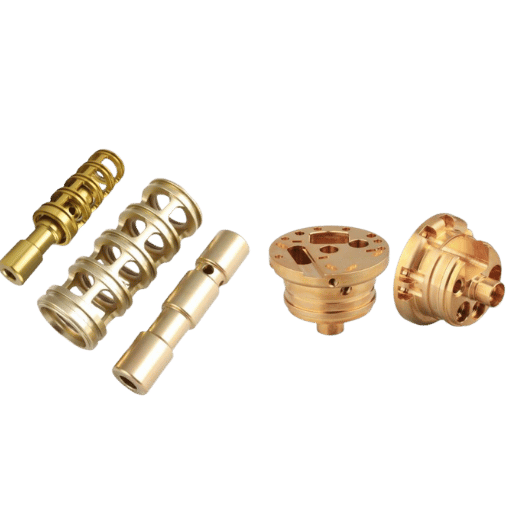
La maggior parte dei problemi di lavorazione dell“”brass” che potresti trovare online spesso non erano problemi legati al taglio, ma erano legati alla chimica del materiale stesso quando esposto e rivelato durante e dopo il taglio. Poiché l'ottone produce naturalmente una finitura superiore quando viene tagliato, se la qualità si degrada improvvisamente, è spesso dovuto alla contaminazione del materiale piuttosto che a qualsiasi cambiamento nell'operazione di lavorazione. Correggere questo ti risparmierà la ricerca di parametri di avanzamento e velocità sfuggenti quando ciò che il tuo lavoro richiede effettivamente è un po' di attenzione alla movimentazione del materiale o un passaggio finale di finitura extra.
Perché l'ottone diventa nero o argento dopo la lavorazione?
Quando l'ottone diventa nero argento, o rosa dopo la lavorazione, che scolorimento superficie appannamento, ossido, o dezincificazione (Oxide), non è un segno l'utensile ha bisogno di affilatura o le velocità sono troppo elevate Viene da olio e refrigerante nel processo (gli oli di pelle contribuiscono anche alla colorazione ossido nero/solfuro), o dalla lega perdendo zinco per un ambiente corrosivo, che lascia uno strato rosa o argenteo ricco di rame sulla superficie.
Secondo il Istituto canadese per la conservazione, dezincificazione lieve è per lo più un effetto visivo, ma dimostra il meccanismo: lo zinco liscivia dalla lega in modo che una zona ricca di rame di colore diverso rimane L'effetto è in gran parte reversibile con le tecniche di manipolazione e pulizia, non alterato dati di taglio.
| Riassortimento | Probabile causa | Fix |
|---|---|---|
| Macchia nera/marrone | Oli per la pelle, residui di refrigerante, ossidazione | Far cadere le parti nell'alcol fuori dalla macchina; nessun contatto a mano nuda |
| Argento/rosa toppe | Dezincificazione (zinco perso selettivamente) | Utilizzare zinco inferiore o grado inibito; decapaggio acido leggero dopo la pulizia |
| Burrs ai bordi | Bordo usurato o rastrello positivo che trascina ottone morbido | Strumento a rastrello neutro affilato; passaggio di finitura leggero |
| Finitura opaca/strappata | Chip ritagliato, patatine appiccicose sui flauti | Flauti lucidati, getto d'aria, fresatura in salita |
Informazioni raccolte dai rapporti di professionisti esperti (macchinisti di Reddit) e fonti di competenza in materia di conservazione, tradotte in un linguaggio meno tecnico orientato maggiormente alla garanzia della qualità.
Senza dubbio, il suggerimento più importante e ripetuto in tutte le comunità di macchinisti, è semplicemente: rimuovere le parti finite dalla macchina e scaricarle in un secchio di alcol o solvente senza toccarle con una superficie cutanea Le macchie di ottone molto facilmente e quasi tutte le “carenze” mostrate nella parte finita sono dovute a impronte digitali che si sviluppano durante lo stato scuro anossico della parte dopo il processo di lavorazione, quindi il mancato lavaggio o manipolazione di queste parti con un guanto può facilmente provocare la comparsa di macchie entro le successive 24 ore Se appare la colorazione, allora è possibile utilizzare più opzioni per correggere questo, tra cui un decapaggio acido rapido e una rimozione brillante del lavoro dei depositi di ossido e solfuro metterà una finitura lucida e vivace sull'ottone Per valutare se la qualità della finitura superficiale della parte soddisfa effettivamente i parametri necessari o è semplicemente soggettivamente carente di scintilla visiva, utilizzare una guida su come misurare con precisione la rugosità superficiale e il valore Ra desiderato con gli strumenti appropriati Le finiture decorative in ottone come uno strato di copertura di lacca o placcatura sono quindi una fase di finitura opzionale, non una tecnica di correzione.
La dezincificazione è un problema di corrosione, piuttosto che un disturbo puramente visivo, se utilizzata in servizio con leghe ad alto contenuto di zinco in ambienti umidi o aggressivi Per l'acqua, o applicazioni marine, specificare invece una lega inibita con un contenuto di zinco inferiore fin dall'inizio, poiché questo non può essere rettificato mediante pulizia.
CNC & Considerazioni sui costi per le parti in ottone
Il costo della lavorazione dell'ottone è giustificabile? la risposta si divide qui in due metà, da una prospettiva moderna, e selezionare un prezzo per l'approvvigionamento moderno, quindi, implica la divisione in questi due numeri L'ottone è un metallo con prezzi prodigiosamente bassi da lavorare e prezzi estremamente alti da procurare Mescola i due elementi insieme e stai facendo il lavoro solo per soldi o perdendo sicuramente soldi su di esso.
Su un tornio CNC, con utensili in acciaio o metallo duro ad alta velocità, una parte in ottone lavorato a cnc raggiunge la massima produttività: velocità elevate del mandrino, alimentazioni solide e trucioli corti comprimono il tempo di lavorazione, quindi il lavoro su piccoli componenti in ottone rimane basso Quel breve tempo di lavorazione è il motivo per cui la maggior parte delle quotazioni dei servizi di lavorazione del cnc trattano favorevolmente l'ottone sulla manodopera anche quando il metallo stesso è costoso, e i servizi di lavorazione che eseguono l'ottone a velocità raramente aggiungono molto per il ciclo Questi cicli relativamente brevi vengono poi utilizzati nella normale tariffazione CNC per portare anche i costi elevati del materiale a un tasso ragionevole, poiché un componente in acciaio comparabile necessita di cicli più lunghi, anche con un prezzo di lavorazione relativamente economico o medio-alto, e il contenuto di manodopera rimane simile. Il contenuto di manodopera rimane simile Associazione per lo sviluppo del rame ha indicato che anche con il costo di magazzino più elevato, il componente in ottone lavorato può costare meno della controparte in acciaio dopo la finitura e la placcatura poiché il tempo di ciclo era più breve e il materiale non richiedeva finiture aggiuntive.
- Tempi di ciclo molto brevi, SFM elevato, feed solidi
- Lunga durata dell'utensile; dura il carburo non rivestito
- Finitura brillante lavorata, spesso senza placcatura
- Spesso non è richiesto alcun liquido di raffreddamento
- ~50%+ di ottone di taglio libero è stock riciclato
- Costo elevato della materia prima per libbra (prezzo del rame)
- I gradi senza piombo tagliano tempi di ciclo più lenti e più lunghi
- Il valore del rottame è importante; tracciare e recuperare i chip
- Grado errato per l'ambiente = guasto della corrosione
Qual è la lezione pratica nel citare le parti lavorate in ottone? Se il design è caratterizzato da molte caratteristiche di lavorazione, tolleranze strette e volume elevato, la lavorabilità basata sul piombo significa che la tua parte è più economica di quanto penseresti. Il tempo di ciclo è così breve che il design è una grande fetta di metallo semplice, al contrario, il costo del rame è reale e il prezzo dell'ottone sembra scoraggiante. Quando stai considerando l'ottone per un nuovo programma, scegli la tua lega di ottone in base al lavoro e lascia che il costo di utilizzo della macchina fuori dal lavoro, i cicli di ottone più veloci in genere battono l'inossigeno, mano per mano. Vedi il nostro Prezzi delle macchine per tornio CNC rundown per il contesto del costo della macchina e il fresatrice per metalli pagina per parti in ottone multifaccia.
Il cambio in ottone senza piombo: cosa sta cambiando nel 2026
Forse il singolo più grande sviluppo in questo ultimo decennio per la lavorazione CNC in ottone non è stato un nuovo cutter, ma le normative che prendono il piombo dalle leghe per cui è diventato famoso Per anni, lavorare l'ottone al piombo significava tagliare completamente aperto e non pensarci mai; per qualsiasi parte a contatto con l'acqua, quel default è andato Se la tua parte tocca l'acqua potabile, allora senza piombo è senza dubbio la parola più importante in questa scrittura, perché ripristinerà immediatamente le velocità e le alimentazioni dell'utensile da taglio.
Ciò è guidato dalla legge piuttosto che dalle mode del mercato: il Sezione 1417 della legge statunitense sull'acqua potabile sicura afferma che “lead free” significa “non più dello 0,25% della composizione media ponderata delle superfici bagnate del materiale deve contenere piombo.” La legge ha sostituito un cappuccio 8% ed è entrata in vigore il 4 gennaio 2014, applicata come 40 CFR Parte 143. Le revisioni in corso dell'esenzione dal piombo RoHS e le certificazioni NSF/ANSI 61 continuano inoltre a ridurre l'utilizzo consentito per l'ottone al piombo nelle applicazioni bevibili e mediche.
Per i professionisti dell'acquisto: questo pone l'accento sulla qualificazione delle velocità senza piombo e alimenta per ogni dato pezzo prima di impegnarsi nella produzione.
Gli ingegneri stanno facendo questo utilizzando vari mezzi (principalmente leghe di ottone sostituite con bismuto o silicio) e persino fosforo Il numero di brevetti e pubblicazioni che vengono rilasciati su tali soluzioni suggerisce un panorama scientifico dei materiali attivi piuttosto che alcuni standard ampiamente adottati: tali offerte vanno dalle leghe di ottone a taglio libero senza piombo (EP2194150B1) all'ottone a lavorazione libera senza piombo (WO2011121798A1) all'ottone a lavorazione libera senza piombo (WO2011121798A1) all'ottone a ottone senza piombo (2133) a ottone a taglio libero (2133) che si rivolge al commercio-responsabilità tra silicio e 1700000) e (WO201798A1) e a ottone a zero fosforo (21330) a tutti i nomi di riferimento al prodotto (Dezinc).a.a.a.c.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.a.
Ok, è ora della parte spaventosa: la penalità dell'ottone senza piombo Sulla carta, senza piombo generalmente funziona 30-50% più lentamente rispetto allo standard del settore (C360 con piombo), con una durata dell'utensile più scarsa e la tendenza a produrre chip gummier più fibrosi. Ma questa è una visione troppo semplice. Secondo le riviste di produzione come Produzione Lavorazione detto qualche tempo fa, senza piombo non è tanto più difficile da realizzare rispetto all'ottone al piombo quanto è diverso.“ Certo, c'è una penalità in termini di prestazioni (velocità, durata dell'utensile) che non può essere eliminata, ma gran parte di quella perdita di velocità può essere aumentata aumentando la velocità di alimentazione per compensare l'utensile di regolazione e il liquido di raffreddamento e trattando il diverso chip.”Trattalo come un materiale diverso che richiede una ricetta di processo dedicata e verificata, non solo come una penalità per “addebitare‘ il cliente quando si cita, il percorso è consigliato da molti ingegneri quotanti.
Hai bisogno di nuova acqua potabile o parti di ottone medicale nel prossimo anno?
Sarebbe saggio iniziare prototipando con un grado senza piombo È questa transizione dopo aver ordinato le tue parti sui tempi di ciclo C360 che rimuove il tuo margine.
Domande Frequenti
Una macchina CNC può tagliare l'ottone?
Visualizza risposta
Qual è il miglior ottone per la lavorazione?
Visualizza risposta
Hai bisogno di liquido refrigerante per lavorare l'ottone?
Visualizza risposta
Ottone o bronzo per parti di precisione, quale scegliere?
Visualizza risposta
Come si fa a fermare un trapano che afferra in ottone?
Visualizza risposta
L'ottone senza piombo è più difficile da lavorare dell'ottone al piombo?
Visualizza risposta
Costruire una linea di lavorazione dell'ottone?
ANTISHICNC progetta e costruisce i torni CNC, le attrezzature di tornitura e le attrezzature di fresatura per le velocità di produzione dell'ottone Connettiti con il nostro team e discuti le tue attrezzature con i nostri specialisti di prodotto per determinare la macchina migliore per il tuo mix di volumi e gradi.
Informazioni su questa guida
“Lavorando presso la nostra azienda come produttore di torni CNC e attrezzature per la fresatura, abbiamo esperienza diretta dimostrando questi fenomeni sull'ottone, anche quello che chiamiamo “self-feed and grab,” (come sopra), e il calo delle prestazioni che il nostro cliente ha sperimentato quando opta per leghe senza piombo per componenti di acqua potabile Tutti i nostri numeri qui utilizzati provengono da materiale proveniente tramite riferimenti della Copper Development Association, ma si basano anche sul nostro negozio I nostri valori prestazionali dipendono dalla rigidità della macchina, dal nostro portautensili, dagli inserti degli utensili e da quale lotto di ottone stiamo tagliando Recensito dal personale di supporto tecnico ANTISHICNC.”
Riferimenti e fonti
- Ottone da taglio libero UNS C36000 Associazione per lo sviluppo del cop
- Riferimento velocità e feed dipartimento di ingegneria meccanica e aerospaziale dell'Università della Florida
- Uso di tubi, raccordi, apparecchi, saldature e flussi senza piombo (SDWA §1417) 10.0. Agenzia per la protezione dell'ambiente
- 40 CFR Parte 143 Capo B, Norme nazionali sull'acqua potabile secondaria Codice elettronico dei regolamenti federali
- Prevenire e trattare la dezincificazione dell'ottone 1 Istituto canadese per la conservazione, governo del Canada
- Ottone senza piombo: cambia il tuo pensiero Produzione Machining
- EP2194150B1, lega di ottone al silicio a taglio libero senza piombo Ufficio europeo dei brevetti
Articoli Correlati
- Lavorazione dell'alluminio 1 velocità, leghe e chip per l'altro metallo morbido
- Lavorazione della ghisa taglio a secco e manipolazione abrasiva a confronto
- Lavorazione dell'acciaio inossidabile l'opposto del taglio libero dell'ottone



