














Brass the Ultimate Machinist's Buddy, Fast
Aktualisiert im Juni 2026. Bewertet vom ANTISHICNC-Technikteam
Schnelle Spezifikationen: Bearbeitungsmessing (C360-Referenz)
| Bearbeitbarkeitsbewertung | 100 (der Referenzmaßstab für Kupferlegierungen) |
| Typische Schnittgeschwindigkeit (C360) | 300 1.000 SFM (HSS) · 500 600 SFM (Karbid) |
| Werkzeugmaterial | Unbeschichtetes Karbid bevorzugt; HSS funktioniert für kurze Läufe |
| Rechenwinkel | Null bis leicht negativ (stoppt Selbsternährung/Greifung) |
| Kühlmittel | Oft trocken laufen; leichter Ölnebel für Finish oder tiefe Löcher |
| Gemeinsame Noten | C360 (freies Schneiden), C260 (Patrone), C464 (Marine), C69300 (bleifrei) |
Die Bearbeitung von Messing ist in etwa so nah an einem Freipass, wie man es in einem Metallschneideauftrag bekommen kann, der Standard, an dem alle anderen gemessen werden, ist die freischneidende Messinglegierung C360, ein Metall, das so einfach zu bearbeiten ist, dass es auf der Zerspanungsskala die Bewertung “100” festlegt Aber das Wort “einfach” in der Metallbearbeitung sollte nicht gleichbedeutend mit “gedankenlos;” die Auswahl der richtigen Sorte, des richtigen Spanwinkels und die Anpassung an den Übergang zu bleifreiem Messing können Ihren Betrieb dramatisch verändern.
Der Prozess der Bearbeitung von Messing beinhaltet die Arbeit mit Kupfer-Zink-Legierungen, die, wenn sie speziell als Freischneidesorten formuliert werden, als Maßstab für die Bearbeitbarkeit bei einer Bewertung von 100 dienen. Freischneide-C360 kann bei 300 bis 1.600 SFM arbeiten, wodurch kurze, gebrochene Späne entstehen und oft kein zusätzliches Kühlmittel benötigt wird. Überraschende Fakten für die meisten Maschinisten sind Werkzeuggeschwätz oder - greifen aufgrund übermäßiger positiver Spanwinkel und reduzierter Schnittgeschwindigkeiten bei der Bearbeitung bleifreier Qualitäten. Für eine zeichnungsbasierte Beschaffungsanfrage, Maßgeschneiderte Metallbearbeitung von Zhenling Bietet eine Anlaufstelle für die Prüfung der vorgeschlagenen Messingqualität, Geometrie und Veredelungsanforderungen vor der Notierung; Freischneide- und bleifreie Qualitäten sollten getrennt identifiziert bleiben.
- Anstelle von Werkzeugverschleiß ist die häufigste Form des Versagens bei der Messingbearbeitung das Greifen und Ziehen des Werkzeugs oder Bohrers in das Werkstück, auch Selbstzuführung genannt. Dieses Ereignis tritt typischerweise aufgrund eines positiven Spanwinkels auf, der bei einem weichen, duktilen Material verwendet wird.
- Obwohl Messing der Maßstab für die Bearbeitbarkeit ist (bewertet mit 100), ist Messing nicht das schnellste verfügbare Metall; Tatsächlich maschinell wird Aluminium 6061 schneller hergestellt. Messing dient eher als Bezugspunkt als als ultimative Grenze.
- Das Freischneiden von C360 erreicht seine beeindruckende Bearbeitbarkeit durch die Einbeziehung von etwa 31 TP10 T Blei und seiner Alpha-Beta-Kristallstruktur, die die Späne effektiv zersplittert Die Entfernung dieses Bleis als Reaktion auf strengere Vorschriften zur Trinkwassersicherheit führt zu einem ungefähren Verlust von 30-501 TP10 T an Schnittgeschwindigkeiten.
- Jegliche Verfärbung, ob schwarz, silber oder rosa, nach der Messingbearbeitung weist auf Probleme der Oberflächenchemie hin - wie Anlaufen, Oxidbildung oder Dezinkifizierung - und nicht auf einen Fehler im Schneidprozess.
- Messing ist ein Verfechter der Zykluszeiten, was sich jedoch nicht in niedrigen Rohstoffkosten niederschlägt, obwohl das Material selbst teuer sein kann, ist es aufgrund der Geschwindigkeit, mit der Teile hergestellt werden, und der seltenen Notwendigkeit einer Sekundärbeschichtung eine äußerst kostengünstige Wahl.
Warum Messing der Maßstab für die Bearbeitbarkeit ist
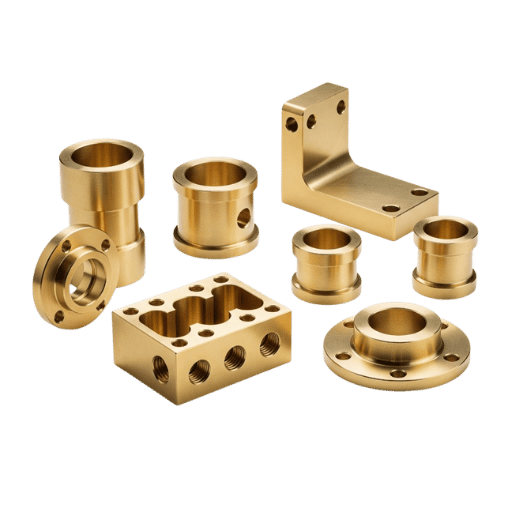
Wenn ein Metall in Maschinistenkreisen eine “Bearbeitbarkeitsbewertung”hat, vergleicht es es fast immer mit Messing. „Bearbeitung von Messing ist das, was wir als Maßstab betrachten: Die frei schneidende Messinglegierung C360 erhält eine Bewertung von 100, und andere Messing- und Kupferlegierungen werden dann danach bewertet, wie einfach sie im Vergleich zu C360 bearbeiten.
Wie bearbeitbar so viele Messingkompositionen sind, ist bei den vielen Anwendungen von Messing wie Sanitär- und Elektroteilen der entscheidende Grund dafür Kupferentwicklungsverband Erkennt C360 als die wichtigste kommerzielle Kupferlegierung an.
Wie hoch ist die Bearbeitbarkeit von Messing?
Freischneidemessing C360 hat eine Zerspanbarkeitsbewertung von 100, die oberste Zahl auf der Kupferlegierungstabelle. Diese Bewertung ergibt sich direkt aus seiner Zusammensetzung: C360 hat durchschnittlich 61,51TP10 T Kupfer, 35,41TP10 T Zink und 3,11TP10 T Blei. Das Zink verleiht dem Material eine Alpha-Beta-Phasenstruktur, die sehr anfällig für Spanbrüche ist, wohingegen kupferarmes, reines Alpha-Phasen-Messing lange Stringer oder String-Curls erzeugt.
Das Vorhandensein von Blei führt auch dazu, dass das Material feine unlösliche Kügelchen durch die Mikrostruktur bildet. Diese Kügelchen verschmieren die Werkzeugoberfläche und wirken als Schmiermittel. Da es sich bei Messing um eine Nichteisenlegierung aus Kupfer und Zink handelt, die bei Umgebungstemperaturen weich bleibt, führt dies zu einem sauberen Bruch mit minimalem Werkzeugverschleiß und einer hellen, spanfreien Oberfläche mit guter Oberflächenqualität, ohne dass der Bearbeitungsbetreiber dies erfordert Da Messing eine Nichteisenlegierung aus Kupfer und Zink ist, die bei Umgebungstemperaturen weich bleibt (die Härte von C360 liegt bei etwa 80 bis 160 BHN bei einer maximalen Zugfestigkeit von 350 bis 500 MPa), ist es viel einfacher, Messing-Werkzeug-Werkzeug-Geräte-Geräte-Geräte-Geräte-Geräte-Gerade zu bearbeiten, da es bei der Zerhitzungs-Gerad-Gerad-Gerad-Gerad-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-Gerät-.
Wo der Benchmark flach fällt Messing = 100 sagt nichts darüber aus, welches Metall am einfachsten zu bearbeiten ist Freimaschinelle Bearbeitung Bearbeitung Aluminium Arbeit, in der Tat, im proportionalen Sinne höhere Fahrpreise Die einzige Begründung Brass=100 hat, dass es eine konstante Referenz wie eine Stimmgabel liefert, so dass die Bearbeitbarkeit von Messing der Maßstab ist, an dem alles andere gemessen wird.
| Material | Materialklasse | Relative Bearbeitbarkeit | Warum es dort landet |
|---|---|---|---|
| Freischneidemessing C360 | Kupferlegierung | 100 (Benchmark) | Splitterchips der Blei- + Alpha-Beta-Struktur |
| Magnesium AZ31B | Leichtmetall | ~480 | Schneidet am schnellsten, aber brennbare Chips |
| Aluminium 6061-T6 | Leichtmetall | ~190 | Weiche und niedrigdichte, aber gummiartigere Chips |
| Freischneidestahl 12L14 | Freischneidestahl | ~85 | Bleihaltiger/resulfurierter Stahl, jedoch härter als Messing |
| 303 Edelstahl | Freischneidend rostfrei | ~78 | Schwefel für Chipbruch hinzugefügt, immer noch zäh |
| Milder Stahl 1018 | Kohlenstoffstahl | ~55 | Härter, baut Wärme auf, längere Schnurspäne |
| Grauguss | Gusseisen | ~50 –65 | Schleifgraphit, staubige Späne |
| 304 Edelstahl | Austenitischer Edelstahl | ~45 | Härter, Gummi, hohe Schnittkräfte |
| Reinkupfer C110 | Reines Kupfer | ~20 | Sehr duktil, schmiert und zieht ohne Blei |
| Titan Ti-6Al-4V | Reaktives Metall | ~22 | Geringe Leitfähigkeit fängt Wärme am Rand ein |
Ungefähre Bewertungen, abgeleitet aus Daten der Copper Development Association und Informationen allgemeiner Maschinisten; vorbehaltlich Abweichungen und Verwendung als Richtlinie und nicht als fester Wert.
Auch eine ehrliche, wenn auch vielleicht triviale Tatsache, die man im Hinterkopf behalten sollte: einige Stahlwerkstätten beziehen sich auf eine separate 100-Punkte-Skala, die den freien Schneidstahl B1112 als Basis verwendet Wenn Sie über die Zerspanbarkeitsbewertung laufen, die sich auf die 100-Punkte-Skala der Stahlwerkstatt bezieht, doppelter Check Wenn der Verweis auf die für die Kupferlegierungen entwickelte 100-Punkte-Skala zurückweist, dient Messing als Basislinie, mit der alles verglichen wird Diese Art von technischen Informationen unterscheidet einen von Metallschneidern verfassten Leitfaden von einem aus einem Diagramm zusammengeschusterten. Für vergleichende Informationen bezüglich anderer Materialverhalten sollten Sie das Lesen von Aluminium und Bearbeitung Edelstahl Unsere anderen hilfreichen Guides.
Messinggüteklassen für die Bearbeitung: Der 4-Familien-Selektor
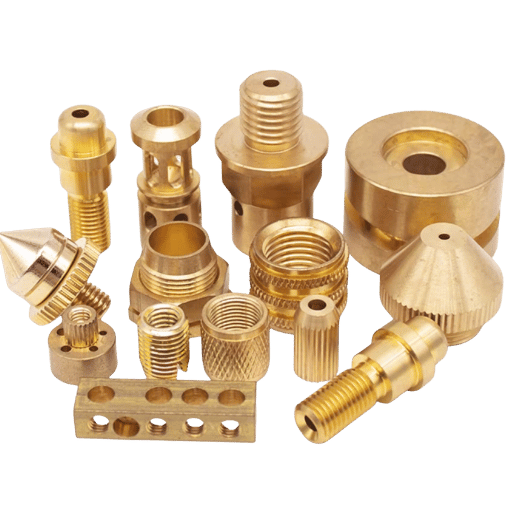
”Brass”umfasst wirklich Hunderte verschiedener Messinglegierungszusammensetzungen. „Die Auswahl der falschen Zusammensetzung ist der größte Fehler - und der einfachste - den ein Mensch bei einer Messingaufgabe machen kann. Jede Messingart unterscheidet sich durch ihre Zinkzusammensetzung, und es ist der Zinkgehalt in Messing, der sowohl die Härte als auch die Bearbeitbarkeit des Materials beeinflusst. Der schnellste Weg, Messing auszuwählen, besteht darin, C-Zahlen zu entfernen und stattdessen Messing anhand einer der vier Grundfamilien zu bewerten; Die Familien entsprechen der Hauptanwendungspriorität: einfache Bearbeitung, Fähigkeit, Form und Zähigkeit, Festigkeit des Materials bei Meerwasserkorrosion oder wenn bleifreies Material erforderlich ist. Wählen Sie das richtige Messing für die Arbeit und die falsche Bearbeitung folgt auf die falsche Bearbeitung;.
Der 4-Familien-Messing-Selektor
Ordnen Sie die Antriebsanforderungen Ihres Teils einer Familie zu und wählen Sie dann die C-Nummer darin. Bei einem Freibearbeitungsauftrag wird automatisch C360 ausgewählt, während eine Trinkwasserarmatur Sie in die bleifreie Familie zwingt, was zu einer Beeinträchtigung der Geschwindigkeit führt.
| Familie | Beispiele | Bearbeitbarkeit | Wählen Sie es, wenn Sie es brauchen |
|---|---|---|---|
| Freibearbeitung (verbleit) | C360, C385 | 90–100 | Höchste Leistung: Armaturen, Ventilkörper, Schraubenmaschinenteile |
| Kartusche / Alpha | C260, C272 | ~30 | Kaltumformung, Tiefziehen, Duktilität über Schnittgeschwindigkeit |
| Marine / Duplex | C464 | ~30 | Korrosionsbeständigkeit gegen Meerwasser, Schiffsausrüstung |
| Bleifrei / Öko | C69300, C87850 | Gut, unten bleihaltig | Trinkwasser und medizinische Teile (0,25%-Vorlaufregel) |
Familienbearbeitbarkeitszahlen sind relativ zu C360 = 100. Überprüfen Sie Ihr Fräszertifikat, um sicher zu sein, welche tatsächliche Sorte Sie führen.
Aus praktischer Sicht ist die Wahl fast offensichtlich Die relativen Bearbeitbarkeitsbewertungen hinter diesem Selektor gehen auf zurück Kupferentwicklungsverband Daten, mit C360 auf 100 eingestellt Wenn eine Maschinenwerkstatt den Messingauftrag im Haus baut, stehen die Chancen 9-in-10, dass er aus C360 hergestellt wird, denn nichts dreht sich schneller und ist heller fertig, bis das Datenblatt “Topfwasser”oder “NSF-61” lautet. Dann ist es in der bleifreien Familie und Sie müssen Ihre Schnittdaten wiederholen.
Patrone Messing C260 und Marine Messing C464 sitzen beide um 30 auf der Bearbeitbarkeitsskala – sie schneiden gut genug, nur bei weitem nicht C360. Wenn Ihr Druck sie erfordert, oder Sie Präzisionsmessingteile benötigen, die an eine enge Klasse gehalten werden, planen Sie Ihre Vorschübe und Werkzeuglebensdauer um diese ungefähr 701TP10 T Tropfen, anstatt C360-Nummern wiederzuverwenden.
Geschwindigkeiten und Futtermittel für Messing (Drehen, Bohren, Fräsen)
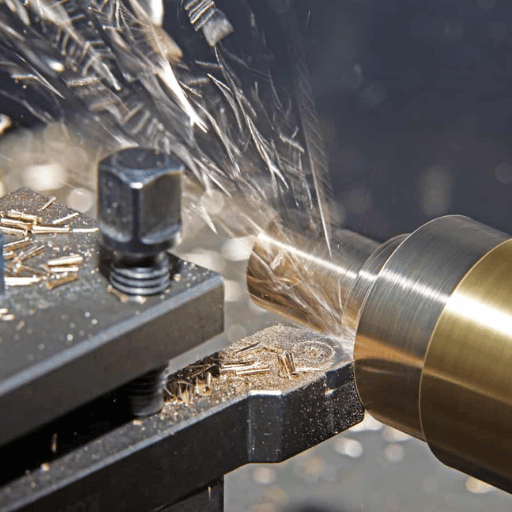
Wie schnell kann ich Messing drehen? das ist die Frage, die die meisten Messingshop-Führungen tatsächlich öffnet Die Freischneidefamilie akzeptiert Schnittraten, die ein Drehwerkzeug in Stahl ruinieren würden, so dass die wirklichen Grenzen zu Ihrer Maschinensteifigkeit, Ihrem Oberflächenfinish-Ziel und zur Spansteuerung werden und nicht zum Metall selbst. Die richtigen Schnittparameter festzulegen, ist meist sorgfältige Berechnung und dann das Material seine Arbeit machen zu lassen; Messing belohnt eine sichere Zufuhrrate gegenüber einer vorläufigen.
Mit welcher Geschwindigkeit sollte man Messing bearbeiten?
Für den Freischnitt C360 laufen Sie etwa 300 1.000 SFM mit Hochgeschwindigkeitsstahl und 500 1.600 SFM mit Hartmetall, gegenüber nur 200 –300 SFM für bleihaltigen Freischneidestahl. Für einen praktischen Ausgangspunkt auf einer starren CNC-Drehmaschine können Sie etwa 3500 600 SFM mit Hartmetall bei einer Einspeisung von 0,0040,008 in/Rev absetzen, was saubere Chips und eine lange Werkzeuglebensdauer ermöglicht.
Die Copper Development Association dokumentiert sogar einen Pilotdrehversuch mit 18.000 SFM, der Ihnen sagt, dass das Metall selten der Engpass ist Behandeln Sie diese als Startbearbeitungsparameter; Ihre Zahlen verschieben sich mit der Maschinensteifigkeit, dem Stabdurchmesser und dem Zielziel A Referenz zu Geschwindigkeiten und Vorschüben an Universitäten Macht einen guten Gegencheck, bevor Sie sich verpflichten.
| Operation | HSS (SFM) | Hartmetall (SFM) | Feed / Notizen |
|---|---|---|---|
| Drehen | 300–600 | 500–1,000 | 0,004 –008 in/rev; DOC 0,5 –2,0 mm |
| Bohren | 150–300 | 300–500 | Dub off the lip siehe Selbstfütterung fix unten |
| Fräsen | 250–400 | 400–700 | Klettermühle; Uhr zum Nachschneiden von Spänen |
Tabellen, die mit Daten der Copper Development Association “einige” für den allgemeinen Gebrauch erstellt wurden; Ihre Erfahrung und Ihre speziellen “Maschinen werden Ihnen wahrscheinlich bessere Einstellungen” geben.
Schnittgeschwindigkeitstabellen werden in Oberflächenfuß pro Minute angegeben, Ihre Drehmaschine ist jedoch in Drehzahl eingestellt Konvertieren mit RPM = (SFM x 3,82) / D, (wobei D der Stabdurchmesser in Zoll ist (3,82 beträgt etwa 12/Unten).
Angenommen, Sie drehen sich um 0,75 Zoll C360 Bar und Pick 600 SFM Mit Hartmetall:
RPM = (600 x 3,82) / 0,75 = 2.292 / 0,75 = 3.056 RPM.
Runden Sie das auf etwa 3.000 RPM und beginnen Sie dort. Jetzt fallen Sie auf eine 0,25 in Feature auf dem gleichen Teil: die gleichen 600 SFM will (600 x 3,82) / 0,25 = etwa 9.168 RPM, die hinter den meisten Drehspindeln ist Genau deshalb endet Messingarbeit mit kleinem Durchmesser eher fertig als metallbegrenzt.
Da es so kühl und sauber schneidet, bevorzugen die meisten Geschäfte die Trockenbearbeitung und führen Messing mit Überhaupt kein Kühlmittel, ‘s, einen zerstäubten Ölnebel nur für tiefe Löcher oder eine kritische Spiegelbearbeitung halten Wenn Sie ein neues Teil einwählen, schieben Sie die Zufuhr vor der Geschwindigkeit Bei Messing bricht ein schwererer Vorschub bei gleicher Spindelgeschwindigkeit im Allgemeinen den Spanreiniger, ohne das Finish zu beschädigen, und diese kleinen Optimierungen an den Schneidparametern leisten den größten Aufwand für diesen Teil des Bearbeitungsprozesses.
Werkzeuge, Rechenwinkel und die selbstfütterende Falle
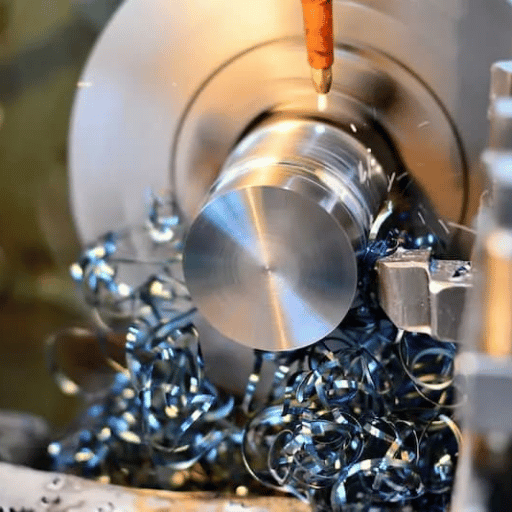
Und jetzt, der Fehlermodus, in den Sie bei der Bearbeitung von Messing den meisten Anfängern begegnen, hat nichts mit der Zähigkeit des Materials zu tun. Es ist zu weich, es ist zu frei geschnitten und in Kombination mit einer positiven Schneide, die nur das Schneidwerkzeug ist, mit dem Sie Stahl oder Aluminium bearbeiten würden, wird es in die Arbeit greifen, sich selbst zuführen, das Material greifen und wie eine Holzschraube hineinklettern! Bei einem Bohrvorgang greift es nach dem Teil direkt an den Schneidwerkzeugflöten und bei einer nicht starren Drehmaschine wird es plappern und graben, ein Fehler, den Praktiker üblicherweise ausführlich beschreiben.
Mit welchem Werkzeug wird Messing geschnitten?
Für die Fertigungsbearbeitung von Messing verwenden Sie unbeschichtetes Hartmetall; für begrenzte Auflagen ist HSS in Ordnung Geometrie ist wichtiger als Qualität: Stellen Sie den Rechen auf Null oder einen leicht negativen Winkel Da Messing weich und duktil ist, wirkt ein Positivrechenwerkzeug wie ein Keil, der in den Schnitt gesaugt wird, während ein leicht negativer Rechen den Rand mit weitaus weniger Selbstzuführung abkratzt.
Eine Messingschneide möchte außerdem hochglanzpolierte, unbeschichtete Rillen, damit sich keine Späne festklammern und ansammeln. Wenn Sie den Rechen auf einem Werkzeugbohrer für ein Messingteil abstützen, werden mehr Probleme behoben als bei jeder anderen Änderung, die Sie vornehmen.
“Ihr aktuelles Werkzeug ist ein positives Rechenwerkzeug, das greift, es sei denn, Ihre Drehmaschine ist sehr starr. Sie brauchen eigentlich keinen Spanwinkel an einem Messingdrehmeißel, denn der Span bricht leicht; es geht nicht um das Werkzeugziehen”
Praktiker in den Foren Hobby-Maschinist und Modellingenieur
Dieses Zitat korrigiert auch eine beliebte Vereinfachung im Ladengeschoss. Die Regel “verwende immer einen negativen Rechen auf Messing”ist nicht ganz richtig: „Null-zu-Negativ-Rechen funktionieren, weil Messing einen diskontinuierlichen, gebrochenen Chip wirft und weil es aufhört, flexible Aufbauten zu greifen, nicht weil Messing universell negative Spanwinkel benötigt. Bei einer starren CNC-Drehmaschine mit dem richtigen Einsatz ist ein milder positiver Rechen vollkommen in Ordnung und kann das Finish verbessern. Die eigentliche Regel ist also bedingt: Zurückgehen vom Rechen, wenn Ihr Setup nicht starr ist oder wenn Sie bohren, und zwingen Sie den negativen Rechen nicht auf eine steife Maschine, die ihn nicht benötigt Es geht nicht um das Ziehen der Schneidkante; Es geht darum, wie der Chip kaputt geht darum, wie der Chip geht.
Standard-Drehbohrer sind mit einer positiven Schneidkante versehen; die Lippen sind für die Selbstzuführung in Messing geschliffen! “Stein die Schneidkante auf fast null Rechen” vor der Bearbeitung von Messing ist eine gut dokumentierte Methode, die ‘Meister-Praktiker folgen und empfehlen Es beinhaltet zehn schnelle Berührungen eines Steins und verhindert, dass die ’Selbstzuführung‘ charakteristisch für einen scharfen Bohrer entweder das Teil einklemmt oder kleinere Bohrer bricht.
Betrieb für Betrieb: Drehen, Bohren, Gewindeschneiden, Fräsen
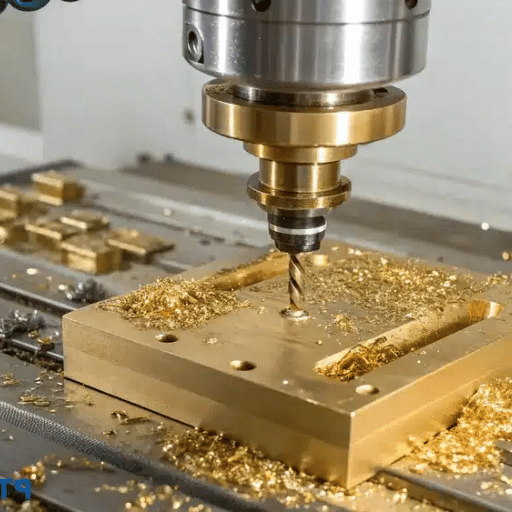
Messing kann von Betrieb zu Betrieb zu viel anders agieren Eine Werkzeugeinstellung wird nicht über alles hinweg gelten Die Best Practices können von einfachem Drehen von Teilen über das Bohren engerer Löcher bis hin zum Gewinde, wo der Großteil unseres Messingschrotts entstanden ist, variieren. Davon abgesehen erhalten Sie immer noch die optimalen Ergebnisse, indem Sie jede Operation auf ihre eigene spezifische Anwendung abstimmen, anstatt eine Einstellung auf breiter Front wiederzuverwenden.
- Drehen: dieses Teil ist einfach Laufen Sie schnell, füttern Sie hart, splitten Sie den Schnitt Mit einem neutralen Rakeinserton sollte unsere Metalldrehmaschine zu einer hellen, sauberen Oberfläche führen, und bei den meisten Durchmessern ist kein Kühlmittel erforderlich.
- Bohren: hier müssen wir vorsichtig sein und uns kümmern Sie sollten die Lippe auf alle unsere Jobber / Bohrer synchronisieren, um zu verhindern, dass sie sich selbst einspeisen Immer in kurzen inkrementellen Schritten picken, und das Werkzeug entweder mit Handdruck oder regulierter Zuführung auf einem CNC steuern, müssen Sie steuern, wie die Spindel das Werkzeug einzieht.
- Gewinde: Es ist sehr einfach, einen sauberen Chip aus Messing zu erhalten, aber denken Sie daran, dass weiches Messing mit sehr wenig Hilfe etwas überdimensioniert schneiden kann, immer mit Messgeräten prüfen oder die Bestellung einer Größe nach unten in Betracht ziehen kann, insbesondere bei Anwendungen, bei denen die Größe von entscheidender Bedeutung ist.
- Fräsen: immer klettern Mühle wann immer wir die ursprünglichste Oberfläche erreichen wollen, ist die Spanabfuhr aufgrund der Menge an sekundären Schnitten, die die Späne erzeugen können, von größerer Bedeutung Die Verwendung von polierten Endmühlen mit einem Luft-/Nebelstoß kann dabei helfen, dies zu erzeugen.
Betrachten Sie zum Beispiel einen Werkstattaufbau, bei dem ein Werkzeugmacher einen Bohrer an der Maschine zerkleinert, um bei einer 6-mm-Arbeit ein Durchgangsloch zu stürzen. Die Werkzeugstähle führen diese Art des Bohrens genauso natürlich durch, aber sobald der Bohrer in die C360-Messing eingreift und anfängt, sich einzufressen, versucht der Bohrer, Material schneller zu entnehmen, als die Späne freiwerden können, und greift daher heftig in den C360-Ventilblock ein und versucht, 40 mm Teil der Bohrflöte hochzuziehen. All dies innerhalb von Sekunden nach der Gefahr, dass ein Bohrer entsteht “Dieses Splöffeln“ kann nur auf dem Bohrer weit auseinandergehen. Werkzeugdrehmaschine Cover-Setups mit angetriebenen Werkzeugen und die CNC-Drehmaschine Seite zeigt die Steifigkeit, die Sie leicht positiv Rake sicher laufen lässt.
Häufige Probleme bei der Messingbearbeitung (und Korrekturen)
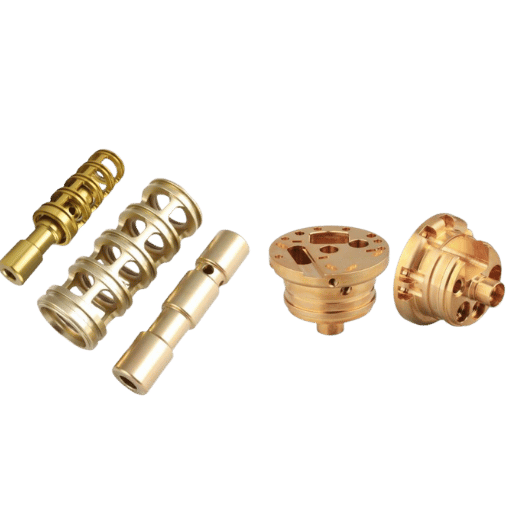
Die meisten “Messing-Bearbeitungsprobleme”, die Sie online finden könnten, waren oft überhaupt keine Probleme im Zusammenhang mit dem Schnitt, sondern standen im Zusammenhang mit der Materialchemie selbst, wenn sie während und nach dem Schnitt freigelegt und sichtbar wurde. Da Messing beim Schneiden natürlich eine überlegene Oberfläche erzeugt, ist die Qualität plötzlich schlechter, häufig auf Materialverunreinigungen zurückzuführen und nicht auf eine Änderung Ihres Bearbeitungsvorgangs. Wenn Sie dies korrigieren, können Sie schwer fassbare Vorschub- und Geschwindigkeitsparameter verfolgen, wenn Ihre Arbeit tatsächlich etwas Aufmerksamkeit für die Materialhandhabung oder einen zusätzlichen Endbearbeitungsdurchgang erfordert.
Warum wird Messing nach der Bearbeitung schwarz oder silber?
Wenn Messing nach der Bearbeitung schwarz oder rosa wird, ist diese Verfärbung eine Anlaufenfläche, Oxid, Silber, kein Zeichen, das Werkzeug muss geschärft werden oder die Geschwindigkeiten sind zu hoch. Es kommt von Öl und Kühlmittel (Hautöle tragen auch zur Schwarzoxid-/Sulfidfärbung bei) oder von der Legierung, die Zink an eine korrosive Umgebung verliert, wodurch eine rosa oder silbrig kupferreiche Schicht auf der Oberfläche zurückbleibt.
Nach den Kanadisches Naturschutzinstitut, „Mild Dezincification ist meist ein visueller Effekt, aber es zeigt den Mechanismus: Zink tritt aus der Legierung aus, sodass eine andersfarbige kupferreiche Zone zurückbleibt. Der Effekt ist mit Handhabungs- und Reinigungstechniken weitgehend reversibel, nicht mit veränderten Schneiddaten.
| Symptom | Wahrscheinliche Ursache | Fix |
|---|---|---|
| Schwarz/brauner Fleck | Hautöle, Kühlmittelrückstände, Oxidation | Teile aus der Maschine in Alkohol fallen lassen; kein Kontakt mit bloßer Hand |
| Silberne/rosa Aufnäher | Entzinkung (Zink geht selektiv verloren) | Verwenden Sie eine niedrigere Zink- oder Hemmqualität; leichte Säure einlegen nach der Reinigung |
| Grate an Kanten | Abgenutzte Kante oder positiver Rechen, der weiches Messing zieht | Scharfes Neutral-Racke-Werkzeug; leichter Abschlussdurchgang |
| Stumpfes/gerissenes Finish | Chip-Nachschnitt, klebrige Chips auf Flöten | Polierte Flöten, Luftstoß, Steigfräsen |
Informationen, die aus den Berichten erfahrener Praktiker (Reddit-Maschinenbauer) und Quellen für Naturschutzkompetenz zusammengestellt wurden, übersetzt in eine weniger technische Sprache, die eher auf Qualitätssicherung ausgerichtet ist.
Zweifellos ist der prominenteste und in allen Maschinistengemeinschaften wiederholte Vorschlag einfach: Entfernen Sie die fertigen Teile aus der Maschine und entsorgen Sie sie in einem Eimer mit Alkohol oder Lösungsmittel, ohne sie mit einer Hautoberfläche zu berühren. Messingflecken sind sehr leicht und fast alle “Mängel”, die im fertigen Teil gezeigt werden, auf Fingerabdrücke zurückzuführen, die sich während des anoxischen dunklen Zustands des Teils nach dem Bearbeitungsprozess entwickeln. Daher kann das Versäumnis, diese Teile mit einem Handschuh zu waschen oder zu handhaben, leicht dazu führen, dass innerhalb der nächsten 24 Stunden Flecken auftreten. Wenn Flecken auftreten, können mehrere Optionen genutzt werden, um dies zu beheben, einschließlich einer schnellen Säurebeize und einer hellen Entfernung von Oxid- und Sulfidablagerungen, die tatsächlich notwendig ist, um die Qualität des Saummittels zu beurteilen, um die Saumes zu verbessern. Wie man Oberflächenrauheit genau misst und den gewünschten Ra-Wert mit den entsprechenden Werkzeugen Dekorative Messing-Finishes wie eine Deckschicht aus Lack oder Plattierung sind dann ein optionaler Finishing-Schritt, keine Korrekturtechnik.
Die Entzinkung ist ein Korrosionsproblem und kein reines Sehleiden, wenn sie im Einsatz mit Legierungen mit hohem Zinkgehalt in feuchten oder aggressiven Umgebungen eingesetzt wird. Geben Sie für Wasser- oder Meeresanwendungen stattdessen von Anfang an eine gehemmte Legierung mit einem geringeren Zinkgehalt an, da dies nicht durch Reinigung behoben werden kann.
CNC- und Kostenüberlegungen für Messingteile
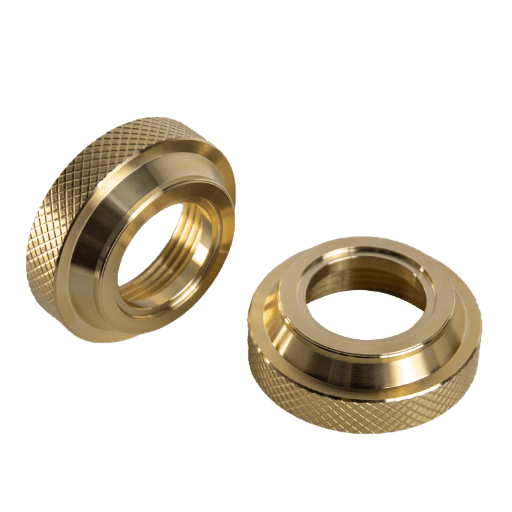
Sind die Kosten für die Bearbeitung von Messing vertretbar? die Antwort zerbricht hier in zwei Hälften, aus moderner Sicht, und die Auswahl eines Preises modernes Sourcing-Geschäft, daher beinhaltet die Aufteilung in diese beiden Zahlen Messing ist ein Metall mit unglaublich niedrigen Preisen zu maschinellen und extrem hohen Preisen zu beschaffen, mischen Sie die beiden Elemente zusammen, und Sie machen den Job entweder nur für das Geld oder verlieren definitiv Geld dafür.
Auf einer CNC-Drehmaschine mit Hochgeschwindigkeitswerkzeugen aus Stahl oder Hartmetall erreicht ein cnc-bearbeitetes Messingteil die maximale Produktivität: Hohe Spindelgeschwindigkeiten, feste Vorschübe und kurze Späne komprimieren die Bearbeitungszeit, sodass der Arbeitsaufwand bei kleinen Messingkomponenten gering bleibt. Diese kurze Bearbeitungszeit ist der Grund dafür, dass die meisten cnc-Bearbeitungsdienstangebote Messing mit Arbeit positiv behandeln, selbst wenn das Metall selbst teuer ist, und Bearbeitungsdienstleistungen, bei denen Messing mit hoher Geschwindigkeit betrieben wird, selten viel für den Zyklus hinzufügen. Diese relativ kurzen Zyklen werden dann bei normalen CNC-Preisen verwendet, um selbst hohe Materialkosten in einen angemessenen Preis zu bringen, da eine vergleichbare Stahlkomponente längere Zyklen benötigt, selbst bei einem relativ günstigen oder mittelhohen Bearbeitungspreis, und der arbeitsinhalt ähnlich bleibt. Kupferentwicklungsverband hat darauf hingewiesen, dass selbst bei höheren Lagerkosten die bearbeitete Messingkomponente nach der Endbearbeitung und Beschichtung möglicherweise weniger kostet als das Stahlgegenstück, da die Zykluszeit kürzer war und das Material keine zusätzliche Endbearbeitung erforderte.
- Sehr kurze Zykluszeiten, hoher SFM, feste Feeds
- Lange Werkzeuglebensdauer; unbeschichtetes Hartmetall hält
- Helles, maschinell bearbeitetes Finish, oft ohne Beschichtung
- Häufig kein Kühlmittel erforderlich
- ~50%+ frei schneidendes Messing ist recyceltes Material
- Hohe Rohstoffkosten pro Pfund (Kupferpreis)
- Bleifreie Qualitäten schneiden langsamere, längere Zykluszeiten
- Schrottwert zählt; Chips verfolgen und zurückgewinnen
- Falsche Qualität für die Umwelt = Korrosionsversagen
Was ist die praktische Lektion beim Zitieren von Messingbearbeiteten Teilen? Wenn sich das Design durch viele Bearbeitungsmerkmale, enge Toleranzen und hohe Lautstärke auszeichnet, bedeutet die maschinelle Bearbeitbarkeit auf Bleibasis, dass Ihr Teil billiger ist, als Sie denken würden – weil die Zykluszeit so kurz ist, dass Qualität und Präzision fast kostenlos sind Wenn das Design ein großer Teil aus unifarbenem Metall ist, sind die Kupferkosten im Gegensatz dazu erstklassig und der Messingpreis sieht entmutigend aus Wenn Sie Messing für ein neues Programm in Betracht ziehen, wählen Sie Ihre Messinglegierung basierend auf der Arbeit aus und lassen Sie die Maschinenauslastung die Arbeit kosten. Schnellere Messingzyklen schlagen normalerweise Edelstahl, Hand für Hand. Sehen Sie sich unsere Preisgestaltung für CNC-Drehmaschinen Rundown für den Maschinenkostenkontext und die Metallfräse Seite für Mehrgesicht-Messingteile.
Der bleifreie Messingwechsel: Was sich 2026 ändert
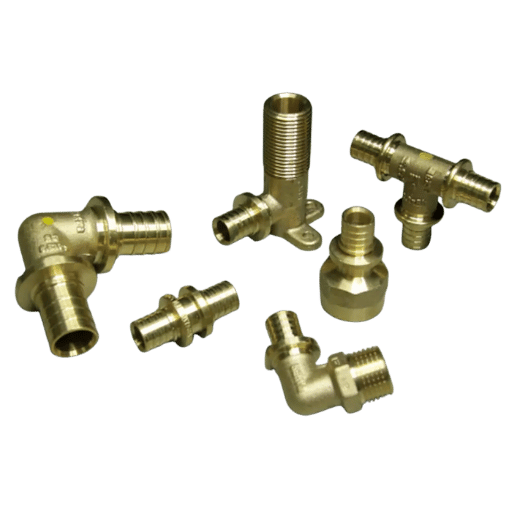
Die vielleicht größte Entwicklung in diesem letzten Jahrzehnt für die CNC-Bearbeitung von Messing war kein neuer Fräser, aber die Vorschriften, die die Legierungen, für die es berühmt wurde, in Führung brachten. Jahrelang bedeutete die Bearbeitung von bleihaltigem Messing, weit aufzutrennen und nie darüber nachzudenken; Für jeden Teil, der mit Wasser in Kontakt kommt, ist dieser Standard weg. Wenn Ihr Teil Trinkwasser berührt, ist Bleifreiheit wohl das wichtigste Wort in dieser Aufschrift, da es Ihre Geschwindigkeiten und Zufuhren des Schneidwerkzeugs sofort neu einstellt.
Dies wird eher durch Gesetze als durch Marktmoden bestimmt: die Abschnitt 1417 des US Safe Drinking Water Act Stellt fest, dass “bleifrei” bedeutet, “nicht mehr als 0,25 Prozent der gewichteten durchschnittlichen Zusammensetzung der benetzten Oberflächen des Materials muss Blei enthalten” Das Gesetz ersetzte eine 81TP10 T-Kappe und trat am 4. Januar 2014 in Kraft, durchgesetzt als 40 CFR Teil 143. Laufende RoHS-Befreiungsprüfungen und NSF/ANSI 61-Zertifizierungen verringern auch weiterhin die zulässige Verwendung von bleihaltigem Messing in Trink- und medizinischen Anwendungen.
Für Einkaufsprofis: Der Schwerpunkt liegt auf der Qualifizierung Ihrer bleifreien Geschwindigkeiten und Feeds für ein bestimmtes Teil, bevor Sie sich der Produktion widmen.
Ingenieure tun dies mit verschiedenen Mitteln – hauptsächlich Wismut- oder Silizium-substituierte Messinglegierungen und sogar Phosphor. Die Anzahl der Patente und Veröffentlichungen, die zu solchen Lösungen erteilt werden, lässt eher auf eine aktive Materialwissenschaftslandschaft als auf einige weit verbreitete Standards schließen: Solche Angebote reichen von bleifreiem, frei schneidendem Siliziummessing (EP2194150B1) über bleifreies frei bearbeitendes Messing (WO2011121798A1) bis hin zu bleifreiem, frei schneidendem Phosphormessing (EP2133438B1) (alle, die sich mit den Kompromissen zwischen Zerspanbarkeit, Entzinkungsbeständigkeit und Bleigehalt befassenC3 (En08) (Encass8) (Eciro-C98) (Eciro-Produkt.
Okay, Zeit für den Gruselteil: die Bleifreie Messingstrafe Auf dem Papier läuft bleifrei im Allgemeinen 30-501TP10 T langsamer als der Industriestandard (bleihaltiger C360), mit schlechterer Werkzeuglebensdauer und der Tendenz, stringigere, gummigere Chips zu produzieren Aber das ist eine zu einfache Ansicht, so die Produktionsmagazine (als Produktionsbearbeitung Vor einiger Zeit gesagt “Leitungsfrei”ist weniger “härter zu bearbeiten als bleihaltiges Messing als vielmehr anders‘ Sicher, es gibt eine Leistungseinbuße (Geschwindigkeit, Werkzeuglebensdauer), die nicht beseitigt werden kann, aber ein Großteil dieses Geschwindigkeitsverlusts kann durch eine Erhöhung der Vorschubrate zum Ausgleich, die Anpassung von Werkzeug und Kühlmittel ’” und den Umgang mit dem anderen Chip „Behandeln Sie es als ein anderes Material, das ein spezielles, verifiziertes Prozessrezept erfordert, nicht nur als Strafe, um den Kunden beim Zitieren zu „beladen“”, so beraten viele Geschäfte ihre zitierenden Ingenieure.
Brauchen Sie im kommenden Jahr neues Trinkwasser oder medizinische Messingteile?
Es wäre klug, mit einem Prototyping mit einer bleifreien Note zu beginnen. Es ist dieser Übergang, nachdem Sie Ihre Teile zu C360-Zykluszeiten bestellt haben, der Ihre Marge beseitigt.
Häufig gestellte Fragen
Kann eine CNC-Maschine Messing schneiden?
Antwort anzeigen
Was ist das beste Messing für die Bearbeitung?
Antwort anzeigen
Brauchen Sie Kühlmittel, um Messing zu bearbeiten?
Antwort anzeigen
Messing oder Bronze für Präzisionsteile, welche sollten Sie wählen?
Antwort anzeigen
Wie kann man verhindern, dass ein Bohrer in Messing greift?
Antwort anzeigen
Ist bleifreies Messing schwerer zu bearbeiten als bleihaltiges Messing?
Antwort anzeigen
Bau einer Messingbearbeitungslinie?
ANTISHICNC entwirft und konstruiert die CNC-Drehmaschinen, Drehgeräte und Fräsgeräte für Produktionsgeschwindigkeiten von Messing. Verbinden Sie sich mit unserem Team und besprechen Sie Ihre Ausrüstung mit unseren Produktspezialisten, um die beste Maschine für Ihr Volumen und Ihre Sortenmischung zu ermitteln.
Über diesen Leitfaden
“Bei unserer Firma als Hersteller von CNC-Drehmaschinen und Fräsgeräten haben wir Erfahrungen aus erster Hand gemacht, diese Phänomene auf Messing zu demonstrieren, auch was wir das “Selbstzuführen und greifen” nennen (wie oben), und den Leistungsabfall, den unser Kunde bei der Entscheidung für bleifreie Legierungen für Trinkwasserkomponenten erlebt hat. Alle unsere hier verwendeten Nummern stammen von Material, das über Referenzen der Copper Development Association bezogen wird, basieren aber auch auf unserem eigenen Werkstattboden. Unsere Leistungswerte hängen von der Steifigkeit der Maschine, unserem Werkzeughalter, Werkzeugeinsätzen und davon ab, welche Messingcharge wir schneiden. Überprüft von ANTISHICNC-Technischem Supportpersonal”.”
Referenzen und Quellen
- Frei schneidendes Messing UNS C36000 Verein
- Referenz zu Geschwindigkeiten und Futtermitteln „Florida Department of Mechanical & Aerospace Engineering
- Verwendung bleifreier Rohre, Armaturen, Vorrichtungen, Lötmittel und Flussmittel (SDWA §1417) „UMWELTSCHUTZBEHÖRDE
- 40 CFR Teil 143 Unterabschnitt B, Nationale Vorschriften für sekundäres Trinkwasser Bundesordnung
- Vorbeugung und Behandlung der Entzinkung von Messing Kanadisches Naturschutzinstitut, Regierung von Kanada
- Bleifreies Messing: Ändern Sie Ihr Denken – Machining
- EP2194150B1, bleifreie freischneidende Silizium-Messinglegierung Patentamt
Verwandte Artikel
- Bearbeitung von Aluminium „Legierungen und Spansteuerung für das andere Weichmetall
- Bearbeitung von Gusseisen Schneiden und Schleifmittelhandling im Vergleich
- Bearbeitung von Edelstahl „Das arbeitshärtende Gegenteil von frei schneidendem Messing



