














Brass, el amigo del maquinista definitivo, casi
Actualizado en junio de 2026 Revisado por el equipo técnico de ANTISHICNC
Especificaciones rápidas: mecanizado de latón (referencia C360)
| Calificación de maquinabilidad | 100 (el punto de referencia para las aleaciones de cobre) |
| Velocidad de corte típica (C360) | 300-1.000 SFM (HSS) · 500-1.600 SFM (carburo) |
| Material de la herramienta | Se prefiere carburo sin recubrimiento; HSS funciona para tiradas cortas |
| Ángulo de inclinación | De cero a ligeramente negativo (detiene la autoalimentación/agarre) |
| Refrigerante | A menudo se secan; niebla de aceite ligera para acabados o agujeros profundos |
| Grados comunes | C360 (gratuito), C260 (cartucho), C464 (naval), C69300 (sin plomo) |
Mecanizar latón es lo más parecido a un paso libre que se puede obtener en un trabajo de corte de metal. El estándar con el que se miden todos los demás es la aleación de latón de corte libre C360, un metal tan fácil de mecanizar que establece la calificación “100” en la escala de maquinabilidad. Pero la palabra “fácil” en el trabajo del metal no debería equivaler a “imprescindible;” Seleccionar el grado correcto, el ángulo de inclinación y adaptarse a la transición al latón sin plomo puede alterar drásticamente su funcionamiento.
El proceso de mecanizado de latón implica trabajar con aleaciones de cobre y zinc que, cuando se formulan específicamente como variedades de corte libre, sirven como criterio para la maquinabilidad con una calificación de 100. El C360 de corte libre puede funcionar entre 300 y 1600 SFM, produciendo cortes cortos. virutas fracturadas y, a menudo, no requieren refrigerante adicional. Los hechos sorprendentes para la mayoría de los maquinistas incluyen el ruido o el agarre de herramientas debido a ángulos de inclinación positivos excesivos y velocidades de corte reducidas al mecanizar grados sin plomo. Para una consulta de abastecimiento basada en dibujos, mecanizado de metales personalizado de Zhenling ofrece un punto de contacto para revisar los requisitos propuestos de grado, geometría y acabado de latón antes de la cotización; Los grados libres de corte y sin plomo deben permanecer identificados por separado.
- En lugar del desgaste de la herramienta, la forma más frecuente de falla en el mecanizado de latón es que la herramienta o la broca se agarra y tira de la pieza de trabajo, también conocida como autoalimentación. Este suceso generalmente ocurre debido a un ángulo de inclinación positivo utilizado sobre un material blando y dúctil.
- A pesar de que el latón es el punto de referencia en cuanto a maquinabilidad (calificado en 100), el latón no es el metal más rápido disponible; de hecho, el aluminio 6061 se mecaniza más rápidamente. El latón sirve como punto de referencia más que como límite máximo.
- El C360 de corte libre logra su impresionante maquinabilidad gracias a la inclusión de aproximadamente 3% de plomo y su estructura cristalina alfa-beta, que rompe efectivamente las virutas. La eliminación de este plomo, en respuesta a regulaciones más estrictas sobre seguridad del agua potable, resulta en una pérdida aproximada de 30-50% en las velocidades de corte.
- Cualquier decoloración, ya sea negra, plateada o rosa, después del mecanizado del latón indica problemas químicos de la superficie, como deslustre, formación de óxido o deszincificación, en lugar de un defecto en el proceso de corte.
- El latón es un campeón de los tiempos de ciclo, pero esto no se traduce en bajos costos de materia prima. Aunque el material en sí puede ser costoso, la velocidad a la que se producen las piezas y la poca necesidad de un revestimiento secundario lo convierten en una opción altamente rentable.
Por qué el latón es el punto de referencia de maquinabilidad
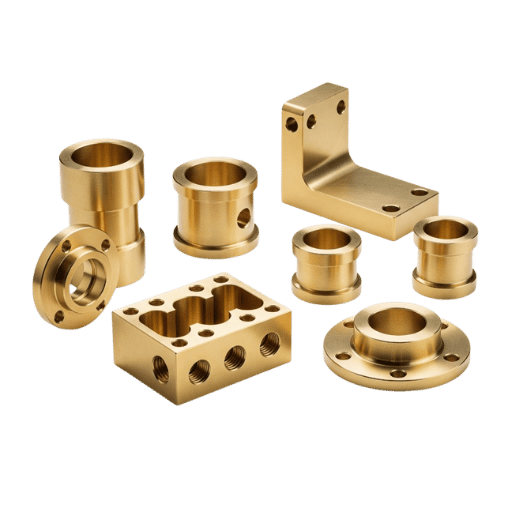
Cuando un metal tiene un “calificación de maquinabilidad” entre los círculos de maquinistas, casi siempre lo compara con el latón. Mecanizar latón es lo que consideramos el punto de referencia: a la aleación de latón de corte libre C360 se le asigna una calificación de 100, y luego se clasifican otras aleaciones de latón y cobre según la facilidad con la que se mecanizan en relación con C360.
La razón definitoria es cuán mecanizables son tantas composiciones de latón, en las numerosas aplicaciones del latón, como plomería y piezas eléctricas Asociación de Desarrollo del Cobre reconoce a C360 como la aleación de cobre comercial más importante.
¿cuál es la clasificación de maquinabilidad del latón?
El latón de corte libre C360 tiene un índice de maquinabilidad de 100, el número superior en la mesa de aleación de cobre. Esa clasificación proviene directamente de su composición: C360 tiene un promedio de cobre 61,5%, zinc 35,4% y plomo 3,1%. El zinc le da al material una estructura de fase alfa-beta que es muy propensa a romperse, mientras que el latón con bajo contenido de cobre y fase alfa produce largueros largos o rizos fibrosos.
La presencia de plomo también hace que el material forme finos glóbulos insolubles a lo largo de la microestructura. Estos glóbulos se manchan en la superficie de la herramienta actuando como lubricante y evitan la acumulación de virutas y la generación de calor en la interfaz herramienta/pieza, lo que resulta en una rotura limpia con un desgaste mínimo de la herramienta y un acabado brillante y sin virutas con buena calidad de superficie sin ninguna intervención. del operador de mecanizado. Como el latón es una aleación no ferrosa de cobre y zinc que permanece suave a temperatura ambiente (la dureza del C360 ronda los 80 a 160 BHN con una resistencia máxima a la tracción de 350 a 500 MPa), es mucho más fácil de mecanizar que las aleaciones ferrosas, ya que fuerzas de corte más bajas producen mucha menos fricción y calor. Debido a que la herramienta no genera calor excesivo como lo haría en el acero, estas propiedades del material son exactamente la razón por la que el latón se gana su reputación de excelente maquinabilidad y acabados superficiales superiores directamente de la herramienta.
Donde el punto de referencia fracasa. Latón = 100 no dice nada sobre qué metal es el más fácil de mecanizar. Mecanizado libre mecanizado de aluminio de hecho, el trabajo obtiene resultados más altos en sentido proporcional. La única razón que tiene Brass=100 es que proporciona una referencia constante como un diapasón, por lo que la maquinabilidad del latón es el criterio con el que se mide todo lo demás.
| Material | Clase de material | Maquinabilidad relativa | Por qué aterriza allí |
|---|---|---|---|
| Latón de corte libre C360 | Aleación de cobre | 100 (benchmark) | Chips de ruptura de estructura de plomo + alfa-beta |
| Magnesio AZ31B | Aleación ligera | ~480 | Corta más rápido de todos, pero chips inflamables |
| Aluminio 6061-T6 | Aleación ligera | ~190 | Chips suaves y de baja densidad, pero más gomosos |
| Acero de corte libre 12L14 | Acero de corte libre | ~85 | Acero con plomo/resulfurado, pero más duro que el latón |
| 303 inoxidable | Inoxidable de corte libre | ~78 | Se agregó azufre para romper las virutas, pero sigue siendo difícil |
| Acero dulce 1018 | Acero al carbono | ~55 | Más duro, genera calor y astillas más largas y fibrosas |
| Hierro fundido gris | Hierro fundido | ~50-65 | Grafito abrasivo, virutas polvorientas |
| 304 inoxidable | Inoxidable austenítico | ~45 | Fortalezas de trabajo, gomosas, altas fuerzas de corte |
| Cobre puro C110 | Cobre puro | ~20 | Muy dúctil, unta y arrastra sin plomo |
| Ti-6al-4V de titanio | Metal reactivo | ~22 | La baja conductividad atrapa el calor en el borde |
Calificaciones aproximadas derivadas de datos de la Asociación de Desarrollo del Cobre e información general de los maquinistas; sujeto a variación y uso como guía en lugar de valor fijo.
Además, es un hecho honesto, aunque tal vez trivial, a tener en cuenta: algunos talleres siderúrgicos se refieren a una escala separada de 100 puntos que utiliza el acero de corte libre B1112 como base. Si se encuentra con una clasificación de maquinabilidad que se refiere a la escala de 100 puntos del taller siderúrgico, verifique dos veces. Si la referencia apunta a la escala de 100 puntos desarrollada para las aleaciones de cobre, el latón sirve como base con la que se compara todo . Este tipo de información técnica distingue una guía escrita por cortadores de metal de una improvisada de un gráfico. Para obtener información comparativa sobre la conducta de otros materiales, considere leer el mecanizado del aluminio y mecanizado acero inoxidable nuestras otras guías útiles.
Grados de latón para mecanizado: el selector de 4 familias
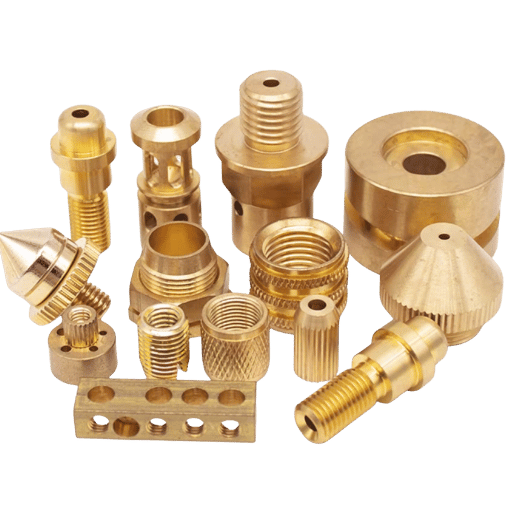
”Latón” realmente cubre cientos de composiciones diferentes de aleaciones de latón. Seleccionar la composición incorrecta es el mayor error, y el más fácil, que una persona puede cometer en un trabajo de latón. Cada tipo de latón se diferencia por su composición de zinc, y es el contenido de zinc en el latón lo que influye tanto en la dureza como en la maquinabilidad del material. La forma más rápida de elegir el latón es eliminar los números C y, en cambio, evaluar el latón sobre la base de una de las cuatro familias básicas; las familias corresponden a la principal prioridad de aplicación: facilidad de mecanizado, capacidad de formar una forma y tenacidad, resistencia del material cuando se expone a la corrosión del agua de mar o cuando se requiere material sin plomo. Elija el latón adecuado para el trabajo y la precisión del mecanizado seguirá; elige el equivocado y lucharás contra el material durante toda la carrera.
El selector de latón de 4 familias
Haga coincidir los requisitos de conducción de su pieza con los de una familia y luego elija el número C dentro de ese. Un trabajo de mecanizado libre selecciona automáticamente C360, mientras que un accesorio de agua potable lo obligará a formar parte de la familia sin plomo con la consiguiente penalización por velocidad.
| Familia | Ejemplos | Maquinabilidad | Elige cuando lo necesites |
|---|---|---|---|
| Mecanizado libre (con plomo) | C360, C385 | 90–100 | Máximo rendimiento: accesorios, cuerpos de válvulas, piezas de máquinas de tornillo |
| Cartucho/alfa | C260, C272 | ~30 | Conformación en frío, embutición profunda, ductilidad superior a la velocidad de corte |
| Naval/dúplex | C464 | ~30 | Resistencia a la corrosión del agua de mar, herrajes marinos |
| Sin plomo/eco | C69300, C87850 | Bien, abajo guiado | Agua potable y piezas médicas (regla principal 0,25%) |
Los números de maquinabilidad de la familia son relativos a C360 = 100. Verifique su certificado de fábrica para asegurarse del grado real que tiene.
Desde un punto de vista práctico, la elección es casi obvia. Las clasificaciones relativas de maquinabilidad detrás de este selector se remontan a Asociación de Desarrollo del Cobre datos, con C360 fijado en 100. Cuando un taller mecánico construye el trabajo de latón internamente, es probable que sea 9 en 10 que esté hecho de C360 porque nada gira más rápido y termina mejor “hasta que la hoja de especificaciones diga ”agua potable“ o ”NSF-61.” Entonces, está en la familia sin plomo y tienes que rehacer tus datos de corte.
El latón cartucho C260 y el latón naval C464 se ubican alrededor de 30 en la escala de maquinabilidad (no se cortan lo suficientemente bien, ni mucho menos cerca de C360). Si su impresión los requiere, o necesita piezas de latón de precisión sujetas a una clase estricta, planifique sus alimentaciones y la vida útil de la herramienta en torno a esa caída de aproximadamente 70% en lugar de reutilizar números C360.
Velocidades y Piensos para Latón (Giro, Perforación, Fresado)
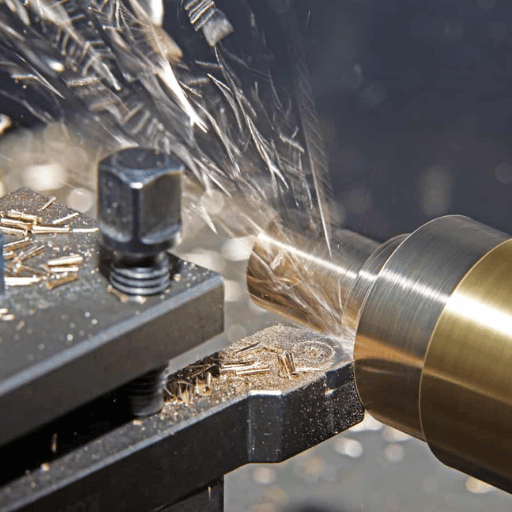
¿qué tan rápido puedo girar latón? Esta es la pregunta que realmente abre la mayoría de las guías de talleres de latón. La familia de corte libre acepta velocidades de corte que arruinarían una herramienta de torneado en acero, por lo que los límites reales se convierten en la rigidez de su máquina, su objetivo de acabado superficial y el control de virutas en lugar del metal en sí. Establecer los parámetros de corte correctos es principalmente un cálculo cuidadoso y luego dejar que el material haga su trabajo; El latón recompensa una velocidad de avance segura por encima de una tentativa.
¿a qué velocidad debes mecanizar latón?
Para el C360 de corte libre, ejecute aproximadamente 300-1000 SFM con acero de alta velocidad y 500-1600 SFM con carburo, frente a solo 200-300 SFM para el acero de corte libre con plomo. Para un punto de partida práctico en un torno CNC rígido, asiente alrededor de 350-600 SFM con carburo a una alimentación de 0,004-0,008 pulgadas/rev, lo que proporciona virutas limpias y una larga vida útil de la herramienta.
La Asociación de Desarrollo del Cobre incluso documenta una prueba piloto de torneado a 18.000 SFM, lo que le indica que el metal rara vez es el cuello de botella. Trátelos como parámetros iniciales de mecanizado; sus números cambian con la rigidez de la máquina, el diámetro de la barra y el objetivo de acabado. A referencia de velocidades y alimentaciones universitarias realiza una buena verificación cruzada antes de comprometerse.
| Operación | HSS (SFM) | Carburo (SFM) | Feed/notas |
|---|---|---|---|
| Girando | 300–600 | 500–1,000 | 0,004-0,008 in/rev; DOC 0,5-2,0 mm |
| Perforación | 150–300 | 300–500 | Quitar el labio «ver solución de autoalimentación a continuación |
| Fresado | 250–400 | 400–700 | Ascender molino; Esté atento a la extracción de virutas |
Tablas preparadas con datos de la Asociación de Desarrollo del Cobre “algunas” para uso general ; su experiencia y sus “máquinas particulares probablemente le brindarán mejores configuraciones”.
Las tablas de velocidad de corte se dan en pies superficiales por minuto, pero su torno está configurado en RPM. Convertir con RPM = (SFM x 3,82) / D, donde D es el diámetro de la barra en pulgadas (3,82 es aproximadamente 12/³).
Digamos que estás convirtiendo un 0,75 pulg Barra C360 y pick 600 SFM cu carbură:
RPM = (600 x 3,82) / 0,75 = 2292 / 0,75 = 3.056 RPM.
Redondea eso a unas 3000 RPM y comienza allí. Ahora baje a una característica de 0,25 pulgadas en la misma parte: los mismos 600 SFM quieren (600 x 3,82) / 0,25 = aproximadamente 9168 RPM, que ya no existen en la mayoría de los husillos de torno. Precisamente por eso el trabajo con latón de pequeño diámetro termina con un acabado limitado en lugar de un metal limitado.
Debido a que corta tan fresco y limpio, la mayoría de los talleres prefieren el mecanizado en seco y el latón sin refrigerante en absoluto, manteniendo una niebla de aceite atomizado solo para agujeros profundos o un acabado de espejo crítico. Si está marcando una pieza nueva, empuje la alimentación antes de la velocidad. En latón, una alimentación más pesada a la misma velocidad del husillo generalmente rompe el limpiador de virutas sin estropear el acabado, y estos pequeños ajustes en los parámetros de corte son los que más funcionan en esta parte del proceso de mecanizado.
Herramientas, ángulo de rastrillo y trampa de autoalimentación
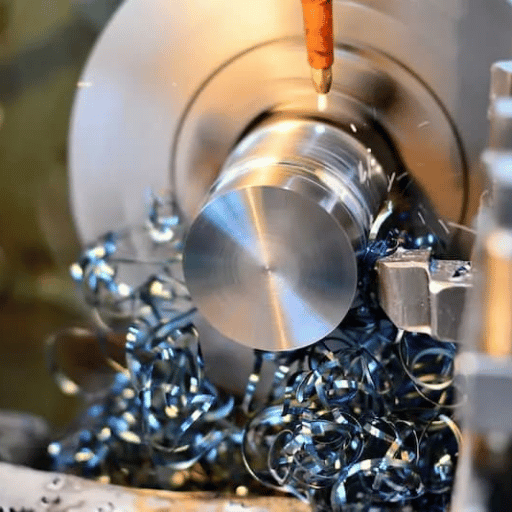
Y ahora, el modo de falla con el que encontrará que la mayoría de los principiantes se topan mientras mecanizan latón no tiene nada que ver con la dureza del material. Es demasiado suave, es demasiado de corte libre y, en combinación con un filo de rastrillo positivo, que es solo la herramienta de corte que usarías para mecanizar acero o aluminio, excavará en el trabajo, se alimentará automáticamente, agarrará el material y trepará a él como un tornillo para madera. ¡En una operación de perforación, agarra la pieza directamente por las flautas de la herramienta de corte y, en un torno no rígido, parloteará y cavará, una falla que los profesionales comúnmente describen en detalle.
¿Qué herramienta se utiliza para cortar latón?
Para el mecanizado de latón en producción, utilice carburo sin recubrimiento; para tiradas limitadas, HSS está bien. La geometría importa más que el grado: ajuste el rastrillo a cero o a un ángulo ligeramente negativo. Debido a que el latón es blando y dúctil, una herramienta de rastrillo positivo actúa como una cuña que es succionada por el corte, mientras que un rastrillo ligeramente negativo raspa el borde con mucha menos autoalimentación.
Un borde cortante de latón también necesita flautas sin recubrimiento y muy pulidas para que las astillas no se adhieran ni se acumulen. Retroceder el rastrillo de una broca de herramienta para una pieza de latón solucionará más problemas que cualquier otro cambio que realice.
“Su herramienta actual es una herramienta de rastrillo positivo, que se agarrará a menos que su torno sea muy rígido. Realmente no necesitas ningún ángulo de rastrillo en una broca de torno de latón, porque la viruta se fractura fácilmente; No se trata de tirar de la herramienta”
Practicantes en los foros Hobby-Machinist y Model Engineer
Esa cita también corrige una simplificación excesiva popular en el taller. La regla “utilizar siempre rastrillo negativo en latón” no es del todo correcta: el rastrillo de cero a negativo funciona porque el latón arroja un chip fracturado discontinuo y porque deja de agarrarse a configuraciones flexibles, no porque el latón necesite universalmente ángulos de rastrillo negativos. En un torno CNC rígido con el inserto correcto, el rastrillo positivo suave está perfectamente bien y puede mejorar el acabado. Entonces, la verdadera regla es condicional: retroceda el rastrillo cuando su configuración no sea rígida o cuando esté perforando, y no fuerce el rastrillo negativo en una máquina rígida que no lo necesite. No se trata de tirar del filo; se trata de cómo se rompe el chip.
Las brocas helicoidales estándar cuentan con un filo positivo; ¡Los labios están rectificados para autoalimentarse en latón! “Piedra por el filo hasta casi cero rastrillo” antes de mecanizar el latón es un método bien documentado que los profesionales ‘maestros’ siguen y recomiendan. Implica diez toques rápidos de una piedra y evita que la característica de ‘autoalimentación’ de unas brocas afiladas enganche la pieza o rompa brocas más pequeñas.
Operación por Operación: Torneado, Perforación, Roscado, Fresado
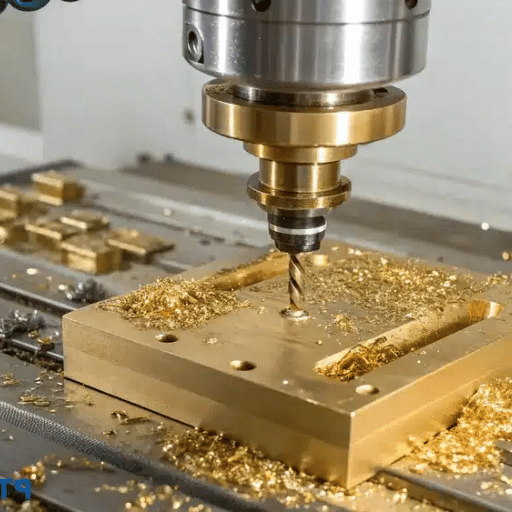
El latón puede actuar de manera demasiado diferente de una operación a otra. Una configuración de herramienta no se aplicará en todo. Las mejores prácticas pueden variar desde simplemente girar piezas hasta perforar orificios más apretados y enhebrar donde se originó la mayoría de nuestros restos de latón. Dicho esto, aún obtendrá los resultados óptimos ajustando cada operación a su propia aplicación específica en lugar de reutilizar una configuración en todos los ámbitos.
- Girar: esta parte es fácil. Ejecute rápido, alimente con fuerza, astille el corte. El uso de un torno metálico neutro debería dar como resultado una superficie limpia y brillante, y en la mayoría de los diámetros no se necesita refrigerante.
- Perforación: aquí es donde debemos tener cuidado y preocupación. Debe doblar el labio de todas nuestras brocas/brocas para eliminar su alimentación. Siempre picotee en pasos incrementales cortos y controle la herramienta con presión manual o alimentación regulada en un CNC, debe controlar cómo el husillo tira de la herramienta hacia adentro.
- Roscado: es muy fácil obtener un chip limpio del latón, pero recuerde, el latón blando puede cortar un poco demasiado grande con muy poca ayuda, siempre verifique con medidores o considere pedir tallas únicas, especialmente en aplicaciones donde el tamaño es crítico.
- Fresado: siempre suba al molino cuando queramos lograr el acabado más impecable, la evacuación de virutas es una preocupación mayor debido a la cantidad de cortes secundarios que pueden crear las virutas. El uso de molinos de extremo pulido con una ráfaga de aire/niebla puede ayudar a crear esto.
Por ejemplo, considere la instalación de un taller donde un fabricante de herramientas arroja una broca a la máquina para hacer un orificio pasante en un trabajo de 6 mm. Los aceros para herramientas realizan este tipo de perforación con la misma naturalidad, pero una vez que la broca se acopla al latón C360 y comienza a comer, la broca intenta tomar el material más rápido de lo que las virutas pueden dejar libre y, por lo tanto, se acopla violentamente al bloque de válvulas C360 e intenta tirar 40 mm de parte hacia arriba por la flauta de perforación. Todo esto a los pocos segundos del riesgo de que se rompa la broca o se dañe gravemente una broca o una pieza que se sube violentamente por una flauta. Si simplemente tiras del taladro, llévalo a tu amoladora y muele todo el “rascador “ de cada labio, hasta aproximadamente 0 “un arreglo que los maquinistas documentan ampliamente para perforar latón “ahora tienes un taladro que corta de manera más predecible y con fragmentación para que pueda evacuar, permitiendo que la pieza entre en el taladro sin arrebatarlo/vincularlo. Latón no cambió, solo la broca. Esta reparación de diez segundos suele marcar la diferencia entre una pieza terminada con éxito o un desecho. Para trabajos de roscado y orificios cruzados, nuestras notas sobre el torno live-tooling cubra las configuraciones de herramientas impulsadas y el Máquina de torno CNC page muestra la rigidez que le permite ejecutar con seguridad un rastrillo positivo suave.
Problemas comunes de mecanizado de latón (y correcciones)
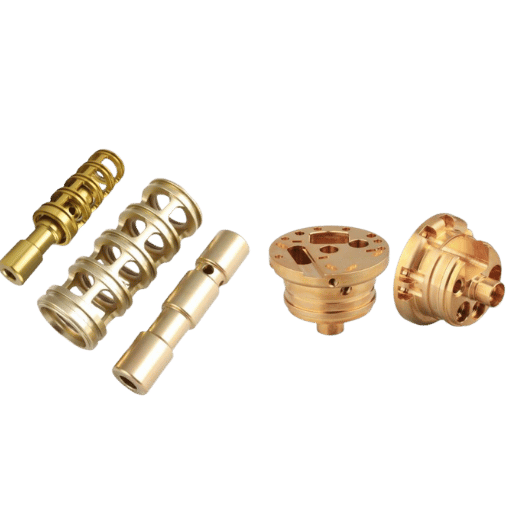
La mayoría de los “problemas de mecanizado de latón” que puede encontrar en línea a menudo no eran problemas relacionados con el corte en absoluto, sino que estaban relacionados con la química del material en sí cuando se exponen y revelan durante y después del corte. Dado que el latón produce naturalmente un acabado superior al cortarlo, si la calidad se degrada repentinamente, con frecuencia se debe a la contaminación del material y no a cualquier cambio en su operación de mecanizado. Corregir esto le permitirá perseguir parámetros esquivos de alimentación y velocidad cuando lo que su trabajo realmente requiere es un poco de atención al manejo del material o una pasada de acabado final adicional.
¿por qué el latón se vuelve negro o plateado después del mecanizado?
Cuando el latón se vuelve negro, plateado o rosa después del mecanizado, esa decoloración es deslustre de la superficie, óxido o descincificación, lo que no es una señal de que la herramienta necesite afilarse o las velocidades son demasiado altas. Proviene del aceite y del refrigerante en el proceso (los aceites de la piel también contribuyen a la tinción con óxido/sulfuro negro), o de la aleación que pierde zinc en un ambiente corrosivo, lo que deja una capa rica en cobre rosada o plateada en la superficie.
Según el Instituto Canadiense de Conservación, la descincificación suave es principalmente un efecto visual, pero demuestra el mecanismo: el zinc se lixivia de la aleación, por lo que queda una zona rica en cobre de diferentes colores. El efecto es en gran medida reversible con técnicas de manipulación y limpieza, no con datos de corte alterados.
| Síntoma | Causa probable | Arreglar |
|---|---|---|
| Tinción negra/marrón | Aceites para la piel, residuos de refrigerante, oxidación | Deje caer las piezas en alcohol fuera de la máquina; sin contacto con la mano desnuda |
| Parches plateados/rosas | Descincificación (zinc perdido selectivamente) | Utilice zinc inferior o grado inhibido; pepinillo ácido ligero después de la limpieza |
| Rebabas en los bordes | Borde desgastado o rastrillo positivo que arrastra latón blando | Herramienta de rastrillo neutro afilado; paso de acabado ligero |
| Acabado opaco/desgarrado | Chips recortados, chips pegajosos en flautas | Flautas pulidas, chorro de aire, fresado trepado |
Información recopilada a partir de informes de profesionales experimentados (maquinistas de Reddit) y fuentes de experiencia en conservación, traducida a un lenguaje menos técnico orientado más hacia el control de calidad.
Sin duda, la sugerencia más destacada y repetida en todas las comunidades de maquinistas es simplemente: retirar las piezas terminadas de la máquina y arrojarlas en un balde de alcohol o solvente sin tocarlas con una superficie superficial. Las manchas de latón se tiñen muy fácilmente y casi todas las “deficiencias” que se muestran en la pieza terminada se deben a huellas dactilares que se desarrollan durante el estado oscuro anóxico de la pieza después del proceso de mecanizado, por lo que no lavar o manipular estas piezas con un guante puede provocar fácilmente que aparezcan manchas dentro de las próximas 24 horas. Si aparece tinción, se pueden utilizar múltiples opciones para rectificar esto, incluido un pepinillo ácido rápido y un trabajo brillante. La eliminación de los depósitos de óxido y sulfuro dará como resultado un acabado brillante y vivo en el latón. Para evaluar si la calidad del acabado superficial de la pieza realmente cumple con los parámetros necesarios o simplemente carece subjetivamente de brillo visual, utilice una guía sobre cómo medir con precisión la rugosidad de la superficie y el valor Ra deseado con las herramientas adecuadas. Los acabados decorativos de latón, como una capa de cobertura de laca o revestimiento, son entonces un paso de acabado opcional, no una técnica de corrección.
La deszincificación es un problema de corrosión, más que una dolencia puramente visual, cuando se utiliza en servicio con aleaciones con alto contenido de zinc en ambientes húmedos o agresivos. Para aplicaciones acuáticas o marinas, especifique una aleación inhibida con un menor contenido de zinc desde el principio, ya que esto no se puede rectificar mediante limpieza.
CNC y consideraciones de costos para piezas de latón
¿Es justificable el coste de mecanizar latón? La respuesta se divide aquí en dos mitades, desde una perspectiva moderna, y seleccionar un precio de negocio de abastecimiento moderno implica, por lo tanto, dividirlo en estos dos números. El latón es un metal con precios prodigiosamente bajos para mecanizar y precios extremadamente altos para adquirir. Mezcle los dos elementos y estará haciendo el trabajo solo por el dinero o definitivamente perderá dinero con él.
En un torno CNC, con herramientas de acero o carburo de alta velocidad, una pieza de latón mecanizada por CNC alcanza la máxima productividad: altas velocidades del husillo, alimentación firme y virutas cortas comprimen el tiempo de mecanizado, por lo que la mano de obra en componentes de latón pequeños se mantiene baja. Ese corto tiempo de mecanizado es la razón por la que la mayoría de las cotizaciones de servicios de mecanizado CNC tratan favorablemente el latón con mano de obra incluso cuando el metal en sí es caro, y los servicios de mecanizado que ejecutan latón a gran velocidad rara vez agregan mucho para el ciclo. Estos ciclos relativamente cortos se utilizan luego en precios normales de CNC para llevar costos de material incluso altos a un ritmo razonable, ya que un componente de acero comparable necesita ciclos más largos, incluso con un precio de mecanizado relativamente barato o medio-alto, y el contenido de mano de obra sigue siendo similar. El Asociación de Desarrollo del Cobre ha indicado que incluso con el mayor costo de existencias, el componente de latón mecanizado puede costar menos que su contraparte de acero después del acabado y el revestimiento, ya que el tiempo del ciclo fue más corto y el material no requirió acabado adicional.
- Tiempos de ciclo muy cortos, SFM alto, transmisiones firmes
- Larga vida útil de la herramienta; El carburo sin recubrir dura
- Acabado brillante mecanizado, a menudo sin revestimiento
- Con frecuencia no se requiere refrigerante
- ~50%+ del latón de corte libre es material reciclado
- Alto costo de materia prima por libra (precio del cobre)
- Las calificaciones sin plomo reducen los tiempos de ciclo más lentos y prolongados
- El valor de la chatarra importa; rastrear y recuperar chips
- Grado incorrecto para el medio ambiente = fallo por corrosión
¿cuál es la lección práctica al citar piezas mecanizadas con latón? Si el diseño se caracteriza por muchas características de mecanizado, tolerancias estrechas y gran volumen, la maquinabilidad basada en plomo significa que su pieza es más barata de lo que cree, porque el tiempo del ciclo es tan corto que la calidad y la precisión son casi gratis. Si el diseño es un gran trozo de metal simple, por el contrario, el costo del cobre es el rey y el precio del latón parece desalentador. Cuando esté considerando latón para un nuevo programa, elija su aleación de latón según el trabajo y deje que la utilización de la máquina cueste la mano de obra. Los ciclos de latón más rápidos suelen superar a los de acero inoxidable, mano por mano. Ver nuestro Precios de las máquinas de torno CNC resumen para el contexto de costos de la máquina y el fresadora metálica página para piezas de latón multicapa.
El cambio de latón sin plomo: lo que está cambiando en 2026
Quizás el mayor desarrollo de la última década para el mecanizado CNC de latón no haya sido un cortador nuevo, pero las regulaciones que eliminan el plomo de las aleaciones por las que se hizo famoso. Durante años, mecanizar latón con plomo significó cortar completamente y nunca pensar en ello; para cualquier pieza en contacto con el agua, ese valor predeterminado desaparece. Si su pieza toca agua potable, entonces sin plomo es posiblemente la palabra más importante en este artículo, porque restablecerá instantáneamente las velocidades y alimentaciones de su herramienta de corte.
Esto está impulsado por la ley más que por modas del mercado: el sección 1417 de la Ley de Agua Potable Segura de EE. UU establece que “libre de plomo” significa “no más del 0,25 por ciento de la composición promedio ponderada de las superficies mojadas del material deberá contener plomo.” La ley reemplazó una tapa 8% y entró en vigor el 4 de enero de 2014, aplicada como 40 CFR Parte 143. Las revisiones continuas de exención de plomo de RoHS y las certificaciones NSF/ANSI 61 también continúan reduciendo el uso permitido de latón con plomo en aplicaciones médicas y bebibles.
Para profesionales de compras: esto pone énfasis en calificar sus velocidades sin plomo y alimentaciones para cualquier pieza determinada antes de comprometerse con la producción.
Los ingenieros están haciendo esto utilizando diversos medios, principalmente aleaciones de latón sustituidas con bismuto o silicio, e incluso fósforo. El número de patentes y publicaciones que se publican sobre tales soluciones sugiere un panorama científico de materiales activos en lugar de unos pocos estándares ampliamente adoptados: tales ofertas van desde latón de silicio de corte libre sin plomo (EP2194150B1) hasta latón de mecanizado libre sin plomo (WO2011121798A1) y latón de fósforo de corte libre sin plomo (EP2133438B1) -, todos abordando las compensaciones entre maquinabilidad, resistencia a la deszincificación y contenido de plomo. Estos salen al mercado con nombres de productos como EnviroBrass (C69300) y EcoBrass (C87850).
Bien, es hora de la parte aterradora: la penalización del latón sin plomo. Sobre el papel, el sistema sin plomo generalmente funciona 30-50% más lento que el estándar de la industria (C360 con plomo), con una vida útil más pobre y la tendencia a producir chips más fibrosos y gomosos. Pero esa es una visión demasiado simple. Según las revistas de producción -ñan as Mecanizado de producción Hace un tiempo dijo que “la falta de plomo no es tanto ”más difícil de mecanizar que el latón con plomo sino que es diferente“. Claro, hay una penalización de rendimiento (velocidad, vida útil de la herramienta) que no se puede eliminar, pero gran parte de esa pérdida de velocidad se puede recuperar aumentando la velocidad de alimentación para compensar y ajustando la herramienta y el refrigerante - y tratando con los diferentes chips. ‘Tratarlo como un material diferente que requiere una receta de proceso dedicada y verificada, no solo como una penalización por ’cobrar” al cliente al cotizar”, es la forma en que muchas tiendas asesoran a sus ingenieros de cotizaciones.
¿necesita agua potable nueva o piezas de latón medicinal el próximo año?
Sería prudente comenzar creando prototipos con una calidad sin plomo. Es esta transición después de ordenar sus piezas en tiempos de ciclo C360 la que elimina su margen.
Preguntas frecuentes
¿puede una máquina CNC cortar latón?
Ver respuesta
¿cuál es el mejor latón para mecanizar?
Ver respuesta
¿necesita refrigerante para mecanizar latón?
Ver respuesta
Latón o bronce para piezas de precisión, ¿cuál deberías elegir?
Ver respuesta
¿cómo se detiene el agarre de un taladro en latón?
Ver respuesta
¿es el latón sin plomo más difícil de mecanizar que el latón con plomo?
Ver respuesta
¿Construyendo una línea de mecanizado de la
ANTISHICNC diseña y construye tornos CNC, equipos de torneado y equipos de fresado para velocidades de producción de latón. Conéctese con nuestro equipo y analice su equipo con nuestros especialistas en productos para determinar la mejor máquina para su mezcla de volumen y calidad.
Acerca de esta guía
“Trabajando en nuestra empresa como fabricante de tornos CNC y equipos de fresado, tenemos experiencia de primera mano demostrando estos fenómenos en latón, incluso lo que llamamos “autoalimentación y agarre” (como arriba), y la caída de rendimiento que nuestro cliente experimentó al optar por aleaciones sin plomo para componentes de agua potable. Todos nuestros números utilizados aquí provienen de materiales obtenidos a través de referencias de la Asociación de Desarrollo del Cobre, pero también se basan en nuestro propio taller. Nuestros valores de rendimiento dependen de la rigidez de la máquina, nuestro portaherramientas, insertos de herramientas y qué lote de latón estamos cortando. Revisado por personal de soporte técnico de ANTISHICNC.”
Referencias y fuentes
- Latón de corte libre UNS C36000 «Asociación para el Desarrollo del Cobre
- Referencia de velocidades y piensos « Departamento de Ingeniería Mecánica y Aeroespacial de la Universidad de Florida
- Uso de tuberías, accesorios, accesorios, soldadura y flujo sin plomo (SDWA §1417) «Agenția de Protecție Ambientală din Estados Unidos
- 40 CFR Parte 143 Subparte B, Reglamento Nacional de Agua Potable Secundaria « Código Electrónico de Regulaciones Federales
- Prevención y tratamiento de la deszincificación del latón «Instituto Canadiense de Conservación, Gobierno de Canadá
- Latón sin plomo: cambia tu forma de pensar « Mecanizado de producción
- EP2194150B1, aleación de latón y silicio de corte libre sin plomo «Oficina Europea de Patentes
Artículos relacionados
- Mecanizado de aluminio «velocidades, aleaciones y control de virutas para el otro metal blando
- Mecanizado de hierro fundido « Comparación del corte en seco y el manejo con virutas abrasivas
- Mecanizado de acero inoxidable - lo opuesto al endurecimiento por trabajo al latón de corte libre



