














Messing de vriend van de ultieme machinist, bijna
Bijgewerkt juni 2026 Beoordeeld door het technische team van ANTISHICNC
Snelle specificaties: Messing bewerken (C360-referentie)
| Bewerkbaarheidscijfer | 100 (de referentiebenchmark voor koperlegeringen) |
| Typische snijsnelheid (C360) | 300-1.000 SFM (HSS) · 500-1.600 SFM (carbide) |
| Gereedschapsmateriaal | Ongecoat carbide heeft de voorkeur; HSS werkt voor korte runs |
| Harkhoek | Nul tot licht negatief (stopt met zelfvoeding/grijper) |
| Koelvloeistof | Vaak drooglopen; lichte olienevel voor afwerking of diepe gaten |
| Gemeenschappelijke cijfers | C360 (vrij snijden), C260 (patroon), C464 (marine), C69300 (loodvrij) |
Het bewerken van messing is ongeveer zo dicht mogelijk bij een vrije pas als je kunt krijgen in een metaalsnijbaan. De standaard waarmee alle andere worden gemeten is de vrij snijdende messinglegering C360, een metaal dat zo gemakkelijk te bewerken is dat het de beoordeling van “ op de schaal van bewerkbaarheid zet. Maar het woord ” metaalbewerking mag niet gelijk staan aan “; Het selecteren van de juiste kwaliteit, hellingshoek en aanpassing aan de overgang naar loodvrij messing kan uw werking dramatisch veranderen.
Het proces van het bewerken van messing omvat het werken met koper-zinklegeringen die, wanneer specifiek geformuleerd als vrij snijdende variëteiten, dienen als maatstaf voor bewerkbaarheid bij een beoordeling van 100. vrij snijden C360 kan werken bij 300 tot 1.600 SFM, waardoor korte, gebroken spanen worden geproduceerd en vaak geen extra koelmiddel nodig is. Verrassende feiten voor de meeste machinisten zijn onder meer gereedschapskrabbelen of grijpen als gevolg van overmatige positieve hellingshoeken en lagere snijsnelheden bij het bewerken van loodvrije kwaliteiten. Voor een op tekeningen gebaseerd inkooponderzoek, aangepaste metaalbewerking van Zhenling biedt een aanspreekpunt voor het beoordelen van de voorgestelde eisen op het gebied van messingkwaliteit, geometrie en afwerking vóór offerte; vrij snijden en loodvrije kwaliteiten moeten afzonderlijk geïdentificeerd blijven.
- In plaats van gereedschapslijtage is de meest voorkomende vorm van falen bij de bewerking van messing het vastgrijpen en trekken van gereedschap of boor in het werkstuk, ook wel zelfvoeding genoemd. Dit komt meestal voor vanwege een positieve hellingshoek die wordt gebruikt op een zacht, ductiel materiaal.
- Ondanks dat messing de maatstaf is voor bewerkbaarheid (gerangschikt op 100), is messing niet het snelste metaal dat beschikbaar is; in feite werkt aluminium 6061 feitelijk sneller. Messing dient eerder als referentiepunt dan als uiterste limiet.
- Vrij snijden C360 bereikt zijn indrukwekkende bewerkbaarheid door de opname van ongeveer 3% lood en zijn alfa-bèta kristalstructuur, die effectief de chips verbrijzelt De verwijdering van deze lood, in reactie op strengere regelgeving op drinkwaterveiligheid, resulteert in een verlies van ongeveer 30-50% in snijsnelheden.
- Elke verkleuring, of deze nu zwart, zilver of roze is, na de bewerking van messing duidt op problemen met de oppervlaktechemie, zoals aanslag, oxidevorming of ontzinking, in plaats van op een fout in het snijproces.
- Messing is een voorvechter van cyclustijden, maar dit vertaalt zich niet in lage grondstofkosten. Hoewel het materiaal zelf duur kan zijn, maken de snelheid waarmee onderdelen worden geproduceerd en de zeldzame behoefte aan secundaire beplating het tot een zeer kosteneffectieve keuze.
Waarom messing de bewerkbaarheidsbenchmark is
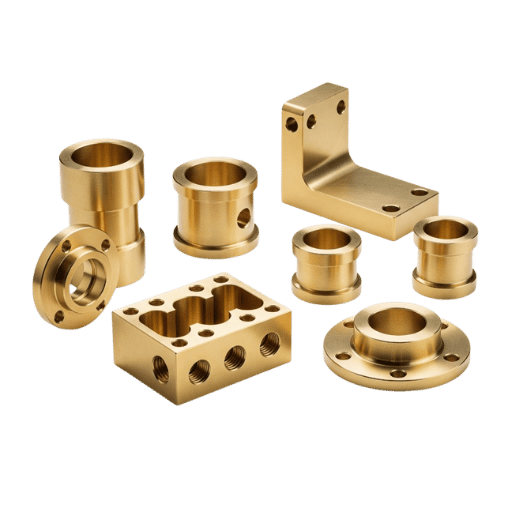
Wanneer een metaal een “machinability rating” heeft onder machinistenkringen, vergelijkt het het bijna altijd met messing. Het bewerken van messing is wat wij als maatstaf beschouwen: de vrij snijdende messinglegering C360 krijgt een beoordeling van 100, en andere messing- en koperlegeringen worden vervolgens beoordeeld op hoe gemakkelijk ze machinaal bewerken ten opzichte van C360.
Hoe bewerkbaar zoveel messingcomposities zijn, ondanks de vele toepassingen van messing, zoals sanitair en elektrische onderdelen, is de bepalende reden Vereniging voor koperontwikkeling erkent C360 als de enige belangrijkste commerciële koperlegering.
Wat is de bewerkbaarheid beoordeling van messing?
Vrij snijden messing C360 heeft een bewerkbaarheid rating van 100, het bovenste nummer op de koper-legering tabel Die rating komt rechtstreeks uit de samenstelling: C360 gemiddeld 61.5% koper, 35.4% zink, en 3.1% lood Het zink geeft het materiaal een alfa-bèta fase structuur die zeer gevoelig is voor chip breken, terwijl laag-koper, alfa-fase-only messing produceert lange stringers of stringy krullen.
De aanwezigheid van lood zorgt er ook voor dat het materiaal fijne, onoplosbare bolletjes vormt door de microstructuur heen. Deze bolletjes smeren uit op het gereedschapsoppervlak en werken als smeermiddel en voorkomen de opbouw van spanen en warmteopwekking op het grensvlak tussen gereedschap en onderdeel, wat resulteert in een zuivere breuk met minimale gereedschapslijtage en een heldere, spaanvrije afwerking met een goede oppervlaktekwaliteit zonder enige tussenkomst van de machinebediener. Omdat messing een non-ferrolegering van koper en zink is die zacht blijft bij omgevingstemperaturen (de hardheid van de C360 loopt rond de 80 tot 160 BHN met een ultieme treksterkte van 3500 MPa) is het veel gemakkelijker te bewerken dan ferro, omdat het oppervlak van staal precies minder wrijving en minder de oppervlak van het oppervlak van het oppervlak van het messen produceert.
Waar de benchmark plat valt Messing = 100 zegt niets over welk metaal het makkelijkst bewerkt kan worden Vrijbewerking bewerking aluminium werk, in feite, doet het hoger in proportionele zin De enige reden Brass=100 heeft is dat het een constante referentie biedt zoals een stemvork, dus de bewerkbaarheid van messing is de maatstaf waar al het andere aan wordt afgemeten.
| Materiaal | Materiaalklasse | Relatieve bewerkbaarheid | Waarom het daar landt |
|---|---|---|---|
| Vrij snijden messing C360 | Koperlegering | 100 (benchmark) | Lood + alfa-bèta structuur verbrijzelt chips |
| Magnesium AZ31B | Lichte legering | ~480 | Snijdt het snelst van allemaal, maar brandbare chips |
| Aluminium 6061-T6 | Lichte legering | ~190 | Zachte en lage dichtheid, maar gummier chips |
| Vrijmakend staal 12L14 | Vrijmakend staal | ~85 | Gelood/ontzwaveld staal, maar harder dan messing |
| 303 roestvrij | Vrij snijdend roestvrij | ~78 | Zwavel toegevoegd voor chipbreuk, nog steeds taai |
| Mild staal 1018 | Koolstofstaal | ~55 | Stoerder, bouwt warmte, langere vezelige chips |
| Grijs gietijzer | Gietijzer | ~50-65 | Schurend grafiet, stoffige spanen |
| 304 roestvrij | Austenitisch roestvast | ~45 | Werkharders, gummy, hoge snijkrachten |
| Zuiver koper C110 | Puur koper | ~20 | Zeer ductiel, uitstrijkjes en sleept zonder lood |
| Titanium Ti-6Al-4V | Reactief metaal | ~22 | Een lage geleidbaarheid houdt warmte vast aan de rand |
Geschatte beoordelingen afgeleid van gegevens van de Copper Development Association en algemene informatie van machinisten; onderhevig aan variatie en gebruik als richtlijn in plaats van als vaste waarde.
Ook een eerlijk, maar misschien triviaal feit om in gedachten te houden: sommige staalwinkels verwijzen naar een aparte 100-puntsschaal die fre e-snijstaal B1112 als basis gebruikt Als je de bewerkbaarheidsclassificatie tegenkomt die verwijst naar de staalwinkel 100-puntsschaal, dubbele controle Als de referentie terugverwijst naar de 100-puntsschaal die is ontwikkeld voor de koperlegeringen, dient messing als basislijn waartegen alles wordt vergeleken. 'Dit soort technische informatie onderscheidt een gids geschreven door metaalsnijders van een gids die is opgekasseid uit een grafiek. Voor vergelijkende informatie over ander materiaalgedrag kunt u overwegen aluminium te lezen en aluminium te bewerken en bewerking roestvrij staal onze andere nuttige gidsen.
Messing kwaliteiten voor bewerking: de 4-familie selector
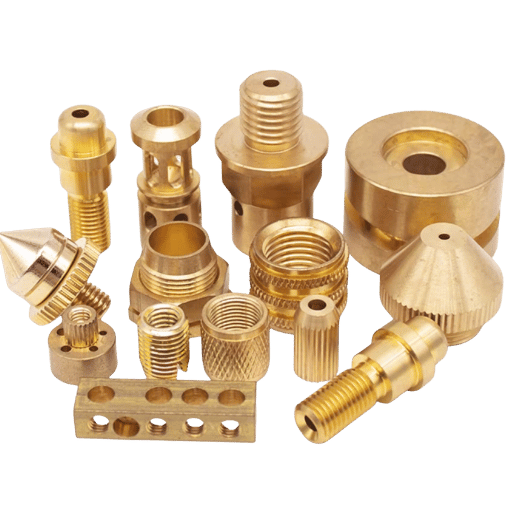
”Brass” omvat echt honderden verschillende messinglegeringscomposities Het selecteren van de verkeerde compositie is de grootste fout - en de gemakkelijkste die een persoon kan maken op een messing klusje Elk type messing verschilt door zijn zinksamenstelling, en het is het zinkgehalte in messing dat zowel de hardheid als de bewerkbaarheid van het materiaal beïnvloedt De snelste manier om messing te kiezen is om C-getallen weg te doen en in plaats daarvan messing te evalueren op basis van een van de vier basisfamilies; de families komen overeen met de belangrijkste toepassingsprioriteit: gemak van bewerking, vermogen om een vorm en taaiheid te vormen, sterkte van materiaal bij blootstelling aan zeewatercorrosie, of wanneer loodvrij materiaal vereist is Kies het juiste messing voor het werk en bewerkingsprecisie en kies het hele slag het materiaal verkeerd en kies het bewerkingsmateriaal.
De 4-Family Brass Selector
Stem de aandrijfvereiste van uw onderdeel af op een gezin en kies daarbinnen het C-nummer. Een vrijbewerkingstaak selecteert automatisch C360, terwijl een drinkwaterfitting u in de loodvrije familie dwingt, met als gevolg een snelheidsboete.
| Familie | Voorbeelden | Bewerkbaarheid | Kies het wanneer je nodig hebt |
|---|---|---|---|
| Vrijbewerking (lood) | C360, C385 | 90–100 | Hoogste output: fittingen, kleplichamen, schroefmachineonderdelen |
| Patroon /alfa | C260, C272 | ~30 | Koudvervormen, diepe trekkracht, ductiliteit over snijsnelheid |
| Naval/duplex | C464 | ~30 | Zeewater corrosieweerstand, marine hardware |
| Loodvrij /eco | C69300, C87850 | Goed, onder leiding | Drinkwater en medische onderdelen (0.25% loodregel) |
De cijfers van de gezinsbewerkbaarheid zijn relatief ten opzichte van C360 = 100. Controleer het fabriekscertificaat om zeker te zijn van de werkelijke kwaliteit die u op voorraad heeft.
Vanuit praktisch oogpunt ligt de keuze bijna voor de hand. De relatieve bewerkbaarheidsbeoordelingen achter deze selector gaan terug naar Vereniging voor koperontwikkeling gegevens, met C360 ingesteld op 100. Wanneer een machinewerkplaats de koperen klus in huis bouwt, is de kans groot dat deze 9 op 10 is gemaakt van C360, omdat niets sneller draait en helderder eindigt. “Het specificatieblad leest ”water“” of “'. 61”. Vervolgens is het in de loodvrije familie en moet u uw snijgegevens opnieuw uitvoeren.
Cartridge messing C260 en marine messing C464 zitten beide rond de 30 op de schaal van bewerkbaarheid (ze snijden goed genoeg, gewoon nergens in de buurt van C360 Als uw print om hen vraagt, of als u precisie messing onderdelen nodig hebt die in een strakke klasse worden gehouden, plan dan uw feeds en gereedschap leven rond die ruwweg 70% druppel in plaats van hergebruik C360 nummers.
Snelheden en voer voor messing (draaien, boren, frezen)
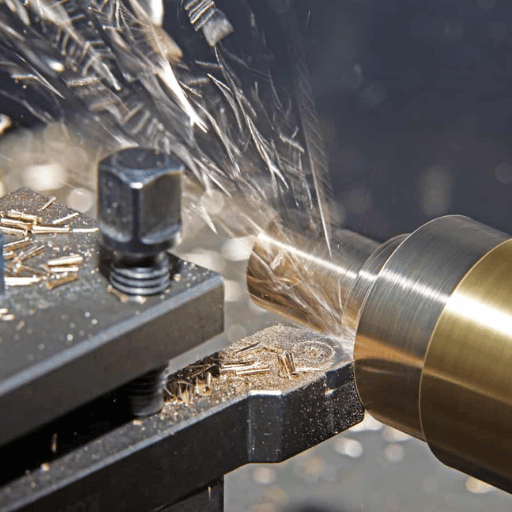
Hoe snel kan ik messing draaien? dit is de vraag die eigenlijk opent de meeste brass winkel gidsen De vrij-snijden familie accepteert snijsnelheden die een draaigereedschap in staal zou vernielen, dus de echte grenzen worden uw machine stijfheid, uw oppervlak afwerking doel, en chip controle in plaats van het metaal zelf Het instellen van de juiste snijparameters is meestal zorgvuldige berekening en vervolgens het materiaal zijn werk laten doen; messing beloont een zelfverzekerde feed rate over een voorlopige.
Op welke snelheid moet u messing bewerken?
Voor het vrijsnijden van C360, voer ongeveer 300-1.000 SFM met snelstaal en 500-1.600 SFM met carbide uit, tegen slechts 200-300 SFM voor gelood vrijmakend staal. Voor een praktisch uitgangspunt op een stijve CNC-draaibank moet u ongeveer 350-600 SFM met carbide vestigen op een voeding van 0,004-0,008 in/rev, wat schone spanen en een lange levensduur van het gereedschap oplevert.
De Copper Development Association documenteert zelfs een proefdraaiproef bij 18.000 SFM, die u vertelt dat het metaal zelden het knelpunt is Behandel deze als startbewerkingsparameters; uw cijfers verschuiven met machinestijfheid, staafdiameter en einddoel. A referenties voor snelheden en voedingen van universiteiten maakt een goede kruiscontrole voordat u zich engageert.
| Operation | HSS (SFM) | Carbide (SFM) | Voer /opmerkingen |
|---|---|---|---|
| Turning | 300–600 | 500–1,000 | 0,004-0,008 inch/omw; DOC 0,5-2,0 mm |
| Boren | 150–300 | 300–500 | Dub off the lip 2 zie zelfvoedende fix hieronder |
| Frezen | 250–400 | 400–700 | Klimmolen; horloge voor het opnieuw snijden van chips |
Tabellen opgesteld met gegevens van de Copper Development Association “some” voor algemeen gebruik; uw ervaring en uw specifieke “machines zullen u waarschijnlijk betere instellingen opleveren”.
Snijsnelheidstabellen worden gegeven in oppervlaktevoeten per minuut, maar uw draaibank is ingesteld in RPM Converteren met TOERENTAL = (SFM x 3,82) /D, waarbij D de staafdiameter in inches is (3,82 is ongeveer 12/π).
Zeg dat je een 0,75 inch C360 bar en pick 600 SFM met carbide:
TOERENTAL = (600 x 3,82) /0,75 = 2.292 / 0,75 = 3.056 TPM.
Rond dat af naar ongeveer 3.000 RPM en begin daar Nu zakken naar een 0.25 in feature op hetzelfde onderdeel: dezelfde 600 SFM wil (600 x 3.82) /0.25 = ongeveer 9.168 RPM, wat voorbij de meeste draaibank spindels is Dat is precies de reden waarom messing werk met een kleine diameter eindigt-beperkt in plaats van metaal-beperkt.
Omdat het zo koel en schoon snijdt, geven de meeste winkels de voorkeur aan droog bewerken en messing draaien helemaal geen koelvloeistof, het houden van een vernevelde olienevel alleen voor diepe gaten of een kritische spiegelafwerking Als u een nieuw onderdeel inbelt, duwt u de voeding vóór de snelheid In messing, een zwaardere voeding bij dezelfde spilsnelheid breekt over het algemeen de chipreiniger zonder de afwerking te ontsieren, en deze kleine aanpassingen aan de snijparameters doen het meeste werk dit deel van het bewerkingsproces.
Gereedschap, harkwang en de zelfvoedende val
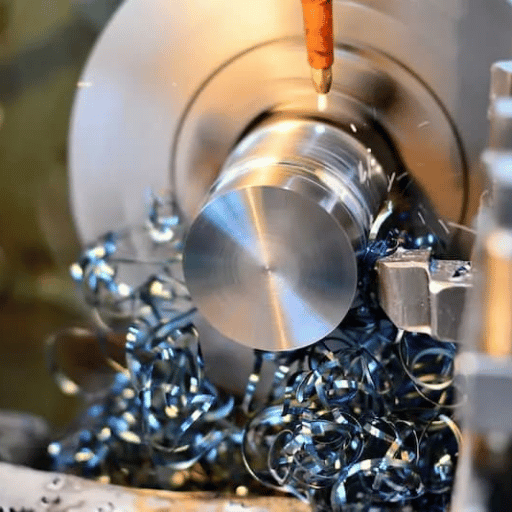
En nu, de faalmodus waar je tegenaan loopt tijdens het bewerken van messing, heeft niets te maken met de taaiheid van het materiaal. Het is te zacht, het is te vrij snijden, en in combinatie met een snijkant met positieve hellingshoek, wat precies het snijgereedschap is dat je zou gebruiken om staal of aluminium te bewerken, zal het in het werk graven, zichzelf voeden, het materiaal pakken en erin klimmen als een houtschroef! Bij een booroperatie grijpt het het onderdeel recht omhoog op de snijtuigfluiten, en op een niet-stijve draaibank zal het kletsen en graven, een storing die beoefenaars gewoonlijk in detail beschrijven.
Welk gereedschap wordt gebruikt om messing te snijden?
Voor productiebewerking van messing gebruik je ongecoat carbide; voor beperkte runs is HSS prima Geometrie is belangrijker dan kwaliteit: zet de hark op nul of een enigszins negatieve hoek. Omdat messing zacht en ductiel is, werkt een gereedschap met positieve hark als een wig die in de snede wordt gezogen, terwijl een licht negatieve hark de rand schraapt met veel minder zelfvoeding.
Een messing snijrand wil ook hoog gepolijste, ongecoate fluiten, zodat chips zich niet vastklampen en zich ophopen. Als u de hark op een gereedschapsbit voor een koperen onderdeel afzet, worden er meer problemen opgelost dan welke andere verandering dan ook die u aanbrengt.
“Uw huidige gereedschap is een positief harkgereedschap, dat vastgrijpt tenzij uw draaibank erg stijf is. Je hebt niet echt een harkhoek nodig op een koperen draaibank, omdat de chip gemakkelijk breekt; het gaat niet om het trekken van gereedschap.”
Beoefenaars op de forums Hobby-Machinist en Model Engineer
Dat citaat corrigeert ook een populaire oversimplificatie op de werkvloer De regel dat je altijd negatieve hark gebruikt op brass“ klopt niet helemaal: nul-naar-negatieve hark werkt omdat messing een discontinue, gebroken chip gooit en omdat het stopt met het grijpen van flexibele opstellingen, niet omdat messing universeel negatieve harkhoeken nodig heeft Op een stijve CNC-draaibank met de juiste inzet is milde positieve hark prima en kan de afwerking verbeteren. De echte regel is dus voorwaardelijk: trek de hark terug als je opstelling niet stijf is, of als je aan het boren bent, en forceer geen negatieve hark op een stijve machine die het niet nodig heeft. Het gaat niet om het trekken van de snijkant; het gaat erom hoe de chip breekt.
Standaard twistboren zijn voorzien van een positieve snijkant; de lippen worden geslepen voor zelfvoeding in messing! “Stone langs de snijkant tot bijna nul rake” voorafgaand aan het bewerken van messing is een goed gedocumenteerde methode die ‘masters’ beoefenaars volgen en aanbevelen. Het omvat tien snelle aanrakingen van een steen en voorkomt dat de ‘zelfvoeding’ die kenmerkend is voor scherpe boren het onderdeel vastgrijpt of kleinere stukjes breekt.
Operatie-voor-operatie: Draaien, Boren, Tappen, Frezen
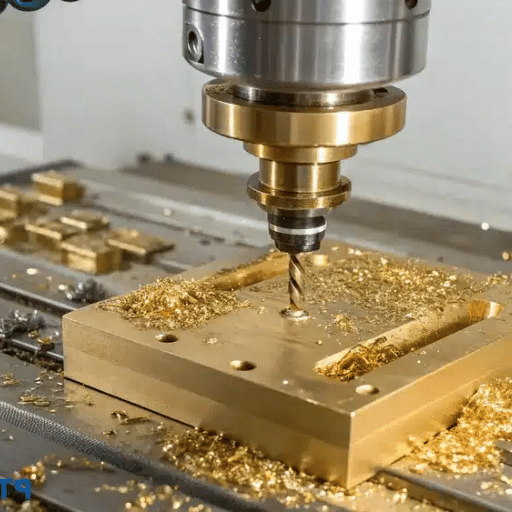
Messing kan te veel anders handelen van bediening tot bediening Eén gereedschapsinstelling is niet overal van toepassing De beste praktijken kunnen variëren van het simpelweg draaien van onderdelen tot het boren van strakkere gaten en het inrijgen waar het merendeel van ons koperen schroot vandaan komt. Dat gezegd hebbende, krijg je nog steeds de optimale resultaten door elke bewerking af te stemmen op zijn eigen specifieke toepassing in plaats van één instelling over de hele linie te hergebruiken.
- Draaien: dit onderdeel is eenvoudig. Ren snel, voer hard, spaan het snijden. Met behulp van een neutraal rekkenserton zou onze metalen draaibank moeten resulteren in een helder schoon oppervlak, en op de meeste diameters is er geen koelmiddel nodig.
- Boren: dit is waar we voorzichtig en bezorgd moeten zijn. Je moet de lip op al onze jobber/boorbeetjes nasynchroniseren om zichzelf te elimineren door in te voeren. Pik altijd in korte stapsgewijze stappen en bestuur het gereedschap met handdruk of gereguleerde voeding op een CNC. U moet bepalen hoe de spil het gereedschap naar binnen trekt.
- Threading: het is heel gemakkelijk om een schone chip van messing te krijgen, maar onthoud dat zacht messing met heel weinig hulp een beetje te groot kan snijden, altijd contact kan opnemen met meters of kan overwegen om one-Size down te bestellen, vooral in toepassingen waarbij de maat cruciaal is.
- Frezen: klim altijd in de molen wanneer we de meest ongerepte afwerking willen bereiken, spaanafvoer is van groter belang vanwege de hoeveelheid secundaire sneden die de spanen kunnen creëren. Het gebruik van gepolijste eindmolens met een luchtstoot/nevel kan helpen om dit te creëren.
Denk bijvoorbeeld aan een winkelopstelling waarbij een gereedschapsmaker een boor naar de machine gooit om een doorgaand gat te steken tijdens een klus van 6 mm. De gereedschapsstaalsoorten doen dit soort boren net zo natuurlijk, maar zodra de boor in de C360-messing grijpt en begint in te eten, probeert de bit sneller materiaal op te nemen dan de chips kunnen ontruimen en grijpt daarom met geweld in op het C360-kleppenblok en probeert 40 mm van een deel van de boorfluit omhoog te trekken. Dit alles binnen enkele seconden na het risico op een breekbeitel of een deel dat met geweld tegen een fluit wordt gedreven Als u eenvoudigweg de boormachine kunt evacueren en een stuk draad kunt afkrabberen om de lipkraan te breken, kan het stuk van het lipkloppen om de draad op een stuk te maken om de lipkussen op te knippen veranderen live-gereedschap draaibank dek de opstellingen van aangedreven gereedschappen af, en de CNC draaibank machine pagina toont de stijfheid waarmee u veilig milde positieve hark kunt laten lopen.
Veelvoorkomende problemen met de bewerking van messing (en oplossingen)
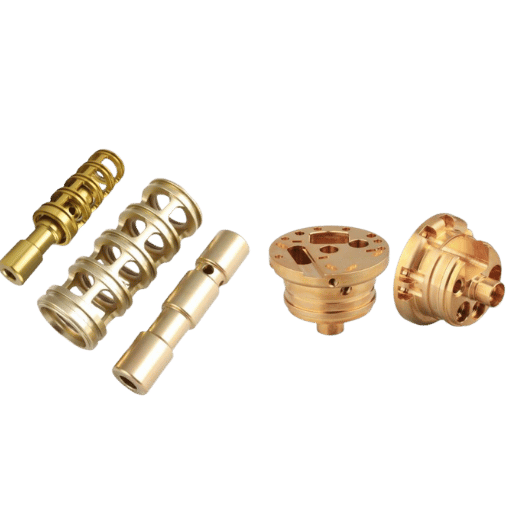
De meeste “brass-bewerkingsproblemen die u online tegenkomt, waren vaak helemaal geen problemen die verband hielden met de snede, maar hielden verband met de materiaalchemie zelf wanneer deze tijdens en na de snede werd belicht en onthuld. Omdat messing van nature een superieure afwerking produceert bij het snijden, is het, als de kwaliteit plotseling verslechtert, vaak te wijten aan materiaalverontreiniging en niet aan enige verandering in uw bewerkingsbewerking. Als u dit corrigeert, kunt u ongrijpbare invoer- en snelheidsparameters najagen, terwijl uw werk eigenlijk wat aandacht voor materiaalbehandeling of een extra eindafwerking vereist, een beetje aandacht heeft voor materiaalbehandeling of een extra eindafwerking.
Waarom wordt messing zwart of zilver na bewerking?
Wanneer messing zwart, zilver of roze wordt na bewerking, is die verkleuring aanslag, oxide of ontzinking aan het oppervlak geen teken dat het gereedschap moet worden geslepen of zijn de snelheden te hoog. Het komt van olie en koelvloeistof in het proces (huidoliën dragen ook bij aan de kleuring van zwart oxide/sulfide), of doordat de legering zink verliest aan een corrosieve omgeving, waardoor een roze of zilverachtige koperrijke laag op het oppervlak achterblijft.
Volgens de Canadian Conservation Institute, milde dezincificatie is meestal een visueel effect, maar het demonstreert het mechanisme: zink lekt uit de legering zodat een ander gekleurde koperrijke zone blijft Het effect is grotendeels omkeerbaar met hantering en reinigingstechnieken, niet veranderde snijgegevens.
| Symptoom | Waarschijnlijk oorzaak | Fix |
|---|---|---|
| Zwart/bruine vlek | Huidoliën, koelmiddelresidu, oxidatie | Drop onderdelen in alcohol uit de machine; geen bloot contact |
| Zilver/roze patches | Dezincificatie (selectief verloren zink) | Gebruik een lagere zink- of geremde kwaliteit; licht zure augurk na het reinigen |
| Bramen aan randen | Versleten rand of positieve hark slepend zacht messing | Scherp neutraal-rake-gereedschap; lichte afwerkingspas |
| Doffe/gescheurde afwerking | Chip-recutting, plakkerige chips op fluiten | Gepolijste fluiten, luchtstoot, klimfrezen |
Informatie verzameld uit de rapporten van ervaren beoefenaars (Reddit-machinisten) en bronnen van conserveringsexpertise, vertaald in een minder technische taal die meer gericht is op kwaliteitsborging.
Zonder twijfel is de meest prominente en herhaalde suggestie in machinistengemeenschappen eenvoudigweg: verwijder de afgewerkte onderdelen uit de machine en dump ze in een emmer alcohol of oplosmiddel zonder ze met een huidoppervlak aan te raken. Messing vlekken heel gemakkelijk en bijna alle “ die in het afgewerkte onderdeel worden weergegeven, zijn te wijten aan vingerafdrukken die zich ontwikkelen tijdens de anoxische donkere toestand van het onderdeel na het bewerkingsproces. Als u deze onderdelen niet met een handschoen wast of hanteert, kan dit gemakkelijk resulteren in vlekken die binnen de komende 24 uur verschijnen. Als er vlekken verschijnen, kunnen meerdere opties worden gebruikt om dit recht te zetten, waaronder een snelle zure beits en heldere werkverwijdering van oxide- en sulfideafzettingen, zal een glanzende en levendige afwerking op het oppervlak van de visuele kwaliteit van Brassillingen worden beoordeeld. hoe nauwkeurig de oppervlakteruwheid te meten en de gewenste Ra waarde met het juiste gereedschap Decoratieve messing afwerkingen zoals een deklaag van lak of plating zijn dan een optionele afwerkingsstap, geen correctietechniek.
Ontzinking is een corrosieprobleem, in plaats van puur een visuele aandoening, wanneer het wordt gebruikt in gebruik met legeringen met een hoog zinkgehalte in vochtige of agressieve omgevingen. Specificeer in plaats daarvan voor water- of maritieme toepassingen vanaf het begin een geremde legering met een lager zinkgehalte, omdat dit niet kan worden verholpen door reiniging.
CNC & Kostenoverwegingen voor Messing Onderdelen
Zijn de kosten van het bewerken van messing te rechtvaardigen? Het antwoord breekt hier in twee helften, vanuit een modern perspectief, en het selecteren van een prijs moderne sourcing bedrijf, daarom, houdt in dat je in deze twee cijfers te verdelen Messing is een metaal met wonderbaarlijk lage prijzen om te bewerken en extreem hoge prijzen om aan te schaffen Meng de twee elementen samen, en je doet het werk alleen voor het geld of verliest er zeker geld op.
Op een CNC draaibank, met hoge snelheid staal of carbide tooling, een cnc bewerkte messing onderdeel bereikt maximale productiviteit: hoge spindel snelheden, stevige voedingen, en korte chips comprimeren de bewerkingstijd, zodat de arbeid op kleine messing componenten laag blijft Die korte bewerkingstijd is de reden waarom de meeste cnc bewerkingsservice citaten messing gunstig behandelen op arbeid, zelfs wanneer het metaal zelf prijzig is, en bewerkingsdiensten met messing op snelheid zelden toevoegen veel voor de cyclus Deze relatief korte cycli worden vervolgens gebruikt in normale CNC prijzen om zelfs hoge materiaalkosten in een redelijk tarief te brengen, als een vergelijkbare staalcomponent heeft langere cycli nodig, zelfs met een relatief goedkope of middelhoge bewerkingsprijs, en de arbeidsinhoud blijft vergelijkbaar. Vereniging voor koperontwikkeling heeft aangegeven dat zelfs met de hogere voorraadkosten het machinaal bewerkte messing onderdeel na het afwerken en plateren minder kan kosten dan het stalen tegenhanger, omdat de cyclustijd korter was en het materiaal geen extra afwerking nodig had.
- Zeer korte cyclustijden, hoge SFM, stevige feeds
- Lange levensduur van het gereedschap; ongecoat carbide gaat mee
- Heldere machinaal bewerkte afwerking, vaak geen beplating
- Vaak geen koelvloeistof nodig
- ~50%+ van vrij snijdend messing is gerecycled materiaal
- Hoge grondstofkosten per pond (koperprijs)
- Loodvrije kwaliteiten snijden langzamere, langere cyclustijden
- Schrootwaarde is belangrijk; chips volgen en terugwinnen
- Verkeerde kwaliteit voor het milieu = corrosiefout
Wat is de praktische les bij het citeren van messing bewerkte onderdelen? Als het ontwerp wordt gekenmerkt door veel bewerkingsfuncties, nauwe toleranties en een hoog volume, betekent de op lood gebaseerde bewerkbaarheid dat uw onderdeel goedkoper is dan u zou denken, omdat de cyclustijd zo kort is dat kwaliteit en precisie bijna gratis zijn Als het ontwerp een groot stuk gewoon metaal is, zijn de koperkosten daarentegen koning en ziet de koperprijs er ontmoedigend uit. Als u messing overweegt voor een nieuw programma, kies dan uw koperlegering op basis van de klus en laat het gebruik van de machine de arbeid kosten (snellere messingcycli die doorgaans roestvrij, hand voor hand kloppen Zie onze CNC draaibank machine prijzen rundown voor de context van de machinekosten, en de metaal freesmachine pagina voor messing onderdelen met meerdere gezichten.
De loodvrije koperen verschuiving: wat verandert er in 2026
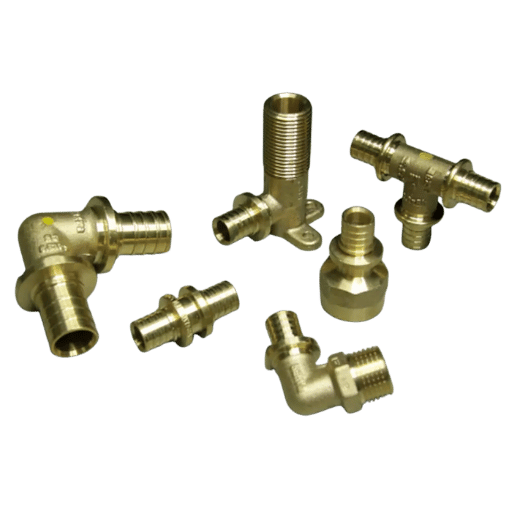
Misschien wel de grootste ontwikkeling van de afgelopen tien jaar voor de bewerking van messing CNC is geen nieuwe snijder geweest, maar de regelgeving die lood haalt uit de legeringen waarvoor het beroemd werd. Jarenlang betekende het bewerken van gelood messing dat je wijd open sneed en er nooit aan dacht; voor welk onderdeel dan ook dat in contact komt met water, is die standaard verdwenen. Als uw onderdeel drinkwater raakt, dan is loodvrij misschien wel het belangrijkste woord in dit artikel, omdat het onmiddellijk uw snijgereedschapsnelheden en voedingen opnieuw instelt.
Dit wordt eerder gedreven door de wet dan door marktrages: de Amerikaanse Safe Drinking Water Act-sectie 1417 stelt dat “lead free” betekent “niet meer dan 0,25 procent van de gewogen gemiddelde samenstelling van de bevochtigde oppervlakken van het materiaal lood moet bevatten.” De wet verving een 8%-dop en trad in werking op 4 januari 2014, afgedwongen als 40 CFR Deel 143. Doorlopende RoHS-recensies van loodvrijstellingen en NSF/ANSI 61-certificeringen blijven ook het toegestane gebruik voor gelood messing in drinkbare en medische toepassingen verkleinen.
Voor inkoopprofessionals: Dit legt de nadruk op het kwalificeren van uw loodvrije snelheden en feeds voor een bepaald onderdeel voordat u zich aan de productie verbindt.
Ingenieurs doen dit met behulp van verschillende middelen, voornamelijk bismut- of silicium-gesubstitueerde messinglegeringen, en zelfs fosfor. Het aantal patenten en publicaties dat over dergelijke oplossingen wordt uitgegeven suggereert een landschap van actieve materiaalkunde in plaats van een paar algemeen aanvaarde normen: dergelijke aanbiedingen variëren van loodvrij vrijmaaiend siliciummessing (EP2194150B1) tot loodvrij vrijmakend messing (WO2011121798A1) tot loodvrij vrijmaaiend fosformessing (EP2133438B1), waarbij allemaal de afwegingen tussen bewerkbaarheid, ontzinkingsbestendigheid en loodgehalte aan de markt worden gebracht. 90 (enass 60500 Eco en Eco 605).
Oké, tijd voor het enge gedeelte: de loodvrije koperen boete Op papier draait loodvrij over het algemeen 30-50% langzamer dan de industriestandaard (loodvrije C360), met een slechtere standtijd en de neiging om stringierere, gummier chips te produceren. Maar dat is een te eenvoudige weergave. Volgens de productietijdschriften is dat zo Productie Machining een tijdje geleden gezegd: loodvrij is niet zozeer machine-moezen als wel loodmessing, maar het is anders. “, Er is zeker een prestatieboete (snelheid, levensduur van het gereedschap) die niet kan worden geëlimineerd, maar een groot deel van dat snelheidsverlies kan worden teruggekregen door de voedingssnelheid te verhogen om gereedschap en koelvloeistof te compenseren en aan te passen, en door met de verschillende chips om te gaan. ” te behandelen als een ander materiaal dat een speciaal, geverifieerd procesrecept vereist, niet alleen als een boete om de klant “op te laden‘ bij het citeren, is de manier waarop veel winkels hun offerte-ingenieurs adviseren.
Het komende jaar behoefte aan nieuw drinkwater of medische messing onderdelen?
Het zou verstandig zijn om te beginnen met prototyping met een loodvrij cijfer. Het is deze overgang nadat u uw onderdelen op C360-cyclustijden heeft besteld, waardoor uw marge wordt verwijderd.
Veelgestelde vragen
Kan een CNC-machine messing snijden?
Bekijk Antwoord
Wat is het beste messing voor machinale bewerking?
Bekijk Antwoord
Heb je koelvloeistof nodig om messing te bewerken?
Bekijk Antwoord
Messing of brons voor precisieonderdelen, welke moet u kiezen?
Bekijk Antwoord
Hoe stop je een boorgrijper in messing?
Bekijk Antwoord
Is loodvrij messing moeilijker te bewerken dan gelood messing?
Bekijk Antwoord
Een messing bewerkingslijn bouwen?
ANTISHICNC ontwerpt en construeert de CNC draaibanken, draaiapparatuur, en freesapparatuur voor productiesnelheden van messing Maak contact met ons team en bespreek uw apparatuur met onze productspecialisten om de beste machine voor uw volume en kwaliteit mix te bepalen.
Over deze gids
“Werkend bij ons bedrijf als de fabricator voor CNC draaibanken en freesapparatuur, hebben we ervaring uit de eerste hand met het aantonen van deze verschijnselen op messing, zelfs wat we de “self-feed and grab noemen,” (zoals hierboven), en de prestatiedaling die onze klant ervoer bij het kiezen voor loodvrije legeringen voor drinkwatercomponenten Al onze nummers die hierin worden gebruikt, zijn afkomstig van materiaal afkomstig via referenties van de Copper Development Association, maar zijn ook gebaseerd op onze eigen werkvloer Onze prestatiewaarden zijn afhankelijk van machinestijfheid, onze gereedschapshouder, gereedschapsinzetstukken en welke partij messing we snijden Beoordeeld door technisch ondersteunend personeel van ANTISHICNC.”
Referenties en bronnen
- Vrij snijdend messing UNS C36000 Àlle Vereniging voor Ontwikkeling
- Snelheden en feeds Referentie & Luchtvaart- en Ruimtevaarttechniek van Florida
- Gebruik van loodvrije buizen, fittingen, fixaties, soldeer en flux (SDWA §1417) 0. Milieubeschermingsagentschap.
- 40 CFR Deel 143 Subdeel B, Nationaal Reglement Secundair Drinkwater 15. Code voor federale regelgeving
- Het voorkomen en behandelen van de dezincificatie van messing 1. Conservatie Instituut, regering van Canada
- Ongelood koper: verander uw denken 2 Machinaal
- EP2194150B1, loodvrije, vrij snijdende siliciummessinglegering Óp Patent Office
Gerelateerde artikelen
- Bewerking Aluminium 1000, legeringen en chipcontrole voor het andere zachte metaal
- Bewerking Gietijzer 'droogknippen en schurende chipbehandeling vergeleken
- Bewerking van roestvrij staal 1. Werkverharding tegenovergesteld aan vrijmazig messing



