














Brass, o amigo do maquinista definitivo, quase
Atualizado Junho 2026 Revisado pela equipe técnica ANTISHICNC
Especificações rápidas: latão de usinagem (referência C360)
| Classificação de maquinabilidade | 100 (o parâmetro de referência de referência para ligas de cobre) |
| Velocidade de corte típica (C360) | 3000 1.000 SFM (HSS) · 500 1.600 SFM (carboneto) |
| Material ferramenta | Carboneto não revestido preferido; HSS funciona em tiragens curtas |
| Ângulo de ancinho | Zero a ligeiramente negativo (para de se alimentar/agarrar) |
| Refrigerante | Muitas vezes, corra seco; névoa de óleo leve para acabamento ou furos profundos |
| Notas comuns | C360 (corte livre), C260 (cartucho), C464 (naval), C69300 (sem chumbo) |
Usinagem de latão é sobre o mais próximo de uma passagem livre como você pode obter em um trabalho de corte de metal O padrão pelo qual todos os outros são medidos é de corte livre liga de latão C360, um metal tão fácil de usinar que define a classificação “100” na escala de usinabilidade Mas a palavra “easy” em metalurgia não deve equivaler a “thoughtless;” selecionar o grau certo, ângulo de inclinação, e adaptar-se à transição para latão sem chumbo pode alterar dramaticamente a sua operação.
O processo de usinagem de latão envolve o trabalho com ligas de cobre-zinco que, quando especificamente formuladas como variedades de corte livre, servem como parâmetro para usinabilidade a uma classificação de 100. o C360 de corte livre pode operar de 300 a 1.600 SFM, produzindo cavacos curtos e fraturados e muitas vezes não exigindo refrigerante adicional. Fatos surpreendentes para a maioria dos maquinistas incluem vibração ou captura de ferramentas devido a ângulos de inclinação positivos excessivos e velocidades de corte reduzidas ao usinar classes sem chumbo. Para uma consulta de fornecimento baseada em desenho, usinagem de metal personalizada de Zhenling oferece um ponto de contato para revisar os requisitos propostos de qualidade, geometria e acabamento de latão antes da cotação; os graus de corte livre e sem chumbo devem permanecer identificados separadamente.
- Em vez do desgaste da ferramenta, a forma mais prevalente de falha na usinagem de latão é a ferramenta ou broca agarrando e puxando a peça de trabalho, também conhecida como autoalimentação Essa ocorrência normalmente acontece por causa de um ângulo de inclinação positivo usado em um material macio e dúctil.
- Apesar do latão ser a referência em usinabilidade (classificado em 100), o latão não é o metal mais rápido disponível; na verdade, o alumínio 6061 realmente se transforma mais rapidamente O latão serve como ponto de referência e não como limite final.
- O corte livre C360 alcança sua maquinabilidade impressionante devido à inclusão de aproximadamente 31TP10 T de chumbo e sua estrutura cristalina alfa-beta, que efetivamente quebra os chips A remoção deste chumbo, em resposta a regulamentações mais rigorosas sobre segurança de água potável, resulta em uma perda aproximada de 30-501TP10 T nas velocidades de corte.
- Qualquer descoloração, seja preta, prateada ou rosa, após a usinagem de latão indica problemas de química da superfície - como mancha, formação de óxido ou dezincificação - em vez de uma falha no processo de corte.
- O latão é um campeão dos tempos de ciclo, mas isso não se traduz em baixos custos de matéria-prima Embora o material em si possa ser caro, a velocidade com que as peças são produzidas e a necessidade pouco frequente de chapeamento secundário o tornam uma escolha altamente econômica.
Por que o latão é o benchmark de usinabilidade
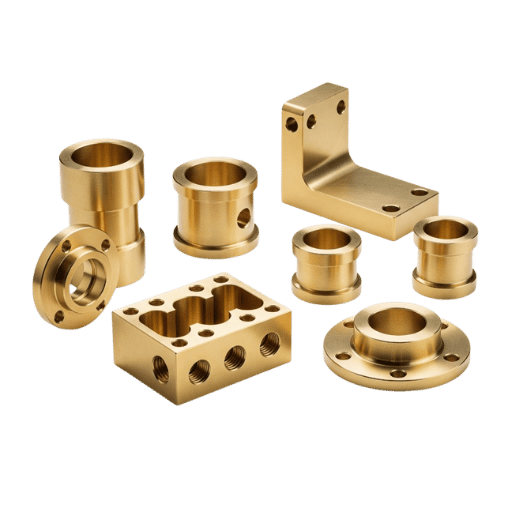
Quando um metal tem uma classificação de usinabilidade “” entre os círculos de maquinistas, quase sempre o compara ao latão. Usinar latão é o que consideramos referência: a liga de latão de corte livre C360 recebe uma classificação de 100, e outras ligas de latão e cobre são então avaliadas com a facilidade com que usinam em relação ao C360.
Quão usináveis são tantas composições de latão, em muitas aplicações do latão, como encanamento e peças elétricas, é a razão definidora Associação de Desenvolvimento do Cobre reconhece C360 como a liga de cobre comercial mais importante.
Qual é a classificação de usinabilidade do latão?
O latão de corte livre C360 tem uma classificação de usinabilidade de 100, o número superior na tabela de liga de cobre Essa classificação vem diretamente de sua composição: C360 tem uma média de 61,51TP10 T de cobre, 35,41TP10 T de zinco e 3,11TP10 T de chumbo O zinco dá ao material uma estrutura de fase alfa-beta que é muito propensa à quebra de cavacos, enquanto o latão de baixo teor de cobre, somente em fase alfa, produz longarinas longas ou cachos fibrosos.
A presença de chumbo também faz com que o material forme glóbulos insolúveis finos através da microestrutura Estes glóbulos mancham na superfície da ferramenta atuando como lubrificante e evitam o acúmulo de cavacos e a geração de calor na interface ferramenta/peça resultando em uma ruptura limpa com o mínimo de desgaste da ferramenta e um acabamento brilhante e sem cavacos com boa qualidade de superfície sem qualquer intervenção necessária do operador de usinagem Como o latão é uma liga não ferrosa de cobre e zinco que permanece macia à temperatura ambiente (a dureza do C360 gira em torno de 80 a 160 BHN com uma resistência à tração final de 350 a 500 MPa) é muito mais fácil de usinar do que ligas ferrosas, uma vez que forças de corte mais baixas produzem muito menos atrito e calor Como a ferramenta não gera calor excessivo da maneira que geraria no aço, essas propriedades do material são exatamente o motivo pelo qual o latão ganha sua reputação de excelente usinabilidade e acabamentos superiores da superfície diretamente da ferramenta.
Onde o benchmark cai por terra Latão = 100 não diz nada sobre qual metal é o mais facilmente usinado, Free-machining usinagem alumínio o trabalho, de fato, tem tarifas mais altas em um sentido proporcional. A única justificativa que Brass=100 tem é que ele fornece uma referência constante como um diapasão, então a usinabilidade do latão é o critério contra o qual todo o resto é medido.
| Material | Classe material | Maquinabilidade relativa | Por que ele pousa lá |
|---|---|---|---|
| Latão de corte livre C360 | Liga cobre | 100 (referência) | Chips de quebra de estrutura de chumbo + alfa-beta |
| Magnésio AZ31B | Liga leve | ~480 | Corta mais rápido de todos, mas lascas inflamáveis |
| Alumínio 6061-T6 | Liga leve | ~190 | Lascas macias e de baixa densidade, mas mais gomosas |
| Aço de corte livre 12L14 | Aço de corte livre | ~85 | Aço com chumbo/ressulfurizado, mas mais duro que o latão |
| 303 inoxidável | Inoxidável de corte livre | ~78 | Enxofre adicionado para quebra de chip, ainda resistente |
| Aço macio 1018 | Aço carbono | ~55 | Mais resistente, constrói calor, lascas mais longas e fibrosas |
| Ferro fundido cinzento | Ferro fundido | ~5065 | Grafite abrasiva, lascas empoeiradas |
| 304 inoxidável | Inoxidável austenítica | ~45 | Jardins de trabalho, goma, altas forças de corte |
| Cobre puro C110 | Cobre puro | ~20 | Muito dúctil, manchas e arrasta sem chumbo |
| Titânio Ti-6Al-4V | Metal reativo | ~22 | A baixa condutividade retém o calor na borda |
Classificações aproximadas derivadas de dados da Copper Development Association e informações gerais dos maquinistas; sujeitas a variação e uso como diretriz em vez de valor fixo.
Além disso, um fato honesto, embora talvez trivial, para ter em mente: algumas oficinas de aço referem-se a uma escala separada de 100 pontos que usa fre e corte de aço B1112 como sua linha de base Se você correr através de classificação de usinabilidade que se refere à escala de 100 pontos da oficina de aço, verificação dupla Se a referência aponta de volta para a escala de 100 pontos desenvolvida para as ligas de cobre, latão serve como a linha de base contra a qual tudo é comparado . Este tipo de informação técnica distingue um guia escrito por cortadores de metal de um paralelepípedo de um gráfico Para informações comparativas sobre a conduta de outros materiais, considere a leitura de usinagem de alumínio e usinagem aço inoxidável nossos outros guias úteis.
Graus de latão para usinagem: o seletor de 4 famílias
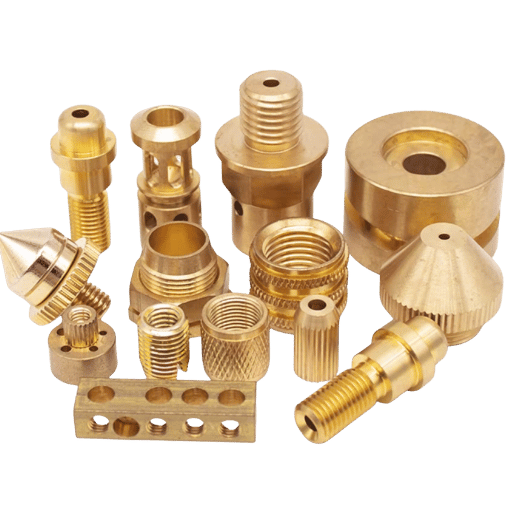
”Brass” realmente cobre centenas de diferentes composições de liga de latão Selecionar a composição errada é o maior erro - e o mais fácil - que uma pessoa pode cometer em um trabalho de latão Cada tipo de latão difere por sua composição de zinco, e é o teor de zinco em latão que influencia tanto a dureza quanto a usinabilidade do material A maneira mais rápida de escolher o latão é acabar com os números C e, em vez disso, avaliar o latão com base em uma das quatro famílias básicas; as famílias correspondem à principal prioridade de aplicação: facilidade de usinagem, capacidade de formar uma forma e tenacidade, resistência do material quando exposto à corrosão da água do mar ou quando é necessário material sem chumbo Escolha o latão certo para o trabalho e a precisão de usinagem segue; escolha o errado e você luta contra o material durante toda a execução.
O seletor de latão de 4 famílias
Combine a exigência de unidade da sua peça com uma família e, em seguida, escolha o número C dentro disso Um trabalho de usinagem livre seleciona automaticamente o C360, enquanto uma conexão de água potável forçará você a entrar na família sem chumbo com a penalidade resultante por velocidade.
| Família | Exemplos | Maquinabilidade | Escolha quando precisar |
|---|---|---|---|
| Usinagem livre (chumbo) | C360, C385 | 90–100 | Saída a mais alta: encaixes, corpos da válvula, parafuso-peças da máquina |
| Cartucho /alfa | C260, C272 | ~30 | Formação a frio, estiramento profundo, ductilidade sobre a velocidade de corte |
| Naval/duplex | C464 | ~30 | Resistência à corrosão da água do mar, hardware marinho |
| Sem chumbo /ecológico | C69300, C87850 | Bom, abaixo liderado | Água potável e peças médicas (regra de chumbo 0,25%) |
Os números de usinabilidade da família são relativos a C360 = 100 Verifique o certificado do moinho para ter certeza do grau real que você estoca.
Do ponto de vista prático, a escolha é quase óbvia. As classificações relativas de usinabilidade por trás desse seletor remontam a Associação de Desenvolvimento do Cobre data, com C60 definido em 100 Quando uma oficina mecânica constrói o trabalho de latão em casa, as chances são 9-em-10 que ele é feito de C360 porque nada gira mais rápido e termina mais brilhante (a folha de especificações lê 30 água potável“ ou 61-” Então, é na família sem chumbo, e você tem que refazer seus dados de corte.
O latão do cartucho C260 e o latão naval C464 ficam em torno de 30 na escala de usinabilidade. Eles cortam bem o suficiente, em nenhum lugar perto de C360. Se a impressão exigir, ou você precisar de peças de latão de precisão mantidas em uma classe compacta, planeje seus feeds e a vida útil da ferramenta em torno dessa queda de aproximadamente 70% em vez de reutilizar números C360.
Velocidades e Rações para Latão (Viragem, Perfuração, Fresagem)
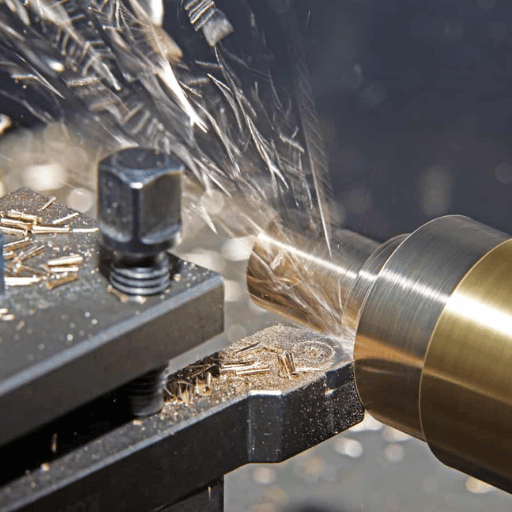
Quão rápido posso virar latão? esta é a pergunta que realmente abre a maioria dos guias de loja de latão A família de corte livre aceita taxas de corte que destruiriam uma ferramenta de torneamento em aço, então os limites reais se tornam a rigidez da sua máquina, seu alvo de acabamento superficial e controle de cavacos em vez do próprio metal Definir os parâmetros de corte corretos é principalmente um cálculo cuidadoso e, em seguida, deixar o material fazer seu trabalho; o latão recompensa uma taxa de alimentação confiante em relação a uma provisória.
A que velocidade você deve usinar latão?
Para o C360 de corte livre, execute aproximadamente 300 1.000 SFM com aço rápido e 500 1.600 SFM com carboneto, contra apenas 2000 SFM de chumbo para aço de corte livre de chumbo Para um ponto de partida prático em um torno CNC rígido, assente em torno de 35000 SFM com carboneto em uma alimentação de 0,004 0,008 in/rev, o que dá chips limpos e longa vida útil da ferramenta.
A Copper Development Association até documenta um teste piloto de torneamento a 18.000 SFM, que informa que o metal raramente é o gargalo. Trate-os como parâmetros de usinagem inicial; seus números mudam com a rigidez da máquina, o diâmetro da barra e o alvo de acabamento. A referência de velocidades e alimentação universitária faz uma boa verificação cruzada antes de se comprometer.
| Operação | HSS (SFM) | Carboneto (SFM) | Feed/notas |
|---|---|---|---|
| Virando | 300–600 | 500–1,000 | 0,040,008 pol./rev; DOC 0,5.200mm |
| Perfuração | 150–300 | 300–500 | Dublar o lábio (veja a correção de autoalimentação abaixo) |
| Fresagem | 250–400 | 400–700 | Moinho de subida; observe o recorte de cavacos |
Tabelas preparadas com dados da Copper Development Association “some” para uso geral; sua experiência e suas “máquinas específicas provavelmente lhe darão melhores configurações”.
As tabelas de velocidade de corte são dadas em pés de superfície por minuto, mas seu torno é definido em RPM Converter com RPM = (SFM x 3,82) /D, onde D é o diâmetro da barra em polegadas (3,82 é aproximadamente 12/π).
Diga que você está virando a 0,75 pol Barra e picareta C360 600SFM com carboneto:
RPM = (600 x 3,82) /0,75 = 2.292 /0,75 = 3.056 RPM.
Reduza isso para cerca de 3.000 RPM e comece por aí Agora caia para um recurso de 0,25 na mesma parte: o mesmo 600 SFM quer (600 x 3,82) /0,25 = cerca de 9.168 RPM, que passou pela maioria dos fusos de torno É exatamente por isso que o trabalho de latão de pequeno diâmetro acaba limitado pelo acabamento, em vez de limitado pelo metal.
Por cortar tão frio e limpo, a maioria das lojas prefere usinagem a seco e latão corrido nenhum refrigerante, mantendo uma névoa de óleo atomizada apenas para furos profundos ou um acabamento de espelho crítico Se você estiver discando em uma peça nova, empurre a alimentação antes da velocidade Em latão, uma alimentação mais pesada na mesma velocidade do fuso geralmente quebra o limpador de cavacos sem estragar o acabamento, e esses pequenos ajustes nos parâmetros de corte são os que mais funcionam nesta parte do processo de usinagem.
Ferramentas, ângulo de ancinho e armadilha autoalimentada
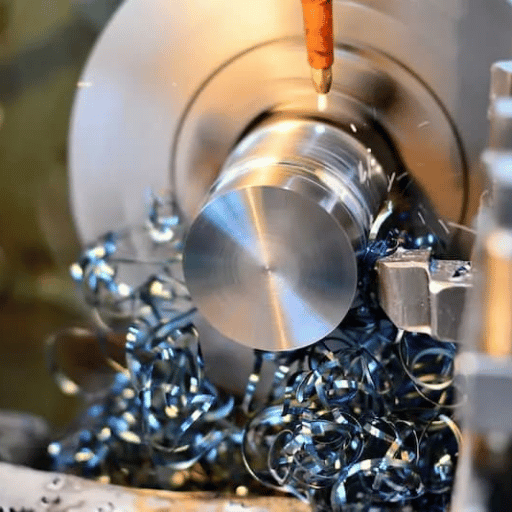
E agora, o modo de falha que você vai encontrar que a maioria dos iniciantes se deparar enquanto usina latão, não tem nada a ver com tenacidade do material É muito macio, é muito de corte livre, e em combinação com uma borda de corte de trava positiva, que é apenas a ferramenta de corte que você usaria para usinar aço ou alumínio, ele vai cavar no trabalho, auto-alimentar, agarrar o material e subir nele como um parafuso de madeira! em uma operação de perfuração, ele agarra a peça direito até as flautas de ferramentas de corte, e em um torno não-rigid, ele vai tagarelar e cavar, uma falha que os praticantes comumente descrevem em detalhes.
Que ferramenta é usada para cortar latão?
Para usinagem de latão de produção, use metal duro não revestido; para tiragens limitadas, o HSS é bom. A geometria é mais importante que o grau: coloque o ancinho em zero ou em um ângulo ligeiramente negativo. Como o latão é macio e dúctil, uma ferramenta de ancinho positivo atua como uma cunha que é sugada para dentro do corte, enquanto um ancinho ligeiramente negativo raspa a borda com muito menos autoalimentação.
Uma borda de corte de latão também quer flautas altamente polidas e não revestidas para que os chips não se agarrem e se acumulem Apoiar o ancinho em uma broca de ferramenta para uma peça de latão corrigirá mais problemas do que qualquer outra mudança que você fizer.
“Sua ferramenta atual é uma ferramenta de ancinho positivo, que vai agarrar a menos que seu torno é muito rígido Você realmente não precisa de qualquer ângulo de ancinho em um torno de latão bit, porque o chip fratura facilmente; não se trata da ferramenta puxando.”
Praticantes nos fóruns Hobby-Machinista e Engenheiro Modelo
Essa citação também corrige uma simplificação excessiva popular no chão de fábrica A regra “sempre use ancinho negativo em latão” não está bem certa: ancinho zero a negativo funciona porque latão lança um chip descontínuo e fraturado e porque ele para de agarrar configurações flexíveis, não porque latão universalmente precisa de ângulos de ancinho negativos Em um torno CNC rígido com a inserção direita, ancinho positivo suave é perfeitamente fino e pode melhorar o acabamento Então a regra real é condicional: recuar do ancinho quando sua configuração não é rígida, ou quando você está perfurando, e não forçar ancinho negativo em uma máquina rígida que não precisa dele Não se trata da borda de corte puxando; é sobre como o chip quebra.
As brocas de torção padrão são fornecidas com uma aresta de corte positiva; os lábios são moídos para autoalimentação em latão! “Stone down the cutting edge to quase zero rake” antes da usinagem de latão é um método bem documentado que os praticantes de ‘masters’ seguem e recomendam Envolve dez toques rápidos de uma pedra e evita que a característica de ‘autoalimentação’ de uma broca afiada prenda a peça ou quebre bits menores.
Operação por Operação: Torneamento, Perfuração, Torneamento, Fresagem
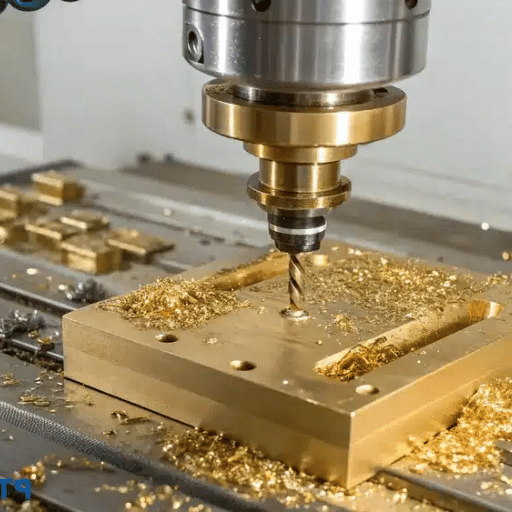
O latão pode agir de maneira muito diferente de operação para operação Uma configuração de ferramenta não se aplicará a tudo As melhores Práticas podem variar de simplesmente girar peças a perfurar furos mais apertados e rosquear onde a maioria de nossa sucata de latão se originou Dito isso, você ainda obtém os resultados ideais ajustando cada operação para sua própria aplicação específica, em vez de reutilizar uma configuração em toda a linha.
- Girar: esta peça é fácilCorra rápido, alimente com força, lasque o corte Usando um neutro-rakeinserton nosso torno de metal deve resultar em uma superfície limpa brilhante, e na maioria dos diâmetros não há necessidade de refrigerante.
- Perfuração: é aqui que precisamos tomar cuidado e preocupação Você deve dublar o lábio em todos os nossos jobber/brocas para eliminar-se alimentando-se Sempre estar bicando em passos incrementais curtos, e controlar a ferramenta com qualquer pressão da mão ou alimentação regulada em um CNC, você deve controlar como o fuso puxar a ferramenta em.
- Threading: é muito fácil obter um chip limpo de latão, mas lembre-se, latão macio pode cortar um pouco de tamanho grande com muito pouca ajuda, sempre verifique com medidores ou considere encomendar tamanho único, especialmente em aplicações onde o tamanho é crítico.
- Fresagem: sempre suba o moinho sempre que quisermos obter o acabamento mais puro, a evacuação do cavaco é uma preocupação maior devido à quantidade de cortes secundários que os cavacos podem criar. Usar moinhos finais polidos com uma explosão de ar/névoa pode ajudar a criar isso.
Por exemplo, considere uma configuração de oficina onde um fabricante de Ferramentas enfia uma broca na máquina para mergulhar um furo passante em um trabalho de 6 mm Os aços para ferramentas fazem esse tipo de perfuração com a mesma naturalidade, mas uma vez que a broca engata o Latão C360 e começa a comer, a broca tenta levar material mais rápido do que os cavacos podem desocupar e, portanto, engata violentamente o bloco de válvula C360 e tenta puxar 40 mm de parte até a flauta de perfuração Tudo isso em segundos do risco de uma broca de quebra ou cortar a lesão de uma broca e ou parte que está sendo violentamente conduzida para cima de uma flauta Se você simplesmente puxar a broca, leve-a para sua moedeira e retire cerca de todo o “rake em cada lábio, apenas até cerca de 0 10 0 10 0 0 0 0 0 0 0 000 00 000000 00000000000000000 0 00000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000 torno live-tooling cubra as configurações da ferramenta acionada e o Máquina torno CNC a página mostra a rigidez que permite executar com segurança um rake positivo leve.
Problemas comuns de usinagem de latão (e correções)
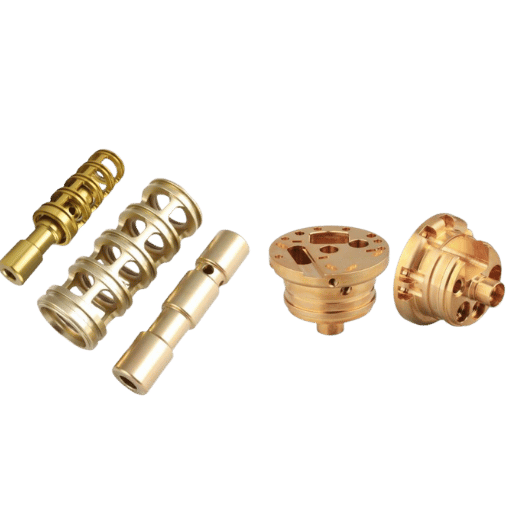
A maioria dos problemas de usinagem de “brass” que você pode encontrar on-line muitas vezes não eram problemas relacionados ao corte, mas estavam relacionados à química do material em si quando expostos e revelados durante e após o corte, Como o latão produz naturalmente um acabamento superior quando cortado, se a qualidade se degradar repentinamente, é frequentemente devido à contaminação do material, em vez de qualquer mudança em sua operação de usinagem, Corrigir isso poupará você de perseguir parâmetros de alimentação e velocidade indescritíveis quando o que seu trabalho realmente requer é um pouco de atenção ao manuseio do material ou uma passagem de acabamento final extra.
Por que o latão fica preto ou prateado após a usinagem?
Quando o latão fica preto, ou rosa após a usinagem, essa descoloração é mancha, óxido ou dezincificação da superfície, não é um sinal de que a ferramenta precisa de afiação ou as velocidades são muito altas. Vem do óleo e do líquido refrigerante no processo (os óleos de pele também contribuem para a coloração de óxido/sulfeto preto), ou da liga que perde zinco para um ambiente corrosivo, que deixa uma camada rosa ou prateada rica em cobre na superfície.
De acordo com o Instituto Canadense de Conservação, a dezincificação suave é principalmente um efeito visual, mas demonstra o mecanismo: o zinco lixivia da liga para que uma zona rica em cobre de cor diferente permaneça O efeito é amplamente reversível com técnicas de manuseio e limpeza, não com dados de corte alterados.
| Sintoma | Causa provável | Consertar |
|---|---|---|
| Mancha preta/marrom | Óleos para a pele, resíduos de refrigerante, oxidação | Coloque as peças em álcool fora da máquina; sem contato com a mão nua |
| Patches prata/rosa | Dezincificação (zinco perdido seletivamente) | Use baixo teor de zinco ou grau inibido; picles de ácido leve após a limpeza |
| Arrota nas bordas | Borda usada ou ancinho positivo arrastando latão macio | Ferramenta afiada de freio neutro; passe de acabamento leve |
| Acabamento maçante/rasgado | Chip recortando, lascas pegajosas em flautas | Flautas polidas, explosão de ar, fresagem de subida |
Informações compiladas a partir de relatórios de profissionais experientes (maquinistas do Reddit) e fontes de conhecimentos especializados em conservação, traduzidas para uma linguagem menos técnica orientada mais para a garantia de qualidade.
Sem dúvida, a sugestão mais proeminente e repetida em todas as comunidades de maquinistas, é simplesmente: remover as peças acabadas da máquina e despejá-las em um balde de álcool ou solvente sem tocá-las com uma superfície de pele Manchas de latão muito facilmente e quase todas as “deficiências” mostradas na parte acabada são devidas a impressões digitais que se desenvolvem durante o estado escuro anóxico da peça após o processo de usinagem, assim, a falha em lavar ou manusear essas peças com uma luva pode facilmente resultar em manchas aparecendo nas próximas 24 horas Se a coloração aparecer, então várias opções podem ser usadas para corrigir isso, incluindo um pickle ácido rápido e trabalho brilhante remoção de depósitos de óxido e sulfeto vai colocar um acabamento brilhante e animado no Latão Para avaliar se a qualidade de acabamento superficial da peça realmente cumpre os parâmetros necessários ou é simplesmente subjetivamente carente em brilho visual, em seguida, use um guia sobre como medir com precisão a rugosidade da superfície e o valor Ra desejado com as ferramentas apropriadas Acabamentos decorativos de latão, como uma camada de cobertura de laca ou chapeamento, são então uma etapa de acabamento opcional, não uma técnica de correção.
A dezincificação é uma preocupação de corrosão, em vez de puramente uma doença visual, quando usada em serviço com ligas de alto teor de zinco em ambientes úmidos ou agressivos Para aplicações aquáticas ou marinhas, em vez disso, especifique uma liga inibida com menor teor de zinco desde o início, pois isso não pode ser corrigido pela limpeza.
CNC e considerações de custo para peças de latão
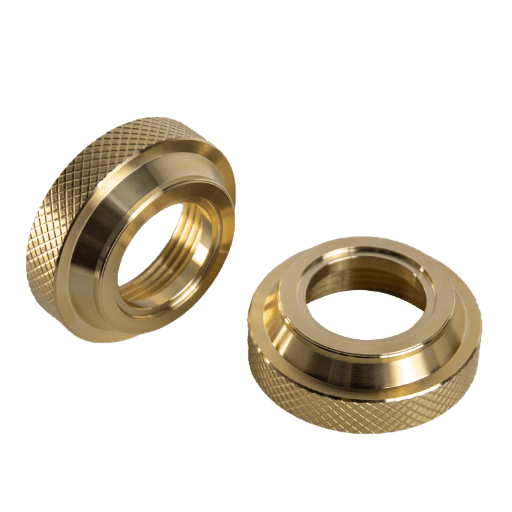
O custo de usinagem de latão é justificável? a resposta se divide aqui em duas metades, de uma perspectiva moderna, e selecionar um preço moderno negócio de fornecimento, portanto, envolve dividir nesses dois números Latão é um metal com prodigiosamente baixos preços para máquina e preços extremamente altos para adquirir Misturar os dois elementos juntos, e você está fazendo o trabalho apenas pelo dinheiro ou definitivamente perdendo dinheiro com isso.
Em um torno CNC, com ferramentas de aço rápido ou metal duro, uma peça de latão usinada cnc atinge a produtividade máxima: altas velocidades do fuso, alimentações firmes e cavacos curtos comprimem o tempo de usinagem, de modo que o trabalho em pequenos componentes de latão permanece baixo Esse curto tempo de usinagem é o motivo pelo qual a maioria das cotações de serviços de usinagem cnc trata o latão favoravelmente sobre a mão de obra, mesmo quando o metal em si é caro, e os serviços de usinagem que executam latão em alta velocidade raramente adicionam muito para o ciclo Esses ciclos relativamente curtos são então usados na precificação CNC normal para trazer custos de material até altos a uma taxa razoável, já que um componente de aço comparável precisa de ciclos mais longos, mesmo com um preço de usinagem relativamente barato ou médio-alto, e o conteúdo de mão de obra permanece semelhante Associação de Desenvolvimento do Cobre indicou que mesmo com o custo de estoque mais alto, o componente de latão usinado pode custar menos que o equivalente de aço após o acabamento e revestimento, pois o tempo de ciclo foi menor e o material não exigiu acabamento adicional.
- Tempos de ciclo muito curtos, alto SFM, feeds firmes
- Longa vida útil da ferramenta; dura carboneto não revestido
- Acabamento brilhante como usinado, muitas vezes sem revestimento
- Freqüentemente não é necessário líquido refrigerante
- ~50%+ do latão de corte livre é estoque reciclado
- Alto custo de matéria-prima por libra (preço do cobre)
- As classes sem chumbo cortam tempos de ciclo mais lentos e mais longos
- O valor da sucata é importante; rastrear e recuperar chips
- Grau errado para o ambiente = falha de corrosão
Qual é a lição prática em citar peças usinadas de latão? se o design é caracterizado por muitas características de usinagem, tolerâncias estreitas e alto volume, a usinabilidade baseada em chumbo significa que sua peça é mais barata do que você pensa porque o tempo de ciclo é tão curto que a qualidade e a precisão vêm quase de graça Se o design é um grande pedaço de metal simples, por outro lado, o custo do cobre é rei e o preço do latão parece assustador Quando você está considerando o latão para um novo programa, escolha sua liga de latão com base no trabalho e deixe a utilização da máquina custar a mão de obra. Os ciclos de latão mais rápidos normalmente batem em inoxidável, mão por mão. Veja nosso Preços da máquina de torno CNC resumo do contexto de custo de máquina e o máquina fresagem metal página para peças de latão multifacetadas.
A mudança de latão sem chumbo: o que está mudando em 2026
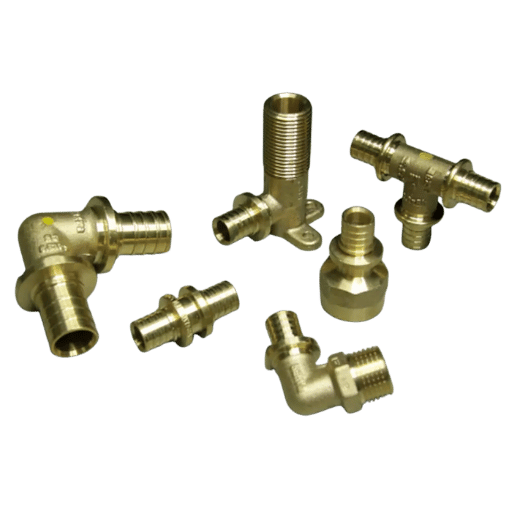
Talvez o maior desenvolvimento da última década para a usinagem CNC de latão não tenha sido um novo cortador, mas os regulamentos que tiraram o chumbo das ligas pelas quais se tornou famoso. Durante anos, usinar latão com chumbo significou cortar totalmente e nunca pensar nisso; para qualquer parte em contato com a água, esse padrão desapareceu. Se sua parte toca na água potável, então sem chumbo é sem dúvida a palavra mais importante nesta escrita, porque irá redefinir instantaneamente as velocidades e alimentações da ferramenta de corte.
Isto é impulsionado pela lei e não pelas modas do mercado: o Seção 1417 da Lei de Água Potável Segura dos EUA afirma que “líder” significa “não mais que 0,25 por cento da composição média ponderada das superfícies molhadas do material deve conter chumbo.” A lei substituiu um limite de 8% e entrou em vigor em 4 de janeiro de 2014, aplicado como 40 CFR Parte 143. As revisões contínuas de isenção de chumbo RoHS e as certificações NSF/ANSI 61 também continuam a reduzir o uso permitido de latão com chumbo em aplicações médicas e bebíveis.
Para profissionais de compras: Isso coloca a ênfase na qualificação de suas velocidades e feeds sem chumbo para qualquer peça antes de se comprometer com a produção.
Os engenheiros estão fazendo isso usando vários meios (principalmente Bismuto - ou ligas de latão substituídas por silício, e até mesmo Fósforo O número de patentes e publicações emitidas sobre tais soluções sugere um cenário ativo da ciência dos materiais, em vez de alguns padrões amplamente adotados: tais ofertas variam de latão de silício de corte livre sem chumbo (EP2194150B1) a latão de usinagem livre sem chumbo (WO2011121798A1) a latão de fósforo de corte livre sem chumbo (EP2133438B1) (todos abordando os compromissos entre usinabilidade, resistência à dezincificação e conteúdo de chumbo) Estes vão para o mercado sob nomes de produtos como EnviroBrass (C69300) e EcoBrass (C87850).
Ok, hora da parte assustadora: a penalidade de latão sem chumbo No papel, o sem chumbo geralmente roda 30-501TP10 T mais devagar do que o padrão da indústria (C360 com chumbo), com vida útil da ferramenta mais pobre e a tendência de produzir chips mais robustos e gomados Mas isso é uma visão muito simples De acordo com as revistas de produção como Produção Usinagem dito há algum tempo atrás, o sem chumbo não é tão “harder to machine do que o latão com chumbo quanto diferente. Claro, há uma penalidade de desempenho (velocidade, vida útil da ferramenta) que não pode ser eliminada, mas grande parte dessa perda de velocidade pode ser recuperada aumentando a taxa de alimentação para compensar e ajustando a ferramenta e o líquido refrigerante e lidando com o chip diferente. Trate-o como um material diferente que requer uma receita de processo dedicada e verificada, não apenas como uma penalidade para ”cobrar“ o cliente ao citar, é a maneira como muitos aconselham seus engenheiros de cotação.
Precisando de água potável nova ou peças médicas de latão no próximo ano?
Seria sensato começar por prototipar com uma nota sem chumbo É esta transição depois de encomendar as suas peças em tempos de ciclo C360 que remove a sua margem.
Perguntas frequentes
Uma máquina CNC pode cortar latão?
Ver Resposta
Qual é o melhor latão para usinagem?
Ver Resposta
Você precisa de refrigerante para usinar latão?
Ver Resposta
Latão ou bronze para peças de precisão, qual você deve escolher?
Ver Resposta
Como você impede que uma broca se agarre em latão?
Ver Resposta
O latão sem chumbo é mais difícil de usinar do que o latão com chumbo?
Ver Resposta
Construindo uma linha de usinagem de latão?
1TP3 T projeta e constrói os tornos CNC, equipamentos de torneamento e equipamentos de fresagem para velocidades de produção de latão Conecte-se com nossa equipe e discuta seu equipamento com nossos especialistas em produtos para determinar a melhor máquina para sua mistura de volume e grau.
Sobre Este Guia
“Trabalhando em nossa empresa como fabricante de tornos CNC e equipamentos de fresagem, temos experiência em primeira mão demonstrando esses fenômenos em latão, até mesmo o que chamamos de “self-feed and grab,” (como acima), e a queda de desempenho que nosso cliente experimentou ao optar por ligas sem chumbo para componentes de água potável Todos os nossos números aqui usados vêm de material proveniente de referências da Copper Development Association, mas também são baseados em nosso próprio chão de fábrica Nossos valores de desempenho dependem da rigidez da máquina, nosso porta-ferramentas, inserções de ferramentas e qual lote de latão estamos cortando. Avaliado pela equipe de suporte técnico 1TP3 T.”
Referências e fontes
- Latão de corte livre UNS C36000 Associação de Desenvolvimento de Copers
- Referência de velocidades e feeds & Departamento de Engenharia Mecânica e Aeroespacial da Flórida
- Uso de tubos, acessórios, acessórios, soldas e fluxo sem chumbo (SDWA §1417) • Agência de Proteção Ambiental
- 40 CFR Parte 143 Subparte B, Regulamentos Nacionais de Água Potável Secundária 0 Código de Regulamentações Federais
- Prevenir e tratar a dezincificação do latão Instituto de Conservação Canadense, Governo do Canadá
- Latão sem chumbo: mude seu pensamento – Usinagem
- EP2194150B1, liga de latão de silício de corte livre sem chumbo Escritório Europeu de Patentes
Artigos Relacionados
- Usinagem Alumínio & gt, ligas, e controle da microplaqueta para o outro metal macio
- Usinagem Ferro Fundido corte de cavacos e manuseio de cavacos abrasivos comparados
- Usinagem Aço Inoxidável 0 endurecimento por trabalho oposto ao latão de corte livre



