














Actualizado en octubre de 2026
El mecanizado de tolerancia estricta mantiene una característica crítica dentro de límites de estiramiento estrictos para una producción acordada. Cinco controles llevan el trabajo: temperatura, mantenimiento del trabajo, corte, condición del material y medición. Comience con la característica que debe funcionar, luego conecte cada control a una condición de aceptación mensurable para que las piezas cumplan con los límites de estirado.
Una sola buena muestra no es suficiente para un comprador de máquinas. Un maquinista quiere saber qué cambio corregir. Esta guía conecta esas decisiones con un libro de variaciones, una matriz de selección de procesos y un registro de prueba.
- Rasgo crítico: nombre la característica de tamaño, forma o textura.
- Límites de dibujo: retener unidades y valores superiores/inferiores reales.
- Estado de verificación: identificar la temperatura y la restricción prescrita.
- Método de liberación: muestreo de registros, incertidumbre y regla de decisión.
Qué significa el mecanizado de tolerancia estricta en el dibujo
El mecanizado de tolerancia estricta comienza con un límite inferior y superior explícito para una característica de interés. Una llamada de ±0,001 pulgadas permite un ancho total de 0,002 pulgadas o 0,0508 mm. El tamaño, la redondez, el descentramiento y la textura de la superficie describen diferentes propiedades, así que escriba cada requisito funcional antes de seleccionar una ruta de fabricación.
El mecanizado de precisión controla las dimensiones que permiten que las piezas terminadas encajen entre sí. Las tolerancias más estrictas son útiles para controlar el ajuste, la alineación y las interfaces de sellado de los cojinetes; Aplicar la misma banda a todas las superficies de un conjunto puede agregar trabajo, pero no mejorar el conjunto. La función de la tolerancia estricta es un control más funcional en comparación con una marca o identificación adherida a la pieza.
Mantener la temperatura de referencia con la definición de límites. Alcance público de ISO 1:2022 cubre la temperatura de referencia para propiedades geométricas y dimensionales; NIST especifica 20 °C; la corrección de temperatura y su incertidumbre pertenecen entonces al método de medición.
¿qué se considera tolerancia de mecanizado apretado?
Una tolerancia de mecanizado estricta es una variación limitada permitida en relación con la característica, el material y el proceso de producción. Por ejemplo, ±0,005 mm da una banda total de 0,010 mm. Ese requisito puede ser exigente para una característica y una rutina para otra; los límites de dibujo y un método de medición repetible dan la definición útil.
El dimensionamiento también debe ubicar la banda; Estos requisitos de tolerancia definen los tamaños permitidos. Una característica de 1.000 pulgadas con +0/-0.002 en límites abarca 0.998-1.000 pulgadas. Una característica de 1.000 ±0.001 abarca 0.999-1.001 pulgadas. Ambos tienen 0,002 de ancho total, pero sus tamaños aceptables difieren. Reemplazar uno por el otro puede cambiar el ajuste. Usar el guía de tolerancias geométricas y de datos para forma y ubicación, y el tolerancias generales según ISO 2768 para valores predeterminados de dibujo.
Una revisión de compras coloca la característica crítica con su característica de acoplamiento. Si el proveedor proporciona una banda más ancha, el propietario del diseño debe verificar si hay autorizaciones y/o interferencias. Un límite permitido no puede superarse mediante una oferta baja.
Una llamada de ±0,001 permite una desviación de 0,0254 mm en cualquier dirección; su luz completa es de 0,0508 mm. Los anchos de banda iguales pueden ocupar diferentes posiciones alrededor del tamaño nominal. Copie los límites reales en el plan de inspección para que el comprador y el proveedor juzguen la misma característica terminada.
Temperatura: separar el crecimiento de la pieza de la deriva de la máquina
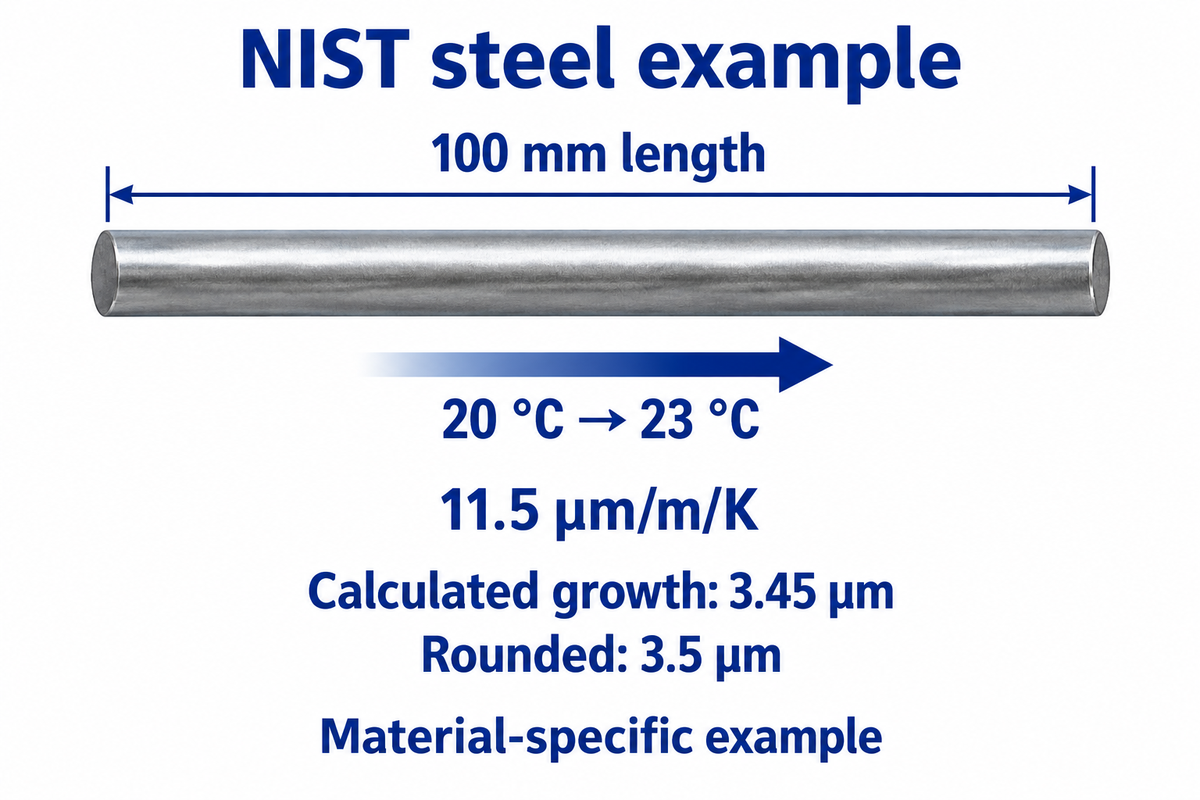
El control de temperatura comienza separando la expansión de la pieza de trabajo del movimiento de la estructura de la máquina. En el ejemplo del bloque de calibre de acero del NIST, una longitud de 100 mm con un coeficiente de 11,5 µm/m/K crece aproximadamente 3,5 µm entre 20 °C y 23 °C. Registre tanto la temperatura del material como el estado de funcionamiento de la máquina antes de ajustar el tamaño.
Considere esa referencia de acero de 100 mm en un taller a 23 °C. El cálculo es ΔL = αLΔT = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, redondeado a 3,5 µm en el Preguntas frecuentes sobre metrología dimensional del NIST. Un lector que compara este valor con un margen de 0,005 mm compara 3,45 µm con 5 µm. Antes de cambiar un desplazamiento, lleve la lectura a la condición de referencia definida o aplique una corrección adecuada. El coeficiente pertenece al ejemplo del material; utilice el coeficiente de aleación real para otra parte. La incertidumbre en ese coeficiente y en la medición de temperatura permanece después de la corrección.
Se deben agregar marcas de tiempo para rellenar y reiniciar el refrigerante. En la discusión sobre el trabajo de barras, se mencionó que el tamaño cambió. Esto llevó a teorías de temperatura y vibración. El cartel original no había medido la temperatura. Una respuesta adecuada es registrar el evento y capturar el estado térmico antes de elegir una causa. El aire ambiente cuidadosamente controlado por sí solo deja sin resolver el crecimiento de caldo, refrigerante y husillo. Registre esas condiciones ambientales con las lecturas de las características.
Para el ejemplo de acero de 100 mm, el mismo coeficiente proporciona un crecimiento de 1,15 µm por 1 °C. Las características más largas acumulan más cambios de longitud para la misma diferencia de temperatura. Compare cotizaciones sobre una condición de referencia establecida y un procedimiento de calentamiento, de modo que el control ambiental adicional aborde una contribución medida a la característica.
Retención y corte: aislar la fuente de variación
Un diagnóstico eficaz compara la característica antes y después de un cambio controlado del proceso. Un estudio de 2011 de discos de acero forjado de 120 mm mostró cómo la sujeción, la eliminación de material y la tensión de mecanizado afectaban la forma juntas. Los estados del proceso deben registrarse en lugar de asumir cinco fuentes de error independientes y no relacionadas. Este enfoque debe ir acompañado de una evaluación del estado de restricción requerido por el dibujo.
El Estudio de distorsión en disco de acero geometría comparada de discos antes y después de varios pasos de fabricación. En un más reciente Estudio de fresado de paredes delgadas se utilizó modelado por ordenador para predecir fenómenos acoplados de corte y sujeción, y para limitar el alcance de las predicciones a lugares clave de sujeción. La investigación por etapas fue respaldada por ambos estudios. Ninguno proporciona una presión de fijación universal ni una puntuación de diagnóstico garantizada.
Libro mayor de variaciones de 5 fuentes
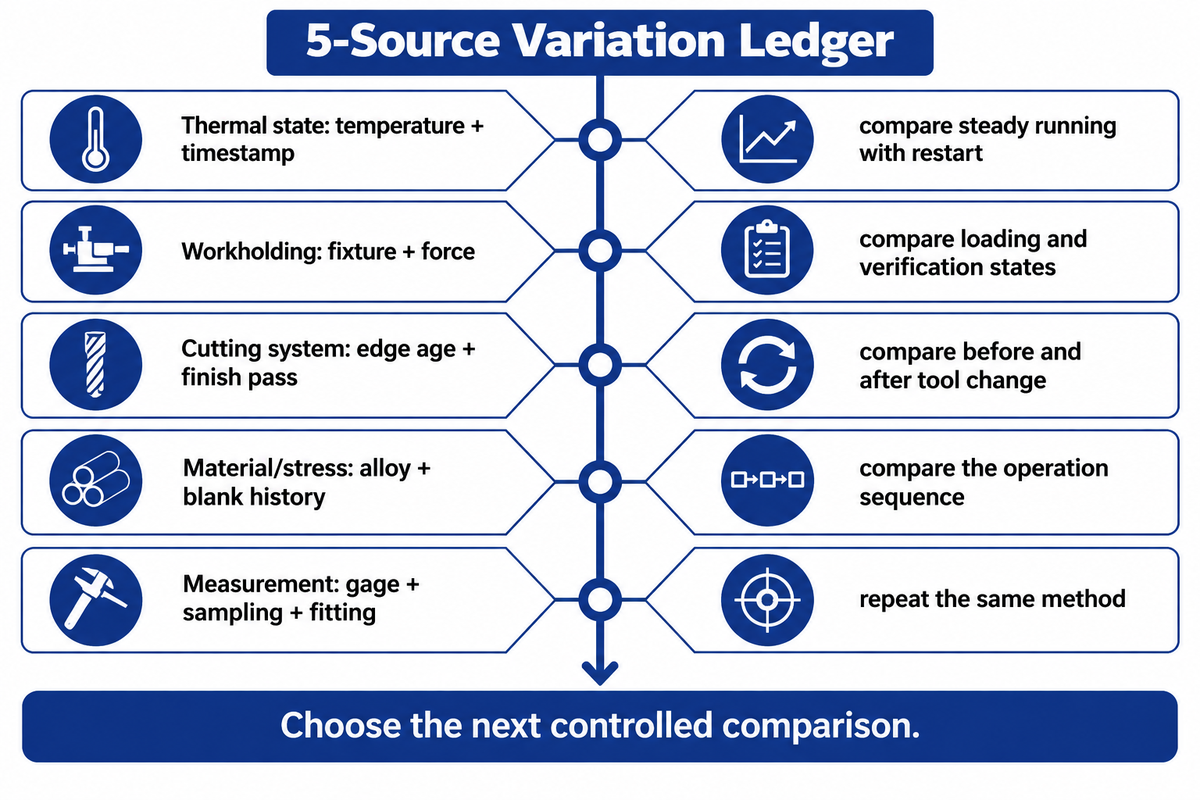
El Libro mayor de variaciones de 5 fuentes vincula a cada colaborador sospechoso con una observación y una comparación controlada.
| Colaborador | Grabar | Comparar | Respuesta |
|---|---|---|---|
| Estado térmico | Temperatura y marca de tiempo de la pieza/refrigerante | Ejecución constante versus reinicio | Recuperación térmica separada de la corrección de tamaño permanente |
| Retención de trabajo | Accesorio, asiento y ajuste de fuerza aprobado | Repetir carga; compare los estados de verificación de mecanizado y dibujo | Revise el soporte y los asientos antes de los cambios compensados |
| Sistema de corte | Edad del borde, identidad de la herramienta y pase final | Cortes estables antes/después del cambio de herramienta | Separe los pasos relacionados con los bordes de la deriva gradual |
| Material/estrés | Historial de fabricación de aleaciones, calor y piezas en bruto | Geometría a lo largo de la secuencia de operación aprobada | Revisar la asignación de existencias y la secuencia de tratamiento |
| Medición | Medidor, lugares de muestreo, montaje y sujeción | Repita la característica con el mismo método | Resuelva las diferencias de métodos antes de buscar compensaciones |
Un anillo de pared delgada puede leerse redondo en un mandril y cambiar de forma después de soltarlo. Utilice esa diferencia para investigar la fijación y luego inspeccione el estado especificado del dibujo. Alcance público de ISO 10579:2010 cubre piezas no rígidas que requieren sujeción durante la verificación. La sujeción de corte ordinaria y la sujeción de verificación prescrita son definiciones de configuración separadas.
La historia del material también pertenece al libro mayor. Se produjo una distorsión sorprendente después de girar cilindros de acero inoxidable fusionados con lecho de polvo Estudio aditivo/sustractivo del NIST de 2018. Mantenga esto dentro del alcance del proceso. Utilice esto para revisiones de diseño de piezas para documentar cómo se formó la materia prima. Elija una herramienta adecuada y una disposición de soporte para la geometría; Los esfuerzos por reducir el desgaste de las herramientas no pueden corregir un dato inestable.
Incertidumbre de medición y decisión de liberación
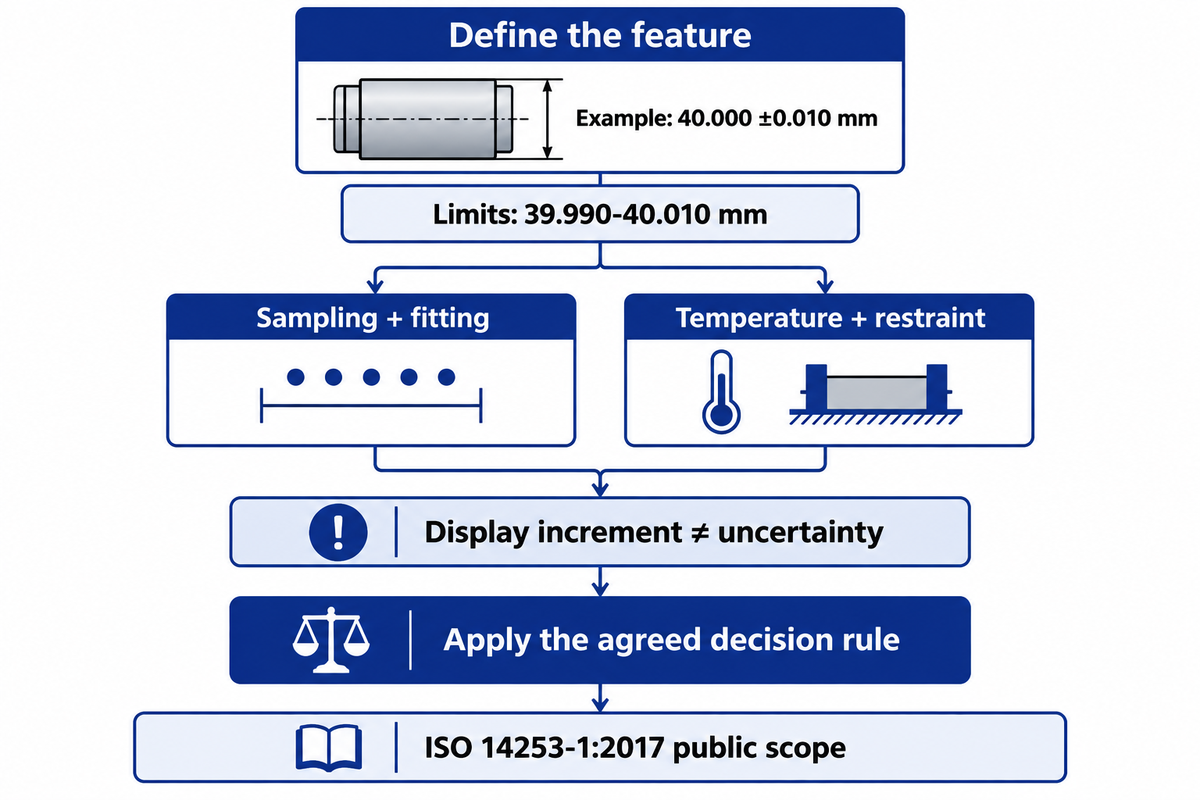
Mida y libere una función utilizando el estado de verificación especificado y la regla de decisión acordada. Una pantalla que muestra incrementos de 0,001 mm no muestra la incertidumbre de medición completa. Cerca de un límite de especificación, la calibración, la temperatura, el muestreo y el ajuste pueden afectar la decisión aunque las lecturas repetidas muestren coherencia. Establezca esos requisitos de inspección antes de la prueba para mejorar la coherencia de la inspección de piezas.
Un tamaño de calibre de lectura de diámetro en lugares muestreados. La redondez, el descentramiento y la posición requieren diferentes mediciones. El Discusión del NIST sobre la inspección geométrica de CMM da una idea de la discrepancia entre una superficie completa y un conjunto limitado de puntos de medición. Además de definir la distribución de puntos y el método de ajuste, especifique el instrumento. Las indicaciones de concentricidad heredadas también necesitan el estándar y la interpretación establecidos en el dibujo.
Para un diario hipotético de 40.000 ±0,010 mm, los límites de tamaño son 39.990 mm y 40.010 mm. Digamos que se realiza una lectura cerca del límite superior. En este caso, según la regla acordada de conciencia de la incertidumbre, la metrología debería tratar ese resultado tal cual, en lugar de redondearlo para su aceptación. Alcance público de ISO 14253-1:2017 aborda tales decisiones de conformidad. La tarea de medición solicitada puede aprovechar un sistema adecuado en la máquina u otro equipo; Elija el sistema más apropiado evaluando el rendimiento de la característica.
El plan de medición para el diario de 40 mm debe mantener separados el tamaño y los resultados del formulario. Se debe acordar la trazabilidad hasta la calibración y la restricción prescrita antes de comprar decimales adicionales en una pantalla. Lecturas más repetidas en un momento no reemplazarán la cobertura de toda la superficie.
Para el diario de 40.000 ±0.010 mm, escriba los límites de 39.990-40.010 mm, la restricción especificada por dibujo y la regla de decisión ISO 14253-1 en el mismo plan de medición. Los incrementos de visualización del instrumento y la incertidumbre de aceptación son cantidades separadas.
Capacidad de proceso: mantener la banda durante todo el lote
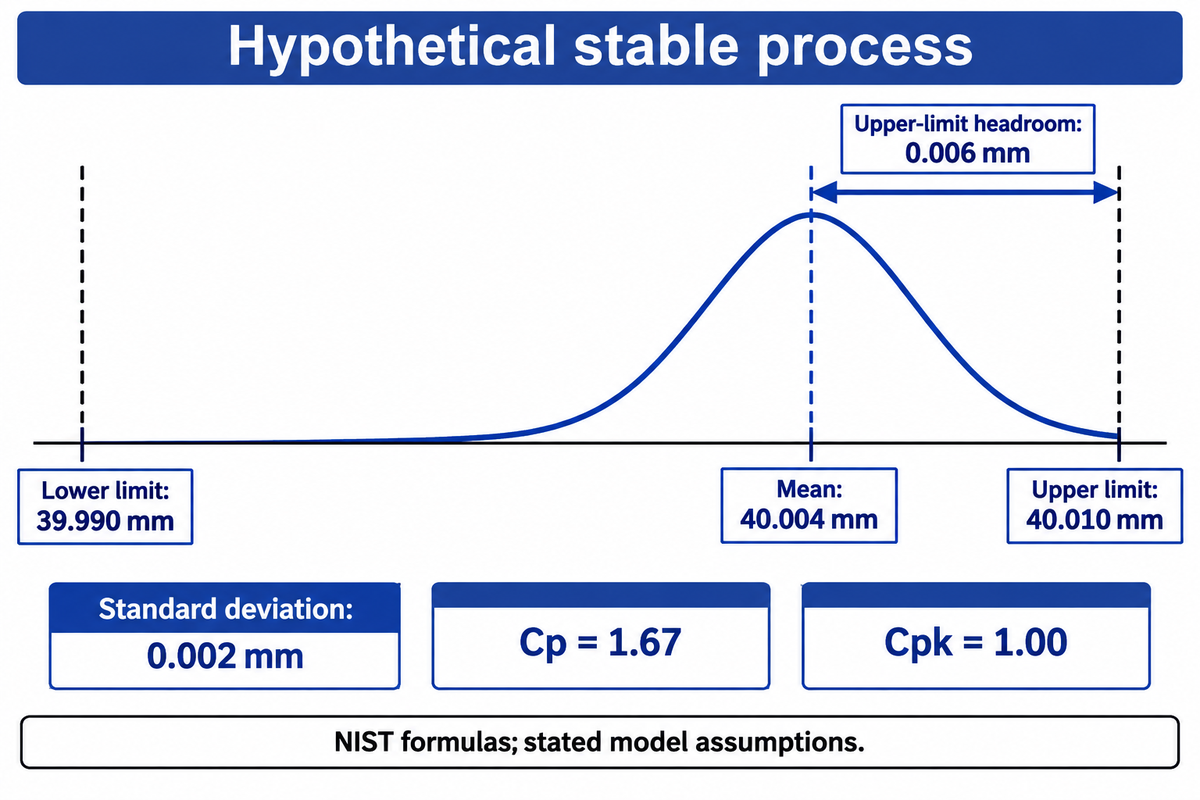
Mantener tolerancias estrictas requiere un comportamiento consistente en las condiciones de producción que se evalúan. Cp compara el ancho permitido con la dispersión del proceso; Cpk también representa el centrado. Para una característica hipotética de 40.000 ±0,010 mm con una media de 40.004 mm y una desviación estándar de 0,002 mm, Cp es 1,67 mientras que Cpk es 1,00 según el modelo estadístico establecido.
“Además, no podemos empezar a hablar de capacidad de proceso hasta que hayamos demostrado estabilidad en nuestro proceso”
Asumimos un proceso estable y un modelo aproximadamente normal con una dispersión adecuada. Los límites superior e inferior de la revista son 40,010 mm y 39,990 mm. Cp = (40,010 « 39,990)/(6 × 0,002) = 1,67. Para Cpk, compare (40,010 « 40,004)/(3 × 0,002) = 1,00 con (40,004 « 39,990)/(3 × 0,002) = 2,33; tome el resultado más pequeño, 1,00. El Fórmulas de capacidad del NIST muestre por qué un diferencial estrecho aún puede situarse demasiado cerca de un límite. En este ejemplo, el problema no es el diferencial, sino el centrado. Un criterio de aceptación acordado por el comprador y un plan de muestreo siguen siendo decisiones separadas.
¿puede una máquina con una precisión de ±0,02 mm fabricar una pieza con una precisión de ±0,01 mm?
Una máquina puede cumplir con un requisito de pieza de ±0,01 mm sólo si su proceso de corte y medición validado mantiene esa característica dentro de los límites. Una métrica de máquina citada de ±0,02 mm, por sí sola, proporciona muy poca información. Es necesario determinar si especifica la posición de un eje, el rango de recorrido de un mecanismo o alguna otra prueba. Una vez determinado esto, se pueden evaluar las características reales y las condiciones del proceso.
La compensación puede abordar un sesgo medido y repetible. La variación aleatoria, el cambio del estado térmico o un dispositivo inestable necesita una respuesta diferente. Mantenga la precisión y la repetibilidad distintas. El control estadístico del proceso o SPC permite mantener el orden del tiempo, de modo que un cambio de herramienta o reinicio del proceso, o un cambio del material, permanezca visible, en lugar de fusionarse en un promedio.
Una media de proceso de 40,004 mm deja 0,006 mm hasta el límite superior en el ejemplo trabajado. La media tendría que centrarse para mejorar Cpk y dejar Cp sin cambios. Mantenga el orden de tiempo antes de interpretar cualquiera de los índices. Además, acuerde el umbral de aceptación con el cliente y la duración del estudio, en lugar de imponer valores universales.
Torneado o rectificado: elija por la característica funcional
En términos de tamaño, el giro es una ruta inicial para las características rotacionales; El rectificado cilíndrico gana su lugar cuando la forma final requerida o el estado de la superficie lo requieren. Una banda de tamaño de 0,010 mm por sí sola no puede establecer la ruta. Incluya dureza, acceso, relaciones de referencia y textura, luego asigne un resultado de medición a cada requisito antes de agregar procesos secundarios.
- La función es accesible para una herramienta de corte compatible.
- Los resultados de la prueba se combinan en tamaño, forma y textura.
- El estado del material es adecuado para el borde seleccionado.
- El acceso a la rueda se adapta a la característica final y al dato.
- El rectificado aborda la forma medida o el espacio de textura.
- Se definen el material de acabado y la secuencia de tratamiento.
| Clúster de funciones | Probable restricción | Ruta a evaluar | Resultado de aceptación |
|---|---|---|---|
| Asiento de cojinete exterior | Ajuste y salida de datos | Torneado de acabado o rectificado cilíndrico | Tamaño, forma y descentramiento |
| Anillo de pared delgada | Cambio de forma inducido por accesorios | Torneado o rectificado soportado | Forma en restricción especificada |
| Eje largo | Soporte y esbeltez | Torneado soportado; rectificado de diario | Rectitud y relación de diario |
| Diario endurecido | Estado del material e integridad de la superficie | Torneado duro o rectificado | Tamaño, textura y controles superficiales relevantes |
| Orificio interno | Acceso y alcance de herramientas | Perforación o rectificado interno | Diámetro, conicidad y forma |
| Superficie de sellado | Textura y marcas direccionales | Torneado más acabado adecuado | Textura especificada y estado de la superficie |
| Cara plana | Planitud y relación de datos | fresado CNC o rectificado de superficies | Planitud y perpendicularidad |
| Pequeño perfil/característica | Acceso y conductividad del material | Mecanizado suizo, fresado o electroerosión por alambre | Perfil, tamaño y estado de los bordes |
| Superficie interrumpida | Carga de borde y forma local | Evaluar la estrategia de corte o rectificado | Consistencia de características entre interrupciones |
En una prueba de precisión con asiento de cojinete CNC, se debe comparar el mismo requisito en la misma condición de blanco. Si se pasó el tamaño pero no la textura de la superficie, un desplazamiento de tamaño más fino no aborda el requisito de textura de la superficie. ANTISHICNC's amoladoras cilíndricas CNC proporcionar la ruta requerida; el Tornos CNC proporcionar la opción de giro.
La integridad de la superficie puede variar según la ruta tomada para llegar a la dimensión final. Un Estudio de acero inoxidable S13Cr 2026 se encontraron diferentes condiciones de tensión residual en la superficie y el subsuelo después del torneado y la molienda. Cada valor fue una única observación y no se evaluó la vida útil. Se recomienda seleccionar la evidencia funcional de la característica en lugar de afirmar que el torneado proporciona una vida útil más larga. Los componentes aeroespaciales y los dispositivos médicos requieren una validación especializada más allá de la aceptación dimensional; esta matriz selecciona procesos de fabricación, no calificaciones de productos.
Costo de mecanizado de tolerancia estricta: cotización solo se necesita precisión
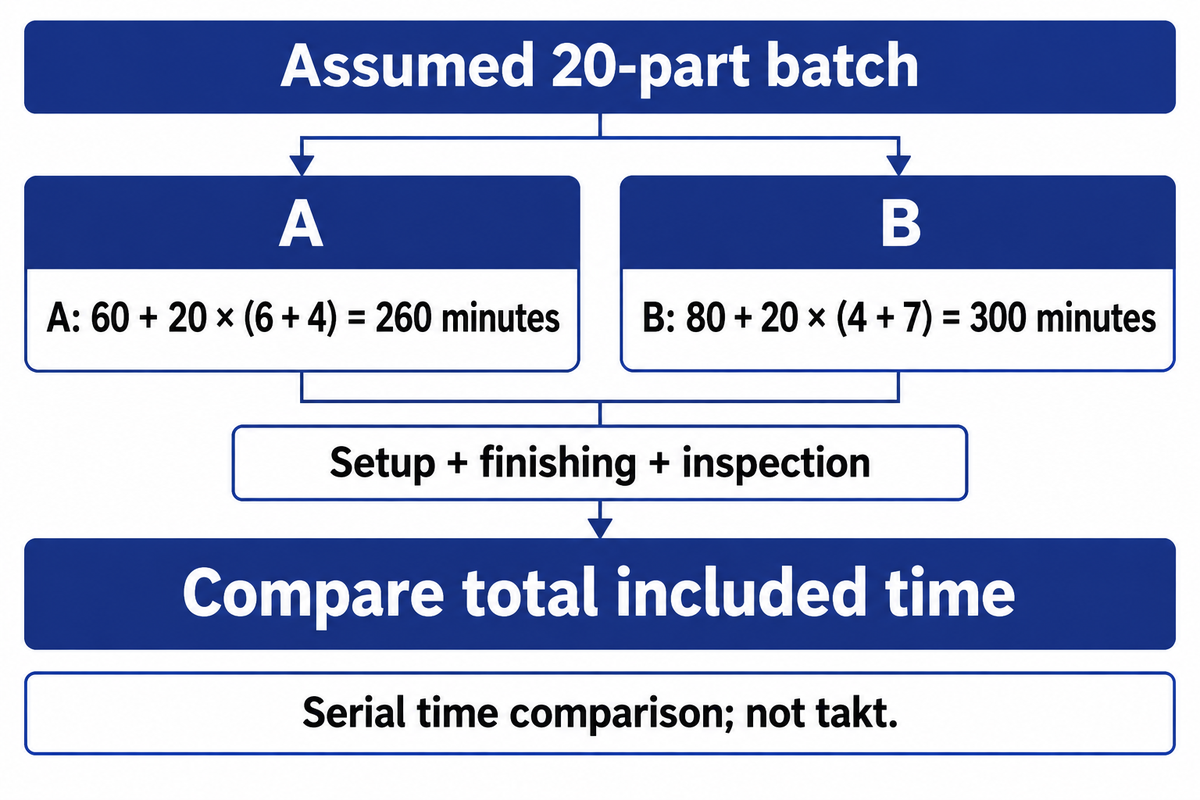
El costo de mecanizar la tolerancia estricta varía según la cotización y el trabajo incluido. En un lote supuesto de 20 partes, 60 minutos de configuración más 6 minutos de acabado y 4 minutos de inspección por pieza suman 260 minutos. Si el tiempo de instalación y/o inspección aumenta, el tiempo total pagado puede aumentar incluso si el tiempo de acabado disminuye. Mantenga explícito el alcance comparado.
Considere dos alcances propuestos para las mismas 20 partes. El alcance A utiliza 60 minutos de configuración, 6 minutos de acabado y 4 minutos de inspección por pieza: 60 + 20 × (6 + 4) = 260 minutos. El alcance B utiliza 80 minutos de configuración, 4 minutos de acabado y 7 minutos de inspección: 80 + 20 × (4 + 7) = 300 minutos. El acabado ahorra 40 minutos en B, pero la inspección agregada consume 60 minutos y la configuración agrega 20 minutos. Alcance de precios u horas de trabajo multiplicando por una tarifa aplicable. La inspección paralela requeriría un cálculo de capacidad separado; este ejemplo compara el tiempo incluido, no tomado.
El Marco de costo de calidad de ASQ separa los costos de prevención y evaluación de los costos de fallas internas y externas. Para un prototipo o pedido de bajo volumen, pregunte qué costos de configuración y medición se repiten. El reelaboración, el stock rechazado y el envío acelerado también afectan los plazos de entrega y la cadena de suministro. Comparar los servicios de mecanizado CNC en el mismo alcance de lanzamiento; Los servicios de mecanizado de precisión que incluyen la inspección de formularios son una oferta diferente a la verificación de tamaño únicamente.
El acabado de 4 minutos del Scope B es más corto que el acabado de 6 minutos del Scope A, pero su total de 300 minutos excede los 260 minutos para el mismo lote. Revise la capacidad de fabricación y la calidad de las piezas con el propietario del diseño antes de ampliar las indicaciones no funcionales y preserve los límites críticos que hacen que las piezas funcionen según sea necesario.
Aceptación de la máquina: acordar el juicio antes del pedido
La aceptación de la máquina requiere un registro compartido de configuración, condiciones de corte y características medidas.
Pruebas de posicionamiento de ejes separadas, corte de piezas de prueba estándar y prueba de la pieza de producción del comprador. Un registro propuesto de nueve condiciones captura los cambios que una muestra seleccionada omite. La producción es propietaria de la secuencia operativa, la metrología es propietaria del método de medición y la compra es propietaria del alcance acordado.
ISO 230-2:2014 cubre el posicionamiento del eje. ISO 13041-6:2009, confirmada en 2026, proporciona requisitos mínimos de precisión de corte para torneadores CNC y centros de torneado que utilizan piezas de prueba terminadas estándar. Agregue al pedido las reglas de material, datos, restricción, muestreo e incertidumbre de la pieza real. La prueba de producción debe abordar los eventos que encontrará el taller. Las tolerancias en el mecanizado CNC pertenecen a las condiciones del proceso utilizadas para evaluarlas.
Prueba de aceptación de 9 condiciones
La prueba de aceptación de 9 condiciones es un registro propuesto que vincula los eventos de producción con características medidas y acciones acordadas antes de realizar un pedido de la máquina.
| Condición | Registro para conservar | Propietario de la decisión |
|---|---|---|
| Inicio en frío | Procedimiento de calentamiento y primeros resultados de funciones utilizables | Producción |
| Carrera constante | Observaciones de tamaño/forma ordenadas en el tiempo | Producción + metrología |
| Posición de viaje | Posición de corte relevante y resultados de características | Metrología |
| Recarga de piezas | Asientos de datos y geometría en restricción especificada por dibujo | Producción |
| Edad de la herramienta/rueda | Deriva a través de la vida útil planificada o del intervalo de vendaje | Producción |
| Cambiar o vestirse | Primeras lecturas aceptadas después de la intervención | Producción |
| Detener/reiniciar | Duración en ralentí, estado térmico y resultados de recuperación | Producción |
| Cambio de refrigerante/ambiente | Temperaturas con marca de tiempo y respuesta de características | Producción + metrología |
| Entrega del sitio instalado | Estado de instalación y comprobaciones repetidas acordadas | Compras + metrología |
Para alcance de equipo, ANTISHICNC Gama de molinillos cilíndricos CNC describe CG45 con control Siemens y un dispositivo de medición opcional. Coloque la opción de medición requerida en la línea de configuración y especifique la característica que mide. Las máquinas CNC de alta precisión requieren una sujeción de trabajo y metrología compatibles para lograr tolerancias estrictas en la pieza seleccionada.
Durante la duración del estudio, la frecuencia de muestreo y las reglas de reacción, llegue a un acuerdo antes de cada prueba. El sistema de gestión de calidad debe mantener lecturas e intervenciones sin procesar para permitir a los OEM tomar decisiones de liberación. Los estándares compartidos de calidad deben nombrar la característica y su método de liberación.
Perspectivas para 2026: comentarios medidos sobre las necesidades de compensación
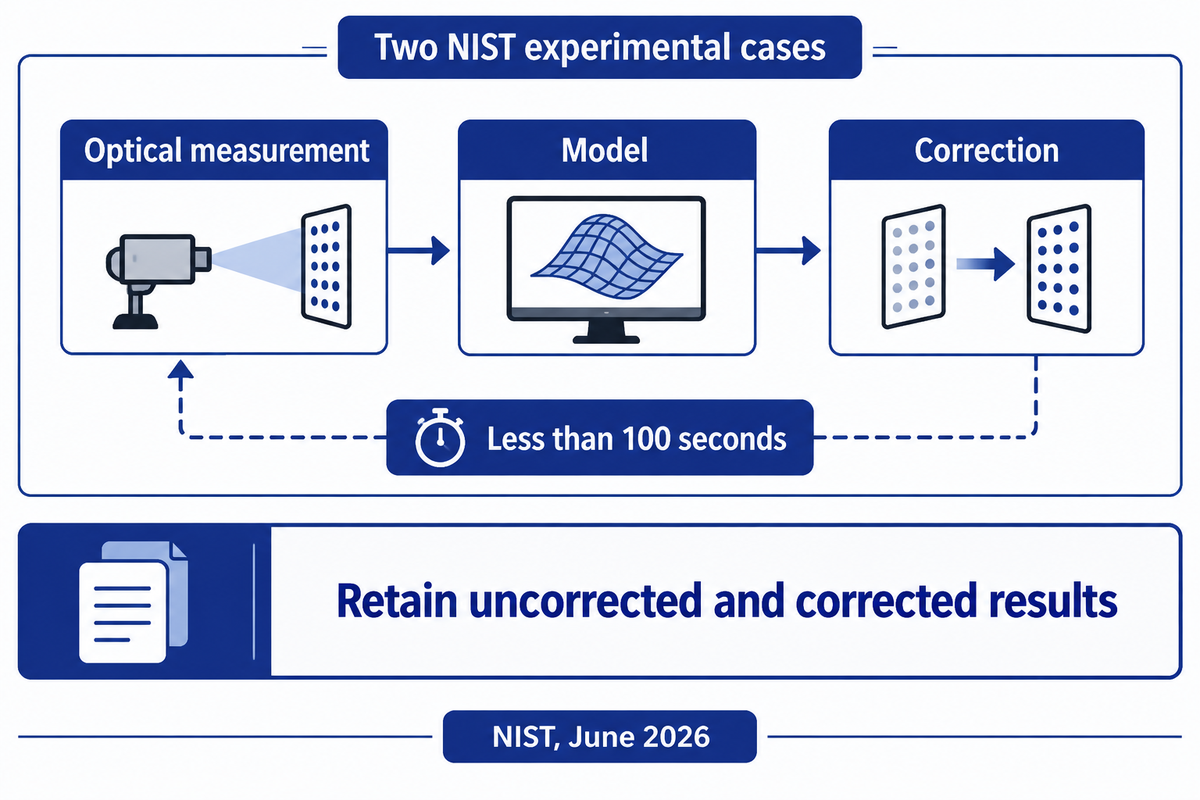
Compre comentarios que midan el cambio de proceso que desea controlar. El trabajo de deformación térmica del NIST de junio de 2026 describe la compensación en menos de 100 segundos para dos casos experimentales utilizando medición y modelado ópticos. La pregunta de compra es qué tan rápido se justifica una medición específica para convertirse en una corrección mientras la máquina y la pieza cambian de estado.
El Estudio NIST 2026 se utilizó una muestra de prueba estándar escalada y un artefacto de rejilla perforada para probar la compensación. Las ganancias reportadas provienen de estos experimentos. Para un proyecto de equipo de 2026, defina la característica medida, el objetivo de corrección y la ventana de tiempo de aplicabilidad del modelo. Mejorar el rendimiento en un estado térmico ayudará a la producción solo si la celda está en ese estado y la medición llega a tiempo.
La fabricación moderna aumenta la medición dentro de la celda, pero la retroalimentación útil requiere una referencia estable. Un valor de sonda puede ayudar con el ajuste del proceso y la liberación final está vinculada a la tarea de medición evaluada y su regla de decisión. Mantenga el historial de correcciones con los resultados de las piezas. Si los cambios en la herramienta crean pasos y el software asume que esos cambios son un crecimiento térmico gradual, una curva de compensación suave puede enmascarar la causa incorrecta.
Las ediciones estándar también merecen una mirada retrospectiva. En octubre de 2026, ISO 1:2022 sigue siendo la edición de temperatura de referencia; ISO 230-2:2014 sigue vigente y ISO 13041-6:2009 se confirmó en 2026. Mantener una edición evita la necesidad de crear un nuevo conjunto de requisitos de corte. En el contrato de compra, elige el alcance de las pruebas que aplicarás y conserva los requisitos de edición de dibujo.
La forma en que un proveedor explica un concepto puede verse influenciada por el interés de búsqueda. Sin embargo, en el caso de la compra de una máquina, la pieza y la prueba dictan en última instancia el resultado. En la investigación no se pudo encontrar una tasa de adopción anual confiable para esta tecnología de compensación. El siguiente paso más apropiado para una nueva celda sería una demostración de retroalimentación cronometrada con mediciones retenidas, en lugar de un supuesto de crecimiento del mercado.
Un ciclo de compensación de menos de 100 segundos en los experimentos del NIST conecta la detección y la corrección para una tarea específica. Un comprador debe evaluar ese período de tiempo en relación con los cambios reales que se controlan y luego conservar los resultados corregidos y no corregidos para la característica en cuestión. La evidencia sugiere que se justifica una especificación de retroalimentación medida para la celda.
Preguntas frecuentes
¿es .005 una tolerancia estricta?
Un llamado .005 necesita una unidad y una convención de signos antes de describir una tolerancia utilizable.
¿cuál es la norma ISO para tolerancias de mecanizado?
Los requisitos de mecanizado ISO utilizan diferentes estándares para límites generales de dibujo, geometría, temperatura de referencia y verificación.
¿Qué es la tecnología de fabricación y mecanizado de precisión?
La fabricación de precisión combina procesos controlados y mediciones para producir características dentro de sus límites especificados.
¿qué es la fabricación de alto volumen y bajo volumen (HMLV)?
La fabricación de alto volumen y mezcla produce muchas variantes de piezas en lotes relativamente pequeños.
¿qué método de mecanizado es mejor para tolerancias estrictas?
Elija el método que satisfaga los requisitos de tamaño, geometría y superficie de la característica en su estado final del material.
¿cuál es la tolerancia de mecanizado más estricta?
La tolerancia útil más estricta es la banda más pequeña que el proceso completo puede fabricar y verificar repetidamente para la característica especificada.
Una característica de ±0,010 mm tiene una banda total de 0,020 mm. Defina su estado de verificación, controle los cambios en el proceso y conserve las medidas que respalden la aceptación antes de comprar la máquina.
Si está considerando una celda de mecanizado CNC de tolerancia estricta, contáctanos con su dibujo de características críticas para una prueba de máquina para discutir. Incluya el estado del material, el patrón del lote y los requisitos de inspección. Utilice la prueba para evaluar el mismo equipo y alcance de medición.
Cómo esta guía respalda la selección de equipos
ANTISHICNC suministra equipos para trabajar metales. Esta guía combina investigaciones de metrología publicadas y alcances estándar con registros de prueba propuestos para el control de características de tolerancia estricta. La capacidad numérica y las comparaciones de tiempo utilizan supuestos establecidos. Ayudan a organizar la compra de una máquina en torno al dibujo, la sujeción y el método de liberación, asignando cada decisión a la producción, metrología o compra.
Referencias y fuentes
- Preguntas frecuentes sobre metrología dimensional Instituto Nacional de Estándares y Tecnología
- Influencia de activar la distorsión del disco, 2011 Kohlhoff, Sölter y Brinksmeier, Ingeniería de Producción
- Predicción de fuerza de sujeción y fuerzas acopladas, 2023 Informes científicos
- ISO 10579:2010, piezas no rígidas, ámbito público Organización Internacional de Normalización
- Estrés residual en la fabricación híbrida aditiva/sustractiva, 2018 Instituto Nacional de Estándares y Tecnología
- Cuestiones estadísticas en la inspección geométrica CMM, 1997 Instituto Nacional de Estándares y Tecnología
- ISO 14253-1:2017, normas de decisión, ámbito público Organización Internacional de Normalización
- Estabilidad del proceso, sección 3.4.5 Manual de estadísticas de ingeniería del NIST/SEMATECH
- Fórmulas de capacidad de proceso Manual de estadísticas de ingeniería del NIST/SEMATECH
- Torneado y acabado abrasivo de acero S13Cr, 2026 Quintas, Lima y Fonseca
- Costo de calidad Sociedad Estadounidense para la Calidad
- ISO 230-2:2014, posicionamiento del eje, ámbito público Organización Internacional de Normalización
- ISO 13041-6:2009, pieza de prueba terminada, ámbito público Organización Internacional de Normalización
- Compensación de deformación térmica óptica en proceso, junio de 2026 Instituto Nacional de Estándares y Tecnología
- ISO 1:2022, temperatura de referencia, ámbito público Organización Internacional de Normalización



