














Aggiornato ottobre 2026
La lavorazione a tolleranza stretta mantiene una caratteristica critica entro limiti di trafilatura stretti per una corsa di produzione concordata. Cinque controlli trasportano il lavoro: temperatura, tenuta del lavoro, taglio, condizione del materiale e misurazione. Inizia con la caratteristica che deve funzionare, quindi collega ciascun controllo a una condizione di accettazione misurabile in modo che le parti soddisfino i limiti di trafilatura.
Un singolo buon campione non è sufficiente per un acquirente di macchine. Un macchinista vuole sapere quale modifica correggere. Questa guida collega quelle decisioni con un registro delle variazioni, una matrice di selezione del processo e un record di prova.
- Caratteristica critica: denominare la dimensione, la forma o la caratteristica della trama.
- Limiti di disegno: mantenere le unità e i valori superiori/inferiori effettivi.
- Stato di verifica: identificare la temperatura e il vincolo prescritto.
- Metodo di rilascio: campionamento dei record, incertezza e regola decisionale.
Cosa significa lavorazione a tolleranza stretta sul disegno
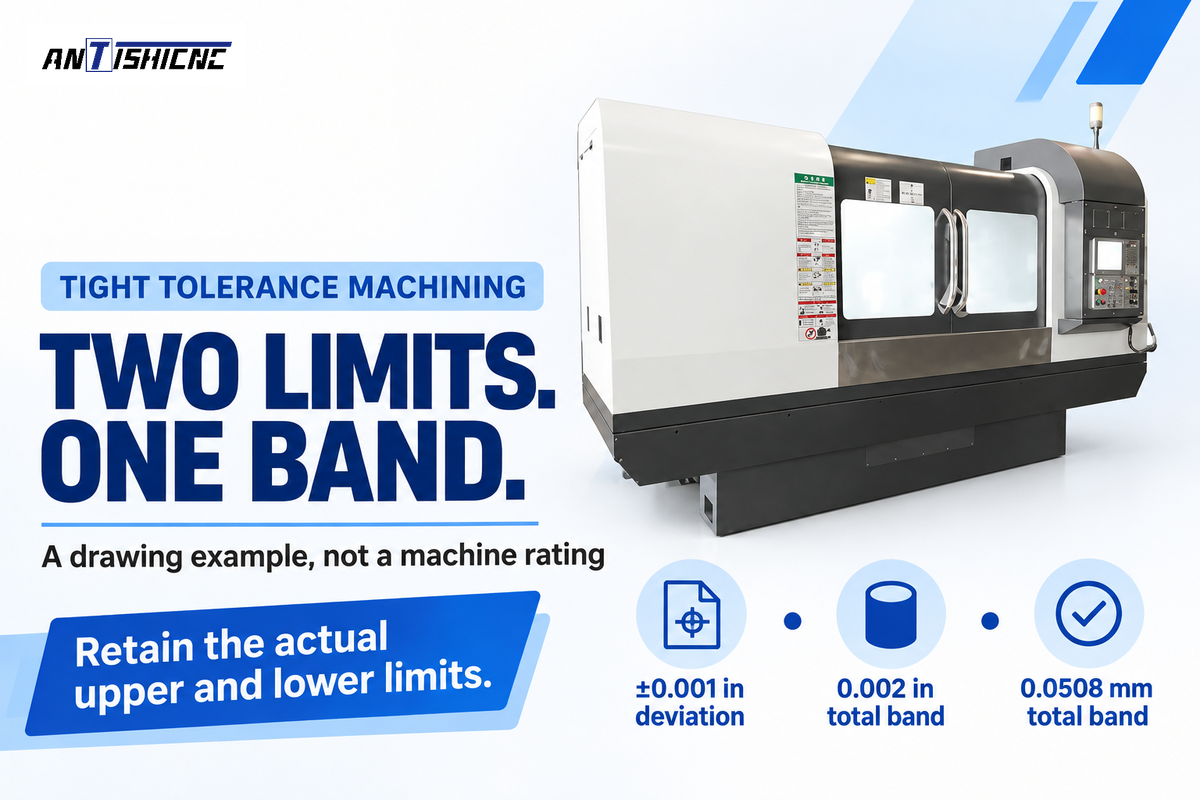
La lavorazione a tolleranza stretta inizia con un limite inferiore e superiore esplicito per una caratteristica di interesse. Un callout di ±0,001 in consente una larghezza totale di 0,002 in, o 0,0508 mm. Dimensioni, rotondità, runout e struttura superficiale descrivono proprietà diverse, quindi scrivi ogni requisito funzionale prima di selezionare un percorso di produzione.
La lavorazione di precisione controlla le dimensioni che consentono alle parti finite di combaciare. Le tolleranze più strette sono utili nel controllo dell'adattamento dei cuscinetti, dell'allineamento e delle interfacce di tenuta; l'applicazione della stessa banda a tutte le superfici di un assieme può aggiungere lavoro, ma non migliorare l'assemblaggio. Il ruolo della tolleranza stretta è un controllo più funzionale rispetto a una marcatura o un ID attaccato alla parte.
Mantenere la temperatura di riferimento con la definizione dei limiti. ambito pubblico della norma ISO 1:2022 copre la temperatura di riferimento per le proprietà geometriche e dimensionali; Il NIST specifica 20 °C; la correzione della temperatura e la sua incertezza appartengono quindi al metodo di misurazione.
Che cosa è considerato tolleranza di lavorazione stretta?
Una stretta tolleranza di lavorazione è una stretta variazione consentita rispetto alla caratteristica, al materiale e al processo di produzione, ad esempio, ±0,005 mm dà una banda totale di 0,010 mm. Tale requisito può essere impegnativo per una caratteristica e routine su un'altra; i limiti di disegno e un metodo di misurazione ripetibile danno la definizione utile.
Il dimensionamento deve anche individuare la posizione della banda; questi requisiti di tolleranza definiscono le dimensioni consentite. Una caratteristica di 1.000 in con limiti di +0/−0.002 in ammette dimensioni comprese tra 0.998 e 1.000 in. Una caratteristica di 1.000 ±0.001 in ammette dimensioni comprese tra 0.999 e 1.001 in. Entrambe hanno una larghezza totale di 0.002 in, ma le dimensioni accettabili sono diverse. Sostituire una specifica con l'altra può modificare l'accoppiamento. Utilizzare il datum e guida geometrica di tolleranza per forma e posizione, e il tolleranze generali secondo ISO 2768 per il disegno predefiniti.
Una revisione degli acquisti colloca la caratteristica critica con la sua caratteristica di accoppiamento. Se il fornitore fornisce una banda più ampia, il proprietario del progetto deve verificare la presenza di autorizzazioni e/o interferenze. Un limite consentito non può essere superato da un'offerta bassa.
Un ±0,001 nel callout consente una deviazione di 0,0254 mm in entrambe le direzioni; la sua campata completa è di 0,0508 mm. larghezze di banda uguali possono occupare posizioni diverse attorno alla dimensione nominale. Copia i limiti effettivi nel piano di ispezione in modo che l'acquirente e il fornitore giudichino la stessa caratteristica finita.
Temperatura: separare la crescita delle parti dalla deriva della macchina
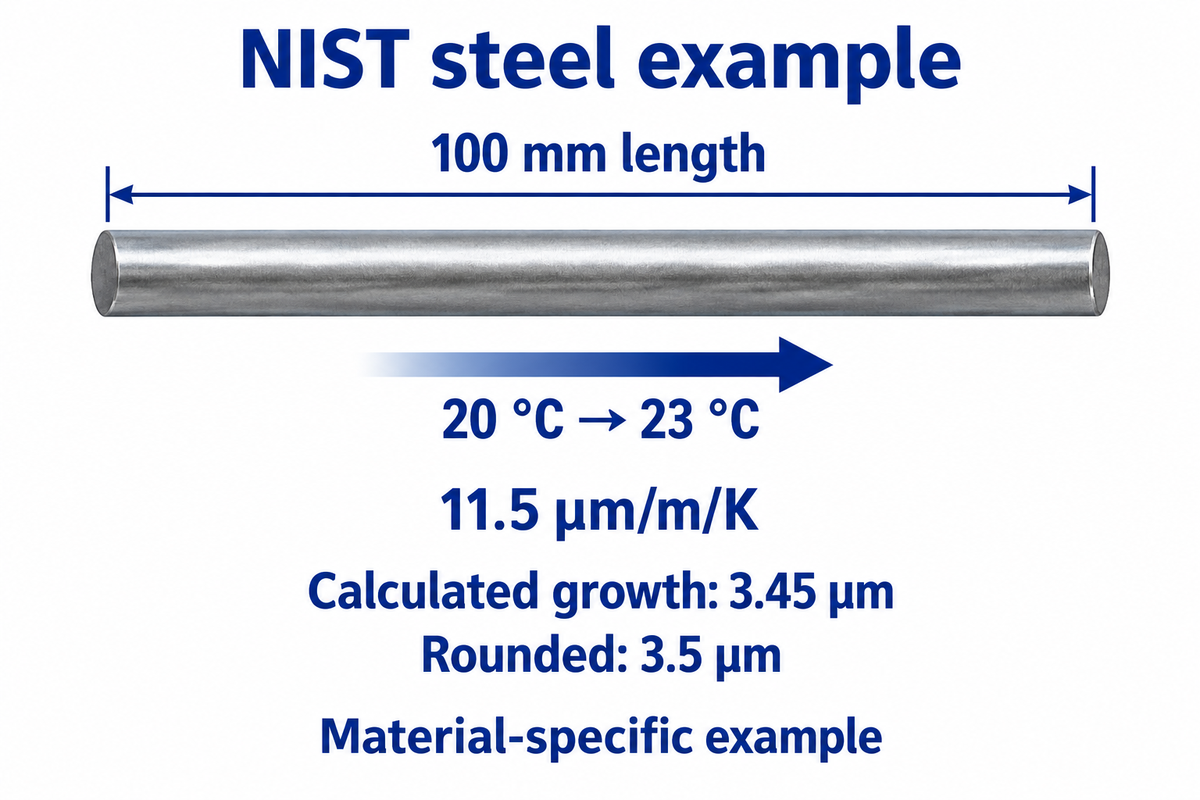
Il controllo della temperatura inizia separando l'espansione del pezzo dal movimento della struttura della macchina. Nell'esempio del blocco di misura in acciaio del NIST, una lunghezza di 100 mm con un coefficiente di 11,5 µm/m/K cresce di circa 3,5 µm tra 20 °C e 23 °C. Registrare sia la temperatura del materiale che lo stato di funzionamento della macchina prima di regolare le dimensioni.
Consideriamo che riferimento di acciaio 100 mm in un negozio a 23 °C. Il calcolo è ΔL = αLΔT = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, arrotondato a 3,5 µm nel FAQ sulla metrologia dimensionale del NIST. Un lettore che confronta questo valore con un'indennità di 0,005 mm sta confrontando 3,45 µm con 5 µm. Prima di modificare un offset, portare la lettura alla condizione di riferimento definita o applicare una correzione appropriata. Il coefficiente appartiene all'esempio del materiale; utilizzare il coefficiente della lega effettiva per un'altra parte. L'incertezza in quel coefficiente e nella misurazione della temperatura rimane dopo la correzione.
Dovrebbero essere aggiunti timestamp per le ricariche e i riavvii del liquido refrigerante. Nella discussione bar-work, è stato menzionato che le dimensioni sono cambiate. Ciò ha portato a teorie sulla temperatura e sulle vibrazioni. Il poster originale non aveva misurato la temperatura. Una risposta adeguata è registrare l'evento e catturare lo stato termico prima di scegliere una causa. L'aria ambiente attentamente controllata da sola lascia irrisolti il materiale caldo, il liquido refrigerante e la crescita del fuso. Registrare quelle condizioni ambientali con le letture delle caratteristiche.
Per l'esempio dell'acciaio da 100 mm, lo stesso coefficiente fornisce una crescita di 1,15 µm per 1 °C. Le caratteristiche più lunghe accumulano più variazioni di lunghezza per la stessa differenza di temperatura. Confronta le quotazioni su una condizione di riferimento dichiarata e una procedura di riscaldamento, quindi un controllo ambientale aggiuntivo affronta un contributo misurato alla caratteristica.
Tenuta e taglio: isolare la fonte di variazione
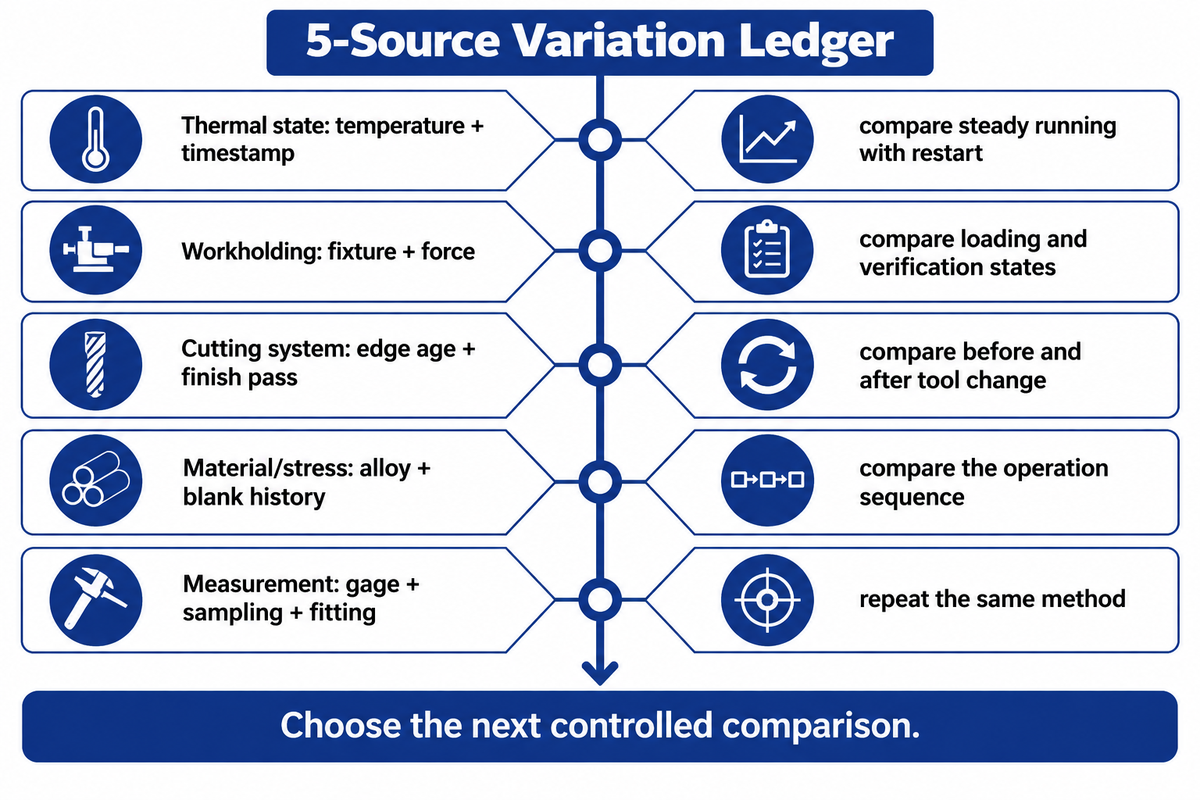
Una diagnosi efficace confronta la caratteristica prima e dopo un cambiamento controllato del processo. Uno studio del 2011 su dischi di acciaio forgiati da 120 mm ha mostrato come il bloccaggio, la rimozione del materiale e lo stress di lavorazione abbiano influenzato insieme la forma. Gli stati del processo dovrebbero essere registrati anziché assumere cinque fonti di errore indipendenti e non correlate. Questo approccio dovrebbe essere abbinato a una valutazione dello stato di ritenuta richiesto dal disegno.
Il Studio della distorsione del disco d'acciaio geometria comparata dei dischi prima e dopo vari passaggi di fabbricazione In un più recente Studio di fresatura a parete sottile la modellazione computerizzata è stata utilizzata per prevedere fenomeni accoppiati di taglio e bloccaggio e per limitare la portata delle previsioni alle principali posizioni di bloccaggio. L'indagine graduale è stata supportata da entrambi gli studi. Nessuno dei due fornisce una pressione di fissaggio universale o un punteggio diagnostico garantito.
Registro delle variazioni da 5 fonti
Il registro delle variazioni da 5 fonti collega ciascun sospetto contributore a un'osservazione e a un confronto controllato.
| Contributore | Record | Comparare | Risposta |
|---|---|---|---|
| Stato termico | Temperatura della parte/refrigerante e timestamp | Corsa costante contro riavvio | Recupero termico separato dalla correzione permanente delle dimensioni |
| Accaparramento | Fixture, seduta e impostazione della forza approvata | Caricamento ripetuto; confrontare gli stati di verifica della lavorazione e del disegno | Rivedere il supporto e i posti a sedere prima delle modifiche offset |
| Sistema di taglio | Età del bordo, identità dell'utensile e passaggio finale | Tagli stabili prima/dopo il cambio utensile | Separare i passaggi relativi ai bordi dalla deriva graduale |
| Materiale/stress | Storia di produzione di leghe, calore e pezzi grezzi | Geometria attraverso la sequenza operativa approvata | Rivedere l'indennità di stock e la sequenza di trattamento |
| Misurazione | Gage, posizioni di campionamento, montaggio e ritenuta | Ripetere la caratteristica con lo stesso metodo | Risolvere le differenze di metodo prima di inseguire gli offset |
Un anello a parete sottile può essere letto in un mandrino e cambiare forma dopo il rilascio. Utilizzare tale differenza per indagare sull'attrezzatura, quindi ispezionare nello stato specificato del disegno. ambito pubblico della norma ISO 10579:2010 copre le parti non rigide che richiedono il vincolo durante la verifica. Il bloccaggio di taglio ordinario e il vincolo di verifica prescritto sono definizioni di configurazione separate.
Storia del materiale appartiene anche nel libro mastro Sorprendente distorsione si è verificata dopo aver girato cilindri inossidabili fusi a letto di polvere in Studio additivo/sottrattivo del NIST del 2018. Mantenere questo nell'ambito del processo. Utilizzare questo per le revisioni del progetto delle parti per documentare come è stata formata la materia prima. Scegliere uno strumento adeguato e una disposizione di supporto per la geometria; gli sforzi per ridurre l'usura degli utensili non possono correggere un dato instabile.
Incertezza della misurazione e decisione di rilascio
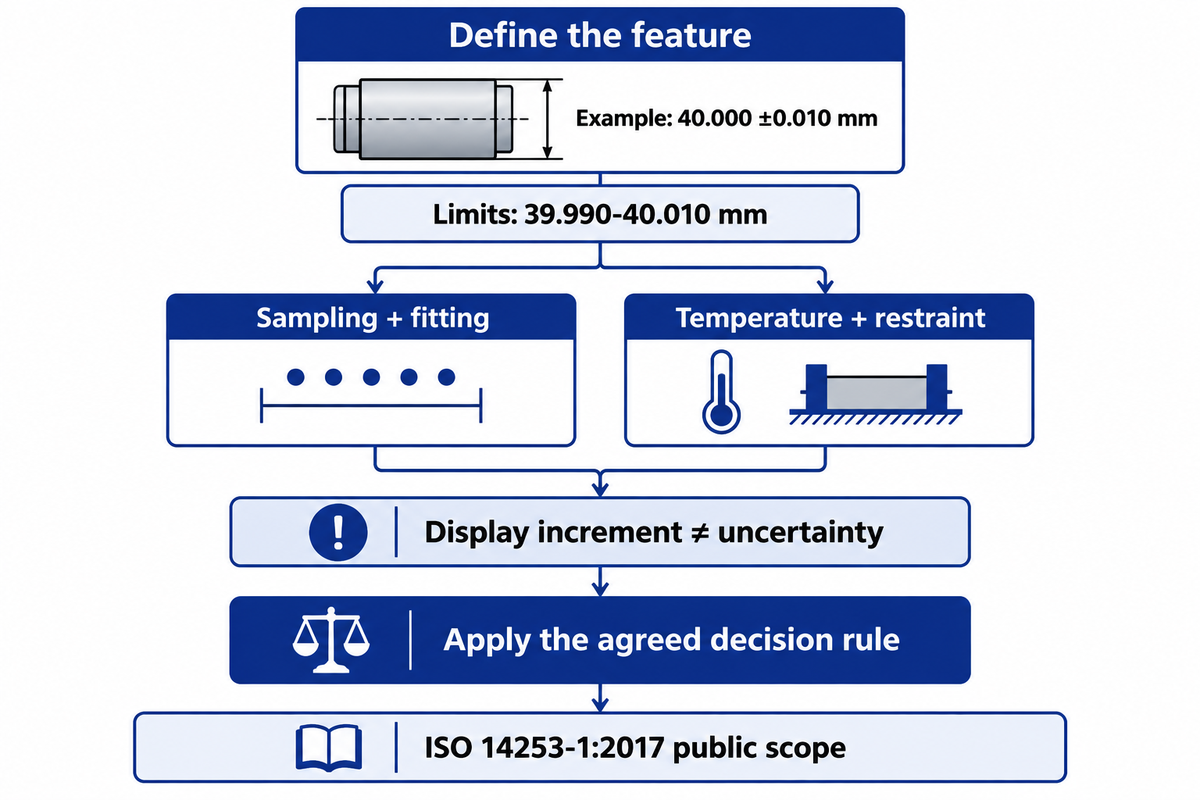
Misurare e rilasciare una funzione utilizzando lo stato di verifica specificato e la regola decisionale concordata. Un display che mostra incrementi di 0,001 mm non mostra l'incertezza completa della misurazione. Vicino a un limite di specifica, calibrazione, temperatura, campionamento e raccordo può influenzare la decisione anche se letture ripetute mostrano coerenza. Imposta tali requisiti di ispezione prima della prova per migliorare la coerenza dell'ispezione delle parti.
Una dimensione dei misuratori di lettura del diametro nelle posizioni campionate. Rotondità, runout e posizione richiedono misure diverse. Il Discussione del NIST sull'ispezione geometrica della CMM fornisce informazioni sulla discrepanza tra un'intera superficie e un insieme limitato di punti di misurazione. Oltre a definire la distribuzione dei punti e il metodo di adattamento, specificare lo strumento. Anche i richiami di concentricità legacy necessitano dello standard e dell'interpretazione dichiarati del disegno.
Per un ipotetico perno di 40.000 ±0,010 mm, i limiti di dimensione sono 39,990 mm e 40,010 mm. Diciamo che una lettura viene effettuata vicino al limite superiore. In questo caso, secondo la regola concordata di consapevolezza dell'incertezza, la metrologia dovrebbe trattare quel risultato così com'è, invece di arrotondarlo per eccesso per l'accettazione. ambito pubblico della norma ISO 14253-1:2017 affronta tali decisioni di conformità. Il compito di misurazione richiesto può sfruttare un sistema in macchina adatto o un'altra apparecchiatura; scegliere il sistema più appropriato in base alle prestazioni valutate per la caratteristica.
Il piano di misurazione per il diario da 40 mm dovrebbe mantenere separate le dimensioni e i risultati della forma. La tracciabilità della calibrazione e il vincolo prescritto dovrebbero essere concordati prima di acquistare cifre decimali aggiuntive su un display. Più letture ripetute in un punto non sostituiranno la copertura dell'intera superficie.
Per il perno da 40.000 ±0,010 mm, scrivere i limiti di 39,990–40,010 mm, il vincolo specificato dal disegno e la regola decisionale ISO 14253-1 nello stesso piano di misurazione. Gli incrementi di visualizzazione dello strumento e l'incertezza di accettazione sono quantità separate.
Capacità di processo: tenere la banda per tutto il lotto
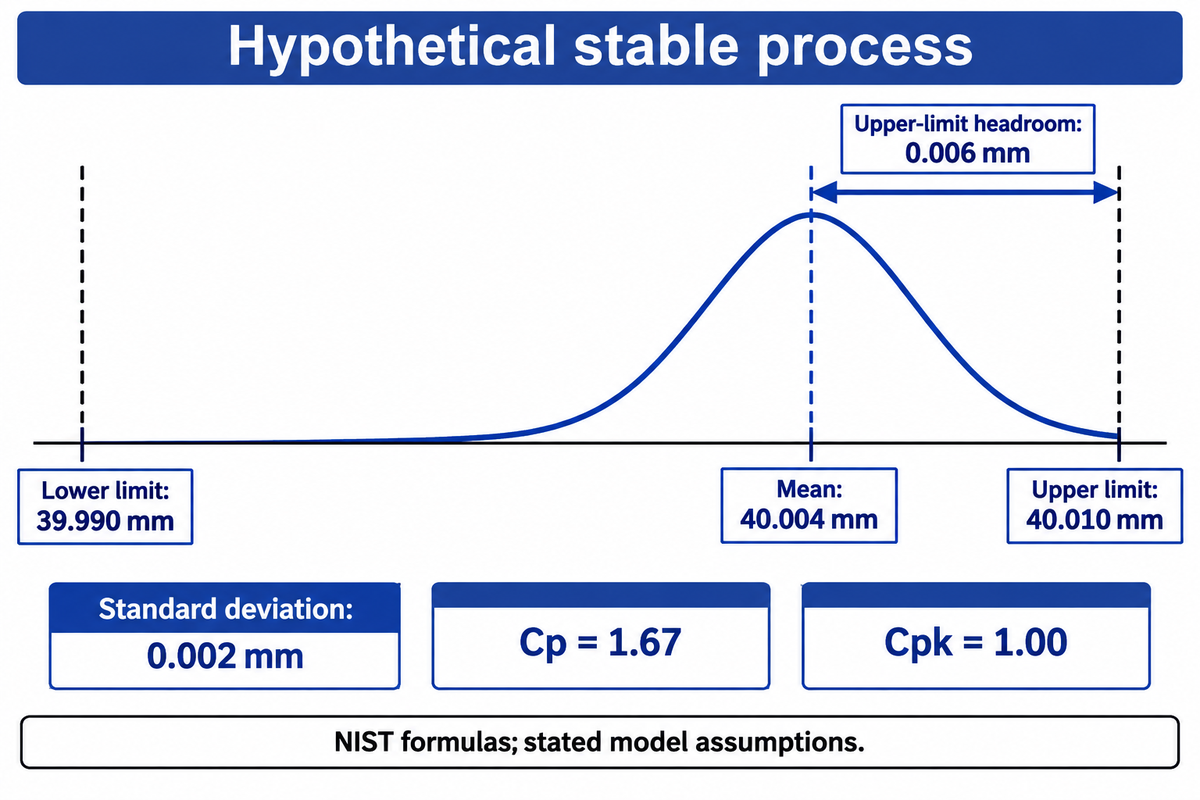
Mantenere tolleranze strette richiede un comportamento coerente rispetto alle condizioni di produzione valutate. Cp confronta la larghezza consentita con la diffusione del processo; Cpk rappresenta anche la centratura. Per un'ipotetica caratteristica di 40.000 ±0,010 mm con media di 40.004 mm e deviazione standard di 0,002 mm, Cp è 1,67 mentre Cpk è 1,00 secondo il modello statistico dichiarato.
“Inoltre, non possiamo iniziare a parlare di capacità di processo finché non abbiamo dimostrato stabilità nel nostro processo.”
Assumiamo un processo stabile e un modello approssimativamente normale con diffusione appropriata. I limiti superiore e inferiore del perno sono 40,010 mm e 39,990 mm. Cp = (40.010 − 39.990)/(6 × 0,002) = 1,67. Per Cpk, confrontare (40.010 − 40.004)/(3 × 0,002) = 1,00 con (40,004 − 39,990)/(3 × 0,002) = 2,33; prendere il risultato più piccolo, 1,00. Il Formule di capacità NIST mostra perché uno spread ristretto può ancora trovarsi troppo vicino a un limite. In questo esempio, non è lo spread, ma il centraggio che è il problema. Un criterio di accettazione concordato dall'acquirente e un piano di campionamento rimangono decisioni separate.
Una macchina con precisione di ±0,02 mm può realizzare una parte entro ±0,01 mm?
Una macchina può soddisfare un requisito di parte di ±0,01 mm solo se il suo processo di taglio e misurazione convalidato mantiene tale caratteristica entro i limiti. Una metrica della macchina quotata di ±0,02 mm, da sola, fornisce pochissime informazioni. È necessario determinare se specifica la posizione di un asse, il raggio di corsa di un meccanismo o qualche altro test. Dopo aver determinato questo, è possibile valutare le effettive caratteristiche e condizioni di processo.
La compensazione può affrontare un bias misurato e ripetibile. La variazione casuale, il cambiamento dello stato termico o un dispositivo instabile necessitano di una risposta diversa. Mantenere distinte l'accuratezza e la ripetibilità. Il controllo statistico del processo o l'SPC consentono di mantenere l'ordine temporale, in modo che un cambio o un riavvio del processo da parte dello strumento, o un cambiamento del materiale rimangano visibili, invece di fondersi in una media.
Una media di processo di 40,004 mm lascia 0,006 mm al limite superiore nell'esempio lavorato. La media dovrebbe essere centrata per migliorare Cpk e lasciare Cp invariato. Mantenere l'ordine temporale prima di interpretare uno degli indici. Inoltre, concordare la soglia di accettazione con il cliente e la durata dello studio, piuttosto che imporre valori universali.
Tornitura o rettifica: scegliere in base alla caratteristica funzionale
In termini di dimensioni, la tornitura è un percorso di partenza per le caratteristiche rotazionali; la rettifica cilindrica guadagna il suo posto quando la forma finale richiesta o lo stato superficiale lo richiedono. Una banda di dimensioni di 0,010 mm da sola non può regolare il percorso. Includere durezza, accesso, relazioni di riferimento e trama, quindi assegnare un risultato di misurazione a ciascun requisito prima di aggiungere processi secondari.
- La funzione è accessibile a un utensile da taglio supportato.
- I risultati della prova incontrano insieme dimensione, forma e consistenza.
- Lo stato del materiale è adatto per il bordo selezionato.
- L'accesso alle ruote si adatta alla caratteristica finale e al dato.
- La rettifica affronta la forma misurata o il divario di texture.
- Vengono definiti il materiale di finitura e la sequenza di trattamento.
| Cluster di caratteristiche | Vincolo probabile | Percorso da valutare | Risultato accettazione |
|---|---|---|---|
| Sedile cuscinetto esterno | Adatta e datum runout | Finire la tornitura o la rettifica cilindrica | Dimensioni, forma e runout |
| Anello a parete sottile | Cambiamento di forma indotto da un impianto | Tornitura o rettifica supportata | Forma in vincolo specificato |
| Albero lungo | Supporto e snellezza | Tornitura supportata; rettifica del diario | Rettitudine e relazione di diario |
| Diario temprato | Stato materiale e integrità della superficie | Tornitura o rettifica dura | Dimensioni, texture e relativi controlli superficiali |
| Foro interno | Accesso e portata degli strumenti | Alesatura o rettifica interna | Diametro, rastremazione e forma |
| Superficie sigillante | Trama e segni direzionali | Tornitura più finitura adatta | Struttura e condizioni superficiali specificate |
| Faccia planare | Piattezza e relazione di riferimento | Fresatura CNC o macinazione superficiale | Piattezza e perpendicolarità |
| Piccolo profilo/caratteristica | Accesso e conducibilità dei materiali | Lavorazione svizzera, fresatura o elettroerosione a filo | Profilo, dimensione e condizione del bordo |
| Superficie interrotta | Caricamento del bordo e forma locale | Valutare la strategia di taglio o rettifica | Coerenza delle funzionalità tra le interruzioni |
In una prova di precisione del cuscinetto-sedile di CNC, lo stesso requisito dovrebbe essere confrontato sulla stessa condizione del bianco. Se la dimensione è stata superata ma la struttura della superficie non lo era, un offset di dimensione più fine non risponde al requisito di struttura della superficie. ANTISHICNC's Smerigliatrici cilindriche CNC fornire il percorso richiesto; IL Torni CNC fornire l'opzione di svolta.
L'integrità della superficie può variare in base al percorso intrapreso per raggiungere la dimensione finale. UN Studio sull'acciaio inossidabile S13Cr del 2026 trovato diverse condizioni di stress residuo superficiale e sotterraneo dopo la tornitura e la rettifica. Ogni valore era una singola osservazione e la vita a fatica non è stata valutata. Si consiglia di selezionare le prove funzionali della caratteristica piuttosto che affermare che la tornitura fornisce una vita più lunga. I componenti aerospaziali e i dispositivi medici richiedono una convalida specializzata oltre l'accettazione dimensionale; questa matrice seleziona i processi di produzione, non le qualifiche del prodotto.
Costo di lavorazione a tolleranza stretta: il preventivo richiedeva solo precisione
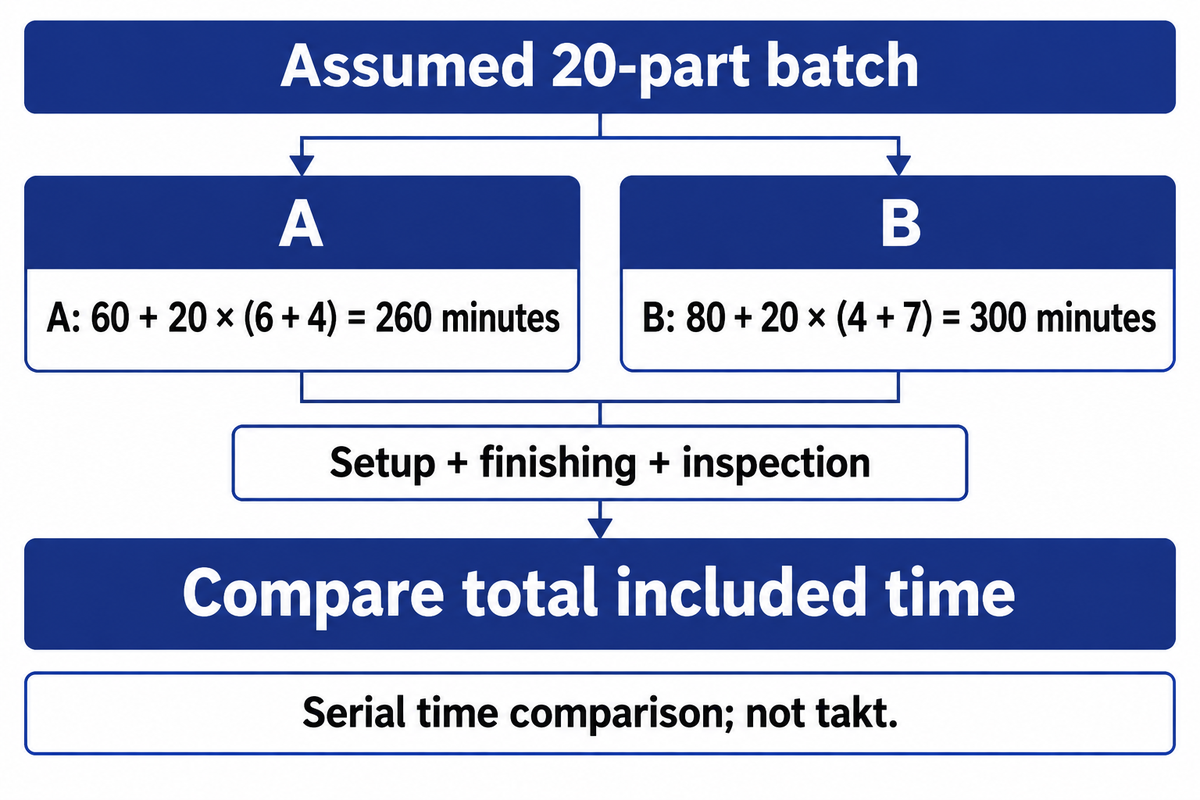
Il costo della lavorazione a tolleranza stretta varia in base al preventivo e al lavoro incluso. In un lotto presunto di 20 parti, 60 minuti di configurazione più 6 minuti di finitura e 4 minuti di ispezione per parte ammontano a 260 minuti. Se il tempo di configurazione e/o ispezione aumenta, il tempo totale pagato può aumentare anche se il tempo di finitura diminuisce. Mantenere esplicito l'ambito confrontato.
Considera due ambiti proposti per le stesse 20 parti. L'ambito A utilizza 60 minuti di configurazione, 6 minuti di finitura e 4 minuti di ispezione per parte: 60 + 20 × (6 + 4) = 260 minuti. L'ambito B utilizza 80 minuti di configurazione, 4 minuti di finitura e 7 minuti di ispezione: 80 + 20 × (4 + 7) = 300 minuti. La finitura consente di risparmiare 40 minuti in B, ma l'ispezione aggiunta consuma 60 minuti e la configurazione aggiunge 20 minuti. Calcolare il prezzo degli ambiti di lavoro o delle ore di manodopera moltiplicando per una tariffa applicabile. L'ispezione parallela richiederebbe un calcolo della capacità separato; questo esempio confronta il tempo incluso, non il takt.
Il Quadro del costo della qualità ASQ separa i costi di prevenzione e valutazione dai costi di guasto interni ed esterni. Per un ordine prototipo o a basso volume, chiedere quali costi di configurazione e misurazione si ripresentano. Anche il lavoro di recupero, lo stock rifiutato e la spedizione accelerata incidono sui tempi di consegna e sulla catena di fornitura. Confrontare i servizi di lavorazione CNC sullo stesso ambito di rilascio; i servizi di lavorazione di precisione che includono l'ispezione della forma sono un'offerta diversa da un controllo di sola dimensione.
La finitura di 4 minuti dell'Ambito B è più breve della finitura di 6 minuti dell'Ambito A, ma il totale di 300 minuti supera i 260 minuti per lo stesso lotto. Rivedere la producibilità e la qualità dei pezzi con il proprietario del progetto prima di ampliare i richiami non funzionali e preservare i limiti critici che fanno funzionare le parti come richiesto.
Accettazione macchina: concordare la prova prima dell'ordine
L'accettazione della macchina richiede una registrazione condivisa di configurazione, condizioni di taglio e caratteristiche misurate.
Test separati di posizionamento degli assi, taglio standard del pezzo di prova e prova della parte di produzione dell'acquirente. Un record proposto di nove condizioni cattura le modifiche che un campione selezionato non rispetta. La produzione possiede la sequenza operativa, la metrologia possiede il metodo di misurazione e l'acquisto possiede l'ambito concordato.
ISO230-2:2014 copre il posizionamento dell'asse. ISO 13041-6:2009, confermata nel 2026, fornisce i requisiti minimi di precisione di taglio per le macchine di tornitura CNC e i centri di tornitura utilizzando provette finite standard. Aggiungere all'ordine le regole di materiale, datum, vincolo, campionamento e incertezza della parte effettiva. La prova di produzione dovrebbe affrontare gli eventi che il negozio incontrerà. Le tolleranze nella lavorazione CNC appartengono alle condizioni di processo utilizzate per valutarle.
9-Prova di accettazione della condizione
La prova di accettazione delle 9 condizioni è un record proposto che collega gli eventi di produzione alle caratteristiche misurate e alle azioni concordate prima di un ordine della macchina.
| Condizione | Registra per conservare | Titolare della decisione |
|---|---|---|
| Partenza fredda | Procedura di riscaldamento e primi risultati delle funzionalità utilizzabili | Produzione |
| Corsa costante | Osservazioni di dimensioni/forma ordinate nel tempo | Produzione + metrologia |
| Posizione viaggio | Posizione di taglio pertinente e risultati delle caratteristiche | Metrologia |
| Ricarica parte | Seduta di riferimento e geometria nel vincolo specificato dal disegno | Produzione |
| Età utensile/ruota | Drift attraverso la durata pianificata del bordo o intervallo di medicazione | Produzione |
| Cambiare o vestire | Prime letture accettate dopo l'intervento | Produzione |
| Fermati/riavvia | Durata del minimo, stato termico e risultati di recupero | Produzione |
| Cambio liquido refrigerante/ambiente | Temperature con timestamp e risposta delle funzionalità | Produzione + metrologia |
| Handover del sito installato | Stato di installazione e ripetuti controlli concordati | Acquisti + metrologia |
Per l'ambito dell'apparecchiatura, ANTISHICNC Gamma smerigliatrice cilindrica CNC descrive CG45 con controllo Siemens e un dispositivo di misurazione opzionale. Metti l'opzione di misurazione richiesta nella linea di configurazione e specifica la funzione che misura. Le macchine CNC ad alta precisione richiedono una tenuta di lavoro e una metrologia compatibili per ottenere tolleranze strette sulla parte selezionata.
Per la durata dello studio, la frequenza di campionamento e le regole di reazione, raggiungere un accordo prima di ogni test. Il sistema di gestione della qualità dovrebbe mantenere letture e interventi grezzi per consentire agli OEM di prendere decisioni di rilascio. Gli standard condivisi per la qualità dovrebbero nominare la caratteristica e il suo metodo di rilascio.
Prospettive 2026: le esigenze di compensazione hanno misurato il feedback
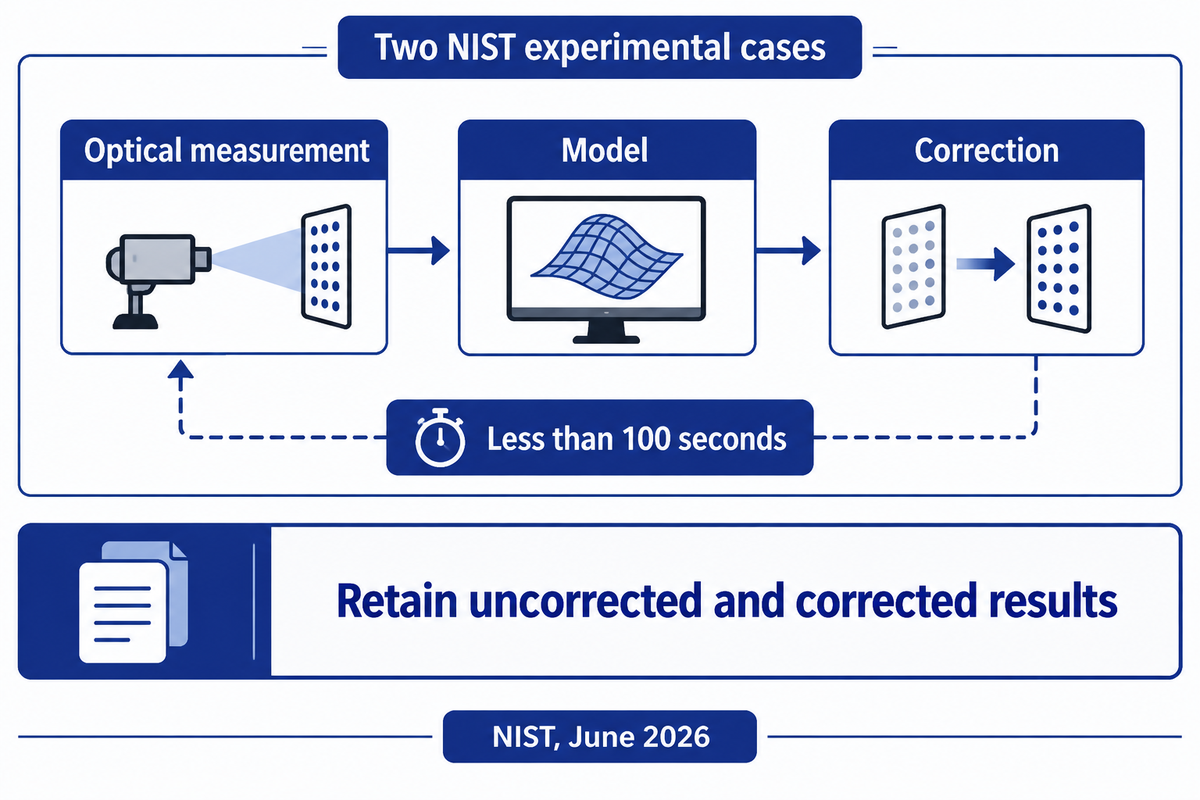
Acquista feedback che misura il cambiamento di processo che desideri controllare. Il lavoro di deformazione termica del NIST di giugno 2026 descrive la compensazione in meno di 100 secondi per due casi sperimentali utilizzando la misurazione ottica e la modellazione. La domanda di acquisto è quanto velocemente una misurazione specificata sia giustificata per diventare una correzione mentre la macchina e la parte cambiano stato.
Il Studio NIST 2026 ha utilizzato un campione di prova standard in scala e un artefatto con una griglia di fori per testare la compensazione. I guadagni riportati provengono da questi esperimenti. Per un progetto di apparecchiatura del 2026, definire la caratteristica misurata, il target di correzione e la finestra temporale di applicabilità del modello. Migliorare le prestazioni in uno stato termico aiuterà la produzione solo se la cella è in quello stato e la misurazione arriva in tempo.
La produzione moderna aumenta la misurazione all'interno della cella, ma un feedback utile richiede un riferimento stabile. Un valore della sonda può aiutare con la regolazione del processo e il rilascio finale è legato al compito di misurazione valutato e alla sua regola decisionale. Mantenere la cronologia delle correzioni con i risultati delle parti. Se le modifiche dello strumento creano passaggi e il software presuppone che tali modifiche siano una crescita termica graduale, una curva di compensazione fluida può mascherare la causa sbagliata.
Anche le edizioni standard meritano uno sguardo indietro. Nell'ottobre 2026, ISO 1:2022 rimane l'edizione a temperatura di riferimento; la ISO 230-2:2014 rimane attuale, e la ISO 13041-6:2009 è stata confermata nel 2026. Mantenere un'edizione evita la necessità di creare una nuova serie di requisiti di taglio. Nel contratto di acquisto, scegli l'ambito dei test che applicherai e mantieni i requisiti dell'edizione di disegno.
Come un fornitore spiega un concetto può essere influenzato dall'interesse di ricerca. Tuttavia, nel caso dell'acquisto di macchine, la parte e la prova alla fine dettano il risultato. Nessun tasso di adozione affidabile anno su anno per questa tecnologia di compensazione potrebbe essere trovato nella ricerca. Il passo successivo più appropriato per una nuova cella sarebbe una dimostrazione di feedback temporizzata con misurazioni mantenute, piuttosto che un'ipotesi di crescita del mercato.
Un ciclo di compensazione inferiore a 100 secondi negli esperimenti NIST collega il rilevamento e la correzione per un compito specificato. Un acquirente dovrebbe valutare tale intervallo di tempo rispetto alle modifiche effettive da controllare, quindi conservare i risultati non corretti e corretti per la funzione in questione. Le prove suggeriscono che è giustificata una specifica di feedback misurata per la cella.
Domande frequenti
.005 è una tolleranza stretta?
Un callout .005 necessita di un'unità e di una convenzione di segno prima di descrivere una tolleranza utilizzabile.
Qual è lo standard ISO per le tolleranze di lavorazione?
I requisiti di lavorazione ISO utilizzano standard diversi per limiti generali di disegno, geometria, temperatura di riferimento e verifica.
Che cosa è la tecnologia di fabbricazione e di lavorazione di precisione?
La produzione di precisione combina processi e misurazioni controllati per produrre funzionalità entro i limiti specificati.
Che cosa è High-Mix Low-Volume (HMLV) Manufacturing?
La produzione ad alto volume produce molte varianti di parti in lotti relativamente piccoli.
Quale metodo di lavorazione è il migliore per tolleranze strette?
Scegli il metodo che soddisfa i requisiti di dimensione, geometria e superficie della caratteristica nel suo stato materiale finale.
Qual è la tolleranza di lavorazione più stretta?
La tolleranza utile più stretta è la fascia più piccola che l'intero processo può produrre e verificare ripetutamente per la caratteristica specificata.
Una caratteristica di ±0,010 mm ha una banda totale di 0,020 mm. Definirne lo stato di verifica, controllare le modifiche del processo e conservare le misure che supportano l'accettazione prima di acquistare la macchina.
Se stai considerando una cella di lavorazione CNC a tolleranza stretta, contattaci con il disegno delle caratteristiche critiche per una prova a macchina da discutere. Includere le condizioni del materiale, il modello di lotto e i requisiti di ispezione. Utilizzare la prova per valutare la stessa attrezzatura e lo stesso ambito di misurazione.
Come questa guida supporta la selezione delle apparecchiature
ANTISHICNC fornisce attrezzature per la lavorazione dei metalli. Questa guida combina la ricerca metrologica pubblicata e gli ambiti standard con i record di prova proposti per il controllo delle caratteristiche di tolleranza stretta. La capacità numerica e i confronti temporali utilizzano presupposti dichiarati. Aiutano a organizzare un acquisto di macchina attorno al disegno, alla tenuta di lavoro e al metodo di rilascio, con ogni decisione assegnata alla produzione, alla metrologia o all'acquisto.
Riferimenti e fonti
- FAQ sulla metrologia dimensionale Istituto nazionale di standard e tecnologia
- Influenza dell'accensione della distorsione del disco, 2011 Kohlhoff, Sölter e Brinksmeier, Ingegneria della produzione
- Previsione della forza di bloccaggio e forze accoppiate, 2023 Rapporti Scientifici
- ISO 10579:2010, parti non rigide, ambito pubblico Organizzazione internazionale per la standardizzazione
- Stress residuo nella produzione ibrida additiva/sottrattiva, 2018 Istituto nazionale di standard e tecnologia
- Questioni statistiche nell'ispezione geometrica CMM, 1997 Istituto nazionale di standard e tecnologia
- ISO 14253-1:2017, regole decisionali, ambito pubblico Organizzazione internazionale per la standardizzazione
- Stabilità del processo, sezione 3.4.5 Manuale di statistica ingegneristica NIST/SEMATECH
- Formule di capacità di processo Manuale di statistica ingegneristica NIST/SEMATECH
- Tornitura e finitura abrasiva dell'acciaio S13Cr, 2026 Quintas, Lima e Fonseca
- Costo della qualità Società americana per la qualità
- ISO 230-2:2014, posizionamento dell'asse, ambito pubblico Organizzazione internazionale per la standardizzazione
- ISO 13041-6:2009, provino finito, ambito pubblico Organizzazione internazionale per la standardizzazione
- Compensazione ottica della deformazione termica in corso, giugno 2026 Istituto nazionale di standard e tecnologia
- ISO 1:2022, temperatura di riferimento, ambito pubblico Organizzazione internazionale per la standardizzazione



