














Aktualisiert im Oktober 2026
Die enge Toleranzbearbeitung hält ein kritisches Merkmal innerhalb enger Ziehgrenzen für einen vereinbarten Produktionslauf. Fünf Steuerungen tragen die Arbeit: Temperatur, Arbeitshaltung, Schneiden, Zustand des Materials und Messung Beginnen Sie mit dem Merkmal, das funktionieren muss, und verbinden Sie dann jede Steuerung mit einer messbaren Abnahmebedingung, damit die Teile die Ziehgrenzen erfüllen.
Ein einziges gutes Muster reicht für einen Maschinenkäufer nicht aus. Ein Maschinist möchte wissen, welche Änderung er korrigieren soll. Dieser Leitfaden verbindet diese Entscheidungen mit einem Variationsbuch, einer Prozessauswahlmatrix und einem Probedatensatz.
- Kritisches Merkmal: Benennen Sie die Größe, Form oder Texturcharakteristik.
- Zeichnungsgrenzen: Einheiten und tatsächliche Ober-/Unterwerte beibehalten.
- Prüfzustand: Temperatur und vorgeschriebene Rückhalteeinrichtung identifizieren.
- Freigabemethode: Erfassung von Stichproben, Unsicherheit und Entscheidungsregel.
Was enge Toleranzbearbeitung auf der Zeichnung bedeutet
Die Bearbeitung mit enger Toleranz beginnt mit einer expliziten Unter - und Obergrenze für ein interessierendes Merkmal. Ein Aufruf von ±0,001 in erlaubt eine Gesamtbreite von 0,002 in, bzw. 0,0508 mm. Größe, Rundheit, Auslauf und Oberflächentextur beschreiben unterschiedliche Eigenschaften, also schreiben Sie jede funktionale Anforderung, bevor Sie einen Herstellungsweg auswählen.
Die Präzisionsbearbeitung steuert die Abmessungen, die fertige Teile zusammenpassen lassen. Engere Toleranzen sind nützlich bei der Steuerung der Lagersitz, Ausrichtungs - und Dichtungsschnittstellen; das Aufbringen des gleichen Bandes auf alle Oberflächen einer Baugruppe kann Arbeit hinzufügen, aber die Baugruppe möglicherweise nicht verbessern. Die Rolle der engen Toleranz ist eine eher funktionale Kontrolle im Gegensatz zu einer Markierung oder ID, die am Teil angebracht ist.
Behalten Sie die Referenztemperatur mit der Definition von Grenzwerten bei. Öffentlicher Geltungsbereich von ISO 1:2022 Deckt die Referenztemperatur für geometrische und dimensionale Eigenschaften ab; NIST gibt 20 °C an; Die Temperaturkorrektur und ihre Unsicherheit gehören dann in die Messmethode.
Was gilt als enge Bearbeitungstoleranz?
Eine enge Bearbeitungstoleranz ist eine enge zulässige Variation im Verhältnis zu Merkmal, Material und Produktionsprozess. ±0,005 mm ergibt beispielsweise ein Gesamtband von 0,010 mm. Diese Anforderung kann an ein Merkmal und Routine an ein anderes anfordern; Die Ziehgrenzen und eine wiederholbare Messmethode geben die nützliche Definition.
Die Bemaßung muss auch die Lage des Toleranzbandes festlegen; diese Toleranzanforderungen definieren die zulässigen Maße. Ein Merkmal mit dem Nennmaß 1,000 in und Grenzabweichungen von +0/−0,002 in hat einen zulässigen Bereich von 0,998–1,000 in. Bei einem Merkmal mit 1,000 ±0,001 in liegt der Bereich bei 0,999–1,001 in. Beide haben eine Gesamtbreite von 0,002 in, doch ihre zulässigen Maße unterscheiden sich. Wird die eine Angabe durch die andere ersetzt, kann sich die Passung ändern. Verwenden Sie die Datum und geometrische Toleranzführung für Form und Ort, und die Allgemeine Toleranzen nach ISO 2768 Für Zeichenvorgaben.
Eine Kaufbewertung platziert das kritische Merkmal mit seiner Passfunktion. Wenn der Lieferant ein breiteres Band angibt, muss der Designbesitzer nach Freigaben und/oder Störungen suchen. Ein zulässiges Limit kann durch ein niedriges Gebot nicht überwunden werden.
A ±0,001 in Callout erlaubt 0,0254 mm Abweichung in beide Richtungen; seine volle Spannweite beträgt 0,0508 mm. Gleiche Bandbreiten können unterschiedliche Positionen um die Nenngröße einnehmen. Kopieren Sie die tatsächlichen Grenzwerte in den Inspektionsplan, damit Käufer und Lieferant dasselbe fertige Merkmal beurteilen.
Temperatur: Getrenntes Teilwachstum von Maschinendrift
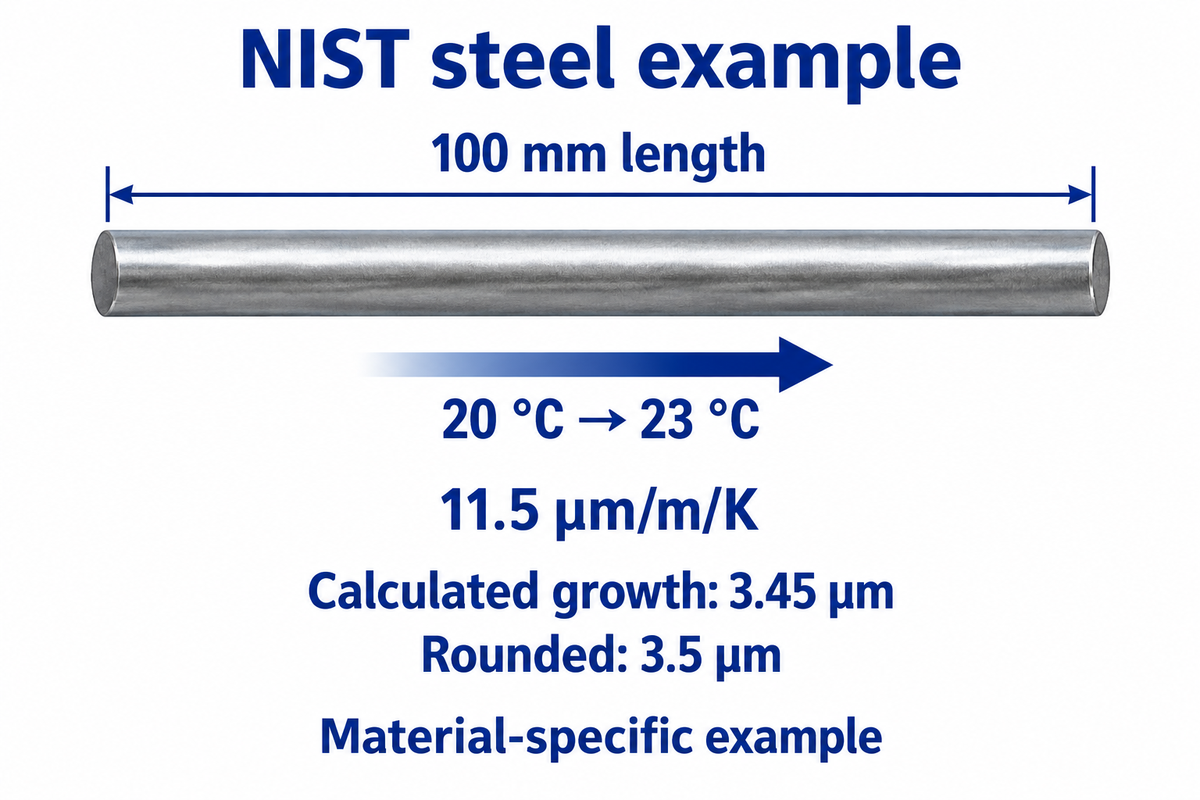
Die Temperaturregelung beginnt mit der Trennung der Werkstückausdehnung von der Bewegung der Maschinenstruktur, im Stahl-Gage-Block-Beispiel von NIST wächst eine 100 mm Länge mit einem Koeffizienten von 11,5 µm/m/K zwischen 20 °C und 23 °C um etwa 3,5 µm. Erfassen Sie vor der Größenanpassung sowohl die Materialtemperatur als auch den Betriebszustand der Maschine.
Bedenken Sie, dass 100 mm Stahlreferenz in einem Geschäft bei 23 °C. Die Berechnung ist @L = aL @T = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, gerundet auf 3,5 µm im FAQ zur NIST-Dimensionalmetrologie. Ein Leser, der diesen Wert mit einer 0,005 mm-Zulage vergleicht, vergleicht 3,45 µm mit 5 µm. Bevor Sie einen Offset ändern, bringen Sie den Messwert in die definierte Referenzbedingung oder wenden Sie eine entsprechende Korrektur an Der Koeffizient gehört zum Materialbeispiel; Verwenden Sie für einen anderen Teil den Koeffizienten der tatsächlichen Legierung. Die Unsicherheit in diesem Koeffizienten und in der Temperaturmessung bleibt nach der Korrektur bestehen.
Für das Nachfüllen von Kühlmittel und für Neustarts sollten Zeitstempel ergänzt werden. In der Diskussion zur Stangenbearbeitung wurde eine Maßänderung erwähnt. Daraus entstanden Vermutungen zu Temperatur und Vibrationen. Der ursprüngliche Verfasser hatte die Temperatur nicht gemessen. Eine angemessene Reaktion besteht darin, das Ereignis aufzuzeichnen und den thermischen Zustand zu erfassen, bevor eine Ursache festgelegt wird. Eine sorgfältig kontrollierte Raumluft allein klärt die Einflüsse von warmem Stangenmaterial, Kühlmittel und Spindelausdehnung nicht. Erfassen Sie diese Umgebungsbedingungen zusammen mit den Messwerten des Merkmals.
Für das 100-mm-Stahlbeispiel ergibt der gleiche Koeffizient ein Wachstum von 1,15 µm pro 1 °C. Längere Merkmale häufen mehr Längenänderungen für die gleiche Temperaturdifferenz. Vergleichen Sie die Angebote zu einer angegebenen Referenzbedingung und einem Aufwärmverfahren, sodass eine zusätzliche Umgebungskontrolle einen gemessenen Beitrag zum Merkmal berücksichtigt.
Betrieb und Schneiden: Isolieren Sie die Variationsquelle
Eine effektive Diagnose vergleicht das Merkmal vor und nach einer kontrollierten Prozessänderung. Eine Studie von 120 mm geschmiedeten Stahlscheiben aus dem Jahr 2011 zeigte, wie sich Klemmung, Materialabtrag und Bearbeitungsspannung gemeinsam auf die Form auswirkten. Prozesszustände sollten aufgezeichnet werden, anstatt fünf unabhängige und nicht zusammenhängende Fehlerquellen anzunehmen. Dieser Ansatz sollte mit einer Bewertung des durch die Zeichnung geforderten Rückhaltezustands gekoppelt werden.
Die Studie zur Verzerrung von Stahlscheiben Geometrie von Scheiben vor und nach verschiedenen Fertigungsschritten verglichen In einer neueren Dünnwandfrässtudie Computermodellierung wurde verwendet, um gekoppelte Phänomene des Schneidens und Klemmens vorherzusagen und den Umfang der Vorhersagen auf wichtige Klemmstellen zu beschränken. Eine gestufte Untersuchung wurde durch beide Studien unterstützt. Keiner liefert einen universellen Vorrichtungsdruck oder einen garantierten Diagnosewert.
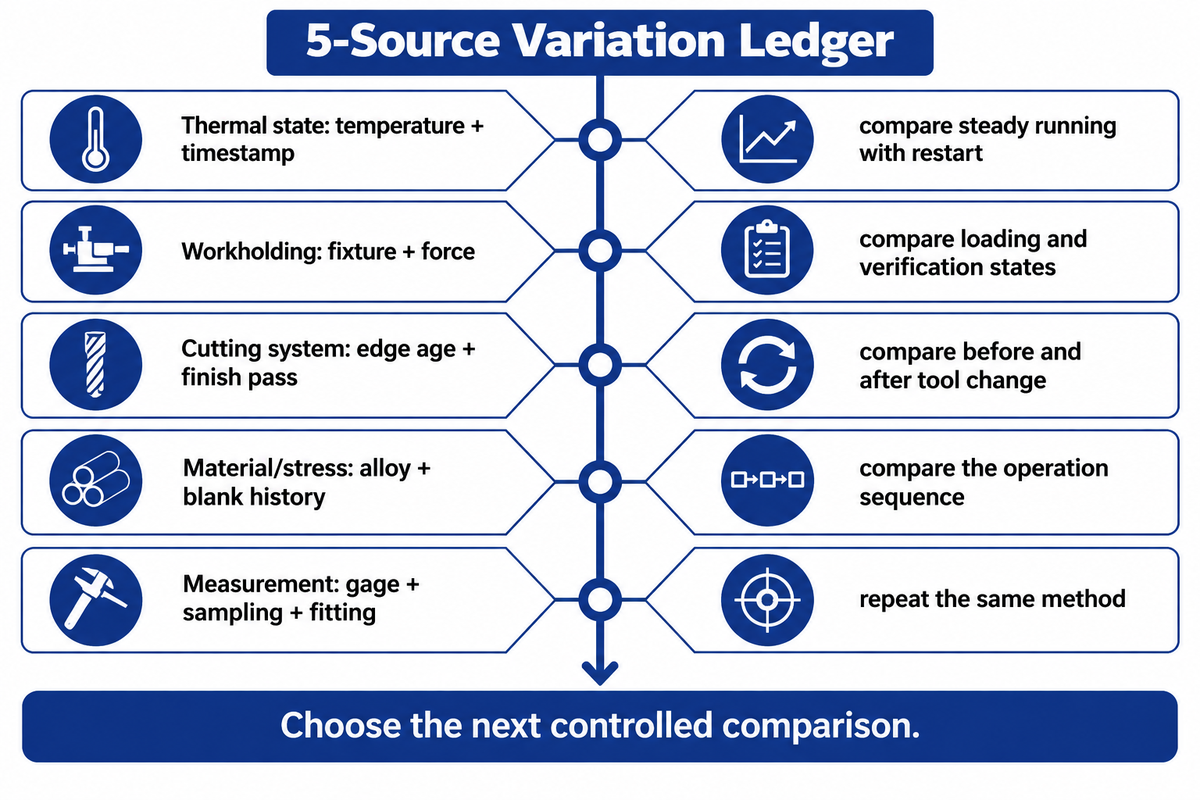
5-Quellen-Variationsbuch
Das 5-Quellen-Variationsbuch verknüpft jeden mutmaßlichen Mitwirkenden mit einer Beobachtung und einem kontrollierten Vergleich.
| Mitwirkender | Record | Vergleichen | Antwort |
|---|---|---|---|
| Thermischer Zustand | Teil-/Kühlmitteltemperatur und Zeitstempel | Stetiges Laufen versus Neustart | Separate thermische Erholung von permanenter Größenkorrektur |
| Arbeitshalten | Befestigung, Sitzgelegenheiten und genehmigte Krafteinstellung | Wiederholtes Laden; Vergleichen Sie die Bearbeitungs- und Ziehverifizierungszustände | Überprüfen Sie den Support und die Sitzgelegenheiten vor Offset-Änderungen |
| Schneidanlage | Kantenalter, Werkzeugntität und Finishpass | Stabile Schnitte vor/nach dem Werkzeugwechsel | Kantenbezogene Schritte von der allmählichen Drift trennen |
| Material/spannung | Geschichte der Herstellung von Legierungen, Wärme und Rohlings | Geometrie über die genehmigte Betriebssequenz | Überprüfen Sie die Bestandszulage und den Behandlungsablauf |
| Messung | Messgerät, Probenahmestellen, Montage und Rückhalteeinrichtung | Wiederholen Sie die Charakteristik mit der gleichen Methode | Lösen Sie Methodenunterschiede, bevor Sie Offsets verfolgen |
Ein dünnwandiger Ring kann in einem Spannfutter herumlesen und nach dem Loslassen seine Form ändern. Verwenden Sie diesen Unterschied, um die Befestigung zu untersuchen, und prüfen Sie ihn dann im angegebenen Zustand der Zeichnung. Öffentlicher Geltungsbereich von ISO 10579:2010 Deckt nicht starre Teile ab, die bei der Überprüfung eine Zurückhaltung erfordern Gewöhnliche Schneidklemmung und die vorgeschriebene Überprüfungsrückhaltung sind separate Einrichtungsdefinitionen.
Materialgeschichte gehört ebenfalls ins Hauptbuch Überraschende Verzerrungen traten auf, nachdem pulverbettgeschmolzene Edelstahlzylinder eingedreht wurden Additive/subtraktive Studie des NIST aus dem Jahr 2018. Behalten Sie dies im Prozessumfang. Verwenden Sie dies für Teiledesignbewertungen, um zu dokumentieren, wie das Rohmaterial geformt wurde. Wählen Sie ein geeignetes Werkzeug und eine geeignete Stützanordnung für die Geometrie; Bemühungen zur Reduzierung des Werkzeugverschleißes können ein instabiles Datum nicht korrigieren.
Messunsicherheit und die Freigabeentscheidung
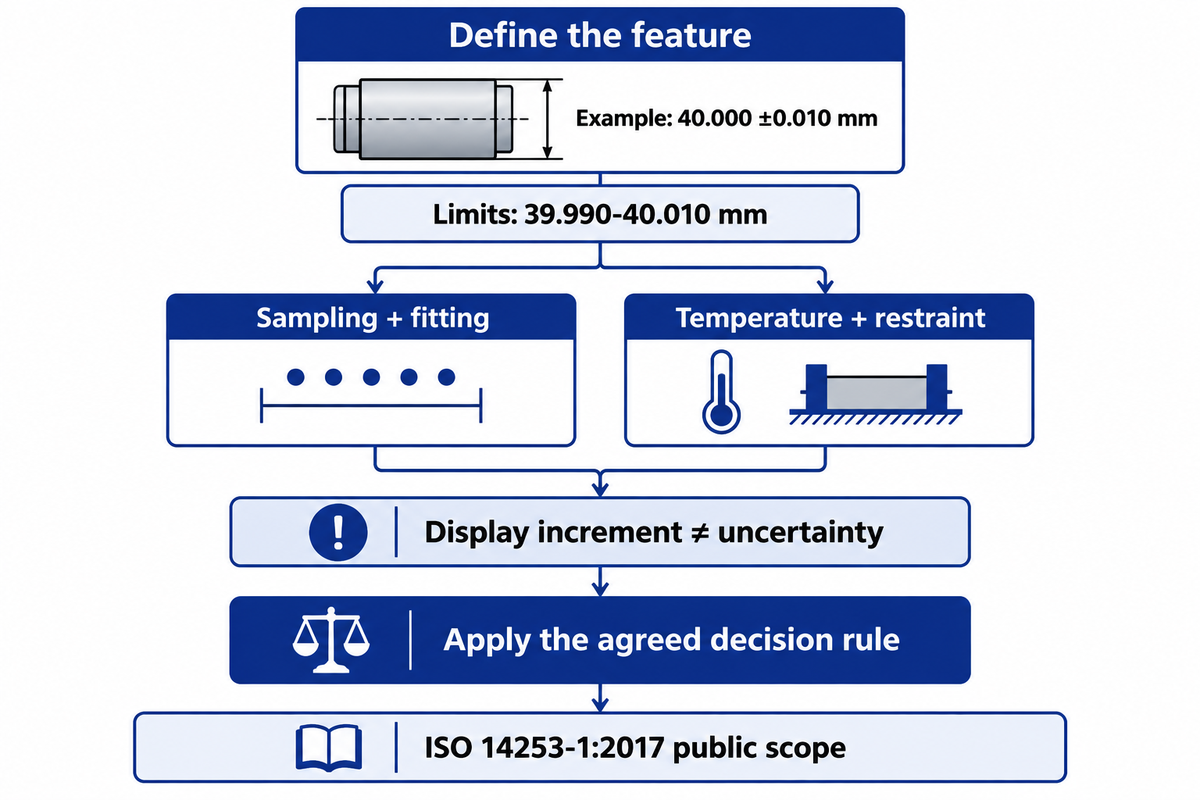
Messen und loslassen Sie ein Feature mit dem angegebenen Verifizierungszustand und der vereinbarten Entscheidungsregel. Eine Anzeige mit Schritten von 0,001 mm zeigt nicht die vollständige Messunsicherheit. In der Nähe eines Spezifikationsgrenzwerts können Kalibrierung, Temperatur, Probenahme und Anpassung die Entscheidung beeinflussen, obwohl wiederholte Messwerte Konsistenz zeigen Stellen Sie diese Inspektionsanforderungen vor dem Versuch ein, um die Konsistenz der Teileinspektion zu verbessern.
Eine Durchmessermessung erfasst das Maß an den abgetasteten Stellen. Rundheit, Rundlauf und Position erfordern unterschiedliche Messungen. Die NIST-Diskussion über die geometrische CMM-Inspektion gibt Einblick in die Diskrepanz zwischen einer gesamten Oberfläche und einer begrenzten Anzahl von Messpunkten. Legen Sie neben der Punktverteilung und dem Einpassungsverfahren auch das Messgerät fest. Ältere Konzentrizitätsangaben erfordern ebenfalls die in der Zeichnung angegebene Norm und deren Auslegung.
Bei einem hypothetischen 40.000 ±0,010 mm Journal liegen die Größengrenzen bei 39,990 mm und 40,010 mm. Sagen wir mal, es wird nahe der Obergrenze abgelesen. In diesem Fall sollte die Metrologie gemäß der vereinbarten unsicherheitsbewussten Regel dieses Ergebnis so behandeln, anstatt es für die Annahme aufzurunden. Öffentlicher Geltungsbereich von ISO 14253-1:2017 Adressiert solche Konformitätsentscheidungen Die angeforderte Messaufgabe kann ein geeignetes System im Maschineneinsatz oder ein anderes Gerät nutzen; Wählen Sie das am besten geeignete System aus, indem Sie die Leistung für das Merkmal bewerten.
Der Messplan für den 40 mm großen Wellenzapfen sollte Maß- und Formergebnisse getrennt halten. Die Rückführbarkeit auf die Kalibrierung und der vorgeschriebene Fixierungszustand sollten vereinbart werden, bevor zusätzliche Dezimalstellen auf einer Anzeige gekauft werden. Weitere Wiederholungsmessungen an einer Stelle ersetzen nicht die Erfassung der gesamten Oberfläche.
Schreiben Sie für das 40,000 ±0,010 mm Journal die 39,990 40,010 mm Grenzwerte, die zeichnungsspezifizierte Rückhalteeinrichtung und die ISO 14253-1 Entscheidungsregel in denselben Messplan Instrumentenanzeige-Inkremente und Akzeptanzunsicherheit sind getrennte Größen.
Prozessfähigkeit: Halten Sie das Band während der gesamten Charge
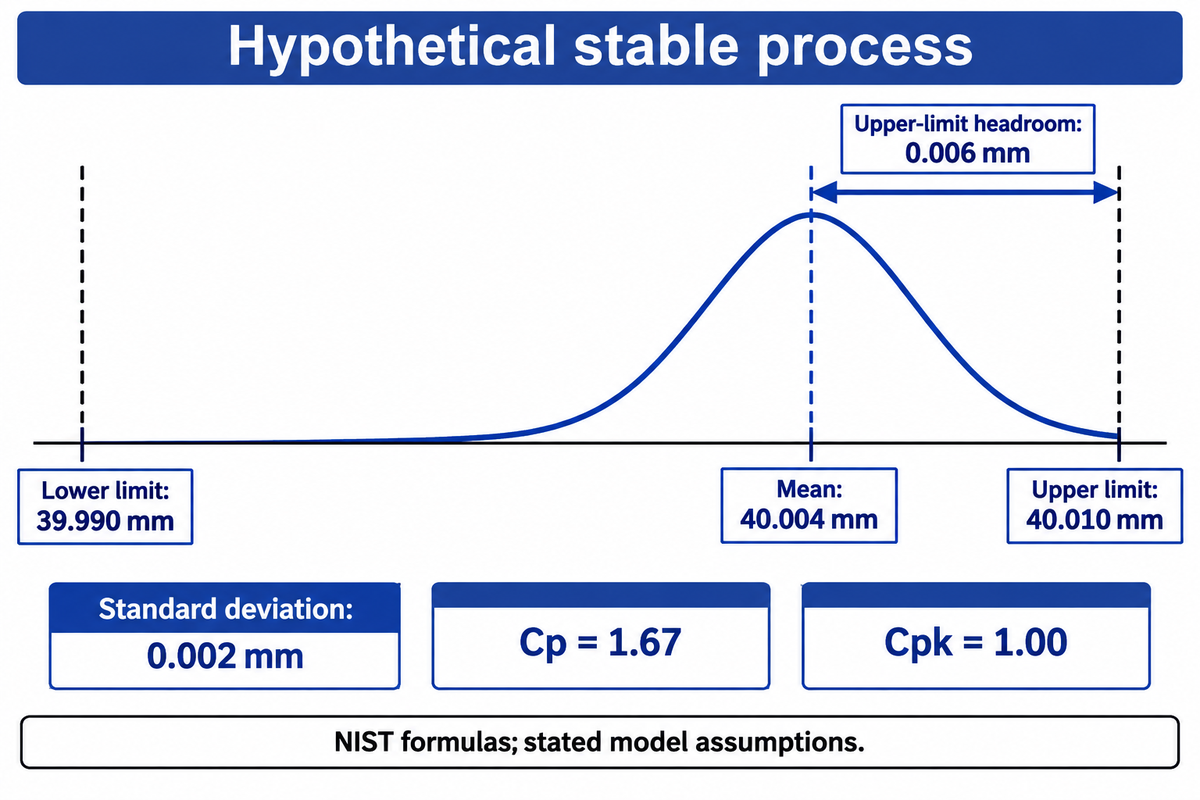
Die Einhaltung enger Toleranzen erfordert ein gleichbleibendes Verhalten über die zu beurteilenden Produktionsbedingungen. Cp vergleicht die zulässige Breite mit der Prozessspreizung; auch die Zentrierung ist von Cpk zu berücksichtigen. Für ein hypothetisches 40.000 ±0,010 mm Merkmal mit Mittelwert 40,004 mm und Standardabweichung 0,002 mm beträgt Cp 1.67 während Cpk unter dem angegebenen statistischen Modell 1.00 beträgt.
“Außerdem können wir erst anfangen, über Prozessfähigkeit zu sprechen, wenn wir Stabilität in unserem Prozess bewiesen haben”
Wir gehen von einem stabilen Prozess und einem annähernd normalverteilten Modell mit entsprechender Streuung aus. Die Ober- und Untergrenzen des Wellenzapfens liegen bei 40,010 mm und 39,990 mm. Cp = (40,010 − 39,990)/(6 × 0,002) = 1,67. Vergleichen Sie für Cpk (40,010 − 40,004)/(3 × 0,002) = 1,00 mit (40,004 − 39,990)/(3 × 0,002) = 2,33; verwenden Sie das kleinere Ergebnis, 1,00. Die NIST-Fähigkeitsformeln Aufzeigen, warum ein enger Spread noch zu nahe an einer Grenze sitzen kann. In diesem Beispiel ist nicht der Spread, sondern die Zentrierung das Thema. Ein vom Käufer vereinbartes Akzeptanzkriterium und Stichprobenplan bleiben getrennte Entscheidungen.
Kann eine Maschine mit einer Genauigkeit von ±0,02 mm ein Teil innerhalb von ±0,01 mm herstellen?
Eine Maschine darf eine ±0,01 mm Teileanforderung nur erfüllen, wenn ihr validierter Schneid - und Messprozess dieses Merkmal innerhalb der Grenzen hält. Eine zitierte ±0,02 mm Maschinenmetrik allein gibt nur sehr wenige Informationen. Es ist notwendig festzustellen, ob sie Position einer Achse, Reichweite eines Mechanismus oder irgendeinen anderen Test angibt. Nachdem dieser ermittelt wurde, können das tatsächliche Merkmal und die Prozessbedingungen ausgewertet werden.
Eine Kompensation kann eine gemessene, wiederholbare systematische Abweichung korrigieren. Zufällige Schwankungen, ein wechselnder thermischer Zustand oder eine instabile Vorrichtung erfordern andere Maßnahmen. Unterscheiden Sie zwischen Genauigkeit und Wiederholbarkeit. Die statistische Prozessregelung, kurz SPC, erhält die zeitliche Reihenfolge, sodass ein Werkzeugwechsel, ein Neustart des Prozesses oder eine Materialänderung sichtbar bleibt, statt in einem Mittelwert aufzugehen.
Ein Prozessmittel von 40,004 mm belässt im bearbeiteten Beispiel 0,006 mm bis zur Obergrenze. Der Mittelwert müsste zentriert werden, um Cpk zu verbessern und Cp unverändert zu lassen. Halten Sie die Zeitreihenfolge aufrecht, bevor Sie einen der beiden Indizes interpretieren. Vereinbaren Sie außerdem die Akzeptanzschwelle mit dem Kunden und die Länge der Studie, anstatt universelle Werte vorzuschreiben.
Drehen oder Schleifen: Wählen Sie nach dem Funktionsmerkmal
Für das Maß ist Drehen ein Ausgangsverfahren bei rotationssymmetrischen Merkmalen; Rundschleifen ist sinnvoll, wenn die geforderte Endform oder der Oberflächenzustand es verlangt. Ein Toleranzband von 0,010 mm allein bestimmt das Verfahren nicht. Berücksichtigen Sie Härte, Zugänglichkeit, Bezugsbeziehungen und Oberflächenbeschaffenheit und ordnen Sie jeder Anforderung ein Messergebnis zu, bevor Sie zusätzliche Bearbeitungsverfahren vorsehen.
- Die Funktion ist für ein unterstütztes Schneidwerkzeug zugänglich.
- Versuchsergebnisse treffen Größe, Form und Textur zusammen.
- Der Materialzustand ist für die gewählte Kante geeignet.
- Der Radzugang passt zum endgültigen Merkmal und Datum.
- Beim Schleifen wird die gemessene Form oder Texturlücke behoben.
- Der Fertigbestand und die Behandlungssequenz sind definiert.
| Feature-cluster | Wahrscheinliche Einschränkung | Route zu bewerten | Annahmeergebnis |
|---|---|---|---|
| Außenlagersitz | Fit- und Datum-Runout | Fertigdrehen oder Rundschleifen | Größe, Form und Auslauf |
| Dünnwandiger Ring | Vorrichtungsinduzierte Formänderung | Unterstütztes Drehen oder Schleifen | Form in spezifizierter Rückhalteeinrichtung |
| Langschacht | Unterstützung und Schlankheit | Unterstütztes Drehen; Zapfenschleifen | Geradheit und Journalrelation |
| Gehärtetes Journal | Materialzustand und Oberflächenintegrität | Hartdrehen oder Schleifen | Größe, Textur und relevante Oberflächenkontrollen |
| Innenbohrung | Zugriff und Werkzeugreichweite | Bohrung oder Innenschleifen | Durchmesser, Verjüngung und Form |
| Dichtfläche | Textur und Richtungsmarken | Drehen plus passende Veredelung | Spezifizierte Textur und Oberflächenbeschaffenheit |
| Planare Fläche | Ebenheit und Bezugspunkt | CNC-Fräsen oder Oberflächenschleifen | Ebenheit und Senkrechtheit |
| Kleines Profil/Feature | Zugang und Materialleitfähigkeit | Schweizer Bearbeitungs, Fräs - oder Draht-EDM | Profil, Größe und Randzustand |
| Unterbrochene Oberfläche | Kantenbeladung und lokale Form | Bewerten Sie die Schneid- oder Schleifstrategie | Merkmalskonsistenz über Unterbrechungen hinweg |
In einem Präzisions-CNC-Lagersitzversuch sollte die gleiche Anforderung im gleichen Leerzustand verglichen werden. Wenn die Größe überschritten wurde, die Oberflächentextur jedoch nicht, erfüllt ein feinerer Größenversatz nicht die Anforderungen an die Oberflächentextur. ANTISHICNCs CNC-Zylinderschleifer erforderlichen Weg zur Verfügung stellen; die CNC-Drehmaschinen Wendemöglichkeit zur Verfügung stellen.
Die Oberflächenintegrität kann je nach Weg zum Erreichen der endgültigen Dimension variieren. A 2026 S13Cr-Edelstahlstudie Nach dem Drehen und Schleifen unterschiedliche Oberflächen- und Untergrundeigenspannungsbedingungen festgestellt. Jeder Wert war eine einzige Beobachtung und die Ermüdungslebensdauer wurde nicht bewertet. Es wird empfohlen, die funktionalen Beweise des Merkmals auszuwählen, anstatt zu behaupten, dass das Drehen eine längere Lebensdauer bietet. Luft- und Raumfahrtkomponenten und medizinische Geräte erfordern eine spezielle Validierung über die Maßakzeptanz hinaus; Diese Matrix wählt Herstellungsprozesse und nicht Produktqualifikationen aus.
Bearbeitungskosten mit enger Toleranz: Angebot nur benötigte Präzision
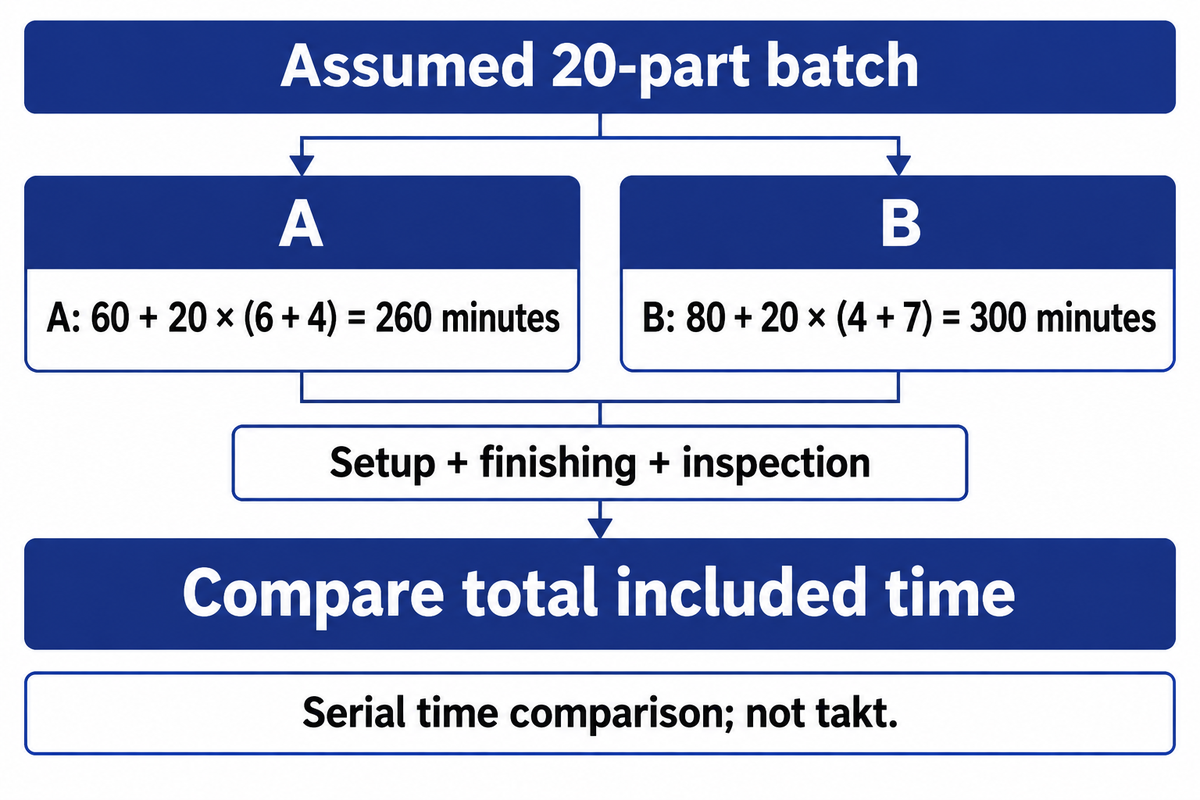
Die Kosten für die Bearbeitung mit engen Toleranzen hängen vom Angebot und vom enthaltenen Leistungsumfang ab. Bei einer angenommenen Charge von 20 Teilen ergeben 60 Minuten Rüstzeit plus 6 Minuten Endbearbeitung und 4 Minuten Prüfung pro Teil insgesamt 260 Minuten. Steigen Rüstzeit und/oder Prüfzeit, kann die insgesamt zu bezahlende Zeit zunehmen, auch wenn die Endbearbeitungszeit sinkt. Halten Sie den verglichenen Leistungsumfang ausdrücklich fest.
Betrachten Sie zwei vorgeschlagene Leistungsumfänge für dieselben 20 Teile. Umfang A umfasst 60 Minuten Rüstzeit sowie 6 Minuten Endbearbeitung und 4 Minuten Prüfung pro Teil: 60 + 20 × (6 + 4) = 260 Minuten. Umfang B umfasst 80 Minuten Rüstzeit sowie 4 Minuten Endbearbeitung und 7 Minuten Prüfung pro Teil: 80 + 20 × (4 + 7) = 300 Minuten. Bei B spart die Endbearbeitung 40 Minuten, doch die zusätzliche Prüfung benötigt 60 Minuten und das Rüsten weitere 20 Minuten. Kalkulieren Sie die Leistungsumfänge beziehungsweise Arbeitsstunden durch Multiplikation mit einem passenden Kostensatz. Eine parallel durchgeführte Prüfung würde eine gesonderte Kapazitätsberechnung erfordern; dieses Beispiel vergleicht den enthaltenen Zeitaufwand, nicht die Taktzeit.
Die ASQ-Qualitätskostenrahmen trennt Vorbeugungs- und Prüfkosten von internen und externen Fehlerkosten. Fragen Sie bei einem Prototypen- oder Kleinserienauftrag, welche Rüst- und Messkosten wiederkehren. Nacharbeit, Ausschuss und Eilversand beeinflussen ebenfalls die Lieferzeiten und die Lieferkette. Vergleichen Sie CNC-Bearbeitungsleistungen anhand desselben Freigabeumfangs; Präzisionsbearbeitungsleistungen mit Formprüfung sind ein anderes Angebot als eine reine Maßprüfung.
Das 4-Minuten-Finish von Scope B ist kürzer als das 6-Minuten-Finish von Scope A, dennoch überschreitet seine 300-Minuten-Gesamtmenge 260 Minuten für dieselbe Charge Überprüfen Sie die Herstellbarkeit und Teilequalität mit dem Designbesitzer, bevor Sie nichtfunktionale Callouts erweitern, und bewahren Sie die kritischen Grenzwerte, die die Teile nach Bedarf funktionieren lassen.
Maschinenabnahme: stimmen Sie dem Test vor der Bestellung zu
Die Maschinenakzeptanz erfordert eine gemeinsame Aufzeichnung der Konfiguration, der Schnittbedingungen und der gemessenen Merkmale.
Separate Achsenpositionierungstests, Standard-Teststückschneiden und Produktionsteilversuch des Käufers. Ein vorgeschlagener Neun-Zustands-Datensatz erfasst Änderungen, die eine ausgewählte Probe verfehlt. Die Produktion besitzt die Betriebssequenz, die Messtechnik die Messmethode und der Einkauf den vereinbarten Umfang.
ISO 230-2:2014 Achspositionierung abdeckt. ISO 13041-6:2009, bestätigt im Jahr 2026, Liefert Mindestanforderungen an die Schnittgenauigkeit für CNC-Drehmaschinen und Drehzentren unter Verwendung von standardmäßigen fertigen Prüfstücken Fügen Sie dem Auftrag die Material-, Bezugs-, Rückhalte-, Probenahme- und Unsicherheitsregeln des eigentlichen Teils hinzu. Der Produktionsversuch sollte sich mit den Ereignissen befassen, auf die die Werkstatt stoßen wird. Toleranzen bei der CNC-Bearbeitung gehören neben die Prozessbedingungen, die zu ihrer Bewertung verwendet werden.
9-Bedingungs-Annahmeversuch
Der 9-Bedingungs-Akzeptanzversuch ist ein vorgeschlagener Datensatz, der Produktionsereignisse mit gemessenen Merkmalen und vereinbarten Maßnahmen vor einer Maschinenbestellung verknüpft.
| Bedingung | Aufzeichnung zu behalten | Entscheidungsinhaber |
|---|---|---|
| Kaltstart | Aufwärmverfahren und erste nutzbare Feature-Ergebnisse | Produktion |
| Stetiges Laufen | Zeitgeordnete Größen-/Formbeobachtungen | Produktion + Messtechnik |
| Reiseposition | Relevante Schnittposition und Merkmalsergebnisse | Metrologie |
| Teilnachladen | Datum Sitz und Geometrie in der zeichnungsspezifizierten Rückhalteeinrichtung | Produktion |
| Werkzeug-/radalter | Drift durch geplante Kantenlebensdauer oder Dressingintervall | Produktion |
| Wechseln oder Anziehen | Erste akzeptierte Lesungen nach Intervention | Produktion |
| Stoppen/neu starten | Leerlaufdauer, thermischer Zustand und Wiederherstellungsergebnisse | Produktion |
| Kühlmittel-/umgebungsänderung | Zeitstempeltemperaturen und Merkmalsreaktion | Produktion + Messtechnik |
| Installierte Übergabe vor Ort | Installationszustand und wiederholte vereinbarte Kontrollen | Einkauf + Metrologie |
Für den Geräteumfang ANTISHICNCs CNC-Zylinderschleifer-Bereich beschreibt CG45 mit Siemens-Steuerung und einem optionalen Messgerät. Nehmen Sie die erforderliche Messoption in die Konfigurationsangabe auf und geben Sie das Merkmal an, das sie misst. Hochpräzise CNC-Maschinen benötigen eine geeignete Werkstückspannung und Messtechnik, um am ausgewählten Teil enge Toleranzen zu erreichen.
Für die Studiendauer, die Probenahmehäufigkeit und die Reaktionsregeln vor jedem Test eine Einigung erzielen. Das Qualitätsmanagementsystem sollte Rohwerte und Interventionen beibehalten, damit OEMs Freisetzungsentscheidungen treffen können. Gemeinsame Qualitätsstandards sollten das Merkmal und seine Freisetzungsmethode benennen.
Ausblick 2026: Vergütungsbedarf gemessenes Feedback
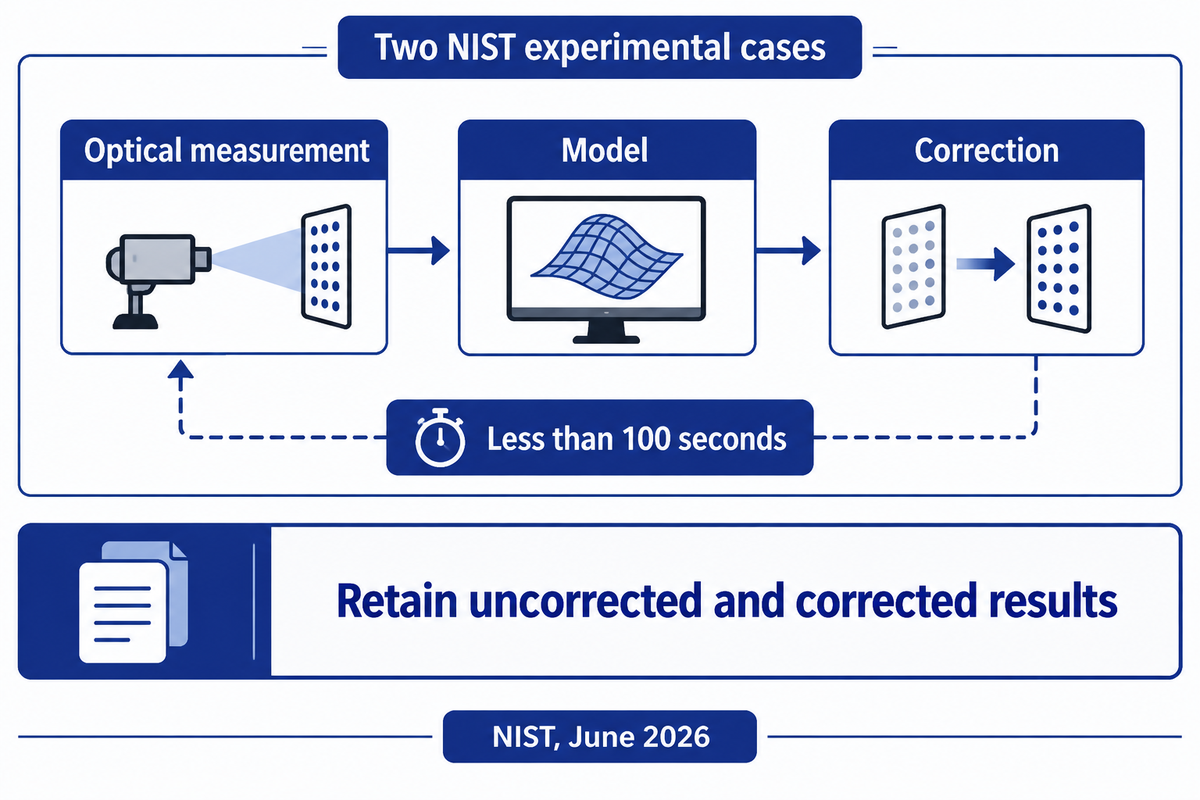
Feedback kaufen, das die Prozessänderung misst, die Sie steuern möchten. Die thermisch-verformungsarbeiten von NIST vom Juni 2026 beschreiben die Kompensation in weniger als 100 Sekunden für zwei experimentelle Fälle mittels optischer Messung und Modellierung. Die Kauffrage lautet, wie schnell eine spezifizierte Messung gerechtfertigt ist, um eine Korrektur zu werden, während sich die Maschine und das Teil im Zustand ändern.
Die NIST-Studie 2026 Verwendung eines skalierten Standardprüfkörpers und eines Bohrgitterartefakts, um die Kompensation zu testen. Die gemeldeten Gewinne stammen aus diesen Experimenten. Definieren Sie für ein Ausrüstungsprojekt im Jahr 2026 das gemessene Merkmal, das Korrekturziel und das Zeitfenster der Anwendbarkeit des Modells. Die Verbesserung der Leistung in einem thermischen Zustand hilft der Produktion nur, wenn sich die Zelle in diesem Zustand befindet und die Messung rechtzeitig eintrifft.
Moderne Fertigung erhöht die Messung innerhalb der Zelle, aber hilfreiches Feedback erfordert eine stabile Referenz Ein Sondenwert kann bei der Prozessanpassung helfen, und die endgültige Freigabe ist an die bewertete Messaufgabe und ihre Entscheidungsregel gebunden. Behalten Sie den Korrekturverlauf mit Teileergebnissen bei. Wenn Werkzeugänderungen Schritte erzeugen und die Software davon ausgeht, dass es sich bei diesen Änderungen um ein allmähliches thermisches Wachstum handelt, kann eine glatte Kompensationskurve die falsche Ursache verschleiern.
Auch Standardausgaben rechtfertigen einen Rückblick Im Oktober 2026 wurde, ISO 1:2022 Referenz-Temperatur-Ausgabe bleibt; ISO 230-2:2014 bleibt aktuell, und ISO 13041-6:2009 wurde 2026 bestätigt. Durch die Beibehaltung einer Ausgabe entfällt die Notwendigkeit, einen neuen Satz von Schnittanforderungen zu erstellen. Wählen Sie im Kaufvertrag den Umfang der Tests, die Sie anwenden werden, und behalten Sie die Anforderungen der Zeichenausgabe bei.
Wie ein Lieferant ein Konzept erklärt, kann vom Suchinteresse beeinflusst werden. Beim Maschinenkauf bestimmen jedoch letztlich das Teil und der Versuch das Ergebnis. In der Recherche ließ sich keine verlässliche jährliche Einführungsrate für diese Kompensationstechnologie finden. Für eine neue Fertigungszelle wäre der geeignetere nächste Schritt eine Feedback-Demonstration mit Zeitmessung und aufbewahrten Messwerten statt einer Annahme zum Marktwachstum.
Ein Kompensationszyklus von weniger als 100 Sekunden in den NIST-Experimenten verbindet die Erfassung und Korrektur für eine bestimmte Aufgabe. Ein Käufer sollte diesen Zeitrahmen im Verhältnis zu den tatsächlich kontrollierten Änderungen bewerten und dann die nicht korrigierten und korrigierten Ergebnisse für das betreffende Merkmal beibehalten. Die Beweise deuten darauf hin, dass eine gemessene Rückmeldungsspezifikation für die Zelle gerechtfertigt ist.
Häufig gestellte Fragen
Ist .005 eine enge Toleranz?
Ein .005-Callout benötigt eine Einheit und eine Vorzeichenkonvention, bevor er eine nutzbare Toleranz beschreibt.
Was ist die ISO-Norm für Bearbeitungstoleranzen?
Die ISO-Bearbeitungsanforderungen verwenden unterschiedliche Standards für allgemeine Ziehgrenzen, Geometrie, Referenztemperatur und Überprüfung.
Was ist Präzisionsfertigung und Zerspanungstechnik?
Die Präzisionsfertigung kombiniert kontrollierte Prozesse und Messungen, um Merkmale innerhalb ihrer vorgegebenen Grenzen zu erzeugen.
Was ist die Herstellung von High-Mix Low-Volume (HMLV)?
Bei der Herstellung mit hohem Mischvolumen und geringem Volumen werden viele Teilevarianten in relativ kleinen Chargen hergestellt.
Welche Bearbeitungsmethode eignet sich am besten für enge Toleranzen?
Wählen Sie die Methode, die die Größen-, Geometrie- und Oberflächenanforderungen des Merkmals im endgültigen Materialzustand erfüllt.
Was ist die engste Bearbeitungstoleranz?
Die engste Nutztoleranz ist das kleinste Band, das der gesamte Prozess wiederholt herstellen und auf das angegebene Merkmal überprüfen kann.
Ein ±0,010 mm-Feature hat ein 0,020 mm Gesamtband Definieren Sie seinen Verifizierungszustand, steuern Sie Prozessänderungen und behalten Sie die Messungen, die die Akzeptanz unterstützen, vor dem Kauf der Maschine.
Wenn Sie eine CNC-Bearbeitungszelle mit enger Toleranz in Betracht ziehen, ist, Kontaktieren Sie uns Mit Ihrer kritischen Merkmalszeichnung für einen Maschinenversuch zur Besprechung. Beziehen Sie den Zustand des Materials, das Chargenmuster und die Inspektionsanforderungen ein. Nutzen Sie den Versuch, um die gleiche Ausrüstung und den gleichen Messumfang zu bewerten.
Wie dieser Leitfaden die Geräteauswahl unterstützt
ANTISHICNC liefert Metallbearbeitungsmaschinen. Dieser Leitfaden verbindet veröffentlichte messtechnische Forschung und die Geltungsbereiche von Normen mit vorgeschlagenen Versuchsprotokollen zur Kontrolle eng tolerierter Merkmale. Die numerischen Vergleiche von Prozessfähigkeit und Zeitaufwand beruhen auf ausdrücklich genannten Annahmen. Sie helfen, einen Maschinenkauf anhand der Zeichnung, der Werkstückspannung und des Freigabeverfahrens zu strukturieren und jede Entscheidung der Fertigung, der Messtechnik oder dem Einkauf zuzuordnen.
Referenzen und Quellen
- Häufig gestellte Fragen zur Dimensionsmetrologie Nationales Institut für Standards und Technologie
- Einfluss des Drehens auf die Festplattenverzerrung, 2011 Kohlhoff, Sölter und Brinksmeier, Produktionstechnik
- Vorhersage der Spannkraft und gekoppelte Kräfte, 2023 Wissenschaftliche Berichte
- ISO 10579:2010, nicht starre Teile, öffentlicher Geltungsbereich Internationale Organisation für Normung
- Restspannung in der hybriden additiven/subtraktiven Fertigung, 2018 Nationales Institut für Standards und Technologie
- Statistische Probleme bei der geometrischen Inspektion von KMG, 1997 Nationales Institut für Standards und Technologie
- ISO 14253-1:2017, Entscheidungsregeln, öffentlicher Geltungsbereich Internationale Organisation für Normung
- Prozessstabilität, Abschnitt 3.4.5 NIST/SEMATECH Engineering Statistics Handbook
- Prozessfähigkeitsformeln NIST/SEMATECH Engineering Statistics Handbook
- Dreh- und Schleifmittelbearbeitung von S13Cr-Stahl, 2026 Quintas, Lima und Fonseca
- Qualitätskosten Amerikanische Gesellschaft für Qualität
- ISO 230-2:2014, Achsenpositionierung, öffentlicher Geltungsbereich Internationale Organisation für Normung
- ISO 13041-6:2009, fertiges Teststück, öffentlicher Umfang Internationale Organisation für Normung
- Inprozessuale optische thermische Verformungskompensation, Juni 2026 Nationales Institut für Standards und Technologie
- ISO 1:2022, Referenztemperatur, öffentlicher Geltungsbereich Internationale Organisation für Normung



