














Mis à jour en octobre 2026
L'usinage à tolérance serrée maintient une caractéristique critique dans les limites d'étirage serrées pour un cycle de production convenu. Cinq commandes portent le travail : température, tenue du travail, coupe, état du matériau et mesure. Commencez par la caractéristique qui doit fonctionner, puis connectez chaque commande à une condition d'acceptation mesurable pour que les pièces respectent les limites d'étirage.
Un seul bon échantillon ne suffit pas pour un acheteur de machine. Un machiniste veut savoir quel changement corriger. Ce guide relie ces décisions avec un grand livre de variations, une matrice de sélection de processus et un dossier d'essai.
- Caractéristique critique : nommez la taille, la forme ou la caractéristique de texture.
- Limites de dessin : conserver les unités et les valeurs réelles supérieures/inférieures.
- État de vérification : identifier la température et la contention prescrite.
- Méthode de libération : échantillonnage des enregistrements, incertitude et règle de décision.
Ce que signifie l'usinage à tolérance serrée sur le dessin
L'usinage à tolérance serrée commence par une limite inférieure et supérieure explicite pour une caractéristique d'intérêt. Un appel de ±0,001 in permet une largeur totale de 0,002 in, soit 0,0508 mm. La taille, la rondeur, le voile et la texture de surface décrivent différentes propriétés, écrivez donc chaque exigence fonctionnelle avant de sélectionner une voie de fabrication.
L'usinage de précision contrôle les dimensions qui permettent aux pièces finies de s'emboîter. Les tolérances plus serrées sont utiles pour contrôler l'ajustement des roulements, l'alignement et les interfaces de joint ; appliquer la même bande sur toutes les surfaces d'un assemblage peut ajouter du travail, mais peut ne pas améliorer l'assemblage. Le rôle de la tolérance serrée est un contrôle plus fonctionnel par opposition à un marquage ou un ID fixé à la pièce.
Conserver la température de référence avec la définition des limites. La portée publique de l'ISO 1 :2022 couvre la température de référence pour les propriétés géométriques et dimensionnelles ; NIST spécifie 20 °C ; la correction de température et son incertitude appartiennent alors à la méthode de mesure.
Qu'est-ce qui est considéré comme une tolérance d'usinage serrée ?
Une tolérance d'usinage serrée est une variation étroite permise par rapport à la caractéristique, au matériau et au processus de production. Par exemple, ±0,005 mm donne une bande totale de 0,010 mm. Cette exigence peut être exigeante sur une caractéristique et routinière sur une autre ; les limites de dessin et une méthode de mesure répétable donnent la définition utile.
La cotation doit aussi situer l’intervalle ; ces exigences de tolérance définissent les dimensions admises. Une cote de 1.000 in avec des limites +0/−0.002 in couvre 0,998–1,000 in. Une cote de 1.000 ±0.001 in couvre 0,999–1,001 in. Les deux ont une largeur totale de 0.002 in, mais les dimensions acceptables diffèrent. Remplacer l’une par l’autre peut modifier l’ajustement. Utilisez le guide de tolérance de référence et géométrique pour la forme et l'emplacement, et le tolérances générales selon la norme ISO 2768 pour les défauts de dessin.
Un examen d'achat place la caractéristique critique avec sa caractéristique d'accouplement. Si le fournisseur donne une bande plus large, le propriétaire du design doit vérifier les dégagements et/ou les interférences. Une limite admissible ne peut pas être surmontée par une offre basse.
Un appel de ±0,001 permet un écart de 0,0254 mm dans les deux sens ; sa portée complète est de 0,0508 mm. Des largeurs de bande égales peuvent occuper différentes positions autour de la taille nominale. Copiez les limites réelles dans le plan d'inspection afin que l'acheteur et le fournisseur jugent la même caractéristique finie.
Température : séparer la croissance des pièces de la dérive de la machine
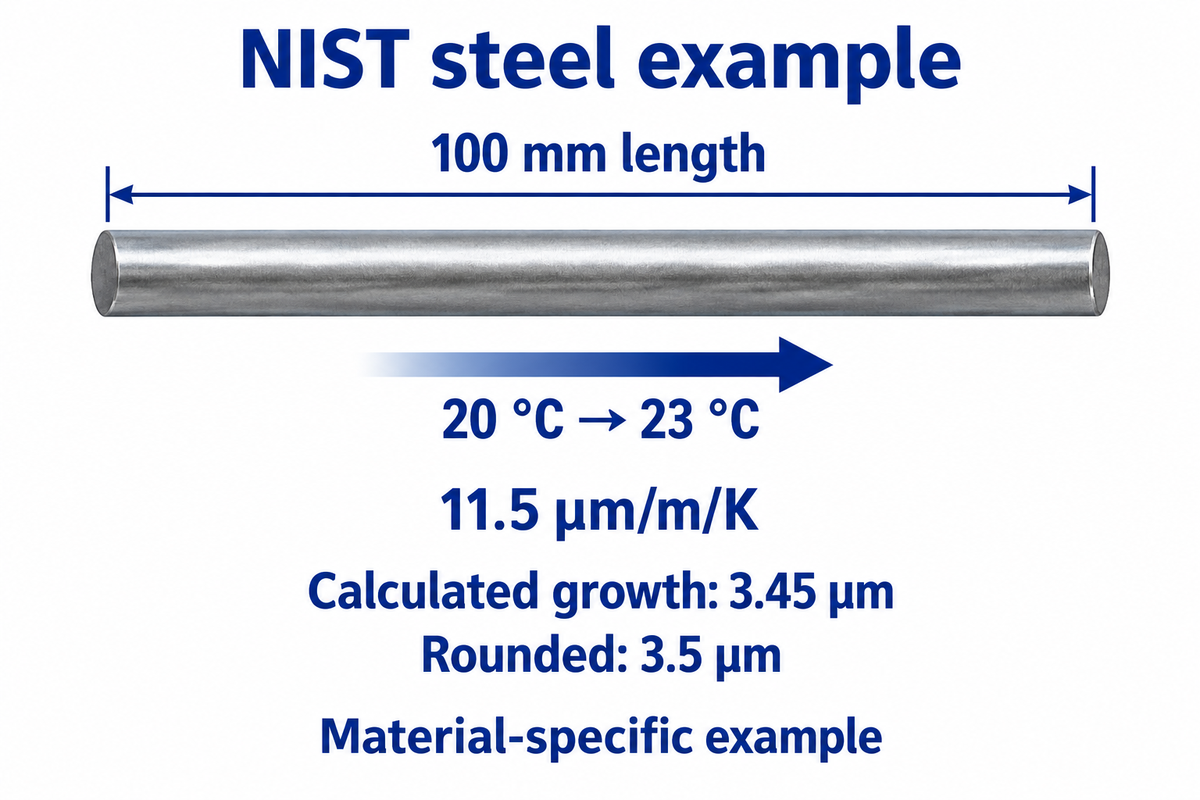
Le contrôle de la température commence par séparer l'expansion de la pièce du mouvement de la structure de la machine. Dans l'exemple de bloc de jauge en acier du NIST, une longueur de 100 mm avec un coefficient de 11,5 µm/m/K croît d'environ 3,5 µm entre 20 °C et 23 °C. Enregistrez à la fois la température du matériau et l'état de fonctionnement de la machine avant d'ajuster la taille.
Considérons que référence acier 100 mm dans un atelier à 23 °C. Le calcul est ΔL = aLΔT = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, arrondi à 3,5 µm dans le FAQ NIST dimensionnelle-métrologie. Un lecteur comparant cette valeur avec une tolérance de 0,005 mm compare 3,45 µm avec 5 µm. Avant de changer un décalage, amener la lecture à la condition de référence définie ou appliquer une correction appropriée. Le coefficient appartient à l'exemple matériel ; utiliser le coefficient réel de l'alliage pour une autre partie. L'incertitude dans ce coefficient et dans la mesure de température subsiste après correction.
Des horodatages doivent être ajoutés pour les recharges et les redémarrages du liquide de refroidissement. Dans la discussion sur les travaux de bar, il a été mentionné que la taille a changé. Cela a conduit à des théories de température et de vibration. L'affiche originale n'avait pas mesuré la température. Une réponse adéquate est d'enregistrer l'événement et de capturer l'état thermique avant de choisir une cause. L'air ambiant soigneusement contrôlé laisse seul le stock chaud, le liquide de refroidissement et la croissance de la broche non résolus. Enregistrez ces conditions environnementales avec les lectures de caractéristiques.
Pour l'exemple en acier de 100 mm, le même coefficient donne une croissance de 1,15 µm par 1 °C Les caractéristiques plus longues accumulent plus de changement de longueur pour la même différence de température. Comparez les citations sur une condition de référence indiquée et la procédure de réchauffement, donc un contrôle environnemental supplémentaire aborde une contribution mesurée à la caractéristique.
Exploitation et découpe : isoler la source de variation
Un diagnostic efficace compare la caractéristique avant et après un changement contrôlé du processus. Une étude réalisée en 2011 sur des disques en acier forgé de 120 mm a montré comment le serrage, l'enlèvement de matière et la contrainte d'usinage affectaient ensemble la forme. Les états du processus devraient être enregistrés plutôt que de supposer cinq sources d'erreur indépendantes et non liées. Cette approche devrait être couplée à une évaluation de l'état de retenue requis par le dessin.
Le Étude de distorsion des disques en acier géométrie comparée des disques avant et après diverses étapes de fabrication Dans un plus récent Étude de fraisage à paroi mince la modélisation informatique a été utilisée pour prédire les phénomènes couplés de coupe et de serrage, et pour limiter la portée des prédictions aux emplacements clés de serrage. L'investigation par étapes a été soutenue par les deux études. Ni l'un ni l'autre ne fournit une pression de fixation universelle ou un score diagnostique garanti.
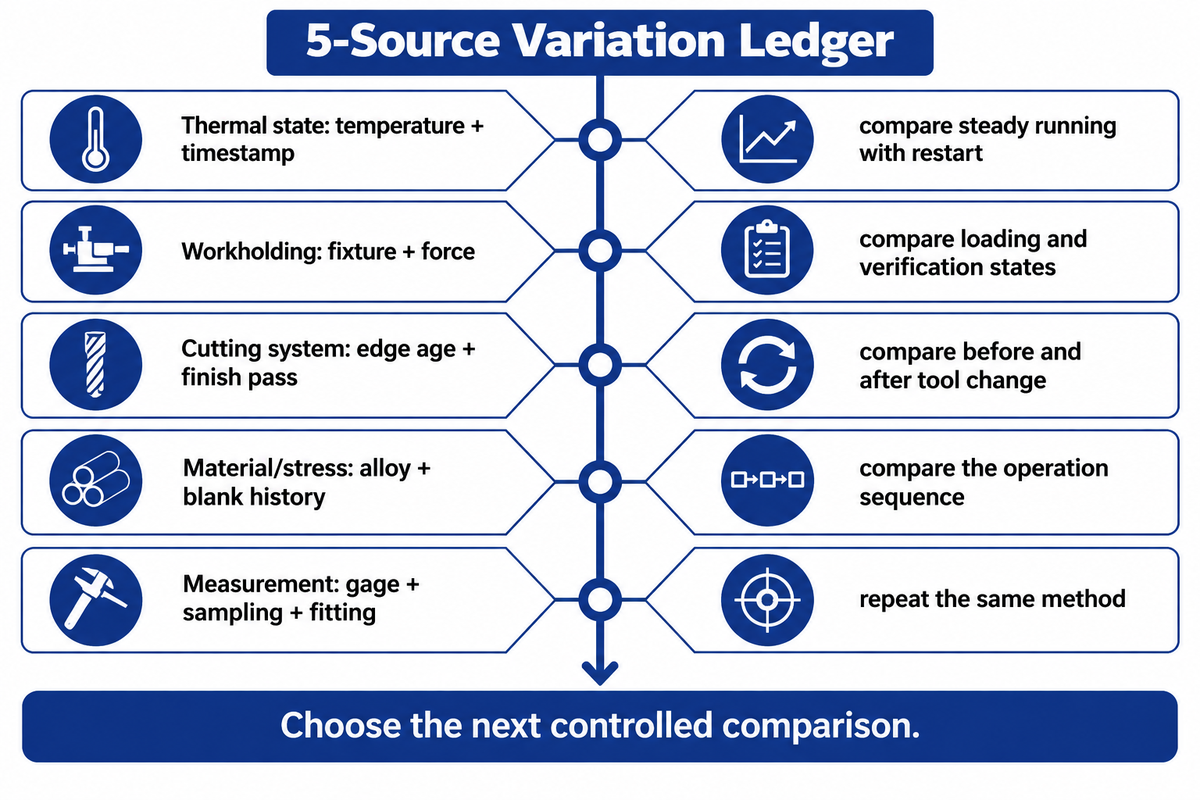
Grand livre de variations à 5 sources
Le grand livre de variations à 5 sources relie chaque contributeur présumé à une observation et à une comparaison contrôlée.
| Contributeur | Record | Comparer | Réponse |
|---|---|---|---|
| État thermique | Température et horodatage des pièces/liquides de refroidissement | Course régulière contre redémarrage | Récupération thermique séparée de la correction permanente de la taille |
| Exploitation | Réglage des luminaires, des sièges et de la force approuvée | Reprendre le chargement ; comparer les états de vérification d'usinage et de dessin | Examinez le support et les sièges avant les modifications de décalage |
| Système de coupe | Âge des bords, identité de l'outil et passe de finition | Découpes stables avant/après changement d'outil | Séparez les étapes liées aux bords de la dérive progressive |
| Matériel/stress | Histoire de fabrication d'alliage, de chaleur et de blanc | Géométrie sur la séquence d'opération approuvée | Examiner l'allocation de stock et la séquence de traitement |
| Mesure | Portée, lieux d'échantillonnage, montage et retenue | Répétez la caractéristique selon la même méthode | Résoudre les différences de méthode avant de poursuivre les offsets |
Un anneau à paroi mince peut lire rond dans un mandrin et changer de forme après le relâchement. Utilisez cette différence pour étudier la fixation, puis inspectez dans l'état spécifié du dessin. portée publique de l'ISO 10579 :2010 couvre les pièces non rigides qui nécessitent une retenue pendant la vérification. Le serrage à la coupe ordinaire et le dispositif de retenue de vérification prescrit sont des définitions de configuration distinctes.
Historique du matériel appartient également dans le grand livre Une distorsion surprenante s'est produite après avoir tourné des cylindres en acier inoxydable fusionnés par lit de poudre dans Étude additive/soustractive 2018 du NIST. Gardez cela dans la portée du processus. Utilisez ceci pour les examens de conception de pièces afin de documenter comment la matière première a été formée. Choisissez un outil approprié et un agencement de support pour la géométrie ; les efforts pour réduire l'usure de l'outil ne peuvent pas corriger une donnée instable.
Incertitude de mesure et décision de libération
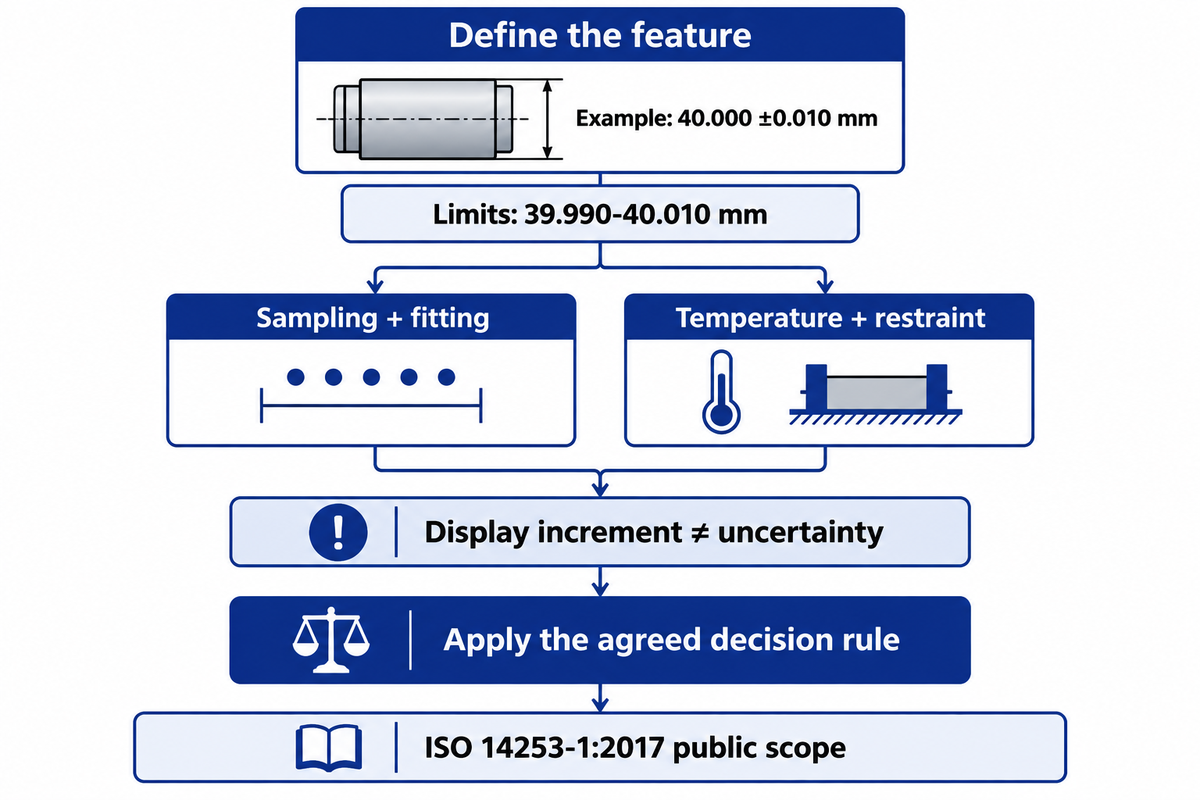
Mesurez et relâchez une fonctionnalité en utilisant l'état de vérification spécifié et la règle de décision convenue. Un affichage montrant des incréments de 0,001 mm ne montre pas l'incertitude de mesure complète. Près d'une limite de spécification, l'étalonnage, la température, l'échantillonnage et l'ajustement peuvent affecter la décision même si des lectures répétées montrent la cohérence. Définissez ces exigences d'inspection avant l'essai pour améliorer la cohérence de l'inspection des pièces.
Une taille de jauges de lecture de diamètre aux endroits échantillonnés. La rondeur, le faux-rond et la position nécessitent des mesures différentes. Le Discussion du NIST sur l'inspection géométrique du CMM donne un aperçu de l'écart entre une surface entière et un ensemble limité de points de mesure. Outre la définition de la distribution des points et la méthode d'ajustement, précisez l'instrument. Les appels de concentricité hérités nécessitent également la norme et l'interprétation indiquées du dessin.
Pour un tourillon hypothétique de 40.000 ±0.010 mm, les limites de taille sont de 39.990 mm et 40.010 mm. Disons qu'une lecture est faite près de la limite supérieure. Dans ce cas, selon la règle convenue tenant compte de l'incertitude, la métrologie devrait traiter ce résultat tel quel, au lieu de l'arrondir pour acceptation. Portée publique de l'ISO 14253-1 :2017 traite de telles décisions de conformité. La tâche de mesure demandée peut tirer parti d'un système embarqué approprié ou d'un autre équipement ; choisir le système le plus approprié en fonction des performances évaluées pour la caractéristique.
Le plan de mesure du tourillon de 40 mm doit garder les résultats de taille et de forme séparés. Traçabilité à l'étalonnage et la retenue prescrite doit être convenue avant d'acheter des décimales supplémentaires sur un écran. Des lectures plus répétées à un moment donné ne remplaceront pas la couverture de la surface entière.
Pour le tourillon de 40,000 ±0,010 mm, inscrivez les limites de 39,990 mm40,010, le dispositif de retenue spécifié par le dessin et la règle de décision ISO 14253-1 dans le même plan de mesure. Les incréments d'affichage des instruments et l'incertitude d'acceptation sont des quantités distinctes.
Capacité de processus : maintenez la bande tout au long du lot
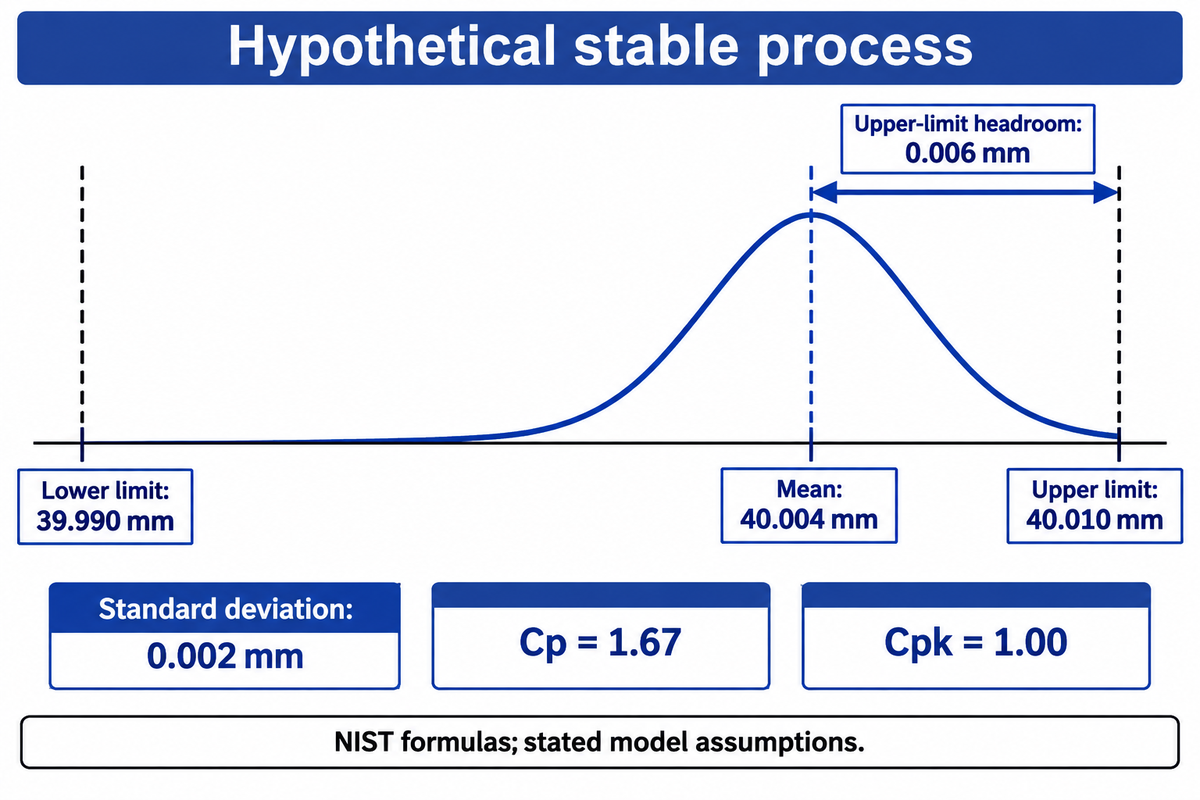
Le maintien de tolérances serrées exige un comportement cohérent sur les conditions de production évaluées. Cp compare la largeur autorisée avec l'étalement du processus ; Cpk tient également compte du centrage. Pour une caractéristique hypothétique de 40.000 ±0,010 mm avec une moyenne de 40,004 mm et un écart type de 0,002 mm, Cp est de 1.67 tandis que Cpk est de 1.00 sous le modèle statistique énoncé.
“Nous ne pouvons pas non plus commencer à parler de capacité de processus tant que nous n'avons pas fait preuve de stabilité dans notre processus.”
Nous supposons un procédé stable et un modèle approximativement normal avec une dispersion appropriée. Les limites supérieure et inférieure de la portée sont de 40,010 mm et 39,990 mm. Cp = (40.010 − 39.990)/(6 × 0.002) = 1.67. Pour Cpk, comparez (40.010 − 40.004)/(3 × 0.002) = 1.00 avec (40.004 − 39.990)/(3 × 0.002) = 2.33 ; retenez le plus petit résultat, 1.00. Le Formules de capacité NIST montrer pourquoi un spread étroit peut encore se situer trop près d'une limite. Dans cet exemple, ce n'est pas le spread, mais le centrage qui est en cause. Un critère d'acceptation convenu par l'acheteur et un plan d'échantillonnage restent des décisions distinctes.
Une machine avec une précision de ±0,02 mm peut-elle fabriquer une pièce à ±0,01 mm près ?
Une machine peut satisfaire à une exigence de pièce de ±0,01 mm seulement si son processus de coupe et de mesure validé maintient cette caractéristique dans les limites. Une métrique de machine de ±0,02 mm citée, seule, donne très peu d'informations. Il est nécessaire de déterminer si elle spécifie la position d'un axe, la plage de déplacement d'un mécanisme ou un autre test. Après que cela soit déterminé, la caractéristique réelle et les conditions du processus peuvent être évaluées.
La compensation peut traiter un biais mesuré et répétable. La variation aléatoire, le changement d'état thermique ou un luminaire instable nécessite une réponse différente. Gardez la précision et la répétabilité distinctes. Le contrôle statistique du processus ou SPC permet de maintenir l'ordre temporel, de sorte qu'un changement d'outil ou un redémarrage du processus, ou un changement du matériau reste visible, au lieu de fusionner en moyenne.
Un processus de 40,004 mm signifie laisse 0,006 mm à la limite supérieure dans l'exemple travaillé. La moyenne devrait être centrée afin d'améliorer Cpk et laisser Cp inchangé. Maintenir l'ordre temporel avant d'interpréter l'un ou l'autre indice. De plus, convenir du seuil d'acceptation avec le client et de la longueur de l'étude, plutôt que d'imposer des valeurs universelles.
Tournage ou meulage : choisissez par la caractéristique fonctionnelle
En termes de taille, le tournage est une voie de départ pour les caractéristiques de rotation ; le meulage cylindrique gagne sa place lorsque la forme finale ou l'état de surface requis l'exige. Une bande de taille 0,010 mm ne peut à elle seule régler la voie. Inclure la dureté, l'accès, les relations de référence et la texture, puis attribuer un résultat de mesure à chaque exigence avant d'ajouter des processus secondaires.
- La fonctionnalité est accessible à un outil de coupe pris en charge.
- Les résultats des essais rencontrent la taille, la forme et la texture ensemble.
- L'état du matériau convient au bord sélectionné.
- L'accès aux roues convient à la fonctionnalité finale et aux données.
- Le meulage corrige la forme mesurée ou l'écart de texture.
- Le stock de finition et la séquence de traitement sont définis.
| Grappe de fonctionnalités | Contrainte probable | Itinéraire à évaluer | Résultat d'acceptation |
|---|---|---|---|
| Siège de palier externe | Épuisement de l'ajustement et des données | Finir le tournage ou le meulage cylindrique | Taille, forme et épuisement |
| Anneau à paroi mince | Changement de forme induit par le dispositif | Tournage ou meulage supporté | Forme en retenue spécifiée |
| Arbre long | Soutien et élancement | Tournage soutenu ; meulage de tourillons | Droiture et relation de journal |
| Journal durci | État du matériau et intégrité de la surface | Tournage dur ou meulage | Vérifications de taille, de texture et de surface pertinentes |
| Alésage interne | Accès et portée des outils | Ennui ou meulage interne | Diamètre, conicité et forme |
| Surface d'étanchéité | Texture et marques directionnelles | Tournage plus finition appropriée | Texture et état de surface spécifiés |
| Visage planaire | Relation de planéité et de référence | Fraisage CNC ou meulage de surface | Planéité et perpendicularité |
| Petit profil/caractéristique | Accès et conductivité des matériaux | Usinage suisse, fraisage ou EDM filaire | Profil, taille et condition de bord |
| Surface interrompue | Chargement des bords et formulaire local | Évaluer la stratégie de coupe ou de meulage | Cohérence des fonctionnalités lors des interruptions |
Lors d’un essai de portée de roulement sur une machine CNC de précision, comparez la même exigence sur une ébauche dans le même état. Si la dimension est conforme mais pas l’état de surface, une correction dimensionnelle plus fine ne satisfait pas l’exigence d’état de surface. ANTISHICNC : Broyeurs cylindriques CNC fournir l'itinéraire requis ; le Tours CNC fournir l'option de tournage.
L'intégrité de la surface peut varier en fonction de l'itinéraire emprunté pour atteindre la dimension finale A étude 2026 S13Cr sur l’acier inoxydable on a trouvé des conditions de contraintes résiduelles de surface et de subsurface variables après le tournage et le meulage. Chaque valeur était une seule observation et la durée de vie en fatigue n'a pas été évaluée. La sélection des preuves fonctionnelles de la caractéristique plutôt que de prétendre que le tournage offre une durée de vie plus longue est recommandée. Les composants aérospatiaux et les dispositifs médicaux nécessitent une validation spécialisée au-delà de l'acceptation dimensionnelle ; cette matrice sélectionne les processus de fabrication, et non les qualifications du produit.
Coût d'usinage de tolérance serré : devis seulement nécessaire précision
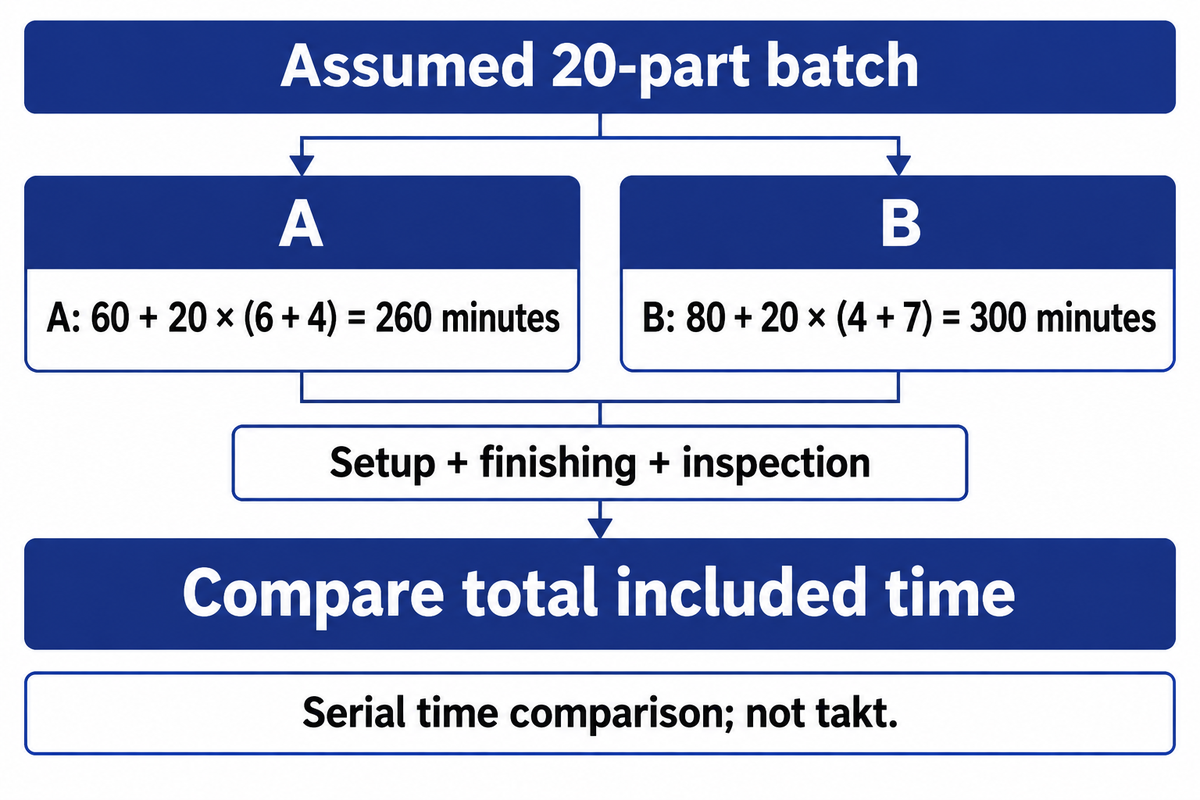
Coût d'usinage tolérance serrée varie selon la citation et quel travail est inclus. Dans un lot supposé de 20 parties, 60 minutes de configuration plus 6 minutes de finition et 4 minutes d'inspection par partie totalisent 260 minutes. Si le temps de configuration et/ou d'inspection augmente, le temps total payé peut augmenter même si le temps de finition diminue. Gardez la portée comparée explicite.
Considérez deux périmètres proposés pour les mêmes 20 pièces. Le périmètre A comprend 60 minutes de préparation, 6 minutes de finition et 4 minutes de contrôle par pièce : 60 + 20 × (6 + 4) = 260 minutes. Le périmètre B comprend 80 minutes de préparation, 4 minutes de finition et 7 minutes de contrôle : 80 + 20 × (4 + 7) = 300 minutes. La finition économise 40 minutes avec B, mais le contrôle supplémentaire consomme 60 minutes et la préparation ajoute 20 minutes. Chiffrez les périmètres ou les heures de travail en les multipliant par un taux applicable. Un contrôle en parallèle nécessiterait un calcul de capacité distinct ; cet exemple compare le temps inclus, pas le takt.
Le Cadre de coût de qualité ASQ sépare les coûts de prévention et d'évaluation des coûts de défaillance internes et externes. Pour une commande de prototype ou de faible volume, demandez quels coûts de configuration et de mesure se reproduisent. Le remaniement, le stock rejeté et l'expédition accélérée ont également une incidence sur les délais et la chaîne d'approvisionnement. Comparez les services d'usinage CNC sur la même portée de libération ; les services d'usinage de précision qui incluent l'inspection de formulaires sont une offre différente d'un contrôle uniquement en fonction de la taille.
La finition de 4 minutes de Scope B est plus courte que celle de 6 minutes de Scope A, pourtant son total de 300 minutes dépasse 260 minutes pour le même lot. Examinez la fabricabilité et la qualité des pièces avec le propriétaire du design avant d'élargir les appels non fonctionnels, et préservez les limites critiques qui font fonctionner les pièces comme requis.
Acceptation de la machine : acceptez l'essai avant la commande
L'acceptation de la machine nécessite un enregistrement partagé de la configuration, des conditions de coupe et des caractéristiques mesurées.
Essais distincts de positionnement d'axe, découpe standard d'éprouvette et essai de pièce de production de l'acheteur. Un enregistrement proposé à neuf conditions capture les changements qu'un échantillon sélectionné manque. La production possède la séquence de fonctionnement, la métrologie possède la méthode de mesure et l'achat possède la portée convenue.
ISO 230-2:2014 couvre le positionnement de l'axe. ISO 13041-6 :2009, confirmée en 2026, fournit des exigences minimales en matière de précision de coupe pour les machines de tournage à commande numérique et les centres de tournage utilisant des éprouvettes finies standard. Ajouter à la commande les règles relatives au matériau, aux données, à la retenue, à l'échantillonnage et à l'incertitude de la pièce réelle. L'essai de production devrait porter sur les événements auxquels le magasin sera confronté. Les tolérances dans l'usinage à commande numérique appartiennent à côté des conditions de processus utilisées pour les évaluer.
Essai d'acceptation de 9 conditions
L'essai d'acceptation de 9 conditions est un enregistrement proposé reliant les événements de production aux caractéristiques mesurées et aux actions convenues avant une commande de machine.
| Condition | Enregistrement à conserver | Propriétaire de la décision |
|---|---|---|
| Démarrage à froid | Procédure d'échauffement et premiers résultats de fonctionnalités utilisables | Production |
| Course régulière | Observations de taille/forme ordonnées dans le temps | Production + métrologie |
| Position de voyage | Position de coupe pertinente et résultats des caractéristiques | Métrologie |
| Recharger partie | Assise de référence et géométrie dans le dispositif de retenue spécifié par le dessin | Production |
| Âge des outils/roues | Goutte à travers la durée de vie prévue des bords ou l'intervalle de pansement | Production |
| Changement ou pansement | Premières lectures acceptées après intervention | Production |
| Arrêter/redémarrer | Durée de ralenti, état thermique et résultats de récupération | Production |
| Changement de liquide de refroidissement/ambiant | Températures horodatées et réponse des fonctionnalités | Production + métrologie |
| Transfert sur site installé | État d'installation et vérifications convenues répétées | Achats + métrologie |
Pour la portée de l'équipement, les ANTISHICNC Gamme de meuleuse cylindrique CNC décrit CG45 avec contrôle Siemens et un appareil de mesure en option. Mettez l'option de mesure requise dans la ligne de configuration et spécifiez la caractéristique qu'elle mesure. Les machines CNC de haute précision nécessitent un maintien du travail et une métrologie compatibles pour atteindre des tolérances serrées sur la pièce sélectionnée.
Accordez-vous avant chaque essai sur la durée de l’étude, la fréquence d’échantillonnage et les règles de réaction. Le système de management de la qualité doit conserver les relevés bruts et les interventions pour permettre aux OEMs de prendre les décisions de conformité. Les règles communes de qualité doivent préciser la caractéristique et la méthode utilisée pour décider de sa conformité.
Perspectives 2026 : besoins de rémunération mesurés en retour
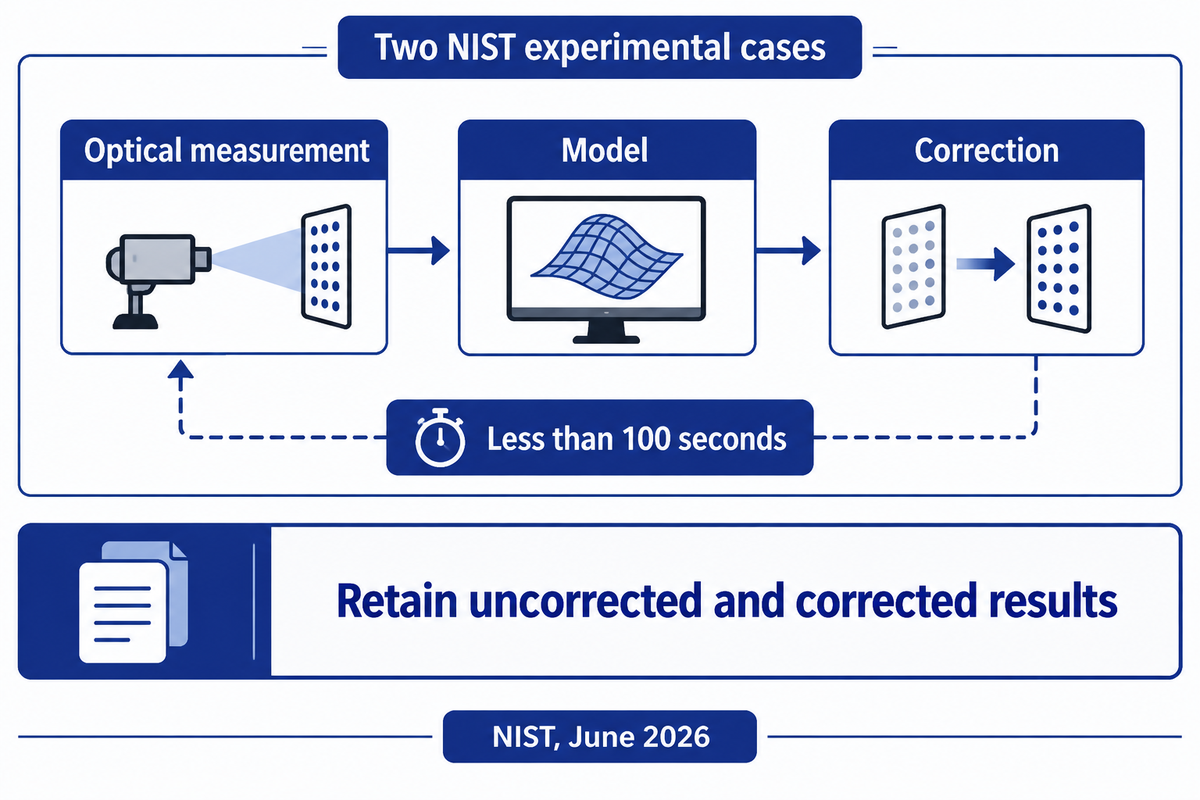
Acheter des commentaires qui mesurent le changement de processus que vous souhaitez contrôler. Les travaux de déformation thermique du NIST de juin 2026 décrivent une compensation en moins de 100 secondes pour deux cas expérimentaux utilisant la mesure optique et la modélisation. La question d'achat est de savoir à quelle vitesse une mesure spécifiée est justifiée pour devenir une correction pendant que la machine et la pièce changent d'état.
Le étude NIST 2026 utilisé un spécimen d'essai standard à l'échelle et un artefact de grille de forage pour tester la compensation. Les gains rapportés proviennent de ces expériences. Pour un projet d'équipement de 2026, définissez la caractéristique mesurée, l'objectif de correction et la fenêtre temporelle d'applicabilité du modèle. L'amélioration des performances dans un état thermique aidera la production seulement si la cellule est dans cet état et que la mesure arrive à temps.
La fabrication moderne augmente la mesure au sein de la cellule, mais un retour utile nécessite une référence stable. Une valeur de sonde peut aider à l'ajustement du processus, et la libération finale est liée à la tâche de mesure évaluée et à sa règle de décision. Conserver l'historique de correction avec les résultats des pièces. Si les changements d'outils créent des étapes et que le logiciel suppose que ces changements sont une croissance thermique progressive, une courbe de compensation lisse peut masquer la mauvaise cause.
Les éditions standard méritent également un retour en arrière. En octobre 2026, ISO 1:2022 reste l'édition de référence-température ; ISO 230-2 :2014 reste d'actualité, et ISO 13041-6 :2009 a été confirmée en 2026. ?Garder une édition évite d'avoir à créer un nouvel ensemble d'exigences de coupe Dans le contrat d'achat, choisissez la portée des tests que vous appliquerez et conservez les exigences d'édition de dessin.
La façon dont un fournisseur explique un concept peut être influencée par l'intérêt de recherche. Cependant, dans le cas de l'achat de la machine, la pièce et l'essai dictent finalement le résultat. Aucun taux d'adoption fiable d'une année sur l'autre pour cette technologie de compensation n'a pu être trouvé dans la recherche. La prochaine étape la plus appropriée pour une nouvelle cellule serait une démonstration de rétroaction chronométrée avec des mesures retenues, plutôt qu'une hypothèse de croissance du marché.
Un cycle de compensation de moins de 100 secondes dans les expériences NIST relie la détection et la correction pour une tâche spécifiée. Un acheteur doit évaluer ce délai par rapport aux changements réels contrôlés, puis conserver les résultats non corrigés et corrigés pour la fonctionnalité en question. Les preuves suggèrent qu'une spécification de rétroaction mesurée pour la cellule est justifiée.
Questions fréquemment posées
« .005 » correspond-il à une tolérance serrée ?
Un appel .005 a besoin d'une unité et d'une convention de signe avant de décrire une tolérance utilisable.
Quelle est la norme ISO pour les tolérances d'usinage ?
Les exigences d'usinage ISO utilisent différentes normes pour les limites générales de dessin, la géométrie, la température de référence et la vérification.
Qu'est-ce que la technologie de fabrication et d
La fabrication de précision combine des processus contrôlés et des mesures pour produire des caractéristiques dans les limites spécifiées.
Qu’est-ce que la fabrication à haut mélange et à faible volume (HMLV) ?
La fabrication à haut mélange et à faible volume produit de nombreuses variantes de pièces en lots relativement petits.
Quelle méthode d'usinage est la meilleure pour les tolérances serrées ?
Choisissez la méthode qui satisfait aux exigences de taille, de géométrie et de surface de la caractéristique dans son état final de matériau.
Quelle est la tolérance d'usinage la plus serrée
La tolérance utile la plus étroite est la plus petite bande que le processus complet peut fabriquer et vérifier à plusieurs reprises pour la fonctionnalité spécifiée.
Une fonctionnalité de ±0,010 mm a une bande totale de 0,020 mm. Définissez son état de vérification, contrôlez les modifications du processus et conservez les mesures qui soutiennent l'acceptation avant d'acheter la machine.
Si vous envisagez une cellule d'usinage CNC à tolérance serrée, contactez-nous avec votre dessin de caractéristiques critiques pour un essai de machine à discuter. Incluez l'état du matériel, le modèle de lot et les exigences d'inspection. Utilisez l'essai pour évaluer le même équipement et la même portée de mesure.
Comment ce guide prend en charge la sélection des équipements
ANTISHICNC fournit des équipements de travail des métaux. Ce guide associe des recherches publiées en métrologie et les domaines d’application des normes à des relevés d’essai proposés pour maîtriser les caractéristiques à tolérances serrées. Les comparaisons chiffrées de capabilité et de temps reposent sur les hypothèses indiquées. Elles aident à organiser l’achat d’une machine autour du dessin, du bridage et de la méthode de décision de conformité, chaque décision étant attribuée à la production, à la métrologie ou aux achats.
Références et sources
- FAQ Dimensional-Metrologie Institut national des normes et de la technologie
- Influence de l'activation de la distorsion du disque, 2011 Kohlhoff, Sölter et Brinksmeier, Ingénierie de Production
- Prédiction de la force de serrage et forces couplées, 2023 Rapports Scientifiques
- ISO 10579 :2010, parties non rigides, portée publique Organisation internationale de normalisation
- Contrainte résiduelle dans la fabrication additive/soustractive hybride, 2018 Institut national des normes et de la technologie
- Problèmes statistiques dans l'inspection géométrique CMM, 1997 Institut national des normes et de la technologie
- ISO 14253-1 :2017, règles de décision, champ d'application public Organisation internationale de normalisation
- Stabilité du processus, section 3.4.5 Manuel de statistiques d'ingénierie NIST/SEMATECH
- Formules de capacité de processus Manuel de statistiques d'ingénierie NIST/SEMATECH
- Tournage et finition abrasive de l'acier S13Cr, 2026 Quintas, Lima et Fonseca
- Coût de la qualité Société américaine pour la qualité
- ISO 230-2 :2014, positionnement des axes, portée publique Organisation internationale de normalisation
- ISO 13041-6 :2009, éprouvette finie, portée publique Organisation internationale de normalisation
- Compensation optique de déformation thermique en cours de processus, juin 2026 Institut national des normes et de la technologie
- ISO 1 :2022, température de référence, champ public Organisation internationale de normalisation



