














Bijgewerkt oktober 2026
Strakke tolerantiebewerking houdt een kritische eigenschap binnen strakke trekgrenzen voor een overeengekomen productierun. Vijf bedieningselementen dragen het werk: temperatuur, werkvasthouden, snijden, conditie van het materiaal en meting. Begin met de functie die moet functioneren, verbind vervolgens elke besturing met een meetbare acceptatievoorwaarde zodat de onderdelen voldoen aan de tekenlimieten.
Eén enkel goed monster is niet voldoende voor een machinebouwer. Een machinist wil weten welke wijziging hij moet corrigeren. Deze handleiding verbindt deze beslissingen met een variatiegrootboek, een processelectiematrix en een proefrecord.
- Kritisch kenmerk: noem de grootte, vorm of textuurkarakteristiek.
- Tekenlimieten: behoud eenheden en werkelijke boven-/onderwaarden.
- Verificatiestatus: identificeer de temperatuur en voorgeschreven beperking.
- Vrijgavemethode: recordbemonstering, onzekerheid en de beslissingsregel.
Wat een strakke tolerantiebewerking betekent op de tekening
De bewerking met strakke tolerantie begint met een expliciete onder- en bovengrens voor een interessant kenmerk. Een callout van ±0,001 inch maakt een totale breedte van 0,002 inch of 0,0508 mm mogelijk. Grootte, rondheid, uitloop en oppervlaktetextuur beschrijven verschillende eigenschappen, dus schrijf elke functionele vereiste voordat u een productieroute selecteert.
Precisiebewerking regelt de afmetingen waardoor afgewerkte onderdelen in elkaar passen. Strakkere toleranties zijn nuttig bij het regelen van de lagerpassing, uitlijning en afdichtingsinterfaces; het aanbrengen van dezelfde band op alle oppervlakken van een samenstel kan werk toevoegen, maar verbetert mogelijk niet de montage. De rol van strakke tolerantie is meer functionele controle in tegenstelling tot een markering of ID die aan het onderdeel is bevestigd.
Houd de referentietemperatuur bij met de definitie van limieten. Het publieke toepassingsgebied van ISO 1:2022 dekt de referentietemperatuur voor geometrische en maateigenschappen; NIST specificeert 20 °C; de temperatuurcorrectie en de onzekerheid ervan horen dan thuis in de meetmethode.
Wat wordt beschouwd als strakke bewerkingstolerantie?
Een strakke bewerkingstolerantie is een smalle toegestane variatie ten opzichte van het kenmerk, het materiaal en het productieproces. ±0,005 mm geeft bijvoorbeeld een totale band van 0,010 mm. Die eis kan veeleisend zijn voor het ene kenmerk en de routine voor het andere; de tekenlimieten en een herhaalbare meetmethode geven de bruikbare definitie.
Dimensionering moet ook de positie van de tolerantieband vastleggen; deze tolerantie-eisen definiëren de toegestane maten. Een kenmerk van 1.000 in met grensafwijkingen van +0/−0.002 in heeft een toegestaan bereik van 0,998–1,000 in. Een kenmerk van 1.000 ±0.001 in heeft een toegestaan bereik van 0,999–1,001 in. Beide hebben een totale breedte van 0.002 in, maar hun acceptabele maten verschillen. Door de ene specificatie door de andere te vervangen, kan de passing veranderen. Gebruik de datum en geometrische tolerantiegids voor vorm en locatie, en de algemene toleranties onder ISO 2768 voor standaardtekenen.
Een inkooprecensie plaatst de kritische functie bij de paringsfunctie. Als de leverancier een bredere band geeft, moet de ontwerpeigenaar controleren op spelingen en/of interferentie. Een toegestane limiet kan niet worden overwonnen door een laag bod.
Een ±0,001 in callout maakt een afwijking van 0,0254 mm in beide richtingen mogelijk; de volledige overspanning is 0,0508 mm. Gelijke bandbreedtes kunnen verschillende posities innemen rond de nominale grootte. Kopieer de werkelijke limieten in het inspectieplan, zodat de koper en de leverancier hetzelfde voltooide kenmerk beoordelen.
Temperatuur: afzonderlijke deelgroei van machine drift
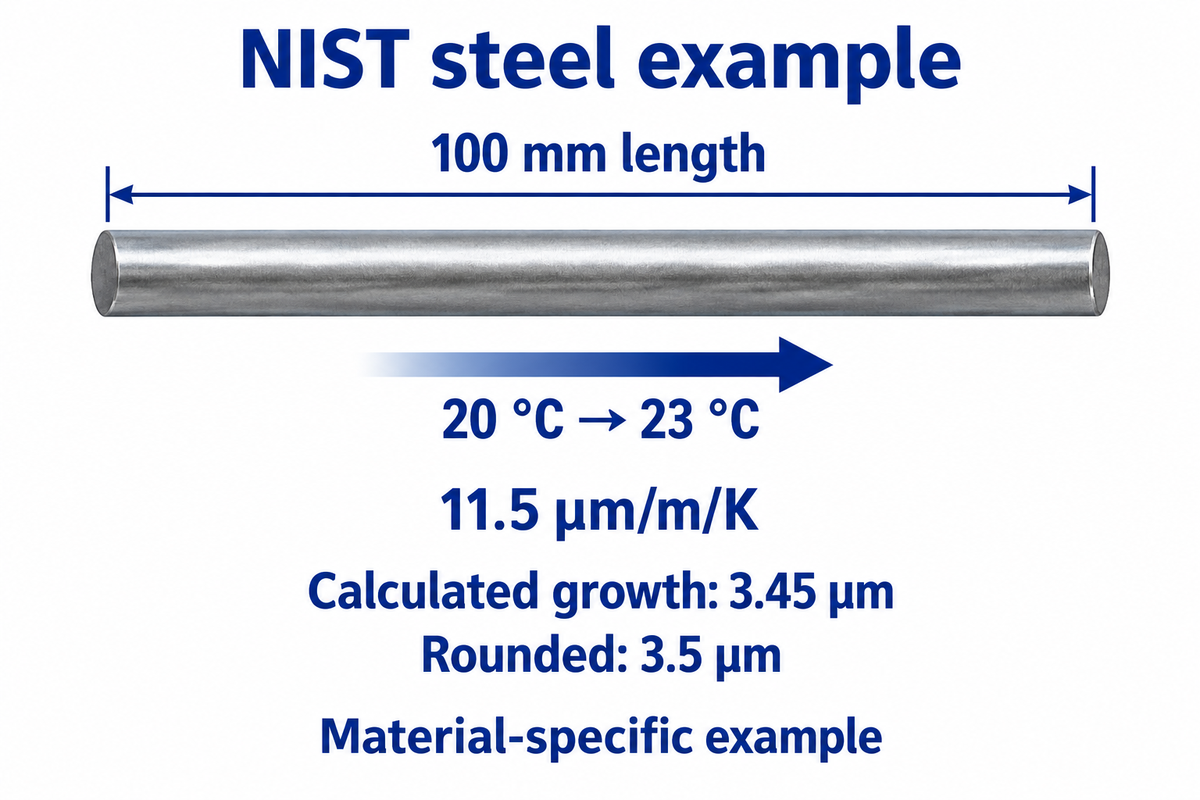
Temperatuurregeling begint met het scheiden van de uitbreiding van het werkstuk en de beweging van de machinestructuur. In het stalen meetblokvoorbeeld van NIST groeit een lengte van 100 mm met een coëfficiënt van 11,5 µm/m/K ongeveer 3,5 µm tussen 20 °C en 23 °C. Registreer zowel de materiaaltemperatuur als de bedrijfstoestand van de machine voordat u de grootte aanpast.
Bedenk die staalreferentie van 100 mm in een winkel bij 23 °C. De berekening is ΔL = αLΔT = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, afgerond op 3,5 µm in de NIST dimensionale metrologie FAQ. Een lezer die deze waarde vergelijkt met een 0,005 mm-toeslag vergelijkt 3,45 µm met 5 µm. Breng voordat u een offset wijzigt de aflezing naar de gedefinieerde referentievoorwaarde of pas een passende correctie toe. De coëfficiënt behoort tot het materiaalvoorbeeld; gebruik voor een ander deel de werkelijke legeringscoëfficiënt. Onzekerheid in die coëfficiënt en in de temperatuurmeting blijft na correctie bestaan.
Tijdstempels moeten worden toegevoegd bij het bijvullen van koelvloeistof en bij herstarts. In de bar-work discussie werd vermeld dat de grootte veranderde. Dit leidde tot temperatuur en trilling theorieën. De originele poster had niet gemeten temperatuur. Een adequate reactie is om de gebeurtenis vast te leggen en de thermische toestand vast te leggen voorafgaand aan het kiezen van een oorzaak. Zorgvuldig gecontroleerde kamerlucht alleen laat warme voorraad, koelvloeistof en spil groei onopgelost. Registreer die omgevingsomstandigheden met de feature meetwaarden.
Voor het 100 mm staalvoorbeeld geeft dezelfde coëfficiënt 1,15 µm groei per 1 °C. Langere kenmerken accumuleren meer lengteverandering voor hetzelfde temperatuurverschil. Vergelijk offertes op een vermelde referentieconditie en warming-up procedure, dus extra omgevingscontrole richt zich op een gemeten bijdrage aan het kenmerk.
Werkvasthouden en snijden: isoleer de bron van variatie
Een effectieve diagnose vergelijkt het kenmerk voor en na een gecontroleerde procesverandering. Een studie uit 2011 van gesmede stalen schijven van 120 mm toonde aan hoe klemmen, materiaalverwijdering en bewerkingsspanning de vorm samen beïnvloedden. Procestoestanden moeten worden geregistreerd in plaats van uit te gaan van vijf onafhankelijke en niet-gerelateerde foutbronnen. Deze aanpak moet worden gekoppeld aan een beoordeling van de beperkende toestand die vereist is door de tekening.
The Onderzoek naar vervorming van stalen schijven vergeleken geometrie van schijven voor en na diverse fabricagestappen In een recentere Dunwandige freesstudie computermodellering werd gebruikt om gekoppelde verschijnselen van snijden en klemmen te voorspellen, en om de reikwijdte van voorspellingen te beperken tot belangrijke klemlocaties.Gepaseerd onderzoek werd ondersteund door beide onderzoeken. Geen van beide levert een universele bevestigingsdruk of een gegarandeerde diagnostische score.
5-Bron Variatie Grootboek
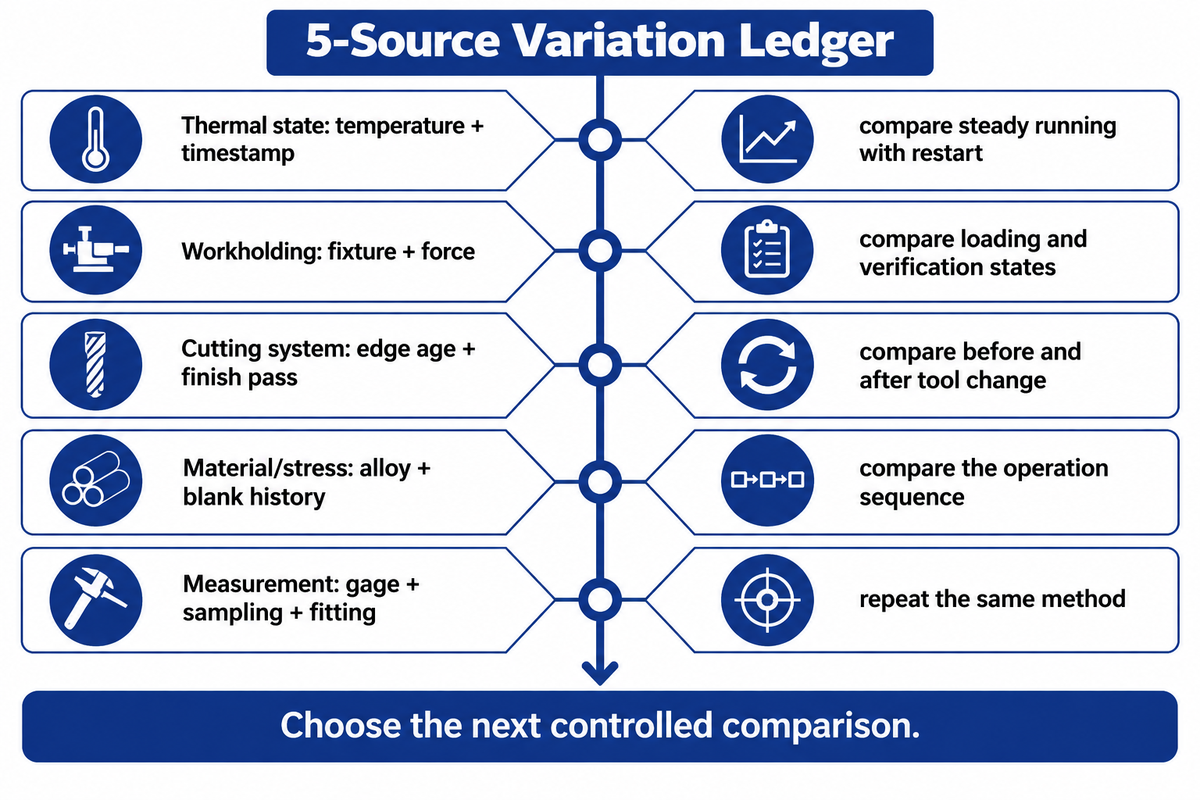
Het 5-bronnen Variatie Grootboek koppelt elke vermoedelijke bijdrager aan een waarneming en een gecontroleerde vergelijking.
| Bijdrager | Record | Vergelijk | Response |
|---|---|---|---|
| Thermische toestand | Onderdeel/koelvloeistoftemperatuur en tijdstempel | Stabiel lopen versus herstarten | Afzonderlijk thermisch herstel van permanente groottecorrectie |
| Werkholding | Inrichting, zitting en goedgekeurde krachtinstelling | Herhaal het laden; vergelijk de verificatiestatussen voor bewerking en tekening | Beoordeel de ondersteuning en zitplaatsen vóór offsetwijzigingen |
| Snijsysteem | Randleeftijd, gereedschapsidentiteit en finishpas | Stabiele sneden voor/na gereedschapswissel | Afzonderlijke randgerelateerde stappen van geleidelijke drift |
| Materiaal/spanning | Legering, warmte en blanco productiegeschiedenis | Geometrie over de goedgekeurde werkingsvolgorde | Beoordeel de voorraadvergoeding en de behandelingsvolgorde |
| Meting | Gage, bemonsteringslocaties, montage en bevestiging | Herhaal het kenmerk volgens dezelfde methode | Los methodeverschillen op voordat u offsets achtervolgt |
Een dunwandige ring kan rond in een spankop aflezen en na het loslaten van vorm veranderen. Gebruik dat verschil om de bevestiging te onderzoeken en inspecteer vervolgens in de gespecificeerde staat van de tekening. Het publieke toepassingsgebied van ISO 10579:2010 dekt niet-stijve delen af die tijdens verificatie terughoudendheid behoeven. Gewone snijklemmen en de voorgeschreven verificatiebeperking zijn afzonderlijke insteldefinities.
De geschiedenis van het materiaal hoort ook thuis in het grootboek. Er trad verrassende vervorming op nadat poederbedgefuseerde roestvrijstalen cilinders erin waren gedraaid NIST's additieve/subtractieve studie uit 2018. Houd dit in procesomvang. Gebruik dit voor beoordelingen van het onderdeelontwerp om te documenteren hoe de grondstof werd gevormd. Kies een juiste gereedschaps - en ondersteuningsopstelling voor de geometrie; pogingen om de slijtage van het gereedschap te verminderen kunnen een onstabiel gegeven niet corrigeren.
Meetonzekerheid en het vrijgavebesluit
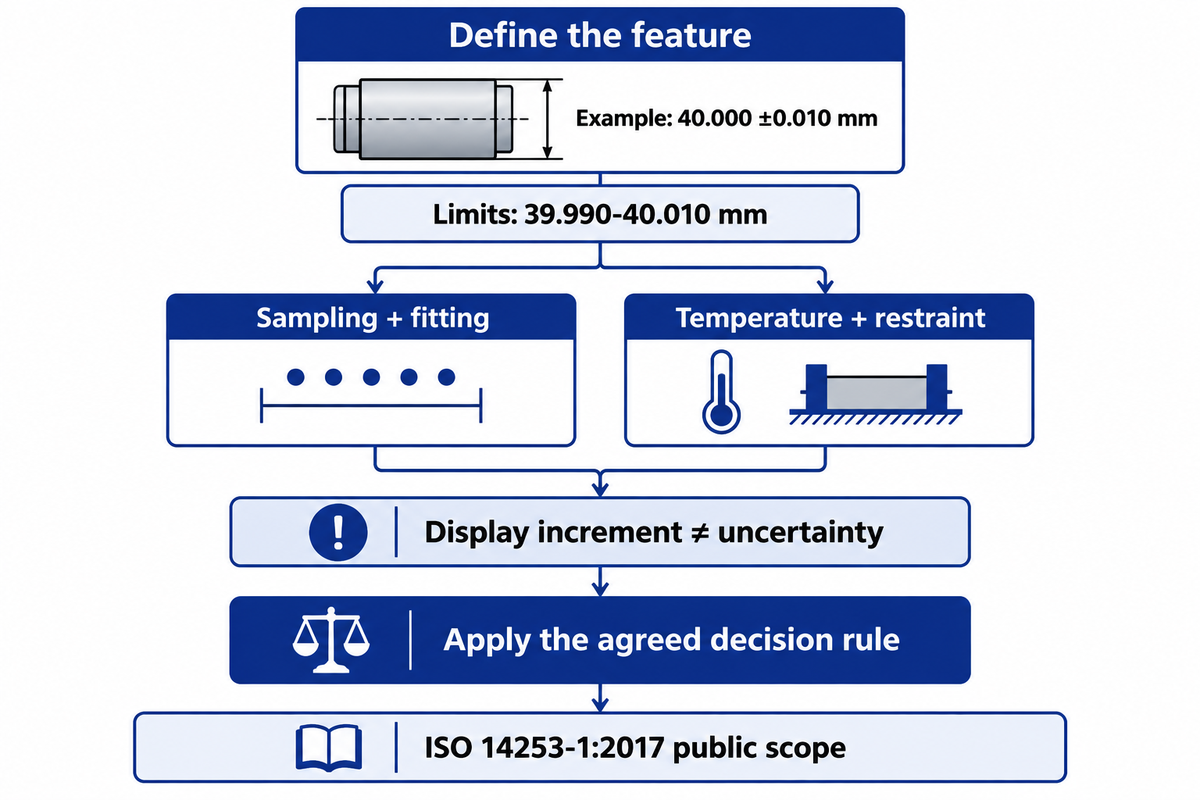
Meet en laat een functie los met behulp van de gespecificeerde verificatiestatus en overeengekomen beslissingsregel. Een display met stappen van 0,001 mm toont niet de volledige meetonzekerheid. Bijna een specificatielimiet kunnen kalibratie, temperatuur, bemonstering en montage de beslissing beïnvloeden, ook al tonen herhaalde metingen consistentie. Stel deze inspectie-eisen vóór de proef in om de consistentie van de onderdeelinspectie te verbeteren.
Een diameter afleest meters grootte op bemonsterde locaties. Rondheid, uitloop en positie vereisen verschillende metingen. De NIST-bespreking van geometrische CMM-inspectie geeft inzicht in de discrepantie tussen een volledig oppervlak en een beperkte set meetpunten. Geef naast het definiëren van de puntverdeling en de pasmethode het instrument op. Legacy concentriciteitsoproepen hebben ook de aangegeven standaard en interpretatie van de tekening nodig.
Voor een hypothetische journaal van 40.000 ±0.010 mm zijn de groottelimieten 39.990 mm en 40.010 mm. Laten we zeggen dat er een meting wordt gedaan nabij de bovengrens. In dit geval moet metrologie, volgens de overeengekomen onzekerheidsbewuste regel, dat resultaat behandelen zoals het is, in plaats van het af te ronden voor acceptatie. Het publieke toepassingsgebied van ISO 14253-1:2017 behandelt dergelijke conformiteitsbeslissingen. De gevraagde meettaak kan profiteren van een geschikt systeem in de machine of een ander apparaat; kies het meest geschikte systeem door de prestaties voor het kenmerk te evalueren.
Het meetplan voor de 40 mm-tap moet de grootte en de vormresultaten gescheiden houden. De traceerbaarheid tot kalibratie en de voorgeschreven beperking moeten worden overeengekomen voordat extra decimalen op een display worden gekocht. Meer herhaalde metingen op een gegeven moment zullen de dekking van het gehele oppervlak niet vervangen.
Voor de astap van 40.000 ±0,010 mm, schrijf de 39,990-40,010 mm limieten, de tekening-gespecificeerde fixatie en de ISO 14253-1 beslissingsregel in hetzelfde meetplan. Instrument display increments en acceptatie onzekerheid zijn afzonderlijke grootheden.
Procesmogelijkheid: houd de band gedurende de hele batch vast
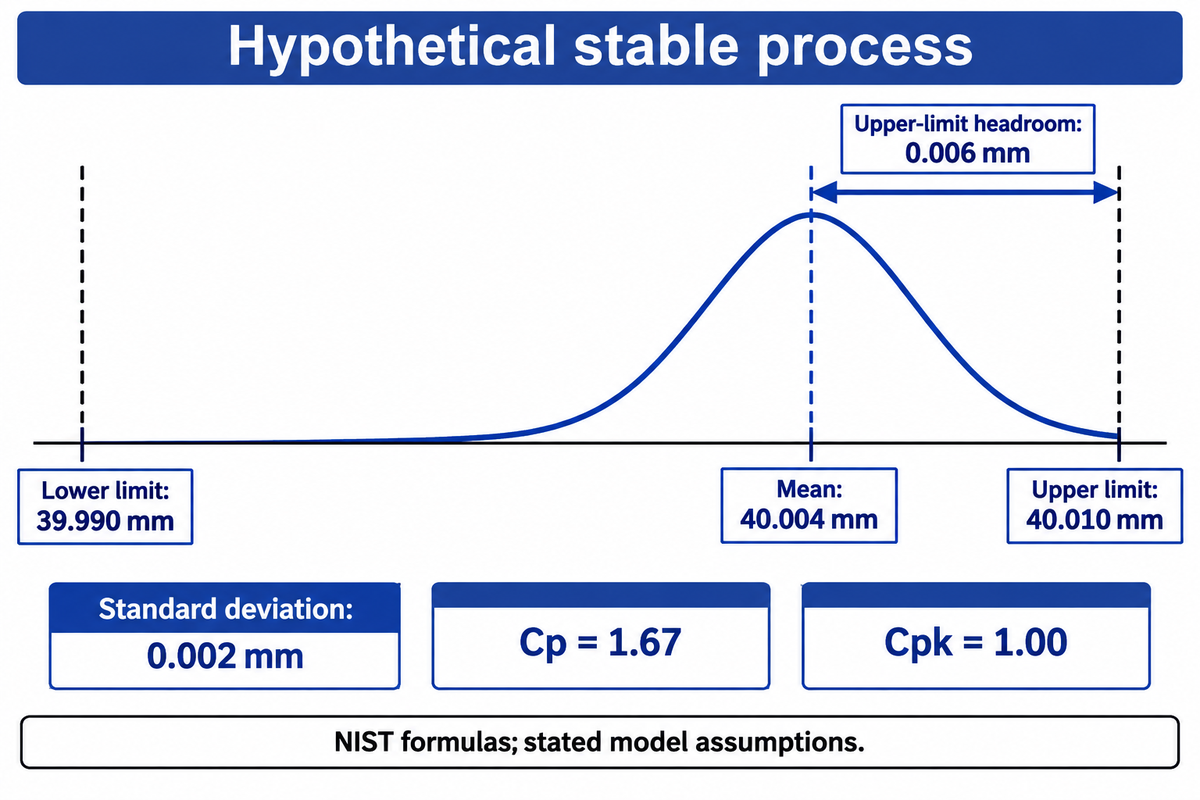
Het handhaven van strakke toleranties vereist consistent gedrag over de productieomstandigheden die worden beoordeeld. Cp vergelijkt de toegestane breedte met processpreiding; Cpk houdt ook rekening met centrering. Voor een hypothetisch kenmerk van 40.000 ±0,010 mm met een gemiddelde van 40,004 mm en een standaardafwijking van 0,002 mm is Cp 1,67, terwijl Cpk 1,00 is onder het genoemde statistische model.
“Ook kunnen we pas over procesvermogen beginnen te praten als we stabiliteit in ons proces hebben aangetoond.”
We gaan uit van een stabiel proces en een ongeveer normaal model met de juiste spreiding. De boven- en ondergrenzen van de astap zijn 40,010 mm en 39,990 mm. Cp = (40,010 − 39,990)/(6 × 0,002) = 1,67. Vergelijk voor Cpk (40,010 − 40,004)/(3 × 0,002) = 1,00 met (40,004 − 39,990)/(3 × 0,002) = 2,33; neem het kleinste resultaat, 1,00. De NIST-capaciteitsformules laat zien waarom een smalle spread nog te dicht bij één limiet kan zitten. In dit voorbeeld is niet de spread, maar de centrering aan de orde. Een door de koper overeengekomen acceptatiecriterium en samplingplan blijven aparte beslissingen.
Kan een machine met ±0,02 mm nauwkeurigheid een onderdeel maken binnen ±0,01 mm?
Een machine mag alleen aan een onderdeelvereiste van ±0,01 mm voldoen als het gevalideerde snij- en meetproces dat kenmerk binnen de grenzen houdt. Een geciteerde machinemetriek van ±0,02 mm geeft alleen zeer weinig informatie. Het is noodzakelijk om te bepalen of deze de positie van een as, het reisbereik van een mechanisme of een andere test specificeert. Nadat dit is bepaald, kunnen het feitelijke kenmerk en de procesomstandigheden worden geëvalueerd.
Compensatie kan een gemeten, herhaalbare bias aanpakken. Willekeurige variatie, veranderende thermische toestand of een onstabiele armatuur heeft een andere respons nodig. Houd nauwkeurigheid en herhaalbaarheid verschillend. Statistische procescontrole of SPC maakt het mogelijk de tijdvolgorde te handhaven, zodat een gereedschapswijziging of herstart van het proces, of een verandering van het materiaal zichtbaar blijft, in plaats van samen te smelten tot een gemiddelde.
Een procesgemiddelde van 40,004 mm laat 0,006 mm over aan de bovengrens in het uitgewerkte voorbeeld. Het gemiddelde zou gecentreerd moeten worden om Cpk te verbeteren en Cp ongewijzigd te laten. Houd de tijdvolgorde aan voordat u een van beide indexen interpreteert. Maak ook overeenstemming over de acceptatiedrempel met de klant en de duur van het onderzoek, in plaats van universele waarden op te leggen.
Draaien of slijpen: kies op basis van het functionele kenmerk
Qua grootte is draaien een startroute voor rotatiekenmerken; cilindrisch slijpen verdient zijn plaats wanneer de vereiste uiteindelijke vorm of oppervlaktetoestand dit vereist. Een maatband van 0,010 mm alleen kan de route niet bepalen. Voeg hardheid, toegang, datumrelaties en textuur toe en wijs vervolgens aan elke vereiste een meetresultaat toe voordat secundaire processen worden toegevoegd.
- De functie is toegankelijk voor een ondersteund snijgereedschap.
- Proefresultaten voldoen samen aan grootte, vorm en textuur.
- De materiaaltoestand is geschikt voor de geselecteerde rand.
- Toegang tot het wiel past bij de uiteindelijke functie en datum.
- Bij het slijpen wordt de gemeten vorm of textuurkloof aangepakt.
- De eindvoorraad en de behandelingsvolgorde worden gedefinieerd.
| Functiecluster | Waarschijnlijk beperking | Route te evalueren | Acceptatieresultaat |
|---|---|---|---|
| Externe lagerstoel | Fit- en datumuitloop | Eindig het draaien of cilindrisch malen | Grootte, vorm en uitloop |
| Dunwandige ring | Door armaturen veroorzaakte vormverandering | Ondersteund draaien of slijpen | Vorm in gespecificeerde beperking |
| Lange schacht | Steun en slankheid | Ondersteund draaien; journaal slijpen | Rechtheid en dagboekrelatie |
| Gehard dagboek | Materiaaltoestand en oppervlakte-integriteit | Hard draaien of slijpen | Grootte, textuur en relevante oppervlaktecontroles |
| Interne boring | Toegang en gereedschapsbereik | Saai of inwendig slijpen | Diameter, taps toelopen en vorm |
| Afdichtoppervlak | Textuur- en richtingsmarkeringen | Draaien plus passende afwerking | Gespecificeerde textuur en oppervlakteconditie |
| Planair gezicht | Vlakheid en datumrelatie | CNC frezen of oppervlaktemalen | Vlakheid en loodrechtheid |
| Klein profiel/functie | Toegang en materiaalgeleiding | Zwitserse bewerking, frezen of draad EDM | Profiel, grootte en randvoorwaarde |
| Onderbroken oppervlak | Rand laden en lokale vorm | Evalueer de snij- of slijpstrategie | Kenmerkconsistentie bij onderbrekingen |
In een precisie CNC lager-zit proef, moet dezelfde eis worden vergeleken op dezelfde blanco voorwaarde. Als de grootte werd doorgegeven maar de oppervlaktetextuur niet, een fijnere grootte offset niet voldoet aan de eis van de oppervlaktetextuur. ANTISHICNC's CNC cilindrische slijpmachines de vereiste route verstrekken; de CNC draaibanken geef de draaimogelijkheid.
De integriteit van het oppervlak kan variëren op basis van de route die is afgelegd om de uiteindelijke dimensie te bereiken. A 2026 S13Cr roestvrijstalen onderzoek gevonden variërende oppervlakte - en ondergrondse restspanningsomstandigheden na draaien en slijpen. Elke waarde was een enkele observatie en de levensduur van vermoeiing werd niet beoordeeld. Het selecteren van het functionele bewijs van het kenmerk in plaats van te beweren dat draaien een langere levensduur oplevert, wordt aanbevolen. Lucht- en ruimtevaartcomponenten en medische apparaten vereisen gespecialiseerde validatie die verder gaat dan dimensionale acceptatie; deze matrix selecteert productieprocessen, geen productkwalificaties.
Kosten voor machinale bewerking met strakke tolerantie: offerte alleen precisie nodig
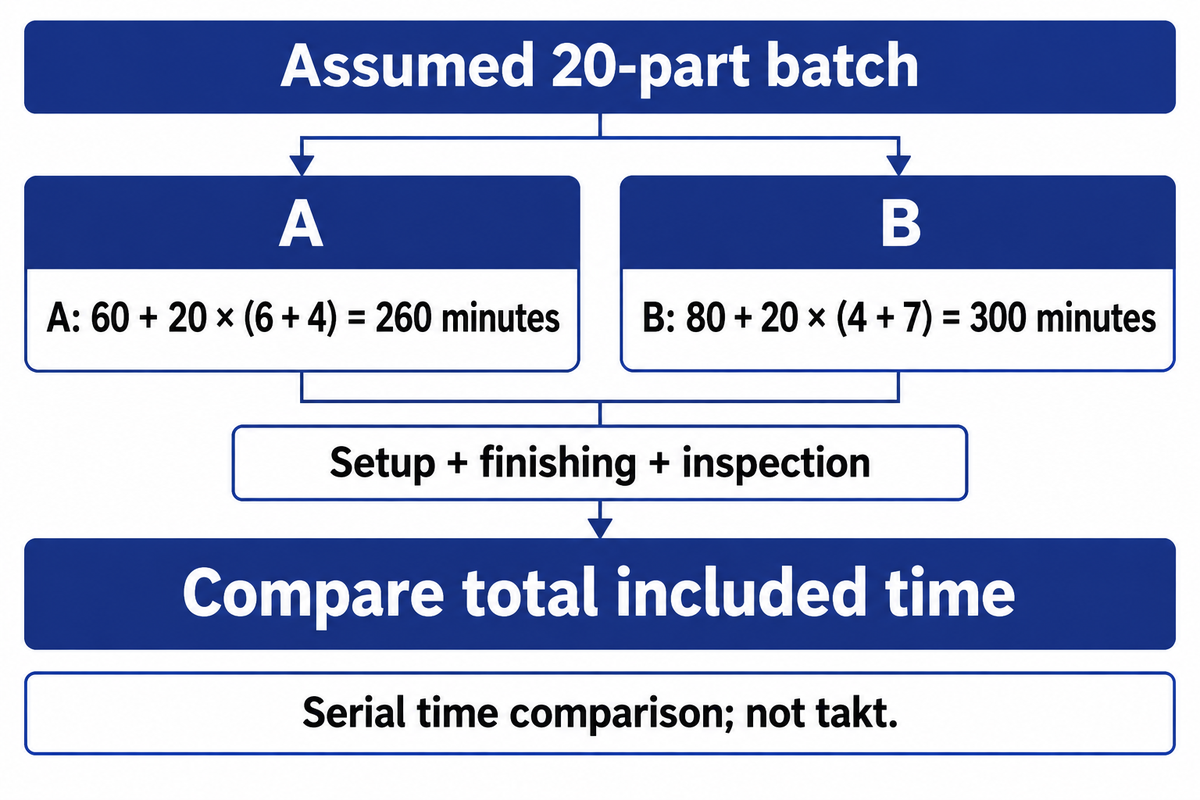
De kosten van bewerking met nauwe toleranties verschillen per offerte en naar gelang het inbegrepen werk. Bij een veronderstelde batch van 20 onderdelen bedragen 60 minuten insteltijd plus 6 minuten afwerking en 4 minuten inspectie per onderdeel in totaal 260 minuten. Als de instel- en/of inspectietijd toeneemt, kan de totale betaalde tijd stijgen, zelfs als de afwerkingstijd afneemt. Maak expliciet welke werkzaamheden worden vergeleken.
Beschouw twee voorgestelde scopes voor dezelfde 20 delen. Scope A maakt gebruik van 60 minuten setup, 6 minuten finishing en 4 minuten inspectie per deel: 60 + 20 × (6 + 4) = 260 minuten. Scope B gebruikt 80 minuten setup, 4 minuten finishing en 7 minuten inspectie: 80 + 20 × (4 + 7) = 300 minuten. Finishing bespaart 40 minuten in B, maar toegevoegde inspectie verbruikt 60 minuten en setup voegt 20 minuten toe. Bereken de prijs voor de werkzaamheden of arbeidsuren door deze met een toepasselijk tarief te vermenigvuldigen. Parallelle inspectie zou een afzonderlijke capaciteitsberekening vereisen; dit voorbeeld vergelijkt de inbegrepen tijd, niet de takttijd.
The ASQ kosten-van-kwaliteit raamwerk scheidt de kosten voor preventie en beoordeling van interne en externe faalkosten. Vraag bij een prototype of bestelling met een laag volume welke instel - en meetkosten opnieuw optreden. Herwerken, afgekeurde voorraad en versnelde verzending hebben ook invloed op de doorlooptijden en de toeleveringsketen. Vergelijk CNC-bewerkingsdiensten op dezelfde release scope; precisiebewerkingsdiensten die vorminspectie omvatten, zijn een ander aanbod dan een controle op alleen de grootte.
De 4-minutenafwerking van Scope B is korter dan de 6-minutenafwerking van Scope A, maar toch bedraagt het totaal van 300 minuten meer dan 260 minuten voor dezelfde batch. Beoordeel de maakbaarheid en de onderdeelkwaliteit met de ontwerpeigenaar voordat u de niet-functionele oproepen verbreedt, en behoud de kritische limieten die ervoor zorgen dat de onderdelen naar behoefte functioneren.
Machineacceptatie: ga akkoord met de proef vóór de bestelling
Machineacceptatie vereist een gedeelde registratie van configuratie, snijomstandigheden en gemeten kenmerken.
Afzonderlijke as-positioneringstests, standaard proefstuk snijden en de productie-onderdelenproef van de koper. Een voorgesteld record van negen voorwaarden legt veranderingen vast die een geselecteerd monster mist. Productie is eigenaar van de bedrijfsvolgorde, metrologie is eigenaar van de meetmethode en inkoop is eigenaar van het overeengekomen bereik.
ISO 230-2:2014 dekt as positionering. ISO 13041-6:2009, bevestigd in 2026, levert minimale snijnauwkeurigheidseisen voor CNC-draaimachines en draaicentra met behulp van standaard afgewerkte proefstukken. Voeg het materiaal, de datum, de fixatie, de bemonstering en de onzekerheidsregels van het eigenlijke onderdeel toe aan de bestelling. De productieproef moet de gebeurtenissen aanpakken waarmee de winkel te maken krijgt. Toleranties bij CNC-bewerking behoren tot de procesomstandigheden die worden gebruikt om ze te evalueren.
9-Condition Acceptance Trial
De 9-Condition Acceptance Trial is een voorgesteld record dat productiegebeurtenissen koppelt aan gemeten functies en overeengekomen acties voorafgaand aan een machineorder.
| Conditie | Record om te behouden | Beslissing eigenaar |
|---|---|---|
| Koude start | Opwarmprocedure en eerste bruikbare functieresultaten | Production |
| Steady running | Tijdgeordende grootte/vormwaarnemingen | Productie + metrologie |
| Reispositie | Relevante snijpositie en kenmerkresultaten | Metrologie |
| Deel herladen | Datumzitplaatsen en geometrie bij tekeninggespecificeerde fixatie | Production |
| Gereedschap/wielleeftijd | Drift door de geplande levensduur van de rand of het verbandinterval | Production |
| Veranderen of aankleden | Eerste geaccepteerde lezingen na interventie | Production |
| Stop/herstart | Inactiefduur, thermische toestand en herstelresultaten | Production |
| Koelvloeistof/omgevingsverandering | Tijdstempeltemperaturen en functierespons | Productie + metrologie |
| Geïnstalleerde site-overdracht | Installatiestatus en herhaalde overeengekomen controles | Inkoop + metrologie |
Voor apparatuurbereik, ANTISHICNC's CNC cilindrische slijpmachine range beschrijft CG45 met Siemens-besturing en een optioneel meetapparaat. Zet de vereiste meetoptie in de configuratielijn en specificeer de functie die deze meet. Uiterst nauwkeurige CNC-machines vereisen compatibele werkstukopspanning en metrologie om strakke toleranties op het geselecteerde onderdeel te bereiken.
Voor de studieduur, bemonsteringsfrequentie en reactieregels, vóór elke test overeenstemming bereiken. Het kwaliteitsmanagementsysteem moet ruwe metingen en interventies bijhouden om OEM's in staat te stellen vrijgavebeslissingen te nemen. Gedeelde normen voor kwaliteit moeten het kenmerk en de vrijgavemethode ervan benoemen.
Vooruitzichten voor 2026: compensatie heeft gemeten feedback nodig
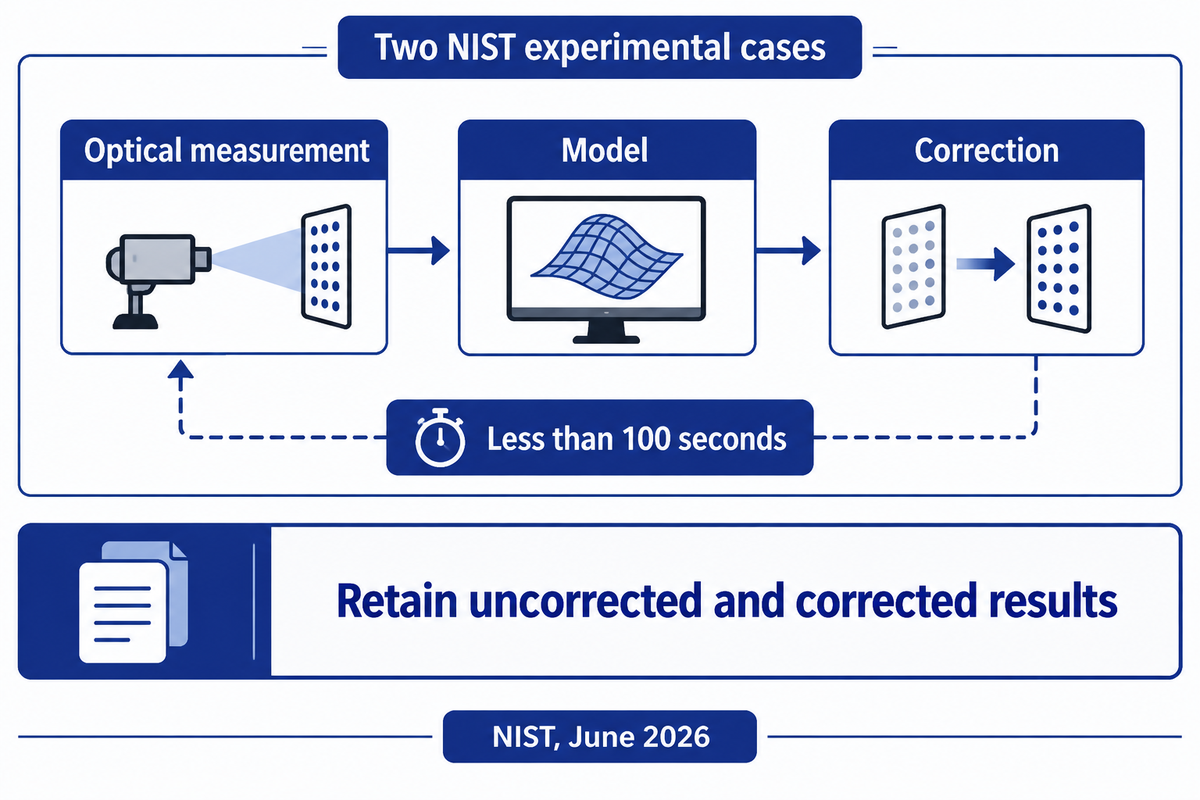
Koop feedback die de procesverandering meet die u wilt controleren. Het thermische vervormingswerk van NIST van juni 2026 beschrijft de compensatie in minder dan 100 seconden voor twee experimentele gevallen met behulp van optische metingen en modellering. De aankoopvraag is hoe snel een gespecificeerde meting gerechtvaardigd is om een correctie te worden terwijl de machine en het onderdeel van status veranderen.
The NIST-studie 2026 gebruikte een geschaald standaard testmonster en een boor-roosterartefact om compensatie te testen. De gerapporteerde winsten zijn van deze experimenten. Voor een apparatuurproject uit 2026 definieert u het gemeten kenmerk, het correctiedoel en het tijdvenster van toepasbaarheid van het model. Het verbeteren van de prestaties in één thermische toestand zal de productie alleen helpen als de cel zich in die toestand bevindt en de meting op tijd arriveert.
Moderne productie verhoogt de meting binnen de cel, maar nuttige feedback vereist een stabiele referentie. Een sondewaarde kan helpen bij procesaanpassing, en de uiteindelijke release is gekoppeld aan de geëvalueerde meettaak en de beslissingsregel. Houd de correctiegeschiedenis bij met deelresultaten. Als gereedschapswijzigingen stappen creëren en de software ervan uitgaat dat deze veranderingen geleidelijke thermische groei zijn, kan een soepele compensatiecurve de verkeerde oorzaak maskeren.
Ook standaardedities rechtvaardigen een terugblik. In oktober 2026, ISO1:2022 blijft de referentie-temperatuur editie; ISO 230-2:2014 blijft actueel, en ISO 13041-6:2009 werd bevestigd in 2026. Het houden van een editie vermijdt de noodzaak om een nieuwe set snijvereisten te creëren. Kies in het koopcontract de omvang van de tests die u zult toepassen en houd de vereisten voor de tekeneditie.
Hoe een leverancier een concept uitlegt kan beïnvloed worden door zoekinteresse. In het geval van machineaankoop dicteren het onderdeel en de proef echter uiteindelijk de uitkomst. In het onderzoek kon geen betrouwbaar jaar-op-jaar adoptiepercentage voor deze compensatietechnologie gevonden worden. De meer geschikte volgende stap voor een nieuwe cel zou een getimede feedbackdemonstratie met behouden metingen zijn, in plaats van een aanname van marktgroei.
Een compensatiecyclus van minder dan 100 seconden in de NIST-experimenten verbindt detectie en correctie voor een gespecificeerde taak. Een koper moet dat tijdsbestek beoordelen ten opzichte van de daadwerkelijke veranderingen die worden gecontroleerd, en vervolgens de ongecorrigeerde en gecorrigeerde resultaten voor het betreffende kenmerk behouden. Het bewijsmateriaal suggereert dat een gemeten feedbackspecificatie voor de cel gerechtvaardigd is.
Veelgestelde vragen
Is ‘.005’ een nauwe tolerantie?
Een .005-oproep heeft een eenheid en een tekenconventie nodig voordat deze een bruikbare tolerantie beschrijft.
Wat is de ISO-norm voor bewerkingstoleranties?
ISO-bewerkingseisen gebruiken verschillende normen voor algemene tekenlimieten, geometrie, referentietemperatuur en verificatie.
Wat is precisie productie en bewerking technologie?
Precisieproductie combineert gecontroleerde processen en metingen om kenmerken binnen de gespecificeerde grenzen te produceren.
Wat is High-Mix Low-Volume (HMLV) productie?
Productie met een hoog mengsel en een laag volume produceert veel onderdeelvarianten in relatief kleine batches.
Welke bewerkingsmethode is het beste voor strakke toleranties?
Kies de methode die voldoet aan de vereisten voor grootte, geometrie en oppervlak van de functie in de uiteindelijke materiaaltoestand.
Wat is de strakste bewerkingstolerantie?
De strakste bruikbare tolerantie is de kleinste band die het volledige proces herhaaldelijk kan vervaardigen en verifiëren voor het gespecificeerde kenmerk.
Een ±0,010 mm-functie heeft een totale band van 0,020 mm. Definieer de verificatiestatus, controleer proceswijzigingen en behoud de metingen die acceptatie ondersteunen voordat u de machine koopt.
Als u een CNC-bewerkingscel met strakke tolerantie overweegt, contacteer ons met uw kritische kenmerktekening voor een machineproef om te bespreken. Voeg de staat van het materiaal, het batchpatroon en de inspectie-eisen toe. Gebruik de proef om dezelfde apparatuur en meetomvang te evalueren.
Hoe deze gids apparatuurselectie ondersteunt
ANTISHICNC levert metaalbewerkingsapparatuur. Deze gids combineert gepubliceerd metrologisch onderzoek en standaard scopes met voorgestelde proefrecords voor controle van de strak-tolerantiefuncties. De numerieke mogelijkheden en tijdvergelijkingen maken gebruik van vermelde aannames. Ze helpen bij het organiseren van een machineaankoop rond de tekening, het werkbezit en de vrijgavemethode, waarbij elke beslissing wordt toegewezen aan productie, metrologie of aankoop.
Referenties en bronnen
- Veelgestelde vragen over dimensionele metrologie Nationaal Instituut voor Normen en Technologie
- Invloed van het inschakelen van schijfvervorming, 2011 Kohlhoff, Sölter en Brinksmeier, Production Engineering
- Voorspelling van klemkracht en gekoppelde krachten, 2023 Wetenschappelijke rapporten
- ISO 10579:2010, niet-stijve onderdelen, publieke reikwijdte Internationale Organisatie voor Standaardisatie
- Restspanning in hybride additieve/subtractieve productie, 2018 Nationaal Instituut voor Normen en Technologie
- Statistische kwesties bij geometrische CMM-inspectie, 1997 Nationaal Instituut voor Normen en Technologie
- ISO 14253-1:2017, beslissingsregels, publieke reikwijdte Internationale Organisatie voor Standaardisatie
- Processtabiliteit, punt 3.4.5 NIST/SEMATECH Handboek voor technische statistieken
- Formules voor procesmogelijkheden NIST/SEMATECH Handboek voor technische statistieken
- Draaien en schurende afwerking van S13Cr staal, 2026 Quintas, Lima en Fonseca
- Kosten van kwaliteit Amerikaanse Vereniging voor Kwaliteit
- ISO 230-2:2014, aspositionering, publieke reikwijdte Internationale Organisatie voor Standaardisatie
- ISO 13041-6:2009, afgewerkt proefstuk, publieke reikwijdte Internationale Organisatie voor Standaardisatie
- Compensatie voor optische thermische vervorming tijdens het proces, juni 2026 Nationaal Instituut voor Normen en Technologie
- ISO 1:2022, referentietemperatuur, openbaar toepassingsgebied Internationale Organisatie voor Standaardisatie



