














Atualizado em outubro de 2026
A maquinagem de tolerância apertada mantém um recurso crítico dentro dos limites de estiramento apertados para uma execução de produção acordada. Cinco controles carregam o trabalho: temperatura, retenção de trabalho, corte, condição do material e medição. Comece com o recurso que deve funcionar e, em seguida, conecte cada controlo a uma condição de aceitação mensurável para que as peças atendam aos limites de estiramento.
Uma única boa amostra não é suficiente para um comprador de máquina. Um maquinista quer saber qual mudança corrigir. Este guia conecta essas decisões com um livro de variação, uma matriz de seleção de processo e um registro de teste.
- Característica crítica: nomeie o tamanho, a forma ou a característica da textura.
- Limites de desenho: unidades de retenção e valores superiores/inferiores reais.
- Estado de verificação: identificar a temperatura e a restrição prescrita.
- Método de liberação: amostragem de registros, incerteza e regra de decisão.
O que a maquinagem de tolerância apertada significa no desenho
A maquinagem de tolerância apertada começa com um limite inferior e superior explícito para um recurso de interesse. Uma chamada de ±0,001 in permite uma largura total de 0,002 in, ou 0,0508 mm. Tamanho, redondeza, runout e textura da superfície descrevem propriedades diferentes, portanto, escreva cada requisito funcional antes de selecionar uma rota de fabricação.
A maquinação de precisão controla as dimensões que permitem o encaixe das peças acabadas. As tolerâncias mais apertadas são úteis para controlar o ajustamento dos rolamentos, o alinhamento e as interfaces de vedação; aplicar a mesma faixa a todas as superfícies de um conjunto pode aumentar o trabalho sem necessariamente melhorar o conjunto. A função de uma tolerância apertada é sobretudo o controlo funcional, em vez de uma marcação ou identificação associada à peça.
Manter a temperatura de referência com a definição de limites. Escopo público da ISO 1:2022 abrange a temperatura de referência para propriedades geométricas e dimensionais; O NIST especifica 20 °C; a correção da temperatura e sua incerteza pertencem então ao método de medição.
O que é considerado tolerância de maquinagem apertada?
Uma tolerância de maquinagem apertada é uma variação permitida estreita em relação ao recurso, material e processo de produção. Por exemplo, ±0,005 mm dá uma banda total de 0,010 mm. Esse requisito pode ser exigente em um recurso e rotina em outro; os limites de desenho e um método de medição repetível dão a definição útil.
A cotagem também deve posicionar a faixa; estes requisitos de tolerância definem as dimensões permitidas. Uma característica de 1.000 in com limites de +0/−0.002 in abrange 0,998–1,000 in. Uma característica de 1.000 ±0.001 in abrange 0,999–1,001 in. Ambas têm uma amplitude total de 0.002 in, mas as dimensões aceitáveis diferem. Substituir uma pela outra pode alterar o ajustamento. Utilize o guia de dados e tolerância geométrica para forma e localização, e o tolerâncias gerais sob ISO 2768 para padrões de desenho.
Uma revisão de compras coloca o recurso crítico com seu recurso de acoplamento. Se o fornecedor fornecer uma faixa mais larga, o proprietário do projeto deverá verificar se há folgas e/ou interferências. Um limite permitido não pode ser superado por um lance baixo.
Um ±0.001 na chamada permite o desvio de 0.0254 mm em qualquer direção; sua extensão total é 0.0508 mm. larguras de banda iguais podem ocupar posições diferentes em torno do tamanho nominal. Copie os limites reais no plano de inspeção para que o comprador e o fornecedor julguem o mesmo recurso acabado.
Temperatura: separar o crescimento da peça do desvio da máquina
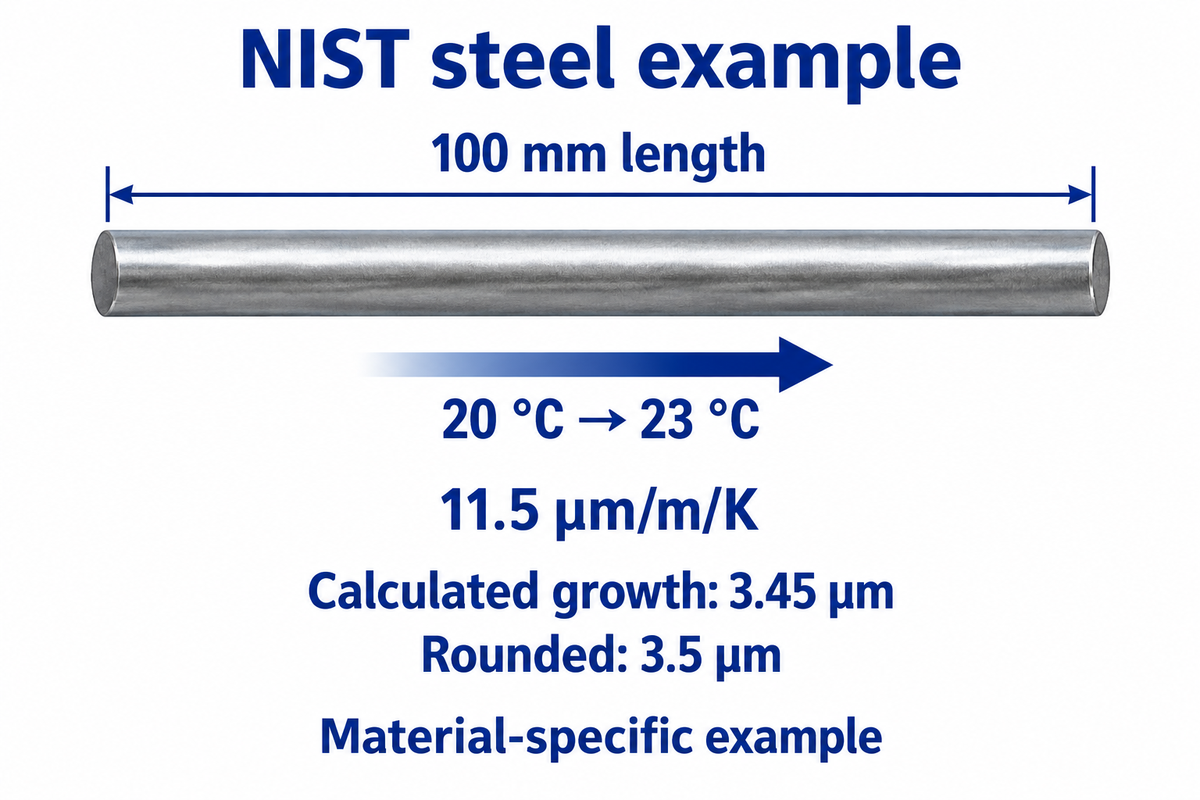
O controle de temperatura começa separando a expansão da peça de trabalho do movimento da estrutura da máquina. No exemplo do bloco de aço do NIST, um comprimento de 100 mm com um coeficiente de 11,5 µm/m/K cresce cerca de 3,5 µm entre 20 °C e 23 °C. Registre tanto a temperatura do material quanto o estado de funcionamento da máquina antes de ajustar o tamanho.
Considere que referência de aço de 100 mm em uma oficina a 23 °C. O cálculo é ΔL = αLΔT = 11,5 µm/m/K × 0,100 m × 3 K = 3,45 µm, arredondado para 3,5 µm no Perguntas frequentes sobre metrologia dimensional do NIST. Um leitor comparando este valor com uma permissão de 0,005 mm está comparando 3,45 µm com 5 µm Antes de alterar um deslocamento, leve a leitura para a condição de referência definida ou aplique uma correção apropriada O coeficiente pertence ao exemplo do material; use o coeficiente real da liga para outra parte A incerteza nesse coeficiente e na medição da temperatura permanece após a correção.
Devem ser acrescentados registos de data e hora para os reabastecimentos de líquido de refrigeração e os reinícios. Na discussão sobre o trabalho com barras, foi referida uma alteração dimensional. Isso deu origem a hipóteses relacionadas com a temperatura e a vibração. O autor da publicação original não tinha medido a temperatura. Uma resposta adequada consiste em registar o evento e o estado térmico antes de atribuir uma causa. Controlar cuidadosamente apenas o ar ambiente não resolve as questões relacionadas com a matéria-prima quente, o líquido de refrigeração e a dilatação do fuso. Registe essas condições ambientais juntamente com as medições da característica.
Para o exemplo de aço de 100 mm, o mesmo coeficiente dá um crescimento de 1,15 µm por 1 °C. características mais longas acumulam mais mudança de comprimento para a mesma diferença de temperatura. Compare as cotações em uma condição de referência declarada e procedimento de aquecimento, de modo que o controle ambiental extra aborda uma contribuição medida para o recurso.
Obra e corte: isolar a fonte de variação
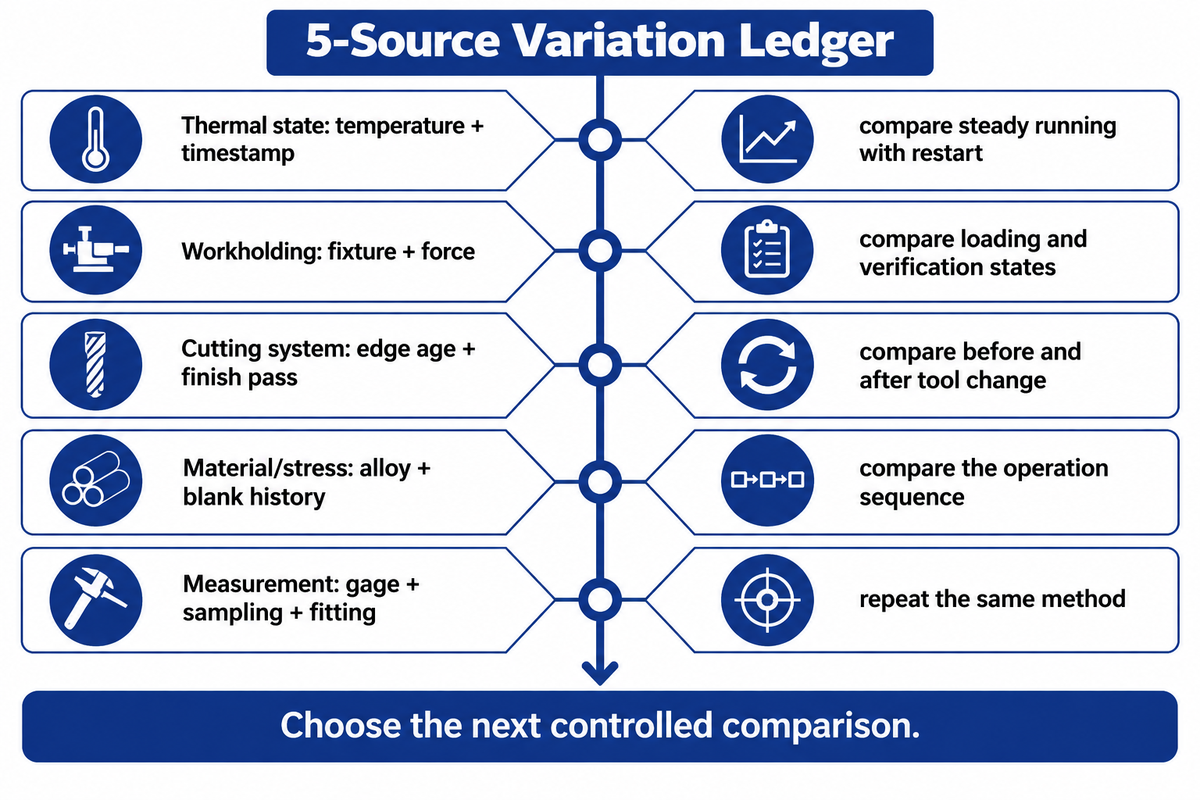
Um diagnóstico eficaz compara a característica antes e depois de uma mudança controlada do processo. Um estudo de 2011 de discos de aço forjado de 120 mm mostrou como a fixação, a remoção de material e a tensão de maquinagem afetaram a forma em conjunto. Os estados do processo devem ser registrados em vez de assumir cinco fontes de erro independentes e não relacionadas. Essa abordagem deve ser acoplada a uma avaliação do estado de restrição exigido pelo desenho.
O Estudo de distorção de disco de aço geometria comparada de discos antes e depois de várias etapas de fabricação Em um mais recente Estudo de fresagem de paredes finas a modelação computacional foi utilizada para prever fenómenos acoplados de corte e aperto e para limitar o âmbito das previsões aos principais pontos de aperto. Ambos os estudos apoiaram a investigação por etapas. Nenhum fornece uma pressão de fixação universal nem uma pontuação de diagnóstico garantida.
Livro de variação de 5 fontes
O livro-razão de variação de 5 fontes vincula cada colaborador suspeito a uma observação e a uma comparação controlada.
| Colaborador | Gravar | Comparar | Resposta |
|---|---|---|---|
| Estado térmico | Temperatura da peça/refrigerante e carimbo de data/hora | Execução constante versus reinicialização | Recuperação térmica separada da correção permanente do tamanho |
| Trabalho | Dispositivo elétrico, assentos e ajuste de força aprovado | Repita o carregamento; compare os estados de verificação de maquinagem e desenho | Revise o suporte e os assentos antes das alterações de deslocamento |
| Sistema corte | Idade da borda, identidade da ferramenta e passe final | Cortes estáveis antes/depois da troca de ferramentas | Separe etapas relacionadas à borda da deriva gradual |
| Material/estresse | História de fabricação de ligas, calor e branco | Geometria ao longo da sequência de operação aprovada | Revise o subsídio de estoque e a sequência de tratamento |
| Medição | Gage, locais de amostragem, encaixe e contenção | Repita a característica sob o mesmo método | Resolva as diferenças de método antes de perseguir deslocamentos |
Um anel de parede fina pode apresentar uma medição de circularidade correta enquanto está preso na bucha e mudar de forma depois de ser solto. Utilize essa diferença para investigar a fixação e depois inspecione a peça no estado especificado no desenho. Escopo público da ISO 10579:2010 abrange as peças não rígidas que requerem contenção durante a verificação A fixação de corte comum e a restrição de verificação prescrita são definições de configuração separadas.
História do material também pertence ao livro-razão Surpreendente distorção ocorreu após a rotação de cilindros de aço inoxidável fundidos com leito de pó em Estudo aditivo/subtrativo de 2018 do NIST. Mantenha este aspeto no âmbito do processo. Utilize-o nas revisões do projeto da peça para documentar como a matéria-prima foi conformada. Escolha uma ferramenta e uma disposição de apoios adequadas à geometria; os esforços para reduzir o desgaste da ferramenta não podem corrigir uma referência geométrica instável.
Incerteza de medição e decisão de liberação
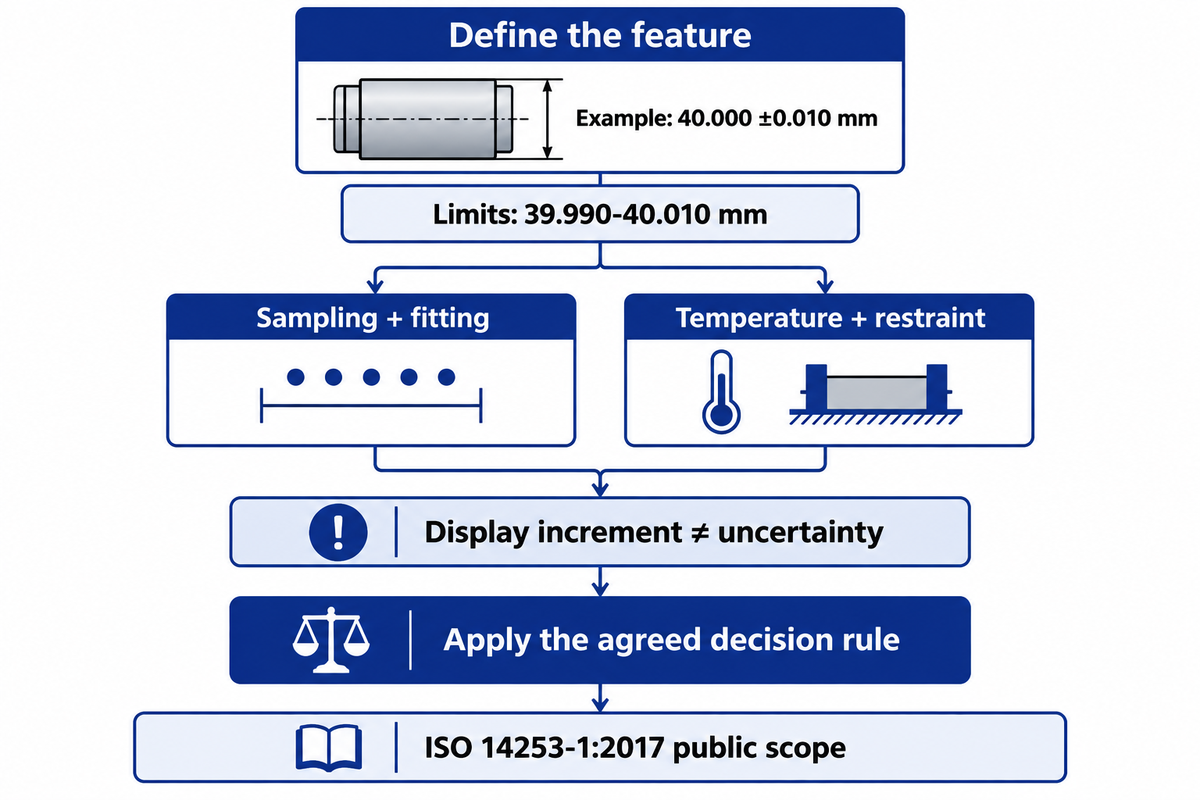
Meça e libere um recurso usando o estado de verificação especificado e a regra de decisão acordada. Um display mostrando incrementos de 0,001 mm não mostra a incerteza completa da medição. Perto de um limite de especificação, calibração, temperatura, amostragem e ajuste podem afetar a decisão, mesmo que leituras repetidas mostrem consistência. Definir esses requisitos de inspeção antes do teste para melhorar a consistência da inspeção da peça.
Um tamanho de medidores de leitura de diâmetro nos locais amostrados. A redondeza, o desvio e a posição requerem medições diferentes. O Discussão do NIST sobre inspeção geométrica CMM dá uma visão sobre a discrepância entre uma superfície inteira e um conjunto limitado de pontos de medição. Além de definir a distribuição de pontos e o método de ajuste, especifique o instrumento. As chamadas de concentricidade legadas também precisam do padrão e interpretação declarados do desenho.
Para um hipotético diário de 40.000 ±0.010 mm, os limites de tamanho são 39.990 mm e 40.010 mm. Digamos que uma leitura seja feita perto do limite superior. Neste caso, de acordo com a regra acordada de consciência da incerteza, a metrologia deve tratar esse resultado como está, em vez de arredondá-lo para aceitação. Escopo público da ISO 14253-1:2017 aborda tais decisões de conformidade A tarefa de medição solicitada pode tirar proveito de um sistema adequado na máquina ou outro equipamento; escolha o sistema mais apropriado pelo desempenho avaliado para a característica.
O plano de medição para o munhão de 40 mm deve manter os resultados de tamanho e forma separados. A rastreabilidade à calibração e a restrição prescrita devem ser acordadas antes da compra de casas decimais extras em um display. As leituras mais repetidas em um ponto não substituirão a cobertura de toda a superfície.
Para o munhão de 40.000 ±0,010 mm, registe os limites de 39,990–40,010 mm, a restrição especificada no desenho e a regra de decisão da ISO 14253-1 no mesmo plano de medição. Os incrementos apresentados no visor do instrumento e a incerteza de aceitação são grandezas distintas.
Capacidade do processo: segure a banda em todo o lote
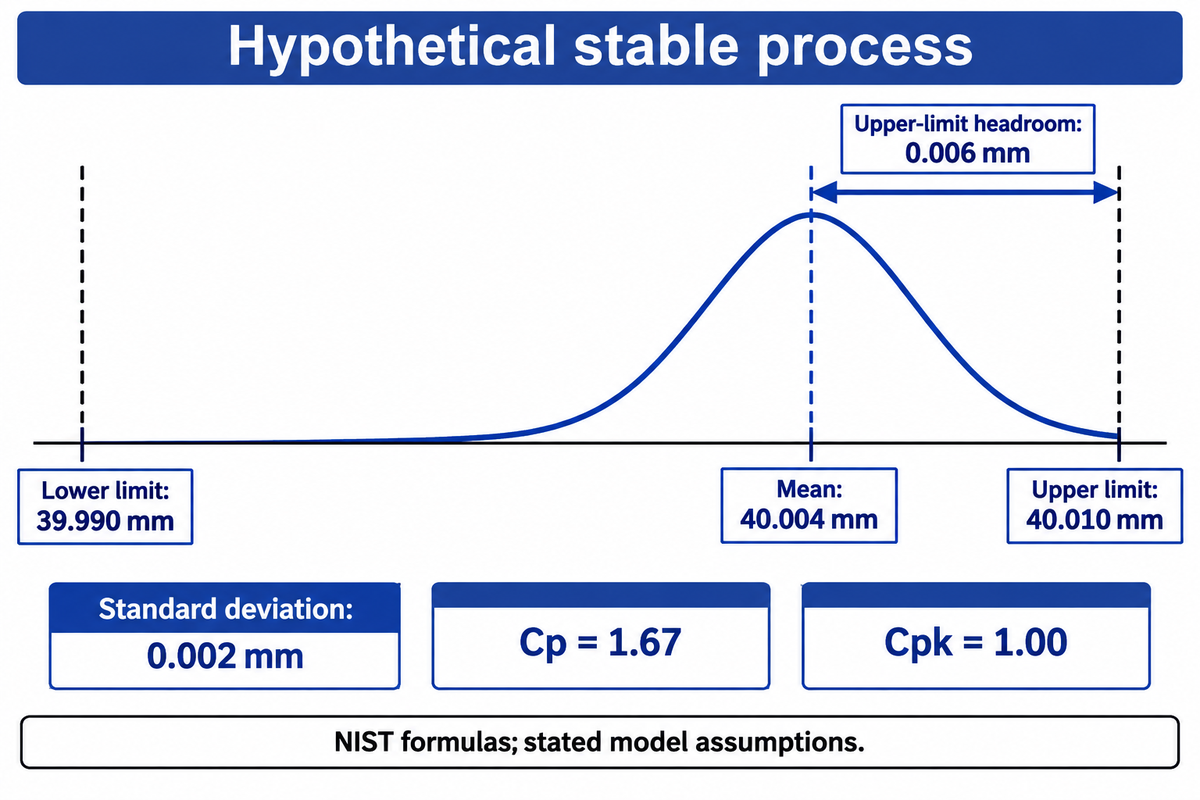
Manter tolerâncias apertadas requer um comportamento consistente sobre as condições de produção que estão sendo avaliadas. Cp compara a largura permitida com a dispersão do processo; Cpk também é responsável pela centralização. Para uma característica hipotética de 40.000 ±0,010 mm com média de 40,004 mm e desvio padrão de 0,002 mm, Cp é 1.67 enquanto Cpk é 1.00 sob o modelo estatístico declarado.
“Além disso, não podemos começar a falar sobre capacidade de processo até que tenhamos demonstrado estabilidade em nosso processo.”
Assumimos um processo estável e um modelo aproximadamente normal com spread apropriado. Os limites superior e inferior da revista são 40,010 mm e 39,990 mm. Cp = (40,010 - 39,990)/(6 × 0,002) = 1,67. Para Cpk, compare (40,010 - 40,004)/(3 × 0,002) = 1,00 com (40,004 - 39,990)/(3 × 0,002) = 2,33; pegue o resultado menor, 1,00. O Fórmulas de capacidade NIST mostrar por que um spread estreito ainda pode ficar muito perto de um limite. Neste exemplo, não é o spread, mas a centralização que é o problema. Um critério de aceitação acordado pelo comprador e um plano de amostragem permanecem decisões separadas.
Uma máquina com precisão de ±0,02 mm pode fazer uma peça com precisão de ±0,01 mm?
Uma máquina pode atender a um requisito de peça de ±0,01 mm somente se seu processo validado de corte e medição mantiver esse recurso dentro dos limites. Uma métrica de máquina citada de ±0,02 mm, sozinha, fornece muito pouca informação. É necessário determinar se especifica a posição de um eixo, a faixa de deslocamento de um mecanismo ou algum outro teste. Depois que isso for determinado, a característica real e as condições do processo podem ser avaliadas.
A compensação pode abordar um viés medido e repetível. A variação aleatória, a mudança do estado térmico ou um acessório instável precisam de uma resposta diferente. Mantenha a precisão e a repetibilidade distintas. O controle estatístico do processo ou SPC permite que a ordem de tempo seja mantida, de modo que uma mudança de ferramenta ou reinício do processo, ou uma mudança do material permaneça visível, em vez de se fundir em uma média.
Uma média de processo de 40,004 mm deixa 0,006 mm até o limite superior no exemplo trabalhado. A média precisaria ser centrada para melhorar a Cpk e deixar Cp inalterado. Manter a ordem de tempo antes de interpretar qualquer um dos índices. Além disso, concordar com o limite de aceitação com o cliente e a duração do estudo, em vez de impor valores universais.
Torneamento ou retificação: escolha pelo recurso funcional
Em termos de tamanho, o torneamento é uma rota inicial para características rotacionais; a retificação cilíndrica ganha seu lugar quando a forma final ou o estado da superfície necessários exigem isso. Uma faixa de tamanho de 0,010 mm sozinha não consegue definir a rota. Inclua dureza, acesso, relações de dados e textura, depois atribua um resultado de medição a cada requisito antes de adicionar processos secundários.
- O recurso é acessível a uma ferramenta de corte suportada.
- Os resultados do teste atendem ao tamanho, forma e textura juntos.
- O estado do material é adequado para a borda selecionada.
- O acesso às rodas se adapta ao recurso final e aos dados.
- A moagem aborda a forma medida ou lacuna de textura.
- Estoque de acabamento e a sequência de tratamento são definidos.
| Cluster recurso | Provável restrição | Rota a avaliar | Resultado aceitação |
|---|---|---|---|
| Assento externo do rolamento | Exclusão de ajuste e dados | Termine o torneamento ou a moagem cilíndrica | Tamanho, forma e runout |
| Anel de parede fina | Mudança de forma induzida por fixação | Torneamento ou moagem suportados | Forma em restrição especificada |
| Eixo longo | Apoio e esbeltez | Torneamento suportado; retificação de diário | Retireza e relação de diário |
| Diário endurecido | Estado do material e integridade da superfície | Torneamento duro ou moagem | Tamanho, textura e verificações de superfície relevantes |
| Furo interno | Acesso e alcance da ferramenta | Mandrilamento ou moagem interna | Diâmetro, conicidade e forma |
| Superfície vedação | Textura e marcas direcionais | Torneamento mais acabamento adequado | Textura especificada e condição da superfície |
| Face planar | Planicidade e relação de referência | Fresagem CNC ou retificação de superfície | Planicidade e perpendicularidade |
| Perfil/recurso pequeno | Acesso e condutividade do material | Maquinagem, fresagem ou fio EDM suíço | Perfil, tamanho e condição de borda |
| Superfície interrompida | Carregamento de borda e formulário local | Avalie a estratégia de corte ou moagem | Consistência de recursos em interrupções |
Num ensaio de maquinação CNC de precisão de uma sede de rolamento, o mesmo requisito deve ser comparado com a peça em bruto nas mesmas condições. Se a dimensão foi aprovada, mas a textura superficial não, um ajuste dimensional mais fino não resolve o requisito de textura superficial. Quanto à ANTISHICNC: Moedores cilíndricos CNC fornecer a rota necessária; o Tornos CNC forneça a opção de viragem.
A integridade da superfície pode variar com base no percurso percorrido para chegar à dimensão final A Estudo de aço inoxidável S13Cr 2026 foram encontradas condições variadas de tensão residual superficial e subterrânea após torneamento e retificação. Cada valor foi uma única observação e a vida em fadiga não foi avaliada. Recomenda-se selecionar a evidência funcional do recurso em vez de reivindicar torneamento proporciona maior vida útil. Componentes aeroespaciais e dispositivos médicos requerem validação especializada além da aceitação dimensional; esta matriz seleciona processos de fabricação, não qualificações do produto.
Custo de maquinagem de tolerância apertada: a cotação só precisava de precisão
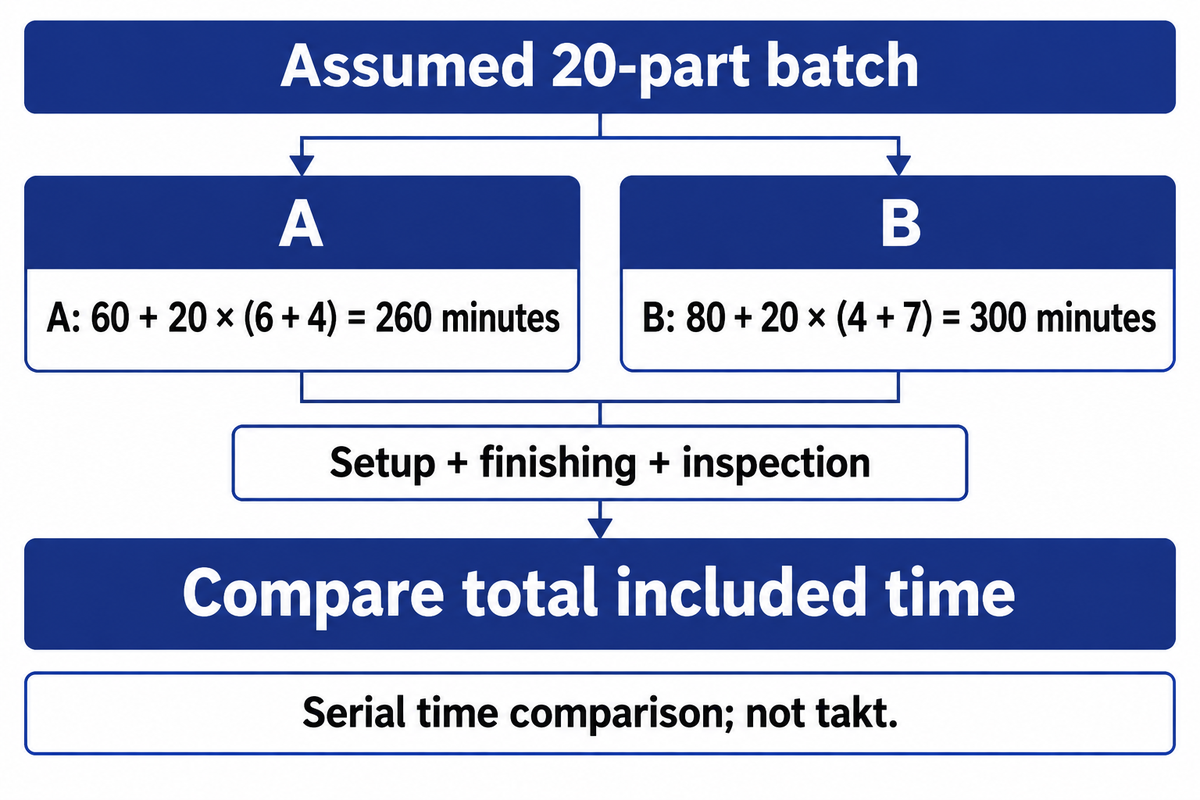
Custo de maquinagem tolerância apertada varia de acordo com a cotação e que trabalho está incluído. Em um lote assumido de 20 partes, 60 minutos de configuração mais 6 minutos de acabamento e 4 minutos de inspeção por peça totaliza 260 minutos. Se o tempo de configuração e/ou inspeção aumenta, o tempo total pago pode aumentar mesmo se o tempo de acabamento diminui. Mantenha o escopo comparado explícito.
Considere duas propostas de âmbito de trabalho para as mesmas 20 peças. O âmbito A inclui 60 minutos de preparação, 6 minutos de acabamento e 4 minutos de inspeção por peça: 60 + 20 × (6 + 4) = 260 minutos. O âmbito B inclui 80 minutos de preparação, 4 minutos de acabamento e 7 minutos de inspeção: 80 + 20 × (4 + 7) = 300 minutos. O acabamento poupa 40 minutos em B, mas a inspeção adicional consome 60 minutos e a preparação acrescenta 20 minutos. Calcule o preço dos âmbitos de trabalho ou das horas de mão de obra multiplicando pela tarifa aplicável. A inspeção em paralelo exigiria um cálculo de capacidade separado; este exemplo compara o tempo incluído, não o takt.
O Estrutura de custo de qualidade ASQ separa os custos de prevenção e avaliação dos custos de falhas internas e externas. Para um protótipo ou pedido de baixo volume, pergunte quais custos de configuração e medição são recorrentes. A retrabalho, o stock rejeitado e o envio acelerado também impactam os prazos de entrega e a cadeia de suprimentos. Compare os serviços de maquinagem CNC no mesmo escopo de liberação; serviços de maquinagem de precisão que incluem inspeção de formulários são uma oferta diferente de uma verificação somente de tamanho.
O acabamento de 4 minutos do Escopo B é mais curto do que o acabamento de 6 minutos do Escopo A, mas seu total de 300 minutos excede 260 minutos para o mesmo lote. Revise a capacidade de fabricação e a qualidade da peça com o proprietário do projeto antes de ampliar as chamadas não funcionais e preserve os limites críticos que fazem as peças funcionarem conforme necessário.
Aceitação da máquina: concordar com o julgamento antes da ordem
A aceitação da máquina requer um registro compartilhado de configuração, condições de corte e recursos medidos.
Testes separados de posicionamento de eixo, corte padrão de peça de teste e teste de peça de produção do comprador. Um registro proposto de nove condições captura as alterações que uma amostra selecionada perde. A produção possui a sequência operacional, a metrologia possui o método de medição e a compra possui o escopo acordado.
ISO 230-2:2014 abrange o posicionamento do eixo. ISO 13041-6:2009, confirmada em 2026, fornece requisitos mínimos de precisão de corte para máquinas de torneamento CNC e centros de torneamento usando corpos de prova acabados padrão. Adicione ao pedido o material real da peça, dados, restrição, amostragem e regras de incerteza. O teste de produção deve abordar os eventos que a oficina encontrará. As tolerâncias na maquinagem CNC pertencem às condições do processo utilizadas para avaliá-las.
Ensaio de aceitação de 9 condições
O Teste de Aceitação de 9 Condições é um registro proposto que liga eventos de produção a recursos medidos e ações acordadas antes de um pedido de máquina.
| Condição | Gravar para reter | Proprietário da decisão |
|---|---|---|
| Começo frio | Procedimento de aquecimento e primeiros resultados de recursos utilizáveis | Produção |
| Corrida constante | Observações de tamanho/formulário ordenadas no tempo | Produção + metrologia |
| Posição viagem | Posição de corte relevante e resultados de recursos | Metrologia |
| Recarregar parte | Assento de referência e geometria na restrição especificada pelo desenho | Produção |
| Ferramenta/idade da roda | Deriva através da vida planejada da borda ou intervalo de curativo | Produção |
| Troque ou vestir | Primeiras leituras aceitas após intervenção | Produção |
| Parar/reiniciar | Duração ociosa, estado térmico e resultados de recuperação | Produção |
| Refrigerante/mudança ambiental | Temperaturas com carimbo de data e hora e resposta de recursos | Produção + metrologia |
| Transferência instalada do local | Estado de instalação e verificações repetidas acordadas | Compras + metrologia |
Para escopo de equipamentos, ANTISHICNC's escala cilíndrica do moedor do CNC descreve CG45 com controle Siemens e um dispositivo de medição opcional. Coloque a opção de medição necessária na linha de configuração e especifique o recurso que ela mede. Máquinas CNC de alta precisão requerem suporte de trabalho e metrologia compatíveis para obter tolerâncias apertadas na peça selecionada.
Para a duração do estudo, frequência de amostragem e regras de reação, chegue a um acordo antes de cada teste. O sistema de gerenciamento de qualidade deve manter leituras e intervenções brutas para permitir que os OEMs tomem decisões de liberação. Os padrões compartilhados de qualidade devem nomear a característica e seu método de liberação.
Perspectiva para 2026: feedback medido das necessidades de compensação
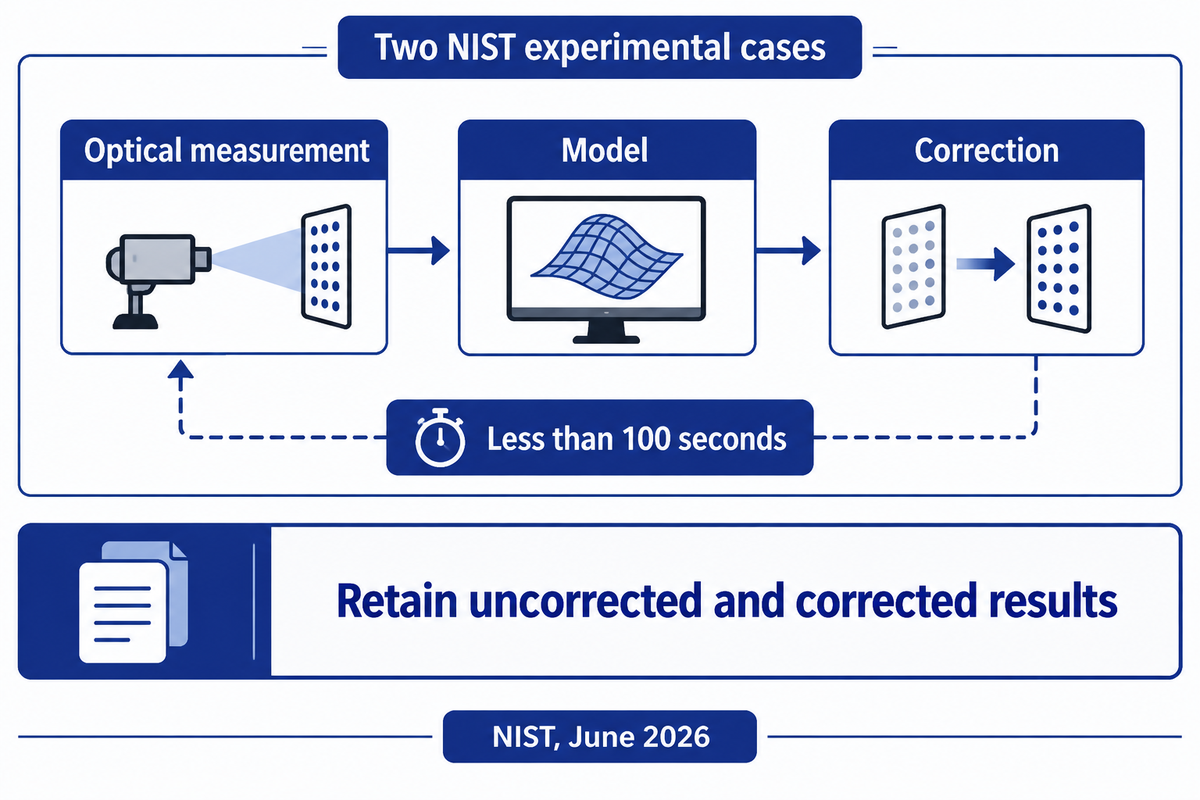
Compre feedback que mede a mudança de processo que você deseja controlar O trabalho de deformação térmica do NIST de junho de 2026 descreve a compensação em menos de 100 segundos para dois casos experimentais usando medição óptica e modelagem A questão da compra é a rapidez com que uma medição especificada é justificada para se tornar uma correção enquanto a máquina e a peça mudam de estado.
O Estudo NIST 2026 usou um espécime de teste padrão em escala e um artefato de grade de furo para testar a compensação. Os ganhos relatados são desses experimentos. Para um projeto de equipamento de 2026, defina o recurso medido, o alvo de correção e a janela de tempo de aplicabilidade do modelo. Melhorar o desempenho em um estado térmico ajudará a produção somente se a célula estiver nesse estado e a medição chegar a tempo.
A fabricação moderna aumenta a medição dentro da célula, mas o feedback útil requer uma referência estável. Um valor de sonda pode ajudar no ajuste do processo, e a liberação final está vinculada à tarefa de medição avaliada e sua regra de decisão. Mantenha o histórico de correção com os resultados das peças. Se as alterações da ferramenta criarem etapas e o software assumir que essas alterações são um crescimento térmico gradual, uma curva de compensação suave pode mascarar a causa errada.
As edições padrão também garantem uma retrospectiva. Em outubro de 2026, ISO 1:2022 continua a ser a edição de temperatura de referência; A ISO 230-2:2014 permanece atual e a ISO 13041-6:2009 foi confirmada em 2026. manter uma edição evita a necessidade de criar um novo conjunto de requisitos de corte. No contrato de compra, escolha o escopo dos testes que você aplicará e mantenha os requisitos da edição de desenho.
Como um fornecedor explica um conceito pode ser influenciado pelo interesse de pesquisa. No entanto, no caso de compra de máquinas, a peça e o teste, em última análise, ditam o resultado. Nenhuma taxa de adoção ano a ano confiável para essa tecnologia de compensação poderia ser encontrada na pesquisa. O próximo passo mais apropriado para uma nova célula seria uma demonstração de feedback cronometrado com medições retidas, em vez de uma suposição de crescimento de mercado.
Um ciclo de compensação de menos de 100 segundos nos experimentos do NIST conecta detecção e correção para uma tarefa especificada. Um comprador deve avaliar esse prazo em relação às mudanças reais que estão sendo controladas e, em seguida, reter os resultados não corrigidos e corrigidos para o recurso em questão. As evidências sugerem que uma especificação de feedback medida para a célula é garantida.
Perguntas frequentes
.005 é uma tolerância apertada?
Uma indicação de .005 precisa de uma unidade e de uma convenção de sinais para descrever uma tolerância utilizável.
Qual é o padrão ISO para tolerâncias de maquinagem?
Os requisitos de maquinagem ISO usam padrões diferentes para limites gerais de desenho, geometria, temperatura de referência e verificação.
O que é tecnologia de fabricação e maquinagem de precisão?
A fabricação de precisão combina processos controlados e medição para produzir recursos dentro dos limites especificados.
O que é fabricação de alto volume misto (HMLV)?
A fabricação de baixo volume e alta mistura produz muitas variantes de peças em lotes relativamente pequenos.
Qual método de maquinagem é melhor para tolerâncias apertadas?
Escolha o método que satisfaça os requisitos de tamanho, geometria e superfície do recurso em seu estado final de material.
Qual é a tolerância de maquinagem mais apertada?
A tolerância útil mais apertada é a menor banda que o processo completo pode fabricar e verificar repetidamente para o recurso especificado.
Um recurso de ±0,010 mm possui uma banda total de 0,020 mm. Defina seu estado de verificação, controle as alterações do processo e retenha as medidas que suportam a aceitação antes de comprar a máquina.
Se você está considerando uma célula de maquinagem CNC de tolerância apertada, contacte-nos com seu desenho de característica crítica para um teste de máquina para discutir. Inclua a condição do material, padrão de lote e requisitos de inspeção. Use o teste para avaliar o mesmo equipamento e escopo de medição.
Como este guia suporta a seleção de equipamentos
A ANTISHICNC fornece equipamentos para trabalhar metais. Este guia combina investigação publicada sobre metrologia e os âmbitos de aplicação das normas com propostas de registos de ensaio para controlar características com tolerâncias apertadas. As comparações numéricas de capacidade e de tempo utilizam pressupostos explícitos. Ajudam a organizar a compra de uma máquina em torno do desenho, da fixação da peça e do método de aprovação, atribuindo cada decisão à produção, à metrologia ou às compras.
Referências e fontes
- Perguntas frequentes sobre metrologia dimensional Instituto Nacional de Padrões e Tecnologia
- Influência do giro na distorção do disco, 2011 Kohlhoff, Sölter e Brinksmeier, Engenharia de Produção
- Previsão de força de fixação e forças acopladas, 2023 Relatórios Científicos
- ISO 10579:2010, peças não rígidas, escopo público Organização Internacional de Normalização
- Tensão residual na fabricação aditiva/subtrativa híbrida, 2018 Instituto Nacional de Padrões e Tecnologia
- Questões estatísticas na inspeção geométrica CMM, 1997 Instituto Nacional de Padrões e Tecnologia
- ISO 14253-1:2017, regras de decisão, âmbito público Organização Internacional de Normalização
- Estabilidade do processo, secção 3.4.5 Manual de Estatísticas de Engenharia NIST/SEMATECH
- Processar fórmulas de capacidade Manual de Estatísticas de Engenharia NIST/SEMATECH
- Torneamento e acabamento abrasivo de aço S13Cr, 2026 Quintas, Lima e Fonseca
- Custo da qualidade Sociedade Americana para Qualidade
- ISO 230-2:2014, posicionamento do eixo, escopo público Organização Internacional de Normalização
- ISO 13041-6:2009, corpo de prova acabado, escopo público Organização Internacional de Normalização
- Compensação de deformação térmica óptica em processo, junho de 2026 Instituto Nacional de Padrões e Tecnologia
- ISO 1:2022, temperatura de referência, âmbito público Organização Internacional de Normalização



