














2026 年十月更新
厳しい公差加工は、合意された生産実行のための厳しい描画制限内に重要な機能を保持します 5 つのコントロールは、温度、作業保持、切断、材料の状態と測定: 作業を運ぶ必要があります機能機能から開始し、次に各コントロールを測定可能な受け入れ条件に接続して、部品が描画制限を満たすようにします。.
機械購入者にとって、単一の優れたサンプルだけでは十分ではありません。機械工は、どの変更を修正するかを知りたいと考えています。このガイドでは、これらの決定を変動台帳、プロセス選択マトリックス、およびトライアル レコードと結び付けます。.
- 重要な機能: サイズ、形状、またはテクスチャ特性に名前を付けます。.
- 図面制限: 単位と実際の上限/下限値を保持します。.
- 検証状態: 温度と規定の拘束を特定します。.
- リリース方法: サンプリング、不確実性、決定ルールを記録します。.
図面上のタイトトレランス加工の意味
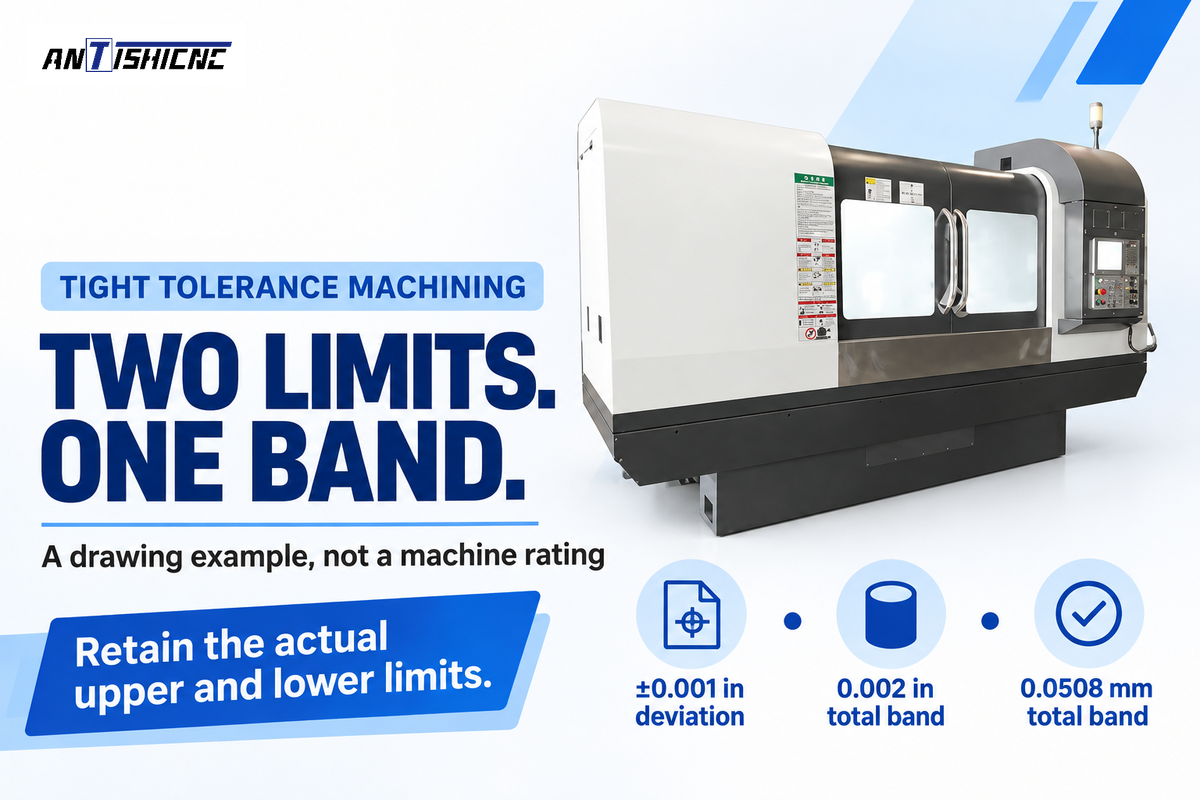
タイトトレランス加工は、対象となる機能の明示的な下限と上限から始まります。 ±0.001 in のコールアウトにより、合計幅は 0.002 in、または 0.0508 mm になります。サイズ、真円度、振れ、表面の質感はさまざまな特性を表すため、製造ルートを選択する前に各機能要件を記述してください。.
精密機械加工は、完成した部品を互いに嵌合させる寸法を制御します より厳しい公差は、ベアリングのフィット、アライメントおよびシールインターフェースを制御するのに役立ちます; アセンブリのすべての表面に同じバンドを適用すると、作業が追加される可能性がありますが、アセンブリに添付されているマーキングやIDとは対照的に、タイトな公差の役割はより機能的な制御です。.
制限の定義に従って基準温度を維持します。. ISO 1:2022 のパブリック スコープ 幾何学的および寸法特性の基準温度をカバーします。 NIST は 20 °C を指定します。温度補正とその不確実性は測定方法に属します。.
厳しい加工公差とは何ですか?
厳しい加工公差は、特徴、材料、および製造プロセスに対して許容される狭い変動です。たとえば、±0.005 mm では合計バンドが 0.010 mm になります。その要件は、ある特徴とルーチンを別の特徴に要求する可能性があります。図面制限と再現可能な測定方法により、有用な定義が得られます。.
寸法指示では公差帯の位置も定める必要があり、これらの公差要件が許容寸法を規定します。1.000 in の特性に +0/−0.002 in の限界偏差を指定すると、許容範囲は 0.998–1.000 in です。1.000 ±0.001 in の特性では、範囲は 0.999–1.001 in です。どちらも全幅は 0.002 in ですが、許容寸法は異なります。一方の指示を他方に置き換えると、はめあいが変わることがあります。次の データおよび幾何学的公差ガイド 形状と場所、および ISO 2768 に基づく一般的な公差 描画デフォルトの場合.
購入レビューでは、重要な機能をその嵌合機能に配置します。サプライヤーがより広い帯域を提供する場合、設計所有者はクリアランスおよび/または干渉を確認する必要があります。許容制限は低入札では克服できません。.
±0.001 in の指示では両方向にそれぞれ 0.0254 mm の偏差が許容され、全幅は 0.0508 mm です。同じ幅の公差帯でも、呼び寸法に対する位置は異なる場合があります。購入者と供給者が同じ完成後の特性を判定できるよう、実際の限界値を検査計画に記載してください。
温度: 機械のドリフトから部分成長を分離します
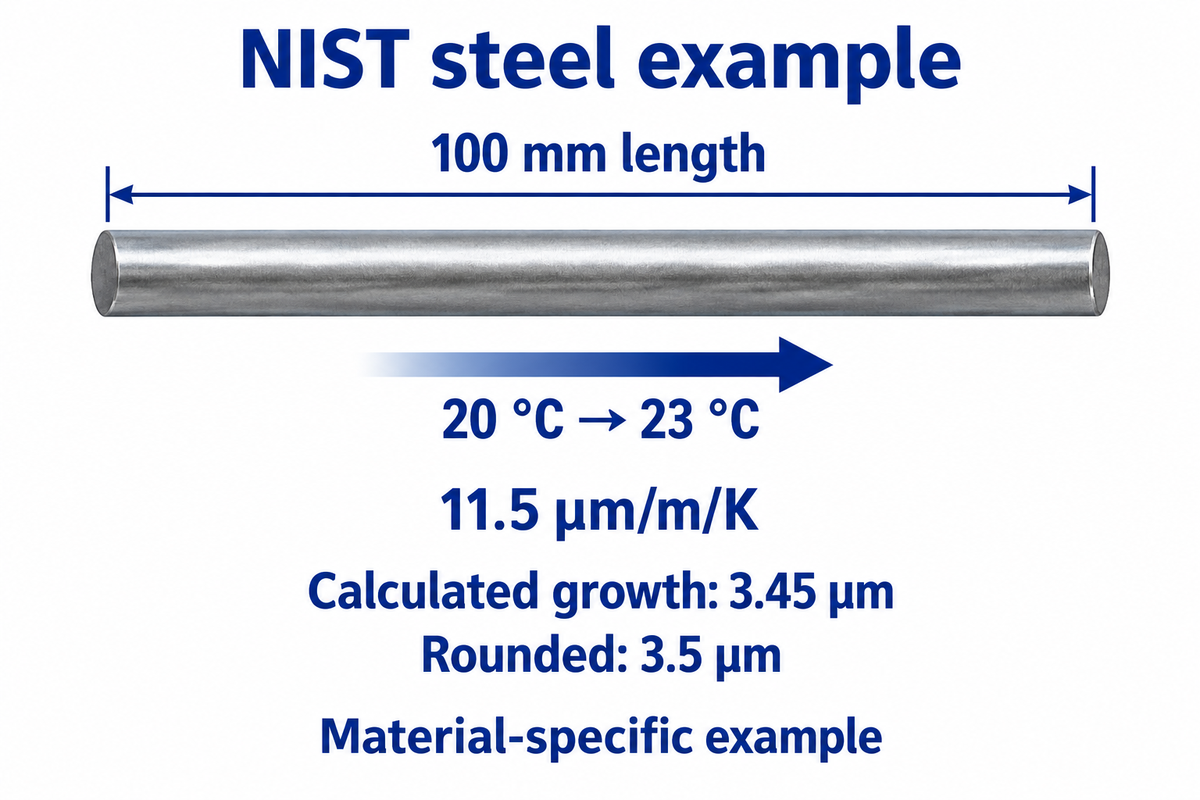
温度制御は、機械構造の動きからワークピースの膨張を分離することから始まります。 NIST のスチール製ゲージブロックの例では、係数 11.5 μm/m/K の長さ 100 mm が、20 °C ~ 23 °C の間で約 3.5 μm 増加します。サイズを調整する前に、材料温度と機械の稼働状態の両方を記録します。.
23 °C の店舗では 100 mm の鋼が基準であると仮定します。計算は ΔL = αLΔT = 11.5 μm/m/K × 0.100 m × 3 K = 3.45 μm で、四捨五入して 3.5 μm になります NIST 寸法測定に関する FAQ. 0.005 mmの許容量でこの値を比較する読者は、3.45 µmと5 µmを比較しています。 offsetを変更する前に、読み取り値を定義された参照条件にするか、適切な補正を適用します。係数は材料例に属します。; 別の部分には実際の合金の係数を使用します。その係数および温度測定における不確実性は、補正後も残ります。.
冷却剤の補充と再始動のためにタイムスタンプを追加する必要があります。バーワークの議論では、サイズが変更されたことが言及されました。これにより、温度と振動の理論が生まれました。元のポスターでは温度が測定されていませんでした。適切な対応とは、原因を選択する前にイベントを記録し、熱状態を把握することです。慎重に制御された室内の空気だけでは、暖かいストック、冷却剤、スピンドルの成長が未解決のままになります。特徴の読み取り値を使用して、それらの環境条件を記録します。.
100 mm 鋼の例では、同じ係数で 1 °C あたり 1.15 μm の成長が得られます。特徴が長くなると、同じ温度差でもより多くの長さの変化が蓄積されます。指定された基準条件とウォームアップ手順で引用を比較するため、追加の環境制御により、測定された寄与に対処します。特徴。.
作業保持と切断: 変動の原因を分離します
有効な診断では、管理された工程変更の前後で特性を比較します。2011 年の 120 mm 鍛鋼ディスクの研究では、クランプ、材料除去、加工応力が組み合わさって形状に影響することが示されました。独立した無関係な五つの誤差源を仮定するのではなく、工程の状態を記録する必要があります。この方法は、図面で要求される拘束状態の評価と組み合わせるべきです。
の The スチールディスク歪みの研究 さまざまな製造ステップの前後のディスクの形状を比較しました。より最近の 薄肉フライス加工の研究 コンピューター モデリングは、切断とクランプの結合現象を予測し、予測の範囲を主要なクランプの位置に限定するために使用されました。段階的な調査は両方の研究によって裏付けられました。どちらも普遍的な治具圧力や保証された診断スコアを提供しません。.
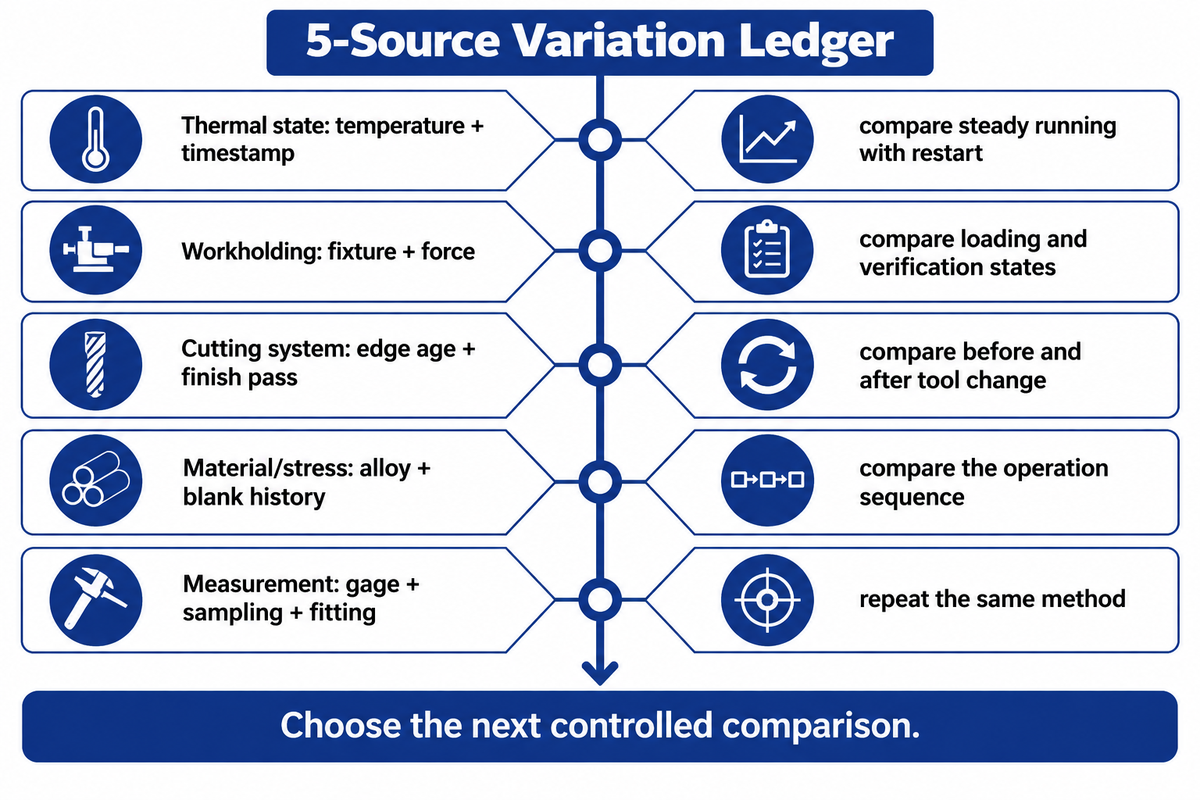
5-ソース変動台帳
5 ソース変動台帳は、疑わしい各寄与者を観察と管理された比較にリンクします。.
| 寄稿者 | 記録 | 比較する | 応答 |
|---|---|---|---|
| 熱状態 | 部品/冷却剤の温度とタイムスタンプ | 安定したランニングと再スタート | 永久的なサイズの訂正からの別の熱回復 |
| 仕事の保留 | 設備、座席、承認された力の設定 | 繰り返しローディング; 機械加工と図面検証の状態を比較します | オフセット変更の前にサポートと座席を確認してください |
| 切断システム | エッジエイジ、ツールアイデンティティ、フィニッシュパス | ツール交換前/交換後の安定したカット | エッジ関連のステップを段階的なドリフトから分離します |
| 材料/ストレス | 合金、熱および空白の製造の歴史 | 承認された操作シーケンス全体のジオメトリ | 在庫手当と治療順序を確認します |
| 測定 | ゲージ、サンプリング場所、取り付けおよび拘束 | 同じ方法の下で特性を繰り返します | オフセットを追いかける前に、メソッドの違いを解決します |
薄肉リングはチャック内の丸みを読み取り、リリース後に形状を変更できます。その違いを使用して固定具を調査し、図面の指定された状態で検査します。. ISO 10579:2010 のパブリック スコープ 検証中に拘束が必要な非剛性部品をカバーします。通常の切断クランプと規定の検証拘束は、別個のセットアップ定義です。.
材質の歴史も台帳に属します 驚くべき歪みは粉体床溶融ステンレスシリンダを 中に回した後に発生しました NIST の 2018 年の加法/減法研究. .これをプロセススコープに保つ.部品設計レビューにこれを使用して、原材料がどのように形成されたかを文書化します。形状に適切なツールとサポート配置を選択します。ツールの摩耗を軽減する努力では、不安定な基準を修正することはできません。.
測定不確かさとリリース決定
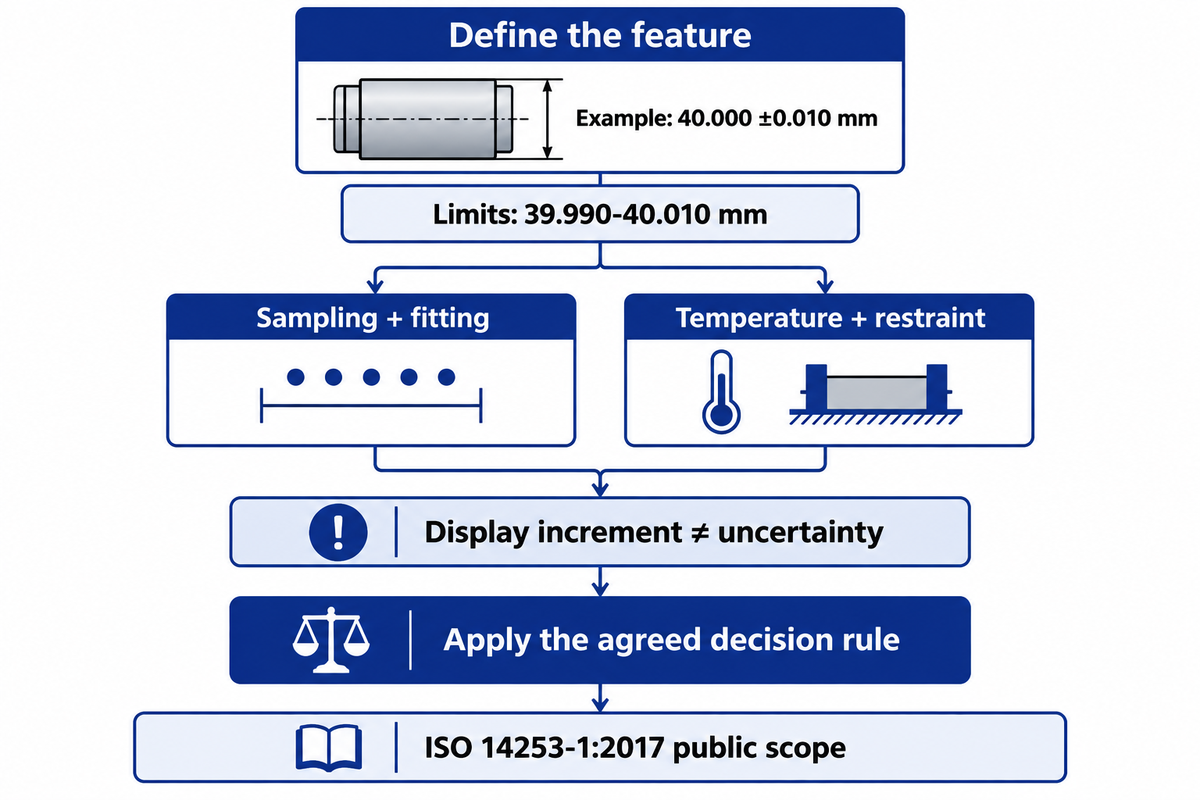
指定された検証状態と合意された決定ルールを使用して機能を測定およびリリースします。 0.001 mm 刻み目を示すディスプレイは、完全な測定の不確実性を示しません。仕様制限付近では、校正、温度、サンプリング、フィッティングは、繰り返しの読み取りで一貫性が示されているにもかかわらず、決定に影響を与える可能性があります。試験前にこれらの検査要件を設定して、部品の検査の一貫性を向上させます。.
直径読み取りゲージは、サンプリングされた位置のサイズです。真円度、振れ、位置には異なる測定が必要です。 CMM幾何学的検査に関するNISTの議論 表面全体と限られた測定点のセットとの間の不一致についての洞察を与えます。点分布とフィッティング方法を定義するだけでなく、機器を指定します。レガシー同心度コールアウトには、図面に記載されている基準と解釈も必要です。.
仮想の 40.000 ±0.010 mm ジャーナルの場合、サイズ制限は 39.990 mm と 40.010 mm です。上限付近で読み取りが行われたとします。この場合、合意された不確実性を認識したルールに従って、計測学ではその結果を受け入れるために四捨五入するのではなく、そのまま扱う必要があります。. ISO 14253-1:2017 のパブリック スコープ このような適合性の決定に対処します。 要求された測定タスクは、適切なインマシン システムまたは別の機器を利用する場合があります。特性に応じた評価されたパフォーマンスによって、最も適切なシステムを選択します。.
40 mm ジャーナルの測定計画では、サイズとフォームの結果を個別に保つ必要があります。キャリブレーションへのトレーサビリティと所定の拘束については、ディスプレイに追加の小数点を購入する前に合意する必要があります。ある時点でさらに繰り返し測定しても、表面全体をカバーできるわけではありません。.
40.000 ±0.010 mm ジャーナルについては、同じ測定計画に 39.990 ~ 40.010 mm の制限、図面指定の拘束、および ISO 14253-1 決定ルールを記述します。機器の表示増分と受け入れの不確実性は別の量です。.
プロセス機能: バッチ全体にわたってバンドを保持します
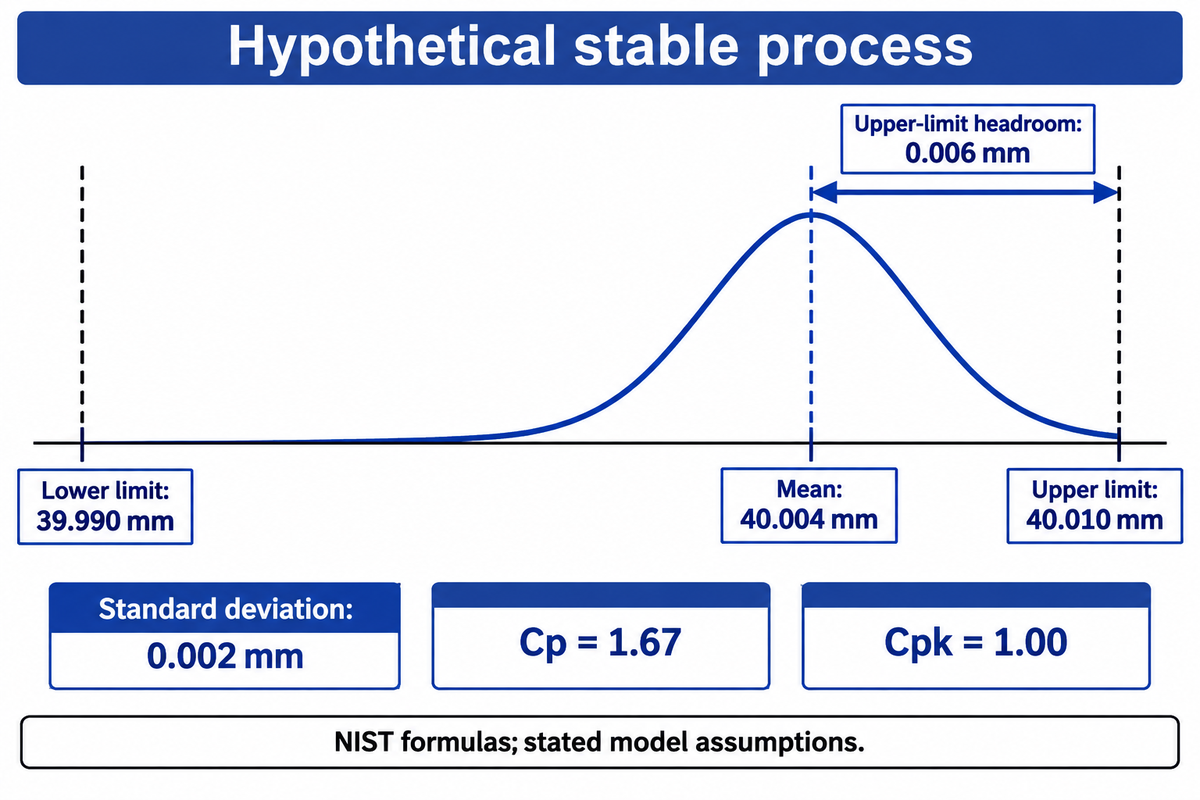
厳しい公差を維持するには、評価対象の生産条件にわたって一貫した挙動が必要です。 Cp は、許容幅とプロセス スプレッドを比較します。 Cpk はセンタリングも考慮します。平均 40.004 mm、標準偏差 0.002 mm の仮想 40.000 ±0.010 mm の特徴の場合、Cp は 1.67 ですが、Cpk は指定された統計モデルの下で 1.00 です。.
“「また、プロセスの安定性を実証するまで、プロセス能力について話し始めることはできません。」”
安定した過程と、適切な広がりを持つほぼ正規のモデルを仮定する.ジャーナルの上限と下限は 40.010 mm と 39.990 mm である.Cp = (40.010 ー 39.990)/(6 × 0.002) = 1.67.Cpk については, (40.010 ー 40.004)/(3 × 0.002) = 1.00 と (40.004 ー 39.990)/(3 × 0.002) = 2.33; より小さい結果である 1.00 をとる.The NIST の能力公式 狭いスプレッドが依然として1 つの限界に近づきすぎる可能性がある理由を示す この例では、スプレッドではなく、センタリングが問題です 買い手が同意した受け入れ基準とサンプリング計画は、別々の決定のままです。.
±0.02 mm の精度を持つ機械は、±0.01 mm 以内の部品を製造できますか?
機械は、検証済みの切断および測定プロセスがその機能を制限内に保持している場合にのみ、±0.01 mm の部品要件を満たすことができます。引用された ±0.02 mm の機械メトリックだけでは、ほとんど情報が得られません。軸の位置、機構の移動範囲、またはその他のテストを指定しているかどうかを判断する必要があります。これが決定されると、実際の機能とプロセスの条件を評価できます。.
補償は、測定された再現可能なバイアスに対処できます。ランダムな変動、熱状態の変化、または不安定な治具には、異なる応答が必要です。精度と再現性を明確に保ちます。統計的プロセス制御または SPC により、時間順序を維持できるため、ツールが平均にマージされるのではなく、プロセスの変更または再起動、または材料の変化が見えるままになります。.
40.004 mm プロセス平均は、作業例で上限まで 0.006 mm を残します。 Cpk を改善し、Cp を変更しないままにするには、平均を中心に置く必要があります。いずれかの指数を解釈する前に時間順序を維持します。また、普遍的な値を課すのではなく、受け入れ閾値と研究の長さについて顧客と合意します。.
旋削または研削: 機能機能によって選択します
サイズに関しては、回転は回転特徴の開始ルートです; 円筒研削は、必要な最終形状または表面状態がそれを要求するときにその場所を獲得します 0.010 mmサイズのバンドだけではルートを解決できません 硬度、アクセス、基準関係、テクスチャを含め、次に二次プロセスを追加する前に各要件に測定結果を割り当てます。.
- この機能は、サポートされている切削工具からアクセスできます。.
- 試験結果は、サイズ、形状、質感を満たします。.
- 材料の状態は選択されたエッジに適しています。.
- ホイールアクセスは最終機能と基準に適合します。.
- 研削は、測定された形状またはテクスチャのギャップに対処します。.
- 仕上げストックと処理シーケンスが定義されます。.
| フィーチャークラスター | 制約の可能性が高い | 評価するルート | 受け入れ結果 |
|---|---|---|---|
| 外軸受け座席 | フィットとデータムの振れ | 旋削または円筒研削を終了します | サイズ、フォーム、振れ |
| 薄肉リング | 治具による形状変化 | 支持される回すことか粉砕 | 指定された拘束具のフォーム |
| ロングシャフト | サポートと細さ | 支えられる回ること; ジャーナル粉砕 | 直線性とジャーナル関係 |
| 硬化したジャーナル | 材料の状態と表面の完全性 | 硬め加工または研削加工 | サイズ、質感、および関連する表面チェック |
| 内部 ボア | アクセスとツールのリーチ | つまら れる か 内面 研削 | 直径、先細り、形状 |
| シーリング表面 | テクスチャと方向マーク | 旋削加工と適切な仕上げ | 指定テクスチャと表面状態 |
| 平面面 | 平坦性とデータムの関係 | CNCフライス加工または表面研削 | 平坦性と垂直性 |
| 小さいプロフィール/特徴 | アクセスと材料の導電性 | スイスの機械加工、フライス加工またはワイヤー EDM | プロファイル、サイズ、エッジの状態 |
| 中断された表面 | エッジ読み込みとローカルフォーム | 切断または研削戦略を評価します | 中断間の機能の一貫性 |
精密CNCベアリングシートトライアルでは、同じ要件を同じブランク条件で比較する必要があります。 sizeが合格したが、surface textureが合格しなかった場合、より細かいサイズオフセットはsurface textureの要件に対応していません。 ANTISHICNCの CNC 円筒形グラインダー 必要なルートを提供します; the CNC旋盤 旋回オプションを提供します.
表面の完全性は、最終次元に到達するためにたどったルートに基づいて変化する可能性があります。 A 2026 S13Cr ステンレススチールスタディ 旋削および研削後の表面および地下残留応力条件が変化することがわかりました。各値は単一の観察であり、疲労寿命は評価されませんでした。旋削により寿命が長くなると主張するのではなく、機能の機能的証拠を選択することをお勧めします。航空宇宙部品および医療機器には、寸法許容範囲を超えた専門的な検証が必要です。; このマトリックスは、製品の資格ではなく、製造プロセスを選択します。.
厳しい公差の機械加工コスト: 見積もりは精度のみを必要とします
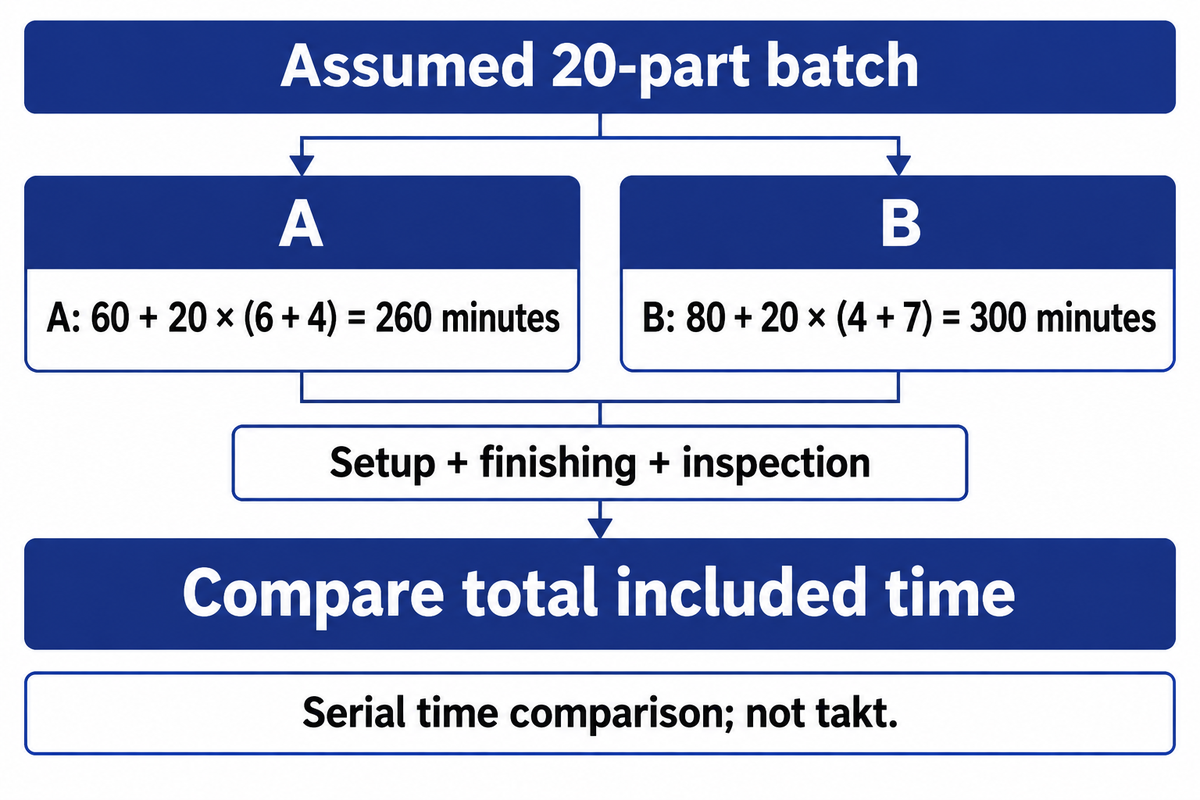
厳しい公差の加工コストは、見積もりと含まれる作業によって異なります。想定される 20 部構成のバッチでは、セットアップに 60 分を加えた 6 分間の仕上げと、部品ごとに 4 分間の検査の合計は 260 分です。セットアップおよび/または検査時間が増加すると、仕上げ時間が減少しても合計の支払時間が増加する可能性があります。スコープを明確に保ちます。.
同じ 20 個の部品について、提案された二つの範囲を比較します。範囲 A は段取り 60 分、部品ごとの仕上げ 6 分と検査 4 分を含み、60 + 20 × (6 + 4) = 260 分です。範囲 B は段取り 80 分、仕上げ 4 分と検査 7 分を含み、80 + 20 × (4 + 7) = 300 分です。B では仕上げが 40 分短縮されますが、追加の検査に 60 分、段取りにさらに 20 分かかります。範囲または作業時間に適切な単価を掛けて費用を算出してください。並行検査には別の能力計算が必要であり、この例は含まれる時間の比較であってタクトの比較ではありません。
の The ASQ 品質コストフレームワーク 内部および外部の故障コストから予防および評価コストを分離します プロトタイプまたは少量注文の場合は、どのセットアップおよび測定コストが再発するかを尋ねます 加工、不良在庫、迅速な出荷もリードタイムとサプライチェーンに影響を与えます 同じリリースコープでCNC機械加工サービスを比較する; フォーム検査を含む精密機械加工サービスは、サイズのみのチェックとは異なるオファーです。.
スコープBの4 分間の仕上げは、スコープAの6 分間の仕上げよりも短いですが、それでも、その300 分の合計は同じバッチで260 分を超えています。 非機能コールアウトを拡大する前に、設計所有者と製造可能性と部品の品質を確認し、必要に応じて部品を機能させる臨界限界を維持します。.
機械の受け入れ: 注文前にトライアルに同意します
機械が受け入れられるには、構成、切断条件、測定された特徴の共有記録が必要です。.
軸位置決めテスト、標準テストピースの切断、および購入者の生産部品の試験を分離します。提案された 9 条件レコードは、選択したサンプルが逃した変更をキャプチャします。生産は動作シーケンスを所有し、計測は測定方法を所有し、購入は合意された範囲を所有します。.
ISO 230-2:2014 軸の位置決めをカバーします. ISO 13041-6:2009、2026 年に確認されました, 、標準の完成した試験片を使用してCNC旋削盤とターニングセンタの最小切削精度要件を供給します。実際の部品の材料、基準、拘束、サンプリング、不確実性のルールを注文に追加します。生産試験では、ショップが遭遇するイベントに対処する必要があります。 CNC加工の公差は、それらを評価するために使用されるプロセス条件の横に属します。.
9-条件受け入れトライアル
9 条件受け入れトライアルは、実稼働イベントを、機械の注文前に測定された機能および合意されたアクションにリンクする提案されたレコードです。.
| 条件 | 保持する記録 | 決定権者 |
|---|---|---|
| コールドスタート | ウォームアップ手順と最初の使用可能な機能の結果 | 生産 |
| 安定したランニング | 時間順のサイズ/形式の観察 | 生産 + 計量 |
| トラベルポジション | 関連する切断位置と機能の結果 | 計量学 |
| パートリロード | 図面指定の拘束における基準席と形状 | 生産 |
| ツール/ホイールの年齢 | 計画されたエッジ寿命またはドレッシング間隔をドリフトします | 生産 |
| 着替えまたは着付け | 介入後に最初に受け入れられた読み取り値 | 生産 |
| 停止/再起動 | アイドル期間、熱状態、回復結果 | 生産 |
| クーラント/アンビエントチェンジ | タイムスタンプされた温度と機能応答 | 生産 + 計量 |
| インストール済みのサイトハンドオーバー | 設置状態と合意されたチェックの繰り返し | 購買 + 計測 |
装置の範囲のために、ANTISHICNC's CNC 円筒 グラインダーレンジ シーメンス制御とオプションの測定装置を備えた CG45 について説明します。構成ラインに必要な測定オプションを入れ、測定する機能を指定します。高精度 CNC マシンでは、選択した部品で厳しい公差を達成するために、互換性のあるワークホールディングと計測が必要です。.
研究期間、サンプリング頻度、および反応ルールについては、各テストの前に合意に達します。品質管理システムは、OEM がリリースの決定を下せるように、生の読み取り値と介入を維持する必要があります。品質に関する共有標準では、特性とそのリリース方法に名前を付ける必要があります。.
2026 年の見通し: 補償ニーズは測定されたフィードバックです
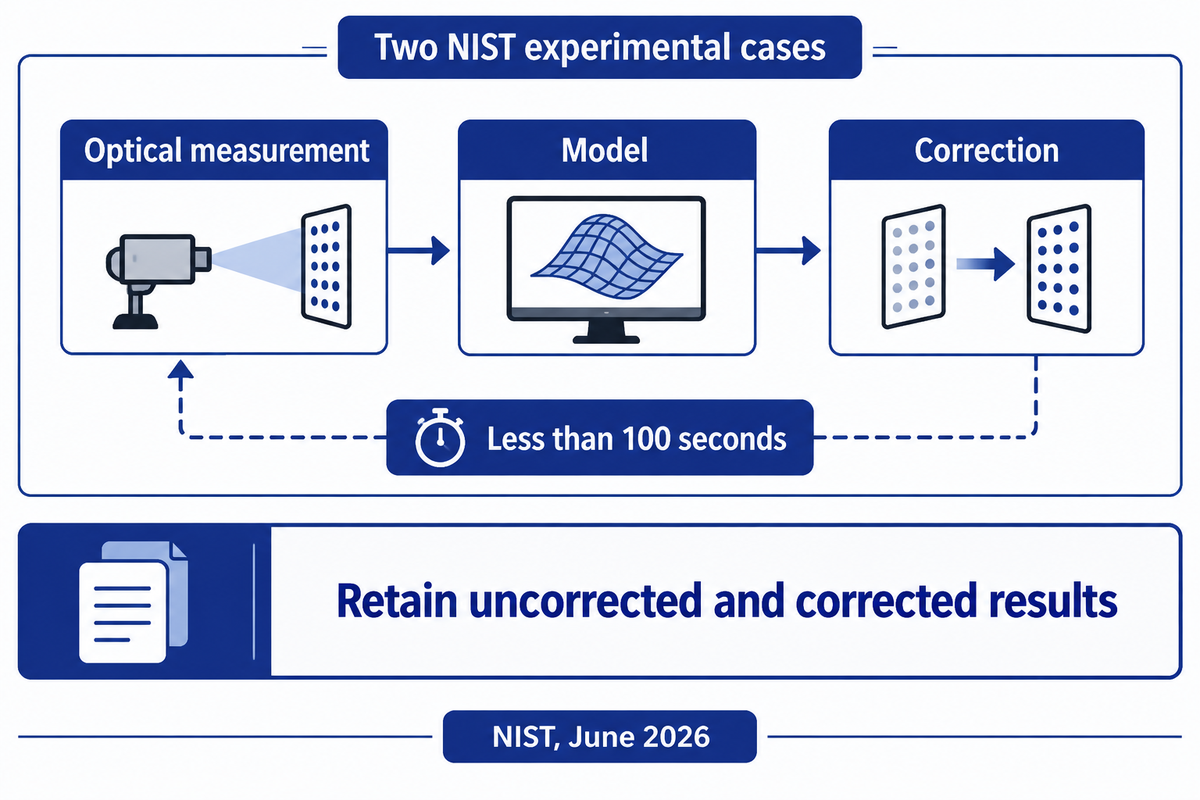
制御したい工程変化を測定するフィードバックを選んでください。NIST の 2026 年六月の熱変形研究では、光学測定とモデリングを用いた二つの実験例で、100 秒未満の補償が説明されています。機械と部品の状態が変わる間に、指定した測定結果を補正に用いてよいと判断するまでどれほどの時間がかかるかが、購入時の検討点です。
の The NIST 2026 研究 補償の試験には、縮尺を変えた標準試験片とボアグリッドアーティファクトが用いられました。報告された改善は、これらの実験によるものです。2026 年の設備計画では、測定する特性、補正対象、モデルが適用できる時間範囲を定めてください。ある熱状態での性能改善が生産に役立つのは、セルがその状態にあり、測定結果が間に合う場合に限られます。
現代の製造ではセル内の測定値が増加しますが、役立つフィードバックには安定した参照が必要です プローブ値はプロセス調整に役立ち、最終リリースは評価された測定タスクとその決定ルールに結びついています 部品の結果で補正履歴を保持します ツールの変更がステップを作成し、ソフトウェアがそれらの変更が徐々に熱的に成長すると仮定した場合、滑らかな補償曲線は間違った原因を隠すことができます。.
規格の版も確認する必要があります。2026 年十月時点では、 ISO 1:2022 は基準温度エディションのままです; ISO 230-2:2014 は最新のままで、ISO 13041-6:2009 は 2026 年に確認されました。エディションを維持すると、新しい一連の切断要件を作成する必要がなくなります。購入契約では、適用するテストの範囲を選択し、図面エディションの要件を維持します。.
サプライヤーがコンセプトをどのように説明するかは、検索対象によって影響を受ける可能性があります。ただし、機械購入の場合、最終的には部品とトライアルが結果を決定します。この補償技術の信頼できる前年比採用率は研究で見つかりませんでした。新しいセルの次のステップとして、市場の成長を前提とするよりも、測定値を保持した時間制限付きフィードバック デモンストレーションがより適切になります。.
NIST 実験における 100 秒未満の補償サイクルは、指定されたタスクのセンシングと修正を結び付けます。購入者は、制御されている実際の変更と比較してその時間枠を評価し、問題の特徴について未修正および修正の結果を保持する必要があります。証拠は、セルに対する測定されたフィードバック仕様が正当であることを示唆しています。.
よくある質問
.005 は厳しい許容範囲ですか?
.005 コールアウトには、使用可能な許容範囲を記述する前に、単位と符号規則が必要です。.
加工公差のISO規格とは?
ISO 機械加工要件では、一般的な描画制限、形状、基準温度、検証にさまざまな規格が使用されています。.
精密製造加工技術とは?
精密製造では、制御されたプロセスと測定を組み合わせて、指定された制限内で機能を生成します。.
High-Mix Low-Volume (HMLV) Manufacturingとは?
多品種少量製造では、比較的少量バッチで多くの部品バリエーションが生産されます。.
厳しい公差に最適な加工方法はどれですか?
最終的な材料状態で、フィーチャのサイズ、形状、表面の要件を満たす方法を選択します。.
最も厳しい加工公差は何ですか?
最も厳しい耐用年数は、プロセス全体が指定された機能について繰り返し製造および検証できる最小の帯域です。.
±0.010 mm の機能には合計 0.020 mm の帯域があります。機械を購入する前に、その検証状態を定義し、プロセスの変更を制御し、受け入れをサポートする測定値を保持します。.
厳しい公差CNC加工セルを検討している場合は、, お問い合わせ 議論する機械試用のためのあなたの重大な特徴のデッサンを使って 材料、バッチ パターンおよび点検の条件の状態を含んで下さい 同じ装置および測定範囲を評価するために試用版を使用して下さい。.
このガイドが機器の選択をどのようにサポートするか
ANTISHICNCは金属加工装置を供給します このガイドは、公表された計測研究と標準スコープを、タイトトレランス機能制御のための提案された試験記録と組み合わせます 数値能力と時間の比較は、記載された仮定を使用して、図面、ワークホールディング、およびリリース方法を中心に機械の購入を整理するのに役立ち、各決定は生産、計測、または購入に割り当てられます。.
参考文献と情報源
- 次元計測に関する FAQ 国立 標準技術 研究所
- ディスク歪みをオンにすることの影響、2011 年 コールホフ、ゼルター、ブリンクスマイヤー、生産工学
- クランプ力の予測と結合力、2023 年 Scientific Reports
- ISO 10579:2010、非剛性部品、パブリックスコープ 国際標準化機構
- ハイブリッド添加剤/減算製造における残留応力、2018 年 国立 標準技術 研究所
- CMM 幾何学的検査における統計的問題、1997 年 国立 標準技術 研究所
- ISO 14253-1:2017、決定ルール、パブリックスコープ 国際標準化機構
- プロセスの安定性、セクション 3.4.5 NIST/SEMATECH エンジニアリング統計ハンドブック
- プロセス能力の公式 NIST/SEMATECH エンジニアリング統計ハンドブック
- S13Cr 鋼の旋削および砥粒仕上げ、2026 年 キンタス、リマ、フォンセカ
- 品質のコスト アメリカ品質協会
- ISO 230-2:2014、軸の位置決め、パブリック スコープ 国際標準化機構
- ISO 13041-6:2009、完成した試験片、パブリックスコープ 国際標準化機構
- 加工中の光学計測による熱変形補償、2026 年六月 国立 標準技術 研究所
- ISO 1:2022、基準温度、パブリックスコープ 国際標準化機構



