














更新於 2026 年十月
孔容差圖決定了允許的尺寸限制。對於 20 mm H7 孔,這些限制為 20.000 dist20.021 mm。選擇允許的直徑間隔時,透過加工過程和檢查方法將一個零件的尺寸要求與另一個(配合)零件的尺寸要求連接起來。.
機器購買者比較 徑向鑽孔機配置 還需要區分尺寸正確的孔和位置正確的孔。下面的參考圖表可通往孔洞處理限制圖和完整的 3 限制孔護照,因此製造和採購可以從同一張圖中進行。.
孔容差圖:H7、H8、H9 和 H11 限值
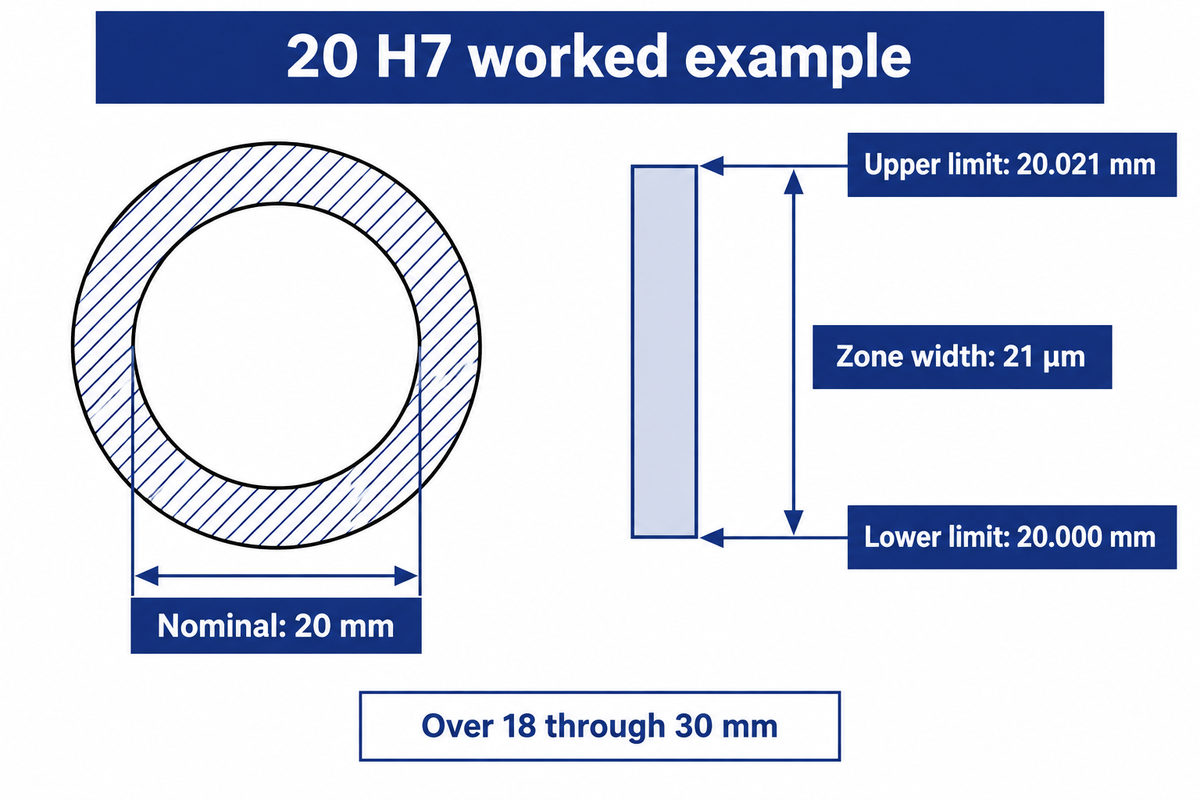
H7、H8、H9和H11孔在H系統中的下偏差為零;它們的上限取決於標稱尺寸和等級。將偏差加到基徑上。將 “over” 讀為排他性,將“through”讀為包容性:正好 6 毫米屬於第一行。.
| 基本直徑,毫米 | H7上層 | H8上部 | H9上層 | H11 上部 |
|---|---|---|---|---|
| 超過 3 到 6 | +12 | +18 | +30 | +75 |
| 超過 6 到 10 | +15 | +22 | +36 | +90 |
| 超過 10 至 18 歲 | +18 | +27 | +43 | +110 |
| 超過 18 至 30 歲 | +21 | +33 | +52 | +130 |
| 超過 30 至 50 歲 | +25 | +39 | +62 | +160 |
資料來源: RoyMech 孔容差表. 緊湊圖表僅涵蓋規定的公制尺寸和 H 類。其他孔區域需要自己的上限和下限偏差。.
例如:採購工程師收到一張標示為 20 H7 的圖紙。由於 20 毫米落在 18 至 30 毫米之間,因此允許的增加量為 21 µm。除以 1,000 將其轉換為 0.021 毫米。因此,在繪圖的測量條件下,成品孔的尺寸可以從 20.000 毫米到 20.021 毫米。寫入 ±0.021 毫米將創建一個不同的、更寬的區域並允許一個尺寸較小的孔。.
在 6 毫米邊界處,H7 允許 6.000 相對於 6.012 毫米;略高於 6 毫米,下一個尺寸帶的寬度為 15 µm。遵循此間隔規則可防止供應商在繪圖尺寸恰好位於圖表端點時分配錯誤的餘裕。.
閱讀 ISO 286 孔和軸名稱
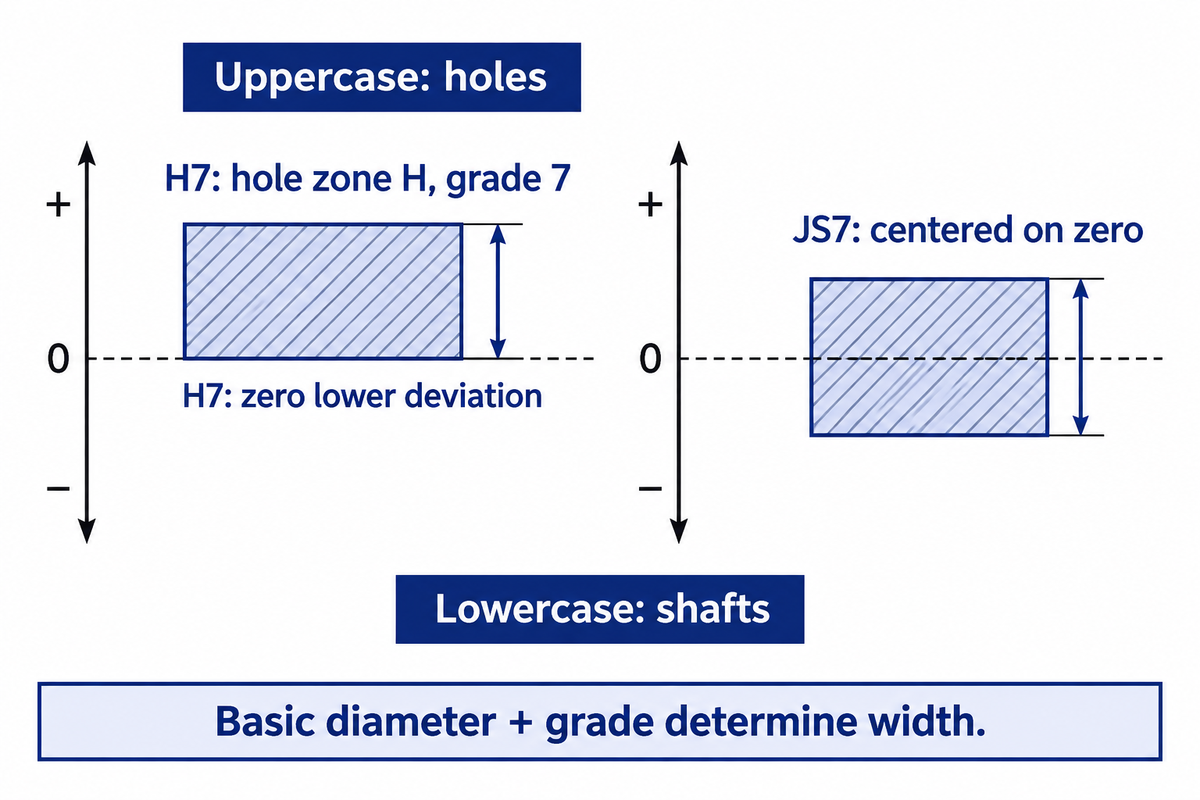
名稱結合了尺寸、字母定義區域位置和數字定義公差等級。大寫字母標識孔;小寫字母標識軸。 ISO 限制和擬合系統將這些部件一起使用,因此字母和等級本身都沒有提供完整的尺寸。.
ISO 286-1:2010 定義代碼系統以及孔基和軸基配合背後的概念。在孔基系統中,H孔從零線開始,然後選擇軸公差區以提供所需的組裝關係。.
如何解釋 H7、G7 和 JS7 等符號?
將H7讀作寬度為7級的H位孔區,將G7讀作位置不同的7級孔區,將JS7讀作以零線為中心的區域。 H7 的下偏差為零;其他字母在允許尺寸所在的位置發生變化。基本直徑用於確定寬度。.
例如,等級編號並不是所有直徑的固定微米值。 H7 區域在超過 3 至 6 毫米頻段為 12 µm 寬,在超過 18 至 30 毫米頻段為 21 µm 寬。必須從匹配的列中讀取 G7 和 JS7,而不是將其視為 H7 的替代拼寫。.
公差區相對於基本尺寸的位置由機械工程圖中的基本偏差決定。所得公差範圍用於具有配合部件限制的工程計算。.
公差計算器可以加速查找。其輸入仍需要正確的軸或孔、標稱尺寸和管理標準。將原始程式碼保留在計算的限制旁邊,以便仍然可以識別複製的電子表格值。.
鑽孔、鉸孔或鑽孔:選擇製程
選擇鑽孔操作將產生孔。鉸孔將完成適當準備的孔。鑽孔用於受控地擴大或修正孔軸。直徑、深度、庫存狀況和工件保持決定路線。孔級描述了所需的尺寸區域;這些工具描述了操作。.
的 哈佛商店術語指南 區分這三個操作。約翰·米勒的 無聊與夢想的討論 解釋了為什麼不完美的預孔有利於鑽孔:鉸刀傾向於遵循預先存在的孔,而合適的鑽孔工具可以創建不同的切割路徑。.
- 完成一個準備充分的洞。.
- 使用尺寸適合所需直徑的工具。.
- 檢查孔前對齊情況和庫存限額。.
- 擴大並完成現有的孔。.
- 根據直徑調整合適的鑽孔工具。.
- 檢查可用庫存和工具存取以進行軸校正。.
使用孔洞過程限制圖根據實際問題確定下一個操作,而不是因為孔錯位而購買更緊的工具。旋轉部件上的孔也可以在 a 內規劃 數控車削製程, ,使用相同的繪圖控制進行檢查。.
| 遵守要求 | 評估路線 | 原因 | 試輸出 |
|---|---|---|---|
| 沒有現有的孔 | 鑽 | 建立存取權限和初始幾何圖形 | 大小、深度和位置 |
| 聲音預孔;重複直徑 | 雷姆 | 完成準備好的直徑 | 整個運行過程中的尺寸 |
| 預孔軸移位 | 鑽孔有足夠的庫存 | 建立受控切割路徑 | 相對於基準的位置 |
| 許多不同的直徑 | 可調式鏜孔工具 | 減少對專用尺寸的依賴 | 設定和直徑記錄 |
| 長重複批次 | 比較鉸孔和無聊 | 平衡切割時間與工具成本 | 接受的零件和循環時間 |
| 盲孔 | 檢查刀具末端幾何形狀 | 底部間隙和切屑去除限制了存取 | 可用的成品深度 |
| 深洞或斷洞 | 評估支撐和冷卻劑路線 | 偏轉和切屑會改變切割 | 沿深度尺寸 |
| 薄壁或重型約束裝置 | 最終尺寸確定之前檢查夾具 | 釋放可以改變測量的條件 | 夾緊並釋放觀察結果 |
| 一擊生產目標 | 評估指定的鑽井系統 | 有些工具避免了單獨的終點 | 鑽孔後繪製一致性 |
塞科的文章 打洞選項 描述了 IT8 中的固體碳化物鑽井應用,可以消除二次精加工操作的需要。這是鑽孔和鉸孔梯的例外。工具設計、冷卻劑和夾具剛性屬於製程決策範圍。.
例如:買家需要在 20 毫米厚的鋼板中安裝 20 毫米 H7 通孔。預孔從基準位置移位。只需安裝 20 毫米鉸刀目標直徑,同時軸問題仍未解決。製造工程師將檢查所需的軸周圍是否有足夠的材料。如果是,鑽孔試驗可以解決位置和最終尺寸;如果沒有,空白或上游操作需要在完成之前進行校正。.
間隙、過渡和過盈配合
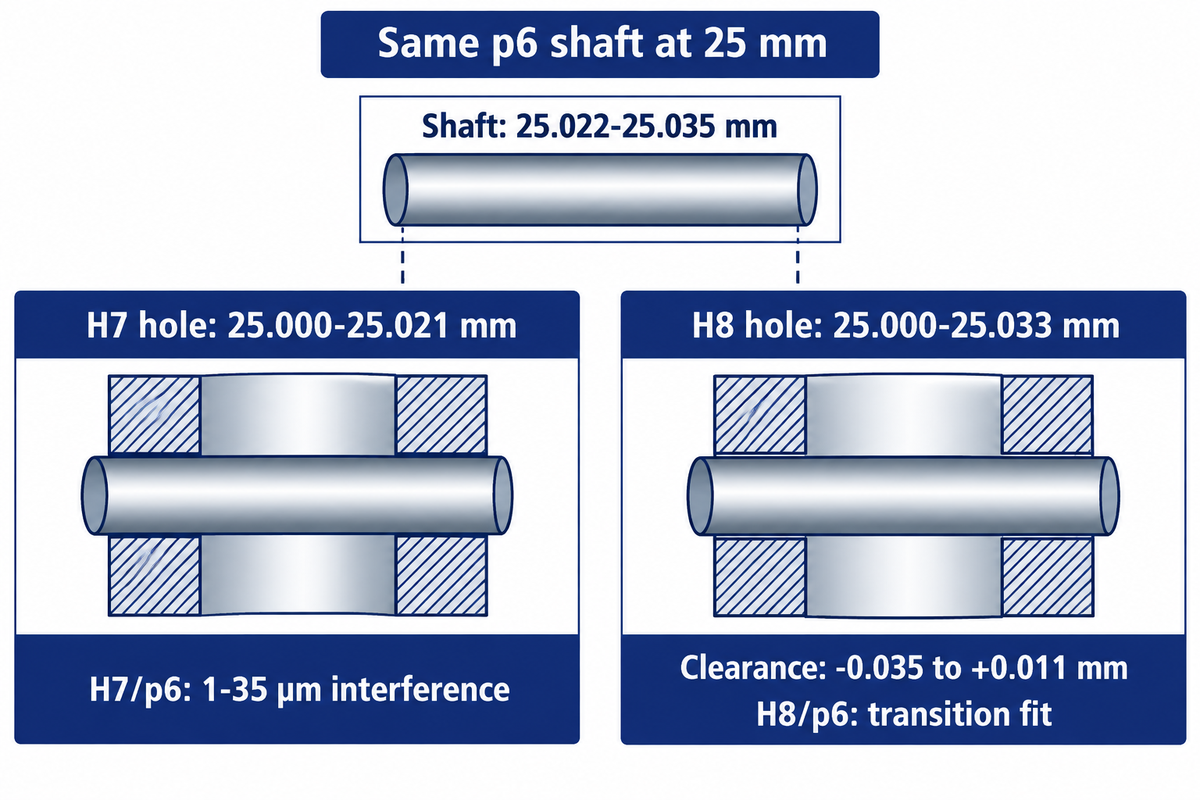
根據四個限制確定配合類型:最小和最大允許的孔和軸直徑。最小間隙等於最小孔減去最大軸。最大間隙等於最大孔減去最小軸。正結果表示間隙;負結果表示幹擾;範圍交叉為零允許任一結果。.
對於要滑動的軸和孔對,組件的配合很重要,因為最緊密的允許組合仍然必須滿足組件的要求。干涉配合需要評估相反的關係,以及材料、壁厚、表面狀況和組裝方法。.
例:在 25 mm 處,公佈的 p6 軸限制為 25.022 × 25.035 mm。 H7 孔為 25.000 × 25.021 毫米。最小間隙為 25.000 - 25.035 = -0.035 毫米;最大間隙為 25.021 - 25.022 = -0.001 毫米。因此,該對具有 1 ×35 µm 干涉。保留該軸並將孔更改為 H8,25.000×25.033 mm:間隙變為 -0.035 至 +0.011 mm。這些區域現在重疊,產生過渡配合而不是保證幹擾。.
兩者都是 孔限制 和 軸限制 需要進行此確定。將 H7 更改為 H8 並不能保留所有對的適合類型。.
如何確定 m6 軸的孔公差?
從所需的組裝配合和軸在指定基本尺寸下的實際 m6 限制中選擇孔類別。僅軸代碼並未規定一個匹配孔。計算兩個最壞情況的差異,然後評估由此產生的間隙或對組件所需組裝行為的干擾。.
定位銷、可拆卸襯套和固定套筒即使具有相同的標稱直徑,也需要不同的組裝行為。從組裝行為開始,然後使用孔和軸限制比較候選 ISO 擬合。計算器的「過渡」標籤描述了可能的尺寸重疊。它沒有規定所需的組裝行為,也沒有為組件選擇所需的組裝力和保持方法。.
在圖紙上指定孔尺寸、形狀和位置
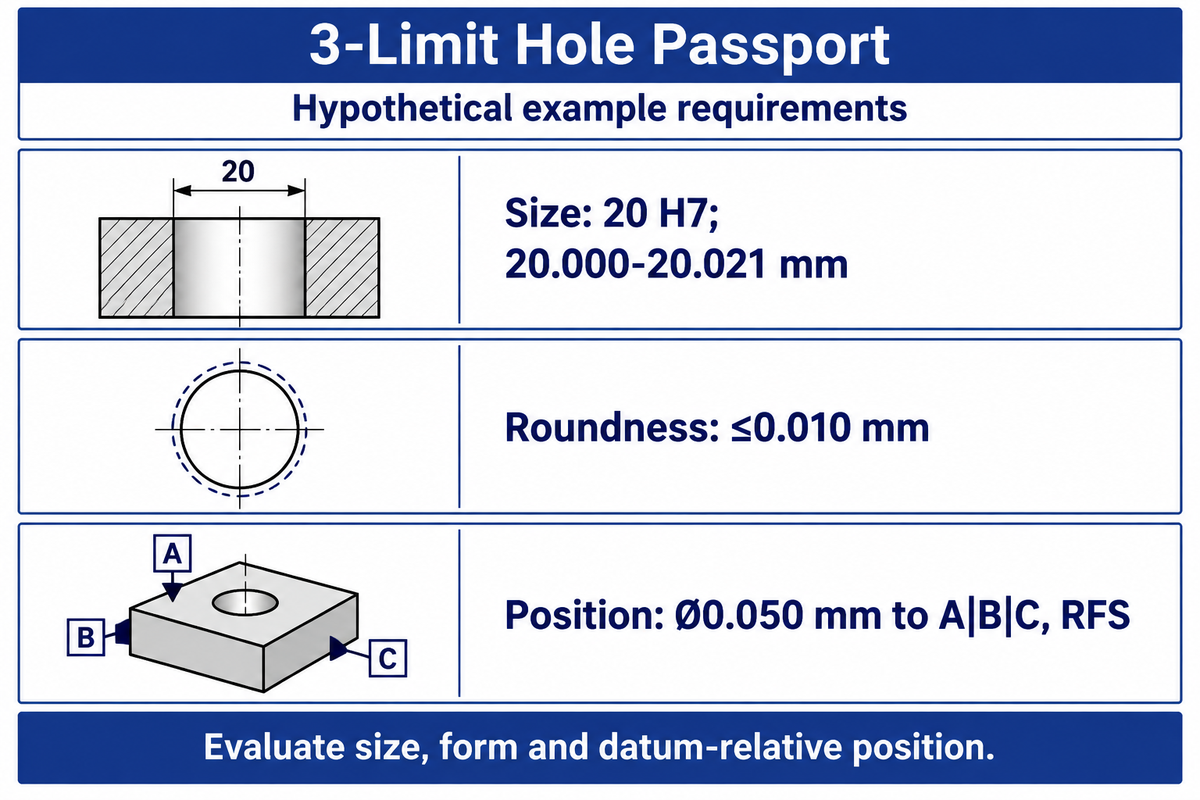
明確說明尺寸和形狀,並指示與基準相關的位置,以允許製造和檢查特徵。有時,適用的繪圖規則的約束會導致要求相互作用。在 ASME 的官方培訓中,規則 #1 被引用為尺寸決定形狀的範例。因此,將所有直徑和形狀要求視為獨立要求是不正確的。.
的 ASME 幾何尺寸課程 涵蓋該關係和基準參考系。僅直徑標註無法確定孔相對於組件其餘部分的位置。.
範例:3-Limit Hole Passport 顯示了 20 mm 假設孔的圖紙。其圓度和位置被視為設計輸入。在供應商選擇工具或儀表之前,完成的記錄記錄了驗收要求。.
| 特點 | 記錄的要求 | 評估任務 | 釋放條件 |
|---|---|---|---|
| 尺寸 | 20H7; 20.000 至 20.021 毫米 | 測量約定深度和方向的直徑 | 指定溫度和約束 |
| 形式 | 圓度≤0.010mm | 評估指定的形狀特徵 | 經過最終加工和清潔後 |
| 地點 | 位置 Ø0.050 mm 至 A|B|C,RFS | 建立數據並評估位置 | 繪圖基準和材料條件規則 |
插頭規可以回答其指定的功能尺寸問題。評估圓度和位置需要額外考慮。所有三個要求都需要在機器試驗中解決,以避免接受不符合所需配合幾何形狀的尺寸內的孔。.
測量:驗證實部的限制
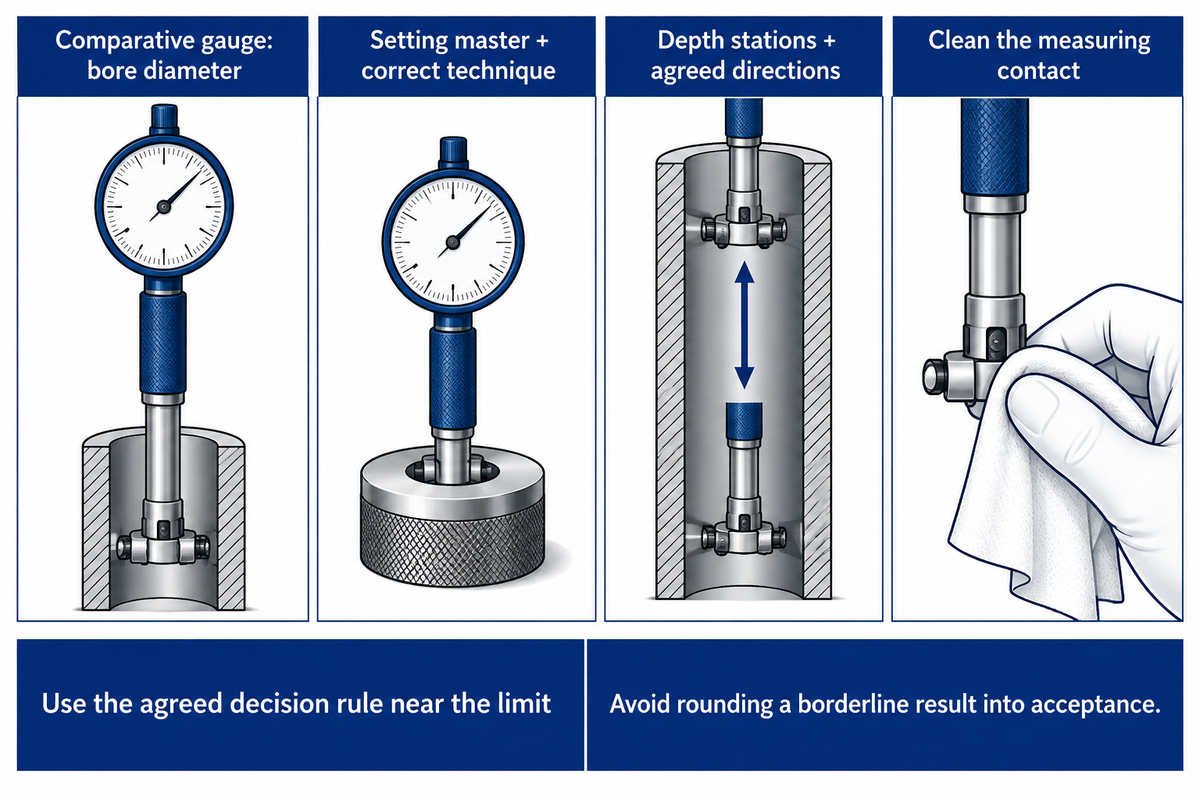
對於不同的檢查問題,根據特徵和公差區域使用不同的方法和儀器。例如,對於孔徑,可以使用比較量規;空氣測量可用於評估孔徑大小; CMM 可用於根據定義的特徵評估測量點。.
馬爾的喬治舒茨 (George Schuetz) 在文章中 測量小孔徑的正確量規, ,概述了小孔測量需要考慮的一些因素。一個例子是標稱儀器分辨率。它本身並不能建立測量的不確定性。對於比較儀表,正確的母版和設定技術是正確測量的先決條件。.
對於 20 H7 孔,記錄沿孔和商定方向的讀數,而不是依賴方便的入口測量。該計劃必須考慮深度站、零件狀況、母版、校準以及零件是否在約束下測量。毛刺和捕獲的碎片可以在儀器測量預期表面之前改變接觸面。.
ISO 14253-1:2017 當測量不確定性很重要時,解決有關是否符合幾何規範的決策。使用接近極限的商定決策規則,避免發明通用規範比或四捨五入邊界結果以獲得接受。.
用於將孔定義為基準的方法也很重要。 A NIST 對約束最小平方法基準定義的研究 討論了一些沙漏、桶和錐形圓柱形特徵的不穩定性。該研究的重點是建立數據的方法。檢查計劃必須說明使用哪種關聯方法,而不是在供應商之間切換方法。.
20.000 ×20.021 mm 的孔有一個 21 µm 尺寸的區域,但其接受度仍取決於定義的測量過程。命名主設備、測量位置和決策規則為供應商和進貨檢查提供相同的任務,因此驗收中的分歧可以追溯到某個條件,而不是透過添加額外的小數點來解決。.
為什麼孔會漂移:庫存、熱量和工件
在改變機器偏移之前檢查觀察到的孔誤差。孔誤差的潛在原因可能包括鬆開零件、更換刀具、冷卻液、零件溫度或刀具磨損的變化。保留所有這些因素、孔和測量記錄,以幫助解釋錯誤的原因並提供校正基礎。.
故障排除、未對準、切割條件和庫存清除均已進入 Super Tool 的鉸接故障排除指南. 鉸刀沿著鑽孔的指示解釋了為什麼直徑校正和位置校正應該一起考慮。.
在a 實用機械師討論, ,貢獻者提到了處理實際材料和厚度以及檢查跳動和冷卻劑的重要性。不同應用之間關於庫存清除的建議各不相同。重要的教訓是將這些條件保留在試驗記錄中,而不是將貢獻者的津貼之一作為預設值。.
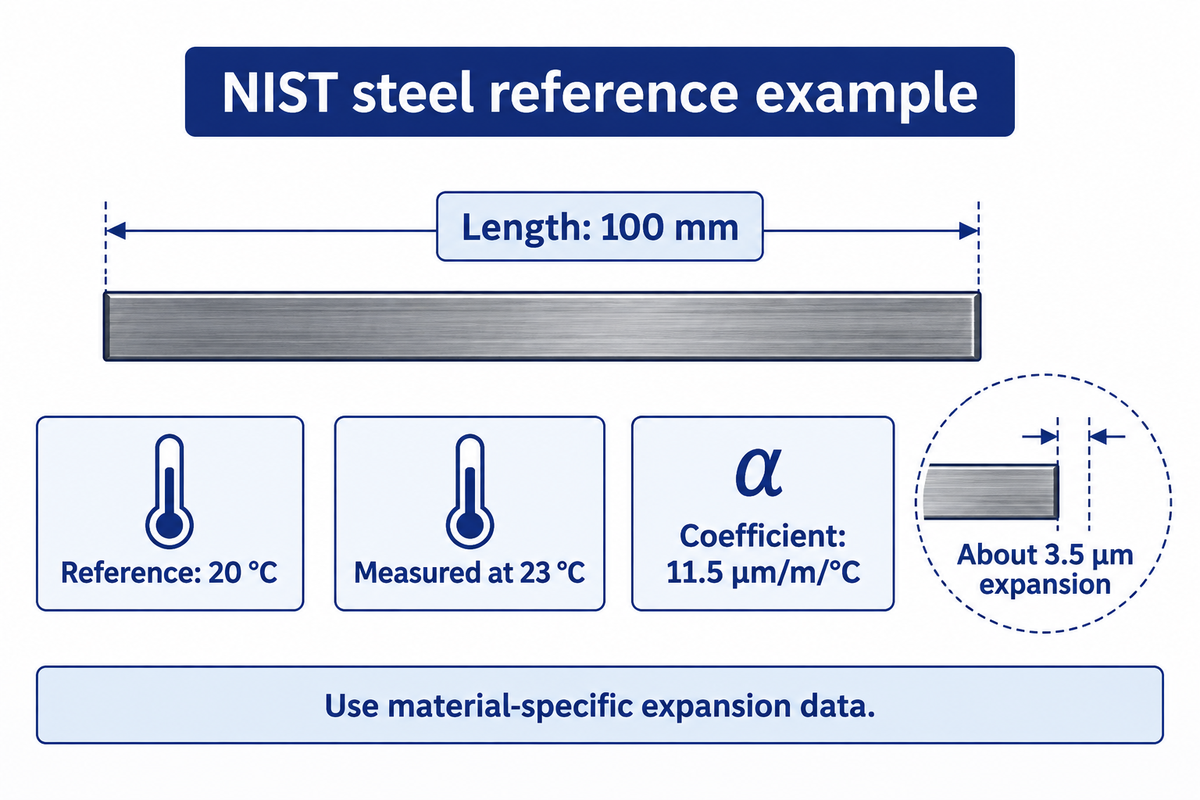
範例:進料檢查測量 23 °C 下的鋼材參考值,而拉拔尺寸參考 20 °C。NIST 的尺寸計量常見問題解答給出了 100 mm 鋼規格塊範例:膨脹係數為 11.5 µm/m/°C, 3 °C 差異產生約3.5 µm 的膨脹。因此,在操作員補償切削刀具之前,參考溫度和材料特定校正屬於研究範圍。如果沒有擴展數據,相同的計算不能分配給不同的材料。.
有關參考溫度的範例,請參閱 NIST 維度計量常見問題. 對於更廣泛的控制, 嚴密公差加工導軌 將溫度、工件夾持和測量與特定零件連結起來。.
透過電洞試驗比較機器供應商
考慮供應商使用相同的圖紙、材料和完整的加工。樣品記錄應提供有關工具和固定裝置、切割條件、測量和零件檢查以及零件順序的資訊。將機器的物理容量與訂單所需的製程輸出分開。然後才比較相似範圍和內容的報價。.
ANTISHICNC 的 徑向鑽孔機範圍 列出最大鑽孔直徑為 50 毫米、主軸行程為 315 毫米、主馬達為 4 kW 的 Z3050×16-1。單獨的 Z3063x20 卡分別列出了 63 毫米、400 毫米和 5.5 kW。這些額定值有助於篩選工作範圍和鑽孔任務;成品孔試驗解決了繪圖問題。.
當一個報價包括工具和檢查,而另一個報價僅包括機器時,這種區別就會變得昂貴。對於多操作生產, 汽車加工指南 說明製程路線如何與可接受的零件成本相關。記錄週期時間、設定時間、工具消耗和針對接受零件的檢查工作。如果鉸孔縮短了切割時間,但需要額外的孔前控制,則上游工作也屬於比較範圍。.
“在我們證明流程的穩定性之前,我們不能開始談論流程能力。”
短期演示可以支持購買決策,不需要代表長期能力研究。生產和品質應就演示答案的問題達成一致。應記錄工具調整。例如,應記錄工具製造商在運行過程中對尺寸的調整。這不應消失在可接受的直徑的最終清單中。.
行業展望:在您的詢問中指定尺寸標準
ISO 14405-1:2025 於 2025 年 8 月作為第 3 版發布,針對線性尺寸規格運算子。這使得繪圖的尺寸定義和管理版本成為有用的查詢輸入。使它們符合標稱尺寸和限值,特別是當客戶和供應商使用不同的繪圖約定時。.
的 ISO 14405-1:2025 出版品 關注如何指定線性尺寸。同時, ISO 286-2:2010 2026 年確認後仍為當前版本。新的線性尺寸版本並不是以假設的新津貼取代 H7 數字的理由。.
鑑於護照中已包含假設的 20 毫米孔,以下查詢輸入可保持加工和驗收任務一致。填寫受控報價請求中的相關字段,以實際圖紙取代範例設計輸入。.
RFQ 清單 20 毫米孔的範例輸入:
| 參數 | 推薦範圍 | 為什麼這很重要 | 如何驗證 |
|---|---|---|---|
| 成品尺寸 | 20.000 至 20.021 毫米,H7 | 定義尺寸接受區域 | 繪圖修訂和商定的尺寸方法 |
| 通過深度 | 板厚 20 毫米 | 限制工具存取和晶片 | 零件模型和試用部分 |
| 圓度 | ≤0.010毫米 | 定義表格要求 | 指定形式評估 |
| 位置 | Ø0.050 毫米至 A|B|C,RFS | 連接孔和組裝基準 | 批准的資料設定和報告 |
| 參考溫度 | 20°C | 為維度結果提供通用參考 | 溫度記錄和校正政策 |
| 生產數量 | 本例中為 100 個零件 | 設定工具和檢查成本背景 | 訂單時間表和報價範圍 |
最終請求還應定義材料狀況、固定裝置、儀表、安裝、訓練和服務。發送受控圖紙,指示所需的輸出,並請求 ANTISHICNC機器和製程報價 對於所涵蓋的工作範圍。.
常見問題
工程中的公差是什麼?
公差是允許與指定尺寸或幾何形狀變化。.
此容孔圖以毫米為單位嗎?
基本直徑以毫米為單位;列出的偏差以微米為單位。.
何時使用容洞圖?
當繪圖給出必須轉換為尺寸限制的公差等級時使用它。.
我可以在孔圖上使用小寫 h7 嗎?
H級孔使用大寫H7;小寫h7表示軸。.
公制限制可以取代 ANSI 英吋擬合圖表嗎?
單獨的單位轉換並不能用另一個限制和擬合系統取代。.
我該如何選擇套管的孔容差?
從襯套製造商的住房建議以及所需的保留或移動開始。.
我們如何將漏洞限制與設備選擇連結起來
ANTISHICNC 提供用於鑽孔和相關金屬加工任務的工具機。本指南將公佈的公差表與製程和計量指南結合在一起,以便買家可以在比較設備之前說明成品孔要求。工作尺寸和填妥的護照解釋了方法;機器試用和報價應使用實際材料,繪製訂單的修訂和檢驗協議。.
參考文獻和來源
- ISO 286-2 孔容差限制 RoyMech 工程參考。.
- ISO 286-1:2010:公差、偏差和擬合的基礎 國際標準化組織。.
- 商店術語 哈佛大學物理系。.
- 解決打孔問題:鑽孔或鉸孔 現代機械車間,約翰·米勒。.
- 對您的打洞選項採取策略 現代機械車間,Seco Tools 技術文章。.
- ISO 286-2 軸公差限制 RoyMech 工程參考。.
- 幾何尺寸和公差基礎知識 美國機械工程師學會。.
- 測量小孔徑的正確量規 現代機械車間,喬治舒茨。.
- ISO 14253-1:2017:驗證符合性的決策規則 國際標準化組織。.
- 新的約束最小二乘基準定義的計算研究 美國國家標準與技術研究所。.
- 尺寸計量常見問題 美國國家標準與技術研究所。.
- 評估製程穩定性 美國國家標準與技術研究所/SEMATECH。.
- ISO 14405-1:2025:線性尺寸 國際標準化組織。.
- ISO 286-2:2010:標準公差等級和極限偏差表 國際標準化組織。.



