














2026 年十月更新
穴許容チャートによって許容サイズ制限が決まります。 20 mm H7 穴の場合、その制限は 20.000 ~ 20.021 mm です。許容直径間隔を選択するときは、加工プロセスと検査方法を介して、一方の部品のサイズ要件をもう一方の (嵌合) 部品のサイズ要件に接続します。.
機械購入者が比較 ラジアルボール盤の構成 また、正しいサイズの穴と正しい位置にある穴を区別する必要もあります。以下の参照チャートは、穴制限からプロセスへのマップと完成した 3 限界穴パスポートにつながるため、製造と購入は同じ図面から行うことができます。.
穴許容チャート: H7、H8、H9、および H11 の限界
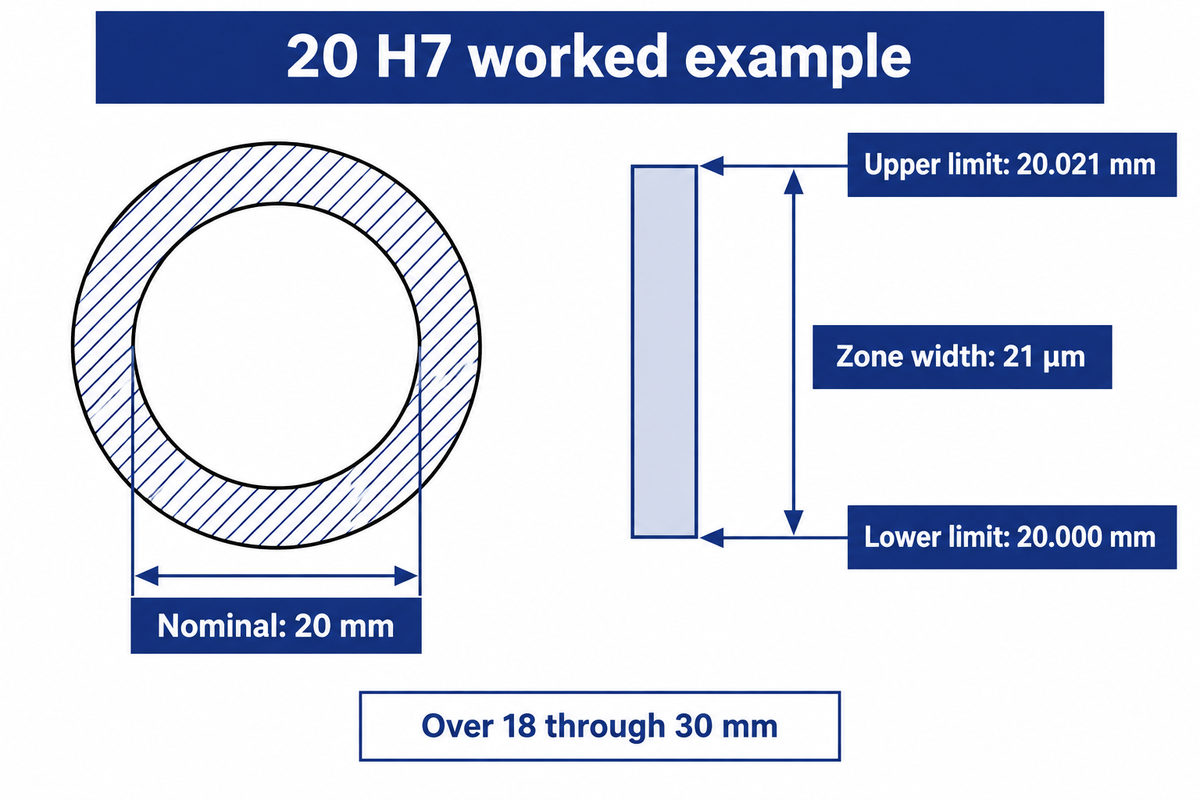
H7、H8、H9 およびH11 穴はHシステムのゼロ低い偏差を持っています; それらの上限は公称サイズおよび等級によって決まります。 deviationをベースの直径に加えます。 「over」を排他的に、「through」を包含として読んで下さい: ちょうど6 つのmmは最初の行に属します。.
| 基本直径、mm | H7 アッパー | H8 アッパー | H9 アッパー | H11 アッパー |
|---|---|---|---|---|
| 3歳以上6歳以上 | +12 | +18 | +30 | +75 |
| 6歳以上10歳以上 | +15 | +22 | +36 | +90 |
| 10歳以上18歳まで | +18 | +27 | +43 | +110 |
| 18歳以上30歳以上 | +21 | +33 | +52 | +130 |
| 30歳以上50歳以上 | +25 | +39 | +62 | +160 |
ソース: RoyMech 穴許容テーブル。この簡略表が扱うのは、記載されたメートル系の寸法範囲とHの等級だけです。他の穴の公差域には、それぞれの上限と下限の寸法許容差が必要です。
例: 購入エンジニアは 20 H7 とマークされた図面を受け取ります。 20 mm は 18 ~ 30 mm に達するため、許容される増加は 21 μm です。 1,000 で割って 0.021 mm に変換します。したがって、完成した穴の寸法は、図面の測定条件下で 20.000 mm から 20.021 mm になる可能性があります。 ±0.021 mm と書くと、異なる幅広のゾーンが作成され、サイズ未満の穴が開きます。.
6 mm の境界では、H7 は 6.000 ~ 6.012 mm を許容します。 6 mm のすぐ上では、次のサイズのバンドの幅は 15 μm です。この間隔ルールに従うことで、描画寸法がたまたまチャートの端点にある場合に、サプライヤーが間違った許容値を割り当てるのを防ぎます。.
ISO 286 の穴とシャフトの指定をお読みください
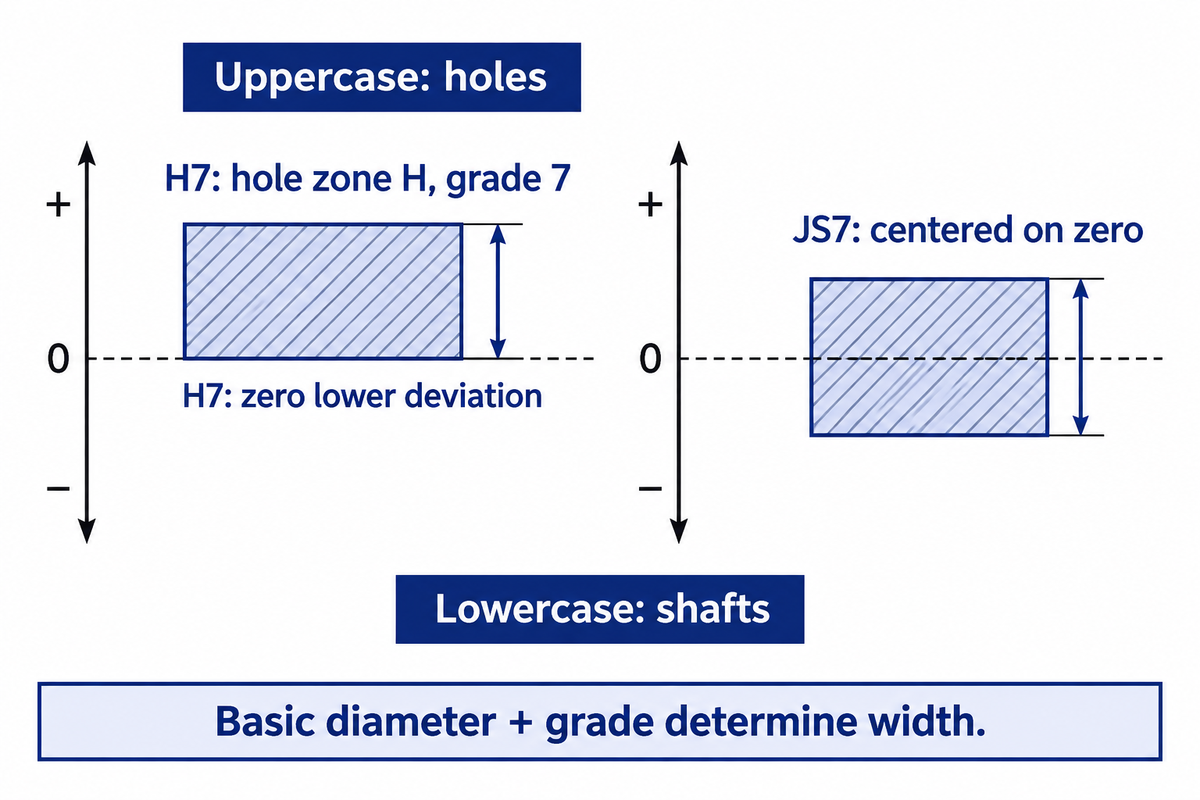
指定は、サイズ、文字「ゾーンの位置を定義する」と数字「許容範囲のグレードを定義する」を組み合わせたものです。大文字は穴を識別します。小文字はシャフトを識別します。 ISO の制限と適合システムはこれらの部品を一緒に使用するため、文字もグレードも、それ自体では完全な寸法を提供しません。.
ISO 286-1:2010 コード システムと、穴基底とシャフト基底の背後にある概念が適合することを定義します。穴基底システムでは、H 穴がゼロ ラインから始まり、シャフトの許容ゾーンが選択されて、必要な組み立て関係が提供されます。.
H7、G7、JS7 などの表記をどのように解釈すればよいですか?
H7 をグレード 7 の幅の H ポジション ホール ゾーン、G7 を異なる位置のグレード 7 ゾーン、JS7 をゼロ ラインを中心としたゾーンとして読みます。H7 は偏差がゼロです。他の文字は、許可されたサイズが収まる位置で変化します。基本的な直径を使用して幅を決定します。.
たとえば、グレード番号はすべての直径にわたって固定マイクロメートルの値ではありません。 H7 ゾーンは、3 ~ 6 mm を超えるバンドでは幅 12 μm、18 ~ 30 mm を超えるバンドでは幅 21 μm です。 G7 と JS7 は、H7 の代替スペルとして扱うのではなく、一致する列から読み取る必要があります。.
基本サイズに対する許容範囲の位置は、機械工学図面の基本偏差によって決まります。結果として得られる許容範囲は、嵌合部分の限界を含む工学計算に使用されます。.
公差計算機はルックアップを加速できます。その入力には依然として正しいシャフトまたは穴、公称サイズ、準拠標準が必要です。コピーされたスプレッドシート値を識別できるように、元のコードを計算された制限の横に保ちます。.
穴あけ、リーム、または穴あけ: プロセスを選択します
穴あけ作業を選択すると穴が生成されます。リーミングにより、適切に準備された穴が完成します。穴あけは、穴軸の制御された拡大または修正に使用されます。直径、深さ、在庫状態、および作業保持によりルートが決まります。穴のグレードには、必要なサイズ ゾーンが記載されています。ツールには、操作が記載されています。.
の The ハーバードショップ用語ガイド これら3 つの操作を区別します。 John Miller's 退屈対夢の議論 不完全なプレホールがボーリングに有利になる理由を説明します。リーマーは既存のホールに追従する傾向がありますが、適切なボーリング工具は異なる切断経路を作成する可能性があります。.
- 適切に準備された穴を完成させます.
- 必要な直径に合わせたサイズのツールを使用します。.
- プレホールの位置合わせと在庫許容量を確認してください。.
- 既存の穴を拡大して仕上げます.
- 直径に合わせて適切なボーリングツールを調整します。.
- 軸補正のために利用可能な在庫とツールアクセスを確認してください。.
穴が外れてしまったために、よりきつい工具を購入するのではなく、Hole Limits-to-Process マップを使用して、実際の問題に基づいて次の操作を決定します。 a 内で回転部品の穴を計画することもできます CNC の回すプロセス, 、同じデッサン制御と点検に運び込まれます。.
| 遵守された要件 | 評価するルート | 理由 | 試用出力 |
|---|---|---|---|
| 既存の穴なし | ドリル | アクセスと初期ジオメトリを作成します | サイズ、深さ、場所 |
| サウンドプレホール;繰り返し直径 | リーム | 準備された直径を終了します | ランを通してサイズ |
| プレホール軸が変位しました | 十分な在庫があるボア | 制御された切断経路を確立します | データムに対する位置 |
| 多くの異なる直径 | 調節可能な退屈な工具細工 | 専用サイズへの依存を減らします | セットアップと直径の記録 |
| 長く繰り返されるバッチ | リーミングと退屈を比較してください | 切削時間と工具コストのバランスをとります | 受け入れられた部品とサイクルタイム |
| ブラインドホール | ツールエンドのジオメトリを確認します | 底部のクリアランスとチップの除去により、アクセスが制限されます | 使用可能な終了する深さ |
| 深いまたは中断された穴 | サポートとクーラントの経路を評価します | たわみとチップによってカットが変更されます | 深さに沿ったサイズ |
| 薄い壁または重い拘束 | 最終サイジングの前に治具を確認してください | 解放は測定された状態を変えることができます | クランプされ、解放された観察 |
| 一発生産目標 | 指定したドリルシステムを評価します | 一部のツールでは、個別のフィニッシュ パスが回避されます | 掘削後の図面適合性 |
に関する Seco の記事 穴あけオプション 二次仕上げ作業の必要性を排除できる IT8 内の固体炭化物穴あけアプリケーションについて説明します。これは、穴あけおよびリーミングはしごの例外です。工具の設計、冷却剤、治具の剛性はプロセスの決定の範囲内です。.
例: バイヤーは厚さ20 mmの鋼板に20 mmのH7 スルーホールを必要とします プレホールは基準位置からずらされます 軸の問題を解決しないまま、20 mmのリーマーターゲットの直径を取り付けるだけで、製造エンジニアは必要な軸の周りに十分な材料が残っているかどうかを確認します 残っている場合は、ボーリングトライアルで位置と最終サイズに対処できます; そうでない場合は、ブランクまたは上流の操作を終了する前に修正する必要があります。.
クリアランス、トランジション、干渉が適合します
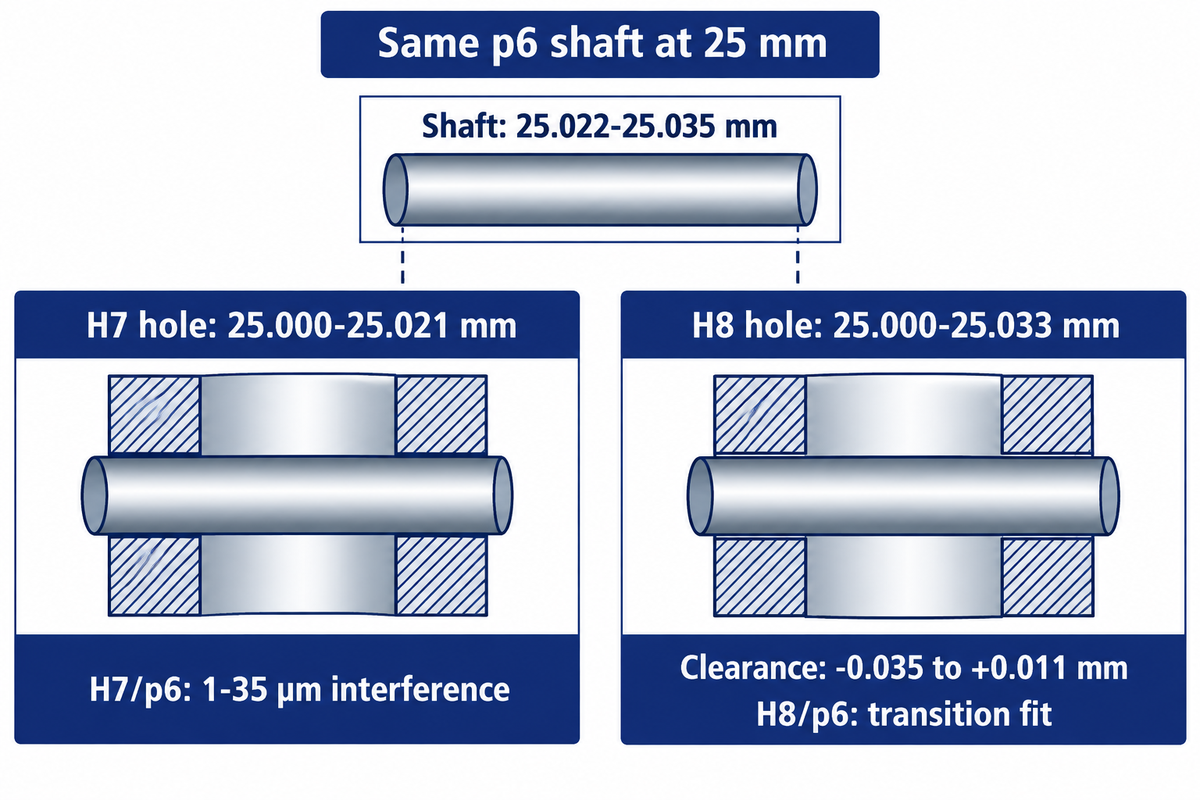
4 つの制限から、適合タイプを決定します: 最小および最大の許容穴とシャフト直径 最小クリアランスは最小穴から最大のシャフトを引いたものに等しくなります 最大クリアランスは最大の穴から最小シャフトを引いたものに等しくなります 正の結果はクリアランスを示します; 負の結果は干渉を示します; 範囲がゼロを超えると、どちらの結果も許容されます。.
スライドを意図したシャフトと穴のペアの場合、最もきつく許可された組み合わせは依然としてアセンブリの要件を満たさなければならないため、アセンブリのフィット感が重要です。干渉フィットには、材料、壁の厚さ、表面状態、組み立て方法とともに、反対の関係を評価する必要があります。.
例: 25 mm では、公表されている p6 シャフトの制限は 25.022 ~ 25.035 mm です。 H7 の穴は 25.000 ~ 25.021 mm です。最小クリアランスは 25.000 ~ 25.035 = -0.035 mm;最大クリアランスは 25.021 ~ 25.022 = -0.001 mm です。したがって、このペアには 1 ~ 35 μm の干渉があります。そのシャフトを保持し、穴を H8 に変更します。25.000 ~ 25.033 mm: クリアランスは -0.035 ~ +0.011 mm になります。ゾーンが重なり、干渉が保証されるのではなく、遷移適合が生じます。.
両方 ホールの限界 そして シャフトの限界 その判定には が必要です。 h7 を H8 に変更しても、すべてのペアでフィット タイプが維持されるわけではありません。.
m6 シャフトの穴の許容差を決定するにはどうすればよいですか?
必要な組立はめあいと、指定された基準寸法における軸の実際のm6限界寸法から、穴の等級を選びます。軸の記号だけで対応する穴が一意に決まるわけではありません。二つの最悪条件での寸法差を計算し、得られるすきままたはしめしろが部品に必要な組立特性に適しているかを評価します。
位置決めピン、取り外し可能なブッシュ、および保持スリーブは、呼び径を共有する場合でも、異なる組み立て動作が必要です。その組み立て動作から始めて、次に、穴とシャフトの制限を使用して候補 ISO フィットを比較します。計算機の「遷移」ラベルには、可能な寸法の重複が記載されています。必要な組み立て動作は規定されておらず、コンポーネントに必要な組み立て力と保持方法も選択されていません。.
図面上の穴のサイズ、形状、位置を指定します
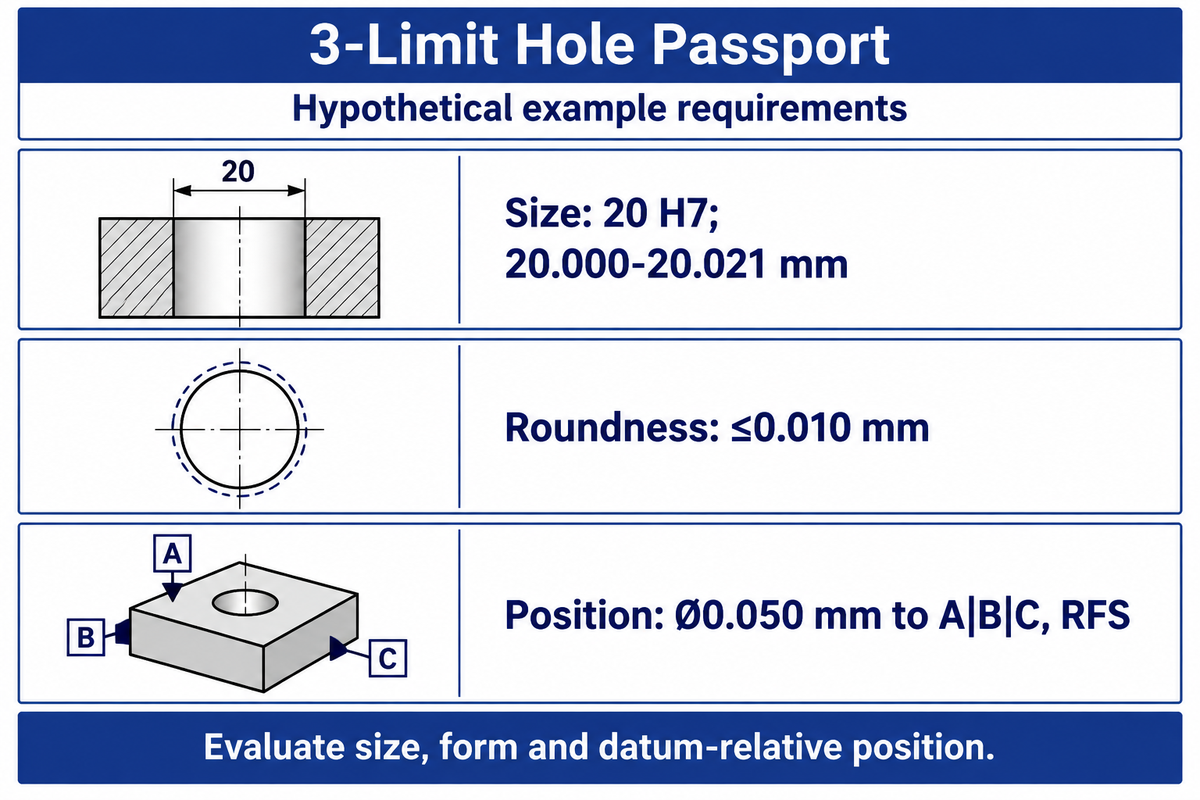
サイズとフォームを明示的に述べ、データ相対位置を示すことで、フィーチャーの製造と検査を可能にします。 適用される描画ルールの制約により、要件が相互作用する場合もあります。 ASME の公式トレーニングでは、サイズがフォームを決定する例としてルール #1 が引用されています。そのため、すべての直径とフォームの要件を独立した要件として扱うのは誤りです。.
の The ASME幾何学寸法コース その関係と基準系の両方をカバーします。直径コールアウトだけでは、アセンブリの残りの部分に対する穴の位置を確立することはできません。.
例: 3 リミット穴パスポートには、20 mm の仮想穴の図面が示されています。その真円度と位置は設計入力とみなされます。完成した記録は、サプライヤーが工具やゲージを選択する前に、受け入れ要件を文書化します。.
| 特性 | 記録された要件 | 評価 タスク | リリース条件 |
|---|---|---|---|
| サイズ | 20H7; 20.000~20.021mm | 合意された深さと方向で直径を測定します | 指定された温度と拘束 |
| フォーム | 真円度 ΜM0.010mm | 指定したフォーム特性を評価します | 最終加工と洗浄後 |
| 位置 | 位置 A|B|C、RFSへの oe0.050 mm | データを確立し、位置を評価します | 図面の基準値と材料条件ルール |
プラグゲージは、割り当てられた機能サイズの質問に答えを提供できます。真円度と位置の評価には追加の検討が必要です。必要な嵌合形状を満たさないサイズの穴が受け入れられないように、3 つの要件すべてを機械トライアルで処理する必要があります。.
測定: 実部の制限を確認します
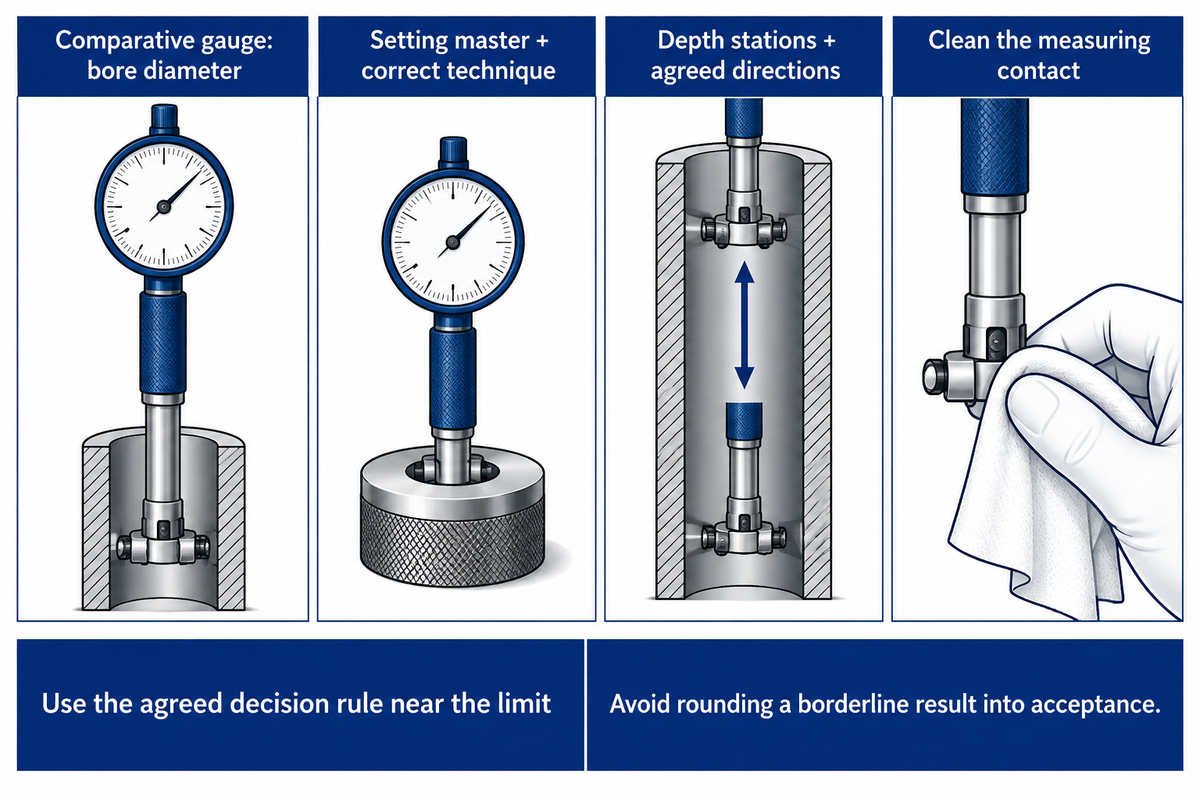
検査の質問が異なれば、特徴と許容範囲に基づいて異なる方法と機器が利用されます。たとえば、ボア直径の場合、比較ゲージを使用できます。ボアサイズの評価にはエアゲージを使用できます。CMM は、定義された特徴に対して測定点を評価するために利用できます。.
マールのジョージ シューツ氏の記事 小さな穴を測定するための適切なゲージ, 、小口径測定で考慮すべき要素のいくつかを概説します。 例としては、公称機器の解像度があります。それ自体では、測定の不確実性は確立されません。比較ゲージの場合、正しいマスターと設定技術は正しい測定の前提条件です。.
20 H7の穴では、入口での測定だけに頼らず、穴の深さに沿って合意した方向で測定値を記録します。計画では、測定する深さ位置、部品の状態、基準器、校正、および部品を拘束した状態で測定したかどうかを考慮する必要があります。ばりや挟まった切りくずは、測定器が意図した面を測る前に接触状態を変えることがあります。
ISO 14253-1:2017 測定不確かさが問題となる場合に、幾何学的仕様への適合性に関する決定に対処します。合意された決定ルールを限界近くで使用し、ユニバーサルゲージ比を発明したり、境界線の結果を丸めて受け入れさせたりすることを避けてください。.
穴をデータムとして定義する方法も重要です。 A 制約付き最小二乗データム定義に関する NIST の研究 いくつかの砂時計、バレル、先細の円筒形の特徴の不安定性について説明します。その研究の焦点は、データを確立する方法にあります。検査計画には、サプライヤー間で方法を切り替えるのではなく、どの関連付け方法を使用するかを記載する必要があります。.
20.000 ~ 20.021 mm の穴には 21 µm のサイズゾーンがありますが、その許容範囲は依然として定義された測定プロセスに基づいています。マスター、測定位置、決定ルールの名前付けにより、サプライヤーと受信検査に同じタスクが与えられるため、許容範囲の不一致は、小数点を追加することで解決するのではなく、条件に起因する可能性があります。.
なぜ穴が漂うのか:ストック、熱、ワークホールディング
機械のオフセットを変更する前に、観察された穴の誤差を確認してください 穴の誤差の潜在的な原因には、部品のクランプ解除、工具の変更、冷却剤の変化、部品の温度、または工具の摩耗など、これらの要因、穴、および測定記録をすべて保持して、誤差の原因を説明し、修正の基礎を提供するのに役立ちます。.
振れ、位置ずれ、切断条件、在庫の除去に関するトラブルシューティングが行われています スーパーツールのリーミングトラブルシューティングガイド. 。リーマーがドリル穴に従うという指示は、直径補正と位置補正を一緒に考慮する必要がある理由を説明しています。.
に a 実用的 機械工 議論, 、寄稿者は、実際の材料と厚さを扱うだけでなく、振れや冷却剤をチェックすることの重要性について言及しました 在庫の除去に関するアドバイスは、異なるアプリケーション間で異なります 重要な教訓は、デフォルトとして寄稿者の手当の1 つを組み込む代わりに、それらの条件をトライアルレコードに保持することです。.
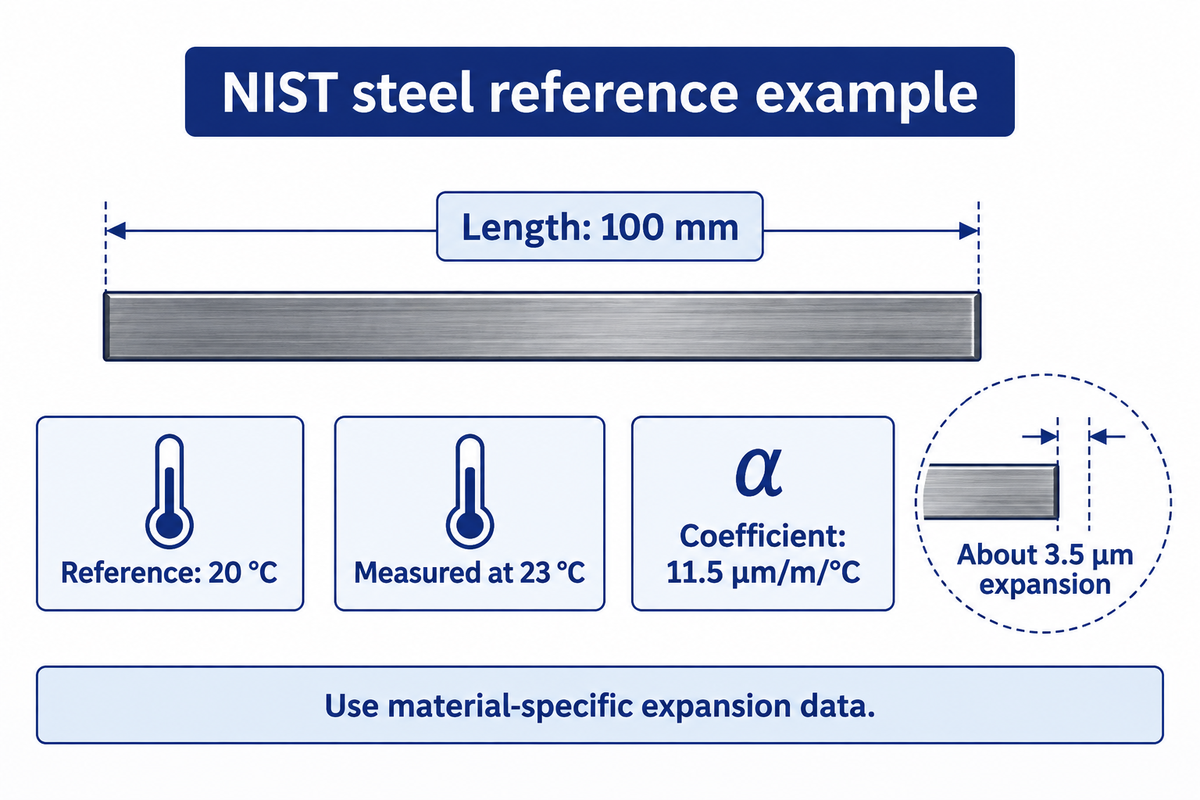
例: 入ってくる検査は、図面寸法が20 °Cを参照しながら、23 °Cで鋼の基準を測定します.NISTの寸法計測FAQは、100 ミリメートルの鋼のゲージブロックの例を与えます:11.5 µm / m / °Cの膨張係数では、3 °Cの差は、約3.5 µmの膨張を生成しますしたがって、基準温度と材料固有の補正は、オペレータが切削工具を補償する前に調査に属します.その膨張データなしでは、同じ計算を別の材料に割り当てることはできません。.
基準温度の例については、を参照してください NIST寸法計測FAQ. より広範なコントロールの場合は、 タイトトレランス加工ガイド 温度、加工保持、測定を特定の部品に関連付けます。.
機械サプライヤーをホールトライアルで比較します
同じ図面、材料、完全な機械加工に関するサプライヤーを検討してください サンプルレコードは、工具や治具、切断条件、測定と部品の検査、部品の順序に関する情報を提供する必要があります 機械の物理的能力を、注文に必要なプロセス出力から分離して初めて、同様の範囲と内容の見積もりを比較します。.
ANTISHICNC の ラジアルボール盤の範囲 z3050 x16-1 を最大穴あけ直径 50 mm、スピンドルの移動量 315 mm、主モーター 4 kW でリストします。別の Z3063x20 カードには、それぞれ 63 mm、400 mm、および 5.5 kW がリストされています。これらの評価は、作業範囲と穴あけタスクのスクリーニングに役立ちます。完成した穴のトライアルは図面に対処します。.
1 つの見積書に工具と検査が含まれ、もう 1 つの見積書に機械のみが含まれる場合、区別は高価になります。多重操作の生産の場合、 自動車 機械化 ガイド プロセスルートが受け入れ部品コストとどのように相関するかを示します。受け入れ部品に対するサイクルタイム、セットアップ時間、工具消費量、検査労力を記録します。リーミングにより切断時間が短縮されるが、追加のプレホール制御が必要な場合、その上流の労力も比較に含まれます。.
“「プロセスの安定性を実証するまで、プロセス能力について話し始めることはできません。」”
短いデモンストレーションは購入の決定をサポートすることができ、長期的な能力調査を表す必要はありません。生産と品質は、デモンストレーションがどの質問に答えるかについて合意する必要があります。工具の調整を記録する必要があります。たとえば、工具メーカーの走行中のサイズの調整を記録する必要があります。これは、受け入れられる直径の最終リストに消えるべきではありません。.
業界の見通し: お問い合わせでサイズ標準を指定してください
2025年八月に第3版として発行されたISO 14405-1:2025は、長さに関わるサイズの仕様演算子を扱います。そのため、図面でのサイズの定義と適用する版は、問い合わせ時に有用な情報となります。特に顧客と供給者が異なる製図規則を使用する場合は、これらを呼び寸法や限界値とともに保持してください。
の The ISO 14405-1:2025 の出版物 線形サイズの指定方法に関するもの 一方、, ISO 286-2:2010 2026 年の確認後も現行版のままです。新しいリニアサイズ版は、H7 番号を想定される新しい許容値に置き換える理由にはなりません。.
パスポートにすでに含まれている仮想の 20 mm 穴を考慮して、次の問い合わせ入力により、加工および受け入れタスクが調整されます。管理された見積リクエストで関連フィールドに入力し、設計入力の例を実際の図面に置き換えます。.
RFQチェックリスト ¤ 20 mm穴の入力例:
| パラメータ | 推奨範囲 | なぜそれが重要なのか | 検証方法 |
|---|---|---|---|
| 終了するサイズ | 20.000 ~ 20.021 mm、H7 | サイズ受け入れゾーンを定義します | 図面修正と合意サイズ法 |
| 深みを通して | 板厚20mm | ツールへのアクセスとチップを制限します | パーツモデルとトライアルセクション |
| 丸み | ΜL0.010mm | フォーム要件を定義します | 特定形態評価 |
| 位置 | A|B|C、RFSへのOH0.050 mm | 穴とアセンブリのデータを接続します | 承認されたデータムのセットアップとレポート |
| 基準温度 | 20° C | 次元の結果に共通の参照を与えます | 温度記録と補正ポリシー |
| 生産量 | この例では100 個の部品を | ツーリングと検査コストのコンテキストを設定します | 注文スケジュールと見積もりの範囲 |
最終要求はまた物質的な状態、据え付け品、ゲージ、取付け、訓練およびサービスを定義するべきです。 、必要な出力を示す制御されたデッサンを送り、そして要求します ANTISHICNCマシンとプロセスの見積もり 対象となる作業範囲については、.
よくある質問
エンジニアリングにおける公差とは何ですか?
公差は、指定された寸法または形状からの許容変動です。.
この穴許容図はミリメートル単位ですか?
基本的な直径はミリメートル単位です。リストされた偏差はマイクロメートル単位です。.
ホール許容チャートはいつ使用されますか?
図面で寸法制限に変換する必要がある許容誤差クラスが与えられる場合に使用します。.
穴の描画に小文字のh7 を使用できますか?
H クラスの穴には大文字の H7 を使用します。小文字の h7 はシャフトを示します。.
メトリック制限はANSIインチフィットチャートに取って代わることができますか?
単位変換だけでは、ある制限適合システムが別の制限適合システムに置き換えられるわけではありません。.
ブッシングの穴許容差はどのように選択すればよいですか?
ブッシングメーカーの住宅の推奨事項と必要な保持または移動から始めます。.
穴の限界を機器の選択にどのように接続するか
ANTISHICNCは掘削および関連する金属加工作業のための工作機械を供給します このガイドは、公開公差表を一緒にプロセスと計測学のガイダンスを持って、バイヤーは、機器を比較する前に、完成した穴の要件を述べることができるように加工寸法および完成したパスポートは、方法を説明します; 機械の試用および引用は、注文のための実際の材料、図面改訂および検査合意を使用する必要があります。.
参考文献と情報源
- ISO 286-2 の穴許容限界 RoyMech エンジニアリング リファレンス.
- ISO 286-1:2010: 公差、偏差、および適合の基礎 国際標準化機構.
- ショップ用語 ハーバード大学物理学科。.
- 穴あけの問題の解決: ボーリングまたはリーミング モダンマシンショップ、ジョン ミラー。.
- 穴あけオプションで戦略的に行動しましょう Modern Machine Shop、Seco Tools の技術記事。.
- ISO 286-2 シャフト公差制限 RoyMech エンジニアリング リファレンス.
- 幾何学的寸法設定と許容の基本 アメリカ 機械学会.
- 小さな穴を測定するための適切なゲージ モダンマシンショップ、ジョージ・シュッツ。.
- ISO 14253-1:2017: 適合性を検証するための決定規則 国際標準化機構.
- 新しい制約付き最小二乗データム定義の計算調査 国立 標準技術 研究所.
- 寸法計測学 よくある質問 国立 標準技術 研究所.
- プロセスの安定性を評価します 国立 標準技術 研究所 / SEMATECH.
- ISO 14405-1:2025: 線形サイズ 国際標準化機構.
- ISO 286-2:2010: 標準許容誤差クラスと限界偏差の表 国際標準化機構.



