














Обновлено в октябре 2026 г
График допусков отверстий определяет допустимые пределы размера. для отверстия H7 диаметром 20 мм эти пределы составляют 20,000 — 20,021 мм. при выборе допустимого интервала диаметра соедините требование размера одной детали с требованием размера другой (сопрягаемой) детали посредством процесса обработки и метода контроля.
Покупатели машин сравнивают конфигурации радиальных сверлильных машин также необходимо отличить отверстие правильного размера от правильно расположенного. приведенная ниже справочная таблица ведет к карте ограничений отверстий для процесса и заполненному паспорту отверстия с 3 ограничениями, поэтому производство и покупка могут работать на одном и том же чертеже.
Диаграмма допуска отверстий: пределы H7, H8, H9 и H11
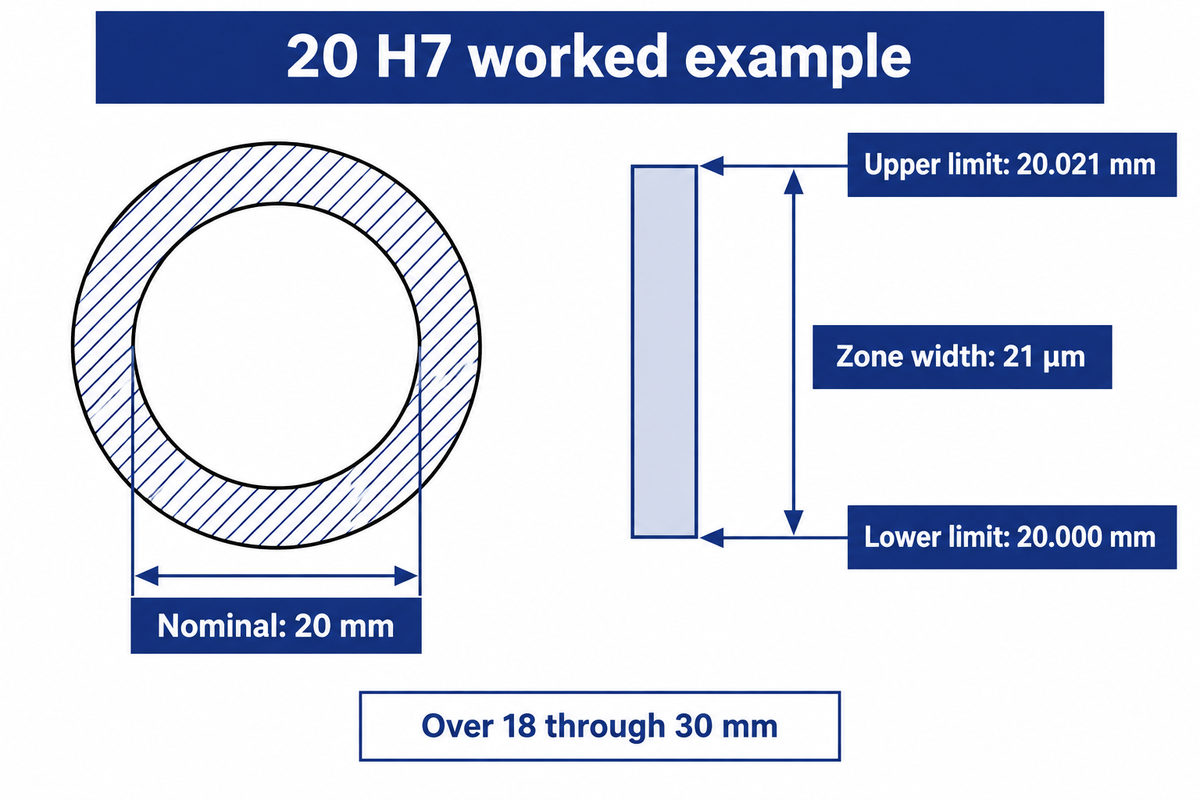
Отверстия Н7, Н8, Н9 и Н11 имеют нулевое нижнее отклонение в системе Н; их верхний предел зависит от номинального размера и марки Добавьте отклонение к базовому диаметру.читайте “over” как эксклюзив и “through” как включительно: ровно 6 мм принадлежит первому ряду.
| Базовый диаметр, мм | Н7 верхняя | H8 верхний | H9 верхний | Н11 верхний |
|---|---|---|---|---|
| От 3 до 6 | +12 | +18 | +30 | +75 |
| От 6 до 10 | +15 | +22 | +36 | +90 |
| От 10 до 18 | +18 | +27 | +43 | +110 |
| От 18 до 30 лет | +21 | +33 | +52 | +130 |
| От 30 до 50 | +25 | +39 | +62 | +160 |
Источник: Таблицы допуска отверстий RoyMech. Компактная диаграмма охватывает только заявленные размеры метрик и классы Н. Другие зоны отверстий требуют собственных отклонений верхнего и нижнего предела.
Пример: инженер-закупщик получает чертеж с маркировкой 20 Н7, Так как 20 мм падает свыше 18 до 30 мм, разрешенное увеличение составляет 21 мкм. Разделите на 1000, чтобы преобразовать его в 0,021 мм. готовое отверстие может поэтому измерять от 20,000 мм до 20,021 мм в условиях измерения чертежа. запись ±0,021 мм создаст другую, более широкую зону и позволит отверстие меньшего размера.
На границе 6 мм H7 допускает 6,000 — 6,012 мм; чуть выше 6 мм следующая полоса размера имеет ширину 15 мкм. Соблюдение этого правила интервала не позволяет поставщику назначить неправильную норму, когда размер чертежа оказывается на конечной точке диаграммы.
Прочтите обозначения отверстий и валов ISO 286
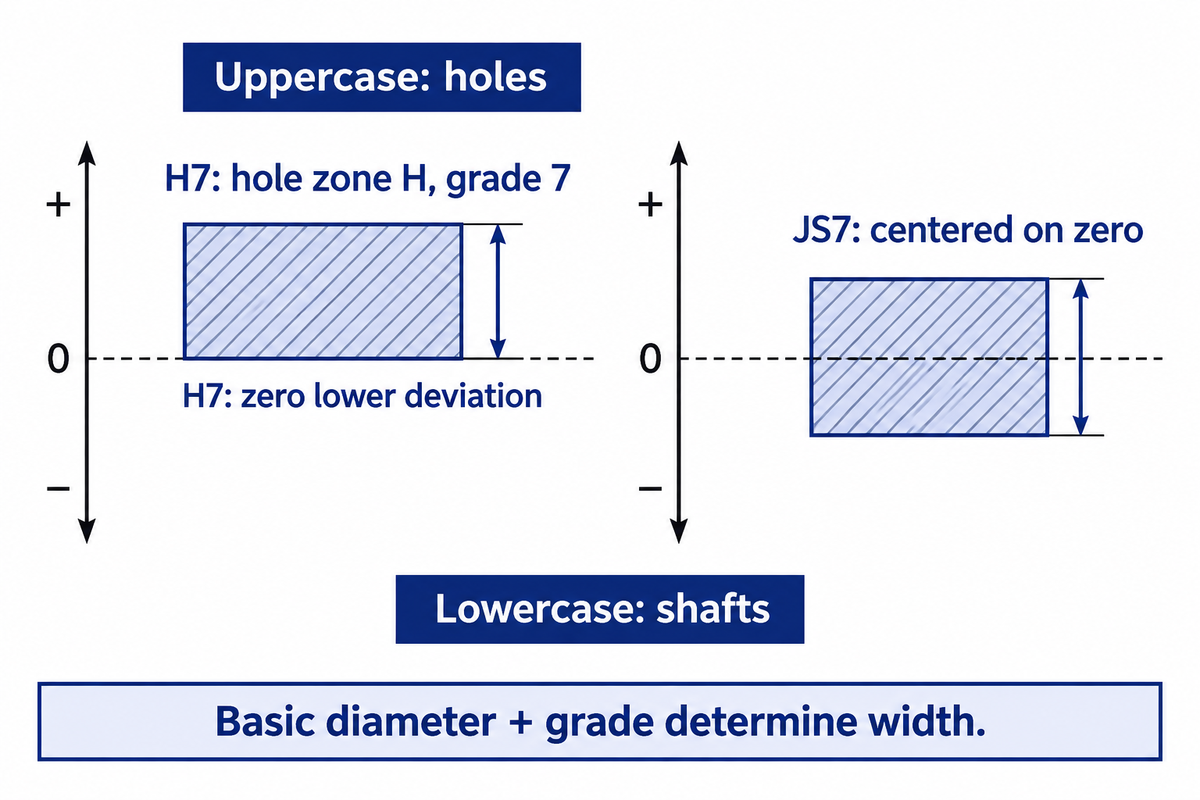
Обозначение сочетает в себе размер, букву Определяющее положение зоны и число Определяющее степень допуска. прописные буквы обозначают отверстия; строчные буквы обозначают валы. система пределов и подгонок ISO использует эти части вместе, поэтому ни буква, ни класс сами по себе не обеспечивают полного размера.
ИСО 286-1:2010 определяет кодовую систему и концепции базиса отверстия и базиса вала подходит. В системе базиса отверстия отверстие H начинается на нулевой линии, а затем выбирается зона допуска вала, чтобы обеспечить требуемое соотношение сборки.
Как интерпретировать такие обозначения, как H7, G7 и JS7?
Читайте H7 как зону отверстия положения H с шириной класса 7, G7 как зону класса 7 с различным положением и JS7 как зону с центром вокруг нулевой линии.H7 имеет нулевое меньшее отклонение; остальные буквы меняются там, где находятся разрешенные размеры. базовый диаметр используется для определения ширины.
Например, номер сорта не является фиксированным значением микрометра по всем диаметрам. зона H7 имеет ширину 12 мкм в диапазоне от 3 до 6 мм и ширину 21 мкм в диапазоне от 18 до 30 мм. G7 и JS7 следует читать из совпадающих столбцов, а не рассматривать как альтернативные варианты написания H7.
Расположение зоны допуска относительно базового размера определяется принципиальными отклонениями на чертежах машиностроения Полученный диапазон допуска используется в инженерных расчетах с пределами сопрягаемой детали.
Калькулятор допуска может ускорить поиск. Его входные данные по-прежнему нуждаются в правильном валу или отверстии, номинальном размере и регулирующем стандарте. Сохраняйте исходный код рядом с рассчитанными пределами, чтобы скопированное значение электронной таблицы все еще можно было идентифицировать.
Сверленные, размотанные или расточенные отверстия: выберите процесс
Выбор операции бурения приведет к образованию отверстия. Просверление завершит подходящую подготовленную скважину. Расточка используется для контролируемого увеличения или коррекции оси отверстия. Диаметр, глубина, состояние запаса и удержание на рабочем месте определяют маршрут. Класс отверстия описывает зону требуемого размера; инструменты описывают операцию.
The Терминологическое руководство Гарвардского магазина различает эти три операции. Джон Миллер дискуссия "скучно против крика" объясняет, почему несовершенное предварительное отверстие может способствовать растачиванию: расширитель имеет тенденцию следовать за ранее существовавшим отверстием, в то время как подходящий расточный инструмент может создать другой путь резания.
- Закончите достаточно подготовленное отверстие.
- Используйте инструмент, размер которого соответствует требуемому диаметру.
- Проверьте выравнивание предварительного отверстия и норму запасов.
- Увеличьте и завершите существующую лунку.
- Отрегулируйте подходящий расточный инструмент по диаметру.
- Проверьте доступ к имеющемуся запасу и инструментам для коррекции оси.
Используйте карту "Пределы отверстий в процессе", чтобы определить следующую операцию на основе реальной проблемы, а не приобретайте более плотный инструмент из-за неправильного расположения отверстия. Отверстия на вращающихся частях также можно планировать в пределах a Процесс точения с ЧПУ, с теми же контроль чертежей, которые проводятся при проверке.
| Соблюдаемое требование | Маршрут для оценки | Причина | Пробный выход |
|---|---|---|---|
| Нет существующей дыры | Сверлить | Создайте доступ и начальную геометрию | Размер, глубина и расположение |
| Предварительное звуковое отверстие; повторяющийся диаметр | Реам | Заканчивают подготовленный диаметр | Размер на протяжении всего пробега |
| Ось предварительного отверстия смещена | Скважина с достаточным запасом | Установите контролируемую траекторию резания | Положение относительно датумов |
| Много разных диаметров | Регулируемая расточная оснастка | Уменьшите зависимость от выделенных размеров | Рекорды настройки и диаметра |
| Длинные повторяющиеся партии | Сравните развертку и растачивание | Сравните время резки со стоимостью инструмента | Принимаемые детали и время цикла |
| Слепое отверстие | Проверьте геометрию торца инструмента | Зазор снизу и удаление стружки ограничивают доступ | Используемая готовая глубина |
| Глубокая или прерывистая яма | Оцените маршрут поддержки и охлаждающей жидкости | Прогиб и сколы изменяют разрез | Размер по глубине |
| Тонкая стена или жесткое удерживающее устройство | Перед окончательным размером проверьте расписание | Освобождение может изменить измеренное состояние | Зажатые и опубликованные наблюдения |
| Цель производства с одним ударом | Оценить указанную буровую систему | Некоторые инструменты позволяют избежать отдельного прохождения финиша | Соответствие чертежа после сверления |
Статья Секо о варианты дырокорения описывает твердотвердосплавные буровые применения в рамках IT8, которые могут исключить необходимость вторичной операции отделки Это исключение из буровой и расширительной лестницы Конструкция инструмента, охлаждающая жидкость и жесткость приспособления находятся в пределах технологических решений.
Пример: покупателю нужно сквозное отверстие H7 толщиной 20 мм в стальной пластине толщиной 20 мм. Предварительное отверстие смещается из исходного положения. просто установив целевой диаметр развертки 20 мм, оставив при этом проблему оси нерешенной. Инженер-производитель проверит, остается ли достаточное количество материала вокруг необходимой оси. Если это так, испытание расточки может учитывать положение и конечный размер; если этого не происходит, то перед окончательной обработкой заготовка или операция на входе требует коррекции.
Посадки зазора, перехода и помех
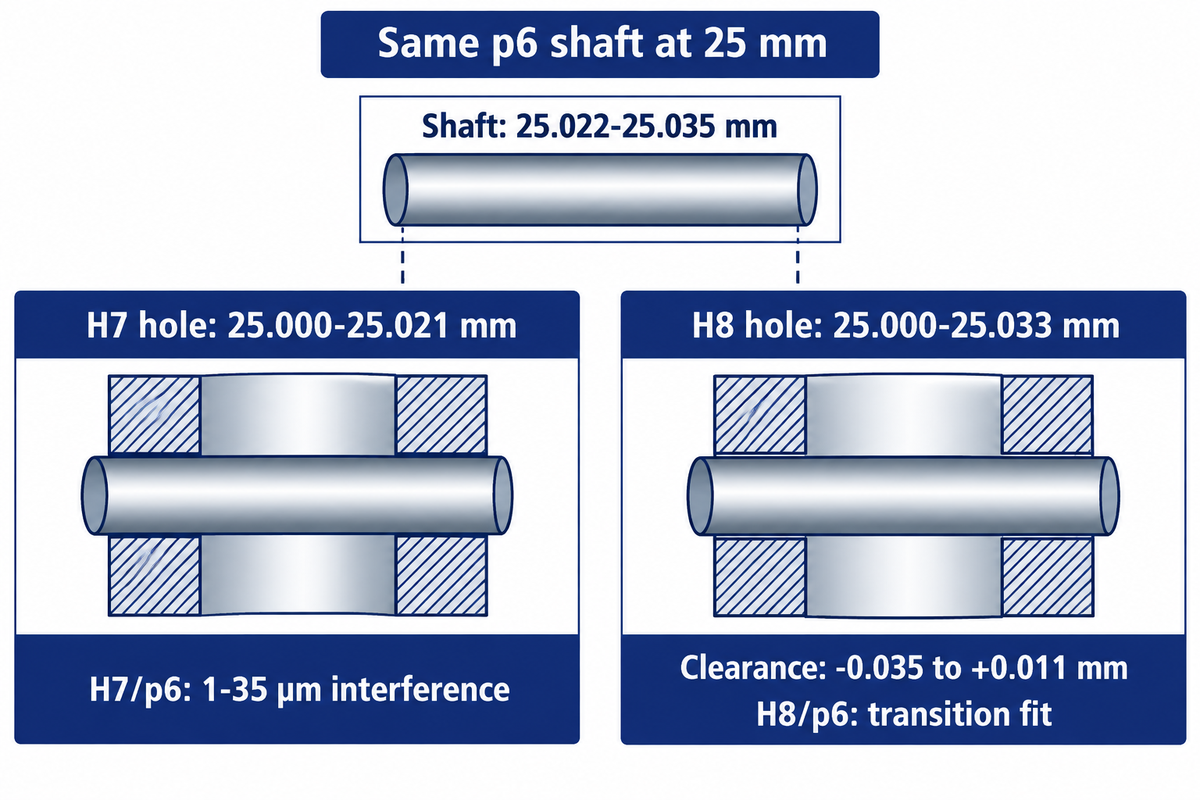
Определите тип посадки, из четырех пределов: наименьший и наибольший допустимый диаметр отверстия и вала Минимальный зазор равен наименьшему отверстию минус наибольший вал Максимальный зазор равен наибольшему отверстию минус наименьший вал Положительные результаты указывают на зазор; отрицательные результаты указывают на помехи; диапазон, пересекающий нуль, допускает любой результат.
Для пар вала и отверстия, предназначенных для скольжения, посадка узла важна, поскольку наиболее плотное разрешенное сочетание все равно должно удовлетворять требованиям узла. посадки с помехами требуют оценки противоположного соотношения, а также материала, толщины стенки, состояния поверхности и метода сборки.
Пример: при 25 мм, опубликованные пределы вала p6 составляют 25,022 — 25,035 мм. Отверстие H7 - 25,00025 = - 0,035 мм. Максимальный зазор - 25,021 — 25,00025 = 25,001 мм. Таким образом, пара имеет интерференцию 135 мкм. Удерживайте этот вал и меняйте отверстие на H8, 25,00025,033 мм: зазор становится от -0,035 до +0,011 мм. Теперь зоны перекрываются, создавая переходную посадку, а не гарантированные помехи.
Оба пределы отверстия и пределы вала для этого определения необходимы. Изменение H7 на H8 не сохраняет тип посадки во всех парах.
Как определить допуск на отверстие для вала м6?
Выберите класс отверстий из требуемой монтажной посадки и фактические пределы m6 вала при указанном базовом размере Один только код вала не предписывает одно совпадающее отверстие Вычислите два наихудших отличия, затем оцените полученный зазор или помехи требуемому сборочному поведению компонента.
Располагающий штифт, съемная втулка и удерживаемая втулка нуждаются в различном поведении сборки, даже если они имеют общий номинальный диаметр. Начните с такого поведения сборки, затем сравните подходящие ISO-подходы, используя их пределы отверстия и вала. Этикетка калькулятора “transition” описывает возможное перекрытие размеров. Он не определяет требуемое поведение сборки и не выбирает требуемое усилие сборки и метод удержания компонента.
Укажите на чертеже размер, форму и положение отверстия
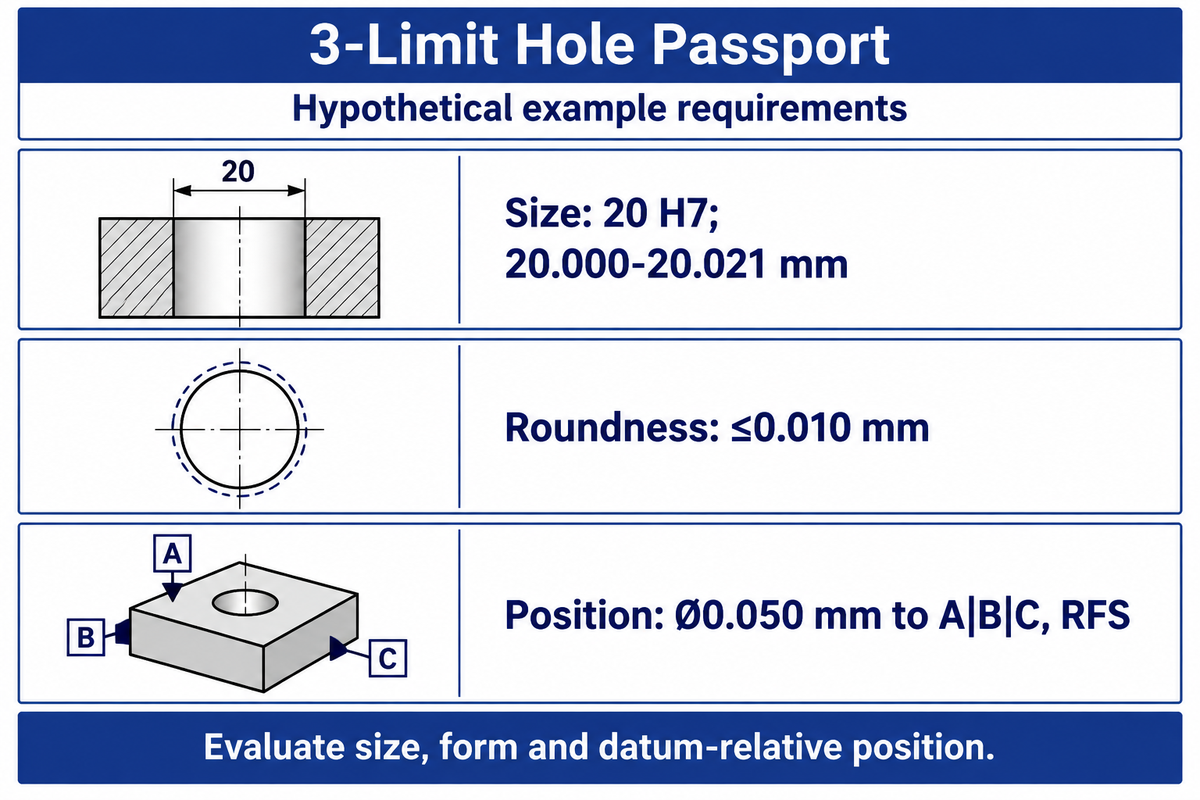
Явно укажите размер и форму, а также укажите исходное положение, чтобы разрешить изготовление и проверку объекта. Иногда ограничения применимых правил рисования вызывают взаимодействие требований. В официальном обучении ASME правило #1 приводится в качестве примера, где размер определяет форму. Таким образом, рассмотрение всех требований к диаметру и форме как независимых требований было бы неверным.
The Курс геометрических размеров ASME охватывает как эту взаимосвязь, так и базовые системы отсчета. Вызов диаметра сам по себе не может установить местоположение отверстия относительно остальной части узла.
Пример: в 3-х предельном паспорте отверстия показан чертеж гипотетического отверстия 20 мм. Его округлость и положение считаются входными данными для проектирования. заполненные записи документируют требования к приемке до того, как поставщик сделает выбор инструмента или калибра.
| Характерный | Записанное требование | Задача оценки | Условие выпуска |
|---|---|---|---|
| Размер | 20 Н7; 20.00 — 20.021 мм | Измерьте диаметр на согласованных глубинах и направлениях | Указанная температура и ограничение |
| Форма | Круглость ≤0.010 мм | Оценить указанную характеристику формы | После окончательной обработки и очистки |
| Расположение | Положение Ø0.050 мм к A|B|C, RFS | Установите данные и оцените позицию | Правила отсчета и материально-условий рисунка |
Штекер может дать ответ на назначенный ему вопрос функционального размера. оценка округлости и положения требует дополнительного рассмотрения. все три требования необходимо учитывать в машинном испытании, чтобы избежать принятия внутриразмерного отверстия, которое не удовлетворяет требуемой геометрии сопряжения.
Измерение: проверьте пределы реальной части
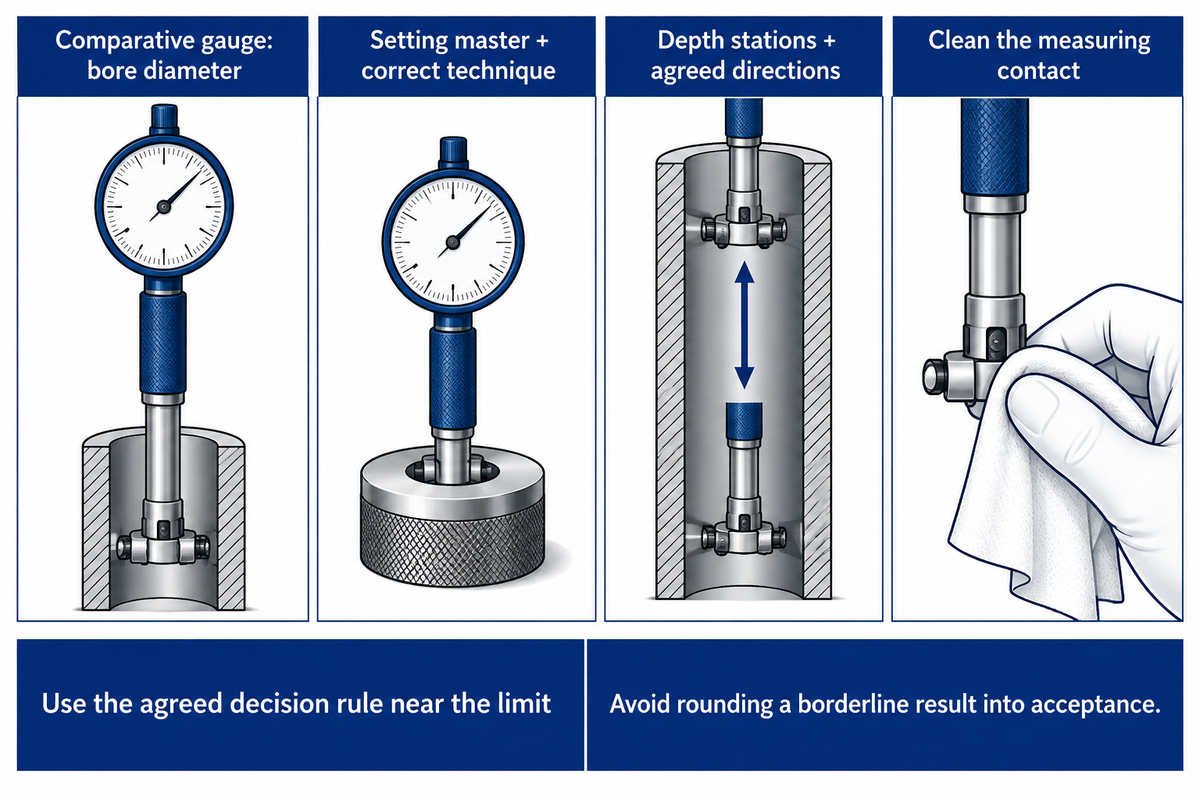
Для различных вопросов контроля используются разные методы и инструменты в зависимости от характеристики и зоны допуска. Например, для диаметра отверстия можно использовать сравнительный манометр; для оценки размера канала ствола можно использовать манометр; ШМ можно использовать для оценки измеренных точек по определенному признаку.
Джордж Шютц из Мара, в статье Правильный датчик для измерения мелких боров, очерчивает некоторые факторы, которые должны быть учтены для измерений малого диаметра Примером может служить номинальное разрешение прибора Само по себе оно не устанавливает неопределенность измерения Для сравнительных манометров правильная техника мастера и настройки являются предпосылкой для правильного измерения.
Для отверстия 20 H7 записывайте показания вдоль канала ствола и в согласованных направлениях, а не полагайтесь на одно удобное входное измерение. план должен учитывать станции глубины, состояние детали, мастера, калибровки, и если деталь измерялась под ограничением. заусенцы и захваченные стружки могут изменить контакт до того, как прибор измерит предполагаемую поверхность.
ИСО 14253-1:2017 рассматривает решения о соответствии геометрическим спецификациям, когда неопределенность измерения имеет значение. Используйте согласованное правило принятия решения вблизи предела и избегайте изобретения универсального калибровочного коэффициента или округления пограничного результата до принятия.
Также важен метод, используемый для определения отверстия в качестве исходной точки. А Исследование NIST ограниченных определений исходных данных наименьших квадратов обсуждает нестабильность некоторых черт песочных часов, ствола и конической цилиндрической формы. основное внимание в этом исследовании уделяется методам установления исходных данных. В плане проверки должно быть указано, какой метод ассоциации используется, а не методы переключения между поставщиками.
Отверстие размером 20,000 (20,000)20,021 мм имеет зону размером 21 мкм, однако его принятие по-прежнему зависит от определенного процесса измерения. присвоение имени мастеру, измерительным позициям и правилу принятия решения дает поставщику и входящей проверке одну и ту же задачу, поэтому разногласия в приемке можно отнести к условию, а не урегулировать путем добавления дополнительных десятичных знаков.
Почему дыры дрейфуют: запас, тепло и удержание
Проверьте наблюдаемую ошибку отверстия, прежде чем изменять смещение машины. Потенциальные причины ошибок отверстия могут включать разжатие детали, смену инструмента, изменение охлаждающей жидкости, температуры детали или износ инструмента. Сохраните все эти факторы, отверстие и запись измерений, чтобы объяснить причину ошибок и обеспечить основу для исправления.
Приведено устранение неполадок при биении, смещении, условиях резки и удалении запасов Руководство по устранению неполадок расширения Super Tool. Инструкция о том, что развертка следует за просверленным отверстием, объясняет, почему коррекцию диаметра и коррекцию местоположения следует рассматривать вместе.
В а Практическая дискуссия машинистов, участники отметили важность работы с фактическим материалом и толщиной, а также проверки биения и охлаждающей жидкости. Советы по удалению запасов различаются в зависимости от применения. Важный урок заключается в том, чтобы сохранить эти условия в протоколе испытаний вместо включения одного из допусков вкладчиков по умолчанию.
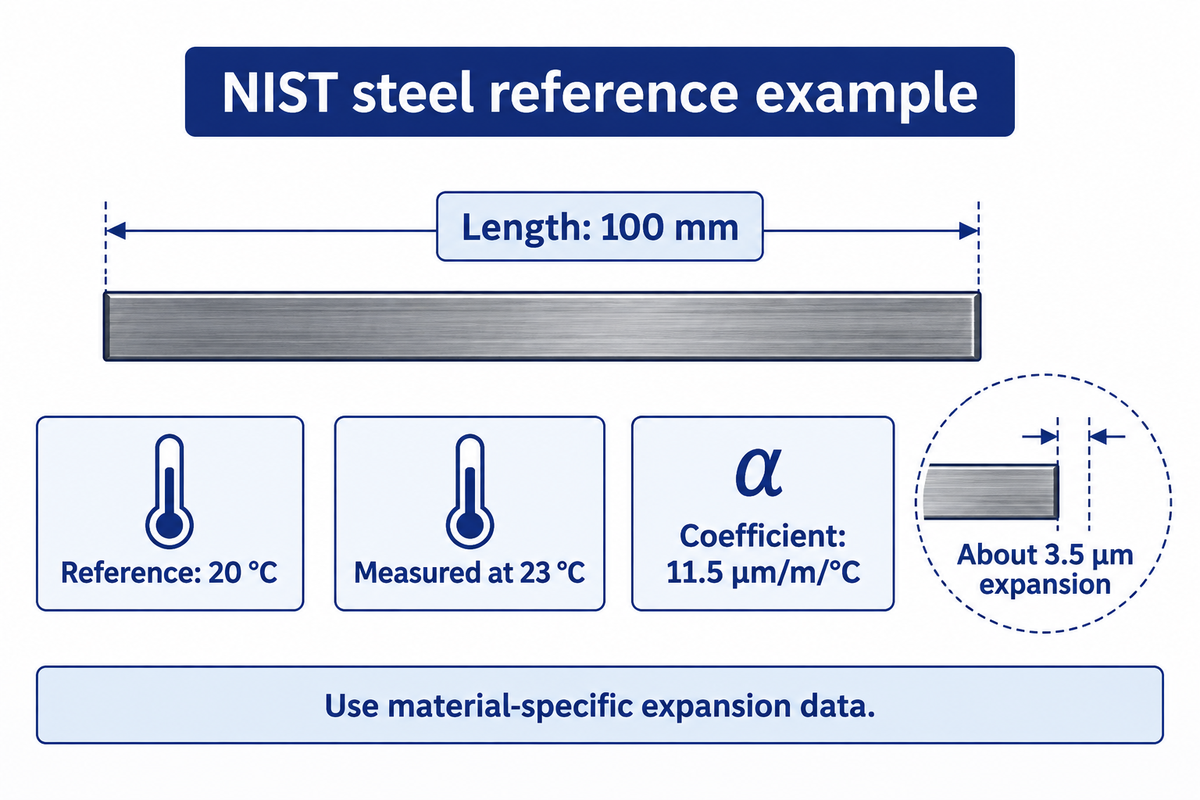
Пример: входящий контроль измеряет эталон стали при 23 °C, а размеры чертежа относятся к 20 °C. Часто задаваемые вопросы по метрологии размеров NIST дают пример стального калибра-блока диаметром 100 мм: с коэффициентом расширения 11,5 мкм/м/°C разница в 3 °C дает расширение примерно на 3,5 мкм. Таким образом, эталонная температура и коррекция для конкретного материала относятся к исследованию, прежде чем оператор компенсирует режущий инструмент. Тот же расчет не может быть назначен другому материалу без данных о его расширении.
Пример эталонной температуры см. в разделе Часто задаваемые вопросы по размерной метрологии NIST. Для более широкого контроля руководство для обработки с жестким допуском связывает температуру, выдержку и измерение с конкретной деталью.
Сравните поставщиков машин с пробным отверстием
Рассматривать поставщиков на тех же чертежах, материалов, и полной механической обработки, Запись образца должна предоставить информацию об инструментах и приспособлениях, условиях резки, измерения и проверки деталей, а также порядок деталей Отделить физическую емкость машины от вывода процесса, необходимого для заказа Только затем сравнить котировки для аналогичного объема и содержания.
ANTISHICNC's радиальный диапазон сверлильных машин перечисляет Z3050×16-1 с максимальным диаметром сверления 50 мм, ходом шпинделя 315 мм и основным двигателем 4 кВт. На отдельной карте Z3063x20 указаны 63 мм, 400 мм и 5,5 кВт соответственно. Эти оценки помогают экранировать рабочий диапазон и задачу сверления; готовое испытание скважины адресовано чертежу.
Различие становится дорогостоящим, когда одно предложение включает оснастку и проверку, а другое включает только машину. Для многооперационного производства автомобильная механическая обработка направляющая иллюстрирует, как маршруты процесса коррелируют с принятыми затратами на детали. Время цикла записи, время настройки, расход инструмента и усилия по проверке принятых деталей. Если повторное развертывание сокращает время резки, но требует дополнительного контроля перед отверстием, это усилие перед отверстием также принадлежит сравнению.
“мы не можем начать говорить о технологичности процесса, пока не продемонстрируем стабильность в нашем процессе.”
Короткая демонстрация может поддержать решение о покупке, и не обязательно представлять долгосрочное исследование возможностей.Производство и качество должны договориться о том, на какой вопрос демонстрационные ответы. корректировка инструментов должна быть записана. например, корректировка инструментальщиком размера во время пробега должна быть зафиксирована. Это не должно исчезнуть в окончательном списке принятых диаметров.
Прогноз отрасли: укажите стандарт размера в своем запросе
ISO 14405-1:2025, опубликованный как издание 3 в августе 2025 года, касается операторов спецификаций линейного размера. Это делает определение размера чертежа и регулирующее издание полезными исходными данными запроса. Сохраняйте их с номинальным размером и предельными значениями, особенно когда клиент и поставщик используют разные соглашения о чертежах.
The Публикация ISO 14405-1:2025 касается того, как указаны линейные размеры Между тем, ИСО 286-2:2010 остается текущей редакцией после подтверждения в 2026 г. Новая линейная версия не является поводом для замены номеров H7 предполагаемой новой нормой.
Ввиду гипотетического отверстия 20 мм, уже включенного в паспорт, следующие входные данные запроса поддерживают согласованность задачи обработки и приемки. Заполните соответствующие поля в запросе контролируемых котировок, заменив входные данные примера проектирования фактическим чертежом.
Контрольный список RFQ — пример входных данных для отверстия диаметром 20 мм:
| Параметр | Рекомендуемый диапазон | Почему это важно | Как проверить |
|---|---|---|---|
| Готовый размер | 20.00 — 20.021 мм, Н7,000 — 20.00 — H70.021 мм | Определяет зону принятия размера | Пересмотр чертежей и метод согласованного размера |
| Сквозь глубину | Толщина пластины 20 мм | Ограничивает доступ к инструментам и чипам | Модель детали и пробный раздел |
| Округлость | ≤0,010 мм | Определяет требование формы | Оценка заданной формы |
| Должность | Ø0,050 мм до A|B|C, RFS | Соединяет отверстия и сборочные датумы | Утвержденная настройка данных и отчет |
| Эталонная температура | 20 °С | Дает размерным результатам общую ссылку | Регистрация температуры и политика коррекции |
| Количество продукции | 100 частей в этом примере | Устанавливает контекст затрат на оснастку и проверку | График заказов и объем котировок |
Окончательный запрос должен также определить состояние материала, приспособления, калибры, установку, обучение и обслуживание. Отправьте контролируемый чертеж с указанием требуемого вывода и запросите ANTISHICNC машина и процесс котировки для охватываемого объема работы.
Часто задаваемые вопросы
Каковы допуски в технике?
Допуски допускаются в зависимости от заданных размеров или геометрии.
Эта диаграмма допуска отверстий в миллиметрах?
Основные диаметры указаны в миллиметрах; перечисленные отклонения указаны в микрометрах.
Когда используется таблица допусков на отверстия?
Используйте его, когда на чертеже указан класс допуска, который необходимо преобразовать в пределы размеров.
Могу ли я использовать строчные буквы h7 на чертеже отверстий?
Используйте верхний регистр H7 для отверстия H-класса; строчный регистр h7 обозначает вал.
Могут ли метрические ограничения заменить диаграмму соответствия ANSI?
Одно только преобразование единиц не заменяет одну систему ограничений и приспособлений другой.
Как выбрать допуск на отверстие для втулки?
Начните с рекомендации втулочника по корпусу и требуемому удержанию или перемещению.
Как мы соединяем ограничения отверстий с выбором оборудования
ANTISHICNC поставляет станки для бурения и связанных с ним задач металлообработки. в этом руководстве публикуемые таблицы допусков объединены с руководством по процессу и метрологии, чтобы покупатели могли указать требование к готовой скважине перед сравнением оборудования.Отработанные размеры и заполненный паспорт объясняют метод; в испытании машины и котировке должен использоваться фактический материал, договор о пересмотре чертежа и проверке заказа.
Ссылки и источники
- Пределы допуска отверстий ISO 286-2 Инженерный справочник RoyMech.
- ISO 286-1:2010: Основа допусков, отклонений и посадки Международная организация по стандартизации.
- Терминология магазина Факультет физики Гарвардского университета.
- Решение проблем с изготовлением отверстий: расточка или развертка Современный механический цех, Джон Миллер.
- Будьте стратегическими с вашими вариантами изготовления отверстий Современный механический цех, техническая статья Seco Tools.
- Пределы допуска вала ISO 286-2 Инженерный справочник RoyMech.
- Основы геометрических измерений и толерантности Американское общество инженеров-механиков.
- Правильный датчик для измерения мелких боров Современный механический цех, Джордж Шютц.
- ISO 14253-1:2017: Правила принятия решений по проверке соответствия Международная организация по стандартизации.
- Вычислительные исследования для нового ограниченного определения исходных данных наименьших квадратов Национальный институт стандартов и технологий.
- Размерная метрология часто задаваемые вопросы Национальный институт стандартов и технологий.
- Оценка стабильности процесса Национальный институт стандартов и технологий /SEMATECH.
- ISO 14405-1:2025: Линейные размеры Международная организация по стандартизации.
- ИСО 286-2:2010: Таблицы стандартных классов допусков и предельных отклонений Международная организация по стандартизации.



