














Aktualisiert im Oktober 2026
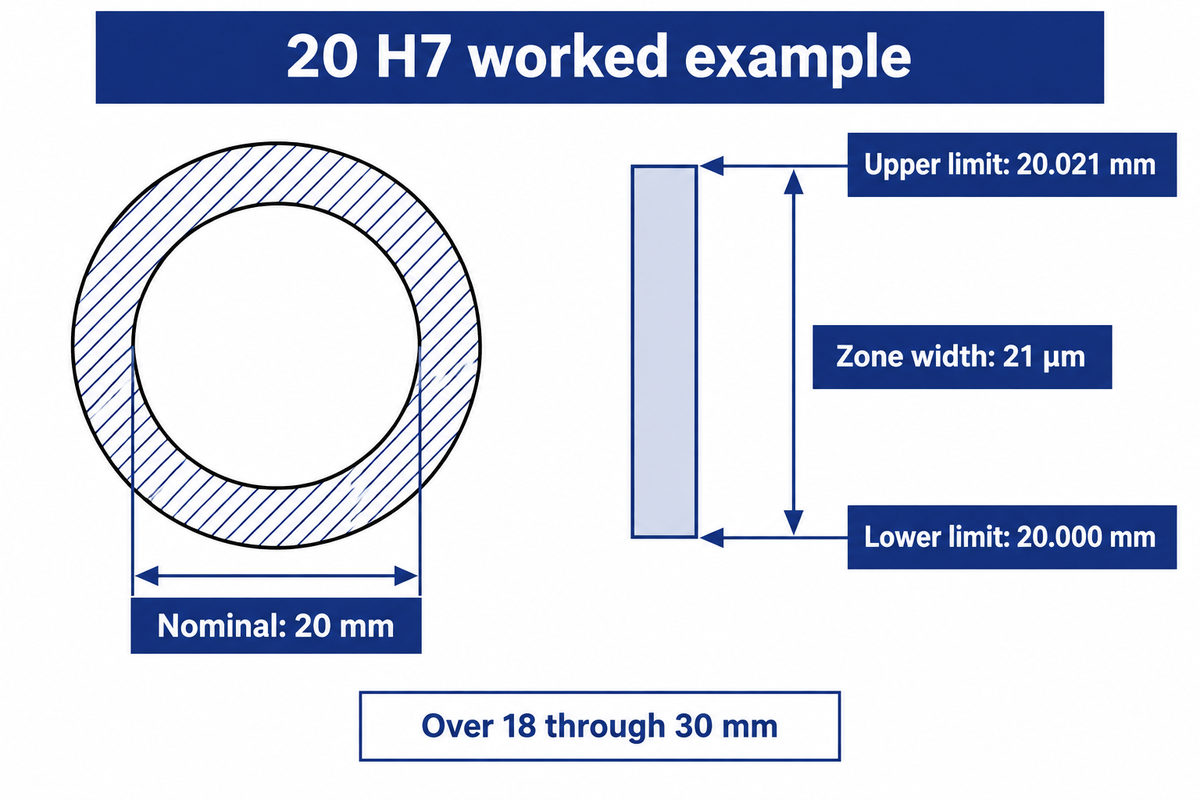
Eine Bohrungstoleranztabelle bestimmt die zulässigen Maßgrenzen. Für eine 20 mm H7 Bohrung liegen diese bei 20,000–20,021 mm. Bei der Wahl des zulässigen Durchmesserintervalls sind die Maßanforderungen des einen Bauteils über Bearbeitungsprozess und Prüfverfahren mit denen des Gegenstücks zu verbinden.
Maschinenkäufer im Vergleich Konfigurationen von Radialbohrmaschinen Außerdem muss ein Loch mit der richtigen Größe von einem richtig lokalisierten Loch unterschieden werden. Das Referenzdiagramm unten führt zu einer Loch-Grenzwert-zu-Prozess-Karte und einem ausgefüllten 3-Limit-Lochpass, sodass Herstellung und Einkauf nach derselben Zeichnung funktionieren können.
Lochtoleranzdiagramm: H7-, H8-, H9- und H11-Grenzwerte
H7, H8, H9 und H11 haben im H-System die untere Abweichung null; die obere Grenze hängt von Nennmaß und Toleranzgrad ab. Addieren Sie die Abweichung zum Grundmaß. Die untere Intervallgrenze ist ausgeschlossen, die obere eingeschlossen: Genau 6 mm gehören zur ersten Zeile.
| Grunddurchmesser, mm | H7 oben | H8 oben | H9 Obermaterial | H11 oben |
|---|---|---|---|---|
| Über 3 bis 6 | +12 | +18 | +30 | +75 |
| Über 6 bis 10 | +15 | +22 | +36 | +90 |
| Über 10 bis 18 | +18 | +27 | +43 | +110 |
| Über 18 bis 30 | +21 | +33 | +52 | +130 |
| Über 30 bis 50 | +25 | +39 | +62 | +160 |
Quelle: RoyMech Lochtoleranztabellen. Das kompakte Diagramm deckt nur die angegebenen metrischen Größen und H-Klassen ab Andere Lochzonen erfordern eigene Ober - und Untergrenzabweichungen.
Beispiel: ein Einkaufsingenieur erhält eine Zeichnung mit der Aufschrift 20 H7. Da 20 mm über 18 bis 30 mm fallen, beträgt die zulässige Erhöhung 21 µm. Teilen Sie durch 1.000, um sie auf 0,021 mm umzurechnen. Das fertige Loch darf daher unter den Messbedingungen der Zeichnung von 20,000 mm bis 20,021 mm messen. Durch Schreiben von ±0,021 mm würde eine andere, breitere Zone entstehen und ein Loch in Untergröße erlaubt.
An der Grenze von 6 mm erlaubt H7 6,000–6,012 mm; unmittelbar oberhalb von 6 mm hat der nächste Größenbereich eine Breite von 15 µm. Diese Intervallregel verhindert, dass ein Lieferant bei einem Zeichnungsmaß genau am Tabellenendpunkt die falsche Abweichung zuordnet.
Lesen Sie die ISO 286-Loch- und Wellenbezeichnungen
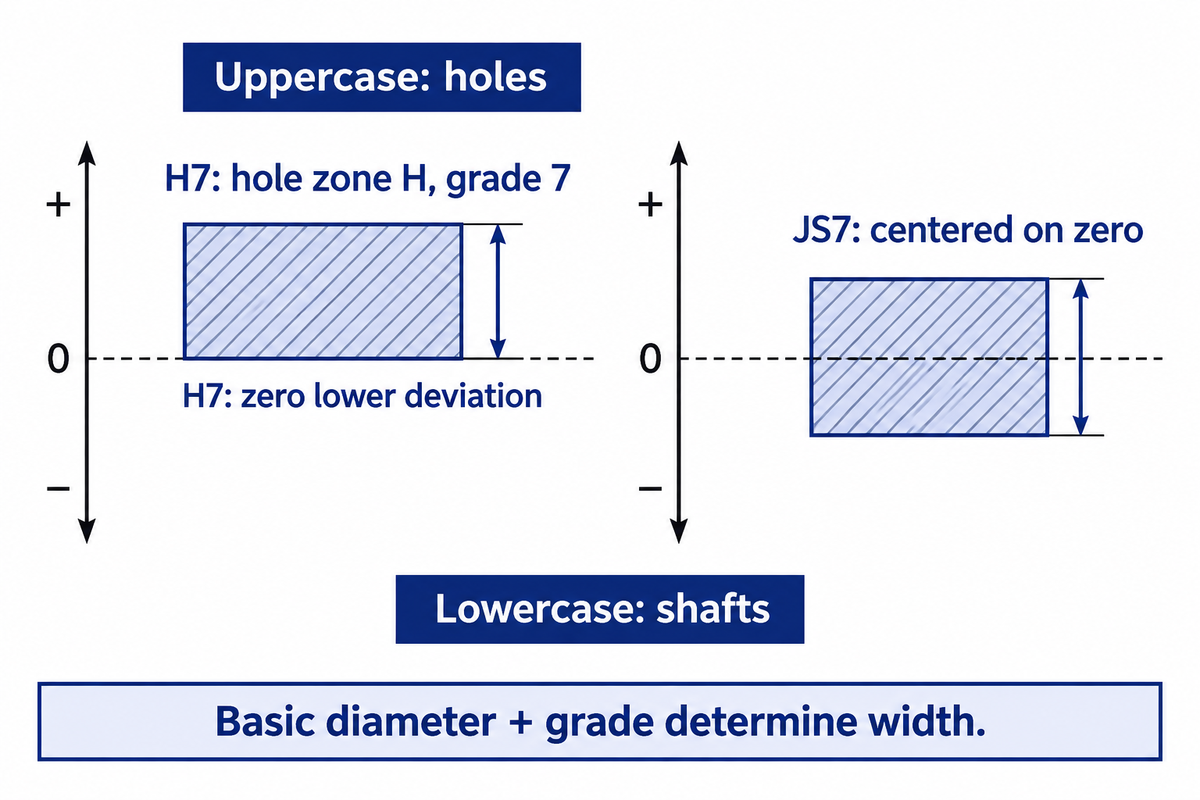
Eine Bezeichnung kombiniert ein Maß, einen Buchstaben für die Lage des Toleranzfelds und eine Zahl für den Toleranzgrad. Großbuchstaben kennzeichnen Bohrungen; Kleinbuchstaben kennzeichnen Wellen. Das ISO-System der Grenzmaße und Passungen verwendet diese Angaben gemeinsam, sodass weder Buchstabe noch Toleranzgrad allein ein vollständiges Maß festlegen.
ISO 286-1:2010 Definiert das Codesystem und die Konzepte hinter Lochbasis und Wellenbasis passt Im Loch-Basis-System beginnt das H-Loch auf der Nulllinie, und die Wellentoleranzzone wird dann ausgewählt, um die erforderliche Montagebeziehung bereitzustellen.
Wie interpretiere ich Notationen wie H7, G7 und JS7?
Lesen Sie H7 als H-Positionslochzone mit der Breite Grad 7, G7 als Zone Grad 7 mit unterschiedlicher Position und JS7 als Zone mit der Mitte um die Nulllinie. H7 hat eine geringere Abweichung von Null; die anderen Buchstaben ändern sich dort, wo die zulässigen Größen liegen. Der Grunddurchmesser wird zur Bestimmung der Breite verwendet.
Beispielsweise ist eine Notenzahl kein fester Mikrometerwert über alle Durchmesser. Eine H7-Zone ist im über 3- bis 6-mm-Band 12 µm breit und im über 18- bis 30-mm-Band 21 µm breit. G7 und JS7 müssen aus den passenden Spalten gelesen werden, anstatt als alternative Schreibweisen von H7 behandelt zu werden.
Die Lage einer Toleranzzone relativ zur Grundgröße wird durch die grundlegenden Abweichungen in Maschinenbauzeichnungen bestimmt Der resultierende Toleranzbereich wird bei Ingenieurrechnungen mit den Grenzen des Gegenteils verwendet.
Der Toleranzrechner kann die Suche beschleunigen. Seine Eingänge benötigen noch die richtige Welle oder das richtige Loch, Nenngröße und den regierenden Standard. Halten Sie den Originalcode neben den berechneten Grenzwerten, damit noch ein kopierter Tabellenkalkulationswert identifiziert werden kann.
Bohr, geriffelte oder gebohrte Löcher: Wählen Sie den Prozess
Durch die Wahl des Bohrvorgangs entsteht das Loch Durch Reiben wird ein geeignet vorbereitetes Loch fertiggestellt. Die Bohrung dient der kontrollierten Vergrößerung oder Korrektur der Lochachse. Durchmesser, Tiefe, Lagerzustand und Arbeitshaltung bestimmen die Route. Der Lochgrad beschreibt die erforderliche Größenzone; Die Werkzeuge beschreiben den Vorgang.
Die Terminologieführer für Harvard-Shops Unterscheidet diese drei Operationen. John Millers Langweilige-gegen-träumende Diskussion Erklärt, warum ein unvollkommenes Vorloch das Bohren begünstigen kann: Eine Reibahle folgt tendenziell dem bereits vorhandenen Loch, während geeignete Bohrwerkzeuge einen anderen Schneidweg erzeugen können.
- Beenden Sie ein ausreichend vorbereitetes Loch.
- Verwenden Sie ein Werkzeug, das für den erforderlichen Durchmesser dimensioniert ist.
- Überprüfen Sie die Ausrichtung vor dem Loch und die Lagerzulage.
- Vergrößern und beenden Sie ein vorhandenes Loch.
- Passen Sie ein geeignetes Bohrwerkzeug an den Durchmesser an.
- Überprüfen Sie den verfügbaren Lagerbestand und den Werkzeugzugang auf Achsenkorrektur.
Verwenden Sie Lochgrenzen-zu-Prozess-Karte, um die nächste Operation basierend auf dem tatsächlichen Problem zu bestimmen, anstatt ein engeres Werkzeug zu kaufen, weil ein Loch verlegt wurde Bohrungen an Rotationsteilen können auch innerhalb eines geplant werden CNC-Drehverfahren, wobei die gleichen Ziehkontrollen zur Inspektion durchgeführt werden.
| Beobachtete Anforderung | Route zu bewerten | Vernunft | Probeausgabe |
|---|---|---|---|
| Kein vorhandenes Loch | Bohrer | Erstellen Sie Zugriff und erste Geometrie | Größe, Tiefe und Lage |
| Schallvorloch; wiederholter Durchmesser | Reiben | Einen vorbereiteten Durchmesser fertigstellen | Größe durch den Lauf |
| Vorlochachse verschoben | Bohrung mit ausreichendem Lagerbestand | Einen kontrollierten Schnittweg einrichten | Position relativ zu Datumsangaben |
| Viele verschiedene Durchmesser | Verstellbare Bohrwerkzeuge | Reduzieren Sie die Abhängigkeit von dedizierten Größen | Setup- und Durchmesserdatensätze |
| Lange wiederholte Chargen | Vergleichen Sie Reiben und Bohren | Ausgleich der Schneidzeit gegen Werkzeugkosten | Akzeptierte Teile und Zykluszeit |
| Blindloch | Prüfen Sie die Geometrie des Werkzeugende | Bodenfreiheit und Spanentfernung schränken den Zugang ein | Verwendbare fertige Tiefe |
| Tiefes oder unterbrochenes Loch | Bewerten Sie die Unterstützung und den Kühlmittelweg | Durchbiegung und Späne verändern den Schnitt | Größe entlang der Tiefe |
| Dünne Wand oder schwere Zurückhaltung | Überprüfen Sie den Einrichtungsgegenstand vor der endgültigen Größenbestimmung | Die Freigabe kann den gemessenen Zustand verändern | Eingespannte und freigegebene Beobachtungen |
| One-Hit-Produktionsziel | Bewerten Sie das angegebene Bohrsystem | Einige Werkzeuge vermeiden einen separaten Enddurchlauf | Zeichnungskonformität nach dem Bohren |
Secos Artikel über Lochbau-optionen beschreibt Vollhartmetall-Bohranwendungen innerhalb von IT8, bei denen eine zusätzliche Feinbearbeitung entfallen kann. Dies ist eine Ausnahme von der üblichen Abfolge Bohren und Reiben. Werkzeugauslegung, Kühlschmierstoff und Vorrichtungssteifigkeit gehören zu den Prozessentscheidungen.
Beispiel: Ein Käufer benötigt eine 20 mm H7 Durchgangsbohrung in einer 20 mm dicken Stahlplatte. Die Vorbohrung liegt gegenüber der geforderten Bezugslage versetzt. Der bloße Einsatz einer 20 mm Reibahle bearbeitet den Durchmesser, lässt das Achsproblem jedoch ungelöst. Der Fertigungsingenieur prüft, ob um die geforderte Achse genügend Material verbleibt. Ist dies der Fall, kann ein Ausdrehversuch Lage und Endmaß bearbeiten; andernfalls müssen Rohling oder vorgelagerter Arbeitsgang vor der Feinbearbeitung korrigiert werden.
Freiraum, Übergangs - und Störpassungen
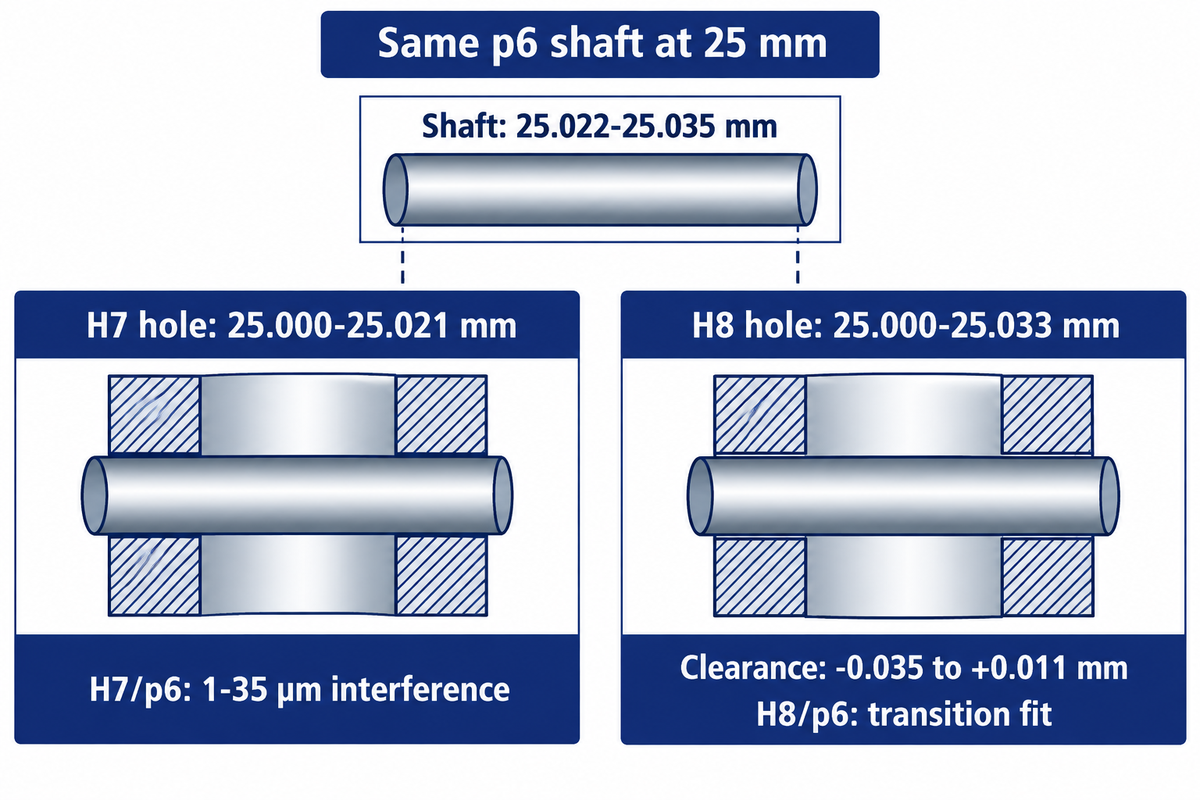
Bestimmen Sie den Anpassungstyp anhand von vier Grenzwerten: dem kleinsten und größten zulässigen Loch und den Wellendurchmessern. Der Mindestabstand entspricht dem kleinsten Loch minus der größten Welle. Der maximale Abstand entspricht dem größten Loch minus der kleinsten Welle. Positive Ergebnisse zeigen den Abstand an; negative Ergebnisse deuten auf Interferenzen hin; Ein Bereich, der Null überschreitet, ermöglicht jedes Ergebnis.
Bei Wellen - und Lochpaaren, die zum Gleiten bestimmt sind, ist die Passform der Baugruppe wichtig, da die engste zulässige Kombination noch den Anforderungen der Baugruppe genügen muss Störanschlüsse erfordern eine Bewertung des entgegengesetzten Zusammenhangs, zusammen mit Material, Wandstärke, Oberflächenbeschaffenheit und Montageverfahren.
Beispiel: Bei 25 mm betragen die veröffentlichten Grenzmaße einer p6 Welle 25,022–25,035 mm. Eine H7 Bohrung liegt bei 25,000–25,021 mm. Das Mindestspiel beträgt 25,000 − 25,035 = −0,035 mm; das Höchstspiel beträgt 25,021 − 25,022 = −0,001 mm. Die Paarung hat somit 1–35 µm Übermaß. Bleibt diese Welle gleich und wird die Bohrung auf H8 mit 25,000–25,033 mm geändert, reicht das Spiel von −0,035 bis +0,011 mm. Die Toleranzfelder überlappen nun und ergeben eine Übergangspassung statt eines garantierten Übermaßes.
Sowohl die Lochgrenzen und Schachtgrenzen Für diese Bestimmung sind erforderlich. Durch den Wechsel von H7 zu H8 bleibt nicht bei allen Paaren der Fit-Typ erhalten.
Wie ermittle ich die Lochtoleranz für eine m6-Welle?
Wählen Sie die Bohrungsklasse anhand der geforderten Montagepassung und der tatsächlichen m6 Grenzmaße der Welle beim angegebenen Grundmaß. Der Wellencode allein schreibt keine bestimmte passende Bohrung vor. Berechnen Sie die beiden ungünstigsten Differenzen und beurteilen Sie das resultierende Spiel oder Übermaß im Hinblick auf das geforderte Montageverhalten des Bauteils.
Positionierungsstift, abnehmbare Buchse und gehaltene Hülse benötigen ein unterschiedliches Montageverhalten, selbst wenn sie einen Nenndurchmesser haben Beginnen Sie mit diesem Montageverhalten und vergleichen Sie dann mögliche ISO-Anpassungen anhand ihrer Loch- und Wellengrenzen. Das Etikett “Übergang”eines Rechners beschreibt mögliche Maßüberlappungen. Es legt nicht das erforderliche Montageverhalten fest und wählt nicht die erforderliche Montagekraft und Haltemethode für das Bauteil aus.
Geben Sie Lochgröße, Form und Position auf der Zeichnung an
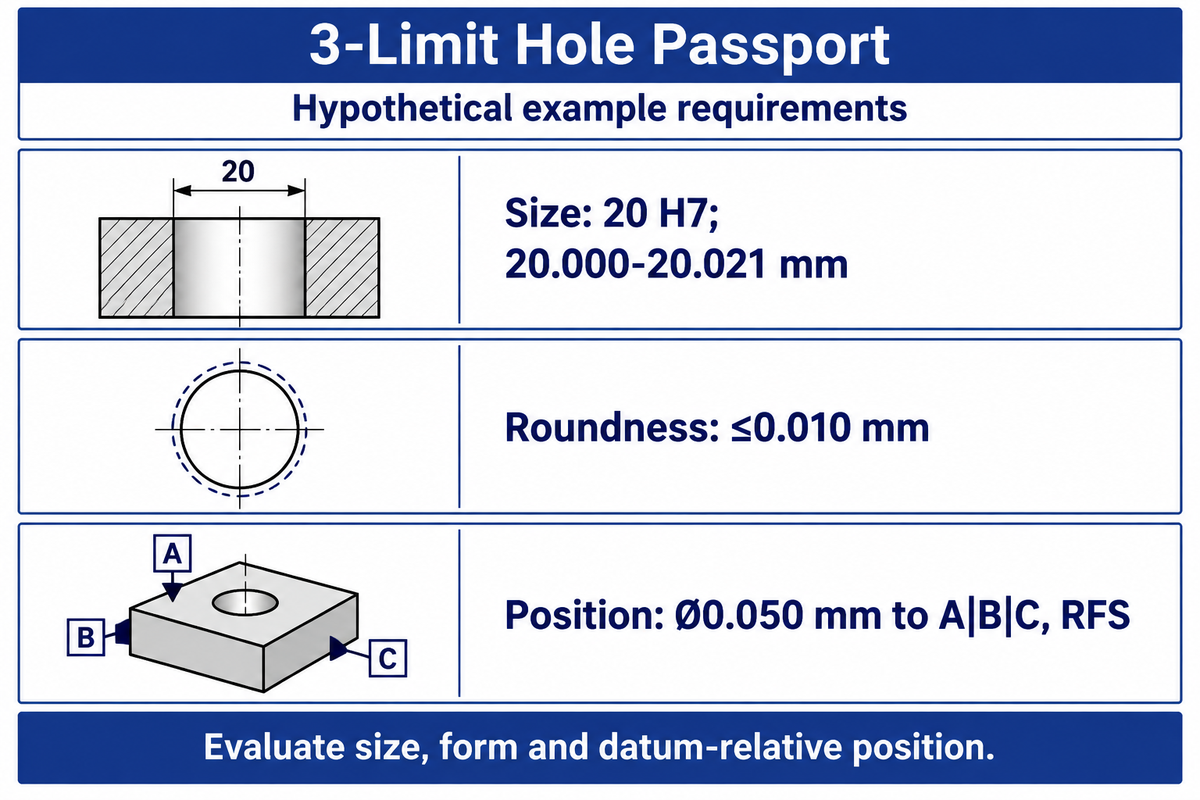
Größe und Form explizit angeben, und Bezugsposition angeben, um die Herstellung und Inspektion des Merkmals zu ermöglichen. Manchmal bewirken die Einschränkungen der geltenden Zeichenregeln, dass die Anforderungen interagieren. In der offiziellen Schulung von ASME wird Regel #1 als Beispiel angeführt, wo die Größe die Form bestimmt. Daher wäre es falsch, alle Anforderungen an Durchmesser und Form als unabhängige Anforderungen zu behandeln.
Die ASME geometrischer Dimensionierungskurs Deckt sowohl diese Beziehung als auch die Bezugssysteme ab. Ein Durchmesser-Callout allein kann die Position des Lochs im Verhältnis zum Rest der Baugruppe nicht ermitteln.
Beispiel: Der 3-Limit-Lochpass zeigt eine Zeichnung für ein hypothetisches Loch von 20 mm. Seine Rundheit und Position gelten als Designeingaben. Die ausgefüllten Aufzeichnungen dokumentieren die Akzeptanzanforderungen, bevor ein Lieferant eine Auswahl an Werkzeugen oder Messgeräten trifft.
| Charakteristisch | Erfasste Anforderung | Evaluationsaufgabe | Freigabebedingung |
|---|---|---|---|
| Größe | 20 H7; 20.000 20.021 mm | Durchmesser in vereinbarten Tiefen und Richtungen messen | Angegebene Temperatur und Rückhalteeinrichtung |
| Formular | Rundheit ≤0,010 mm | Bewerten Sie die angegebene Formcharakteristik | Nach der Endbearbeitung und Reinigung |
| Standort | Positionieren Sie 0,050 mm Ö|B|C, RFS | Erstellen Sie Daten und bewerten Sie die Position | Datum und Materialzustandsregeln der Zeichnung |
Eine Stecklehre kann eine Antwort auf die ihr zugewiesene Frage nach der Funktionsgröße geben Die Bewertung von Rundheit und Position erfordert zusätzliche Überlegungen. Alle drei Anforderungen müssen im Maschinenversuch berücksichtigt werden, um die Akzeptanz eines großen Lochs zu vermeiden, das die erforderliche Passgeometrie nicht erfüllt.
Messung: Überprüfen Sie die Grenzwerte für den Realteil
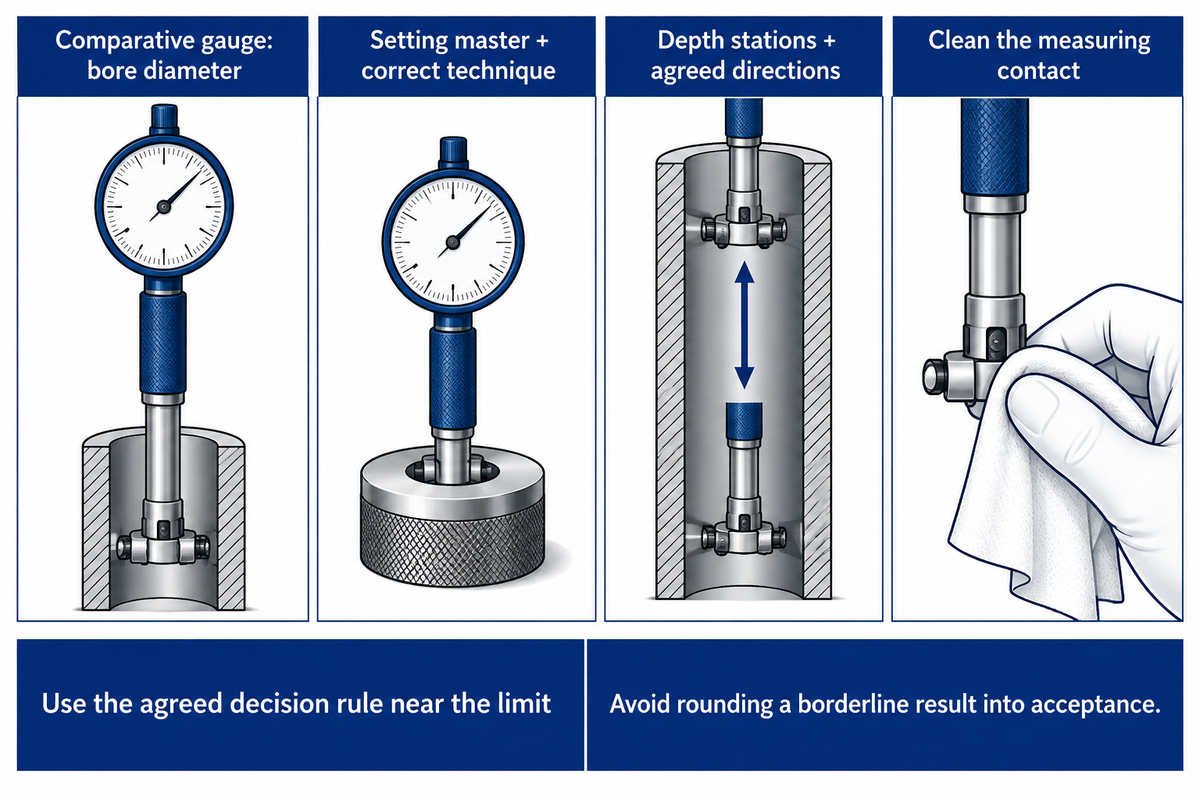
Für unterschiedliche Inspektionsfragen werden je nach Merkmal und Toleranzzone unterschiedliche Methoden und Instrumente verwendet. Für einen Bohrungsdurchmesser kann beispielsweise ein Vergleichsmessgerät verwendet werden; Zur Bewertung der Bohrungsgröße kann eine Luftmessung verwendet werden; Ein CMM kann verwendet werden, um gemessene Punkte anhand eines definierten Merkmals zu bewerten.
George Schuetz von Mahr, im Artikel Der richtige Messwert für kleine Bohrungen, skizziert einige der Faktoren, die für Messungen mit kleiner Bohrung zu berücksichtigen sind. Ein Beispiel ist die nominale Instrumentenauflösung. Allein stellt sie keine Messunsicherheit her. Für Vergleichsmessgeräte sind korrekte Master- und Einstellungstechnik Voraussetzung für eine korrekte Messung.
Für ein 20 H7 Loch, zeichnen Sie Messwerte entlang der Bohrung und in den vereinbarten Richtungen auf, anstatt sich auf eine bequeme Eingangsmessung zu verlassen. Der Plan muss Tiefenstationen, Zustand des Teils, Master, Kalibrierung und eine etwaige Messung im eingespannten Zustand berücksichtigen. Grate und eingeschlossene Späne können den Kontakt verändern, bevor das Instrument die vorgesehene Oberfläche misst.
ISO 14253-1:2017 Entscheidungen über die Konformität mit geometrischen Spezifikationen behandelt, wenn es auf die Messunsicherheit ankommt Verwenden Sie die vereinbarte Entscheidungsregel in Grenznähe und vermeiden Sie die Erfindung eines universellen Messverhältnisses oder die Abrundung eines Grenzergebnisses in die Akzeptanz.
Wichtig ist auch die Methode, mit der das Loch als Datum definiert wird. A NIST-Studie zu eingeschränkten Datumsdefinitionen der kleinsten Quadrate Behandelt die Instabilität einiger Sanduhr-, Fass- und konischer zylindrischer Merkmale. Der Schwerpunkt dieser Studie liegt auf Methoden zur Festlegung von Daten. Im Inspektionsplan muss angegeben werden, welche Assoziationsmethode anstelle von Wechselmethoden zwischen Lieferanten verwendet wird.
Ein Loch 20.000 –20.021 mm hat eine 21 µm große Zone, dennoch ruht seine Annahme noch auf einem definierten Messverfahren, die Benennung des Masters, Messpositionen, und eine Entscheidungsregel, gibt dem Lieferanten und der Eingangskontrolle die gleiche Aufgabe, so dass Meinungsverschiedenheiten in der Annahme auf einen Zustand zurückgeführt werden können, anstatt durch Hinzufügen von zusätzlichen Dezimalstellen beigelegt zu werden.
Warum Löcher driften: Lager, Wärme und Arbeitshaltung
Überprüfen Sie den beobachteten Lochfehler, bevor Sie den Maschinenoffset ändern. Mögliche Ursachen für Lochfehler könnten das Abklemmen des Teils, das Ändern des Werkzeugs, eine Änderung des Kühlmittels, der Teiletemperatur oder des Werkzeugverschleißes sein. Behalten Sie alle diese Faktoren, das Loch und die Messaufzeichnung bei, um die Ursache der Fehler zu erklären und eine Grundlage für die Korrektur bereitzustellen.
Die Fehlerbehebung bei Auslauf, Fehlausrichtung, Schnittbedingungen und Bestandsentfernung ist in Leitfaden zur Fehlerbehebung beim Reiben von Super Tool. Seine Anweisung, dass eine Reibahle dem gebohrten Loch folgt, erklärt, warum Durchmesserkorrektur und Standortkorrektur zusammen betrachtet werden sollten.
In einem Praxismaschinistische Diskussion, Die Mitwirkenden erwähnten, wie wichtig es sei, mit tatsächlichem Material und tatsächlicher Dicke zu arbeiten sowie Auslauf und Kühlmittel zu überprüfen. Die Ratschläge zur Lagerentfernung variieren je nach Anwendung. Die wichtige Lektion besteht darin, diese Bedingungen im Probeprotokoll beizubehalten, anstatt eines der Zulagen der Mitwirkenden als Standard einzubeziehen.
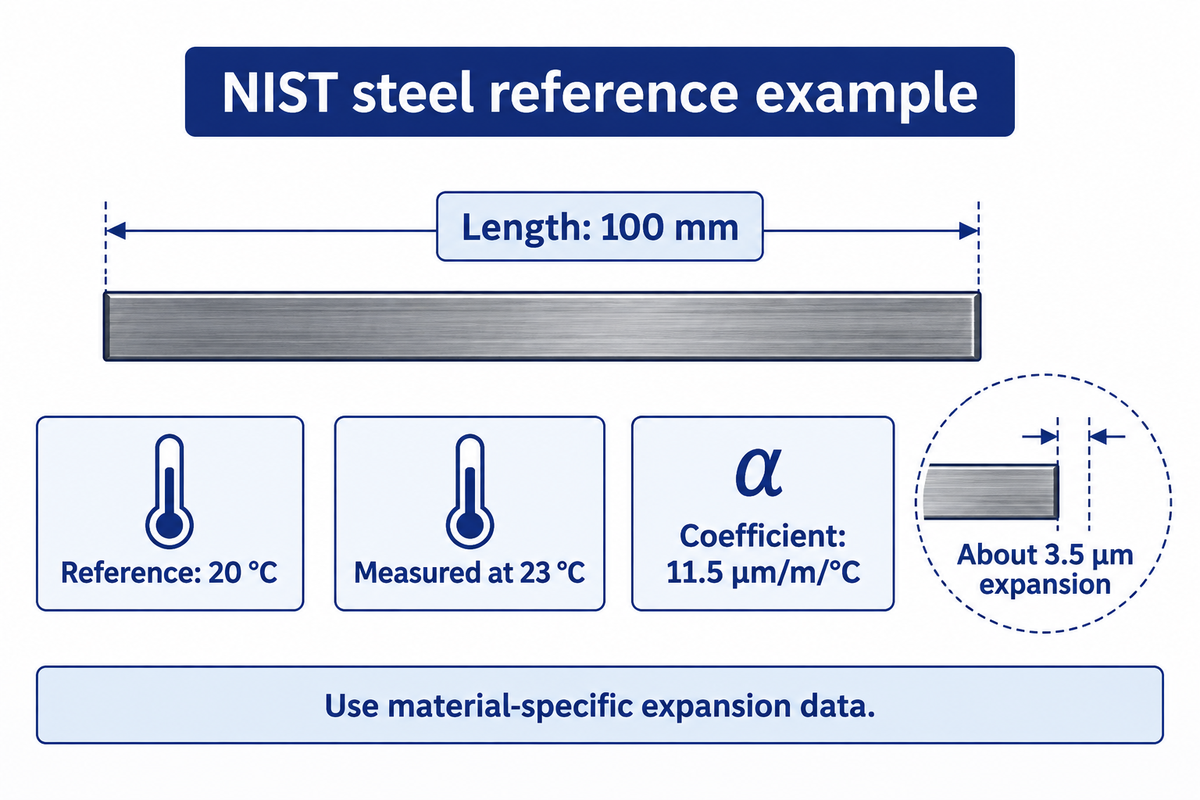
Beispiel: Eingangsprüfung misst eine Stahlreferenz bei 23 °C während sich die Ziehmaße auf 20 °C beziehen Die Dimensionsmesstechnik FAQ von NIST gibt ein 100 mm Stahlmessblockbeispiel an: Bei einem Ausdehnungskoeffizienten von 11,5 µm/m/°C ergibt die 3 °C Differenz eine Ausdehnung von etwa 3,5 µm. Die Referenztemperatur und die materialspezifische Korrektur gehören daher in die Untersuchung, bevor ein Bediener das Schneidwerkzeug kompensiert Ohne seine Ausdehnungsdaten kann die gleiche Berechnung nicht einem anderen Material zugeordnet werden.
Ein Beispiel zur Referenztemperatur finden Sie im FAQ zur dimensionalen NIST-Metrologie. Für umfassendere Kontrollen ist die Bearbeitungsführung mit enger Toleranz Temperatur, Arbeitshaltung und Messung auf ein bestimmtes Teil bezieht.
Vergleichen Sie Maschinenlieferanten mit einem Lochversuch
Vergleichen Sie Lieferanten anhand derselben Zeichnungen, Materialien und vollständigen Bearbeitung. Der Versuchsnachweis sollte Werkzeuge und Vorrichtungen, Schnittbedingungen, Messung und Bauteilprüfung sowie die Reihenfolge der Teile dokumentieren. Trennen Sie die physische Kapazität der Maschine vom für den Auftrag benötigten Prozessergebnis. Vergleichen Sie erst dann Angebote mit ähnlichem Umfang und Inhalt.
ANTISHICNCs Radialbohrmaschinenbereich führt die Z3050×16-1 mit einem maximalen Bohrdurchmesser von 50 mm, einem Spindelhub von 315 mm und einem Hauptmotor mit 4 kW auf. Die separate Produktkarte der Z3063x20 nennt entsprechend 63 mm, 400 mm und 5,5 kW. Diese Angaben helfen bei der Vorauswahl nach Arbeitsraum und Bohraufgabe; der Versuch an der fertigen Bohrung prüft die Zeichnungsanforderungen.
Die Unterscheidung wird kostenintensiv, wenn ein Angebot Werkzeugbau und Inspektion umfasst, während das andere nur die Maschine umfasst Für die Mehrbetriebsproduktion wird die Kfz-Bearbeitungsführung Veranschaulicht, wie Prozesswege mit den Annahmeteilkosten korrelieren. Zeichnen Sie Zykluszeit, Rüstzeit, Werkzeugverbrauch und Inspektionsaufwand gegen angenommene Teile auf. Wenn Reiben die Schnittzeit verkürzt, aber eine zusätzliche Vorlochsteuerung benötigt, gehört dieser Vorlaufaufwand ebenfalls in den Vergleich.
“Wir können erst anfangen, über Prozessfähigkeit zu sprechen, wenn wir Stabilität in unserem Prozess bewiesen haben”
Eine kurze Demonstration kann eine Kaufentscheidung unterstützen, und braucht keine langfristige Fähigkeitsstudie darzustellen. Produktion und Qualität sollten sich darauf einigen, welche Frage die Demonstration beantwortet. Werkzeuganpassungen sollten erfasst werden. So sollte zum Beispiel die Größenanpassung eines Werkzeugmachers während des Laufs erfasst werden. Diese sollte nicht in der endgültigen Liste der akzeptierten Durchmesser verschwinden.
Branchenausblick: Geben Sie in Ihrer Anfrage den Größenstandard an
ISO 14405-1:2025, veröffentlicht als Ausgabe 3 im August 2025, befasst sich mit Spezifikationsoperatoren linearer Größe. Das macht die Größendefinition und die maßgebliche Ausgabe der Zeichnung zu nützlichen Abfrageeingaben Behalten Sie sie bei der Nennabmessung und den Grenzwerten, insbesondere wenn ein Kunde und ein Lieferant unterschiedliche Zeichnungskonventionen verwenden.
Die Veröffentlichung nach ISO 14405-1:2025 Betrifft, wie lineare Größen angegeben werden In der Zwischenzeit, ISO 286-2:2010 Ist nach Bestätigung im Jahr 2026 die aktuelle Ausgabe geblieben Die neue linear-size-Ausgabe ist kein Grund, die H7-Nummern durch eine angenommene neue Zulage zu ersetzen.
Angesichts des hypothetischen 20 mm Lochs, das bereits im Pass enthalten ist, halten die folgenden Anfrageeingaben die Bearbeitungs- und Annahmeaufgabe ausgerichtet. Füllen Sie die relevanten Felder in einer kontrollierten Angebotsanfrage aus und ersetzen Sie die Beispieldesigneingaben durch die eigentliche Zeichnung.
RFQ-Checkliste, Beispieleingänge für das 20-mm-Loch:
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Wie zu überprüfen |
|---|---|---|---|
| Fertige Größe | 20.000 – 20,021 mm, H7 | Definiert die Größenakzeptanzzone | Zeichnungsrevision und vereinbarte Größenmethode |
| Durch Tiefe | 20 mm Plattenstärke | Beschränkt den Zugriff auf Werkzeuge und Chips | Teilmodell und Versuchsteil |
| Rundheit | 0,010 mm ABGEBEN | Definiert die Formularanforderung | Spezifizierte Formularauswertung |
| Position | Ö0,050 mm nach A|B|C, RFS | Verbindet Loch- und Montagedaten | Genehmigte Datumseinrichtung und Bericht |
| Referenztemperatur | 20 °C | Gibt dimensionalen Ergebnissen eine gemeinsame Referenz | Temperaturaufzeichnungs- und Korrekturrichtlinie |
| Produktionsmenge | 100 Teile in diesem Beispiel | Legt den Kontext der Werkzeug- und Inspektionskosten fest | Bestellplan und Angebotsumfang |
In der endgültigen Anfrage sollten auch der Materialzustand, die Vorrichtungen, die Messgeräte, die Installation, die Schulung und der Service festgelegt werden. Senden Sie die kontrollierte Zeichnung unter Angabe der erforderlichen Ausgabe und fordern Sie eine an ANTISHICNC Maschinen- und Prozessangebot Für den abgedeckten Arbeitsumfang.
Häufig gestellte Fragen
Was sind Toleranzen im Ingenieurwesen?
Toleranzen sind zulässige Abweichungen von bestimmten Abmessungen oder Geometrien.
Ist dieses Lochtoleranzdiagramm in Millimetern angegeben?
Die Grunddurchmesser sind in Millimetern angegeben; Die aufgeführten Abweichungen sind in Mikrometern angegeben.
Wann wird ein Lochtoleranzdiagramm verwendet?
Verwenden Sie es, wenn eine Zeichnung eine Toleranzklasse ergibt, die in Maßgrenzen umgewandelt werden muss.
Kann ich bei einer Lochzeichnung Kleinbuchstaben h7 verwenden?
Verwenden Sie Großbuchstaben H7 für ein Loch der H-Klasse; Kleinbuchstabe h7 bezeichnet einen Schaft.
Können metrische Grenzwerte ein ANSI-Zoll-Fit-Diagramm ersetzen?
Eine Einheitenumwandlung allein ersetzt nicht ein Limit-and-Fits-System durch ein anderes.
Wie soll ich eine Lochtoleranz für eine Buchse wählen?
Beginnen Sie mit der Gehäuserempfehlung des Buchsenmachers und der erforderlichen Retention bzw. Bewegung.
Wie wir Lochgrenzen mit der Geräteauswahl verbinden
ANTISHICNC liefert Werkzeugmaschinen für Bohrungen und damit verbundene Metallbearbeitungsaufgaben. Dieser Leitfaden führt veröffentlichte Toleranztabellen mit Hinweisen zu Prozessen und Messtechnik zusammen, damit Käufer vor dem Vergleich von Maschinen die Anforderungen an die fertige Bohrung festlegen können. Die durchgerechneten Maße und der ausgefüllte Bohrungspass erläutern die Methode; Maschinenversuch und Angebot sollten das tatsächliche Material, den Zeichnungsstand und die Prüfvereinbarung des Auftrags zugrunde legen.
Referenzen und Quellen
- ISO 286-2 Lochtoleranzgrenzen RoyMech-Engineering-Referenz.
- ISO 286-1:2010: Grundlage für Toleranzen, Abweichungen und Passungen Internationale Organisation für Normung.
- Shop-terminologie Fakultät für Physik der Harvard University.
- Lösung von Lochherstellungsproblemen: Langweilen oder Reiben Modern Machine Shop, John Miller.
- Seien Sie bei Ihren Holemaking-Optionen strategisch Modern Machine Shop, technischer Artikel von Seco Tools.
- ISO 286-2-Schafttoleranzgrenzen RoyMech-Engineering-Referenz.
- Grundlagen der geometrischen Dimensionierung und Tolerierung Amerikanische Gesellschaft für Maschinenbauingenieure.
- Der richtige Messwert für kleine Bohrungen Moderne Maschinenwerkstatt, George Schütz.
- ISO 14253-1:2017: Entscheidungsregeln zur Überprüfung der Konformität Internationale Organisation für Normung.
- Computeruntersuchungen für eine neue, eingeschränkte Datumsdefinition der kleinsten Quadrate Nationales Institut für Standards und Technologie.
- Dimensionsmetrologie häufig gestellte Fragen Nationales Institut für Standards und Technologie.
- Bewertung der Prozessstabilität Nationales Institut für Standards und Technologie / SEMATECH.
- ISO 14405-1:2025: Lineare Größen Internationale Organisation für Normung.
- ISO 286-2:2010: Tabellen der Standardtoleranzklassen und Grenzwertabweichungen Internationale Organisation für Normung.



