














Mis à jour en octobre 2026
Un tableau de tolérances de trous détermine les limites dimensionnelles autorisées. Pour un trou de 20 mm H7, ces limites sont de 20,000–20,021 mm. Lors du choix de l’intervalle de diamètre admissible, reliez les exigences dimensionnelles de la pièce à celles de la pièce conjuguée, au moyen du procédé d’usinage et de la méthode de contrôle.
Acheteurs de machines comparant configurations radiales de machines de forage il faut également distinguer un trou de taille correcte d'un trou correctement situé. Le tableau de référence ci-dessous mène à une carte des limites de trou à processus et à un passeport de trou à 3 limites complété, de sorte que la fabrication et l'achat peuvent fonctionner à partir du même dessin.
Tableau de tolérance des trous : limites H7, H8, H9 et H11
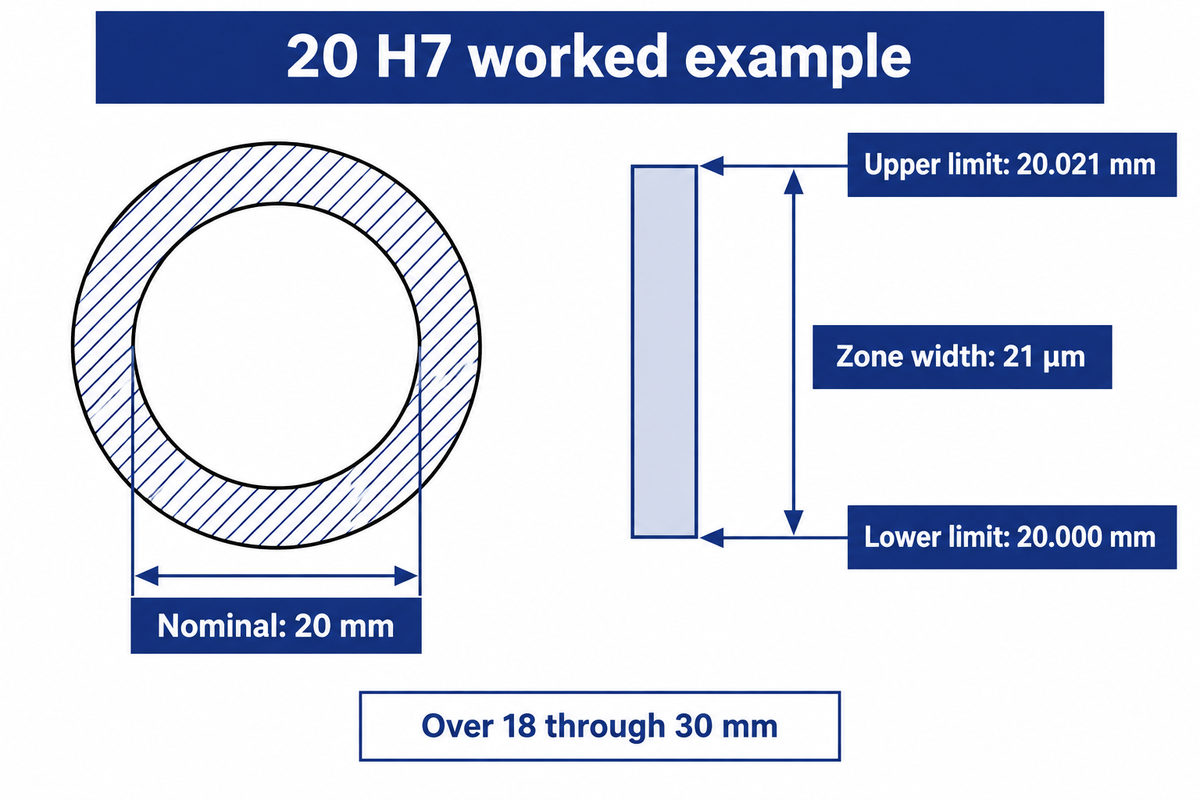
Les trous H7, H8, H9 et H11 ont un écart inférieur nul dans le système H ; leur limite supérieure dépend de la taille nominale et de la teneur. Ajoutez l'écart au diamètre de base. Lisez “over” comme exclusif et “through” comme inclus : exactement 6 mm appartient à la première rangée.
| Diamètre de base, mm | H7 supérieur | H8 supérieur | H9 supérieur | H11 supérieur |
|---|---|---|---|---|
| De 3 à 6 | +12 | +18 | +30 | +75 |
| De 6 à 10 ans | +15 | +22 | +36 | +90 |
| De 10 à 18 ans | +18 | +27 | +43 | +110 |
| De 18 à 30 ans | +21 | +33 | +52 | +130 |
| De 30 à 50 ans | +25 | +39 | +62 | +160 |
Source: Tables de tolérance de trous RoyMech. Le graphique compact couvre uniquement les tailles métriques et les classes H indiquées. D'autres zones de trous nécessitent leurs propres écarts limites supérieur et inférieur.
Exemple : un ingénieur acheteur reçoit un dessin portant la cote 20 H7. Puisque 20 mm appartient à l’intervalle supérieur à 18 jusqu’à 30 mm inclus, l’augmentation autorisée est de 21 µm. Divisez par 1 000 pour la convertir en 0,021 mm. Le trou fini peut donc mesurer de 20,000 mm à 20,021 mm dans les conditions de mesure du dessin. Écrire ±0,021 mm créerait une zone différente et plus large, autorisant un trou sous-dimensionné.
À la limite de 6 mm, H7 autorise 6,000–6,012 mm ; juste au-dessus de 6 mm, l’intervalle dimensionnel suivant a une largeur de 15 µm. Le respect de cette règle empêche un fournisseur d’attribuer le mauvais écart lorsque la cote du dessin tombe exactement sur une extrémité du tableau.
Lisez les désignations de trous et de puits ISO 286
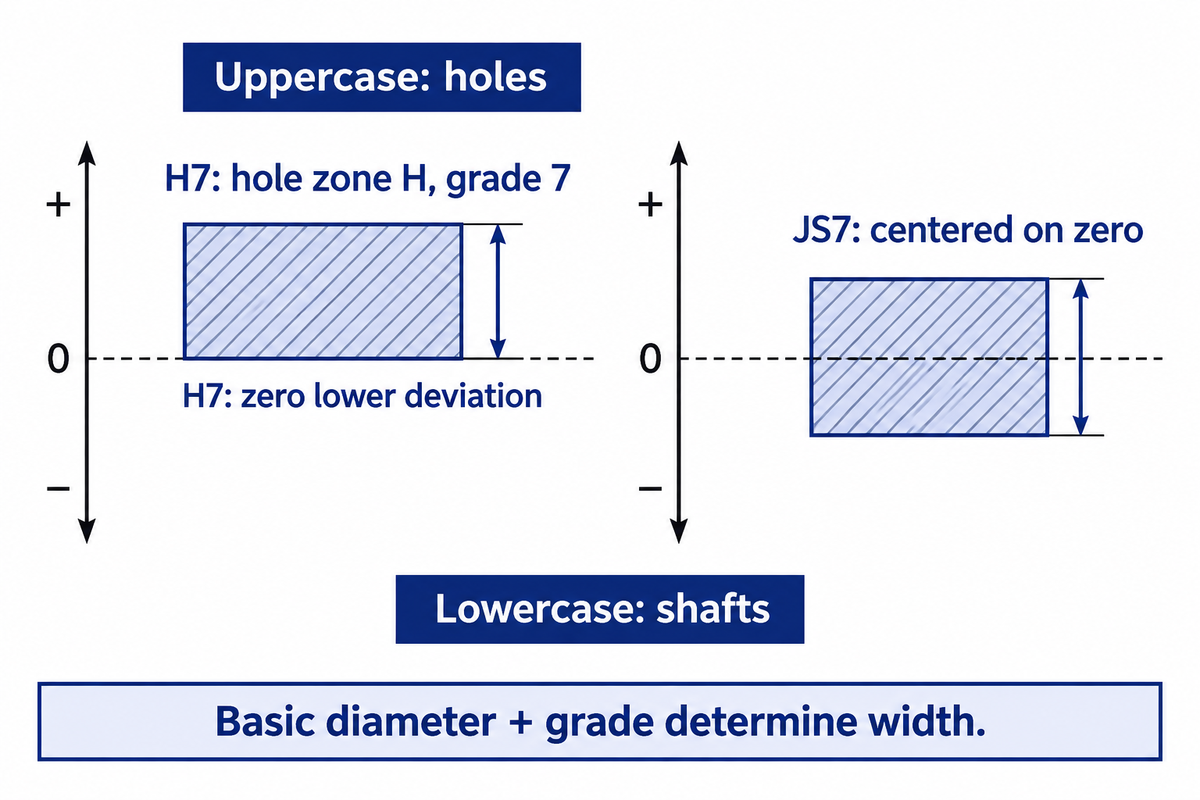
Une désignation combine une taille, une lettre Définir la position de la zone et un nombre Définir la note de tolérance. Les lettres majuscules identifient les trous ; les lettres minuscules identifient les arbres. Le système ISO de limites et d'ajustements utilise ces parties ensemble, de sorte que ni la lettre ni la note, en elles-mêmes, ne fournissent une dimension complète.
ISO 286-1:2010 définit le système de code et les concepts derrière la base du trou et la base de l'arbre s'adapte. Dans le système trou-base, le trou H commence sur la ligne zéro, et la zone de tolérance de l'arbre est ensuite sélectionnée pour fournir la relation d'assemblage requise.
Comment interpréter des notations telles que H7, G7 et JS7 ?
Lisez H7 comme une zone de trou de position H avec une largeur de grade 7, G7 comme une zone de grade 7 avec une position différente et JS7 comme une zone centrée autour de la ligne zéro. H7 a un écart inférieur nul ; les autres lettres changent là où se trouvent les tailles autorisées. Le diamètre de base est utilisé pour déterminer la largeur.
Par exemple, un numéro de qualité n'est pas une valeur fixe de micromètre sur tous les diamètres. Une zone H7 a une largeur de 12 µm dans la bande de plus de 3 à 6 mm et une largeur de 21 µm dans la bande de plus de 18 à 30 mm. G7 et JS7 doivent être lus à partir des colonnes correspondantes, plutôt que traités comme des orthographes alternatives de H7.
L'emplacement d'une zone de tolérance par rapport à la taille de base est déterminé par les écarts fondamentaux dans les dessins de génie mécanique. La plage de tolérance résultante est utilisée dans les calculs d'ingénierie avec les limites de la partie d'accouplement.
Le calculateur de tolérance peut accélérer la recherche. Ses entrées ont toujours besoin de l'arbre ou du trou correct, de la taille nominale et de la norme de gouvernance. Gardez le code original à côté des limites calculées afin qu'une valeur de feuille de calcul copiée puisse toujours être identifiée.
Trous forés, alésés ou forés : choisissez le procédé
Le choix de l'opération de forage produira le trou. L'alésage finira un trou convenablement préparé. L'alésage est utilisé pour l'agrandissement contrôlé ou les corrections de l'axe du trou. Le diamètre, la profondeur, l'état du stock et l'exploitation décident de l'itinéraire. La nuance du trou décrit la zone de taille requise ; les outils décrivent l'opération.
Le Guide de terminologie des magasins Harvard distingue ces trois opérations de John Miller discussion ennuyeuse contre ruisselante explique pourquoi un pré-trou imparfait peut favoriser l'alésage : Un alésoir a tendance à suivre le trou préexistant, tandis qu'un outillage d'alésage approprié peut créer un chemin de coupe différent.
- Terminer un trou convenablement préparé.
- Utilisez un outil dimensionné pour le diamètre requis.
- Vérifiez l'alignement des pré-trous et la provision pour stocks.
- Agrandir et finir un trou existant.
- Ajustez un outil d'alésage approprié pour le diamètre.
- Vérifiez l'accès disponible au stock et à l'outil pour la correction de l'axe.
Utilisez la carte Hole Limits-to-Process pour déterminer l'opération suivante en fonction du problème réel, plutôt que d'acheter un outil plus serré en raison d'un trou égaré Les alésages sur les pièces rotatives peuvent également être planifiés dans un Processus de tournage CNC, : avec les mêmes contrôles de dessin effectués en inspection.
| Exigence observée | Itinéraire à évaluer | Raison | Sortie d'essai |
|---|---|---|---|
| Aucun trou existant | Percer | Créer l'accès et la géométrie initiale | Taille, profondeur et emplacement |
| Prétrou sonore ; diamètre répété | Ramer | Terminer un diamètre préparé | Taille à travers la course |
| Axe de pré-trou déplacé | Alésage avec un stock suffisant | Établir un chemin de coupe contrôlé | Position par rapport aux données |
| De nombreux diamètres différents | Outillage d'alésage réglable | Réduisez la dépendance aux tailles dédiées | Enregistrements de configuration et de diamètre |
| Longues séries répétées | Comparez l'alésage et l'alésage | Équilibrez le temps de coupe par rapport au coût de l’outil | Pièces acceptées et temps de cycle |
| Trou aveugle | Vérifiez la géométrie de l'extrémité de l'outil | Le dégagement du fond et le retrait des copeaux limitent l'accès | Profondeur finie utilisable |
| Trou profond ou interrompu | Évaluer le support et la voie du liquide de refroidissement | La déflexion et les copeaux modifient la coupe | Taille en profondeur |
| Paroi mince ou contrainte lourde | Révisez le luminaire avant le dimensionnement final | La libération peut modifier l'état mesuré | Observations serrées et libérées |
| Objectif de production à un coup | Évaluer le système de forage spécifié | Certains outils évitent une passe de finition séparée | Conformité de dessin après perçage |
Article de Seco sur options de fabrication de trous décrit les applications de forage en carbure solide au sein de l'IT8 qui peuvent éliminer le besoin d'une opération de finition secondaire. C'est une exception à l'échelle de forage et d'alésage. La conception des outils, le liquide de refroidissement et la rigidité des fixations sont dans les décisions du processus.
Exemple : un acheteur a besoin d'un trou traversant H7 de 20 mm dans une plaque d'acier de 20 mm d'épaisseur. Le pré-trou est déplacé de la position de référence. Il suffit d'installer un alésoir de 20 mm de diamètre tout en laissant le problème de l'axe non résolu. L'ingénieur de fabrication vérifiera s'il reste suffisamment de matière autour de l'axe requis. Si c'est le cas, un essai d'alésage peut traiter la position et la taille finale ; si ce n'est pas le cas, l'opération de l'ébauche ou en amont doit être corrigée avant la finition.
Correspondances de dégagement, de transition et d'interférence
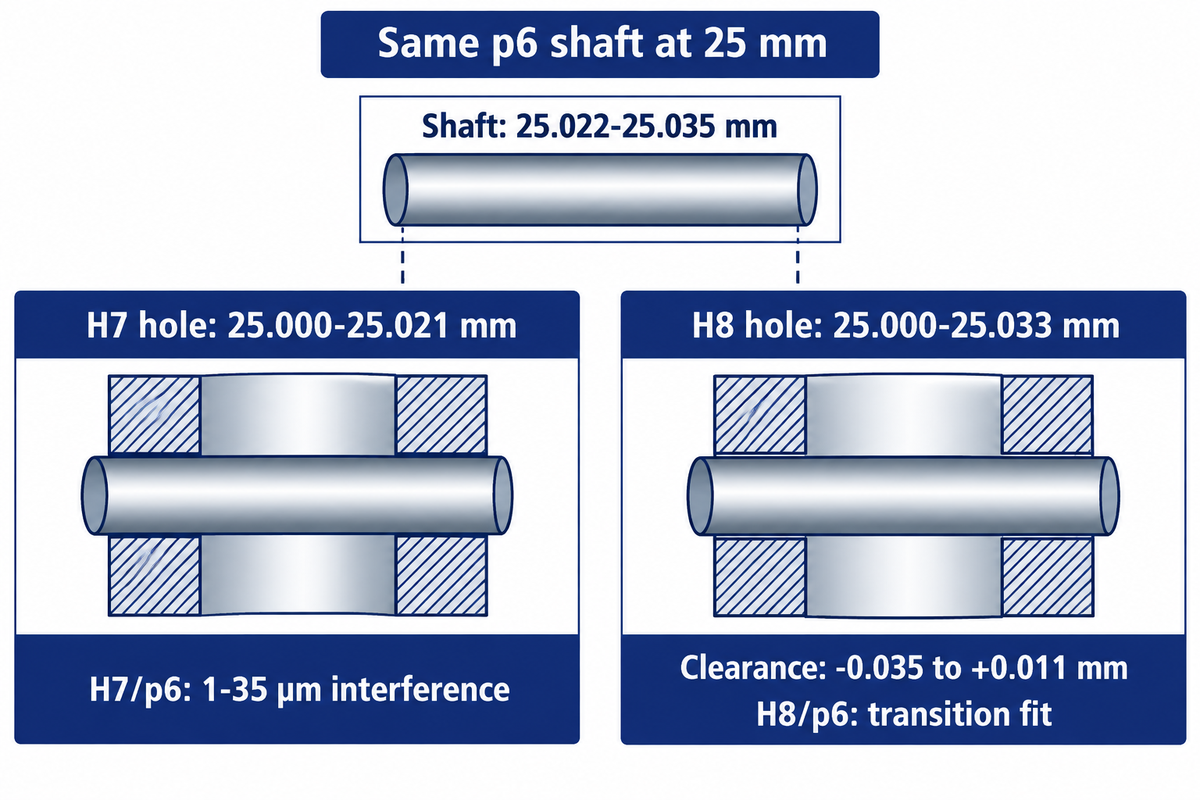
Déterminer le type d'ajustement, à partir de quatre limites : les plus petits et les plus grands diamètres de trous et de puits autorisés. Le jeu minimum est égal au plus petit trou moins le plus grand arbre. Le jeu maximum est égal au plus grand trou moins le plus petit. Les résultats positifs indiquent le jeu ; les résultats négatifs indiquent l'interférence ; une plage traversant zéro permet l'un ou l'autre résultat.
Pour les paires d'arbres et de trous destinées à coulisser, l'ajustement de l'ensemble est important car la combinaison autorisée la plus serrée doit encore satisfaire aux exigences de l'ensemble. Les ajustements par interférence nécessitent une évaluation de la relation opposée, ainsi que du matériau, de l'épaisseur de paroi, de l'état de surface et de la méthode d'assemblage.
Exemple : à 25 mm, les limites publiées de l’arbre p6 sont de 25,022–25,035 mm. Un trou H7 va de 25,000–25,021 mm. Le jeu minimal est de 25,000 − 25,035 = −0,035 mm ; le jeu maximal est de 25,021 − 25,022 = −0,001 mm. La paire présente donc un serrage de 1–35 µm. En conservant cet arbre et en passant à un trou H8 de 25,000–25,033 mm, le jeu devient −0,035 à +0,011 mm. Les zones se chevauchent alors, créant un ajustement de transition plutôt qu’un serrage garanti.
Les deux limites des trous et limites d'arbre sont nécessaires pour cette détermination. Changer H7 à H8 ne préserve pas le type d'ajustement dans toutes les paires.
Comment puis-je déterminer la tolérance de trou pour un arbre m6 ?
Sélectionnez la classe de trous parmi l'ajustement d'assemblage requis et les limites m6 réelles de l'arbre à la taille de base spécifiée. Le code de l'arbre à lui seul ne prescrit pas un trou correspondant. Calculez les deux différences les plus défavorables, puis évaluez le jeu ou l'interférence résultant avec le comportement d'assemblage requis du composant.
Une goupille de positionnement, une douille amovible et un manchon retenu nécessitent un comportement d'assemblage différent même lorsqu'ils partagent un diamètre nominal. Commencez par ce comportement d'assemblage, puis comparez les ajustements ISO candidats en utilisant leurs limites de trous et d'arbres. L'étiquette de “transition” d'un calculateur décrit un chevauchement dimensionnel possible. Il ne stipule pas le comportement d'assemblage requis et ne sélectionne pas la force d'assemblage et la méthode de rétention requises pour le composant.
Spécifiez la taille, la forme et la position des trous sur le dessin
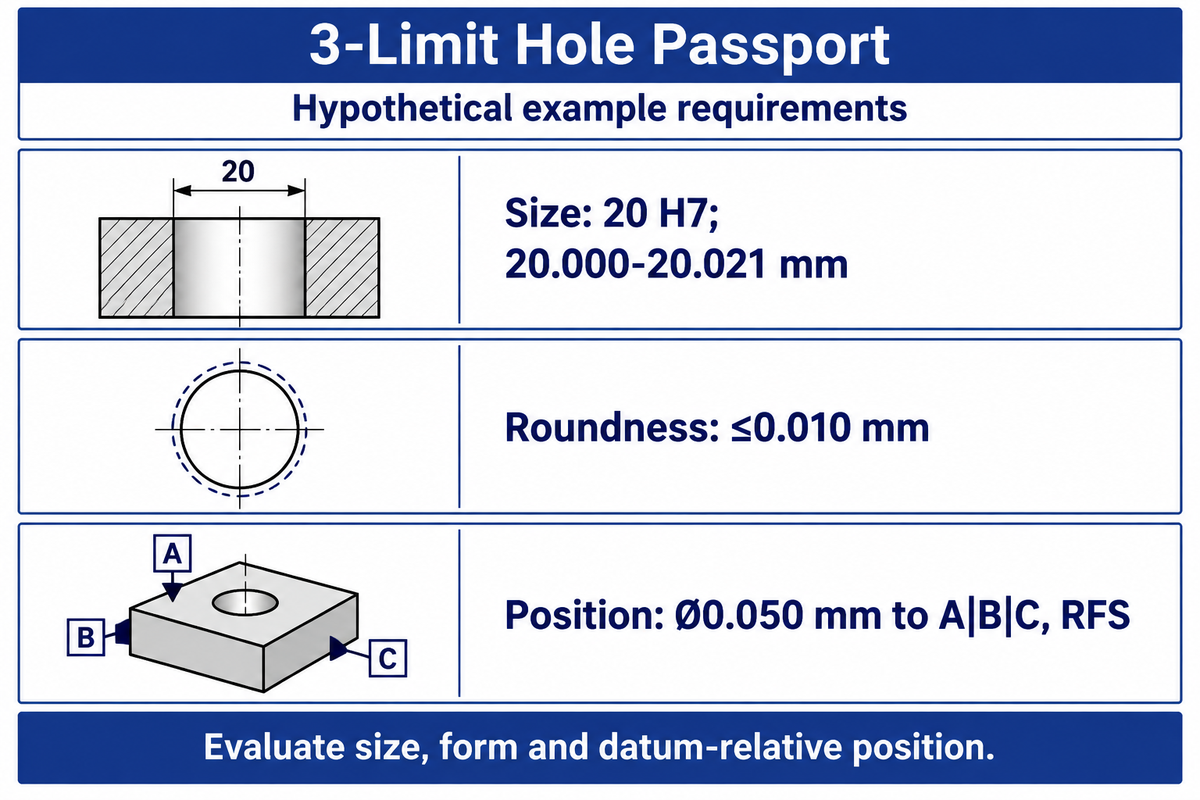
Indiquer explicitement la taille et la forme, et indiquer la position relative aux données, pour permettre la fabrication et l'inspection de la caractéristique. Parfois, les contraintes des règles de dessin applicables font interagir les exigences. Dans la formation officielle de l'ASME, la règle #1 est citée comme exemple où la taille détermine la forme. En tant que telle, traiter toutes les exigences de diamètre et de forme comme des exigences indépendantes serait incorrect.
Le Cours de dimensionnement géométrique ASME couvre à la fois cette relation et les référentiels de référence. Un appel de diamètre ne peut à lui seul établir l'emplacement du trou par rapport au reste de l'assemblage.
Exemple : Le Passeport de trous à 3 limites montre un dessin pour un trou hypothétique de 20 mm. Sa rondeur et sa position sont considérées comme des intrants de conception. Les dossiers remplis documentent les exigences d'acceptation avant qu'un fournisseur fasse un choix d'outillage ou de jauge.
| Caractéristique | Exigence enregistrée | Tâche d'évaluation | Condition de libération |
|---|---|---|---|
| Taille | 20 H7 ; 20,000–20,021 mm | Mesurer le diamètre à des profondeurs et des directions convenues | Température et contention spécifiées |
| Formulaire | Arrondi ≤0,010 mm | Évaluer la caractéristique de forme spécifiée | Après usinage final et nettoyage |
| Emplacement | Position Ø0,050 mm à A|B|C, RFS | Établir des données et évaluer la position | Règles de référence et de condition matérielle du dessin |
Un gabarit à bouchons peut apporter une réponse à la question de taille fonctionnelle qui lui est assignée. L'évaluation de la rondeur et de la position nécessite une considération supplémentaire. Les trois exigences doivent être traitées dans l'essai de la machine pour éviter l'acceptation d'un trou en taille qui ne satisfait pas à la géométrie d'accouplement requise.
Mesure : vérifiez les limites sur la partie réelle
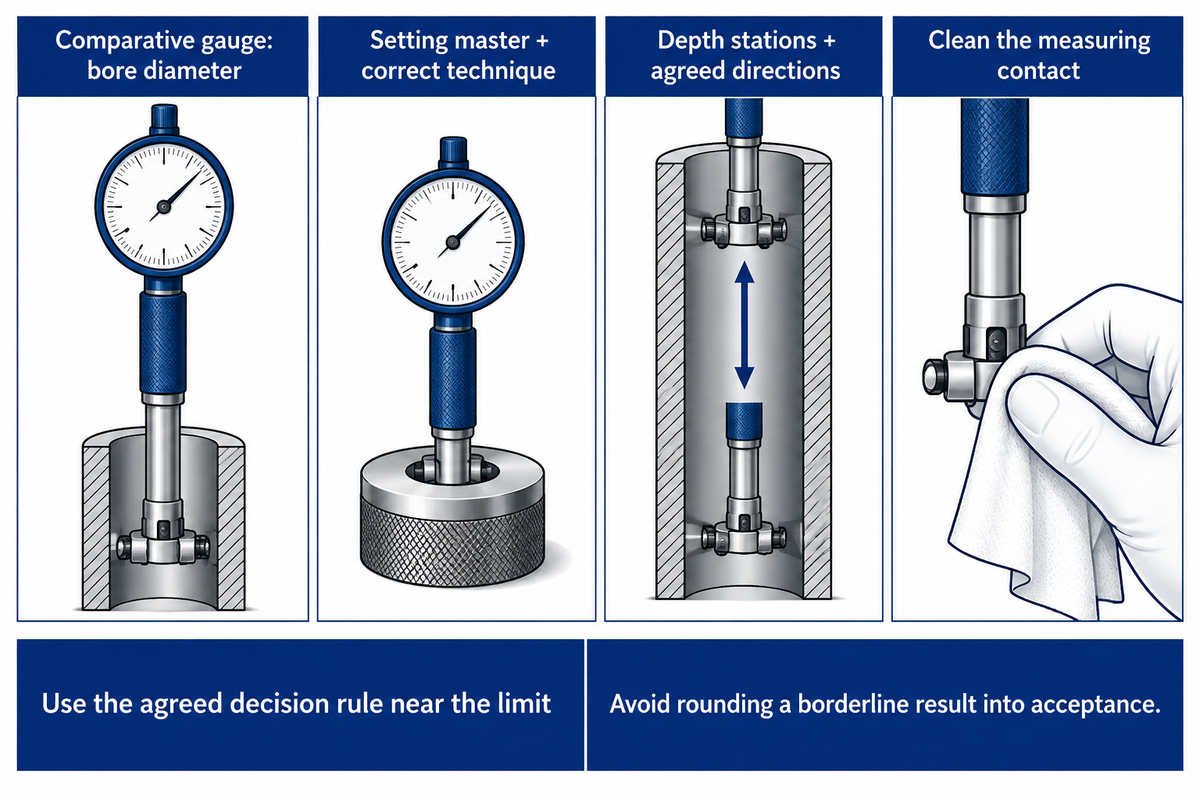
Pour différentes questions d'inspection, différentes méthodes et instruments sont utilisés en fonction de la caractéristique et de la zone de tolérance. Par exemple, pour un diamètre d'alésage, une jauge comparative peut être utilisée ; un jaugeage d'air peut être utilisé pour évaluer la taille de l'alésage ; un CMM peut être utilisé pour évaluer les points mesurés par rapport à une caractéristique définie.
George Schuetz de Mahr, dans l'article La bonne jauge pour mesurer les petits alésages, présente certains facteurs à prendre en compte pour les mesures de petits alésages. La résolution nominale de l’instrument en est un exemple. À elle seule, elle n’établit pas l’incertitude de mesure. Pour les instruments comparatifs, un étalon adapté et une technique de réglage correcte sont indispensables à une mesure correcte.
Pour un trou de 20 H7, enregistrez les lectures le long de l'alésage et dans les directions convenues, plutôt que de vous fier à une mesure d'entrée pratique. Le plan doit tenir compte des stations de profondeur, de l'état de la pièce, du maître, de l'étalonnage, et si la pièce a été mesurée sous contrainte. Les bavures et les copeaux piégés peuvent changer le contact avant que l'instrument ne mesure la surface prévue.
ISO 14253-1:2017 traite des décisions concernant la conformité aux spécifications géométriques lorsque l'incertitude de mesure est importante. Utilisez la règle de décision convenue près de la limite et évitez d'inventer un rapport de jauge universel ou d'arrondir un résultat limite en acceptation.
La méthode utilisée pour définir le trou comme une donnée est également importante. UN étude NIST des définitions de données des moindres carrés contraints traite de l'instabilité de certaines caractéristiques du sablier, du fût et du cylindrique conique. Cette étude porte essentiellement sur les méthodes d'établissement de données. Le plan d'inspection doit indiquer quelle méthode d'association est utilisée au lieu de changer de méthode entre les fournisseurs.
Un trou de 20,000–20,021 mm possède une zone dimensionnelle de 21 µm, mais son acceptation repose toujours sur un processus de mesure défini. Nommer l’étalon, les positions de mesure et la règle de décision donne au fournisseur et au contrôle à réception la même tâche, afin que les désaccords d’acceptation puissent être reliés à une condition au lieu d’être réglés en ajoutant des décimales.
Pourquoi les trous dérivent : stock, chaleur et tenue de travail
Vérifiez l'erreur de trou observée avant de modifier le décalage de la machine. Les causes potentielles d'erreurs de trou pourraient inclure le débridage de la pièce, le changement de l'outil, un changement de liquide de refroidissement, de température de la pièce ou l'usure de l'outil. Conservez tous ces facteurs, le trou et l'enregistrement de mesure pour aider à expliquer la cause des erreurs et pour fournir une base de correction.
Le dépannage, le désalignement, les conditions de coupe et l'enlèvement des stocks sont en cours Guide de dépannage d'alésage de Super Tool. Son instruction selon laquelle un alésoir suit le trou foré explique pourquoi la correction du diamètre et la correction de l'emplacement doivent être considérées ensemble.
Dans un Discussion pratique sur les machinistes, Les contributeurs ont mentionné l'importance de travailler avec le matériau et l'épaisseur réels ainsi que de vérifier le voile et le liquide de refroidissement. Les conseils sur l'enlèvement des stocks varient selon les différentes applications. La leçon importante est de conserver ces conditions dans le dossier d'essai au lieu d'incorporer l'une des indemnités des contributeurs par défaut.
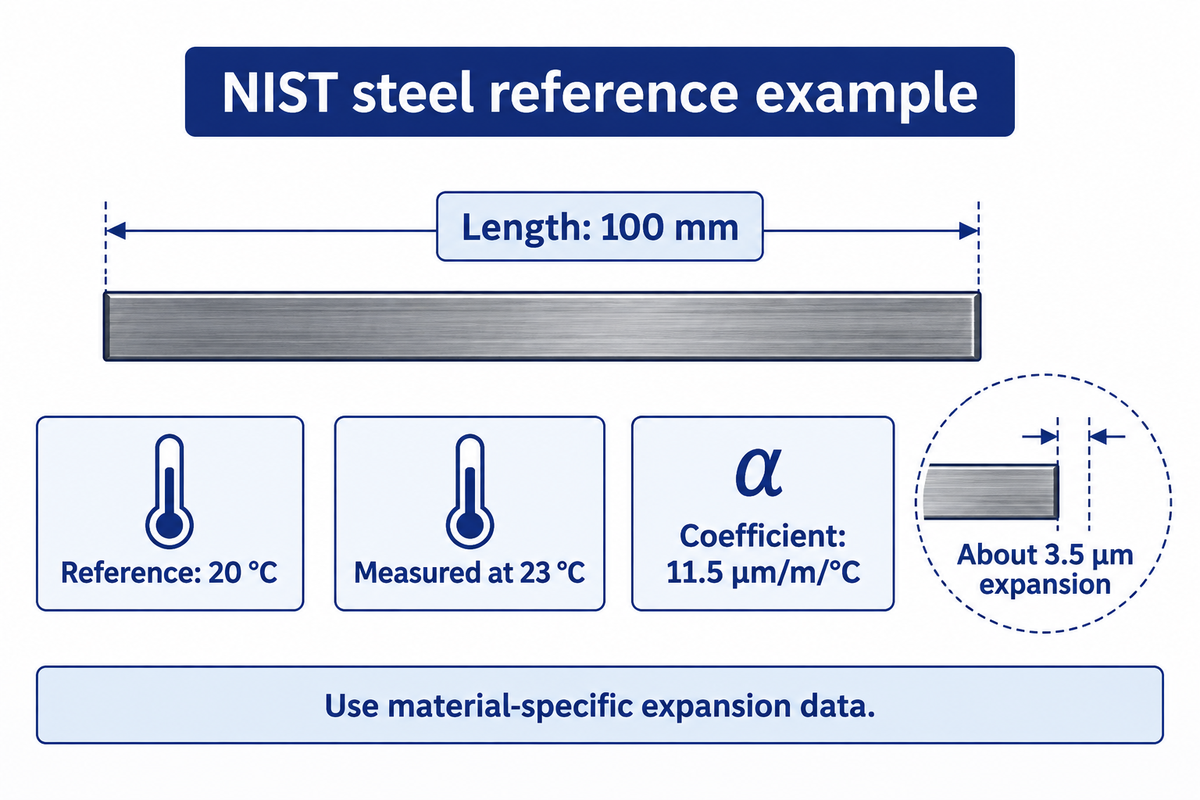
Exemple : le contrôle à réception mesure une référence en acier à 23 °C alors que les cotes du dessin se rapportent à 20 °C. La FAQ de métrologie dimensionnelle du NIST donne l’exemple d’une cale étalon en acier de 100 mm : avec un coefficient de dilatation de 11,5 µm/m/°C, l’écart de 3 °C produit une dilatation d’environ 3,5 µm. La température de référence et la correction propre au matériau font donc partie de l’analyse avant qu’un opérateur ne compense l’outil de coupe. Le même calcul ne peut être appliqué à un autre matériau sans ses données de dilatation.
Pour un exemple sur la température de référence, voir le FAQ sur la métrologie dimensionnelle NIST. Pour des contrôles plus larges, le guide d'usinage à tolérance serrée relie la température, l'exploitation et la mesure à une pièce particulière.
Comparez les fournisseurs de machines avec un essai de trous
Considérez les fournisseurs sur les mêmes dessins, matériaux et usinage complet. Le dossier d'échantillon devrait fournir des informations sur l'outillage et les agencements, les conditions de coupe, la mesure et l'inspection des pièces, et l'ordre des pièces. Séparez la capacité physique de la machine de la sortie de processus nécessaire pour la commande. Ensuite seulement, comparez les devis pour une portée et un contenu similaires.
ANTISHICNC gamme de machines de forage radiales répertorie le Z3050×16-1 avec un diamètre de perçage maximum de 50 mm, un débattement de broche de 315 mm et un moteur principal de 4 kW. La carte Z3063x20 séparée répertorie respectivement 63 mm, 400 mm et 5,5 kW. Ces qualifications aident à filtrer l'enveloppe de travail et la tâche de perçage ; l'essai en trous finis aborde le dessin.
La distinction devient coûteuse lorsqu'une citation comprend l'outillage et l'inspection, tandis que l'autre ne comprend que la machine Pour la production multi-opérations, le guide d'usinage automobile illustre comment les itinéraires de processus sont en corrélation avec le coût des pièces acceptées. Enregistrez le temps de cycle, le temps de configuration, la consommation d'outils et l'effort d'inspection par rapport aux pièces acceptées. Si l'alésage raccourcit le temps de coupe mais nécessite un contrôle supplémentaire avant le trou, cet effort en amont appartient également à la comparaison.
“nous ne pouvons pas commencer à parler de capacité de processus tant que nous n'avons pas démontré de stabilité dans notre processus.”
Une courte démonstration peut appuyer une décision d’achat, sans nécessairement constituer une étude de capabilité à long terme. La Production et la Qualité doivent convenir de la question à laquelle la démonstration répond. Les réglages d’outillage doivent être consignés. Par exemple, une correction dimensionnelle effectuée par un outilleur pendant l’essai doit être enregistrée. Cette information ne doit pas disparaître de la liste finale des diamètres acceptés.
Perspectives de l'industrie : spécifiez la norme de taille dans votre demande
L’ISO 14405-1:2025, publiée comme édition 3 en août 2025, traite des opérateurs de spécification des tailles linéaires. La définition dimensionnelle du dessin et l’édition applicable sont donc des informations utiles pour une demande de prix. Conservez-les avec la dimension nominale et les limites, en particulier lorsque le client et le fournisseur utilisent des conventions de dessin différentes.
Le Publication ISO 14405-1 :2025 concerne la façon dont les tailles linéaires sont spécifiées Entre-temps, ISO 286-2:2010 reste l'édition actuelle après confirmation en 2026. La nouvelle édition de taille linéaire n'est pas une raison pour remplacer les numéros H7 par une nouvelle allocation supposée.
Compte tenu du trou hypothétique de 20 mm déjà inclus dans le passeport, les entrées de demande suivantes maintiennent alignée la tâche d'usinage et d'acceptation. Remplissez les champs pertinents dans une demande de devis contrôlée, en remplaçant les entrées de conception d'exemple par le dessin lui-même.
Liste de contrôle RFQ : exemples d'entrées pour le trou de 20 mm :
| Paramètre | Gamme recommandée | Pourquoi ça compte | Comment vérifier |
|---|---|---|---|
| Taille finie | 20,000–20,021 mm, H7 | Définit la zone d'acceptation de taille | Révision du dessin et méthode de taille convenue |
| Par la profondeur | épaisseur de plaque de 20 mm | Contraint l'accès aux outils et les puces | Modèle de pièce et section d'essai |
| Arrondi | ≤0,010mm | Définit l'exigence de forme | Évaluation de formulaire spécifiée |
| Position | Ø0,050 mm à A|B|C, RFS | Relie les données de trous et d'assemblage | Configuration et rapport de données approuvés |
| Température de référence | 20°C | Donne des résultats dimensionnels une référence commune | Politique d'enregistrement et de correction de la température |
| Quantité de production | 100 pièces dans cet exemple | Définit le contexte des coûts d’outillage et d’inspection | Calendrier des commandes et portée des devis |
La demande finale devrait également définir l'état du matériau, les agencements, les jauges, l'installation, la formation et le service Envoyez le dessin contrôlé, en indiquant la sortie requise, et demandez un Devis de machine et de procédé ANTISHICNC pour la portée des travaux couverte.
Questions fréquemment posées
Quelles sont les tolérances en ingénierie ?
Les tolérances sont des variations autorisées par rapport à des dimensions ou à une géométrie spécifiées.
Ce tableau de tolérance de trous est-il en millimètres ?
Les diamètres de base sont en millimètres ; les écarts répertoriés sont en micromètres.
Quand un tableau de tolérance de trous est-il utilisé
Utilisez-le lorsqu'un dessin donne une classe de tolérance qui doit être convertie en limites dimensionnelles.
Puis-je utiliser du h7 minuscule sur un dessin de trou ?
Utilisez le H7 majuscule pour un trou de classe H ; le h7 minuscule désigne un arbre.
Les limites métriques peuvent-elles remplacer un graphique ANSI inch-fit ?
Une conversion d'unité à elle seule ne remplace pas un système de limites et de ajustements par un autre.
Comment dois-je choisir une tolérance de trou pour une traversée ?
Commencez par la recommandation de logement du fabricant de bagues et la rétention ou le mouvement requis.
Comment nous connectons les limites de trous à la sélection
ANTISHICNC fournit des machines-outils pour le perçage et les opérations connexes de travail des métaux. Ce guide réunit des tableaux de tolérances publiés et des conseils de procédé et de métrologie pour que les acheteurs puissent définir les exigences du trou fini avant de comparer les équipements. Les exemples dimensionnels calculés et le passeport rempli expliquent la méthode ; l’essai machine et le devis doivent utiliser le matériau réel, la révision du dessin et l’accord de contrôle de la commande.
Références et sources
- Limites de tolérance de trou ISO 286-2 Référence d'ingénierie RoyMech.
- ISO 286-1 :2010 : Base des tolérances, écarts et ajustements Organisation internationale de normalisation.
- Terminologie boutique Département de physique de l'Université Harvard.
- Résoudre les problèmes de fabrication de trous : ennuyeux ou alésage Atelier d'usinage moderne, John Miller.
- Soyez stratégique avec vos options de fabrication de trous Atelier d'usinage moderne, article technique Seco Tools.
- Limites de tolérance d'arbre ISO 286-2 Référence d'ingénierie RoyMech.
- Fondamentaux de dimensionnement géométrique et de tolérancement Société américaine des ingénieurs en mécanique.
- La bonne jauge pour mesurer les petits alésages Atelier d'usinage moderne, George Schuetz.
- ISO 14253-1 :2017 : Règles de décision pour vérifier la conformité Organisation internationale de normalisation.
- Enquêtes informatiques pour une nouvelle définition de données des moindres carrés contraints Institut national des normes et de la technologie.
- Métrologie dimensionnelle questions fréquemment posées Institut national des normes et de la technologie.
- Évaluation de la stabilité du processus Institut national des normes et technologies /SEMATECH.
- ISO 14405-1 :2025 : Tailles linéaires Organisation internationale de normalisation.
- ISO 286-2 :2010 : Tableaux des classes de tolérance standard et des écarts limites Organisation internationale de normalisation.



