














Aggiornato ottobre 2026
Una tabella delle tolleranze dei fori determina i limiti dimensionali ammessi. Per un foro di 20 mm H7, questi limiti sono 20,000–20,021 mm. Quando si sceglie un intervallo di diametri ammesso, collegare il requisito dimensionale di una parte a quello della parte accoppiata attraverso il processo di lavorazione e il metodo di controllo.
Compratori di macchine a confronto configurazioni della perforatrice radiale inoltre bisogno di distinguere un foro correttamente dimensionato da uno correttamente posizionato. Il grafico di riferimento qui sotto conduce in un Hole Limits-to-Process Map e un 3-Limit Hole Passport completato, in modo che la produzione e l'acquisto possono lavorare dallo stesso disegno.
Grafico tolleranza foro: limiti H7, H8, H9 e H11
I fori H7, H8, H9 e H11 hanno deviazione inferiore nulla nel sistema H; il loro limite superiore dipende dalla dimensione nominale e dal grado. Aggiungere la deviazione al diametro di base. Leggi “over” come esclusiva e “through” come inclusiva: alla prima riga appartengono esattamente 6 mm.
| Diametro base, mm | H7 superiore | H8 superiore | H9 superiore | H11 superiore |
|---|---|---|---|---|
| Da 3 a 6 | +12 | +18 | +30 | +75 |
| Oltre 6 fino a 10 | +15 | +22 | +36 | +90 |
| Oltre i 10 ei 18 anni | +18 | +27 | +43 | +110 |
| Oltre i 18-30 anni | +21 | +33 | +52 | +130 |
| Oltre i 30-50 anni | +25 | +39 | +62 | +160 |
Fonte: Tavoli di tolleranza dei fori RoyMech. Il grafico compatto copre solo le dimensioni metriche dichiarate e le classi H. Altre zone di foro richiedono le proprie deviazioni del limite superiore e inferiore.
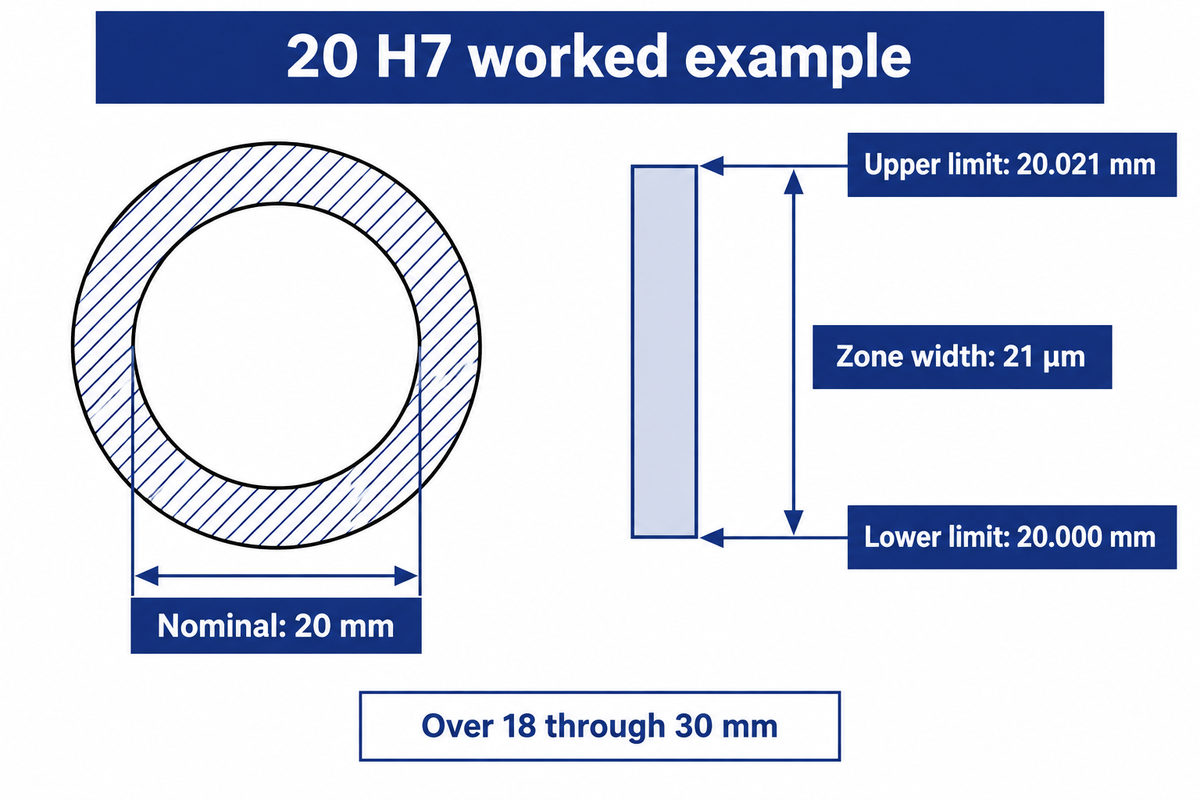
Esempio: un ingegnere degli acquisti riceve un disegno con la quota 20 H7. Poiché 20 mm rientra nell’intervallo oltre 18 fino a 30 mm inclusi, l’aumento ammesso è di 21 µm. Dividere per 1.000 per convertirlo in 0,021 mm. Il foro finito può quindi misurare da 20,000 mm a 20,021 mm nelle condizioni di misura indicate dal disegno. Scrivere ±0,021 mm creerebbe una zona diversa e più ampia, consentendo un foro sottodimensionato.
Al limite di 6 mm, H7 ammette 6,000–6,012 mm; appena sopra 6 mm, l’intervallo dimensionale successivo ha un’ampiezza di 15 µm. Rispettare questa regola impedisce al fornitore di assegnare lo scostamento sbagliato quando la quota del disegno coincide con un estremo della tabella.
Leggi le designazioni ISO 286 di fori e alberi
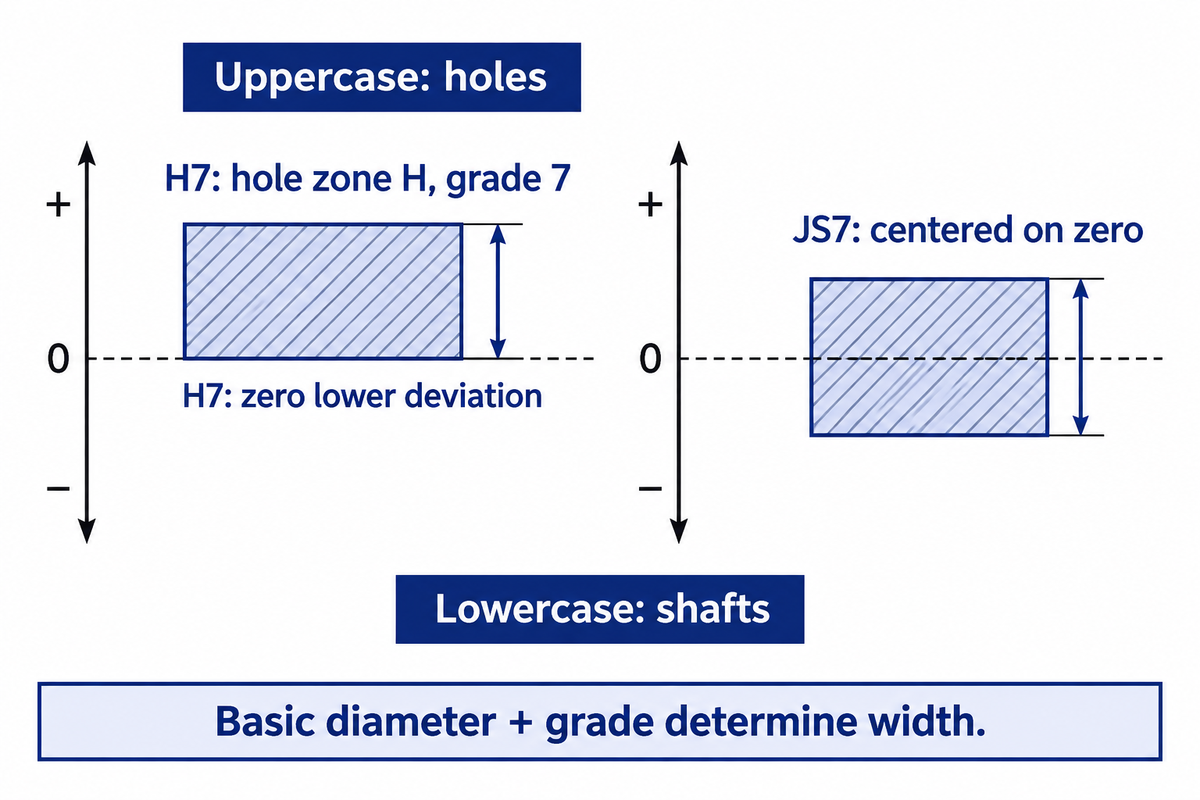
Una designazione combina una dimensione, una lettera Definizione della posizione della zona e un numero Definizione del grado di tolleranza. Le lettere maiuscole identificano i fori; le lettere minuscole identificano gli alberi. Il sistema ISO di limiti e adattamenti utilizza queste parti insieme, quindi né la lettera né il grado, di per sé, forniscono una dimensione completa.
ISO286-1:2010 definisce il sistema di codici e i concetti alla base della base del foro e della base dell'albero si adatta. Nel sistema foro-base, il foro H inizia sulla linea zero e la zona di tolleranza dell'albero viene quindi selezionata per fornire la relazione di assemblaggio richiesta.
Come interpreto notazioni come H7, G7 e JS7?
Leggi H7 come zona del foro di posizione H con larghezza di grado 7, G7 come zona di grado 7 con posizione diversa e JS7 come zona centrata attorno alla linea zero. H7 ha una deviazione inferiore pari a zero; le altre lettere cambiano dove si trovano le dimensioni consentite. Il diametro di base viene utilizzato per determinare la larghezza.
Ad esempio, un numero di grado non è un valore micrometrico fisso su tutti i diametri. Una zona H7 è larga 12 µm nella banda da oltre 3 a 6 mm e larga 21 µm nella banda da oltre 18 a 30 mm. G7 e JS7 devono essere letti dalle colonne corrispondenti, anziché trattati come ortografie alternative di H7.
La posizione di una zona di tolleranza rispetto alla dimensione di base è determinata dalle deviazioni fondamentali nei disegni di ingegneria meccanica. L'intervallo di tolleranza risultante viene utilizzato nei calcoli di ingegneria con i limiti della parte accoppiata.
Il calcolatore di tolleranza può accelerare la ricerca. I suoi ingressi hanno ancora bisogno dell’albero o del foro corretto, della dimensione nominale e dello standard di governo. Mantenere il codice originale accanto ai limiti calcolati in modo che un valore del foglio di calcolo copiato possa ancora essere identificato.
Fori forati, alesati o annoiati: scegli il processo
La scelta dell'operazione di perforazione produrrà il foro. La alesatura finirà un foro opportunamente preparato. La alesatura viene utilizzata per l'allargamento controllato o le correzioni dell'asse del foro. Diametro, profondità, condizione del calcio e tenuta di lavoro decidono il percorso. Il grado del foro descrive la zona di dimensione richiesta; gli strumenti descrivono l'operazione.
Il Guida terminologica del negozio di Harvard distingue queste tre operazioni di John Miller discussione noioso-contro-soffiatorio spiega perché un preforo imperfetto può favorire la perforazione: un alesatore tende a seguire il foro preesistente, mentre un'attrezzatura di alesatura adeguata può creare un percorso di taglio diverso.
- Terminare un foro adeguatamente preparato.
- Utilizzare un utensile dimensionato per il diametro richiesto.
- Controllare l'allineamento pre-buco e l'indennità di magazzino.
- Ingrandire e finire un foro esistente.
- Regolare un attrezzo di alesatura adatto per il diametro.
- Controllare le scorte disponibili e l'accesso agli strumenti per la correzione dell'asse.
Utilizzare Hole Limits-to-Process map per determinare l'operazione successiva in base al problema reale, piuttosto che acquistare uno strumento più stretto a causa di un foro mal posizionato Anche i fori sulle parti rotazionali possono essere pianificati all'interno di un processo di tornitura CNC, con gli stessi controlli di trafilatura effettuati in ispezione.
| Requisito osservato | Percorso da valutare | Ragione | Uscita di prova |
|---|---|---|---|
| Nessun buco esistente | Drill | Crea accesso e geometria iniziale | Dimensioni, profondità e posizione |
| Preforo sonoro; diametro ripetuto | Alesatore | Finire un diametro preparato | Dimensioni durante la corsa |
| Asse pre-foro spostato | Foro con stock sufficiente | Stabilire un percorso di taglio controllato | Posizione rispetto ai datum |
| Molti diametri diversi | Attrezzatura per alesatura regolabile | Ridurre la dipendenza dalle taglie dedicate | Impostazione e record di diametro |
| Lunghi lotti ripetuti | Confronta alesatura e noiosa | Bilancia il tempo di taglio rispetto al costo dell'utensile | Parti accettate e tempo di ciclo |
| Buco cieco | Controlla la geometria dell'estremità dell'utensile | Lo spazio sul fondo e la rimozione dei trucioli limitano l'accesso | Profondità finita utilizzabile |
| Foro profondo o interrotto | Valutare il percorso di supporto e refrigerante | Deflessione e scheggiature alterano il taglio | Dimensioni lungo la profondità |
| Parete sottile o ritenuta pesante | Rivedere l'apparecchio prima del dimensionamento finale | Il rilascio può modificare la condizione misurata | Osservazioni bloccate e rilasciate |
| Obiettivo di produzione a colpo unico | Valutare il sistema di perforazione specificato | Alcuni strumenti evitano un passaggio finale separato | Conformità di disegno dopo la perforazione |
L'articolo di Seco su opzioni holemaking descrive le applicazioni di perforazione in carburo solido all'interno di IT8 che possono eliminare la necessità di un'operazione di finitura secondaria. Si tratta di un'eccezione alla scala di perforazione e alesatura. La progettazione degli utensili, il refrigerante e la rigidità degli apparecchi rientrano nelle decisioni del processo.
Esempio: un acquirente ha bisogno di un foro passante H7 da 20 mm in una piastra di acciaio spessa 20 mm. Il preforo viene spostato dalla posizione di riferimento. Semplicemente installando un alesatore da 20 mm mira al diametro lasciando irrisolto il problema dell'asse. L'ingegnere produttore controllerà se rimane abbastanza materiale attorno all'asse richiesto. Se lo fa, una prova di alesatura può affrontare la posizione e la dimensione finale; in caso contrario, l'operazione in bianco o a monte necessita di correzione prima di terminare.
Adattamenti di clearance, transizione e interferenza
Determinare il tipo di accoppiamento dai quattro limiti: i diametri minimi e massimi ammessi del foro e dell’albero. Il gioco minimo è uguale al foro più piccolo meno l’albero più grande. Il gioco massimo è uguale al foro più grande meno l’albero più piccolo. I risultati positivi indicano gioco; quelli negativi indicano interferenza; un intervallo che attraversa lo zero consente entrambi i risultati.
Per le coppie di alberi e fori destinate a scorrere, l'adattamento dell'insieme è importante perché la combinazione più stretta consentita deve ancora soddisfare i requisiti dell'insieme. Gli accoppiamenti di interferenza richiedono la valutazione della relazione opposta, insieme al materiale, allo spessore della parete, alle condizioni della superficie e al metodo di assemblaggio.
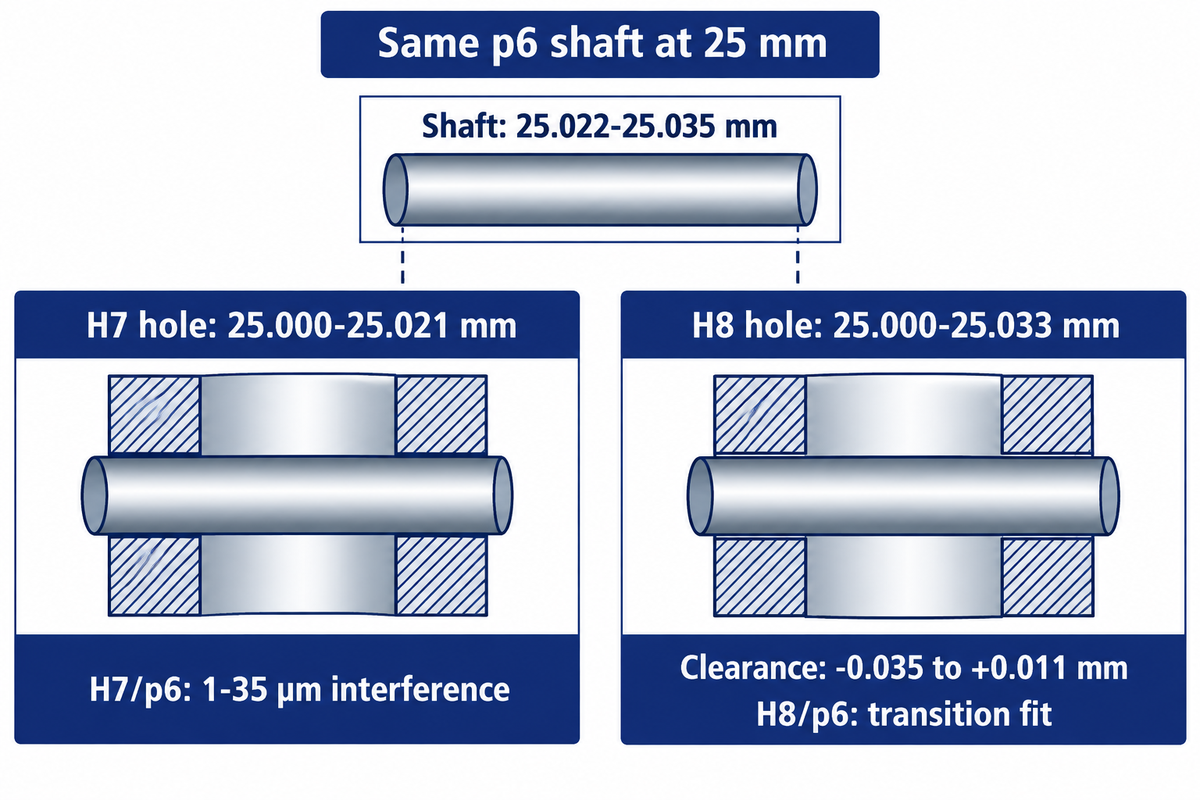
Esempio: a 25 mm, i limiti pubblicati dell’albero p6 sono 25,022–25,035 mm. Un foro H7 ha limiti di 25,000–25,021 mm. Il gioco minimo è 25,000 − 25,035 = −0,035 mm; il gioco massimo è 25,021 − 25,022 = −0,001 mm. La coppia presenta quindi un’interferenza di 1–35 µm. Mantenendo lo stesso albero e passando a un foro H8 di 25,000–25,033 mm, il gioco diventa da −0,035 a +0,011 mm. Le zone ora si sovrappongono, producendo un accoppiamento di transizione anziché un’interferenza garantita.
Sia il limiti buchi e limiti dell'albero sono necessari per tale determinazione. La modifica da H7 a H8 non preserva il tipo di adattamento in tutte le coppie.
Come faccio a determinare la tolleranza del foro per un albero m6?
Selezionare la classe di foro dall'adattamento di assemblaggio richiesto e i limiti effettivi m6 dell'albero alla dimensione base specificata. Il codice dell'albero da solo non prescrive un foro corrispondente. Calcolare le due differenze nel caso peggiore, quindi valutare il gioco risultante o l'interferenza con il comportamento di assemblaggio richiesto del componente.
Un perno di posizionamento, una boccola rimovibile e un manicotto trattenuto necessitano di un comportamento di assemblaggio diverso anche quando condividono un diametro nominale. Inizia con quel comportamento di assemblaggio, quindi confronta gli adattamenti ISO candidati utilizzando i limiti del foro e dell'albero. L'etichetta “transition” di una calcolatrice descrive la possibile sovrapposizione dimensionale. Non stabilisce il comportamento di assemblaggio richiesto e non seleziona la forza di assemblaggio richiesta e il metodo di ritenzione per il componente.
Specificare la dimensione del foro, la forma e la posizione sul disegno
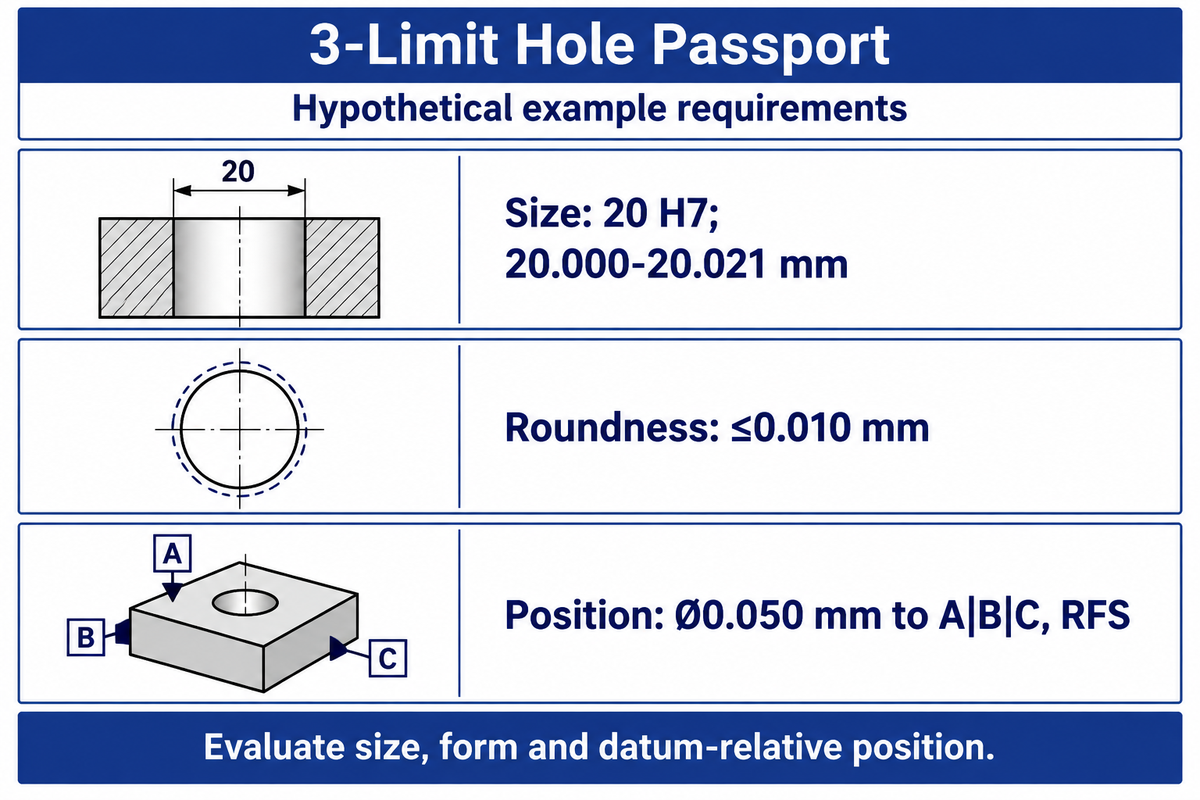
Dichiarare esplicitamente dimensione e forma e indicare la posizione rispetto ai riferimenti, per consentire la produzione e il controllo della caratteristica. Talvolta i vincoli delle regole di disegno applicabili fanno interagire i requisiti. Nella formazione ufficiale ASME, la regola #1 è citata come esempio in cui la dimensione determina la forma. Sarebbe quindi errato considerare tutti i requisiti di diametro e forma come indipendenti.
Il Corso di dimensionamento geometrico ASME copre sia quella relazione che i sistemi di riferimento dei dati. Un callout del diametro da solo non può stabilire la posizione del foro rispetto al resto dell'insieme.
Esempio: il Passaporto del foro a 3 limiti mostra un disegno per un foro ipotetico di 20 mm. La circolarità e la posizione sono considerate dati di progetto. Le schede compilate documentano i requisiti di accettazione prima che il fornitore scelga utensili o calibri.
| Caratteristico | Requisito registrato | Compito di valutazione | Condizione di rilascio |
|---|---|---|---|
| Dimensione | 20 H7; 20,000–20,021 mm | Misurare il diametro a profondità e direzioni concordate | Temperatura e vincolo specificati |
| Forma | Rotondità ≤0,010 mm | Valutare la caratteristica del modulo specificata | Dopo la lavorazione finale e la pulizia |
| Località | Posizione da Ø0,050 mm a A|B|C, RFS | Stabilire i datum e valutare la posizione | Il dato del disegno e le regole della condizione materiale |
Un misuratore a spina può fornire una risposta alla domanda sulle dimensioni funzionali assegnate. La valutazione della rotondità e della posizione richiede un'ulteriore considerazione. Tutti e tre i requisiti devono essere affrontati nella prova della macchina per evitare l'accettazione di un foro di dimensioni non conformi alla geometria di accoppiamento richiesta.
Misura: verificare i limiti sulla parte reale
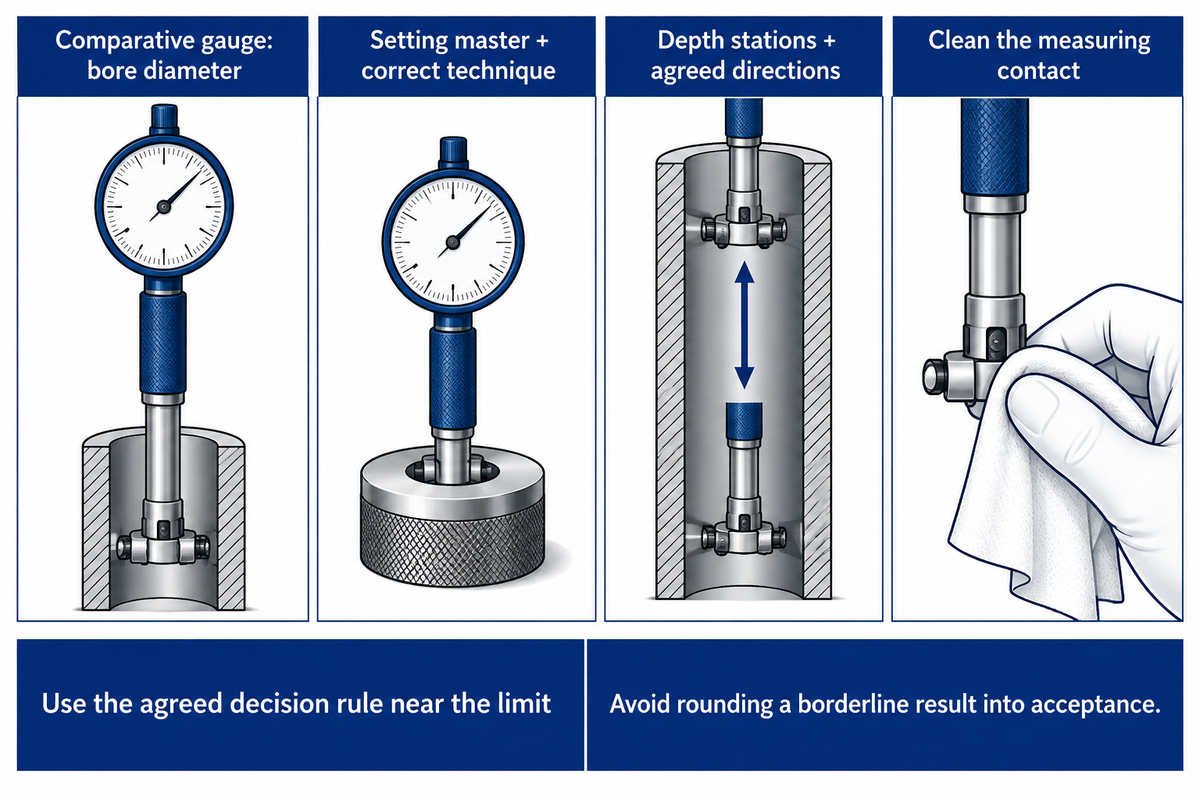
Per diverse domande di ispezione, vengono utilizzati diversi metodi e strumenti in base alla caratteristica e alla zona di tolleranza. Ad esempio, per un diametro del foro, può essere utilizzato un misuratore comparativo; la misurazione dell'aria può essere utilizzata per valutare la dimensione del foro; una CMM può essere utilizzata per valutare i punti misurati rispetto a una caratteristica definita.
George Schuetz di Mahr, nell'articolo Il giusto Gage per la misurazione dei piccoli fori, delinea alcuni dei fattori che devono essere considerati per le misurazioni a foro ridotto. Un esempio è la risoluzione nominale dello strumento. Di per sé, non stabilisce l'incertezza di misura. Per i calibri comparativi, il master corretto e la tecnica di impostazione sono un prerequisito per una misurazione corretta.
Per un foro da 20 H7, registrare le letture lungo il foro e nelle direzioni concordate, anziché fare affidamento su una comoda misurazione di ingresso, il piano deve tenere conto delle stazioni di profondità, delle condizioni della parte, del master, della calibrazione e, se la parte è stata misurata sotto vincolo. Burr e chip intrappolati possono modificare il contatto prima che lo strumento misuri la superficie prevista.
ISO 14253-1:2017 affronta le decisioni sulla conformità alle specifiche geometriche quando l'incertezza della misurazione è importante. Utilizzare la regola decisionale concordata vicino al limite ed evitare di inventare un rapporto di riferimento universale o di arrotondare un risultato limite all'accettazione.
Importante è anche il metodo utilizzato per definire il foro come dato. UN Studio NIST delle definizioni dei dati dei minimi quadrati vincolati discute l'instabilità di alcune caratteristiche cilindriche a clessidra, a botte e rastremate. Il focus di tale studio è sui metodi per stabilire il datum. Il piano di ispezione deve indicare quale metodo di associazione viene utilizzato invece di passare da un metodo all'altro tra i fornitori.
Un foro di 20,000–20,021 mm ha una zona dimensionale di 21 µm, ma la sua accettazione si basa comunque su un processo di misura definito. Specificare il campione di riferimento, le posizioni di misura e una regola decisionale assegna al fornitore e al controllo in accettazione lo stesso compito, così che le divergenze possano essere ricondotte a una condizione anziché risolte aggiungendo cifre decimali.
Perché i fori vanno alla deriva: calcio, calore e tenuta di lavoro
Controllare l'errore osservato del foro prima di modificare l'offset della macchina. Le potenziali cause di errori del foro potrebbero includere lo sbloccaggio della parte, la modifica dell'utensile, un cambiamento nel liquido di raffreddamento, nella temperatura della parte o nell'usura dell'utensile. Conservare tutti questi fattori, il foro e il registro delle misurazioni per aiutare a spiegare la causa degli errori e fornire una base per la correzione.
La risoluzione dei problemi relativi all'esaurimento, al disallineamento, alle condizioni di taglio e alla rimozione delle scorte è in corso Guida alla risoluzione dei problemi di alesatura di Super Tool. La sua istruzione che un alesatore segue il foro praticato spiega perché la correzione del diametro e la correzione della posizione dovrebbero essere considerate insieme.
In un Discussione macchinista pratica, i contributori hanno menzionato l'importanza di lavorare con il materiale e lo spessore effettivi, nonché di controllare l'esaurimento e il liquido di raffreddamento. I consigli sulla rimozione delle scorte variano tra le diverse applicazioni. La lezione importante è mantenere tali condizioni nel registro di prova invece di incorporare una delle quote dei contributori come impostazione predefinita.
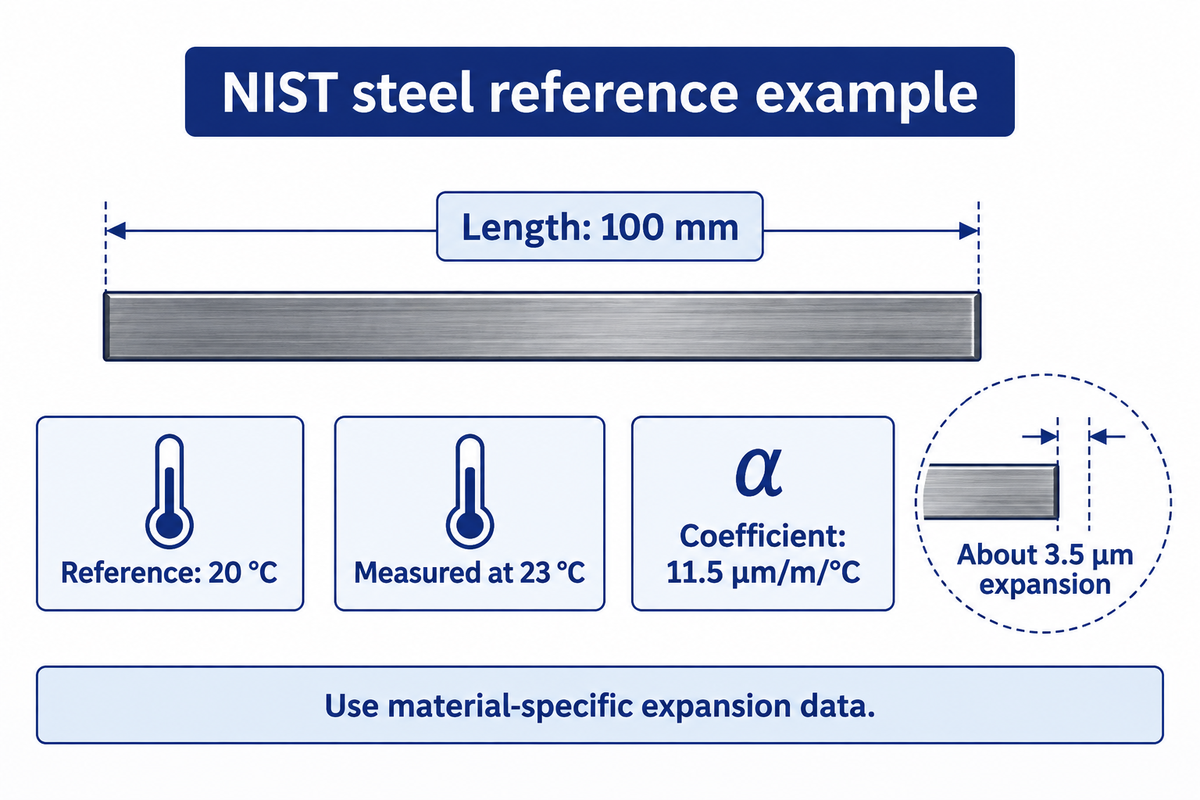
Esempio: l'ispezione in entrata misura un riferimento di acciaio a 23 °C mentre le dimensioni di trafilatura si riferiscono a 20 °C. Le FAQ sulla metrologia dimensionale del NIST forniscono un esempio di blocco di spessore in acciaio da 100 mm: con un coefficiente di espansione di 11,5 µm/m/°C, la differenza di 3 °C produce un'espansione di circa 3,5 µm. La temperatura di riferimento e la correzione specifica del materiale appartengono quindi all'indagine prima che un operatore compensi l'utensile da taglio. Lo stesso calcolo non può essere assegnato a un materiale diverso senza i suoi dati di espansione.
Per un esempio sulla temperatura di riferimento, vedere il FAQ sulla metrologia dimensionale del NIST. Per controlli più ampi, il guida di lavorazione a tolleranza stretta mette in relazione temperatura, tenuta di lavoro e misurazione con una parte particolare.
Confronta i fornitori di macchine con una prova a foro
Considerare i fornitori sugli stessi disegni, materiali e lavorazione completa. Il record del campione dovrebbe fornire informazioni su utensili e attrezzature, condizioni di taglio, misurazione e ispezione delle parti e l'ordine delle parti. Separare la capacità fisica della macchina dall'output del processo necessario per l'ordine. Solo quindi confrontare le quotazioni per portata e contenuto simili.
ANTISHICNC gamma di perforatrici radiali elenca lo Z3050×16-1 con diametro massimo di foratura di 50 mm, corsa del mandrino di 315 mm e motore principale da 4 kW La scheda Z3063x20 separata elenca rispettivamente 63 mm, 400 mm e 5,5 kW Queste valutazioni aiutano a schermare l'involucro di lavoro e l'attività di foratura; la prova a foro finito affronta il disegno.
La distinzione diventa costosa quando una citazione comprende l'attrezzatura e l'ispezione, mentre l'altra include solo la macchina Per la produzione multi-operazione, il guida alla lavorazione automobilistica illustra come i percorsi di processo sono correlati al costo del pezzo accettato. Registra il tempo di ciclo, il tempo di configurazione, il consumo dell'utensile e lo sforzo di ispezione rispetto alle parti accettate. Se l'alesatura riduce il tempo di taglio ma necessita di un controllo pre-foro aggiuntivo, anche lo sforzo a monte appartiene al confronto.
“non possiamo iniziare a parlare di capacità di processo finché non avremo dimostrato stabilità nel nostro processo.”
Una breve dimostrazione può sostenere una decisione di acquisto, senza necessariamente rappresentare uno studio di capacità a lungo termine. Produzione e Qualità dovrebbero concordare a quale domanda risponde la dimostrazione. Le regolazioni degli utensili devono essere registrate. Per esempio, una correzione dimensionale effettuata da un attrezzista durante la prova deve essere documentata. Questa informazione non dovrebbe scomparire nell’elenco finale dei diametri accettati.
Prospettive del settore: specifica lo standard dimensionale nella tua richiesta
La norma ISO 14405-1:2025, pubblicata come edizione 3 nell'agosto 2025, si rivolge agli operatori delle specifiche di dimensioni lineari. Ciò rende utili input di richiesta per la definizione delle dimensioni e l'edizione di governo del disegno. Mantenerli con la dimensione nominale e i valori limite, soprattutto quando un cliente e un fornitore utilizzano convenzioni di disegno diverse.
Il Pubblicazione ISO 14405-1:2025 riguarda il modo in cui vengono specificate le dimensioni lineari. Nel frattempo, ISO286-2:2010 rimane l'edizione attuale dopo la conferma nel 2026. La nuova edizione in formato lineare non è un motivo per sostituire i numeri H7 con una presunta nuova indennità.
In considerazione dell'ipotetico foro di 20 mm già incluso nel passaporto, i seguenti input di richiesta mantengono allineato il compito di lavorazione e accettazione. Completare i campi pertinenti in una richiesta di preventivo controllata, sostituendo gli input di progettazione di esempio con il disegno vero e proprio.
RFQ (esempio di input) per il foro da 20 mm: lista di controllo RFQ
| Parametro | Gamma consigliata | Perché è importante | Come verificare |
|---|---|---|---|
| Dimensione finita | 20,000–20,021 mm, H7 | Definisce la zona di accettazione delle dimensioni | Revisione del disegno e metodo di dimensione concordato |
| Attraverso profondità | Spessore della piastra da 20 mm | Vincola l'accesso agli strumenti e i chip | Modello di parte e sezione di prova |
| Rotondità | ≤0,010mm | Definisce il requisito del modulo | Valutazione del modulo specificato |
| Posizione | da 0,050 mm a A|B|C, RFS | Collega i datum dei fori e dell'assemblaggio | Configurazione e report dei dati approvati |
| Temperatura di riferimento | 20°C | Fornisce ai risultati dimensionali un riferimento comune | Record di temperatura e politica di correzione |
| Quantità produttiva | 100 parti in questo esempio | Imposta il contesto dei costi di attrezzaggio e ispezione | Programma degli ordini e ambito del preventivo |
La richiesta finale dovrebbe inoltre definire le condizioni del materiale, gli infissi, gli indicatori, l'installazione, l'addestramento e il servizio Inviare il disegno controllato, indicando l'output richiesto, e richiedere un ANTISHICNC macchina e processo quotazione per l'ambito di lavoro coperto.
Domande frequenti
Quali sono le tolleranze in ingegneria?
Sono consentite tolleranze da variazioni rispetto a dimensioni o geometria specificate.
Questo grafico della tolleranza dei fori è in millimetri?
I diametri base sono in millimetri; le deviazioni elencate sono in micrometri.
Quando viene utilizzato un grafico di tolleranza dei fori?
Usalo quando un disegno fornisce una classe di tolleranza che deve essere convertita in limiti dimensionali.
Posso usare h7 minuscolo su un disegno a foro?
Utilizzare H7 maiuscolo per un foro di classe H; h7 minuscolo indica un albero.
I limiti metrici possono sostituire un grafico ANSI inch-fit?
Una conversione di unità da sola non sostituisce un sistema di limiti e adattamenti con un altro.
Come dovrei scegliere una tolleranza del foro per una boccola?
Inizia con la raccomandazione di alloggio del produttore di boccole e la ritenzione o il movimento richiesti.
Come colleghiamo i limiti dei fori alla selezione delle apparecchiature
ANTISHICNC fornisce macchine utensili per la perforazione e le attività correlate di lavorazione dei metalli. Questa guida riunisce le tabelle di tolleranza pubblicate insieme alla guida di processo e metrologia in modo che gli acquirenti possano dichiarare un requisito di foro finito prima di confrontare le attrezzature. Le dimensioni lavorate e il passaporto completato spiegano il metodo; la prova della macchina e la citazione dovrebbero utilizzare il materiale reale, la revisione del disegno e l'accordo di ispezione per l'ordine.
Riferimenti e fonti
- Limiti di tolleranza ISO 286-2 fori Riferimento ingegneristico RoyMech.
- ISO 286-1:2010: Base di tolleranze, deviazioni e adattamenti Organizzazione internazionale per la standardizzazione.
- Terminologia del negozio Dipartimento di Fisica dell'Università di Harvard.
- Risolvere problemi di creazione di buchi: noioso o alesatura Negozio di macchine moderne, John Miller.
- Sii strategico con le tue opzioni di creazione di buchi Negozio di macchine moderne, articolo tecnico Seco Tools.
- Limiti di tolleranza dell'albero ISO 286-2 Riferimento ingegneristico RoyMech.
- Fondamenti di dimensionamento geometrico e tolleranza Società americana degli ingegneri meccanici.
- Il giusto Gage per la misurazione dei piccoli fori Negozio di macchine moderne, George Schuetz.
- ISO 14253-1:2017: Regole decisionali per la verifica della conformità Organizzazione internazionale per la standardizzazione.
- Indagini computazionali per una nuova definizione di dato dei minimi quadrati vincolati Istituto nazionale di standard e tecnologia.
- La metrologia dimensionale poneva spesso domande Istituto nazionale di standard e tecnologia.
- Valutazione della stabilità del processo Istituto Nazionale di Standard e Tecnologia /SEMATECH.
- ISO 14405-1:2025: Dimensioni lineari Organizzazione internazionale per la standardizzazione.
- ISO 286-2:2010: tabelle delle classi di tolleranza standard e deviazioni limite Organizzazione internazionale per la standardizzazione.



