














Atualizado em outubro de 2026
Uma tabela de tolerâncias de furos determina os limites dimensionais permitidos. Para um furo de 20 mm H7, esses limites são 20,000–20,021 mm. Ao escolher um intervalo de diâmetros admissível, relacione o requisito dimensional de uma peça com o da peça conjugada, através do processo de maquinagem e do método de inspeção.
Compradores de máquinas comparando configurações de máquinas de perfuração radial também precisa distinguir um furo de tamanho correto de um localizado corretamente O gráfico de referência abaixo leva a um Mapa de Limites de Furo para Processo e um Passaporte de Furo de 3. Limites concluído, para que a fabricação e a compra possam funcionar a partir do mesmo desenho.
Gráfico de tolerância do furo: limites H7, H8, H9 e H11
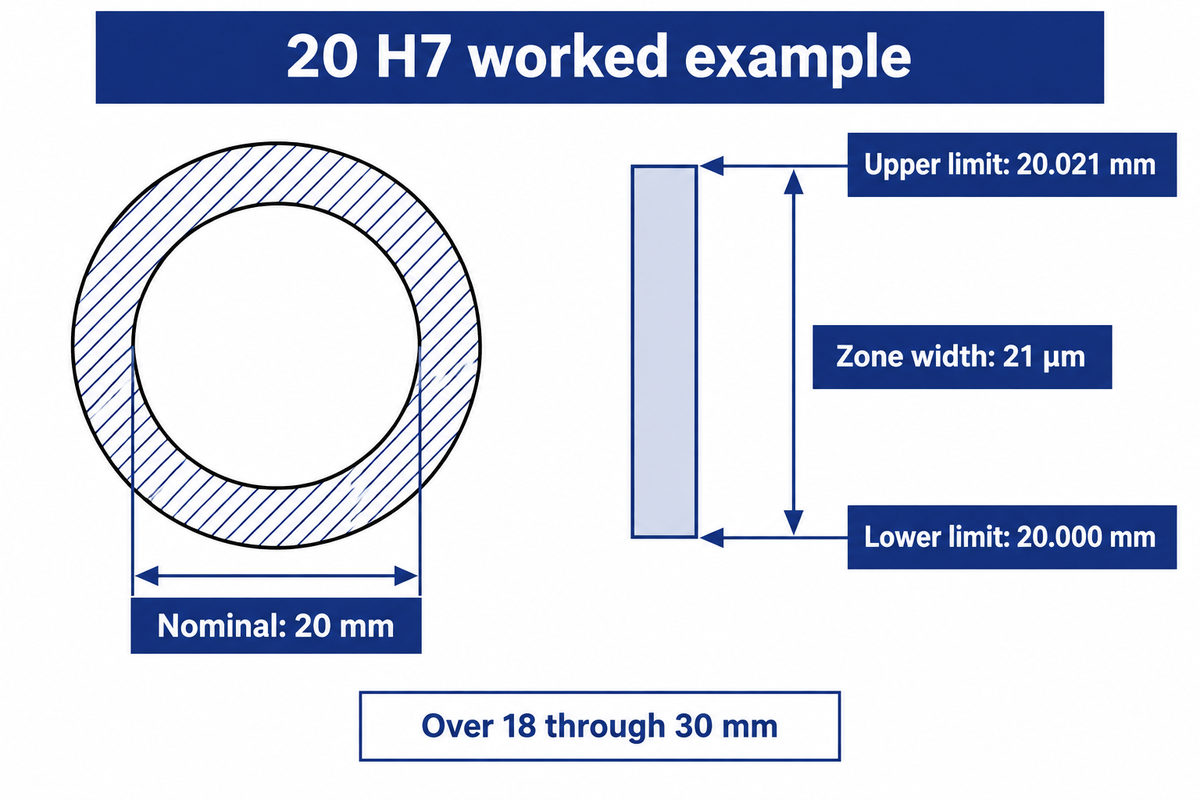
Os furos H7, H8, H9 e H11 possuem desvio inferior zero no sistema H; seu limite superior depende do tamanho nominal e da nota. Adicione o desvio ao diâmetro da base. Leia “over” como exclusivo e “through” como inclusivo: exatamente 6 mm pertence à primeira linha.
| Diâmetro básico, mm | H7 superior | H8 superior | H9 superior | H11 superior |
|---|---|---|---|---|
| Mais de 3 a 6 | +12 | +18 | +30 | +75 |
| De 6 a 10 anos | +15 | +22 | +36 | +90 |
| Mais de 10 a 18 anos | +18 | +27 | +43 | +110 |
| Mais de 18 a 30 anos | +21 | +33 | +52 | +130 |
| Mais de 30 a 50 | +25 | +39 | +62 | +160 |
Fonte: Tabelas de tolerância de furos RoyMech. O gráfico compacto cobre apenas os tamanhos métricos declarados e as classes H. Outras zonas de furo exigem seus próprios desvios de limite superior e inferior.
Exemplo: um engenheiro de compras recebe um desenho marcado com 20 H7. Como 20 mm pertence ao intervalo superior a 18 até 30 mm inclusive, o aumento permitido é de 21 µm. Divida por 1.000 para o converter em 0,021 mm. O furo acabado pode, portanto, medir de 20,000 mm a 20,021 mm nas condições de medição do desenho. Escrever ±0,021 mm criaria uma zona diferente e mais larga, permitindo um furo abaixo da dimensão nominal.
No limite de 6 mm, H7 permite 6,000–6,012 mm; imediatamente acima de 6 mm, o intervalo dimensional seguinte tem uma largura de 15 µm. Seguir esta regra evita que um fornecedor atribua o desvio errado quando a dimensão do desenho coincide com um extremo da tabela.
Leia designações de furos e eixos ISO 286
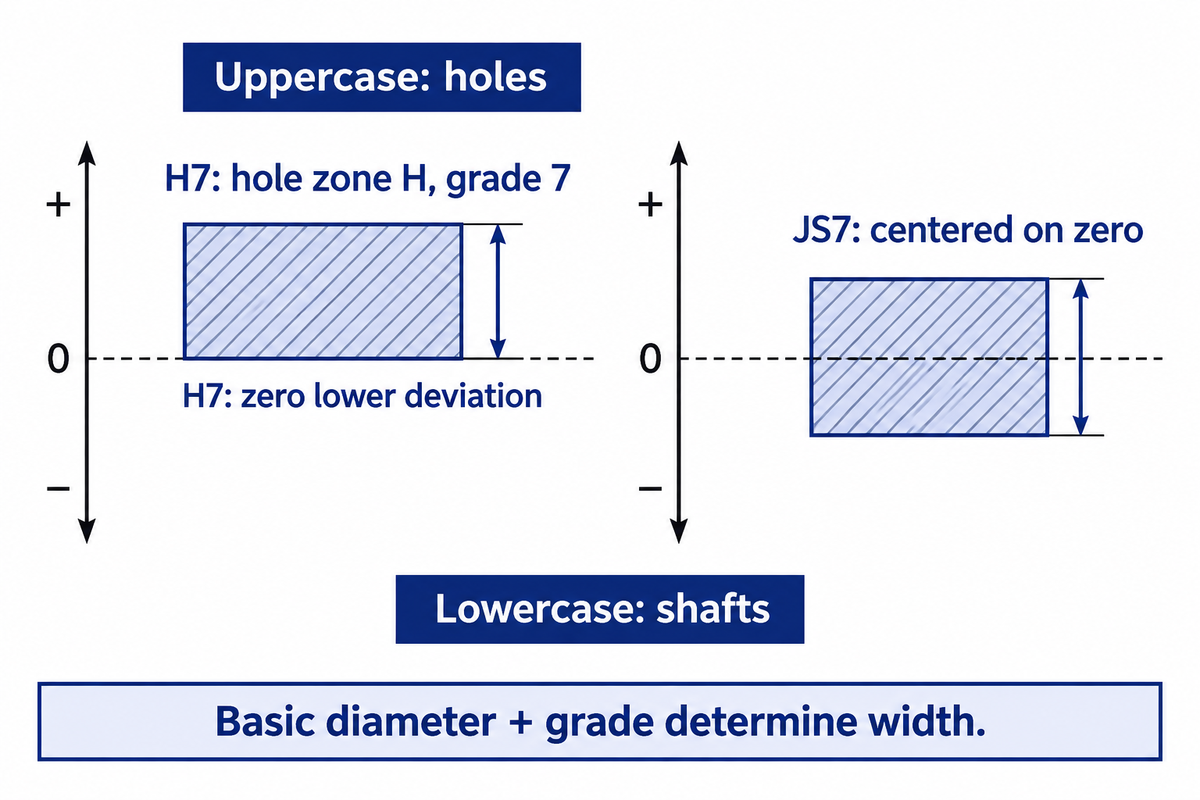
Uma designação combina uma dimensão, uma letra que define a posição da zona e um número que define o grau de tolerância. As letras maiúsculas identificam furos; as minúsculas identificam veios. O sistema ISO de limites e ajustes utiliza estes elementos em conjunto, pelo que nem a letra nem o grau, isoladamente, fornecem uma dimensão completa.
ISO 286-1:2010 define o sistema de código e os conceitos por trás da base do furo e dos ajustes da base do eixo. No sistema baseado no furo, o furo H começa na linha zero e a zona de tolerância do eixo é então selecionada para fornecer a relação de montagem necessária.
Como interpreto notações como H7, G7 e JS7?
Leia H7 como uma zona de furo de posição H com largura de grau 7, G7 como uma zona de grau 7 com posição diferente e JS7 como uma zona centrada em torno da linha zero H7 tem zero desvio inferior; as outras letras mudam onde os tamanhos permitidos se sentam O diâmetro básico é usado para determinar a largura.
Por exemplo, um número de grau não é um valor de micrômetro fixo em todos os diâmetros. Uma zona H7 tem 12 µm de largura na faixa de mais de 3 a 6 mm e 21 µm de largura na faixa de mais de 18 a 30 mm. G7 e JS7 devem ser lidos nas colunas correspondentes, em vez de tratados como grafias alternativas de H7.
A localização de uma zona de tolerância em relação ao tamanho básico é determinada pelos desvios fundamentais nos desenhos de engenharia. Mecânica A faixa de tolerância resultante é usada em cálculos de engenharia com os limites da peça de acoplamento.
A calculadora de tolerância pode acelerar a pesquisa. Suas entradas ainda precisam do eixo ou furo correto, tamanho nominal e padrão governante. Mantenha o código original ao lado dos limites calculados para que um valor de planilha copiado ainda possa ser identificado.
Furos perfurados, fresados ou perfurados: escolha o processo
Escolher a operação de perfuração produzirá o furo O alargamento terminará um furo adequadamente preparado O furo é usado para o alargamento controlado ou as correções do eixo do furo O diâmetro, a profundidade, a condição do estoque e o workholding decidem a rota O grau do furo descreve a zona exigida do tamanho; as ferramentas descrevem a operação.
O Guia terminológico da loja de Harvard distingue estas três operações. de John Miller discussão chata contra sonhadora explica por que um pré-furo imperfeito pode favorecer a perfuração: Um alargador tende a seguir o furo pré-existente, enquanto ferramentas de perfuração adequadas podem criar um caminho de corte diferente.
- Termine um furo adequadamente preparado.
- Use uma ferramenta dimensionada para o diâmetro necessário.
- Verifique o alinhamento pré-furo e a permissão de estoque.
- Ampliar e terminar um furo existente.
- Ajuste uma ferramenta de mandrilamento adequada para o diâmetro.
- Verifique o estoque disponível e o acesso à ferramenta para correção do eixo.
Use o mapa Limites-para-Processo do furo para determinar a próxima operação com base no problema real, em vez de comprar uma ferramenta mais apertada por causa de um furo que está sendo extraviado Os furos em peças rotacionais também podem ser planejados dentro de um Processo de torneamento CNC, com os mesmos controles de desenho transportados para inspeção.
| Requisito observado | Rota a avaliar | Razão | Saída experimental |
|---|---|---|---|
| Nenhum furo existente | Broca | Crie acesso e geometria inicial | Tamanho, profundidade e localização |
| Pré-furo de som; diâmetro repetido | Ream | Termine um diâmetro preparado | Tamanho através da corrida |
| Eixo pré-furo deslocado | Furo com estoque suficiente | Estabeleça um caminho de corte controlado | Posição relativa aos dados |
| Muitos diâmetros diferentes | Ferramentas de mandrilamento ajustáveis | Reduza a dependência de tamanhos dedicados | Registros de configuração e diâmetro |
| Lotes longos e repetidos | Compare alargância e chato | Equilibre o tempo de corte em relação ao custo da ferramenta | Peças aceitas e tempo de ciclo |
| Buraco cego | Verifique a geometria final da ferramenta | A folga inferior e a remoção de cavacos restringem o acesso | Profundidade terminada utilizável |
| Furo profundo ou interrompido | Avalie o suporte e a rota do líquido refrigerante | Deflexão e lascas alteram o corte | Tamanho ao longo da profundidade |
| Parede fina ou contenção pesada | Revise o dispositivo elétrico antes do dimensionamento final | A liberação pode alterar a condição medida | Observações apertadas e divulgadas |
| Meta de produção de um hit | Avalie o sistema de perfuração especificado | Algumas ferramentas evitam uma passagem de acabamento separada | Conformidade do desenho após a perfuração |
Artigo da Seco sobre opções holemaking descreve aplicações de furação com metal duro integral dentro de IT8 que podem eliminar a necessidade de uma operação secundária de acabamento. Esta é uma exceção à sequência de furação e alargamento. A conceção da ferramenta, o fluido de corte e a rigidez da fixação fazem parte das decisões do processo.
Exemplo: um comprador necessita de um furo passante de 20 mm H7 numa chapa de aço com 20 mm de espessura. O pré-furo está deslocado em relação à posição de referência. Instalar simplesmente um alargador de 20 mm visa o diâmetro, mas deixa por resolver o problema do eixo do furo. O engenheiro de produção verifica se existe material suficiente em redor do eixo requerido. Se existir, um ensaio de mandrilagem pode corrigir a posição e a dimensão final; caso contrário, é necessário corrigir a peça em bruto ou a operação anterior antes do acabamento.
Limpeza, transição e ajustes de interferência
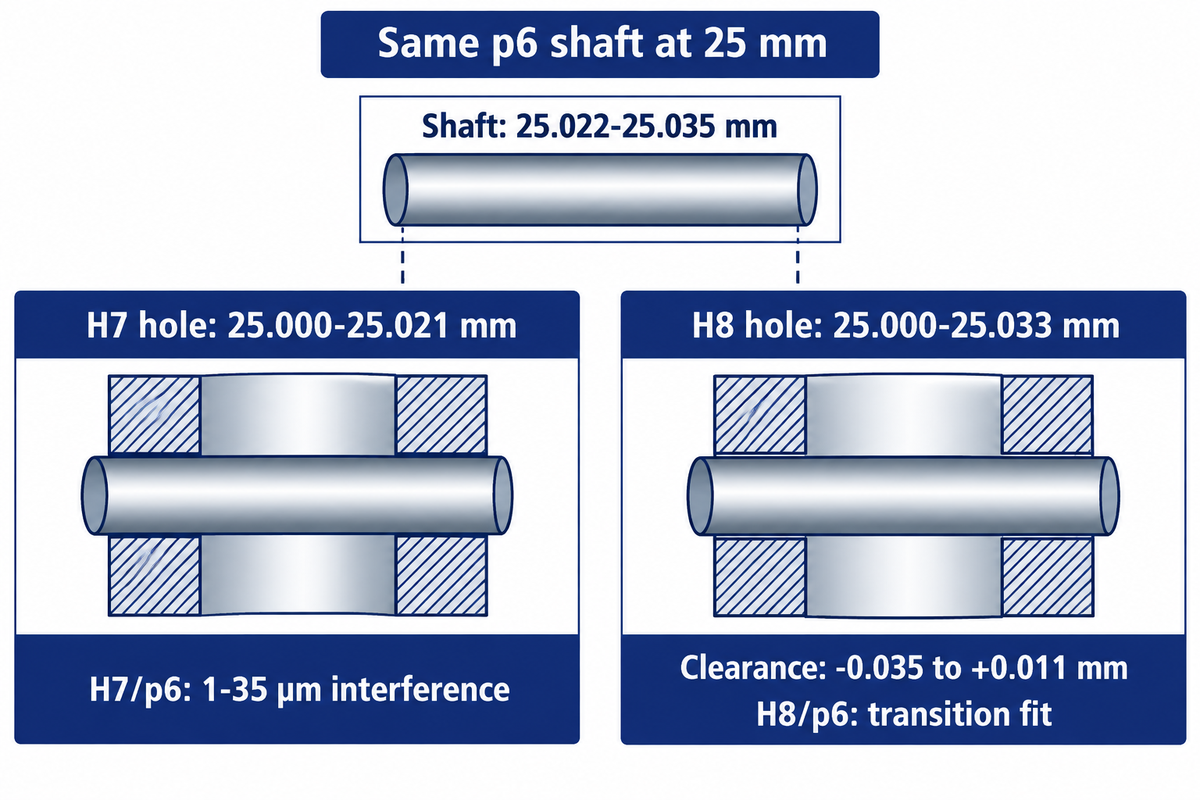
Determine o tipo de ajuste a partir de quatro limites: os menores e maiores diâmetros permitidos do furo e do veio. A folga mínima é igual ao menor furo menos o maior veio. A folga máxima é igual ao maior furo menos o menor veio. Resultados positivos indicam folga; resultados negativos indicam interferência; um intervalo que atravessa zero permite ambos os resultados.
Para pares de eixos e furos destinados a deslizar, o encaixe do conjunto é importante porque a combinação permitida mais apertada ainda deve satisfazer os requisitos do conjunto. Os ajustes de interferência requerem avaliação da relação oposta, juntamente com material, espessura da parede, condição da superfície e método de montagem.
Exemplo: a 25 mm, os limites publicados do veio p6 são 25,022–25,035 mm. Um furo H7 tem limites de 25,000–25,021 mm. A folga mínima é 25,000 − 25,035 = −0,035 mm; a folga máxima é 25,021 − 25,022 = −0,001 mm. O par tem, portanto, 1–35 µm de interferência. Mantendo esse veio e alterando o furo para H8, com 25,000–25,033 mm, a folga passa a variar entre −0,035 e +0,011 mm. As zonas passam a sobrepor-se, produzindo um ajuste de transição em vez de interferência garantida.
Ambos os limites buraco e limites eixo são necessários para essa determinação. A mudança de H7 para H8 não preserva o tipo de ajuste em todos os pares.
Como determino a tolerância do furo para um eixo m6?
Selecione a classe do furo com base no ajuste de montagem necessário e nos limites reais m6 do veio para a dimensão básica especificada. O código do veio, por si só, não determina um único furo correspondente. Calcule as duas diferenças nos casos mais desfavoráveis e avalie a folga ou interferência resultante face ao comportamento de montagem exigido pelo componente.
Um pino de posicionamento, um casquilho amovível e uma manga retida requerem comportamentos de montagem diferentes, mesmo quando partilham um diâmetro nominal. Comece por esse comportamento e compare os ajustes ISO candidatos através dos limites dos respetivos furos e veios. A indicação de transição de uma calculadora descreve uma possível sobreposição dimensional. Não estabelece o comportamento de montagem requerido, nem seleciona a força de montagem e o método de retenção necessários para o componente.
Especifique o tamanho, a forma e a posição do furo no desenho
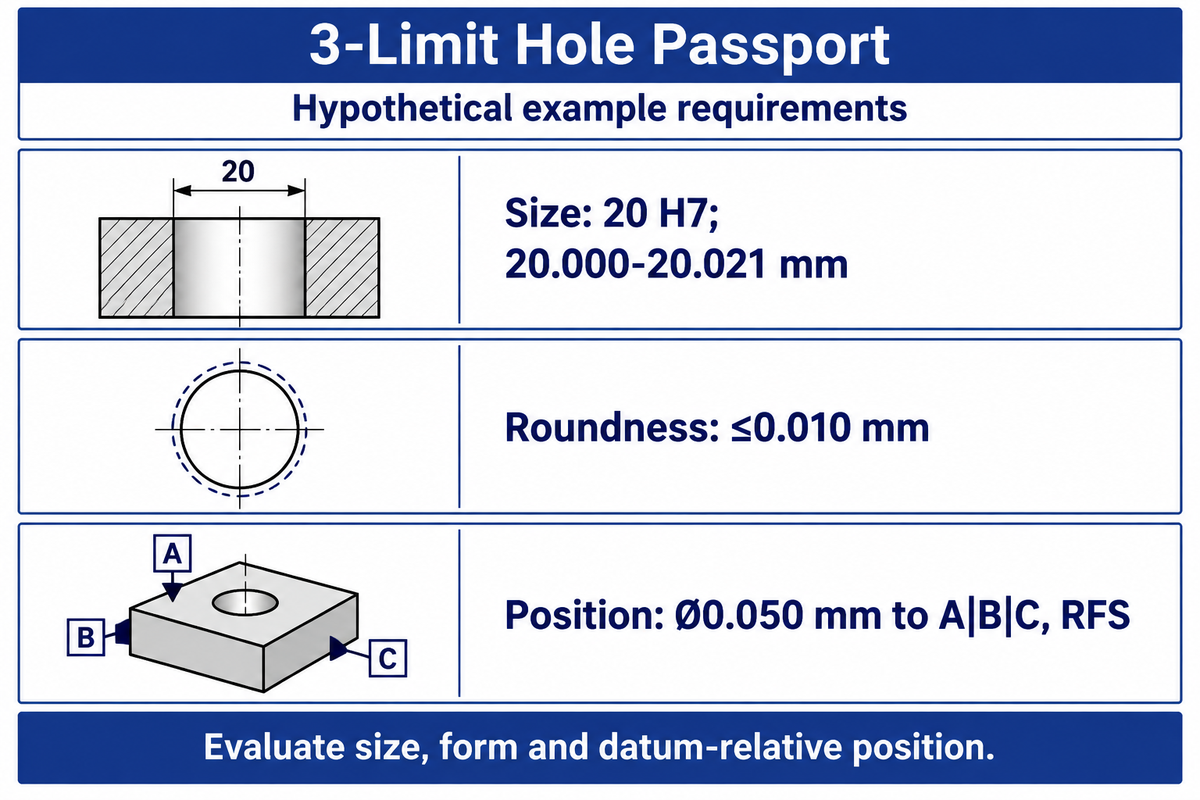
Indique explicitamente o tamanho e a forma, e indique a posição relativa ao dado, para permitir a fabricação e inspeção do recurso. Às vezes, as restrições das regras de desenho aplicáveis fazem com que os requisitos interajam. No treinamento oficial da ASME, a Regra #1 é citada como um exemplo onde o tamanho determina a forma. Como tal, tratar todos os requisitos de diâmetro e forma como requisitos independentes seria incorreto.
O Curso de dimensionamento geométrico ASME abrange tanto essa relação quanto os quadros de referência de dados. Uma chamada de diâmetro por si só não pode estabelecer a localização do furo em relação ao resto do conjunto.
Exemplo: O Passaporte de Furo de 3 Limites mostra um desenho para um furo hipotético de 20 mm. Sua redondeza e posição são consideradas entradas de projeto. Os registros preenchidos documentam os requisitos de aceitação antes de um fornecedor fazer uma escolha de ferramental ou medidor.
| Característico | Requisito registrado | Tarefa de avaliação | Condição de liberação |
|---|---|---|---|
| Tamanho | 20 H7; 20,000–20,021 mm | Medir o diâmetro em profundidades e direções acordadas | Temperatura e restrição especificadas |
| Formulário | Redondeza ≤0,010mm | Avalie a característica de forma especificada | Após a maquinagem final e limpeza |
| Localização | Posição Ø0,050 mm a A|B|C, RFS | Estabeleça dados e avalie a posição | Dados do desenho e regras de condição material |
Um calibre tampão pode responder à questão de dimensão funcional que lhe foi atribuída. Avaliar a circularidade e a posição exige considerações adicionais. Os três requisitos devem ser tratados no ensaio da máquina, para evitar aceitar um furo dentro dos limites dimensionais que não satisfaça a geometria de ajuste exigida.
Medição: verificar os limites da peça real
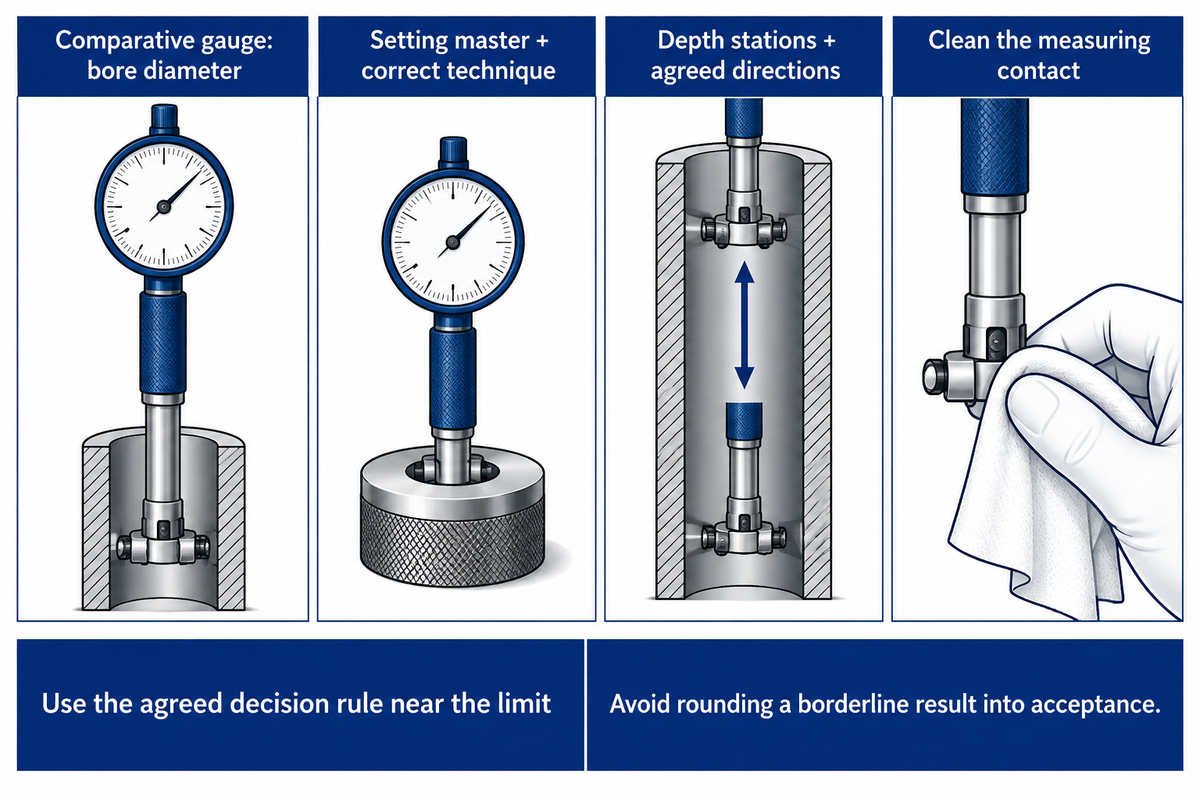
Para diferentes questões de inspeção, diferentes métodos e instrumentos são utilizados com base na característica e na zona de tolerância. Por exemplo, para um diâmetro de furo, pode ser utilizado um medidor comparativo; medição de ar pode ser usada para avaliar o tamanho do furo; um CMM pode ser utilizado para avaliar pontos medidos em relação a um recurso definido.
George Schuetz de Mahr, no artigo O medidor certo para medir pequenos furos, descreve alguns dos fatores que devem ser considerados para medições de furos pequenos. Um exemplo é a resolução nominal do instrumento. Por si só, não estabelece incerteza de medição. Para medidores comparativos, a técnica correta de masterização e ajuste é um pré-requisito para uma medição correta.
Para um furo de 20 H7, registe as leituras ao longo do furo e nas direções acordadas, em vez de depender apenas de uma medição conveniente na entrada. O plano deve considerar as posições em profundidade, o estado da peça, o padrão, a calibração e se a peça foi medida sob restrição. Rebarbas e aparas presas podem alterar o contacto antes de o instrumento medir a superfície pretendida.
ISO 14253-1:2017 aborda decisões sobre conformidade com especificações geométricas quando a incerteza de medição é importante. Use a regra de decisão acordada perto do limite e evite inventar uma relação de medição universal ou arredondar um resultado limítrofe para aceitação.
O método usado para definir o buraco como um dado também é importante. A Estudo do NIST sobre definições de dados de mínimos quadrados restritos discute a instabilidade de algumas características cilíndricas de ampulheta, barril e cônicas O foco desse estudo está nos métodos para estabelecer dados O plano de inspeção deve indicar qual método de associação é usado em vez de alternar métodos entre fornecedores.
Um furo de 20,000–20,021 mm tem uma zona dimensional de 21 µm, mas a sua aceitação continua a depender de um processo de medição definido. Identificar o padrão, as posições de medição e a regra de decisão atribui a mesma tarefa ao fornecedor e à inspeção de receção, permitindo relacionar divergências de aceitação com uma condição concreta em vez de as resolver acrescentando casas decimais.
Por que os buracos derivam: estoque, calor e suporte de trabalho
Verifique o erro de furo observado antes de alterar o deslocamento da máquina. As causas potenciais de erros de furo podem incluir a remoção da peça, a troca da ferramenta, uma mudança no líquido refrigerante, na temperatura da peça ou no desgaste da ferramenta. Mantenha todos esses fatores, o furo e o registro de medição para ajudar a explicar a causa dos erros e fornecer uma base para correção.
A solução de problemas de esgotamento, desalinhamento, condições de corte e remoção de estoque está em andamento Guia de solução de problemas de alargamento da Super Tool. Sua instrução de que um alargador segue o furo perfurado explica por que a correção do diâmetro e a correção da localização devem ser consideradas em conjunto.
Em a Discussão prática maquinista, os colaboradores mencionaram a importância de trabalhar com material e espessura reais, bem como verificar o escoamento e o líquido refrigerante O conselho sobre a remoção de estoque varia entre as diferentes aplicações A lição importante é manter essas condições no registro de teste em vez de incorporar uma das licenças dos colaboradores como padrão.
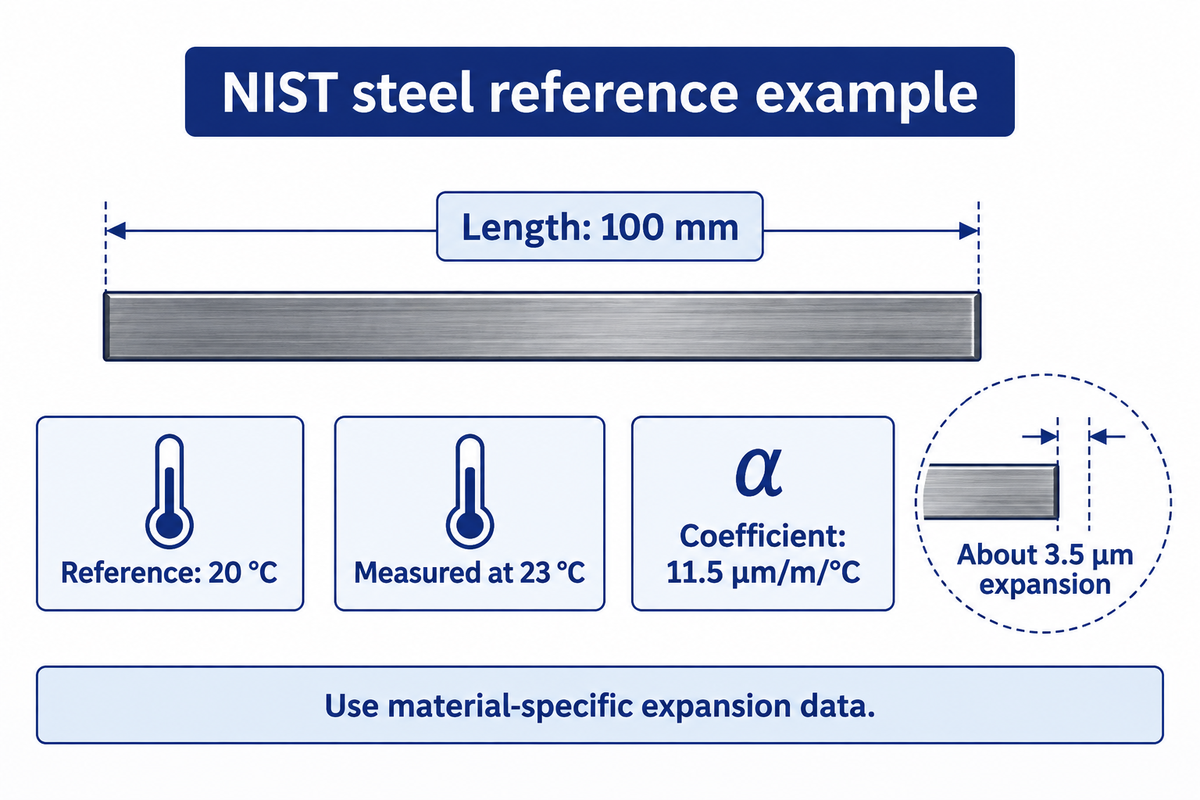
Exemplo: a inspeção de entrada mede uma referência de aço a 23 °C enquanto as dimensões do desenho se referem a 20 °C. O FAQ de metrologia dimensional do NIST dá um exemplo de bloco de bitola de aço de 100 mm: com um coeficiente de expansão de 11,5 µm/m/°C, a diferença de 3 °C produz cerca de 3,5 µm de expansão A temperatura de referência e a correção específica do material pertencem, portanto, à investigação antes que um operador compense a ferramenta de corte O mesmo cálculo não pode ser atribuído a um material diferente sem os seus dados de expansão.
Para um exemplo sobre temperatura de referência, consulte o Perguntas frequentes sobre metrologia dimensional do NIST. Para controles mais amplos, o guia de maquinagem de tolerância apertada relaciona temperatura, manutenção e medição a uma peça específica.
Compare fornecedores de máquinas com um teste de furo
Compare os fornecedores com base nos mesmos desenhos, materiais e na maquinagem completa. O registo da amostra deve indicar ferramentas e dispositivos de fixação, condições de corte, medição e inspeção das peças, bem como a sequência das peças. Separe a capacidade física da máquina do resultado do processo necessário para a encomenda. Só então compare orçamentos com âmbito e conteúdo semelhantes.
ANTISHICNC's faixa de máquina de perfuração radial lista o Z3050×16-1 com um diâmetro máximo de perfuração de 50 mm, curso do fuso de 315 mm e motor principal de 4 kW. O cartão Z3063x20 separado lista 63 mm, 400 mm e 5,5 kW, respectivamente. Essas classificações ajudam a rastrear o envelope de trabalho e a tarefa de perfuração; o teste de furo finalizado aborda o desenho.
A distinção torna-se dispendiosa quando uma cotação inclui ferramentas e inspeção, enquanto a outra inclui apenas a máquina Para produção multi-operação, o guia maquinagem automotiva ilustra a relação entre os percursos de processo e o custo por peça aceite. Registe o tempo de ciclo, o tempo de preparação, o consumo de ferramentas e o esforço de inspeção em relação às peças aceites. Se o alargamento encurtar o tempo de corte, mas exigir controlo adicional do pré-furo, esse esforço anterior também deve entrar na comparação.
“não podemos começar a falar sobre capacidade de processo até que tenhamos demonstrado estabilidade em nosso processo.”
Uma demonstração breve pode apoiar uma decisão de compra, sem necessariamente representar um estudo de capacidade a longo prazo. A Produção e a Qualidade devem acordar qual a pergunta a que a demonstração responde. Os ajustes das ferramentas devem ser registados. Por exemplo, deve registar-se um ajuste dimensional efetuado pelo ferramenteiro durante o ensaio. Essa informação não deve desaparecer na lista final de diâmetros aceites.
Perspectiva do setor: especifique o padrão de tamanho em sua consulta
A ISO 14405-1:2025, publicada como edição 3 em agosto de 2025, aborda operadores de especificação de tamanho linear. Isso torna a definição de tamanho do desenho e a edição governante entradas úteis de consulta. Mantenha-os com a dimensão nominal e os valores limite, especialmente quando um cliente e fornecedor usam convenções de desenho diferentes.
O Publicação ISO 14405-1:2025 diz respeito à forma como os tamanhos lineares são especificados Entretanto, ISO 286-2:2010 continua sendo a edição atual após a confirmação em 2026 A nova edição de tamanho linear não é uma razão para substituir os números H7 por um novo subsídio assumido.
Tendo em vista o hipotético furo de 20 mm já incluído no passaporte, as seguintes entradas de consulta mantêm alinhada a tarefa de maquinagem e aceitação. Preencha os campos relevantes em uma solicitação de cotação controlada, substituindo as entradas de projeto de exemplo pelo desenho real.
Lista de verificação RFQ (exemplo de entradas para o furo de 20 mm:
| Parâmetro | Gama recomendada | Por que isso importa | Como verificar |
|---|---|---|---|
| Tamanho acabado | 20,000–20,021 mm, H7 | Define a zona de aceitação do tamanho | Revisão do desenho e método de tamanho acordado |
| Através da profundidade | Espessura da placa de 20 mm | Constrange o acesso e os chips de ferramentas | Modelo de peça e seção de teste |
| Arredondamento | ≤0,010mm | Define o requisito do formulário | Avaliação de formulário especificado |
| Posição | Ø0,050 mm a A|B|C, RFS | Conecta dados de furos e montagem | Configuração e relatório de dados aprovados |
| Temperatura de referência | 20°C | Dá resultados dimensionais uma referência comum | Registro de temperatura e política de correção |
| Quantidade de produção | 100 partes neste exemplo | Define o contexto de custos de ferramentas e inspeção | Cronograma de pedidos e escopo de cotação |
A solicitação final também deve definir a condição do material, acessórios, medidores, instalação, treinamento e serviço Envie o desenho controlado, indicando a saída necessária, e solicite um Cotação da máquina e do processo de ANTISHICNC para o âmbito de trabalho abrangido.
Perguntas frequentes
O que são tolerâncias em engenharia?
Tolerâncias são variações permitidas de dimensões ou geometria especificadas.
Este gráfico de tolerância de furos está em milímetros?
Os diâmetros básicos são milimétricos; os desvios listados estão em micrômetros.
Quando é usado um gráfico de tolerância de furos?
Use-o quando um desenho dá uma classe de tolerância que deve ser convertida em limites dimensionais.
Posso usar h7 minúsculo em um desenho de furo?
Use H7 maiúsculo para um furo classe H; h7 minúsculo indica um eixo.
Os limites métricos podem substituir um gráfico de ajuste em polegadas ANSI?
Uma conversão de unidade por si só não substitui um sistema de limites e ajustes por outro.
Como devo escolher uma tolerância de furo para uma bucha?
Comece com a recomendação de alojamento do fabricante de buchas e a retenção ou movimento necessário.
Como conectamos limites de furos à seleção de equipamentos
A ANTISHICNC fornece máquinas-ferramentas para furação e trabalhos relacionados de metalomecânica. Este guia reúne tabelas de tolerâncias publicadas e orientações sobre processos e metrologia, para que os compradores possam definir os requisitos do furo acabado antes de comparar equipamentos. Os exemplos dimensionais resolvidos e o passaporte preenchido explicam o método; o ensaio da máquina e o orçamento devem utilizar o material real, a revisão do desenho e o acordo de inspeção da encomenda.
Referências e fontes
- Limites de tolerância de furo ISO 286-2 Referência de engenharia RoyMech.
- ISO 286-1:2010: Base de tolerâncias, desvios e ajustes Organização Internacional de Normalização.
- Terminologia da loja Departamento de Física da Universidade de Harvard.
- Resolvendo problemas de fabricação de furos: chato ou alargando Loja de máquinas moderna, John Miller.
- Seja estratégico com suas opções de construção de buracos Modern Machine Shop, Seco Tools artigo técnico.
- Limites de tolerância do eixo ISO 286-2 Referência de engenharia RoyMech.
- Fundamentos de Dimensionamento Geométrico e Tolerância Sociedade Americana de Engenheiros Mecânicos.
- O medidor certo para medir pequenos furos Loja de máquinas moderna, George Schuetz.
- ISO 14253-1:2017: Regras de decisão para verificação de conformidade Organização Internacional de Normalização.
- Investigações computacionais para uma nova definição de dados de mínimos quadrados restrita Instituto Nacional de Padrões e Tecnologia.
- Metrologia dimensional perguntas frequentes Instituto Nacional de Padrões e Tecnologia.
- Avaliação da estabilidade do processo Instituto Nacional de Padrões e Tecnologia /SEMATECH.
- ISO 14405-1:2025: Tamanhos lineares Organização Internacional de Normalização.
- ISO 286-2:2010: Tabelas de classes de tolerância padrão e desvios limites Organização Internacional de Normalização.



