














Bijgewerkt oktober 2026
Een gatentolerantiegrafiek bepaalt toegestane maatlimieten. Voor een 20 mm. H7-gat zijn die limieten 20.000-20.021 mm, verbind bij het kiezen van een toegestaan diameterinterval de maatvereiste van het ene onderdeel met die van het andere (paring) onderdeel, via het bewerkingsproces en de inspectiemethode.
Machinebkopers vergelijken configuraties van radiale boormachines ook moet een gat van de juiste grootte worden onderscheiden van een correct gelegen gat. De onderstaande referentiekaart leidt naar een gatlimieten-naar-proceskaart en een voltooid gatpaspoort met 3 limieten, zodat productie en aankoop vanuit dezelfde tekening kunnen werken.
Gattolerantiediagram: H7-, H8-, H9- en H11-limieten
H7, H8, H9 en H11 gaten hebben nul onderafwijking in het H systeem; hun bovengrens is afhankelijk van nominale grootte en graad. Voeg de afwijking toe aan de basisdiameter. Lees “over” als exclusief en “through” als inclusief: precies 6 mm behoort tot de eerste rij.
| Basisdiameter, mm | H7 bovenste | H8 boven | H9 boven | H11 bovenste |
|---|---|---|---|---|
| Ruim 3 tot en met 6 | +12 | +18 | +30 | +75 |
| Meer dan 6 tot en met 10 | +15 | +22 | +36 | +90 |
| Meer dan 10 tot en met 18 | +18 | +27 | +43 | +110 |
| Ruim 18 tot en met 30 | +21 | +33 | +52 | +130 |
| Meer dan 30 tot en met 50 | +25 | +39 | +62 | +160 |
Bron: RoyMech gat tolerantie tabellen. De compacte grafiek heeft alleen betrekking op de vermelde metrische maten en H-klassen. Andere gatenzones vereisen hun eigen afwijkingen aan de boven- en ondergrens.
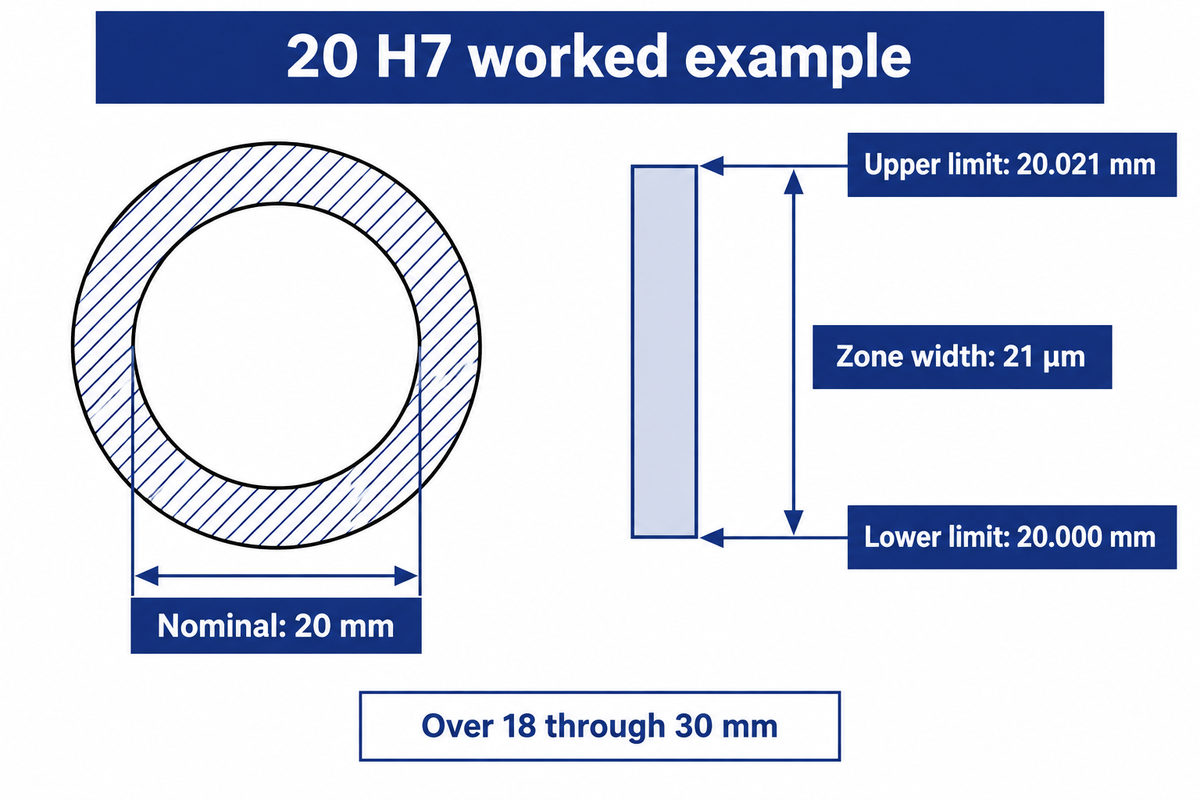
Voorbeeld: een aankoopingenieur krijgt een tekening met de aanduiding 20 H7. Aangezien 20 mm over 18 tot en met 30 mm valt, is de toegestane toename 21 µm. Deel dit door 1.000 om het om te zetten naar 0,021 mm. Het voltooide gat kan daarom onder de meetomstandigheden van de tekening 20.000 mm tot 20.021 mm meten. Schrijven ±0,021 mm zou een andere, bredere zone creëren en een ondermaats gat mogelijk maken.
Op de grens van 6 mm staat H7 6.000-6.012 mm toe; net boven 6 mm heeft de volgende maatband een breedte van 15 µm. Volgens die intervalregel verhindert een leverancier de verkeerde vergoeding toe te kennen wanneer de tekenafmeting zich toevallig op een kaarteindpunt bevindt.
Lees ISO 286-gat- en schachtaanduidingen
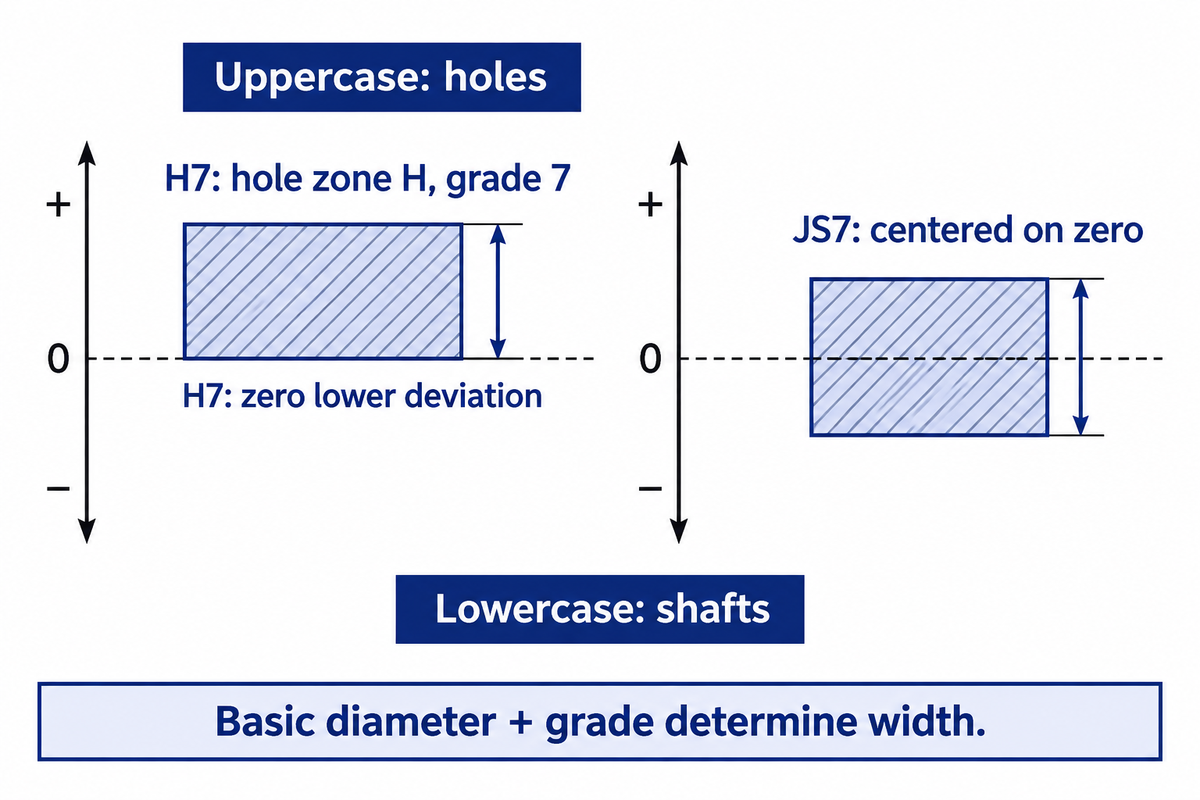
Een aanduiding combineert een maat, een letter Defining Zone Position, en een cijfer Defining tolerance grade. Hoofdletters identificeren gaten; kleine letters identificeren assen. Het ISO-systeem van limieten en pasvormen gebruikt deze onderdelen samen, dus noch de letter, noch het cijfer, op zichzelf, biedt een volledige dimensie.
ISO 286-1:2010 definieert het codesysteem en de concepten achter gatbasis en asbasis passen. In het gat-basissysteem begint het H-gat op de nullijn en wordt vervolgens de schachttolerantiezone geselecteerd om de vereiste assemblagerelatie te bieden.
Hoe interpreteer ik notaties als H7, G7 en JS7?
Lees H7 als een H positie gat zone met graad 7 breedte, G7 als een klasse 7 zone met verschillende positie, en JS7 als een zone gecentreerd rond nul lijn. H7 heeft nul lagere afwijking; de andere letters veranderen waar de toegestane maten zitten. De basis diameter wordt gebruikt om de breedte te bepalen.
Een rangnummer is bijvoorbeeld geen vaste micrometerwaarde voor alle diameters. Een H7-zone is 12 µm breed in de band van meer dan 3 tot 6 mm en 21 µm breed in de band van meer dan 18 tot 30 mm. G7 en JS7 moeten uit de overeenkomende kolommen worden gelezen, in plaats van te worden behandeld als alternatieve spellingen van H7.
De plaats van een tolerantiezone ten opzichte van de basismaat wordt bepaald door de fundamentele afwijkingen in Werktuigbouwkundige tekeningen. Het resulterende tolerantiebereik wordt gebruikt bij technische berekeningen met de grenzen van het passende deel.
De tolerantiecalculator kan het opzoeken versnellen. Zijn ingangen hebben nog steeds de juiste as of gat, nominale grootte en geldende norm nodig. Houd de originele code naast de berekende limieten zodat een gekopieerde spreadsheetwaarde nog kan worden geïdentificeerd.
Geboorde, geruimde of geboorde gaten: kies het proces
Het kiezen van de booroperatie zal het gat produceren. Het ruimen zal een geschikt voorbereid gat afwerken. Boring wordt gebruikt voor gecontroleerde vergroting of correcties van de gatas. Diameter, diepte, voorraadconditie en werkvastheid bepalen de route. De gatrang beschrijft de vereiste groottezone; de gereedschappen beschrijven de werking.
The Terminologiegids voor winkels in Harvard onderscheidt deze drie operaties John Miller's saai-tegen-reaming discussie verklaart waarom een onvolmaakt voorgat de voorkeur kan geven aan boren: een ruimer heeft de neiging het reeds bestaande gat te volgen, terwijl geschikt boorgereedschap een ander snijpad kan creëren.
- Een adequaat voorbereid gat afwerken.
- Gebruik een gereedschap met de afmetingen voor de vereiste diameter.
- Controleer de uitlijning van de voorgaten en de voorraadtoeslag.
- Vergroot en maak een bestaand gat af.
- Pas een geschikt boorgereedschap aan voor diameter.
- Controleer de beschikbare voorraad en de toegang tot het gereedschap voor ascorrectie.
Gebruik de Hole Limits-to-Process-kaart om de volgende bewerking te bepalen op basis van het werkelijke probleem, in plaats van een strakker gereedschap aan te schaffen omdat een gat verkeerd is geplaatst. Boringen op roterende onderdelen kunnen ook binnen een CNC-draaiproces, met dezelfde trekbedieningen die in inspectie worden uitgevoerd.
| Waargenomen vereiste | Route te evalueren | Reden | Proefuitvoer |
|---|---|---|---|
| Geen bestaand gat | Boor | Toegang en initiële geometrie maken | Grootte, diepte en locatie |
| Geluidsvoorgat; herhaalde diameter | Ream | Een voorbereide diameter afwerken | Grootte door de run |
| Voorgatas verplaatst | Boring met voldoende voorraad | Stel een gecontroleerd snijpad in | Positie ten opzichte van datums |
| Veel verschillende diameters | Verstelbaar boorgereedschap | Verminder de afhankelijkheid van speciale maten | Opstelling en diameter records |
| Lange herhaalde batches | Vergelijk ruimen en saai | Breng de snijtijd in evenwicht met de gereedschapskosten | Geaccepteerde onderdelen en cyclustijd |
| Blind gat | Controleer de eindgeometrie van het gereedschap | Bodemvrijheid en chipverwijdering beperken de toegang | Bruikbare gebeëindigde diepte |
| Diep of onderbroken gat | Evalueer de ondersteunings- en koelvloeistofroute | Doorbuiging en chips veranderen de snede | Grootte langs diepte |
| Dunne muur of zware beperking | Beoordeel de armatuur vóór de definitieve maatvoering | Vrijgave kan de gemeten toestand veranderen | Geklemde en vrijgegeven waarnemingen |
| Eendagsvlieg productiedoel | Evalueer het gespecificeerde boorsysteem | Sommige gereedschappen vermijden een aparte finishpass | Conformiteit tekenen na het boren |
Seco's artikel over holemaking opties beschrijft boortoepassingen met vast carbide binnen IT8 die de noodzaak van een secundaire afwerkingsbewerking kunnen elimineren. Dat is een uitzondering op de boor- en ruimladder. Gereedschapsontwerp, koelvloeistof en stijfheid van de armatuur vallen binnen de procesbeslissingen.
Voorbeeld: een koper heeft een H7 doorgaand gat van 20 mm nodig in een stalen plaat van 20 mm dik. Het voorgat wordt verplaatst van de datumpositie. Gewoon een richtdiameter van 20 mm monteren terwijl het as-probleem onopgelost blijft. De fabricage-ingenieur controleert of er voldoende materiaal rond de vereiste as blijft. Als dit het geval is, kan een boorproef de positie en uiteindelijke grootte behandelen; als dit niet het geval is, moet de blanco of stroomopwaartse bewerking worden gecorrigeerd voordat deze wordt voltooid.
Opruimings-, overgangs- en interferentiepassingen
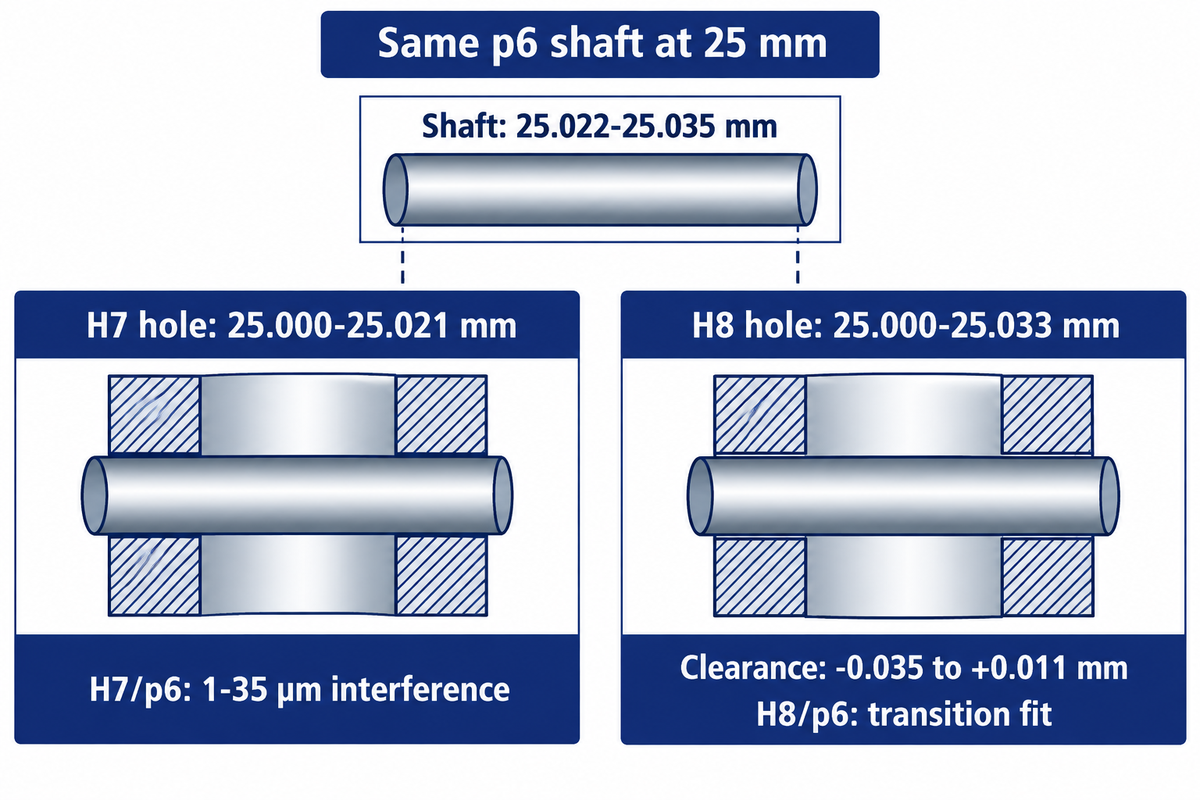
Bepaal fit type, van vier limieten: de kleinste en grootste toegestane gat - en asdiameters. Minimale speling is gelijk aan het kleinste gat minus de grootste as. Maximale speling is gelijk aan het grootste gat minus de kleinste as. Positieve resultaten geven speling aan; negatieve resultaten duiden op interferentie; een bereik dat nul overschrijdt, maakt beide uitkomsten mogelijk.
Voor as- en gatenparen die bedoeld zijn om te glijden, is de pasvorm van het samenstel belangrijk omdat de strakst toegestane combinatie nog steeds aan de eisen van het samenstel moet voldoen. Interferentiepassen vereisen evaluatie van de tegenovergestelde relatie, samen met materiaal, wanddikte, oppervlakteconditie en montagemethode.
Voorbeeld: bij 25 mm zijn de gepubliceerde grensmaten van de p6-as 25,022–25,035 mm. Een H7-gat ligt tussen 25,000–25,021 mm. De minimale speling is 25,000 − 25,035 = −0,035 mm; de maximale speling is 25,021 − 25,022 = −0,001 mm. De combinatie heeft dus 1–35 µm overmaat. Behoud deze as en wijzig het gat naar H8, 25,000–25,033 mm: de speling wordt −0,035 tot +0,011 mm. De zones overlappen nu, waardoor een overgangspassing ontstaat in plaats van gegarandeerde overmaat.
Zowel de gatenlimieten en asgrenzen zijn vereist voor die bepaling. Het veranderen van H7 naar H8 behoudt niet het fit-type in alle paren.
Hoe bepaal ik de gatentolerantie voor een m6-as?
Selecteer de gatklasse uit de vereiste montagepassing en de werkelijke m6-limieten van de as bij de gespecificeerde basisgrootte. De ascode alleen schrijft niet één passend gat voor. Bereken de twee ergste verschillen en beoordeel vervolgens de resulterende speling of interferentie met het vereiste montagegedrag van het onderdeel.
Een lokalisatiepen, verwijderbare bus en vastgehouden huls hebben een ander montagegedrag nodig, zelfs als ze een nominale diameter delen. Begin met dat montagegedrag en vergelijk vervolgens kandidaat-ISO-passen met behulp van hun gat- en schachtlimieten. Het “-label van een rekenmachine beschrijft mogelijke dimensionale overlap. Het bepaalt niet het vereiste montagegedrag en selecteert niet de vereiste montagekracht en retentiemethode voor het onderdeel.
Geef de gatgrootte, vorm en positie op de tekening op
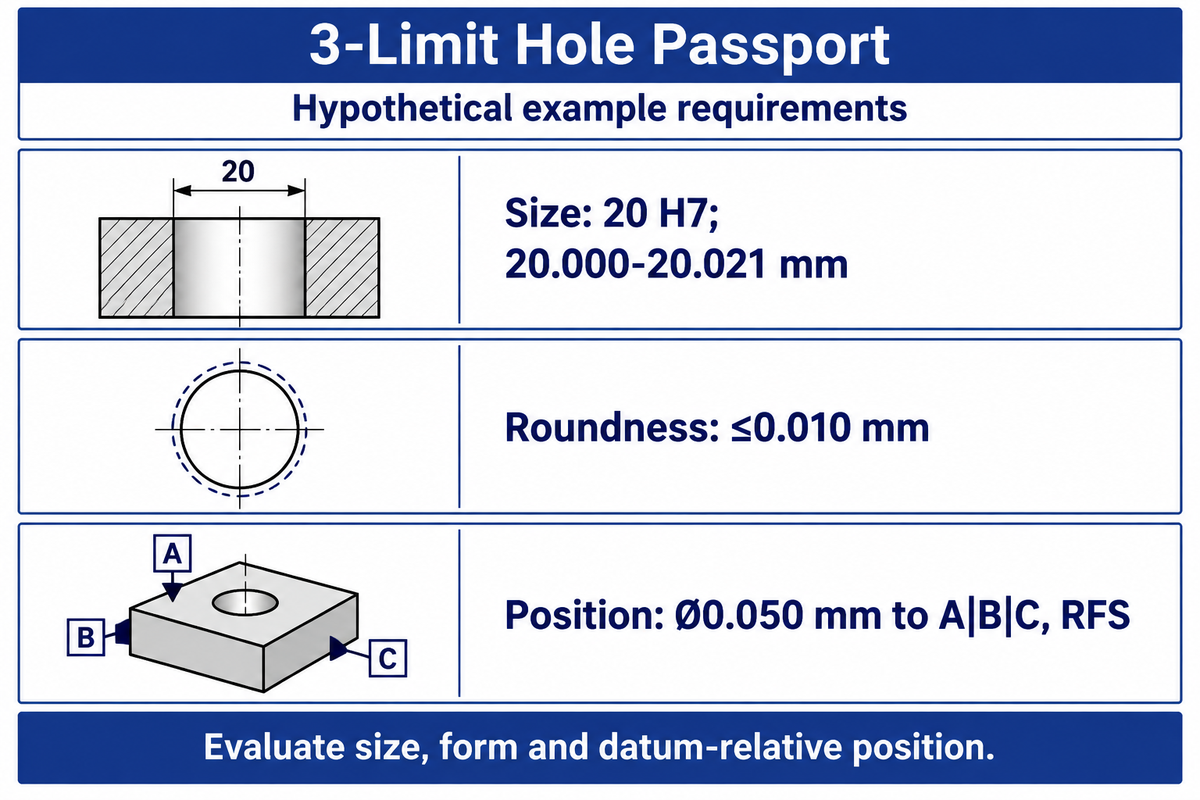
Geef expliciet de grootte en vorm aan, en geef de referentie-relatieve positie aan, om de vervaardiging en inspectie van het kenmerk mogelijk te maken. Soms zorgen de beperkingen van de toepasselijke tekenregels ervoor dat de vereisten op elkaar inwerken. In de officiële training van ASME wordt Regel #1 aangehaald als voorbeeld waarbij de grootte de vorm bepaalt. Als zodanig zou het onjuist zijn om alle diameter- en vormvereisten als onafhankelijke vereisten te behandelen.
The ASME cursus geometrische dimensionering dekt zowel die relatie als referentieframes voor gegevens. Een diameteroproep alleen kan de locatie van het gat niet vaststellen ten opzichte van de rest van het samenstel.
Voorbeeld: Het 3-Limit Hole Passport toont een tekening voor een hypothetisch gat van 20 mm. De rondheid en positie ervan worden beschouwd als ontwerpinputs. De ingevulde records documenteren de acceptatievereisten voordat een leverancier een keuze maakt tussen gereedschap of meter.
| Kenmerkend | Opgenomen vereiste | Evaluatie taak | Vrijgavevoorwaarde |
|---|---|---|---|
| Maat | 20 H7; 20.000-20.021 mm | Meet diameter op afgesproken diepten en richtingen | Gespecificeerde temperatuur en beperking |
| Formulier | Rondheid ≤0,010 mm | Evalueer de opgegeven vormkarakteristiek | Na de laatste bewerking en reiniging |
| Location | Positie Ø0,050 mm tot A|B|C, RFS | Stel gegevens vast en evalueer de positie | De datum- en materiaalconditieregels van de tekening |
Een plugmeter kan een antwoord bieden op de toegewezen vraag naar functionele afmetingen. Het evalueren van rondheid en positie vereist extra aandacht. Alle drie de vereisten moeten in de machineproef worden behandeld om acceptatie van een groot gat te voorkomen dat niet voldoet aan de vereiste paringsgeometrie.
Meting: controleer de limieten op het echte deel
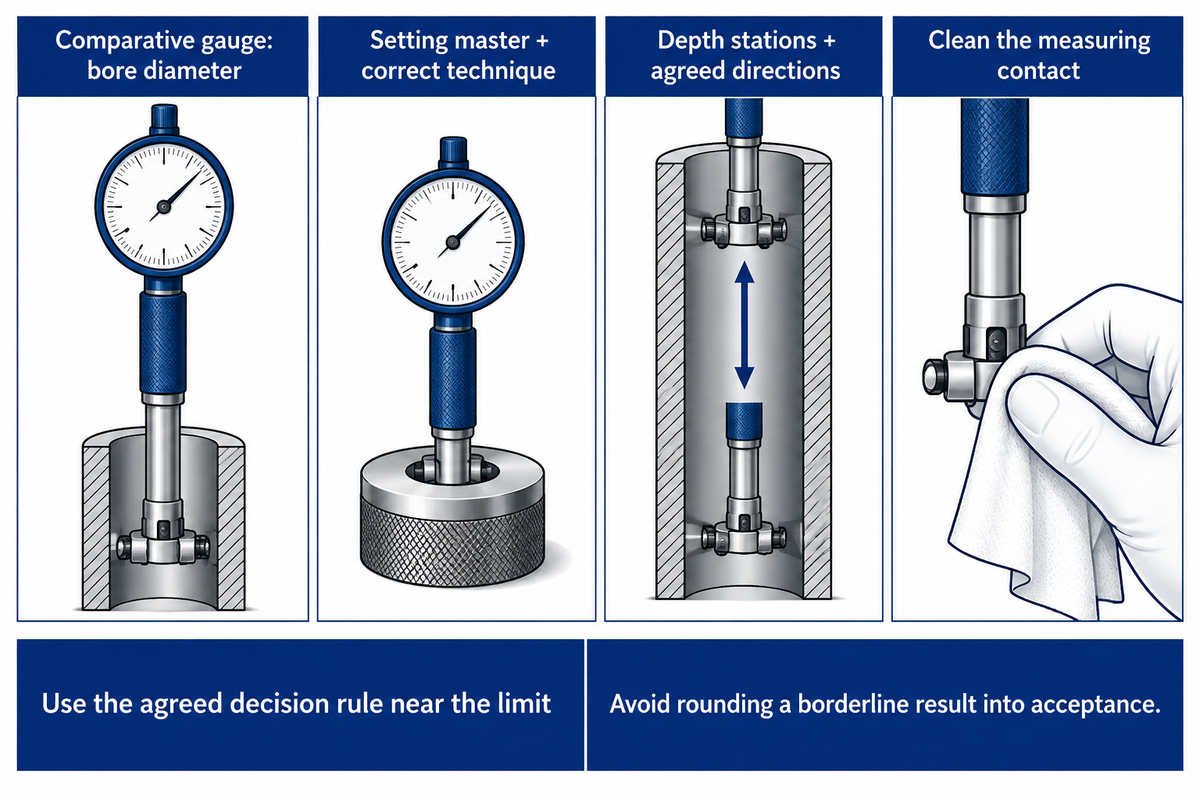
Voor verschillende inspectievragen worden verschillende methoden en instrumenten gebruikt op basis van het kenmerk en de tolerantiezone. Voor een boringdiameter kan bijvoorbeeld een vergelijkende meter worden gebruikt; luchtmeting kan worden gebruikt voor het evalueren van de boringgrootte; een CMM kan worden gebruikt om gemeten punten te beoordelen aan de hand van een gedefinieerd kenmerk.
George Schuetz van Mahr, in het artikel De juiste maat voor het meten van kleine boringen, schetst enkele van de factoren waarmee rekening moet worden gehouden bij metingen met kleine boringen. Een voorbeeld is de nominale resolutie van het instrument. Op zichzelf stelt het geen meetonzekerheid vast. Voor vergelijkende meters zijn de juiste master- en insteltechniek een voorwaarde voor een correcte meting.
Voor een gat van 20 H7, meet aflezingen langs de boring en in de overeengekomen richtingen, in plaats van te vertrouwen op één handige ingangsmeting. Het plan moet rekening houden met dieptestations, toestand van het onderdeel, master, kalibratie, en als het onderdeel onder terughoudendheid is gemeten. Bramen en opgesloten chips kunnen het contact veranderen voordat het instrument het beoogde oppervlak meet.
ISO 14253-1:2017 behandelt beslissingen over conformiteit met geometrische specificaties wanneer meetonzekerheid ertoe doet. Gebruik de overeengekomen beslissingsregel dichtbij de limiet en vermijd het uitvinden van een universele ijkverhouding of het afronden van een grensresultaat tot acceptatie.
De methode die wordt gebruikt om het gat als datum te definiëren, is ook belangrijk. A NIST-studie van beperkte definities van kleinste kwadratengegevens bespreekt instabiliteit van sommige zandloper, vat - en taps toelopende cilindrische kenmerken. De focus van dat onderzoek ligt op methoden voor het vaststellen van datum. In het inspectieplan moet worden vermeld welke associatiemethode wordt gebruikt in plaats van overschakelmethoden tussen leveranciers.
Een gat van 20.000-20.021 mm heeft een groottezone van 21 µm, maar de acceptatie ervan berust nog steeds op een gedefinieerd meetproces. Het benoemen van de master, meetposities en een beslissingsregel geeft de leverancier en de inkomende inspectie dezelfde taak, dus meningsverschillen over acceptatie kunnen worden herleid tot een voorwaarde in plaats van opgelost door extra decimalen toe te voegen.
Waarom gaten drijven: voorraad, warmte en werkbezit
Controleer de waargenomen gatfout voordat u de machine-offset wijzigt. Mogelijke oorzaken van gatfouten kunnen zijn: het losklemmen van het onderdeel, het vervangen van het gereedschap, een verandering in koelvloeistof, deeltemperatuur of gereedschapsslijtage. Houd al deze factoren, het gat en het meetrecord bij om de oorzaak van de fouten te helpen verklaren en een basis voor correctie te bieden.
Het oplossen van problemen met de uitloop, verkeerde uitlijning, snijomstandigheden en voorraadverwijdering is binnen Super Tool's handleiding voor het oplossen van problemen. De instructie dat een ruimer het geboorde gat volgt, verklaart waarom diametercorrectie en locatiecorrectie samen moeten worden overwogen.
In een Praktische Machinistische discussie, bijdragers noemden het belang van het werken met feitelijk materiaal en dikte, evenals het controleren van uitloop en koelvloeistof. Advies over voorraadverwijdering varieert tussen verschillende toepassingen. De belangrijke les is om deze voorwaarden in het proefdossier te behouden in plaats van standaard een van de vergoedingen van de bijdragers op te nemen.
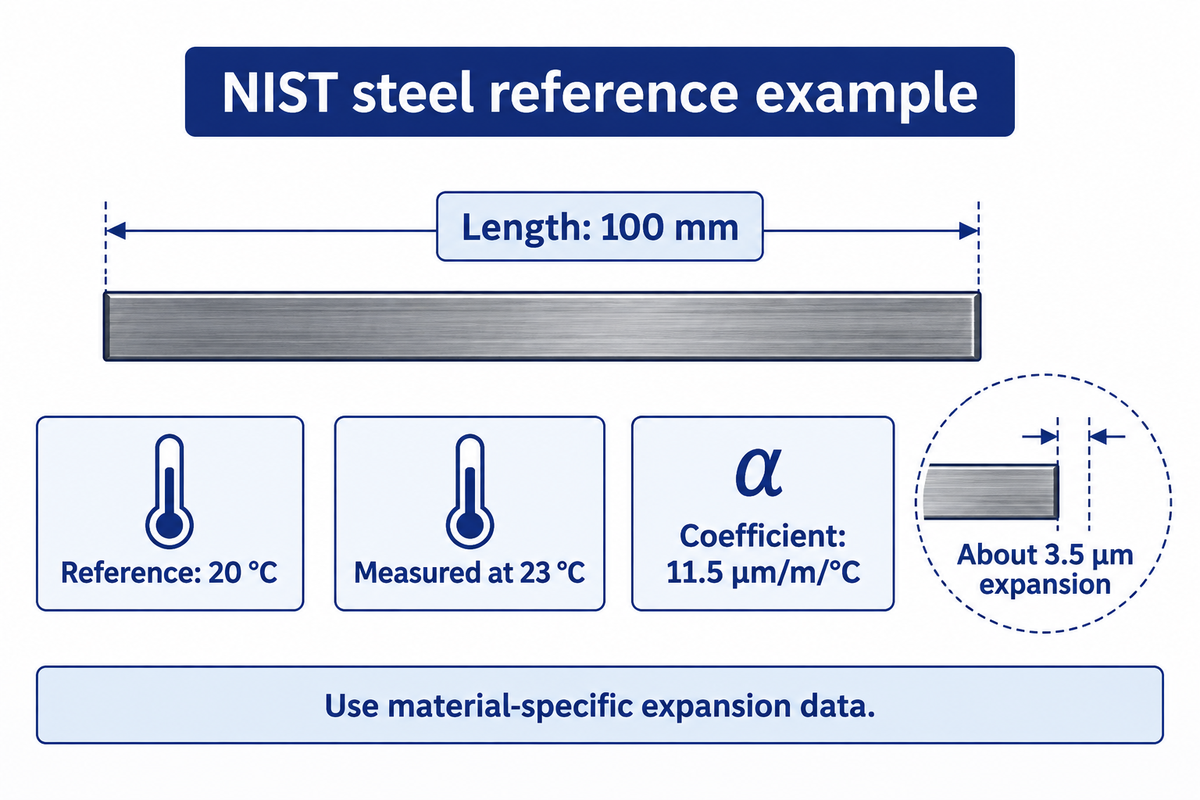
Voorbeeld: inkomende inspectie meet een staalreferentie bij 23 °C terwijl de tekeningafmetingen verwijzen naar 20 °C. De veelgestelde vragen over maatmetrologie van NIST geven een voorbeeld van een staalmeterblok van 100 mm: bij een uitzettingscoëfficiënt van 11,5 µm/m/°C levert het verschil van 3 °C een uitzetting op van ongeveer 3,5 µm. De referentietemperatuur en materiaalspecifieke correctie horen daarom thuis in het onderzoek voordat een operator het snijgereedschap compenseert. Dezelfde berekening kan zonder de uitzettingsgegevens aan een ander materiaal worden toegewezen.
Zie voor een voorbeeld van referentietemperatuur de NIST dimensionale metrologie FAQ. Voor bredere controles is de bewerkingsgeleider met strakke tolerantie relateert temperatuur, werkvastheid en meting aan een bepaald onderdeel.
Vergelijk machineleveranciers met een gatenproef
Overweeg leveranciers op dezelfde tekeningen, materialen en volledige bewerking. Het monsterrecord moet informatie geven over gereedschappen en armaturen, snijomstandigheden, meting en onderdeelinspectie, en de volgorde van onderdelen. Scheid de fysieke capaciteit van de machine van de procesuitvoer die nodig is voor de bestelling. Vergelijk alleen dan offertes voor vergelijkbare reikwijdte en inhoud.
ANTISHICNC's radiale boormachine range vermeldt de Z3050×16-1 met een maximale boordiameter van 50 mm, een spindelbeweging van 315 mm en een hoofdmotor van 4 kW De afzonderlijke Z3063x20-kaart vermeldt respectievelijk 63 mm, 400 mm en 5,5 kW Deze beoordelingen helpen bij het screenen van de werkomhulling en de boortaak; de proef met afgewerkt gat behandelt de tekening.
Het onderscheid wordt kostbaar wanneer de ene offerte gereedschappen en inspectie omvat, terwijl de andere alleen de machine omvat. Voor productie in meerdere operaties is de automotive bewerking gids illustreert hoe procesroutes correleren met de kosten van geaccepteerde onderdelen. Recordcyclustijd, insteltijd, gereedschapsverbruik en inspectie-inspanningen ten opzichte van geaccepteerde onderdelen. Als ruimen de snijtijd verkort maar extra controle vóór het gat nodig heeft, hoort die stroomopwaartse inspanning ook thuis in de vergelijking.
“we kunnen pas over procesvermogen beginnen te praten als we stabiliteit in ons proces hebben aangetoond.”
Een korte demonstratie kan een aankoopbeslissing ondersteunen en hoeft geen capaciteitsstudie op lange termijn te vertegenwoordigen. Productie en kwaliteit moeten het eens worden over welke vraag de demonstratie beantwoordt. Er moeten gereedschapsaanpassingen worden geregistreerd. De aanpassing van de grootte van een gereedschapmaker tijdens de run moet bijvoorbeeld worden geregistreerd. Dit mag niet verdwijnen in de definitieve lijst met geaccepteerde diameters.
Industrievooruitzichten: specificeer de maatstandaard in uw aanvraag
ISO 14405-1:2025, gepubliceerd als editie 3 in augustus 2025, richt zich op specificatie-operatoren van lineaire grootte. Dat maakt de definitie van de tekening en de bijbehorende editie nuttige informatie-invoer. Bewaar ze met de nominale afmeting en grenswaarden, vooral wanneer een klant en leverancier verschillende tekenconventies gebruiken.
The ISO 14405-1:2025 publicatie betreft hoe lineaire maten worden gespecificeerd Ondertussen, ISO 286-2:2010 blijft de huidige editie na bevestiging in 2026. De nieuwe lineaire-formaat editie is geen reden om de H7-nummers te vervangen door een veronderstelde nieuwe toeslag.
Met het oog op het hypothetische gat van 20 mm dat al in het paspoort is opgenomen, houden de volgende onderzoeksinputs de bewerkings- en acceptatietaak op één lijn. Vul de relevante velden in een gecontroleerd offerteverzoek in en vervang de voorbeeldontwerpinputs door de daadwerkelijke tekening.
RFQ-controlevergangen voor het gat van 20 mm:
| Parameter | Aanbevolen bereik | Waarom het ertoe doet | Hoe te verifiëren |
|---|---|---|---|
| Afgewerkt formaat | 20.000-20.021 mm, H7 | Definieert de grootteacceptatiezone | Tekenrevisie en overeengekomen maatmethode |
| Door diepte | 20 mm plaatdikte | Beperkt de toegang tot tools en chips | Onderdeelmodel en proefsectie |
| Rondheid | ≤0,010 mm | Definieert de vormvereiste | Gespecificeerde formulierevaluatie |
| Position | Ø0,050 mm tot A|B|C, RFS | Verbindt gat- en montagegegevens | Goedgekeurde datumopstelling en rapport |
| Referentietemperatuur | 20 °C | Geeft dimensionale resultaten een gemeenschappelijke referentie | Temperatuurregistratie en correctiebeleid |
| Productiehoeveelheid | 100 onderdelen in dit voorbeeld | Stelt de context van gereedschaps- en inspectiekosten in | Bestelschema en offertebereik |
Het uiteindelijke verzoek moet ook de materiële staat, armaturen, meters, installatie, training en service definiëren Stuur de gecontroleerde tekening, met vermelding van de vereiste output, en vraag een ANTISHICNC machine en proces citaat voor de bestreken werkomvang.
Veelgestelde vragen
Wat zijn toleranties in de techniek?
Toleranties zijn toegestane variaties op gespecificeerde afmetingen of geometrie.
Is dit gatentolerantiediagram in millimeters?
De basisdiameters zijn in millimeters; de genoemde afwijkingen zijn in micrometers.
Wanneer wordt een gatentolerantiediagram gebruikt?
Gebruik het wanneer een tekening een tolerantieklasse geeft die moet worden omgezet in maatlimieten.
Kan ik kleine letters h7 gebruiken op een gatentekening?
Gebruik hoofdletter H7 voor een gat van de H-klasse; kleine letter h7 duidt een schacht aan.
Kunnen metrische limieten een ANSI inch-fit grafiek vervangen?
Een eenheidsconversie alleen vervangt niet het ene limits-and-fits-systeem door het andere.
Hoe moet ik een gatentolerantie kiezen voor een bus?
Begin met het huisvestingsadvies van de busmaker en het vereiste behoud of de vereiste beweging.
Hoe we gatlimieten verbinden met apparatuurselectie
ANTISHICNC levert werktuigmachines voor het boren en aanverwante metaalbewerkingstaken. Deze gids brengt gepubliceerde tolerantietabellen samen met proces - en metrologierichtlijnen zodat kopers een vereiste voor afgewerkte gaten kunnen vermelden voordat ze apparatuur vergelijken. De bewerkte afmetingen en het ingevulde paspoort leggen de methode uit; de machineproef en offerte moeten het eigenlijke materiaal gebruiken, revisie - en inspectieovereenkomst voor de bestelling tekenen.
Referenties en bronnen
- ISO 286-2 gatentolerantielimieten RoyMech engineering referentie.
- ISO 286-1:2010: Basis van toleranties, afwijkingen en pasvormen Internationale Organisatie voor Standaardisatie.
- Winkelterminologie Harvard University Department of Physics.
- Problemen met het maken van gaten oplossen: saai of ruimen Moderne machinewerkplaats, John Miller.
- Wees strategisch met uw holemaking-opties Moderne Machine Shop, Seco Tools technisch artikel.
- ISO 286-2-schachttolerantielimieten RoyMech engineering referentie.
- Geometrische afmetingen en toleranties Grondbeginselen American Society of Mechanical Engineers.
- De juiste maat voor het meten van kleine boringen Moderne machinewerkplaats, George Schuetz.
- ISO 14253-1:2017: Beslissingsregels voor het verifiëren van conformiteit Internationale Organisatie voor Standaardisatie.
- Computationeel onderzoek voor een nieuwe, beperkte definitie van het kleinste kwadratendatum Nationaal Instituut voor Normen en Technologie.
- Dimensionale metrologie veelgestelde vragen Nationaal Instituut voor Normen en Technologie.
- Beoordeling van processtabiliteit Nationaal Instituut voor Normen en Technologie / SEMATECH.
- ISO 14405-1:2025: Lineaire maten Internationale Organisatie voor Standaardisatie.
- ISO 286-2:2010: Tabellen met standaardtolerantieklassen en grensafwijkingen Internationale Organisatie voor Standaardisatie.



