














Actualizado en octubre de 2026
Una tabla de tolerancia de orificios determina los límites de tamaño permitidos. Para un orificio H7 de 20 mm, esos límites son 20.000-20.021 mm. Al elegir un intervalo de diámetro permitido, conecte el requisito de tamaño de una pieza al de la otra pieza (acoplada), mediante el proceso de mecanizado y el método de inspección.
Comparación de compradores de máquinas configuraciones de perforadoras radiales también es necesario distinguir un agujero del tamaño correcto de uno ubicado correctamente. La siguiente tabla de referencia conduce a un mapa de límites de pozo al proceso y un pasaporte de pozo de 3 límites completo, para que la fabricación y la compra puedan funcionar a partir del mismo dibujo.
Tabla de tolerancia de agujeros: límites H7, H8, H9 y H11
Los orificios H7, H8, H9 y H11 tienen cero desviación inferior en el sistema H; su límite superior depende del tamaño y grado nominal. Agregue la desviación al diámetro de la base. Lea “sobre” como exclusivo y “a través” como inclusivo: exactamente 6 mm pertenece a la primera fila.
| Diámetro básico, mm | H7 superior | H8 superior | H9 superior | H11 superior |
|---|---|---|---|---|
| De 3 a 6 años | +12 | +18 | +30 | +75 |
| Más de 6 a 10 | +15 | +22 | +36 | +90 |
| Más de 10 a 18 | +18 | +27 | +43 | +110 |
| Mayores de 18 a 30 años | +21 | +33 | +52 | +130 |
| Más de 30 a 50 | +25 | +39 | +62 | +160 |
Fuente: Tablas de tolerancia de agujeros RoyMech. El gráfico compacto cubre sólo los tamaños métricos indicados y las clases H. Otras zonas de agujeros requieren sus propias desviaciones de límite superior e inferior.
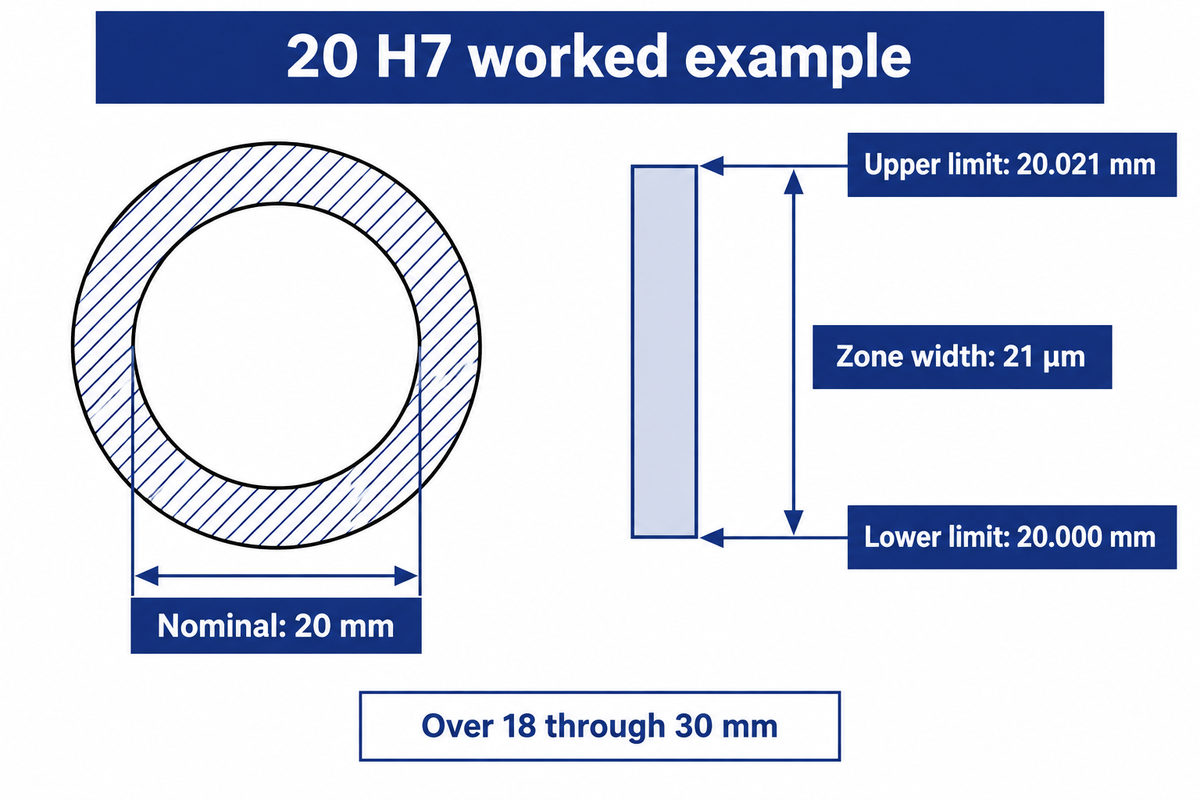
Ejemplo: un ingeniero de compras recibe un dibujo marcado 20 H7. Dado que 20 mm caen entre 18 y 30 mm, el aumento permitido es de 21 µm. Divida por 1.000 para convertirlo a 0,021 mm. Por lo tanto, el orificio terminado puede medir de 20.000 mm a 20.021 mm en las condiciones de medición del dibujo. Escribir ±0,021 mm crearía una zona diferente y más ancha y permitiría un orificio de tamaño inferior.
En el límite de 6 mm, H7 permite 6.000-6.012 mm; justo por encima de 6 mm, la banda del siguiente tamaño tiene un ancho de 15 µm. Seguir esa regla de intervalo evita que un proveedor asigne una asignación incorrecta cuando la dimensión del dibujo se encuentra en un punto final del gráfico.
Lea las designaciones de orificios y ejes ISO 286
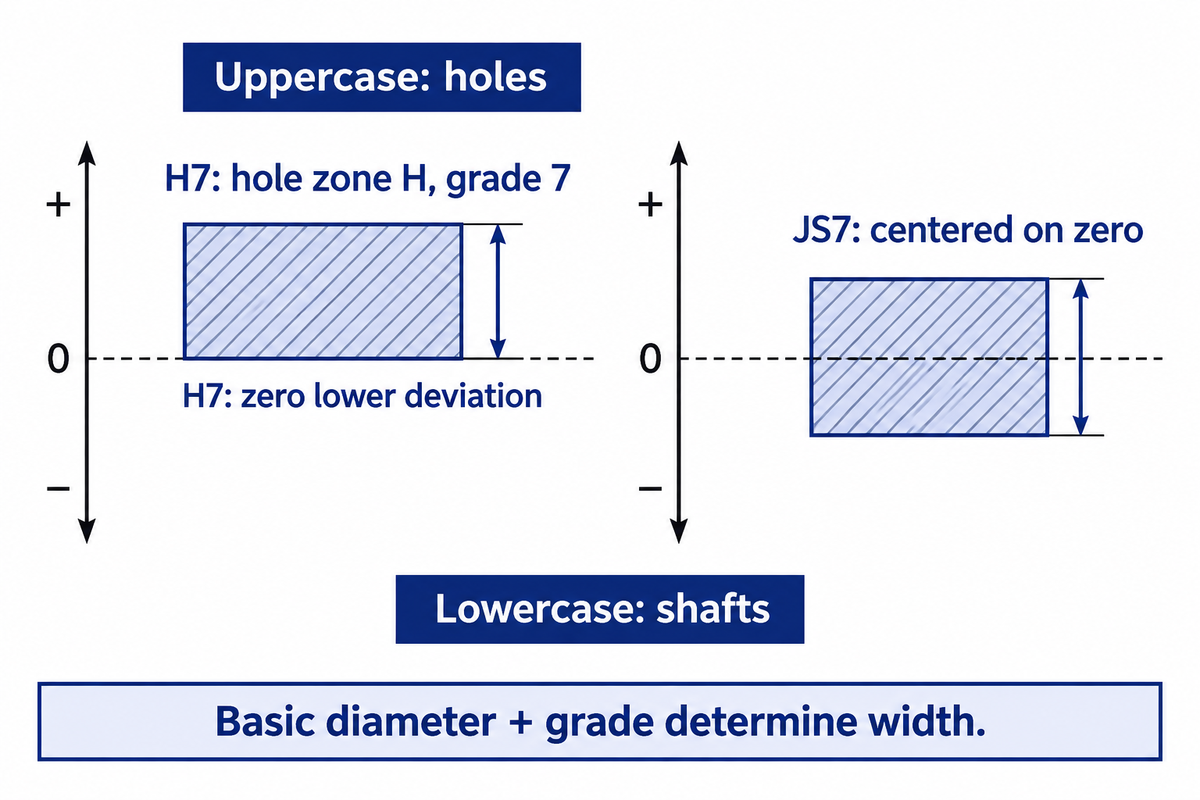
Una designación combina un tamaño, una letra que define la posición de la zona y un número que define el grado de tolerancia. Las letras mayúsculas identifican agujeros; las letras minúsculas identifican ejes. El sistema ISO de límites y ajustes utiliza estas partes juntas, por lo que ni la letra ni el grado, en sí mismos, proporcionan una dimensión completa.
ISO 286-1:2010 define el sistema de código y los conceptos detrás de la base del orificio y la base del eje. En el sistema de base de orificio, el orificio H comienza en la línea cero y luego se selecciona la zona de tolerancia del eje para proporcionar la relación de ensamblaje requerida.
¿cómo interpreto notaciones como H7, G7 y JS7?
Lea H7 como una zona de orificio de posición H con ancho de grado 7, G7 como una zona de grado 7 con posición diferente y JS7 como una zona centrada alrededor de la línea cero. H7 tiene cero desviación inferior; las otras letras cambian donde se encuentran los tamaños permitidos. El diámetro básico se utiliza para determinar el ancho.
Por ejemplo, un número de grado no es un valor micrométrico fijo en todos los diámetros. Una zona H7 tiene 12 µm de ancho en la banda de más de 3 a 6 mm y 21 µm de ancho en la banda de más de 18 a 30 mm. G7 y JS7 deben leerse de las columnas correspondientes, en lugar de tratarse como grafías alternativas de H7.
La ubicación de una zona de tolerancia con respecto al tamaño básico está determinada por las desviaciones fundamentales en los dibujos de ingeniería mecánica. El rango de tolerancia resultante se utiliza en cálculos de ingeniería con los límites de la parte coincidente.
La calculadora de tolerancia puede acelerar la búsqueda. Sus entradas aún necesitan el eje o orificio correcto, el tamaño nominal y el estándar aplicable. Mantenga el código original junto a los límites calculados para poder identificar el valor de una hoja de cálculo copiada.
Agujeros perforados, escariados o perforados: elige el proceso
La elección de la operación de perforación producirá el agujero. La escariado terminará un agujero adecuadamente preparado. La perforación se utiliza para agrandar o corregir de forma controlada el eje del pozo. El diámetro, la profundidad, el estado del material y el mantenimiento del trabajo deciden la ruta. La pendiente del pozo describe la zona de tamaño requerida; las herramientas describen la operación.
El Guía terminológica de la tienda de Harvard distingue estas tres operaciones. John Miller discusión aburrida versus soñadora explica por qué un preagujero imperfecto puede favorecer el perforado: un escariador tiende a seguir el agujero preexistente, mientras que las herramientas de perforado adecuadas pueden crear una ruta de corte diferente.
- Termine un agujero adecuadamente preparado.
- Utilice una herramienta dimensionada para el diámetro requerido.
- Verifique la alineación previa al pozo y el margen de existencias.
- Ampliar y terminar un hoyo existente.
- Ajuste una herramienta de perforación adecuada para el diámetro.
- Verifique el stock disponible y el acceso a la herramienta para la corrección del eje.
Utilice el mapa de límites de orificio al proceso para determinar la siguiente operación en función del problema real, en lugar de comprar una herramienta más ajustada debido a que un orificio está fuera de lugar. Los orificios de las piezas rotativas también se pueden planificar dentro de a Proceso de torneado CNC, con los mismos controles de dibujo llevados a inspección.
| Requisito observado | Ruta a evaluar | Razón | Salida de prueba |
|---|---|---|---|
| No hay ningún agujero existente | Taladro | Crea acceso y geometría inicial | Tamaño, profundidad y ubicación |
| Preagujero de sonido; diámetro repetido | Resma | Terminar un diámetro preparado | Tamaño a lo largo de la carrera |
| Eje preagujero desplazado | Aburrido con suficiente stock | Establecer un camino de corte controlado | Posición relativa a los datos |
| Muchos diámetros diferentes | Herramientas de perforación ajustables | Reducir la dependencia de tamaños dedicados | Registros de configuración y diámetro |
| Lotes largos y repetidos | Compara escariar y aburrir | Equilibre el tiempo de corte con el costo de la herramienta | Piezas aceptadas y tiempo de ciclo |
| Agujero ciego | Verifique la geometría del extremo de la herramienta | La limpieza inferior y la eliminación de virutas limitan el acceso | Profundidad de acabado utilizable |
| Agujero profundo o interrumpido | Evaluar soporte y ruta de refrigerante | La deflexión y las astillas alteran el corte | Tamaño a lo largo de la profundidad |
| Pared delgada o restricción pesada | Revise el accesorio antes de realizar el dimensionamiento final | La liberación puede cambiar la condición medida | Observaciones sujetas y publicadas |
| Objetivo de producción de un solo golpe | Evalúe el sistema de perforación especificado | Algunas herramientas evitan un paso de acabado por separado | Ajuste del dibujo después de la perforación |
Artículo de Seco sobre opciones de creación de agujeros describe aplicaciones de perforación con carburo sólido dentro de IT8 que pueden eliminar la necesidad de una operación de acabado secundaria. Esa es una excepción a la escalera de perforación y escariado. El diseño de herramientas, el refrigerante y la rigidez de los accesorios están dentro de las decisiones del proceso.
Ejemplo: un comprador necesita un orificio pasante H7 de 20 mm en una placa de acero de 20 mm de espesor. El orificio de preagujero se desplaza de la posición de referencia. Simplemente instale un escariador de 20 mm de diámetro y deje el problema del eje sin resolver. El ingeniero de fabricación comprobará si queda suficiente material alrededor del eje requerido. Si es así, una prueba de perforación puede abordar la posición y el tamaño final; si no es así, es necesario corregir la operación en blanco o aguas arriba antes de terminar.
Ajustes de liquidación, transición e interferencia
Determine el tipo de ajuste, a partir de cuatro límites: el orificio y los diámetros de eje permitidos más pequeños y más grandes. El espacio libre mínimo es igual al orificio más pequeño menos el eje más grande. El espacio libre máximo es igual al orificio más grande menos el eje más pequeño. Los resultados positivos indican espacio libre; los resultados negativos indican interferencia; un rango que cruza cero permite cualquiera de los resultados.
Para los pares de eje y orificio destinados a deslizarse, el ajuste del conjunto es importante porque la combinación permitida más ajustada aún debe satisfacer los requisitos del conjunto. Los ajustes por interferencia requieren la evaluación de la relación opuesta, junto con el material, el espesor de la pared, el estado de la superficie y el método de montaje.
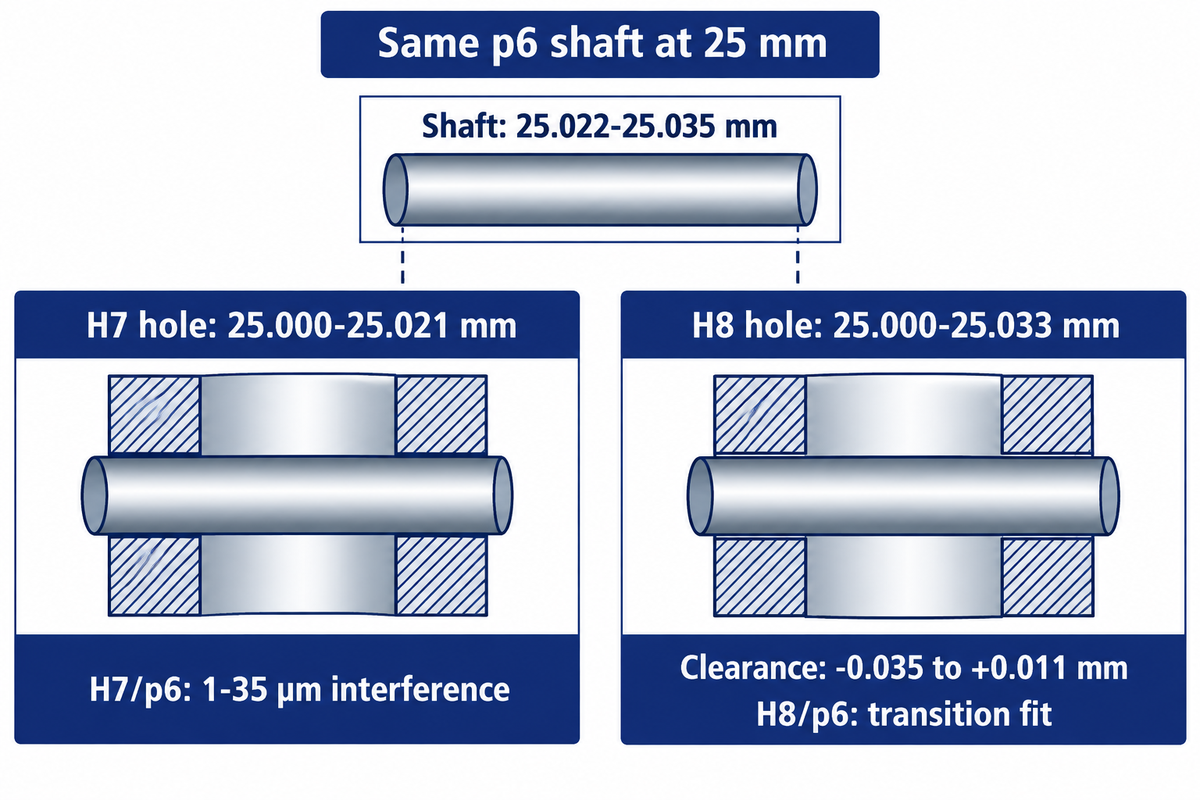
Ejemplo: a 25 mm, los límites del eje p6 publicados son 25,022-25,035 mm. Un orificio H7 mide 25.000-25.021 mm. El espacio libre mínimo es 25.000 « 25.035 = -0,035 mm; El espacio libre máximo es 25.021 « 25.022 = -0.001 mm. Por lo tanto, el par tiene una interferencia de 1-35 µm. Conserve ese eje y cambie el orificio a H8, 25.000-25.033 mm: el espacio libre pasa a ser -0,035 a +0,011 mm. Las zonas ahora se superponen, produciendo un ajuste de transición en lugar de una interferencia garantizada.
Ambos límites de hoyos y límites del eje son necesarios para esa determinación. Cambiar H7 a H8 no conserva el tipo de ajuste en todos los pares.
¿cómo determino la tolerancia del orificio para un eje m6?
Seleccione la clase de orificio entre el ajuste de ensamblaje requerido y los límites m6 reales del eje en el tamaño básico especificado. El código del eje por sí solo no prescribe un orificio coincidente. Calcule las dos diferencias en el peor de los casos y luego evalúe el espacio libre resultante o la interferencia con el comportamiento de ensamblaje requerido del componente.
Un pasador de localización, un casquillo extraíble y un manguito retenido necesitan un comportamiento de ensamblaje diferente incluso cuando comparten un diámetro nominal. Comience con ese comportamiento de ensamblaje y luego compare los ajustes ISO candidatos utilizando sus límites de orificio y eje. La etiqueta de “transición” de una calculadora describe una posible superposición dimensional. No estipula el comportamiento de montaje requerido y no selecciona la fuerza de montaje y el método de retención requeridos para el componente.
Especifique el tamaño, la forma y la posición del orificio en el dibujo
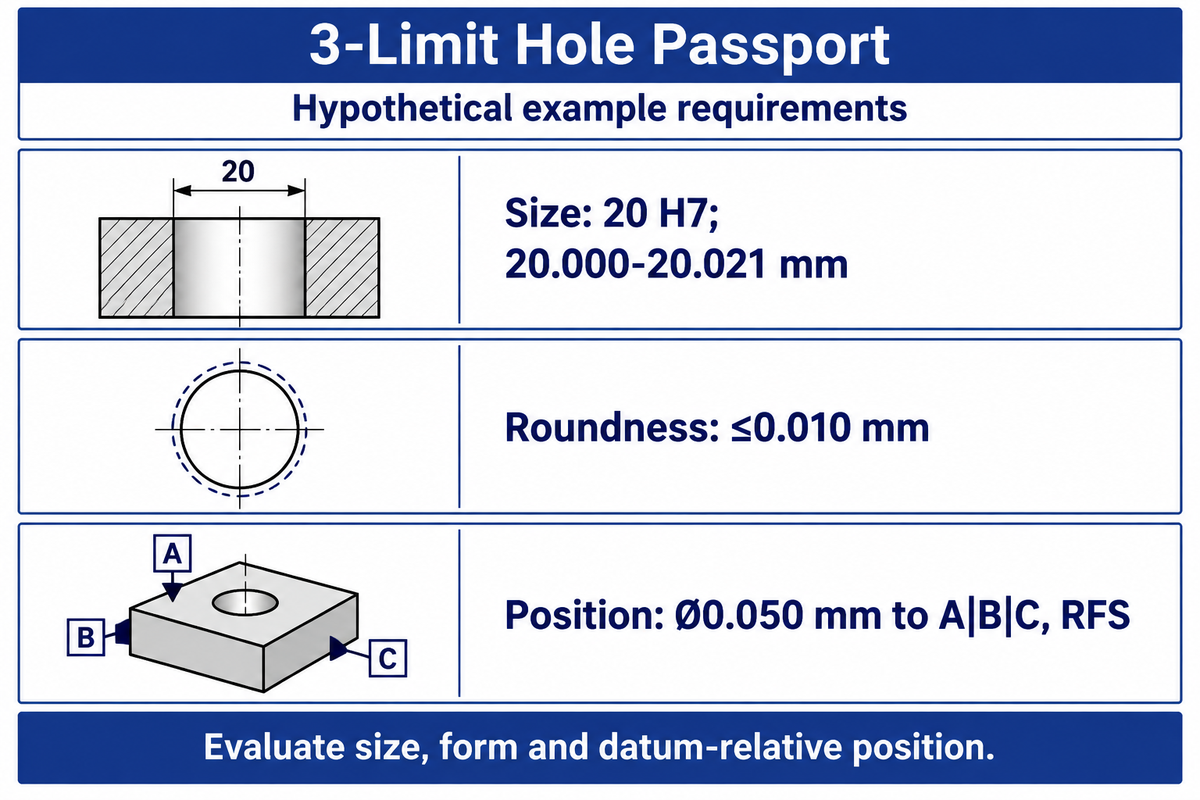
Indique explícitamente el tamaño y la forma, e indique la posición relativa al dato, para permitir la fabricación e inspección de la característica. A veces, las limitaciones de las reglas de dibujo aplicables hacen que los requisitos interactúen. En la capacitación oficial de ASME, se cita la Regla #1 como ejemplo donde el tamaño determina la forma. Como tal, tratar todos los requisitos de diámetro y forma como requisitos independientes sería incorrecto.
El Curso de dimensionamiento geométrico ASME cubre tanto esa relación como los marcos de referencia de referencia. Una llamada de diámetro por sí sola no puede establecer la ubicación del orificio en relación con el resto del conjunto.
Ejemplo: El pasaporte de 3 orificios muestra un dibujo para un orificio hipotético de 20 mm. Su redondez y posición se consideran entradas de diseño. Los registros completos documentan los requisitos de aceptación antes de que un proveedor elija herramientas o calibres.
| Característica | Requisito registrado | Tarea de evaluación | Condición de liberación |
|---|---|---|---|
| Tamaño | 20 H7; 20.000-20.021 mm | Mida el diámetro a las profundidades e direcciones acordadas | Temperatura y moderación especificadas |
| Forma | Redondez ≤0,010 mm | Evalúe la característica de forma especificada | Después del mecanizado final y limpieza |
| Ubicación | Posición Ø0,050 mm a A|B|C, RFS | Establecer datos y evaluar posición | Dibujar las reglas de datos y condiciones materiales |
Un medidor de enchufe puede proporcionar una respuesta a la pregunta sobre el tamaño funcional asignado. Evaluar la redondez y la posición requiere una consideración adicional. Los tres requisitos deben abordarse en la prueba de la máquina para evitar la aceptación de un orificio de tamaño que no satisfaga la geometría de acoplamiento requerida.
Medición: verificar los límites de la parte real
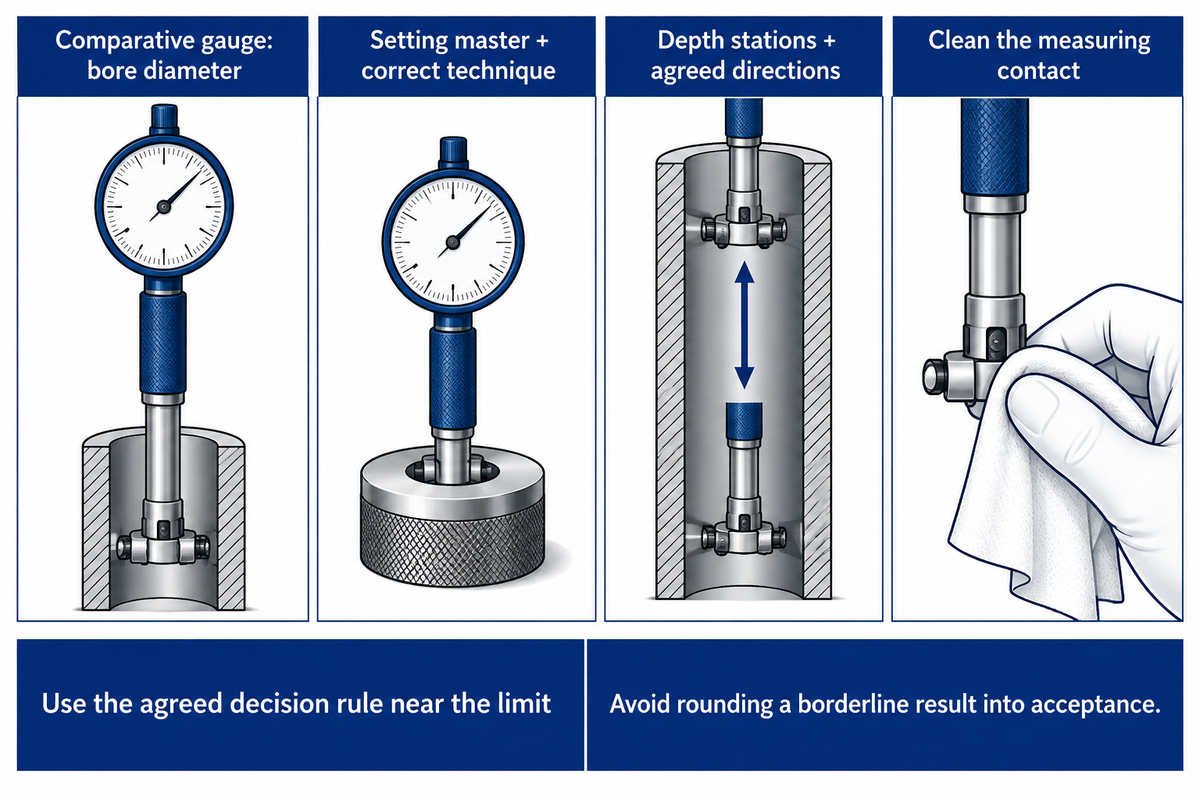
Para diferentes preguntas de inspección, se utilizan diferentes métodos e instrumentos según la característica y la zona de tolerancia. Por ejemplo, para el diámetro de un orificio, se puede utilizar un calibre comparativo; se puede utilizar medición de aire para evaluar el tamaño del orificio; Se puede utilizar una CMM para evaluar los puntos medidos frente a una característica definida.
George Schuetz de Mahr, en el artículo El calibre adecuado para medir orificios pequeños, describe algunos de los factores que deben considerarse para las mediciones de pequeño calibre. Un ejemplo es la resolución nominal del instrumento. Por sí solo, no establece incertidumbre en la medición. Para medidores comparativos, el maestro correcto y la técnica de ajuste son un requisito previo para una medición correcta.
Para un orificio de 20 H7, registre las lecturas a lo largo del orificio y en las direcciones acordadas, en lugar de depender de una medición de entrada conveniente. El plan debe tener en cuenta las estaciones de profundidad, el estado de la pieza, el maestro, la calibración y si la pieza se midió con moderación. Las rebabas y los chips atrapados pueden cambiar el contacto antes de que el instrumento mida la superficie prevista.
ISO 14253-1:2017 aborda decisiones sobre la conformidad con especificaciones geométricas cuando la incertidumbre de medición importa. Utilice la regla de decisión acordada cerca del límite y evite inventar una relación de calibre universal o redondear un resultado límite para su aceptación.
También es importante el método utilizado para definir el agujero como dato. Un Estudio NIST de definiciones de datos de mínimos cuadrados restringidos analiza la inestabilidad de algunas características de reloj de arena, barril y cilíndrico cónico. El foco de ese estudio está en los métodos para establecer datos. El plan de inspección debe indicar qué método de asociación se utiliza en lugar de cambiar de método entre proveedores.
Un orificio de 20.000-20.021 mm tiene una zona de tamaño de 21 µm, pero su aceptación aún depende de un proceso de medición definido. Nombrar el maestro, las posiciones de medición y una regla de decisión le da al proveedor y a la inspección entrante la misma tarea, por lo que los desacuerdos en la aceptación pueden atribuirse a una condición en lugar de resolverse agregando decimales adicionales.
Por qué se desplazan los agujeros: stock, calor y soporte de trabajo
Verifique el error de orificio observado antes de cambiar el desplazamiento de la máquina. Las posibles causas de los errores en los orificios podrían incluir soltar la pieza, cambiar la herramienta, un cambio en el refrigerante, la temperatura de la pieza o el desgaste de la herramienta. Mantenga todos estos factores, el orificio y el registro de medición para ayudar a explicar la causa de los errores y proporcionar una base para la corrección.
Se solucionan problemas de agotamiento, desalineación, condiciones de corte y eliminación de existencias Guía de solución de problemas de escariado de Super Tool. Su instrucción de que un escariador sigue el orificio perforado explica por qué la corrección del diámetro y la corrección de la ubicación deben considerarse juntas.
En un Discusión práctica sobre maquinistas, los contribuyentes mencionaron la importancia de trabajar con el material y el espesor reales, así como comprobar el agotamiento y el refrigerante. Los consejos sobre la eliminación de existencias varían entre las diferentes aplicaciones. La lección importante es mantener esas condiciones en el registro de prueba en lugar de incorporar una de las asignaciones de los contribuyentes como defecto.
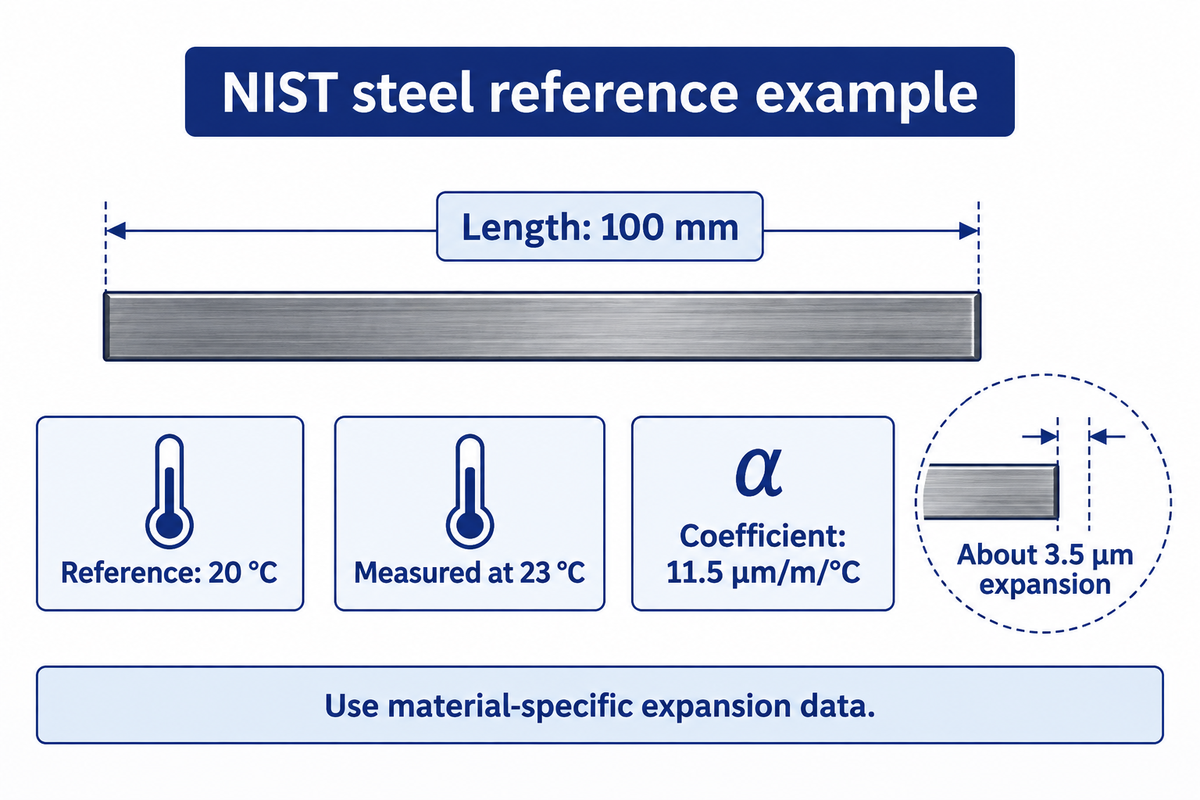
Ejemplo: la inspección entrante mide una referencia de acero a 23 °C mientras que las dimensiones del dibujo se refieren a 20 °C. Las preguntas frecuentes sobre metrología dimensional del NIST dan un ejemplo de bloque de calibre de acero de 100 mm: con un coeficiente de expansión de 11,5 µm/m/°C, la diferencia de 3 °C produce una expansión de aproximadamente 3,5 µm. Por lo tanto, la temperatura de referencia y la corrección específica del material pertenecen a la investigación antes de que un operador compense la herramienta de corte. El mismo cálculo no se puede asignar a un material diferente sin sus datos de expansión.
Para ver un ejemplo sobre temperatura de referencia, consulte Preguntas frecuentes sobre metrología dimensional del NIST. Para controles más amplios, el guía de mecanizado de tolerancia estricta relaciona temperatura, sujeción y medición con una pieza particular.
Compare proveedores de máquinas con una prueba en agujeros
Considere proveedores en los mismos dibujos, materiales y mecanizado completo. El registro de muestra debe proporcionar información sobre herramientas y accesorios, condiciones de corte, medición e inspección de piezas, y el orden de las piezas. Separe la capacidad física de la máquina de la salida del proceso necesaria para el pedido. Sólo entonces compare cotizaciones para conocer el alcance y contenido similares.
ANTISHICNC gama de perforadoras radiales enumera el Z3050×16-1 con un diámetro máximo de perforación de 50 mm, un recorrido del husillo de 315 mm y un motor principal de 4 kW. La tarjeta separada Z3063x20 enumera 63 mm, 400 mm y 5,5 kW respectivamente. Estas clasificaciones ayudan a evaluar la envolvente de trabajo y la tarea de perforación; la prueba del orificio terminado aborda el dibujo.
La distinción se vuelve costosa cuando una cotización incluye herramientas e inspección, mientras que la otra solo incluye la máquina. Para la producción multioperación, el guía de mecanizado automotriz ilustra cómo las rutas del proceso se correlacionan con el costo de las piezas aceptadas. Registre el tiempo del ciclo, el tiempo de configuración, el consumo de herramientas y el esfuerzo de inspección con las piezas aceptadas. Si el escariado acorta el tiempo de corte pero necesita un control adicional previo al pozo, ese esfuerzo ascendente también pertenece a la comparación.
“no podemos empezar a hablar de capacidad de proceso hasta que hayamos demostrado estabilidad en nuestro proceso”
Una demostración breve puede respaldar una decisión de compra y no necesita representar un estudio de capacidad a largo plazo. Producción y Calidad deben ponerse de acuerdo sobre qué pregunta responde la demostración. Se deben registrar los ajustes de herramientas. Por ejemplo, se debe registrar el ajuste de tamaño de un fabricante de herramientas durante la ejecución. Esto no debería desaparecer en la lista final de diámetros aceptados.
Perspectivas de la industria: especifique el tamaño estándar en su consulta
ISO 14405-1:2025, publicada como edición 3 en agosto de 2025, se dirige a los operadores de especificaciones de tamaño lineal. Eso hace que la definición del tamaño del dibujo y la edición que lo rige sean datos de consulta útiles. Manténgalos con la dimensión nominal y los valores límite, especialmente cuando un cliente y proveedor utilizan diferentes convenciones de dibujo.
El Publicación ISO 14405-1:2025 se trata de cómo se especifican los tamaños lineales. Mientras tanto, ISO 286-2:2010 sigue siendo la edición actual tras la confirmación en 2026. La nueva edición de tamaño lineal no es motivo para reemplazar los números H7 con una nueva asignación supuesta.
En vista del hipotético orificio de 20 mm ya incluido en el pasaporte, las siguientes entradas de consulta mantienen alineada la tarea de mecanizado y aceptación. Complete los campos relevantes en una solicitud de cotización controlada, reemplazando las entradas de diseño de ejemplo con el dibujo real.
Lista de verificación RFQ « entradas de ejemplo para el orificio de 20 mm:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Tamaño terminado | 20.000-20.021 mm, H7 | Define la zona de aceptación de tamaño | Revisión de dibujo y método de tamaño acordado |
| A través de la profundidad | Grosor de placa de 20 mm | Restringe el acceso a herramientas y chips | Modelo de pieza y sección de prueba |
| Redondez | ≤0,010 mm | Define el requisito de forma | Evaluación de formulario especificado |
| Posición | Ø0,050 mm a A|B|C, RFS | Conecta orificios y puntos de referencia de montaje | Configuración e informe de datos aprobados |
| Temperatura de referencia | 20 °C | Da a los resultados dimensionales una referencia común | Registro de temperatura y política de corrección |
| Cantidad de producción | 100 partes en este ejemplo | Establece el contexto de costos de inspección y herramientas | Calendario de pedidos y alcance de cotizaciones |
La solicitud final también debe definir el estado del material, accesorios, medidores, instalación, capacitación y servicio. Enviar el dibujo controlado, indicando el resultado requerido, y solicitar un Cotización de máquina y proceso ANTISHICNC para el ámbito laboral cubierto.
Preguntas frecuentes
¿cuáles son las tolerancias en ingeniería?
Las tolerancias son variaciones permitidas de dimensiones o geometría específicas.
¿Es esta tabla de tolerancia de agujeros en milímetros?
Los diámetros básicos están en milímetros; las desviaciones enumeradas están en micrómetros.
¿cuándo se utiliza una tabla de tolerancia de agujeros?
Úselo cuando un dibujo proporcione una clase de tolerancia que debe convertirse en límites dimensionales.
¿puedo usar minúsculas h7 en un dibujo de agujeros?
Utilice H7 mayúscula para un orificio de clase H; h7 minúscula denota un eje.
¿pueden los límites métricos reemplazar una tabla ANSI de ajuste de pulgadas?
Una conversión de unidad por sí sola no reemplaza un sistema de límites y ajustes por otro.
¿cómo debo elegir una tolerancia de orificio para un casquillo?
Comience con la recomendación de alojamiento del fabricante de casquillos y la retención o movimiento requerido.
Cómo conectamos los límites de los orificios con la selección de
ANTISHICNC suministra máquinas herramienta para perforar y tareas metalúrgicas relacionadas. Esta guía reúne tablas de tolerancia publicadas junto con guías de proceso y metrología para que los compradores puedan indicar un requisito de orificio terminado antes de comparar el equipo. Las dimensiones trabajadas y el pasaporte completo explican el método; la prueba y cotización de la máquina debe utilizar el material real, el acuerdo de revisión e inspección del dibujo para el pedido.
Referencias y fuentes
- Límites de tolerancia de orificios ISO 286-2 Referencia de ingeniería de RoyMech.
- ISO 286-1:2010: Base de tolerancias, desviaciones y ajustes Organización Internacional de Normalización.
- Terminología de tienda Departamento de Física de la Universidad de Harvard.
- Resolver problemas de fabricación de agujeros: aburrido o escariado Taller de maquinaria moderna, John Miller.
- Sea estratégico con sus opciones de fabricación de agujeros Taller de Máquinas Modernas, artículo técnico de Seco Tools.
- Límites de tolerancia del eje ISO 286-2 Referencia de ingeniería de RoyMech.
- Fundamentos de Dimensionamiento y Tolerancia Geométrica Sociedad Estadounidense de Ingenieros Mecánicos.
- El calibre adecuado para medir orificios pequeños Taller de maquinaria moderna, George Schuetz.
- ISO 14253-1:2017: Normas de decisión para verificar la conformidad Organización Internacional de Normalización.
- Investigaciones computacionales para una nueva definición de dato de mínimos cuadrados restringida Instituto Nacional de Estándares y Tecnología.
- Preguntas frecuentes sobre metrología dimensional Instituto Nacional de Estándares y Tecnología.
- Evaluación de la estabilidad del proceso Instituto Nacional de Estándares y Tecnología / SEMATECH.
- ISO 14405-1:2025: Tamaños lineales Organización Internacional de Normalización.
- ISO 286-2:2010: Tablas de clases de tolerancia estándar y desviaciones límite Organización Internacional de Normalización.



