














Типы токарных патронов определяют, какие сечения заготовок удерживает токарный станок по металлу, как быстро операторы устанавливают заготовки и пруток какого диаметра проходит через шпиндель. Выбирайте 3-кулачковый самоцентрирующий патрон для круглого и шестигранного проката, а 4-кулачковый с независимыми кулачками — для квадратных и эксцентричных деталей. Применяйте 6-кулачковый или цанговый патрон для снижения деформации тонкостенных деталей и устанавливайте проходной гидравлический механизированный патрон для автоматической подачи прутка.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
Данное руководство охватывает исключительно промышленную токарную металлообработку и не рассматривает спиральные патроны для деревообрабатывающих станков. Все приведенные области действия стандартов, правила усилия зажима и проходные диаметры станков опираются на опубликованные стандарты ISO или паспорта производителей.
Six lathe chuck types compared by workpiece shape and actuation
Выделяют шесть основных семейств металлообрабатывающих патронов: спирально-реечные самоцентрирующие, с независимыми кулачками, цанговые, гидравлические механизированные, магнитные и специальные многокулачковые патроны. Десять цеховых конфигураций в сравнительной таблице ниже относятся к этим шести семействам. Число кулачков, синхронное или компенсирующее движение, ручной или механизированный привод, а также проходной или закрытый центр могут сочетаться на одном шпинделе.
Вращающийся токарный патрон — это зажимное приспособление на конце шпинделя, вращающееся вместе с заготовкой для передачи крутящего момента резания. Стационарные делительные патроны на столах фрезерных станков не испытывают центробежной потери усилия зажима. Рассмотрение вращающегося патрона как единой зажимной системы предотвращает несовпадение переходных фланцев и зажимных тяг. Для круглого или шестигранного проката по вашему чертежу сначала оцените 3-кулачковый спирально-реечный патрон до расчета сменных накладных кулачков. Для квадратных или смещенных деталей среди различных типов патронов рассмотрите 4-кулачковый патрон с независимыми кулачками.
В чем разница между ручным и механизированным токарным патроном?
Ручной патрон зажимается, когда оператор поворачивает Т-образный ключ в конической шестерне улитки или ходовом винте при остановленном шпинделе. Типичный механизированный патрон станка с ЧПУ сводит и разводит кулачки через полую зажимную трубу или тягу от установленного сзади гидравлического или пневматического цилиндра.
На специализированных шпинделях также применяются патроны со встроенным цилиндром, где время зажима зависит от хода кулачков и расхода рабочей среды. Ручные патроны подходят для инструментальных и ремонтных работ, а также длинных валов, где время установки намного меньше машинного времени резания. На токарных центрах с числовым программным управлением гидравлический или пневматический привод регулирует давление зажима и интегрируется с прутковыми податчиками и роботами. Ручной зажим оптимален для единичных работ, а механизированный — для серийных партий на ЧПУ. Подбирайте тип патрона под геометрию детали.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | Доступ к наружному, внутреннему диаметру и торцу; требуется плоская базовая поверхность и ферромагнитная деталь достаточной площади и толщины |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Токарные участки с разными типами станков часто держат на складе по два-три типа корпусов патронов на каждый типоразмер шпинделя. Форма заготовки определяет основное семейство зажимной оснастки еще до выбора профиля накладных кулачков.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
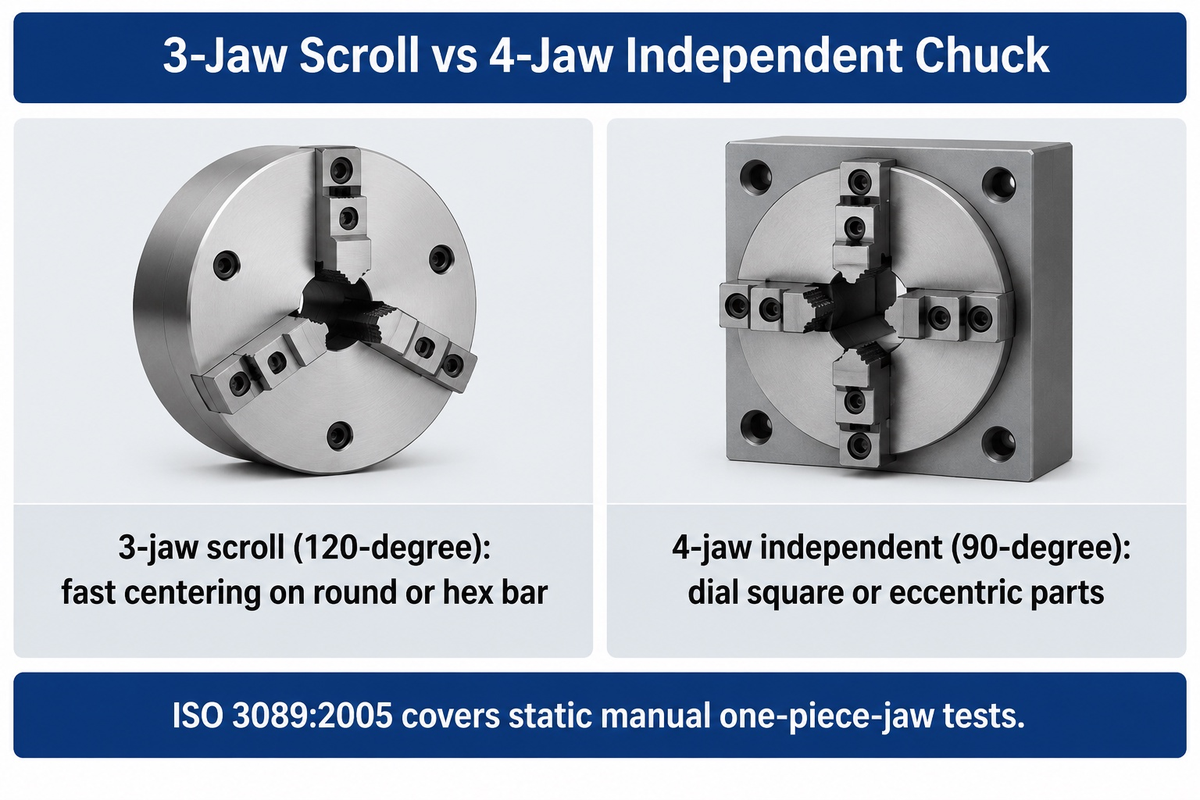
Самоцентрирующий 3-кулачковый спирально-реечный патрон зажимает круглый или шестигранный пруток за считанные секунды одним поворотом ключа. Напротив, 4-кулачковый патрон с независимыми кулачками требует нескольких минут на каждую деталь для выверки квадратных, несимметричных или эксцентричных заготовок по часовому индикатору. Выбирайте трехкулачковый патрон для быстрой черновой обдирки прутка, а 4-кулачковый — когда соосность или заданный эксцентриситет важнее времени наладки.
Коническая шестерня в корпусе ручного спирально-реечного патрона вращает спиральный диск («улитку»), синхронно перемещающий три кулачка в радиальном направлении. Витки спирали быстрее всего изнашиваются в наиболее часто используемом диапазоне диаметров зажима, что снижает повторяемость центрирования на остальных участках спирали. На ручных спирально-реечных патронах с тремя шестернями, veteran machinists on Practical Machinist помечают одно основное гнездо под ключ для затяжки. Затягивание только этой отмеченной шестерни удерживает биение около 0.002 дюйма TIR на каленых кулачках и около 0.0005 дюйма TIR на расточенных сырых кулачках.
В чем разница между 3-кулачковым и 4-кулачковым ручным патроном?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Правила промышленной безопасности подтверждают это геометрическое разделение. Руководство WorkSafe Victoria по металлообрабатывающим токарным станкам предписывает цехам устанавливать четырехкулачковые патроны для деталей сложной формы и использовать трехкулачковые патроны только для круглого проката. То же руководство требует применять подпружиненные самовыталкивающиеся ключи или сблокированные кожухи, чтобы ключ никогда не оставался в гнезде шестерни.
In the ISO/TC 39/SC 8 workholding catalogue, ISO 3089:2005 регламентирует статические геометрические испытания ручных самоцентрирующих патронов с цельными кулачками, определяя статическую точность в покое. Патрон, прошедший проверку биения по контрольной оправке в лаборатории, может терять динамическое усилие зажима на высоких оборотах шпинделя и давать ненулевое биение на некалиброванном горячекатаном прокате. Для точного центрирования валов на второй операции токари либо выверяют 4-кулачковый патрон по индикатору, либо растачивают предварительно нагруженные сырые кулачки (Современный механический цех).
6-кулачковые и цанговые патроны против деформации тонкостенных деталей и для высокой повторяемости
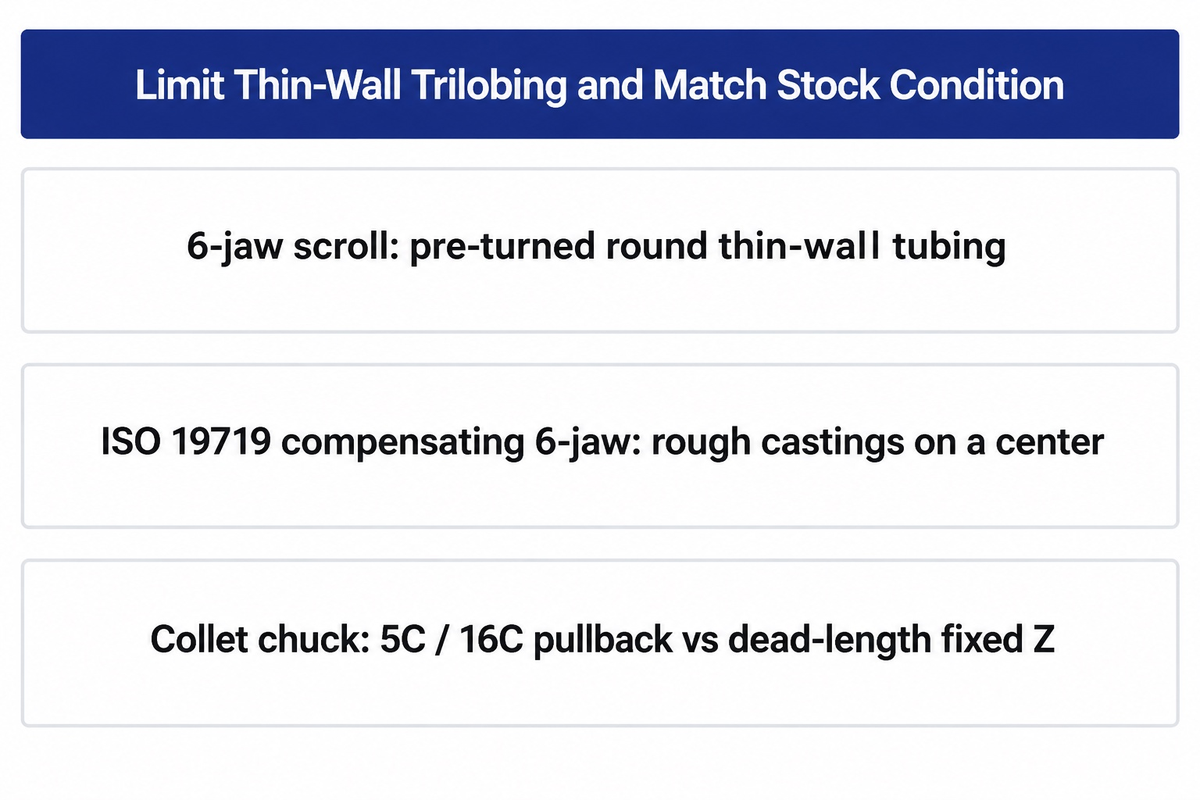
Чрезмерное трехточечное усилие зажима вызывает трехгранную упругую деформацию тонкостенных труб и колец подшипников. Проверенные зажимные решения, снижающие риск искажения формы, включают шестикулачковые патроны, охватывающие секторные кулачки и цанговые патроны. Подбирайте оснастку под круглость заготовки и допуск осевого размера Z, не полагая, что большее число кулачков всегда уменьшает биение.
Упругое трехгранное искажение отличается по механике от простого эксцентричного биения. Расточка тонкостенной цилиндрической втулки, упруго сжатой избыточным усилием трехкулачкового патрона, формирует круглое отверстие под нагрузкой. После снятия зажимного усилия упругий возврат превращает отверстие в трехгранный профиль, выходящий за жесткие допуски круглости. Tonfou’s jaw engineering guide показывает, что расточенные по месту сырые кулачки распределяют площадь контакта и удельное давление зажима, снижая деформацию и следы на поверхности. По времени цикла зажима синхронный 6-кулачковый патрон не уступает 3-кулачковому.
Тем не менее синхронный спиральный 6-кулачковый патрон лучше всего подходит для предварительно проточенных, круглых и стабильных баз. Как отмечает станочник Форрест Адди на форуме Practical Machinist, окалина или некруглость заготовки оставляет часть кулачков слабо нагруженными или без контакта. Из-за этого остальные кулачки воспринимают повышенное усилие зажима, что способно перегрузить улитку. Адди также отмечает, что без разгрузки от прогиба глубокий захват кулачками может вызвать осевую конусность. Когда черновым отливкам требуется шеститочечная опора, выбирайте рычажный компенсирующий 6-кулачковый патрон (терминология определена в ISO 19719) с центральным фиксатором.
На калиброванном прутке цанговые патроны сочетают быстрый зажим за несколько секунд с малым биением и высокой повторяемостью. Modern Machine Shop’s collet study приводит типичное биение TIR от 0.0006 до 0.0012 in для расточенных сырых кулачков на 3-кулачковом механизированном патроне. Прецизионные цанговые патроны обычно выдерживают 0.0005 in TIR и менее, а Royal Products публикует биение 0.0002 in TIR на быстросменных цанговых системах для ЧПУ. Стандартные втягиваемые цанги 5C и 16C втягиваются в конус шпинделя, слегка смещая размер по оси Z при колебаниях диаметра проката. В отличие от них, Forkardt Hardinge’s HQC quick-change collet system меняет цанги быстрее чем за 20 секунд и зажимает параллельно для минимизации осевого смещения по Z, компенсируя колебание диаметра прутка плюс-минус 1/64 in (0,396 mm) на диаметрах до 2 дюймов. Уточняйте, использует ли конкретный цанговый патрон втягиваемую цангу или нажимную втулку фиксированной длины при планировании metal lathe turning setups.
Hydraulic power chucks: open-center vs closed-center bar capacity
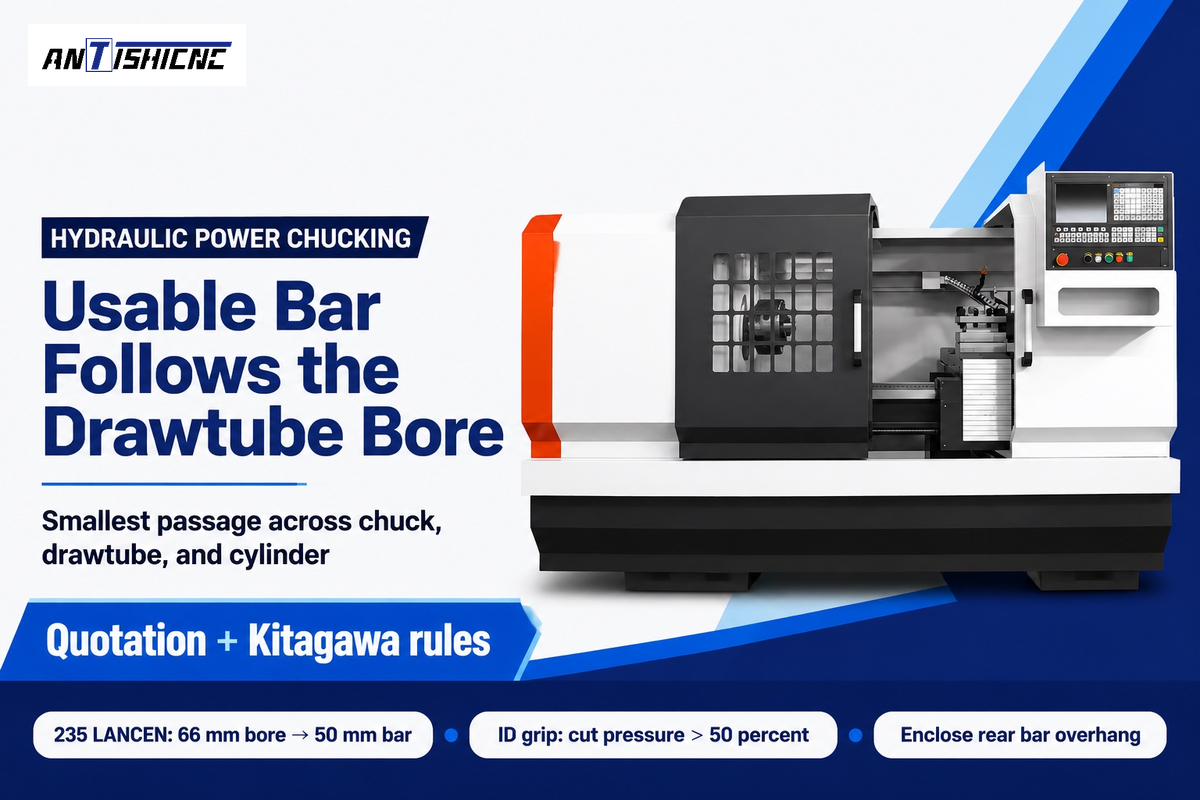
Проходные гидравлические механизированные патроны оптимальны при непрерывной подаче прутка через отверстие шпинделя. Гидравлический патрон с закрытым центром лучше подходит для штучных заготовок или валов с поджимом центром задней бабки. Фактический диаметр пропускаемого прутка у механизированного патрона всегда меньше отверстия самого шпинделя из-за внутренней зажимной тяги.
A rear rotary cylinder on standard Токарные станки с ЧПУ тянет и толкает полую стальную зажимную трубу (drawtube), ввернутую в клиновой плунжер патрона. Реальный диаметр прутка ограничивается наименьшим внутренним отверстием в цепи: шпиндель, вращающийся гидроцилиндр, зажимная труба, корпус патрона и направляющая втулка. Непроходные патроны не имеют сквозного канала для прутка. Защита их внутренних клиновых направляющих от мелкой стружки и СОЖ под высоким давлением требует надежных грязесъемников и уплотнений в пазах кулачков.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes и моделях с горизонтальной станиной. На токарном станке с наклонной станиной 235 LANCEN отверстие шпинделя 66 mm сочетается с гидравлической зажимной трубой 50 mm, ограничивая подаваемый пруток диаметром 50 mm. На горизонтальном токарном станке с ЧПУ CK6150/1000 отверстия шпинделя 82 mm и 130 mm переходят от прохода прутка 80 mm и 128 mm с ручным патроном к проходу 65 mm и 118 mm с опциональной гидравлической тягой. При пропуске прутка через зажимную трубу выступание открытого вращающегося конца прутка позади станка категорически недопустимо. WorkSafe Victoria Zone 1 rules требуют полного жесткого ограждения и задней опоры, исключающих хлыстообразное биение вращающегося прутка.
Raising hydraulic gauge pressure to increase grip force on hollow parts or internal gripping can be dangerous. According to Kitagawa’s Chucks 101 manual, при переводе клинового механизированного патрона с наружного зажима по OD на внутренний разжим по ID гидравлическое давление необходимо снизить более чем на 50 процентов. При внутреннем разжиме клиновая передача кратно увеличивает растягивающие напряжения в корпусе патрона. В то же время Tonfou’s CNC power-chuck guide отмечает, что при недостаточном усилии зажима заготовка может провернуться, вибрировать или сместиться под нагрузкой резания. Для длинных обсадных труб нефтегазового сортамента применяют пару переднего и заднего патронов, удерживающих трубу по всей длине.
Магнитные, комбинированные и двухкулачковые патроны для колец и корпусов клапанов
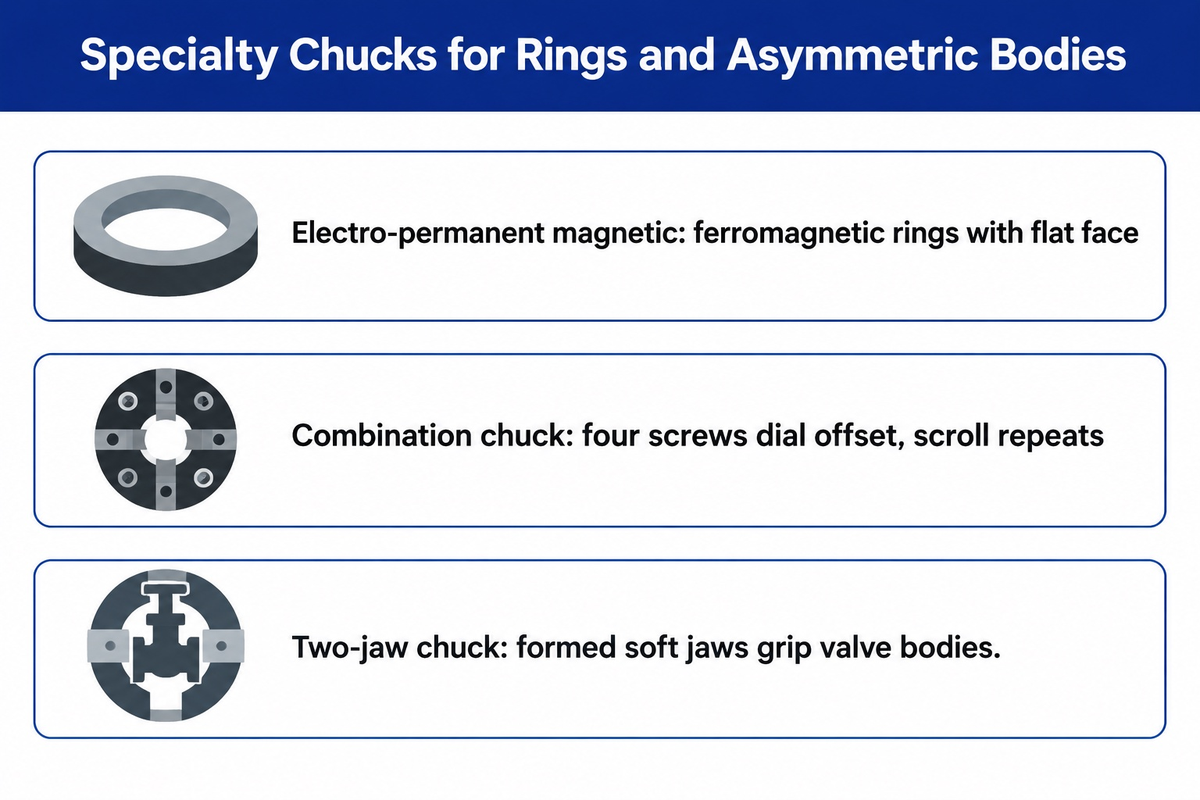
Для крупных подшипниковых колец, несимметричных корпусов арматуры и литья со смещенным центром требуются электропостоянные магнитные патроны, комбинированные патроны или двухкулачковые патроны с фасонными губками. Каждый из них решает задачи, где стандартный трехкулачковый зажим деформирует тонкие стенки или не захватывает сложные приливы.
Radial-pole electro-permanent magnetic chucks, such as Wagner Magnete’s 1210V turning series (наружный диаметр от 200 до 2 300 mm, степень защиты IP67), намагничивают внутренние полюса коротким электрическим импульсом. Во время резания питание отключается, что исключает постоянный нагрев катушек на горизонтальных или vertical lathes, хотя тепловыделение от резания и теплопередача от узлов станка сохраняются. Радиальная компоновка полюсов Wagner оставляет открытыми наружный диаметр, внутреннее отверстие и торец для обработки кольца с трех сторон за один установ. HVR Magnet’s engineering notes указывают удельное усилие удержания до 16 kgf/cm2 на массивной низкоуглеродистой стали. На тонкостенных деталях и закаленных легированных сталях усилие снижается, а немагнитная нержавеющая сталь 304 и алюминий не удерживаются вовсе. Ферромагнитные стальные и чугунные кольца также требуют предварительно проточенной плоской базовой поверхности прилегания к полюсам.
Немагнитные отливки и фасонные поковки в серийном производстве закрепляют в специальных механических патронах. Комбинированные патроны объединяют спиральный диск самоцентрирующего патрона с четырьмя независимыми радиальными винтами. Оператор один раз выверяет эксцентричную отливку винтами, а затем зажимает следующие детали партии через спиральный привод. Двухкулачковые патроны надежно фиксируют корпуса клапанов и тройники в отфрезерованных по контуру сырых кулачках. Согласно WorkSafe Victoria Zone 3 controls, специальные кулачки требуют грамотного проектирования без выступающих опасных частей и проверки зазора поперечных салазок при медленном проворачивании. Патентная литература также адаптирует стандартные корпуса: китайская патентная заявка CN103611948A описывает поперечные проволочные вставки диаметром от 4 до 6 mm в пазах 3-кулачкового патрона с обратной подачей по Z для нежестких валов с отношением длины к диаметру 25 и выше.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
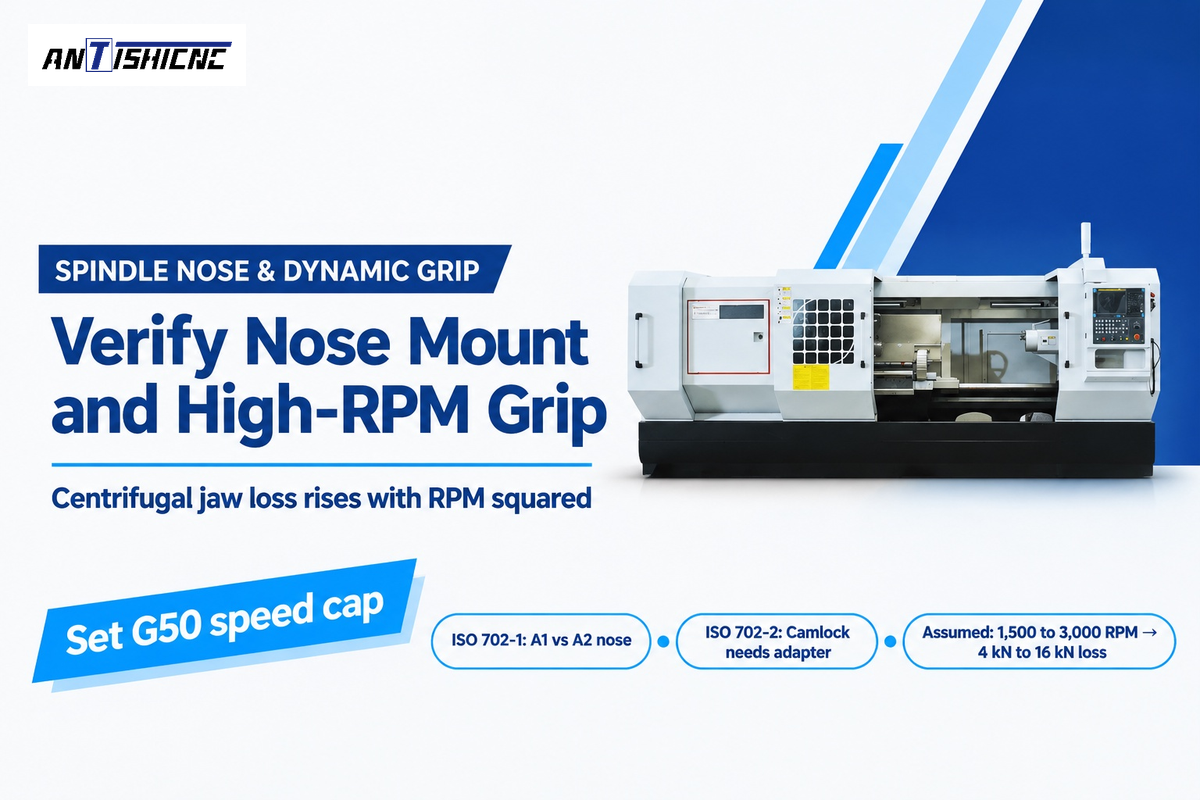
Перед заказом любого из перечисленных патронов для передней бабки выполните четыре инженерные проверки совместно. Согласуйте конец шпинделя ISO 702, резьбу тяговой трубы и ход клина, проверьте самый узкий проход прутка и сверьте паспортные обороты патрона с потерей динамического усилия зажима.
Опубликованная документация стандарта ISO 702-1:2009 (подтверждена действующей в июне 2025 года) определяет короткие конические концы шпинделя с углом 7 градусов 7 минут 30 секунд. В каталоге ICS 25.060.20, ISO 702-2:2007 охватывает крепления Camlock со шпильками, ISO 702-3:2007 — байонетные дисковые крепления, а ISO 702-4:2004 — цилиндрические посадки. Концы шпинделя типа A1 имеют внутреннюю и наружную окружности отверстий, а тип A2 — только наружную. Поэтому патрон A2-6 или A2-8 крепится напрямую на соответствующий шпиндель A1-6 или A1-8, тогда как для патрона A1 с внутренним кругом или D1 Camlock на шпинделе A2 нужен переходной фланец. Как отмечают токари в техническом обсуждении концов шпинделя на Practical Machinist, прямой монтаж A2 экономит около 1 дюйма вылета, тогда как старые резьбовые концы шпинделя могут отвернуться при реверсивном моменте. Согласно чек-листу механизированных патронов Tonfou, покупатели также должны согласовать ход гидроцилиндра, тяговое усилие и совместимость тяговой трубы с патроном и частотой вращения шпинделя.
Spindle-to-Chuck Bore Match Sheet
В справочной таблице ниже приведены официальные параметры коммерческих предложений ANTISHICNC для пяти токарные станки для токарной обработки металла, в сочетании с опубликованными нормами посадки ISO и контрольными ориентирами динамического усилия зажима. При подборе патрона разделяйте диаметр отверстия шпинделя и внутренний диаметр гидравлической тяги, а также проверяйте, чтобы максимально допустимые обороты патрона (RPM) превышали рабочую скорость шпинделя.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Режущий инструмент Инженерия | Uncompensated heavy top jaws | Может терять свыше 60 % статического усилия зажима на максимальных паспортных оборотах (RPM) |
| Counterbalanced lever power chuck | Pratt Burnerd via Режущий инструмент Инженерия | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: допустим, некомпенсированный 3-кулачковый механизированный патрон развивает статическое усилие зажима 30 kN при 0 RPM. При подрезке торца с постоянной скоростью резания обороты шпинделя возрастают вдвое — с 1 500 RPM до 3 000 RPM. Центробежная сила отжима кулачков растет пропорционально квадрату частоты вращения шпинделя (Современный механический цех), поэтому удвоение RPM увеличивает отжимающую силу вчетверо. Если при 1 500 RPM центробежная сила отнимает 4 kN (остается 26 kN), то при 3 000 RPM потеря достигает 16 kN, оставляя лишь 14 kN полезного усилия зажима. Задавайте ограничение максимальных оборотов шпинделя командой G50 или в параметрах ЧПУ так, чтобы конкретный комплект кулачков сохранял требуемое динамическое усилие и не выходил за скоростные пределы шпинделя, патрона, цилиндра и оснастки.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
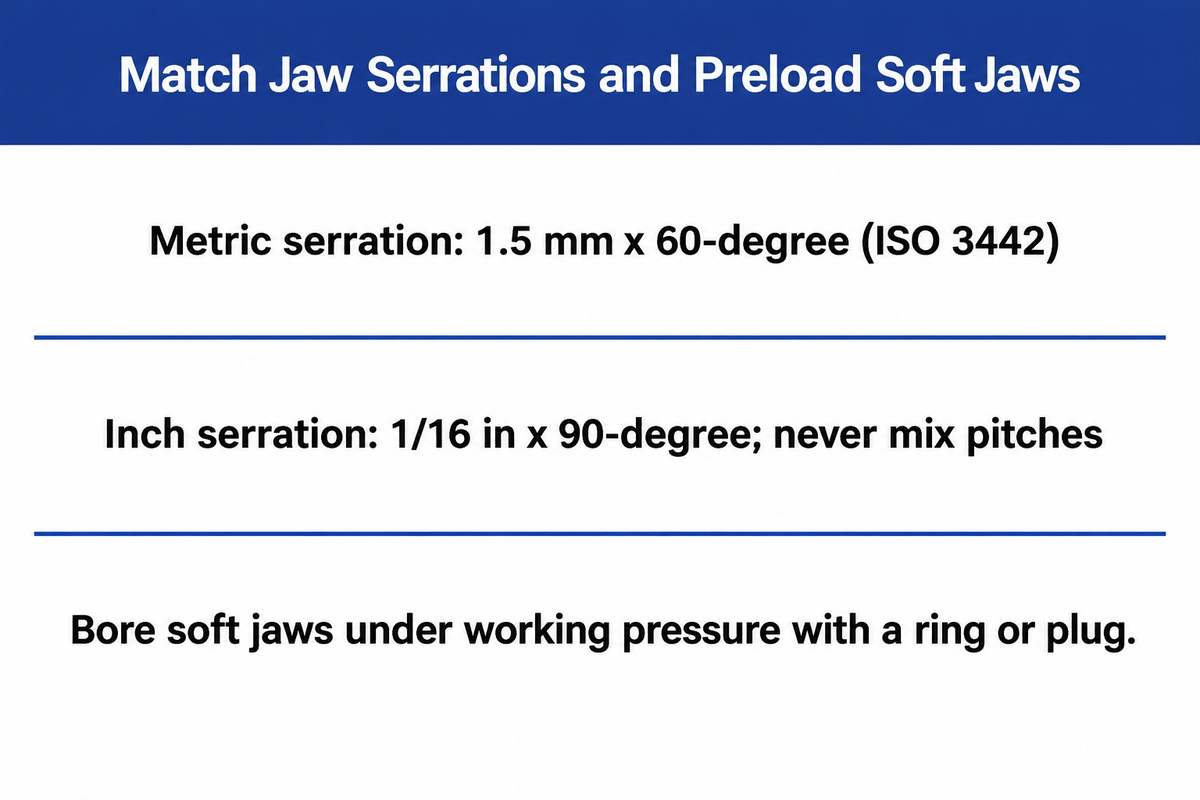
Кулачки токарного патрона определяют, будет ли жесткий корпус оставлять следы на чистовых диаметрах, проскальзывать по окалине или повторять установку в пределах половины тысячной доли дюйма. Устанавливайте закаленные ступенчатые кулачки для чернового прутка, расточенные стальные или алюминиевые сырые кулачки для концентричных вторых операций и быстросменные кулачки при частой смене партий.
В патронах со сборными кулачками внутренние основные кулачки отделены от сменных накладных кулачков. Такая компоновка снижает затраты на оснастку при условии точного совпадения присоединительных размеров и крепежных винтов, а также соблюдения ограничений по массе и высоте кулачков. В серии ISO 3442 части 1 и 2 регламентируют взаимозаменяемость соединения «выступ-паз», а часть 3 — мелкое зубчатое соединение механизированных патронов и испытания на точность. Категорически запрещается устанавливать дюймовые накладные кулачки с насечкой 1/16 in x 90 градусов на метрические основные кулачки 1,5 mm x 60 градусов (или 3,0 mm x 60 градусов). Несовпадение шага и угла профиля приводит к контакту только по вершинам зубьев и срезу гребенок под нагрузкой.
Can I switch jaw configurations on a manual lathe chuck?
Ручные спирально-реечные патроны обычно комплектуются отдельными притертыми комплектами цельных прямых и обратных кулачков. Переставные цельные кулачки и сменные накладные кулачки применимы только на патронах, рассчитанных на такую конструкцию. Устанавливайте цельные кулачки строго по номерам пазов в последовательности производителя, чтобы все гребенки одновременно центрировались по спирали.
При использовании переставных кулачков на больших диаметрах руководство WorkSafe Victoria для зоны 3 указывает, что необходимо сохранять полное зацепление со спиралью, чтобы кулачки не сорвало и они не выступали за обод корпуса. На сырых кулачках ручных или механизированных патронов высокая соосность достижима только при создании рабочего преднатяга во время расточки. В практическом цеховом примере на Practical Machinist, расточенные сырые кулачки все равно показывали биение 0.008”, поскольку оправка была зажата только кончиками кулачков, а давление зажима изменили после расточки. Чтобы создать преднатяг кулачков в рабочем направлении зажима, следует использовать расточное кольцо, паук или пробку при требуемом рабочем давлении. Механизированный или спирально-реечный патрон обеспечивает стабильную повторяемость расточки только при выборке зазора направляющих в фактической точке зажима.
Quick-change jaw and collet upgrade payback calculation
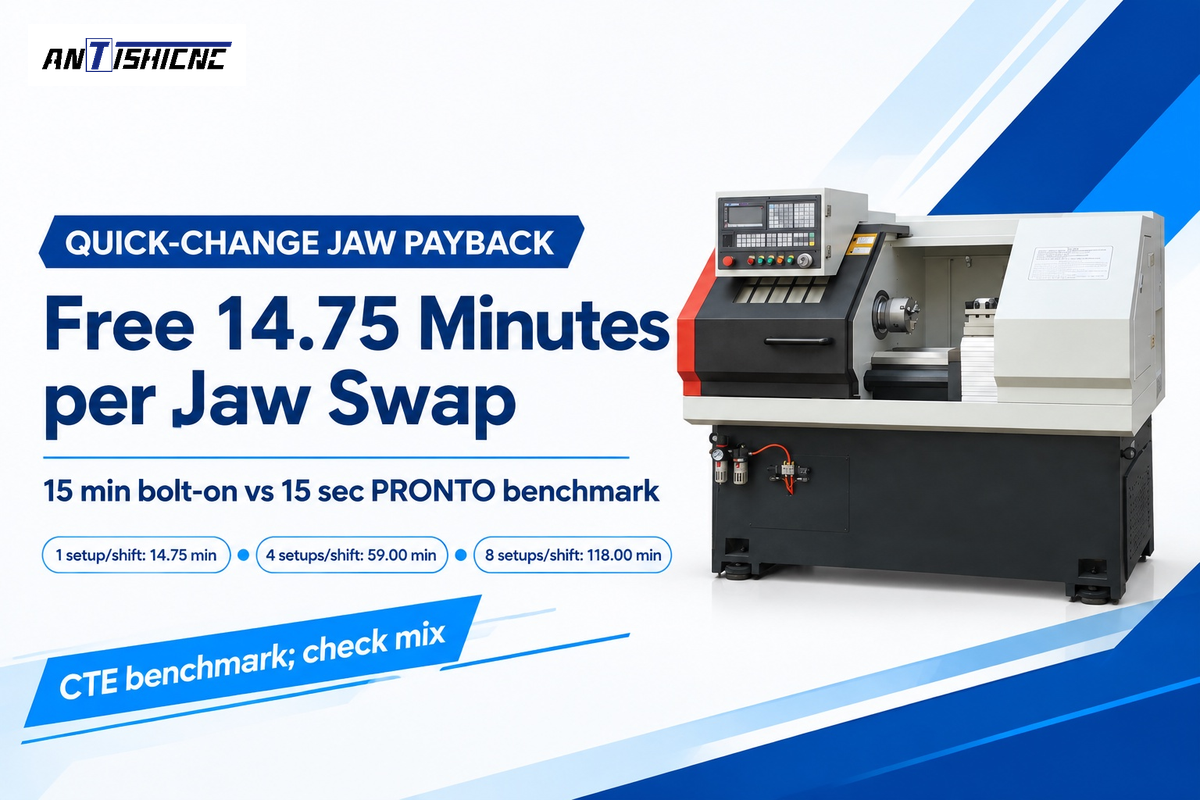
При частой смене кулачков быстросменные кулачки или цанги значительно сокращают время переналадки патрона. На специализированной поточной линии одной детали, где кулачки и цанги не меняются, ускорение смены оснастки не окупает наценку на быстросменный механизм. Оцените число переналадок до окупаемости, разделив разницу в стоимости оснастки на стоимость сэкономленного времени станка и оператора за одну смену. Сравните быстросменные кулачки с отраслевыми замерами ниже.
В Cutting Tool Engineering’s quick-change jaw report, отвинчивание трех стандартных накладных кулачков и повторная расточка сырых кулачков занимают от 15 до 20 минут, при этом стандартные патроны при покупке станка обходятся на 30 %–40 % дешевле. Для сравнения: система PRONTO от SCHUNK меняет одну вставку за 5 секунд (15 секунд на комплект из 3 кулачков) с повторяемостью 25 микрометров (0.00098 in). Система J-LOC от QCS меняет кулачки за 10 секунд. На примере 10 комплектов кулачков с 10 перестановками на 10-дюймовом (254 mm) 3-кулачковом патроне Kitagawa компания QCS зафиксировала общие затраты $5 630 для стандартных сырых кулачков ($630 кулачки плюс труд на переналадку). Решение J-LOC обошлось в $2 737 ($2 130 быстросменная оснастка плюс 10-секундные замены), сэкономив $2 893. Стоимость цанговых патронов с фиксированной длиной зависит от размера шпинделя и предложения поставщика, поэтому оценивайте их по той же формуле сэкономленных минут с учетом запаса сменных цанг.
Jaw-Change Downtime Break-Even Table
As described in NIST AMS 100-62 investment evaluation guidance, при упрощенном расчете окупаемости разделите дополнительные инвестиции на периодическую экономию и явно укажите все допущения цеха. Используя опубликованные Режущий инструмент Инженерия исходя из норматива 15 минут (900 секунд) на замену стандартных болтовых трех кулачков против 15 секунд (0.25 минуты) на быстросменную замену трех кулачков PRONTO, каждая переналадка высвобождает 14.75 минуты работы шпинделя. Умножьте высвобожденные за смену минуты на минутную ставку вашего станка, чтобы проверить срок окупаемости разницы в цене оснастки.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Существуют три эксплуатационных ограничения, при которых быстросменная оснастка нецелесообразна. Во-первых, на станке массового выпуска одной детали с нулевой экономией минут на переналадку сделайте упор на turning feeds and speeds. Во-вторых, поковки с припуском за пределами упругого хода цанги заклинивают нажимную втулку. В-третьих, фирменные базовые кулачки привязывают парк патронов к заготовкам вставок одного производителя. Проверьте цены на сменные вставки до оснащения Токарная обработка и фрезерование с ЧПУ ячеек. При мелкосерийном многономенклатурном графике, где стоимость высвобожденного машинного времени превышает затраты на базовые кулачки и вставки, быстросменная зажимная оснастка становится рабочим инструментом окупаемости. Сокращение простоев на наладку напрямую повышает отдачу правильно подобранного токарного патрона.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
Полная спецификация заказа на токарный станок включает точные стандарты ISO по посадке, кулачкам и безопасности вместе с чертежами деталей, чтобы станкостроитель согласовал конец шпинделя, вращающийся цилиндр, зажимную трубу и патрон. Указание одного лишь наружного диаметра патрона оставляет конус шпинделя, ход, допустимые обороты и проход прутка неопределенными на этапе коммерческого предложения.
Понимание разграничения профильных стандартов на зажимную оснастку исключает нестыковку интерфейсов в тендерах на механообработку. В каталоге ISO/TC 39/SC 8 catalogue, стандарты с ISO 702-1 по ISO 702-4 определяют конические, Camlock, байонетные и цилиндрические концы шпинделя. При модернизации старых европейских универсальных станков встречаются ссылки на цилиндрический поясок по DIN 6350; его таблицы размеров выходят за рамки проверенных здесь записей ISO, поэтому запрашивайте точные чертежи пояска и окружности болтов у поставщика. ISO 3089:2005 распространяется только на статические геометрические испытания ручных самоцентрирующих патронов с цельными кулачками. ISO 3442-1 и ISO 3442-2 регламентируют присоединительные размеры и взаимозаменяемость сборных кулачков, а ISO 3442-3 задает нормы геометрической точности механизированных патронов. Безопасность конструкции механизированных патронов и расчет усилия зажима регулируются стандартом ISO 16156:2004, который сейчас пересматривается как проект ISO/WD 16156 (Edition 2), зарегистрированный в сентябре 2026 года и находящийся на стадии рабочей редакции по состоянию на октябрь 2026 года.
Подкомитет ISO/TC 39/SC 8 ведет отдельные стандарты на концы шпинделей (ISO 702), статические испытания ручных спирально-реечных патронов с цельными кулачками (ISO 3089), интерфейсы сборных кулачков и точность механизированных патронов (ISO 3442), а также безопасность патронов (ISO 16156).
Сопоставление доступных типов токарных патронов у профильных производителей помогает точно сформировать задание на закупку. Цитируемые технические материалы охватывают Kitagawa (клиновые патроны), SCHUNK (кулачки PRONTO), Pratt Burnerd (патроны с центробежной компенсацией) и QCS Workholding (кулачки J-LOC). Опубликованные данные также включают Forkardt Hardinge и Royal Products (цанговые системы), Wagner Magnete и HVR Magnet (магнитные патроны), а также Tonfou (кулачки для ЧПУ). Промышленные каталоги (Penn Tool Co.) приводят сменные ручные патроны. Сверяйте паспортные характеристики моделей по актуальным каталогам производителей. Все товарные знаки принадлежат соответствующим правообладателям. ANTISHICNC выпускает токарные станки с ЧПУ, универсальные, карусельные и трубонарезные токарные станки с согласованными ручными, гидравлическими и пневматическими зажимными комплектами, а также практические руководства по capstan and turret lathes.
Подбираете зажимную оснастку для нового токарного станка ANTISHICNC? Пришлите чертеж детали с черным и чистовым диаметрами, минимальной толщиной стенки, длиной прутка или штучной заготовки, маркой материала, целевым биением TIR, максимальными оборотами RPM и числом переналадок в смену. Изучите наши Токарные станки с ЧПУ чтобы наши инженеры согласовали конец шпинделя, проход зажимной трубы, вращающийся цилиндр и подходящие типы кулачков еще до выставления коммерческого предложения.
Часто задаваемые вопросы
Can a 3-jaw scroll chuck hold square bar stock safely?
Нет, стандартный 3-кулачковый самоцентрирующий патрон не обеспечивает безопасного зажима квадратного проката при точении металла. Три кулачка под углом 120 градусов не могут симметрично прилегать к четырем граням под 90 градусов, создавая неустойчивый угловой контакт и высокий риск выброса заготовки под действием момента резания. Закрепляйте квадратный прокат в 4-кулачковом патроне с независимыми кулачками, 4-кулачковом самоцентрирующем патроне или квадратной цанге.
Что означает цифра 6 в обозначении конца шпинделя A2-6 или D1-6?
Цифра 6 обозначает стандартизованный условный размер конца шпинделя по ISO 702 (на базе короткого конуса 7 градусов 7 минут 30 секунд по ISO 702-1:2009), а не диаметр патрона 6 дюймов. Конец шпинделя A2-6 использует наружную окружность крепежных болтов, тогда как D1-6 использует шесть пальцев Camlock. Для установки одного исполнения на другое требуется обработанный переходной фланец.
Why do soft jaws need a clamping ring or plug while being bored?
При расточке сырых кулачков используйте расточное кольцо, оправку-паук или пробку для предварительного натяга зазоров направляющих основных кулачков в рабочем направлении зажима. Расточка сырых кулачков без преднатяга приводит к погрешностям диаметра, конусности или неполному контакту, когда рабочее усилие зажима выбирает зазоры и упруго отжимает кулачки. Выставляйте давление гидроцилиндра при расточке равным рабочему давлению при обработке детали.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
Когда цеху с ЧПУ следует выбрать цанговый патрон с фиксированной осевой длиной вместо втягиваемой цанги?
Выбирайте цанговый патрон с фиксированной длиной (dead-length), когда детали на второй установке упираются во внутренний упор по оси Z или перехватываются противошпинделем с жесткими допусками по длине уступов. В таких конструкциях коническая втулка надвигается вперед на неподвижную цангу, удерживая заготовку неподвижной по оси при зажиме. Стандартные втягиваемые цанги 5C и 16C, напротив, втягиваются назад в конус шпинделя. При колебаниях диаметра прутка в пределах прокатного допуска втягивание слегка смещает положение по оси Z. Сопоставляйте осевую точность таких патронов с увеличенным вылетом на компактных револьверных суппортах.
Does a larger chuck diameter always fit the same lathe spindle?
Нет, максимальный диаметр патрона ограничен диаметром обработки над станиной, зазором защитного ограждения, грузоподъемностью подшипников, допустимой частотой вращения (RPM) патрона и совместимостью крепежной окружности по ISO 702.
Какие данные о заготовке и оснастке нужно указать в запросе на подбор токарного патрона?
Приложите чертеж детали с черным и чистовым диаметрами, минимальной толщиной стенки, длиной прутковой подачи или массой штучной заготовки и маркой сплава. Укажите магнитную проницаемость при оценке радиально-полюсных магнитных патронов для крупных колец. Добавьте требуемое биение (TIR), максимальные обороты шпинделя (RPM), размер партии и число переналадок в смену. Уточните предпочтения операторов: ручной спирально-реечный или с независимыми кулачками, гидравлический с рифлеными кулачками или быстросменные цанги. Эти данные согласуют конец шпинделя ISO 702, ход цилиндра, отверстие тяги и динамическое усилие зажима.
Примечание по области данных: проходные диаметры и скорости станков ANTISHICNC взяты из официальных технических коммерческих предложений поставщика; в примерах расчета динамического усилия и сменных минут исходные допущения указаны явно.
Ссылки и источники
- Безопасная эксплуатация металлообрабатывающих токарных станков, управление охраны труда штата Виктория, ограждение прутка зоны 1 и контроль выбора патрона зоны 3.
- Руководство по инструментам оценки инвестиций (AMS 100-62), Национальный институт стандартов и технологий США (NIST), октябрь 2024 г.
- ISO 702-1:2009 Станки металлорежущие: Присоединительные размеры концов шпинделей и зажимных патронов, Часть 1: Коническое соединение, Международная организация по стандартизации.
- ICS 25.060.20 Зажимные шпиндели и патроны (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), Международная организация по стандартизации.
- ISO/WD 16156 (Издание 2) Требования безопасности при проектировании и изготовлении зажимных токарных патронов, Международная организация по стандартизации.
- Каталог стандартов ISO/TC 39/SC 8 по шпинделям и зажимным патронам, Международная организация по стандартизации.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



